


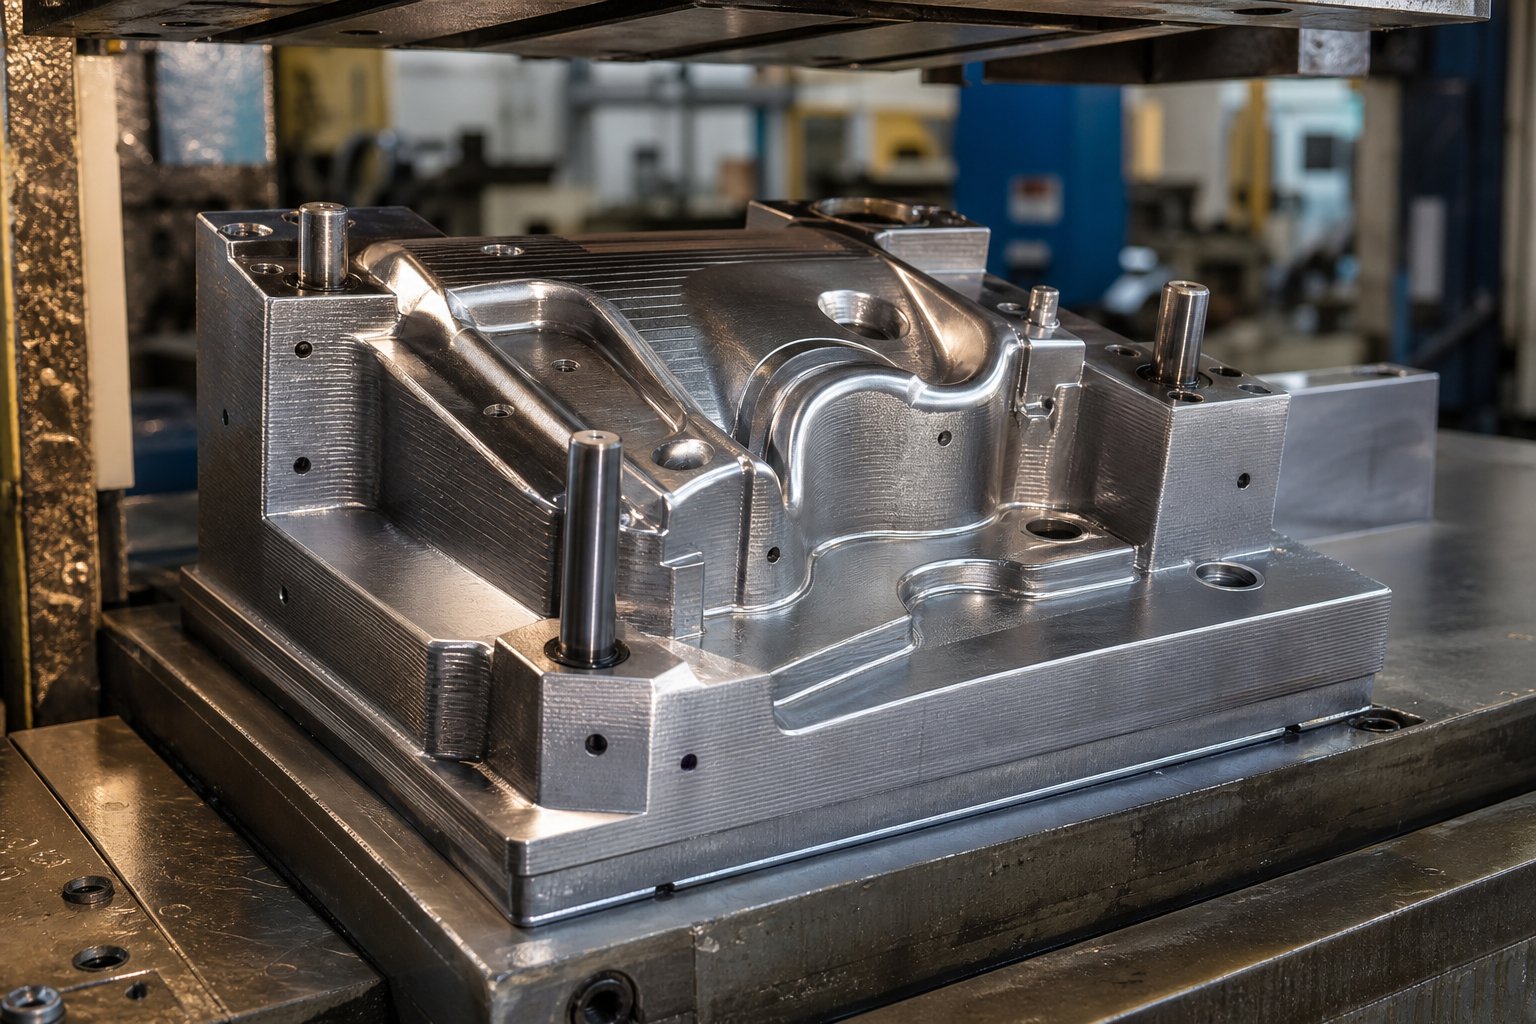
একটি 3D প্রিন্টেড মেটাল স্ট্যাম্পিং ডাই আসলে কি?
CNC মেশিনিং লিড টাইমের সপ্তাহগুলি এড়িয়ে যাওয়ার কল্পনা করুন এবং এর পরিবর্তে আপনার রাতারাতি সঠিক ডাই জ্যামিতি মুদ্রণ করুন। যে দৃশ্যকল্প সংযোজন গুরুতর আগ্রহ ড্রাইভিং হয়মুদ্রাঙ্কন টুলিং জন্য উত্পাদন, অ্যালুমিনিয়াম বন্ধনী তৈরির গ্যারেজ ওয়ার্কশপ থেকে স্বয়ংচালিত গবেষণা ল্যাব স্ট্যাম্পিং আলট্রাহাই-শক্তি ইস্পাত।
তবে আপনি কাকে জিজ্ঞাসা করেন তার উপর নির্ভর করে শব্দটি নিজেই খুব আলাদা জিনিস বোঝাতে পারে। তাই এর গভীরে যাওয়ার আগে এটি পরিষ্কারভাবে গ্রাউন্ড করা যাক।
একটি 3D প্রিন্টেড মেটাল স্ট্যাম্পিং ডাই কি?
একটি 3D প্রিন্টেড মেটাল স্ট্যাম্পিং ডাই হল একটি ফর্মিং টুল যা অ্যাডিটিভ ম্যানুফ্যাকচারিং - হয় ইঞ্জিনিয়ারিং পলিমার বা মেটাল পাউডার - থেকে তৈরি করা হয় যা প্রেস ফোর্সের অধীনে শীট মেটাল অংশগুলিকে আকৃতি দেওয়ার জন্য ডিজাইন করা হয়েছে, প্রথাগতভাবে মেশিন টুলিং প্রতিস্থাপন বা সম্পূরক।
এই সংজ্ঞা একটি বিস্তৃত বর্ণালী বিস্তৃত. এক প্রান্তে, আপনি ডেক্সটপ FDM মেশিনে PLA, নাইলন, বা কার্বন{1}}ফাইবার কম্পোজিটের মতো উপাদান থেকে পলিমার মুদ্রণ করার শখ এবং প্রোটোটাইপিং দলগুলি দেখতে পাবেন৷ এই 3D প্রিন্টেড শিট মেটাল ডাইগুলি পাতলা অ্যালুমিনিয়াম বা তামা তৈরির কম-শক্তির জন্য ভাল কাজ করে। অন্য প্রান্তে, শিল্প ব্যবহারকারীরা লেজার পাউডার বেড ফিউশন প্রক্রিয়ার মাধ্যমে প্রকৃত ধাতু তৈরি করে - যাকে সাধারণত DMLS বা SLM - বলে টুল স্টিল বা ম্যারাজিং স্টিল পাউডার ব্যবহার করে। যেমন প্রোটোল্যাবস ব্যাখ্যা করে, ভিন্ন আদ্যক্ষর থাকা সত্ত্বেও DMLS এবং SLM মূলত একই লেজার পাউডার বেড ফিউশন প্রযুক্তি; উভয় সম্পূর্ণরূপে ঘন, কার্যকরী অংশ তৈরি করতে স্তর দ্বারা ধাতু পাউডার স্তর গলে.
পার্থক্যটি গুরুত্বপূর্ণ কারণ একটি পলিমার শিট মেটাল ডাই এবং একটি ধাতু-মুদ্রিত একটি মৌলিকভাবে ভিন্ন ভূমিকা পালন করে। পলিমার ডাইস জ্যামিতি বৈধতা এবং ছোট রানের জন্য দ্রুত গঠনের সরঞ্জাম হিসাবে কাজ করে। মেটাল 3D ডাইস উৎপাদন-সক্ষম সন্নিবেশ হিসেবে কাজ করে যা হাজার হাজার অংশ স্ট্যাম্প করতে পারে। অকল্যান্ড ইউনিভার্সিটির গবেষণা, উদাহরণস্বরূপ, প্রথাগত D2 টুল ইস্পাত সন্নিবেশের বিপরীতে প্রলিপ্ত 3D-প্রিন্টেড ধাতব সন্নিবেশ পরীক্ষা করা হয়েছে1-মিমি-পুরু DP980 অতি উচ্চ-শক্তির ইস্পাত থেকে 50,000 অংশ স্ট্যাম্পিং- এবং উভয়ই গঠিত নমুনাগুলিতে কোনও উল্লেখযোগ্য স্ক্র্যাচ ছাড়াই ভাল পারফর্ম করেছে৷
কেন অ্যাডটিভ টুলিং ট্র্যাকশন অর্জন করছে
ঐতিহ্যগত ডাই মেকিং এর মধ্যে বিলেট স্টক তৈরি করা এবং তারপর CNC মেশিনের মাধ্যমে উল্লেখযোগ্য উপাদান অপসারণ করা - একটি ব্যয়বহুল এবং সময়সাপেক্ষ-প্রক্রিয়া, বিশেষ করে জটিল জ্যামিতিগুলির জন্য। সংযোজন উত্পাদন যে সমীকরণ flips. আপনি শুধুমাত্র আপনার প্রয়োজনীয় জ্যামিতি তৈরি করুন, স্তরে স্তরে, বেশিরভাগ উপাদানের বর্জ্য দূর করে।
সুবিধাগুলি উপাদান সঞ্চয়ের বাইরে যায়। টমাস এবেরিয়াসের মতেসংযোজন উত্পাদন জন্য Aachen কেন্দ্র, AM উন্নত চক্রের সময় এবং শক্তির ব্যবহার হ্রাসের দিকে পরিচালিত করে, যা নির্মাতাদের উত্পাদনের পরিমাণ বাড়াতে এবং পণ্যগুলিকে দ্রুত বাজারে পেতে সহায়তা করে। তিনি অনুমান করেন যে প্রযুক্তিটি জার্মান টুলিং মার্কেটের 50-60% প্রবেশ করতে পারে যেহেতু দত্তক নেওয়ার কৌশলগুলি পরিপক্ক হয়, ইউরোপ, এশিয়া এবং উত্তর আমেরিকার অন্যান্য অঞ্চলগুলির সাথে একই ট্র্যাজেক্টোরিতে।
ছোট দলগুলির জন্য, আবেদনটি আরও তাত্ক্ষণিক। টুলিংয়ের জন্য একটি 3D প্রিন্টার সাধারণ প্রেস মেটাল গঠনের সরঞ্জামগুলিকে আউটসোর্স করার প্রয়োজনীয়তা দূর করে, সপ্তাহ থেকে ঘন্টা পর্যন্ত সীসা সময় কাটায়। আপনি প্রোডাকশন টুলিংয়ের প্রতিশ্রুতি দেওয়ার আগে একটি স্ট্যাম্পযুক্ত অংশের জ্যামিতি যাচাই করছেন বা গঠিত উপাদানগুলির একটি ছোট ব্যাচ চালানোর আগে, সংযোজন টুলিং একটি দ্রুত পথ সরবরাহ করে।
এই নির্দেশিকাটি কভার করে যে পলিমার ডেস্কটপ থেকে পূর্ণ বর্ণালী - মারা যায় শৌখিন 3D শীট মেটাল তৈরি করে শিল্প ধাতুর মাধ্যমে-প্রিন্ট করা সন্নিবেশ যা হাজার হাজার হিটের জন্য রেট করা হয়েছে৷ আসল প্রশ্ন প্রযুক্তি কাজ করে কিনা তা নয়। এটি কোন পদ্ধতি আপনার নির্দিষ্ট উপাদান, ভলিউম, এবং মানের প্রয়োজনীয়তা ফিট করে।
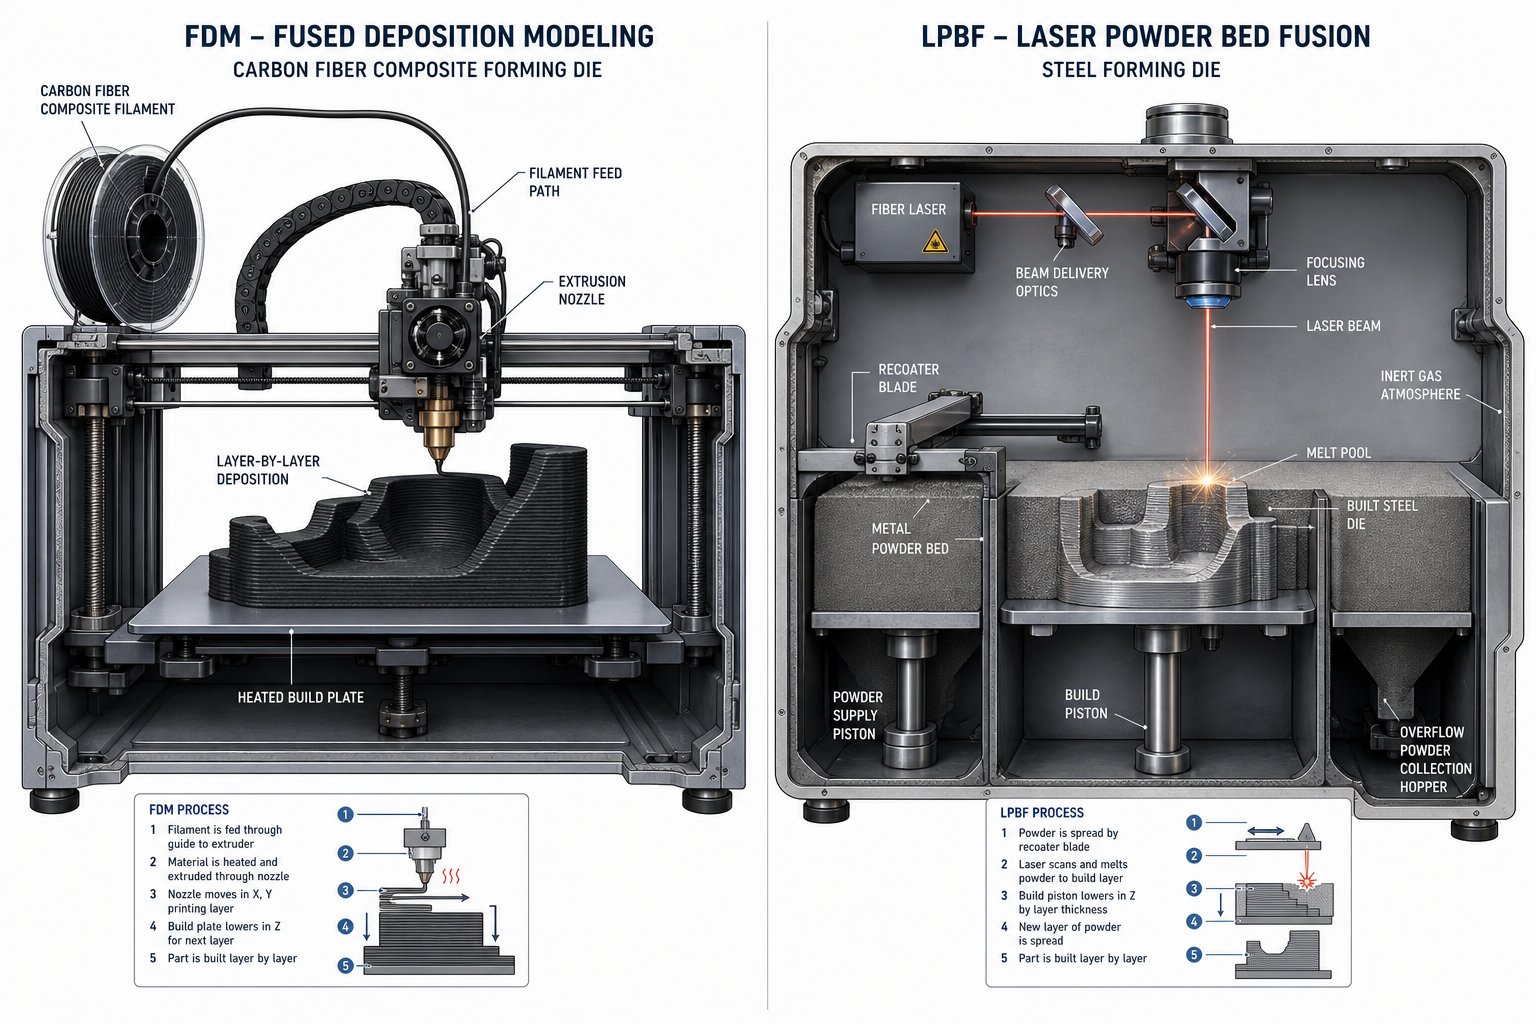
স্ট্যাম্পিং মারার জন্য ব্যবহৃত 3D প্রিন্টিং প্রযুক্তি
কোন সংযোজন প্রক্রিয়াটি আসলে একটি ডাই তৈরি করে যা প্রথম আঘাতে ফাটল ছাড়াই গঠনকারী শক্তিকে পরিচালনা করতে পারে? আপনার একটি প্রয়োজন কিনা তার উপর উত্তর নির্ভর করেদ্রুত 3D গঠনের টুলকয়েক হাজার যন্ত্রাংশ বা টেকসই মেটাল ডাই হাজার হাজার প্রেস চক্রের জন্য নির্মিত। প্রযুক্তির দুটি স্বতন্ত্র বিভাগ এই চাহিদাগুলি পূরণ করে এবং তারা মৌলিকভাবে ভিন্ন উপায়ে কাজ করে।
সরঞ্জাম গঠনের জন্য পলিমার 3D প্রিন্টিং প্রযুক্তি
পলিমার-ভিত্তিক 3D প্রিন্টিং আপনাকে CAD ফাইল থেকে কার্যকরী স্ট্যাম্পিং টুলে দ্রুততম রুট দেয়। দুটি প্রক্রিয়া এই স্থান আয়ত্ত করে:
FDM (ফিউজড ডিপোজিশন মডেলিং)একটি উত্তপ্ত অগ্রভাগের মাধ্যমে থার্মোপ্লাস্টিক ফিলামেন্ট গলিয়ে স্তরে স্তরে জমা করে। ডাই অ্যাপ্লিকেশানের জন্য, নাইলন, ABS, PETG, এবং কার্বন-ফাইবার-রিইনফোর্সড কম্পোজিটের মতো উপাদানগুলি পাতলা-গজ শীট মেটাল গঠনের জন্য প্রয়োজনীয় সংকোচন শক্তি প্রদান করে। হিসাবেফ্যাব্রিকেটর নোট, FDM খরচ, গতি, শক্তি, এবং সরঞ্জাম গঠনের জন্য অ্যাক্সেসযোগ্যতার সর্বোত্তম ভারসাম্যকে আঘাত করে। আপনি এমবেডেড মেটাল প্লেট, ডোয়েল বা বোল্ট দিয়ে মুদ্রিত টুলিংকে শক্তিশালী করতে পারেন এবং দিনের চেয়ে ঘন্টার মধ্যে একটি কাস্টম ডাই প্রস্তুত রাখতে পারেন।
ট্রেডঅফ? FDM অংশগুলি অ্যানিসোট্রপিক - স্তর রেখা (X এবং Y অক্ষ) বরাবর শক্তিশালী কিন্তু তাদের জুড়ে দুর্বল (Z অক্ষ)। 3d শীট মেটাল গঠনের সরঞ্জামগুলির জন্য প্রিন্ট অভিযোজন অত্যন্ত গুরুত্বপূর্ণ। অক্ষের সাথে সবচেয়ে শক্তিশালী দিকটি সারিবদ্ধ করুন যা লোড গঠন করে, এবং আপনি নাটকীয়ভাবে ডাই লাইফ প্রসারিত করবেন।
SLA (স্টেরিওলিথোগ্রাফি)তরল রজন নিরাময়ের জন্য একটি UV লেজার ব্যবহার করে, ব্যতিক্রমী সারফেস ফিনিস এবং টাইট টলারেন্স সহ অংশ তৈরি করে (মেকার স্টেজের প্রক্রিয়া তুলনা অনুসারে ±0.05–0.13 মিমি)। যে পৃষ্ঠ গুণমান আপনার গঠিত অংশ সরাসরি স্থানান্তর. যাইহোক, বেশিরভাগ এসএলএ রেজিন বারবার সংকোচনশীল লোডের অধীনে ভঙ্গুর হয়, যা প্রভাব বা উচ্চ টননেজ জড়িত স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য তাদের খারাপভাবে উপযুক্ত করে তোলে। SLA কম-ফোর্স এমবসিং বা একক-জ্যামিতি যাচাইকরণের জন্য সর্বোত্তম কাজ করে যেখানে পৃষ্ঠের বিবরণ স্থায়িত্বের চেয়ে বেশি গুরুত্বপূর্ণ।
উৎপাদনের জন্য মেটাল 3D প্রিন্টিং প্রযুক্তি মারা গেছে
যখন পলিমার জড়িত বাহিনী থেকে বাঁচবে না, তখন ধাতব সংযোজন উত্পাদনের পদক্ষেপগুলি।
DMLS/SLM (লেজার পাউডার বেড ফিউশন)একটি উচ্চ-পাওয়ার লেজার ব্যবহার করে - সাধারণত 200 থেকে 1,000 ওয়াট - একটি নিষ্ক্রিয় গ্যাস চেম্বারে ধাতব পাউডার সম্পূর্ণরূপে গলানোর জন্য, 20-60 µm রেজোলিউশনে স্তর দ্বারা ডাই স্তর তৈরি করে। যেমন সোডিক ব্যাখ্যা করেছেন, DMLS এবং SLM মূলত একই শ্রেণীর প্রযুক্তি - নামকরণের পার্থক্যগুলি মূলত ঐতিহাসিক। আধুনিক সিস্টেমগুলি 99.5% এর বেশি ঘনত্ব অর্জন করে, যা যান্ত্রিক বৈশিষ্ট্যগুলির সাথে ডাই তৈরি করে যা পেটা সমতুল্য পূরণ করে বা অতিক্রম করে। টুল মেকারদের জন্য, LPBF H13, ম্যারেজিং স্টিল এবং ইনকোনেলের মতো টুল-গ্রেড সামগ্রী সমর্থন করে এবং জটিল অভ্যন্তরীণ বৈশিষ্ট্যগুলিকে সক্ষম করে যা মেশিনে প্রচলিতভাবে অসম্ভব।
বাইন্ডার জেটিংএকটি দ্রুত কিন্তু কম সরাসরি পন্থা লাগে। লেজার-ফিউজিং পাউডারের পরিবর্তে, এটি স্তরে স্তরে একটি তরল বাঁধাই এজেন্ট স্তর জমা করে, একটি "সবুজ" অংশ তৈরি করে যা তারপর ডিবাইন্ডিং এবং ফার্নেস সিন্টারিংয়ের মধ্য দিয়ে যায়। প্রিন্টিং ধাপ দ্রুত এবং মেশিনের দাম কম। ট্রেডঅফ হল উচ্চতর পোরোসিটি এবং সিন্টারিংয়ের সময় সম্ভাব্য মাত্রিক সংকোচন, যা শক্ত সহনশীলতাকে ধরে রাখা কঠিন করে তোলে। স্ট্যাম্পিং ডাইসের জন্য বারবার উচ্চ-বলের প্রভাবের প্রয়োজন হয়, বাইন্ডার জেটিং সাধারণত বিস্তৃত পোস্ট-প্রসেসিং ছাড়াই ছোট হয়ে যায়।
মেটাল এফএফএফ (বাউন্ড মেটাল ডিপোজিশন)একটি ধাতব-পলিমার কম্পোজিট ফিলামেন্ট বের করে, তারপর অংশটিকে শক্ত ধাতুতে বাঁধে এবং সিন্টার করে। ডেস্কটপ মেটাল এবং মার্কফার্জডের সিস্টেমগুলি আলগা পাউডার বা নিষ্ক্রিয় গ্যাস ছাড়াই স্ট্যান্ডার্ড দোকান পরিবেশে কাজ করে। তুলনামূলক জ্যামিতির জন্য যন্ত্রাংশের দাম DMLS থেকে 5-10x কম, যদিও ঘনত্ব (96-99%) এবং সহনশীলতা কম। অ্যাক্সেসযোগ্য মূল্য পয়েন্টে টুলিংয়ের জন্য একটি 3d প্রিন্টারের জন্য, মেটাল এফএফএফ কম ভলিউম স্ট্যাম্পিংয়ের জন্য মেটাল ডাই উৎপাদনে একটি ব্যবহারিক প্রবেশের প্রস্তাব দেয়।
| প্রযুক্তি | উপাদানের ধরন | ফোর্স ক্যাপাসিটি গঠন | সারফেস ফিনিশ (রা) | সাধারণ ভলিউম রেঞ্জ |
|---|---|---|---|---|
| FDM (পলিমার) | PLA, ABS, নাইলন, CF-নাইলন | নিম্ন থেকে মাঝারি | 10–25 µm | 1-100 অংশ |
| SLA (পলিমার) | শক্ত/উচ্চ{{0}টেম্প রেজিন | কম | 1–3 µm | 1-10 অংশ |
| DMLS/SLM (ধাতু) | টুল স্টিল, মারাজিং স্টিল, ইনকোনেল | উচ্চ | 6–20 µm | 1,000–100,000+ অংশ |
| বাইন্ডার জেটিং (ধাতু) | স্টেইনলেস স্টীল, টুল ইস্পাত | মাঝারি | 6–15 µm | 100-5,000 অংশ |
| ধাতু FFF | H13, 17-4 PH, 316L | মাঝারি থেকে উচ্চ | 8–20 µm | 100-10,000 অংশ |
প্রতিটি প্রযুক্তি খরচ-বনাম-স্থায়িত্বের বর্ণালীতে একটি ভিন্ন অঞ্চল দখল করে। সঠিক পছন্দ কোন প্রক্রিয়াটি সবচেয়ে চিত্তাকর্ষক শোনাচ্ছে তার উপর কম এবং আপনি কোন শীট মেটাল তৈরি করছেন, আপনার কত অংশের প্রয়োজন এবং কোন পৃষ্ঠের গুণমান আপনার প্রয়োগের জন্য উপাদান নির্বাচনের জন্য - ফ্যাক্টরগুলি দাবি করে তার উপর নির্ভর করে৷
3D প্রিন্টেড ডাইসের জন্য উপাদান নির্বাচনের মানদণ্ড
একটি 3D প্রিন্টিং প্রযুক্তি বাছাই করা মাত্র অর্ধেক সমীকরণ। আপনি সেই মেশিনে যে উপাদানটি খাওয়াবেন তা নির্ধারণ করে যে আপনার মৃত্যু দশটি হিট বা দশ হাজার বেঁচে থাকবে কিনা। ব্র্যান্ড বা প্রিন্টার মডেল অনুসারে বিকল্পগুলি বাছাই করার পরিবর্তে, আপনার অ্যাপ্লিকেশনটি আসলে যা দাবি করে তার দ্বারা সেগুলিকে সংগঠিত করা আরও বোধগম্য হয়: ডাইকে কতটা শক্তি প্রতিরোধ করতে হবে, গঠিত অংশে আপনার কী পৃষ্ঠের গুণমান প্রয়োজন এবং আপনি কতগুলি অংশ স্ট্যাম্প করার পরিকল্পনা করছেন৷
পলিমার উপাদান বিকল্প এবং তাদের সীমা
পলিমার ডাইস একটি দ্রুত শীট ধাতু হিসাবে কাজ করে যখন শক্তি কম থাকে এবং আয়তন ছোট থাকে। প্রতিটি উপাদান একটি ভিন্ন কর্মক্ষমতা স্তর দখল করে:
পিএলএ50-60 MPa এর প্রসার্য শক্তি এবং 3.5 GPa এর মডুলাস সহ মুদ্রণ করা সবচেয়ে সহজ এবং সবচেয়ে শক্ত সাধারণ ফিলামেন্ট। এই দৃঢ়তা এটিকে কম্প্রেসিভ লোডের অধীনে আকৃতি ধরে রাখতে সাহায্য করে। ধরা? PLA ভঙ্গুর - এটি বিকৃত হওয়ার পরিবর্তে ভেঙে যায় - এবং প্রায় 55 ডিগ্রি নরম হয়। বারবার প্রেস চক্রের ঘর্ষণ তাপ এটিকে দ্রুত ক্ষয় করবে। পাতলা অ্যালুমিনিয়াম বা কপার ফয়েলে শুধুমাত্র একক{10}ডিজিটের উৎপাদনের জন্য এটি ব্যবহার করুন।
ABSভাল শক্ততা এবং 95 ডিগ্রির কাছাকাছি উচ্চতর তাপ বিচ্যুতি তাপমাত্রার জন্য কাঁচা শক্তি (35-40 MPa প্রসার্য) ট্রেড করে। এটি PLA-এর মতো করে ক্র্যাক না করে প্রভাবগুলিকে শোষণ করে, এটিকে বারবার তৈরি করা লোডের অধীনে আরও ক্ষমাশীল করে তোলে। হালকা-ডিউটি মেটাল প্রেসের জন্য একটি যুক্তিসঙ্গত বাছাই যা পরিমিত উত্পাদন চালানোর জন্য বেঁচে থাকতে হবে।
পিইটিজিPLA এবং ABS এর মধ্যে - মোটামুটিভাবে 2.0–3.0 GPa মডুলাসে ABS থেকে শক্ত, PLA থেকে শক্ত, এবং মুদ্রণ করা সহজ। এর 70 ডিগ্রী তাপ বিচ্যুতি এটিকে এমন মৃত্যুর জন্য উপযুক্ত করে তোলে যা উল্লেখযোগ্য ঘর্ষণ গরম করার অভিজ্ঞতা পাবে না।
নাইলন (PA6/PA12)কার্যকরী পলিমার টুলিংয়ের জন্য ওয়ার্কহরস। 60-80 MPa এর প্রসার্য শক্তি, চমৎকার প্রভাব প্রতিরোধ ক্ষমতা, এবং 120 ডিগ্রির উপরে তাপ বিচ্যুতি সহ, নাইলন বারবার সংকোচনশীল চক্রগুলিকে পিএলএ বা ABS থেকে অনেক ভাল পরিচালনা করে। স্ব-তৈলাক্ত পৃষ্ঠ পাত ধাতুর বিরুদ্ধে ঘর্ষণ কমায়। নেতিবাচক দিক হল আর্দ্রতা শোষণ - মুদ্রণের আগে আপনার ফিলামেন্ট শুকিয়ে নিন, নতুবা ডাইটি কম পারফর্ম করবে।
কার্বন-ফাইবার কম্পোজিট (CF-নাইলন)ধাক্কা পলিমার তাদের সিলিং দিকে মারা যায়. দৃঢ়তা লাফিয়ে 6-10 GPa, প্রসার্য শক্তি 80–100+ MPa-এ, এবং তাপ বিচ্যুতি 150-160 ডিগ্রিতে পৌঁছে। এই যৌগিক ডাইস লোডের অধীনে বিকৃতি প্রতিরোধ করে যা স্ট্যান্ডার্ড নাইলনকে চূর্ণ করবে। তাদের প্রিন্ট করার জন্য একটি শক্ত ইস্পাত অগ্রভাগের প্রয়োজন হয় এবং যথেষ্ট পরিমাণে খরচ হয়, কিন্তু প্রায় 0.6 মিমি পর্যন্ত হালকা ইস্পাত গঠনের জন্য, তারা পলিমার ধাতু গঠনের ডাইগুলি পরিচালনা করতে পারে তার উপরের সীমাটি উপস্থাপন করে।
এসএলএ রেজিনস্থায়িত্বের চেয়ে পৃষ্ঠের ফিনিশে এক্সেল। অনমনীয় 10K রেজিন 88 MPa প্রসার্য শক্তি এবং 10 GPa দৃঢ়তায় পৌঁছায়, কিন্তু এর চরম ভঙ্গুরতা (মাত্র 20 J/m এর খাঁজযুক্ত আইজোড) এটিকে বারবার স্ট্যাম্পিংয়ের কারণে ক্র্যাক-প্রবণ করে তোলে। এমবসিং, কয়েনিং বা একক-জ্যামিতি পরীক্ষা ব্যবহার করার জন্য রিজার্ভ এসএলএ মারা যায় যেখানে পৃষ্ঠের বিবরণ সরাসরি গঠিত অংশে স্থানান্তরিত হয়।
টেকসই ডাইস জন্য মেটাল পাউডার পছন্দ
যখন পলিমার জড়িত শক্তিগুলিকে বাঁচাতে পারে না, তখন লেজার পাউডার বেড ফিউশন বা আবদ্ধ ধাতু জমার মাধ্যমে প্রিন্ট করা ধাতব পাউডারগুলি উত্পাদন-গ্রেড টুলিং প্রদান করে। এখানকার ম্যাটেরিয়াল ল্যান্ডস্কেপ প্রথাগত ডাই স্টিলের সাথে সরাসরি ম্যাপ করে:
ম্যারাজিং স্টিল (MS1/18Ni-300)মুদ্রিত স্ট্যাম্পিং ডাইস জন্য সবচেয়ে সাধারণ পছন্দ. বয়সের পরে-তাপ চিকিত্সা শক্ত করার পরে, এটি দুর্দান্ত শক্ততার সাথে 50-55 HRC কঠোরতায় পৌঁছে। এটি মেশিন এবং ইডিএম-সহজেই পোস্ট-মুদ্রণ শেষ করে, এটি এমন ডাইগুলির জন্য ব্যবহারিক করে যার জন্য পৃষ্ঠের শক্ত সহনশীলতা প্রয়োজন৷ ম্যারাজিং স্টিলের স্যুট মাঝারি-থেকে-উচ্চ-মৃদু ইস্পাত এবং অ্যালুমিনিয়ামের স্ট্যাম্পিং।
টুল স্টিলস (H13, H11)যে কোনো টুলমেকারের কাছে পরিচিত পরিধান প্রতিরোধের সরবরাহ করুন।H13 এবং H11 চমৎকার জারা প্রতিরোধের সঙ্গে উচ্চ শক্তি একত্রিত, এগুলিকে গরম-কাজের অ্যাপ্লিকেশনের জন্য আদর্শ করে তোলে বা ঘর্ষণকারী উচ্চ-শক্তির ইস্পাত তৈরি করে। H13 মুদ্রণের জন্য ক্র্যাকিং প্রতিরোধ করার জন্য যত্নশীল তাপ ব্যবস্থাপনার প্রয়োজন, কিন্তু ফলস্বরূপ ডাই তার তৈরি করা সমতুল্য কাজ করে।
স্টেইনলেস স্টীল (316L, 17-4 PH)টুল স্টিলের চেয়ে কম খরচে জারা প্রতিরোধ এবং ভাল যান্ত্রিক বৈশিষ্ট্য প্রদান করে. 17-4 PH, একটি বৃষ্টিপাত-শক্তকরণ গ্রেড, তাপ চিকিত্সার পরে 40 HRC পর্যন্ত কঠোরতা অর্জন করে। এটি স্টেইনলেস শীট তৈরির জন্য বা ক্ষয়কারী পরিবেশে কাজ করার জন্য ভাল কাজ করে, যদিও এর পরিধান প্রতিরোধ ক্ষমতা উচ্চ-ভলিউম রানের জন্য ডেডিকেটেড টুল স্টিলের থেকে কম হয়।
ইনকোনেল (718/625)চরম অবস্থার - উচ্চ-তাপমাত্রা স্ট্যাম্পিং, সুপারঅ্যালয় শীট গঠন, বা ক্ষয়কারী পরিবেশ জড়িত অ্যাপ্লিকেশন পরিচালনা করে। এর উচ্চ-শক্তি এবং জারা-প্রতিরোধী বৈশিষ্ট্যগুলি এটিকে কার্যকর করে তোলে যেখানে অন্যান্য ডাই স্টিলগুলি নরম বা ক্ষয় করে। ট্রেডঅফ খরচ এবং machinability হয়; ইনকোনেল ডাইস প্রিন্ট করা ব্যয়বহুল এবং শেষ করা কঠিন।
অ্যাপলিকেশনের প্রয়োজনীয়তার সাথে মেলে ম্যাটারিয়াল
সবচেয়ে শক্তিশালী বা সবচেয়ে সস্তা বিকল্পে ডিফল্ট করার পরিবর্তে, আপনার চারটি মূল সিদ্ধান্তের উপাদানের সাথে মেলিয়েন্ট করুন। একটি প্রারম্ভিক কাঠামো হিসাবে এই চেকলিস্ট ব্যবহার করুন:
- 5 kN, পাতলা অ্যালুমিনিয়াম বা তামার ফয়েলের নিচে শক্তি গঠন:PLA বা PETG (সর্বনিম্ন খরচ, দ্রুততম পরিবর্তন)
- গঠন বল 5-20 kN, 0.6 মিমি পর্যন্ত হালকা ইস্পাত:নাইলন বা CF-নাইলন কম্পোজিট (পলিমারে সর্বোত্তম শক্তি-থেকে-খরচের অনুপাত)
- সারফেস ফিনিস গুরুত্বপূর্ণ, খুব কম ভলিউম:SLA কঠোর 10K রেজিন (সূক্ষ্ম বিবরণ স্থানান্তর করে, একক-ব্যবহার)
- 20 kN এর উপরে বল গঠন, মাঝারি-থেকে-উচ্চ আয়তন:ম্যারাজিং স্টিল বা H13 টুল স্টিল (উৎপাদন-গ্রেডের স্থায়িত্ব)
- ক্ষয়কারী পরিবেশ বা স্টেইনলেস শীট গঠন:17-4 PH স্টেইনলেস বা ইনকোনেল (কঠোরতা ত্যাগ ছাড়াই রাসায়নিক প্রতিরোধ)
- 100 অংশের অধীনে উত্পাদন ভলিউম:পলিমার ডাইস সর্বোত্তম খরচ সুবিধা প্রদান করে
- উৎপাদন ভলিউম 100-10,000 অংশ:প্রতিস্থাপনের ফ্রিকোয়েন্সি ফ্যাক্টর করার সময় মেটাল-মুদ্রিত ডাইগুলি লাভজনক হয়ে ওঠে
- 10,000 অংশের উপরে উত্পাদনের পরিমাণ:প্রতি-অংশের ভিত্তিতে প্রচলিত মেশিন টুলিংয়ের বিপরীতে ধাতব-মুদ্রিত ডাই মূল্যায়ন করুন
মনে রাখবেন যে উপাদান পছন্দ সরাসরি আকার দেয় আপনার মৃত্যু কতক্ষণ স্থায়ী হয় এবং কীভাবে এটি শেষ পর্যন্ত ব্যর্থ হয়। একটি CF-নাইলন ডাই 200টি নিখুঁত যন্ত্রাংশ সরবরাহ করতে পারে সারফেস পরিধানের গুণমান হ্রাস করার আগে, যখন একটি ম্যারাজিং স্টিল ডাই 50,000 চক্র জুড়ে সহনশীলতা বজায় রাখে। এই আয়ুষ্কালের পার্থক্যগুলি - এবং নির্দিষ্ট ব্যর্থতার মোডগুলি যা তাদের চালিত করে - তা নির্ধারণ করে যে আপনার উপাদান পছন্দটি উত্পাদন এগিয়ে চলার জন্য সঠিক ছিল কিনা৷
3D মুদ্রিত টুলিংয়ের সাথে শীট মেটাল সামঞ্জস্যপূর্ণ
আপনার ডাই উপাদান শুধুমাত্র অর্ধেক গল্প বলে. বাকি অর্ধেক? আপনি আসলে কি গঠন করছেন. একটি কার্বন-ফাইবার নাইলন ডাই যা 0.5 মিমি অ্যালুমিনিয়ামের মধ্য দিয়ে বাতাস বয়ে 1.0 মিমি স্টেইনলেস স্টিলের সাথে তার প্রথম সাক্ষাতে ফাটবে৷ শীট মেটাল নিজেই - এর কঠোরতা, বেধ এবং স্থিতিস্থাপক আচরণ - নির্দেশ করে যে একটি 3D প্রিন্টেড ডাই একটি ব্যবহারিক শীট মেটাল গঠনের সরঞ্জাম বা নষ্ট সময় এবং ভাঙা প্লাস্টিকের জন্য একটি রেসিপি।
কিভাবে শীট মেটাল কঠোরতা ডাই সম্ভাব্যতা প্রভাবিত করে
কঠোরতা নির্ধারণ করে যে শীটটি গঠনের সময় কতটা শক্তি প্রতিরোধ করে এবং সেই শক্তি সরাসরি আপনার ডাইতে স্থানান্তরিত হয়। নরম ধাতু যেমন মৃত-নরম তামা এবং 1100-সিরিজ অ্যালুমিনিয়ামের ফলন প্রায় 35-70 MPa। হালকা ইস্পাত (AISI 1018/1020) 250-350 MPa ফলন শক্তিতে লাফ দেয়। স্টেইনলেস স্টিল (304/316) আরও ধাক্কা দেয়, 200-290 MPa এর ফলন শক্তি অ্যানিল অবস্থায় কিন্তু উল্লেখযোগ্যভাবে উচ্চতর কাজ-কঠিন করার হার যা গঠনের অগ্রগতির সাথে সাথে লোড বাড়ায়। স্বয়ংচালিত অ্যাপ্লিকেশনগুলিতে ব্যবহৃত DP980 এবং বোরন স্টিলের মতো উচ্চ-শক্তির ইস্পাত - - 600 MPa-এর উপরে ফলন শক্তিতে পৌঁছায়।
ডাই সিলেকশনের জন্য এর মানে কি? একটি পলিমার ডাই নরম অ্যালুমিনিয়াম দ্বারা উত্পন্ন লোডগুলি পরিচালনা করতে পারে কারণ ডাই বিপজ্জনক সংকোচনমূলক চাপের অভিজ্ঞতার আগে শীটটি ফলন করে। হালকা ইস্পাতকে বিকৃত করার জন্য যথেষ্ট বেশি শক্তির প্রয়োজন হয়, পলিমারগুলিকে ঠেলে তাদের লোড সীমার দিকে এমনকি পাতলা গেজেও মারা যায়। স্টেইনলেস স্টীল এবং উচ্চ-শক্তির ইস্পাত এমন শক্তি তৈরি করে যা প্রায় যেকোনো বাস্তব পরিস্থিতিতে পলিমার সংকোচন ক্ষমতাকে অতিক্রম করে।
হিসাবেফেব্রিকেটর ব্যাখ্যা করে, হালকা ইস্পাত এবং নরম অ্যালুমিনিয়ামগুলি উচ্চ-শক্তির উপাদানের তুলনায় অনেক বেশি নমনীয়, যা সরাসরি গঠনকারী শক্তি এবং ন্যূনতম বেন্ড রেডিআইকে প্রভাবিত করে। ইস্পাতে উচ্চতর কার্বন সামগ্রী বা অ্যালুমিনিয়ামে অধিক কঠোরতা নমনীয়তা এবং গঠনযোগ্যতা হ্রাস করে, প্রয়োজনীয় বল বৃদ্ধি করে এবং সর্বনিম্ন ব্যাসার্ধ তৈরি করে। সেই শক্তি বৃদ্ধিই আপনাকে পলিমার টুলিং থেকে ধাতব-মুদ্রিত বা প্রচলিত ডাই-এ ঠেলে দেয়।
গেজ পুরুত্ব এবং গঠন বল সম্পর্ক
বেধ অরৈখিকভাবে বল প্রয়োজনীয়তাকে -গুণ করে। শীটের পুরুত্ব দ্বিগুণ করা টনেজকে কেবল দ্বিগুণ করে না - এটি মোটামুটিভাবে এটিকে বাঁকানোর ক্রিয়াকলাপের জন্য চারগুণ করে, যেহেতু বেশিরভাগ প্রেস মেটাল গঠনের সমীকরণে উপাদান পুরুত্বের বর্গক্ষেত্রের সাথে বল স্কেল তৈরি করে। একটি পলিমার ডাই যা আরামদায়কভাবে 0.5 মিমি অ্যালুমিনিয়াম গঠন করে, একই উপাদানের 1.5 মিমিতে বিপর্যয়মূলকভাবে ব্যর্থ হতে পারে, যদিও ধাতব প্রকারের পরিবর্তন হয়নি।
এটি সম্পর্কে চিন্তা করার একটি ব্যবহারিক উপায় এখানে। শীট মেটাল গেজগুলি সাধারণত 0.005 থেকে 0.249 ইঞ্চি (প্রায় 0.13 থেকে 6.3 মিমি) পর্যন্ত স্ট্যাম্পিং রেঞ্জে ব্যবহৃত হয়। পাতলা প্রান্তে, বেশিরভাগ ধাতু জুড়ে পলিমার টুলিংয়ের জন্য গঠনকারী শক্তি যথেষ্ট কম থাকে। মোটা প্রান্তে, এমনকি অ্যালুমিনিয়াম প্লেটও এমন শক্তির দাবি করে যে শুধুমাত্র ধাতব-মুদ্রিত বা শক্ত ইস্পাতই টিকতে পারে।
পলিমার এফডিএম ডাইসের জন্য গুরুত্বপূর্ণ থ্রেশহোল্ড চারপাশে অবতরণ করে:
- অ্যালুমিনিয়াম খাদ:1.0-1.5 মিমি পর্যন্ত (খাদ কঠোরতা এবং জ্যামিতি জটিলতার উপর নির্ভর করে)
- তামা এবং পিতল:0.8-1.0 মিমি পর্যন্ত
- হালকা ইস্পাত:0.5–0.8 মিমি পর্যন্ত (উচ্চ-শক্তির যৌগিক ফিলামেন্ট সহ)
- স্টেইনলেস স্টীল:ইনফিল ঘনত্ব নির্বিশেষে পলিমার ডাইয়ের সাথে সাধারণত সম্ভব নয়
এই থ্রেশহোল্ডগুলির বাইরে, গঠনের সময় কম্প্রেসিভ এবং শিয়ার ফোর্স যা 100% ইনফিল কার্বন-ফাইবার নাইলন পৃষ্ঠের ক্রাশিং বা স্তর বিচ্ছিন্নতা ছাড়াই সহ্য করতে পারে তারও বেশি। আপনি লক্ষ্য করবেন যে শীটটি - একটি স্পষ্ট চিহ্ন দেখানোর আগে ডাই বিকৃত হতে শুরু করেছে যে আপনি টুলিংয়ের ক্ষমতা অতিক্রম করেছেন৷
বসন্ত-ব্যাক ক্ষতিপূরণ কৌশল
প্রেস ফোর্স রিলিজ হলে প্রতিটি গঠিত ধাতব অংশ তার আসল সমতল আকৃতির দিকে ফিরে আসে। স্প্রিং-ব্যাক হল ইলাস্টিক স্ট্রেনের মুক্তি, এবং এটি সরাসরি উপাদানের ফলন শক্তির সাথে স্কেল করে। নরম অ্যালুমিনিয়াম একটি সাধারণ বাঁকে 1-2 ডিগ্রি পিছিয়ে যেতে পারে, যখন স্টেইনলেস স্টিল বা উচ্চ{5}}শক্তির ইস্পাত অভিন্ন জ্যামিতির অধীনে 5-10 ডিগ্রি বা তার বেশি পিছিয়ে যেতে পারে।
3D প্রিন্টেড ডাইসের জন্য, স্প্রিং-ব্যাক ক্ষতিপূরণের অর্থ হল ওভার-বাঁকানো - ডাই ডিজাইন করা যাতে শীটটিকে তার লক্ষ্য কোণ অতিক্রম করে তৈরি করা হয় যাতে এটি সঠিক অবস্থানে ফিরে আসে। এই ইলাস্টিক পুনরুদ্ধারের জন্য 2 ডিগ্রি স্প্রিং-ব্যাকযুক্ত একটি শীট মেটাল ওয়ার্কপিসের জন্য লক্ষ্যের চেয়ে কমপক্ষে 2 ডিগ্রি তীক্ষ্ণ পাঞ্চ কোণ প্রয়োজন। ব্যাসার্ধ বস্তুর পুরুত্বের তুলনায় বাড়ে, স্প্রিং-ব্যাক আরও বৃদ্ধি পায়, কখনও কখনও উল্লেখযোগ্যভাবে।
ক্ষতিপূরণ কৌশল ডাই টাইপ দ্বারা পৃথক:
- পলিমার মারা যায়:যেহেতু তারা সস্তা এবং দ্রুত পুনঃমুদ্রণ, আপনি দ্রুত পুনরাবৃত্তি করতে পারেন। প্রিন্ট করুন, ফর্ম করুন, স্প্রিং-পিছন কোণ পরিমাপ করুন, তারপর আপনার CAD মডেল সামঞ্জস্য করুন এবং পুনরায় মুদ্রণ করুন। এই ট্রায়াল-এবং-ত্রুটি পদ্ধতিটি ভাল কাজ করে কারণ প্রতিটি পুনরাবৃত্তির জন্য ন্যূনতম সময় এবং উপাদান খরচ হয়৷
- মেটাল-মুদ্রিত ডাইস:নখের স্প্রিং-ব্যাক ক্ষতিপূরণের জন্য প্রথমে পলিমারে পুনরাবৃত্তি করুন, তারপরে সংশোধন করা জ্যামিতি সহ একটি ধাতব মুদ্রণের প্রতিশ্রুতি দিন। একটি ধাতব-মুদ্রিত ডাই পুনরায় কাজ করা ব্যয়বহুল, তাই আগে থেকেই কোণ ঠিক করা গুরুত্বপূর্ণ।
- উচ্চ-ফলন-শক্তি উপাদান:78 বা 73 ডিগ্রীর অন্তর্ভুক্ত কোণ সহ রিলিভড ডাই জ্যামিতি বিবেচনা করুন, যা ডাই ফেস এবং উপাদানের মধ্যে হস্তক্ষেপ ছাড়াই বসন্ত-কে কাটিয়ে উঠতে গভীর পাঞ্চ অনুপ্রবেশের অনুমতি দেয়।
শীট ধাতুর শস্যের দিকও গঠন বল এবং বসন্ত{0}পিঠ উভয়কেই প্রভাবিত করে। শস্যের (অনুদৈর্ঘ্য) সাথে গঠনের জন্য কম বাঁকানোর শক্তির প্রয়োজন হয় কারণ নমনীয়তা সহজেই সেই দিকে প্রসারিত হয়, কিন্তু অনুদৈর্ঘ্য নমন পৃষ্ঠ ফাটলের ঝুঁকি বাড়ায় এবং একটি বৃহত্তর বাঁক ব্যাসার্ধের দাবি করে। শস্য জুড়ে গঠন (ট্রান্সভার্স) টনেজ বৃদ্ধি করে কিন্তু শক্ত ব্যাসার্ধ গ্রহণ করে। একটি 3D প্রিন্টেড ডাই ডিজাইন করার সময়, আপনার ফাঁকাগুলি শস্যের সাথে বা বিপরীতমুখী হবে কিনা তা যাচাই করুন এবং সেই অনুযায়ী আপনার ডাইয়ের ব্যাসার্ধ এবং ক্ষতিপূরণ কোণের আকার করুন।
| শীট মেটাল টাইপ | সাধারণ ফলন শক্তি | পলিমার এফডিএম ডাই | পলিমার এসএলএ ডাই | মেটাল-মুদ্রিত ডাই |
|---|---|---|---|---|
| অ্যালুমিনিয়াম 1100 (নরম), 1.0 মিমি পর্যন্ত | 35-105 MPa | হ্যাঁ | হ্যাঁ (শুধুমাত্র কম বল) | হ্যাঁ |
| অ্যালুমিনিয়াম 6061-T6, 1.0 মিমি পর্যন্ত | 240-275 MPa | প্রান্তিক (CF-শুধুমাত্র নাইলন) | না | হ্যাঁ |
| তামা/পিতল, 0.8 মিমি পর্যন্ত | 70-200 MPa | হ্যাঁ | হ্যাঁ (শুধু এমবসিং) | হ্যাঁ |
| হালকা ইস্পাত (1018), 0.6 মিমি পর্যন্ত | 250-350 MPa | প্রান্তিক (CF-শুধুমাত্র নাইলন) | না | হ্যাঁ |
| হালকা ইস্পাত (1018), 0.6-1.5 মিমি | 250-350 MPa | না | না | হ্যাঁ |
| স্টেইনলেস স্টীল (304), যেকোনো গেজ | 200–290 MPa (কাজ-কঠিন করে) | না | না | হ্যাঁ |
| উচ্চ-শক্তি ইস্পাত (DP980/বোরন), যেকোনো গেজ | 600-1,000+ MPa | না | না | হ্যাঁ (maraging/H13) |
এই টেবিলটি পড়ার সময় নিজের সাথে সৎ হন। "প্রান্তিক" এন্ট্রিগুলির অর্থ সাফল্য জ্যামিতি সরলতা, মুদ্রণ সেটিংস এবং গঠনের গতির উপর ব্যাপকভাবে নির্ভর করে। একটি সিএফ-নাইলন ডাই ব্যবহার করে 0.5 মিমি হালকা ইস্পাত একটি অগভীর চ্যানেল ফর্ম? সম্ভব, রক্ষণশীল পরামিতি সহ। যে একই গেজ এ একটি গভীর ড্র? মরা বাঁচবে না। স্টেইনলেস স্টীল এবং উচ্চ-শক্তির উপকরণের চাহিদা মেটাল-মুদ্রিত বা প্রচলিত টুলিং - কোনো ইনফিল প্যাটার্ন বা প্রাচীর বেধের কৌশল পদার্থবিদ্যাকে পরিবর্তন করে।
এই সামঞ্জস্যের সীমা বোঝার আসল মূল্য হল নষ্ট প্রিন্ট এবং ব্যর্থ অংশগুলি এড়ানো। শুরু থেকেই আপনার শীট মেটাল টাইপ এবং গেজের সাথে সঠিক ডাই ক্লাসের সাথে মিল করুন এবং আপনি আপনার সময় নষ্ট করা টুলিং পুনরায় মুদ্রণের পরিবর্তে জ্যামিতি পরিমার্জন করতে ব্যয় করবেন। সেই পরিমার্জন প্রক্রিয়া - প্রাথমিক CAD ডিজাইন থেকে মুদ্রণ, পোস্ট-প্রসেসিং, এবং প্রথম প্রবন্ধ গঠন - যেখানে ব্যবহারিক কর্মপ্রবাহ শুরু হয়।
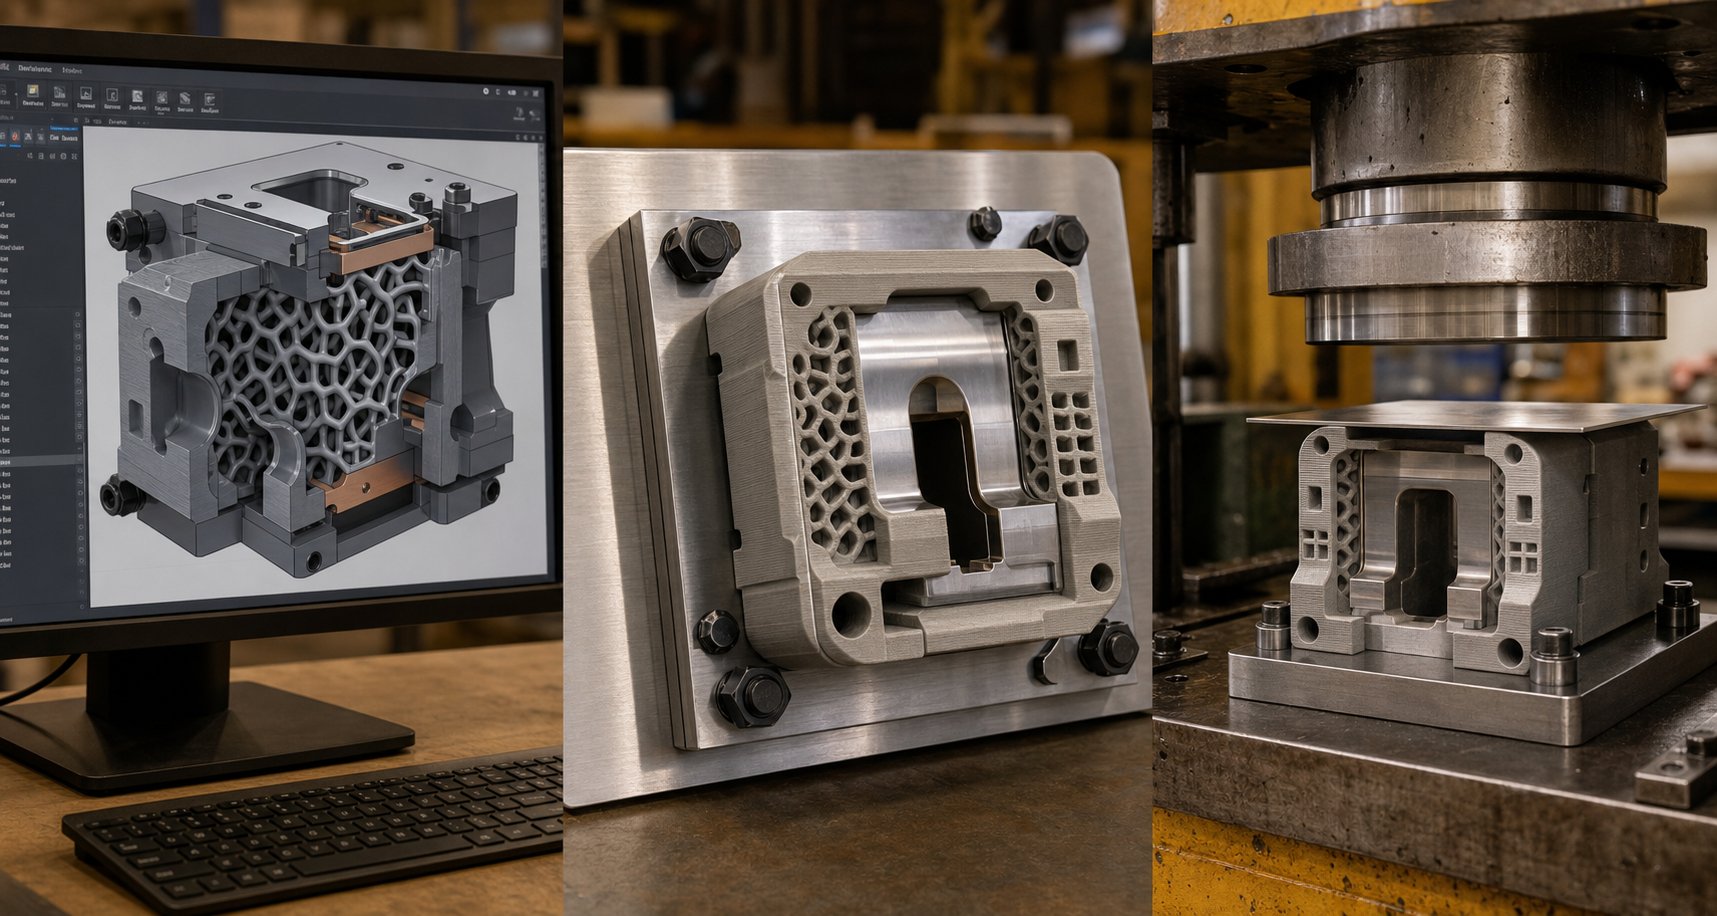
CAD ডিজাইন থেকে গঠিত অংশ পর্যন্ত সম্পূর্ণ ওয়ার্কফ্লো
কোন উপকরণ এবং শীট ধাতু একসাথে কাজ করে তা জানা অত্যাবশ্যক, তবে এটি আপনাকে সাহায্য করবে না যতক্ষণ না আপনি একটি কার্যকরী ডাই তৈরি করেন এবং এটির সাথে একটি ভাল অংশ স্ট্যাম্প না করেন। সম্পূর্ণ 3d প্রিন্টেড ডাই ডিজাইন ওয়ার্কফ্লোতে ছয়টি স্বতন্ত্র পর্যায় জড়িত, প্রতিটিতে এমন সিদ্ধান্ত রয়েছে যা সরাসরি প্রভাবিত করে যে আপনার টুলিং উৎপাদনে টিকে আছে নাকি প্রথম চক্রে ব্যর্থ হয়।
- সংযোজন-নির্দিষ্ট বিবেচনার সাথে CAD ডিজাইন
- স্লাইসিং এবং প্রিন্ট প্যারামিটার সেটআপ
- ডাই প্রিন্ট করা
- পোস্ট-প্রক্রিয়াকরণ এবং মাত্রিক যাচাইকরণ
- প্রেস সেটআপ এবং প্রথম নিবন্ধ গঠন
- ডাই রক্ষণাবেক্ষণ এবং প্রতিস্থাপন পরিকল্পনা
প্রথমবার সঠিকভাবে পেতে আপনার প্রয়োজনীয় ব্যবহারিক বিশদ সহ প্রতিটি ধাপের মধ্য দিয়ে চলুন।
সিএডি ডিজাইন এবং অ্যাডেটিভ ম্যানুফ্যাকচারিং বিবেচনা
আপনি যখন একটি সংযোজন প্রেক্ষাপটে স্ট্যাম্পিং ডাই ওয়ার্কের জন্য ক্যাড ডিজাইনের কাছে যান, আপনি একই সাথে দুটি বাস্তবতার জন্য ডিজাইন করছেন: গঠন অপারেশন এবং মুদ্রণ প্রক্রিয়া। যেকোন একটিকে উপেক্ষা করুন, এবং আপনি একটি ডাইয়ের সাথে শেষ হবেন যা হয় পরিষ্কারভাবে প্রিন্ট করা যাবে না বা প্রেস লোড থেকে বাঁচতে পারবেন না।
প্রাচীর বেধ এবং ভর।পলিমার স্ট্যাম্পিং এর জন্য আপনার প্রত্যাশার চেয়ে যথেষ্ট পরিমাণে বেশি বাল্ক প্রয়োজন। FDM টুলিংয়ের জন্য ন্যূনতম প্রাচীরের পুরুত্ব 8-12 মিমি লোড বহনকারী এলাকায় হওয়া উচিত। 2 মিমি নিচের পাতলা ক্রস-বিভাগগুলি সংকোচনশীল লোড এবং তাপের অধীনে দ্রুত বিকৃত হয়, যেমনফর্মল্যাব গবেষণা নিশ্চিত করে- পৃষ্ঠের পুরুত্ব 1-2 মিমি থেকে কম তাপ প্রয়োগে বিকৃত হবে। ধাতু-প্রিন্টেড ডাইগুলির জন্য, 3-5 মিমি প্রাচীরের অংশগুলি সাধারণত পর্যাপ্ত শক্ততা প্রদান করে, যেহেতু উপাদান নিজেই প্রতি ইউনিট এলাকায় যথেষ্ট পরিমাণে বেশি লোড বহন করে।
খসড়া কোণ।ডাই ক্যাভিটির সমস্ত উল্লম্ব দেয়ালে 3-5 ডিগ্রি খসড়া অন্তর্ভুক্ত করুন। এটি দ্বৈত উদ্দেশ্যে কাজ করে: এটি গঠনের পরে অংশ নির্গমনকে সহজ করে (শীট মেটালকে ডাই-এ লক করা থেকে রোধ করে) এবং ওভারহ্যাংগুলি হ্রাস করে মুদ্রণযোগ্যতা উন্নত করে যার জন্য সমর্থন কাঠামোর প্রয়োজন হয়। পলিমারের জন্য বিশেষ করে, ড্রাফ্ট কোণগুলি ধ্বংসকারী শক্তিগুলিকে হ্রাস করে যা টুল পৃষ্ঠকে চিপ বা ফাটতে পারে।
শক্তিবৃদ্ধি কৌশল.পলিমার ডাইজ খুব কমই প্রেস লোডের অধীনে স্বতন্ত্র একশিলা সরঞ্জাম হিসাবে কাজ করে। একটি ব্যাকিং প্লেট - এর সাথে সংহত করার জন্য আপনার ডাই ডিজাইন করুন সাধারণত একটি অ্যালুমিনিয়াম বা ইস্পাত প্লেট যা ডাই এর পিছনের মুখ জুড়ে শক্তি বিতরণ করে৷ এই ব্যাকিং স্ট্রাকচারে প্রিন্ট করা ডাইকে বেঁধে রাখার জন্য আপনার CAD মডেলের রিসেস বা বোল্টের গর্তের পরিকল্পনা করুন। কিছু ডিজাইনার প্রিন্টের মধ্যে ইস্পাত ডোয়েল বা বল্ট এম্বেড করে মধ্য-মুদ্রণ বন্ধ করে এবং হার্ডওয়্যার সন্নিবেশ করে, একটি যৌগিক টুল তৈরি করে যা একা পলিমারের চেয়ে অনেক বেশি লোড পরিচালনা করে।
3d মুদ্রিত টুলিংয়ের জন্য প্যাটার্ন ইনফিল করুন।এখানেই অভ্যন্তরীণ জ্যামিতির সিদ্ধান্ত সরাসরি জীবন নির্ধারণ করে। তিনটি প্যাটার্ন টুলিং অ্যাপ্লিকেশনগুলিতে আধিপত্য বিস্তার করে:
- গাইরয়েড:সমসাময়িক শক্তির কাছাকাছি- প্রদান করে, যার অর্থ এটি সমস্ত দিক থেকে মোটামুটি সমানভাবে শক্তিকে প্রতিরোধ করে।গাইরয়েডের ক্রমাগত বাঁকা জ্যামিতিএছাড়াও শিয়ার বাহিনী চমৎকার প্রতিরোধের প্রস্তাব. স্ট্যাম্পিং ডাইসের জন্য যা অক্ষ লোড বা জটিল গঠনের জ্যামিতির অভিজ্ঞতা-, 60-80% ঘনত্বে গাইরয়েড ডিফল্ট সুপারিশ।
- কিউবিক:একটি ত্রিমাত্রিক গ্রিড গঠন- তৈরি করে যা উল্লম্ব সংকোচন রোধে উৎকৃষ্ট। যদি আপনার ফর্মিং লোড প্রাথমিকভাবে ডাই (সাধারণ V-বেন্ড, চ্যানেল ফর্ম) এর মধ্য দিয়ে চলে, তাহলে 50-70% ঘনত্বে কিউবিক ইনফিল সমান শক্তিতে গাইরয়েডের চেয়ে কম উপাদানের সাথে শক্তিশালী কার্যক্ষমতা প্রদান করে।
- গ্রিড:সবচেয়ে সহজ এবং দ্রুত-মুদ্রণের প্যাটার্ন, লম্ব রেখাগুলি বর্গক্ষেত্র তৈরি করে। গ্রিড সরাসরি উল্লম্ব সংকোচন ভালভাবে পরিচালনা করে, কিন্তু শিয়ার বা অফ-অক্ষ লোডের অধীনে খারাপভাবে কাজ করে। এটি শুধুমাত্র ফ্ল্যাট-বোটমড ডাই এর জন্য ব্যবহার করুন যা সম্পূর্ণভাবে কম্প্রেসিভ লোডিং সহ - কখনই কোণ গঠনকারী সারফেস সহ ডাই না।
বেশিরভাগ স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনের জন্য, 70% ইনফিল ঘনত্ব বা উচ্চতর গাইরয়েড আপনাকে লোডের দিকনির্দেশ জুড়ে কম্প্রেসিভ শক্তি এবং সামঞ্জস্যপূর্ণ কর্মক্ষমতার সর্বোত্তম সমন্বয় দেয়। 100% ইনফিলে যাওয়া খুব কমই যোগ করা মুদ্রণ সময়ের জন্য মূল্যবান - গবেষণা 60-80% ঘনত্বের উপরে হ্রাসকারী শক্তি দেখায়, যখন মুদ্রণের সময় রৈখিকভাবে বৃদ্ধি পায়।
স্টক ভাতা।জটিল গঠনকারী পৃষ্ঠগুলিতে অতিরিক্ত উপাদান (ন্যূনতম 0.5 মিমি) পরিকল্পনা করুন। চূড়ান্ত মাত্রায় ডায়াল করার জন্য পোস্ট-প্রক্রিয়া করার সময় আপনি এটিকে সরিয়ে দেবেন। একটি আন্ডারসাইজড ডাই রিপ্রিন্ট করার চেয়ে অতিরিক্ত উপাদান বালি বা মেশিন থেকে দূরে রাখা অনেক সহজ।
প্রিন্টিং প্যারামিটার এবং পোস্ট-প্রসেসিং
আপনার CAD মডেল অপ্টিমাইজ করে, স্লাইসিং সেটিংস সেই ডিজাইনের উদ্দেশ্যগুলিকে বাস্তব বাস্তবতায় অনুবাদ করে।
স্তর উচ্চতা:শীট ধাতুর সাথে যোগাযোগ করে এমন পৃষ্ঠতল তৈরির জন্য 0.1-0.15 মিমি স্তর ব্যবহার করুন। সূক্ষ্ম স্তর মানে মসৃণ পৃষ্ঠতল এবং আরও ভাল মাত্রিক নির্ভুলতা, উভয়ই সরাসরি গঠিত অংশ গুণমানে স্থানান্তরিত হয়। অ-গুরুত্বপূর্ণ এলাকাগুলির জন্য (ব্যাকিং ফেস, মাউন্টিং সারফেস), 0.2-0.3 মিমি স্তরগুলি জরিমানা ছাড়াই গতি বাড়ায়।
মুদ্রণ অভিযোজন:ডাইকে ওরিয়েন্ট করুন যাতে লোড তৈরি করা স্তরগুলিকে আলাদা করার চেষ্টা না করে একত্রে সংকুচিত করে। একটি V-ডাই-এর জন্য, এর অর্থ হল প্রিন্টিং গহ্বরের দিকে মুখ করে এবং স্তরগুলি ডাই মুখের সমান্তরালে স্তুপ করা। টেনসিল লোডের অধীনে লেয়ার ডিলামিনেশন হল FDM টুলিং এর সবচেয়ে সাধারণ ব্যর্থতার মোড - সঠিক অভিযোজন এটিকে বাধা দেয়।
পরিধি গণনা:বাইরের প্রাচীরের স্তরগুলিকে 4-6 ঘেরে সর্বনিম্ন বাড়ান। এই শক্ত বাইরের শেলগুলি বেশিরভাগ কম্প্রেসিভ লোড বহন করে এবং শীট মেটালের সাথে সরাসরি যোগাযোগ থেকে অভ্যন্তরীণ ইনফিলকে রক্ষা করে। আরও পরিধি পৃষ্ঠের স্থায়িত্ব উন্নত করে।
পোস্ট প্রসেসিং 3d প্রিন্টেড ডাইস কাঁচা মুদ্রণ এবং কার্যকরী টুলের মধ্যে ব্যবধান পূরণ করে:
- অপসারণ এবং পরিষ্কার সমর্থন:পৃষ্ঠতল গঠনের জন্য বিশেষ মনোযোগ প্রদান করে সমস্ত সমর্থন উপাদান সরান। যেকোন অবশিষ্ট নাব বা চিহ্ন আপনার গঠিত অংশে টেলিগ্রাফ করবে।
- পৃষ্ঠ সমাপ্তি:স্তর রেখা নির্মূল করার জন্য প্রগতিশীল গ্রিট - 120 থেকে 220 থেকে 400 - পর্যন্ত বালি তৈরি করে। পলিমার মরে যাওয়ার জন্য, গঠনের পৃষ্ঠে একটি ইপোক্সি আবরণ একটি শক্ত ত্বক তৈরি করে যা দীর্ঘ সময় পরতে প্রতিরোধ করে। SLA মারা গেলে, কাচের পুঁতি দিয়ে মিডিয়া ব্লাস্টিং পৃষ্ঠকে মসৃণ করে এবং আসলে যান্ত্রিক বৈশিষ্ট্যগুলিকে উন্নত করতে পারে।
- মাত্রিক যাচাইকরণ:ক্যালিপার বা একটি CMM দিয়ে সমালোচনামূলক মাত্রা পরিমাপ করুন। আপনার CAD মডেল এবং নোট বিচ্যুতির সাথে তুলনা করুন। FDM টুলিংয়ের জন্য সাধারণ মাত্রিক নির্ভুলতা ±0.1–0.3 মিমি চলে; SLA ±0.05 মিমি অর্জন করে। যদি সমালোচনামূলক সারফেস স্প্যাকের বাইরে থাকে, তাহলে স্টক অ্যালাউন্স ব্যবহার করে সেগুলিকে মেশিন বা বালি করুন যা আপনি আগে পরিকল্পনা করেছিলেন।
- তাপ চিকিত্সা (কেবল ধাতু মারা যায়):মেটাল-প্রিন্টেড ডাইসের জন্য স্ট্রেস রিলিফ এবং প্রায়ই বয়স-কঠিন হওয়া প্রয়োজন। উদাহরণস্বরূপ, ম্যারাজিং স্টিলের পূর্ণ কঠোরতা (50-55 HRC) পৌঁছানোর জন্য 6 ঘন্টার জন্য প্রায় 490 ডিগ্রীতে বার্ধক্য প্রয়োজন। এই ধাপটি এড়িয়ে যান এবং আপনার মেটাল ডাই উল্লেখযোগ্যভাবে কম পারফর্ম করবে।
প্রেস সেটআপ এবং প্রথম নিবন্ধ গঠন
আপনার ডাই মুদ্রিত, সমাপ্ত এবং মাত্রাগতভাবে যাচাই করা হয়েছে। প্রেসে এটি সঠিকভাবে পাওয়াই নির্ধারণ করে যে প্রথম আঘাতটি একটি ভাল অংশ বা ধ্বংসকারী সরঞ্জাম তৈরি করে কিনা।
ব্যাকিং প্লেট ইন্টিগ্রেশন:মেটাল ব্যাকিং প্লেট ছাড়া প্রেস বেডে সরাসরি পলিমার ডাই রাখবেন না। প্লেটটি সমগ্র ডাই পদচিহ্ন জুড়ে রাম শক্তি বিতরণ করে, স্থানীয়ভাবে ক্রাশিং প্রতিরোধ করে। ন্যূনতম 6 মিমি পুরু একটি গ্রাউন্ড ফ্ল্যাট অ্যালুমিনিয়াম প্লেট ব্যবহার করুন কম-টনেজ অ্যাপ্লিকেশনের জন্য, অথবা 10 kN এর বেশি কিছুর জন্য একটি স্টিল প্লেট। বোল্ট, ক্ল্যাম্প বা একটি রেসেসড পকেট দিয়ে ডাইটিকে ব্যাকিং প্লেটে সুরক্ষিত করুন যা গঠনের সময় পার্শ্বীয় নড়াচড়াকে বাধা দেয়।
প্রান্তিককরণ:মাউন্ট সেন্টারিং পিন বা ডাই অর্ধে প্রিন্ট করা নিবন্ধন বৈশিষ্ট্য ব্যবহার করুন যাতে পাঞ্চ-টু-ডাই অ্যালাইনমেন্ট নিশ্চিত করা যায়। 0.5 মিমি এর মতো ছোট মিসলাইনমেন্ট অসম লোডিং ঘটায় যা একদিকে ডাই পরিধানকে ত্বরান্বিত করে এবং অসামঞ্জস্যপূর্ণ অংশ তৈরি করে।
গতি এবং বল সেটিংস:রক্ষণশীলভাবে শুরু করুন। প্রথাগত টুলিংয়ের সাথে আপনি যা ব্যবহার করবেন তার 50% প্রেসের গতি কমিয়ে দিন। পলিমার ডাইস প্রভাব সহ্য করে না যেভাবে শক্ত ইস্পাত - ধীরগতির র্যাম গতি উপাদানটিকে শক অনুভব করার পরিবর্তে ক্রমাগত লোডগুলিকে শোষণ করতে দেয়৷ একই কারণে, টননেজকে সর্বনিম্ন পরিমাণে কমিয়ে দিন যা সম্পূর্ণ গঠন অর্জন করে, তারপর ক্রমবর্ধমানভাবে বৃদ্ধি করুন যদি অংশটি সম্পূর্ণ আকারে না হয়।
প্রথম নিবন্ধ পরিদর্শন:একটি অংশ গঠন করুন, এটি সরান এবং আপনার লক্ষ্য মাত্রার বিপরীতে এটি পরিমাপ করুন। এর জন্য পরীক্ষা করুন:
- স্প্রিং-ব্যাক বিচ্যুতি (লক্ষ্য কোণের সাথে প্রকৃত কোণ তুলনা করুন)
- ডাই লেয়ার লাইন থেকে স্থানান্তরিত পৃষ্ঠের চিহ্ন বা স্ক্র্যাচ
- সমালোচনামূলক বৈশিষ্ট্যে মাত্রিক নির্ভুলতা
- ডাই ডিফর্মেশনের যেকোন চিহ্ন (চকচকে দাগ, ডাই পৃষ্ঠে কম্প্রেশন চিহ্ন)
যদি বসন্ত-ব্যাক সহনশীলতা ছাড়িয়ে যায়, পূর্বে আলোচনা করা ক্ষতিপূরণ কৌশল অনুসারে ডাই জ্যামিতি সামঞ্জস্য করুন এবং পুনরায় মুদ্রণ করুন। যদি পৃষ্ঠের চিহ্নগুলি উপস্থিত হয়, অতিরিক্ত স্যান্ডিং বা আবরণ তাদের সমাধান করে। যদি ডাই একটি একক আঘাতের পরে সংকোচনের চিহ্ন দেখায়, আপনার উপাদান পছন্দ বা ইনফিল ঘনত্ব একই স্পেসে পুনর্মুদ্রণের পরিবর্তে একটি শক্ত উপাদান শ্রেণিতে - ধাপে ওঠার জন্য জড়িত গঠন শক্তির জন্য পর্যাপ্ত নয়।
রক্ষণাবেক্ষণ চক্র:পলিমার টুলিংয়ের জন্য প্রতি 10-20 অংশে ডাই সারফেস পরিদর্শন করুন, প্রতি 500-1,000 অংশে ধাতব-প্রিন্টেড ডাই। পরিধানের প্যাটার্নগুলি নিজেদেরকে চাপের ঘনত্বে পৃষ্ঠের নিস্তেজ, প্রান্ত গোলাকার, বা মাইক্রো-ফাটল হিসাবে প্রকাশ করে। রানের মধ্যে হালকা স্যান্ডিং পলিমার ডাই লাইফ বাড়াতে পারে, যখন মেটাল ডাই তৈরির পৃষ্ঠের পর্যায়ক্রমিক পলিশিং থেকে উপকৃত হয়। পরিমাপ সহনশীলতার সীমার কাছে গেলে আপনার গঠিত অংশগুলিতে মাত্রিক প্রবাহ ট্র্যাক করুন -, ডাই জীবনের শেষের দিকে।
এই শেষ-এর জন্য-প্রক্রিয়া - ডিজাইন, প্রিন্ট, ফিনিস, সেট আপ, ফর্ম, রক্ষণাবেক্ষণ - সাধারণত পলিমার ডাইয়ের জন্য 24-72 ঘন্টা এবং মেটালের জন্য 1-2 সপ্তাহে সংকুচিত হয়-তাপ চিকিত্সা সহ প্রিন্টেড ডাই। প্রচলিতভাবে মেশিন করা টুলিংয়ের জন্য 4-8 সপ্তাহের সাথে তুলনা করুন এবং সময় সুবিধাটি স্পষ্ট হয়ে যায়। কিন্তু গতি শুধুমাত্র তখনই গুরুত্বপূর্ণ যদি ডাইটি আপনার প্রোডাকশন রান শেষ করার জন্য যথেষ্ট দীর্ঘস্থায়ী হয়, যা এই টুলগুলি কীভাবে ব্যর্থ হয় এবং আপনি এটি প্রতিরোধ করতে কী করতে পারেন তার সমালোচনামূলক প্রশ্ন উত্থাপন করে।
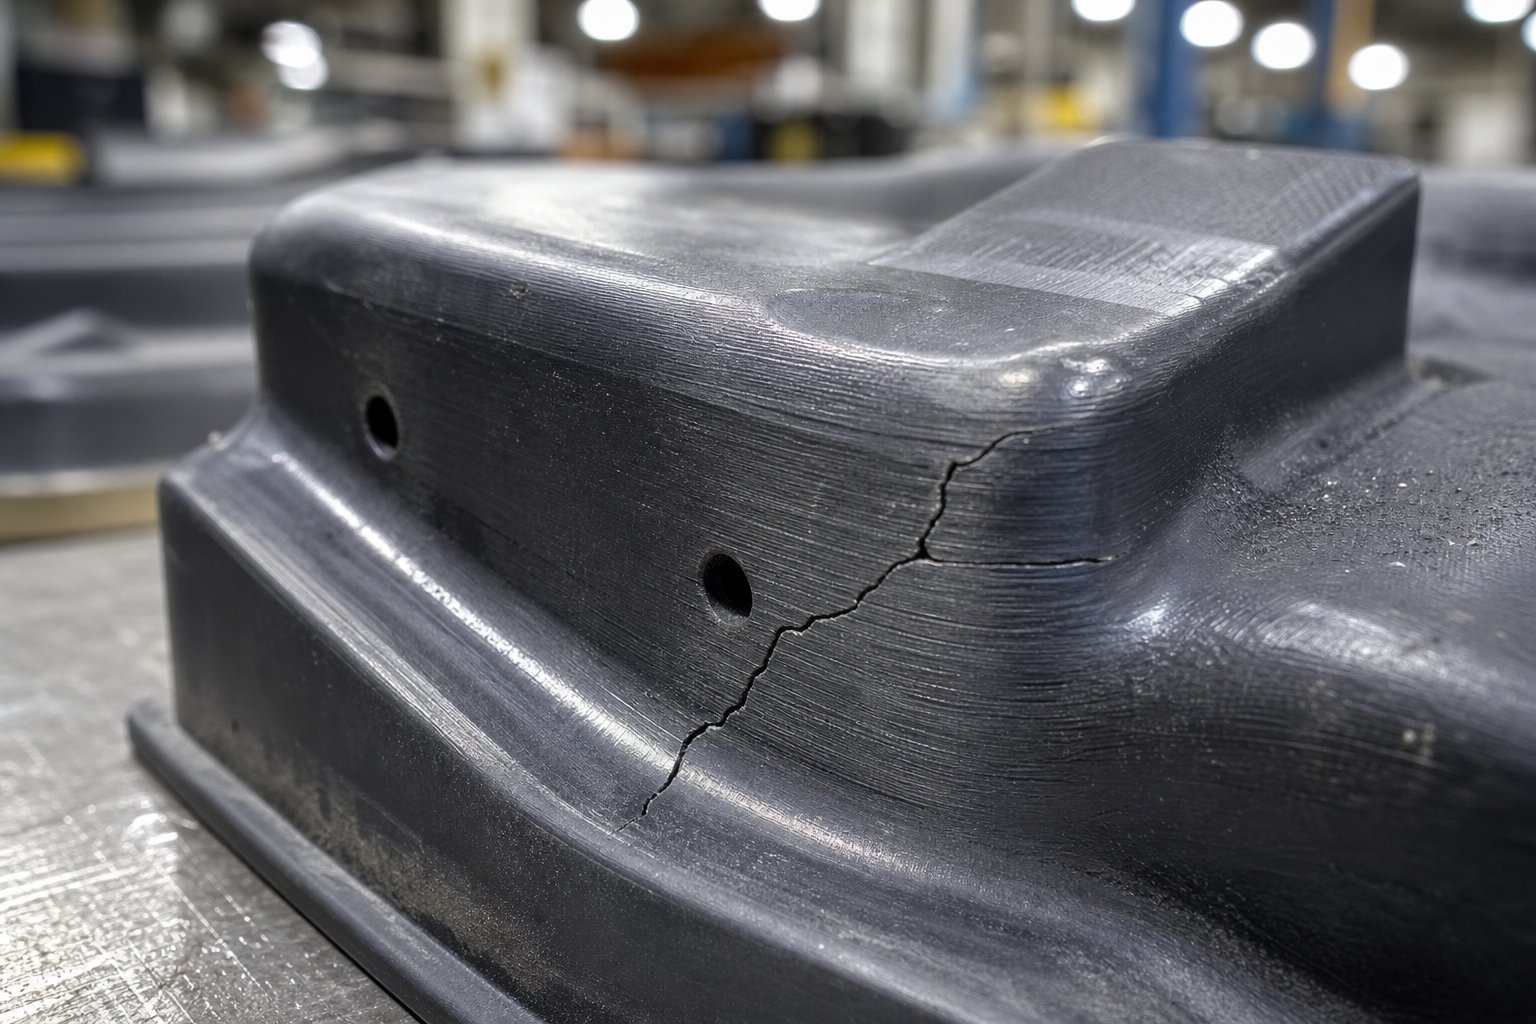
ডাই লাইফস্প্যান এবং ব্যর্থতার মোড বিশ্লেষণ
CAD থেকে প্রথম নিবন্ধ পর্যন্ত গতি চিত্তাকর্ষক, কিন্তু আপনার দৌড়ের অর্ধেক পথ ভেঙে গেলে এর কোনোটিই গুরুত্বপূর্ণ নয়। 3D প্রিন্টেড কতক্ষণ স্থায়ী হয়? সৎ উত্তর: এটি সম্পূর্ণভাবে নির্ভর করে কিভাবে তারা ব্যর্থ হয় এবং প্রতিটি 3D মুদ্রিত ডাই শেষ পর্যন্ত চারটি অনুমানযোগ্য প্রক্রিয়ার মধ্যে একটির মাধ্যমে ব্যর্থ হয়। এই স্ট্যাম্পিং ডাই ব্যর্থতার মোডগুলি বোঝা - এবং তাদের চারপাশে ডিজাইন করা - যা একটি সফল সংক্ষিপ্ত দৌড়কে বিচ্ছিন্ন প্লাস্টিক এবং প্রত্যাখ্যাত অংশগুলির থেকে আলাদা করে৷
3D প্রিন্টেড ডাইস-এ সাধারণ ব্যর্থতা মোড
প্রতিটি সংযোজনমূলকভাবে তৈরি ডাই লেয়ার নির্মাণ প্রক্রিয়ার-দ্বারা-স্তরে আবদ্ধ সহজাত দুর্বলতা বহন করে। এই দুর্বলতাগুলি স্বতন্ত্র ব্যর্থতার নিদর্শন হিসাবে প্রকাশ পায়, প্রতিটিতে বিভিন্ন সতর্কতা চিহ্ন এবং আপনার গঠিত অংশগুলির জন্য বিভিন্ন ফলাফল রয়েছে।
- পুনরাবৃত্ত সংকোচনশীল লোড অধীনে স্তর delamination.এটি FDM পলিমারের সবচেয়ে সাধারণ এবং সবচেয়ে আকস্মিক ব্যর্থতার মোড। প্রতিটি মুদ্রিত স্তর তাপীয় ফিউশনের মাধ্যমে নীচের একটির সাথে বন্ধন করে, তবে সেই বন্ধনটি বাল্ক উপাদানের চেয়ে দুর্বল। বারবার প্রেস সাইকেল লেয়ার ইন্টারফেসে সাইক্লিক কম্প্রেসিভ এবং টেনসিল স্ট্রেস তৈরি করে। সময়ের সাথে সাথে, মাইক্রো-এই সীমানা বরাবর নিউক্লিয়েট ফাটল এবং পুরো অংশগুলি আলাদা না হওয়া পর্যন্ত প্রচার করে। গবেষণা3D-মুদ্রিত যৌগিক কাঠামোনিশ্চিত করে যে লেয়ার বাউন্ডারিতে ইন্টারলামিনার টেনসিল স্ট্রেস ডিলামিনেশন ইনিশিয়েশন - চালায় একবার ইন্টারলামিনার টেনসিল স্ট্রেন্থ (ILTS) ছাড়িয়ে গেলে ধীরে ধীরে ব্যর্থতার বদলে হঠাৎ করে। আপনি প্রায়শই একটি তীক্ষ্ণ ফাটল শুনতে পাবেন, এবং ডাইটি পূর্ব সতর্কতা ছাড়াই একটি স্তর রেখা বরাবর বিভক্ত হয়ে যায়।
- পৃষ্ঠ পরিধান অধঃপতন অংশ ফিনিস প্রভাবিত.প্রতিটি স্ট্যাম্পিং চক্রে শীট মেটালকে জোর করে ডাই ফেসের বিরুদ্ধে স্লাইড করা জড়িত। এই স্লাইডিং অ্যাকশনটি ধীরে ধীরে ডাই সারফেসকে কমিয়ে দেয়, সূক্ষ্ম বিবরণকে মসৃণ করে এবং সহনশীলতাকে প্রশস্ত করে। পলিমার ডাইলে, উচ্চ-যোগাযোগের জায়গায় বিকশিত একটি পালিশযুক্ত চকচকে পরিধান করে, তারপরে উপাদান শারীরিকভাবে অপসারণের ফলে মাত্রাগত ক্ষতি হয়। মেটাল-মুদ্রিত ডাইগুলি এত বেশি সময় ধরে প্রতিরোধ করে কিন্তু তারপরও - অবনমিত হয়, বিশেষ করে যদি মুদ্রণ থেকে সারফেস ফিনিস মাইক্রো-শিখরে থাকে যা প্রাথমিক পরিধান পয়েন্ট হিসাবে কাজ করে।
- ঘর্ষণ তাপ বিল্ডআপ থেকে তাপীয় অবক্ষয়।শীট মেটাল এবং ডাই পৃষ্ঠের মধ্যে ঘর্ষণ প্রতিটি প্রেস চক্রের সাথে তাপ উৎপন্ন করে। উৎপাদনের গতিতে, সেই তাপ ডাই এর চেয়ে দ্রুত জমে যায়। পলিমার ডাই বিশেষভাবে ঝুঁকিপূর্ণ কারণ তাদের তাপের বিচ্যুতি তাপমাত্রা তুলনামূলকভাবে কম - PLA 55 ডিগ্রি, ABS 95 ডিগ্রিতে নরম হয়, এমনকি CF- নাইলন 150 ডিগ্রির উপরে কঠোরতা হারাতে শুরু করে। একবার ডাই পৃষ্ঠের তাপমাত্রা এই প্রান্তিকের কাছে পৌঁছে গেলে, গঠনকারী পৃষ্ঠটি পূর্বে সূক্ষ্মভাবে পরিচালনা করা লোডের অধীনে প্লাস্টিকভাবে বিকৃত হয়ে যায়। আপনি দেখতে পাবেন যে গঠিত অংশগুলি ক্রমশ কম নির্ভুল হচ্ছে কারণ ডাই "মাশরুম" উচ্চ-যোগাযোগ বিন্দুতে।
- উপাদান ফলন শক্তি অতিক্রম থেকে কম্প্রেশন ব্যর্থতা.এটি সবচেয়ে সহজবোধ্য ব্যর্থতা: গঠনকারী শক্তি কেবল ডাই উপাদান যা প্রতিরোধ করতে পারে তা ছাড়িয়ে যায়। প্রথম আঘাতেই বা প্রথম কয়েকটি চক্রের মধ্যেই ডাই ক্রাশ, ফাটল বা স্থায়ীভাবে বিকৃত হয়ে যায়। অন্যান্য মোডের বিপরীতে, কম্প্রেশন ব্যর্থতা প্রগতিশীল নয় - এটি তাৎক্ষণিক এবং বিপর্যয়কর। এটি ঘটে যখন অপারেটররা গঠন শক্তিকে অবমূল্যায়ন করে, ডাই এর জন্য ডিজাইন করা হয়েছে তার চেয়ে মোটা শীট মেটাল ব্যবহার করে বা ব্যাকিং প্লেট ইন্টিগ্রেশন এড়িয়ে যায়।
এই চারটি মোড বিচ্ছিন্নভাবে কাজ করে না। একটি ডাই থার্মাল নরম করার অভিজ্ঞতা কম লোড এ delaminate হবে. পৃষ্ঠ পরিধানের সাথে একটি ডাই চাপের ঘনত্ব তৈরি করে যা স্তর বিচ্ছেদকে ত্বরান্বিত করে। অনুশীলনে, বেশিরভাগ পলিমার ডাই একটি সংমিশ্রণের মাধ্যমে ব্যর্থ হয় - তাপীয় নরমকরণ কাঠামোটিকে দুর্বল করে দেয়, তারপর ডিলামিনেশন চূড়ান্ত আঘাত দেয়।
ডিজাইন এবং উপাদান পছন্দের মাধ্যমে প্রশমন কৌশল
প্রতিটি ব্যর্থতার মোড নির্দিষ্ট পাল্টা ব্যবস্থায় সাড়া দেয়। আপনি সম্পূর্ণরূপে ব্যর্থতা দূর করতে পারবেন না, তবে আপনি উত্পাদন সময়রেখা বরাবর এটিকে আরও এগিয়ে নিতে পারেন।
- বিলুপ্তির বিরুদ্ধে:মুদ্রণ অভিযোজন আপনার শক্তিশালী প্রতিরক্ষা. ওরিয়েন্ট মরে যায় তাই লোডগুলি স্তরগুলিকে আলাদা করার চেষ্টা না করে একত্রে সংকুচিত করে। ইন্টারলামিনার স্ট্রেস সমানভাবে বিতরণ করতে 70%+ ঘনত্বে গাইরয়েড ইনফিল ব্যবহার করুন। 5-6 দেয়ালে ঘেরের খোসা বাড়ান, একটি ঘন কঠিন সীমানা তৈরি করুন যা ফাটল বিস্তারকে প্রতিরোধ করে। ক্রিটিক্যাল ডাইসের জন্য, অবিচ্ছিন্ন ফাইবার রিইনফোর্সমেন্ট (CF-নাইলন কম্পোজিট) - এমবেডেড কার্বন ফাইবার ব্রিজ লেয়ার বাউন্ডারি বিবেচনা করুন এবং ইন্টারলেমিনার শিয়ার শক্তি নাটকীয়ভাবে বৃদ্ধি করুন।
- পৃষ্ঠ পরিধান বিরুদ্ধে:পলিমার ডাই গঠনকারী পৃষ্ঠগুলিতে একটি পাতলা ইপোক্সি বা ইউরেথেন আবরণ প্রয়োগ করুন। এই শক্ত ত্বক বেস উপাদানের পরিবর্তে ঘর্ষণ নেয় এবং এটি রানের মধ্যে পুনরায় প্রয়োগ করা যেতে পারে। ধাতুর-প্রিন্টেড ডাইসের জন্য, -প্রিন্টেড রুক্ষতার শিখরগুলি দূর করার জন্য সারফেস পলিশিং প্রক্রিয়া পোস্ট করুন যা প্রাথমিক পরিধানকে ত্বরান্বিত করে। কম্প্রেসিভ রেসিডুয়াল স্ট্রেস প্ররোচিত করার জন্য শট পিনিং মেটাল ডাই সারফেস বিবেচনা করুন, যা পরিধানের সাইটগুলিতে ফাটল সূচনা প্রতিরোধ করে।
- তাপীয় অবক্ষয়ের বিরুদ্ধে:আপনার প্রেস চক্র ধীর. আঘাতের মধ্যে কয়েক সেকেন্ড যোগ করলে ঘর্ষণ তাপ নষ্ট হয়ে যায়। উচ্চতর তাপ বিক্ষেপণ - CF-সাধারণ নাইলনের উপরে নাইলন, ABS-এর উপরে নাইলন, PLA-এর উপরে ABS সহ উপকরণ ব্যবহার করুন। উচ্চ-সাইকেল-রেট অপারেশনের জন্য, আপনার প্রোডাকশন সিকোয়েন্সে কুলিং পজ একত্রিত করুন (স্ট্যাম্প 10 অংশ, 30 সেকেন্ড বিরতি)। মেটাল-প্রিন্টেড ডাইগুলি মূলত এই উদ্বেগ দূর করে কারণ টুল স্টিলগুলি ঘরের তাপমাত্রা স্ট্যাম্পিংয়ের সময় উত্পন্ন যে কোনও ঘর্ষণ তাপমাত্রার উপরে তাদের বৈশিষ্ট্যগুলিকে ভালভাবে বজায় রাখে।
- কম্প্রেশন ব্যর্থতার বিরুদ্ধে:সর্বদা একটি ধাতব ব্যাকিং প্লেট ব্যবহার করুন যা পুরো ডাই ফুটপ্রিন্ট জুড়ে প্রেস বল বিতরণ করে। অপারেশন চলাকালীন ডাই ম্যাটেরিয়ালের প্রকাশিত সংকোচন শক্তির 60-70% অতিক্রম করবেন না - এই নিরাপত্তা মার্জিনটি মুদ্রিত অংশগুলির কম শক্তি বনাম শক্ত ইনজেকশন-ছাঁচানো বা তৈরি করা সমতুল্যের জন্য দায়ী৷ সন্দেহ হলে, আপনার প্রথম প্রেস সাইকেলের আগে একটি বল গণনা চালান: যদি প্রয়োজন হয় গঠন শক্তি আপনার ডাই এর রেট করা ক্ষমতার 50% ছাড়িয়ে যায়, তাহলে একটি শক্তিশালী উপাদান শ্রেণীতে এগিয়ে যান।
অপারেশনাল অনুশীলনগুলি ডিজাইনের মতোই গুরুত্বপূর্ণ। একই সাথে ঘর্ষণ শক্তি এবং পৃষ্ঠের তাপমাত্রা কমাতে একটি হালকা স্ট্যাম্পিং তেল বা শুষ্ক{1}}ফিল্ম লুব্রিকেন্ট দিয়ে শিট মেটাল লুব্রিকেট করুন। পলিমারের জন্য প্রতি 10-25 চক্রে নিয়মিত বিরতিতে - ডাই পরিদর্শন করুন, প্রতি 500-1,000 ধাতুর জন্য। পলিমার মেরামতের পরিবর্তে প্রতিস্থাপন করুন; এগুলি পুনঃপ্রিন্ট করার জন্য যথেষ্ট সস্তা এবং দ্রুত যে ক্ষতিগ্রস্ত টুল চালানোর ফলে গঠিত অংশগুলি স্ক্র্যাপ করার ঝুঁকি থাকে।
উপাদান শ্রেণী দ্বারা জীবনকাল প্রত্যাশা মরুন
তাহলে বাস্তব-বিশ্ব উৎপাদনে 3D প্রিন্টেড ডাই কতক্ষণ স্থায়ী হয়? সঠিক নকশা, অভিযোজন, এবং অপারেটিং অনুশীলনগুলি অনুমান করে, উপাদান স্পেকট্রাম জুড়ে কী আশা করা যায় তা এখানে রয়েছে:
| ডাই ম্যাটেরিয়াল | সাধারণ জীবনকাল (চক্র গঠন) | প্রাথমিক ব্যর্থতা মোড | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|
| পিএলএ | 5-30 অংশ | তাপীয় অবক্ষয় / সংকোচন | একক প্রোটোটাইপ বৈধতা |
| ABS / PETG | 20-75 অংশ | পৃষ্ঠ পরিধান / delamination | সংক্ষিপ্ত প্রমাণ-এর- ধারণা রান |
| নাইলন (PA6/PA12) | 50-200 অংশ | পৃষ্ঠ পরিধান / delamination | কম-ভলিউম উৎপাদন |
| CF-নাইলন কম্পোজিট | 100-500 অংশ | সারফেস পরিধান (ক্রমানুসারে) | কার্যকরী কম-ভলিউম টুলিং |
| SLA অনমনীয় রজন | 5-20 অংশ | ভঙ্গুর ফ্র্যাকচার / কম্প্রেশন | শুধুমাত্র সারফেস বিস্তারিত বৈধতা |
| মেটাল-মুদ্রিত ম্যারাজিং স্টিল | 10,000–100,000+ অংশ | সারফেস পরিধান (খুব ধীরে ধীরে) | মাঝারি-থেকে-উচ্চ-ভলিউম উৎপাদন |
| ধাতু-মুদ্রিত H13 টুল ইস্পাত | 50,000–500,000+ অংশ | ক্লান্তি ক্র্যাকিং (খুব দীর্ঘমেয়াদী) | উচ্চ-ভলিউম উৎপাদন |
এই রেঞ্জগুলি পাতলা-গেজ অ্যালুমিনিয়াম বা হালকা ইস্পাত তৈরি করে। শক্ত শীট ধাতুগুলি আয়ুষ্কালকে নাটকীয়ভাবে কমিয়ে দেয় - একটি CF দিয়ে স্টেইনলেস স্টিল তৈরি করে-পৃষ্ঠ গ্রহণযোগ্য সহনশীলতার বাইরে ক্ষয় হওয়ার আগে নাইলন ডাই মাত্র 10-30 অংশ দিতে পারে। প্রোটোল্যাবস রিপোর্ট করে যে এমনকি ইনজেকশন মোল্ডের জন্যও (একটি তুলনীয় লোড করা-টুলিং অ্যাপ্লিকেশন), 3D-প্রিন্টেড পলিমার টুলিং সাধারণত 100 শটের মধ্যে অকার্যকর হয়ে যায়, যখন মেটাল টুলিং 10,000 শট এবং তার পরেও পৌঁছাতে পারে। স্ট্যাম্পিং ডাই একই পদার্থবিদ্যার মুখোমুখি হয়, যদিও লোড প্রোফাইল ভিন্ন।
পরিধান এবং স্থায়িত্ব শেষ পর্যন্ত একটি উত্পাদন ভলিউম সিদ্ধান্তে নেমে আসে। যখন আপনার 100-500 টিরও কম অংশের প্রয়োজন হয় এবং পর্যায়ক্রমিক পুনর্মুদ্রণ সহ্য করতে পারে তখন পলিমার ডাইস অর্থনৈতিক অর্থে পরিণত হয়। মেটাল-মুদ্রিত ডাইগুলি তাদের উচ্চতর অগ্রিম খরচকে ন্যায্যতা দেয় যখন ভলিউম শত বা হাজারে পৌঁছায়, যেখানে একটি একক মুদ্রণ কয়েক ডজন পলিমার রিপ্রিন্টকে প্রতিস্থাপন করে। এবং প্রচলিত মেশিন করা টুলিং 100,000 যন্ত্রাংশের বেশি ভলিউমের জন্য সঠিক উত্তর হিসাবে রয়ে গেছে, যেখানে প্রতি অংশের পরিমার্জিত ব্যয় যেকোন সংযোজন পদ্ধতির সাথে মেলে তার নীচে নেমে যায়।
আপনার ডাই কোথায় ব্যর্থ হবে তা জেনে - এবং মোটামুটিভাবে যখন - 3D মুদ্রিত ডাই লাইফস্প্যান প্রশ্নটিকে অনুমান থেকে পরিকল্পনায় রূপান্তরিত করে৷ আপনি প্রতিস্থাপনের প্রিন্টের সময়সূচী করতে পারেন, একটি সম্পূর্ণ উৎপাদন চলাকালীন উপাদান খরচের জন্য বাজেট করতে পারেন, এবং অ্যাডিটিভ টুলিংয়ের প্রতি-অংশের অর্থনীতি প্রকৃতপক্ষে প্রথাগত পদ্ধতিকে ছাড়িয়ে যায় কিনা সে সম্পর্কে একটি অবগত কল করতে পারেন। সেই খরচ-লাভের তুলনা তার নিজস্ব একটি কাঠামোগত কাঠামোর যোগ্য।
টুলিং সিদ্ধান্তের জন্য খরচ-বেনিফিট ফ্রেমওয়ার্ক
ব্যর্থতার মোড জ্ঞান আপনাকে বলেযখনএকটি ডাই প্রতিস্থাপন প্রয়োজন. কিন্তু আপনার বিরুদ্ধে অর্থনীতির টিপ দেওয়ার আগে আপনি কতগুলি প্রতিস্থাপন চক্র বহন করতে পারেন? প্রতি 3D প্রিন্টেড ডাই খরচ বনাম প্রথাগত টুলিং বিতর্কের পিছনে আসল প্রশ্ন হল কোন পদ্ধতিটি প্রতি ডাই সস্তা - এটি কোন পদ্ধতিটি প্রতি গঠিত অংশে সর্বনিম্ন খরচে আপনার মোট উৎপাদন চালায়।
যে গণনা অধিকাংশ মানুষ উপলব্ধি তুলনায় আরো ভেরিয়েবল জড়িত. এর এটা ভেঙ্গে দেওয়া যাক.
3D প্রিন্টেড বনাম প্রচলিত টুলিং-এ খরচ ফ্যাক্টর
একটি স্ট্যাম্পিং ডাই খরচ তুলনা অবশ্যই ছয়টি স্বতন্ত্র খরচ ড্রাইভারের জন্য দায়ী, শুধুমাত্র টুলের স্টিকার মূল্য নয়:
- ডাই উপাদান খরচ:একটি পলিমার FDM ডাই ফিলামেন্টে $5-30 খরচ হতে পারে। একটি SLA ডাই ইন-হাউস প্রিন্টিংয়ের জন্য মোটামুটি $30 চলে। একটি ধাতু-প্রিন্টেড ডাই ম্যারাজিং স্টিলে শুরু হয় প্রায় $200–500+ আকার এবং জটিলতার উপর নির্ভর করে। একটি প্রথাগতভাবে মেশিন করা টুল স্টিলের ডাই সাধারণত সমতুল্য জ্যামিতির জন্য $450–2,000+ খরচ হয়।
- প্রিন্ট বা মেশিনিং সময়:পলিমার 10-24 ঘন্টার মধ্যে মুদ্রণ করে। মেটাল-প্রিন্টেড ডাইসের জন্য 1-5 দিন প্লাস হিট ট্রিটমেন্ট প্রয়োজন। প্রচলিত মেশিনিং এবং আউটসোর্সিং 15-25 ব্যবসায়িক দিন সময় নেয়। আপনার উত্পাদন সময়সীমা নির্দিষ্ট করা হয় যখন সময় টাকা.
- পোস্ট-প্রসেসিং শ্রম:স্যান্ডিং, লেপ, মাত্রিক যাচাইকরণ, এবং ব্যাকিং প্লেট ইন্টিগ্রেশন প্রতি পলিমার ডাই 1-4 ঘন্টা যোগ করে। মেটাল-প্রিন্টেড ডাইগুলির জন্য চাপের উপশম, পৃষ্ঠের ফিনিশিং এবং সম্ভবত EDM - যোগ করার খরচ প্রয়োজন যা মেটাল AM উপাদানগুলির জন্য মোট অংশের খরচের 15-40% প্রতিনিধিত্ব করতে পারে।
- প্রেস চক্র সময়ের প্রভাব:শক লোডিং এড়াতে পলিমার ডাইসের জন্য ধীর র্যাম গতির প্রয়োজন হয়, থ্রুপুট 30-50% কমিয়ে শক্ত ইস্পাত টুলিং। শত শত অংশের বেশি, সেই গতির শাস্তি শ্রম এবং মেশিনের সময় যোগ করে।
- ডাই প্রতিস্থাপন ফ্রিকোয়েন্সি:একটি CF-নাইলন ডাই স্থায়ী 200 অংশ মানে 1,000- অংশের জন্য পাঁচটি পুনর্মুদ্রণ। প্রতিটি প্রতিস্থাপন উপাদান খরচ, মুদ্রণ সময়, এবং সেটআপ শ্রম যোগ করে। একটি ধাতব-মুদ্রিত ডাই প্রতিস্থাপন ছাড়া একই রান কভার করে।
- সীসা সময়ের সুযোগ খরচ:প্রচলিত টুলিংয়ের জন্য 4-6 সপ্তাহ অপেক্ষা করার অর্থ বিলম্বিত রাজস্ব, মিস মার্কেট উইন্ডো, বা নিষ্ক্রিয় সমাবেশ লাইন। রাতারাতি মুদ্রিত একটি ডাই আপনাকে আগামীকাল গঠন শুরু করতে দেয়। সময়ের জন্য-গুরুত্বপূর্ণ প্রকল্পের জন্য, গতির সুবিধা প্রতি-অংশের খরচের চেয়ে বেশি হতে পারে।
উৎপাদন ভলিউম ব্রেকইভেন বিশ্লেষণ
মেটাল স্ট্যাম্পিং ডাইয়ের জন্য ব্রেকইভেন বিশ্লেষণ একটি অনুমানযোগ্য প্যাটার্ন অনুসরণ করে. 3ডি প্রিন্টিংয়ের প্রায়-শূন্য সেটআপ খরচ আছে কিন্তু মোটামুটি রৈখিক খরচ স্কেলিং - 50 অংশগুলির দাম এক অংশের প্রায় 50 গুণ। প্রচলিত টুলিংয়ের উচ্চ স্থির খরচ আছে কিন্তু প্রতি -ইউনিট খরচ দ্রুত হ্রাস পাচ্ছে কারণ সেই বিনিয়োগ আরও অংশে ছড়িয়ে পড়ে৷ ক্রসওভার আপনার ডাই ম্যাটেরিয়াল ক্লাস এবং প্রতিস্থাপন হারের উপর নির্ভর করে।
নিম্ন ভলিউম স্ট্যাম্পিং টুলিং খরচ পরিস্থিতির জন্য ভলিউম টিয়ার জুড়ে অর্থনীতি কীভাবে পরিবর্তন হয় তা এখানে রয়েছে:
| উৎপাদন ভলিউম | পলিমার এফডিএম ডাই | মেটাল-মুদ্রিত ডাই | প্রচলিত মেশিন ডাই | সর্বনিম্ন খরচ বিকল্প |
|---|---|---|---|---|
| 1-10 অংশ | মোট $35-60 (1 ডাই) | মোট $300-600 (1টি মৃত্যু) | $500–2,000+ মোট (1টি মৃত্যু) | পলিমার এফডিএম |
| 10-100 অংশ | $50-150 (1-2টি মৃত্যু) | $300-600 (1 ডাই) | $500-2,000 (1 মারা) | 50 বছরের কম বয়সীদের জন্য পলিমার; ধাতু-50 এর উপরে মুদ্রিত |
| 100-1,000 অংশ | $150-900 (3-10 মৃত্যু) | $300-600 (1 ডাই) | $500-2,000 (1 মারা) | ধাতু-মুদ্রিত বা প্রচলিত |
| ১,000+ অংশ | ব্যবহারিক নয় (অত্যধিক প্রতিস্থাপন) | $300-600 (1 ডাই, 1 প্রতিস্থাপনের প্রয়োজন হতে পারে) | $500–2,000 (1 ডাই, পুরো রান স্থায়ী হয়) | প্রচলিত (প্রতি অংশে সর্বনিম্ন খরচ) |
50 এবং 200 অংশের মধ্যে ক্রসওভার জোন লক্ষ্য করুন। এই সীমার নীচে, পলিমার ডাই প্রাধান্য পায় কারণ ডাই নিজেই এত কম খরচ করে যে এমনকি একাধিক প্রতিস্থাপনও একটি একক প্রথাগতভাবে মেশিন করা সরঞ্জামের চেয়ে সস্তা থাকে। এই পরিসরের উপরে, প্রচলিত টুলিংয়ের স্থায়িত্ব মানে শূন্য প্রতিস্থাপন খরচ, এবং উচ্চ স্থির বিনিয়োগ যথেষ্ট অংশ জুড়ে মিশ্রিত হয়ে যায় যা প্রতি-অংশের অর্থনীতিতে যোগ করে নিচে নেমে যায়।
মেটাল-মুদ্রিত ডাইস একটি কৌশলগত মধ্যম স্থল দখল করে। পলিমারের তুলনায় এগুলোর দাম বেশি কিন্তু প্রতিস্থাপন চক্রকে বাদ দেয় যা পলিমার অর্থনীতিকে উচ্চ মাত্রায় নষ্ট করে। 100-10,000 অংশের রানের জন্য, তারা প্রায়শই প্রতিস্থাপন এড়াতে যথেষ্ট টেকসই মিষ্টি স্পট - প্রতিনিধিত্ব করে, প্রচলিত যন্ত্রের 4-6 সপ্তাহের লিড টাইম এড়াতে যথেষ্ট দ্রুত এবং পলিমার টিকিয়ে রাখতে পারে না এমন গঠন শক্তিগুলি পরিচালনা করতে যথেষ্ট সক্ষম।
আপনি যখন ডিজাইনের অস্থিরতার কারণ হন তখন গণিত আরও পরিবর্তিত হয়। যদি আপনার অংশের জ্যামিতি প্রথম 50 টুকরা পরে পরিবর্তিত হতে পারে, প্রচলিত টুলিং-এ $1,500 ডুবিয়ে দেওয়া একটি দায় হয়ে যায়। একটি $30 পলিমার ডাই যা আপনি রাতারাতি আপডেট করা জ্যামিতি দিয়ে পুনরায় মুদ্রণ করতে পারেন যদি নকশাটি বিকশিত হয় তবে এটি প্রায় কোনও ঝুঁকি বহন করে না। এই নমনীয়তা প্রিমিয়াম একটি সাধারণ প্রতি-অংশের খরচ গণনাতে দেখা যায় না, তবে এটি বাস্তব - বিশেষ করে পণ্য বিকাশ চক্রের সময় যেখানে বৈধতা এবং পুনরাবৃত্তি সমান্তরালভাবে ঘটে।
শেষ পর্যন্ত, শুধুমাত্র খরচ বিশ্লেষণ সম্পূর্ণ ছবি ক্যাপচার করে না। সবচেয়ে ব্যবহারিক কৌশলটি প্রায়শই পদ্ধতিগুলিকে একত্রিত করে: প্রাথমিক জ্যামিতি যাচাইকরণের জন্য পলিমার মারা যায় এবং প্রথম-নিবন্ধ পরীক্ষা, তারপরে একটি ধাতু-মুদ্রিত বা প্রচলিত ডাই একবার ডিজাইনটি উত্পাদনের জন্য স্থিতিশীল হয়ে যায়। এই পর্যায়ের পদ্ধতিটি আর্থিক ঝুঁকি এবং লিড টাইম উভয়ই কমিয়ে দেয় - গুরুতর টুলিং বিনিয়োগ করার আগে ধারণাটিকে সস্তায় যাচাই করে৷
অংশ বৈধকরণের জন্য দ্রুত প্রোটোটাইপিং কৌশল
একটি পর্যায়গত পদ্ধতি - পলিমার প্রথমে মারা যায়, তারপর উৎপাদন টুলিং - শুধুমাত্র তখনই কাজ করে যদি আপনি বাজেট করার আগে অংশটি সঠিক কিনা তা নিশ্চিত করতে পারেন। সেখানেই প্রোডাকশন টুলিংয়ের আগে আংশিক বৈধতা প্রকৃত দারোয়ান হয়ে ওঠে। একটি ডাই প্রিন্ট করা এবং কয়েকটি টুকরো তৈরি করা আপনাকে বলে যে জ্যামিতি শারীরিকভাবে অর্জনযোগ্য কিনা। এটি অগত্যা আপনাকে বলে না যে অংশটি একটি সমাবেশের সাথে ফিট করে কিনা, লোডের অধীনে বৈশিষ্ট্য পূরণ করে, বা ব্যয়বহুল সংশোধন ছাড়াই স্কেলে তৈরি করা যেতে পারে।
একটি স্ট্যাম্পযুক্ত উপাদান যাচাই করার জন্য একক পদ্ধতির বেশি প্রয়োজন। এটি বিকাশের সঠিক পর্যায়ে প্রয়োগ করা পদ্ধতিগুলির সঠিক সংমিশ্রণ প্রয়োজন।
পার্ট ভ্যালিডেশনের জন্য 3D প্রিন্টেড ডাইস ব্যবহার করা
3D প্রিন্টেড ডাইস একটি নির্দিষ্ট বৈধকরণ কাজে এক্সেল করে: প্রমাণ করে যে একটি প্রদত্ত শীট মেটাল জ্যামিতি তৈরি করা যেতে পারে, সেই স্প্রিং-ব্যাকটি ক্ষতিপূরণ দেওয়া যেতে পারে, এবং ফাঁকাটি সঠিকভাবে বিকশিত হয়৷ যখন আপনি একটি ইন-হাউস পলিমার ডাই দিয়ে শীট মেটাল গঠনের প্রোটোটাইপ করেন, আপনি গঠনযোগ্যতা সম্পর্কে প্রশ্নের উত্তর দিচ্ছেন - এই আকৃতিটি কি ছিঁড়ে, কুঁচকে যাওয়া, বা অতিরিক্ত স্প্রিং-বিহীন স্ট্যাম্প করা যেতে পারে?
যে সত্যিই মূল্যবান. এটি ডিজাইনের সমস্যাগুলি ধরে যা অন্যথায় ব্যয়বহুল উত্পাদন টুলিং নির্মিত হওয়ার পরেই দেখা যায়। দলগুলি পুনরাবৃত্তভাবে স্ট্যাম্পিং ডাই ডিজাইন যাচাই করতে পারে, কয়েক ঘন্টার মধ্যে সামঞ্জস্যকৃত ডাইগুলি পুনরায় মুদ্রণ করতে পারে এবং এক দিনে একাধিক জ্যামিতি সংশোধন পরীক্ষা করতে পারে। প্রাথমিক-পর্যায়ের ধারণা কাজের জন্য, অন্য কিছুই এই গতির সাথে মেলে না।
কিন্তু গঠনযোগ্যতা যাচাইয়ের সীমা আছে। পলিমার ডাই-এর উপর গঠিত অংশটি শক্ত ইস্পাত টুলিং - বিভিন্ন পৃষ্ঠের ঘর্ষণ, ডাইয়ের বিভিন্ন স্থিতিস্থাপক বিচ্যুতি, বিভিন্ন তাপীয় আচরণে গঠিত একই অংশ থেকে মাত্রাগতভাবে ভিন্ন হতে পারে। গঠিত প্রোটোটাইপ নিশ্চিত করেআনুমানিকজ্যামিতি, উৎপাদন নয়-সঠিক মাত্রা। টাইট অ্যাসেম্বলি, সহনশীলতা-সমালোচনামূলক ইন্টারফেস, বা বাস্তব লোডের অধীনে কার্যকরী পরীক্ষার জন্য ফিট পরীক্ষা করার জন্য, আপনাকে চূড়ান্ত উত্পাদন অবস্থার কাছাকাছি পদ্ধতি সহ উত্পাদিত অংশগুলির প্রয়োজন৷
একাধিক দ্রুত প্রোটোটাইপিং পদ্ধতি একত্রিত করা
দ্রুত প্রোটোটাইপিং ধাতব স্ট্যাম্পযুক্ত অংশগুলি একক পদক্ষেপের পরিবর্তে অগ্রগতি হিসাবে সবচেয়ে ভাল কাজ করে। প্রতিটি পদ্ধতি একটি ভিন্ন বৈধতা প্রয়োজন কভার করে:
- 3D প্রিন্টেড ডাইস (ঘরে-):গঠনযোগ্যতা, বসন্ত-পিঠের আচরণ, এবং ফাঁকা বিকাশ যাচাই করুন৷ দ্রুত, সস্তা, জ্যামিতি অন্বেষণের জন্য আদর্শ।
- CNC-মেশিন প্রোটোটাইপ:কঠিন স্টক থেকে অংশগুলি তৈরি করুন যা চূড়ান্ত মাত্রার সাথে ঠিক মেলে। ফিট চেক, সমাবেশ বৈধতা, এবং কার্যকরী পরীক্ষার জন্য দরকারী যেখানে উপাদান বৈশিষ্ট্যগুলি অবশ্যই উত্পাদন অভিপ্রায়ের সাথে মেলে।
- শীট মেটাল ফ্যাব্রিকেশন (লেজার কাটিং + প্রেস ব্রেক):প্রকৃত উৎপাদন-গ্রেড শীট মেটাল এবং গঠন প্রক্রিয়া ব্যবহার করে অংশ তৈরি করুন। বাস্তব উপকরণ দিয়ে উত্পাদনযোগ্যতা নিশ্চিত করে এবং পরিবেশগত বা লোড পরীক্ষার জন্য উপযুক্ত অংশ সরবরাহ করে।
- DFM প্রতিক্রিয়া:টুলিং ইনভেস্টমেন্ট ডিজাইন লক করার আগে স্ট্যাম্পিং প্রক্রিয়ার সীমাবদ্ধতা - বেন্ড রেডিআই, গ্রেইন ওরিয়েন্টেশন, গভীরতার সীমা আঁক - এর বিরুদ্ধে অংশ জ্যামিতির বিশেষজ্ঞ পর্যালোচনা।
যে দলগুলি এই পদ্ধতিগুলিকে একত্রিত করে তারা সবচেয়ে সস্তা সম্ভাব্য পর্যায়ে সমস্যাগুলি ধরতে পারে৷ একটি $30 মুদ্রিত ডাই এর সাথে ধরা পড়া একটি ফর্মাবিলিটি সমস্যা $1,500 প্রচলিত টুল রিভিশন সংরক্ষণ করে। একটি CNC-মেশিন প্রোটোটাইপের সাথে ধরা পড়া একটি ফিট সমস্যা উৎপাদন বিলম্বের সপ্তাহ বাঁচায়। প্রাথমিক DFM প্রতিক্রিয়া উভয়ই বাধা দেয়।
প্রোডাক্টের-ডেভেলপমেন্ট টিমের জন্য যাদের পেশাদার-গ্রেডের বৈধতা প্রয়োজন-হাউসে 3D প্রিন্টেড টুলিং যা অর্জন করতে পারে,YICHEN এর দ্রুত প্রোটোটাইপিং পরিষেবাধারণা বৈধতা এবং উত্পাদন প্রতিশ্রুতি মধ্যে ফাঁক সেতু. একটি একক ওয়ার্কফ্লোতে দ্রুত CNC প্রোটোটাইপিং, শীট মেটাল ফেব্রিকেশন, এবং প্রাথমিক DFM ফিডব্যাককে একত্রিত করে, YICHEN টিমগুলিকে সম্পূর্ণ টুলিং বিনিয়োগ শুরু হওয়ার আগে ফর্ম, ফিট এবং ফাংশন নিশ্চিত করে উত্পাদন-প্রতিনিধি নির্ভুলতা - সহ ধাতব স্ট্যাম্পযুক্ত অংশগুলি যাচাই করতে সহায়তা করে৷
এই স্তরযুক্ত বৈধতা পদ্ধতি শুধুমাত্র ঝুঁকি কমায় না। এটি আত্মবিশ্বাস তৈরি করে যে আপনি যে ডিজাইনটি উৎপাদনের জন্য টুল করতে চলেছেন তা আসলে আপনি যে ডিজাইনটি চান - এমন একটি নয় যা প্রথম পাইলট চালানোর পরে জরুরি সংশোধনের প্রয়োজন হবে৷ অবশিষ্ট প্রশ্ন হল আপনার নির্দিষ্ট প্রকল্পের কোন পথটি প্রয়োজন তা কীভাবে নির্ধারণ করবেন।
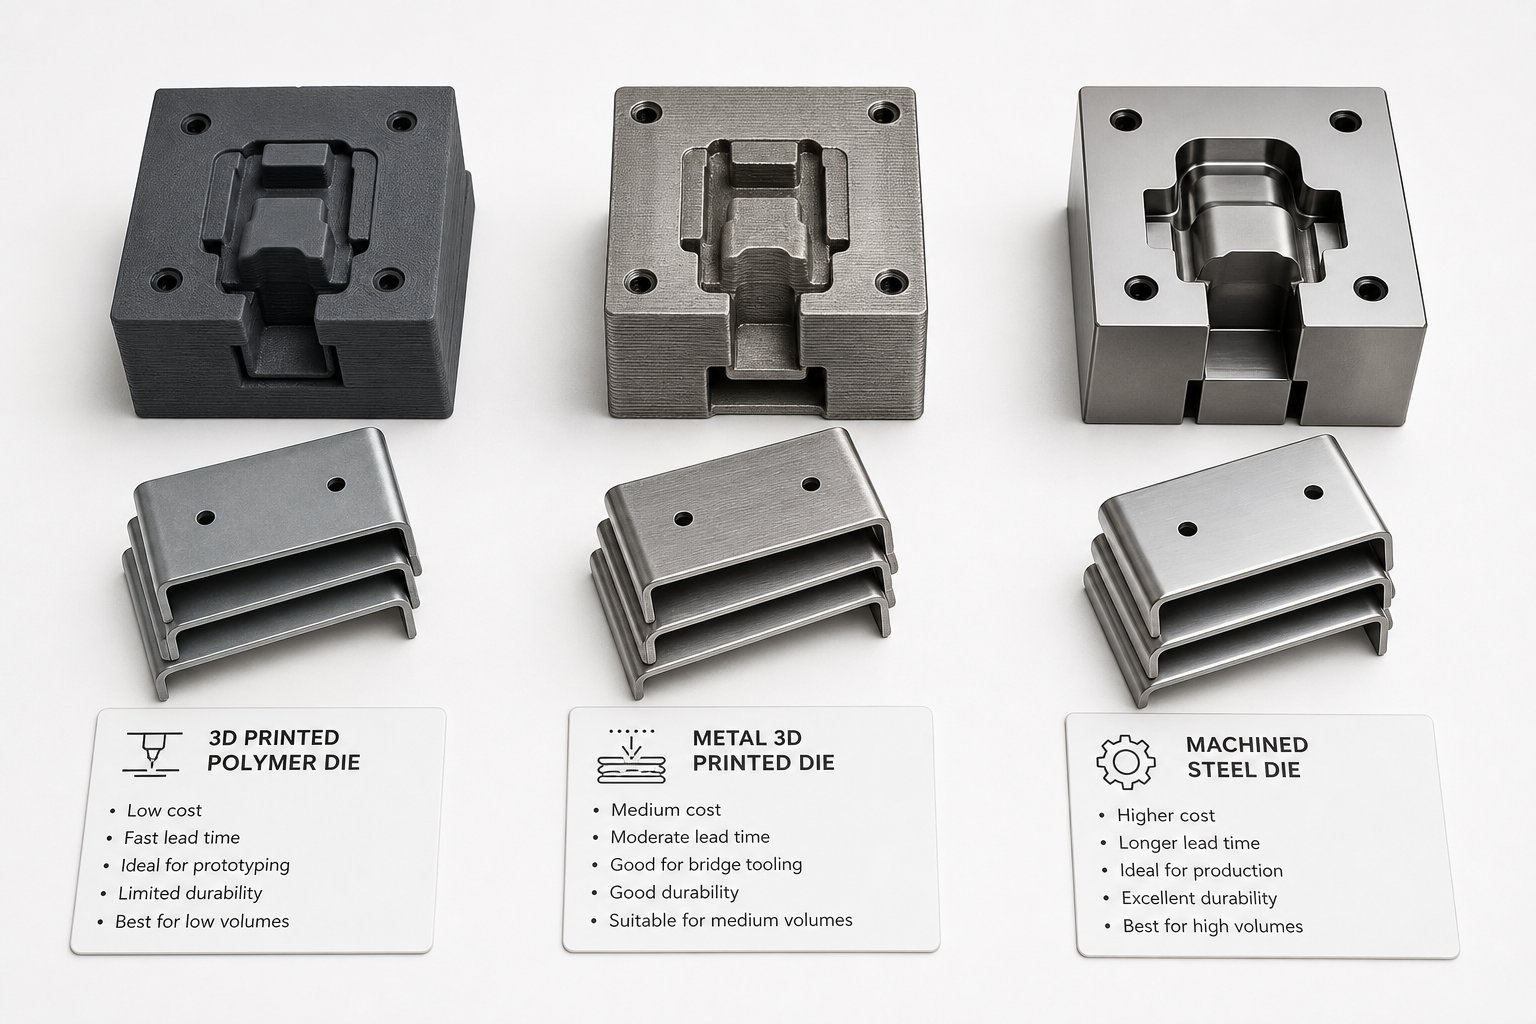
আপনার প্রকল্পের জন্য সঠিক টুলিং পাথ নির্বাচন করা
প্রতিটি টুলিং সিদ্ধান্ত মুষ্টিমেয় ভেরিয়েবলে নেমে আসে: আপনার কতগুলি অংশ প্রয়োজন, কত দ্রুত আপনার সেগুলি প্রয়োজন, আপনার নকশা কতটা স্থিতিশীল এবং আপনার সহনশীলতা কতটা শক্ত হতে হবে। 3D প্রিন্টেড বনাম প্রচলিত স্ট্যাম্পিংকে একটি-বা পছন্দ হিসাবে বিবেচনা করার পরিবর্তে, সেগুলিকে বিভিন্ন পর্যায়ের জন্য বিভিন্ন সরঞ্জাম হিসাবে ভাবুন। এখানে একটি টুলিং ডিসিশন ফ্রেমওয়ার্ক ম্যানুফ্যাকচারিং টিম অবিলম্বে আবেদন করতে পারে।
যখন 3D প্রিন্টেড ডাইস সঠিক পছন্দ
কখন 3d প্রিন্টেড স্ট্যাম্পিং ব্যবহার করতে হবে তা জানা সময় এবং বাজেট উভয়ই সাশ্রয় করে৷ তারা এই পরিস্থিতিতে পরিষ্কারভাবে মাপসই করা হয়:
- জ্যামিতি বৈধতা:প্রোডাকশন টুলিং এ বিনিয়োগ করার আগে আপনাকে নিশ্চিত করতে হবে যে একটি স্ট্যাম্পযুক্ত আকৃতি শারীরিকভাবে অর্জনযোগ্য।
- কম আয়তনের উৎপাদন (100-500 অংশের নিচে):প্রতি-অংশের অর্থনীতি যখন প্রতিস্থাপন ফ্রিকোয়েন্সি পরিচালনাযোগ্য থাকে তখন মেশিনের চেয়ে মুদ্রণের পক্ষে।
- নকশা অস্থিরতা:আপনার অংশের জ্যামিতি এখনও বিকশিত হচ্ছে, এবং $30 ডাই বিট পুনরায় মুদ্রণ একটি $1,500 মেশিন টুল পুনরায় কাজ করে।
- সময়-গুরুত্বপূর্ণ প্রকল্প:আপনি আগামীকাল গঠিত অংশ প্রয়োজন, চার থেকে ছয় সপ্তাহের মধ্যে নয়.
- পাতলা গেজে নরম ধাতু:অ্যালুমিনিয়াম, তামা, বা হালকা ইস্পাত 0.8 মিমি - এর নিচে উপাদান যা পলিমার ডাই লোড সীমার মধ্যে থাকে।
- শিক্ষামূলক বা শখের কাজ:উৎপাদন-গ্রেডের স্থায়িত্বের চেয়ে বাজেট এবং অ্যাক্সেসযোগ্যতা গুরুত্বপূর্ণ।
এগুলি হল প্রকৃত নিম্ন ভলিউম মেটাল স্ট্যাম্পিং সমাধান যা প্রচলিত টুলিংয়ের আর্থিক প্রতিশ্রুতি ছাড়াই আসল অংশগুলি সরবরাহ করে। চাবিকাঠি হল তাদের সীমা সততার সাথে স্বীকৃতি দেওয়া - এবং আপনার প্রকল্প কখন সেগুলিকে ছাড়িয়ে গেছে তা জানা৷
কখন প্রফেশনাল টুলিং সাপোর্টে বিনিয়োগ করবেন
3D প্রিন্টেড ডাইস ধারণাকে বৈধ করে। উৎপাদন আরও কিছু দাবি করে। যদি এই শর্তগুলির মধ্যে যেকোনও প্রযোজ্য হয়, তাহলে এখনই সময়-হাউস অ্যাডিটিভ টুলিং-এর বাইরে যাওয়ার:
- নকশা চূড়ান্ত করা হয়এবং ভলিউম 500-1,000 অংশ অতিক্রম করে।
- সহনশীলতা ±0.2 মিমি-এর চেয়ে শক্তগঠিত বৈশিষ্ট্য প্রয়োজন.
- শীট মেটাল হল স্টেইনলেস স্টিল, উচ্চ-শক্তির ইস্পাত, বা 1.0 মিমি হালকা ইস্পাত থেকে পুরু।
- অংশগুলি অবশ্যই কার্যকরী বা পরিবেশগত পরীক্ষায় উত্তীর্ণ হতে হবেউৎপাদন-প্রতিনিধি নির্ভুলতার সাথে।
- সমাবেশ ফিট চেকমিলনের উপাদান জুড়ে সঠিক মাত্রিক সামঞ্জস্য প্রয়োজন।
এই অবস্থানে থাকা দলের জন্য,YICHEN এর দ্রুত প্রোটোটাইপিং পরিষেবা3D প্রিন্টেড ডাই প্রোটোটাইপিং এবং সম্পূর্ণ প্রোডাকশন টুলিং প্রতিশ্রুতি - এর মধ্যে যৌক্তিক সেতু প্রদান করুন যাতে আপনি গুরুতর পুঁজির প্রতিশ্রুতি দেওয়ার আগে দ্রুত CNC প্রোটোটাইপিং, শীট মেটাল ফ্যাব্রিকেশন, এবং প্রারম্ভিক DFM ফিডব্যাককে প্রোডাকশনের সাথে অংশগুলিকে যাচাই করতে- গ্রেড নির্ভুলতার সমন্বয় করে। সেই প্রথম দিকের ডিএফএম পর্যালোচনা একাই ব্যয়বহুল টুলিং সংশোধনগুলি প্রতিরোধ করতে পারে যে দলগুলি যারা বৈধতা এড়িয়ে যায় এবং সরাসরি উত্পাদনে ঝাঁপিয়ে পড়ে মারা যায়।
সবচেয়ে বুদ্ধিমান পথটি সাধারণত একটি পদ্ধতি বা অন্যটি নয় - এটি একটি অগ্রগতি। গঠনযোগ্যতা প্রমাণ করতে একটি 3D মুদ্রিত ডাই দিয়ে শুরু করুন। পেশাদার প্রোটোটাইপিংয়ের সাথে ফিট এবং ফাংশন যাচাই করুন। তারপরে ডিজাইনটি লক করা আছে বলে আত্মবিশ্বাসের সাথে উত্পাদন টুলিংয়ের প্রতিশ্রুতি দিন। এই পর্যায়ক্রমিক পদ্ধতিটি বাজারের জন্য আর্থিক ঝুঁকি এবং সময় উভয়ই কমিয়ে--যাচাই করা জ্যামিতিতে আপনার টুলিং বাজেটের জুয়া ছাড়াই প্রতিটি পর্যায়ে আপনাকে তৈরি অংশগুলি দেয়৷
3D প্রিন্টেড মেটাল স্ট্যাম্পিং মারা সম্পর্কে প্রায়শ জিজ্ঞাসিত প্রশ্নাবলী
1. একটি 3D প্রিন্টেড স্ট্যাম্পিং ডাই ব্যর্থ হওয়ার আগে কতগুলি অংশ তৈরি করতে পারে?
ডাই জীবনকাল বস্তুগত শ্রেণী অনুসারে নাটকীয়ভাবে পরিবর্তিত হয়। PLA সাধারণত 5-30 অংশ শেষ হয় তাপীয় অবক্ষয় বা কম্প্রেশন ব্যর্থতার আগে। নাইলন এবং CF-নাইলন কম্পোজিট সঠিক অবস্থার অধীনে 50-500 অংশ পর্যন্ত প্রসারিত করে। ম্যারাজিং স্টিলে মেটাল-মুদ্রিত ডাই 10,000 থেকে 100,000+ সাইকেল গঠন করতে পারে, যখন DMLS এর মাধ্যমে প্রিন্ট করা H13 টুল স্টিল 500,000 সাইকেলে পৌঁছাতে পারে। এই পরিসংখ্যানগুলি পাতলা-গেজ অ্যালুমিনিয়াম বা হালকা ইস্পাতকে ওয়ার্কপিস হিসাবে ধরে নেয় - শক্ত শীট ধাতুগুলি জীবনকাল উল্লেখযোগ্যভাবে হ্রাস করে।
2. আপনি স্টেইনলেস স্টীল স্ট্যাম্প একটি 3D মুদ্রিত ডাই ব্যবহার করতে পারেন?
পলিমার 3D প্রিন্টেড ডাইস নির্ভরযোগ্যভাবে কোনো ব্যবহারিক গেজে স্টেইনলেস স্টিল গঠন করতে পারে না। স্টেইনলেস স্টিলের উচ্চ ফলন শক্তি (200-290 MPa অ্যানিল অবস্থায়) আক্রমনাত্মক কাজের সাথে মিলিত হয়-শক্তকরণ পলিমার সংকোচন ক্ষমতাকে অতিক্রম করে এমন শক্তি তৈরি করে। লেজার পাউডার বেড ফিউশনের মাধ্যমে ম্যারাজিং স্টিল বা H13 টুল স্টিল থেকে উৎপাদিত মেটাল-প্রিন্টেড ডাইস স্টেইনলেস স্টিলকে কার্যকরীভাবে স্ট্যাম্প করতে পারে। ওকল্যান্ড ইউনিভার্সিটির গবেষণায় প্রমাণিত হয়েছে যে প্রলিপ্ত 3D-প্রিন্টেড ধাতব সন্নিবেশগুলি উল্লেখযোগ্য পৃষ্ঠের ক্ষয় ছাড়াই অতি উচ্চ-শক্তির ইস্পাত থেকে 50,000 অংশ সফলভাবে স্ট্যাম্প করেছে৷
3. 3D প্রিন্টেড স্ট্যাম্পিং ডাইসের জন্য কোন ইনফিল প্যাটার্ন সেরা?
বেশিরভাগ স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনের জন্য 70% বা তার বেশি ঘনত্বে গাইরয়েড ইনফিল প্রস্তাবিত ডিফল্ট। এর ক্রমাগত বাঁকা জ্যামিতি প্রায়-সমস্তরীয় শক্তি প্রদান করে, সমস্ত দিক থেকে সমানভাবে প্রতিরোধ করে এবং শিয়ার লোডগুলিকে ভালভাবে পরিচালনা করে। কিউবিক ইনফিল সাধারণ V-বেন্ডের মতো বিশুদ্ধভাবে উল্লম্ব সংকোচনশীল লোডিং সহ ডাইগুলির জন্য কাজ করে, যখন গ্রিড প্যাটার্ন শুধুমাত্র ফ্ল্যাট-বটমড ডাইগুলির জন্য ব্যবহার করা উচিত যাতে কোনও বন্ধ-অক্ষ শক্তি নেই৷ 80% ইনফিল ঘনত্বের উপরে যাওয়া যোগ করা মুদ্রণের সময়ের তুলনায় শক্তি হ্রাস করে।
4. একটি 3D প্রিন্টেড ডাই কি মেশিনযুক্ত স্ট্যাম্পিং ডাই থেকে সস্তা?
100 যন্ত্রাংশের নিচে উৎপাদন চালানোর জন্য, পলিমার 3D প্রিন্টেড ডাইসের দাম মোটামুটি $35-প্রতিস্থাপন সহ মোট 150, যা প্রচলিতভাবে মেশিন করা টুলিংয়ের জন্য $500-2,000+ এর তুলনায়। ব্রেকইভেন পয়েন্ট সাধারণত 50 থেকে 200 অংশের মধ্যে পড়ে যা ডাই উপাদান এবং প্রতিস্থাপন ফ্রিকোয়েন্সির উপর নির্ভর করে। মেটাল-প্রিন্টেড ডাইস ($300-600) একটি মাঝামাঝি জায়গা দখল করে, 100-10,000 পার্ট রানের জন্য সাশ্রয়ী হয়ে ওঠে যেখানে তারা পলিমার ডাইয়ের প্রতিস্থাপন চক্র এবং প্রচলিত যন্ত্রের দীর্ঘ লিড টাইম উভয়ই দূর করে। 10,000 অংশের বাইরে, প্রচলিত টুলিং সাধারণত প্রতি অংশ অর্থনীতিতে জয়লাভ করে।
5. 3D প্রিন্টেড ডাইস ব্যবহার করার সময় আপনি কীভাবে বসন্তের জন্য ক্ষতিপূরণ দেবেন{{1}?
বসন্তের-ব্যাক ক্ষতিপূরণের জন্য ডাই জ্যামিতি বাঁকানো প্রয়োজন- যাতে প্রেস রিলিজের পরে শীট মেটাল লক্ষ্য কোণে ফিরে আসে। পলিমার ডাইসের সাথে দ্রুততম পদ্ধতি হল পুনরাবৃত্তিমূলক: মুদ্রণ করুন, একটি পরীক্ষার অংশ তৈরি করুন, প্রকৃত স্প্রিং-ব্যাক বিচ্যুতি পরিমাপ করুন, সেই পরিমাণ দ্বারা CAD মডেল সামঞ্জস্য করুন এবং পুনরায় মুদ্রণ করুন। যেহেতু পলিমারের দাম মাত্র কয়েক ডলার এবং ঘন্টায় মুদ্রণ করা হয়, তাই একাধিক পুনরাবৃত্তি ব্যবহারিক। ধাতব-প্রিন্টেড ডাইসের জন্য, প্রথমে পলিমারে স্প্রিং-ব্যাক ক্ষতিপূরণ যাচাই করুন, তারপরে মেটাল প্রিন্টে সংশোধন করা জ্যামিতি কমিট করুন। উল্লেখযোগ্য স্থিতিস্থাপক পুনরুদ্ধারের জন্য উচ্চ-শক্তির উপাদানগুলির 73-78 ডিগ্রির ডাই অ্যাঙ্গেলের প্রয়োজন হতে পারে।


