


একটি অটো স্ট্যাম্পিং ডাই কি এবং কেন এটি গুরুত্বপূর্ণ
কল্পনা করুন যে স্টিলের একটি ফ্ল্যাট শীট একটি মেশিনে প্রবেশ করছে এবং সেকেন্ড পরে একটি নিখুঁত আকৃতির ফেন্ডার, দরজার প্যানেল বা কাঠামোগত ক্রস সদস্য হিসাবে উঠছে। এই রূপান্তরটি নির্ভুল টুলিংয়ের একটি একক অংশের মধ্যে ঘটে এবং যখন এটি ব্যর্থ হয়, তখন পুরো উত্পাদন সময়রেখা ভেঙে যায়। এই টুলিংটি আসলে কী তা বোঝা এবং কেন এর প্রকৌশল এত গভীরভাবে গুরুত্বপূর্ণ, তা হল নিচের দিকে ব্যয়বহুল ব্যর্থতা প্রতিরোধের প্রথম পদক্ষেপ।
একটি অটো স্ট্যাম্পিং ডাই এর সংজ্ঞা এবং মূল ফাংশন
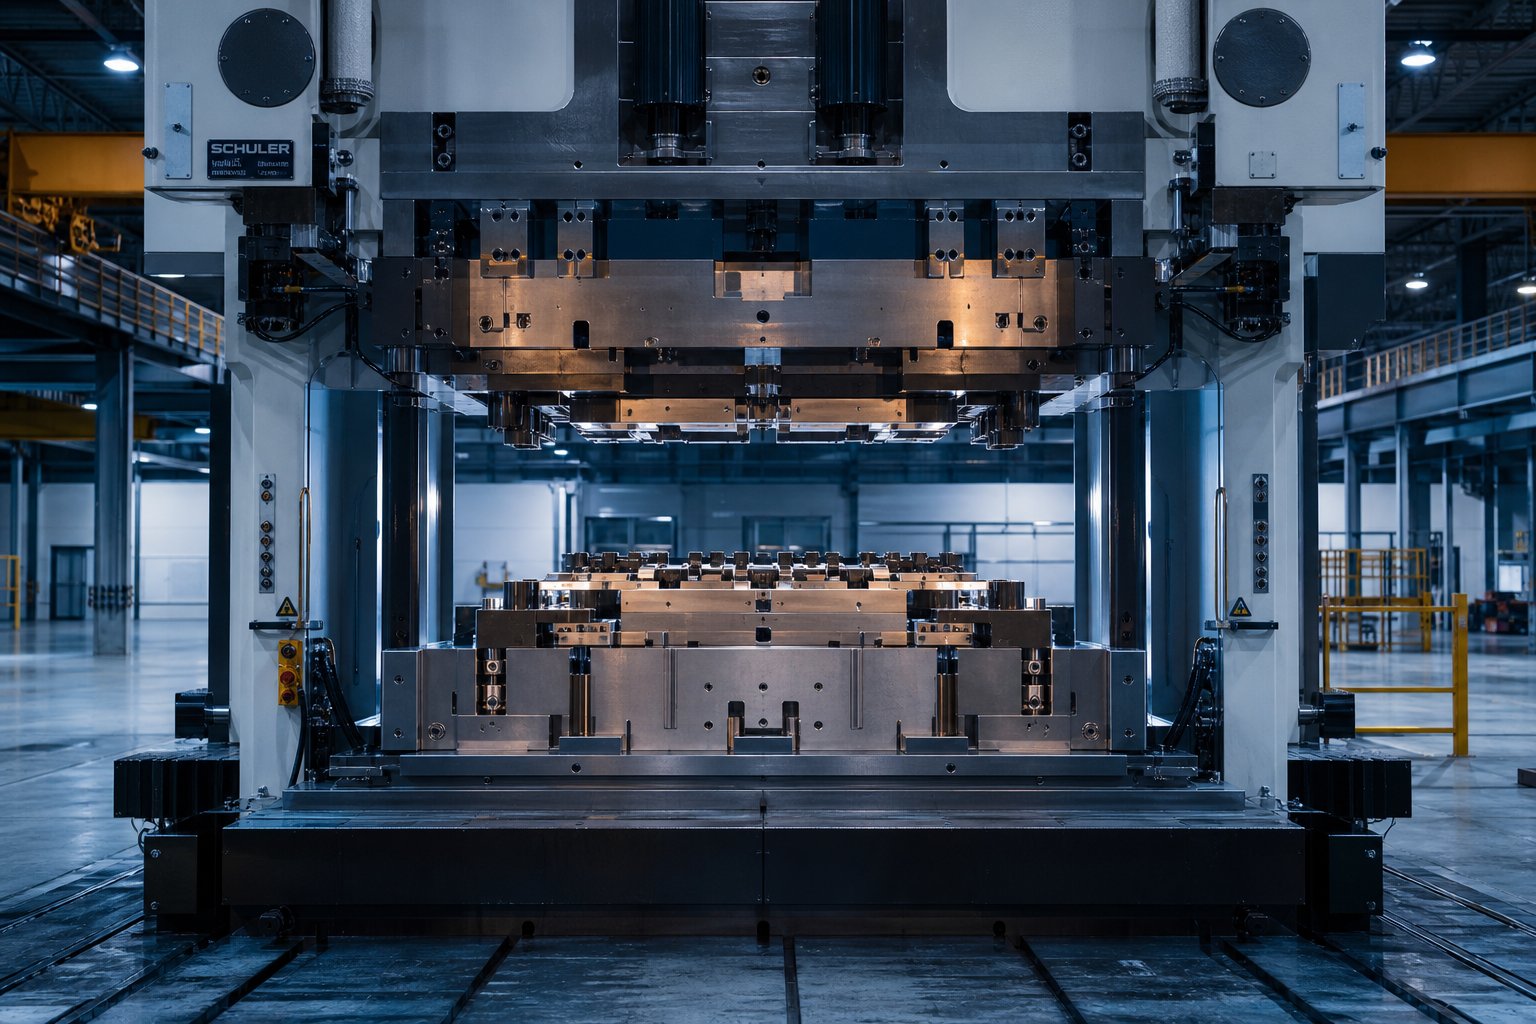
একটি অটো স্ট্যাম্পিং ডাই হল উপরের এবং নীচের টুল ইস্পাত উপাদানগুলির একটি মিলিত সেট, যা একটি প্রেসে মাউন্ট করা হয়, যা ফ্ল্যাট শীট ধাতুকে ত্রিমাত্রিক স্বয়ংচালিত অংশে রূপান্তরিত করে নিয়ন্ত্রিত কাটিং, বাঁকানো এবং একটি একক প্রেস স্ট্রোক বা স্ট্রোকের সিরিজের মাধ্যমে।
এর মূল অংশে, ডাই ধাতুর জন্য একটি উচ্চ প্রকৌশলী ছাঁচের মতো কাজ করে। উপরের অর্ধেক (সাধারণত পাঞ্চ বহন করে) নীচের অর্ধে (ডাই ব্লক) নেমে আসে এবং তাদের মধ্যে ধরা শীট মেটালটি গহ্বরের জ্যামিতির সাথে সামঞ্জস্য করতে বাধ্য হয়। কফাঁকা ধারকবিকৃতির সময় ধাতু কীভাবে প্রবাহিত হয় তা নিয়ন্ত্রণ করতে উপাদানের প্রান্তগুলিকে আটকে দেয়, বলি বা অশ্রু প্রতিরোধ করে। গাইড পিন এবং বুশিংগুলি 0.0001 ইঞ্চির মতো শক্ত সহনশীলতার মধ্যে উপরের এবং নীচের অর্ধেক সারিবদ্ধ করে, যখন ডাই স্প্রিংস এবং নাইট্রোজেন সিলিন্ডারগুলি স্ট্রোক জুড়ে উপাদানগুলিকে জায়গায় রাখার জন্য প্রয়োজনীয় চাপ সরবরাহ করে।
স্ট্যাম্পিং হল একটি ঠান্ডা-ফর্মিং অপারেশন, যার অর্থ কোন বাহ্যিক তাপ ইচ্ছাকৃতভাবে প্রয়োগ করা হয় না। তবুও টুল স্টিল এবং শীট মেটালের মধ্যে ঘর্ষণ উল্লেখযোগ্য তাপীয় শক্তি উৎপন্ন করে, এবং সেই তাপ পরিচালনা করা অনেকগুলি পরিবর্তনশীলগুলির মধ্যে একটি যা একটি ডাইকে আলাদা করে যা তার প্রথম ট্রাইআউট হিটের চিপস থেকে লক্ষ লক্ষ চক্র চালায়।
গাড়ির উৎপাদনে কেন অটো স্ট্যাম্পিং মারা যায়
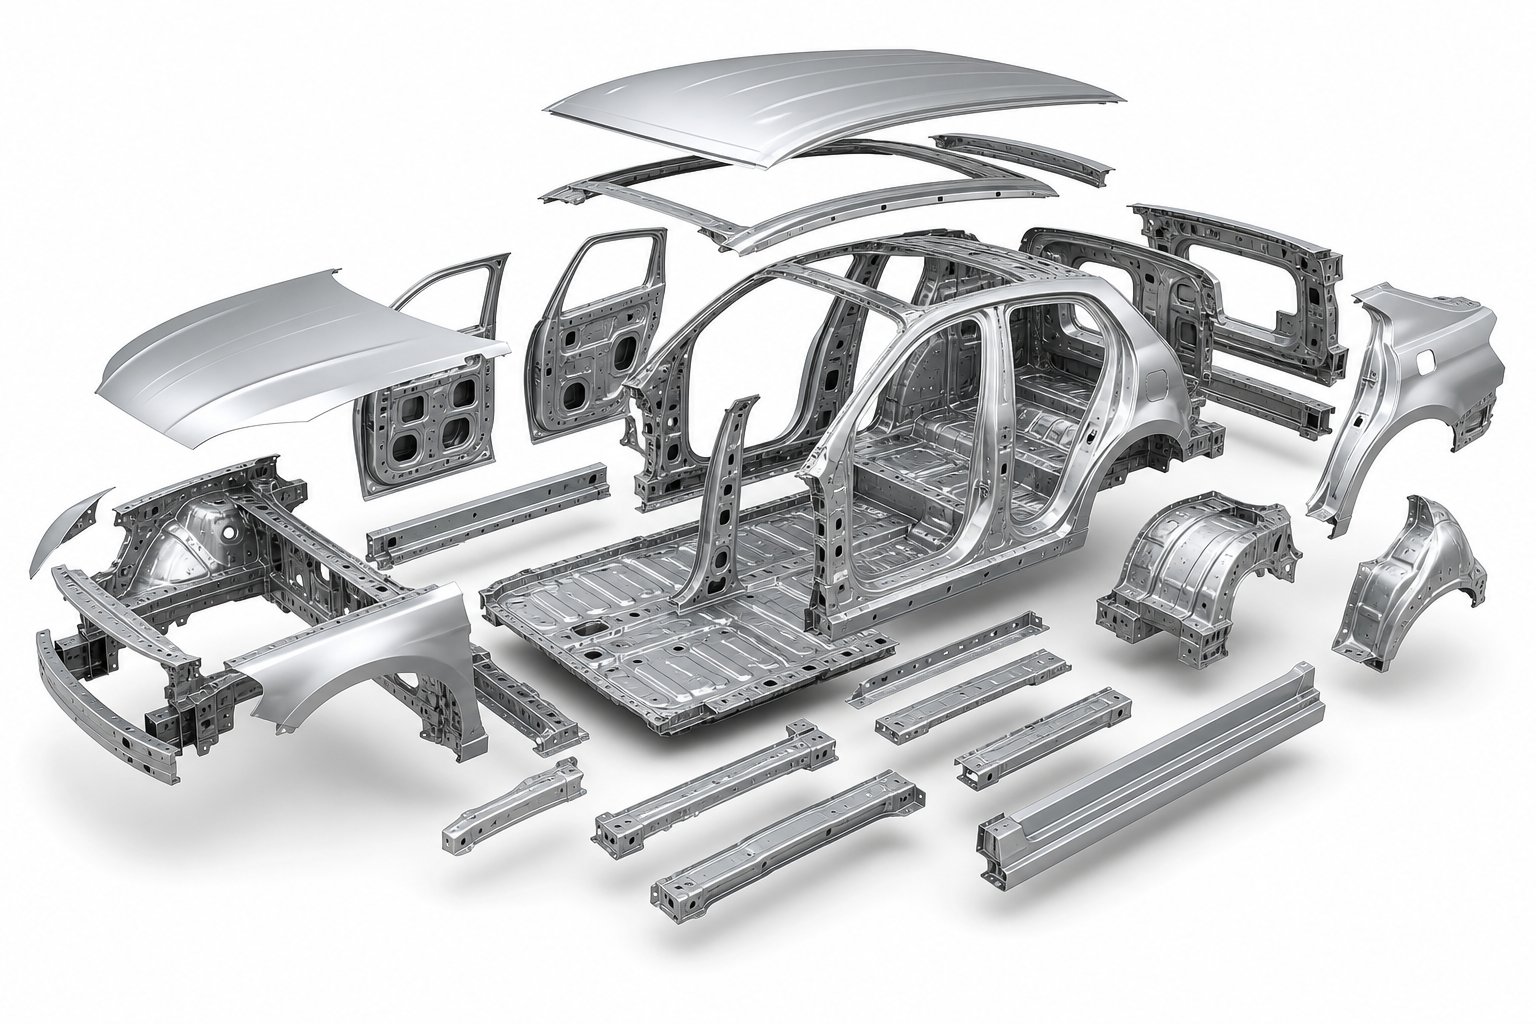
স্কেল গল্প বলে। একটি সাধারণ যানবাহন শরীরের প্রয়োজন250 থেকে 300 স্ট্যাম্পযুক্ত শীট-ধাতু অংশশুধু শরীরের জন্য-একা-সাদা কাঠামোতে। চ্যাসিস বন্ধনী, অভ্যন্তরীণ শক্তিবৃদ্ধি এবং কাঠামোগত সদস্য যোগ করুন এবং গণনা আরও বেড়ে যায়। এই অংশগুলির প্রতিটির একটি প্রগতিশীল টুলের মধ্যে নিজস্ব ডেডিকেটেড ডাই বা স্টেশন প্রয়োজন। এর মানে হল একটি একক যানবাহন প্রোগ্রাম শত শত পৃথক স্ট্যাম্পিং ডাইয়ের দাবি করতে পারে, প্রত্যেকটিই ইঞ্জিনিয়ারড, বিল্ট, ট্রাই আউট, এবং প্রথম প্রোডাকশন ভেহিকল লাইন বন্ধ হওয়ার আগে যাচাই করা হয়।
এই কারণেই ডাই ইঞ্জিনিয়ারিং একটি গুরুত্বপূর্ণ খরচ ড্রাইভার এবং একটি গুণমান দারোয়ান উভয়ই। একটি খারাপভাবে ডিজাইন করা স্বয়ংচালিত স্ট্যাম্পিং ডাই শুধুমাত্র খারাপ অংশ তৈরি করে না। এটি লঞ্চের টাইমলাইন স্টল করে, ট্রাইআউট বাজেট স্ফীত করে, এবং বডি অ্যাসেম্বলি, পেইন্ট ফিট এবং চূড়ান্ত গাড়ির গুণমানের মাধ্যমে ক্যাসকেড করে মাত্রিক বৈচিত্র্য প্রবর্তন করে। উৎপাদন শুরু হওয়ার আগেই ডাই পাওয়াটা কোনো বিলাসিতা নয়। প্রতিযোগিতামূলক উৎপাদনের জন্য এটি একটি পূর্বশর্ত।
এই নিবন্ধটি সম্পূর্ণ জীবনচক্র কভার করেস্বয়ংচালিত স্ট্যাম্পিং মারা যায়, সিমুলেশন, ট্রাইআউট, রক্ষণাবেক্ষণ এবং অংশীদার মূল্যায়নের মাধ্যমে টাইপ নির্বাচন এবং উপাদান কৌশল থেকে। এটি একটি অনুশীলনকারীর রেফারেন্স হিসাবে লেখা হয়েছে, একাডেমিক তত্ত্ব এবং সার্চের ফলাফলে আধিপত্য বিস্তারকারী ওভারভিউগুলির মধ্যে ব্যবধান কমিয়ে। আপনি একটি বন্ধনী প্রোগ্রামের জন্য একটি নতুন প্রগতিশীল টুল নির্দিষ্ট করছেন বা একটি AHSS স্ট্রাকচারাল প্যানেলে স্প্রিংব্যাকের সমস্যা সমাধান করছেন কিনা, সামনের বিভাগগুলি প্রতিটি পর্যায়ে আরও ভাল সিদ্ধান্ত নেওয়ার জন্য প্রয়োজনীয় প্রকৌশল প্রসঙ্গ প্রদান করে।
একটি আধুনিক গাড়িতে স্ট্যাম্প করা অংশের বৈচিত্র্য, ছোট ক্লিপ থেকে শুরু করে পুরো শরীরের দিক পর্যন্ত, সমানভাবে বৈচিত্র্যময় ডাই ধরনের দাবি করে। প্রতিটি কনফিগারেশন খরচ, জটিলতা এবং উৎপাদন ক্ষমতার মধ্যে স্বতন্ত্র ট্রেডঅফ বহন করে।
স্বয়ংচালিত স্ট্যাম্পিং এর প্রকারগুলি তুলনামূলকভাবে মারা যায়
প্রদত্ত অংশের জন্য ভুল ডাই টাইপ নির্বাচন করা হল প্রি-উৎপাদন ব্যর্থতার দ্রুততম পথগুলির মধ্যে একটি। এটি শুধুমাত্র একটি ডাই জ্যামিতি গঠন করতে পারে কিনা তা নয়। এটি টুলিং বিনিয়োগ, চক্র সময়, এবং উপাদান আচরণ প্রোগ্রামের ভলিউম এবং গুণমান লক্ষ্যগুলির সাথে সারিবদ্ধ কিনা তা নিয়ে। স্বয়ংচালিত প্রেক্ষাপটে স্ট্যাম্পিংয়ের প্রধান প্রকারগুলি কীভাবে ভেঙে যায় এবং যখন প্রত্যেকে দোকানের মেঝেতে তার জায়গা অর্জন করে তা এখানে দেখানো হয়েছে।
প্রগতিশীল ডাইস উচ্চ-ভলিউম পুনরাবৃত্তিমূলক অংশের জন্য
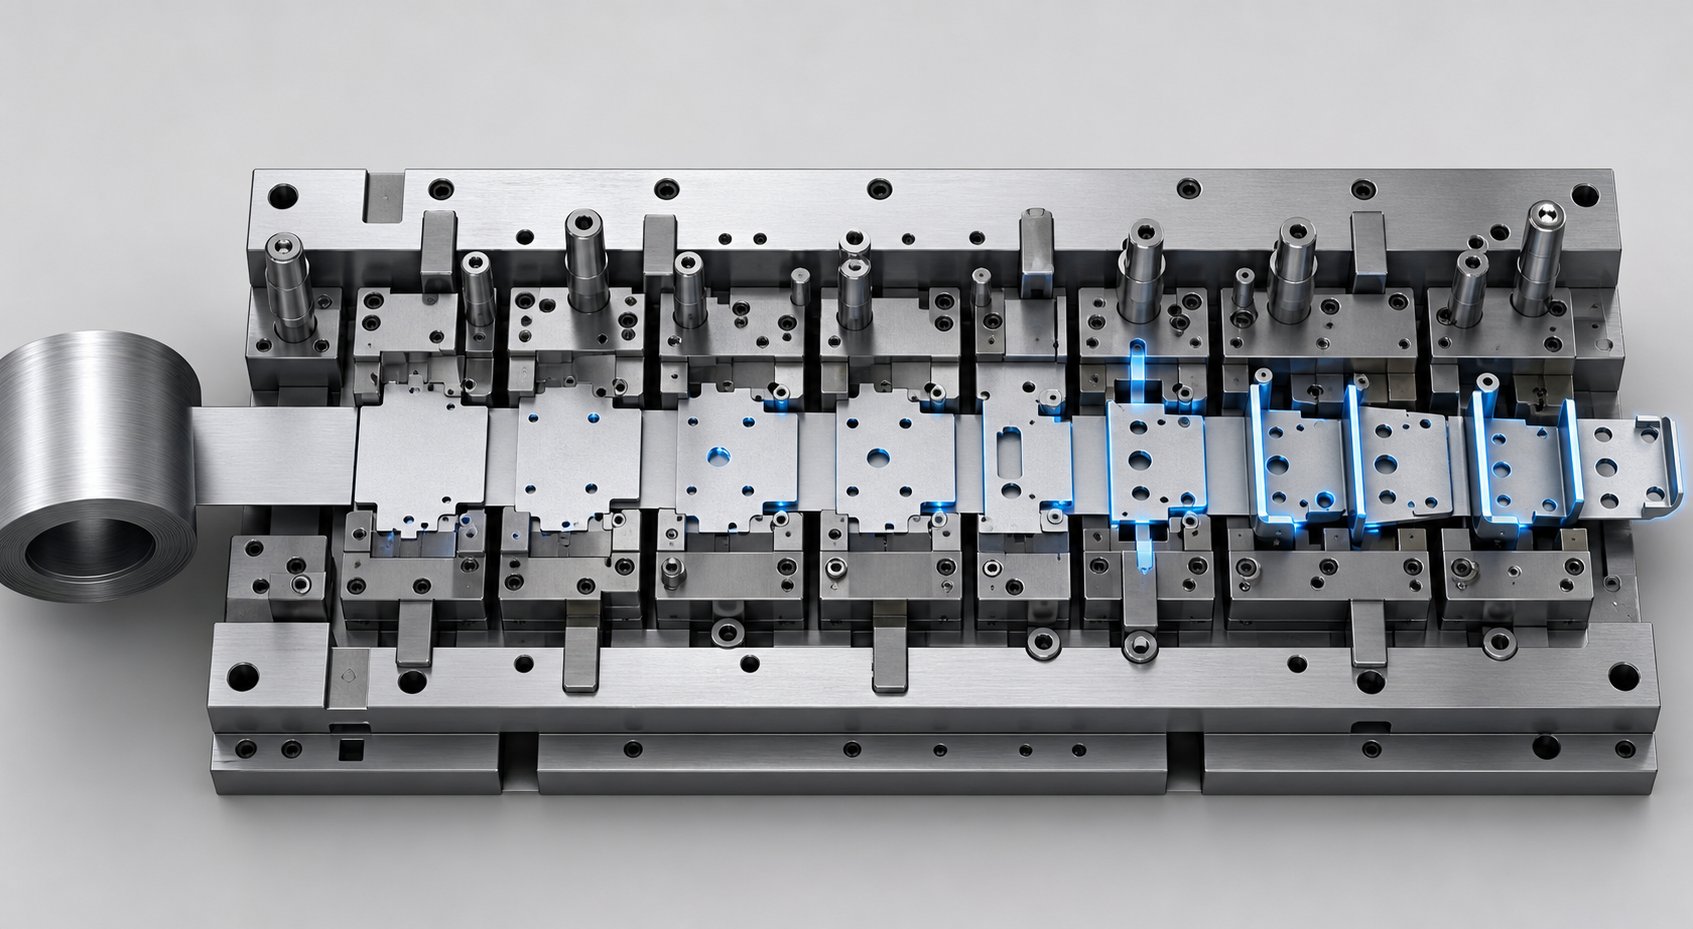
একটি প্রগতিশীল স্ট্যাম্পিং ডাইস্টেশনগুলির একটি সিরিজের মাধ্যমে শীট মেটালের একটি অবিচ্ছিন্ন কুণ্ডলী ফিড করে, প্রতিটি একটি স্বতন্ত্র ক্রিয়া সম্পাদন করে: ছিদ্র, নমন, মুদ্রা বা ছাঁটাই। ওয়ার্কপিসটি পুরো প্রক্রিয়া জুড়ে ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে এবং শুধুমাত্র চূড়ান্ত স্টেশনে আলাদা করা হয়। এটি চক্রের সময়কে অত্যন্ত কম রাখে, প্রায়শই প্রতি মিনিটে 30 থেকে 60 স্ট্রোক বা তার বেশি সময়ে সমাপ্ত অংশ তৈরি করে।
যেখানেই একটি স্বয়ংচালিত প্রোগ্রাম অপেক্ষাকৃত ছোট, জ্যামিতিকভাবে জটিল অংশের উচ্চ আয়তনের দাবি করে সেখানে আপনি প্রগতিশীল মৃত্যু দেখতে পাবেন। মাউন্টিং বন্ধনী, বৈদ্যুতিক সংযোগকারী, সিট ফ্রেম ক্লিপ, এবং কাঠামোগত শক্তিবৃদ্ধি প্লেটগুলি সম্পর্কে চিন্তা করুন। যেহেতু সমস্ত ক্রিয়াকলাপ একটি একক প্রেস পাসে হয়, তাই শ্রম খরচ ন্যূনতম থাকে এবং পুনরাবৃত্তিযোগ্যতা শক্ত থাকে। ট্রেডঅফ? টুলিং তৈরি করা ব্যয়বহুল, লিডের সময় বেশি চলে এবং গভীর ড্র করা কঠিন কারণ স্ট্রিপ উপাদানটি কতদূর প্রবাহিত হতে পারে তা সীমাবদ্ধ করে।
বড় স্ট্রাকচারাল উপাদানের জন্য স্থানান্তর মারা যায়
স্থানান্তর ডাই স্ট্যাম্পিং প্রক্রিয়া একটি মৌলিকভাবে ভিন্ন পদ্ধতি গ্রহণ করে। অংশটিকে একটি স্ট্রিপে রাখার পরিবর্তে, প্রথম স্টেশনে খালিটি কয়েল থেকে আলাদা করা হয়। যান্ত্রিক আঙ্গুল বা স্বয়ংক্রিয় পরিবহণ ব্যবস্থা তারপর একটি একক বৃহৎ প্রেসের ভিতরে পরপর গঠনকারী স্টেশনগুলির মাধ্যমে প্রতিটি পৃথক ফাঁকা স্থানান্তরিত করে।
এই বিচ্ছেদই ট্রান্সফার ডাইকে বড় কাঠামোগত উপাদান যেমন দরজার ভিতরের অংশ, মেঝে প্যান এবং বডি সাইডের জন্য আদর্শ করে তোলে। পদার্থের প্রবাহকে সীমিত করে এমন একটি ক্যারিয়ার স্ট্রিপ ছাড়া, ইঞ্জিনিয়াররা গভীর ড্র এবং জটিল ত্রিমাত্রিক-আকৃতি অর্জন করতে পারে যা একটি প্রগতিশীল টুল সহজভাবে প্রদান করতে পারে না। ট্রান্সফার সেটআপগুলি পাঁজর, ফ্ল্যাঞ্জ এবং থ্রেডেড বসগুলির মতো জটিল বৈশিষ্ট্যগুলিকে একাধিক ফর্মিং পর্যায়েও পরিচালনা করে। খারাপ দিক হল ধীর চক্রের হার এবং ফাঁকা অবস্থান নির্ভুলতার প্রতি উচ্চ সংবেদনশীলতা।
যৌগ এবং সংমিশ্রণ যথার্থ কাজের জন্য মারা যায়
যখন আপনি উচ্চ গতিতে উত্পাদিত একটি ফ্ল্যাট, মাত্রাগতভাবে সুনির্দিষ্ট অংশের প্রয়োজন হয়, যৌগ ডাই বিতরণ করে। এই সরঞ্জামগুলি একক প্রেস স্ট্রোকে একই সাথে একাধিক কাটিং এবং গঠনের ক্রিয়াকলাপ সম্পাদন করে। ওয়াশার, শিমস, ব্যাকিং প্লেট এবং সাধারণ বন্ধনী হল সাধারণ আউটপুট। যেহেতু প্রতিটি বৈশিষ্ট্য একযোগে তৈরি করা হয়, তাই একই ধরনের জ্যামিতিতে একটি প্রগতিশীল টুল যা অর্জন করে তার থেকে এককেন্দ্রিকতা এবং সমতলতা উচ্চতর হতে থাকে।
কম্বিনেশন ডাইস কাটিং এবং নন{0}}কাটিং অপারেশন, যেমন ব্ল্যাঙ্কিং এবং ড্রয়িংকে এক স্ট্রোকে একত্রিত করে এই ধারণাকে প্রসারিত করে। তারা মাঝারি-ভলিউম অংশগুলির জন্য একটি কুলুঙ্গি পূরণ করে যেখানে প্রগতিশীল টুলিং ওভারকিল হবে কিন্তু একক-অপারেশন ডাইসের জন্য অনেকগুলি গৌণ পদক্ষেপের প্রয়োজন হবে৷
ক্লাস-একটি প্যানেলের জন্য ট্যান্ডেম প্রেস লাইন
হুড, ফেন্ডার, ছাদ এবং দরজার বাইরের অংশগুলি পৃষ্ঠের গুণমানের দাবি করে যা পেইন্টের পরে শূন্য দৃশ্যমান অপূর্ণতা সহ্য করে। এই শ্রেণী-একটি প্যানেল সাধারণত টেন্ডেম প্রেস লাইনে গঠিত হয়: ক্রমিকভাবে সাজানো পৃথক প্রেসের একটি ক্রম, প্রতিটি একটি পৃথক ফাঁকা জায়গায় একটি অপারেশন করে। স্বয়ংক্রিয় ক্রসবার স্থানান্তর সিস্টেম, যেমনপ্রধান OEMs দ্বারা ব্যবহৃত Gudel roboBeam সেটআপ, মধ্যবর্তী ওরিয়েন্টেশন স্টেশন ছাড়া প্রেস থেকে প্রেসে অংশগুলি সরান। সাইকেল রেট স্টিল এবং অ্যালুমিনিয়াম উভয় প্যানেলের জন্য প্রতি মিনিটে 12 থেকে 15 স্ট্রোকে পৌঁছায়।
ট্যান্ডেম লাইনগুলি সর্বাধিক নমনীয়তা প্রদান করে কারণ প্রতিটি প্রেস স্বাধীনভাবে কাজ করে। একটি স্টেশনে ডাই পরিবর্তনগুলি অন্যকে পুনরায় ডিজাইন করতে বাধ্য করে না এবং প্রতি স্টেশনে টননেজ বিভিন্ন হতে পারে। লিডঅফ প্রেস সাধারণত উচ্চ ক্ষমতায় চলে কারণ প্রাথমিক ড্রতে সবচেয়ে বেশি শক্তির প্রয়োজন হয়। এই কনফিগারেশনটি 4,160 মিমি চওড়া এবং 0.4 মিমি ইস্পাত থেকে 4 মিমি অ্যালুমিনিয়াম পর্যন্ত উপাদান পুরুত্ব পর্যন্ত ফাঁকা স্থানগুলি পরিচালনা করে।
ডাই টাইপের কাঠামোগত তুলনা
এই শীট মেটাল স্ট্যাম্পিং ডাইসগুলির মধ্যে নির্বাচন করার জন্য একই সাথে বিভিন্ন কারণের ওজন করা প্রয়োজন। নীচের টেবিলটি একটি একক রেফারেন্সে মূল সিদ্ধান্তের মানদণ্ডকে একীভূত করে:
| ডাই টাইপ | উৎপাদন ভলিউম | অংশ জটিলতা | টুলিং খরচ | সাধারণ সীসা সময় | নকশা পরিবর্তন নমনীয়তা |
|---|---|---|---|---|---|
| প্রগতিশীল ডাই | উচ্চ (100K+ বার্ষিক) | মাঝারি থেকে উচ্চ (কোন গভীর ড্র নয়) | উচ্চ | 12-20 সপ্তাহ | কম (পরিবর্তন একাধিক স্টেশন প্রভাবিত) |
| ট্রান্সফার ডাই | মাঝারি থেকে উচ্চ | উচ্চ (গভীর আঁকা, বড় জ্যামিতি) | উচ্চ | 16-24 সপ্তাহ | মাঝারি (ব্যক্তিগত স্টেশন সংশোধন করা যেতে পারে) |
| যৌগিক ডাই | মাঝারি থেকে উচ্চ | নিম্ন থেকে মাঝারি (সমতল অংশ) | নিম্ন থেকে মাঝারি | 6-12 সপ্তাহ | পরিমিত (একক টুল, সহজ পুনর্নির্মাণ) |
| কম্বিনেশন ডাই | মাঝারি | মাঝারি (কাট + এক স্ট্রোকে ফর্ম) | মাঝারি | 8-14 সপ্তাহ | পরিমিত |
| ট্যান্ডেম প্রেস লাইন | উচ্চ (শ্রেণি-একটি প্যানেল) | উচ্চ (সারফেস-গুরুত্বপূর্ণ, বড় ফাঁকা) | খুব বেশি (মাল্টি{{0}প্রেস ইনভেস্টমেন্ট) | 20-30+ সপ্তাহ | উচ্চ (স্বাধীন স্টেশন) |
প্রতিটি মানদণ্ডে কোনো একক ডাই টাইপ প্রাধান্য পায় না। প্রতি বছর 500,000 যন্ত্রাংশ চলমান একটি বন্ধনী প্রোগ্রাম একটি প্রগতিশীল টুলের অন্তর্গত। গভীর ড্র প্রয়োজনীয়তা এবং ক্লাস-একটি পৃষ্ঠের চাহিদা একটি স্থানান্তর প্রেস বা টেন্ডেম লাইনের সাথে একটি বডি সাইড প্যানেল। এই মিলটি ভুল হওয়ার অর্থ হল প্রয়োজনীয় জ্যামিতি প্রদান করতে পারে না এমন টুলিং-এ বিনিয়োগের বেশি-অথবা প্রয়োজনীয় ভলিউম ধরে রাখতে না পারে এমন টুলিং-এ বিনিয়োগ করা কম-।
তবুও একটি নিখুঁতভাবে নির্বাচিত ডাই টাইপ অকালে ব্যর্থ হবে যদি এর পিছনের টুল স্টিল স্ট্যাম্প করা উপাদানটিকে পরিচালনা করতে না পারে। উন্নত উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম অ্যালয়গুলি এমনভাবে টুলিংকে শাস্তি দেয় যেভাবে হালকা ইস্পাত কখনও করেনি, যা উপাদান নির্বাচন এবং পৃষ্ঠ প্রকৌশলকে দীর্ঘায়ুতে পরবর্তী গুরুত্বপূর্ণ পরিবর্তনশীল করে তোলে৷
পারফরম্যান্সের জন্য ডাই মেটেরিয়ালস এবং সারফেস ট্রিটমেন্ট
একটি অংশের জ্যামিতির সাথে পুরোপুরি মিলে যাওয়া একটি ডাই টাইপ এখনও উত্পাদন শুরু করার আগে ক্রেটার হতে পারে যদি টুল স্টিল এটি স্ট্যাম্প করা উপাদানটিকে বাঁচাতে না পারে। এখানেই স্ট্যাম্পিং ডাই ম্যাটেরিয়াল সিলেকশন টুলিংকে আলাদা করে যা তার প্রথম উচ্চ-শক্তির ইস্পাত ফাঁকা চিপ করা টুলিং থেকে লক্ষ লক্ষ চক্র সহ্য করে। পছন্দটি উপলব্ধ কঠিনতম গ্রেড বাছাইয়ের মতো সহজ নয়। স্ট্যাম্পিং ডাইয়ের জন্য প্রতিটি টুল স্টিল পরিধান প্রতিরোধ এবং শক্ততার মধ্যে একটি ট্রেডঅফ উপস্থাপন করে এবং সঠিক ভারসাম্য নির্ভর করে প্রতিটি প্রেস স্ট্রোকের সময় ডাই আসলে কী করে তার উপর।
টুল ইস্পাত গ্রেড এবং তাদের কর্মক্ষমতা ট্রেডঅফ
প্রতি মিনিটে 40 স্ট্রোকে 1.2 মিমি DP780 স্টিলের মাধ্যমে একটি ফাঁকা পাঞ্চ শিয়ারিং কল্পনা করুন। যে প্রান্ত প্রতি ঘন্টায় হাজার হাজার বার ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ সহ্য করে। একই উপাদানকে একটি গভীর ড্রয়ের দিকে পরিচালিত করে একটি গঠনকারী ডাই ব্যাসার্ধের সাথে তুলনা করুন। পাঞ্চ সর্বোচ্চ পরিধান প্রতিরোধের প্রয়োজন. ক্র্যাকিং ছাড়াই চক্রাকার প্রভাব লোড শোষণ করার জন্য গঠনের ব্যাসার্ধের কঠোরতা প্রয়োজন। একই অংশ, একই প্রেস, টুলিংয়ের সম্পূর্ণ ভিন্ন উপাদানের চাহিদা।
D2 টুল ইস্পাত (11-13% ক্রোমিয়াম, 1.4-1.6% কার্বন) বর্ণালীর পরিধান-প্রতিরোধের প্রান্তে বসে। এর প্রচুর পরিমাণে ক্রোমিয়াম কার্বাইডগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রান্ত পরিধানকে উজ্জ্বলভাবে প্রতিহত করে, এটিকে ইস্পাত স্ট্যাম্পিং ডাইসে ব্ল্যাঙ্কিং এবং পিয়ার্সিং অপারেশনের জন্য ডিফল্ট পছন্দ করে তোলে। 58-62 HRC-তে তাপ চিকিত্সা করা হয়, D2 ঘষিয়া তুলিয়া ফেলিতে সক্ষম শীট উপকরণ প্রক্রিয়াকরণের সময় নিম্ন-মিশ্র ধাতু বিকল্পগুলির প্রান্ত জীবন দুই থেকে তিনগুণ প্রদান করতে পারে। শাস্তি হল ভঙ্গুরতা: D2 ধীরে ধীরে পরার পরিবর্তে চিপ বা ক্র্যাক করে ব্যর্থ হয়, যা তাদের প্রভাব-ভারী গঠনকারী স্টেশনগুলির জন্য দুর্বল প্রার্থী করে তোলে।
A2 টুল ইস্পাত (5% ক্রোমিয়াম, বায়ু-শক্তকরণ) সুষম মধ্যভূমি দখল করে। এটি D2 এর পরিধান জীবনের প্রায় 40-50% বলি দেয় তবে তাপ চিকিত্সার সময় উল্লেখযোগ্যভাবে আরও ভাল শক্ততা এবং মাত্রিক স্থিতিশীলতা অর্জন করে। জটিল জ্যামিতি সহ ফর্মিং ডাই, ড্রয়িং ডাই এবং প্রগতিশীল ডাই বডিগুলি বিপর্যয়কর ফ্র্যাকচার ছাড়াই বারবার শক লোড শোষণ করার A2 এর ক্ষমতা থেকে উপকৃত হয়।
S7 টুল ইস্পাত আরও বেশি প্রভাব প্রতিরোধের দিকে ঠেলে দেয়, গভীর-ড্র অপারেশন এবং স্টেশনগুলিকে মারাত্মক শক লোডিংয়ের শিকার করে। DC53, একটি পরিবর্তিত D2 ভেরিয়েন্ট, D2-স্তরের ঘর্ষণ প্রতিরোধের এবং অ্যাপ্লিকেশনগুলির জন্য উন্নত দৃঢ়তার মধ্যে ব্যবধান পূরণ করে যেখানে প্রচলিত D2 অকালে ফাটলে।
পাউডার ধাতুবিদ্যা (PM) টুল স্টিল শীর্ষ স্তরের প্রতিনিধিত্ব করে। পিএম উৎপাদন প্রক্রিয়া গলিত খাদকে সূক্ষ্ম পাউডারে পরমাণু করে এবং গরম আইসোস্ট্যাটিক চাপের মাধ্যমে এটিকে একীভূত করে, যা প্রচলিতভাবে ঢালাই স্টিলে পাওয়া বড় কার্বাইড নেটওয়ার্কগুলির চেয়ে ছোট, সমানভাবে বিতরণ করা কার্বাইড সহ একটি মাইক্রোস্ট্রাকচার তৈরি করে। ফলাফলটি এমন একটি উপাদান যা একই সাথে উচ্চ পরিধান প্রতিরোধের এবং উচ্চ কঠোরতা উভয়ই সরবরাহ করে। কAHSS ইনসাইটস দ্বারা নথিভুক্ত কেস স্টাডিদেখায় যে প্রচলিত D2 থেকে PM টুল স্টিলে স্যুইচ করা ডাই লাইফকে 5,000-7,000 সাইকেল থেকে 40,000-50,000 সাইকেলে ফিরিয়ে আনে, যখন একটি 580 MPa ferrite-bainite গ্রেড তৈরি করে, গ্যালিং সমস্যা বা সমস্যা ছাড়াই।
কার্বাইড সন্নিবেশ এবং উচ্চ-পরিধান অঞ্চলে তাদের ভূমিকা
এমনকি PM স্টিলও যখন গ্রহণযোগ্য প্রান্তের জীবন ধরে রাখতে পারে না, তখন টংস্টেন কার্বাইড প্রবেশ করে। এই সন্নিবেশগুলি সম্পূর্ণ ডাই উপাদান নয়। এগুলি কৌশলগতভাবে ট্রিম প্রান্ত, ছিদ্র স্টেশন এবং উচ্চ-যোগাযোগ রেডিআইতে স্থাপন করা হয় যেখানে স্লাইডিং কন্টাক্ট এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানগুলি সবচেয়ে তীব্রভাবে মনোনিবেশ করে। কার্বাইড স্ট্যাম্পিং মারা যায়, বা আরও স্পষ্টভাবে মারা যায় কার্বাইড সন্নিবেশে সজ্জিত ক্রিটিক্যাল পরিধান অঞ্চলে, যখন অতি-উচ্চ-শক্তির স্টিল 980 MPa-এর উপরে ছাঁটানো বা গ্যালভানিল্ড শীটের মতো ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রলিপ্ত উপাদানগুলিকে স্ট্যাম্পিং করা আবশ্যক হয়ে ওঠে।
অর্থনীতি একটি হাইব্রিড পদ্ধতির পক্ষে: A2 বা একটি PM স্টিলের মতো শক্ত গ্রেড থেকে ডাই বডি তৈরি করুন, তারপরে কার্বাইড ইনসার্টগুলি ইনস্টল করুন যেখানে পরিধান ডেটা বা সিমুলেশন ত্বরিত উপাদান ক্ষতির পূর্বাভাস দেয়৷ এটি কার্বাইড থেকে সম্পূর্ণ সরঞ্জাম তৈরির চরম ভঙ্গুরতা এবং মেশিনযোগ্যতার চ্যালেঞ্জগুলি এড়ায়, এখনও সর্বোচ্চ-চাহিদা জোনে প্রয়োজনীয় পরিধান কর্মক্ষমতা প্রদান করে।
হিট ট্রিটমেন্ট এবং সারফেস লেপ যা ডাই লাইফ বাড়িয়ে দেয়
সঠিক বেস ইস্পাত নির্বাচন শুধুমাত্র শুরু বিন্দু. সারফেস ইঞ্জিনিয়ারিং নির্দিষ্ট ব্যর্থতার মোডগুলিকে মোকাবেলা করে সেই সাবস্ট্রেটের কার্যকারিতাকে বহুগুণ করে: গ্যালিং, আঠালো পরিধান, ঘর্ষণকারী পরিধান এবং ঘর্ষণ-তাপ তৈরি করা। ভুল স্তরের উপর ভুল আবরণ, বা নীচে যথাযথ তাপ চিকিত্সা ছাড়াই প্রয়োগ করা একটি আবরণ, এটি প্রতিরোধ করার পরিবর্তে ব্যর্থতাকে ত্বরান্বিত করে।
প্রথমে সাবস্ট্রেটটি বিবেচনা করুন। নরম বা অনুপযুক্তভাবে শক্ত করা টুল স্টিলের উপর প্রয়োগ করা একটি পৃষ্ঠের আবরণ ক্র্যাক হবে কারণ সাবস্ট্রেটটি যোগাযোগের চাপে প্লাস্টিকভাবে বিকৃত হয়ে যায়, এটির উপরের আবরণটিকে দুর্বল করে। অবশিষ্ট স্ট্রেস উপশম করার জন্য ডাবল টেম্পারিং সহ সঠিক তাপ চিকিত্সা, যে কোনও আবরণ সঞ্চালনের জন্য একটি পূর্বশর্ত।
নিম্নলিখিত পৃষ্ঠ চিকিত্সা প্রতিটি লক্ষ্য পৃথক ব্যর্থতা মোড এবং অ্যাপ্লিকেশন পরিস্থিতি:
- আয়ন নাইট্রাইডিং- একটি শক্ত, পরিধান-প্রতিরোধী স্তর (সাধারণত 900-1,100 HV) তৈরি করতে টুলের পৃষ্ঠে নাইট্রোজেন ছড়িয়ে দেয়। আঠালো পরিধান এবং galling প্রতিরোধ করে. গ্যালভানাইজড এএইচএসএস প্রক্রিয়াকরণ ডাইস গঠনের জন্য আদর্শ, যেখানে পিভিডি আবরণ জিঙ্ক তৈরি করতে পারে।
- টিডি (টয়োটা ডিফিউশন) আবরণ- একটি থার্মো-প্রতিক্রিয়াশীল ডিপোজিশন প্রক্রিয়া যা ইস্পাত পৃষ্ঠের সাথে ধাতবভাবে বন্ধনে একটি ভ্যানাডিয়াম কার্বাইড স্তর গঠন করে। চরম কঠোরতা (3,200-3,800 HV) এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং আঠালো উভয় পরিধানের জন্য অসামান্য প্রতিরোধ প্রদান করে। ড্র ডাই রেডিআই এবং ট্রিম এজ স্ট্যাম্পিং আনকোটেড AHSS এর জন্য সবচেয়ে উপযুক্ত।
- PVD আবরণ (TiAlN, CrN, TiCN)- ভৌত বাষ্প জমা তুলনামূলকভাবে কম তাপমাত্রায় (500 ডিগ্রি সেন্টিগ্রেডের নিচে) পাতলা, শক্ত আবরণ প্রয়োগ করে, বিকৃতি ছাড়াই সাবস্ট্রেটের কঠোরতা রক্ষা করে। আবরণহীন শীট স্টিলের উপর গল এবং ঘর্ষণ হ্রাস করে। একটি নথিভুক্ত তুলনা দেখায় যে একটি PVD-কোটেড কাটিং স্টিল 1.2 মিলিয়নেরও বেশি যন্ত্রাংশ তৈরি করে এবং একই AHSS গ্রেডে একটি ক্রোম-প্লেটেড টুলের জন্য মাত্র 50,000 যন্ত্রাংশ তৈরি করে।
- CVD আবরণ (TiC, TiCN)- রাসায়নিক বাষ্প জমা PVD-এর তুলনায় একটি শক্তিশালী ধাতব বন্ধন তৈরি করে কিন্তু 1,000 ডিগ্রি সেলসিয়াসের কাছাকাছি তাপমাত্রা প্রক্রিয়াকরণের প্রয়োজন, যা ডাই সাবস্ট্রেটকে নরম করতে পারে এবং মাত্রিক বিকৃতি ঘটাতে পারে। পরবর্তী rehardening প্রয়োজন. যেখানে বন্ড শক্তি মাত্রিক নির্ভুলতার চেয়ে বেশি গুরুত্বপূর্ণ সেখানে ব্যবহৃত হয়।
- ক্রোম কলাই- ঘর্ষণ কমানোর জন্য ঐতিহাসিকভাবে সাধারণ, কিন্তু AHSS দ্বারা উত্পন্ন উচ্চ যোগাযোগের চাপের অধীনে মাইক্রোক্র্যাকিং প্রদর্শন করে। অধ্যয়নগুলি নিশ্চিত করে যে এটি উন্নত উচ্চ-শক্তি গ্রেডের জন্য সর্বোত্তম বিকল্প নয় এবং পরিবেশগত বিধিগুলি এর ব্যবহারকে আরও সীমিত করছে৷
গাড়ির লাইটওয়েটিংয়ের জন্য এএইচএসএস এবং অ্যালুমিনিয়ামের দিকে পরিবর্তন স্ট্যাম্পিং টুলিংয়ের জন্য উপাদান কৌশলকে মৌলিকভাবে পরিবর্তন করেছে। AHSS গ্রেডগুলি শীট কঠোরতার মানগুলিকে টুলিংয়ের কাছে পৌঁছে দিতে পারে, কিছু মার্টেনসিটিক গ্রেড 57 HRC-এর বেশি। হালকা ইস্পাত জন্য উন্নত ঐতিহ্যগত ডাই মান শুধুমাত্র অপর্যাপ্ত. এদিকে, অ্যালুমিনিয়াম আক্রমনাত্মক আঠালো পরিধান এবং গালিং প্রবণতা প্রবর্তন করে যা ইস্পাত-স্ট্যাম্পিং ডাইয়ের চেয়ে ভিন্ন আবরণ রসায়ন এবং পৃষ্ঠের ফিনিশের দাবি করে।
টুল ইস্পাত গ্রেড, তাপ চিকিত্সা প্রোটোকল, এবং পৃষ্ঠ আবরণ নির্দিষ্ট শীট উপাদান এবং স্ট্যাম্পিং অপারেশন ঐচ্ছিক নয়। এটি ইঞ্জিনিয়ারিং ডিসিপ্লিন যা নির্ধারণ করে যে একটি ডাই তার উদ্দিষ্ট উত্পাদন জীবন টিকে থাকে নাকি লঞ্চের আগে ব্যর্থ হয়। এবং সেই বস্তুগত কৌশলটি তখনই তার পূর্ণ মূল্য প্রদান করে যখন ডাইটি সঠিক অংশ জ্যামিতি এবং তার লক্ষ্য প্রয়োগের চাহিদা তৈরি করার জন্য ডিজাইন করা হয়।
অটোমোটিভ যন্ত্রাংশ এবং তাদের ডাই ইঞ্জিনিয়ারিং চাহিদা
শীট উপাদানের সাথে টুল ইস্পাত গ্রেড এবং আবরণগুলি কীভাবে ইন্টারঅ্যাক্ট করে তা জানা অত্যাবশ্যক, কিন্তু সেই জ্ঞান শুধুমাত্র তখনই ফলাফল প্রদান করে যখন এটি নির্দিষ্ট গাড়ির উপাদানগুলির সাথে মানচিত্র তৈরি করে। একটি গাড়ির প্রতিটি স্ট্যাম্পযুক্ত অংশ অনন্য জ্যামিতি, সহনশীলতা এবং উপাদানের সীমাবদ্ধতা বহন করে যা নির্দেশ করে যে কোন ধরনের স্বয়ংচালিত গাড়ির মৃত্যু হয় এবং কীভাবে সেগুলিকে প্রকৌশলী করতে হয়। বিমূর্ত পদে ডাই ডিজাইন নিয়ে আলোচনা করা বিন্দু মিস করে। আসল প্রশ্নটি সর্বদা: আমি কোন অংশটি তৈরি করছি এবং সেই অংশটি টুলিং থেকে কী দাবি করে?
বডি-ইন-হোয়াইট এবং স্ট্রাকচারাল স্ট্যাম্পিং ডাই প্রয়োজনীয়তা
বডি-ইন-সাদা (BIW) স্ট্রাকচারগুলি স্বয়ংচালিত স্ট্যাম্পিং ডাইয়ের জন্য সবচেয়ে বেশি চাহিদাযুক্ত অ্যাপ্লিকেশনগুলির প্রতিনিধিত্ব করে৷ B-স্তম্ভ, রকার প্যানেল, ক্রস মেম্বার, এবং A-স্তম্ভের শক্তিবৃদ্ধি 980 MPa এবং তার উপরে AHSS গ্রেড থেকে ওজন কমানোর সময় ক্র্যাশ নিরাপত্তা লক্ষ্য পূরণের জন্য ক্রমবর্ধমানভাবে গঠিত হচ্ছে। এই উপকরণগুলি ডিজাইনের দ্বারা বিকৃতিকে প্রতিরোধ করে, যার অর্থ টুলিংকে অবশ্যই উল্লেখযোগ্যভাবে উচ্চতর গঠনকারী শক্তিগুলিকে অতিক্রম করতে হবে এবং প্রেস খোলার পরে গুরুতর স্প্রিংব্যাক পরিচালনা করতে হবে।
AHSS কাঠামোগত অংশে স্প্রিংব্যাক একটি ছোট অসুবিধা নয়। গবেষণা নিশ্চিত করে যে কৌণিক জ্যামিতি, প্রাচীর বক্রতা, এবং মোচড়ের মাত্রিক বিচ্যুতিগুলি আনুপাতিকভাবে বৃদ্ধি পায় কারণ প্রসার্য শক্তি 980 MPa এবং তার বাইরে পৌঁছায়, কখনও কখনও জোড় জয়েন্ট সারিবদ্ধকরণকে ব্যাহত করে সম্পূর্ণরূপে সমাবেশকে বাধা দেয়। এটি নিয়ন্ত্রণ করা প্রয়োজনএকাধিক পাল্টা ব্যবস্থা স্ট্যাকিংডাই ডিজাইনের মধ্যে: ডাই সারফেসগুলিতে তৈরি ওভার-বেন্ডিং ক্ষতিপূরণ, হাইব্রিড ড্র বিড জ্যামিতি যা পোস্ট-স্ট্রেচিংকে প্ররোচিত করে এবং কিছু ক্ষেত্রে কয়েনিং বা রিস্ট্রাইক স্টেশন যা ক্রিটিকাল রেডিআইকে সংকুচিত করে অবশিষ্ট স্ট্রেস গ্রেডিয়েন্টকে নিরপেক্ষ করে। এই শক্তি স্তরে কোন একক কৌশল যথেষ্ট নয়।
ট্রান্সফার ডাইস এবং টেন্ডেম প্রেস লাইনগুলি এই স্থানকে প্রাধান্য দেয় কারণ BIW প্যানেলগুলি সাধারণত বড় ফাঁকা থাকে যার জন্য গভীর ড্র এবং মাল্টি-পর্যায়ের সিকোয়েন্সের প্রয়োজন হয়৷ একটি একক B-স্তম্ভের অপারেশনের জন্য প্রেস টনেজের প্রয়োজনীয়তা 2,000 টন ছাড়িয়ে যেতে পারে এবং শীটের সাথে যোগাযোগকারী প্রতিটি ডাই সারফেসকে অবশ্যই আনকোটেড বা জিঙ্ক{5}}কোটেড উচ্চ-শক্তির স্টিলের ঘর্ষণকারী প্রকৃতির জন্য ইঞ্জিনিয়ার করা উচিত।
চ্যাসিস এবং বন্ধনী উপাদান
চ্যাসি উপাদান একটি ভিন্ন যুক্তি অনুসরণ করে. কন্ট্রোল আর্মস, মাউন্টিং ব্র্যাকেট, রিইনফোর্সমেন্ট প্লেট এবং ক্রস{1}}সদস্যের গাসেটগুলি সাধারণত ছোট হয়, খুব উচ্চ ভলিউমে উত্পাদিত হয় এবং সমাবেশের জন্য শক্ত জ্যামিতিক সহনশীলতার দাবি করে কিন্তু খুব কমই ক্লাস-একটি পৃষ্ঠের গুণমানের প্রয়োজন হয়। এখানেই প্রগতিশীল ডাই স্ট্যাম্পিং এক্সেল।
একটি একক প্রগতিশীল টুল প্রতি মিনিটে 30 থেকে 60 স্ট্রোকে একটি ক্রমাগত কয়েল-ফেড পাসে একটি চ্যাসিস বন্ধনীকে ছিদ্র, গঠন, বাঁক এবং ছাঁটাই করতে পারে। প্রকৌশল চ্যালেঞ্জটি অতি-উচ্চ-শক্তির উপাদানে স্প্রিংব্যাক পরিচালনা থেকে পরিবর্তিত হয় ন্যূনতম স্ক্র্যাপের জন্য স্ট্রিপ লেআউটকে অপ্টিমাইজ করা, লক্ষ লক্ষ চক্র জুড়ে আঁটসাঁট স্টেশন-তে-স্টেশন অ্যালাইনমেন্ট বজায় রাখা, এবং কার্বি{8} কার্বি-এর জন্য প্রয়োজনীয় ভেদনকারী স্টেশনগুলিতে ডাই পরিধান পরিচালনা করা।
এই অংশ পরিবারগুলিতে কাজ করা দলগুলির জন্য, নথিভুক্ত প্রক্রিয়া অভিজ্ঞতার সাথে স্ট্যাম্পিং পার্টনার থাকা গুরুত্বপূর্ণ।ইচেন, উদাহরণ স্বরূপ, স্ট্যাম্পিং এবং শীট মেটাল ফেব্রিকেশন কেস স্টাডি সহ OEM, Tier-1, এবং Tier-2 ইঞ্জিনিয়ারিং টিমকে সমর্থন করে, স্ট্রাকচারাল এবং চেসিস মেটাল পার্টস বিস্তৃত, কিভাবে ডাই ইঞ্জিনিয়ারিং একাধিক যানবাহন সাবসিস্টেম জুড়ে উত্পাদন-প্রস্তুত উপাদানগুলিতে অনুবাদ করে তার জন্য বাস্তব-বিশ্বের রেফারেন্স প্রদান করে৷
EV-নির্দিষ্ট উপাদান ড্রাইভিং ডাই ইনোভেশন
বৈদ্যুতিক যানবাহনগুলি স্বয়ংচালিত যন্ত্রাংশগুলির একটি সম্পূর্ণ নতুন বিভাগ চালু করেছে যা ঐতিহ্যবাহী আইসিই প্ল্যাটফর্মের কখনই প্রয়োজন হয় না এমনভাবে ডাই কাটিং এবং গঠন ব্যবহার করে। ব্যাটারি ট্রে ঘের সম্ভবত সবচেয়ে উল্লেখযোগ্য উদাহরণ. একটি ব্যাটারি প্যাক সামগ্রিক EV ওজনের 20 থেকে 25% প্রতিনিধিত্ব করতে পারে, ট্রে আর্কিটেকচারটিকে একটি গুরুত্বপূর্ণ হালকা ওজনের সুযোগ করে তোলে।
একটি-টুকরো স্টিলের ব্যাটারি ট্রে স্ট্যাম্পিং অনন্য ফাঁকা কনফিগারেশনের দাবি করে৷ ক্লিভল্যান্ড-ক্লিফস এবং অটোফর্ম একটি টেইলার-ওয়েল্ডেড ব্ল্যাঙ্ক (TWB) পন্থা প্রদর্শন করেছে যেখানে ফ্ল্যাট বটম (আন্ডারফ্লোর প্রোটেকশন) জন্য AHSS-এর সাথে কোণে এবং সাইডওয়ালে নিম্ন-শক্তির ইস্পাত মিশ্রিত হয়েছে যেখানে গুরুতর বিকৃতি ঘটে। ডাইকে অবশ্যই একটি একক ফাঁকা মধ্যে ভিন্ন ভিন্ন উপাদানের বৈশিষ্ট্যগুলি পরিচালনা করতে হবে, গঠনের সময় ওয়েল্ড-রেখার গতিবিধি পরিচালনা করতে হবে, এবং লিক-পরীক্ষার প্রয়োজনীয়তাগুলি পাস করতে পুরো ট্রে দৈর্ঘ্যের 1.5 মিমি মধ্যে ফ্ল্যাঞ্জ সমতলতা অর্জন করতে হবে। প্রকৌশলীরা TWB লেআউটটিকে একটি হ্যাশট্যাগ{10}}আকৃতির কনফিগারেশনে অপ্টিমাইজ না করা পর্যন্ত প্রাথমিক ডিজাইনগুলি গুরুতর স্প্রিংব্যাক এবং মোচড় দেখায় যা AHSS জোনে বিকৃতি কমিয়ে দেয়।
মোটর হাউজিং এবং অ্যালুমিনিয়াম স্ট্রাকচারাল ঢালাই প্রতিস্থাপন আরও জটিলতা যোগ করে। অ্যালুমিনিয়াম-নিবিড় ইভি আর্কিটেকচারের জন্য বিভিন্ন ডাই ক্লিয়ারেন্সের প্রয়োজন হয় (সাধারণত 8-12% উপাদানের বেধ বনাম স্টিলের জন্য 5-8%), গ্যালিং মোকাবেলায় বিশেষ তৈলাক্তকরণ, এবং অ্যালুমিনিয়ামের স্ট্রেন-রেট সংবেদনশীলতা থেকে অ্যালুমিনিয়ামের স্ট্রেন-রেটের সমন্বয় সাধনের গতি। সার্ভো প্রেসগুলি, তাদের প্রোগ্রামেবল স্লাইড মোশন প্রোফাইলগুলির সাথে, এই ডাইগুলির সাথে ক্রমবর্ধমানভাবে যুক্ত হচ্ছে যাতে স্ট্রোকের মাধ্যমে রাম বেগ অপ্টিমাইজ করা যায়।
পার্ট ফ্যামিলি ম্যাপ টু ডাই টাইপ এবং ইঞ্জিনিয়ারিং চ্যালেঞ্জ
নিম্নোক্ত তালিকাটি সাধারণ স্বয়ংচালিত অংশের পরিবারগুলিকে তাদের সাধারণ ডাই কনফিগারেশনের সাথে এবং প্রাথমিক ইঞ্জিনিয়ারিং বাধা যা সাফল্য বা ব্যর্থতা নির্ধারণ করে:
- B-স্তম্ভ এবং A-স্তম্ভের শক্তিশালীকরণ (স্থানান্তর ডাই)- 980+ MPa AHSS-এর জন্য স্প্রিংব্যাক ক্ষতিপূরণের জন্য মাল্টি-কাউন্টারমেজার স্ট্যাকিং এবং উচ্চ প্রেস টনেজ প্রয়োজন৷
- দরজার ভিতরের অংশ এবং মেঝে প্যান (ট্রান্সফার ডাই)- বড় ফাঁকা জায়গা জুড়ে নিয়ন্ত্রিত উপাদান প্রবাহ সহ গভীর ড্র গভীরতা ব্যবস্থাপনা।
- হুড, ফেন্ডার এবং ছাদের প্যানেল (টেন্ডেম প্রেস লাইন)- ক্লাস-পেইন্টের পরে শূন্য দৃশ্যমান অসম্পূর্ণতা সহ একটি পৃষ্ঠের গুণমান, যার জন্য সুনির্দিষ্ট ফাঁকা ধারক চাপ নিয়ন্ত্রণ প্রয়োজন।
- মাউন্টিং বন্ধনী এবং শক্তিবৃদ্ধি প্লেট (প্রগতিশীল ডাই)- ন্যূনতম স্ক্র্যাপের জন্য স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং লক্ষ লক্ষ চক্র জুড়ে উচ্চ -গতির উত্পাদন সামঞ্জস্য।
- বৈদ্যুতিক সংযোগকারী এবং ক্লিপ (প্রগতিশীল ডাই)- পাতলা-গজ উপাদানের সাথে ছোট, জটিল জ্যামিতিতে শক্ত সহনশীলতা যা দাগ তৈরির প্রবণতা।
- ব্যাটারি ট্রে ঘের (ট্রান্সফার ডাই বা বড় একক-হিট)- টিডব্লিউবি ফাঁকা জায়গায় তৈরি হওয়া ভিন্ন উপাদান, ফ্ল্যাঞ্জ সমতলতার জন্য স্প্রিংব্যাক নিয়ন্ত্রণ, এবং লিক-প্রমাণ মাত্রিক নির্ভুলতা।
- মোটর হাউজিং এবং ইভি স্ট্রাকচারাল সদস্য (ট্রান্সফার ডাই)- অ্যালুমিনিয়াম গ্যালিং প্রতিরোধ, অ্যাডজাস্টেড ডাই ক্লিয়ারেন্স, এবং সার্ভো প্রেসে গতির অপ্টিমাইজেশন গঠন করা।
- নিয়ন্ত্রণ অস্ত্র এবং সাসপেনশন বন্ধনী (প্রগতিশীল বা স্থানান্তর ডাই)- ক্লান্তি-উচ্চ-ভলিউম প্রোডাকশন রান জুড়ে সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য সহ জীবন গঠনের গুণমান।
এই প্রতিটি ডাই কাট এবং স্বয়ংচালিত অংশ জোড়া একটি স্বতন্ত্র ব্যর্থতার ঝুঁকি বহন করে যদি টুলিংটি নির্দিষ্ট উপাদান, জ্যামিতি, এবং উৎপাদন অভিপ্রায়ের জন্য নির্মিত-উদ্দেশ্যের পরিবর্তে সাধারণভাবে ইঞ্জিনিয়ার করা হয়। কোন ডাই টাইপ ফিট করে তা জানা এবং একটি প্রদত্ত প্রোগ্রামের জন্য সঠিক টুল নির্দিষ্ট করার মধ্যে ব্যবধান যেখানে ইঞ্জিনিয়ারিং সিদ্ধান্ত কাঠামো অপরিহার্য হয়ে ওঠে।
কিভাবে সঠিক স্ট্যাম্পিং ডাই টাইপ নির্বাচন করবেন
কোন ডাই টাইপ বিদ্যমান তা জানা একটি প্রদত্ত প্রোগ্রামের জন্য কোনটি নির্দিষ্ট করতে হবে তা জানার মত নয়। যে প্রকৌশলীরা এই সিদ্ধান্তটি ভুল পান তারা শুধু টুলিং বাজেট নষ্ট করেন না। তারা তাদের দলকে এমন একটি উৎপাদন ব্যবস্থায় লক করে দেয় যা হয় চক্রের লক্ষ্যগুলিকে আঘাত করতে পারে না বা জ্যামিতি তৈরি করতে পারে না। একটি ব্যবহারিক স্ট্যাম্পিং ডাই সিলেকশন গাইড তিনটি ভেরিয়েবল দিয়ে শুরু হয়: আয়তন, জ্যামিতি এবং অর্থনীতি। প্রতিটি অন্যান্য বিবেচনা এই থেকে প্রবাহিত.
প্রাথমিক নির্বাচন ড্রাইভার হিসাবে ভলিউম এবং সাইকেল সময়
উৎপাদন ভলিউম প্রথম ফিল্টার. একটি প্রগতিশীল স্ট্যাম্পিং ডাই সাশ্রয়ী হয়ে ওঠে-যখন বার্ষিক ভলিউম প্রায় 50,000 থেকে 100,000 ইউনিটে পৌঁছায়, যদিও অতি-সরল জ্যামিতি 30,000 ইউনিটে টুলিংকে সমর্থন করতে পারে। এই থ্রেশহোল্ডের নীচে, প্রতি টুকরো টুলিং বিনিয়োগ নিষিদ্ধ, এবং CNC{10}}ভিত্তিক বানোয়াট বা একক{11}}স্টেশনের মৃত্যু আরও আর্থিক অর্থবহ৷ ট্রান্সফার ডাই একই ধরনের ভলিউম স্তর দখল করে কিন্তু স্ট্রিপ{13}}ফেড প্রসেসিংয়ের জন্য খুব বড় বা খুব গভীরভাবে আঁকা অংশগুলিকে পরিবেশন করে, সাধারণত 25,000 বা তার বেশি বার্ষিক অংশে বিনিয়োগের ন্যায্যতা দেয়৷
চক্র সময় আয়তন প্রশ্ন যৌগ. প্রগতিশীল ডাইগুলি ছোট অংশগুলির জন্য প্রতি মিনিটে 200 থেকে 600 বা তার বেশি স্ট্রোকে চলে, একটি অবিচ্ছিন্ন প্রবাহে সমাপ্ত উপাদানগুলি তৈরি করে। ট্রান্সফার সিস্টেমগুলি অংশের আকার এবং প্রেস কনফিগারেশনের উপর নির্ভর করে প্রতি মিনিটে 12 থেকে 30 স্ট্রোকে কাজ করে। আপনি যখন মূল্যায়ন করছেন কিভাবে স্ট্যাম্পিং ডাই টাইপ চয়ন করবেন, তখন এটি জিজ্ঞাসা করুন: বার্ষিক ভলিউম চাহিদা কি প্রগতিশীল টুলিংয়ের গতি প্রিমিয়ামকে ন্যায্যতা দেয়, নাকি অংশ জ্যামিতি আপনাকে ভলিউম লক্ষ্য নির্বিশেষে স্থানান্তর হারে বাধ্য করে?
অংশ জ্যামিতি এবং উপাদান সীমাবদ্ধতা
একা ভলিউম উত্তর নির্দেশ করে না। অগভীর বাঁক সহ একটি 200,000-ইউনিট বন্ধনী একটি প্রগতিশীল টুলের অন্তর্গত। একটি 150 মিমি ড্র গভীরতা সহ একটি 200,000-ইউনিট দরজা ভিতরের নয়, কারণ ক্যারিয়ার স্ট্রিপটি ছিঁড়ে না গিয়ে সেই উপাদান প্রবাহকে মিটমাট করতে পারে না।
নির্ণায়ক জ্যামিতিক কারণগুলির মধ্যে রয়েছে ফাঁকা ব্যাসের সাপেক্ষে ড্র গভীরতা, প্রয়োজনীয় স্তরগুলির সংখ্যা, সামগ্রিক ফাঁকা মাত্রা এবং অংশটির একাধিক প্লেনে বৈশিষ্ট্যের প্রয়োজন কিনা। ড্রয়ের গভীরতা 25 থেকে 50 মিমি-এর বেশি বা পাঁচ থেকে ছয়টির বেশি গঠনের পর্যায় প্রয়োজন এমন অংশগুলি সাধারণত স্থানান্তর বা টেন্ডেম কনফিগারেশনের দিকে স্থানান্তরিত হয়। ফ্ল্যাট অংশ শুধুমাত্র কাটিং এবং ছিদ্র অপারেশন ফিট যৌগ প্রয়োজন ভলিউম নির্বিশেষে মারা যায়.
উপাদান গ্রেড আরেকটি সীমাবদ্ধতা প্রবর্তন করে। 780 MPa-এর উপরে AHSS স্প্রিংব্যাক পরিচালনার জন্য উচ্চ প্রেস টনেজ, কঠোর ক্লিয়ারেন্স নিয়ন্ত্রণ এবং আরও গঠনমূলক পর্যায়ের দাবি করে। অ্যালুমিনিয়ামের জন্য সামঞ্জস্যপূর্ণ ছাড়পত্র এবং ধীর গঠনের বেগ প্রয়োজন। উভয় উপাদানই হালকা ইস্পাতের তুলনায় কার্যকর স্ট্যাম্পিং টুল এবং ডাই কনফিগারেশনের পরিসরকে সংকুচিত করে।
বাজেট, সীসা সময়, এবং নমনীয়তা বিবেচনা
একটি প্রোটোটাইপ প্রোগ্রাম এবং একটি প্রোডাকশন{0}}উদ্দেশ্য প্রোগ্রামের জন্য মৌলিকভাবে ভিন্ন বিনিয়োগ যুক্তি প্রয়োজন। প্রোটোটাইপ ডাইস ইচ্ছাকৃতভাবে সরলীকৃত, নরম উপকরণ থেকে নির্মিত এবং কয়েকশ থেকে কয়েক হাজার অংশের জন্য ডিজাইন করা হয়েছে। তারা জ্যামিতি যাচাই করার জন্য বিদ্যমান, 500,000 চক্র টিকে থাকার জন্য নয়। ডিজাইনের বৈধতা সম্পূর্ণ হওয়ার আগে উৎপাদন-গ্রেড টুলিং বাজেটের প্রতিশ্রুতি দেওয়া ব্যয়বহুল পুনঃওয়ার্ক এক্সপোজার তৈরি করে, যেহেতু প্রগতিশীল ডাই-এ দেরী-পর্যায়ে ইঞ্জিনিয়ারিং পরিবর্তনের জন্য মূল টুল মূল্যের অর্ধেক খরচ হতে পারে।
জীবনচক্র উৎপাদন মূল্যের সাথে ডাই ইনভেস্টমেন্ট মেলান। একটি ডাই যেটির দাম তিনগুণ বেশি কিন্তু এক-দশমাংশে দশগুণ ভলিউম প্রদান করে সেটি ব্যয়বহুল নয়। এটি একমাত্র যুক্তিসঙ্গত পছন্দ।
লিড টাইম এর মধ্যেও রয়েছে। প্রগ্রেসিভ ডাইস ডিজাইন, মেশিন এবং কমিশনের জন্য 12 থেকে 20 সপ্তাহের প্রয়োজন। ট্রান্সফার ডাইস 16 থেকে 24 সপ্তাহ চলে। ট্যান্ডেম লাইন টুলিং 30 সপ্তাহ অতিক্রম করতে পারে। যদি প্রোগ্রাম টাইমিং সেই উইন্ডোগুলিকে সামঞ্জস্য করতে না পারে, তবে দ্রুত পরিবর্তনের সাথে সহজ টুলিংই লঞ্চের একমাত্র কার্যকর পথ হতে পারে, এমনকি দীর্ঘ-অর্থনীতি আরও জটিল সেটআপের পক্ষে থাকলেও৷
ডিসিশন ম্যাট্রিক্স: ডাই টাইপের সাথে ম্যাচিং পার্ট বৈশিষ্ট্য
| অংশ বৈশিষ্ট্য | প্রগতিশীল ডাই | ট্রান্সফার ডাই | যৌগিক ডাই | ট্যান্ডেম লাইন |
|---|---|---|---|---|
| ছোট আকার (300 মিমি এর নিচে) | আদর্শ | সম্ভব কিন্তু অদক্ষ | সমতল অংশ জন্য আদর্শ | উপযুক্ত নয় |
| বড় আকার (500 মিমি এর বেশি) | সম্ভব নয় | আদর্শ | সম্ভব নয় | আদর্শ |
| গভীর ড্র (50 মিমি এর বেশি) | সম্ভব নয় | আদর্শ | সম্ভব নয় | আদর্শ |
| ফ্ল্যাট প্রোফাইল, শুধুমাত্র বৈশিষ্ট্য কাটা | সম্ভব | ওভারকিল | আদর্শ | ওভারকিল |
| বার্ষিক ভলিউম 100K এর বেশি | আদর্শ | ভাল | ভাল | ভাল |
| 25K এর নিচে বার্ষিক ভলিউম | ন্যায়সঙ্গত নয় | প্রান্তিক | ন্যায়সঙ্গত | ন্যায়সঙ্গত নয় |
| AHSS (780+ MPa) | কার্বাইড সন্নিবেশ সঙ্গে কার্যকর | আদর্শ (মাল্টি-মঞ্চ নিয়ন্ত্রণ) | খালি করার মধ্যে সীমাবদ্ধ | আদর্শ |
| অ্যালুমিনিয়াম খাদ | গ্যালিং নিয়ন্ত্রণের সাথে কার্যকর | আদর্শ (গতি নিয়ন্ত্রণ প্রয়োজন) | কার্যকরী | সার্ভো প্রেসের সাথে আদর্শ |
| ক্লাস-একটি পৃষ্ঠ প্রয়োজন | উপযুক্ত নয় | সম্ভব | প্রযোজ্য নয় | আদর্শ |
কীভাবে প্রেস টাইপ ডাই ডিজাইনকে সীমাবদ্ধ করে বা সক্ষম করে
অটো ডাই বিচ্ছিন্নভাবে কাজ করে না। এটি একটি প্রেসের অভ্যন্তরে কাজ করে এবং সেই প্রেসের ধরনটি হয় প্রসারিত বা সীমিত করে যা টুলিং সম্পন্ন করতে পারে। একটি প্রচলিত যান্ত্রিক প্রেস উচ্চ গতিতে স্থির স্ট্রোক প্রোফাইল সরবরাহ করে, এটিকে প্রগতিশীল ক্রিয়াকলাপের জন্য ডিফল্ট করে তোলে। কিন্তু এটি স্ট্রোকের মাঝামাঝি-র্যামের বেগ সামঞ্জস্য করতে পারে না বা নীচের মৃত কেন্দ্রে বাস করতে পারে না।
একটি হাইড্রোলিক প্রেস স্ট্রোকের যে কোনও সময়ে সম্পূর্ণ টনেজ সরবরাহ করে এবং চাপের মধ্যে অনির্দিষ্টকালের জন্য ধরে রাখতে পারে, এটি গভীর অঙ্কন এবং জটিল গঠনের জন্য আদর্শ করে তোলে যেখানে উপাদান প্রবাহিত হতে সময় লাগে। যাইহোক, সর্বাধিক গতি সাধারণত প্রতি মিনিটে প্রায় 30 স্ট্রোকে ক্যাপ করে, যা উচ্চ-ভলিউম প্রোগ্রামের জন্য থ্রুপুট সীমিত করে।
সার্ভো-যান্ত্রিক প্রেস এই ব্যবধান পূরণ করে। তারা প্রোগ্রামেবল স্লাইড গতির অনুমতি দেয়: ক্রিটিক্যাল ফর্মিং জোনগুলির মধ্য দিয়ে ধীর করা, স্ট্রোকের অ-যোগাযোগের অংশগুলির মাধ্যমে ত্বরান্বিত করা, এবং উচ্চ-টেনসিল পদার্থে স্প্রিংব্যাক কমাতে নীচে সংক্ষিপ্তভাবে বসবাস করা। উচ্চ-শক্তির ইস্পাত তৈরি করার সময় একটি সার্ভো প্রেস রিভার্স টনেজ (স্ন্যাপ-থ্রু) কমিয়ে টুলের আয়ু বাড়াতে পারে এবং এটি স্থির গতির যান্ত্রিক প্রেসগুলিকে চাপা দিতে পারে এমন আরও বেশি চাহিদাযুক্ত অ্যালয়গুলির সাথে কাজ করার দরজা খুলে দেয়৷ যখন আপনার স্ট্যাম্পিং ডাই সিলেকশন গাইড AHSS বা অ্যালুমিনিয়ামের দিকে নির্দেশ করে, তখন প্রেস পছন্দ ডাই পছন্দ থেকে আলাদা হয় না। তারা একটি সংযুক্ত সিস্টেম.
এই ফ্রেমওয়ার্কটিকে সঠিকভাবে পাওয়ার জন্য, ভলিউম, জ্যামিতি, উপাদান, বাজেট এবং প্রেসের ক্ষমতাকে একটি সুসংগত স্পেসিফিকেশনে সারিবদ্ধ করা, নির্ধারণ করে যে ডাইটি প্রথম আঘাত থেকে সফল হবে নাকি কয়েক মাস ব্যয়বহুল পুনর্ব্যবহার প্রয়োজন। কিন্তু এমনকি একটি নিখুঁতভাবে নির্দিষ্ট ডাই এখনও নির্ভর করে ডিজিটাল ইঞ্জিনিয়ারিং পর্বে কোন টুল স্টিল কাটার আগে কী ঘটে।
ডিজিটাল সিমুলেশন এবং ভার্চুয়াল ডাই ইঞ্জিনিয়ারিং
একটি ডাই স্পেসিফিকেশন যা কাগজে ত্রুটিহীন দেখায় তা এখনও তার প্রথম প্রেস হিটে দর্শনীয়ভাবে ব্যর্থ হতে পারে। বিভাজন ড্র রেডিআইতে প্রদর্শিত হয় যা রক্ষণশীল বলে মনে হয়েছিল। ফ্ল্যাঞ্জ অঞ্চলে বলিরেখা তৈরি হয় যা অনুমিতভাবে পর্যাপ্ত ফাঁকা ধারক চাপের অধীনে ছিল। স্প্রিংব্যাক একটি স্ট্রাকচারাল প্যানেলকে 4 মিমি সহনশীলতার বাইরে ঠেলে দেয় যখন গ্রহণযোগ্য উইন্ডোটি 0.5 মিমি হয়। এগুলি এলোমেলো ব্যর্থতা নয়। তারা অনুমানযোগ্য ফলাফল যে স্ট্যাম্পিং ডাই সিমুলেশন কোনো টুল ইস্পাত মেশিন করার কয়েক মাস আগে সনাক্ত করতে এবং সমাধান করতে পারে।
ডাই ডিজাইন ফ্রিজ এবং ফিজিক্যাল কনস্ট্রাকশনের মধ্যে ডিজিটাল ইঞ্জিনিয়ারিং পর্যায় হল যেখানে বেশিরভাগ প্রাক-উৎপাদন ব্যর্থতা ধরা পড়ে বা তৈরি হয়। যে দলগুলি কঠোর ভার্চুয়াল বৈধতায় বিনিয়োগ করে তাদের ট্রাইআউট লুপগুলি নাটকীয়ভাবে কেটে দেয়। যে দলগুলি এই পর্বটি এড়িয়ে যায় বা শর্টকাট করে তারা পুনরায় কাজ, ওয়েল্ড মেরামত এবং বিলম্বিত লঞ্চের জন্য এর জন্য অর্থ প্রদান করে।
সিমুলেশন এবং সম্ভাব্যতা বিশ্লেষণ গঠন
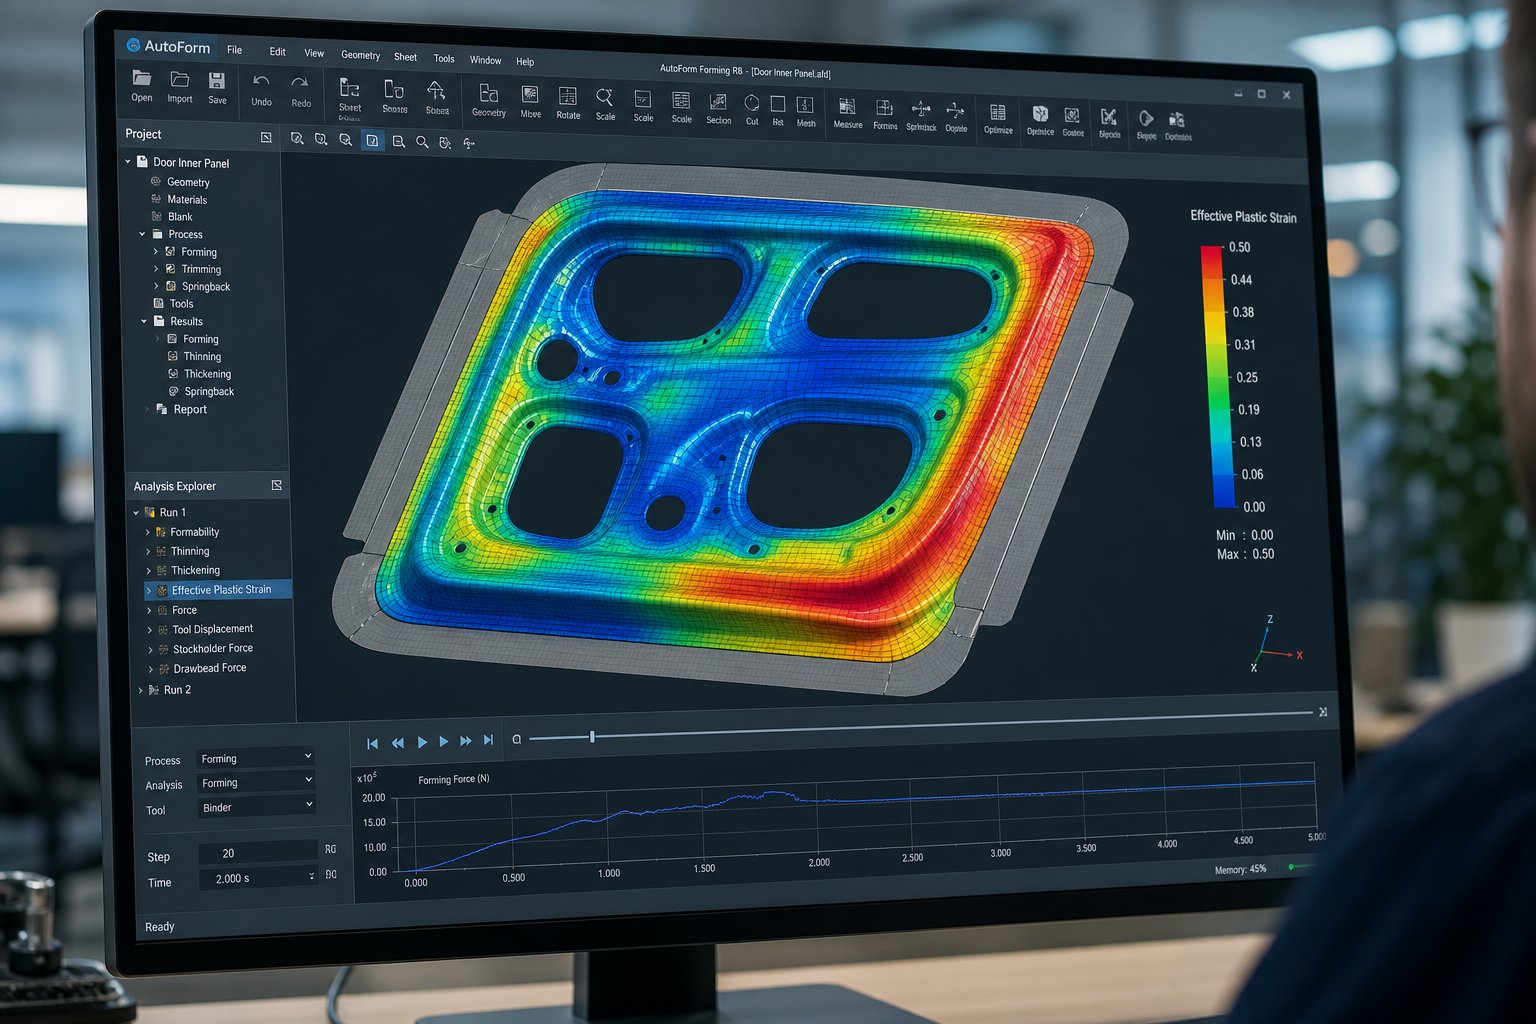
আধুনিক ডাই ডিজাইন সিমুলেশন সফ্টওয়্যার সীমিত উপাদান বিশ্লেষণ (এফইএ) ব্যবহার করে ডিজিটালভাবে প্রতিলিপি তৈরি করতে যখন একটি শীট মেটাল ফাঁকা প্রেস টনেজের অধীনে ডাই পৃষ্ঠের সাথে যোগাযোগ করে তখন কী ঘটে। সফ্টওয়্যারটি হাজার হাজার বিচ্ছিন্ন উপাদানের মধ্যে ফাঁকাকে মেশ করে, বস্তুগত বৈশিষ্ট্য নির্ধারণ করে (ফলন শক্তি, স্ট্রেন শক্ত করার আচরণ, অ্যানিসোট্রপি), এবং ক্রমবর্ধমান সময়ের ধাপে গঠন প্রক্রিয়ার মধ্য দিয়ে ধাপগুলি। প্রতিটি বৃদ্ধিতে, এটি পুরো অংশ পৃষ্ঠ জুড়ে চাপ, স্ট্রেন, বেধ পরিবর্তন এবং যোগাযোগের অবস্থার হিসাব করে।
এটা কি প্রকাশ করে? কল্পনা করুন আপনি 980 MPa ডুয়াল-ফেজ স্টিলে B-স্তম্ভের শক্তিশালীকরণের জন্য একটি ট্রান্সফার ডাই ডিজাইন করছেন৷ সিমুলেশনটি ট্রানজিশন ব্যাসার্ধে 25% এর বেশি পাতলা হওয়া দেখায়, সেই অঞ্চলটিকে গঠনের সীমা বক্ররেখার উপরে স্থাপন করে। এটি একটি পূর্বাভাসিত বিভক্তি। একই দৌড়ে, কম্প্রেসিভ স্ট্রেস একটি অসমর্থিত ফ্ল্যাঞ্জে জমা হয়, যা বলিরেখার ঝুঁকি নির্দেশ করে। একটি একক মেশিনিং প্রোগ্রাম লেখার আগে উভয় সমস্যাই পর্দায় দৃশ্যমান।
এই সক্রিয় পদ্ধতির ঠিক কিভার্চুয়াল ডাই ট্রাইআউট ওয়ার্কফ্লোসম্পাদন করার জন্য ডিজাইন করা হয়েছে: শারীরিক পরীক্ষার সময় না করে ডিজাইনের পর্যায়ে সম্ভাব্য ত্রুটিগুলি সনাক্ত করুন এবং সমাধান করুন, যখন সংশোধনগুলি সময়সাপেক্ষ এবং ব্যয়বহুল হয়ে ওঠে-। সিমুলেশন ইঞ্জিনিয়ারদের বিভিন্ন ফাঁকা আকার পরীক্ষা করতে, পুঁতির কনফিগারেশন, ফাঁকা হোল্ডার ফোর্স, এবং কয়েক সপ্তাহের চেয়ে ঘণ্টায় চাপ দিতে, প্রক্রিয়া উইন্ডোটি শক্তিশালী না হওয়া পর্যন্ত ডিজিটালভাবে পুনরাবৃত্তি করতে দেয়।
ডাই ফেস ডিজাইনে স্প্রিংব্যাক ক্ষতিপূরণ
স্প্রিংব্যাক হল ইলাস্টিক পুনরুদ্ধার। যখন প্রেস খোলে এবং গঠনকারী বাহিনী মুক্তি পায়, তখন শীট মেটাল আংশিকভাবে তার আসল সমতল অবস্থার দিকে ফিরে আসে। হালকা ইস্পাতে, এই বিচ্যুতি একটি ফ্ল্যাঞ্জ কোণে 1 থেকে 2 ডিগ্রি হতে পারে। 980 MPa AHSS-এ, এটি 8 থেকে 12 ডিগ্রিতে পৌঁছতে পারে, অতিরিক্ত মোচড় এবং প্রাচীরের কার্ল সহ যা সমাবেশ সহনশীলতার বাইরে সমগ্র অংশকে বিকৃত করে।
একটি স্প্রিংব্যাক ক্ষতিপূরণ স্ট্যাম্পিং ডাই কেবল নামমাত্র জ্যামিতির অংশ গঠন করে না। এটি ইচ্ছাকৃতভাবে উপরে-ফর্ম করে, বাঁকানো পৃষ্ঠগুলি তাদের লক্ষ্য অবস্থানের উপর একটি গণনাকৃত পরিমাণে থাকে যাতে স্থিতিস্থাপক পুনরুদ্ধারের পরে, অংশটি সঠিক আকারে শিথিল হয়। এটি নীতিগতভাবে সোজাসুজি শোনাচ্ছে। অনুশীলনে, এটির জন্য পুনরাবৃত্তিমূলক সিমুলেশন লুপগুলির প্রয়োজন যেখানে সফ্টওয়্যারটি স্প্রিংব্যাক বিচ্যুতির পূর্বাভাস দেয়, ডাই সারফেসগুলিকে বিপরীত দিকে মোর্ফ করে, পুনরায়-সিমুলেট করে এবং কনভারজেন্স পরীক্ষা করে।
সারফেস মর্ফিং হল মূল কৌশল। ডাই ফেস জ্যামিতি স্প্রিংব্যাক ভবিষ্যদ্বাণী থেকে প্রাপ্ত একটি ভেক্টর ক্ষেত্র দ্বারা স্থানচ্যুত হয়, মূলত টুল পৃষ্ঠের প্রতিটি বিন্দুকে তার পূর্বাভাসিত মাত্রিক ত্রুটির বিপরীতে ঠেলে দেয়। উন্নত পন্থা ব্যবহারCAE-ভিত্তিক বিচ্যুতি ভেক্টর ক্ষেত্রনামমাত্র CAD পৃষ্ঠ এবং ক্ষতিপূরণ জ্যামিতির মধ্যে একটি-থেকে-একটি নোডের সঙ্গতি নির্ধারণ করতে, স্প্রিংব্যাক প্যাটার্নগুলি জটিল হলেও মসৃণ, উত্পাদনযোগ্য টুল পৃষ্ঠগুলি নিশ্চিত করে৷ এই পদ্ধতিটি ডিজাইনের সময় ভার্চুয়াল ক্ষতিপূরণ এবং শারীরিক পরীক্ষা চলাকালীন স্ক্যান{3}}ভিত্তিক ক্ষতিপূরণ উভয়ের জন্যই কাজ করে, যেখানে প্রকৃত স্ট্যাম্পিং থেকে স্ক্যান করা ক্লাউড-এর-পয়েন্ট ডেটা মর্ফিং সংশোধন করে।
একাধিক ক্ষতিপূরণের পুনরাবৃত্তি সাধারণ। একটি প্রথম পাস স্প্রিংব্যাক 4 মিমি থেকে 1.5 মিমি পর্যন্ত কমাতে পারে। একটি দ্বিতীয় পাস এটি 0.8 মিমি এর নিচে নিয়ে আসে। লক্ষ্য হল প্রেস খোলার পরে নেট-আকৃতির নির্ভুলতা, স্ট্রোক গঠনের সময় নয়।
ভার্চুয়াল ট্রাইআউট এবং প্রক্রিয়া অপ্টিমাইজেশান
স্ট্যাম্পিং ডাই সিমুলেশন একক-অপারেশন সম্ভাব্যতা যাচাইয়ের বাইরে প্রসারিত। একটি সম্পূর্ণ ভার্চুয়াল ট্রাইআউট সম্পূর্ণ প্রেস-ডাই-মেটেরিয়াল সিস্টেমকে একটি ডিজিটাল টুইন হিসাবে প্রতিলিপি করে: প্রতিটি ফর্মিং অপারেশন ক্রমানুসারে, স্টেশনগুলির মধ্যে মধ্যবর্তী স্প্রিংব্যাক সহ, ট্রিম অপারেশন এবং শেষ আঘাতের পরে চূড়ান্ত স্প্রিংব্যাক। প্রকৌশলীরা মূল্যায়ন করতে পারেন যে কীভাবে একটি স্টেশনের পরিবর্তনগুলি ডাউনস্ট্রিমে প্রচারিত হয়, এমন কিছু যা শারীরিক প্রেস লাইনে নির্ণয় করা অত্যন্ত কঠিন।
এই ডিজিটাল টুইন পদ্ধতিটি ভেরিয়েবলের অপ্টিমাইজেশন সক্ষম করে যেগুলি শারীরিকভাবে সামঞ্জস্য করার জন্য ব্যয়বহুল:
- পুঁতির জ্যামিতি এবং অবস্থান আঁকুন- ডাই ক্যাভিটিতে উপাদানের প্রবাহ নিয়ন্ত্রণ করে, উভয় বলি (খুব কম সংযম) এবং বিভাজন (অত্যধিক সংযম) প্রতিরোধ করে।
- খালি আকৃতি এবং আকার- অপ্টিমাইজ করা কনট্যুর স্ক্র্যাপ কমায়, প্রান্ত ক্র্যাকিং দূর করে, এবং ফ্ল্যাঞ্জিং অপারেশনের জন্য পর্যাপ্ত উপাদান নিশ্চিত করে।
- ফাঁকা ধারক বল প্রোফাইল- স্ট্রোকের সময় পরিবর্তনশীল বল বিকৃতির বিভিন্ন পর্যায়ে উপাদান খাওয়ার হার পরিচালনা করে।
- গতি এবং স্লাইড গতি টিপুন- সার্ভো প্রেস অ্যাপ্লিকেশনের জন্য বিশেষভাবে গুরুত্বপূর্ণ যেখানে গঠন জোনের মাধ্যমে রাম বেগ অ্যালুমিনিয়াম এবং AHSS-এ স্ট্রেন রেট সংবেদনশীলতাকে প্রভাবিত করে।
প্রক্রিয়া দৃঢ়তা বিশ্লেষণ আরেকটি স্তর যোগ করে। বস্তুগত বৈশিষ্ট্যের বৈচিত্র্যের একটি পরিসর জুড়ে সিমুলেশন চালানোর মাধ্যমে (বেধ সহনশীলতা, ফলন শক্তি বিক্ষিপ্তকরণ, ঘর্ষণ সহগ পরিবর্তন), প্রকৌশলীরা সনাক্ত করে যে প্রক্রিয়া উইন্ডোটি বাস্তব-বিশ্বের বৈচিত্র সহ্য করার জন্য যথেষ্ট প্রশস্ত কিনা বা যখনই আগত কয়েল বৈশিষ্ট্যগুলি সামান্য পরিবর্তন হয় তখন এটি প্রত্যাখ্যান তৈরি করবে কিনা।
কী সিমুলেশন আউটপুট প্রত্যেক ডাই ইঞ্জিনিয়ারের মূল্যায়ন করা উচিত
একটি একক সিমুলেশন রান একটি সমৃদ্ধ ডেটাসেট তৈরি করে। কোন আউটপুটগুলি গুরুত্বপূর্ণ এবং সেগুলি কী নির্দেশ করে তা জানা যা অভিজ্ঞ ইঞ্জিনিয়ারিং দলগুলিকে তাদের থেকে আলাদা করে যারা কেবলমাত্র কার্যকর সিদ্ধান্তগুলি বের না করেই "সফ্টওয়্যার চালায়":
- ফর্মিং লিমিট ডায়াগ্রাম (FLD)- উপাদানের ব্যর্থতার বক্ররেখার বিরুদ্ধে প্রতিটি উপাদানে বড় এবং ছোট স্ট্রেন প্লট করুন। বক্ররেখার উপরের উপাদানগুলি বিভক্ত হওয়ার ঝুঁকি নির্দেশ করে। কম্প্রেশন জোনের উপাদানগুলি বলির প্রবণতা নির্দেশ করে।
- পাতলা করা মানচিত্র- অংশ জুড়ে শতাংশ পুরুত্ব হ্রাস দেখান। গুরুত্বপূর্ণ থ্রেশহোল্ডগুলি উপাদান অনুসারে পরিবর্তিত হয়, তবে AHSS-এ 20-25% এর বেশি পাতলা হওয়া সাধারণত আসন্ন ব্যর্থতার সংকেত দেয়।
- স্প্রিংব্যাক বিচ্যুতি কনট্যুর- স্থিতিস্থাপক পুনরুদ্ধারের পরে মাত্রিক ত্রুটি কল্পনা করুন, সাধারণত নামমাত্র জ্যামিতি থেকে রঙের-ম্যাপ করা দূরত্ব হিসাবে প্রদর্শিত হয়। ক্ষতিপূরণের কৌশল নির্দেশ করে এবং রিস্ট্রাইক অপারেশনের প্রয়োজন এমন এলাকা চিহ্নিত করে।
- বলিরেখা সূচক- অঞ্চলগুলি চিহ্নিত করুন যেখানে সংকোচনের চাপ উপাদানের বাকলিং থ্রেশহোল্ডকে অতিক্রম করে, পৃষ্ঠের তরঙ্গ বা ভাঁজগুলির পূর্বাভাস দেয় যা পরবর্তী ক্রিয়াকলাপগুলিতে সমতল নাও হতে পারে৷
- যোগাযোগ চাপ বিতরণ- প্রকাশ করে যেখানে ডাই সারফেসগুলি সর্বোচ্চ পরিধান লোডিং অনুভব করে, পৃষ্ঠের আবরণ এবং সন্নিবেশ স্থাপনের বিষয়ে সিদ্ধান্ত জানায়৷
- মানচিত্রে আঁকুন-- গঠনের সময় ফাঁকা প্রান্ত থেকে কতটা উপাদান ভিতরের দিকে প্রবাহিত হয় তা ট্র্যাক করুন। ভবিষ্যদ্বাণী করা এবং প্রকৃত ড্র-এর মধ্যে অমিল একটি প্রাথমিক ডায়গনিস্টিক যখন শারীরিক পরীক্ষার ফলাফল সিমুলেশন থেকে বিচ্যুত হয়।
কেন উপাদান বৈশিষ্ট্য সিমুলেশন নির্ভুলতা নির্ধারণ করে
উপরে তালিকাভুক্ত প্রতিটি আউটপুট মডেলটিকে খাওয়ানো উপাদান ডেটার মতোই নির্ভরযোগ্য। স্ট্যান্ডার্ড টেনসিল পরীক্ষার ফলাফল (ফলন, UTS, প্রসারণ) উচ্চ-ফিডেলিটি স্ট্যাম্পিং ডাই সিমুলেশনের জন্য অপর্যাপ্ত। সঠিক ভবিষ্যদ্বাণীর জন্য স্ট্রেন রেট জুড়ে সম্পূর্ণ শক্ত হয়ে যাওয়া বক্ররেখা প্রয়োজন, দিকনির্দেশক অ্যানিসোট্রপি ক্যাপচারকারী পৃষ্ঠের প্যারামিটারগুলি (ল্যাঙ্কফোর্ড r-মানগুলি 0, 45, এবং 90 ডিগ্রিতে), এবং বাস্তবসম্মত যোগাযোগের চাপ এবং বেগের অধীনে পরিমাপ করা ঘর্ষণ সহগ।
এই চ্যালেঞ্জ AHSS এবং অ্যালুমিনিয়াম অ্যালোয়ের জন্য তীব্রতর হয়। দ্বৈত-ফেজ স্টিল জটিল শক্ত হওয়ার আচরণ প্রদর্শন করে যেখানে মার্টেনসাইট এবং ফেরাইট বিভিন্ন হারে বিকৃত হয়। অ্যালুমিনিয়াম অ্যালয়েস শক্তিশালী স্ট্রেন-রেট সংবেদনশীলতা এবং ইস্পাতের তুলনায় বিভিন্ন ঘর্ষণ বৈশিষ্ট্য প্রদর্শন করে। যখন সিমুলেশন দলগুলি পরীক্ষিত, গ্রেড-নির্দিষ্ট ডেটার পরিবর্তে জেনেরিক উপাদান কার্ড ব্যবহার করে, তখন তাদের স্প্রিংব্যাক ভবিষ্যদ্বাণীগুলি বাস্তবতা থেকে 30 থেকে 50% বিচ্যুত হতে পারে, সমগ্র ক্ষতিপূরণ কৌশলটিকে অবিশ্বস্ত করে তোলে।
স্প্রিংব্যাক মডেলিং-এর জন্য স্প্রিংব্যাক মডেলিংয়ের জন্য স্ফীতি পরীক্ষা, ঘর্ষণ পরীক্ষা এবং সাইক্লিক লোডিং ডেটা সহ সঠিক উপাদান বৈশিষ্ট্যে বিনিয়োগ করা একটি ঐচ্ছিক পরিমার্জন নয়। এটি সেই ফাউন্ডেশন যা ভার্চুয়াল ডাই ইঞ্জিনিয়ারিংকে পর্যাপ্ত বিশ্বাসযোগ্য করে তোলে যাতে কয়েক সপ্তাহের পুনরাবৃত্তি থেকে নিশ্চিতকরণের দিন পর্যন্ত শারীরিক পরীক্ষা কমানো যায়।
অবশ্যই, এমনকি সবচেয়ে সঠিক সিমুলেশন এখনও একটি ভার্চুয়াল ভবিষ্যদ্বাণী তৈরি করে। যে মুহুর্তে ফিজিক্যাল স্টিল একটি বাস্তব প্রেসে ফিজিক্যাল টুলিংয়ের সাথে মিলিত হয়, তখন নতুন ভেরিয়েবল আবির্ভূত হয় যা কোনো মডেলই পুরোপুরি ক্যাপচার করে না। ডিজিটাল কনফিডেন্স থেকে ফিজিক্যাল ভ্যালিডেশনে সেই রূপান্তর যেখানে ডাই ট্রাইআউট পদ্ধতি নির্ধারণ করে যে সিমুলেটেড প্রতিশ্রুতি উৎপাদন বাস্তবতায় রূপান্তরিত হয় কিনা।
ডাই ট্রাইআউট, বৈধতা এবং উৎপাদন অনুমোদন
সিমুলেশন একটি শক্তিশালী প্রক্রিয়া উইন্ডো প্রতিশ্রুতি. ডাই বিল্ড মেশিনিং টলারেন্সের মধ্যে CAD জ্যামিতি অনুসরণ করে। তবুও প্রেসের প্রথম প্যানেলটি ড্র ব্যাসার্ধে একটি বিভাজন এবং সমালোচনামূলক ফ্ল্যাঞ্জে 3 মিমি স্প্রিংব্যাক বিচ্যুতি দেখায়। কি হয়েছে? স্ট্যাম্পিং ডাই ট্রাইআউট প্রক্রিয়া যেখানে ডিজিটাল ভবিষ্যদ্বাণীগুলি বাস্তবতার সাথে মিলিত হয়, এবং এটি এমন একটি ধাপ যেখানে বেশিরভাগ প্রাক-উৎপাদন ব্যর্থতা হয় সমাধান হয়ে যায় বা ব্যয়বহুল বিলম্বে সর্পিল হয়।
ট্রাইআউট একটি একক ঘটনা নয়। এটি ক্রমবর্ধমান বৈধকরণ পদক্ষেপগুলির একটি কাঠামোগত ক্রম, প্রতিটিতে সংজ্ঞায়িত গ্রহণযোগ্যতা এবং সংশোধনমূলক প্রতিক্রিয়া লুপ রয়েছে। দলগুলি যেগুলি এটিকে দেরিতে লঞ্চ করার আনুষ্ঠানিকতা হিসাবে বিবেচনা করে। যে দলগুলি তাদের ট্রাইআউট পদ্ধতিকে একই দৃঢ়তার সাথে প্রকৌশলী করে যেমন তাদের ডাই ডিজাইন সময়মতো লঞ্চ হয়।
ডাই ট্রাইআউট প্রক্রিয়া এবং প্যানেল মূল্যায়ন
স্ট্যাম্পিং ডাই ট্রাইআউট প্রক্রিয়াটি শুরু হয় যখন সম্পূর্ণ টুলটি ট্রাইআউট প্রেসে আসে। একটি প্রথম-হিট অপারেশন কম টননেজ এবং ধীর গতিতে প্রাথমিক স্ট্যাম্পযুক্ত প্যানেল তৈরি করে, যা প্রকৌশলীদের বিপর্যয়মূলক সরঞ্জামের ক্ষতির ঝুঁকি ছাড়াই স্থূল গঠনযোগ্যতা মূল্যায়ন করতে দেয়। আপনি উপরের এবং নীচের টুলের অর্ধেকের মধ্যে সুস্পষ্ট বিভাজন, গুরুতর কুঁচকানো, বা স্থূল মিস্যালাইনমেন্ট খুঁজছেন।
প্রথম-হিট সংশোধনের পরে, ডাই হোমে চলে যায়-প্রোডাকশন প্রেসে লাইন ট্রাইআউটে (অথবা একটি প্রেস যা টনেজ, বেড সাইজ এবং স্লাইড মোশনে উত্পাদনের বৈশিষ্ট্যের সাথে মেলে)। এই পদক্ষেপটি গুরুত্বপূর্ণ কারণ প্রেস ডিফ্লেকশন বৈশিষ্ট্য, সমতলতা এবং রাম সমান্তরালতা সবই ডাই কীভাবে কাজ করে তা প্রভাবিত করে। একটি শক্ত ট্রাইআউট প্রেসে পরিষ্কারভাবে চালানো একটি সরঞ্জাম বিভিন্ন কাঠামোগত সম্মতি সহ একটি উত্পাদন লাইনে মাত্রিক বিচ্যুতি তৈরি করতে পারে।
ক্রমাগত পরিমার্জন অনুসরণ করে। প্রতিটি ট্রাইআউট লুপ নমুনা প্যানেল তৈরি করে যা পরিমাপ করা হয়, মূল্যায়ন করা হয় এবং সিমুলেশন পূর্বাভাসের সাথে তুলনা করা হয়। হিসাবেFormingWorld নোট, সিমুলেশন এবং শারীরিক ফলাফলের মধ্যে ম্যাচিং ড্র- একটি প্রাথমিক ডায়গনিস্টিক। যদি ডাই ক্যাভিটিতে উপাদানের প্রবাহ পূর্বাভাসিত মান থেকে ভিন্ন হয়, তাহলে পুঁতি, বাইন্ডারের চাপ এবং ঘর্ষণ থেকে কার্যকর সংযম প্রকৌশলী অভিপ্রায়কে প্রতিলিপি করছে না এবং মূল-কারণ তদন্ত শুরু হয়।
বৈধতার মানদণ্ড এবং অনুমোদনের মাইলফলক
একটি প্যানেল যা বিভক্ত ছাড়া গঠন করে তা স্বয়ংক্রিয়ভাবে অনুমোদিত হয় না। ডাই ভ্যালিডেশন অটোমোটিভ স্ট্যান্ডার্ডের জন্য প্রোডাকশন সাইন-বন্ধ করার আগে মানদণ্ডের স্ট্যাক পাস করতে হবে:
- GD&T সামঞ্জস্য- কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম) বা অপটিক্যাল 3D স্ক্যানিং অংশ অঙ্কনের বিরুদ্ধে প্রতিটি গুরুত্বপূর্ণ মাত্রা যাচাই করে। BIW প্যানেলের জন্য সাধারণ সহনশীলতা সঙ্গমের পৃষ্ঠে +/- 0.5 মিমি থেকে অ- গুরুত্বপূর্ণ ফ্ল্যাঞ্জে +/- 1.0 মিমি পর্যন্ত।
- সারফেস মানের মূল্যায়ন- ক্লাসের জন্য-একটি প্যানেল, পাথর মারা (পৃষ্ঠ জুড়ে একটি তৈলপাথর চালানো) এবং আব্রালাক্স পরিদর্শন (ব্রাশ করা-হালকা পরীক্ষা) খালি চোখে অদৃশ্য কম দাগ, ডুবের চিহ্ন এবং পৃষ্ঠের তরঙ্গ প্রকাশ করে। এই ত্রুটিগুলি পেইন্টের পরে দৃশ্যমান হয় এবং বহিরাগত প্যানেলে গ্রহণযোগ্য নয়।
- প্রক্রিয়া ক্ষমতা অধ্যয়ন- 30 বা তার বেশি পরপর প্যানেল চালানো এবং গুরুত্বপূর্ণ মাত্রা পরিমাপ করা Cp এবং Cpk সূচকগুলিকে প্রতিষ্ঠিত করে। বেশিরভাগ OEM-এর জন্য ন্যূনতম 1.33 বা তার বেশি Cpk প্রয়োজন, নিরাপত্তার জন্য 1.67 পছন্দের-গুরুত্বপূর্ণ মাত্রা। থ্রেশহোল্ডের নিচের একটি Cpk মানে হল মধ্যকে কেন্দ্র করে থাকা সত্ত্বেও প্রক্রিয়াটি বিশেষ অংশের-- বাইরে অনেক বেশি তৈরি করে।
- OEM সাইন-অফ প্রোটোকল- প্রোডাকশন পার্ট অ্যাপ্রুভাল প্রসেস (PPAP) বা সমতুল্য জমা দেওয়ার প্যাকেজ নথি উপাদান সার্টিফিকেশন, ডাইমেনশনাল রিপোর্ট, ক্ষমতা ডেটা, এবং প্রক্রিয়া প্রবাহ ডায়াগ্রাম। সম্পূর্ণ ডকুমেন্টেশন পর্যালোচনার পরেই OEM উৎপাদন ব্যবহারের জন্য ডাই রিলিজ করে।
পরীক্ষার গুণমান সরাসরি উত্পাদন লঞ্চের সময় এবং খরচ নির্ধারণ করে। প্রতিটি অতিরিক্ত ট্রাইআউট লুপ প্রোগ্রামের টাইমলাইনে কয়েক সপ্তাহ যোগ করে এবং কয়েক হাজার পুনর্ব্যবহার ব্যয় করে, যখন এই পর্যায়ে প্রতিটি অমীমাংসিত সমস্যা একটি পুনরাবৃত্ত উত্পাদন ত্রুটিতে পরিণত হয়।
স্ট্যান্ডার্ড ট্রাইআউট- থেকে-অনুমোদন ক্রম
স্ট্যাম্পিং ডাই অনুমোদন প্রক্রিয়া একটি সংজ্ঞায়িত অগ্রগতি অনুসরণ করে। যদিও নির্দিষ্ট মাইলফলকগুলি OEM দ্বারা পরিবর্তিত হয়, মৌলিক ক্রমটি শিল্প জুড়ে সামঞ্জস্যপূর্ণ:
- ডাই ডেলিভারি এবং যান্ত্রিক পরিদর্শন- ডাই কনস্ট্রাকশন মেলে ডিজাইনের উদ্দেশ্য যাচাই করুন: মেশিনিং ডাইমেনশন, গাইড ক্লিয়ারেন্স, স্প্রিং লোড এবং ফাস্টেনার টর্ক চেক করুন।
- প্রথমে-কমিত টননেজে আঘাত করুন- প্রারম্ভিক প্যানেল তৈরি করুন 50-70% প্রেস ক্ষমতা স্থূল গঠনযোগ্যতা মূল্যায়ন করতে এবং পূর্ণ-শক্তি অপারেশনের আগে প্রধান সমস্যাগুলি চিহ্নিত করুন৷
- দাগ এবং নীল-মেলে- ডাই সারফেস এবং শীট মেটালের মধ্যে অভিন্ন যোগাযোগ যাচাই করতে স্পটিং কম্পাউন্ড (প্রুশিয়ান নীল) প্রয়োগ করুন। সমস্ত জটিল গঠনের জায়গা জুড়ে যোগাযোগ 80% ছাড়িয়ে না যাওয়া পর্যন্ত হাতে নাকাল দ্বারা সামঞ্জস্য করুন।
- প্রগতিশীল টনেজ বৃদ্ধি- প্রতিটি বৃদ্ধিতে বিভাজন, অত্যধিক পাতলা হওয়া, বা পৃষ্ঠের ত্রুটিগুলির জন্য পর্যবেক্ষণ করার সময় পূর্ণ উৎপাদন টননেজে ধাপে ধাপে যান।
- হোম-লাইন ট্রাইআউট- প্রেস-নির্দিষ্ট বিচ্যুতি, গতি, এবং ফিড সিস্টেম ইন্টারঅ্যাকশনগুলি ক্যাপচার করতে প্রকৃত উত্পাদন প্রেস লাইনে ডাই চালান৷
- মাত্রিক মূল্যায়ন এবং স্প্রিংব্যাক পরিমাপ- CMM বা সমস্ত গুরুত্বপূর্ণ বৈশিষ্ট্য স্ক্যান করুন। নামমাত্রের সাথে তুলনা করুন এবং ক্ষতিপূরণ সংশোধন প্রয়োগ করুন যেখানে বিচ্যুতি সহনশীলতা অতিক্রম করে।
- সারফেস কোয়ালিটি অডিট- পাথর এবং পরিদর্শন ক্লাস-একটি প্যানেল। পোলিশ বা জ্যামিতি সমন্বয়ের মাধ্যমে নিম্ন দাগ, পৃষ্ঠের বিকৃতি এবং ডাই মার্ক সনাক্ত করুন এবং সংশোধন করুন।
- প্রক্রিয়া ক্ষমতা রান- উৎপাদন গতিতে একটি পরিসংখ্যানগতভাবে উল্লেখযোগ্য ব্যাচ (সাধারণত 30-300 অংশ) তৈরি করুন এবং মূল বৈশিষ্ট্যগুলির উপর Cp/Cpk পরিমাপ করুন।
- PPAP জমা এবং OEM অনুমোদন- সমস্ত ডেটা প্যাকেজ করুন, গ্রাহক পর্যালোচনার জন্য জমা দিন, এবং আনুষ্ঠানিক সাইন পান-উৎপাদন ব্যবহারের অনুমোদন বন্ধ করুন৷
সাধারণ পরীক্ষা সংক্রান্ত সমস্যা এবং সংশোধনমূলক ব্যবস্থা
এমনকি ভাল-সিমুলেটেড ডাইসও শারীরিক বৈধতার সময় সমস্যার সম্মুখীন হয়। একটি সফল ট্রাইআউট এবং একটি মাস-দীর্ঘ রিওয়ার্ক স্পাইরালের মধ্যে পার্থক্য হল দলটি কত দ্রুত মূল কারণগুলি নির্ণয় করে এবং সঠিক সংশোধনমূলক পদক্ষেপ প্রয়োগ করে৷
বিভক্তউচ্চ-স্ট্রেন জোনে ফ্র্যাকচার হিসেবে দেখা যায়, সাধারণত ড্র রেডিআই বা ট্রানজিশন এলাকায়। সংশোধনমূলক ক্রিয়াগুলির মধ্যে রয়েছে ডাই রেডিআই বাড়ানো, উপাদানের প্রবাহকে পুনঃনির্দেশিত করার জন্য ড্র পুঁতি যুক্ত করা, ফাঁকা আকার সামঞ্জস্য করা, বা পালিশ করা এবং উচ্চ ঘর্ষণ পৃষ্ঠগুলিকে পুনঃ-লেপ দেওয়া। যদি বিভক্ত অবস্থানটি সিমুলেশন পূর্বাভাসের সাথে মেলে, ডিজিটাল মডেলে ইতিমধ্যেই উত্তর রয়েছে৷ যদি তা না হয়, তাহলে ফিজিক্যাল টুলের ডিজাইনের উদ্দেশ্য থেকে বিচ্যুতি থাকতে পারে যার জন্য তদন্ত প্রয়োজন।
বলিরেখাঅপর্যাপ্ত ফাঁকা ধারক চাপ বা অসমর্থিত এলাকায় অত্যধিক উপাদান প্রবাহের ফলে। স্পটিং সংশোধন, বাইন্ডার টনেজ বৃদ্ধি, বা স্থানীয় চাপ প্যাড যোগ করা বেশিরভাগ ক্ষেত্রে সমাধান করে। ফ্ল্যাঞ্জ এলাকায় গুরুতর কুঁচকে যাওয়ার জন্য উপাদান সংযম বৈশিষ্ট্যগুলি যোগ করার জন্য ঢালাই এবং পুনরায়-মেশিনিং ডাই পৃষ্ঠের প্রয়োজন হতে পারে।
স্প্রিংব্যাক বিচ্যুতিসহনশীলতার বাইরে মরতে হবে ক্ষতিপূরণ। প্রকৌশলীরা প্রকৃত অংশটি স্ক্যান করে, নামমাত্রের সাথে তুলনা করে এবং ডাই সারফেসগুলিতে বিপরীত মরফিং ভেক্টর প্রয়োগ করে। এটির জন্য সাধারণত নিচের-গঠিত এলাকায় ঢালাই উপাদান এবং ক্ষতিপূরণ জ্যামিতিতে পুনরায়-মেশিনিং প্রয়োজন। AHSS অংশগুলির জন্য একাধিক পুনরাবৃত্তি সাধারণ।
পৃষ্ঠের ত্রুটিযেমন ডাই মার্কস, স্ক্র্যাচ, বা কম দাগ যোগাযোগের হস্তক্ষেপ, অপর্যাপ্ত পলিশিং, বা টুলের পৃষ্ঠে স্থানীয় উচ্চ দাগগুলির জন্য ফিরে আসে। কন্টাক্ট কম্পাউন্ডের সাথে স্পটিং আপত্তিকর ক্ষেত্রগুলিকে চিহ্নিত করে, যেগুলি তখন গ্রাউন্ড, পালিশ বা ল্যাপ করা হয় যতক্ষণ না অভিন্ন প্যানেলের যোগাযোগ অর্জন করা হয়।
এই সমস্যাগুলি সমাধানের গতি এবং খরচ ডাই শপের{0}}হাউসের ক্ষমতার উপর অনেক বেশি নির্ভর করে৷ নিজস্ব ট্রাইআউট প্রেস, সিএমএম ল্যাব এবং দক্ষ ডাই মেকার সহ একটি সুবিধা দিনগুলিতে পুনরাবৃত্তি করতে পারে। যেটি বাহ্যিক ট্রাইআউট অবস্থানে সরঞ্জাম প্রেরণ করে প্রতি লুপে সপ্তাহ হারায়। এই কারণেই ট্রাইআউট অবকাঠামো একটি চিন্তাভাবনা নয় বরং একটি মূল ক্ষমতা যা কার্যকরী ডাই প্রোগ্রামগুলিকে সমস্যাগ্রস্ত ব্যক্তিদের থেকে আলাদা করে এবং আপনার টুলিং বিনিয়োগের সাথে কোন উত্পাদনকারী অংশীদারকে বিশ্বাস করতে হবে তা মূল্যায়ন করার সময় একটি গুরুত্বপূর্ণ বিষয়।
রক্ষণাবেক্ষণ, ব্যর্থতার মোড এবং ডাই লাইফসাইকেল ব্যবস্থাপনা
একটি ডাই যা পরীক্ষায় উত্তীর্ণ হয় এবং উত্পাদন অনুমোদন অর্জন করে তা একটি সমাপ্ত সম্পদ নয়। এটি লক্ষ লক্ষ প্রেস স্ট্রোকে পরিমাপ করা একটি জীবনচক্রের সূচনা, যেখানে প্রতিটি চক্র কাটিয়া প্রান্তকে হ্রাস করে, ক্লান্তি চাপযুক্ত রেডিআইকে হ্রাস করে এবং ক্রমবর্ধমানভাবে গাইড পৃষ্ঠগুলি পরিধান করে। একটি টুল যা তার পূর্ণ উদ্দেশ্যমূলক উৎপাদন ভলিউম সরবরাহ করে এবং যেটি বিপর্যয়মূলকভাবে মাঝামাঝি-রানে ব্যর্থ হয় তার মধ্যে পার্থক্যটি স্ট্যাম্পিং ডাই রক্ষণাবেক্ষণ শৃঙ্খলার মধ্যে আসে। তবুও বেশিরভাগ দোকান মেরামতের সাথে রক্ষণাবেক্ষণকে একত্রিত করে, তাদের প্রতিরোধ করার পরিবর্তে ব্যর্থতার প্রতিক্রিয়া জানায়।
ডাই ইঞ্জিনিয়ারিং বিশেষজ্ঞ আর্ট হেড্রিক হিসাবেস্পষ্টভাবে আলাদা করে: আপনার দৈনন্দিন কাজকর্মের মধ্যে যদি ভাঙা প্যাড ঠিক করা, ডোয়েল পড়ে যাওয়ার পরে ক্ষতিগ্রস্ত অংশগুলিকে ঢালাই করা বা ড্র ডাই থেকে আটকে থাকা অংশগুলি খনন করা অন্তর্ভুক্ত থাকে, তাহলে সেটাই মেরামত। সত্যিকারের প্রতিরোধমূলক রক্ষণাবেক্ষণের মধ্যে রয়েছে সময়সূচীতে কাটা অংশগুলিকে তীক্ষ্ণ করা, ত্রুটি হওয়ার আগে পরিধানের জন্য পরিদর্শন করা এবং তাদের প্রত্যাশিত জীবনচক্র শেষ হওয়ার আগে উপাদানগুলি প্রতিস্থাপন করা। রক্ষণাবেক্ষণের ছদ্মবেশে একটি ডাই মেরামত প্রোগ্রাম চালানো অকাল টুলিং মৃত্যুর গ্যারান্টি দেয়।
প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী এবং মূল পরিদর্শন পয়েন্ট
কার্যকরী স্ট্যাম্পিং ডাই রক্ষণাবেক্ষণ স্ট্রোক{0}}গণনা ব্যবধানে কাজ করে, ক্যালেন্ডারের সময় নয়। একটি দুই-শিফ্ট সময়সূচীতে প্রতি মিনিটে 40টি স্ট্রোক চালানো একটি ডাই প্রতিদিন প্রায় 38,000 হিট জমা করে৷ এক সপ্তাহের মধ্যে, এটি প্রতিটি কাটিয়া প্রান্ত, গাইড বুশিং এবং বসন্তে যান্ত্রিক চাপের 190,000 চক্রেরও বেশি। সঞ্চিত স্ট্রোকের পরিবর্তে তারিখ অনুসারে পরিদর্শন নির্ধারণ করা প্রকৃত পরিধান ড্রাইভারকে সম্পূর্ণরূপে উপেক্ষা করে।
স্ট্রোক-গণনা-ভিত্তিক ব্যবধানগুলি অপারেশনের তীব্রতা অনুসারে পরিবর্তিত হয়। প্রগতিশীল ডাইয়ে ব্ল্যাঙ্কিং এবং পিয়ার্সিং স্টেশনগুলিকে সাধারণত প্রতি 50,000 থেকে 150,000 স্ট্রোকে তীক্ষ্ণ করার প্রয়োজন হয় যখন হালকা ইস্পাত প্রক্রিয়াকরণ করা হয়, AHSS গ্রেডের জন্য 20,000 থেকে 60,000 স্ট্রোকে নেমে আসে। গঠনকারী স্টেশনগুলি ধীরে ধীরে পরিধান করে তবে একই ব্যবধানে পৃষ্ঠ পরিদর্শন এবং তৈলাক্তকরণ সিস্টেম যাচাইকরণ প্রয়োজন। গাইড পিন এবং বুশিংগুলি প্রতি 250,000 থেকে 500,000 স্ট্রোকে ক্লিয়ারেন্স বৃদ্ধির জন্য পরিমাপ করা উচিত, যখন ক্লিয়ারেন্স 0.02 মিমি বা তার বেশি ডিজাইনের বৈশিষ্ট্য অতিক্রম করে তখন প্রতিস্থাপন শুরু হয়।
নির্ধারিত রক্ষণাবেক্ষণের সময় মূল পরিদর্শন পয়েন্টগুলির মধ্যে রয়েছে:
- কাটিং এজ কন্ডিশন- স্ট্যাম্প করা অংশগুলিতে বুর উচ্চতার জন্য সমস্ত পাঞ্চ এবং বোতামের প্রান্তগুলি পরীক্ষা করুন৷ যখন burr 0.1 মিমি (উপাদান-নির্ভর) ছাড়িয়ে যায়, তখন ধারালো করা ওভারডিউ। টুল স্টিল গ্রেডের জন্য সঠিক গ্রাইন্ডিং হুইল ব্যবহার করুন, কারণ লোড করা চাকাগুলি তাপ তৈরি করে যা শক্ত অংশগুলিকে নরম করে বা ফাটল দেয়।
- বসন্তের অখণ্ডতা- চাপ কমানোর জন্য নাইট্রোজেন সিলিন্ডার এবং ক্লান্তি ফ্র্যাকচারের জন্য কয়েল স্প্রিংস পরিদর্শন করুন। প্রত্যাশিত জীবনচক্র শেষ হওয়ার আগে প্রতিস্থাপন করুন। যদি অল্প ব্যবধানে স্প্রিংস বারবার ভেঙ্গে যায়, তবে মূল কারণটি সম্ভবত একটি নকশা সমস্যা যেমন কার্যকর হারের বাইরে অত্যধিক বিচ্যুতি।
- গাইড উপাদান পরিধান- প্লাগ গেজ দিয়ে বুশিং ক্লিয়ারেন্সে--পিন পরিমাপ করুন। অত্যধিক খেলার ফলে ঘুষি-এর জন্য-মিসলাইনমেন্ট মারা যায় যা প্রান্ত ভাঙ্গনকে ত্বরান্বিত করে এবং burrs তৈরি করে।
- ফাস্টেনার নিরাপত্তা- শক্ততার জন্য সমস্ত স্ক্রু পরীক্ষা করুন। অনুপস্থিত বা আলগা ডোয়েল পিনগুলি সন্ধান করুন যা স্ট্যাম্পিং লোডের অধীনে বিভাগ স্থানান্তরিত করতে দেয়।
- পৃষ্ঠের অবস্থা- গ্যালিং চিহ্ন, স্কোরিং বা আবরণের অবক্ষয়ের জন্য রেডিআই গঠন, পরিধান প্লেট এবং ক্যামের পৃষ্ঠতল পরিদর্শন করুন। স্ট্যাম্প করা অংশে পৃষ্ঠের ক্ষতি স্থানান্তর করার আগে রিগ্রিন্ড করুন এবং রিকোট করুন।
- তৈলাক্তকরণ ব্যবস্থানিশ্চিত করুন শুষ্ক যোগাযোগ দ্রুত এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান উভয় ত্বরান্বিত.
- স্লাগ এবং ধ্বংসাবশেষ অপসারণ- সমস্ত স্লাগ প্যাসেজ, ড্রপ হোল এবং স্ক্র্যাপ চ্যানেলগুলি পরিষ্কার করুন৷ স্লাগ তৈরির কারণে স্লাগ টানা হয়, যা মারা যায় ক্র্যাশ এবং পাঞ্চ ভাঙ্গার দিকে পরিচালিত করে।
প্রতিটি পরিষেবার পরে, নির্ভুল-ভূমির পৃষ্ঠে মরিচা প্রতিরোধ করতে ডাইটিকে সম্পূর্ণরূপে শুকিয়ে নিন, নিশ্চিত করুন যে সমস্ত নিরাপত্তা প্রহরী সেখানে রয়েছে এবং বর্তমান স্ট্রোক কাউন্টার রিডিংয়ের সাথে সম্পাদিত কাজটি নথিভুক্ত করুন৷ এই ডকুমেন্টেশনটি পরিষেবার ইতিহাস তৈরি করে যা ভবিষ্যতে ব্যর্থতা বিশ্লেষণকে সম্ভব করে তোলে।
সাধারণ ব্যর্থতার মোড এবং মূল কারণ নির্ণয়
স্ট্যাম্পিং ডাই ফেইলর মোডগুলি আলাদা আলাদা শ্রেণীতে পড়ে, প্রতিটিতে বিভিন্ন ভিজ্যুয়াল স্বাক্ষর এবং বিভিন্ন মূল কারণ রয়েছে। প্রতিটি ব্যর্থতার সাথে একইভাবে আচরণ করা, বলুন, কেবল নতুন করে ধারণ করে এবং সেরাটির জন্য আশা করে, পুনরাবৃত্তির গ্যারান্টি দেয়। একটি কাঠামোগত ব্যর্থতা বিশ্লেষণ পদ্ধতি সংশোধনমূলক কর্মে ঝাঁপিয়ে পড়ার আগে কোন মোড উপস্থিত রয়েছে তা সনাক্ত করে শুরু হয়।
চিপিংপ্রান্তগুলি কাটা বা রেডিআই গঠন থেকে দূরে ভেঙ্গে ছোট টুকরা হিসাবে উপস্থাপন করে। আপনি মসৃণ পরিধান প্যাটার্নের পরিবর্তে অনিয়মিত, কনকয়েডাল ফ্র্যাকচার পৃষ্ঠগুলি দেখতে পাবেন। মূল কারণগুলির মধ্যে রয়েছে প্রয়োগ করা লোডের জন্য টুল স্টিলের অপর্যাপ্ত দৃঢ়তা (যেখানে S7 প্রয়োজন সেখানে D2 ব্যবহৃত হয়), অনুপযুক্ত তাপ চিকিত্সা অবশিষ্ট স্ট্রেস, তীক্ষ্ণ কোণগুলি স্ট্রেস রাইজার হিসাবে কাজ করে, বা অত্যধিক কাটিং ক্লিয়ারেন্স যা লোডের মাধ্যমে উচ্চ স্ন্যাপ- তৈরি করে। কার্বাইড টুলিংয়ের সাথে ব্যবহৃত ক্লোরিনযুক্ত লুব্রিকেন্টগুলি কোবাল্ট বাইন্ডারকেও আক্রমণ করতে পারে এবং সময়ের সাথে সাথে পৃষ্ঠের চিপিংকে ট্রিগার করতে পারে।
গ্যালিংশীট মেটাল থেকে ডাই পৃষ্ঠে উপাদান স্থানান্তর হিসাবে প্রদর্শিত হয়, উত্থিত গলদ তৈরি করে যা পরবর্তী প্যানেলগুলিকে আঁচড় দেয়। ভিজ্যুয়াল ইন্ডিকেটর হল ব্যাসার্ধ বা সারফেস তৈরি করার জন্য আনুগত্যযুক্ত ওয়ার্কপিস উপাদানের একটি বিল্ডআপ, প্রায়শই স্ট্যাম্প করা অংশগুলিতে সংশ্লিষ্ট স্কোর চিহ্ন থাকে। অ্যালুমিনিয়াম, গ্যালভানাইজড স্টিল বা স্টেইনলেস গ্রেড তৈরি করার সময় এই মোডটি প্রাধান্য পায় যেখানে শীট এবং টুলের মধ্যে আঠালো সখ্যতা বেশি। অপর্যাপ্ত তৈলাক্তকরণ, অত্যধিক ফাঁকা ধারক বল, বা অবনমিত PVD আবরণ সবই গল করার প্রবণতাকে বাড়িয়ে তোলে।
ক্র্যাকিংরৈখিক ফ্র্যাকচার হিসাবে প্রকাশিত হয় যা ডাই উপাদানগুলির মাধ্যমে প্রচার করে, কখনও কখনও বিপর্যয়মূলকভাবে। তীক্ষ্ণ অভ্যন্তরীণ কোণ, স্ট্যাম্প চিহ্ন বা আকস্মিক ক্রস{1}}বিভাগের পরিবর্তনের মতো চাপের ঘনত্ব থেকে ক্লান্তি ফাটল ধীরে ধীরে বৃদ্ধি পায়। তাপীয় ফাটলগুলি উচ্চ গতির স্ট্যাম্পিংয়ের সময় চক্রাকার গরম এবং শীতল হওয়ার কারণে সৃষ্ট সূক্ষ্ম পৃষ্ঠ রেখার নেটওয়ার্ক হিসাবে উপস্থিত হয় (তাপ পরীক্ষা)। নকশার ত্রুটিগুলি যা মোটা অংশগুলির সংলগ্ন পাতলা অংশগুলি রাখে, বা ফিললেটগুলির বৈশিষ্ট্যগুলি খুব ছোট, এমন জ্যামিতি তৈরি করে যা তাপ চিকিত্সা বা প্রারম্ভিক পরিষেবা জীবনের সময় ক্র্যাকিং শুরু করে।
ক্লান্তি ব্যর্থতাসুস্পষ্ট সতর্কতা ছাড়াই বর্ধিত পরিষেবার উপর বিকাশ করে। উপাদানের চূড়ান্ত শক্তির নীচে বারবার চক্রাকার লোডিং এখনও প্রগতিশীল মাইক্রোক্র্যাক নিউক্লিয়েশন এবং বৃদ্ধি ঘটায়। শক লোডিং এর শিকার ডাই উপাদান, যেমন ব্ল্যাঙ্কিং পাঞ্চ এবং ক্যাম ড্রাইভার, সবচেয়ে সংবেদনশীল। চূড়ান্ত ফাটল পর্যন্ত ভিজ্যুয়াল সূচকগুলি সূক্ষ্ম থাকে: লোড করা পৃষ্ঠগুলিতে সামান্য বিকৃতি, বিবর্ধনের অধীনে সূক্ষ্ম পৃষ্ঠের ক্রেজিং, বা স্ট্যাম্পযুক্ত অংশগুলিতে ক্রমান্বয়ে মাত্রিক প্রবাহ যেহেতু ডাই উপাদানগুলি জমা চক্রের অধীনে প্লাস্টিকভাবে বিকৃত হয়।
নিম্নলিখিত সারণী এই স্ট্যাম্পিং ডাই ব্যর্থতার মোডগুলিকে তাদের ডায়গনিস্টিক সূচক এবং সংশোধনমূলক পথের সাথে মানচিত্র করে:
| ব্যর্থতা মোড | মূল কারণ | চাক্ষুষ উপসর্গ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|---|
| চিপিং | অপর্যাপ্ত বলিষ্ঠতা, তীক্ষ্ণ কোণ, অনুপযুক্ত তাপ চিকিত্সা, অত্যধিক ক্লিয়ারেন্স | অনিয়মিত প্রান্তের ফ্র্যাকচার, কনকয়েডাল বিচ্ছিন্ন পৃষ্ঠ, অংশে বুর বৃদ্ধি | শক্ত ইস্পাত গ্রেডে স্যুইচ করুন, স্ট্রেস রাইজারে রেডিআই যোগ করুন, তাপ চিকিত্সা চক্র পর্যালোচনা করুন, সঠিক ছাড়পত্র |
| গ্যালিং | উপাদান আনুগত্য, অপর্যাপ্ত তৈলাক্তকরণ, আবরণ ব্যর্থতা, অত্যধিক চাপ | ডাই সারফেসে বিল্ট-বস্তুর স্থানান্তর, স্ট্যাম্পযুক্ত প্যানেলে স্কোরিং | ডাই সারফেসকে রিপলিশ করুন এবং রিকোট করুন, লুব্রিকেশন ডেলিভারি উন্নত করুন, বাইন্ডার ফোর্স কম করুন, অ্যান্টি-গ্যালিং পিভিডি বা টিডি লেপ প্রয়োগ করুন |
| ক্র্যাকিং (তাপীয়) | সাইক্লিক থার্মাল লোডিং, অপর্যাপ্ত কুলিং, উচ্চ-গতির অপারেশন | সূক্ষ্ম পৃষ্ঠ লাইনের নেটওয়ার্ক (তাপ পরীক্ষা), সময়ের সাথে সাথে প্রগতিশীল গভীরতা | ঠাণ্ডা করার উন্নতি করুন, প্রেসের গতি হ্রাস করুন, পুনরুত্থিত করুন এবং তাপ-প্রতিরোধী আবরণ প্রয়োগ করুন, উপাদান টেম্পারিং যাচাই করুন |
| ক্র্যাকিং (যান্ত্রিক) | স্ট্রেস কনসেনট্রেটর, ডিজাইনের ত্রুটি (তীক্ষ্ণ কোণ, পাতলা দেয়াল), ওভারলোডিং | কোণ থেকে রৈখিক ফাটল বা বিভাগ পরিবর্তন, হঠাৎ উপাদান ব্যর্থতা | সঠিক ফিললেটগুলির সাথে পুনরায় ডিজাইন করুন, অংশের পুরুত্ব বাড়ান, টনেজ ডিজাইনের সীমার মধ্যে রয়েছে তা যাচাই করুন |
| ক্লান্তি ব্যর্থতা | সাইক্লিক লোডিং সহনশীলতা সীমা অতিক্রম করে, শক লোডিং, জমে থাকা মাইক্রোক্র্যাকিং | ক্রমান্বয়ে মাত্রিক প্রবাহ, সূক্ষ্ম সারফেস ক্রেজিং, বর্ধিত পরিষেবার পরে হঠাৎ বিপর্যয়কর ফ্র্যাকচার | পূর্বাভাসিত ক্লান্তি জীবনের আগে উপাদানটি প্রতিস্থাপন করুন, চাপের ঘনত্ব হ্রাসের জন্য পুনরায় ডিজাইন করুন, লোডের পূর্ব- বৈশিষ্ট্য যোগ করুন |
| ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান | হার্ড শীট উপাদান (AHSS), ঘষিয়া তুলিয়া ফেলিতে সক্ষম আবরণ (galvannealed), অপর্যাপ্ত পৃষ্ঠ কঠোরতা | ডাই সারফেস থেকে ধীরে ধীরে উপাদানের ক্ষতি, ডাই ক্লিয়ারেন্স বৃদ্ধি, প্রান্ত গোলাকার | PM টুল ইস্পাত বা কার্বাইড সন্নিবেশে আপগ্রেড করুন, TD বা PVD আবরণ প্রয়োগ করুন, তীক্ষ্ণ ব্যবধানগুলিকে শক্ত করুন |
মেরামত বনাম প্রতিস্থাপন সিদ্ধান্ত ফ্রেমওয়ার্ক
যখন একটি ব্যর্থতা নির্ণয় করা হয়, তখন পরবর্তী প্রশ্নটি অর্থনৈতিক: বিদ্যমান উপাদানটি মেরামত করুন, এটি একটি নতুন সন্নিবেশ দিয়ে প্রতিস্থাপন করুন, বা পুরো ডাই বিভাগটি পুনর্নির্মাণ করবেন? উত্তরটি তিনটি ভেরিয়েবলের উপর নির্ভর করে: অবশিষ্ট উৎপাদনের পরিমাণ, মেরামতের সম্ভাব্যতা এবং পুনরাবৃত্তির ঝুঁকি।
ঢালাই মেরামত বোধগম্য হয় যখন ক্ষতি স্থানীয়করণ করা হয়, বেস উপাদান অত্যধিক কঠোরতা বৈচিত্র প্রবর্তন ছাড়াই ঢালাইযোগ্য, এবং অবশিষ্ট উত্পাদন পরিমাণ খরচ ন্যায্যতা করে। সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে জীর্ণ রেডিআই তৈরি করা, ট্রিম প্রান্তগুলিতে স্থানীয় চিপিং পূরণ করা এবং ক্যাম ড্রাইভারের পৃষ্ঠগুলি পুনরুদ্ধার করা। যাইহোক, ঢালাই মেরামত তাপ-প্রভাবিত অঞ্চলের ধাতুবিদ্যাকে পরিবর্তন করে এবং অবশিষ্ট স্ট্রেস প্রবর্তন করতে পারে যা ভবিষ্যতে ক্র্যাকিংকে ত্বরান্বিত করে যদি সঠিকভাবে স্ট্রেস-মুক্ত করা না হয় এবং পুনরায়-মেশিন করা হয়।
সন্নিবেশ প্রতিস্থাপন হল পছন্দের পথ যখন পরিধান বা ক্ষতি একটি অনুমানযোগ্য, উচ্চ{0}}যোগাযোগ অঞ্চলে ঘটে যা শুরু থেকেই প্রতিস্থাপনযোগ্য সন্নিবেশের জন্য ডিজাইন করা হয়েছিল৷ কার্বাইড ট্রিম সন্নিবেশ, উদাহরণস্বরূপ, সংজ্ঞায়িত বিরতিতে অদলবদল করার উদ্দেশ্যে করা হয়। যদি ডাইটি মূলত ব্যর্থতার অবস্থানে প্রতিস্থাপনযোগ্য সন্নিবেশের সাথে ডিজাইন করা না হয়, তবে মেরামতের গুণমান নির্বিশেষে ব্যর্থতার মোড কখন পুনরাবৃত্তি হবে তা বিবেচনা করা মূল্যবান।
সম্পূর্ণ ডাই পুনর্নির্মাণ যুক্তিসঙ্গত পছন্দ হয়ে ওঠে যখন একাধিক ব্যর্থতার মোড একই সাথে উপস্থিত থাকে, ডাই যথেষ্ট ক্রমবর্ধমান পুনর্নির্মাণ জমা করেছে যে মাত্রিক অখণ্ডতা প্রশ্নবিদ্ধ, বা অবশিষ্ট উত্পাদনের পরিমাণ তার থেকে বেশি যা মেরামত নির্ভরযোগ্যভাবে সরবরাহ করতে পারে। আপডেট হওয়া উপাদানের গ্রেড এবং পৃষ্ঠের চিকিত্সা ব্যবহার করে একটি পুনর্নির্মাণ এছাড়াও ডাই-এর পরিষেবা ইতিহাস থেকে শেখা পাঠগুলিকে অন্তর্ভুক্ত করতে পারে, কার্যকরভাবে মূল নকশা পুনরুদ্ধার করার পরিবর্তে একটি পরবর্তী-প্রজন্মের সরঞ্জাম তৈরি করে৷
লাইফ এক্সটেনশনের জন্য ডাই প্রোটেকশন সিস্টেম
সবচেয়ে খরচ{0}}কার্যকর রক্ষণাবেক্ষণের কৌশল হল সর্বপ্রথম সর্বনাশা ক্ষতি প্রতিরোধ করা। ডাই প্রোটেকশন সিস্টেমগুলি-প্রেস সেন্সর এবং ইলেকট্রনিক কন্ট্রোলার ব্যবহার করে ডাইয়ের হুমকির ঘটনা সনাক্ত করতে-এবং প্রেস বন্ধ করার আগে একটি খারাপ স্ট্রোক সপ্তাহের মেরামত শ্রম নষ্ট করে দেয়৷
একটি ভাল-বাস্তবায়িত ডাই প্রোটেকশন প্রোগ্রাম পরিস্থিতি পর্যবেক্ষণ করে যেমন ভুল ফিড সনাক্তকরণ (স্ট্রিপ পাইলট অবস্থানে অগ্রসর হচ্ছে না), পার্ট ইজেকশন যাচাইকরণ (পরবর্তী স্ট্রোকের আগে পূর্ববর্তী অংশটি পরিষ্কার করা নিশ্চিত করা), ছোট ফিড বা ওভারফিড ইভেন্ট, স্ট্রিপ বাকল, স্টকের শেষ{--, এবং ক্যাম রিটার্ন নিশ্চিতকরণ। আধুনিক সমাধানকারী-ভিত্তিক নিয়ন্ত্রকগুলি ক্র্যাঙ্কশ্যাফ্ট ঘূর্ণনের এক ডিগ্রির এক তৃতীয়াংশের-সময় নির্ভুলতা প্রদান করে, যা একটি মিসফিড ইভেন্ট ধরার জন্য যথেষ্ট দ্রুত এবং রাম কাজের অঞ্চলে পৌঁছানোর আগে প্রেস বন্ধ করে দেয়৷
প্রতিটি ডাইতে স্থায়ীভাবে ইনস্টল করা সেন্সর, একটি ডাই-মাউন্ট করা জংশন বক্সের মাধ্যমে একটি প্রেসে-মাউন্ট করা ইন্টারফেসে সংযুক্ত, সেটআপ ত্রুটিগুলি দূর করে এবং তারের পন্থাগুলিকে আলগা করে-তারের পরিধান করে৷ সমালোচনামূলক নীতি: প্রতিটি ডাইতে স্থায়ীভাবে একটি সেন্সর ইনস্টল করুন যার প্রয়োজনে টুলগুলির মধ্যে সেন্সরগুলি সরানোর পরিবর্তে এটি প্রয়োজন৷ একটি ডাই ক্র্যাশের খরচের তুলনায়, সেন্সরগুলি সস্তা। এমনকি ক্র্যাশ ইভেন্ট ছাড়াই, স্থায়ী ইনস্টলেশনের মাধ্যমে সংরক্ষিত সেটআপ সময় দ্রুত হার্ডওয়্যার বিনিয়োগকে অফসেট করে।
উপদ্রব স্টপ, যেখানে সিস্টেম প্রেস বন্ধ করে দেয় যখন কোন বাস্তব সমস্যা থাকে না, প্রোগ্রামের সাফল্যের জন্য প্রাথমিক হুমকি। সিস্টেমটি উপেক্ষা করা বা সম্পূর্ণরূপে নিষ্ক্রিয় না হওয়া পর্যন্ত তারা অপারেটরের আস্থা নষ্ট করে। এগুলি এড়ানোর জন্য ইনস্টলেশনের আগে প্রতিটি সেন্সরের সঠিক বেঞ্চ টেস্টিং প্রয়োজন, সনাক্তকরণ থ্রেশহোল্ডগুলিকে অপ্রয়োজনীয়ভাবে আঁটসাঁট করে সেট করার পরিবর্তে সেন্সর অবস্থানে সমস্ত উপলব্ধ সহনশীলতা ব্যবহার করা, এবং সেন্সরগুলি অবস্থানে স্থির আছে তা নিশ্চিত করা যাতে কোনও রান-সময় সমন্বয়ের প্রয়োজন হয় না৷
সুরক্ষা কন্ট্রোলারের সাথে সমন্বিত স্ট্রোক কাউন্টারগুলি শর্ত ভিত্তিক রক্ষণাবেক্ষণের জন্য ডেটা ব্যাকবোন প্রদান করে৷ ক্যালেন্ডারের সময়সূচী বা অনুমানের উপর নির্ভর করার পরিবর্তে, রক্ষণাবেক্ষণ স্বয়ংক্রিয়ভাবে আগুনকে ট্রিগার করে যখন পুঞ্জীভূত স্ট্রোকগুলি তীক্ষ্ণকরণ, বসন্ত প্রতিস্থাপন বা সম্পূর্ণ পরিদর্শনের জন্য পূর্বনির্ধারিত প্রান্তিক পর্যায়ে পৌঁছে। এটি প্রতিক্রিয়াশীল অগ্নিনির্বাপক থেকে ডাই লাইফ এক্সটেনশনকে একটি অনুমানযোগ্য, প্রকৌশলী ফলাফলে রূপান্তরিত করে।
রক্ষণাবেক্ষণের পরিকাঠামো, ব্যর্থতা নির্ণয়ের ক্ষমতা, এবং সুরক্ষা ব্যবস্থার পরিশীলিততা এই সমস্ত বৈশিষ্ট্য যা একজন ডাই পার্টনারকে অন্যজনের থেকে আলাদা করে। আপনার প্রোডাকশন টুলিংয়ের সাথে কোন প্রস্তুতকারক বা পরিষেবা প্রদানকারীকে বিশ্বাস করতে হবে তা মূল্যায়ন করার সময়, এই জীবনচক্র ক্ষমতাগুলি প্রাথমিক নকশা এবং বিল্ড মানের মতোই গুরুত্বপূর্ণ।
একটি স্ট্যাম্পিং ডাই ম্যানুফ্যাকচারিং পার্টনার নির্বাচন করা
রক্ষণাবেক্ষণ প্রোগ্রাম, ব্যর্থতা নির্ণয়, এবং সুরক্ষা ব্যবস্থা সবই মৌলিক কিছু অনুমান করে: ডাইটি প্রথমেই ভালভাবে তৈরি করা হয়েছিল-। ধারণা পর্যায়ে এমবেড করা ডিজাইনের ত্রুটি সহ একটি টুল, বা নির্মাণের সময় প্রবর্তিত মেশিনিং ত্রুটি, আপনার পরিদর্শনের ব্যবধান যতই সুশৃঙ্খল হোক না কেন রক্ষণাবেক্ষণের বাজেট খরচ করবে। সেই বাস্তবতা স্ট্যাম্পিং ডাই সরবরাহকারী নির্বাচনকে যেকোন যানবাহন প্রোগ্রামে সর্বোচ্চ-লিভারেজ সিদ্ধান্তগুলির মধ্যে একটি করে তোলে। ভুল অংশীদার শুধুমাত্র একটি দেরী টুল প্রদান করে না. তারা এমন একটি টুল সরবরাহ করে যা পুরোপুরি সঠিকভাবে কাজ করে না, রক্তপাতের পুনর্ব্যবহার খরচ এবং পুরো প্রোগ্রামের জীবনচক্র জুড়ে লঞ্চ বিলম্ব।
তাহলে টুলিং বাজেট করার আগে আপনি কীভাবে একটি মেটাল স্ট্যাম্পিং ডাইস প্রস্তুতকারকের মূল্যায়ন করবেন? প্রতি কিলোগ্রাম টুল স্টিলের দাম হল মেট্রিক যা সবচেয়ে বেশি ক্রয়কারী দলগুলি ডিফল্ট করে। এটি প্রোগ্রামের সাফল্যের ন্যূনতম পূর্বাভাসও। আসলে যা গুরুত্বপূর্ণ তা হল সরবরাহকারী একটি শক্তিশালী প্রক্রিয়া প্রকৌশলী করতে পারে, এটি সঠিকভাবে তৈরি করতে পারে, এটি কাজ করে প্রমাণ করতে পারে এবং উৎপাদনের মাধ্যমে এটিকে সমর্থন করতে পারে। এর জন্য ক্ষমতার একটি নির্দিষ্ট সেটের প্রয়োজন, এবং কী সন্ধান করতে হবে তা জানা আশাবাদী সংগ্রহ থেকে অবহিত সোর্সিংকে আলাদা করে।
একটি ডাই প্রস্তুতকারকের মূল্যায়নের মূল ক্ষমতা
একটি পণ্য ক্রয়ের পরিবর্তে একটি সিস্টেম মূল্যায়ন হিসাবে ডাই সরবরাহকারী নির্বাচন স্ট্যাম্পিং চিন্তা করুন. আপনি ইস্পাত এবং মেশিন ঘন্টা কিনছেন না. আপনি উৎপাদন-প্রস্তুত টুলিং সরবরাহ করার ক্ষমতা কিনছেন যা প্রথম ট্রাইআউটে বা এর কাছাকাছি মাত্রিক লক্ষ্যগুলিকে আঘাত করে। একটি কাস্টম অটোমোটিভ স্ট্যাম্পিং ডাই মেকার সেই প্রতিশ্রুতি প্রদান করতে পারে কিনা তা নিম্নলিখিত ক্ষমতাগুলি নির্ধারণ করে:
- ইন-হাউস ফর্মিং সিমুলেশন- FEA-ভিত্তিক সম্ভাব্যতা বিশ্লেষণ এবং স্প্রিংব্যাক ক্ষতিপূরণ চালানো একজন সরবরাহকারী অভ্যন্তরীণভাবে মেশিনিং শুরু করার আগে সমস্যা চিহ্নিত করতে এবং সমাধান করতে পারে। আউটসোর্সড সিমুলেশন কমিউনিকেশন ল্যাগ যোগ করে এবং যারা ডাই ডিজাইন করে তাদের সাথে সংযোগ বিচ্ছিন্ন করে যারা এর আচরণের পূর্বাভাস দেয়।
- 5-অক্ষ CNC মেশিনিং- কমপ্লেক্স ডাই ফেস জ্যামিতি, বিশেষ করে AHSS স্প্রিংব্যাক-ক্ষতিপূরণ সারফেসগুলির জন্য, একটি একক সেটআপে সঠিকভাবে মেশিনে 5-অক্ষের ক্ষমতা প্রয়োজন। 3-অক্ষের কাজের মধ্যে সীমাবদ্ধ সরবরাহকারীরা আরও সেটআপ, আরও সহনশীলতা স্ট্যাক এবং পৃষ্ঠ বিচ্ছিন্নতার আরও ঝুঁকির পরিচয় দেয়।
- ইন-হাউস ট্রাইআউট প্রেস- এটি গুরুতর প্রোগ্রামগুলির জন্য অ-আলোচনাযোগ্য। তাদের নিজস্ব ট্রাইআউট প্রেস সহ একটি সরবরাহকারী দিনের মধ্যে সংশোধন পুনরাবৃত্তি করে। যেটি বাহ্যিক সুবিধাগুলিতে সরঞ্জামগুলি প্রেরণ করে তা প্রতি লুপে সপ্তাহ হারায় এবং ডাই মেকার এবং ট্রাইআউট ফলাফলের মধ্যে শক্ত প্রতিক্রিয়া বজায় রাখতে পারে না।
- CMM এবং 3D স্ক্যানিং সহ মেট্রোলজি ল্যাব- মাত্রিক বৈধতার জন্য-সাইটে সমন্বিত পরিমাপের ক্ষমতা প্রয়োজন৷ যে সরবরাহকারীরা টিপানোর সাথে সাথেই ট্রাইআউট প্যানেলগুলি স্ক্যান করতে পারে, CAD এর বিপরীতে ফলাফলগুলি ওভারলে করতে পারে এবং দিনের চেয়ে ঘন্টার মধ্যে বিচ্যুতি মানচিত্র তৈরি করে পুরো বৈধতা টাইমলাইনকে সংকুচিত করে৷
- OEM অনুমোদনের ইতিহাস- একজন সরবরাহকারী যিনি সফলভাবে আপনার টার্গেট OEM (বা তুলনামূলক প্রোগ্রামগুলির) জন্য PPAP জমাগুলি সম্পূর্ণ করেছেন তিনি ইতিমধ্যেই ডকুমেন্টেশনের প্রয়োজনীয়তা, সক্ষমতা থ্রেশহোল্ড এবং সাইন-অফ প্রোটোকল বোঝেন৷ এই প্রাতিষ্ঠানিক জ্ঞান আপনার প্রোগ্রামের সময় শেখার-বক্ররেখা বিলম্ব দূর করে।
- প্রকৌশল পরিবর্তন প্রতিক্রিয়াশীলতা- স্বয়ংচালিত প্রোগ্রামগুলিতে দেরিতে নকশা পরিবর্তন একটি বাস্তবতা। সরবরাহকারী কীভাবে ECNগুলি পরিচালনা করে তা মূল্যায়ন করুন: দ্রুত পরিবর্তনগুলিকে অন্তর্ভুক্ত করার জন্য তাদের কি CAD/CAM পরিকাঠামো আছে এবং তারা কি নীরবে পরিবর্তনগুলি শোষণ করা এবং দেরিতে বিতরণ করার পরিবর্তে স্বচ্ছভাবে খরচ এবং সময়ের প্রভাবের সাথে যোগাযোগ করে?
স্বতন্ত্র ক্ষমতার বাইরে, তাদের মধ্যে একীকরণ সন্ধান করুন। এক ছাদের নীচে সিমুলেশন, মেশিনিং, ট্রাইআউট এবং মেট্রোলজি সহ একজন সরবরাহকারী পূর্বাভাসিত কার্যকারিতা এবং প্রকৃত ফলাফলগুলির মধ্যে লুপটি দ্রুত বন্ধ করতে পারে যারা এই পদক্ষেপগুলির যে কোনও একটি সাবকন্ট্রাক্ট করে। সুবিধার মধ্যে প্রতিটি হ্যান্ডঅফ বিলম্ব, যোগাযোগের ক্ষতি, এবং জবাবদিহিতার ফাঁক প্রবর্তন করে।
প্রোডাকশন সাপোর্টের মাধ্যমে ডিজাইন থেকে সহযোগিতার মডেল
সরবরাহকারী আপনার ইঞ্জিনিয়ারিং টিমের সাথে কীভাবে জড়িত থাকে তা তাদের মালিকানাধীন যন্ত্রপাতির মতোই গুরুত্বপূর্ণ। দুটি প্রভাবশালী সহযোগিতা মডেল বিদ্যমান, এবং সঠিক পছন্দ আপনার প্রোগ্রামের পরিপক্কতা এবং আপনার দলের অভ্যন্তরীণ সম্পদের উপর নির্ভর করে।
সম্পূর্ণ-পরিষেবা (বিল্ড-টু-বিশেষ) অংশীদারিত্বডাই সরবরাহকারী ডিজাইন কর্তৃপক্ষকে দিন। আপনি অংশ জ্যামিতি, উপাদান স্পেসিফিকেশন, ভলিউম লক্ষ্য, এবং মানের প্রয়োজনীয়তা প্রদান. সরবরাহকারী প্রকৌশলী ডাই কনসেপ্ট, সিমুলেশন চালায়, টুলিং ডিজাইন করে, এটি তৈরি করে এবং ট্রাইআউটের মাধ্যমে যাচাই করে। এই মডেলটি সর্বোত্তম কাজ করে যখন আপনার দলে ডেডিকেটেড ডাই ইঞ্জিনিয়ারিং রিসোর্সের অভাব থাকে, যখন আপনি সরবরাহকারীর গঠনের দক্ষতার সুবিধা নিতে চান, অথবা যখন প্রোগ্রামটি উত্পাদন-চালিত ডিজাইন অপ্টিমাইজেশান থেকে উপকৃত হয়৷ সরবরাহকারী আরো ইঞ্জিনিয়ারিং ঝুঁকি গ্রহণ করে, কিন্তু আপনি অনুরূপ অংশ পরিবার জুড়ে তাদের সঞ্চিত প্রক্রিয়া জ্ঞান অ্যাক্সেস পান।
অংশীদারিত্ব মুদ্রণ করতে-{1}}বিল্ড করুন৷আপনার দলের সাথে নকশা কর্তৃপক্ষ রাখুন। আপনি সম্পূর্ণ ডাই ডিজাইন ডেটা, সিএডি মডেল, উপাদান নির্দিষ্টকরণ এবং সহনশীলতা সরবরাহ করেন। সরবরাহকারী আনুষ্ঠানিকভাবে অনুমোদিত না হওয়া পর্যন্ত জ্যামিতি, উপকরণ বা প্রক্রিয়া পরামিতি পরিবর্তন না করেই আপনার ডকুমেন্টেশনে সুনির্দিষ্টভাবে বানোয়াট কার্য সম্পাদন করে। এই মডেলটি এমন প্রোগ্রামগুলির জন্য উপযুক্ত যেখানে আইপি সংবেদনশীলতা বেশি, ডিজাইনগুলি পরিপক্ক এবং সম্পূর্ণরূপে বৈধ, অথবা আপনার অভ্যন্তরীণ ডাই ইঞ্জিনিয়ারিং টিমের গভীর দক্ষতা রয়েছে এবং কঠোর কনফিগারেশন নিয়ন্ত্রণ চায়৷ হিসাবেশিল্প বিশ্লেষণ নিশ্চিত করে, নির্ধারণকারী ফ্যাক্টর হল ডিজাইন নিয়ন্ত্রণ বা খরচ অপ্টিমাইজেশান আপনার প্রোগ্রামের জন্য উচ্চ অগ্রাধিকার।
অনেক সফল প্রোগ্রাম উভয় মডেল মিশ্রিত. প্রাথমিক সম্ভাব্যতা এবং ডাই কনসেপ্ট ডেভেলপমেন্ট একটি পূর্ণ-পরিষেবা পদ্ধতি অনুসরণ করতে পারে, সরবরাহকারীর সিমুলেশন দক্ষতার ব্যবহার করে এবং কীভাবে এটি তৈরি করে-কিভাবে। একবার ডিজাইন হিমায়িত হয়ে গেলে এবং যাচাই করা হলে, প্রোডাকশন ডাই কন্সট্রাকশন বিল্ড-এ-প্রিন্ট এক্সিকিউশনে পরিবর্তিত হয়। এই হাইব্রিডটি উত্পাদনের সময় কনফিগারেশন কর্তৃপক্ষকে আত্মসমর্পণ না করেই সহযোগী প্রকৌশলের সুবিধাগুলি ক্যাপচার করে।
স্ট্রাকচারাল, চ্যাসিস, ইন্টেরিয়র, এবং ট্রাক-সম্পর্কিত স্ট্যাম্পিং প্রোগ্রাম জুড়ে সম্পূর্ণ-পরিষেবা অংশীদারদের মূল্যায়নকারী দলের জন্য,YICHEN এর স্বয়ংচালিত বিভাগএকটি দরকারী রেফারেন্স পয়েন্ট অফার করে। তারা OEM, Tier-1, এবং Tier-2 ইঞ্জিনিয়ারিং দলগুলিকে স্ট্যাম্পিং এবং শীট মেটাল তৈরি, প্রকাশনা প্রক্রিয়া কেস স্টাডির সাথে সমর্থন করে যা একাধিক অংশ পরিবার জুড়ে সক্ষমতা প্রদর্শন করে। সম্ভাব্য সরবরাহকারীদের থেকে নথিভুক্ত কেস স্টাডি পর্যালোচনা করা, YICHEN হোক বা আপনার সংক্ষিপ্ত তালিকায় থাকা অন্যরা, একটি বিক্রয় উপস্থাপনায় শুধুমাত্র সক্ষমতার দাবির উপর নির্ভর না করে তারা কীভাবে প্রকৃত প্রোগ্রাম চ্যালেঞ্জগুলি পরিচালনা করে তার বাস্তব প্রমাণ দেয়।
শেষ পর্যন্ত, সঠিক স্ট্যাম্পিং ডাই ম্যানুফ্যাকচারিং পার্টনার সবচেয়ে সস্তা উদ্ধৃতি বা দ্রুততম প্রতিশ্রুত লিড টাইম নয়। এটি সেই দল যার প্রকৌশল গভীরতা, সরঞ্জামের ক্ষমতা এবং সহযোগিতার মডেল আপনার প্রোগ্রামের জটিলতা এবং আপনার প্রতিষ্ঠানের অভ্যন্তরীণ সংস্থানগুলির সাথে সারিবদ্ধ। সেই প্রান্তিককরণটি ঠিক করুন, এবং ডাই পৌছেছে উৎপাদন-প্রস্তুত৷ ভুল বুঝুন, এবং আপনি নিবন্ধের শিরোনামে ফিরে এসেছেন: উত্পাদন শুরু হওয়ার আগে আপনার অটো স্ট্যাম্পিং ডাই ব্যর্থ হয়।
অটো স্ট্যাম্পিং ডাইস সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. একটি অটো স্ট্যাম্পিং ডাই কি এবং এটি কিভাবে কাজ করে?
একটি স্বয়ংক্রিয় স্ট্যাম্পিং ডাই হল একটি প্রেসে মাউন্ট করা মেশিনের উপরের এবং নীচের টুল ইস্পাত উপাদানগুলির নির্ভুলতার একটি মিলিত সেট। উপরের অর্ধেক (পাঞ্চ) নীচের অর্ধেকের (ডাই ব্লক) মধ্যে নেমে আসে, নিয়ন্ত্রিত কাটা, বাঁকানো এবং গঠনের মাধ্যমে শীট ধাতুকে গহ্বরের জ্যামিতির সাথে সামঞ্জস্য করতে বাধ্য করে। একটি ফাঁকা ধারক ধাতব প্রবাহ পরিচালনা করার জন্য উপাদানের প্রান্তগুলিকে আটকে রাখে, যখন গাইড পিনগুলি 0.0001 ইঞ্চির মতো শক্ত সহনশীলতার মধ্যে সারিবদ্ধতা বজায় রাখে। এই ঠান্ডা-গঠন প্রক্রিয়াটি ফ্ল্যাট শিট মেটালকে ত্রিমাত্রিক স্বয়ংচালিত অংশে রূপান্তরিত করে-একক স্ট্রোকে বা সিরিজের স্ট্রোকের মধ্যে, ছোট বন্ধনী থেকে পুরো বডি প্যানেল পর্যন্ত সবকিছু তৈরি করে।
2. স্বয়ংচালিত উত্পাদনে ব্যবহৃত স্ট্যাম্পিং ডাইগুলির প্রধান প্রকারগুলি কী কী?
মোটরগাড়ি উৎপাদন চারটি প্রাথমিক ডাই ধরনের উপর নির্ভর করে। ব্র্যাকেট এবং ক্লিপের মতো উচ্চ আয়তনের ছোট অংশগুলির জন্য একাধিক স্টেশনের মাধ্যমে প্রগতিশীল ডাইস ক্রমাগত কয়েল ফিড করে। ট্রান্সফার ডাইস বড় কাঠামোগত উপাদান যেমন দরজার ভিতরের অংশ এবং মেঝে প্যানের জন্য স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তর করে। যৌগ এবং সংমিশ্রণ ডাই একযোগে কাটা এবং নির্ভুল ফ্ল্যাট অংশ জন্য গঠন সঞ্চালন. টেন্ডেম প্রেস লাইন ক্লাসের জন্য একাধিক স্বাধীন প্রেস ব্যবহার করে-একটি বহিরাগত প্যানেল যেমন হুড এবং ফেন্ডার। নির্বাচন অংশের আকার, ড্র গভীরতা, উত্পাদনের পরিমাণ, পৃষ্ঠের গুণমানের প্রয়োজনীয়তা এবং উপাদানের গ্রেডের উপর নির্ভর করে।
3. আপনি কিভাবে একটি নির্দিষ্ট স্বয়ংচালিত অংশের জন্য সঠিক স্ট্যাম্পিং ডাই টাইপ নির্বাচন করবেন?
সঠিক স্ট্যাম্পিং ডাই টাইপ বেছে নেওয়া তিনটি প্রাথমিক ভেরিয়েবল দিয়ে শুরু হয়: উৎপাদনের পরিমাণ, অংশ জ্যামিতি এবং অর্থনীতি। প্রগতিশীল ডাইস 300 মিমি-এর কম অংশের জন্য 50,000 থেকে 100,000 বার্ষিক ইউনিটের উপরে কার্যকরী-মূল্য হয়ে ওঠে। 25,000 ইউনিটের উপরে ভলিউমে 50 মিমি-এর বেশি ড্র গভীরতা সহ ট্রান্সফার ডাইসগুলি বড় অংশগুলির জন্য উপযুক্ত। উপাদান গ্রেড সীমাবদ্ধতা যোগ করে যেহেতু 780 MPa এর উপরে AHSS এর জন্য আরও গঠনের পর্যায় এবং উচ্চ টনেজ প্রয়োজন, যখন অ্যালুমিনিয়াম সামঞ্জস্যপূর্ণ ছাড়পত্র এবং সার্ভো প্রেসের গতি নিয়ন্ত্রণের দাবি করে। বাজেট এবং লিড টাইমও ফ্যাক্টর করে, কারণ প্রগতিশীল ডাইসের প্রয়োজন 12-20 সপ্তাহ বনাম 20-30+ সপ্তাহ টেন্ডেম লাইন টুলিংয়ের জন্য। YICHEN (yichen-group.com/automotive) এর মতো অংশীদাররা কাঠামোগত এবং চ্যাসিস অ্যাপ্লিকেশন জুড়ে ডাই টাইপ সিদ্ধান্তগুলিকে যাচাই করতে সাহায্য করার জন্য প্রক্রিয়া কেস স্টাডি সরবরাহ করতে পারে।
4. কী কারণে স্ট্যাম্পিং অকালে ব্যর্থ হয় এবং কীভাবে ব্যর্থতা প্রতিরোধ করা যায়?
অকাল স্ট্যাম্পিং ডাই ব্যর্থতা চারটি প্রাথমিক মোড থেকে উদ্ভূত হয়: চিপিং (অপর্যাপ্ত শক্ততা বা তীক্ষ্ণ স্ট্রেস রাইজার), গ্যালিং (অপ্রতুল তৈলাক্তকরণ বা আবরণের অবক্ষয় থেকে উপাদান আনুগত্য), ক্র্যাকিং (থার্মাল সাইক্লিং বা যান্ত্রিক স্ট্রেস কনসেনট্রেটর), এবং ক্লান্তি (সঞ্চিত মাইক্রোক্র্যাকিং থেকে)। প্রতিরোধের জন্য স্ট্যাম্পিং অপারেশনের সাথে টুল স্টিল গ্রেডের মিল করা, ক্যালেন্ডার ভিত্তিক পরিদর্শনের পরিবর্তে স্ট্রোক-গণনা-ভিত্তিক রক্ষণাবেক্ষণের সময়সূচী বাস্তবায়ন করা, AHSS অ্যাপ্লিকেশনের জন্য TD বা PVD-এর মতো উপযুক্ত পৃষ্ঠের আবরণ প্রয়োগ করা এবং ক্ষয়ক্ষতি বা ব্যর্থতা শনাক্ত করার আগে ডাই প্রোটেকশন সেন্সর ইনস্টল করা প্রয়োজন।
5. স্ট্যাম্পিং ডাই ম্যানুফ্যাকচারিং পার্টনার নির্বাচন করার সময় আপনার কী দেখা উচিত?
একটি স্ট্যাম্পিং ডাই প্রস্তুতকারককে একটি সিস্টেম অংশীদার হিসাবে মূল্যায়ন করুন, একটি পণ্য সরবরাহকারী নয়। জটিল ক্ষমতার মধ্যে রয়েছে-প্রি-বিল্ড সমস্যা সনাক্তকরণের জন্য হাউস ফর্মিং সিমুলেশন, জটিল ক্ষতিপূরণ দেওয়া সারফেসগুলির জন্য 5-অক্ষ সিএনসি মেশিনিং, দ্রুত পুনরাবৃত্তির জন্য একটি অন-সাইট ট্রাইআউট প্রেস, CMM এবং 3D স্ক্যানিং সহ একটি মেট্রোলজি ল্যাব, নথিভুক্ত ইঞ্জিন ইঞ্জিনের ইতিহাস পরিবর্তন এবং ইঞ্জিনের ইঞ্জিন পরিবর্তনের ইতিহাস। এক ছাদের নীচে এই ক্ষমতাগুলির মধ্যে ইন্টিগ্রেশন উল্লেখযোগ্যভাবে সময়রেখা সংকুচিত করে। YICHEN-এর মতো পূর্ণ-পরিষেবা অংশীদাররা স্ট্রাকচারাল, চ্যাসিস, এবং অভ্যন্তরীণ অংশ পরিবার জুড়ে স্ট্যাম্পিং এবং ফ্যাব্রিকেশন সহ টায়ার-2 টিমের মাধ্যমে OEM সমর্থন করে, বাস্তব প্রোগ্রাম সম্পাদনের প্রমাণ হিসাবে প্রকাশিত কেস স্টাডি সরবরাহ করে।


