


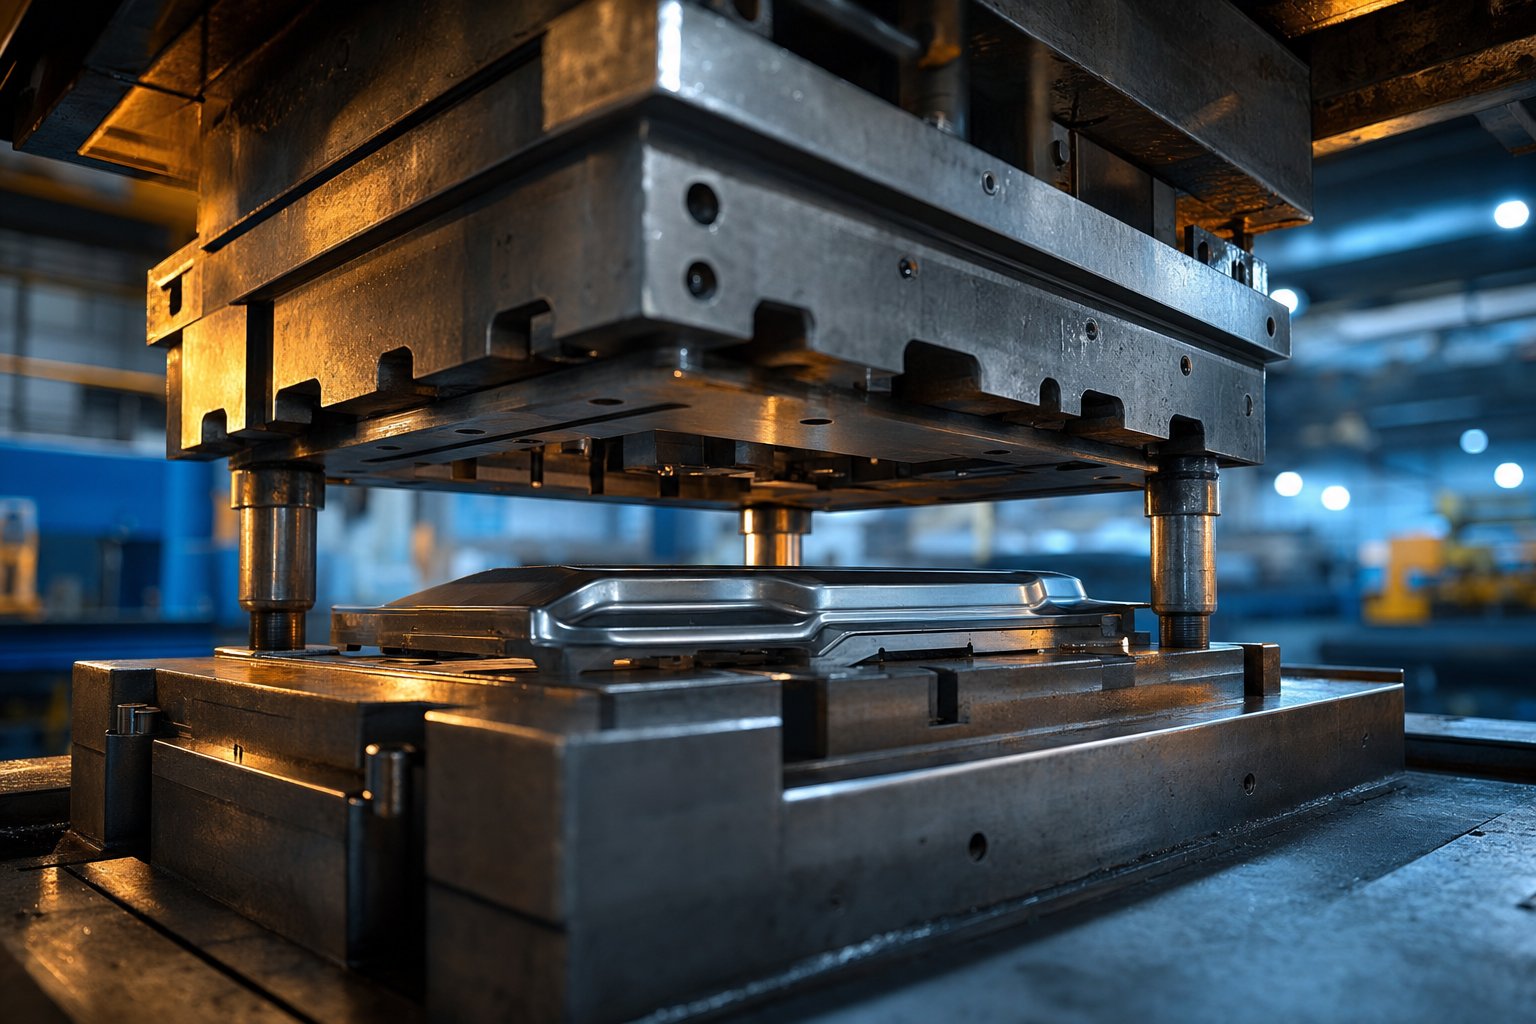
অটোমোবাইল স্ট্যাম্পিং ডাই এবং যানবাহন উত্পাদনে এর ভূমিকা বোঝা
কল্পনা করুন যে একটি একক সরঞ্জাম হাজার হাজার অভিন্ন গাড়ির যন্ত্রাংশ তৈরি করে, দিনের পর দিনসাব-মিলিমিটার নির্ভুলতা. একটি অটোমোবাইল স্ট্যাম্পিং ডাই ঠিক কি করে। একটি আধুনিক গাড়িতে আপনি দেখতে পান এমন প্রায় প্রতিটি শীট মেটাল উপাদানের পিছনে এটি একটি অপ্রস্তুত ওয়ার্কহরস, ফেন্ডার এবং দরজার প্যানেল থেকে শুরু করে পৃষ্ঠের নীচে লুকানো কাঠামোগত শক্তিবৃদ্ধি।
একটি অটোমোবাইল স্ট্যাম্পিং ডাই কি?
একটি অটোমোবাইল স্ট্যাম্পিং ডাই হল একটি নির্ভুল-ইঞ্জিনিয়ার করা টুল, যা শক্ত করা টুল ইস্পাত উপাদানগুলির মিলিত সেটের সমন্বয়ে গঠিত, যা নিয়ন্ত্রিত প্রেস টনেজের অধীনে ফ্ল্যাট শীট মেটালকে ত্রিমাত্রিক গাড়ির অংশে কাটা, বাঁক, আঁকা বা আকার দেয়।
একটি স্ট্যাম্পিং প্রেসে আটকানো ছাঁচের দুটি অর্ধেক চিত্র করুন। উপরের অর্ধেকটি প্রচণ্ড শক্তির সাথে নেমে আসে এবং তাদের মধ্যবর্তী সমতল ধাতব পাতটি সেকেন্ডের একটি ভগ্নাংশে একটি জটিল, আকৃতির উপাদানে রূপান্তরিত হয়। কাটিং এবং গঠন বিভাগগুলি সাধারণত বিশেষ শক্ত থেকে তৈরি করা হয়টুল ইস্পাত, এবং উচ্চ-পরিধান এলাকায়, কার্বাইড সন্নিবেশ বা পরিধান-প্রতিরোধী আবরণ টুলের উৎপাদনশীল জীবনকে প্রসারিত করে।
স্ট্যাম্পিং হল একটি ঠান্ডা- গঠনের অপারেশন৷ কোন বাহ্যিক তাপ ইচ্ছাকৃতভাবে ডাই বা শীট উপাদান প্রয়োগ করা হয় না. যাইহোক, কাটা এবং গঠনের সময় তৈরি ঘর্ষণ মানে স্ট্যাম্পযুক্ত অংশগুলি প্রায়শই স্পর্শ করার জন্য টুলিং থেকে প্রস্থান করে। এই প্রক্রিয়াটি অসাধারণ গতিতে চক্র করতে পারে, কিছু ডাই ছোট উপাদানের জন্য প্রতি মিনিটে 1,000 স্ট্রোক সম্পন্ন করে।
যানবাহন উৎপাদনে স্ট্যাম্পিং কেন গুরুত্বপূর্ণ
স্বয়ংচালিত স্ট্যাম্পিং ডাই গাড়ি উত্পাদন শৃঙ্খলে একটি গুরুত্বপূর্ণ অবস্থান দখল করে। তারা সরাসরি স্ট্যাম্পিং প্রেস এবং বডির মাঝখানে-সাদা সমাবেশে-বসে, কাঁচা কয়েল স্টককে সুনির্দিষ্ট উপাদানগুলিতে রূপান্তর করে যা ওয়েল্ডিং রোবট এবং আঠালো সিস্টেমগুলি একসাথে মিলিত হয়ে গাড়ির গঠন এবং ত্বক তৈরি করে।
কেন এই ব্যাপারটা এত? কারণ আধুনিক যানবাহনে শত শত স্ট্যাম্পযুক্ত যন্ত্রাংশ থাকে এবং যথাযথ ফিট, কাঠামোগত অখণ্ডতা এবং ক্র্যাশ কর্মক্ষমতা নিশ্চিত করতে তাদের প্রত্যেককে অবশ্যই কঠোর মাত্রা সহনশীলতা পূরণ করতে হবে। একটি একক প্রগতিশীল ডাই সিস্টেম একটি ক্রমাগত স্ট্রোকে একাধিক গঠনমূলক ক্রিয়াকলাপকে একীভূত করতে পারে, হ্যান্ডলিং ত্রুটিগুলি দূর করে এবং বন্ধনী, সংযোগকারী এবং ছোট কাঠামোগত অংশগুলির জন্য চক্রের সময় হ্রাস করতে পারে। বৃহত্তর স্থানান্তর এবং টেন্ডেম লাইন ডাইস সুইপিং বডি প্যানেল এবং গভীর-আঁকা কাঠামোগত সদস্যদের পরিচালনা করে যা একটি গাড়ির আকৃতি এবং শক্তি নির্ধারণ করে।
এগুলির নির্ভুলতা এবং স্থায়িত্ব সরাসরি ব্যয় দক্ষতা, অংশ সামঞ্জস্য এবং উত্পাদন গতিকে প্রভাবিত করে। তারা প্রতি অংশের খরচ কম রেখে প্রতি বছর লক্ষ লক্ষ অভিন্ন উপাদান তৈরি করতে প্রস্তুতকারকদের সক্ষম করে৷ জ্বালানি দক্ষতা, ক্র্যাশ সেফটি, এবং বিদ্যুতায়নের চারপাশে নিয়ন্ত্রক চাপ মাউন্ট হওয়ার কারণে, স্বয়ংচালিত স্ট্যাম্পিং দ্রুত উন্নত উচ্চ-শক্তির ইস্পাত, অ্যালুমিনিয়াম অ্যালয় এবং EV প্ল্যাটফর্মগুলির দ্বারা চাহিদাকৃত সম্পূর্ণ নতুন উপাদান জ্যামিতিগুলি পরিচালনা করতে দ্রুত বিকশিত হচ্ছে৷
এই নিবন্ধটি সেই সম্পূর্ণ ল্যান্ডস্কেপের মধ্য দিয়ে চলে: ডাইয়ের ধরন এবং কীভাবে সেগুলিকে নির্দিষ্ট উপাদানগুলির সাথে মেলাতে হয়, উপাদান নির্বাচনের কৌশলগুলি, বিস্তারিতভাবে প্রগতিশীল স্ট্যাম্পিং প্রক্রিয়া, কীভাবে বিদ্যুতায়ন ডাই ডিজাইনকে নতুন আকার দিচ্ছে, ব্যাপক উত্পাদনের আগে ট্রাইআউট এবং বৈধতা কার্যপ্রবাহ, ব্যর্থতার মোড সমস্যা সমাধান এবং ডাই ম্যানুফ্যাকচারিং পার্টনারে কী সন্ধান করতে হবে। প্রতিটি বিভাগ একটি দ্রুত পরিবর্তনশীল শিল্পে টুলিং সিদ্ধান্ত নেভিগেট করার জন্য ইঞ্জিনিয়ারিং টিমগুলির জন্য একটি ব্যবহারিক কাঠামো তৈরি করে৷
মোটরগাড়ি উৎপাদনে ব্যবহৃত স্ট্যাম্পিং ডাইসের প্রকার
সমস্ত স্বয়ংচালিত ডাই বিনিময়যোগ্য নয়। অংশের জ্যামিতি, আপনার প্রয়োজনীয় ভলিউম এবং আপনি যে উপাদানটি স্ট্যাম্পিং করছেন তা সবই নির্দেশ করে যে ডাই আর্কিটেকচারটি অর্থপূর্ণ। ভুল নির্বাচন করুন, এবং আপনি স্ফীত টুলিং খরচ, অত্যধিক স্ক্র্যাপ, বা চক্র সময়ের সম্মুখীন হন যা উৎপাদন লক্ষ্যমাত্রার সাথে তাল মিলিয়ে চলতে পারে না। সুতরাং কিভাবে ইঞ্জিনিয়ারিং দল বিকল্প মাধ্যমে সাজান?
প্রগতিশীল, স্থানান্তর, এবং ট্যান্ডেম লাইন ডাইস ব্যাখ্যা করা হয়েছে
চারটি প্রাথমিকস্ট্যাম্পিং ধরনের মারা যায়স্বয়ংচালিত শীট ধাতু উত্পাদন আধিপত্য. প্রতিটি উত্পাদন শৃঙ্খলে একটি স্বতন্ত্র ভূমিকা পরিবেশন করে।
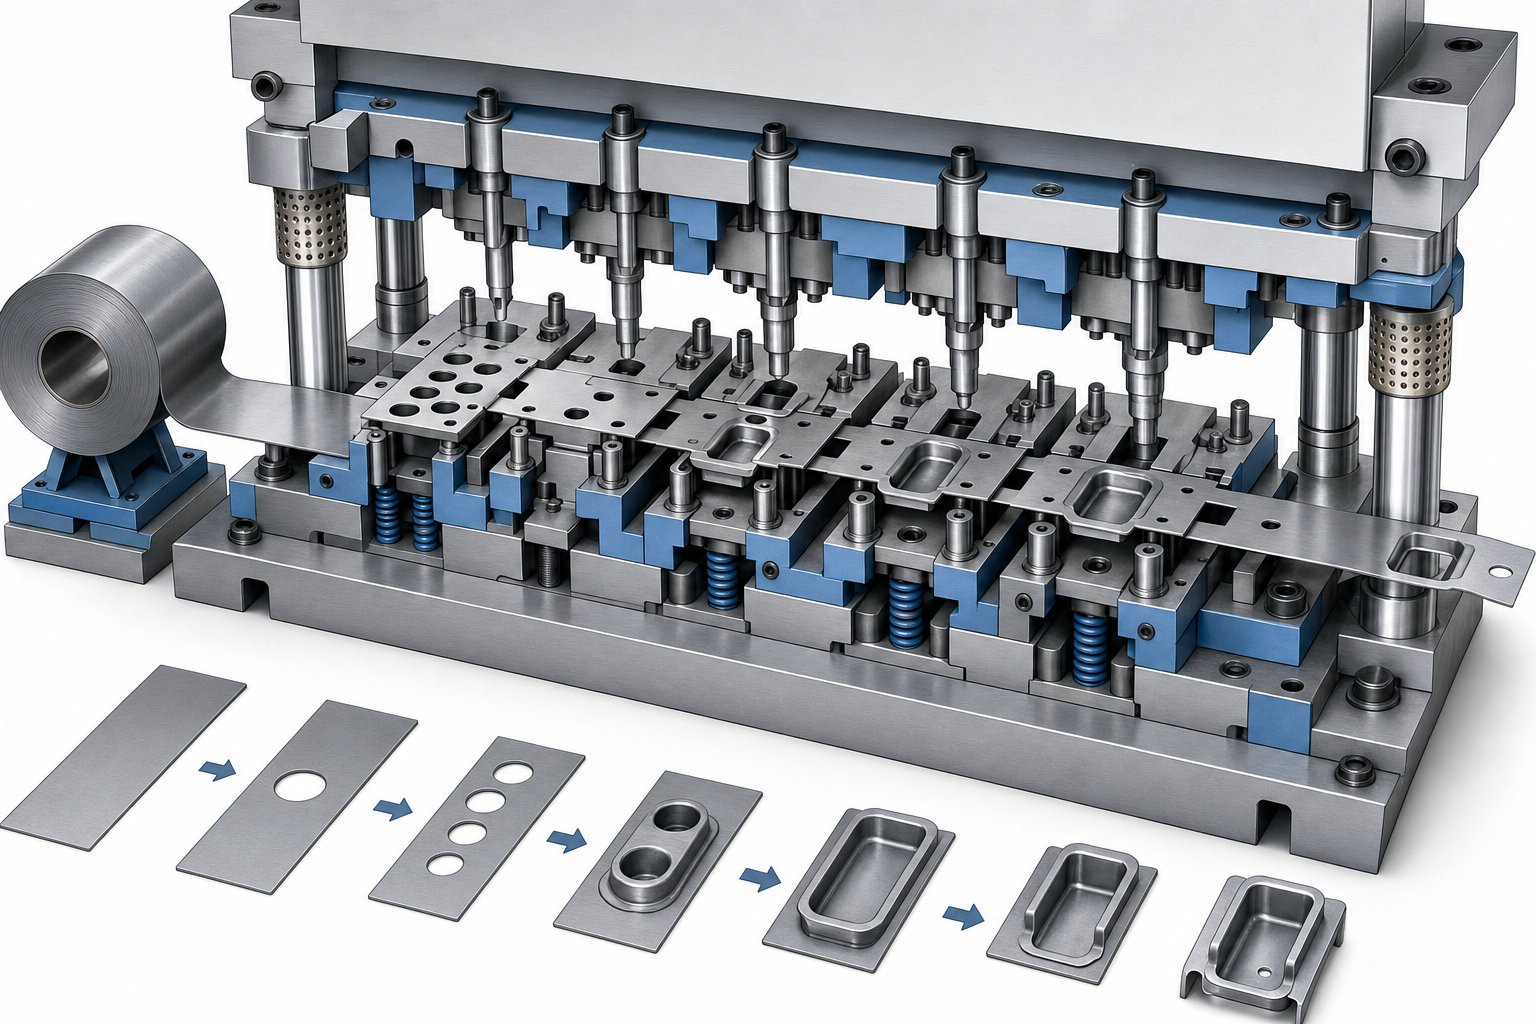
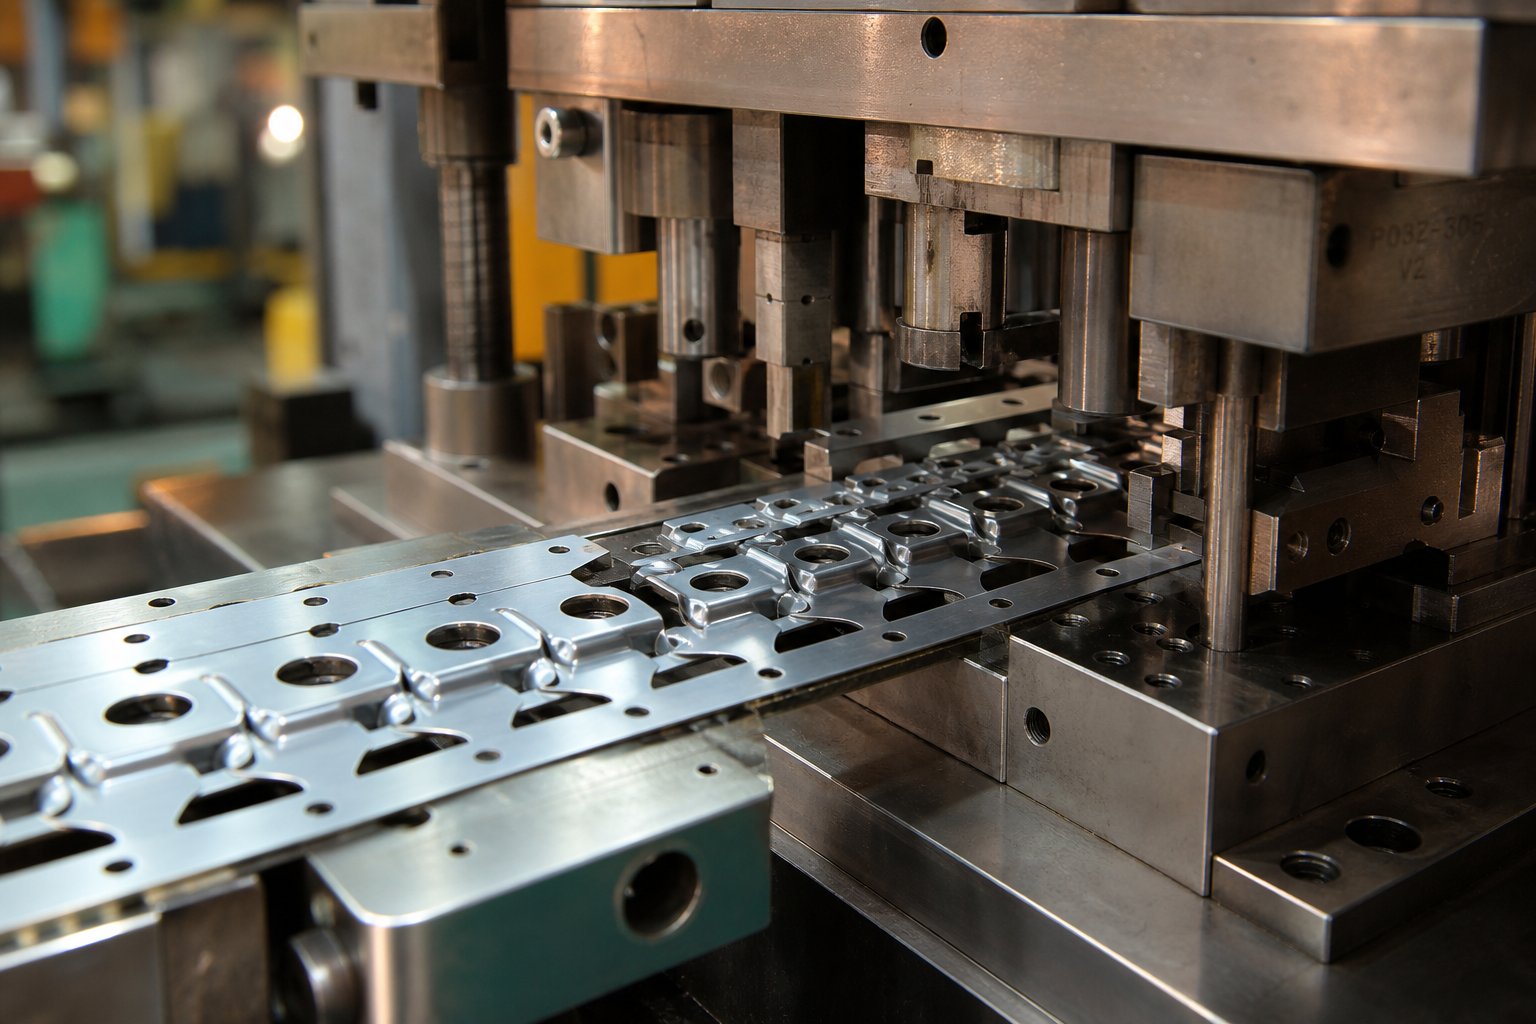
প্রগতিশীল মারা যায়একটি অবিচ্ছিন্ন ধাতব স্ট্রিপ ব্যবহার করুন যা একটি একক ডাই সেটের মধ্যে একাধিক স্টেশনের মধ্য দিয়ে অগ্রসর হয়। প্রতিটি স্টেশন একটি অপারেশন সঞ্চালন করে, যেমন ছিদ্র করা, বাঁকানো, মুদ্রা বা ছাঁটাই করা, এবং একটি সমাপ্ত অংশ চূড়ান্ত কাটঅফ স্টেশনে নেমে যায়। প্রগ্রেসিভ ডাইসগুলি ছোট ছোট উপাদানগুলির উচ্চ গতির-গতিতে এক্সেল করে, প্রায়শই প্রতি মিনিটে 30 থেকে 60 বা তার বেশি স্ট্রোকে সাইকেল চালায়। আপনি তাদের সিট বেল্ট বন্ধনী, মাউন্টিং ক্লিপ, বৈদ্যুতিক হাউজিং এবং ছোট কাঠামোগত শক্তিবৃদ্ধি তৈরি করতে পাবেন।
স্থানান্তর মারা যায়একটি বড়-টনেজ প্রেসে একাধিক স্বাধীন ডাই স্টেশনের ব্যবস্থা করুন। একটি সংযুক্ত স্ট্রিপের পরিবর্তে পৃথক ফাঁকাগুলি যান্ত্রিক ফিডিং বার বা রোবোটিক অস্ত্রের মাধ্যমে স্টেশনগুলির মধ্যে সরে যায়। এই সেটআপটি মাঝারি-থেকে-বড় কাঠামোগত অংশগুলি পরিচালনা করে যা প্রগতিশীল টুলিংয়ের জন্য খুব জটিল বা খুব বড়। সাধারণ পণ্যগুলির মধ্যে রয়েছে স্ট্রাকচারাল ক্রস মেম্বার, সাসপেনশন কম্পোনেন্ট, রিইনফোর্সমেন্ট প্যানেল এবং বীম-এর মতো জটিল আকৃতির অংশ।
টেন্ডেম লাইন মারা যায়আরও নমনীয়তা নিন। একাধিক প্রেস ক্রমানুসারে সাজানো হয়, প্রতিটিতে একটি একক-অপারেশন ডাই থাকে। রোবোটিক অস্ত্রগুলি প্রেসের মধ্যে অংশগুলি লোড, স্থানান্তর এবং আনলোড করে। টেন্ডেম লাইন হল বৃহৎ বাহ্যিক বডি প্যানেল যেমন হুড, দরজা, ছাদের প্যানেল এবং ফেন্ডারগুলির জন্য আদর্শ পছন্দ, যেখানে প্রতিটি গঠনের পর্যায়ে স্বাধীন প্রেস টনেজ এবং প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন।
যৌগ মারা যায়একটি একক প্রেস স্ট্রোকে দুই বা ততোধিক কাটিং অপারেশন সঞ্চালন, সাধারণত একই সাথে ফাঁকা করা এবং ছিদ্র করা। তারা মাঝারি-জটিল সমতল উপাদানগুলির জন্য একটি বিশেষ স্থান দখল করে যেখানে ঘনত্ব এবং প্রান্ত প্রান্তিককরণ গুরুত্বপূর্ণ। স্বয়ংচালিত প্রসঙ্গে, আপনি তাদের শক্তিশালীকরণ প্লেট এবং সাধারণ বন্ধনী তৈরি করতে দেখতে পাবেন যেখানে গতি এবং অবস্থানগত নির্ভুলতা গভীর গঠন ক্ষমতার চেয়ে বেশি গুরুত্বপূর্ণ।
অটোমোটিভ কম্পোনেন্ট জ্যামিতির সাথে ডাই টাইপ ম্যাচিং
স্বয়ংচালিত অ্যাপ্লিকেশনগুলিতে ট্রান্সফার ডাই বনাম প্রগতিশীল ডাই এর মধ্যে নির্বাচন করা অংশের আকারে নেমে আসে, জটিলতা তৈরি করে এবং বার্ষিক আয়তনের প্রয়োজনীয়তা। প্রতি বছর 500,000 ইউনিটে স্ট্যাম্প করা একটি বন্ধনী প্রগতিশীল টুলিংকে ন্যায্যতা দেয়। 150,000 ইউনিটে উত্পাদিত একটি গভীর-আঁকা কাঠামোগত হাউজিং একটি স্থানান্তর সেটআপের জন্য উপযুক্ত। আঁটসাঁট পৃষ্ঠের গুণমানের মান সহ একটি ক্লাস A বহিরাগত প্যানেল একটি টেন্ডেম লাইনের অন্তর্গত।
নীচের সারণীটি এটিকে একটি সিদ্ধান্ত{0}}সমর্থন সরঞ্জাম হিসাবে ফ্রেম করে, স্বয়ংচালিত প্রোগ্রাম প্ল্যানারদের জন্য সবচেয়ে গুরুত্বপূর্ণ প্যারামিটার জুড়ে স্ট্যাম্পিংয়ের চারটি প্রধান প্রকারের তুলনা করে।
| ডাই টাইপ | সাধারণ স্বয়ংচালিত যন্ত্রাংশ | উপাদান বেধ পরিসীমা | উৎপাদন ভলিউম উপযুক্ততা | আপেক্ষিক টুলিং খরচ |
|---|---|---|---|---|
| প্রগতিশীল ডাই | বন্ধনী, ক্লিপ, ছোট শক্তিবৃদ্ধি, বৈদ্যুতিক হাউজিং | 0.3 মিমি - 3.2 মিমি | উচ্চ (300K+ ইউনিট/বছর) | পরিমিত |
| ট্রান্সফার ডাই | কাঠামোগত ক্রস সদস্য, সাসপেনশন অংশ, বড় শক্তিবৃদ্ধি | 0.8 মিমি - 6.0 মিমি | মাঝারি থেকে উচ্চ (100K - 500K ইউনিট/বছর) | উচ্চ |
| ট্যান্ডেম লাইন ডাই | হুড, দরজা, ফেন্ডার, ছাদের প্যানেল, বড় শরীরের দিক | 0.6 মিমি - 2.0 মিমি | মাঝারি (50K - 300K ইউনিট/বছর) | কম প্রতি ডাই, উচ্চ সামগ্রিক (একাধিক প্রেস) |
| যৌগিক ডাই | শক্তিবৃদ্ধি প্লেট, সহজ ছিদ্র বন্ধনী, সমতল কাঠামোগত উপাদান | 0.5 মিমি - 4.0 মিমি | মাঝারি থেকে উচ্চ (100K+ ইউনিট/বছর) | নিম্ন থেকে মাঝারি |
ট্রেডঅফগুলি লক্ষ্য করুন। প্রগতিশীল ডাইস উচ্চ ভলিউমে সর্বনিম্ন অংশ প্রতি{1}}মূল্য প্রদান করে কিন্তু বড় প্যানেলের জ্যামিতি পরিচালনা করতে পারে না। ট্যান্ডেম লাইনগুলি প্রতিটি পর্যায়ে সর্বোচ্চ নমনীয়তা এবং স্বাধীন প্রক্রিয়া নিয়ন্ত্রণের প্রস্তাব দেয়, তবুও তাদের উল্লেখযোগ্য ফ্লোর স্পেস এবং রোবোটিক ইন্টিগ্রেশন প্রয়োজন। স্থানান্তর ব্যবস্থা একাধিক প্রেস মেশিনের প্রয়োজন ছাড়াই যুক্তিসঙ্গত গতিতে জটিল জ্যামিতি পরিচালনা করে পার্থক্যকে বিভক্ত করে।
সঠিক পছন্দ বস্তুগত আচরণের উপরও নির্ভর করে। উন্নত উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম অ্যালয়গুলি গঠনের ক্রিয়াকলাপকে জটিল করে তোলে, কখনও কখনও এমন অংশগুলিকে ঠেলে দেয় যা সাধারণত স্থানান্তর সেটআপগুলিতে প্রগতিশীল টুলিংয়ের জন্য উপযুক্ত হয় যেখানে প্রতিটি স্টেশন স্বাধীনভাবে সুর করা যায়। ডাই টাইপ এবং বস্তুগত বৈশিষ্ট্যগুলির মধ্যে যে ইন্টারপ্লে স্বয়ংচালিত স্থানের প্রতিটি টুলিং বিনিয়োগের সিদ্ধান্তকে আকার দেয়।
স্ট্যাম্পিং ডাই উপাদান নির্বাচন এবং নির্মাণ
ডাই টাইপ প্রসেস আর্কিটেকচার নির্ধারণ করে, কিন্তু ডাইটি কী থেকে তৈরি করা হয় তা নির্ধারণ করে এটি কতক্ষণ স্থায়ী হয়, যন্ত্রাংশগুলো দেখতে কতটা ভালো এবং আপনার প্রতি হিট খরচ আসলে কী হবে। একটি প্রগতিশীল ডাই প্রতি মিনিটে 40 স্ট্রোকে দৌড়ে তার জীবনকালের উপর লক্ষ লক্ষ প্রভাব দেখতে পাবে। যদি টুল স্টিল সেই অপব্যবহার পরিচালনা করতে না পারে, আপনি অকাল পরিধান, অপরিকল্পিত ডাউনটাইম এবং স্ক্র্যাপ অংশগুলি দেখছেন যা কখনও সমাবেশে পৌঁছায় না।
অটোমোটিভ ডাইসের জন্য টুল ইস্পাত গ্রেড এবং কার্বাইড সন্নিবেশ
তিনটি টুল ইস্পাত পরিবার স্বয়ংচালিত স্ট্যাম্পিং ডাই নির্মাণে আধিপত্য বিস্তার করে, প্রত্যেকটি কঠোরতা, দৃঢ়তা এবং পরিধান প্রতিরোধের ভিন্ন ভারসাম্যের জন্য তৈরি।
AISI D2ব্ল্যাঙ্কিং এবং পিয়ার্সিং অপারেশনের জন্য ক্লাসিক কোল্ড ওয়ার্ক স্টিল। 58-62 এইচআরসি-তে শক্ত করা হয়েছে, এটি উচ্চ ক্রোমিয়াম এবং কার্বন সামগ্রীর জন্য চমৎকার ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধ ক্ষমতা প্রদান করে। D2 কাটিং স্টেশনগুলিতে শ্রেষ্ঠত্ব অর্জন করে যেখানে প্রান্ত ধরে রাখা সবচেয়ে গুরুত্বপূর্ণ। ট্রেডঅফ? এটি তুলনামূলকভাবে ভঙ্গুর, এটি গুরুতর শক লোডের অধীনে চিপিংয়ের জন্য দুর্বল করে তোলে।
AISI A2একটি মধ্যম স্থল অফার করে, মাঝারি পরিধানের প্রতিরোধের সাথে ভারসাম্য বজায় রেখে D2 এর চেয়ে ভাল দৃঢ়তা। এটি বায়ু-শক্তকরণ, যা তাপ চিকিত্সার সময় বিকৃতি হ্রাস করে, এবং মাঝারি উত্পাদন ভলিউম সহ ক্রিয়াকলাপ গঠনের জন্য ভাল কাজ করে। ইঞ্জিনিয়ারিং দলগুলি প্রায়শই ট্রিমিং এবং ফ্ল্যাঞ্জিং স্টেশনগুলির জন্য A2 নির্দিষ্ট করে যেখানে শালীন সরঞ্জাম জীবনের পাশাপাশি কিছু প্রভাব প্রতিরোধের প্রয়োজন হয়।
AISI S7সব কিছুর উপরে শক প্রতিরোধকে অগ্রাধিকার দেয়। 54-58 HRC-তে শক্ত করা হয়েছে, এটি ক্র্যাক ছাড়াই আকস্মিক লোড শোষণ করে, এটি ভারী গঠন এবং অঙ্কন ক্রিয়াকলাপের জন্য আদর্শ করে তোলে যেখানে ডাই প্রতিটি চক্রের উল্লেখযোগ্য যান্ত্রিক চাপ সহ্য করে। জটিল কাঠামোগত অংশগুলি প্রায়শই উচ্চ-প্রভাব জোনে S7 এর উপর নির্ভর করে মারা যায়।
চরম ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের সম্মুখীন স্টেশনগুলির জন্য,কার্বাইড সন্নিবেশপ্রচলিত টুল স্টিলের তুলনায় ডাই লাইফ 500-1000% বাড়িয়ে দিন। এই টংস্টেন কার্বাইড উপাদানগুলিকে ব্রাজ করা হয় বা যান্ত্রিকভাবে ডাই বডিতে স্থানীয় উচ্চ- পরিধানের জায়গায় বেঁধে দেওয়া হয়, যেমন কাটিয়া প্রান্ত এবং রেডিআই আঁকা। তাদের ভঙ্গুরতা সীমা কম-প্রভাব অঞ্চলে ব্যবহার করে, কিন্তু কম রক্ষণাবেক্ষণের ব্যবধানে অর্থ প্রদান উচ্চ-ভলিউম স্বয়ংচালিত প্রোগ্রামগুলির জন্য যথেষ্ট।
পাউডার ধাতুবিদ্যা (PM) টুল স্টিলস একটি নতুন স্তর প্রতিনিধিত্ব করে। তাদের উত্পাদন প্রক্রিয়া প্রচলিত পিঙ্গু ধাতুবিদ্যার তুলনায় সূক্ষ্ম, আরও সমানভাবে বিতরণ করা কার্বাইড উত্পাদন করে,প্রভাব দৃঢ়তা 10x উন্নতি কাছাকাছিসমতুল্য কঠোরতায়। যখন স্ট্যান্ডার্ড D2 সরঞ্জামগুলি শুধুমাত্র 5,000-7,000 চক্রের পরে ব্যর্থ হয় যা একটি 580 MPa ferrite-bainite স্টিল তৈরি করে, একটি PM গ্রেডে স্যুইচ করে টুল লাইফ 40,000-50,000 চক্রে পুনরুদ্ধার করে৷
বেস স্টিল গ্রেড নির্বিশেষে বিশেষায়িত আবরণ কর্মক্ষমতা আরও উন্নত করে:
- TiN (টাইটানিয়াম নাইট্রাইড):সাধারণ-উদ্দেশ্যের আবরণ যা ঘর্ষণ কমায় এবং অনেক অ্যাপ্লিকেশনে টুলের আয়ু 30-50% বাড়িয়ে দেয়
- TiCN (টাইটানিয়াম কার্বনিট্রাইড):টিআইএন-এর চেয়ে উচ্চতর কঠোরতা, AHSS গ্রেড কাটা এবং ছিদ্র করার জন্য উপযুক্ত
- CrN (ক্রোমিয়াম নাইট্রাইড):গ্যালভানাইজড স্টিল তৈরি করার সময় গ্যালিং এর বিরুদ্ধে কার্যকর, যেখানে টিআইএলএন-এর মতো পিভিডি আবরণ জিঙ্ক তৈরি করতে পারে
- TiAlN (টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড):আনকোটেড উন্নত উচ্চ-শক্তির স্টিলের জন্য চমৎকার, 200,000+ অংশের পরেও ক্লিনার কাট প্রান্ত তৈরি করে
আবেদন পদ্ধতিও গুরুত্বপূর্ণ। নিম্ন তাপমাত্রায় পিভিডি আবরণ বন্ধন, মাত্রাগত বিকৃতির ঝুঁকি ছাড়াই ডাই কঠোরতা সংরক্ষণ করে। CVD এবং থার্মাল ডিফিউশন প্রক্রিয়াগুলি শক্তিশালী ধাতব বন্ধন তৈরি করে কিন্তু 1000 ডিগ্রি সেলসিয়াসের কাছাকাছি তাপমাত্রার প্রয়োজন হয়, সম্ভাব্যভাবে সাবস্ট্রেটকে নরম করে এবং পুনরায় শক্ত করার প্রয়োজন হয়। বেশ কিছু বৈশ্বিক অটোমেকার এখন এই কারণে PVD-শুধুমাত্র আবরণ নির্দিষ্ট করে।
ক্লাস এ সারফেস ডাইস বনাম স্ট্রাকচারাল কম্পোনেন্ট ডাইস
প্রতিটি স্ট্যাম্পিং ডাই একই নির্মাণ দর্শন দাবি করে না। ক্লাস A পৃষ্ঠের মৃত্যু এবং কাঠামোগত উপাদানের মধ্যে পার্থক্য প্রতিটি উপাদান এবং সমাপ্তির সিদ্ধান্তকে আকার দেয়।
ক্লাস A পৃষ্ঠ মারা যায়বাহ্যিক বডি প্যানেল তৈরি করে: দরজা, হুড, ফেন্ডার এবং ছাদের স্কিন। এই অংশগুলি একটি পেইন্টেড ক্লিয়ারকোট ফিনিশ পায়, যার অর্থ ডাই-এর উপরিভাগের অপূর্ণতা সরাসরি প্যানেলে স্থানান্তরিত হয় এবং গ্রাহকদের কাছে দৃশ্যমান হয়। সরঞ্জাম প্রস্তুতকারীরা হাত-এগুলিকে রা 0.2-0.4 মাইক্রোমিটার বা তার চেয়ে ভাল পৃষ্ঠের ফিনিশের জন্য পিষে এবং পালিশ করে, ধীরে ধীরে সূক্ষ্ম পাথর এবং পলিশিং কাগজ ব্যবহার করে৷ এমনকি A ক্লাস ডাইতে পড়া মানুষের চুলের মতো ছোট ত্রুটি স্ট্যাম্পযুক্ত প্যানেলে একটি দৃশ্যমান চিহ্ন রেখে যাবে। এখানে বাছাই করা টুল স্টিল এবং পৃষ্ঠের চিকিত্সাগুলি পৃষ্ঠের অখণ্ডতা, লুব্রিসিটি এবং কাঁচা পরিধানের প্রতিরোধের তুলনায় উপাদান সংগ্রহের প্রতিরোধকে অগ্রাধিকার দেয়।
কাঠামোগত উপাদান মারা যায়মাত্রিক নির্ভুলতা এবং স্প্রিংব্যাক নিয়ন্ত্রণকে অগ্রাধিকার দিন। অভ্যন্তরীণ শক্তিবৃদ্ধি, B-স্তম্ভ, এবং চ্যাসিস সদস্যদের মিরর ফিনিশিংয়ের প্রয়োজন হয় না, তবে তাদের লক্ষ লক্ষ চক্র জুড়ে শক্ত GD&T সহনশীলতা রাখতে হবে। এখানে, ডাই উপাদান নির্বাচন কম্প্রেসিভ শক্তি এবং ক্লান্তি জীবনের উপর ফোকাস করে, কঠিন টুল স্টিল এবং আক্রমনাত্মক আবরণ গ্রহণযোগ্য কারণ কসমেটিক পৃষ্ঠের গুণমান গৌণ।
যেকোন স্বয়ংচালিত প্রোগ্রামের জন্য ডাই ম্যাটেরিয়াল নির্বাচন করার সময়, প্রকৌশলীরা বিভিন্ন ইন্টারঅ্যাক্টিং ফ্যাক্টরগুলিকে ওজন করে:
- উত্পাদনের পরিমাণ:100,000 অংশের নিচে ছোট রান A2 ব্যবহার করতে পারে; 1,000,000 এর উপরে ভলিউম কার্বাইড সন্নিবেশ বা পিএম স্টিলকে সমর্থন করে
- শীট মেটাল স্ট্যাম্প করা হচ্ছে:980 MPa-এর উপরে প্রসার্য শক্তি সহ AHSS গ্রেডগুলি নিজেই টুলিংয়ের কঠোরতার সাথে যোগাযোগ করে, শক্ত স্তর এবং বাধ্যতামূলক আবরণের দাবি করে
- গভীরতা এবং গঠনের তীব্রতা আঁকুন:ডিপ ড্র যোগাযোগের চাপ এবং তাপ বৃদ্ধি করে, পরিধান এবং গলিংয়ের ঝুঁকিকে ত্বরান্বিত করে
- সারফেস ফিনিস প্রয়োজনীয়তা:ক্লাস A প্যানেলের জন্য কম-ঘর্ষণ আবরণ সহ উচ্চ পালিশ করা ডাই সারফেস প্রয়োজন; কাঠামোগত অংশগুলি আরও উপযোগী সমাপ্তি সহ্য করে
AHSS এবং অ্যালুমিনিয়াম অ্যালয়গুলি স্ট্যাম্পিং ডাই উপাদান নির্বাচনের ক্ষেত্রে বিশেষ মনোযোগ প্রাপ্য। দ্বৈত ফেজ এবং মার্টেনসিটিক স্টিলগুলি হালকা ইস্পাতের চেয়ে চার থেকে পাঁচ গুণ বেশি কঠোরতার মানগুলিতে পৌঁছাতে পারে এবং কিছু মার্টেনসিটিক গ্রেড 57 HRC ছাড়িয়ে যায়। সেই স্তরে, পাত ধাতুর কঠোরতা ডাইয়ের কাছে পৌঁছে যায়। স্ট্যান্ডার্ড আনকোটেড ডি 2 অপর্যাপ্ত; PVD-কোটেড বা আয়ন-নাইট্রাইড সাবস্ট্রেটগুলি গ্রহণযোগ্য টুল লাইফ বজায় রাখার জন্য প্রয়োজনীয় হয়ে ওঠে।
অ্যালুমিনিয়াম একটি ভিন্ন চ্যালেঞ্জ উপস্থাপন করে। ঘর্ষণকারী পরিধানের পরিবর্তে, অ্যালুমিনিয়াম আঠালো পরিধানের দিকে ঝুঁকছে, ঘর্ষণ এবং তাপের অধীনে ডাই সারফেসে মাইক্রো-ওয়েল্ডিং করে। কম-ঘর্ষণ আবরণ সহ উচ্চ পালিশ করা পৃষ্ঠগুলি এই প্রবণতাকে মোকাবেলা করে৷ সাবস্ট্রেট হার্ডেনিং প্লাস সারফেস ট্রিটমেন্টের সঠিক সংমিশ্রণ মানে 50,000 পার্টস এবং 1.2 মিলিয়নের বেশি উত্পাদনকারী একটি ডাই এর মধ্যে পার্থক্য।
উপাদান পছন্দ শুধুমাত্র শুরু বিন্দু. অনুশীলনে ডাই কীভাবে পারফর্ম করে তা ট্রাইআউট এবং বৈধতার সময় কী ঘটে তার উপর সমানভাবে নির্ভর করে, যেখানে সিমুলেশন ভবিষ্যদ্বাণীগুলি শারীরিক বাস্তবতার সাথে মিলিত হয় এবং পুনরাবৃত্তিমূলক সমন্বয়গুলি সরঞ্জামটিকে উত্পাদন প্রস্তুতিতে নিয়ে আসে।
স্বয়ংচালিত উপাদানগুলির জন্য প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া
একটি ডাই কি থেকে তৈরি তা জানা মাত্র অর্ধেক গল্প বলে। উচ্চ আয়তনের স্বয়ংচালিত উপাদানের প্রগতিশীল স্ট্যাম্পিংয়ের আসল জাদুটি কীভাবে প্রক্রিয়াটি একক, অবিচ্ছিন্ন প্রবাহে কয়েক ডজন অপারেশনকে কোরিওগ্রাফ করে। প্রতি মিনিটে 25 থেকে 200 স্ট্রোক বা তার বেশি গতিতে প্রেস সাইকেল চালানোর সাথে, একটি প্রগতিশীল ডাই স্ট্রিপ সম্পূর্ণরূপে লোড হয়ে গেলে প্রতিটি স্ট্রোকের সাথে একটি সমাপ্ত অংশ তৈরি করে। সেই গতি এবং পুনরাবৃত্তিযোগ্যতা এটিকে লক্ষ লক্ষে উত্পাদিত ছোট-থেকে-মাঝারি স্বয়ংচালিত যন্ত্রাংশের জন্য প্রভাবশালী উত্পাদন পদ্ধতিতে পরিণত করে।
কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া স্টেশন দ্বারা স্টেশন কাজ করে
একটি স্ট্যাম্পিং প্রেসে শীট মেটালের একটি কুণ্ডলী আনরোল করার কল্পনা করুন। স্ট্রিপটি একটি সুনির্দিষ্ট বৃদ্ধিতে অগ্রসর হয়, যাকে ডাই পিচ বলা হয় এবং এটির মধ্য দিয়ে যাওয়া প্রতিটি স্টেশন ঠিক একটি অপারেশন করে। স্ট্রিপটি চূড়ান্ত স্টেশনে পৌঁছানোর সময়, একটি সম্পূর্ণরূপে গঠিত অংশ আলাদা হয়ে যায় এবং একটি সংগ্রহের বিনের মধ্যে পড়ে যায়। এখানে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়াটি তার অনুক্রমিক পর্যায়ে বিভক্ত:
- কয়েল ফিড এবং সোজা করা:ধাতব কয়েলটি অবশিষ্ট বক্রতা অপসারণের জন্য একটি স্ট্রেইটনারের মাধ্যমে ফিড করে, তারপর একটি সার্ভো ফিডারে যা প্রতিটি প্রেস স্ট্রোকের সাথে সঠিক পিচ দূরত্বে স্ট্রিপটিকে অগ্রসর করে।
- পাইলট গর্ত ভেদন:প্রথম স্টেশন ক্যারিয়ার ফালা মধ্যে পাইলট গর্ত ঘুষি. এই ছোট গর্তগুলি পরবর্তী প্রতিটি স্টেশনের জন্য নির্ভুল নিবন্ধন পয়েন্ট হিসাবে কাজ করে।
- পাইলট পিন এনগেজমেন্ট:স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে, প্রতিটি ডাউনস্ট্রিম স্টেশনে শক্ত পাইলট পিনগুলি পাইলট গর্তে প্রবেশ করে, যে কোনও ছোটখাটো খাওয়ানোর ত্রুটি সংশোধন করে এবং প্রেস বন্ধ হওয়ার আগে স্ট্রিপটিকে অবস্থানে লক করে।
- ছিদ্র এবং ফাঁকা করা:কাটিং স্টেশনগুলি অভ্যন্তরীণ গর্ত, স্লট এবং চূড়ান্ত অংশের জ্যামিতির জন্য প্রয়োজনীয় আংশিক ফাঁকা রূপরেখা পাঞ্চ করে।
- গঠন এবং অঙ্কন:বাঁকানো, অঙ্কন করা এবং কয়েনিং স্টেশনগুলি ফ্ল্যাট ফাঁকাকে একটি ত্রিমাত্রিক উপাদানে আকৃতি দেয়-। প্রতিটি গঠনমূলক পদক্ষেপ ক্রমবর্ধমান, একটি একক আঘাতে উপাদানটিকে জোর করার পরিবর্তে একাধিক স্টেশন জুড়ে স্ট্রেন বিতরণ করে।
- কয়েনিং এবং এমবসিং:স্টেশনগুলি বিয়ারিং সারফেস বা লোকেটিং ট্যাবের মতো গুরুত্বপূর্ণ বৈশিষ্ট্যগুলিতে শক্ত সহনশীলতা অর্জনের জন্য স্থানীয় উচ্চ চাপ প্রয়োগ করে।
- চূড়ান্ত ট্রিম এবং কাটঅফ:শেষ স্টেশন ক্যারিয়ার ফালা থেকে সমাপ্ত অংশ বিচ্ছেদ. অবশিষ্ট কঙ্কাল স্ক্র্যাপ পুনর্ব্যবহার করার জন্য ডাই থেকে বেরিয়ে যায়।
প্রতিটি স্টেশন যান্ত্রিকভাবে প্রেস স্ট্রোকের সাথে সিঙ্ক্রোনাইজ করা হয়, তাই পুরো ক্রমটি লোড করা স্ট্রিপ জুড়ে একই সাথে ঘটে। একটি অংশ প্রস্থান করে যখন পরের ছয় বা সাতটি আপস্ট্রিম স্টেশনগুলিতে মধ্য-প্রক্রিয়ায় থাকে৷
অটোমোটিভ যন্ত্রাংশের জন্য স্ট্রিপ লেআউট অপ্টিমাইজেশান
প্রগতিশীল ডাই স্ট্রিপ লেআউট ডিজাইন যেখানে খরচ নিয়ন্ত্রণ শুরু হয়। লেআউটটি মূলত একটি ব্লুপ্রিন্ট যা নির্দেশ করে যে কীভাবে অংশটি ভিত্তিক, ব্যবধানযুক্ত এবং ধাতব স্ট্রিপে সংযুক্ত থাকে। একটি ভাল-অপ্টিমাইজ করা লেআউট লক্ষ্য75% এর বেশি উপাদান ব্যবহার, মানে কয়েল স্টকের এক চতুর্থাংশেরও কম স্ক্র্যাপ হয়ে যায়। আপনি যখন প্রতি বছর লক্ষ লক্ষ বন্ধনী বা শক্তিবৃদ্ধি স্ট্যাম্পিং করেন, এমনকি ব্যবহারে 2-3% উন্নতি উল্লেখযোগ্য কাঁচামাল সঞ্চয় করে।
দক্ষতা বাড়ানোর জন্য বেশ কিছু লেআউট কৌশল বিদ্যমান:
- একক সারি, এক পাস:ফালা বরাবর একটি সরল রেখায় অংশ. সহজ ডাই ডিজাইন কিন্তু প্রায়ই কম উপাদান ফলন.
- কৌণিক পাস (নেস্টিং):অংশগুলি একটি কোণে কাত হয়ে থাকে যাতে তারা ধাঁধার টুকরোগুলির মতো ইন্টারলক করে, উপাদান পুনরুদ্ধার করে যা অন্যথায় কঙ্কালের স্ক্র্যাপ হবে।
- একাধিক-সারি লেআউট:দুই বা ততোধিক অংশ একটি প্রশস্ত কয়েল থেকে পাশাপাশি উত্পাদিত হয়, প্রতি স্ট্রোকের থ্রুপুট বৃদ্ধি পায়।
যেকোন লেআউটের জন্য গুরুত্বপূর্ণ হলক্যারিয়ার ফালা, কঙ্কাল কাঠামো যা অংশগুলিকে একসাথে ধরে রাখে যখন তারা ডাইয়ের মধ্য দিয়ে অগ্রসর হয়। ক্যারিয়ার ডিজাইনকে অবশ্যই দুটি প্রতিযোগী চাহিদার ভারসাম্য রাখতে হবে: বাকলিং ছাড়াই প্রতিটি স্টেশনের মধ্যে স্ট্রিপটিকে নির্ভরযোগ্যভাবে ঠেলে দেওয়ার জন্য যথেষ্ট অনমনীয়তা, এবং স্টেশনগুলি যখন গঠনের উপাদানগুলিকে নীচের দিকে আঁকতে থাকে তখন উল্লম্ব আন্দোলনের জন্য যথেষ্ট নমনীয়তা। প্রকৌশলীরা সরল বাঁক সহ ফ্ল্যাট অংশগুলির জন্য কঠিন বাহক ব্যবহার করেন এবং গভীর ড্র বা জটিল উল্লম্ব গঠনের প্রয়োজনের অংশগুলির জন্য কৌশলগত ত্রাণ কাট সহ প্রসারিত ওয়েব ক্যারিয়ার ব্যবহার করেন।
সেতু, সংলগ্ন অংশ এবং অংশ এবং স্ট্রিপ প্রান্তের মধ্যে উপাদানের একটি পাতলা অংশ, কাঠামোগত অখণ্ডতা বজায় রাখে। একটি সাধারণ প্রকৌশল নিয়ম ন্যূনতম সেতু বেধ 1.25 থেকে 1.5 গুণ উপাদান পুরুত্ব সেট করে, অতিরিক্ত উপাদান নষ্ট না করে ক্যারিয়ারকে স্থিতিশীল রাখে।
ক্যারিয়ারের মধ্যে পাইলট পিনের অবস্থান সমানভাবে গুরুত্বপূর্ণ। পিনগুলিকে অবশ্যই পরিষ্কার, গোলাকার ছিদ্রগুলিকে প্রাথমিক স্টেশনগুলিতে খোঁচা দিতে হবে এবং সেই গর্তগুলি ক্যারিয়ারের স্থিতিশীল অংশগুলিতে স্থাপন করা দরকার যা ডাউনস্ট্রিম গঠনের সময় বিকৃত হবে না। এখানে মিসলাইনমেন্ট প্রতিটি পরবর্তী স্টেশনের মধ্য দিয়ে ক্যাসকেড করে,-সহনশীলতার অংশগুলি তৈরি করে।
সিমুলেশন সফ্টওয়্যার রূপান্তরিত করেছে কিভাবে ইঞ্জিনিয়াররা স্ট্রিপ লেআউট এবং প্রক্রিয়া বৈধকরণ উভয়ের সাথে যোগাযোগ করে। আধুনিক CAE প্ল্যাটফর্মগুলি ডিজাইনারদের সম্পূর্ণ স্ট্যাম্পিং সিকোয়েন্সকে কার্যত মডেল করার অনুমতি দেয়, স্ট্রোক করে স্ট্রোক করে, উপাদানের প্রবাহ, পাতলা হওয়া, এবং কোনও স্টিল কাটার আগে বিভক্ত বা বলির মতো সম্ভাব্য ত্রুটিগুলির পূর্বাভাস দেয়।ভার্চুয়াল ট্রাইআউটসীমা ডায়াগ্রাম এবং পুরুত্বের প্লটগুলি ব্যবহার করে সমস্যা ক্ষেত্রগুলিকে প্রাথমিকভাবে চিহ্নিত করে, অংশ জ্যামিতিতে পরিবর্তন, পুঁতি বসানো বা স্টেশনের ক্রমকে ব্যয়বহুল শারীরিক পুনরাবৃত্তি ছাড়াই পরিবর্তন করার অনুমতি দেয়। এই ভবিষ্যদ্বাণী-এবং-অপ্টিমাইজ পদ্ধতিটি প্রথাগত ট্রাইআউট সময়ের 80-90% বাদ দিতে পারে, কারণ ডাইমেকার ইতিমধ্যেই জানে যে যখন এটি প্রথম প্রেসে আঘাত করে তখন টুলটি একটি ভাল অংশ তৈরি করবে৷
ক্যারিয়ার ওয়েব স্ট্রেচিংও সিমুলেটেড। ইঞ্জিনিয়াররা মডেল তৈরি করে যে কীভাবে স্টেশন গঠনের সময় ওয়েব বিকৃত হয়, যাচাই করে যে পাইলট গর্তগুলি স্থিতিশীল থাকে এবং বাহকটি টুলের পুরো দৈর্ঘ্যের স্ট্রিপটিকে অগ্রসর করার জন্য যথেষ্ট শক্তি বজায় রাখে। এই পদক্ষেপ ব্যতীত, একটি ক্যারিয়ার যা দুই বা তিনটি পরীক্ষার অংশের জন্য কাজ করে টেকসই উত্পাদন চলাকালীন বিপর্যয়মূলকভাবে ব্যর্থ হতে পারে।
স্বয়ংচালিত প্রোগ্রামগুলির জন্য লক্ষ লক্ষ অভিন্ন অংশ তৈরি করে, প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া গতি, সামঞ্জস্য এবং ব্যয় দক্ষতার একটি অতুলনীয় সমন্বয় সরবরাহ করে। কিন্তু টুলটি নিজেই শুধুমাত্র উত্পাদন-একটি কঠোর পরীক্ষা এবং বৈধতা ক্রম টিকে থাকার পরে প্রস্তুত, যেখানে ভার্চুয়াল ভবিষ্যদ্বাণীগুলি শারীরিক শীট মেটালের সাথে মিলিত হয় এবং সহনশীলতায় ডায়াল করার পুনরাবৃত্তিমূলক প্রক্রিয়া শুরু হয়৷
বিদ্যুতায়ন এবং লাইটওয়েটিং কীভাবে বৈদ্যুতিক যানবাহনের জন্য স্ট্যাম্পিং পরিবর্তন করছে
এখন পর্যন্ত আলোচিত প্রতিটি প্রগতিশীল ডাই, ট্রান্সফার সিস্টেম এবং টেন্ডেম লাইন এমন এক যুগে বিকশিত হয়েছিল যা হালকা ইস্পাত বডি প্যানেল এবং অভ্যন্তরীণ দহন আর্কিটেকচার দ্বারা প্রভাবিত হয়েছিল। সেই যুগের অবসান ঘটছে। বৈদ্যুতিক যানবাহন প্ল্যাটফর্মগুলি মৌলিকভাবে বিভিন্ন শিট মেটাল উপাদান, বিভিন্ন উপকরণ এবং ফলস্বরূপ, বিভিন্ন ডাই ইঞ্জিনিয়ারিং দাবি করে। একা ব্যাটারি প্যাক, যা সাধারণত একটি EV-এর মোট ওজনের 20 থেকে 25% প্রতিনিধিত্ব করে, প্রচলিত গাড়ির নকশায় কোন নজির ছাড়াই স্ট্যাম্পযুক্ত উপাদানগুলি প্রবর্তন করে৷ ডাই ইঞ্জিনিয়ারদের জন্য, এই শিফট ক্রমবর্ধমান নয়। এটি টনেজ, আবরণ কৌশল এবং স্প্রিংব্যাক ক্ষতিপূরণের চারপাশের নিয়মগুলিকে পুনর্লিখন করে।
ইভি ব্যাটারি এনক্লোজার এবং স্ট্রাকচারাল ডাই প্রয়োজনীয়তা
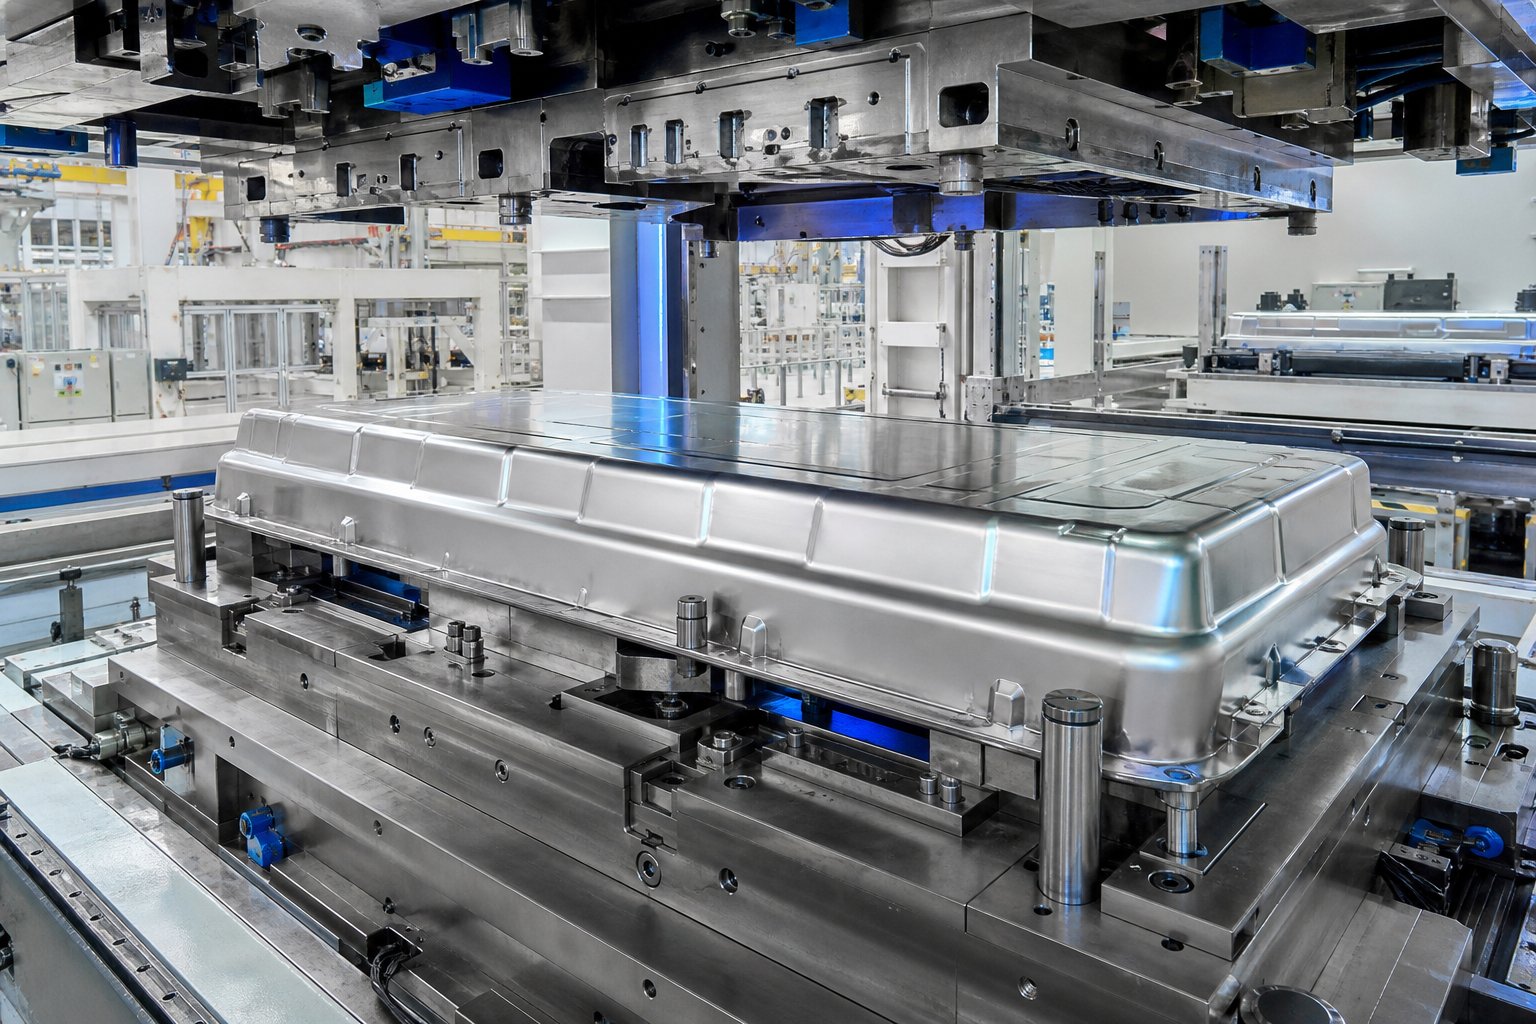
একটি বৈদ্যুতিক গাড়ির নিচের দিকের ছবি তুলুন। যেখানে একটি ঐতিহ্যবাহী গাড়ির একটি ট্রান্সমিশন টানেল এবং এক্সজস্ট রাউটিং থাকে, সেখানে একটি EV একটি ফ্ল্যাট, স্কেটবোর্ড{1}}স্টাইলের ব্যাটারি এনক্লোজার বহন করে যা প্রায় পুরো হুইলবেস জুড়ে বিস্তৃত। শীট মেটাল থেকে এই ঘেরের স্ট্যাম্পিং স্বয়ংচালিত উত্পাদনে কিছু বৃহত্তম এবং গভীরতম টানা প্যানেল তৈরি করে।
ব্যাটারি ট্রেগুলির দৈর্ঘ্য 2 মিটারের বেশি হতে পারে এমন প্যানেল তৈরি করতে সক্ষম বড়-ফরম্যাট ডিজ চায়৷ ড্রয়ের গভীরতা গুরুতর কারণ ঘেরে অবশ্যই ব্যাটারি মডিউল থাকতে হবে এবং ক্র্যাশ সুরক্ষার জন্য কাঠামোগত অনমনীয়তা বজায় রাখতে হবে। উপাদান নির্বাচন চ্যালেঞ্জ যৌগিক. অ্যালুমিনিয়াম অ্যালয়গুলি (5000 এবং 6000 সিরিজ) তাদের ওজন সাশ্রয়ের জন্য জনপ্রিয়, কিন্তু গলিং এবং স্প্রিংব্যাকের দিকে তাদের প্রবণতা ডাই ডিজাইনকে সমতুল্য হালকা ইস্পাত উপাদানগুলির তুলনায় উল্লেখযোগ্যভাবে জটিল করে তোলে।
ইস্পাত-ভিত্তিক সমাধানগুলিও দ্রুত বিকশিত হচ্ছে৷ ক্লিভল্যান্ড-ক্লিফস এবং অটোফর্ম একটি টেইলার-ওয়েল্ডেড ব্ল্যাঙ্ক (TWB) ব্যবহার করে একটি এক-টুকরো স্ট্যাম্পযুক্ত ব্যাটারি ট্রে প্রদর্শন করেছে যা নিম্ন-শক্তির সাথে নীচের তলার প্রভাব সুরক্ষার জন্য উন্নত উচ্চ-শক্তির ইস্পাতকে একত্রিত করে, আরও গঠনযোগ্য স্টিলের ক্ষেত্রে আরও শক্তিশালী। তাদের প্রাথমিক ডিজাইনে AHSS (M1500 বা M1700 গ্রেড) সমতল নীচে এবং কোণে এবং সাইডওয়ালে হালকা ইস্পাত স্থাপন করা হয়েছে, একটি হ্যাশট্যাগ{10}}আকৃতির কনফিগারেশন তৈরি করেছে যা স্ট্যাম্পিংয়ের সময় ওয়েল্ড{11}}লাইন চলাচলকে কম করে।সিমুলেশন এবং শারীরিক পরীক্ষা নিশ্চিত করা হয়েছেফলস্বরূপ ট্রে প্লাস বা বিয়োগ 1.5 মিমি বৈচিত্রের বেশি নয়, কোন বিভাজন বা বলি ছাড়াই ফ্ল্যাঞ্জ সমতলতার প্রয়োজনীয়তা পূরণ করেছে, যা একটি একক প্রেসের আঘাতে গঠিত হয়।
এই পদ্ধতিটি ব্যাটারি ফ্লোর সুরক্ষার অতিরিক্ত -আন্ডারের প্রয়োজনীয়তা দূর করে এবং মাল্টি-পিস অ্যালুমিনিয়াম এক্সট্রুশন অ্যাসেম্বলির তুলনায় অংশের সংখ্যা হ্রাস করে৷ কিন্তু ডাইকে অবশ্যই একটি টুলের মধ্যে দুটি ইস্পাত গ্রেডের বন্যভাবে ভিন্ন ধরনের গঠনমূলক আচরণ পরিচালনা করতে হবে। আঁকতে জপমালা স্থানীয় সুরকরণের প্রয়োজন, ফাঁকা ধারক চাপ অঞ্চলগুলি উপাদান-নির্দিষ্ট হয়ে ওঠে, এবং স্প্রিংব্যাক ক্ষতিপূরণ অবশ্যই AHSS এবং হালকা ইস্পাত বিভাগের মধ্যে পার্থক্য পুনরুদ্ধারের জন্য দায়ী।
ব্যাটারি ট্রের বাইরে, EV-নির্দিষ্ট কাঠামোগত উপাদানগুলির মধ্যে রয়েছে মোটর মাউন্ট, বৈদ্যুতিক ড্রাইভ ইউনিটের চারপাশে ডিজাইন করা সামনের এবং পিছনের সাবফ্রেম শক্তিবৃদ্ধি এবং উচ্চ ভোল্টেজ সিস্টেমগুলিকে রক্ষা করার জন্য তৈরি করা ক্র্যাশ স্ট্রাকচার। প্রত্যেকটি জ্যামিতির পরিচয় দেয় যা ইঞ্জিন এবং ড্রাইভট্রেন রাউটিং এর পরিবর্তে ব্যাটারি মডিউল বসানো দ্বারা চালিত প্যাকেজিং সীমাবদ্ধতার সাথে প্রচলিত ICE-যুগ কখনই মারা যায় না।
উন্নত উচ্চ-শক্তি ইস্পাত এবং অ্যালুমিনিয়ামের জন্য ডিজাইনিং ডাইস
মিশ্র-বস্তুগত কৌশলগুলি এখন EV প্রোগ্রাম জুড়ে মানক৷ একটি একক যানবাহন প্ল্যাটফর্ম নিরাপত্তা খাঁচার জন্য অতি-উচ্চ-শক্তির চাপ-শক্ত ইস্পাত, কাঠামোগত শক্তিবৃদ্ধির জন্য ডুয়াল ফেজ বা TRIP স্টিল এবং বন্ধ এবং ব্যাটারি হাউজিংয়ের জন্য অ্যালুমিনিয়াম ব্যবহার করতে পারে। প্রতিটি উপাদান শীট মেটাল স্ট্যাম্পিং যে এটি গঠন করে তার উপর স্বতন্ত্র চাহিদা আরোপ করে।
জটিল শোনাচ্ছে? এটা. 980 MPa-এর উপরে প্রসার্য শক্তি সহ AHSS গ্রেডগুলি কঠোরতার মানগুলিতে পৌঁছাতে পারেহালকা ইস্পাত থেকে চার থেকে পাঁচ গুণ বেশি, কিছু মার্টেনসিটিক গ্রেড 57 HRC অতিক্রম করে। সেই স্তরে, শীট ধাতুটি ডাইয়ের কঠোরতার কাছে পৌঁছে যায়। স্ট্যান্ডার্ড টুলিং কৌশল এই অবস্থার অধীনে পতন. D2 টুল স্টিল যেটি হালকা ইস্পাতে 50,000 সাইকেল চলে তা 580 MPa ফেরাইটে-বেনাইট গ্রেডে 5,000 থেকে 7,000 সাইকেলের পরে বিপর্যয়করভাবে ব্যর্থ হতে পারে, একটি 1180 MPa ডুয়াল ফেজ স্টিলের কথাই বলা যায়।
উচ্চতর-শক্তির উপাদানগুলিও বৃহত্তর প্রেস টনেজের দাবি করে, কখনও কখনও সমতুল্য অংশ জ্যামিতির জন্য হালকা স্টিলের প্রয়োজনের দুই থেকে চার গুণ। এই বর্ধিত শক্তি পুরো ডাই সিস্টেমের মাধ্যমে ক্যাসকেড করে: ভারী ডাই জুতা, শক্ত গাইডপোস্ট, রিইনফোর্সড প্রেস বোলস্টার, এবং পরিবর্তিত ড্র বিড ডিজাইন যা শীট ফাটল ছাড়াই উপাদানের প্রবাহ নিয়ন্ত্রণ করে। AHSS দ্বারা সক্রিয় করা হ্রাসকৃত বেধ প্যারাডক্সিকভাবে কুঁচকে যাওয়ার প্রবণতাকে বাড়িয়ে তোলে, যার জন্য উচ্চতর ব্ল্যাঙ্কহোল্ডার বাহিনীর প্রয়োজন হয় যা ড্র রেডিআই এবং বাইন্ডার পৃষ্ঠের পরিধানকে আরও ত্বরান্বিত করে।
অ্যালুমিনিয়াম স্ট্যাম্পিং ডাই ডিজাইন একটি সম্পূর্ণ ভিন্ন ব্যর্থতার মোড উপস্থাপন করে। হার্ড শীট পৃষ্ঠ থেকে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের পরিবর্তে, অ্যালুমিনিয়াম মাইক্রো-ঘর্ষণে-উত্তপ্ত যোগাযোগ বিন্দুতে ঢালাইয়ের মাধ্যমে টুলিংকে মেনে চলে। স্থানান্তরিত অ্যালুমিনিয়াম কণাগুলি পরবর্তী প্যানেলগুলিকে স্কোর করে এবং পৃষ্ঠের গুণমানকে অবনমিত করে এই গ্যালিং মেকানিজমটি ক্রমান্বয়ে তৈরি হয়। ডাই সারফেসগুলিকে অত্যন্ত কম রুক্ষতার মানগুলিতে (Ra 0.2 মাইক্রোমিটারের নীচে) পালিশ করতে হবে এবং অ্যালুমিনিয়ামের আঠালো আচরণের জন্য অপ্টিমাইজ করা কম-ঘর্ষণ আবরণ দিয়ে সুরক্ষিত করতে হবে।
নীচের সারণীটি তুলনা করে যে এই উপাদানগুলি কীভাবে কংক্রিট ডাই ইঞ্জিনিয়ারিং পার্থক্যগুলিতে অনুবাদ করে:
| প্যারামিটার | ঐতিহ্যগত হালকা ইস্পাত | AHSS (DP/TRIP 780-1180 MPa) | অ্যালুমিনিয়াম (5000/6000 সিরিজ) |
|---|---|---|---|
| টনেজ গুণক (বনাম হালকা ইস্পাত বেসলাইন) | 1x | 2x - 4x | 0.6x - 0.8x |
| প্রাথমিক পরিধান প্রক্রিয়া | ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান | ঘষিয়া তুলিয়া ফেলিতে সক্ষম + আঠালো পরিধান, চিপিং | আঠালো পরিধান / galling |
| ডাই লেপ প্রয়োজনীয়তা | ঐচ্ছিক (ক্রোম প্লেটিং সাধারণ) | বাধ্যতামূলক (PVD TiAlN বা আয়ন নাইট্রাইডিং) | বাধ্যতামূলক (নিম্ন-ঘর্ষণ PVD, DLC, বা পালিশ করা CrN) |
| প্রস্তাবিত টুল ইস্পাত | D2, ঢালাই লোহা সন্নিবেশ | PM টুল স্টিল, উচ্চ-পরিধান অঞ্চলে কার্বাইড সন্নিবেশ | বিশেষ লেপ সহ পালিশ D2 বা A2 |
| স্প্রিংব্যাক ক্ষতিপূরণ কৌশল | ন্যূনতম ওভারবেন্ড (1-3 ডিগ্রি) | আক্রমনাত্মক ওভারবেন্ড (5-10+ ডিগ্রি), বহু-পদক্ষেপ গঠন, সিমুলেশন-চালিত ক্ষতিপূরণ | মাঝারি ওভারবেন্ড, স্ট্রেস রিলিফ বৈশিষ্ট্য, বয়স-কঠিন বিবেচনা |
| পুঁতির নকশা আঁকুন | স্ট্যান্ডার্ড বৃত্তাকার জপমালা | পরিবর্তিত জ্যামিতি, উচ্চ নিরোধক বল, প্রান্ত ক্র্যাকিংয়ের ঝুঁকি | অগভীর পুঁতি, পালিশ পৃষ্ঠ, নিয়ন্ত্রিত তৈলাক্তকরণ অঞ্চল |
| সারফেস ফিনিশ সংবেদনশীলতা | পরিমিত | নিম্ন (কাঠামোগত অংশ প্রভাবশালী) | খুব উচ্চ (গ্যালিং প্রতিরোধ + ক্লাস এ প্যানেল) |
কৌশলে ভিন্নতা লক্ষ্য করুন। AHSS ডাই সাবস্ট্রেট থেকে জবর-জোর দৃঢ়তার দাবি করে, আবরণগুলি প্রাথমিকভাবে একটি শীট উপাদানের বিরুদ্ধে পরিধানের বাধা হিসাবে পরিবেশন করে যা প্রায় হাতিয়ারের মতোই কঠিন৷ অ্যালুমিনিয়াম সূক্ষ্মতার দাবি করে, যার সাথে আয়না-পলিশ করা পৃষ্ঠ এবং ঘর্ষণ-নিম্ন করা আবরণ যা নরম শীটটিকে ডাই ফেসের সাথে বন্ধন থেকে বাধা দেয়। একটি একক ইভি বডি-ইন-হোয়াইট প্রোগ্রামের জন্য উভয় কৌশলের প্রয়োজন হতে পারে বিভিন্ন ডাই সেট জুড়ে, কখনও কখনও একই ট্রান্সফার ডাইয়ের বিভিন্ন স্টেশনের মধ্যে।
সিমুলেশন অ্যালুমিনিয়াম স্ট্যাম্পিং ডাই ডিজাইন এবং AHSS ডাই ইঞ্জিনিয়ারিং-এ একইভাবে একটি বড় ভূমিকা পালন করে। তীব্র স্প্রিংব্যাক উচ্চ-শক্তির ইস্পাত ব্যাটারি ট্রেতে পরিলক্ষিত হয়েছে, যেখানে প্রাথমিক TWB ডিজাইনগুলি মোচড় দিয়েছিল যা ফাঁসের জন্য 1.5 মিমি সমতলতার প্রয়োজনীয়তা লঙ্ঘন করেছিল-, ফিজিক্যাল প্রোটোটাইপিং নিশ্চিত হওয়ার আগে পুনরাবৃত্তিমূলক অটোফর্ম সিমুলেশনের মাধ্যমে চিহ্নিত করা হয়েছিল এবং সমাধান করা হয়েছিল৷ ভার্চুয়াল ট্রাইআউট এই উপকরণগুলির জন্য আর ঐচ্ছিক নয়। এটি একটি কার্যকরী ডাই ডিজাইনে একত্রিত হওয়ার একমাত্র অর্থনৈতিকভাবে কার্যকর উপায় যখন 2-মিটার-লং ডিপ-ড্র টুলে শারীরিক পুনরাবৃত্তির জন্য প্রতি লুপে কয়েক সপ্তাহ এবং কয়েক হাজার ডলার খরচ হয়।
এই উপাদান এবং জ্যামিতি চ্যালেঞ্জগুলি ডাই ডিজাইনে শেষ হয় না। তারা সরাসরি ট্রাইআউটে নিয়ে যায়, যেখানে সিমুলেশন ভবিষ্যদ্বাণীগুলি বাস্তব শীট মেটাল আচরণের সাথে মিলিত হয়, এবং মাত্রিক নির্ভুলতা, পৃষ্ঠের গুণমান এবং কাঠামোগত কার্যকারিতা যাচাই করার পুনরাবৃত্তিমূলক প্রক্রিয়া নির্ধারণ করে যে একটি ডাই সত্যিই উত্পাদন প্রস্তুত কিনা-।
ব্যাপক উৎপাদনের আগে ডাই ট্রাইআউট এবং বৈধতা
একটি স্ট্যাম্পিং টুল এবং ডাই দোকানের মেঝেতে নিশ্ছিদ্র দেখতে পারে এবং তারপরও বিভাজন, বলিরেখা বা মাত্রিক বিচ্যুতি দিয়ে প্যানেল তৈরি করতে পারে যা কোনো সমাবেশ উদ্ভিদ গ্রহণ করবে না। একটি সদ্য মেশিন করা ডাই এবং একটি উত্পাদন{1}}অনুমোদিত টুলের মধ্যে ব্যবধান ট্রাইআউট দ্বারা পূরণ করা হয়, একটি কঠোর, পুনরাবৃত্তিমূলক বৈধতা ক্রম যা সাধারণত মোট টুলিং খরচের 30% এবং মোট ইঞ্জিনিয়ারিং টাইমলাইনের প্রায় 40% খরচ করে৷ এই পর্যায়টি এড়িয়ে যান বা তাড়াহুড়ো করুন, এবং গুণমানের সমস্যাগুলি বডিতে ডাউনস্ট্রিম-এ-হোয়াইট অ্যাসেম্বলিতে স্থানান্তরিত হয় যেখানে সেগুলি ঠিক করার জন্য দ্রুত ব্যয়বহুল হয়ে ওঠে।
সুতরাং একটি ডাই মেশিনিং সেন্টার ছেড়ে যাওয়ার মুহুর্ত এবং যেদিন এটি সম্পূর্ণ উত্পাদন গতিতে চলে তার মধ্যে আসলে কী ঘটে? স্ট্যাম্পিং ডাই ট্রাইআউট প্রক্রিয়া শারীরিক চেক, পরিমাপ লুপ এবং পুনরাবৃত্তিমূলক সংশোধনগুলির একটি কাঠামোগত ক্রম অনুসরণ করে, যা সমস্ত OEM{0}}নির্দিষ্ট গ্রহণযোগ্যতা মান দ্বারা নিয়ন্ত্রিত হয়।
স্পটিং থেকে OEM অনুমোদন পর্যন্ত ডাই ট্রাইআউট ধাপ
প্রতিটি অটোমোবাইল স্ট্যাম্পিং ডাই একই মৌলিক বৈধতার পর্যায়গুলির মধ্য দিয়ে যায়, যদিও প্রতিটি পর্যায়ের গভীরতা এবং কঠোরতা আংশিক সমালোচনার সাথে পরিমাপ করে। A ক্লাস A বাহ্যিক প্যানেল ডাই পরীক্ষায় কয়েক মাস ব্যয় করবে। একটি সাধারণ বন্ধনী ডাই দিনের মধ্যে পরিষ্কার হতে পারে। এখানে ক্রমিক কর্মপ্রবাহ রয়েছে:
- ডাই স্পটিং:কোনো অংশ স্ট্যাম্প করার আগে ডাই সারফেসগুলি সঠিক যোগাযোগ বিতরণের জন্য পরীক্ষা করা হয়। একটি পরিষ্কার ফাঁকা উপরের এবং নীচের ডাই অর্ধেকের মধ্যে স্থাপন করা হয়, নীল লেআউট রঞ্জক দিয়ে আঁকা। প্রেসটি বন্ধ হয়ে যায়, এবং ডাই ট্রান্সফার প্যাটার্নটি প্রকাশ করে যে কোথায় যোগাযোগ ঘটে এবং কোথায় ফাঁক থাকে। টুলমেকাররা হাতের-উচ্চ দাগগুলোকে পিষে, যতটা কম করে ফেলেএকবারে 0.05 মিমি, তারপর আবার-চেক করুন। দাগযুক্ত অঞ্চল জুড়ে ন্যূনতম 80% যোগাযোগ এলাকা অর্জন না হওয়া পর্যন্ত এই চক্রটি পুনরাবৃত্তি হয়। চারটি অপারেশনের একটি সম্পূর্ণ ডাই সেটের জন্য, একা স্পটিংয়ের জন্য চার থেকে পাঁচ মাসের সূক্ষ্ম ম্যানুয়াল কাজের প্রয়োজন হতে পারে।
- প্রোডাকশনে প্রাথমিক পরীক্ষা-ইন্টেন্ট প্রেস:ডাইটি এমন একটি প্রেসে ইনস্টল করা হয় যা উত্পাদন প্রেস লাইনের টননেজ, গতি এবং কুশন বৈশিষ্ট্যের সাথে মেলে বা ঘনিষ্ঠভাবে প্রতিলিপি করে। প্রথম প্যানেলগুলি কম গতিতে স্ট্যাম্প করা হয়, এবং প্রকৌশলীরা স্থূল ত্রুটিগুলির জন্য দৃশ্যত পরিদর্শন করেন: ফাটল, তীব্র কুঁচকানো, বা উপাদান প্রবাহের সমস্যা।
- প্যানেল পরিমাপ এবং GD&T যাচাইকরণ:স্ট্যাম্পযুক্ত প্যানেলগুলি একটি চেকিং ফিক্সচারে স্থাপন করা হয় এবং OEM দ্বারা সংজ্ঞায়িত জ্যামিতিক মাত্রা এবং সহনশীলতা (GD&T) কলআউটগুলির বিরুদ্ধে পরিমাপ করা হয়। কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম) বা বহনযোগ্য পরিমাপ অস্ত্র ব্যবহার করে সমালোচনামূলক তথ্য, গর্তের অবস্থান, ফ্ল্যাঞ্জ অ্যাঙ্গেল এবং প্রোফাইল সহনশীলতা যাচাই করা হয়।
- নীল-হালকা বা সাদা-আলো স্ক্যানিং:সম্পূর্ণ-সারফেস 3D স্ক্যানিং স্ট্যাম্পড প্যানেল জুড়ে লক্ষ লক্ষ ডেটা পয়েন্ট ক্যাপচার করে, একটি ডিজিটাল টুইন তৈরি করে যা CAD নামমাত্র জ্যামিতির বিপরীতে আবৃত হয়। রঙের বিচ্যুতি মানচিত্র সহনশীলতা ছাড়িয়ে যাওয়া ক্ষেত্রগুলিকে তাত্ক্ষণিকভাবে প্রকাশ করে, যেখানে প্রকৌশলীদের ঠিক যেখানে ডাই সংশোধন করা প্রয়োজন তা দেখায়।
- ইঞ্জিনিয়ারিং পরিবর্তন পুনরাবৃত্তি:পরিমাপের ডেটার উপর ভিত্তি করে, ডাই ইঞ্জিনিয়াররা টুলের সারফেসগুলিকে সংশোধন করে, ড্রয়ের পুঁতিগুলিকে সামঞ্জস্য করে, রেডিআই গঠন থেকে উপাদান যোগ করে বা অপসারণ করে, অথবা মেশিন স্টিলগুলিকে আবার- ছাঁটাই করে৷ প্রতিটি পরিবর্তন অন্য ট্রাইআউট লুপ ট্রিগার করে: স্ট্যাম্প প্যানেল, পরিমাপ, সহনশীলতার সাথে তুলনা করুন, আবার সামঞ্জস্য করুন।
- OEM প্যানেল অনুমোদন এবং ডাই বাই-বন্ধ:গ্রাহকের মানের দল চেহারার মান, মাত্রিক বৈশিষ্ট্য এবং কার্যকরী সমাবেশ চেকের বিরুদ্ধে চূড়ান্ত নমুনা প্যানেলগুলি পরিদর্শন করে। বাহ্যিক প্যানেলের জন্য, নিয়ন্ত্রিত আলোর অধীনে চাক্ষুষ পরিদর্শন (তেল-স্টোনিং বা হাইলাইট চেকিং) পরিমাপের সরঞ্জামগুলিতে অদৃশ্য পৃষ্ঠের অসম্পূর্ণতা প্রকাশ করে। সমস্ত মানদণ্ড পূরণ করার পরেই OEM আনুষ্ঠানিকভাবে গ্রহণযোগ্যতা ইস্যু করে।
পুনরাবৃত্তি লুপের সংখ্যা পরিবর্তিত হয়। সাধারণ কাঠামোগত অংশগুলির জন্য দুই বা তিনটি রাউন্ডের প্রয়োজন হতে পারে। আঁটসাঁট স্প্রিংব্যাক এবং পৃষ্ঠের প্রয়োজনীয়তা সহ জটিল ক্লাস A প্যানেলগুলি কেনার- আগে দশ বা তার বেশি সংশোধন রাউন্ডের মধ্যে দিয়ে যেতে পারে৷
সিমুলেশন-থেকে-শারীরিক বৈধতা কর্মপ্রবাহ
সিমুলেশন সফ্টওয়্যার গঠন করে ভার্চুয়াল ট্রাইআউট মৌলিকভাবে পরিবর্তন করেছে যে কীভাবে ইঞ্জিনিয়াররা স্বয়ংচালিত প্রোগ্রামগুলিতে ডাই ভ্যালিডেশন এবং অনুমোদনের সাথে যোগাযোগ করে। কোনো ইস্পাত কাটার আগে, সসীম উপাদান বিশ্লেষণ সমগ্র গঠন ক্রম জুড়ে উপাদান প্রবাহ, পাতলা বন্টন, কুঁচকানো ঝুঁকি অঞ্চল এবং স্প্রিংব্যাক মাত্রার পূর্বাভাস দেয়। এই ভবিষ্যদ্বাণীগুলি প্রাথমিক ডাই পৃষ্ঠের ক্ষতিপূরণ, ড্রয় বিড বসানো এবং ফাঁকা ধারক চাপের সেটিংস নির্দেশ করে।
কিন্তু সিমুলেশন শারীরিক পরীক্ষা দূর করে না। এটি সংকুচিত করে।ভার্চুয়াল ডাই ট্রাইআউটসংখ্যাগরিষ্ঠ ইস্যুগুলিকে ডিজিটালভাবে শনাক্ত করুন এবং সমাধান করুন, তাই ফিজিক্যাল ডাই প্রেসে পৌঁছেছে ইতিমধ্যেই উৎপাদন মানের কাছাকাছি। প্রথম আঘাতে একটি বিভাজন আবিষ্কার করার পরিবর্তে এবং সপ্তাহের সমস্যা সমাধানে ব্যয় করার পরিবর্তে, প্রকৌশলীরা ইতিমধ্যেই জানেন যে উপাদানটি কোথায় পাতলা হচ্ছে এবং সেই অনুযায়ী প্রাক-ক্ষতি প্রদান করেছেন৷ শারীরিক পরীক্ষা তারপর অনুসন্ধানের পরিবর্তে নিশ্চিতকরণ হিসাবে কাজ করে।
যেখানে সিমুলেশন ভবিষ্যদ্বাণী এবং শারীরিক ফলাফলের মধ্যে অসঙ্গতি দেখা দেয়, ইঞ্জিনিয়াররা মূল কারণগুলি তদন্ত করে: সিমুলেশন ইনপুট এবং প্রকৃত কয়েলের মধ্যে উপাদান সম্পত্তির পার্থক্য, সিমুলেশন ক্যাপচার করেনি এমন লোডের নিচে চাপা বিচ্যুতি, বা ঘর্ষণ অবস্থা যা মডেল করা সহগ থেকে আলাদা। প্রতিটি অসঙ্গতি সিমুলেশন মডেলে ফিরে আসে, পরবর্তী প্রোগ্রামের জন্য সঠিকতা উন্নত করে।
সম্পর্ক উভয় উপায়ে কাজ করে। ফিজিক্যাল ট্রাইআউট ডেটা, বিশেষ করে নীল-হালকা স্ক্যান ফলাফল সিমুলেশন ভবিষ্যদ্বাণীর বিপরীতে আবৃত, সিমুলেশনের নির্ভুলতাকে যাচাই করে। OEMs ক্রমবর্ধমানভাবে তাদের ডাই বৈধতা এবং অনুমোদন স্বয়ংচালিত মান অংশ হিসাবে এই পারস্পরিক সম্পর্ক প্রয়োজন. যদি আপনার সিমুলেশন প্লাস বা মাইনাস 0.5 মিমি স্প্রিংব্যাকের পূর্বাভাস দেয় এবং ফিজিক্যাল প্যানেল প্লাস বা মাইনাস 2.0 মিমি দেখায়, তাহলে টুলমেকারকে অবশ্যই মূল কারণ বোঝার প্রদর্শন করতে হবে OEM সংশোধনের পথ গ্রহণ করার আগে।
পরীক্ষার সময় আবিষ্কৃত সাধারণ সমস্যাগুলি অনুমানযোগ্য বিভাগে পড়ে:
- বিভাজন:গঠনের সীমা ছাড়িয়ে উপাদান পাতলা করা, সাধারণত টাইট ব্যাসার্ধে বা যেখানে ড্রয়ের গভীরতা উপাদান নমনীয়তা অতিক্রম করে। সংশোধনমূলক ক্রিয়াগুলির মধ্যে রয়েছে ব্যাসার্ধ বাড়ানো, উপাদান প্রবাহকে পুনঃনির্দেশিত করার জন্য ড্র বিড যোগ করা, বা ফাঁকা আকৃতি পরিবর্তন করা।
- বলিরেখা:বাইন্ডার এলাকায় অপর্যাপ্ত নিরোধক শক্তি বা অত্যধিক উপাদান সংকোচন। সমাধানগুলি ফাঁকা ধারক চাপ বাড়ানো থেকে লক পুঁতি যোগ করা বা বাইন্ডারের জ্যামিতি পরিবর্তন করা পর্যন্ত।
- স্প্রিংব্যাক বিচ্যুতি:প্রেস খোলার পরে ইলাস্টিক পুনরুদ্ধার প্যানেলটিকে সহনশীলতা থেকে বের করে দেয়। সংশোধনের মধ্যে আবার-মেশিনিং ডাই সারফেসগুলিকে বেশি-ক্ষতিপূরণ দিতে হয়, কখনও কখনও একাধিক পুনরাবৃত্তির প্রয়োজন হয় কারণ প্রতিটি পরিবর্তন প্যানেলের অন্য কোথাও স্প্রিংব্যাক প্যাটার্নকে সরিয়ে দেয়।
- পৃষ্ঠের ত্রুটি:অসম্পূর্ণতাগুলি শুধুমাত্র নিয়ন্ত্রিত আলোর অধীনে দৃশ্যমান, যার মধ্যে রয়েছে শক্তিশালীকরণের পাঁজরের উপর সিঙ্কের চিহ্ন, অসম্পূর্ণ দাগ থেকে মারা যাওয়ার চিহ্ন বা অনুপযুক্ত উপাদান প্রবাহ থেকে স্লাইডিং চিহ্ন। এগুলিকে ক্লাস এ ডিজে সমাধান করার জন্য অত্যন্ত সুনির্দিষ্ট স্থানীয় গ্রাইন্ডিং এবং রি{1}}পলিশিং প্রয়োজন৷
প্রতিটি সংশোধনমূলক ক্রিয়া একই লুপ অনুসরণ করে: ডাই সংশোধন করুন, নতুন প্যানেল স্ট্যাম্প করুন, পরিমাপ করুন, তুলনা করুন। এটি একটি শ্রমসাধ্য কাজ, কিন্তু এটি এমন একটি টুলকে আলাদা করে যা গ্রহণযোগ্য অংশগুলিকে এমন একটি থেকে আলাদা করে যা ক্লাস A সহনশীলতা ধারণ করে প্রতি মিনিটে 12 স্ট্রোক, শিফটের পর শিফটে, পাঁচ বা তার বেশি বছরের উত্পাদনের জন্য।
ডাই ভ্যালিডেশন নিশ্চিত করে যে টুলটি ভালো অংশ তৈরি করতে পারে। লক্ষ লক্ষ চক্র ধরে এটিকে ভাল অংশ তৈরি করে রাখা সম্পূর্ণ ভিন্ন শৃঙ্খলার পরিচয় দেয়: পরিকল্পিত রক্ষণাবেক্ষণ, পরিধান পর্যবেক্ষণ, এবং পদ্ধতিগত ব্যর্থতা মোড ব্যবস্থাপনা যা ছোট সমস্যাগুলিকে অপরিকল্পিত লাইন স্টপেজ হতে বাধা দেয়।
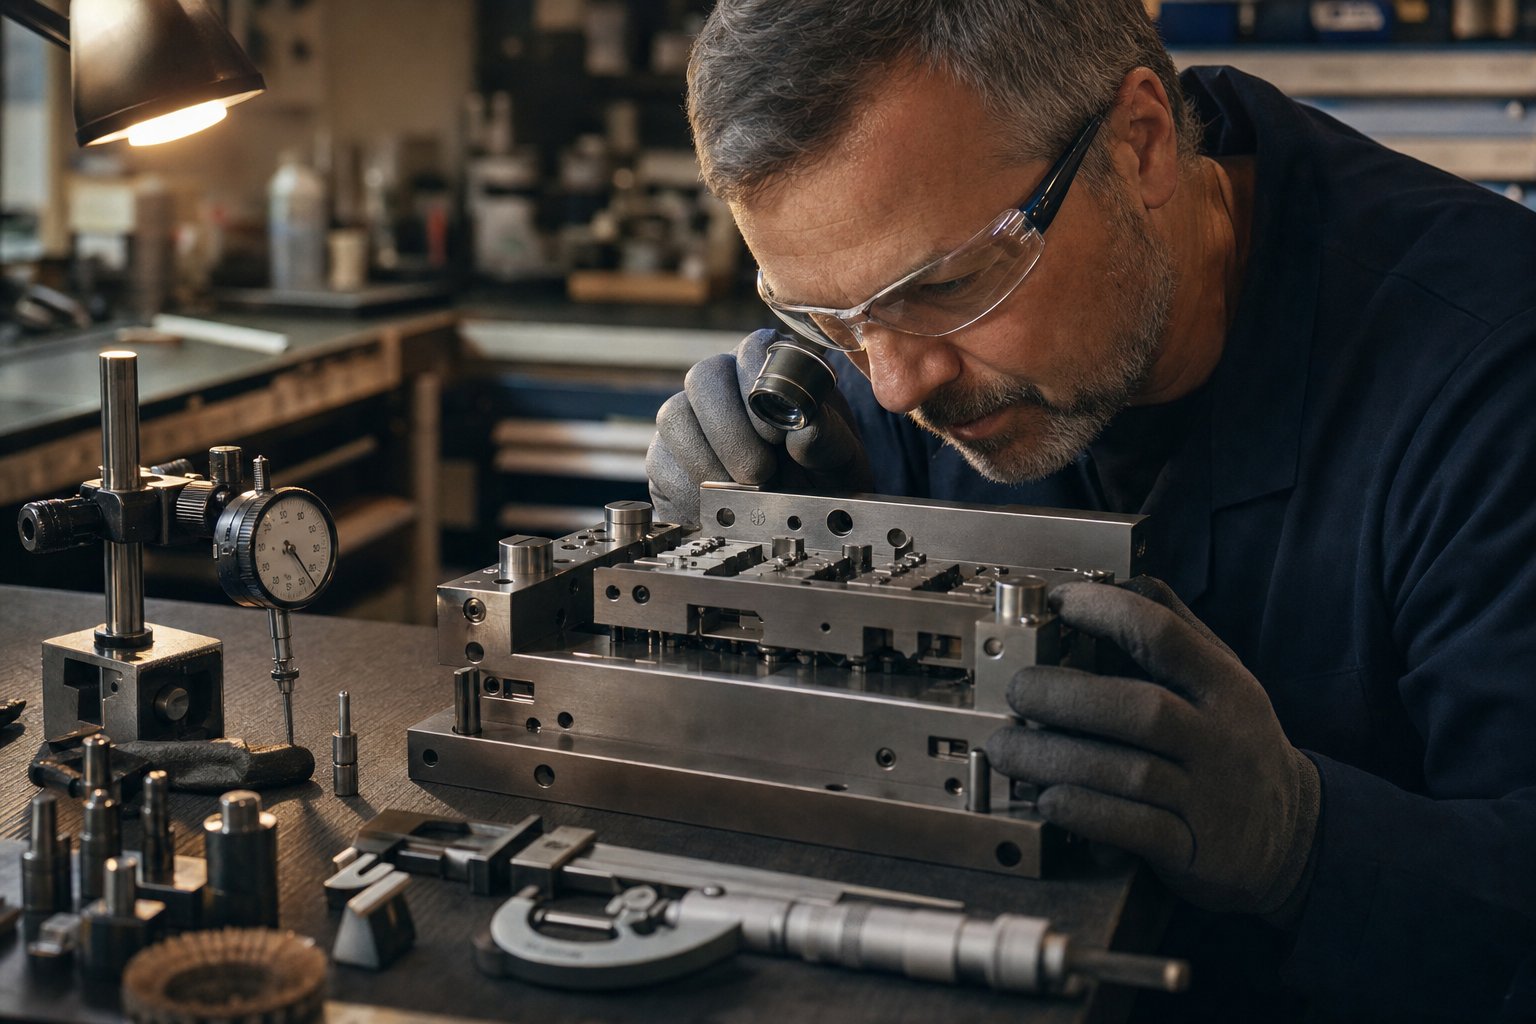
স্ট্যাম্পিং ডাই ব্যর্থতা মোড এবং রক্ষণাবেক্ষণ সমস্যা সমাধান
বৈধতা নিশ্চিত করে যে একটি ডাই ভাল অংশ তৈরি করতে পারে। এটি লক্ষ লক্ষ চক্র জুড়ে ভাল অংশ উত্পাদন রাখা একটি সম্পূর্ণ ভিন্ন চ্যালেঞ্জ. উচ্চ -গতির স্বয়ংচালিত স্ট্যাম্পিং-এ, এক ঘণ্টার অপরিকল্পিত ডাউনটাইমের খরচ হতে পারে $26,000 থেকে $260,000 বা প্লান্ট স্কেলের উপর নির্ভর করে। তবুও বেশিরভাগ স্ট্যাম্পিং ডাই ব্যর্থতার মোড এবং মেরামতের পরিস্থিতিগুলি অনুমানযোগ্য, যার মানে সেগুলি প্রতিরোধযোগ্য। প্রতিক্রিয়াশীল অগ্নিনির্বাপণ এবং সক্রিয় নিয়ন্ত্রণের মধ্যে ব্যবধান নেমে আসে কীভাবে ডাই ডিগ্র্যাজ হয় এবং স্ট্যাম্পিং ডাই রক্ষণাবেক্ষণের সময়সূচী তৈরি করে যা স্ক্র্যাপ হওয়ার আগেই পরিধান করে।
অটোমোটিভ স্ট্যাম্পিং-এ সাধারণ ডাই ব্যর্থতার মোড
প্রতিটি মৃত্যু তার পরিধান নিদর্শনগুলির মাধ্যমে একটি গল্প বলে। আপনি যখন জানেন কী সন্ধান করতে হবে, শারীরিক প্রমাণ সরাসরি মূল কারণের দিকে নির্দেশ করে। স্বয়ংচালিত স্ট্যাম্পিং লাইনগুলিতে উত্পাদন দলগুলি প্রায়শই মুখোমুখি হয় এমন ব্যর্থতার মোডগুলি এখানে রয়েছে:
কাটিয়া প্রান্ত পরিধান এবং ভাঙ্গন.এটি সবচেয়ে সাধারণ ব্যর্থতার মোড। শীট ধাতু এবং কাটা পৃষ্ঠের মধ্যে ঘর্ষণ ধীরে ধীরে প্রান্ত প্রোফাইল বৃত্তাকার, স্ট্যাম্প করা অংশে ক্রমান্বয়ে বড় burrs উত্পাদন করে। AHSS গ্রেডের সাথে, ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের হার নাটকীয়ভাবে ত্বরান্বিত হয় কারণ শীট উপাদানের কঠোরতা টুলিং-এর মতোই হয়। কার্বাইড স্ট্যাম্পিং ছিদ্রকারী স্টেশনগুলিতে মারা যায় এই অবক্ষয়টি প্রচলিত টুল স্টিলের তুলনায় অনেক বেশি সময় ধরে প্রতিরোধ করে, কিন্তু এমনকি কার্বাইড সন্নিবেশের জন্য শেষ পর্যন্ত রিগ্রাইন্ডিং বা প্রতিস্থাপনের প্রয়োজন হয়।
ব্যাসার্ধ ভাঙ্গন আঁকুন।প্রতিটি স্ট্রোকের সময় শীট ধাতু তাদের উপর প্রবাহিত হওয়ায় রেডিআই তীব্র যোগাযোগের চাপ অনুভব করে। সময়ের সাথে সাথে, মাইক্রো-পলিশিং গলিং, তারপর পৃষ্ঠের রুক্ষকরণে রূপান্তরিত হয় যা প্রতিটি প্যানেলকে চিহ্নিত করে। ক্লাস A মারা গেলে, এমনকি সূক্ষ্ম ব্যাসার্ধের অবক্ষয় স্ট্যাম্পযুক্ত প্যানেল পৃষ্ঠে দৃশ্যমান হয়।
তাপীয় ক্লান্তি এবং যান্ত্রিক ওভারলোড থেকে ক্র্যাকিং।সাইক্লিক লোডিং স্ট্রেস কনসেন্ট্রেশন পয়েন্টে মাইক্রো-ফাটল দেখায় যেমন তীক্ষ্ণ অভ্যন্তরীণ কোণ, ফিললেট ট্রানজিশন, এবং পৃষ্ঠের ত্রুটিযুক্ত এলাকায়। প্রতিটি প্রেস স্ট্রোকের সাথে এই ফাটলগুলি ক্রমবর্ধমানভাবে বৃদ্ধি পায়। তাপীয় ক্লান্তি সমস্যাটিকে আরও জটিল করে তোলে, বিশেষ করে উচ্চ-গতির ক্রিয়াকলাপে যেখানে ঘর্ষণ-উত্পন্ন তাপ চক্র ডাই পৃষ্ঠে প্রসারণ এবং সংকোচনের চাপ তৈরি করে। শনাক্ত না হলে, বিপর্যয়কর ফ্র্যাকচার না হওয়া পর্যন্ত মাইক্রো-ফাটল ছড়িয়ে পড়ে।
গ্যালিং।বিশেষত অ্যালুমিনিয়াম এবং উন্নত উচ্চ-শক্তির ইস্পাতগুলির সাথে সমস্যাযুক্ত, যখন উপাদানগুলি শীট থেকে ডাই পৃষ্ঠে স্থানান্তরিত হয় তখন ঘর্ষণে মাইক্রো-ঢালাইয়ের মাধ্যমে-উত্তপ্ত যোগাযোগ বিন্দুতে স্থানান্তরিত হয়। অ্যালুমিনিয়ামের সাহায্যে, স্থানান্তরিত উপাদান ক্রমান্বয়ে তৈরি হয়, পরবর্তী প্যানেলগুলিকে স্কোর করে। AHSS-এর সাহায্যে, চরম যোগাযোগের চাপ PVD আবরণ ছিঁড়ে ফেলতে পারে এবং উন্মুক্ত সাবস্ট্রেটের উপর আঠালো পরিধান শুরু করতে পারে। গ্যালিং বিশেষত ছলনাময় কারণ এটি একবার শুরু হলে ত্বরান্বিত হয়, প্রতিটি চক্র পূর্বে স্থানান্তরিত উপাদানকে ডাই পৃষ্ঠের গভীরে চাপ দেয়।
সময় এবং ফিড{0}}সম্পর্কিত ব্যর্থতা।প্রগতিশীল মৃত্যু প্রেস স্ট্রোক, স্ট্রিপ ফিড অগ্রিম এবং পাইলট পিন এনগেজমেন্টের মধ্যে সুনির্দিষ্ট সিঙ্ক্রোনাইজেশনের উপর নির্ভর করে। যখন ফিড পিচ ড্রিফ্ট, পাইলট টাইমিং শিফ্ট, বা স্ট্রিপ লিফটাররা আবদ্ধ হয়, তখন স্ট্রিপটি স্টেশনে কিছুটা অফ- অবস্থানে আসে। ফলাফলের পরিসীমা ভুল ছিদ্র এবং বিকৃত বৈশিষ্ট্য থেকে বিপর্যয়কর স্লাগ টানা পর্যন্ত যেখানে কাটা স্লাগগুলি আবার ডাই ফেসে টানা হয়, কাটা প্রান্তগুলিকে ক্ষতিগ্রস্ত করে এবং একটি একক আঘাতে পৃষ্ঠগুলি গঠন করে।
নীচের সারণীটি এই ব্যর্থতার মোডগুলিকে তাদের মূল কারণগুলির সাথে মানচিত্র করে, প্রোডাকশন মেঝেতে দৃশ্যমান উপসর্গগুলি এবং সংশোধনমূলক ক্রিয়াগুলি যা তাদের সমাধান করে:
| ব্যর্থতা মোড | মূল কারণ | দৃশ্যমান লক্ষণ | সংশোধনমূলক কর্ম |
|---|---|---|---|
| কাটিয়া প্রান্ত পরিধান | শীট ধাতুর সাথে ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ, উপাদান গ্রেডের জন্য অপর্যাপ্ত ডাই কঠোরতা, অপর্যাপ্ত তৈলাক্তকরণ | স্ট্যাম্প করা অংশে ক্রমবর্ধমান burrs, বর্ধিত কাটিয়া বল, রুক্ষ কাটা প্রান্ত | কাটিং প্রান্তগুলিকে তীক্ষ্ণ বা রিগ্রিন্ড করুন, PVD আবরণ প্রয়োগ করুন, উচ্চ{0}} পরিধানের স্টেশনগুলির জন্য কার্বাইড সন্নিবেশে আপগ্রেড করুন, লুব্রিকেন্ট ডেলিভারি যাচাই করুন |
| ব্যাসার্ধ ভাঙ্গন আঁকুন | গঠনের সময় উচ্চ যোগাযোগের চাপ, উপাদান পিকআপ, ব্যাসার্ধে দুর্বল পৃষ্ঠ ফিনিস, অপর্যাপ্ত আবরণ | গঠিত প্যানেলে স্কোর চিহ্ন, ড্র রেডিআইতে দৃশ্যমান গ্যালিং, ক্লাস এ অংশে পৃষ্ঠের রুক্ষতা | ব্যাসার্ধের পৃষ্ঠগুলিকে পোলিশ করুন এবং পুনরুদ্ধার করুন, কম-ঘর্ষণ আবরণ প্রয়োগ করুন (CrN বা DLC), ড্র রেডিআই-এ তৈলাক্তকরণ বাড়ান, ফাঁকা ধারক চাপ সেটিংস যাচাই করুন |
| তাপীয় ক্লান্তি ক্র্যাকিং | ডাই সারফেসে সাইক্লিক হিটিং/কুলিং, হাই-স্পিড অপারেশন, তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি চাপের ঘনত্ব তৈরি করে | সূক্ষ্ম ক্র্যাক নেটওয়ার্ক (তাপ পরীক্ষা) কাজের পৃষ্ঠতল, ঘটনাক্রমে চিপিং বা spalling | চাপের ঘনত্ব কমাতে ফিলেট রেডিআই বাড়ান, সম্ভব হলে প্রেসের গতি কমিয়ে দিন, উচ্চ তাপীয় ক্লান্তি প্রতিরোধের (S7 বা হট-কাজের গ্রেড) সহ টুল স্টিল নির্বাচন করুন, হিট সংখ্যার উপর ভিত্তি করে পরিদর্শন ব্যবধান নির্ধারণ করুন |
| যান্ত্রিক ওভারলোড ক্র্যাকিং | অত্যধিক প্রেস টনেজ, স্লাগ স্ট্যাকিং, ডবল-হিট ইভেন্ট, অপর্যাপ্ত ডাই সেকশন পুরুত্ব | ডাই কম্পোনেন্টের আকস্মিক ফাটল, কোণ বা মাউন্টিং গর্ত থেকে দৃশ্যমান ফাটল প্রচার | টনেজ সেটিংস যাচাই করুন, ওভারলোড সুরক্ষা ইনস্টল করুন, অপর্যাপ্ত ক্রস-বিভাগ সহ বিভাগগুলি পুনরায় ডিজাইন করুন, শিফ্ট বিরতিতে স্লাগ তৈরির জন্য পরিদর্শন করুন |
| গ্যালিং (অ্যালুমিনিয়াম) | মাইক্রো-ওয়েল্ডিং থেকে আঠালো পরিধান, অপর্যাপ্ত পৃষ্ঠের পলিশ, শুকনো বা খারাপভাবে লুব্রিকেটেড পরিচিতি, টাইট ড্র ক্লিয়ারেন্স | ডাই সারফেসগুলিতে উপাদান তৈরি করা, স্ট্যাম্পযুক্ত অংশগুলিতে প্রগতিশীল স্ক্র্যাচিং, ক্রমবর্ধমান টান বল | Ra 0.2 মাইক্রোমিটারের নিচে পোলিশ ডাই সারফেস, DLC বা পালিশ করা CrN আবরণ প্রয়োগ করুন, তৈলাক্তকরণের ধরন এবং কভারেজ অপ্টিমাইজ করুন, যেখানে সম্ভবপর ড্র ক্লিয়ারেন্স খুলুন |
| গ্যালিং (AHSS) | চরম যোগাযোগ চাপ স্ট্রিপিং আবরণ, উচ্চ শীট কঠোরতা, স্তর থেকে আবরণ delamination | উচ্চ- পরিধান এলাকায় আবরণের ক্ষতি, আঠালো উপাদান স্থানান্তর, গঠিত অংশে পৃষ্ঠের স্কোরিং | PM টুল স্টিল সাবস্ট্রেটে আপগ্রেড করুন, মাল্টি-লেয়ার PVD সিস্টেম (TiAlN) প্রয়োগ করুন, সাবস্ট্রেট স্তরে ডাই হার্ডনেস বাড়ান, PM স্টপের সময় আবরণ আনুগত্য যাচাই করুন |
| ফিড এবং সময় ব্যর্থতা | পিচ ড্রিফ্ট, পাইলট পরিধান, লিফটার রেল বাইন্ডিং, সার্ভো ফিডার ত্রুটি, স্ট্রিপ বাকলিং | ভুল ছিদ্র, অংশ-থেকে-আংশিক মাত্রার পরিবর্তন, স্লাগ টান, স্ট্রিপ জ্যাম, জরুরী স্টপগুলি চাপুন | ফিড পিচ এবং পাইলটের অবস্থা যাচাই করুন, ধ্বংসাবশেষ বা পরিধানের জন্য লিফটার রেলগুলি পরিদর্শন করুন, সার্ভো ফিডার ক্রমাঙ্কন পরীক্ষা করুন, স্লাগ টান প্রতিরোধ করতে স্ক্র্যাপ পাথগুলি পরিষ্কার করুন |
প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী এবং পরিদর্শন প্রোটোকল
প্রতিক্রিয়াশীল রক্ষণাবেক্ষণের খরচ পরিকল্পিত হস্তক্ষেপের চেয়ে তিন থেকে পাঁচ গুণ বেশি। একটি ভাল-গঠিত স্ট্যাম্পিং ডাই রক্ষণাবেক্ষণের সময়সূচী পরিদর্শন এবং পরিষেবার কাজগুলিকে উৎপাদন ভিত্তিক ট্রিগারগুলির সাথে সংযুক্ত করে, বিশেষত স্ট্রোক গণনা, শুধুমাত্র ক্যালেন্ডার তারিখের উপর নির্ভর না করে। একই হারে ডাইস পরেন না। 1180 MPa ডুয়াল ফেজ স্টিলে প্রতি মাসে 200,000 হিট চালানোর একটি টুল একটি স্ট্যাম্পিং 50,000 হালকা ইস্পাত বন্ধনীর চেয়ে অনেক দ্রুত হ্রাস পায়।
সবচেয়ে কার্যকর পদ্ধতির সাথে সময় ভিত্তিক চেক-কে একত্রিত করেস্ট্রোক-গণনা-ভিত্তিক ট্রিগারপরিচিত পরিধান আইটেমগুলির জন্য নথিভুক্ত হিট-প্রতি-পরিষেবার বিরতিতে। এখানে একটি ব্যবহারিক কাঠামো আছে:
- প্রতি শিফট:যন্ত্রাংশে burrs, অস্বাভাবিক প্রেসের আওয়াজ, স্ক্র্যাপ পাথগুলিতে স্লাগ বিল্ডআপ এবং লুব্রিকেশন ডেলিভারি নিশ্চিতকরণের জন্য ভিজ্যুয়াল চেক। যেকোনো প্রান্ত-সম্পর্কিত গুণমান পরিবর্তন অবিলম্বে ফ্ল্যাগ করুন।
- দৈনিক:পাইলট, স্প্রিংস, গাইড, স্ট্রিপ ট্র্যাকিং এবং পুনরাবৃত্তি{0}}সমস্যা স্টেশনগুলি পরিদর্শন করুন৷ স্ক্র্যাপ পাথ এবং যোগাযোগের পৃষ্ঠগুলি পরিষ্কার করুন। কোনো ত্রুটি, সমন্বয়, বা ডাউনটাইম কারণ লগ.
- সাপ্তাহিক:নথিভুক্ত মানদণ্ডের বিরুদ্ধে পুনরাবৃত্ত পরিধান আইটেম পরিমাপ. টর্ক-আলগা হওয়ার ইতিহাস সহ ফাস্টেনারগুলি পরীক্ষা করুন। প্রতিটি গুরুত্বপূর্ণ স্টেশনের জন্য হিটগুলি-প্রতি-পরিষেবার ইতিহাস আপডেট করুন৷
- স্ট্রোক-গণনা-ভিত্তিক (সাধারণত প্রতি 50,000 থেকে 150,000 হিট উপাদান এবং ডাই জটিলতার উপর নির্ভর করে):সমস্ত কাটিয়া প্রান্তের সম্পূর্ণ তীক্ষ্ণ পর্যালোচনা, গ্যালিং বা রুক্ষ করার জন্য ড্র রেডিআই পরিদর্শন, আবরণের অবস্থা মূল্যায়ন, স্প্রিং ফ্রি- দৈর্ঘ্য পরীক্ষা, গাইড পিন এবং বুশিং পরিষেবা, এবং গুরুত্বপূর্ণ গঠিত বৈশিষ্ট্যগুলির মাত্রিক যাচাইকরণ।
- বার্ষিক বা বড় হিট -গণনা মাইলফলক:সম্পূর্ণ টিয়ারডাউন, সম্পূর্ণ মেট্রোলজি পর্যালোচনা, ক্রমবর্ধমান পরিধান প্রবণতা বিশ্লেষণ, এবং ঐতিহাসিক ডেটার উপর ভিত্তি করে PM স্ট্যান্ডার্ড রিভিশন।
স্ট্রোক-কাউন্ট ট্রিগারটি গুরুত্বপূর্ণ কারণ এটি অতিবাহিত সময়ের পরিবর্তে প্রকৃত ডাই লোডিং প্রতিফলিত করে। তিন সপ্তাহ ধরে অলস বসে থাকা ডাইকে পরিষ্কার করা এবং মরিচা প্রতিরোধ করা প্রয়োজন, ধারালো করা নয়। একটি ডাই যা দুই সপ্তাহে 400,000 হিট করেছে তার ক্যালেন্ডার যা বলছে তা নির্বিশেষে সম্পূর্ণ এজ পরিদর্শন প্রয়োজন।
প্রতিটি পিএম স্টপে রেকর্ডিং ফলাফল ক্রমাগত উন্নতির জন্য ডেটা ভিত্তি তৈরি করে। যখন আপনি ট্র্যাক করতে পারেন যে স্টেশন 4-এর ভেদন পাঞ্চকে ধারাবাহিকভাবে 120,000 হিটগুলিতে রিগ্রাইন্ড করার প্রয়োজন যখন স্টেশন 7 200,000 স্থায়ী হয়, তখন আপনি তীক্ষ্ণ সময়সূচী পরিকল্পনা করতে পারেন যা প্রেস থেকে অকালে ডাই টেনে না নিয়ে বুর-সম্পর্কিত গুণমান এস্কেপ প্রতিরোধ করে৷ সেই ইতিহাসও প্রকাশ করে যখন রুটিন রক্ষণাবেক্ষণ আর পর্যাপ্ত থাকে না, যখন একটি স্টেশনের পরিষেবার ব্যবধান ক্রমাগত সংক্ষিপ্ত হতে থাকে, এটি ইঙ্গিত দেয় যে মূল সমস্যাটি স্বাভাবিক পরিধান থেকে এমন একটি নকশা বা উপাদানের অসঙ্গতিতে স্থানান্তরিত হয়েছে যা কোন পরিমাণ তীক্ষ্ণতা সমাধান করবে না।
সক্রিয় ডাই রক্ষণাবেক্ষণ সরঞ্জামের জীবনকে প্রসারিত করে, অপরিকল্পিত ডাউনটাইম হ্রাস করে এবং দীর্ঘস্থায়ী বছর ধরে উত্পাদন প্রচারাভিযানের অংশের গুণমানকে স্থিতিশীল করে। এটি প্রাতিষ্ঠানিক জ্ঞানও তৈরি করে যা প্রকৌশল দলগুলির মূল্যায়ন করার সময় প্রয়োজন হয় যে একজন ডাই পার্টনার সম্পূর্ণ প্রোগ্রাম লাইফসাইকেল সমর্থন করতে পারে কিনা, প্রাথমিক নির্মাণ থেকে শুরু করে কয়েক দশকের উৎপাদন পরিষেবার মাধ্যমে।
সঠিক অটোমোটিভ স্ট্যাম্পিং ডাই সরবরাহকারী নির্বাচন করা
একটি ডাই যা নির্দোষ যন্ত্রাংশ স্ট্যাম্প করে তা কেবল সেই অংশীদারের মতোই নির্ভরযোগ্য যে এটি তৈরি করে, এটিকে রক্ষণাবেক্ষণ করে এবং এটিকে এক দশক বা তারও বেশি সময় ধরে থাকা গাড়ির প্রোগ্রামে সমর্থন করে৷ পূর্ববর্তী বিভাগগুলি উপাদান নির্বাচন থেকে ব্যর্থতার মোড প্রতিরোধ পর্যন্ত সবকিছুই কভার করে, কিন্তু সেই সমস্ত জ্ঞান একটি সিদ্ধান্তের উপর ভিত্তি করে বেঁচে থাকে বা মারা যায়: কোন ধাতব স্ট্যাম্পিং প্রস্তুতকারককে আপনি আপনার টুলিং বিনিয়োগের সাথে বিশ্বাস করেন। ভালভাবে বেছে নিন, এবং আপনি একটি সহযোগিতামূলক প্রকৌশল সম্পর্ক পাবেন যা প্রেস ফ্লোরে পৌঁছানোর আগে সমস্যাগুলির পূর্বাভাস দেয়। খারাপভাবে বেছে নিন, এবং আপনি উত্তরাধিকারসূত্রে মানের অস্থিরতা, ডেলিভারি বিলম্ব, এবং ব্যয়বহুল আবিষ্কার যে আপনার টুলিং অংশীদার প্রকৌশল পরিবর্তনগুলিকে-প্রোগ্রামের মাঝামাঝি সমর্থন করতে পারে না।
তাহলে কি একটি সক্ষম স্বয়ংচালিত স্ট্যাম্পিং ডাই সরবরাহকারীকে একটি থেকে আলাদা করে যা শুধুমাত্র একটি প্রতিযোগিতামূলক মূল্য উদ্ধৃত করে? মূল্যায়নটি খরচ-প্রতি-টুল তুলনার চেয়ে অনেক গভীরে যায়৷
একটি স্ট্যাম্পিং ডাই প্রস্তুতকারকের মূল্যায়নের জন্য মূল মানদণ্ড
যখন ইঞ্জিনিয়ারিং দলগুলি স্ট্যাম্পিং ডাই ম্যানুফ্যাকচারিং অংশীদার নির্বাচনের কাছে যায়, তখন তাদের একটি কাঠামোগত কাঠামোর প্রয়োজন হয় যা প্রযুক্তিগত ক্ষমতা, গুণমান ব্যবস্থা এবং জীবনচক্রের প্রস্তুতিকে কভার করে। এখানে সবচেয়ে গুরুত্বপূর্ণ মানদণ্ড আছে:
- ইঞ্জিনিয়ারিং এবং সিমুলেশন ক্ষমতা:সরবরাহকারী কি স্ট্যাম্পিং সিমুলেশন (অটোফর্ম, পিএএম-স্ট্যাম্প, বা সমতুল্য)-ঘরে করতে পারে? তারা কি পার্ট ডেভেলপমেন্টের সময় ডিজাইন-এর জন্য-উৎপাদনযোগ্যতা (DFM) প্রতিক্রিয়া প্রদান করে? সিমুলেশন দক্ষতার সাথে একজন অংশীদার ডাই কনস্ট্রাকশন শুরু হওয়ার আগে, ট্রাইআউট টাইমলাইনগুলি সংকুচিত করে এবং পুনরাবৃত্তি লুপগুলি হ্রাস করার আগে ঝুঁকিগুলি চিহ্নিত করে৷
- উপাদান এবং প্রক্রিয়া দক্ষতা:আপনার প্রোগ্রামের প্রয়োজনীয় নির্দিষ্ট উপকরণগুলির সাথে প্রস্তুতকারকের কি নথিভুক্ত অভিজ্ঞতা আছে? AHSS, অ্যালুমিনিয়াম, এবং মিশ্র{0}}বস্তু খালি গঠনের জন্য প্রতিটি আলাদা টুলিং কৌশলের প্রয়োজন। একটি সরবরাহকারী যার কেবলমাত্র হালকা ইস্পাতে গভীর অভিজ্ঞতা রয়েছে তারা আবরণ, টনেজ এবং স্প্রিংব্যাক চ্যালেঞ্জগুলির সাথে লড়াই করবে যা আধুনিক EV এবং হালকা ওজনের প্ল্যাটফর্মগুলি প্রবর্তন করে।
- চেষ্টা করার জন্য প্রেস ক্ষমতা:ইন হাউস ট্রাইআউটের জন্য পর্যাপ্ত প্রেস টনেজ এবং বেড সাইজ ছাড়াই একজন ডাই বিল্ডারকে অবশ্যই আউটসোর্স ভ্যালিডেশন, খরচ, লিড টাইম এবং যোগাযোগের স্তর যোগ করতে হবে। যাচাই করুন যে তাদের ট্রাইআউট প্রেসগুলি কুশন সিস্টেম, স্লাইড গতি এবং টনেজ ক্ষমতা সহ আপনার উত্পাদন প্রেসের বৈশিষ্ট্যগুলির সাথে মেলে বা ঘনিষ্ঠভাবে প্রতিলিপি করে৷
- গুণমান সার্টিফিকেশন: আইএটিএফ 16949সার্টিফিকেশন হল স্বয়ংচালিত শিল্পের গুণমান ব্যবস্থাপনার মান এবং সংকেত যে একজন সরবরাহকারী প্রক্রিয়া শৃঙ্খলা, ট্রেসেবিলিটি, এবং ক্রমাগত উন্নতির সিস্টেমগুলি OEM-এর প্রয়োজন বজায় রাখে। ISO 9001 বৃহত্তর মান ব্যবস্থাপনা ভিত্তি প্রদান করে। উভয়ই যেকোনো গুরুতর স্বয়ংচালিত টুলিং প্রোগ্রামের জন্য অ-আলোচনাযোগ্য বেসলাইন প্রয়োজনীয়তা হওয়া উচিত।
- সম্পূর্ণ জীবনচক্র সমর্থন:সর্বোত্তম অংশীদারিত্ব প্রোটোটাইপ টুলিং থেকে উৎপাদন লঞ্চ, চলমান রক্ষণাবেক্ষণ, এবং প্রকৌশল পরিবর্তন বাস্তবায়নের মাধ্যমে প্রসারিত হয়। একজন সরবরাহকারী যিনি ডাই তৈরি করেন কিন্তু মাঝামাঝি-জীবনের পুনর্নবীকরণ, অতিরিক্ত উপাদান তৈরি, বা বস্তুগত পরিবর্তনের জন্য পুনঃপ্রকৌশলীকরণ-কে সমর্থন করতে পারেন না যখন উত্পাদনের প্রয়োজনীয়তাগুলি বিকশিত হয় তখন আপনাকে আটকে রাখে৷
- প্রোটোটাইপিং এবং নমুনা পরিষেবা:প্রোটোটাইপ যন্ত্রাংশ তৈরি করার ক্ষমতা প্রোডাকশন টুলিং করার আগে আপনার দলকে ফিট, ফাংশন এবং অ্যাসেম্বলির সামঞ্জস্যতা যাচাই করতে দেয়। এটি ডিজাইনের সমস্যাগুলি ধরে যখন পরিবর্তনগুলি সস্তা হয়, শক্ত হয়ে যাওয়া উত্পাদন ইতিমধ্যে কেটে যাওয়ার পরে নয়।
- উত্পাদন ভলিউম নমনীয়তা:বাজারের চাহিদার পরিবর্তন বা প্ল্যাটফর্ম এক্সটেনশনের কারণে আপনার প্রোগ্রামের পরিমাণ পরিবর্তন হতে পারে। উচ্চ-ভলিউম প্রগতিশীল ডাই ক্ষমতা এবং কম-ভলিউম স্থানান্তর বা প্রোটোটাইপ রানের জন্য নমনীয়তা উভয়ের সাথে একজন অংশীদার আপনাকে একাধিক সরবরাহকারীর উত্স করতে বাধ্য করার পরিবর্তে আপনার প্রোগ্রামের সাথে খাপ খায়।
- যোগাযোগ এবং সহযোগিতার অবকাঠামো:রেসপন্সিভ ইঞ্জিনিয়ারিং সাপোর্ট, ক্লিয়ার প্রজেক্ট মাইলস্টোন ট্র্যাকিং এবং ট্রাইআউটের পুনরাবৃত্তির সময় স্বচ্ছ প্রযুক্তিগত যোগাযোগ মেশিনিং নির্ভুলতার মতোই গুরুত্বপূর্ণ। দরিদ্র যোগাযোগ সরবরাহকারী সম্পর্কের মধ্যে সবচেয়ে সাধারণ লাল পতাকাগুলির মধ্যে একটি, প্রায়শই গভীর সাংগঠনিক সমস্যাগুলি নির্দেশ করে যা সমালোচনামূলক প্রোগ্রামের মাইলফলকগুলির সময় উপস্থিত হবে।
স্বতন্ত্র মানদণ্ডের বাইরে, এই ক্ষমতাগুলি কীভাবে একত্রিত হয় তা মূল্যায়ন করুন। চমৎকার CNC মেশিনিং সহ একটি সরবরাহকারী কিন্তু কোন সিমুলেশন সক্ষমতা ঠিক আপনি যা আঁকেন তা তৈরি করবে না, এমনকি যদি ডিজাইনে এমন ঝুঁকি থাকে যে সিমুলেশন সপ্তাহ আগে পতাকাঙ্কিত হত। শক্তিশালী প্রকৌশলী কিন্তু অপর্যাপ্ত প্রেস পরিকাঠামো সহ একজন সরবরাহকারী তাদের নিজস্ব কাজ যাচাই করতে পারে না। আপনি এক ছাদের নীচে সম্পূর্ণ চেইন সংযুক্ত করতে চান।
কিভাবে YICHEN স্বয়ংচালিত স্ট্যাম্পিং প্রোগ্রাম সমর্থন করে
এই মূল্যায়নের মানদণ্ড বাস্তব-বিশ্ব সরবরাহকারীদের জন্য প্রয়োগ করে,ইচেনস্বয়ংচালিত স্ট্যাম্পিং প্রোগ্রাম সমর্থনের চারপাশে নির্মিত একটি উত্পাদন অংশীদারের একটি দৃঢ় উদাহরণ প্রদান করে। তাদের সক্ষমতা মানদণ্ডের সম্পূর্ণ পরিসরে বিস্তৃত ইঞ্জিনিয়ারিং দলগুলিকে মূল্যায়ন করা উচিত।
YICHEN কাঠামোগত উপাদান, অভ্যন্তরীণ অংশ, চ্যাসিস সদস্য এবং ট্রাক-সম্পর্কিত ধাতব সমাবেশগুলি কভার করে স্ট্যাম্পিং এবং শীট মেটাল ফ্যাব্রিকেশন পরিষেবা সহ OEM, Tier-1, এবং Tier-2 ইঞ্জিনিয়ারিং দলগুলিকে সমর্থন করে৷ এই প্রশস্ততা গুরুত্বপূর্ণ কারণ এটি একটি একক উপাদান বিভাগে সংকীর্ণ বিশেষীকরণের পরিবর্তে একাধিক ডাই টাইপ এবং উপাদান পরিবার জুড়ে অভিজ্ঞতা প্রদর্শন করে। একজন অংশীদার যিনি চ্যাসিস ব্র্যাকেট, স্ট্রাকচারাল রিইনফোর্সমেন্ট এবং অভ্যন্তরীণ মেটাল ট্রিম তৈরি করেছেন তিনি বুঝতে পারেন যে কীভাবে বিভিন্ন ডাই আর্কিটেকচার, উপাদান গ্রেড এবং সহনশীলতার প্রয়োজনীয়তা একটি গাড়ির প্রোগ্রাম জুড়ে ইন্টারঅ্যাক্ট করে।
তাদেরস্বয়ংচালিত শিল্প পৃষ্ঠাসরবরাহকারীর প্রদর্শিত ক্ষমতা তাদের নির্দিষ্ট প্রোগ্রামের প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ কিনা তা মূল্যায়ন করার সময় প্রকৌশল দলগুলি পর্যালোচনা করতে পারে এমন প্রক্রিয়া কেস স্টাডি সরবরাহ করে। স্ট্যাম্পিং ডাই ম্যানুফ্যাকচারিং অংশীদার নির্বাচনের প্রাথমিক পর্যায়ে দলগুলির জন্য, এই ধরনের নথিভুক্ত প্রকল্প প্রমাণগুলি জেনেরিক সক্ষমতা দাবির চেয়ে বেশি মূল্যবান।
যা এই ধরনের সমন্বিত অংশীদারকে মূল্যবান করে তোলে তা হল জীবনচক্রের ধারাবাহিকতা। যখন একই সংস্থা যা ডাই ডিজাইন করেছে এবং তৈরি করেছে তারাও ট্রাইআউট, প্রোডাকশন র্যাম্প এবং চলমান রক্ষণাবেক্ষণ সমর্থন করে, প্রাতিষ্ঠানিক জ্ঞান অক্ষত থাকে। যে প্রকৌশলীরা বোঝেন কেন একটি নির্দিষ্ট স্থানে একটি নির্দিষ্ট ড্রয়ের পুঁতি স্থাপন করা হয়েছিল তারাই উৎপাদনের তিন বছর ধরে একটি গঠনের সমস্যা নির্ণয় করে। এই ধারাবাহিকতা জ্ঞানের ফাঁকগুলি দূর করে যা প্রোগ্রামগুলিকে প্লেগ করে যেখানে নকশা, নির্মাণ এবং রক্ষণাবেক্ষণ সংযোগ বিচ্ছিন্ন বিক্রেতাদের মধ্যে বিভক্ত হয়।
আপনি শেষ পর্যন্ত কোন সরবরাহকারীকে নির্বাচন করুন না কেন, উপরের মূল্যায়ন কাঠামো আপনার দলকে সিদ্ধান্তের মাধ্যমে একটি কাঠামোগত পথ দেয়। দাম সর্বদা গুরুত্বপূর্ণ হবে, কিন্তু স্বয়ংচালিত স্ট্যাম্পিং-এ, একটি প্রোগ্রামের সম্পূর্ণ জীবনচক্রের তুলনায় সবচেয়ে সস্তা ডাই খুব কমই সবচেয়ে কম ব্যয়বহুল। সঠিক অংশীদার এমন টুলিং সরবরাহ করে যা বছরের পর বছর ধরে নির্ভরযোগ্যভাবে চলে, প্রকৌশল পরিবর্তনের সময় অভিযোজিত হয়, এবং মাত্রিক স্থিতিশীলতা বজায় রাখে যা আপনার সমাবেশ লাইনকে বাধা ছাড়াই চলমান রাখে।
অটোমোবাইল স্ট্যাম্পিং মারা সম্পর্কিত প্রায়শ জিজ্ঞাসিত প্রশ্নাবলী
1. স্বয়ংচালিত স্ট্যাম্পিং-এ প্রগতিশীল ডাই এবং ট্রান্সফার ডাইয়ের মধ্যে পার্থক্য কী?
একটি প্রগতিশীল ডাই একটি অবিচ্ছিন্ন ধাতব স্ট্রিপ ব্যবহার করে যা একটি ডাই সেটের মধ্যে একাধিক স্টেশনের মধ্য দিয়ে অগ্রসর হয়, উচ্চ গতিতে বন্ধনী এবং ক্লিপগুলির মতো ছোট অংশ তৈরি করে (প্রতি মিনিটে 30-60+ স্ট্রোক)। একটি ট্রান্সফার ডাই যান্ত্রিক বার বা রোবট দ্বারা স্বাধীন স্টেশনগুলির মধ্যে সরানো পৃথক ফাঁকাগুলি ব্যবহার করে, মাঝারি-থেকে-বড় কাঠামোগত অংশগুলি স্ট্রিপ ভিত্তিক অগ্রগতির জন্য খুব জটিল-হ্যান্ডলিং। পছন্দ অংশের আকার, গঠনের জটিলতা এবং বার্ষিক আয়তনের উপর নির্ভর করে। প্রতি বছর 300,000 ইউনিটের বেশি ভলিউম সহ 300 মিমি-এর নিচের অংশগুলি সাধারণত প্রগতিশীল টুলিংয়ের জন্য উপযুক্ত, যখন জটিল জ্যামিতি ফিট স্থানান্তর সেটআপ সহ বৃহত্তর স্ট্রাকচারাল সদস্যরা যেখানে প্রতিটি স্টেশনকে টনেজ এবং উপাদান প্রবাহ নিয়ন্ত্রণের জন্য স্বাধীনভাবে টিউন করা যেতে পারে।
2. প্রতিস্থাপনের প্রয়োজন হওয়ার আগে একটি অটোমোবাইল স্ট্যাম্পিং কতক্ষণ স্থায়ী হয়?
শীট মেটাল স্ট্যাম্প করা, উৎপাদন গতি এবং রক্ষণাবেক্ষণের মানের উপর ভিত্তি করে ডাই জীবনকাল উল্লেখযোগ্যভাবে পরিবর্তিত হয়। একটি ভালভাবে রক্ষণাবেক্ষণ করা প্রগতিশীল ডাই স্ট্যাম্পিং হালকা ইস্পাত বড় সংস্কারের আগে 1 মিলিয়ন বা তার বেশি অংশ তৈরি করতে পারে। যাইহোক, 980 MPa-এর উপরে উন্নত উচ্চ-শক্তির স্টিল (AHSS) স্ট্যাম্পিং করার সময়, সঠিক আবরণ এবং PM-গ্রেড টুল স্টিল ছাড়াই টুল লাইফ 50,000-100,000 হিট হতে পারে৷ উচ্চ পরিধানের স্টেশনগুলিতে কার্বাইড সন্নিবেশগুলি প্রচলিত টুল স্টিলের তুলনায় 500-1000% বৃদ্ধি করে। ক্যালেন্ডার তারিখের পরিবর্তে স্ট্রোক-গণনা ট্রিগারের সাথে আবদ্ধ প্রতিরোধমূলক রক্ষণাবেক্ষণ হল মৃত্যু দীর্ঘায়ু সর্বাধিক করার এবং অপরিকল্পিত ব্যর্থতা এড়ানোর জন্য একক সবচেয়ে কার্যকর কৌশল।
3. কেন স্বয়ংচালিত স্ট্যাম্পিংয়ে ব্যাপক উৎপাদনের আগে ডাই ট্রাইআউট এত গুরুত্বপূর্ণ?
ডাই ট্রাইআউট একটি নতুন মেশিন করা টুল এবং উত্পাদন-প্রস্তুত কর্মক্ষমতার মধ্যে ব্যবধান পূরণ করে। এটি সাধারণত মোট টুলিং খরচের 30% এবং ইঞ্জিনিয়ারিং টাইমলাইনের 40% খরচ করে কারণ এমনকি পুরোপুরি মেশিনযুক্ত ডাইও বিভক্ত, বলি বা মাত্রিক বিচ্যুতি সহ প্যানেল তৈরি করতে পারে। প্রক্রিয়াটির মধ্যে রয়েছে যোগাযোগ যাচাইকরণের জন্য ডাই স্পটিং, প্রাথমিক প্যানেল স্ট্যাম্পিং, CMM ব্যবহার করে GD&T পরিমাপ, CAD জ্যামিতির বিপরীতে সম্পূর্ণ-সারফেস 3D স্ক্যানিং, এবং OEM গ্রহণযোগ্যতার মানদণ্ড পূরণ না হওয়া পর্যন্ত পুনরাবৃত্তিমূলক সংশোধন। ট্রাইআউট এড়িয়ে যাওয়া বা তাড়াহুড়ো করা গুণমানের সমস্যাগুলিকে বডিতে--হোয়াইট অ্যাসেম্বলিতে ঠেলে দেয় যেখানে সংশোধনগুলি দ্রুত আরও ব্যয়বহুল হয়ে ওঠে।
4. প্রচলিত গাড়ির তুলনায় বৈদ্যুতিক গাড়ির জন্য স্ট্যাম্পিং ডাই কীভাবে আলাদা?
EV প্ল্যাটফর্মগুলি স্ট্যাম্পযুক্ত উপাদানগুলিকে প্রবর্তন করে যা প্রচলিত যানবাহনের নকশায় কোনও নজির নেই, বিশেষত ব্যাটারি ঘেরগুলি যা গুরুতর ড্র গভীরতার সাথে 2 মিটার দৈর্ঘ্যের বেশি হতে পারে। এই ব্যাটারি ট্রেগুলি প্রায়শই অ্যালুমিনিয়াম অ্যালয় ব্যবহার করে যা ঢালাই বা দর্জির জন্য প্রবণ-এএইচএসএসকে হালকা ইস্পাতের সাথে একত্রিত করে, যার জন্য এমন ডাই প্রয়োজন হয় যা একটি টুলের মধ্যে বিভিন্ন ধরনের গঠনমূলক আচরণ পরিচালনা করে। ইভি বডি স্ট্রাকচারগুলিও মিশ্র-বস্তুগত কৌশলগুলি ব্যবহার করে যেখানে একটি একক প্ল্যাটফর্মের জন্য প্রেস-কঠিন ইস্পাত, ডুয়াল ফেজ স্টিল এবং অ্যালুমিনিয়াম বন্ধের জন্য অপ্টিমাইজ করা প্রয়োজন হতে পারে, প্রতিটি আলাদা আবরণ, টনেজ সেটিংস এবং স্প্রিংব্যাক ক্ষতিপূরণের জন্য প্রয়োজন হয় যা ঐতিহ্যগত হালকা টুলের প্রয়োজন হয় না-।
5. একটি অটোমোটিভ স্ট্যাম্পিং ডাই প্রস্তুতকারক নির্বাচন করার সময় আমার কী দেখা উচিত?
বিভিন্ন সমন্বিত ক্ষমতা জুড়ে সরবরাহকারীদের মূল্যায়ন করুন: প্রাথমিক গঠনের ঝুঁকি শনাক্তকরণের জন্য হাউস স্ট্যাম্পিং সিমুলেশন-, আপনার প্রোগ্রামের ইস্পাত বা অ্যালুমিনিয়াম গ্রেডের সাথে মেলে নথিভুক্ত উপাদানের দক্ষতা, ট্রাইআউটের জন্য আপনার উত্পাদন শর্তের প্রতিলিপি করে এমন প্রেস ক্ষমতা, স্বয়ংচালিত মানের জন্য IATF 16949 সার্টিফিকেশন, সম্পূর্ণ মানের প্রোডাকশন লাইফলাইন থেকে স্বয়ংচালিত সহায়তা এবং প্রধান মানের প্রোডাকশন লাইফলাইন। YICHEN-এর মতো অংশীদার যারা OEM, Tier-1, এবং Tier-2 টিমকে কাঠামোগত, চ্যাসিস, অভ্যন্তরীণ, এবং ট্রাক-সম্পর্কিত স্ট্যাম্পযুক্ত অংশগুলিকে সমর্থন করে জটিল প্রোগ্রামগুলির জন্য প্রয়োজনীয় প্রশস্ততা প্রদর্শন করে৷ সরবরাহকারীদের অগ্রাধিকার দিন যেখানে ডিজাইন, নির্মাণ এবং রক্ষণাবেক্ষণ এক ছাদের নীচে থাকে যাতে প্রাতিষ্ঠানিক জ্ঞান প্রোগ্রামের পুরো জীবনকাল জুড়ে থাকে।


