


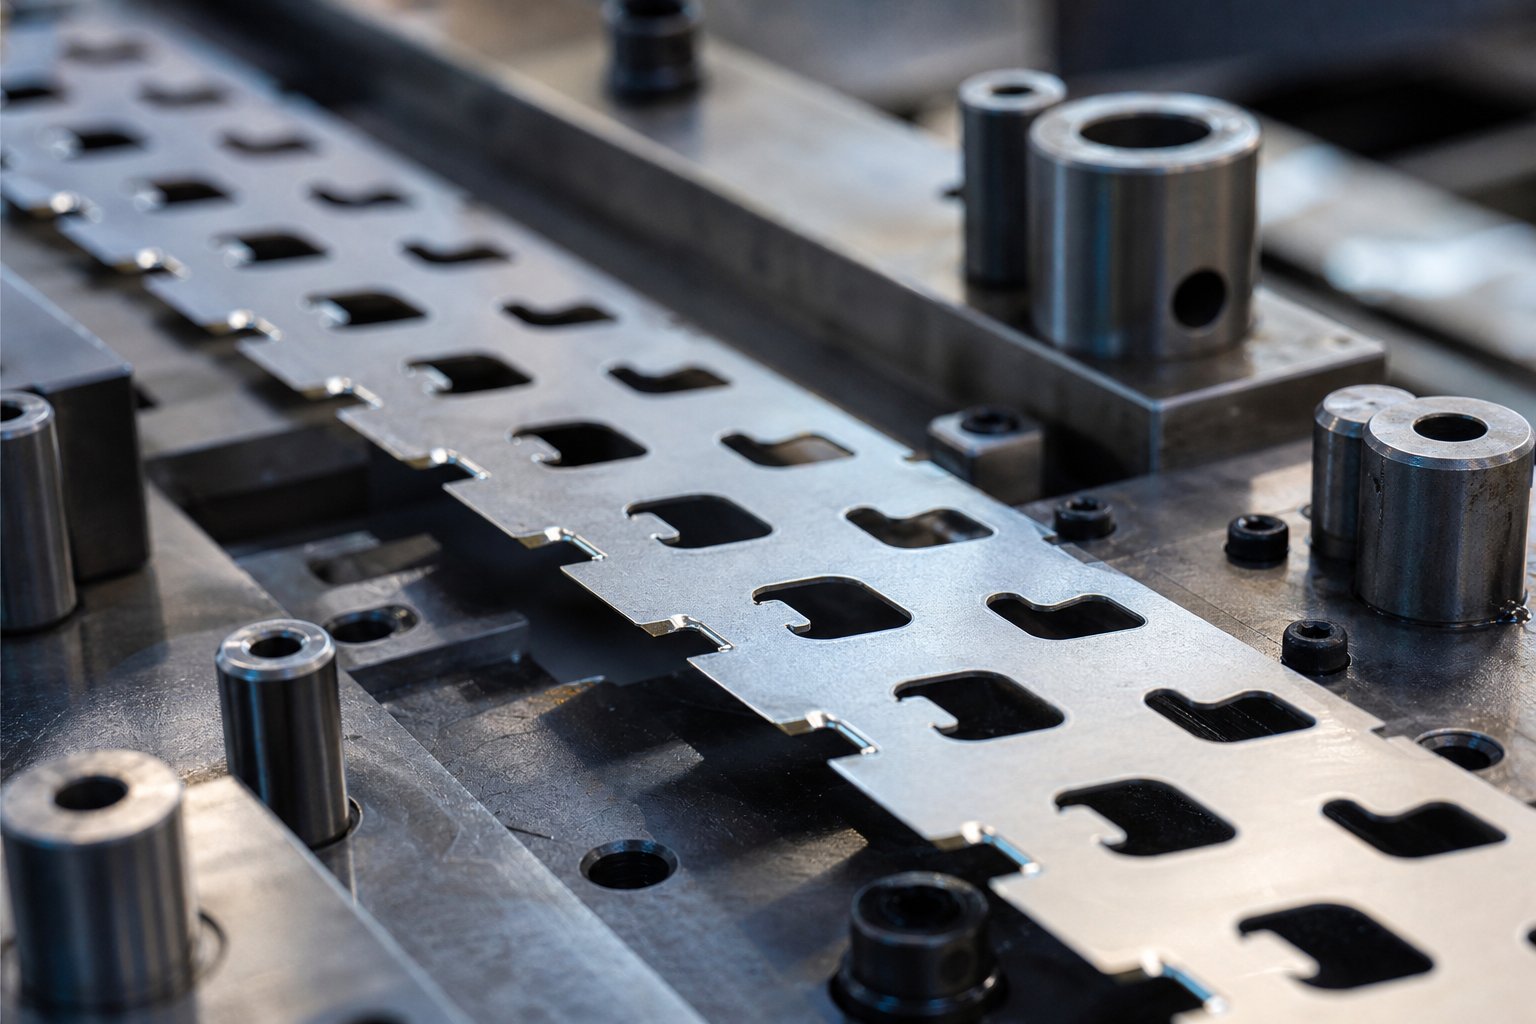
বাইপাস নচগুলি কী এবং কেন তারা ডাই ডিজাইনে গুরুত্বপূর্ণ
কাউকে জিজ্ঞেস করলে শুনবেন "মুদ্রাঙ্কন কি" প্রগতিশীল মৃত্যুর প্রেক্ষাপটে, উত্তরটি সর্বদা একটি বাস্তবতার দিকে ফিরে আসে: উপাদানের একটি স্ট্রিপ একাধিক স্টেশনের মধ্য দিয়ে যায়, এবং একটি স্টেশনে কাটা বা গঠিত প্রতিটি বৈশিষ্ট্যকে পরবর্তী প্রতিটি স্টেশনের মধ্য দিয়ে নিরাপদে যেতে হয়৷ এটি ঘটতে বাইপাস নচ বিদ্যমান৷
প্রগতিশীল ডাই স্ট্রিপগুলিতে বাইপাস নচগুলি কী কী?
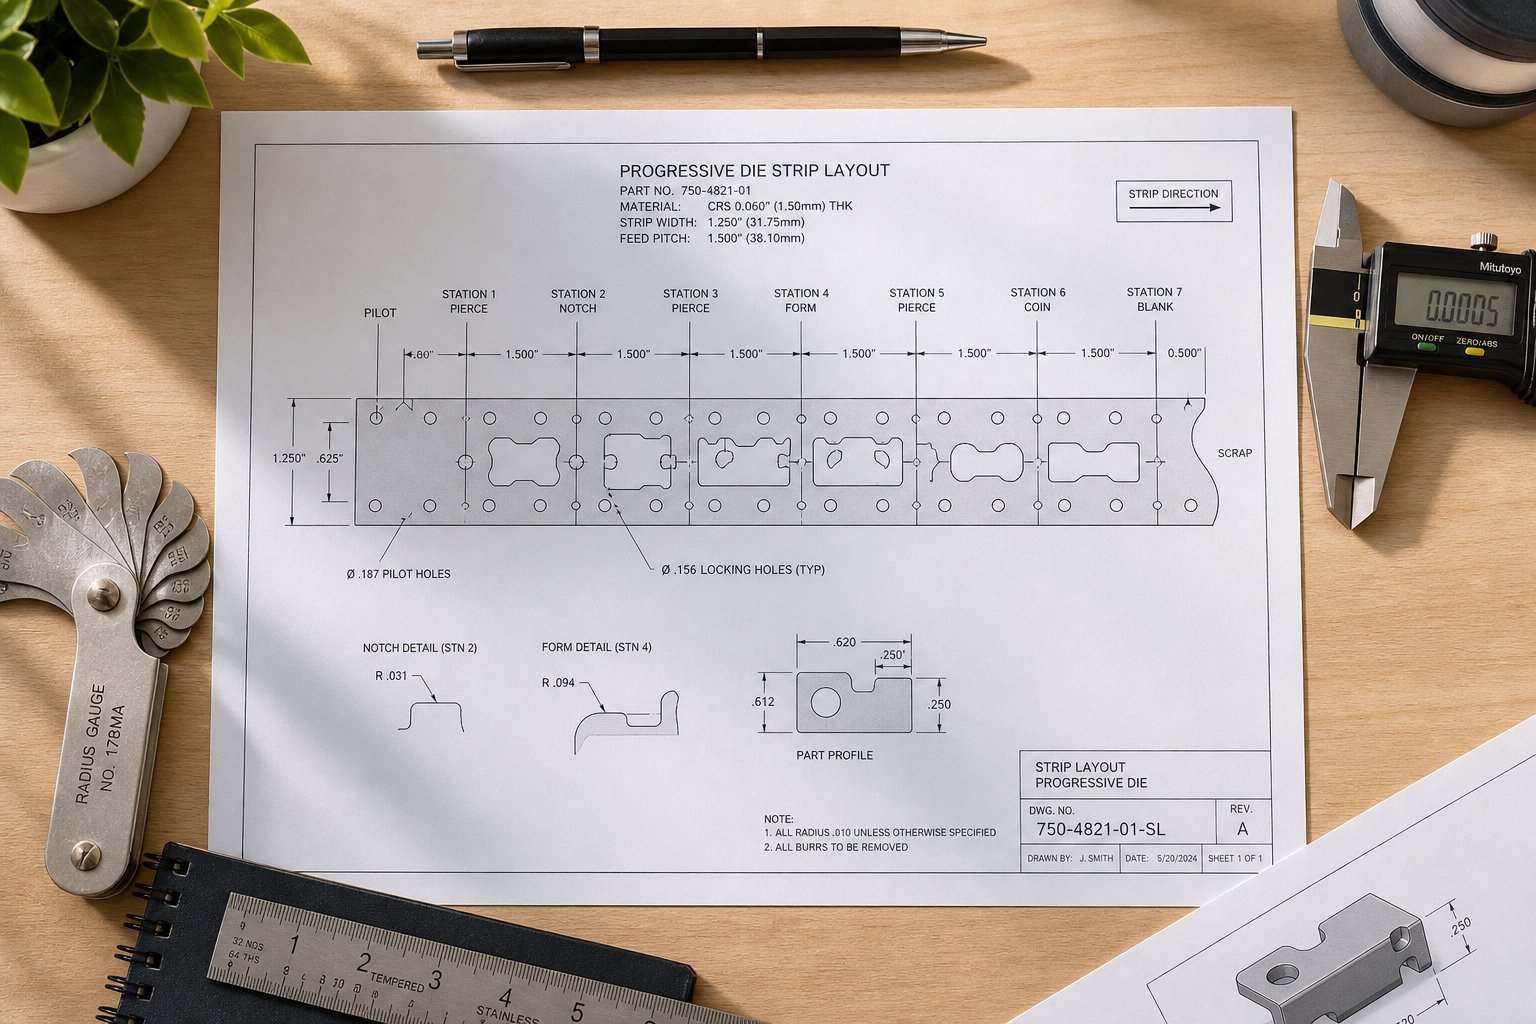
বাইপাস খাঁজগুলি ক্যারিয়ার স্ট্রিপ বরাবর নির্দিষ্ট স্থানে ছোট, ইচ্ছাকৃত উপাদান অপসারণ। তাদের কাজটি সোজা: স্ট্রিপটির পূর্বে ফাঁকা, ছিদ্র করা বা গঠিত জায়গাগুলিকে ডাই কম্পোনেন্টগুলি - পাঞ্চ, ডাই বোতাম, লিফটার এবং গঠিত জ্যামিতি - সাফ করার অনুমতি দিন যখন স্ট্রিপটি এক পিচ দৈর্ঘ্য এগিয়ে যায়৷
আটটি স্টেশন সহ একটি প্রগতিশীল স্ট্যাম্পিং ডাই কল্পনা করুন। প্রতিটি প্রেস স্ট্রোক একটি নির্দিষ্ট দূরত্ব দ্বারা স্ট্রিপ ফরোয়ার্ড ফিড. স্টেশন দুই-এ তৈরি করা বৈশিষ্ট্যগুলিকে অবশ্যই টুলিংয়ের সাথে সংঘর্ষ ছাড়াই শারীরিকভাবে স্টেশন তিন, চার, পাঁচ এবং তার পরেও যেতে হবে। বাইপাস খাঁজগুলি ক্লিয়ারেন্সের পথ তৈরি করে যা এটি সম্ভব করে।
একটি বাইপাস খাঁজ হল একটি প্রগতিশীল স্ট্যাম্পিং ডাই এর ক্যারিয়ার স্ট্রিপে একটি ত্রাণ কাটআউট যা পূর্বে প্রক্রিয়াকৃত বৈশিষ্ট্যগুলিকে স্ট্রিপটি এগিয়ে যাওয়ার সাথে সাথে ডাউনস্ট্রিম টুলিংয়ের সাথে হস্তক্ষেপ করতে বাধা দেয়।
কেন প্রতিটি প্রগতিশীল ডাই বাইপাস নচ প্রয়োজন
মূল প্রকৌশল যুক্তি হস্তক্ষেপ প্রতিরোধে নেমে আসে। শীট মেটাল স্ট্যাম্পিং-এ, বাহক স্ট্রিপ - যে অতিরিক্ত উপাদান অংশগুলিকে একত্রে ধরে রাখে যখন তারা স্টেশনে যাতায়াত করে - প্রতিটি ডাই স্টেশনের মাধ্যমে পরিষ্কারভাবে খাওয়ানোর সময় কাঠামোগতভাবে ভাল থাকতে হবে। বাইপাস নচ ছাড়া, স্ট্রিপটি ঘুষির সাথে ধাক্কা খায় বা সংলগ্ন স্টেশনে তৈরি জ্যামিতির সাথে মিসফিড, বাকলিং, স্লাগ টানা বা সরাসরি ডাই ড্যামেজ ঘটায়।
সমস্যাটির একটি সাধারণ স্ট্যাম্পিং সংজ্ঞা: স্ট্রিপ এগিয়ে যায়, পূর্বে কাজ করা উপাদান সক্রিয় টুলিং দ্বারা দখলকৃত স্থানটিতে প্রবেশ করে এবং কিছু ভেঙে যায়। স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য হল যে সংঘর্ষ শুরু হওয়ার আগে তা দূর করা।
হিসাবেThe Fabricator-এ আর্ট হেড্রিক নোট করেছেন, প্রগতিশীল ডাইসে দুর্বল স্ট্রিপ ফিডিং ডাই এবং প্রেসের ক্ষতি, স্ক্র্যাপ, নিরাপত্তা বিপত্তি, এবং ডাউনটাইম বাড়ে। বাইপাস নচ হল প্রাথমিক ডিজাইনের টুলগুলির মধ্যে একটি যা স্ট্রিপ লেআউট পর্যায়ে এই ব্যর্থতাগুলিকে প্রতিরোধ করে - ডাই উৎপাদনে চলার অনেক আগে।
নির্ভরযোগ্য স্ট্রিপ অগ্রগতি ছাড়া ধাতু স্ট্যাম্পিং কি? এটি স্ক্র্যাপ, রিওয়ার্ক এবং ভাঙা টুলিং। শুরু থেকেই বাইপাস খাঁজ নকশা পাওয়া সমস্যাগুলির একটি বিভাগকে দূর করে যা বাস্তবতার পরে প্রেস সামঞ্জস্যের পরিমাণ ঠিক করতে পারে না।
কিভাবে বাইপাস Notches কন্ট্রোল স্ট্রিপ অগ্রগতি প্রগতিশীল মারা যায়
প্রতিটি প্রগতিশীল ডাই একটি নন-আলোচনাযোগ্য নীতির উপর কাজ করে: স্ট্রিপটি একটি নির্দিষ্ট দূরত্ব - পিচ - এগিয়ে নিয়ে যায় এবং ইতিমধ্যে কাটা বা গঠিত প্রতিটি বৈশিষ্ট্যকে কিছু আঘাত না করে প্রতিটি ডাউনস্ট্রিম স্টেশনের মধ্য দিয়ে যেতে হবে। দধাতু মুদ্রাঙ্কন প্রক্রিয়াসেই ছন্দের উপর নির্ভর করে। আপনি যখন এটি ভাঙ্গবেন, আপনি ডাই ভাঙ্গবেন।
বাইপাস খাঁজগুলি এমন একটি প্রক্রিয়া যা সেই ছন্দকে অক্ষত রাখে। তারা সুনির্দিষ্ট অবস্থানে ক্যারিয়ার স্ট্রিপ থেকে উপাদান সরিয়ে দেয় যাতে পূর্বে কাজ করা জ্যামিতি ডাউনস্ট্রিম টুলিং পরিষ্কার করে। যুক্তিটি সহজ, কিন্তু সম্পাদনের জন্য স্ট্রিপের ভ্রমণ পথের সাথে সম্পর্কিত প্রতিটি স্টেশনের টুলিং খামের যত্ন সহকারে বিশ্লেষণের প্রয়োজন।
স্ট্রিপ ফিড মেকানিক্স এবং স্টেশন ক্লিয়ারেন্স
স্ট্যাম্পিং প্রক্রিয়ায়, কয়েল ফিডার প্রতি প্রেস স্ট্রোকে ঠিক এক পিচ দূরত্ব দ্বারা স্ট্রিপটিকে অগ্রসর করে। সেই পিচটি হল স্ট্রিপ লেআউটের সন্নিহিত অংশগুলির মধ্যে কেন্দ্র-থেকে-কেন্দ্রের দূরত্ব৷ প্রতিবার স্ট্রিপ সূচী এগিয়ে যাওয়ার সময়, প্রতিটি বৈশিষ্ট্য আপস্ট্রিম - পাইলট গর্ত, ফাঁকা খোলা, তৈরি ট্যাব, টানা কাপ - একটি স্টেশনকে প্রস্থানের কাছাকাছি স্থানান্তরিত করে।
এখানে গুরুত্বপূর্ণ বিষয় হল: তিনটি স্টেশনে তৈরি একটি গঠিত বৈশিষ্ট্যটি পরবর্তী প্রেস স্ট্রোকের সময় চারটি স্টেশনে শারীরিকভাবে স্থান দখল করবে, তার পরে স্ট্রোকের সময় স্টেশন পাঁচটি, এবং আরও অনেক কিছু। যদি কোনও ডাউনস্ট্রিম স্টেশনে একটি পাঞ্চ, ডাই বোতাম, বা লিফটার রেল থাকে যা সেই আপস্ট্রিম বৈশিষ্ট্যের মতো একই উল্লম্ব বা পার্শ্বীয় স্থান দখল করে, স্ট্রিপটি সংঘর্ষ ছাড়াই ফিড করতে পারে না।
স্ট্রিপ লেআউট পরিকল্পনার সময়, ডাই ডিজাইনার প্রতিটি স্টেশনে টুলিং খামের ম্যাপ আউট করেন - ত্রি-মাত্রিক স্থান যা খোঁচা দেয়, স্টিল গঠন করে, এবং চাপ প্যাডগুলি সম্পূর্ণ প্রেস স্ট্রোকের সময় দখল করে। যেখানেই ইনকামিং স্ট্রিপ উপাদান সেই খামের সাথে ওভারল্যাপ হয়, সেখানে একটি হস্তক্ষেপ অঞ্চল বিদ্যমান থাকে। প্রতিটি হস্তক্ষেপ অঞ্চল একটি বাইপাস খাঁজ দাবি করে।
ক্যারিয়ার ফালা প্রস্থ এখানে একটি সরাসরি ভূমিকা পালন করে। বিস্তৃত বাহকগুলি কাঠামোগত অখণ্ডতা বিসর্জন না করে খাঁজের জন্য আরও উপাদান সরবরাহ করে, তবে তারা আরও কয়েল স্টক গ্রহণ করে। সংকীর্ণ বাহক স্ট্রিপের খাওয়ানোর ক্ষমতাকে দুর্বল করার আগে একটি খাঁজ কতটা গভীর প্রসারিত করতে পারে তা সীমাবদ্ধ করে। ডাই প্রক্রিয়া নকশা ক্রম প্রথম দিকে এই সীমাবদ্ধতা ভারসাম্য.
কিভাবে বাইপাস নচ স্ট্রিপ বাকলিং এবং মিসফিড প্রতিরোধ করে
বাইপাস খাঁজগুলি অনুপস্থিত বা ছোট আকারের হলে কী ঘটে? ব্যর্থতা মোড দ্রুত যৌগিক:
- lifters বন্ধ স্ট্রিপ উত্তোলন.ফিডের সময় ডাউনস্ট্রিম পাঞ্চ বা ডাই বোতামের সাথে উপাদানের সংঘর্ষ হলে, স্ট্রিপটি উপরের দিকে বা পাশে ঠেলে যায়। এটি লিফটার রেল থেকে উঠে যায়, ডাই এর মধ্য দিয়ে তার নির্দেশিত পথ হারায়।
- স্টেশনের মধ্যে buckling.ফিডার স্ট্রিপটিকে সামনের দিকে ঠেলে দেয়, কিন্তু স্ট্রিপটি বাধার মধ্য দিয়ে যেতে পারে না। ফিড লাইন এবং ব্লকেজ পয়েন্টের মধ্যে উপাদান কম্প্রেস এবং বাকল। আর্ট হেড্রিক যেমন ব্যাখ্যা করেছেনফ্যাব্রিকেটর, রাউন্ড লিফটারগুলি যেগুলি স্ট্রিপটিকে সঠিকভাবে সমর্থন করতে ব্যর্থ হয় তারা এটিকে ঝুলে যেতে এবং নিজের উপর ভাঁজ করতে দেয় - বাইপাস ক্লিয়ারেন্স অপর্যাপ্ত হলে একটি প্রভাব প্রসারিত হয়৷
- স্লাগ টানা।আংশিক হস্তক্ষেপ ফিড স্ট্রোকের সময় কাটা স্লাগগুলিকে উপরের দিকে টেনে আনতে পারে। এই স্লাগগুলি ডাই ফেসে শেষ হয় এবং পরবর্তী অংশে স্ট্যাম্পড হয়ে যায়, যা টুলিং এবং পণ্য উভয়েরই ক্ষতি করে।
- প্রগতিশীল ফিড ত্রুটি.একটি স্টেশনে একটি ছোট হস্তক্ষেপ একটি সামান্য ছোট-ফিড তৈরি করে৷ এই ত্রুটিটি সামনের দিকে নিয়ে যায় এবং প্রতিটি পরবর্তী স্টেশনে যৌগিক হয়, যার ফলে পাইলট গর্তগুলিকে মিসলাইন করে, অমিলে কাটে এবং লক্ষ্যে অবতরণ- করার বৈশিষ্ট্যগুলি তৈরি করে৷ ট্রান্সফার স্ট্যাম্পিং অপারেশনগুলিতে, একই নীতি প্রযোজ্য - অংশগুলিকে স্টেশনগুলির মধ্যে টুলিং পরিষ্কার করতে হবে, যদিও পরিবহন ব্যবস্থা আলাদা।
এই ব্যর্থতাগুলি খুব কমই একটি একক নাটকীয় ক্র্যাশ হিসাবে প্রদর্শিত হয়। আরো প্রায়শই, তারা ধীরে ধীরে ক্রমবর্ধমান বুর, বিরতিহীন মিসফিড অ্যালার্ম, বা অংশ মাত্রার অব্যক্ত পরিবর্তন হিসাবে দেখায় - হস্তক্ষেপের সমস্ত লক্ষণ যা সঠিক বাইপাস খাঁজ নকশা নির্মূল হয়ে যেত।
স্ট্রিপ লেআউট প্রক্রিয়ায় বসানো যুক্তি
বাইপাস খাঁজগুলি কোথায় রয়েছে তা নির্ধারণ করা একটি অনুক্রমিক প্রকৌশল অনুশীলন। আপনি এটি শর্টকাট করতে পারবেন না। সিদ্ধান্ত প্রক্রিয়াটি স্ট্রিপ লেআউট স্টেশনের মাধ্যমে স্টেশন দ্বারা কাজ করে, প্রতিটি টুলিং উপাদান ইনকামিং স্ট্রিপ প্রোফাইলের বিপরীতে পরীক্ষা করে।
- প্রতিটি স্টেশনের টুলিং খামে ম্যাপ করুন।প্রতিটি ডাই স্টেশনের জন্য, পুরো প্রেস স্ট্রোকের সময় সমস্ত পাঞ্চ, ডাই বোতাম, ফর্মিং স্টিল, লিফটার এবং প্রেসার প্যাড দ্বারা দখল করা সম্পূর্ণ 3D স্থান নথিভুক্ত করুন - শুধুমাত্র নীচের মৃত কেন্দ্রে নয়।
- প্রতিটি ফিড অবস্থানে স্ট্রিপ প্রোফাইল ওভারলে.ট্র্যাক করুন কিভাবে ক্যারিয়ার স্ট্রিপ, তার সমস্ত পূর্বে কাটা এবং গঠিত বৈশিষ্ট্য সহ, প্রতিটি স্টেশনে আসার সাথে সাথে এটি প্রদর্শিত হয়। সম্পূর্ণ স্ট্রিপ প্রস্থ, বিদ্যমান কাটআউট এবং স্ট্রিপ প্লেনের উপরে বা নীচে প্রসারিত যেকোন তৈরি জ্যামিতি অন্তর্ভুক্ত করুন।
- হস্তক্ষেপ অঞ্চল চিহ্নিত করুন।স্টেশনের টুলিং খামের সাথে ইনকামিং স্ট্রিপ প্রোফাইল ওভারল্যাপ যেখানেই হোক না কেন, একটি হস্তক্ষেপ অঞ্চল চিহ্নিত করুন। উভয় পার্শ্বীয় (স্ট্রিপ প্রস্থ জুড়ে) এবং উল্লম্ব (ফিড প্লেনের উপরে এবং নীচে) দ্বন্দ্বের দিকে মনোযোগ দিন।
- হস্তক্ষেপ অঞ্চল প্রতি খাঁজ জ্যামিতি সংজ্ঞায়িত করুন।প্রতিটি চিহ্নিত দ্বন্দ্বের জন্য, ছাড়পত্র প্রদানের জন্য প্রয়োজনীয় ন্যূনতম উপাদান অপসারণ নির্ধারণ করুন। ফিড সহনশীলতা, পার্শ্বীয় স্ট্রিপ ওয়ান্ডার, এবং যেকোনো প্রেস-গতি-সম্পর্কিত ওভারট্রাভেলের জন্য অ্যাকাউন্টে একটি নিরাপত্তা মার্জিন যোগ করুন।
- ক্যারিয়ার ফালা অখণ্ডতা যাচাই করুন.সমস্ত বাইপাস খাঁজ স্থাপন করার পরে, নিশ্চিত করুন যে অবশিষ্ট বাহক উপাদানগুলি বাকলিং বা অত্যধিক বিচ্যুতি ছাড়াই ডাই এর মাধ্যমে স্ট্রিপটিকে খাওয়ানোর জন্য কাঠামোগতভাবে যথেষ্ট।
- একটি উপযুক্ত স্টেশনে খাঁজ কাটা বরাদ্দ করুন।কোন আপস্ট্রিম স্টেশন প্রতিটি বাইপাস খাঁজ কাটা হবে তা নির্ধারণ করুন। পাঞ্চিং স্ট্যাম্পিং অপারেশন যা খাঁজ তৈরি করে তা অবশ্যই স্ট্রিপটি স্টেশনে পৌঁছানোর আগে ঘটতে হবে যেখানে ক্লিয়ারেন্স প্রয়োজন - আদর্শভাবে ডাইয়ের প্রথম বা দ্বিতীয় স্টেশনে।
আপনি একটি সাধারণ বন্ধনীর জন্য একটি দশ-স্টেশন ডাই ডিজাইন করছেন বা একটি জটিল স্বয়ংচালিত সংযোগকারীর জন্য ত্রিশ-স্টেশন ডাই ডিজাইন করছেন কিনা এই ওয়ার্কফ্লো প্রযোজ্য৷ স্ট্যাম্পিং ম্যানুফ্যাকচারিং প্রক্রিয়া দাবি করে যে প্রতিটি খাঁজ বসানোর সিদ্ধান্ত স্ট্রিপের সম্পূর্ণ ভ্রমণ পথের বিরুদ্ধে বৈধ করা হবে, শুধু অবিলম্বে সংলগ্ন স্টেশন নয়।
যদিও জ্যামিতি মাত্র অর্ধেক গল্প। প্রতিটি খাঁজের আকৃতি এবং আকার - আয়তক্ষেত্রাকার, কৌণিক, বা ব্যাসার্ধযুক্ত - নির্ভর করে নির্দিষ্ট হস্তক্ষেপ প্রোফাইল, স্ট্যাম্প করা উপাদান এবং সেই অবস্থানে ক্যারিয়ার স্ট্রিপের কাঠামোগত চাহিদার উপর।
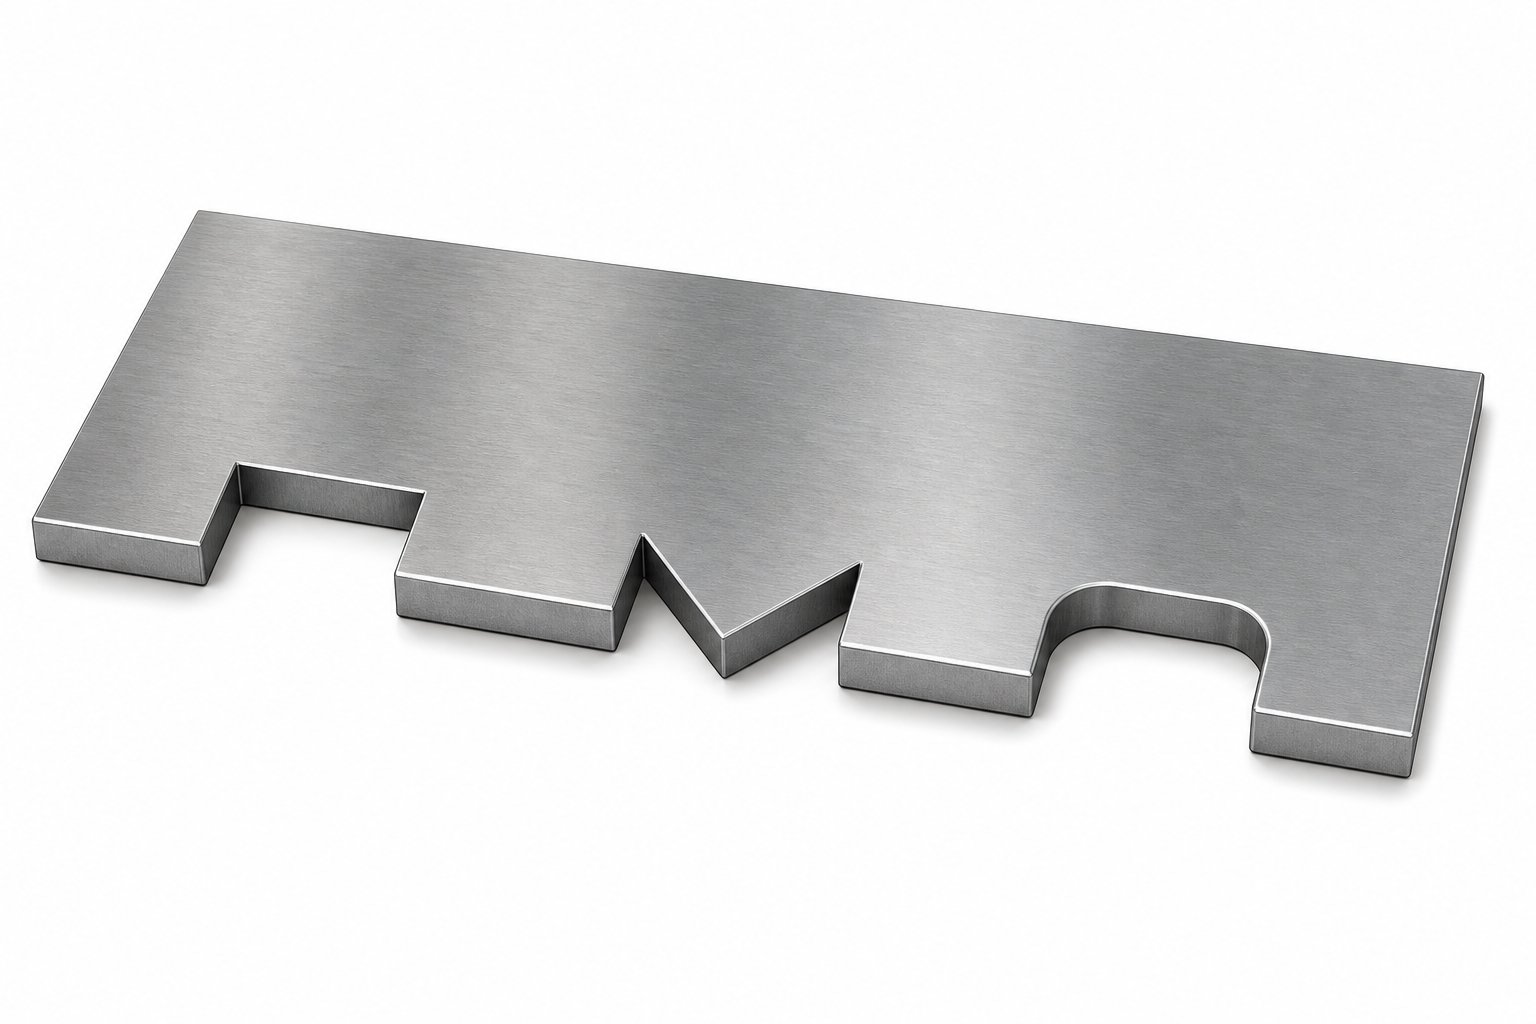
বাইপাস নচের ধরন এবং কখন প্রতিটি ব্যবহার করতে হবে
সমস্ত হস্তক্ষেপ অঞ্চলগুলি একই রকম নয়, তাই সমস্ত বাইপাস খাঁজগুলিও একই রকম হওয়া উচিত নয়। প্রতিটি খাঁজের জ্যামিতি - এর প্রোফাইল, অভিযোজন, এবং প্রান্ত চিকিত্সা - সরাসরি স্ট্রিপ ফিডিং আচরণ, ক্যারিয়ার স্ট্রিপ অখণ্ডতা এবং দীর্ঘ- টুল লাইফকে প্রভাবিত করে৷ তবু টুলিং সাহিত্যে আলোচিত বিভিন্ন ধরনের স্ট্যাম্পিং ডাইসের মধ্যে, বাইপাস নচ শ্রেণীবিভাগ খুব কমই এটির প্রাপ্য মনোযোগ পায়।
তিনটি প্রাথমিক খাঁজ প্রোফাইল বেশিরভাগ প্রগতিশীল ডাই অ্যাপ্লিকেশনকে কভার করে: আয়তক্ষেত্রাকার, কৌণিক (V-আকৃতির), এবং ব্যাসার্ধক। সেই জ্যামিতি পছন্দের উপরে স্তরিত হল একটি কনফিগারেশন সিদ্ধান্ত - যে খাঁজটি ক্যারিয়ার স্ট্রিপের তুলনায় ইতিবাচক বা নেতিবাচক কিনা। প্রতিটি সংমিশ্রণ একটি ভিন্ন সমস্যা সমাধান করে।
আয়তক্ষেত্রাকার বনাম কৌণিক বাইপাস খাঁজ প্রোফাইল
আয়তক্ষেত্রাকার বাইপাস খাঁজগুলি স্ট্রিপ লেআউট ডিজাইনের কাজের ঘোড়া। এগুলি ফিডের দিকের দিকে লম্বমুখী সোজা, সমান্তরাল দেয়াল বৈশিষ্ট্যযুক্ত, যা ক্যারিয়ার স্ট্রিপে একটি পরিষ্কার, বাক্স-আকৃতির কাটআউট তৈরি করে। আপনি এগুলিকে বেশিরভাগ স্ট্যাম্পিং ডাই-এ পাবেন যেখানে ইন্টারফারেন্স জোনের একটি সাধারণ, অভিন্ন প্রোফাইল রয়েছে - মনে করুন একটি নলাকার পাঞ্চ বা একটি ফ্ল্যাট-মুখী ডাই বোতাম যার একটি সামঞ্জস্যপূর্ণ প্রস্থ জুড়ে ছাড়পত্র প্রয়োজন৷
কেন তারা এত সাধারণ? আয়তক্ষেত্রাকার খাঁজগুলি ডাই স্টিলে মেশিনের জন্য সোজা, মাত্রাগতভাবে পরিদর্শন করা সহজ এবং তাদের ক্লিয়ারেন্স আচরণে অনুমানযোগ্য। যে পাঞ্চটি তাদের তৈরি করে তা হল একটি সরল জ্যামিতি যার রক্ষণাবেক্ষণ বা পুনরায় ধারালো করার জন্য কোন কোণীয় পৃষ্ঠ নেই। স্ট্যান্ডার্ড ক্লিয়ারেন্সের প্রয়োজনে যেখানে বাধাটি ভালভাবে সংজ্ঞায়িত-এবং স্ট্রিপ উপাদান ক্ষমাশীল, একটি আয়তক্ষেত্রাকার প্রোফাইল ন্যূনতম টুলিং জটিলতার সাথে কাজটি সম্পন্ন করে।
কৌণিক বা V-আকৃতির খাঁজগুলি একটি ভিন্ন উদ্দেশ্যে কাজ করে। যখন হস্তক্ষেপের জ্যামিতি দিকনির্দেশক হয় - উদাহরণস্বরূপ, একটি গঠিত ট্যাব যা ফিড পাথের সাপেক্ষে একটি কোণে প্রসারিত হয়, বা এমন পরিস্থিতি যেখানে কেবল ক্যারিয়ারের একপাশে ছাড়পত্র প্রয়োজন হয় - একটি কৌণিক খাঁজ প্রয়োজনের চেয়ে বেশি উপাদান না সরিয়ে লক্ষ্যযুক্ত স্বস্তি প্রদান করে। কোণীয় দেয়ালগুলি আয়তক্ষেত্রাকার কাটআউটের আকস্মিক কোণগুলির চেয়ে ধীরে ধীরে চাপ বিতরণ করে, যা খাঁজের সীমানায় ফাটল শুরু হওয়ার ঝুঁকি হ্রাস করে।
এইভাবে চিন্তা করুন: আয়তক্ষেত্রাকার খাঁজগুলি "আমার কতটা জায়গা দরকার?" প্রশ্নের উত্তর দেয়। যখন কৌণিক খাঁজগুলি উত্তর দেয় "কোন দিকে আমার সেই স্থানটি দরকার?" যখন স্ট্রিপ প্রস্থ টাইট হয় এবং ক্যারিয়ার উপাদানের প্রতিটি মিলিমিটার গুরুত্বপূর্ণ, তখন একটি V- আকৃতির খাঁজের দিকনির্দেশক দক্ষতা কাঠামোগত অখণ্ডতা রক্ষা করতে পারে যা একটি সম্পূর্ণ আয়তক্ষেত্রাকার কাটআউট আপস করবে।
ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজ কনফিগারেশন
প্রোফাইল আকৃতির বাইরে, বাইপাস নচ দুটি মৌলিক কনফিগারেশনের মধ্যে পড়ে যা বর্ণনা করে যে কীভাবে বাহক স্ট্রিপের সাথে সাপেক্ষে ক্লিয়ারেন্স অর্জন করা হয়।
নেতিবাচক বাইপাস নচগুলি হল যা বেশিরভাগ প্রকৌশলী প্রথমে - উপাদানগুলিকে বাহক স্ট্রিপের মধ্যে থেকে সরিয়ে দেওয়া হয় যাতে টুলিং অতিক্রম করতে পারে। স্ট্রিপটি ইতিমধ্যেই উপস্থিত একটি কাটআউট সহ একটি স্টেশনে পৌঁছায়, এবং ডাউনস্ট্রিম পাঞ্চ বা ডাই উপাদানটি প্রেস স্ট্রোকের সময় -খালি স্থান দখল করে। যখন স্ট্রিপের বিদ্যমান পদচিহ্নের মধ্যে হস্তক্ষেপ ঘটে তখন নেতিবাচক নচগুলি ডিফল্ট পদ্ধতি।
ইতিবাচক বাইপাস খাঁজগুলি বিপরীতভাবে কাজ করে। ক্যারিয়ার থেকে উপাদান অপসারণ করার পরিবর্তে, স্ট্রিপ লেআউটে অতিরিক্ত উপাদান - অনুমান বা ট্যাবগুলি অন্তর্ভুক্ত থাকে যা বিশেষত কোনো বাধার চারপাশে ক্যারিয়ারকে রুট করার জন্য নামমাত্র ফাঁকা রূপরেখা - এর বাইরে প্রসারিত হয়। স্ট্রিপটি সেই অবস্থানে প্রশস্ত বা ভিন্ন আকৃতির, এটি এমন একটি পথ ভ্রমণ করার অনুমতি দেয় যা হস্তক্ষেপ অঞ্চলটিকে সম্পূর্ণরূপে এড়িয়ে যায়।
আপনি যখন অন্যের উপর একটি নির্বাচন করবেন? শীট মেটাল স্ট্যাম্পিং ডাইসে নেতিবাচক এবং ইতিবাচক বাইপাস নচগুলি একই ক্লিয়ারেন্স ফাংশন পরিবেশন করে, তবে ডিজাইনের পরিস্থিতি যা প্রতিটির পক্ষে তা উল্লেখযোগ্যভাবে পৃথক:
- নেতিবাচক notchesক্যারিয়ার স্ট্রিপ প্রস্থের তুলনায় হস্তক্ষেপ জোন ছোট হলে সবচেয়ে ভাল কাজ করে এবং উপাদান অপসারণ করা ফিডের স্থিতিশীলতার সাথে আপস করবে না। এগুলি বাস্তবায়ন করা সহজ এবং কোন অতিরিক্ত স্ট্রিপ প্রস্থ যোগ করা যায় না।
- ইতিবাচক নচযখন হস্তক্ষেপ অঞ্চলটি বড় বা কেন্দ্রে অবস্থিত হয় তখন প্রয়োজনীয় হয়ে ওঠে, যা ক্যারিয়ারকে ধ্বংস না করে উপাদান অপসারণকে অবাস্তব করে তোলে। তাদের অতিরিক্ত কুণ্ডলীর প্রস্থের প্রয়োজন - উপাদানের খরচ বাড়াতে - কিন্তু ক্যারিয়ারের ধারাবাহিকতা রক্ষা করে।
- উপাদান ব্যবহারপ্রায়ই সিদ্ধান্ত টিপস. উচ্চ-ভলিউম উৎপাদনে যেখানে কয়েল খরচ প্রাধান্য পায়, ডিজাইনাররা স্ট্রিপ প্রস্থকে ন্যূনতম রাখতে নেতিবাচক খাঁজগুলিকে সমর্থন করেন। জটিল অংশগুলির জন্য যেখানে ক্যারিয়ারের অখণ্ডতা গুরুত্বপূর্ণ, ইতিবাচক খাঁজ কনফিগারেশন যোগ করা উপাদানটিকে ন্যায্যতা দেয়।
শীট ধাতুতে নেতিবাচক এবং ইতিবাচক বাইপাস খাঁজগুলি বোঝা স্ট্যাম্পিং ডাই তৈরি করার জন্য অবহিত স্ট্রিপ লেআউট সিদ্ধান্ত নেওয়ার জন্য অপরিহার্য। পছন্দটি কখনই বিশুদ্ধভাবে জ্যামিতিক নয় - এটি উপাদান খরচ, বাহক শক্তি এবং নির্দিষ্ট বাধার মধ্যে একটি ভারসাম্য প্রতিফলিত করে যার ছাড়পত্র প্রয়োজন৷
স্ট্রেস কমানোর জন্য রেডিয়াসড নচ জ্যামিতি
তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি উচ্চ গতির স্ট্রিপ ফিডিংয়ের শত্রু-। একটি বাইপাস খাঁজের প্রতিটি আকস্মিক কোণ একটি স্ট্রেস রাইজার হিসাবে কাজ করে - একটি বিন্দু যেখানে দ্রুত ফিডের সময় চক্রাকার লোড হয়-এবং-বস্তু ক্লান্তি এবং ফাটল না হওয়া পর্যন্ত গতি ঘনীভূত হয়। ধীর প্রেস গতিতে ট্রাইআউটের সময়, এই কোণগুলি ঠিক টিকে থাকে। উৎপাদনে প্রতি মিনিটে 600 স্ট্রোকে, তারা ফ্র্যাকচার ইনিশিয়েশন পয়েন্টে পরিণত হয়।
খাঁজ কোণে ব্যাসার্ধক রূপান্তরগুলি সেই চাপকে একটি বৃহত্তর অঞ্চলে বিতরণ করে, নাটকীয়ভাবে স্ট্রিপের ক্লান্তি জীবনকে গতিতে প্রসারিত করে। ব্যাসার্ধ বড় হওয়ার প্রয়োজন নেই - এমনকি প্রতিটি অভ্যন্তরীণ কোণে একটি ছোট ফিললেট ব্যর্থ হওয়ার আগে ফিড চক্রের সংখ্যাকে গুণ করতে পারে। নির্দিষ্ট ব্যাসার্ধ উপাদানের পুরুত্ব, প্রসার্য শক্তি এবং প্রেসের গতির উপর নির্ভর করে, কিন্তু নীতিটি সর্বজনীন: বাইপাস খাঁজের উপর কখনই ধারালো অভ্যন্তরীণ কোণ রাখবেন না যা উৎপাদন হারে চলবে।
ব্যাসার্ধক জ্যামিতি খাঁজ পাঞ্চ থেকে স্লাগ নির্গমনকেও উন্নত করে, খাঁজের প্রান্তে বুর গঠন কমায়, এবং কাটিং টুলে সবচেয়ে দ্রুত পরিধানকারী তীক্ষ্ণ কোণগুলিকে বাদ দিয়ে পাঞ্চের আয়ু বাড়ায়।
| খাঁজ টাইপ | জ্যামিতি | সাধারণ আবেদন | স্ট্রেস আচরণ | টুলিং জটিলতা |
|---|---|---|---|---|
| আয়তক্ষেত্রাকার | সোজা সমান্তরাল দেয়াল, সমতল নীচে | অভিন্ন হস্তক্ষেপ অঞ্চলের জন্য স্ট্যান্ডার্ড ক্লিয়ারেন্স | রেডিআই ছাড়া কোণে উচ্চ চাপ | নিম্ন - সরল পাঞ্চ জ্যামিতি |
| কৌণিক / V-আকৃতির | কৌণিক দেয়াল একটি বিন্দু বা সমতল রূপান্তরিত | দিকনির্দেশক ছাড়পত্র, টাইট স্ট্রিপ প্রস্থ পরিস্থিতি | কোণীয় দেয়াল বরাবর পরিমিত - ক্রমান্বয়ে চাপ বিতরণ | মাঝারি - কোণীয় পাঞ্চ মুখগুলির জন্য সুনির্দিষ্টভাবে নাকাল প্রয়োজন |
| ব্যাসার্ধক | ভরাট অভ্যন্তরীণ কোণ সহ যেকোনো প্রোফাইল | উচ্চ-গতি উৎপাদন, ক্লান্তি-সংবেদনশীল উপকরণ | কম - চাপ বাঁকা ট্রানজিশনের উপর বিতরণ করা হয়েছে | মাঝারি - ব্যাসার্ধ অবশ্যই সামঞ্জস্যপূর্ণ এবং পরিদর্শনযোগ্য হতে হবে |
| ইতিবাচক কনফিগারেশন | বাধা চারপাশে উপাদান রাউটিং যোগ করা হয়েছে | বড় হস্তক্ষেপ অঞ্চল, ক্যারিয়ারের অখণ্ডতা সমালোচনামূলক | কম - কোনো উপাদান অপসারণ ক্যারিয়ারকে দুর্বল করে | উচ্চতর - স্ট্রিপ লেআউটের জন্য প্রশস্ত কয়েল এবং পরিবর্তিত ফাঁকা প্রয়োজন |
| নেতিবাচক কনফিগারেশন | ক্যারিয়ার স্ট্রিপের মধ্যে থেকে উপাদান সরানো হয়েছে | ছোট থেকে মাঝারি হস্তক্ষেপ অঞ্চল | পরিবর্তনশীল - ক্যারিয়ারের প্রস্থের তুলনায় খাঁজের আকারের উপর নির্ভর করে | নিম্ন থেকে মাঝারি - স্ট্যান্ডার্ড পাঞ্চ-এবং-ডাই কাটআউট |
অনুশীলনে, বেশিরভাগ উত্পাদন স্ট্যাম্পিং এই পদ্ধতিগুলিকে একত্রিত করে। একটি একক স্ট্রিপ লেআউট সহজ পাঞ্চ ক্লিয়ারেন্সের জন্য আয়তক্ষেত্রাকার নেতিবাচক খাঁজ ব্যবহার করতে পারে, কৌণিক খাঁজ যেখানে স্ট্রিপের প্রস্থ সীমাবদ্ধ, এবং গতিতে বেঁচে থাকার জন্য তাদের সকলের উপর ব্যাসার্ধক কোণগুলি ব্যবহার করা যেতে পারে। খাঁজের ধরন একটি বিশ্বব্যাপী সিদ্ধান্ত নয় - এটি একটি স্টেশন- দ্বারা-স্টেশন, হস্তক্ষেপ-দ্বারা-বিশেষ জ্যামিতি দ্বারা চালিত হস্তক্ষেপ রায় কল প্রতিটি খাঁজ পরিষ্কার করা আবশ্যক৷
সঠিক খাঁজ প্রোফাইল এবং কনফিগারেশন নির্বাচন করা আপনাকে ছাড়পত্র পায়। কিন্তু একা ক্লিয়ারেন্স পুরো ছবি নয় - প্রতিটি খাঁজের মাত্রা, এর অবস্থানের সহনশীলতা, এবং পাইলট হোল এবং স্টেশন সীমানার সাথে এর সম্পর্ক নির্ধারণ করে যে ক্লিয়ারেন্সটি লক্ষ লক্ষ প্রেস স্ট্রোক জুড়ে নির্ভরযোগ্যভাবে কাজ করে কিনা।
বাইপাস খাঁজ জ্যামিতি এবং মাত্রিক পরামিতি ব্যাখ্যা করা হয়েছে
নির্ভুলতা ছাড়া ক্লিয়ারেন্স শুধুমাত্র একটি অনুমান. একটি বাইপাস খাঁজ যা মোটামুটিভাবে সঠিক জায়গায় এবং আনুমানিক সঠিক আকার ট্রাইআউটে টিকে থাকতে পারে - কিন্তু গতিতে উত্পাদন আনুমানিক শাস্তি দেয়৷ একটি বাইপাস খাঁজের প্রতিটি জ্যামিতিক পরামিতি একটি ইঞ্জিনিয়ারিং কারণে বিদ্যমান, এবং তাদের মধ্যে যেকোনও একটি ভুল হলে প্রতি মিনিটে স্ট্রোক, স্ট্রিপ ইন্টিগ্রিটি বা উভয়ই খরচ হয়৷
স্ট্যাম্পিং ডাই ডিজাইনে, বাইপাস খাঁজের মাত্রিক স্পেসিফিকেশন একটি যুক্তি অনুসরণ করে যা তারা পরিবেশন করা হস্তক্ষেপ জোন, তারা যে উপাদানটি কেটেছে এবং অবস্থানগত সিস্টেম যা সবকিছু নিবন্ধনের মধ্যে রাখে। এখানে প্রতিটি প্যারামিটার কি নিয়ন্ত্রণ করে এবং কেন এটি গুরুত্বপূর্ণ।
বাইপাস খাঁজ ডিজাইনের জন্য সমালোচনামূলক মাত্রা এবং সহনশীলতা
তিনটি প্রাথমিক মাত্রা প্রতিটি বাইপাস খাঁজকে সংজ্ঞায়িত করে: গভীরতা, প্রস্থ এবং কোণার ব্যাসার্ধ। প্রতিটি একটি ভিন্ন প্রকৌশল সীমাবদ্ধতার প্রতি সাড়া দেয় এবং ছোট আকারে প্রতিটি একটি ভিন্ন পরিণতি বহন করে।
খাঁজ গভীরতাফিডের দিক থেকে - লম্বভাবে পরিমাপ করা হয় কতদূর ক্যারিয়ার স্ট্রিপের মধ্যে খাঁজটি স্ট্রিপ প্রান্ত থেকে প্রসারিত হয়। এই মাত্রাটি অবশ্যই হস্তক্ষেপ অঞ্চলের প্রশস্ত বিন্দু এবং একটি সুরক্ষা মার্জিন পরিষ্কার করতে হবে যা খাওয়ানোর সময় পার্শ্বীয় স্ট্রিপ ওয়ান্ডারের জন্য দায়ী। যদি স্ট্রিপটি কেন্দ্র থেকে সামান্য দূরে সরে যায়-(এবং এটি হবে), শূন্য মার্জিন সহ একটি খাঁজ একটি খাঁজে পরিণত হয় যা সম্পূর্ণরূপে পরিষ্কার হয় না। সাধারণ অনুশীলন সর্বাধিক টুলিং খামের বাইরে একটি মার্জিন যোগ করে, চাপের গতি এবং ফিডার নির্ভুলতার জন্য স্কেল করা হয়। দ্রুত প্রেস এবং কম সুনির্দিষ্ট ফিডার বৃহত্তর গভীরতার মার্জিন দাবি করে।
যাইহোক, গভীরতা ক্যারিয়ার ফালা প্রস্থ দ্বারা সীমাবদ্ধ। মেটাল স্ট্যাম্পিং ডাই ডিজাইনে, বাহককে অবশ্যই পর্যাপ্ত ক্রস-বিভাগীয় উপাদান ধরে রাখতে হবে যাতে বাকলিং বা ছিঁড়ে না দিয়ে খাওয়ানোর জন্য খাঁজ থাকে৷ একটি সাধারণ নির্দেশিকা: খাঁজের গভীরতা ক্যারিয়ার স্ট্রিপের প্রস্থের 60-70% এর বেশি হওয়া উচিত নয়, যদিও প্রকৃত সীমা উপাদানের বেধ, প্রসার্য শক্তি এবং স্ট্রিপের দৈর্ঘ্য বরাবর খাঁজের সংখ্যার উপর নির্ভর করে।
খাঁজ প্রস্থফিড দিক সমান্তরাল সঞ্চালিত হয়. এটি অবশ্যই যথেষ্ট প্রশস্ত হতে হবে যাতে বাধাটি সম্পূর্ণ ফিড স্ট্রোক - জুড়ে যে কোনও ওভারট্রাভেল সহ খাঁজ পরিষ্কার করে। ফিড সহনশীলতা এখানে মূল পরিবর্তনশীল। কোনো প্রদত্ত স্ট্রোকে ফিডারটি অল্প পরিমাণে ওভারশুট করলে, খাঁজটি অবশ্যই সর্বাধিক ওভারট্রাভেলে সম্পূর্ণ ছাড়পত্র প্রদান করবে। ফিড অক্ষ বরাবর পরিমাপ করা, বাইপাস করা টুলিং উপাদানটির শারীরিক আকারের জন্যও প্রস্থকে অ্যাকাউন্ট করতে হবে।
ফিড দিক বরাবর 8 মিমি দখল করে এমন একটি পাঞ্চ বিবেচনা করুন। খাঁজের প্রস্থটি অবশ্যই 8 মিমি প্লাস ফিড সহনশীলতার দ্বিগুণ (একবার সম্ভাব্য ওভার-ফিডের জন্য, একবার পূর্ববর্তী স্ট্রোকে সম্ভাব্য আন্ডার-ফিডের জন্য) প্লাস পাঞ্চের মুখে দাগ বা ধ্বংসাবশেষ তৈরির জন্য যে কোনও অতিরিক্ত মার্জিন কভার করতে হবে।
কোণার ব্যাসার্ধঅভ্যন্তরীণ খাঁজ ট্রানজিশনে ক্লান্তি ক্র্যাকিং প্রতিরোধ করে। হিসাবেXometry এর স্ট্যাম্পিং ডিজাইন গাইডনোট, একটি ফাঁকা নকশার সব কোণে অন্তত অর্ধেক উপাদান বেধ একটি ব্যাসার্ধ অন্তর্ভুক্ত করা উচিত. বাইপাস নচের জন্য, একই নীতি প্রযোজ্য হয় - তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি উচ্চ গতির খাওয়ানোর সময় সাইক্লিক স্ট্রেসকে ঘনীভূত করে-, ফাটল শুরু করে যা বাহক ফালা ফাটল না হওয়া পর্যন্ত প্রচার করে। ন্যূনতম গ্রহণযোগ্য ব্যাসার্ধ উপাদানের বেধ এবং প্রসার্য শক্তির সাথে বৃদ্ধি পায় এবং নমনীয়তার সাথে হ্রাস পায়।
কৌণিক অভিযোজনঅ-আয়তক্ষেত্রাকার খাঁজ প্রোফাইলগুলিতে প্রযোজ্য। যখন একটি V-আকৃতির বা কোণীয় খাঁজ ব্যবহার করা হয়, তখন ফিডের দিকনির্দেশের সাপেক্ষে খাঁজের দেয়ালের কোণ ফিড স্ট্রোকের সাথে বিভিন্ন পয়েন্টে কার্যকর ক্লিয়ারেন্স নির্ধারণ করে। সঠিক অভিযোজন নিশ্চিত করে যে বাধাটি খাঁজের মধ্য দিয়ে যাওয়ার মুহূর্তের সাথে সর্বাধিক ক্লিয়ারেন্স মিলে যায়।
এখানে মূল জ্যামিতিক পরামিতিগুলি রয়েছে যা প্রতিটি টুলিং ইঞ্জিনিয়ারকে তাদের শীট মেটাল স্ট্যাম্পিং ডাইয়ের মধ্যে বাইপাস খাঁজ স্পেসিফিকেশনগুলিতে সংজ্ঞায়িত করা উচিত:
- গভীরতা (খাবার জন্য লম্ব):স্ট্রিপ ওয়ান্ডারের মার্জিন সহ প্রশস্ত হস্তক্ষেপ জোন অতিক্রম করে পার্শ্বীয় ছাড়পত্র প্রদান করে।
- প্রস্থ (ফিডের সমান্তরাল):ওভারট্রাভেল এবং ফিডার সহনশীলতা সহ সমগ্র ফিড স্ট্রোক জুড়ে সম্পূর্ণ ক্লিয়ারেন্স নিশ্চিত করে।
- অভ্যন্তরীণ কোণার ব্যাসার্ধ:উত্পাদন গতিতে চাপ ঘনত্ব এবং ক্লান্তি ক্র্যাকিং প্রতিরোধ করে। ন্যূনতম অর্ধেক উপাদান বেধ.
- কৌণিক অভিযোজন:স্ট্রিপের সাপেক্ষে বাধার গতিপথের সাথে দিকনির্দেশক ছাড়পত্র সারিবদ্ধ করে।
- গভীরতা-থেকে-ক্যারিয়ার-প্রস্থের অনুপাত:উপাদান অপসারণের পরে ক্যারিয়ার স্ট্রিপের কাঠামোগত অখণ্ডতা বজায় রাখে। সীমা উপাদান গ্রেড দ্বারা পরিবর্তিত হয়.
- প্রান্তের অবস্থা এবং পৃষ্ঠের সমাপ্তি:খাঁজ সীমানায় burr আকার এবং প্রান্তের গুণমান নিয়ন্ত্রণ করে, ফিডের সময় স্নাগ পয়েন্টগুলি প্রতিরোধ করে।
পাইলট গর্ত এবং স্টেশন সীমানা অবস্থানগত সম্পর্ক
ভুল অবস্থানে একটি পুরোপুরি মাত্রাযুক্ত খাঁজ কিছুই করে না। বাইপাস নচের অবস্থানগত নির্ভুলতা প্রতিটি প্রগতিশীল ডাই স্ট্রিপ লেআউটে দুটি অ্যাঙ্কর উল্লেখ করে: পাইলট হোল সেন্টার এবং স্টেশন সেন্টারলাইন।
পাইলট গর্ত পুরো স্ট্রিপের জন্য মাস্টার ডেটাম। প্রতিটি বৈশিষ্ট্য - ফাঁকা খোলা, গঠিত জ্যামিতি, এবং বাইপাস নচগুলি - পাইলট হোল কেন্দ্রের সাথে সম্পর্কিত। এটি গুরুত্বপূর্ণ কারণ প্রতিটি প্রেস স্ট্রোকে পাইলট পিনগুলি শারীরিকভাবে স্ট্রিপটিকে সঠিক নিবন্ধনের জন্য টেনে আনে। যদি একটি বাইপাস খাঁজ পাইলট গর্তের সাপেক্ষে তার অভিপ্রেত অবস্থান থেকে সরে যায়, তবে এটি যে টুলিংটি পরিষ্কার করার কথা তার তুলনায় এটি সরে যায়।
অনুশীলনে, বাইপাস খাঁজগুলিতে অবস্থানগত সহনশীলতাগুলি "শুধু" ছাড়পত্র প্রদান করে এমন একটি বৈশিষ্ট্যের জন্য আপনি আশা করতে পারেন তার চেয়ে কঠোর। কারণটি মার্জিন ব্যবস্থাপনার সাথে সম্পর্কিত। যদি খাঁজ গভীরতার মার্জিনটি নিখুঁত অবস্থান ধরে নিয়ে একটি নির্দিষ্ট মানতে ডিজাইন করা হয় এবং খাঁজের অবস্থানটি সেই মার্জিনের একটি ভগ্নাংশের দ্বারা পরিবর্তিত হয়, তবে কার্যকর ক্লিয়ারেন্স কিছু শতাংশ স্ট্রোকের ক্ষেত্রে নিরাপদ থ্রেশহোল্ডের নীচে সঙ্কুচিত হয়।
স্টেশন-থেকে-স্টেশন বসানো একই যুক্তি অনুসরণ করে। প্রতিটি বাইপাস খাঁজ অবশ্যই অবস্থিত হতে হবে যাতে এটি সম্পূর্ণ ফিড স্ট্রোক জুড়ে লক্ষ্য প্রতিবন্ধকতা সম্পূর্ণরূপে পরিষ্কার করে। তার মানে খাঁজের অগ্রভাগের প্রান্তটি (ফিডের দিক থেকে) স্ট্রিপটি থামার আগে সম্পূর্ণরূপে বাধা অতিক্রম করে যেতে হবে এবং স্ট্রিপটি নড়াচড়া শুরু করার আগে পিছনের প্রান্তটি অবশ্যই বাধার কাছে পৌঁছাতে হবে না। ফিড-নির্দেশ বসানো নামমাত্র পিচ দূরত্ব এবং উভয় দিকের সর্বাধিক ফিড সহনশীলতার জন্য অ্যাকাউন্ট করে।
যেমন আলোচনা করা হয়েছেমেটালফর্মিং ম্যাগাজিনের স্ট্রিপ বিশ্লেষণ, অনুপযুক্ত ফিড-রিলিজ টাইমিং গ্রিপ রোলস খোলার পরে স্ট্রিপটিকে সামনে বা পিছনে স্লাইড করতে পারে৷ এর মানে হল বাইপাস খাঁজ প্রস্থকে শুধুমাত্র যান্ত্রিক ওভারট্রাভেল নয় বরং পাইলট এনগেজমেন্টের আগে পোস্ট-রিলিজ ড্রিফটের সম্ভাব্যতাও মিটমাট করতে হবে। যদি খাঁজটি খুব সংকীর্ণ হয়, তবে পাইলট পিনগুলি স্ট্রিপটিকে চূড়ান্ত অবস্থানে লক করার আগে ক্ষণিকের ড্রিফ্ট বাহক উপাদানটিকে হস্তক্ষেপ অঞ্চলে ফিরিয়ে দেয়।
ক্যামের মতো জটিল স্ট্যাম্পিং ডাই উপাদানগুলির জন্য, কৌণিক মুখ দিয়ে স্টিল তৈরি করা, বা বহু-স্তরের পাঞ্চের জন্য, খাঁজ এবং বাধার মধ্যে অবস্থানগত সম্পর্ক ত্রি-মাত্রিক হয়ে যায়। খাঁজটি অবশ্যই ফিড স্ট্রোকের সময় স্ট্রিপটি যে নির্দিষ্ট উল্লম্ব অবস্থানে থাকে - কম্পোনেন্টের প্রশস্ততম ক্রস অংশটি পরিষ্কার করতে হবে - যা লিফটার উচ্চতা দ্বারা নির্ধারিত হয়, নীচের মৃত কেন্দ্রের জ্যামিতি নয়। প্রকৌশলীরা যারা ফিড প্লেন এলিভেশনের পরিবর্তে ডাইয়ের বিরুদ্ধে বাইপাস নচ ক্লিয়ারেন্সের মাত্রা বাইপাস প্লেন এলিভেশনের পরিবর্তে খাঁজ দিয়ে শেষ করে যা কাগজে পর্যাপ্ত দেখায় কিন্তু অনুশীলনে হস্তক্ষেপ করে।
এই মাত্রিক এবং অবস্থানগত পরামিতিগুলি প্রতিটি বাইপাস খাঁজ স্পেসিফিকেশনের পরিমাণগত মেরুদণ্ড গঠন করে। কিন্তু শুধুমাত্র সংখ্যাগুলিই হিসাব করে না কিভাবে বিভিন্ন উপকরণ খাঁজ হওয়ার প্রতি সাড়া দেয় - একটি প্যারামিটার সেট যা হালকা ইস্পাতে পুরোপুরি কাজ করে খাঁজের প্রান্তে উচ্চ-শক্তির ইস্পাত বা গল অ্যালুমিনিয়াম ক্র্যাক করতে পারে৷
উপাদান-নির্দিষ্ট বাইপাস নচ ডিজাইনের বিবেচনা
হালকা ইস্পাতের জন্য একটি খাঁজের মাত্রা ডুয়াল-ফেজ স্টিল বা অ্যালুমিনিয়ামে একইভাবে আচরণ করবে না। উপাদানের গ্রেড, বেধ এবং যান্ত্রিক বৈশিষ্ট্যগুলি সরাসরি পরিবর্তন করে যে কীভাবে বাহক স্ট্রিপ উপাদানগুলি সরানোর প্রতিক্রিয়া জানায় - এটি কীভাবে খাওয়ায়, কীভাবে এটি ক্লান্ত হয় এবং কীভাবে কাটা প্রান্তগুলি কয়েক হাজার স্ট্রোকের উপর ধরে রাখে। সমস্ত উপাদানের সাথে একই আচরণ করা একটি কঠিন স্ট্রিপ লেআউটকে একটি উত্পাদন মাথাব্যথায় পরিণত করার দ্রুততম উপায়গুলির মধ্যে একটি।
প্রতিটি উপাদান তার নিজস্ব নমনীয়তা, প্রসার্য শক্তি, কাজ-কঠিন আচরণ এবং পৃষ্ঠের বৈশিষ্ট্যগুলির নিজস্ব সমন্বয় নিয়ে আসে। এই বৈশিষ্ট্যগুলি ন্যূনতম কোণার ব্যাসার্ধ, গভীরতার মার্জিন, প্রান্তের অবস্থার প্রয়োজনীয়তা এবং এমনকি খাঁজ টুলিং-এ প্রয়োজনীয় পৃষ্ঠের ফিনিস নির্দেশ করে। স্টিল শীট স্ট্যাম্পিং এবং তার পরেও সবচেয়ে সাধারণ উপকরণগুলির মধ্যে পরামিতিগুলি কীভাবে স্থানান্তরিত হয় তা এখানে।
হালকা ইস্পাত এবং ঠান্ডা ঘূর্ণিত ইস্পাত খাঁজ পরামিতি
মাইল্ড স্টিল এবং স্ট্যান্ডার্ড কোল্ড রোল্ড স্টিল স্ট্যাম্পিং গ্রেড (CRS যেমন 1008, 1010, 1018) হল বাইপাস নচ ডিজাইনের জন্য সবচেয়ে ক্ষমাশীল উপকরণ। তাদের মাঝারি প্রসার্য শক্তি, ভাল নমনীয়তা এবং অনুমানযোগ্য শিয়ার আচরণের সংমিশ্রণের অর্থ হল আদর্শ ডিজাইনের নিয়মগুলি বিশেষ বাসস্থান ছাড়াই কাজ করে।
এই সাধারণ গ্রেডগুলিতে কার্বন ইস্পাত স্ট্যাম্পিংয়ের জন্য, বেসলাইন প্যারামিটারগুলি পরিষ্কারভাবে প্রযোজ্য:
- ন্যূনতম অভ্যন্তরীণ কোণার ব্যাসার্ধ:0.5x উপাদান বেধ। এই স্ট্যান্ডার্ড রেশিও,-ইন্ডাস্ট্রি নচিং নির্দেশিকা জুড়ে সুপ্রতিষ্ঠিত, অতিরিক্ত ক্লিয়ারেন্স স্পেস খরচ করে এমন উদার ফিললেটের প্রয়োজন ছাড়াই স্ট্রেস ঘনত্বকে বাধা দেয়।
- খাঁজ গভীরতার মার্জিন:টুলিং খামের বাইরে স্ট্যান্ডার্ড নিরাপত্তা মার্জিন যথেষ্ট। হালকা ইস্পাত আক্রমণাত্মকভাবে ফিরে আসে না, তাই স্ট্রিপটি ফিডের সময় লিফটার রেলের উপর অনুমানযোগ্যভাবে বসে থাকে।
- প্রান্তের অবস্থা:স্বাভাবিক বুর উচ্চতা সহ একটি পরিষ্কার শিয়ার গ্রহণযোগ্য। হালকা ইস্পাত একটি আদর্শ শিয়ারযুক্ত প্রান্ত থেকে সহজে ক্র্যাক করে না।
- টুলিং পৃষ্ঠ চিকিত্সা:প্রচলিত সারফেস ফিনিস সহ স্ট্যান্ডার্ড টুল স্টিলস (D2, A2) বিশেষ আবরণ ছাড়াই এই গ্রেডগুলি পরিচালনা করে।
হালকা ইস্পাত বেসলাইন হিসাবে কাজ করে কারণ এটি অনুমানযোগ্য। কাজের-শক্ত হওয়ার হার মাঝারি, ফ্র্যাকচারের আগে প্রসারিত হওয়া উদার, এবং উপাদানটি খাঁজের সীমানায় আপনার সাথে লড়াই করে না। আপনি যদি আপনার প্রথম স্ট্রিপ লেআউটটি ডিজাইন করেন এবং আপনার বাইপাস নচ লজিককে যাচাই করতে চান, তাহলে এই গ্রেডগুলিতে স্ট্যাম্পড স্টিল উপরে উপাদান-আচরণ জটিলতা যোগ না করে লেআউট ত্রুটিগুলি প্রকাশ করবে।
উচ্চ-শক্তি ইস্পাত এবং AHSS বিবেচনা
উন্নত উচ্চ-শক্তি ইস্পাত ক্যালকুলাসকে উল্লেখযোগ্যভাবে পরিবর্তন করে। ডুয়াল-ফেজ (DP600, DP780, DP980), TRIP স্টিলস এবং মার্টেনসিটিক গ্রেডের মতো উপাদানগুলি যথেষ্ট উচ্চ প্রসার্য শক্তি বহন করে কিন্তু প্রসারণ এবং নমনীয়তা হ্রাস করে। ক্যারিয়ার স্ট্রিপটি আরও কঠোরভাবে আচরণ করে, স্ট্রেস রাইজারে দ্রুত ক্লান্ত হয়ে পড়ে এবং তীক্ষ্ণ জ্যামিতিকে শাস্তি দেয় যা হালকা ইস্পাত সহ্য করবে।
বাইপাস খাঁজ নকশা জন্য কি পরিবর্তন?
কোণার ব্যাসার্ধ অবশ্যই বাড়াতে হবে।যেখানে হালকা ইস্পাত 0.5x উপাদান পুরুত্বের ব্যাসার্ধ গ্রহণ করে, সেখানে AHSS ন্যূনতম হিসাবে 1.0x থেকে 1.5x পুরুত্বের উল্লেখযোগ্যভাবে আরও বেশি - দাবি করে। স্বয়ংচালিত খাঁজ গবেষণায় উল্লিখিত হিসাবে, ক্লান্তি চক্রের সময় অংশগুলিকে বিভক্ত হওয়া থেকে রোধ করতে AHSS-এর উদার কোণার রেডিআই প্রয়োজন। একই নীতি বাহক স্ট্রিপ খাঁজের ক্ষেত্রে প্রযোজ্য: তীক্ষ্ণ অভ্যন্তরীণ কোণ যা অনির্দিষ্টকালের জন্য হালকা ইস্পাতে টিকে থাকে DP980-তে হাজার হাজার স্ট্রোকের মধ্যে ফাটল শুরু করবে।
খাঁজ প্রস্থ সম্প্রসারণ প্রয়োজন.প্রতিটি ফিড-এবং-স্টপ সাইকেলের পরে AHSS আরও আক্রমণাত্মকভাবে ফিরে আসে। স্ট্রিপটি লিফটার রেলগুলিতে সমতল হিসাবে বসে না এবং এর অবস্থানগত আচরণ কম অনুমানযোগ্য। বিস্তৃত বাইপাস খাঁজগুলি এই হ্রাসকৃত অবস্থানগত সামঞ্জস্যের জন্য ক্ষতিপূরণ দেয়, এমনকি স্ট্রিপটি পুরোপুরি বসে না থাকলেও ছাড়পত্র নিশ্চিত করে।
ক্যারিয়ার ফালা প্রস্থ বাড়ানোর প্রয়োজন হতে পারে।যেহেতু AHSS কম নমনীয়, তাই উচ্চ গতির খাওয়ানোর সাইক্লিক লোডিংয়ের অধীনে বাহক স্ট্রিপটি খাঁজ অবস্থানে ফ্র্যাকচারের প্রবণতা বেশি। প্রদত্ত ক্যারিয়ারের প্রস্থে হালকা ইস্পাত প্রদান করে একই কাঠামোগত অখণ্ডতা বজায় রাখার জন্য, AHSS স্ট্রিপ লেআউটগুলির জন্য প্রায়শই একটি বিস্তৃত বাহক - প্রয়োজন হয় যার অর্থ আরও কয়েল স্টক এবং উচ্চতর উপাদান খরচ। এটি স্ট্রিপ নির্ভরযোগ্যতা এবং উপাদান ব্যবহারের মধ্যে একটি সরাসরি লেনদেন।
টুলিং পরিধান accelerates.AHSS খাঁজগুলিকে পাঞ্চ করার সময় উচ্চতর শক লোড পাঞ্চ প্রান্তগুলিকে দ্রুত হ্রাস করে। পাউডার করা ধাতুবিদ্যা স্টিল বা কার্বাইড-টিপড পাঞ্চগুলি এমন নচ স্টেশনগুলির জন্য প্রয়োজনীয় হয়ে ওঠে যা উত্পাদনের পরিমাণে উচ্চ-শক্তির উপাদানগুলিকে কেটে দেয়৷
অ্যালুমিনিয়াম এবং স্টেইনলেস স্টীল অভিযোজন
অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল প্রতিটি অনন্য চ্যালেঞ্জ উপস্থাপন করে যা হালকা ইস্পাত এবং এমনকি AHSS উপস্থাপন করে না।
অ্যালুমিনিয়ামইস্পাতের তুলনায় নরম এবং আরও নমনীয়, যা মনে হচ্ছে এটি খাঁজ ডিজাইনকে আরও সহজ করে তুলবে। তা হয় না। অ্যালুমিনিয়াম স্ট্যাম্পিং প্রক্রিয়া একটি নির্দিষ্ট পৃষ্ঠ-মিথস্ক্রিয়া সমস্যা নিয়ে আসে: গ্যালিং। ওকল্যান্ড ইউনিভার্সিটির সেন্টার অফ অ্যাডভান্সড ম্যানুফ্যাকচারিং অ্যান্ড ম্যাটেরিয়ালস-এর গবেষণায় দেখা গেছে যে অ্যালুমিনিয়াম কণাগুলি স্লাইডিং যোগাযোগের সময় মৃত পৃষ্ঠের সাথে লেগে থাকে, যার ফলে ওয়ার্কপিসে স্ক্র্যাচ হয় এবং টুলিংয়ে আঠালো পরিধান হয়। বাইপাস খাঁজ অবস্থানে, যেখানে স্ট্রিপের শিয়ার করা প্রান্ত বারবার খাওয়ানোর সময় অতীতের ডাই উপাদানগুলিকে স্লাইড করে, গ্যালিং জমা হয় যা সময়ের সাথে কার্যকর ক্লিয়ারেন্স হ্রাস করে।
প্রতিরোধের জন্য পালিশ করা টুলিং সারফেস এবং খাঁজ এলাকার সংলগ্ন ডাই কম্পোনেন্টগুলিতে প্রায়ই শক্ত-ক্রোম বা টিআইসিএন আবরণ প্রয়োজন। গবেষণায় দেখা গেছে যে পৃষ্ঠের রুক্ষতা সরাসরি গ্যালিং থ্রেশহোল্ডকে প্রভাবিত করে - মসৃণ ডাই সারফেস (যেমন হার্ড-ক্রোমড D6510 কাস্ট আয়রন) রুক্ষ বিকল্পগুলির তুলনায় উল্লেখযোগ্যভাবে উচ্চ যোগাযোগের চাপে গ্যালিং প্রতিরোধ করে। অ্যালুমিনিয়ামে বাইপাস নচ টুলিংয়ের জন্য, এর অর্থ হল খাঁজ কাটা পাঞ্চ এবং যে কোনও ডাই পৃষ্ঠের বিপরীতে খাঁজযুক্ত স্ট্রিপ স্লাইডগুলি ইস্পাত অ্যাপ্লিকেশনের চাহিদার তুলনায় একটি সূক্ষ্ম পৃষ্ঠ ফিনিস বজায় রাখতে হবে।
অ্যালুমিনিয়াম খাঁজের কোণার ব্যাসার্ধ উদার হওয়া উচিত ক্লান্তি ক্র্যাকিংয়ের কারণে নয় (সাধারণ বেধে অ্যালুমিনিয়াম যথেষ্ট নমনীয়) তবে তীক্ষ্ণ কোণগুলি বুর এবং ছিঁড়ে তৈরি করে যা নীচের দিকে গলানোর জন্য দায়ী আলগা কণা তৈরি করে।
স্টেইনলেস স্টীলএকটি কাজ-কঠিন চ্যালেঞ্জ উপস্থাপন করে। প্রতিটি ফিড চক্র প্লাস্টিকভাবে ক্যারিয়ার স্ট্রিপটিকে খাঁজের সীমানায় সামান্য বিকৃত করে। হালকা ইস্পাতে, এই ক্ষুদ্র বিকৃতি দ্রুত স্থিতিশীল হয়। অস্টেনিটিক স্টেইনলেস গ্রেডে (304, 316), প্রতিটি বিকৃতি চক্র খাঁজের প্রান্তে স্থানীয় কঠোরতা এবং ভঙ্গুরতা বাড়ায়। শত সহস্র স্ট্রোকের একটি উত্পাদনের মাধ্যমে, খাঁজ প্রান্তগুলি ক্রমাগতভাবে ক্ষয়প্রাপ্ত হয় যতক্ষণ না মাইক্রো-ফাটল তৈরি হয় এবং প্রচারিত হয়।
স্টেইনলেস স্টিলের জন্য বাইপাস নচ ডিজাইন করার অর্থ হল এই ক্রমবর্ধমান শক্ত হওয়ার জন্য অ্যাকাউন্টিং। বড় ব্যাসার্ধ কোণে শক্ত হওয়ার হারকে ধীর করে দেয়। পালিশ এবং প্রলিপ্ত খাঁজ পাঞ্চগুলি শক্ত হওয়ার জন্য কম প্রাথমিক ক্ষতি সহ ক্লিনার শিয়ার প্রান্ত তৈরি করে। এবং গভীরতার মার্জিনগুলিকে এই সত্যের জন্য দায়ী করা উচিত যে কাজের-কঠিন খাঁজের প্রান্তগুলি স্ট্রোক 500,000 স্ট্রোকে 5,000 এর চেয়ে আলাদাভাবে আচরণ করে৷
| উপাদান | মিন. কোণার ব্যাসার্ধ | গভীরতার মার্জিন | এজ কন্ডিশন রিকোয়ারমেন্ট | টুলিং সারফেস ট্রিটমেন্ট |
|---|---|---|---|---|
| হালকা / ঠান্ডা ঘূর্ণিত ইস্পাত | 0.5x বেধ | স্ট্যান্ডার্ড (ফিড সহনশীলতা + ঘুরে বেড়ানো) | সাধারণ sheared প্রান্ত গ্রহণযোগ্য | স্ট্যান্ডার্ড টুল ইস্পাত (D2, A2), প্রচলিত ফিনিস |
| উচ্চ-শক্তি ইস্পাত / AHSS | 1.0x–1.5x পুরুত্ব | বর্ধিত (স্প্রিংব্যাক + অবস্থানগত পরিবর্তন) | ন্যূনতম বুর, পরিষ্কার ফ্র্যাকচার জোন সমালোচনামূলক | পিএম টুল ইস্পাত বা কার্বাইড; TiCN আবরণ প্রস্তাবিত |
| অ্যালুমিনিয়াম | 0.5x–1.0x পুরুত্ব | স্ট্যান্ডার্ড + গ্যালিং ডিপোজিট ভাতা | মসৃণ শিয়ার, ন্যূনতম কণা প্রজন্ম | হার্ড-ক্রোম বা টিআইসিএন; কম Ra থেকে পালিশ করা |
| স্টেইনলেস স্টীল (অস্টেনিটিক) | 1.0x–1.5x পুরুত্ব | বর্ধিত (কাজ-শক্তকরণের অগ্রগতি) | পালিশ শিয়ার প্রান্ত শক্ত হয়ে যাওয়া দীক্ষা কমাতে | উচ্চ-কঠিনতা টুল ইস্পাত; TiAlN বা অনুরূপ আবরণ |
এই সমস্ত উপকরণ জুড়ে প্যাটার্নটি সামঞ্জস্যপূর্ণ: একটি উপাদান যত বেশি হালকা ইস্পাত আচরণ থেকে বিচ্যুত হয় - তা উচ্চ শক্তি, আনুগত্য প্রবণতা, বা কাজ-শক্তকরণ - আপনার বাইপাস নচ প্যারামিটারগুলি তত বেশি রক্ষণশীল হতে হবে। ব্যাসার্ধ বৃদ্ধি পায়, মার্জিন বৃদ্ধি পায়, পৃষ্ঠের ফিনিশের প্রয়োজনীয়তা আঁটসাঁট হয় এবং টুলিং খরচ সেই অনুযায়ী বৃদ্ধি পায়।
উপাদানের-নির্দিষ্ট পরামিতি সঠিকভাবে পাওয়া স্ট্রিপ ফিডিংকে পরিষ্কার রাখে। কিন্তু এমনকি একটি নিখুঁতভাবে প্যারামিটারাইজড খাঁজও সমস্যা সৃষ্টি করবে যদি ডিজাইনে বেশ কয়েকটি সাধারণ ইঞ্জিনিয়ারিং ভুলের মধ্যে একটি থাকে যা প্রোডাকশন ফ্লোরে বারবার দেখা যায় - ত্রুটি যা আপনি যখন জানেন যে কী দেখতে হবে তা এড়ানো সহজ।
সাধারণ বাইপাস খাঁজ ভুল এবং তাদের উত্পাদন ফলাফল
সঠিক পরামিতি জানা এবং আপনি যখন তাদের উপেক্ষা করেন তখন কী ভুল হয় তা জানা দুটি ভিন্ন ধরণের জ্ঞান। প্রথম বাস ডিজাইন অফিসে। দ্বিতীয়টি সকাল 2 টায় প্রোডাকশন ফ্লোরে থাকে যখন প্রেসটি তৃতীয়বারের মতো শিফটের জন্য একটি মিসফিড অ্যালার্মে ট্রিপ করে। বেশিরভাগ বাইপাস খাঁজ ব্যর্থতা ট্রাইআউটের সময় নিজেদের ঘোষণা করে না। তারা অপেক্ষা করে যতক্ষণ না প্রেসটি উৎপাদনের গতিতে আঘাত করে এবং স্ট্রিপটি পরিধান, তাপীয় সম্প্রসারণ এবং প্রতিটি প্রান্তিক ছাড়পত্রের সিদ্ধান্ত প্রকাশ করার জন্য ক্রমবর্ধমান ত্রুটির জন্য যথেষ্ট দীর্ঘ সময় ধরে চলছে।
নীচের ভুলগুলি স্ট্যাম্পিং ক্রিয়াকলাপগুলিতে বারবার প্রদর্শিত হয় যা স্বয়ংচালিত বন্ধনী থেকে সংযোগকারীগুলির জন্য নির্ভুল ডাই স্ট্যাম্পিং অ্যাপ্লিকেশন পর্যন্ত সবকিছু তৈরি করে। প্রত্যেকটি একই প্যাটার্ন অনুসরণ করে: একটি নকশা পছন্দ যা কাগজে বা ধীর গতিতে গ্রহণযোগ্য দেখায় তা একটি ব্যর্থতা প্রক্রিয়া তৈরি করে যা শুধুমাত্র বাস্তব উত্পাদন অবস্থার অধীনে সক্রিয় হয়।
আন্ডারসাইজড নচ এবং ডাই ক্র্যাশ সিনারিওস
অপর্যাপ্ত খাঁজ গভীরতা বা প্রস্থ হল সবচেয়ে সাধারণ বাইপাস নচ ত্রুটি - এবং সবচেয়ে ব্যয়বহুল। ব্যর্থতার প্রক্রিয়াটি প্রতারণামূলকভাবে ধীরে ধীরে হয়। একটি ছোট খাঁজ একটি অবিলম্বে ক্র্যাশ কারণ না. পরিবর্তে, এটি আংশিক হস্তক্ষেপ তৈরি করে: ফিডের অগ্রগতির সময় স্ট্রিপ প্রান্তটি খুব কমই একটি ডাউনস্ট্রিম পাঞ্চ বা ডাই বোতামের সাথে যোগাযোগ করে। প্রতিটি স্ট্রোক একটি ক্ষুদ্র সাক্ষী চিহ্ন রেখে যায়, হস্তক্ষেপকারী পৃষ্ঠে একটি সামান্য বুর আমানত তৈরি করে এবং একটি মিলিমিটারের একটি ভগ্নাংশ দ্বারা স্ট্রিপটিকে পার্শ্বীয়ভাবে স্থানচ্যুত করে।
শত শত বা হাজার হাজার স্ট্রোক, যে burr আমানত বৃদ্ধি. পার্শ্বীয় স্থানচ্যুতি যৌগ। স্ট্রিপটি ছোট-মিসফিড সেন্সর ট্রিপ করার জন্য খুব কম পরিমাণে খাওয়ানো শুরু করে কিন্তু পাইলট হোল রেজিস্ট্রেশনকে হ্রাস করার জন্য যথেষ্ট বড়। স্ট্যাম্পিং অংশগুলি ডাউনস্ট্রিম দেখাতে শুরু করে মাত্রিক প্রবাহ - একটি প্রাচীরের কোণ পরিবর্তন হয়, একটি গর্ত স্থানান্তরিত হয়, একটি প্রান্তের মাত্রা সহনশীলতার বাইরে চলে যায়।
তারপর দুর্ঘটনা ঘটে। জমে থাকা অবস্থানগত ত্রুটি একটি টিপিং পয়েন্টে পৌঁছায় যেখানে স্ট্রিপটি আর বাধা অতিক্রম করতে পারে না। ফিডার ধাক্কা দেয়, স্ট্রিপ বকলস, এবং প্রেস উপরের ডাইকে উপাদানের একটি বাকলড ভরে নিয়ে যায়। ফলাফল: ভাঙা ঘুষি, ক্ষতিগ্রস্ত ডাই বোতাম, স্কোর গঠনকারী স্টিল, এবং বিচ্ছিন্ন, পরিদর্শন এবং মেরামতের জন্য অপরিকল্পিত ডাউনটাইম।
যা এই ব্যর্থতাটিকে বিশেষভাবে হতাশাজনক করে তোলে তা হল যে প্রগতিশীল ডাই ব্যর্থতাগুলি খুব কমই একটি একক বিপর্যয়মূলক ঘটনার সাথে শুরু হয় - তারা ক্রমবর্ধমান পরিধান এবং ফালা অস্থিরতার মাধ্যমে বিকাশ করে। একটি আন্ডারসাইজড বাইপাস খাঁজ সেই সঠিক অগ্রগতিকে ত্বরান্বিত করে। ডিজাইনের সময় সমাধানটি সহজবোধ্য: টুলিং খামের বাইরে পর্যাপ্ত গভীরতার মার্জিন এবং ফিড সহনশীলতার বাইরে প্রস্থ মার্জিন যোগ করুন। ক্র্যাশের পরে ঠিক করা ব্যয়বহুল: ডাই মেরামত করুন, ছাড়পত্রগুলি পুনরায় যাচাই করুন এবং সম্ভাব্যভাবে খাঁজ স্টেশন টুলিং পুনরায় কাজ করুন৷
উচ্চ উত্পাদন গতিতে চাপ ঘনত্ব ব্যর্থতা
বাইপাস খাঁজের তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি হল দ্বিতীয় সবচেয়ে সাধারণ ভুল, এবং যেটি সবচেয়ে নাটকীয় উত্পাদন ব্যর্থতা তৈরি করে। এখানে কেন তারা ট্রাইআউটে টিকে থাকে কিন্তু উৎপাদন রানকে মেরে ফেলে: ডাই ট্রাইআউটের সময়, প্রেস প্রতি মিনিটে 20-40 স্ট্রোকে চলে। স্ট্রিপটি ধীরে ধীরে খাওয়ায়, মৃদুভাবে হ্রাস পায় এবং খাঁজের কোণে ন্যূনতম চক্রীয় চাপ অনুভব করে। সবকিছু ঠিকঠাক দেখায়। স্ট্রিপটি পরিষ্কারভাবে খাওয়ানো হয়, অংশগুলি বিশেষভাবে বেরিয়ে আসে এবং ডাইটি উত্পাদনের জন্য অনুমোদিত হয়।
উৎপাদন গতিতে - 200, 400, 600 স্ট্রোক প্রতি মিনিটে - পদার্থবিদ্যা সম্পূর্ণরূপে পরিবর্তিত হয়। প্রতিটি ফিড চক্র এক সেকেন্ডের ভগ্নাংশে পুরো স্ট্রিপ ভরকে ত্বরান্বিত করে এবং হ্রাস করে। সেই সাইক্লিক লোডিং প্রতিটি বাইপাস খাঁজের প্রতিটি তীক্ষ্ণ অভ্যন্তরীণ কোণে, প্রতিটি একক স্ট্রোকে কেন্দ্রীভূত হয়। মেকানিজম হল ক্লাসিক ক্লান্তি ব্যর্থতা: মাইক্রো-স্ট্রেস কনসেনট্রেশন পয়েন্টে ফাটল শুরু হয়, প্রতিটি চক্র একটি ক্ষুদ্র পরিমাণে প্রচার করে এবং শেষ পর্যন্ত জটিল দৈর্ঘ্যে পৌঁছায়। ফালা ফাটল।
উত্পাদন চলাকালীন বাইপাস খাঁজে যখন ক্যারিয়ার ফালা ফাটল হয়, তখন ফলাফলগুলি অবিলম্বে ক্যাসকেড হয়। স্ট্রিপের ডাউনস্ট্রিম অংশ - এখনও আংশিকভাবে সম্পন্ন ধাতব স্ট্যাম্পিং উপাদানগুলির সাথে সংযুক্ত - নড়াচড়া বন্ধ করে। আপস্ট্রিম অংশ, এখনও ফিডার দ্বারা ধাক্কা দেওয়া হচ্ছে, ডাই মধ্যে buckles. টনেজ মনিটর বা মিসফিড সেন্সর প্রতিক্রিয়া করার আগে প্রেসটি আরও এক বা দুটি স্ট্রোক চালাতে পারে, ভুল অবস্থানে থাকা উপাদানগুলিতে ঘুষি চালাতে পারে এবং কার্বাইড সন্নিবেশগুলিকে ছিন্নভিন্ন করে দিতে পারে।
তীক্ষ্ণ কোণ এবং উচ্চ গতির স্ট্যাম্পিং-এ ক্র্যাকিংয়ের মধ্যে সংযোগটি ভালভাবে প্রতিষ্ঠিত - তীক্ষ্ণ কোণ বা আকস্মিক ক্রস-বিভাগের পরিবর্তনগুলি স্ট্রেস ঘনত্বের বিন্দু তৈরি করে যা ফাটলের দিকে নিয়ে যায়। বাইপাস খাঁজ কোণগুলি ব্যতিক্রম নয়। সমাধান হল প্রতিটি অভ্যন্তরীণ কোণে একটি ব্যাসার্ধক রূপান্তর, যা উপরে জ্যামিতি অধ্যায়ে বিস্তারিতভাবে উপাদানের পুরুত্ব এবং প্রসার্য শক্তি অনুসারে মাপ করা হয়। ডাই বিল্ডের সময় ব্যাসার্ধ গ্রাইন্ডিংয়ে একটি ছোট বিনিয়োগ উৎপাদনে বিপর্যয়কর স্ট্রিপ ফ্র্যাকচার প্রতিরোধ করে।
ক্যারিয়ার স্ট্রিপ দুর্বল এবং ফিড অস্থিরতা
কম আকারের খাঁজগুলির বিপরীত চরমটি সমানভাবে বিপজ্জনক: খাঁজগুলি যা ক্যারিয়ার স্ট্রিপের প্রস্থের তুলনায় খুব গভীর। যখন একজন ডিজাইনার একটি বৃহৎ হস্তক্ষেপ অঞ্চলের মুখোমুখি হন এবং একটি আক্রমনাত্মক খাঁজ কেটে সাড়া দেন যা বেশিরভাগ ক্যারিয়ার ক্রস{1}}বিভাগকে গ্রাস করে, তখন অবশিষ্ট উপাদানে নির্ভরযোগ্যভাবে খাওয়ানোর জন্য কাঠামোগত দৃঢ়তার অভাব থাকতে পারে।
দ্য ফেব্রিকেটর নোট হিসাবে, বাহক স্ট্রিপগুলি যেগুলি স্ট্রিপের ওজনকে সমর্থন করার জন্য খুব দুর্বল সেগুলিকে মসৃণভাবে খাওয়ানো যায় না, এবং যদি স্ট্রিপটি মসৃণভাবে খাওয়ানো না যায় তবে একটি ডাই ক্র্যাশ হতে পারে। বাইপাস নচগুলি যা অত্যধিক উপাদান সরিয়ে দেয় ঠিক এই অবস্থার সৃষ্টি করে - স্থানীয়ভাবে দুর্বল অংশগুলি যা লিফটার রেলের মধ্যে ঝুলে যায়, দ্রুত খাওয়ানোর সময় দোলা দেয়, বা পাইলট ব্যস্ততা মিস করার জন্য পর্যাপ্তভাবে ফ্লেক্স করে।
বাহক দুর্বল হওয়ার লক্ষণগুলি প্রথমে সূক্ষ্ম। পাইলটরা অসামঞ্জস্যপূর্ণভাবে জড়িত থাকে, যার ফলে স্ট্যাম্প করা অংশের মাত্রায় সামান্য তারতম্য ঘটে। ফিড সেন্সরগুলি স্পষ্ট প্যাটার্ন ছাড়াই মাঝে মাঝে ট্রিপ করতে পারে। ফিডের সময় দুর্বল অংশগুলি ডাই সারফেসে পড়ে যাওয়ার কারণে অপ্রত্যাশিত স্থানে স্ট্রিপে লিফটারের চিহ্ন দেখা যায়। সময়ের সাথে সাথে, দুর্বল বাহক বিভাগগুলি বারবার নমনীয় হওয়ার ফলে ক্লান্তি ফাটল তৈরি করে, অবশেষে ফ্র্যাকচার হয় - একই পরিণতি স্ট্রেস ঘনত্ব ব্যর্থতার মতো, কিন্তু সম্পূর্ণ ভিন্ন মূল কারণ থেকে।
দুটি অতিরিক্ত ভুল এই প্রাথমিক ত্রুটিগুলিকে একত্রিত করে এবং মনোযোগের যোগ্য। নচ ক্লিয়ারেন্স গণনার ক্ষেত্রে উপাদান স্প্রিংব্যাককে উপেক্ষা করা - বিশেষত সাধারণ যখন একটি ডাই ডিজাইনকে হালকা ইস্পাত থেকে AHSS - তে রূপান্তরিত করার ফলে নচ তৈরি হয় যা পর্যাপ্ত স্ট্যাটিক ক্লিয়ারেন্স প্রদান করে কিন্তু অপর্যাপ্ত গতিশীল ক্লিয়ারেন্স প্রদান করে যখন প্রতিটি ফিড চক্রের পরে স্ট্রিপ রিবাউন্ড হয়। এবং নচের অবস্থান নির্ধারণের সময় বুর দিক বিবেচনা করতে ব্যর্থ হওয়া এমন একটি পরিস্থিতি তৈরি করে যেখানে বাইপাস নচ বুর গঠনের স্ট্যাম্পিং প্রান্তগুলি ডাই উপাদানগুলির দিকে মুখ করে, ফিডের সময় ধরা এবং টেনে নিয়ে যায়। Burrs সবসময় একটি শির করা প্রান্ত একপাশে গঠন; যদি সেই দিকটি বাধার সম্মুখীন হয় তাহলে খাঁজটি পরিষ্কার করার জন্য ডিজাইন করা হয়েছিল, কার্যকর ক্লিয়ারেন্স burr উচ্চতা দ্বারা হ্রাস করা হয় - কখনও কখনও হস্তক্ষেপের জন্য যথেষ্ট।
এখানে প্রতিটি ভুলের একটি দ্রুত-রেফারেন্স সংক্ষিপ্তসার রয়েছে যা তার উত্পাদন ফলাফলের সাথে যুক্ত করা হয়েছে:
- অপর্যাপ্ত খাঁজ গভীরতা:প্রগতিশীল বুর তৈরি, ধীরে ধীরে অবস্থানগত ড্রিফট, স্ট্রিপ বাকলিং থেকে শেষ পর্যন্ত ডাই ক্র্যাশ।
- অপর্যাপ্ত খাঁজ প্রস্থ:ওভারট্রাভেলের সময় আংশিক হস্তক্ষেপ, মাঝে মাঝে মিসফিড অ্যালার্ম, অসঙ্গত পাইলট নিবন্ধন।
- তীক্ষ্ণ অভ্যন্তরীণ কোণ:উত্পাদন গতিতে চক্রীয় ক্লান্তি ক্র্যাকিং, বিপর্যয়মূলক ফালা ফাটল, একাধিক ডাই স্টেশনে ক্যাসকেড ক্ষতি।
- অত্যধিক খাঁজ গভীরতা (ক্যারিয়ার দুর্বল হওয়া):উত্তোলকদের মধ্যে স্ট্রিপ স্যাগ, ফিডের অস্থিরতা, মাঝে মাঝে মাত্রিক বৈচিত্র্য, চূড়ান্ত ক্লান্তি ফ্র্যাকচার।
- ক্লিয়ারেন্সে স্প্রিংব্যাক উপেক্ষা করা:রিবাউন্ডে গতিশীল হস্তক্ষেপ, স্ট্রিপ ড্র্যাগ বৃদ্ধি, সংলগ্ন স্টেশনগুলিতে ত্বরিত পাঞ্চ পরিধান।
- ভুল বুর অভিযোজন:Burr-সাইড ফেসিং টুলিং কার্যকরী ক্লিয়ারেন্স কমায়, ফিডের সময় টেনে আনে, ডাই কম্পোনেন্টে পরিধানকে ত্বরান্বিত করে।
- খাঁজ পাঞ্চ কোণে কোন ব্যাসার্ধ নেই:অকাল পাঞ্চ প্রান্ত ভাঙ্গন, খাঁজ প্রান্তে ক্রমবর্ধমান burr, নিম্ন প্রান্ত গুণমান থেকে ফালা ক্লান্তি জীবন হ্রাস.
ব্যর্থতার এই স্ট্যাম্পিং উদাহরণগুলির দিকে তাকালে, একটি প্যাটার্ন আবির্ভূত হয়: প্রতিটি ভুলের সাথে হয় খুব কম উপাদান অপসারণ করা (হস্তক্ষেপ তৈরি করা), অত্যধিক উপাদান অপসারণ করা (ক্যারিয়ারের অখণ্ডতা ধ্বংস করা), বা ভুল জ্যামিতি সহ উপাদান অপসারণ করা (স্ট্রেস রাইজার বা বুর সমস্যা তৈরি করা)। ডিজাইনের চ্যালেঞ্জ হল মধ্যম স্থল - খুঁজে বের করা এবং বাইপাস খাঁজটি পাইলট হোল, লিফটার এবং স্ক্র্যাপ ম্যানেজমেন্ট সিস্টেমের মতো অন্যান্য প্রগতিশীল ডাই বৈশিষ্ট্যগুলির সাথে কীভাবে ইন্টারঅ্যাক্ট করে তার উপর নির্ভর করে মধ্যম স্থল পরিবর্তন হয়৷
কিভাবে বাইপাস নচগুলি অন্যান্য প্রগতিশীল ডাই বৈশিষ্ট্যগুলির সাথে একত্রিত হয়
একটি বাইপাস খাঁজ বিচ্ছিন্নভাবে বিদ্যমান নেই. এটি আন্তঃনির্ভরশীল বৈশিষ্ট্যগুলির একটি সিস্টেমের মধ্যে বসে - পাইলট হোল যা স্ট্রিপটি সনাক্ত করে, লিফটারগুলি যা এটিকে উঁচু করে, বাহক স্ট্রিপ যা এটি পরিবহন করে এবং স্ক্র্যাপ পরিচালনার পথ যা পরিষ্কারভাবে বর্জ্য অপসারণ করে। এই বৈশিষ্ট্যগুলির মধ্যে একটি পরিবর্তন করুন এবং বাইপাস খাঁজের প্রয়োজনীয়তাগুলি এটির সাথে পরিবর্তন করুন৷ এই আন্তঃসংযোগটিই ধাতু স্ট্যাম্পিংকে ঘুষি এবং ডাই বোতামের সংগ্রহের চেয়ে বেশি মরে দেয় - এগুলি একীভূত যান্ত্রিক সিস্টেম যেখানে প্রতিটি উপাদান একে অপরকে উল্লেখ করে।
তাদের প্রতিবেশীদের বিবেচনা না করে বাইপাস খাঁজগুলি ডিজাইন করা একটি ভিত্তির সাইজিং এর উপরে বিল্ডিং না জেনেই। ইন্ডাস্ট্রিয়াল মেটাল স্ট্যাম্পিং-এ, যেখানে প্রগতিশীল ডাইরা উচ্চ গতিতে লক্ষ লক্ষ চক্র চালায়, এই ধরনের কম্পার্টমেন্টালাইজড চিন্তাভাবনা ডাইস তৈরি করে যা তত্ত্বে কাজ করে এবং অনুশীলনে ব্যর্থ হয়।
বাইপাস নচ এবং পাইলট হোল সমন্বয়
পাইলট গর্ত হল সমগ্র স্ট্রিপ লেআউটের অবস্থানগত মেরুদণ্ড। স্ট্রিপের প্রতিটি বৈশিষ্ট্য - ফাঁকা খোলা, গঠন করা জ্যামিতি, এবং বাইপাস নচ - পাইলট হোল ডেটাম থেকে এর অবস্থান গ্রহণ করে। যখন পাইলট পিনগুলি প্রতিটি প্রেস স্ট্রোকে স্ট্রিপকে নিযুক্ত করে, তারা ছোটখাটো খাওয়ানোর ভুলগুলি সংশোধন করে এবং কোনও কাটা বা গঠন হওয়ার আগে সবকিছুকে সুনির্দিষ্ট প্রান্তিককরণে টেনে নেয়।
এর মানে হল বাইপাস নচগুলি অবশ্যই ক্রমানুসারে করা উচিত যাতে পাইলট রেজিস্ট্রেশন-সংশ্লিষ্ট কোনো সমস্যায় ত্রুটি জমা হওয়ার আগে ঘটে। যদি প্রথম স্টেশনে একটি খাঁজ কাটা হয় এবং স্টেশন দুই পর্যন্ত পাইলট হোলটি পাঞ্চ করা না হয়, তবে সেই প্রথম স্ট্রোকের যে কোনো ফিডের ভুলত্রুটি অসংশোধিত হয় - এবং খাঁজটি তার অভিপ্রেত অবস্থান থেকে কিছুটা দূরে চলে যায়। এই অবস্থানগত ত্রুটিটি পরবর্তী প্রতিটি স্টেশনের মাধ্যমে বহন করে, সম্ভাব্য কার্যকর ক্লিয়ারেন্স হ্রাস করে যা খাঁজটি প্রদান করার জন্য ডিজাইন করা হয়েছিল।
ব্যবহারিক নিয়ম: পাইলট হোলগুলি যত তাড়াতাড়ি সম্ভব স্টেশনে পাঞ্চ করা উচিত, আদর্শভাবে একই স্টেশনে বা বাইপাস খাঁজ কাটার আগে। যখন উভয় বৈশিষ্ট্যই প্রথম স্টেশনে স্থানের জন্য প্রতিযোগিতা করে, তখন পাইলট গর্তটি অগ্রাধিকার পায়। প্রগতিশীল ডাই ডিজাইন অনুশীলনে উল্লিখিত হিসাবে, পাইলটরা তাদের ছাড়া প্রতিটি অপারেশন - আগে স্ট্রিপটি সারিবদ্ধ করে, ছোটখাটো খাওয়ানোর ত্রুটিগুলি জমা হয় এবং স্টেশন জুড়ে সহনশীলতা প্রবাহ তৈরি করে। বাইপাস খাঁজ অবস্থানগত নির্ভুলতা সম্পূর্ণরূপে নির্ভর করে যে পাইলট নিবন্ধন প্রথমে প্রতিষ্ঠিত হচ্ছে তার উপর।
উপরন্তু, একটি বাইপাস খাঁজ এবং এর নিকটতম পাইলট গর্তের মধ্যে শারীরিক দূরত্ব রেজিস্ট্রেশন পয়েন্টে স্ট্রিপের স্থানীয় দৃঢ়তাকে প্রভাবিত করে। যদি একটি গভীর খাঁজ অবিলম্বে একটি পাইলট গর্ত সংলগ্ন বসে, তাদের মধ্যে বাহক উপাদান পাইলট এনগেজমেন্ট ফোর্সের অধীনে নমনীয় হতে পারে। এটি এমন একটি অবস্থা তৈরি করে যেখানে পাইলট তার নিজের অবস্থানে সঠিকভাবে নিবন্ধন করে কিন্তু খাঁজ - দূর্বল উপাদানে মাত্র মিলিমিটার দূরে - সামান্য বন্ধ- অবস্থানে বিচ্যুত হয়। অভিজ্ঞ স্ট্যাম্পিং টুল এবং ডাই ইঞ্জিনিয়াররা খাঁজ প্রান্ত এবং পাইলট গর্তের মধ্যে একটি ন্যূনতম দূরত্ব বজায় রাখে, সাধারণত উপাদান পুরুত্বের দ্বিগুণের কম নয়।
Lifters এবং স্ট্রিপ স্থায়িত্ব সঙ্গে মিথস্ক্রিয়া
লিফটাররা প্রেস স্ট্রোকের মধ্যে ডাই সারফেস থেকে স্ট্রিপটিকে উপরে তোলে, এটিকে পরবর্তী পিচ অবস্থানে অবাধে অগ্রসর হতে দেয়। যেখানে বাইপাস খাঁজগুলি বাহক উপাদান - সরিয়ে দিয়েছে তার জন্য তাদের বসানো আবশ্যক কারণ একটি খাঁজ কাটআউটের নীচে অবস্থান করা একটি লিফটারকে সমর্থন করার মতো কিছুই নেই৷
একটি গভীর নেতিবাচক বাইপাস খাঁজের নীচে সরাসরি অবস্থান করা একটি লিফটার রেল কল্পনা করুন। যখন স্ট্রিপটি সামনের দিকে ফিড করে, খাঁজযুক্ত অংশটি ন্যূনতম বা কোনও উপাদানের যোগাযোগ ছাড়াই সেই লিফটারের উপর দিয়ে যায়। স্ট্রিপটি সেই সময়ে ক্ষয়ে যায়, তার নির্দেশিত উচ্চতা হারায়। যদি এটি যথেষ্ট পরিমাণে ঝুলে যায়, স্ট্রিপে গঠিত বৈশিষ্ট্যগুলি ফিডের সময় ডাই সারফেস জুড়ে টেনে আনতে পারে, যার ফলে স্ক্র্যাচ, বুর জমে বা - উচ্চ গতিতে - পর্যাপ্ত ঘর্ষণ- স্ট্রিপকে খাওয়াতে পারে।
নকশা সমন্বয় উভয় দিক কাজ করে:
- লিফটারের ব্যবধান অবশ্যই কাঠামোগতভাবে শব্দ বাহক বিভাগের সাথে মেলে।সমস্ত বাইপাস খাঁজ স্থাপন করার পরে, ফিড পাথ বরাবর অবশিষ্ট কঠিন বাহক উপাদান ম্যাপ করুন। লিফটারগুলি সেই শক্ত অংশগুলির অধীনে, খাঁজ খোলার নীচে কখনই নয়।
- খাঁজ অবস্থানগুলি লিফটার সমর্থনের জন্য সামঞ্জস্যের প্রয়োজন হতে পারে।যদি একটি হস্তক্ষেপ অঞ্চল শুধুমাত্র উপলব্ধ লিফটার অবস্থানের সাথে মিলে যায়, তবে ডিজাইনার একটি ট্রেডঅফের সম্মুখীন হন - হয় লিফটারটি স্থানান্তর করুন (যা অন্যত্র স্ট্রিপ স্থায়িত্বকে প্রভাবিত করতে পারে) অথবা লিফটারের যোগাযোগ বিন্দুতে একটি সংকীর্ণ সমর্থন সেতু ছেড়ে যাওয়ার জন্য খাঁজ জ্যামিতি পরিবর্তন করুন।
- উত্তোলকদের মধ্যে স্ট্রিপ ওজন বিচ্যুতি সৃষ্টি করে।দীর্ঘ-পিচ ভারী ক্যারিয়ার স্ট্রিপগুলির সাথে মারা যায়, লিফটারগুলির মধ্যে স্প্যানটি নির্ধারণ করে যে স্ট্রিপটি তার নিজের ওজনের নিচে কতটা ঝুলেছে৷ বাইপাস নচ যা ক্যারিয়ার ক্রস-বিভাগকে হ্রাস করে সেই বিচ্যুতি বাড়ায়। স্বয়ংচালিত স্ট্যাম্পিং বৃহৎ পিচ দূরত্বের সাথে মারা যাওয়ার জন্য, এই স্যাগটি ফিডের উচ্চতার সামঞ্জস্যকে প্রভাবিত করার জন্য যথেষ্ট গুরুত্বপূর্ণ হয়ে উঠতে পারে।
The Fabricator-এ আর্ট হেড্রিক দ্বারা বর্ণিত প্রক্রিয়া বিন্যাস পরিকল্পনা এই বিন্দুটিকে শক্তিশালী করে - ক্যারিয়ার শক্তি অবশ্যই অংশটিকে বাকলিং, মারাত্মকভাবে নমনীয় বা বিকৃত না করে স্টেশন থেকে স্টেশনে স্থানান্তর করার জন্য যথেষ্ট হতে হবে। বাইপাস খাঁজ স্থাপনের সিদ্ধান্ত সরাসরি প্রভাবিত করে যে স্ট্রিপ বরাবর প্রতিটি লিফটার স্প্যানে সেই শক্তি থ্রেশহোল্ড বজায় রাখা হয় কিনা।
স্ক্র্যাপ স্ট্রিপ ব্যবস্থাপনা এবং উপাদান ব্যবহার
প্রতিটি বাইপাস খাঁজ একটি স্ক্র্যাপ স্লাগ তৈরি করে। সেই স্লাগটিকে অবশ্যই ডাই ব্লকের মধ্য দিয়ে ডাই - থেকে নীচের দিকে পরিষ্কারভাবে বের করে দিতে হবে, অথবা পরবর্তীতে ডাই ফেস থেকে - জ্যামিং, রিবাউন্ডিং বা পরবর্তী প্রেস স্ট্রোকের সাথে হস্তক্ষেপ না করেই। স্ক্র্যাপ ম্যানেজমেন্ট একটি চিন্তার বিষয় নয়; এটি একটি ডিজাইনের প্রয়োজনীয়তা যা খাঁজ জ্যামিতি, স্টেশন নির্বাচন এবং ডাই শু লেআউটকে প্রভাবিত করে।
নচ স্ক্র্যাপ সামগ্রিক স্ট্রিপ স্ক্র্যাপ কৌশলের সাথে বিভিন্ন উপায়ে সংহত করে:
- স্লাগ নির্গমন পথ।প্রতিটি খাঁজ পাঞ্চের নীচের ডাই ব্লকে স্লাগটি অবাধে পড়ার জন্য যথেষ্ট বড় ক্লিয়ারেন্স হোল থাকতে হবে। যদি স্লাগটি উপলব্ধ ক্লিয়ারেন্স খোলার জন্য খুব বড় হয়, তাহলে খাঁজ জ্যামিতি পরিবর্তন করতে হতে পারে - অথবা স্লাগটি পার্শ্ববর্তী স্টেশনগুলিতে দুটি পৃথক অপারেশনে কাটার প্রয়োজন হতে পারে।
- জুতা সমান্তরাল বসানো ডাই.প্রেস বোলস্টারে ডাই শু সমর্থন করে এমন সমান্তরালগুলি স্ক্র্যাপ ইজেকশন পাথের নীচে অবস্থান করা যাবে না। বাইপাস খাঁজ অবস্থানগুলি সমান্তরালগুলি কোথায় যেতে পারে তা প্রভাবিত করে, যা পালাক্রমে জুতার অনমনীয়তাকে প্রভাবিত করে। দ্য ফেব্রিকেটরের ডাই এসেনশিয়াল সিরিজের নোট হিসাবে, শুধুমাত্র নির্দিষ্ট কিছু অঞ্চলে ডাই জুতাকে সমর্থন করার জন্য সমান্তরালগুলি অন্তর্ভুক্ত করতে পারে যখন স্ক্র্যাপ অবশ্যই সংগ্রহের সিস্টেমে অবাধে পড়ে যেতে হবে।
- স্ক্র্যাপ chute হস্তক্ষেপ.ব্ল্যাঙ্কিং, পিয়ার্সিং এবং নচ অপারেশন থেকে একাধিক স্ক্র্যাপ স্ট্রীম একই সাথে ডাই থেকে প্রস্থান করে। যদি একটি বাইপাস নচ স্লাগ এবং একটি ভেদন স্লাগ ডাইয়ের নীচে একই প্রস্থান অঞ্চল ভাগ করে, তবে তারা সংঘর্ষ এবং জ্যাম করতে পারে - বিশেষ করে উচ্চ উত্পাদন গতিতে যেখানে স্লাগ নির্গমনের সময় গুরুত্বপূর্ণ হয়ে ওঠে।
উপাদানের ব্যবহার এই সমীকরণের অন্য দিক। বাইপাস খাঁজগুলি এমন উপাদান গ্রাস করে যা অন্যথায় সমাপ্ত পণ্যের অংশ হতে পারে বা অন্তত কয়েলের প্রস্থ কমিয়ে দিতে পারে। বুদ্ধিমান খাঁজ নকশা ক্লিয়ারেন্স ফাংশন আপস ছাড়া যোগ স্ক্র্যাপ কমিয়ে. কৌশল অন্তর্ভুক্ত:
- কৌণিক খাঁজ প্রোফাইলগুলি ব্যবহার করা যা প্রকৃত হস্তক্ষেপ শঙ্কুর মধ্যে কেবলমাত্র উপাদানগুলিকে সরিয়ে দেয়, একটি সম্পূর্ণ আয়তক্ষেত্রাকার কাটআউটের পরিবর্তে যা এমন এলাকায় ছাড়পত্র প্রদান করে যেখানে কোনটিরই প্রয়োজন ছিল না।
- সংলগ্ন ব্ল্যাঙ্কিং অপারেশনগুলির সাথে বাইপাস নচ কাটাগুলিকে একত্রিত করা যাতে একটি একক পাঞ্চ অংশ প্রোফাইল এবং বাইপাস ক্লিয়ারেন্স উভয়ই তৈরি করে - একটি পৃথক খাঁজ স্টেশনের প্রয়োজনীয়তা দূর করে এবং মোট স্ক্র্যাপ হ্রাস করে৷
- ন্যূনতম প্রয়োজনীয় ক্লিয়ারেন্স প্লাস মার্জিনে খাঁজ গভীরতা অপ্টিমাইজ করা, ডিফল্ট করার পরিবর্তে সম্পূর্ণ-গভীরতা কাট যা হস্তক্ষেপ জোনের চাহিদার চেয়ে বেশি ক্যারিয়ার উপাদান সরিয়ে দেয়।
উচ্চ-ভলিউম মেটাল স্ট্যাম্পিং টুলিং অ্যাপ্লিকেশানগুলিতে - বিশেষ করে স্বয়ংচালিত এবং যন্ত্রপাতি খাতে - এমনকি ছোট প্রতি-অংশ উপাদান সঞ্চয় যৌগ লক্ষ লক্ষ ইউনিট জুড়ে উল্লেখযোগ্য খরচ হ্রাস করে। একটি বাইপাস খাঁজ যা প্রতি বছর 50 মিলিয়ন অংশ চলমান একটি স্ট্রিপ জুড়ে প্রয়োজনের চেয়ে 2 মিমি গভীরে পরিমাপযোগ্য বর্জ্যকে উপস্থাপন করে। স্ট্যাম্পিং টুলিং ইঞ্জিনিয়ারের কাজ হল ন্যূনতম খাঁজ খাম খুঁজে বের করা যা ক্লিয়ারেন্সকে সন্তুষ্ট করে, ক্যারিয়ারের অখণ্ডতা বজায় রাখে এবং পরিষ্কারভাবে স্ক্র্যাপ বের করে দেয়।
জটিল স্ট্রিপ লেআউট চ্যালেঞ্জের মধ্য দিয়ে কাজ করা ইঞ্জিনিয়ারদের জন্য যেখানে বাইপাস নচ প্লেসমেন্ট লিফটার সমন্বয়, উপাদান প্রবাহ অপ্টিমাইজেশান এবং স্ক্র্যাপ পথ পরিকল্পনার সাথে ছেদ করে,YICHEN এর স্ট্যাম্পিং ডাই ইঞ্জিনিয়ারিং দলপ্রগতিশীল ডাই অ্যাপ্লিকেশনগুলির জন্য ডিজাইন সমর্থন অফার করে যা এই সমস্ত ইন্টারেক্টিং বৈশিষ্ট্য জুড়ে সমন্বিত সমাধানের দাবি করে।
এই সম্পর্কগুলির প্রতিটি - পাইলট সমন্বয়, লিফটার ইন্টারঅ্যাকশন, এবং স্ক্র্যাপ ম্যানেজমেন্ট - দেখায় কেন বাইপাস নচ ডিজাইন একটি সিস্টেম-স্তরের কার্যকলাপ। খাঁজ একটি ভ্যাকুয়ামে বিদ্যমান নেই. এর জ্যামিতি, অবস্থান এবং কাটিং সিকোয়েন্স নির্ভর করে স্ট্রিপ লেআউটের প্রতিটি মেটাল স্ট্যাম্পিং ডাই কম্পোনেন্ট সম্পর্কে নেওয়া সিদ্ধান্তের উপর। খাঁজ সঠিক হওয়া মানে সিস্টেমকে সঠিক করা - এবং এই পরস্পর নির্ভরশীল সিদ্ধান্তগুলি সঠিক ক্রমে নেওয়ার জন্য একটি কাঠামোগত কর্মপ্রবাহ প্রয়োজন।
টুলিং ইঞ্জিনিয়ারদের জন্য বাইপাস নচ ডিজাইন সেরা অনুশীলন
সিস্টেম-স্তরের বোঝাপড়া তখনই উপযোগী যদি এটি পুনরাবৃত্তিযোগ্য ক্রিয়ায় অনুবাদ করে। এখন পর্যন্ত কভার করা সমস্ত কিছু - খাঁজের ধরন, জ্যামিতি পরামিতি, উপাদান অভিযোজন, লিফটার এবং পাইলটগুলির সাথে একীকরণ - একটি একক ব্যবহারিক প্রশ্নে ভেঙে পড়ে: শুরু থেকে শেষ পর্যন্ত ডিজাইনের কার্যপ্রবাহ আসলে কেমন দেখায়? উত্তর হল একটি কাঠামোগত ক্রম যা অনুমানকে দূর করে এবং বাইপাস নচ তৈরি করে শীট মেটাল গঠনের ক্রিয়াকলাপগুলি সম্পূর্ণ উত্পাদন গতিতে নির্ভর করতে পারে।
ধাপে-দ্বারা-ধাপ বাইপাস নচ ডিজাইন ওয়ার্কফ্লো
আপনি একটি বারো-স্টেশন ব্র্যাকেট ডাই বা একটি চল্লিশ-স্টেশন সংযোগকারী টুল লেখেন না কেন, সিদ্ধান্তের ক্রম একই যুক্তি অনুসরণ করে। এখানে কর্মপ্রবাহ রয়েছে যা ধাতব স্ট্যাম্পিং উত্পাদন প্রক্রিয়াতে ধারাবাহিকভাবে নির্ভরযোগ্য ফলাফল তৈরি করে:
- প্রথমে অংশ নেস্টিং এবং স্টেশন সিকোয়েন্সিং সম্পূর্ণ করুন।বাইপাস খাঁজের সিদ্ধান্ত কোন স্টেশনে কোন অপারেশন হয় তা জানার উপর নির্ভর করে। খাঁজ নকশা স্পর্শ করার আগে আপনার ফাঁকা, ছিদ্র, গঠন, এবং নিষ্ক্রিয় স্টেশন অ্যাসাইনমেন্ট চূড়ান্ত করুন।
- প্রতিটি স্টেশনে ম্যাপ হস্তক্ষেপ অঞ্চল.প্রতিটি ডাই স্টেশনের জন্য, ইনকামিং স্ট্রিপ প্রোফাইল (সমস্ত আপস্ট্রিম বৈশিষ্ট্য সহ) সম্পূর্ণ টুলিং খামের বিপরীতে ওভারলে করুন - পাঞ্চ, ডাই বোতাম, ফর্মিং স্টিল এবং পুরো প্রেস স্ট্রোকের মাধ্যমে প্রেসার প্যাড, শুধুমাত্র নীচের মৃত কেন্দ্রে নয়।
- হস্তক্ষেপ অঞ্চল প্রতি খাঁজ টাইপ নির্বাচন করুন.প্রতিটি বাধার জ্যামিতির উপর ভিত্তি করে আয়তক্ষেত্রাকার, কৌণিক, বা ইতিবাচক/নেতিবাচক কনফিগারেশন চয়ন করুন, উপলব্ধ ক্যারিয়ারের প্রস্থ এবং উপাদান গ্রেড। কৌণিক প্রোফাইল ব্যবহার করুন যেখানে ফালা প্রস্থ টাইট হয়; ইতিবাচক কনফিগারেশন ব্যবহার করুন যেখানে ক্যারিয়ার অখণ্ডতা উপাদান অপসারণ সহ্য করতে পারে না।
- উপযুক্ত মার্জিন সহ প্রতিটি খাঁজের মাত্রা।প্রশস্ত হস্তক্ষেপ পয়েন্ট প্লাস পাশ্বর্ীয় ওয়ান্ডার মার্জিন পরিষ্কার করতে গভীরতা সেট করুন। উভয় দিকে বাধা দৈর্ঘ্য এবং ফিড সহনশীলতা কভার করার জন্য প্রস্থ সেট করুন। উপাদান বেধ এবং প্রসার্য বৈশিষ্ট্যের উপর ভিত্তি করে কোণার রেডিআই প্রয়োগ করুন।
- ক্যারিয়ার ফালা কাঠামোগত অখণ্ডতা যাচাই করুন।সমস্ত খাঁজ স্থাপন করার পরে, নিশ্চিত করুন যে অবশিষ্ট ক্যারিয়ার ক্রস-বিভাগগুলি লিফটার স্প্যানগুলির মধ্যে স্ট্রিপ ওজনকে অত্যধিক স্যাগ বা ফ্লেক্স ছাড়াই সমর্থন করতে পারে৷ পরীক্ষা করুন যে কোনও দুটি সংলগ্ন খাঁজ একটি সম্মিলিত দুর্বলতা তৈরি করে না যা পৃথক বিশ্লেষণ মিস করবে।
- পাইলট হোল এবং লিফটার পজিশনের সাথে সমন্বয় করুন।নিশ্চিত করুন পাইলটদের আগে বা একই সাথে খাঁজ কাটা দিয়ে ঘুষি মারা হয়েছে। যাচাই করুন লিফটাররা শক্ত ক্যারিয়ার বিভাগের নিচে বসে থাকে, খাঁজ খোলার নীচে নয়।
- স্ক্র্যাপ ইজেকশন পাথ যাচাই করুন।সন্নিহিত স্ক্র্যাপ স্ট্রীম বা ডাই শু সমান্তরালে হস্তক্ষেপ না করে প্রতিটি খাঁজ স্লাগের ডাই ব্লকের মধ্য দিয়ে একটি পরিষ্কার ড্রপ পথ রয়েছে তা নিশ্চিত করুন।
- ডাই প্রিন্টে ডকুমেন্ট খাঁজ স্পেসিফিকেশন।প্রতিটি বাইপাস খাঁজের জন্য গভীরতা, প্রস্থ, ব্যাসার্ধ, পাইলট ডেটাম থেকে অবস্থানগত সহনশীলতা এবং বুর দিক নির্দেশ করুন। হিসাবেমেটালফর্মিং ম্যাগাজিনের ডিজাইনের আইনজোর দিন, যদি এটি করার প্রয়োজন হয়, এটি প্রিন্টে থাকা প্রয়োজন - প্রতিটি বিশদ ব্যাখ্যার জন্য কোনও জায়গা ছাড়াই স্পষ্টভাবে সংজ্ঞায়িত।
এই ক্রমটি কাজ করে কারণ প্রতিটি পদক্ষেপ পূর্বের ধাপ থেকে নিশ্চিত সিদ্ধান্তের উপর ভিত্তি করে তৈরি করে। হস্তক্ষেপ জোন ম্যাপ করার আগে - মাত্রার খাঁজগুলি এড়িয়ে যাওয়া, অথবা স্টেশন সিকোয়েন্সিং - চূড়ান্ত করার আগে নচের ধরন নির্বাচন করা অনুমানগুলি উপস্থাপন করে যা ট্রাইআউটের সময় ধসে পড়ে।
ডিজাইন-এর জন্য-বাইপাস নচগুলিতে প্রযোজ্য উত্পাদনশীলতার নীতিগুলি
ভাল-পরিকল্পিত বাইপাস নচগুলি হস্তক্ষেপ প্রতিরোধ করার চেয়ে আরও বেশি কিছু করে। তারা সরাসরি তিনটি ডাউনস্ট্রিম ফলাফলকে প্রভাবিত করে যা একটি ডাই এর উৎপাদন মানকে সংজ্ঞায়িত করে:
- রক্ষণাবেক্ষণের ব্যবধান।উপযুক্ত ব্যাসার্ধ এবং পর্যাপ্ত মার্জিন সহ খাঁজগুলি সংলগ্ন টুলিংয়ের পরিধান কমায়। যখন একটি স্ট্রিপ টেনে বা আংশিক যোগাযোগ ছাড়াই ফিড করে, তখন পাঞ্চের প্রান্তগুলি দীর্ঘক্ষণ তীক্ষ্ণ থাকে, স্টিল তৈরি করে পরিষ্কার থাকে এবং ডাই পরিষেবা বন্ধের মধ্যে দীর্ঘ সময় ধরে চলে। মেটাল স্ট্যাম্পিং ডিজাইনের সিদ্ধান্তগুলি লেআউটের সময় সরাসরি রক্ষণাবেক্ষণ ঘড়ি সেট করে।
- দীর্ঘায়ু মরা।বিপর্যয়মূলক ব্যর্থতা - ফালা ফাটল, বাকল করা উপাদান থেকে মারা যাওয়া ক্র্যাশ - এমন ঘটনা যা নাটকীয়ভাবে জীবনকে ছোট করে। এই ঘটনাগুলি প্রতিরোধ করার জন্য উপরের প্রতিটি সেরা অনুশীলন বিদ্যমান। একটি ডাই যা কখনও ক্র্যাশ হয় না তা মাঝে মাঝে ক্র্যাশ হওয়ার চেয়ে বেশি মাত্রায় স্থায়ী হয়।
- অর্জনযোগ্য প্রেস গতি।গতিতে স্ট্রিপ স্থায়িত্ব হল বাইপাস নচ মানের চূড়ান্ত পরীক্ষা। একটি স্ট্রিপ যা 400 স্ট্রোক প্রতি মিনিটে পরিষ্কারভাবে ফিড করে কিন্তু 500 এ ফ্র্যাকচার তার দুর্বলতম খাঁজ দ্বারা সীমাবদ্ধ। সঠিক ব্যাসার্ধ, পর্যাপ্ত বাহক অখণ্ডতা, এবং সঠিক মাত্রিক মার্জিন যা একটি ডাইকে আলাদা করে যা লক্ষ্য গতিতে চলে যাকে আবার ডায়াল করা প্রয়োজন। উচ্চ গতির উৎপাদনে উন্নত ধাতব মুদ্রাঙ্কন কৌশলগুলি শুরু থেকেই এই বিবরণগুলির উপর নির্ভর করে।
বাইপাস নচ শীট মেটাল গঠনের উদ্দেশ্য এখানে নেমে আসে: স্ট্রিপটিকে অবাধে চলাফেরার জন্য তারা বিদ্যমান যাতে ডাই সম্পূর্ণ গতিতে তার কাজ করতে পারে স্ব-বিনাশ না করে। প্রতিটি পরামিতি, প্রতিটি ব্যাসার্ধ, প্রতিটি অবস্থানগত সহনশীলতা সেই একক উদ্দেশ্য পূরণ করে।
প্রতিটি বাইপাস খাঁজের উদ্দেশ্য হল ন্যূনতম উপাদান অপসারণ প্রদান করা যা সম্পূর্ণ ছাড়পত্র অর্জন করে, ক্যারিয়ারের অখণ্ডতা বজায় রাখে এবং উৎপাদন গতিতে টিকে থাকে - এর বেশি, কিছু কম নয়।
জটিল স্ট্রিপ লেআউট চ্যালেঞ্জের জন্য প্রকৌশল সম্পদ
স্ট্যান্ডার্ড বাইপাস খাঁজ নিয়ম অধিকাংশ অ্যাপ্লিকেশন কভার. কিন্তু যখন স্ট্রিপ লেআউটগুলি যৌগ গঠনের ক্রম, মাল্টি-স্তরের ক্যারিয়ার জ্যামিতি, আঁটসাঁট উপাদান ব্যবহারের লক্ষ্য, বা AHSS গ্রেডগুলি যে কোনও ডিজাইনের শর্টকাটকে শাস্তি দেয়, তখন সিদ্ধান্তগুলি কঠিন হয়ে যায়৷ সেই স্তরে ধাতু স্ট্যাম্পিং উত্পাদন প্রক্রিয়াটি কয়েক ডজন স্টেশন জুড়ে ডাই স্ট্রাকচার, উপাদান প্রবাহ এবং সমন্বিত ক্লিয়ারেন্স ব্যবস্থাপনার সাথে বিশেষ অভিজ্ঞতার দাবি করে।
স্ট্যাম্পিং ডিজাইন চ্যালেঞ্জের জন্য যা স্ট্যান্ডার্ড নির্দেশিকা অতিক্রম করে - বিশেষ করে প্রগতিশীল ডাইস যেখানে বাইপাস নচ প্লেসমেন্ট জটিল লিফটার কনফিগারেশন, বুর কন্ট্রোল প্রয়োজনীয়তা এবং আক্রমনাত্মক উপাদান ব্যবহারের লক্ষ্যগুলির সাথে ছেদ করে -YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানডিজাইন-ভারী অ্যাপ্লিকেশনের জন্য প্রকৌশল সহায়তা প্রদান করুন। তাদের দল স্ট্রিপ লেআউট ইন্টিগ্রেশনের সম্পূর্ণ সুযোগের মাধ্যমে কাজ করে: ডাই স্ট্রাকচার, কম্পোনেন্ট, পাঞ্চ, লিফটার, ক্লিয়ারেন্স অপ্টিমাইজেশান, এবং প্রগতিশীল ডাই বিল্ডের জন্য উপাদান প্রবাহ বিশ্লেষণ যা পাঠ্যপুস্তকের উত্তরের চেয়ে বেশি দাবি করে।
আপনি অভ্যন্তরীণভাবে এই চ্যালেঞ্জগুলি পরিচালনা করুন বা একজন বিশেষ অংশীদার আনুন না কেন, নীতিটি একই থাকে: বাইপাস নচ ডিজাইন একটি সিস্টেম-স্তরের শৃঙ্খলা। ওয়ার্কফ্লো সঠিকভাবে পান, প্রতিটি সিদ্ধান্তের নথিভুক্ত করুন, প্রতিটি ধাপে যাচাই করুন, এবং নচগুলি অদৃশ্যভাবে তাদের কাজ করবে - যা লক্ষ লক্ষ প্রোডাকশন স্ট্রোক জুড়ে তাদের কার্য সম্পাদন করা উচিত৷
স্ট্যাম্পিং ডাই ডিজাইনে বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাসিত প্রশ্নাবলী
1. একটি প্রগতিশীল স্ট্যাম্পিং ডাইতে বাইপাস নচের উদ্দেশ্য কী?
বাইপাস খাঁজগুলি হল ক্যারিয়ার স্ট্রিপে ইচ্ছাকৃত উপাদান অপসারণ যা পূর্বে ফাঁকা, ছিদ্র করা বা গঠিত বৈশিষ্ট্যগুলির জন্য ক্লিয়ারেন্স তৈরি করে যাতে ঘুষি, ডাই বোতাম বা লিফটারগুলির সাথে সংঘর্ষ ছাড়াই ডাউনস্ট্রিম ডাই স্টেশনগুলির মধ্য দিয়ে যেতে পারে। এগুলি ছাড়া, স্ট্রিপটি বাকল, মিসফিড বা সক্রিয় টুলিংয়ে বিপর্যস্ত হবে কারণ এটি প্রতি প্রেস স্ট্রোকে এক পিচ দূরত্ব অগ্রসর হবে। এগুলি একটি স্ট্রিপ লেআউটে ডিজাইন করা প্রথম বৈশিষ্ট্যগুলির মধ্যে একটি কারণ প্রতিটি পরবর্তী স্টেশন হস্তক্ষেপ-মুক্ত স্ট্রিপ অগ্রগতির উপর নির্ভর করে।
2. ইতিবাচক এবং নেতিবাচক বাইপাস নচের মধ্যে পার্থক্য কী?
নেতিবাচক বাইপাস খাঁজগুলি ক্যারিয়ার স্ট্রিপের মধ্যে থেকে উপাদান সরিয়ে দেয় যাতে ডাউনস্ট্রিম টুলিং এর মধ্য দিয়ে যায়। ইতিবাচক বাইপাস খাঁজগুলি নামমাত্র ফাঁকা রূপরেখার বাইরে অতিরিক্ত উপাদান যুক্ত করে, বিদ্যমান স্ট্রিপের প্রস্থে কাটা ছাড়াই ক্যারিয়ারকে একটি বাধার চারপাশে রাউটিং করে। নেতিবাচক খাঁজগুলি ছোট হস্তক্ষেপ অঞ্চলগুলির জন্য উপযুক্ত এবং স্ট্রিপ প্রস্থকে ন্যূনতম রাখে, যখন নিরাপদ উপাদান অপসারণের জন্য হস্তক্ষেপ অঞ্চলটি খুব বড় হলে ইতিবাচক নচগুলি ক্যারিয়ারের শক্তি রক্ষা করে৷ পছন্দ ক্যারিয়ারের অখণ্ডতার চাহিদা, কয়েলের প্রস্থের খরচ এবং বাধার আকারের উপর নির্ভর করে।
3. একটি স্ট্রিপ লেআউটে বাইপাস খাঁজগুলি কোথায় রাখবেন তা আপনি কীভাবে নির্ধারণ করবেন?
প্লেসমেন্ট একটি ক্রমিক প্রক্রিয়া অনুসরণ করে: প্রথমে প্রতিটি স্টেশনের সম্পূর্ণ টুলিং খামের পুরো প্রেস স্ট্রোকের মাধ্যমে ম্যাপ করুন, তারপরে প্রতিটি ফিড অবস্থানে ইনকামিং স্ট্রিপ প্রোফাইলকে ওভারলে করুন যাতে টুলিংয়ের সাথে উপাদান কোথায় ওভারল্যাপ হয় তা সনাক্ত করতে। প্রতিটি ওভারল্যাপ একটি হস্তক্ষেপ অঞ্চল যার জন্য একটি খাঁজ প্রয়োজন। স্ট্রিপটি সংঘর্ষের বিন্দুতে পৌঁছানোর আগে একটি আপস্ট্রিম স্টেশনে খাঁজ কাটা উচিত। প্লেসমেন্ট রেফারেন্স পাইলট হোল ডেটাম এবং ফিড সহনশীলতা, পার্শ্বীয় স্ট্রিপ ওয়ান্ডার, এবং ওভারট্র্যাভেলের জন্য অবশ্যই দায়ী। উত্তোলক অবস্থানগুলি খাঁজ অবস্থানগুলিকেও প্রভাবিত করে কারণ লিফটারদের সমর্থনের জন্য তাদের নীচে শক্ত ক্যারিয়ার উপাদান প্রয়োজন।
4. কেন বাইপাস খাঁজের জন্য তীক্ষ্ণ প্রান্তের পরিবর্তে ব্যাসার্ধক কোণার প্রয়োজন হয়?
তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি চক্রীয় লোডিংয়ের অধীনে স্ট্রেস ঘনত্বের পয়েন্ট হিসাবে কাজ করে। প্রতি মিনিটে শত শত স্ট্রোকে উচ্চ -গতির উৎপাদনের সময়, প্রতিটি ফিড চক্র দ্রুত স্ট্রিপটিকে ত্বরান্বিত করে এবং কমিয়ে দেয়, প্রতিটি তীক্ষ্ণ খাঁজের কোণে চাপকে কেন্দ্রীভূত করে। মাইক্রো-বিন্দুতে ফাটল শুরু হয়, প্রতিটি স্ট্রোকের সাথে বংশবিস্তার করে এবং অবশেষে বিপর্যয়কর স্ট্রিপ ফ্র্যাকচার ঘটায়। ব্যাসার্ধক কোণগুলি একটি বৃহত্তর অঞ্চলে চাপ বিতরণ করে, ক্লান্তি জীবনকে উল্লেখযোগ্যভাবে প্রসারিত করে। ন্যূনতম ব্যাসার্ধ সাধারণত হালকা ইস্পাতের জন্য 0.5x উপাদান পুরুত্ব এবং উচ্চ-শক্তির স্টিলের জন্য 1.0x থেকে 1.5x। YICHEN (yichen-group.com/stamping-die/)-এর মতো ফার্মগুলিতে টুলিং ইঞ্জিনিয়াররা উৎপাদনের জন্য আদর্শ অনুশীলন-গতির নির্ভরযোগ্যতা হিসাবে প্রতিটি খাঁজের স্পেসিফিকেশনে কোণার রেডিআইকে ফ্যাক্টর করে।
5. কিভাবে উপাদানের ধরন বাইপাস খাঁজ নকশা পরামিতি প্রভাবিত করে?
বাহক উপাদান সরানোর জন্য প্রতিটি উপাদান ভিন্নভাবে প্রতিক্রিয়া জানায়। হালকা ইস্পাত 0.5x বেধ কোণার ব্যাসার্ধের সাথে মানক পরামিতি গ্রহণ করে। উচ্চ-শক্তির স্টিল (AHSS) বৃহত্তর রেডিআই (1.0x-1.5x পুরুত্ব), স্প্রিংব্যাককে মিটমাট করার জন্য চওড়া খাঁজ এবং ক্লান্তি ফ্র্যাকচার প্রতিরোধ করার জন্য সম্ভাব্য বিস্তৃত বাহক স্ট্রিপের দাবি করে। অ্যালুমিনিয়ামের জন্য পালিশ এবং প্রলিপ্ত টুলিং সারফেস প্রয়োজন যাতে খাঁজ প্রান্তে ধাক্কা ঠেকানো যায়, যখন স্টেইনলেস স্টীল খাঁজের সীমানায় ক্রমান্বয়ে কাজ করে, দীর্ঘ উত্পাদন চলার সময় বাধা রোধ করতে উদার রেডিআই এবং প্রিমিয়াম প্রান্তের গুণমানের দাবি করে।


