


কার্বাইড স্ট্যাম্পিং ডাই উপাদান কি কি?
প্রতি মিনিটে 800 স্ট্রোকে একটি প্রগতিশীল ডাই চালানোর কল্পনা করুন, প্রতি বছর লক্ষ লক্ষ যন্ত্রাংশ তৈরি করে। সেই গতিতে, প্রচলিত টুল স্টিলের পাঞ্চ এবং বোতামগুলি দ্রুত হ্রাস পায়, মাত্রা সহনশীলতার বাইরে চলে যায় এবং অপরিকল্পিত ডাউনটাইম মার্জিনে পরিণত হয়। ঠিক সেই দৃশ্যের কারণেই ইঞ্জিনিয়াররা কার্বাইডের দিকে ঝুঁকছেন।
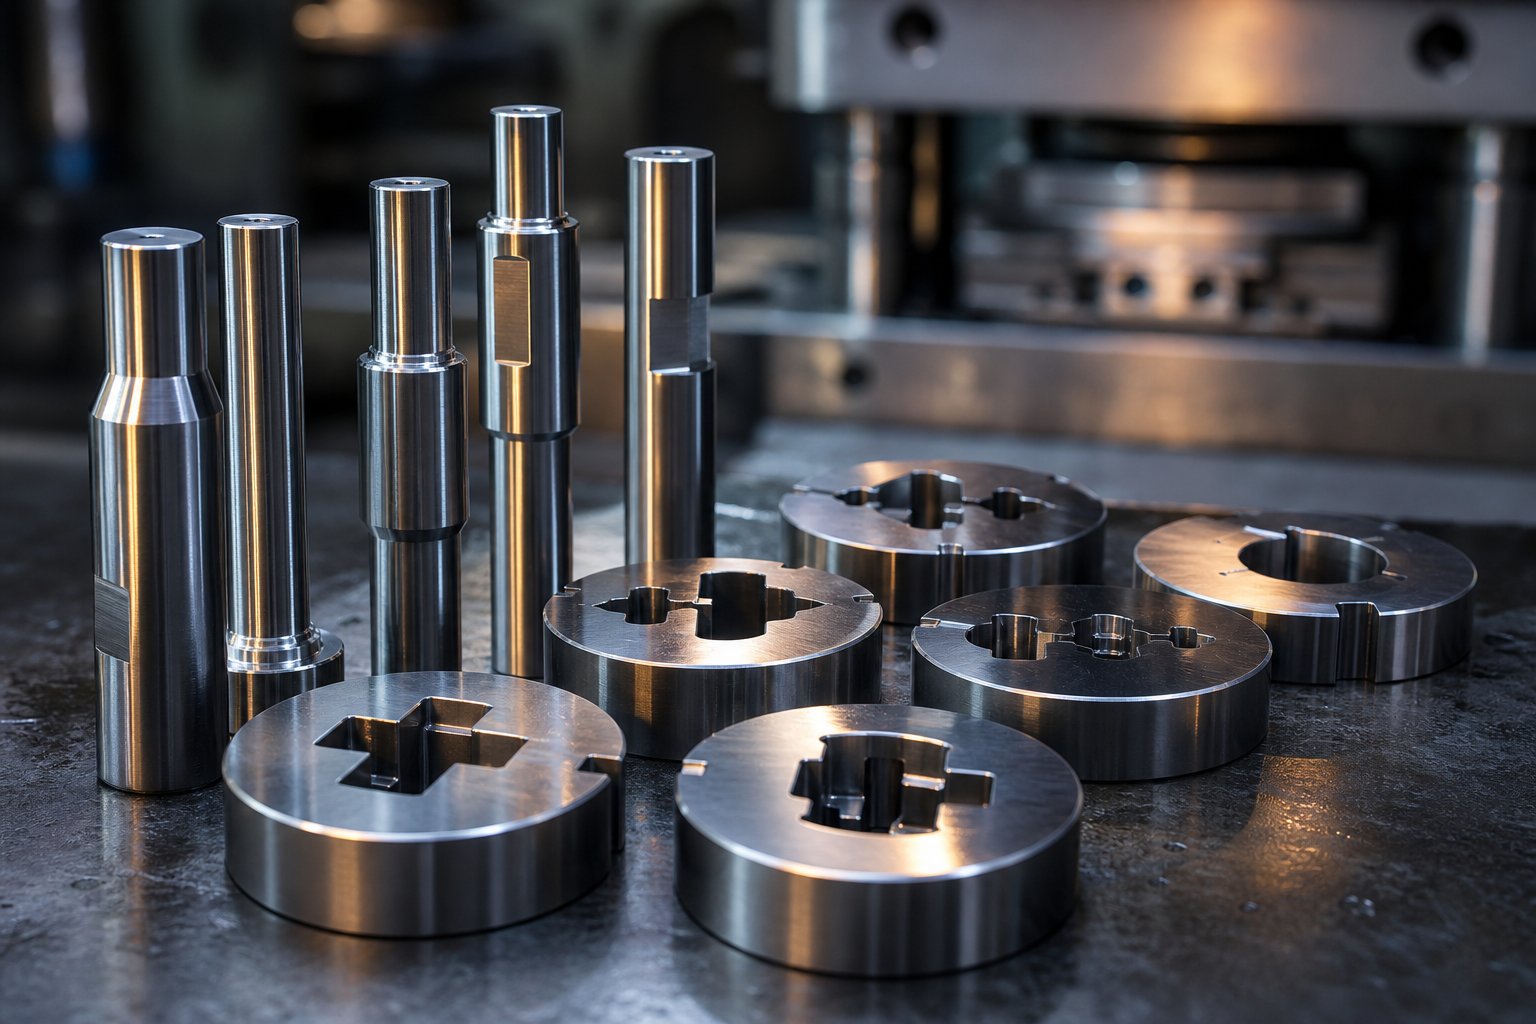
কার্বাইড স্ট্যাম্পিং ডাই উপাদানগুলি হল নির্ভুল-উত্পাদিত টুলিং উপাদান, যেমন পাঞ্চ, ডাই বোতাম, পাইলট, স্ট্রিপার এবং পরিধান প্লেট, সিমেন্টেড টাংস্টেন কার্বাইড (WC) থেকে তৈরি যা কোবাল্ট বা নিকেলের মতো ধাতব বাইন্ডারের সাথে বন্ধন করা হয়। তারা একটি স্ট্যাম্পিং ডাই অ্যাসেম্বলির ভিতরে প্রচলিত টুলের ইস্পাত অংশগুলিকে প্রতিস্থাপন করে যাতে উচ্চতর কঠোরতা, পরিধান প্রতিরোধ ক্ষমতা, এবং উচ্চ-আয়তনের উৎপাদন রান জুড়ে মাত্রিক স্থিতিশীলতা প্রদান করে।
কার্বাইড স্ট্যাম্পিং ডাই উপাদান সংজ্ঞায়িত করা
সিমেন্টেড কার্বাইড পাউডার ধাতুবিদ্যার মাধ্যমে উত্পাদিত হয়: টাংস্টেন-কার্বাইড পাউডার একটি বাইন্ডারের সাথে মিশ্রিত হয়, একটি ছাঁচে কম্প্যাক্ট করা হয়, এবং তীব্র তাপ এবং চাপে সিন্টার করা হয় যতক্ষণ না এটি একটি শক্ত টুকরা তৈরি করে। ফলাফল হল তাপ-চিকিত্সা করা টুল স্টিলের চেয়ে উল্লেখযোগ্যভাবে শক্ত উপাদান। এটিকে পরিপ্রেক্ষিতে রাখার জন্য, একটি 6 শতাংশ কোবাল্ট কার্বাইড গ্রেড আনুমানিক 92 এইচআরএ নিবন্ধন করে, যখন একটি টেম্পারড টুল স্টিল প্রায় 62 এইচআরসি-র উপরে, তুলনামূলক রূপান্তর স্কেলে একটি যথেষ্ট কম কঠোরতার মান।
এই কঠোরতা সরাসরি ঘর্ষণ প্রতিরোধের মধ্যে অনুবাদ করে। স্ট্যাম্পিং ক্রিয়াকলাপগুলিতে উচ্চ গতিতে গঠন, খোঁচা এবং কাটা জড়িত, কার্বাইড উপাদানগুলি তাদের স্টিলের অংশগুলির তুলনায় অনেক বেশি তীক্ষ্ণ এবং মাত্রাগতভাবে স্থিতিশীল থাকে। শক্ত পদার্থে ছোট ছিদ্রে খোঁচা দেওয়ার মতো কাজগুলি টাংস্টেন কার্বাইড টুলিং ছাড়াই সম্ভব নাও হতে পারে।
যেখানে কার্বাইড ডাই অ্যাসেম্বলিতে ফিট করে
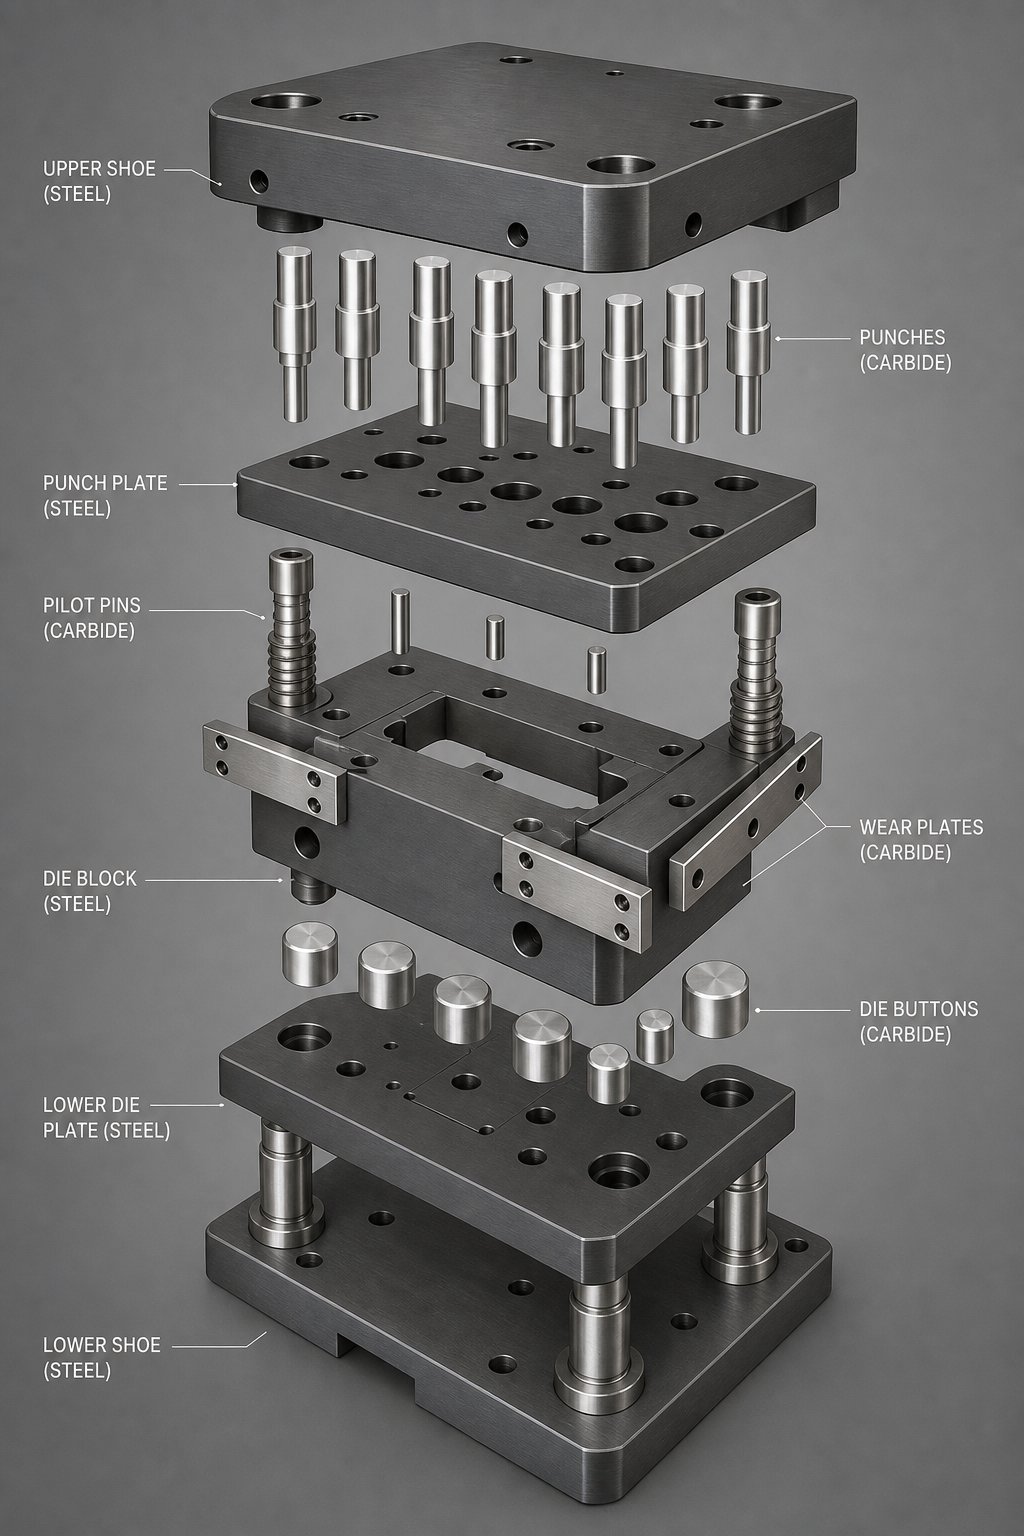
একটি স্ট্যাম্পিং ডাই এর মধ্যে, কার্বাইড পুরো কাঠামো প্রতিস্থাপন করে না। উপরের এবং নীচের ডাই প্লেট, বা জুতো, সাধারণত মাঝারি-কার্বন স্টিল যেমন 45 ইস্পাত, শক্ত এবং 25-30 HRC তে স্ট্রাকচারাল সাপোর্ট দেওয়ার জন্য তৈরি করা হয়। কার্বাইড উপাদানগুলি এই কাঠামোর ভিতরে কাজ করার উপাদান হিসাবে বসে থাকে যা সরাসরি স্ট্রিপ উপাদানের সাথে যোগাযোগ করে: কাটিং পাঞ্চ, ফর্মিং ইনসার্ট, ডাই বোতাম, পাইলট যা স্ট্রিপটি সনাক্ত করে এবং স্লাইডিং যোগাযোগ পরিচালনা করে এমন প্লেট পরিধান করে।
এইভাবে চিন্তা করুন: ইস্পাত ফ্রেম প্রেস টনেজ শোষণ করে এবং বিতরণ করে, যখন কার্বাইড উপাদানগুলি প্রকৃত কাটা, গঠন এবং নির্দেশিকা পরিচালনা করে যেখানে ঘর্ষণ এবং প্রভাব সবচেয়ে বেশি কেন্দ্রীভূত হয়। স্ট্যাম্পিং ডাই-এ কার্বাইড ঢোকানো পাঞ্চ এবং বোতামগুলিকে অন্তর্ভুক্ত করা হলে তা টুলিংকে দীর্ঘ সময়ের জন্য তীক্ষ্ণ রাখে, যা গুণমানের আউটপুটকে সর্বাধিক করে এবং স্টিলের তুলনায় 10 গুণ পর্যন্ত টুলের আয়ু বাড়াতে পারে।
তাহলে কেন ডাই অ্যাসেম্বলিতে কারবাইড ব্যবহার করবেন টুল স্টিলের সাথে লেগে থাকার পরিবর্তে? উত্তর আসে উৎপাদন অর্থনীতিতে।উচ্চ ভলিউম স্ট্যাম্পিং জন্য কার্বাইড ডাই উপাদানশার্পনিং সাইকেল কমিয়ে দিন, দীর্ঘ রানের উপর কড়া সহনশীলতা বজায় রাখুন এবং জীর্ণ টুলিং থেকে স্ক্র্যাপ কমিয়ে দিন। লক্ষ লক্ষ যন্ত্রাংশ স্ট্যাম্পিং অপারেশনের জন্য, কার্বাইড এবং টুল স্টিলের মধ্যে পারফরম্যান্সের ব্যবধান সামান্য নয়; এটি লাভজনক রান এবং প্রেস ফ্লোরে অবিরাম অগ্নিনির্বাপণের মধ্যে পার্থক্য।
ট্রেড-অফ হল যে কার্বাইড স্বাভাবিকভাবেই নমনীয় টুল স্টিলের চেয়ে বেশি ভঙ্গুর। তীক্ষ্ণ কোণে স্ট্রেস ঘনত্ব বা অনুপযুক্ত ক্লিয়ারেন্স ফাটল শুরু করতে পারে যা দ্রুত প্রচারিত হয়। সফল কার্বাইড প্রয়োগ ডাই-এ প্রতিটি উপাদান অবস্থানের নির্দিষ্ট চাহিদার সাথে সঠিক গ্রেড, জ্যামিতি এবং সমর্থন কাঠামোর সাথে মিলে যাওয়ার উপর নির্ভর করে। সেই নির্বাচন প্রক্রিয়া, বস্তুগত বৈশিষ্ট্য থেকে শুরু করে গ্রেড শ্রেণীবিভাগ থেকে ডাই-টাইপ-নির্দিষ্ট সিদ্ধান্ত, ঠিক যা সামনের বিভাগগুলি বিশদভাবে বিভক্ত করে।
কার্বাইড উপাদান বৈশিষ্ট্য যে ড্রাইভ ডাই কর্মক্ষমতা
নির্বাচন করা aএকটি স্ট্যাম্পিং ডাই জন্য কার্বাইড উপাদানএক-আকারের-ফিট-সমস্ত সিদ্ধান্ত নয়৷ আপনি যে পারফরম্যান্স পাবেন তা পরিমাপযোগ্য উপাদান বৈশিষ্ট্যের উপর নির্ভর করে এবং সেই বৈশিষ্ট্যগুলি বোঝা আপনাকে এমন একটি অবস্থানে রাখে যা ডাই-এর প্রতিটি ভূমিকার সাথে সঠিক সূত্রের সাথে মেলে। চারটি মেট্রিক্স সবচেয়ে গুরুত্বপূর্ণ: কঠোরতা, ট্রান্সভার্স ফাটানোর শক্তি (TRS), সংকোচন শক্তি এবং ঘনত্ব।
স্ট্যাম্পিং পরিবেশে কঠোরতা এবং পরিধান প্রতিরোধের
স্ট্যাম্পিং ডাইসের জন্য কার্বাইডের কঠোরতা রকওয়েল A (HRA) স্কেলে পরিমাপ করা হয়, যা টুল স্টিলের জন্য ব্যবহৃত HRC স্কেলের তুলনায় অত্যন্ত শক্ত পদার্থের জন্য উপযুক্ত। ডাই ওয়ার্কের জন্য সাধারণত নির্দিষ্ট করা গ্রেড জুড়ে, কঠোরতার পরিসীমা মোটামুটি 82 HRA থেকে কঠিনতম প্রান্তে 94 HRA পর্যন্ত সর্বোচ্চ পরিধান প্রতিরোধের জন্য অপ্টিমাইজ করা অতি সূক্ষ্ম ফর্মুলেশনের জন্য। প্রসঙ্গে, ক6% কোবাল্ট আল্ট্রাফাইন গ্রেড (0.4 মাইক্রন শস্য)3,700 MPa এর ট্রান্সভার্স ফাটল শক্তির সাথে আনুমানিক 94 HRA তে পৌঁছায়, যেখানে একটি 20% কোবাল্ট মাঝারি-শস্য গ্রেড 2,600 MPa-এর উপরে TRS সহ প্রায় 82 HRA বসে।
প্রেস ফ্লোরে এই ব্যাপারটা কেন? কঠোরতা সরাসরি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধের নিয়ন্ত্রণ করে। প্রেসের প্রতিটি স্ট্রোক একটি ডাই কম্পোনেন্টের কাটিং প্রান্ত বা গঠন পৃষ্ঠ জুড়ে ফালা উপাদান টেনে নিয়ে যায়। উচ্চতর এইচআরএ মান মানে সেই ইন্টারফেসে ধীরগতির উপাদানের ক্ষতি, যা ধারালো করা চক্রের মধ্যে দীর্ঘ ব্যবধানে অনুবাদ করে এবং একটি প্রোডাকশন রান জুড়ে কড়া মাত্রিক সামঞ্জস্য।
ট্রান্সভার্স ফাটলের শক্তি পরিমাপ করে যে একটি কার্বাইড টুকরা ফ্র্যাকচার হওয়ার আগে কতটা বাঁকানো শক্তি শোষণ করতে পারে। স্ট্যাম্পিং-এ, টিআরএস সরু পাঞ্চ বা পাইলটের মতো উপাদানগুলির জন্য গুরুত্বপূর্ণ যা পার্শ্বীয় লোডিং অনুভব করে। 3,700 MPa TRS সহ একটি গ্রেড 1,700 MPa-এর তুলনায় উল্লেখযোগ্যভাবে বেশি-অক্ষ চাপ সহ্য করে, উচ্চ গতির অপারেশনের সময় আকস্মিক ভাঙ্গনের ঝুঁকি হ্রাস করে। কম্প্রেসিভ শক্তি, এদিকে, লোড নিষ্পেষণ প্রতিরোধের নির্ধারণ করে। সূক্ষ্ম শস্য এবং নিম্ন বাইন্ডার সামগ্রী সহ কার্বাইড গ্রেডগুলি ব্যতিক্রমীভাবে উচ্চ সংকোচনকারী শক্তি সরবরাহ করে, এগুলিকে এমন স্টেশনগুলির জন্য উপযুক্ত করে তোলে যেখানে ভারী টনেজ ছোট পৃষ্ঠের অঞ্চলগুলিতে কেন্দ্রীভূত হয়।
ঘনত্ব ছবি আউট বৃত্তাকার. স্ট্যান্ডার্ড কোবাল্ট-বন্ডেড কার্বাইডের রেঞ্জ প্রায় 13.5 g/cm3 থেকে 20% কোবাল্ট সামগ্রীতে 6% কোবাল্টে প্রায় 15.0 g/cm3 পর্যন্ত। যদিও ঘনত্ব সরাসরি পরিধানের আচরণকে নির্দেশ করে না, এটি একটি দ্রুত গুণমান নির্দেশক হিসাবে কাজ করে: প্রদত্ত গ্রেডের জন্য প্রত্যাশিত ঘনত্ব থেকে বিচ্যুতিগুলি ছিদ্র বা বাইন্ডার বিতরণের সমস্যাগুলিকে সংকেত দিতে পারে যা ক্ষেত্রের কর্মক্ষমতাকে আপস করে।
বাইন্ডার বিষয়বস্তু এবং কর্মক্ষমতা উপর শস্য আকার প্রভাব
দুটি ভেরিয়েবল নিয়ন্ত্রণ করে যেখানে একটি কার্বাইড গ্রেড কঠোরতা-বনাম-কঠিনতা বর্ণালীতে অবতরণ করে: কোবাল্ট বাইন্ডার সামগ্রী এবং টংস্টেন কার্বাইড শস্যের আকার।
কোবাল্ট শক্ত WC কণাকে একত্রে ধরে রাখা "আঠা" হিসাবে কাজ করে। কোবাল্ট সামগ্রী বৃদ্ধি একটি নমনীয় ধাতব ফেজ যোগ করে দৃঢ়তা উন্নত করে যা প্রভাব শক্তি শোষণ করে এবং ফাটল বিস্তারকে প্রতিরোধ করে। বাণিজ্য-বন্ধ কঠোরতা হ্রাস করা হয়, কারণ নরম বাইন্ডারটি আরও ভলিউম দখল করে। মাঝারি শস্য আকারে একটি 6% কোবাল্ট গ্রেড 1,700 MPa-এর TRS সহ প্রায় 91 HRA নিবন্ধন করে, যখন কোবাল্টকে 15% বাম্পিং করলে কঠোরতা 86.5 HRA-তে কমে যায় কিন্তু TRS-কে 2,800 MPa-এর উপরে উন্নীত করে। ভারী{13}}গেজ ব্ল্যাঙ্কিং পাঞ্চের মতো বারবার প্রভাবের সম্মুখীন হওয়া ডাই উপাদানগুলির জন্য, অতিরিক্ত শক্ততা বিপর্যয়কর প্রান্ত চিপিং প্রতিরোধ করে। পরিধানের প্লেট বা ফর্মিং ইনসার্টের জন্য লাইটার-গেজ উপাদান চলমান, নিম্ন কোবল্ট সামগ্রী ধীরে ধীরে ঘর্ষণ প্রতিরোধ করার জন্য প্রয়োজনীয় কঠোরতা সংরক্ষণ করে।
শস্য আকার একটি সমান শক্তিশালী প্রভাব আছে। সূক্ষ্ম WC দানাগুলি আরও ঘনভাবে একত্রিত হয়, নরম বাইন্ডারের জন্য পৃষ্ঠের উপর আধিপত্য বিস্তারের জন্য কম জায়গা ছেড়ে দেয়। ফলাফল হল উচ্চ কঠোরতা এবং সমতুল্য বাইন্ডার সামগ্রীতে ভাল প্রান্ত ধরে রাখা। আল্ট্রাফাইন গ্রেইন কার্বাইড পরিধান প্রতিরোধ ক্ষমতা একই কোবাল্ট শতাংশ সহ মাঝারি-শস্যের ফর্মুলেশনের তুলনায় যথেষ্ট বেশি, যে কারণে নির্ভুল স্ট্যাম্পিং অপারেশনগুলি ক্রমবর্ধমানভাবে উপাদানগুলির জন্য সাবমাইক্রন এবং আল্ট্রাফাইন গ্রেডগুলি নির্দিষ্ট করে যেখানে প্রান্তের তীক্ষ্ণতা এবং পৃষ্ঠের সমাপ্তি গুরুত্বপূর্ণ৷
নীচের টেবিলটি স্ট্যাম্পিং ডাই পরিষেবাতে তাদের সাধারণ কর্মক্ষমতা বৈশিষ্ট্যগুলির জন্য চারটি প্রাথমিক শস্যের আকারের বিভাগকে মানচিত্র করে:
| শস্য আকার বিভাগ | সাধারণ শস্য পরিসীমা | আপেক্ষিক কঠোরতা | আপেক্ষিক দৃঢ়তা | প্রতিরোধ পরিধান | জন্য সেরা উপযুক্ত |
|---|---|---|---|---|---|
| স্ট্যান্ডার্ড (মাঝারি) | 1.2 - 3.5 মাইক্রন | পরিমিত (82-91 HRA) | উচ্চ | ভাল | ভারি ফাঁকা ঘুষি, উচ্চ-প্রভাব মারা যায়, ঠান্ডা শিরোনামের সরঞ্জাম |
| ফাইন | 0.8 - 1.2 মাইক্রন | উচ্চ (91-92 HRA) | মাঝারি-উচ্চ | খুব ভালো | সাধারণ-উদ্দেশ্য ডাই বোতাম, ফর্মিং ইনসার্ট, প্রগতিশীল ডাই পাঞ্চ |
| আল্ট্রাফাইন / সাবমাইক্রন | 0.4 - 0.8 মাইক্রন | খুব উচ্চ (92-94 HRA) | পরিমিত | চমৎকার | নির্ভুল ঘুষি, পাইলট, পাতলা-বস্তু কাটা, আঁট-সহনশীলতা সন্নিবেশ |
| ন্যানো | 0.4 মাইক্রনের নিচে | সর্বোচ্চ | নিম্ন | ব্যতিক্রমী | মাইক্রো-স্ট্যাম্পিং, অতি-নির্ভুল উপাদান, ইলেকট্রনিক সংযোগকারী মারা যায় |
প্যাটার্নটি লক্ষ্য করুন: শস্যের আকার হ্রাস পাওয়ার সাথে সাথে আপনি কঠোরতা অর্জন করেন এবং প্রতিরোধের পরিধান করেন তবে কিছু ফ্র্যাকচার শক্ততা ত্যাগ করেন। স্ট্যাম্পিং-এ, এর অর্থ হল একটি অতি সূক্ষ্ম গ্রেড এক্সেল যেখানে প্রাথমিক ব্যর্থতার মোডটি ধীরে ধীরে পরিধান এবং প্রান্তের গোলাকার, যখন একটি মাঝারি-শস্য গ্রেড হল ভাল পছন্দ যেখানে শক লোডিং বা ভুলভাবে সংযোজন ঝুঁকি ভঙ্গুর ফ্র্যাকচারকে ট্রিগার করতে পারে।
কার্বাইড ডাই কম্পোনেন্টের মূল্যায়ন করা ইঞ্জিনিয়ারদের জন্য ব্যবহারিক উপায় হল যে কোনও একক সম্পত্তি সম্পূর্ণ গল্প বলে না। একটি পাঞ্চ যা পাতলা স্টেইনলেস স্টিলের লক্ষ লক্ষ হিট থেকে বেঁচে থাকার জন্য প্রয়োজন তা কার্বাইড শস্যের আকার এবং প্রান্ত ধরে রাখার জন্য একটি ভিন্ন ভারসাম্যের দাবি করে একটি ডাই বোতাম ফাঁকা করে মাঝারি ভলিউমে পুরু হালকা ইস্পাতের চেয়ে। মূল হল শনাক্ত করা যে আপনি কোন ব্যর্থতার মোডের বিরুদ্ধে ডিজাইন করছেন, ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান বা ইমপ্যাক্ট ফ্র্যাকচার, এবং বাইন্ডার-শস্যের সংমিশ্রণ নির্বাচন করা যা সেই নির্দিষ্ট হুমকি মোকাবেলা করে। এই সিদ্ধান্তটি সরাসরি প্রতিষ্ঠিত গ্রেড শ্রেণিবিন্যাসের মধ্যে বেছে নেওয়ার দিকে নিয়ে যায়, প্রতিটি এই প্রতিযোগী বৈশিষ্ট্যগুলির একটি নির্দিষ্ট ভারসাম্য সরবরাহ করার জন্য প্রকৌশলী।
কার্বাইড গ্রেড এবং তাদের স্ট্যাম্পিং ডাই অ্যাপ্লিকেশন
গ্রেড শ্রেণীবিন্যাস অবিকল বিদ্যমান কারণ কোনো একক কার্বাইড ফর্মুলেশন স্ট্যাম্পিং ডাই এর প্রতিটি কাজ পরিচালনা করে না। ANSI C-গ্রেড সিস্টেম গোষ্ঠীগুলি উদ্দেশ্যমূলক পরিষেবার শর্তগুলির দ্বারা কার্বাইডকে সিমেন্ট করে, এবং সেই সিস্টেমটি বোঝা আপনাকে অতিরিক্ত অর্থ প্রদান বা কম পারফরম্যান্স ছাড়াই ডাই-এ প্রতিটি অবস্থানের জন্য সঠিক রসায়ন বেছে নিতে সহায়তা করে।
সাধারণ কার্বাইড গ্রেড শ্রেণীবিভাগ ব্যাখ্যা করা হয়েছে
দএএনএসআই সি-গ্রেড সিস্টেমটাংস্টেন কার্বাইডকে কার্যকরী বিভাগে ভাগ করে। স্ট্যাম্পিং ডাই ওয়ার্কের জন্য, আপনি দুটি প্রধান পরিবারের মুখোমুখি হবেন: C1-C4 স্ট্রেইট গ্রেড (WC কোবাল্টের সাথে বন্ধন, কোন অ্যালোয়িং সংযোজন নেই) এবং C9-C14 পরিধান এবং প্রভাব গ্রেডগুলি গঠন এবং ব্ল্যাঙ্কিং অপারেশনের জন্য বিশেষভাবে ডিজাইন করা হয়েছে। C5-C8 গ্রেড, টাইটানিয়াম কার্বাইড বা ইস্পাত যন্ত্রের জন্য ট্যানটালাম কার্বাইডের সংমিশ্রণে, মাঝে মাঝে লৌহঘটিত স্ট্রিপ সামগ্রী যুক্ত ডাই অ্যাপ্লিকেশনগুলিতে প্রদর্শিত হয় তবে কাটা সন্নিবেশে বেশি দেখা যায়।
ডাই কম্পোনেন্ট নির্বাচনের জন্য সবচেয়ে প্রাসঙ্গিক গ্রেডগুলি কীভাবে ভেঙে যায় তা এখানে রয়েছে:
- C2 (6-10% Co, 90-92 HRA, মাঝারি-সূক্ষ্ম শস্য):উচ্চ কঠোরতা এবং ভাল পরিধান প্রতিরোধের সাথে একটি সাধারণ-উদ্দেশ্য সোজা গ্রেড। মূলত নন-লৌহঘটিত সামগ্রী মেশিন করার জন্য নির্দিষ্ট করা হয়েছে, C2 ডাই উপাদানগুলিতে ভাল কাজ করে যা ন্যূনতম শক সহ ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের সম্মুখীন হয়, যেমন পরিধানের প্লেট এবং অ্যালুমিনিয়াম বা তামার স্ট্রিপ পরিচালনার ইনসার্ট তৈরি করা।
- C10-C11 (8-13% Co, 88-91 HRA, সূক্ষ্ম থেকে মাঝারি শস্য):উদ্দেশ্য-পরিধানের সারফেসগুলি হালকা থেকে মাঝারি শক অনুভব করার জন্য তৈরি। এই গ্রেডগুলি ব্ল্যাঙ্কিং এবং ড্রয়িং অপারেশন পরিচালনা করে এবং ডাই বোতাম এবং লাইটার-ডিউটি পাঞ্চের জন্য সাধারণ পছন্দ।
- C12-C13 (13-16% Co, 87-89 HRA, মাঝারি-মোটা শস্য):উচ্চতর কোবাল্ট সামগ্রী ভারী গঠন, মুদ্রা তৈরি এবং স্ট্যাম্পিং পাঞ্চের জন্য প্রয়োজনীয় কঠোরতা সরবরাহ করে যা প্রতিটি স্ট্রোকের উল্লেখযোগ্য প্রভাব শক্তি শোষণ করে।
- মাইক্রোগ্রেন এবং সাবমাইক্রন গ্রেড (3-10% Co, 92-95 HRA, শস্যের আকার 0.8 মাইক্রনের নিচে):এই প্রিমিয়াম ফর্মুলেশনগুলি সর্বাধিক প্রান্তের তীক্ষ্ণতা এবং পরিধান প্রতিরোধের জন্য অতি সূক্ষ্ম WC কণা প্যাক করে। তারা উন্নত যেখানে মাত্রিক নির্ভুলতা এবং পৃষ্ঠের ফিনিস সবচেয়ে গুরুত্বপূর্ণ, বিশেষ করে পাইলট, নির্ভুল পাঞ্চ এবং টাইট-টলারেন্স ডাই ইনসার্টে।
একটি গুরুত্বপূর্ণ বিন্দু যা C-গ্রেড সংখ্যা অস্পষ্ট করতে পারে: উচ্চতর C সংখ্যাগুলি কেবল কঠিন উপাদান বোঝায় না। শিল্পের রেফারেন্সগুলি যেমন স্পষ্ট করে, শ্রেণীবিন্যাস সিস্টেম পরিষেবার ধরন অনুসারে গ্রেডগুলিকে গোষ্ঠীভুক্ত করে, রৈখিক কঠোরতার অগ্রগতির দ্বারা নয়। C13 আসলে C2 এর চেয়ে নরম কিন্তু অনেক বেশি শক্ত, যা একটি ভারী ফাঁকা পাঞ্চের প্রয়োজন।
নির্দিষ্ট ডাই কম্পোনেন্টের সাথে মানানসই গ্রেড
আপনি কোন উপাদানটি নির্দিষ্ট করছেন তার উপর নির্ভর করে গ্রেড নির্বাচন পরিবর্তন হয়। একজন পাইলট প্রতি মিনিটে 600 স্ট্রোকের গতিতে একটি স্ট্রিপ সনাক্ত করে 2 মিমি স্টেইনলেস স্টিলের ফাঁকা ডাই বোতামের চেয়ে সম্পূর্ণ ভিন্ন চাপের সম্মুখীন হন। নীচের সারণীটি কার্বাইড গ্রেডকে উপাদানের প্রকারের সাথে মানচিত্র করে, রসায়নকে কার্যকরী চাহিদার সাথে সংযুক্ত করে:
| ডাই কম্পোনেন্ট | প্রস্তাবিত গ্রেড পরিসীমা | সাধারণ সহ বিষয়বস্তু | মূল কর্মক্ষমতা বৈশিষ্ট্য | কেন এই ম্যাচ কাজ করে |
|---|---|---|---|---|
| যথার্থ পাঞ্চ (ছোট ব্যাস, পাতলা উপাদান) | সাবমাইক্রন/মাইক্রোগ্রেন | 3-8% | সর্বোচ্চ কঠোরতা, প্রান্ত ধরে রাখা | লক্ষ লক্ষ হিট এজ রাউন্ডিং প্রতিরোধ করে; গর্তের গুণমান বজায় রাখে |
| ভারী ফাঁকা খোঁচা (মোটা গেজ) | C12 - C13 | 13-16% | উচ্চ প্রভাব দৃঢ়তা | ভারী-গেজ কাটে চিপ না করে শক শোষণ করে |
| ডাই বোতাম (কাটিং সন্নিবেশ) | C10 - C11 | 8-13% | সুষম পরিধান এবং শক প্রতিরোধের | মাঝারি প্রভাবের সাথে বারবার শিয়ারিং স্ট্রেস পরিচালনা করে |
| পাইলট এবং লোকেটার | সাবমাইক্রন / ফাইন গ্রেইন | 6-10% | মাত্রিক স্থায়িত্ব, পরিধান প্রতিরোধের | দীর্ঘ রান জুড়ে স্ট্রিপ গর্তে শক্ত ফিট বজায় রাখে |
| প্লেট এবং গাইড পরেন | C2 - C10 | 6-10% | ঘর্ষণ প্রতিরোধের, কম ঘর্ষণ | শক লোডিং ছাড়াই স্ট্রিপ অগ্রগতি থেকে স্লাইডিং পরিধান প্রতিরোধ করে |
| স্ট্রিপার এবং বিশেষত্ব সন্নিবেশ | C10 - C12 | 10-15% | ভাল পরিধান সঙ্গে দৃঢ়তা | পার্শ্বীয় বাহিনী এবং পুনরাবৃত্তিমূলক যোগাযোগ সহ্য করে |
কখন মাইক্রোগ্রেন এবং সাবমাইক্রন গ্রেডগুলি স্ট্যান্ডার্ড ফর্মুলেশনের তুলনায় তাদের প্রিমিয়ামকে ন্যায্যতা দেয়? তিনটি পরিস্থিতি মূল্যের পার্থক্যকে সার্থক করে তোলে: যখন আপনি 0.5 মিমি এর নীচে পাতলা উপাদানগুলিকে স্ট্যাম্পিং করছেন যেখানে বুরের উচ্চতা শক্তভাবে নির্দিষ্ট করা হয়েছে, যখন পাঞ্চের ব্যাস 1.5 মিলিমিটারের নিচে নেমে যায় এবং প্রান্তের অখণ্ডতা সরাসরি টুলের জীবন নির্ধারণ করে, বা যখন উত্পাদনের পরিমাণ কয়েক মিলিয়ন হিট অতিক্রম করে এবং বর্ধিত কম্পাউন্ড কম্পাউন্ড টাইম কম্পাউন্ডে পরিণত হয়। এই ক্ষেত্রে, দসাবমাইক্রন গ্রেড 93-95 এইচআরএ পৌঁছেছেregrinds মধ্যে পরিমাপযোগ্যভাবে দীর্ঘ সেবা প্রদান.
অন্য সব কিছুর জন্য, C10-C12 পরিসরে আদর্শ এবং সূক্ষ্ম-শস্যের গ্রেডগুলি একটি ব্যবহারিক ভারসাম্য প্রদান করে৷ তারা প্রতি খালি প্রতি কম খরচ করে, তারা প্রান্তিককরণের অসম্পূর্ণতাগুলিকে আরও ভালভাবে সহ্য করে এবং তারা অনুমানযোগ্যভাবে পুনরায় গ্রিন্ড করে। স্মার্ট পন্থা শুধুমাত্র স্টেশনগুলিতে প্রিমিয়াম গ্রেডগুলি নির্দিষ্ট করে যেখানে তাদের নির্দিষ্ট সুবিধাগুলি পরিমাপযোগ্য উত্পাদন লাভে রূপান্তরিত হয়, ডাইয়ের প্রতিটি অবস্থানে তাদের কম্বল প্রয়োগ না করে।
গ্রেড নির্বাচন, তবে, শুধুমাত্র অর্ধেক গল্প বলে। একই C11 গ্রেড একটি বৃত্তাকার পাঞ্চ বনাম একটি কনট্যুর ডাই বোতাম হিসাবে ভিন্নভাবে আচরণ করে কারণ জ্যামিতি, ক্লিয়ারেন্স এবং লোডিং দিক সব উপাদানের বৈশিষ্ট্যগুলির সাথে যোগাযোগ করে। প্রতিটি উপাদান প্রকার তার নিজস্ব কার্যকরী চাহিদা এবং ব্যর্থতার মোড নিয়ে আসে যা অনুশীলনে সেই গ্রেডটি কীভাবে সম্পাদন করে তা আকার দেয়।
কম্পোনেন্ট-দ্বারা-স্ট্যাম্পিং ডাইসের জন্য কম্পোনেন্ট কার্বাইড বিশ্লেষণ
একটি কার্বাইড গ্রেড শুধুমাত্র সঠিক উপাদান জ্যামিতি, সমর্থন কাঠামো এবং ক্লিয়ারেন্স সেটআপের সাথে যুক্ত হলেই তার রেট করা কর্মক্ষমতা প্রদান করে। ডাই-এর প্রতিটি অবস্থান অনন্য যান্ত্রিক চাহিদা আরোপ করে, এবং কার্বাইডকে-আশেপাশের নকশা সামঞ্জস্য না করে টুল স্টিলের প্রতিস্থাপনের ড্রপ হিসাবে বিবেচনা করা ফাটল পাঞ্চ এবং অকাল ব্যর্থতার একটি দ্রুত পথ। এখানে প্রতিটি উপাদান ধরনের প্রয়োজন কি.
কার্বাইড পাঞ্চ এবং পাইলট উপাদান
ঘুষি যেকোনো স্ট্যাম্পিং ডাইতে সবচেয়ে হিংস্র শক্তিকে শোষণ করে। প্রতিটি স্ট্রোক স্ট্রিপ উপাদানের মাধ্যমে পাঞ্চকে চালিত করে, কাটিং প্রান্তকে চাপের জন্য চাপ দেয় এবং তারপর স্লাগের মাধ্যমে এটি প্রত্যাহার করে। কার্বাইড এখানে উৎকৃষ্ট কারণ এর কঠোরতা প্রান্ত বৃত্তাকার প্রতিরোধ করে যা টুল ইস্পাত পাঞ্চে গর্তের গুণমানকে ধীরে ধীরে হ্রাস করে। নির্দিষ্ট শূন্য-ক্লিয়ারেন্স কনফিগারেশনে, কার্বাইড পাঞ্চগুলি তাদের স্টিলের সমতুল্য থেকে 10 গুণ বেশি সময় পর্যন্ত burr-মুক্ত সহনশীলতা বজায় রাখতে পারে।
স্ট্যাম্পিংয়ের জন্য কার্বাইড পাঞ্চ ডিজাইনের বিবেচনা উপাদান নির্বাচনের বাইরে চলে যায়। কারণ কার্বাইড ভঙ্গুর, জ্যামিতি এবং সমর্থনের বিবরণ অত্যন্ত গুরুত্বপূর্ণ। ব্যর্থতার মোড কার্বাইড প্রতিরোধ করে, যেমন প্রগতিশীল প্রান্ত পরিধান এবং মাত্রিক ড্রিফট, নকশা কার্বাইডের সীমাবদ্ধতা উপেক্ষা করলে বিপর্যয়কর ফ্র্যাকচার দ্বারা প্রতিস্থাপিত হতে পারে।
- পাঞ্চ প্রোফাইলে ধারালো অভ্যন্তরীণ কোণ এড়িয়ে চলুন। স্ট্রেস ঘনত্ব কমাতে কমপক্ষে 0.1 মিমি ব্যাসার্ধ ব্যবহার করুন যা ফাটল শুরু করে।
- কমপক্ষে একটি শক্ত ব্যাকিং প্লেট (56-60 HRC) দিয়ে ব্যাক পাঞ্চ1.2 থেকে 1.25 গুণ বেধকম্প্রেসিভ লোড বিতরণ করার জন্য একটি আদর্শ ইস্পাত ডাই ব্যাকিং প্লেটের।
- পাঞ্চের দৈর্ঘ্য-থেকে-ব্যাস অনুপাত রক্ষণশীল রাখুন। সরু কার্বাইড খোঁচা পার্শ্বীয় বিচ্যুতিকে প্রশস্ত করে, এবং কার্বাইড ভাঙার আগে বাঁকে না।
- প্রত্যাহার করার সময় পার্শ্বীয় লোডিং প্রতিরোধ করতে নির্দেশিত স্ট্রিপিং নির্দিষ্ট করুন। আনগাইডেড স্ট্রিপিং পাঞ্চ ফ্র্যাকচারের অন্যতম সাধারণ কারণ।
- যান্ত্রিক বা গরম-হাতা বন্ধন পদ্ধতি ব্যবহার করুন। হট-হাতা সমাবেশ ইস্পাত ধারক এবং কার্বাইড সন্নিবেশের মধ্যে তাপীয় প্রসারণের পার্থক্যকে কাজে লাগায়, ব্যাসের উপর 0.6-1% হস্তক্ষেপ সহ 500-600 ডিগ্রি সেলসিয়াসে একটি হস্তক্ষেপ ফিট তৈরি করে।
পাইলট একটি সম্পর্কিত কিন্তু স্বতন্ত্র চ্যালেঞ্জ সম্মুখীন. তাদের কাজ হল স্ট্রিপ লোকেশন, কাটিং নয়, তাই তারা উচ্চ গতিতে প্রি-পঞ্চড হোলে প্রবেশ করার সময় প্রাথমিকভাবে ঘষিয়া তুলিয়া ফেলিবার পরিধান অনুভব করে। কার্বাইড পাইলট উপাদানগুলি ব্যর্থতার মোডগুলি প্রতিরোধ করে যা ইস্পাত পাইলটদের প্লেগ করে: ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের ব্যাস হ্রাস স্ট্রিপ মিসরেজিস্ট্রেশনের দিকে পরিচালিত করে, যা সমস্ত ডাউনস্ট্রীম স্টেশন জুড়ে মাত্রিক ত্রুটিতে ক্যাসকেড করে। একটি সাবমাইক্রন কার্বাইড পাইলট লক্ষ লক্ষ চক্র জুড়ে তার ব্যাস বজায় রাখে, স্টেশান-থেকে-স্টেশনের সারিবদ্ধকরণকে স্পেসিফিকেশনের মধ্যে শক্ত করা টুল স্টিলের বিকল্পের চেয়ে অনেক বেশি সময় ধরে রাখে।
- পাইলটদের জন্য সাবমাইক্রন বা আল্ট্রাফাইন গ্রেড (92-94 HRA) নির্দিষ্ট করুন যেখানে স্ট্রিপ রেজিস্ট্রেশন সহনশীলতা শক্ত।
- এন্ট্রি ইমপ্যাক্ট ফোর্স কমাতে সমতল প্রান্তের পরিবর্তে হালকা টেপার বা রেডিআই দিয়ে পাইলট টিপস ডিজাইন করুন।
- নিশ্চিত করুন যে পাইলট ডগায় অপ্রতিসম লোডিং রোধ করতে স্ট্রিপের পাইলট গর্তগুলি ডিবার করা হয়েছে।
কার্বাইডে ডাই বোতাম এবং পরিধান প্লেট
ডাই বোতামগুলি হল মহিলা কাটিয়া উপাদান যা পাঞ্চ গ্রহণ করে। তারা একই শিয়ারিং ফোর্স পরিচালনা করে কিন্তু বিপরীত দিক থেকে, এবং তাদের কাটিং প্রান্ত অবশ্যই স্ট্রিপ প্যাসেজ থেকে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান এবং তীক্ষ্ণ কাটিং জমিতে জমা হওয়া মাইক্রো-চিপিং উভয়কেই প্রতিরোধ করতে হবে। কার্বাইড ডাই বোতাম বনাম টুল স্টিল বোতামের মধ্যে তুলনা করলে, পারফরম্যান্সের ব্যবধানটি এজ লাইফের মধ্যে সবচেয়ে বেশি দৃশ্যমান: টুল স্টিল বোতামগুলি সাধারণত স্ট্রিপ উপাদানের উপর নির্ভর করে প্রতি 50,000 থেকে 200,000 হিটগুলিকে পুনরায় ধারণ করতে হয়, যখন একই অ্যাপ্লিকেশনে কার্বাইড বোতামগুলি নিয়মিতভাবে 500,000 থেকে 000 মিলিয়নের বেশি পরিষেবার মধ্যে পৌঁছায়।
কার্বাইডের ব্যর্থতা মোড এখানে প্রগতিশীল ভূমি পরিধান যা কাটার ছাড়পত্র খুলে দেয়, burrs তৈরি করে এবং ধারালো করার জন্য অপরিকল্পিত শাটডাউন জোর করে। ব্যর্থতার মোড কার্বাইড প্রবর্তন করে, যদি খারাপভাবে নির্দিষ্ট করা হয়, অতিরিক্ত ক্লিয়ারেন্স বা মিসলাইনমেন্ট থেকে প্রান্ত চিপিং।
- স্ট্রিপ উপাদানের সাথে ডাই বোতাম গ্রেডের সাথে মিল করুন: অ্যালুমিনিয়াম এবং তামার জন্য শক্ত, নিম্ন-কোবল্ট ফর্মুলেশন; শক্ত, উচ্চ-স্টেইনলেস স্টিলের জন্য কোবাল্ট গ্রেড এবং উচ্চ-শক্তি কম-খাদ উপাদান।
- প্রতি পাশে ফালা পুরুত্বের 5-10% এর মধ্যে কাটিং ক্লিয়ারেন্স বজায় রাখুন। অত্যধিক ক্লিয়ারেন্স কাটিয়া প্রান্তে প্রসার্য চাপ তৈরি করে যা কার্বাইড খারাপভাবে সহ্য করে।
- জমি কাটাতে প্রান্ত চেমফার বা সজ্জিত রেডিআই প্রয়োগ করুন। তীক্ষ্ণ, অরক্ষিত প্রান্তগুলি কার্বাইডে চিপ করার জন্য বিশেষভাবে ঝুঁকিপূর্ণ, এবং একটি সামান্য চেম্ফার নাটকীয়ভাবে আংশিক গুণমানকে প্রভাবিত না করে ফ্র্যাকচারের ঝুঁকি হ্রাস করে।
- পুরো পরিধির চারপাশে অভিন্ন সমর্থন নিশ্চিত করতে যথাযথ হস্তক্ষেপ সহ শক্ত রিটেইনারগুলিতে ডাই বোতামগুলিকে-টিপুন৷
স্ট্যাম্পিং ডাই এর জন্য কার্বাইড পরিধান প্লেট একটি মৌলিকভাবে ভিন্ন ভূমিকা পরিবেশন করে। তারা উপাদান কাটা না; তারা গাইড পৃষ্ঠ এবং লিফটার রেল জুড়ে স্ট্রিপ আন্দোলনের স্লাইডিং ঘর্ষণ প্রতিরোধ করে। যেহেতু পরিধান প্লেটগুলি প্রভাবের শক ছাড়াই সম্পূর্ণরূপে ঘষিয়া তুলিয়া ফেলিতে সক্ষম অবস্থার সম্মুখীন হয়, তাই তারা নিম্ন-কোবাল্ট, উচ্চ-হার্ডনেস গ্রেডের (C2 রেঞ্জ, 6-8% Co) জন্য আদর্শ প্রার্থী যা পৃষ্ঠের কঠোরতাকে সর্বাধিক করে। কার্বাইডে পালিশ করা সারফেস ফিনিসও ঘর্ষণ কমায় এবং প্রতিরোধ করেআনুগত্য পরিধান বা gallingযা ইস্পাত পৃষ্ঠের উপর উপাদান বিল্ড আপ কারণ.
- ঘর্ষণ কমাতে এবং উপাদান স্থানান্তর রোধ করতে পোলিশ পরিধান প্লেট পৃষ্ঠকে আয়না ফিনিশ (0.1 মাইক্রনের নিচে রা) করে।
- নিশ্চিত করুন যে পরিধান প্লেটগুলি নীচে থেকে সম্পূর্ণরূপে সমর্থিত; অসমর্থিত স্প্যানগুলি নমন চাপ তৈরি করে যা কার্বাইড মিটমাট করতে পারে না।
- যেখানে ক্ষয়কারী লুব্রিকেন্ট বা অ্যাসিডিক অবস্থা বিদ্যমান সেখানে কম-কোবল্ট স্ট্রেইট গ্রেড (6-10% কো) ব্যবহার করুন, অথবা উন্নত জারা প্রতিরোধের জন্য নিকেল-বন্ডেড গ্রেড বিবেচনা করুন।
স্ট্রিপার এবং বিশেষত্ব সন্নিবেশ
স্ট্রিপাররা প্রতিটি স্ট্রোকের পরে স্ট্রিপ উপাদানটিকে পাঞ্চ থেকে সরিয়ে দেয়। তারা পুনরাবৃত্তিমূলক যোগাযোগ, স্ট্রিপ টেনশন থেকে পার্শ্বীয় শক্তি এবং মাঝে মাঝে প্রভাব অনুভব করে যখন স্ট্রিপ ফিডিং ইতস্তত করে। কার্বাইড স্ট্রিপারগুলি কার্বাইড পাঞ্চ বা বোতামগুলির তুলনায় কম সাধারণ, কিন্তু তারা উচ্চ গতিতে তাদের স্থান অর্জন করে-যেখানে স্টিলের স্ট্রিপারগুলি খাঁজে পরে যায় যা স্ট্রিপটি আটকায়৷
এখানে ডিজাইনের অগ্রাধিকার হল পর্যাপ্ত পরিধান প্রতিরোধের সাথে দৃঢ়তা, যা 10-15% কোবাল্ট সহ C10-C12 গ্রেডকে আদর্শ পছন্দ করে। স্প্রিং-লোডেড ইজেক্টর প্লেটটি অপারেশনের সময় কার্বাইড কাটিয়া প্রান্তকে প্রভাবিত না করতে কমপক্ষে 0.05 মিমি সর্বোচ্চ স্ট্রিপ বেধ অতিক্রম করে ছাড়পত্র বজায় রাখতে হবে।
- পাঞ্চ কাটিংয়ের প্রান্তের সাথে পার্শ্বীয় যোগাযোগ রোধ করতে বল-টাইপ গাইড পোস্ট সহ গাইডেড স্ট্রিপার ডিজাইন ব্যবহার করুন।
- মাঝারি-শস্য, উচ্চতর-কোবল্ট গ্রেডগুলি নির্দিষ্ট করুন যা মাইক্রো-ভাঙন ছাড়াই পুনরাবৃত্তিমূলক প্রভাব সহ্য করে৷
- রেট্রোফিট পরিস্থিতিতে, কার্বাইড স্ট্রিপার সন্নিবেশগুলি পুরো প্লেট সমাবেশকে পুনরায় ডিজাইন না করে একটি বিদ্যমান স্টিলের স্ট্রিপারের যোগাযোগের মুখ প্রতিস্থাপন করতে পারে।
যে retrofit পদ্ধতি ব্যাপকভাবে প্রযোজ্য. কার্বাইডে ডাই কম্পোনেন্টগুলি কখন আপগ্রেড করবেন তা সিদ্ধান্ত নেওয়ার সময়, আপনার সর্বদা একটি সম্পূর্ণ ডাই পুনর্নির্মাণের প্রয়োজন হয় না। স্বতন্ত্র ঘুষি, বোতাম, পাইলট, বা পরিধান প্লেটগুলিকে স্বতন্ত্রভাবে কার্বাইডে অদলবদল করা যেতে পারে যে স্টেশনগুলিতে দ্রুত পরিধান বা সবচেয়ে ঘন ঘন ব্যর্থতার সম্মুখীন হয়। আপনার দীর্ঘতম ডাউনটাইম ইভেন্টগুলি চালানোর উপাদানগুলি দিয়ে শুরু করুন, পরিষেবা জীবনের উন্নতি পরিমাপ করুন এবং প্রকৃত উত্পাদন ডেটার উপর ভিত্তি করে সেখান থেকে কার্বাইড ব্যবহার প্রসারিত করুন৷
প্রতিটি কম্পোনেন্টই আপনাকে কিছু না কিছু বলে যে কিভাবে ডাই সামগ্রিকভাবে পারফর্ম করে। কিন্তু ডাইয়ের ধরন, তা প্রগতিশীল, স্থানান্তর বা যৌগিক কিনা তা নির্ধারণ করে কোন উপাদানগুলি সর্বোচ্চ ক্রমবর্ধমান চাপ দেখতে পায় এবং কোথায় কার্বাইড বসানো সবচেয়ে বেশি রিটার্ন প্রদান করে।
ডাই টাইপ কার্বাইড কম্পোনেন্টের সিদ্ধান্তকে কীভাবে আকার দেয়
প্রতিটি ডাই একই হারে বা একই স্থানে টুলিংয়ের মাধ্যমে পুড়ে যায় না। প্রতি মিনিটে 1,200 স্ট্রোকে একটি প্রগতিশীল ডাই চলমান সংযোগকারী টার্মিনালগুলি প্রতি মিনিটে 40 স্ট্রোকে গভীরভাবে টানা স্বয়ংচালিত হাউজিং তৈরি করে একটি স্থানান্তর ডাই থেকে খুব আলাদাভাবে পরিধান করে। ডাই আর্কিটেকচার নিজেই নির্দেশ করে যেখানে কার্বাইড সবচেয়ে শক্তিশালী অর্থ প্রদান করে এবং কোথায় এটি অতিমাত্রায় হবে।
সাধারণ কার্বাইড ব্যবহারের তীব্রতার দ্বারা র্যাঙ্ক করা, ডাই টাইপগুলি একটি স্পষ্ট শ্রেণিবিন্যাসে পড়ে:
- প্রগতিশীল মারা যায়- চরম স্ট্রোকের সংখ্যা, মাল্টি-স্টেশন ক্রমবর্ধমান পরিধান, এবং টাইট স্ট্রিপ রেজিস্ট্রেশনের প্রয়োজনীয়তার কারণে কার্বাইডের সর্বোচ্চ চাহিদা।
- যৌগ মারা যায়- মাঝারি-থেকে-উচ্চ চাহিদা কারণ একযোগে কাটিং ক্রিয়াকলাপগুলি সীমিত সংখ্যক উপাদানের উপর চাপকে কেন্দ্রীভূত করে যেগুলিকে একসাথে প্রান্তের গুণমান বজায় রাখতে হবে।
- স্থানান্তর মারা যায়- নির্বাচনী কার্বাইড চাহিদা, পুরো টুল জুড়ে কম্বল প্রয়োগের পরিবর্তে নির্দিষ্ট উচ্চ-পয়নের স্টেশনগুলিতে ফোকাস করে৷
- সংমিশ্রণ মারা যায়- পরিবর্তনশীল চাহিদা যা দ্বারা চালিত স্টেশনগুলি কাটিং বনাম গঠন সঞ্চালন করে, কার্বাইড কাটিং উপাদানগুলিতে লক্ষ্য করে।
প্রগতিশীল ডাই কার্বাইড প্রয়োজনীয়তা
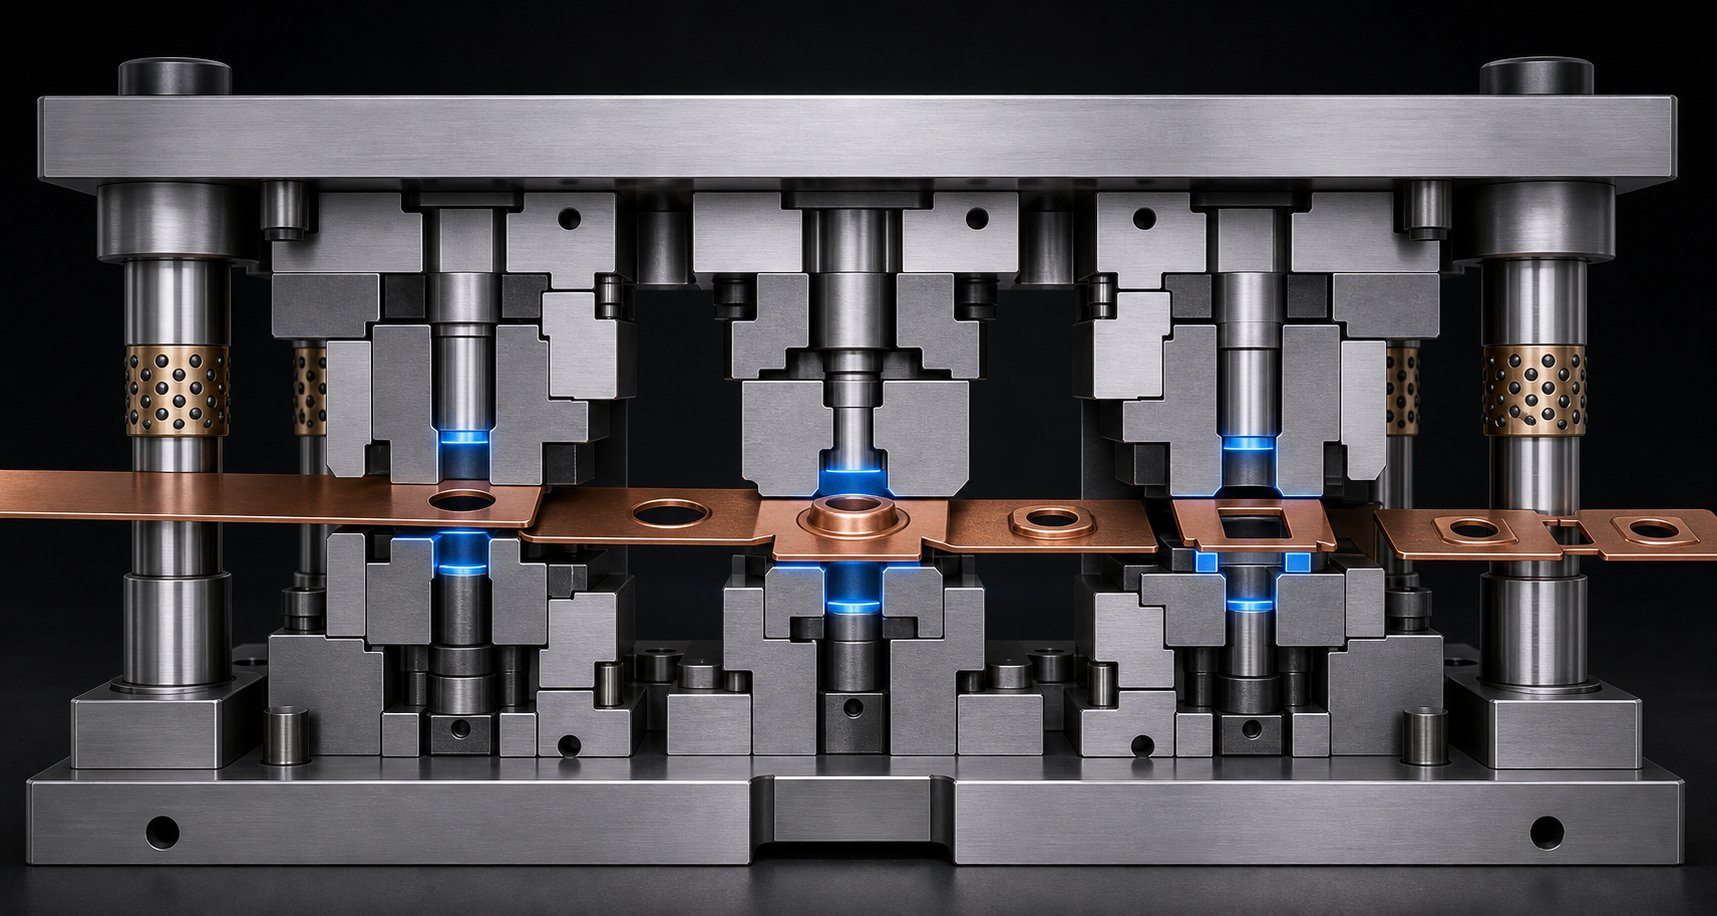
প্রগতিশীল ডাইস হল উচ্চ-ভলিউম স্ট্যাম্পিং এর ওয়ার্কহরস। স্ট্রিপটি একটি একক ক্রমাগত চক্রে একাধিক স্টেশনের মাধ্যমে ফিড করে, প্রতিটি স্টেশন একটি অনন্য অপারেশন সম্পাদন করে। অনুযায়ীশিল্প তথ্য, প্লাস বা মাইনাস 0.001 ইঞ্চি সহনশীলতার সাথে উত্পাদন গতি প্রতি মিনিটে 1,200 স্ট্রোকে পৌঁছাতে পারে। এই গতিতে, এমনকি একটি স্টেশনে সামান্য পরিধানও নিচের দিকে ঝরে পড়ে। একজন পাইলট যেটি 0.01 মিমি ব্যাস হারায় সে পরবর্তী প্রতিটি স্টেশনে নিবন্ধন বন্ধ করে দেয়, সমগ্র অংশ জুড়ে মাত্রাগত ত্রুটিগুলি জটিল করে।
এই কারণেই প্রগতিশীল স্ট্যাম্পিংয়ের জন্য কার্বাইড উপাদানগুলি প্রায় প্রতিটি গুরুত্বপূর্ণ স্টেশনে উপস্থিত হয়। পাইলট, কাটিং পাঞ্চ, ডাই বোতাম এবং স্ট্রিপ গাইড সকলেই নিরলস ক্রমবর্ধমান পরিধানের মুখোমুখি হয়। উচ্চ স্ট্রোক রেট কার্বাইড ডাই সিলেকশন লজিক এখানে সহজবোধ্য: যে কোনো উপাদান যেটি স্ট্রিপের সাথে গতিতে যোগাযোগ করে এবং লক্ষ লক্ষ চক্রের জন্য একটি মাত্রা ধারণ করতে হবে সেটি প্রার্থী।
স্ট্রিপ অগ্রগতি জটিলতা আরেকটি স্তর যোগ করে। একটি 20-স্টেশন প্রোগ্রেসিভ ডাই তৈরি করে একটি স্বয়ংচালিত সংযোগকারীর মধ্যে ছিদ্র, নচিং, ফর্মিং এবং কাটঅফ স্টেশন অন্তর্ভুক্ত থাকতে পারে। পিয়ার্সিং এবং কাটঅফ স্টেশনগুলি খাঁটি শিয়ারিং স্ট্রেস অনুভব করে এবং শক্ত, কম-কোবল্ট সাবমাইক্রন গ্রেড থেকে উপকৃত হয়। বিপরীতে, স্টেশন গঠনের জন্য কঠিন গ্রেডের প্রয়োজন যা নমন ক্রিয়াকলাপের প্রভাবকে প্রতিরোধ করে। প্রগতিশীল ডাই-এ স্মার্ট কার্বাইড বসানো মানে পুরো বোর্ড জুড়ে একটি ফর্মুলেশন নির্দিষ্ট করার পরিবর্তে স্টেশন দ্বারা উপরে বা নীচে গ্রেড করা।
স্থানান্তর এবং যৌগিক ডাই বিবেচনা
স্থানান্তর দ্রুত ফালা থেকে ফাঁকা আলাদা করে এবং যান্ত্রিক স্থানান্তর সিস্টেম ব্যবহার করে স্টেশনগুলির মধ্যে অবাধে স্থানান্তর করে। এই আর্কিটেকচারটি সাধারণত কম স্ট্রোক হারে চলে এবং প্রতিটি স্টেশন একটি সংযুক্ত স্ট্রিপের পরিবর্তে একটি পৃথক অংশে কাজ করে। এর ফলাফল হল পাইলট এবং গাইডদের উপর কম ক্রমবর্ধমান অবস্থানগত পরিধান কারণ নিবন্ধনের জন্য কোন স্ট্রিপ নেই, তবে খোঁচা এবং আঁকতে সন্নিবেশ গঠনের উপর উচ্চতর স্থানীয় চাপ যা জটিল জ্যামিতিকে আকার দেয়।
ট্রান্সফার ডাই কার্বাইড বসানোর সিদ্ধান্তগুলি গভীর-আঁকতে পাঞ্চ, ট্রিম স্টেশন, এবং উচ্চ-শক্তির উপাদানগুলি পরিচালনা করে এমন যেকোন ফর্মিং ইনসার্টের উপর মনোনিবেশ করে৷ জটিল জ্যামিতি এবং বড় অংশগুলির সাথে স্থানান্তর ডাই এক্সেল, প্রায়শই স্বয়ংচালিত বডি প্যানেল এবং কাঠামোগত অ্যাপ্লিকেশনগুলিতে যেখানে স্টেইনলেস স্টিল বা উন্নত উচ্চ-শক্তির ইস্পাত স্ট্রিপগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানকে ত্বরান্বিত করে। গাইড এবং স্থানান্তর প্রক্রিয়াগুলি খুব কমই কার্বাইডকে সমর্থন করে কারণ যোগাযোগের চাপ কম এবং প্রতিস্থাপন সহজ।
যৌগটি একটি স্টেশনে একক স্ট্রোকে একাধিক কাটিং অপারেশন সম্পূর্ণ করে। যেহেতু সবকিছু একই সাথে ঘটে, তাই ডাই-এর প্রতিটি কাটিং এজ একসাথে তীক্ষ্ণ থাকতে হবে। যদি একটি উপাদানের অবনতি হয়, তবে পুরো অংশটি বিশেষত্বের বাইরে চলে যায়। যৌগিক ডাই কার্বাইড প্রয়োজনীয়তা সমস্ত কাটিয়া উপাদান জুড়ে অভিন্ন গ্রেড নির্বাচনের দিকে ঝুঁকছে। ব্ল্যাঙ্কিং এবং পিয়ার্সিং উভয় উপাদান সহ একটি ফ্ল্যাট ওয়াশার ডাই, উদাহরণস্বরূপ, মিলে যাওয়া কার্বাইড সন্নিবেশের সাথে সবচেয়ে ভাল কাজ করে যাতে সমস্ত প্রান্ত একই বিরতিতে তাদের পরিষেবা সীমাতে পৌঁছায়, স্তম্ভিত রক্ষণাবেক্ষণের পরিবর্তে একটি একক রিগ্রিন্ড ইভেন্টের অনুমতি দেয়।
শিল্প অ্যাপ্লিকেশন এই সিদ্ধান্তগুলিকে আরও আকার দেয়। স্বয়ংচালিত স্ট্যাম্পিং ডাই কার্বাইড অ্যাপ্লিকেশনগুলিতে প্রায়ই উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম অ্যালয় যুক্ত থাকে যা বার্ষিক এক মিলিয়ন যন্ত্রাংশের বেশি হয়, যা প্রগতিশীল এবং কাটিং স্টেশনগুলিতে ব্যাপক কার্বাইড ব্যবহারের দিকে স্থানান্তরিত করে। এইচভিএসি স্ট্যাম্পিং, এদিকে, প্রায়শই চরম গতিতে পাতলা তামা এবং অ্যালুমিনিয়ামকে জড়িত করে, পাইলট এবং ছোট-ব্যাসের পাঞ্চের উপর কার্বাইডের জোর দেয় যা অন্যথায় দিনের মধ্যে শেষ হয়ে যায়। স্ট্যাম্প করা উপাদানটি ডাই টাইপের সাথে ইন্টারঅ্যাক্ট করে ঠিক কোথায় কার্বাইড বিনিয়োগের অর্থ হয়, যা সরাসরি বিস্তৃত প্রশ্নের দিকে নিয়ে যায় যে কার্বাইড কোনো প্রদত্ত প্রয়োগের জন্য আদৌ ন্যায্য কিনা-।
আপনার স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য সঠিক কার্বাইড নির্বাচন করা
কার্বাইড টুল ইস্পাতকে ছাড়িয়ে যায় তা জানা এক জিনিস। এটি আপনার নির্দিষ্ট কাজের জন্য আর্থিক অর্থবোধ করে কিনা তা জানা অন্য বিষয়। প্রতিটি ডাই স্টেশনে কার্বাইডের প্রয়োজন হয় না, এবং প্রতিটি প্রোডাকশন রান আপফ্রন্ট প্রিমিয়ামকে ন্যায়সঙ্গত করে না। প্রশ্ন হল না "কারবাইড ভাল?" বরং "আমি যা স্ট্যাম্পিং করছি, আমার কতগুলি অংশ দরকার, এবং আমার প্রেস কী করছে তা দিয়ে কার্বাইড কোথায় নিজের জন্য অর্থ প্রদান করে?"
অ্যাপ্লিকেশন ভেরিয়েবল যা কার্বাইড নির্বাচনকে সমর্থন করে
কার্বাইড উপাদানগুলি একটি প্রদত্ত ডাইতে তাদের রাখা অর্জন করে কিনা তা নির্ধারণ করতে পাঁচটি ভেরিয়েবল ইন্টারঅ্যাক্ট করে। বিচ্ছিন্নতার পরিবর্তে তাদের একসাথে মূল্যায়ন করুন, কারণ একটি একক অনুকূল ফ্যাক্টর খুব কমই নিজের থেকে বিনিয়োগকে ন্যায্যতা দেয়।
উপাদান স্ট্যাম্প করা হচ্ছে.এটি একক শক্তিশালী চালক। স্টেইনলেস স্টিল, সিলিকন স্টিলের ল্যামিনেশন এবং উচ্চ-শক্তি কম-অ্যালোয় স্টিলগুলির মতো ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপাদানগুলি নাটকীয়ভাবে টুল ইস্পাত পরিধানকে ত্বরান্বিত করে। স্টেইনলেস স্টীল স্ট্যাম্পিংয়ের জন্য কার্বাইড নির্বাচনের মানদণ্ড সাবমাইক্রন গ্রেডের দিকে প্রবলভাবে ঝুঁকছে কারণ স্ট্রিপের ক্রোমিয়াম উপাদান কাটা প্রান্তের বিরুদ্ধে সূক্ষ্ম স্যান্ডপেপারের মতো কাজ করে। কম-কার্বন ইস্পাত, তামা, এবং অ্যালুমিনিয়ামের মতো নরম উপাদানগুলি কম শাস্তি দেয়, কিন্তু এমনকি অ্যালুমিনিয়াম আঠালো পরিধান (গলিং) ঘটাতে পারে যা কার্বাইডের পালিশ করা পৃষ্ঠটি টুল স্টিলের চেয়ে অনেক ভালো প্রতিরোধ করে। সাবস্ট্রেট উপকরণগুলি টুলিং পছন্দগুলিকে কীভাবে প্রভাবিত করে তা মূল্যায়ন করার সময়,YICHEN এর উপকরণ সম্পদঅ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টীল, ব্রাস এবং ম্যাগনেসিয়াম অ্যাপ্লিকেশন জুড়ে ডাই কম্পোনেন্টের চাহিদাকে প্রভাবিত করে এমন স্ট্যাম্পযুক্ত উপাদানের বৈশিষ্ট্যগুলির তুলনা করার জন্য একটি দরকারী সূচনা পয়েন্ট প্রদান করে।
উত্পাদনের পরিমাণ।কার্বাইডের জন্য উৎপাদন ভলিউম থ্রেশহোল্ড সাধারণত বেশিরভাগ অ্যাপ্লিকেশনের জন্য 500,000 থেকে 1,000,000 মোট হিটের মধ্যে থাকে। সেই সীমার নীচে, গুণমানের টুল ইস্পাত প্রায়ই কম প্রাথমিক খরচে গ্রহণযোগ্য জীবন প্রদান করে। এর উপরে, কার্বাইডের বর্ধিত পরিষেবার ব্যবধানগুলি হ্রাসকৃত ডাউনটাইম থেকে উল্লেখযোগ্য সঞ্চয়, কম রিগ্রিন্ড চক্র এবং পুরো রান জুড়ে আরও সামঞ্জস্যপূর্ণ অংশের গুণমানকে যুক্ত করে। উচ্চ-গতির প্রগতিশীলরা লক্ষ লক্ষ স্ট্রোকে সংযোগকারী পিন বা বৈদ্যুতিক পরিচিতিগুলিকে কয়েক সপ্তাহের মধ্যে এই থ্রেশহোল্ডকে অতিক্রম করে, কার্বাইডকে প্রায় বাধ্যতামূলক করে তোলে৷
টনেজ এবং ফালা বেধ প্রেস করুন।ছোট কাটিং এলাকায় কেন্দ্রীভূত উচ্চ টনেজ কম্প্রেসিভ স্ট্রেস তৈরি করে যা টুল স্টিলের কাজের সীমাকে দ্রুত অতিক্রম করে। পুরু ফালা উপাদান (স্টিলের 2 মিমি উপরে) কাটিয়া প্রান্তে আনুপাতিকভাবে উচ্চ শিয়ার ফোর্স তৈরি করে। উভয় অবস্থাই কার্বাইডের ব্যতিক্রমী কম্প্রেসিভ শক্তির পক্ষে, কিন্তু পুরু-গেজ অ্যাপ্লিকেশনগুলি চিপ ছাড়াই প্রভাব শক্তিকে শোষণ করতে শক্ত গ্রেডের (উচ্চতর কোবাল্ট) দাবি করে।
অংশ জটিলতা।অনেকগুলো ঘনিষ্ঠ ব্যবধানে ছিদ্র, টাইট কোণার রেডিআই, বা সূক্ষ্ম বৈশিষ্ট্যযুক্ত অংশগুলি ছোট-ব্যাসের খোঁচাকে ঝুঁকিতে ফেলে। এই ঘুষিগুলি দ্রুত পরিধান করে কারণ কম পৃষ্ঠের ক্ষেত্রফল শিয়ারিং বলকে বিতরণ করে। কার্বাইড প্রায়শই একমাত্র ব্যবহারিক সমাধান যখন পাঞ্চের ব্যাস 1.5 মিলিমিটারের নিচে নেমে যায় বা যখন বুর স্পেসিফিকেশন অত্যন্ত টাইট হয়।
একটি নির্দিষ্ট অ্যাপ্লিকেশনের জন্য স্ট্যাম্পিং ডাইতে কখন কার্বাইড ব্যবহার করতে হবে তা নির্ধারণ করতে এই চেকলিস্টটি ব্যবহার করুন:
- আপনি কি ক্ষয়কারী বা উচ্চ{0}}শক্তির উপকরণ (স্টেইনলেস স্টিল, HSLA, সিলিকন স্টিল) স্ট্যাম্পিং করছেন?
- আপনার মোট উৎপাদন ভলিউম প্রতি ডাই সেট 500,000 অংশ অতিক্রম করে?
- পাঞ্চ ব্যাস কি 2 মিমি এর নিচে বা দৈর্ঘ্য-থেকে-ব্যাস অনুপাত 4:1 এর উপরে?
- বর্তমান টুল ইস্পাত উপাদান প্রতি 100,000 হিট একাধিকবার তীক্ষ্ণ করা প্রয়োজন?
- জীর্ণ টুলিং থেকে অপরিকল্পিত ডাউনটাইম কি নির্ধারিত রক্ষণাবেক্ষণের চেয়ে বেশি খরচ করে?
- আপনার অংশের স্পেসিফিকেশনের জন্য কি ধারাবাহিকভাবে 0.05 মিমি এর নিচে বুর উচ্চতা প্রয়োজন?
- আপনি কি ক্রমাগত প্রতি মিনিটে 400 এর উপরে স্ট্রোক রেট চালাচ্ছেন?
যদি এই শর্তগুলির মধ্যে তিনটি বা তার বেশি প্রযোজ্য হয়, কার্বাইড উপাদানগুলি সম্ভবত উচ্চতর প্রাথমিক বিনিয়োগের সাথেও, উৎপাদন চালানোর তুলনায় অংশ প্রতি কম খরচ প্রদান করবে।
Retrofit বনাম নতুন বিল্ড সিদ্ধান্ত
কার্বাইড ডাই রেট্রোফিট বনাম নতুন বিল্ড সিদ্ধান্তের মুখোমুখি ইঞ্জিনিয়ারদের অনেকের উপলব্ধির চেয়ে বেশি নমনীয়তা রয়েছে। একটি নিশ্চিত উচ্চ ভলিউম প্রোগ্রামের জন্য একটি নতুন টুল ডিজাইন করার সময় একটি সম্পূর্ণ কার্বাইড ডাই বিল্ড অর্থবোধ করে৷ আপনি ক্লিয়ারেন্স, ব্যাকিং প্লেট ডাইমেনশন এবং ধারক জ্যামিতি শুরু থেকেই কার্বাইডের নির্দিষ্ট প্রয়োজনীয়তার জন্য অপ্টিমাইজ করতে পারেন, যার মধ্যে মোটা ব্যাকিং প্লেট (1.2-1.25x স্ট্যান্ডার্ড) এবং কার্বাইডের দাবি করা কঠোর গাইড সহনশীলতা সহ।
একটি বিদ্যমান টুল স্টিল ডাই যখন চলমান থাকে কিন্তু নির্দিষ্ট স্টেশনে কম পারফর্ম করে তখন রেট্রোফিট একটি স্মার্ট পথ। কার্বাইডের সুবিধা পেতে আপনাকে পুরো ডাইটি পুনর্নির্মাণের দরকার নেই। সাধারণ রেট্রোফিট লক্ষ্যগুলির মধ্যে রয়েছে:
- বিদ্যমান পাঞ্চ প্লেট এবং হোল্ডার রাখার সময় কার্বাইড সমতুল্য দিয়ে দ্রুততম-পরা পাঞ্চ প্রতিস্থাপন করা।
- কাটিং স্টেশনগুলিতে কার্বাইড সন্নিবেশের জন্য টুল ইস্পাত ডাই বোতাম অদলবদল করুন যা আপনার শার্পনিং সময়সূচী চালায়।
- পাইলটদের কার্বাইডে আপগ্রেড করা যখন স্ট্রিপ মিস-রেজিস্ট্রেশনের ফলে ডাউনস্ট্রিম কোয়ালিটি ড্রিফট হচ্ছে।
- কার্বাইড পরিধান প্লেটগুলিকে নির্দেশিত পৃষ্ঠতলগুলিতে যুক্ত করা যা দৃশ্যমান খাঁজকাটা বা উপাদান তৈরি করে।
রেট্রোফিট পদ্ধতিটি কাজ করে কারণ কার্বাইড উপাদানগুলি প্রায়শই তাদের টুল স্টিলের পূর্বসূরীর মতো একই বাহ্যিক মাত্রায় স্থল হতে পারে, বিদ্যমান ধারক এবং ধারকদের মধ্যে ফিট করে। মূল সীমাবদ্ধতা হল বিদ্যমান ডাই স্ট্রাকচারটি পর্যাপ্ত সমর্থন প্রদান করে তা নিশ্চিত করা। একটি কার্বাইড পাঞ্চ প্রেস-একটি নরম ইস্পাত সন্নিবেশের জন্য ডিজাইন করা একটি ধারকের সাথে ফিট করার জন্য লোডের নিচে ক্র্যাকিং প্রতিরোধ করার জন্য একটি ব্যাকিং প্লেট আপগ্রেডের প্রয়োজন হতে পারে।
ডেটা দিয়ে শুরু করুন। কোন স্টেশনগুলি সবচেয়ে বেশি ডাউনটাইম ইভেন্ট এবং স্ক্র্যাপ তৈরি করে তা ট্র্যাক করুন, তারপর প্রথমে কার্বাইড আপগ্রেডের জন্য সেই অবস্থানগুলিকে লক্ষ্য করুন৷ প্রসারিত করার আগে দুই বা তিনটি তীক্ষ্ণ চক্রের পরিসেবা জীবনের উন্নতি পরিমাপ করুন। এই ক্রমবর্ধমান পদ্ধতি ঝুঁকি সীমিত করে এবং একটি অভ্যন্তরীণ খরচ-প্রতি-অংশের ডেটাসেট তৈরি করে যা জেনেরিক অনুমানের পরিবর্তে আপনার প্রকৃত উৎপাদন অবস্থার উপর ভিত্তি করে বৃহত্তর কার্বাইড গ্রহণকে ন্যায্যতা দেয়।
আপনি রেট্রোফিট বা নতুন বিল্ড চয়ন করুন না কেন, কার্বাইড থেকে আসল অর্থ তখনই বাস্তবায়িত হয় যখন আপনি শুধুমাত্র ক্রয় অর্ডার লাইন আইটেম নয়, উৎপাদন জীবনচক্র জুড়ে এর সম্পূর্ণ অর্থনৈতিক প্রভাবের জন্য দায়ী।
কার্বাইড ডাই উপাদানগুলির জন্য মালিকানার মোট খরচ৷
কার্বাইড উপাদানগুলির জন্য একটি ক্রয় আদেশ সর্বদা স্টিকার শক ট্রিগার করে। প্রাথমিক মূল্য ট্যাগ একটি সমতুল্য টুল স্টিলের অংশের চেয়ে 3 থেকে 5 গুণ বেশি চলতে পারে এবং জটিল জ্যামিতির জন্য EDM ফিনিশিং প্রয়োজন, গুণকটি আরও উপরে উঠে যায়। এই সংখ্যাটি, একটি উদ্ধৃতি শীটে একা বসে, কার্বাইড প্রকল্পগুলি শুরু করার আগে মেরে ফেলে। কিন্তু এটি আপনাকে প্রায় কিছুই বলে না যে উপাদানটির কার্যজীবনে আসলে কী খরচ হয়।
আপফ্রন্ট খরচ বনাম আজীবন মূল্য
কার্বাইড ডাই কম্পোনেন্ট মালিকানার মোট খরচ প্রতিটি ডলারের জন্য খরচ করে যে মুহূর্ত থেকে একটি কম্পোনেন্ট ডাইতে প্রবেশ করে যতক্ষণ না এটি জীবনের শেষ পর্যন্ত পৌঁছায়। এর মধ্যে রয়েছে ক্রয়মূল্য, হ্যাঁ, কিন্তু রিগ্রাইন্ডিং খরচ, প্রতিটি রক্ষণাবেক্ষণ ইভেন্টের সময় প্রেস ডাউনটাইম, প্রান্ত পরিধান হিসাবে তৈরি হওয়া স্ক্র্যাপ, মাত্রিক ড্রিফটের সাথে আবদ্ধ গুণমান পরিদর্শন শ্রম, এবং প্রেস নিষ্ক্রিয় থাকাকালীন উত্পাদিত যন্ত্রাংশের সুযোগ খরচ।
একটি টুল ইস্পাত ডাই বোতামের সাথে কী ঘটবে তা বিবেচনা করুন যা প্রতি 100,000 হিটগুলিকে পুনরায় ধারণ করতে হবে৷ প্রতিটি রিগ্রিন্ড ইভেন্টের অর্থ হল প্রেস বন্ধ করা, ডাই টানানো, টুল রুমে নিয়ে যাওয়া, গ্রাইন্ড করা, ডাই পুনরায় ইনস্টল করা এবং প্রোডাকশন পুনরায় শুরু করার আগে প্রথম-নিবন্ধ যাচাই করা। একই অবস্থানে একটি কার্বাইড বোতাম পরিষেবার প্রয়োজনের আগে 500,000 থেকে এক মিলিয়নের বেশি হিট চালাতে পারে। এটি হল চার বা তার বেশি রক্ষণাবেক্ষণের ইভেন্টগুলি বাদ দেওয়া হয়েছে, প্রতিটির নিজস্ব শ্রম, রসদ, এবং হারিয়ে যাওয়া-উৎপাদন খরচ।
কার্বাইড বনাম টুল ইস্পাত ডাই লাইফ তুলনা আরও বেশি একমুখী হয়ে ওঠে যখন আপনি আংশিক গুণমানকে বিবেচনা করেন। একটি টুল ইস্পাত প্রান্ত পরিধান হিসাবে, burr উচ্চতা উপরের দিকে ক্রমাগত, মাত্রা স্থানান্তর, এবং স্ক্র্যাপ হার ধীরে ধীরে আরোহণ. পরিদর্শন একটি ব্যাচ ফ্ল্যাগ না করা পর্যন্ত আপনি অবক্ষয় ধরতে পারবেন না, এই সময়ে পুনরায় কাজ বা স্ক্র্যাপ করা অংশগুলি খরচ যোগ করে যা টুলিং বাজেট লাইনে কখনই প্রদর্শিত হয় না। কার্বাইডের ডাইমেনশনাল স্থায়িত্ব সেই হামাগুড়িকে দমন করে, উৎপাদন চলার মধ্যে অনেক গভীরে সামঞ্জস্যপূর্ণ অংশের গুণমান ধরে রাখে।
| খরচ ফ্যাক্টর | টুল ইস্পাত উপাদান | কার্বাইড উপাদান |
|---|---|---|
| প্রাথমিক ক্রয় খরচ | নিম্ন (বেসলাইন) | টুল স্টিলের চেয়ে 3-5x বেশি |
| অনুশোচনার মধ্যে প্রত্যাশিত জীবন | 50,000 - 200,000 হিট (অ্যাপ্লিকেশন অনুসারে পরিবর্তিত হয়) | 500,000 - 1,000,000+ হিট |
| প্রতিস্থাপনের আগে রিগ্রিন্ডের সংখ্যা | একাধিক, কিন্তু প্রতিটি ক্রমবর্ধমান জীবন ছোট করে | সমতুল্য উৎপাদনের চেয়ে কম মোট রিগ্রিন্ডের প্রয়োজন |
| রক্ষণাবেক্ষণ ডাউনটাইম ফ্রিকোয়েন্সি | উচ্চতর (আরো ঘন ঘন প্রেস স্টপ) | উল্লেখযোগ্যভাবে কম |
| সেবা জীবনের উপর স্ক্র্যাপ হার প্রবণতা | প্রান্ত পরিধান হিসাবে ধীরে ধীরে বৃদ্ধি | অবক্ষয়ের আগে স্থিতিশীল থাকে |
| অংশ মাত্রিক সামঞ্জস্য | ড্রিফ্ট আগে উত্পাদন রান | বর্ধিত রান জুড়ে সহনশীলতা ধরে রাখে |
| বিশেষ সেবা প্রয়োজনীয়তা | স্ট্যান্ডার্ড টুল রুম নাকাল | ডায়মন্ড গ্রাইন্ডিং বা EDM প্রয়োজন |
| বিপর্যয়কর ব্যর্থতার ঝুঁকি | নিম্ন (নমনীয় ব্যর্থতা মোড) | অনুপযুক্তভাবে সমর্থিত বা ভুলভাবে সংযুক্ত হলে উচ্চতর |
কার্বাইড আপগ্রেডে ব্রেকইভেন গণনা করা হচ্ছে
কার্বাইড স্ট্যাম্পিং উপাদানগুলির জন্য একটি ব্রেকইভেন বিশ্লেষণের জন্য জটিল আর্থিক মডেলিংয়ের প্রয়োজন হয় না। আপনার বর্তমান অপারেশন থেকে আপনার চারটি ডেটা পয়েন্ট প্রয়োজন: প্রতিটি টুল স্টিল রক্ষণাবেক্ষণ ইভেন্টের খরচ (শ্রম, ডাউনটাইম, এবং হারানো উত্পাদন সহ), সেই ঘটনাগুলি কত ঘন ঘন ঘটে, রক্ষণাবেক্ষণের ব্যবধানের মধ্যে প্রান্ত পরিধানের জন্য দায়ী স্ক্র্যাপ এবং পুনরায় কাজের খরচ এবং ডাইকে অবশ্যই মোট উৎপাদনের পরিমাণ দিতে হবে।
গণনা একটি সাধারণ কাঠামো অনুসরণ করে:
- মোট টুল ইস্পাত খরচ=(প্রাথমিক খরচ) + (প্রতি রক্ষণাবেক্ষণ ইভেন্ট খরচ x উৎপাদন জীবনের ইভেন্টের সংখ্যা) + (পরিধানের জন্য স্ক্র্যাপ/পুনরায় কাজের খরচ)
- মোট কার্বাইড খরচ=(প্রাথমিক খরচ) + (প্রতি রক্ষণাবেক্ষণ ইভেন্ট খরচ x ইভেন্টের সংখ্যা হ্রাস) + (কমানো স্ক্র্যাপ/পুনরায় কাজের খরচ)
- ব্রেকইভেন পয়েন্ট=উৎপাদনের পরিমাণ যেখানে কার্বাইডের মোট খরচ মোট টুল স্টিলের খরচের নিচে নেমে যায়
ব্রেকইভেন পয়েন্ট দ্রুত পৌঁছায় যখন এই অবস্থার যেকোনো একটি তীব্র হয়: স্ট্যাম্প করা উপাদানটি অত্যন্ত ঘষিয়া তুলিয়া ফেলিতে সক্ষম, প্রেস ব্যবহারের চাপের কারণে প্রতি ঘন্টায় ডাউনটাইম খরচ বেশি, স্ক্র্যাপ খরচ উল্লেখযোগ্য কারণ স্ট্যাম্প করা উপাদান নিজেই ব্যয়বহুল, অথবা ডাই ক্রমাগত উচ্চ স্ট্রোক হারে চলে যা রক্ষণাবেক্ষণের ব্যবধানগুলিকে সপ্তাহের পরিবর্তে দিনগুলিতে সংকুচিত করে।
কার্বাইড ডাই সময়ের সাথে সাথে ডাউনটাইম খরচ সাশ্রয় কমায় কারণ প্রতিটি এড়িয়ে যাওয়া প্রেস স্টপ একটি নির্দিষ্ট ওভারহেড বহন করে, স্টপটি 30 মিনিট বা দুই ঘন্টা স্থায়ী হয়। একটি প্রেস লাইনে একটি মাত্র--সময়ের সমাবেশ অপারেশন খাওয়ানোর জন্য, একটি একক অপরিকল্পিত টুল পরিবর্তন সরাসরি রক্ষণাবেক্ষণ উইন্ডোর বাইরেও ডাউনস্ট্রিম সময়সূচীকে ব্যাহত করতে পারে। সেই ক্যাসকেডিং খরচ খুব কমই সাধারণ টুল-জীবনের তুলনাতে দেখা যায় কিন্তু বাস্তব{{6}বিশ্ব অর্থনীতিতে প্রাধান্য পায়।
সৎ সতর্কতা: কার্বাইড সবসময় TCO গণনা জয় করে না। কম-ভলিউম 500,000 যন্ত্রাংশের নিচে চলে, নরম স্ট্রিপ উপাদান যা সবেমাত্র টুল স্টিলকে চাপ দেয়, বা প্রোটোটাইপগুলি ডিজাইন পরিবর্তনের মধ্য দিয়ে প্রত্যাশিত হয় যেগুলি কখনই ব্রেকইভেন পয়েন্টে পৌঁছাতে পারে না। এই সংখ্যাগুলি চালানোর মান হল ঠিক কোন উপাদানগুলির মধ্যে কোন উপাদানগুলি থ্রেশহোল্ড অতিক্রম করে তা চিহ্নিত করছে, তাই আপনি কার্বাইড ডলার বিনিয়োগ করবেন যেখানে রিটার্ন অনুমান করার পরিবর্তে বাস্তব।
তবে, অর্থনীতিকে সঠিকভাবে পাওয়া কেবলমাত্র তখনই গুরুত্বপূর্ণ যদি কার্বাইড উপাদানগুলি বাস্তবে তাদের রেটেড পরিষেবা জীবন প্রদান করে৷ এটি ডাই-এ ইনস্টল করার পরে কীভাবে সেগুলি পরিচালনা, রক্ষণাবেক্ষণ এবং পর্যবেক্ষণ করা হয় তার উপর সম্পূর্ণরূপে নির্ভর করে।
রক্ষণাবেক্ষণ এবং কার্বাইড উপাদান জীবন প্রসারিত
একটি কার্বাইড পাঞ্চ রেগ্রিন্ডের মধ্যে এক মিলিয়ন হিটের জন্য রেট করা হয়েছে, যদি এটি একটি স্টিলের বেঞ্চে ফেলে দেওয়া হয়, একটি মিসলাইনড ডাইতে ইনস্টল করা হয়, বা পর্যাপ্ত তৈলাক্তকরণ ছাড়াই চালানো হয়। উপাদান বৈশিষ্ট্য মাত্র অর্ধেক সমীকরণ. বাকি অর্ধেক হল অপারেশনাল ডিসিপ্লিন: আপনি কীভাবে এই উপাদানগুলি পরিচালনা করেন, সেট আপ করেন, নিরীক্ষণ করেন এবং পরিষেবা দেন তা নির্ধারণ করে যে আপনি আপনার কার্বাইড বিনিয়োগের সম্পূর্ণ রিটার্ন ক্যাপচার করবেন নাকি সময়ের আগেই এটি দিয়ে পুড়িয়ে ফেলবেন।
রক্ষণাবেক্ষণ এবং সর্বোত্তম অভ্যাস পুনর্গঠন
কার্বাইড শক্ত, তবে এটি ভঙ্গুরও। এই সংমিশ্রণটি একটি ভিন্ন রক্ষণাবেক্ষণের মানসিকতার দাবি করে যা বেশিরভাগ দোকানে টুল স্টিলের জন্য প্রযোজ্য। আপনি একটি কার্বাইড একটি হাতুড়ি দিয়ে একটি রিটেইনারে পাঞ্চ করতে পারবেন না, এটিকে অন্য টুলিং দিয়ে একটি ড্রয়ারে ফেলে দিতে পারবেন না বা এটিকে একটি স্ট্যান্ডার্ড অ্যালুমিনিয়াম অক্সাইড চাকায় পিষতে পারবেন না৷ এই শর্টকাটগুলির প্রতিটি ক্ষতির পরিচয় দেয় যা পরিষেবার জীবনকে ছোট করে বা হঠাৎ ব্যর্থতাকে ট্রিগার করে।
হ্যান্ডলিং দিয়ে শুরু করুন। কার্বাইডের উপাদানগুলিকে সর্বদা নির্ভুল যন্ত্রের মতো ব্যবহার করুন। এগুলিকে প্যাডেড পাত্রে পৃথকভাবে সংরক্ষণ করুন, পরিষ্কারভাবে লেবেলযুক্ত এবং পৃথক করা হয়েছে যাতে তারা একে অপরের সাথে বা শক্ত পৃষ্ঠের সাথে যোগাযোগ করতে না পারে। এমনকি ফিঙ্গারপ্রিন্ট তেলগুলি সময়ের সাথে সমস্যা তৈরি করতে পারে, তাই পরিষ্কার গ্লাভস দিয়ে পরিচালনা করুন এবং সমাবেশের যে কোনও ইস্পাত অংশে ক্ষয় রোধ করতে স্টোরেজ এলাকাগুলিকে শুকনো রাখুন।
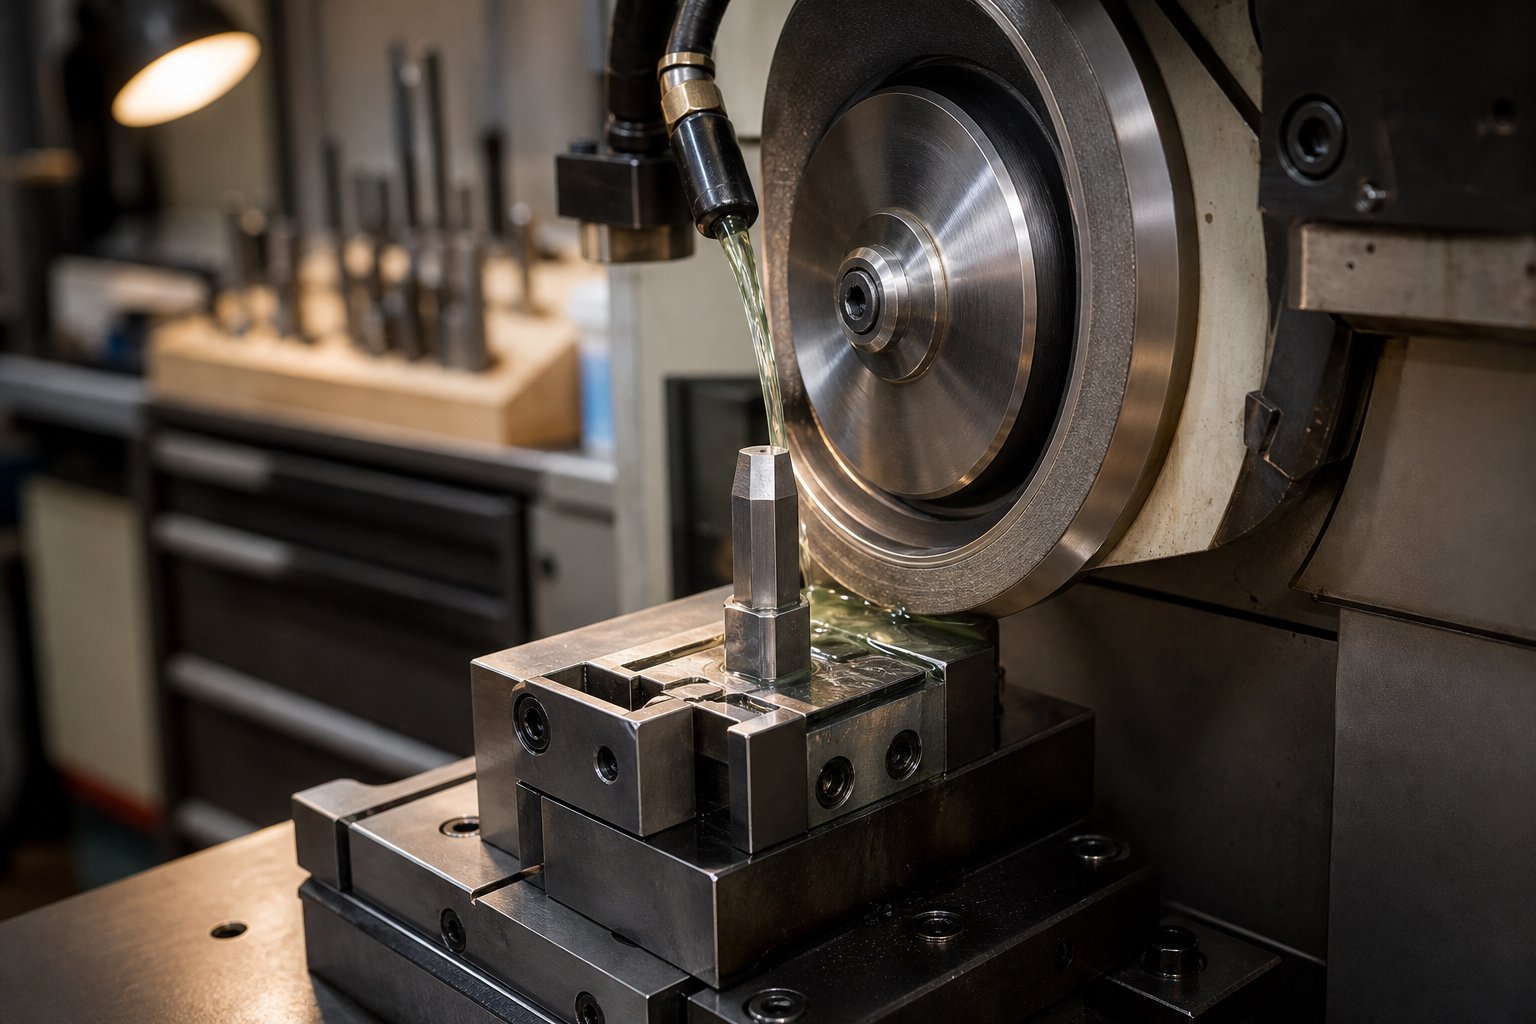
কার্বাইড স্ট্যাম্পিং পাঞ্চগুলিকে রিগ্রাইন্ড করার জন্য হীরার চাকার প্রয়োজন, প্রচলিত ঘষিয়া তুলিয়াছে না। কার্বাইডের কঠোরতা অ্যালুমিনিয়াম অক্সাইড বা সিলিকন কার্বাইড চাকা কার্যকরভাবে কাটার আগে ধ্বংস করে। থার্মাল ক্র্যাকিং প্রতিরোধ করার জন্য সঠিক কুল্যান্ট প্রবাহ সহ একটি রজন-বন্ধন বা ভিট্রিফাইড হীরার চাকা ব্যবহার করুন। এই পরামিতিগুলি মনে রাখবেন:
- একটি পরিষ্কার কাটিয়া প্রান্ত পুনরুদ্ধার করার জন্য প্রয়োজনীয় ন্যূনতম উপাদানগুলি সরান, সাধারণত প্রতি রিগ্রিন্ড পাসে 0.02 থেকে 0.05 মিমি।
- পুরো কাটিং মুখ জুড়ে সামঞ্জস্যপূর্ণ পৃষ্ঠ ফিনিস বজায় রাখুন। অসম গ্রাইন্ডিং স্ট্রেস রাইসার ছেড়ে দেয় যা পরিষেবাতে প্রান্ত চিপিং শুরু করে।
- সঠিক মূল জ্যামিতি সংরক্ষণ করুন. শিয়ার অ্যাঙ্গেল, ব্যাক টেপার এবং রিলিফ ফিচারগুলি সবই নির্দিষ্ট ফাংশন পরিবেশন করে এবং পুনরায় ধারালো করার সময় এগুলিকে পরিবর্তন করা তাদের প্রদান করা কর্মক্ষমতা সুবিধাগুলিকে সরিয়ে দেয়।
- নাকাল পরে সমতলতা এবং লম্বতা যাচাই করুন. এমনকি একটি পাঞ্চ মুখ জুড়ে 0.01 মিমি কাত অসম লোডিং তৈরি করে যা কার্বাইড খারাপভাবে সহ্য করে।
- স্টোরেজ বা পুনঃস্থাপনের সময় ধাতব কণা আনুগত্য রোধ করতে যে কোনও গ্রাইন্ডিং অপারেশনের পরে উপাদানগুলিকে ডিম্যাগনেটাইজ করুন।
সারফেস ফিনিস রক্ষণাবেক্ষণ regrinding অতিক্রম প্রসারিত. পালিশ করা ডাই বোতাম এবং পরিধানের প্লেটগুলিকে তাদের কম-ঘর্ষণ বৈশিষ্ট্য বজায় রাখতে পর্যায়ক্রমে পুনরায় পালিশ করা উচিত। স্ট্রিপ প্যাসেজ থেকে উপাদান তৈরি বা মাইক্রো-স্ক্র্যাচগুলি ঘর্ষণ বাড়ায়, তাপ উৎপাদনকে ত্বরান্বিত করে, এবং গলিংয়ের প্রচার করে। নির্ধারিত রক্ষণাবেক্ষণ ইভেন্টের সময় হীরার পেস্ট সহ একটি দ্রুত পলিশ পৃষ্ঠগুলিকে ডিজাইন হিসাবে কাজ করে।
তৈলাক্তকরণ কৌশল কার্বাইড ডাই কম্পোনেন্টের পরিষেবা জীবন বাড়ানোর ক্ষেত্রেও সরাসরি ভূমিকা পালন করে। সঠিক লুব্রিকেন্ট স্ট্রিপ উপাদান এবং কার্বাইড পৃষ্ঠের মধ্যে একটি বাধা ফিল্ম তৈরি করে, ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান এবং আঠালো স্থানান্তর উভয়ই হ্রাস করে। আপনার স্ট্রিপ উপাদানের জন্য বিশেষভাবে তৈরি লুব্রিকেন্ট চয়ন করুন এবং স্ট্রিপ প্রস্থ জুড়ে সামঞ্জস্যপূর্ণ প্রয়োগ নিশ্চিত করুন। স্ট্রিপের এক প্রান্তে অপর্যাপ্ত তৈলাক্তকরণ ডাই উপাদানগুলির একপাশে পরিধানকে কেন্দ্রীভূত করে, অসমমিতিক অবক্ষয় সৃষ্টি করে যা জীবনকে ছোট করে এবং অংশের গুণমানকে তির্যক করে।
প্রান্তিককরণ যাচাইকরণ প্রতিটি ডাই সেটআপ রুটিনের অন্তর্গত, শুধুমাত্র প্রাথমিক ইনস্টলেশনের সময় নয়।মিসালাইনমেন্ট কার্বাইড ডাই লাইফের নীরব ঘাতক, অসম স্ট্রেস ডিস্ট্রিবিউশন সৃষ্টি করে যা একটি পাঞ্চ বা বোতামের একপাশে ফ্র্যাকচার থ্রেশহোল্ডের বাইরে লোড করে। উৎপাদন চালানোর আগে পাঞ্চ-ডাই-কেন্দ্রিকতা নিশ্চিত করতে ডায়াল সূচক ব্যবহার করুন। কয়েক মিনিটের যাচাইকরণ একটি ক্র্যাক উপাদান থেকে ঘন্টার অপরিকল্পিত ডাউনটাইম প্রতিরোধ করে।
পরিধান এবং প্রতিস্থাপন সময় পরিধান
একটি কার্বাইড উপাদানের কখন মনোযোগ দেওয়া প্রয়োজন তা জানা হল একটি নির্ধারিত 30-মিনিটের রিগ্রিন্ড এবং বিনের মধ্যে স্ক্র্যাপ করা অংশগুলির সাথে জরুরী টিয়ারডাউনের মধ্যে পার্থক্য। কার্বাইড একই ধীরে ধীরে সতর্কতা দেয় না যা টুল স্টিল করে। ইস্পাত প্রান্তগুলি ক্রমান্বয়ে ঘূর্ণায়মান হয়, ধীরে ধীরে খারাপ হতে থাকা burrs উত্পাদন করে। কার্বাইডের প্রান্তগুলি তীক্ষ্ণভাবে অনেক বেশি সময় ধরে থাকে, তারপর পরিধান একটি জটিল থ্রেশহোল্ডে পৌঁছে গেলে দ্রুত অবনমিত হয়। এই আচরণ সক্রিয় পর্যবেক্ষণ অপরিহার্য করে তোলে.
এই সতর্কতা চিহ্নগুলির জন্য দেখুন যা নির্দেশ করে যে একটি কার্বাইড উপাদানের পরিষেবা প্রয়োজন:
- স্ট্যাম্প করা অংশের স্পেসিফিকেশন অতিক্রম করে Burr উচ্চতা, বিশেষ করে ধীরে ধীরে প্রবণতার পরিবর্তে হঠাৎ বৃদ্ধি।
- ঘুষি বা ডাই বোতামের কাটা জমিতে দৃশ্যমান পরিধানের ব্যান্ড বা পালিশ করা রিং।
- কাটিং প্রান্ত বরাবর মাইক্রো-চিপিং, অংশগুলি এখনও সহনশীলতার মধ্যে পরিমাপ করলেও বিবর্ধনের অধীনে দৃশ্যমান।
- বর্ধিত স্ট্রিপিং ফোর্স বা স্ট্রিপ লিফটিং সমস্যাগুলি পাঞ্চ সাইডওয়ালে পৃষ্ঠের রুক্ষতা বা উপাদান আনুগত্য নির্দেশ করে।
- স্ট্যাম্পযুক্ত বৈশিষ্ট্যগুলিতে মাত্রিক প্রবাহ, বিশেষ করে গর্তের ব্যাস উপরের সহনশীলতার সীমার দিকে প্রবণতা।
- স্ট্যাম্পিংয়ের সময় প্রেস সাউন্ডে শ্রবণযোগ্য পরিবর্তন, যা ফাটল বা আলগা সন্নিবেশের বিকাশের সংকেত দিতে পারে।
আপনি যখন এই সূচকগুলি খুঁজে পান, তখন প্রশ্নটি হয়ে যায় যে পুনর্নির্মাণ কার্যকর বা উপাদানটি জীবনের শেষ প্রান্তে পৌঁছেছে কিনা। রিকন্ডিশনিং কাজ করে যখন পরিধানটি কাটিং ফেস পর্যন্ত সীমাবদ্ধ থাকে এবং অবশিষ্ট উপাদান দৈর্ঘ্য ন্যূনতম কার্যকরী মাত্রার নিচে না নেমে উপাদান অপসারণের অনুমতি দেয়। বেশিরভাগ কার্বাইড পাঞ্চ একাধিক রিগ্রিন্ড সহ্য করে যতক্ষণ না সামগ্রিক দৈর্ঘ্য ডাই সেটের সামঞ্জস্য সীমার মধ্যে থাকে। ডাই বোতাম, একইভাবে, জমির প্রস্থ গ্রহণযোগ্য সীমা অতিক্রম করার আগে তাদের কাটা মুখের উপর একাধিকবার পুনরায় গ্রাউন্ড করা যেতে পারে।
প্রতিস্থাপন প্রয়োজনীয় হয়ে ওঠে যখন চিপিং কাটা মাটির নীচে শরীরে প্রসারিত হয়, যখন উপাদান বরাবর যে কোনও স্থানে ফাটল দেখা যায়, বা যখন ক্রমবর্ধমান অনুশোচনাগুলি তার ব্যবহারযোগ্য খামের বাইরে টুকরোটিকে ছোট করে ফেলে। একটি ফাটলযুক্ত কার্বাইড উপাদান উদ্ধার করার চেষ্টা করা কখনই ঝুঁকির মূল্য নয়। একবার ফাটল দেখা দিলে, ডাই অনিরাপদ হয়ে যায় এবং ডাই হোল্ডার, প্রেস বা আশেপাশের উপাদানগুলির ক্ষতি করতে পারে এমন বিপর্যয়কর ব্যর্থতা রোধ করতে অবিলম্বে প্রতিস্থাপন করতে হবে।
সাধারণ ভুল যা কার্বাইড ডাই পার্টসকে ক্ষতিগ্রস্ত করে এবং তাদের সার্ভিস লাইফ কমিয়ে দেয় প্রায়শই সেগুলিকে টুল স্টিলের মতো আচরণ করা থেকে উদ্ভূত হয়:
- অত্যধিক ডাই ক্লিয়ারেন্স।পাঞ্চ এবং ডাই বোতামের মধ্যে অত্যধিক ক্লিয়ারেন্স ব্রেকথ্রু চলাকালীন কার্বাইডের কাটিং প্রান্তকে উত্তেজনায় রাখে, একটি লোডিং অবস্থা কার্বাইড খারাপভাবে পরিচালনা করে। স্পেসিফিকেশনের মধ্যে ছাড়পত্র রাখুন এবং সেটআপের সময় সেগুলি যাচাই করুন।
- অত্যধিক টনেজ।প্রয়োজনের চেয়ে বেশি প্রেস ফোর্স চালানো কাটের গুণমান উন্নত করে না তবে সংকোচনশীল ক্লান্তিকে ত্বরান্বিত করে। কাজের জন্য সঠিকভাবে প্রেসের মাপ দিন এবং নিস্তেজ টুলিংয়ের জন্য একটি সমাধান হিসেবে অতিরিক্ত টন ভার- এড়িয়ে চলুন।
- অনুপযুক্ত স্ট্রিপিং।নির্দেশিত স্ট্রিপিং ছাড়াই প্রত্যাহার করা পাঞ্চগুলি পার্শ্বীয় শক্তিগুলির অভিজ্ঞতা দেয় যা সাইডওয়াল চিপিং সৃষ্টি করে। স্প্রিং স্ট্রিপারদের অবশ্যই পর্যাপ্ত বল প্রয়োগ করতে হবে যাতে স্ট্রিপটি প্রত্যাহার করার সময় পাঞ্চে আটকে না যায়।
- এলাইনমেন্ট চেক এড়িয়ে যাওয়া।এমনকি পাঞ্চ এবং বোতামের মধ্যে 0.02 মিমি মিসলাইনমেন্ট অপ্রতিসম শিয়ার লোডিং তৈরি করে যা এক প্রান্তে চাপকে কেন্দ্রীভূত করে, নাটকীয়ভাবে ফ্র্যাকচারের ঝুঁকি বাড়ায়।
- ভুল ব্যাকিং প্লেট কঠোরতা.পাঞ্চ হেডের চেয়ে নরম একটি ব্যাকিং প্লেট কার্বাইডকে প্লেটের মধ্যে প্রবেশ করতে দেয়, স্ট্রেস ঘনত্ব তৈরি করে যা ফাটল ছড়ায়।পাঞ্চ হেড কঠোরতা ব্যাকিং প্লেট কঠোরতা ম্যাচলোড সমানভাবে বিতরণ করতে।
- কুল্যান্ট ছাড়া নাকাল.শুকনো গ্রাইন্ডিং তাপীয় শক তৈরি করে যা পৃষ্ঠতলের মাইক্রোক্র্যাক তৈরি করে, যা প্রাথমিকভাবে অদৃশ্য কিন্তু পরিষেবার লোডের অধীনে প্রচারের গ্যারান্টিযুক্ত।
প্রতিটি কার্বাইড উপাদানের জন্য বিশদ পরিষেবা রেকর্ড বজায় রাখা, যার মধ্যে রিগ্রিন্ডের মধ্যে হিট কাউন্ট, প্রতি পরিষেবা ইভেন্টে উপাদানগুলি সরানো এবং যে কোনও পরিধানের নিদর্শন, রক্ষণাবেক্ষণের সময় সঠিকভাবে ভবিষ্যদ্বাণী করার জন্য আপনার প্রয়োজনীয় ডেটা সেট তৈরি করে। দুই বা তিনটি পরিষেবা চক্রের উপর, নিদর্শনগুলি আবির্ভূত হয় যা আপনাকে গুণমানের ব্যর্থতার প্রতিক্রিয়া করার পরিবর্তে সক্রিয়ভাবে রিগ্রিন্ড করার সময়সূচী করতে দেয়। সেই ভবিষ্যদ্বাণীটি হল যেখানে কার্বাইডের মোট খরচ সুবিধা কার্যকরী বাস্তবতায় পরিণত হয়, তাত্ত্বিক লাইফ এক্সটেনশনকে প্রেস ফ্লোরে প্রকৃত আপটাইমে পরিণত করে।
কার্বাইড ডাই কম্পোনেন্ট নির্বাচনের জন্য পরবর্তী পদক্ষেপ
ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ ডেটা, গ্রেড-থেকে-কম্পোনেন্ট ম্যাচিং, এবং ব্রেকইভেন গণনা সবই একই সিদ্ধান্তের দিকে নির্দেশ করে: কার্বাইড স্ট্যাম্পিং ডাই উপাদানগুলি পরিমাপযোগ্য রিটার্ন প্রদান করে যখন নির্বাচন প্রক্রিয়াটি অনুমানের পরিবর্তে অ্যাপ্লিকেশন ডেটা দ্বারা চালিত হয়। আপনার দলের জন্য প্রশ্ন কার্বাইড কাজ করে কিনা তা নয়, কিন্তু আপনার নির্দিষ্ট মৃত্যুতে এটি নিজের জন্য দ্রুত অর্থ প্রদান করে।
ইঞ্জিনিয়ার এবং সোর্সিং টিমের জন্য মূল টেকওয়ে
এই নির্দেশিকায় কভার করা প্রতিটি সিদ্ধান্ত কয়েকটি মূল নীতিতে হ্রাস পায়। আপনার পরবর্তী কার্বাইড বিনিয়োগের মূল্যায়ন করার সময় এইগুলি সামনে এবং কেন্দ্রে রাখুন:
- গ্রেড নির্বাচন অবশ্যই উপাদানটির প্রভাবশালী ব্যর্থতার মোডের সাথে মিলবে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান কম-কোবাল্ট, সূক্ষ্ম-শস্যের ফর্মুলেশনের জন্য কল করে। ইমপ্যাক্ট লোডিং উচ্চতর কোবাল্ট কন্টেন্ট এবং মোটা দানা গঠনের দাবি করে।
- ডাই টাইপ নির্দেশ করে যেখানে কার্বাইড সর্বোচ্চ আয় করে। পাইলট, ঘুষি এবং বোতাম জুড়ে প্রগতিশীলদের এটি ব্যাপকভাবে প্রয়োজন। ট্রান্সফার ডাইস উচ্চ-ওয়্যার ফর্মিং এবং ট্রিম স্টেশনে টার্গেটেড প্লেসমেন্টের সুবিধা।
- উৎপাদন ভলিউম অর্থনৈতিক থ্রেশহোল্ড সেট করে। বেশিরভাগ অ্যাপ্লিকেশন 500,000 এবং 1,000,000 মোট হিটের মধ্যে ব্রেকইভেন পয়েন্ট অতিক্রম করে, কিন্তু ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফালা উপাদান বা উচ্চ স্ট্রোক হার সেই সংখ্যাটিকে কম টানে।
- রেট্রোফিট একটি বৈধ পথ। কার্বাইডের সুবিধাগুলি ক্যাপচার করার জন্য আপনার সম্পূর্ণ ডাই পুনর্নির্মাণের প্রয়োজন নেই। সবচেয়ে ডাউনটাইম এবং স্ক্র্যাপ ড্রাইভিং স্টেশন থেকে শুরু করুন, তারপর পরিমাপ ফলাফলের উপর ভিত্তি করে প্রসারিত করুন।
- রক্ষণাবেক্ষণ শৃঙ্খলা বিনিয়োগকে রক্ষা করে। ডায়মন্ড গ্রাইন্ডিং, সঠিক সারিবদ্ধকরণ যাচাইকরণ, এবং সক্রিয় পরিধান নিরীক্ষণ অ-আলোচনাযোগ্য নয় যদি আপনি আশা করেন যে কার্বাইড তার রেট করা পরিষেবা জীবনে পৌঁছাবে।
কার্বাইড তার সবচেয়ে শক্তিশালী ROI প্রদান করে যখন আপনি আঁটসাঁট মাত্রিক সহনশীলতা সহ উচ্চ ভলিউমে ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ স্ট্যাম্পিং করেন, যেখানে প্রতিটি অপরিকল্পিত প্রেস স্টপের মূল্য আপনি যে উপাদানটি প্রতিরোধ করেছিলেন তার জন্য আপনি যে প্রিমিয়াম প্রদান করেছেন তার চেয়ে বেশি।
আপনার কার্বাইড উপাদান মূল্যায়ন শুরু হচ্ছে
গবেষণা থেকে কর্মে যেতে প্রস্তুত? এই অগ্রাধিকারমূলক ক্রমটি ইঞ্জিনিয়ার এবং সোর্সিং দলগুলিকে কাজ করার জন্য একটি ব্যবহারিক কার্বাইড স্ট্যাম্পিং ডাই কম্পোনেন্ট নির্বাচন চেকলিস্ট দেয়:
- আপনার বর্তমান ডাই পারফরম্যান্স ডেটা অডিট করুন।কোন স্টেশনগুলি সবচেয়ে বেশি রিগ্রিন্ড ইভেন্ট, সর্বোচ্চ স্ক্র্যাপ রেট এবং দীর্ঘতম অপরিকল্পিত ডাউনটাইম তৈরি করে তা চিহ্নিত করুন। এরা আপনার প্রথম কার্বাইড প্রার্থী।
- আপনার ফালা উপাদান চাহিদা বৈশিষ্ট্য.আপনি স্ট্যাম্প করা উপকরণগুলির যান্ত্রিক বৈশিষ্ট্য এবং ক্ষয়কারীতা পর্যালোচনা করুন।YICHEN এর উপকরণ সম্পদঅ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টীল, পিতল এবং ম্যাগনেসিয়াম জুড়ে সাবস্ট্রেট বৈশিষ্ট্যগুলির তুলনা করার জন্য একটি ব্যবহারিক সূচনা পয়েন্ট অফার করে, আপনাকে বুঝতে সাহায্য করে যে কীভাবে আপনার স্ট্যাম্পযুক্ত উপাদান টুলিং চাহিদাগুলিকে চালিত করে।
- প্রতিটি লক্ষ্য উপাদানের সাথে গ্রেড রসায়ন মেলান।শস্যের আকার এবং বাইন্ডার বিষয়বস্তুর সম্পর্কগুলি আগে কভার করে এমন ফর্মুলেশনগুলি নির্বাচন করুন যা আপনার নির্দিষ্ট ব্যর্থতার মোডগুলিকে সম্বোধন করে, জেনেরিক সুপারিশ নয়।
- আপনার শীর্ষ তিন প্রার্থীর জন্য একটি ব্রেকইভেন গণনা চালান।আপনার প্রকৃত ডাউনটাইম খরচ, রক্ষণাবেক্ষণ ফ্রিকোয়েন্সি, এবং স্ক্র্যাপ ডেটা প্লাগ ইন করুন। যদি নম্বরগুলি সেই স্টেশনগুলির জন্য কাজ করে, তবে তারা সম্ভবত একই অবস্থার সম্মুখীন অন্যদের জন্য কাজ করে।
- সঠিক সমর্থন পরিকাঠামো নির্দিষ্ট করুন।নিশ্চিত করুন যে ব্যাকিং প্লেট, রিটেইনার এবং অ্যালাইনমেন্ট সিস্টেম কম্পোনেন্ট অর্ডার করার আগে কার্বাইডের প্রয়োজনীয়তা পূরণ করে। একটি অপর্যাপ্ত ধারক ইনস্টল করা একটি প্রিমিয়াম গ্রেড একটি সঠিক একটি টুল ইস্পাত তুলনায় দ্রুত ব্যর্থ হয়.
- একটি পরিমাপের ভিত্তিরেখা স্থাপন করুন।প্রথম দিন থেকে ডকুমেন্ট হিট কাউন্ট, আংশিক মানের মেট্রিক্স, এবং রক্ষণাবেক্ষণের ব্যবধান যাতে আপনি উন্নতির পরিমাণ নির্ধারণ করতে পারেন এবং প্রকৃত উৎপাদন ডেটার সাথে আরও কার্বাইড গ্রহণের ন্যায্যতা প্রমাণ করতে পারেন।
কার্বাইড ডাই সোর্সিংয়ের প্রকৌশলী গাইড শেষ পর্যন্ত প্রতিটি উপাদান অবস্থানকে তার নিজস্ব ইঞ্জিনিয়ারিং সমস্যা হিসাবে বিবেচনা করে। গ্রেড, জ্যামিতি, এবং সমর্থন কাঠামো যা একটি স্টেশনে কাজ করে তা পরেরটির জন্য ভুল হতে পারে। আপনার প্রোডাকশন ডেটা সিদ্ধান্তগুলিকে গাইড করতে দিন, যেখানে রিটার্ন প্রমাণিত হয় সেখানে বিনিয়োগ করুন এবং সেখান থেকে বাহ্যিকভাবে তৈরি করুন। সেই সুশৃঙ্খল, ডেটা-চালিত পদ্ধতি হল আপনি কীভাবে দুবার অর্থ প্রদান করা এড়াতে পারেন: একবার কার্বাইডের জন্য যা ব্যর্থ হয় কারণ এটি ভুল প্রয়োগ করা হয়েছিল, এবং আবার প্রতিস্থাপনের জন্য যা অবশেষে এটি ঠিক করে।
Carbide Stamping Die Components সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. কার্বাইড স্ট্যাম্পিং ডাই উপাদান কি এবং কেন তারা ব্যবহার করা হয়?
কার্বাইড স্ট্যাম্পিং ডাই উপাদানগুলি হল নির্ভুল টুলিং উপাদান যা কোবাল্ট বা নিকেল দিয়ে বাঁধা সিমেন্টেড টংস্টেন কার্বাইড থেকে তৈরি। এর মধ্যে রয়েছে ঘুষি, ডাই বোতাম, পাইলট, স্ট্রিপার এবং পরিধান প্লেট যা ডাই অ্যাসেম্বলির ভিতরে টুল স্টিলের অংশগুলি প্রতিস্থাপন করে। ইঞ্জিনিয়াররা এগুলিকে নির্দিষ্ট করে কারণ কার্বাইড প্রায় 62 HRC-তে টুল স্টিলের তুলনায় প্রায় 92 HRA কঠোরতা নিবন্ধন করে, উচ্চ-ভলিউম উৎপাদনে 10 গুণ বেশি টুল লাইফ প্রদান করে। এই বর্ধিত পরিষেবা জীবন প্রেস ডাউনটাইম হ্রাস করে, দীর্ঘ রান জুড়ে কঠোর সহনশীলতা বজায় রাখে এবং স্ট্যাম্প করা অংশ প্রতি খরচ কমায়।
2. আমার স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনের জন্য আমি কীভাবে সঠিক কার্বাইড গ্রেড নির্বাচন করব?
গ্রেড নির্বাচন উপাদানটির প্রাথমিক ব্যর্থতার মোডের উপর নির্ভর করে। খোঁচা কাটা পাতলা উপাদান বা ছোট-ব্যাসের গর্তের জন্য, 3-8% কোবাল্ট এবং 92-94 HRA কঠোরতা সহ সাবমাইক্রন গ্রেড সর্বাধিক প্রান্ত ধরে রাখার ব্যবস্থা করে। মোটা গেজ উপাদান হ্যান্ডলিং ভারী ব্ল্যাঙ্কিং পাঞ্চগুলির প্রভাব শক্ততার জন্য 13-16% কোবাল্ট সহ C12-C13 গ্রেডের প্রয়োজন। মাঝারি শিয়ারিং সম্পাদনকারী ডাই বোতামগুলি 8-13% কোবাল্টে C10-C11 গ্রেডের সাথে ভাল কাজ করে। ঘর্ষণ প্রতিরোধের জন্য অপ্টিমাইজ করা কম-কোবল্ট C2 গ্রেড থেকে পরিধান প্লেটগুলি উপকৃত হয়। আপনি ধীরে ধীরে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান বা আকস্মিক প্রভাব ফ্র্যাকচারের বিরুদ্ধে ডিজাইন করছেন কিনা তা গ্রেড রসায়নের সাথে মিলিয়ে নিন।
3. স্ট্যাম্পিং ডাইতে টুল স্টিলের পরিবর্তে কার্বাইড ব্যবহার করা কখন কার্যকর-?
কার্বাইড সাধারণত খরচ হয়ে যায়-যখন মোট উৎপাদনের পরিমাণ 500,000 থেকে 1,000,000 হিট অতিক্রম করে। স্টেইনলেস স্টীল বা সিলিকন স্টিলের মতো ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ স্ট্যাম্পিং করলে, প্রতি মিনিটে 400-এর উপরে স্ট্রোক রেট চালালে, 2 মিমি-এর নিচে পাঞ্চ ব্যাস ব্যবহার করলে, অথবা যখন অপরিকল্পিত ডাউনটাইম খরচ নির্ধারিত রক্ষণাবেক্ষণ খরচের চেয়ে বেশি হয় তখন ব্রেকইভেন দ্রুত আসে। যদিও কার্বাইডের দাম 3-5 গুণ বেশি অগ্রিম, তবুও এর বর্ধিত পরিষেবার ব্যবধান, স্ক্র্যাপ রেট হ্রাস, এবং সামঞ্জস্যপূর্ণ মাত্রিক আউটপুট প্রায়শই সম্পূর্ণ উত্পাদন চালানোর তুলনায় অংশ প্রতি কম মোট খরচ সরবরাহ করে।
4. আমি কি পুরো ডাই পুনর্নির্মাণ না করে বিদ্যমান টুল স্টিলের ডাই উপাদানগুলিকে কার্বাইডে পুনরুদ্ধার করতে পারি?
হ্যাঁ, রেট্রোফিট একটি ব্যবহারিক এবং সাধারণ পদ্ধতি। কার্বাইড উপাদানগুলি তাদের টুল ইস্পাত পূর্বসূরীদের বাহ্যিক মাত্রার সাথে মেলে, বিদ্যমান ধারক এবং ধারকদের সাথে মানানসই হতে পারে। সবচেয়ে বেশি ডাউনটাইম এবং স্ক্র্যাপ তৈরি করে এমন স্টেশনগুলি চিহ্নিত করে শুরু করুন, তারপরে সেই নির্দিষ্ট পাঞ্চগুলি, ডাই বোতাম, পাইলটগুলি প্রতিস্থাপন করুন বা কার্বাইড সমতুল্য প্লেটগুলি পরিধান করুন৷ মূল প্রয়োজনীয়তা হল পর্যাপ্ত সমর্থন পরিকাঠামো নিশ্চিত করা, বিশেষ করে 1.2-1.25 গুণ মানক বেধে ব্যাকিং প্লেট এবং সঠিক প্রান্তিককরণ যাচাইকরণ, যেহেতু কার্বাইড নমনীয় টুল স্টিলের চেয়ে আরও কঠোর সমর্থন দাবি করে।
5. কীভাবে আমি কার্বাইড ডাই উপাদানগুলিকে তাদের পরিষেবা জীবন সর্বাধিক করতে পারি?
কার্বাইড রক্ষণাবেক্ষণের জন্য কুল্যান্ট প্রবাহের সাথে হীরা গ্রাইন্ডিং চাকার প্রয়োজন পুনরায় ধারালো করার জন্য, মূল জ্যামিতি সংরক্ষণের সময় প্রতি পাসে শুধুমাত্র 0.02-0.05 মিমি সরানো হয়। যোগাযোগ থেকে চিপিং প্রতিরোধ করার জন্য প্যাডেড পাত্রে পৃথকভাবে উপাদান সংরক্ষণ করুন। প্রতিটি সেটআপের সময় ডায়াল সূচকগুলির সাথে ডাই অ্যালাইনমেন্ট-থেকে-পঞ্চ যাচাই করুন, যেহেতু এমনকি 0.02 মিমি মিস্যালাইনমেন্ট স্ট্রেসকে ঘনীভূত করে এবং ফ্র্যাকচার ঘটায়। পূর্ণ স্ট্রিপ প্রস্থ জুড়ে যথাযথ তৈলাক্তকরণ বজায় রাখুন, প্রতি পাশে স্ট্রিপ বেধের 5-10% এর মধ্যে ছাড়পত্র রাখুন এবং হঠাৎ বুর উচ্চতা বৃদ্ধি বা কাটিয়া প্রান্ত বরাবর দৃশ্যমান মাইক্রো-চিপিংয়ের মতো সতর্কতা চিহ্নগুলির জন্য মনিটর করুন।


