


হট স্ট্যাম্পিং ডাইস কি এবং কেন তারা গুরুত্বপূর্ণ
আপনি যখন অনুসন্ধান করেন "গরম স্ট্যাম্পিং মারা যায়"আপনি উৎপাদনের দুটি সম্পূর্ণ ভিন্ন জগতের দিকে তাকিয়ে থাকতে পারেন। একটি হল 900 ডিগ্রি সেলসিয়াসে স্বয়ংচালিত স্টিলকে চূর্ণ করা। অন্যটিতে একটি বিলাসবহুল পারফিউম বাক্সে সূক্ষ্ম সোনার ফয়েল চাপানো জড়িত। একই শব্দ, ব্যাপকভাবে ভিন্ন টুলিং। সোর্সিংয়ের সময় তাদের বিভ্রান্ত করার জন্য ইঞ্জিনের হাজার হাজার সময় ব্যয় হতে পারে এবং প্রজেক্টের হাজার হাজার টাকা খরচ হতে পারে।
হট স্ট্যাম্পিং সংজ্ঞায়িত
তাদের মূল অংশে, হট স্ট্যাম্পিং ডাইস হল নির্ভুল-ইঞ্জিনিয়ার করা টুল যা একটি ওয়ার্কপিসে তাপ, চাপ এবং আকৃতির সংমিশ্রণ স্থানান্তর করে। ডাই কাঁচামাল এবং সমাপ্ত পণ্যের মধ্যে ইন্টারফেস হিসাবে কাজ করে, তাপ শক্তি এবং যান্ত্রিক শক্তি কীভাবে সাবস্ট্রেটের সাথে যোগাযোগ করে তা নিয়ন্ত্রণ করে। সেই সাবস্ট্রেটটি গাড়ির B-স্তম্ভের জন্য নির্ধারিত বোরন ইস্পাত ফাঁকা হোক বা প্রিমিয়াম প্যাকেজিংয়ে হলোগ্রাফিক ফয়েল অবতরণ করার জন্য একটি শীট হোক না কেন, মৌলিক নীতিটি একই থাকে: একটি আকৃতির সরঞ্জাম স্থায়ীভাবে লক্ষ্যবস্তু পরিবর্তন করতে নিয়ন্ত্রিত তাপ এবং চাপ প্রয়োগ করে।
পার্থক্যটি স্কেল, তাপমাত্রা, উপাদান এবং উদ্দেশ্যের মধ্যে রয়েছে। প্রতিটি হট স্ট্যাম্প প্রকার সম্পূর্ণ ভিন্ন ডাই মেটেরিয়াল, কুলিং কৌশল এবং রক্ষণাবেক্ষণ প্রোটোকলের দাবি করে। আপনি কোন বিভাগের মধ্যে কাজ করছেন তা বোঝা হল ডাই লাইফ বাড়ানো এবং অকাল ব্যর্থতা এড়ানোর প্রথম পদক্ষেপ।
প্রেস হার্ডেনিং ডাইস বনাম ফয়েল স্ট্যাম্পিং ডাইস
প্রেস হার্ডনিং স্ট্যাম্পিং ডাইস স্বয়ংচালিত এবং কাঠামোগত মেটালফর্মিং স্পেসে কাজ করে। তারা 900-950 ডিগ্রি সেলসিয়াসে উত্তপ্ত ইস্পাত ফাঁকাগুলি গ্রহণ করে, একই সাথে তাদের জটিল আকারে তৈরি করে এবং সম্পূর্ণরূপে অর্জন করতে প্রতি সেকেন্ডে 27 ডিগ্রির বেশি শীতল হারে তাদের নিভিয়ে দেয়।প্রায় 1500 এমপিএ প্রসার্য শক্তি সহ মার্টেনসিটিক মাইক্রোস্ট্রাকচার. এই ডাইগুলি বিশাল, জল{1}}ঠান্ডা টুল স্টিল অ্যাসেম্বলি যা প্রতিটি উৎপাদন চক্রে চরম তাপীয় সাইকেল চালানো সহ্য করে৷
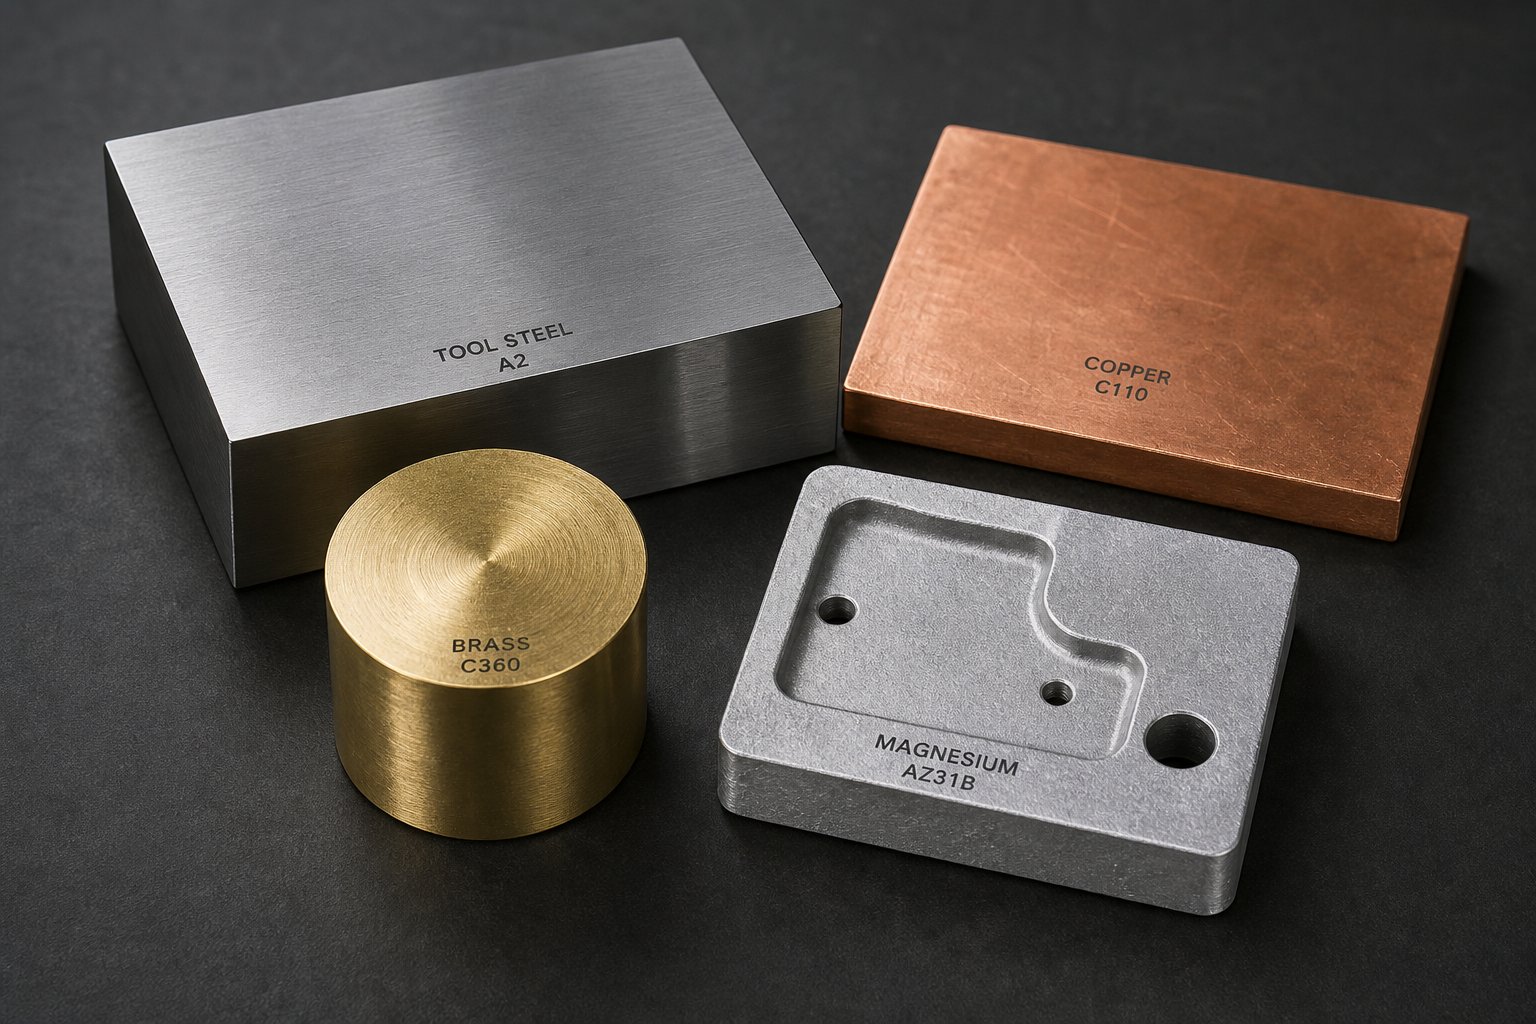
ফয়েল স্ট্যাম্পিং মারা যায়, বিপরীতে, অনেক কম তাপমাত্রায় কাজ করে, সাধারণত 100 থেকে 200 ডিগ্রি সেলসিয়াসের মধ্যে। তারা একটি ফয়েল ক্যারিয়ারে একটি আঠালো স্তর সক্রিয় করতে একটি উত্তপ্ত ডাই ব্যবহার করে, কাগজ, প্লাস্টিক, চামড়া বা অন্যান্য স্তরগুলিতে ধাতব বা পিগমেন্টযুক্ত নকশা স্থানান্তর করে। ডাইগুলি সাধারণত শক্ত করা টুল স্টিলের পরিবর্তে তামা, পিতল বা ম্যাগনেসিয়াম দিয়ে তৈরি করা হয়।
এই দুটি হট স্ট্যাম্পিং টাইপ বিভাগকে কী আলাদা করে তার একটি দ্রুত তুলনা এখানে রয়েছে:
- অপারেটিং তাপমাত্রা: প্রেস শক্ত করার জন্য 900-950 ডিগ্রি সেলসিয়াস বনাম ফয়েল স্ট্যাম্পিংয়ের জন্য 100-200 ডিগ্রি সেলসিয়াস
- ডাই উপাদান: H11/H13 টুল ইস্পাত বনাম তামা, পিতল, বা ম্যাগনেসিয়াম
- ওয়ার্কপিস: বোরন স্টিল শিট মেটাল (0.5-2.0 মিমি পুরু) বনাম ফয়েল ক্যারিয়ার যোগাযোগকারী কাগজ, প্লাস্টিক বা চামড়া
- প্রাথমিক ফাংশন: স্ট্রাকচারাল ফর্মিং প্লাস মেটালার্জিকাল কোনচিং বনাম আলংকারিক পৃষ্ঠ চিহ্নিতকরণ
- কুলিং সিস্টেম: দ্রুত তাপ নিষ্কাশন বনাম প্যাসিভ বা ন্যূনতম শীতল করার জন্য অভ্যন্তরীণ জলের চ্যানেল
- ডাই জটিলতা: কনফর্মাল কুলিং বনাম ছোট খোদাই করা বা খোদাই করা প্লেট সহ বড় মাল্টি-টন অ্যাসেম্বলি
- সাধারণ ডাই লাইফ: কয়েক হাজার প্রেস সাইকেল বনাম মানের তামা বা পিতলের জন্য এক মিলিয়নের বেশি ইমপ্রেশন
সোর্সিংয়ের জন্য পার্থক্য কেন গুরুত্বপূর্ণ
কল্পনা করুন "হট স্ট্যাম্পিং ডাইস"-এর জন্য একটি RFQ পাঠানোর জন্য একজন সরবরাহকারীর কাছে যিনি আলংকারিক ফয়েল টুলিংয়ে বিশেষজ্ঞ, যখন আপনার আসলে একটি অটোমোটিভ বডি-ইন-প্রোগ্রামের জন্য প্রেস হার্ডেনিং ডাইসের প্রয়োজন হয়। উদ্ধৃতি প্রকৌশলীর সম্পূর্ণ ভিন্ন তথ্যের প্রয়োজন হবে: ফাঁকা উপাদান গ্রেড, শীতল হার লক্ষ্য, অংশ জ্যামিতি ডেটা, এবং উত্পাদন পরিমাণ। বিপরীতভাবে, একটি স্বয়ংচালিত সরঞ্জাম প্রস্তুতকারক বিলাসবহুল প্যাকেজিং চিহ্নিত করার জন্য একটি তামার হট স্ট্যাম্প ডাইয়ের জন্য একটি অনুরোধ গ্রহণ করলে সম্ভবত আপনাকে সম্পূর্ণরূপে প্রত্যাখ্যান বা পুনর্নির্দেশ করবে।
এই বিভ্রান্তি অনুমানমূলক নয়। এটি নিয়মিত ঘটে কারণ উভয় শিল্পই পৃথক প্রকৌশল বাস্তুতন্ত্রে কাজ করার সময় অভিন্ন পরিভাষা ব্যবহার করে। উপকরণ, নকশা পদ্ধতি, ব্যর্থতার মোড, এবং রক্ষণাবেক্ষণের কৌশলগুলি এতই নাটকীয়ভাবে আলাদা যে কোনও টুলিং কাজ শুরু হওয়ার আগেই ভুল সরবরাহকারী প্রকারের বর্জ্য সংগ্রহ চক্রকে নষ্ট করে।
এই নিবন্ধটি একটি ইউনিফাইড রেফারেন্স হিসাবে কাজ করে, প্রেস হার্ডনিং এবং ডেকোরেটিভ অ্যাপ্লিকেশন উভয়ই কভার করে যাতে আপনি ঠিক কোন বিভাগটি আপনার প্রকল্পে প্রযোজ্য তা সনাক্ত করতে পারেন, প্রতিটি প্রসঙ্গে কীভাবে ব্যর্থতা ঘটে তা বুঝতে পারেন এবং প্রথম দিন থেকেই সঠিক জীবনচক্র এক্সটেনশন কৌশল প্রয়োগ করতে পারেন। সামনের বিভাগগুলি স্ট্যাম্পিং ডাইয়ের উভয় জগতের জন্য প্রক্রিয়া কর্মপ্রবাহ, উপাদান নির্বাচন, শীতল নকশা এবং রক্ষণাবেক্ষণ অনুশীলনগুলিকে ভেঙে দেয়।
কিভাবে হট স্ট্যাম্পিং প্রক্রিয়া ধাপে ধাপে কাজ করে
ডাই নিজেই একটি বৃহত্তর উত্পাদন শৃঙ্খলে শুধুমাত্র একটি স্টেশন, কিন্তু এটি এমন একটি স্টেশন যেখানে সবকিছু হয় একত্রিত হয় বা আলাদা হয়ে যায়। সম্পূর্ণ ওয়ার্কফ্লো বোঝার ফলে জানা যায় কেন ডাই ডিজাইনের সিদ্ধান্তগুলি এত বেশি ওজন বহন করে এবং যেখানে অকাল ব্যর্থতা সাধারণত উদ্ভূত হয়।
উত্তপ্ত খালি থেকে গঠিত অংশ পর্যন্ত
প্রেস শক্ত করার প্রক্রিয়ায়, একটি ফ্ল্যাট ইস্পাত ফাঁকা, সাধারণত 22MnB5 বোরন ইস্পাত, একটি বেলন চুলার চুল্লিতে প্রবেশ করে এবং 900 ডিগ্রি সেলসিয়াসের বেশি উত্তপ্ত হয়। এই তাপমাত্রায়, ইস্পাত সম্পূর্ণরূপে অস্টেনিটিক মাইক্রোস্ট্রাকচারে রূপান্তরিত হয়, গঠনের জন্য যথেষ্ট নরম কিন্তু শক্ত হওয়ার জন্য প্রাথমিক। দচুল্লি থেকে প্রেসে স্থানান্তর করতে প্রায় 6 থেকে 10 সেকেন্ড সময় লাগে, যার সময় ফাঁকা প্রায় 700 ডিগ্রি সেলসিয়াসে ঠান্ডা হতে পারে।
এখানে হট স্ট্যাম্পিং টুল কেন্দ্রের পর্যায়ে নিয়ে যায়। ডাই-এর উপর ফাঁকা ভূমি, প্রেস বন্ধ হয়ে যায়, এবং দুটি জিনিস একই সাথে ঘটে: ইস্পাতটি তার চূড়ান্ত জ্যামিতিতে গঠিত হয় এবং জল{1}}শীতল ডাই সারফেস দ্বারা নিভে যায়। 420 ডিগ্রী সেলসিয়াসের নিচে ফাঁকা ড্রপ আগে গঠন সম্পন্ন করা আবশ্যক. যদি শমনের হার প্রতি সেকেন্ডে 27 ডিগ্রি সেলসিয়াস অতিক্রম করে, তবে অংশটি প্রায় 100 শতাংশ মার্টেনসাইট অর্জন করে, প্রায় 1500 MPa এর প্রসার্য শক্তি প্রদান করে। এই স্ট্যাম্পিং গরম প্রক্রিয়ার জন্য সাধারণ চক্রের সময় উপাদানের বেধের উপর নির্ভর করে 10 থেকে 20 সেকেন্ডের মধ্যে।
নিভানোর পরে, প্রেসটি খোলে এবং শক্ত অংশটি বের করা হয়। ডাই একটি দ্বৈত ভূমিকা পালন করেছে যা লাইনের অন্য কোনও উপাদান প্রতিলিপি করতে পারে না: এটি অংশটিকে আকার দেয় এবং একটি মার্টেনসিটিক মাইক্রোস্ট্রাকচারে লক করার জন্য যথেষ্ট দ্রুত তাপ আহরণ করে। এই দ্বৈত ফাংশনটি সঠিকভাবে যা এইগুলিকে সময়ের সাথে সাথে তাপীয় ক্লান্তির জন্য এত দুর্বল করে তোলে।
ফয়েল এবং চিহ্নিতকরণ প্রক্রিয়াগুলি কীভাবে আলাদা
আলংকারিক তাপ স্ট্যাম্প কর্মপ্রবাহসম্পূর্ণ ভিন্ন স্কেলে কাজ করে। একটি উত্তপ্ত ডাই, সাধারণত তামা বা পিতল থেকে তৈরি, 100 থেকে 200 ডিগ্রি সেলসিয়াসের মধ্যে তাপমাত্রায় আনা হয়। একটি ফয়েল ক্যারিয়ার ডাই ফেস এবং সাবস্ট্রেটের মধ্যে অবস্থিত, যা কাগজ, পিচবোর্ড, চামড়া বা প্লাস্টিক হতে পারে। যখন হট স্ট্যাম্প টুলটি নিচে চাপে, তখন তাপ ফয়েলের আঠালো স্তরটিকে সক্রিয় করে, ধাতব বা পিগমেন্টেড নকশাকে পৃষ্ঠের সাথে সংযুক্ত করে।
বাস করার সময় ছোট, প্রায়শই দুই সেকেন্ডের নিচে, এবং চাপ স্বয়ংচালিত গঠনের চেয়ে অনেক কম পরিসরে পরিমাপ করা হয়। এখানে গুরুত্বপূর্ণ ভেরিয়েবল হল ডাই ফেস জুড়ে তাপমাত্রার সামঞ্জস্য, এমনকি চাপ বন্টন এবং সুনির্দিষ্ট প্রান্তিককরণ। প্রেস হার্ডনিংয়ে যে কাঠামোগত ত্রুটি দেখা যায় তার চেয়ে যেকোনো পরিবর্তন অসম্পূর্ণ ফয়েল স্থানান্তর বা ঝাপসা প্রান্ত তৈরি করে।
ডাই ডিজাইন দ্বারা নিয়ন্ত্রিত ক্রিটিক্যাল প্রসেস প্যারামিটার
উভয় অ্যাপ্লিকেশনে, ডাই একটি প্যাসিভ টুল নয়। এটি সক্রিয়ভাবে ফলাফল নিয়ন্ত্রণ করে। ডাই জ্যামিতি উপাদান প্রবাহ এবং যোগাযোগ এলাকা নির্ধারণ করে। তাপ ভর নির্দেশ করে যে ডাই কত দ্রুত তাপ শোষণ করে বা বিতরণ করে। যোগাযোগের চাপ ডাই এবং ওয়ার্কপিসের মধ্যে অভিন্ন প্রবৃত্তি নিশ্চিত করে।
ডাই ডিজাইনের সময় নেওয়া প্রতিটি সিদ্ধান্ত, চ্যানেল প্লেসমেন্ট থেকে সারফেস ফিনিশ পর্যন্ত, সাইকেল টাইম, ডাইমেনশনাল অ্যাকুরেসি, মাইক্রোস্ট্রাকচার কনসিস্টেন্সি সহ প্রতিটি ডাউনস্ট্রিম কোয়ালিটি মেট্রিকের মধ্য দিয়ে ঢেউ ঢেলে দেয় এবং শেষ পর্যন্ত, দীর্ঘায়ু নিজেই মারা যায়।
প্রেস শক্ত করার জন্য, হট স্ট্যাম্পিং টুলে দুর্বল তাপ ব্যবস্থাপনা অসম নিভানোর হার তৈরি করে। কিছু অঞ্চল খুব ধীরে ধীরে ঠান্ডা হয়, মার্টেনসাইটের পরিবর্তে বেনাইট বা ফেরাইট তৈরি করে। অন্যরা খুব দ্রুত শীতল হয়ে যায়, অবশিষ্ট স্ট্রেস তৈরি করে যা স্প্রিংব্যাক সৃষ্টি করে। আলংকারিক অ্যাপ্লিকেশনের জন্য, ডাই ফেস জুড়ে অসম থার্মাল বন্টন হট স্পট তৈরি করে যা কিছু জায়গায় আঠালো থেকে বেশি- নিরাময় করে এবং অন্যগুলিকে বন্ধনহীন রাখে।
এই তাপীয় এবং যান্ত্রিক মিথস্ক্রিয়াগুলির কারণেই ডাই উপাদান নির্বাচন এবং কুলিং চ্যানেলের নকশা এত বড় গুরুত্ব বহন করে। ডাই যেখানে প্রক্রিয়া অভিপ্রায় শারীরিক বাস্তবতা হয়ে ওঠে, এবং যেখানে বেশিরভাগ ব্যর্থতার মোড শেষ পর্যন্ত উদ্ভূত হয়।
ডাই মেটেরিয়ালস এবং স্টিল গ্রেড সিলেকশন তুলনা করা হয়
ডাই ইঞ্জিনিয়ারিং-এ উপাদানের পছন্দ হল একক সবচেয়ে ফলপ্রসূ সিদ্ধান্ত। এটি থার্মাল পারফরম্যান্স, পরিধান প্রতিরোধের জন্য সিলিং সেট করে এবং শেষ পর্যন্ত, ব্যর্থতা অনিবার্য হওয়ার আগে কতগুলি চক্র মারা যেতে পারে। আপনার আবেদনের জন্য ভুল গ্রেড চয়ন করুন এবং আপনি প্রথম দিন থেকেই পদার্থবিদ্যার সাথে লড়াই করছেন। সঠিকটি বেছে নিন এবং আপনার কাছে এমন একটি ভিত্তি রয়েছে যা শীতল করার নকশা, পৃষ্ঠের চিকিত্সা এবং রক্ষণাবেক্ষণ তৈরি করতে পারে।
প্রেস হার্ডেনিং ডাইস জন্য টুল ইস্পাত গ্রেড
প্রতি চক্রে 900-ডিগ্রি ফাঁকা স্থানগুলি তাদের পৃষ্ঠের সাথে যোগাযোগ করার কারণে প্রেস শক্ত হয়ে যাওয়া বারবার তাপীয় শক সহ্য করে। টুল ইস্পাত উন্নত তাপমাত্রায় কঠোরতা ধরে রাখতে হবে, তাপীয় ক্লান্তি ক্র্যাকিং প্রতিরোধ করতে হবে, কুলিং চ্যানেলগুলিতে দক্ষতার সাথে তাপ পরিচালনা করতে হবে এবং বিপর্যয়কর ফ্র্যাকচার ছাড়াই প্রভাব শোষণ করতে হবে। তিনটি গ্রেড এই স্থানটিতে প্রাধান্য পায়: H11, H13, এবং DIEVAR।
H13 (AISI H13, DIN 1.2344) কয়েক দশক ধরে ইন্ডাস্ট্রির ওয়ার্কহরস। এটি চার্পি ভি-নচ টেস্টিং-এ প্রায় 15-20 জুলে কঠিন গরম কঠোরতা, যুক্তিসঙ্গত দৃঢ়তা এবং প্রায় তাপ পরিবাহিতা প্রদান করে24 W/mK. মাঝারি উৎপাদন ভলিউম এবং স্ট্যান্ডার্ড অংশ জ্যামিতির জন্য, H13 একটি খরচে নির্ভরযোগ্য কর্মক্ষমতা প্রদান করে যা বেশিরভাগ প্রোগ্রাম শোষণ করতে পারে। এর সীমাবদ্ধতাগুলি চরম অবস্থার অধীনে দেখা যায়: আঁটসাঁট ব্যাসার্ধ সহ জটিল জ্যামিতি, উচ্চ চক্রের সংখ্যা 100,000 অংশের বেশি, বা আক্রমনাত্মক শীতল প্রয়োজনীয়তা যা তাপীয় চাপকে প্রশস্ত করে।
H11 (DIN 1.2343) H13-এর অনুরূপ কম্পোজিশন শেয়ার করে কিন্তু ভ্যানাডিয়াম কন্টেন্ট কিছুটা কম। এটি কিছু তাপ চিকিত্সার পরিস্থিতিতে এটিকে কিছুটা ভাল শক্ততা দেয়, এটি উচ্চ যান্ত্রিক লোডের সাপেক্ষে মারা যাওয়ার জন্য ইউরোপীয় সরঞ্জাম তৈরিতে একটি পছন্দের পছন্দ করে তোলে। H13 এর তুলনায় ট্রেডঅফ পরিধান প্রতিরোধের সামান্য হ্রাস করা হয়েছে। বাস্তবে, H11 এবং H13 প্রায়ই স্ট্যান্ডার্ড প্রেস হার্ডেনিং অ্যাপ্লিকেশনের জন্য বিনিময়যোগ্য, আঞ্চলিক প্রাপ্যতা এবং টুলমেকারের তাপ চিকিত্সার দক্ষতার উপর নির্ভর করে চূড়ান্ত পছন্দের সাথে।
DIEVAR একটি মৌলিকভাবে ভিন্ন খাদ দর্শনের প্রতিনিধিত্ব করে। ইলেক্ট্রো স্ল্যাগ রিমেল্টিং (ESR) এর মাধ্যমে উত্পাদিত, এটি প্রায়-শূন্য অন্তর্ভুক্তি এবং একটি সমজাতীয় কার্বাইড বিতরণ অর্জন করে যা স্ট্যান্ডার্ড H13-এ সাধারণ শস্যের সীমানা বৃষ্টিপাতকে দূর করে। ফলাফলগুলি পরিমাপযোগ্য: প্রভাবের দৃঢ়তা 25 জুলের বেশি (সাধারণত 30-40 J), তাপ পরিবাহিতা প্রায় 30 W/mK, এবং উন্নত অপারেটিং তাপমাত্রায় উল্লেখযোগ্যভাবে ভাল মেজাজ প্রতিরোধ। সেই উচ্চ পরিবাহিতা সরাসরি ফাঁকা থেকে দ্রুত তাপ নিষ্কাশনে অনুবাদ করে, যার অর্থ আপনি কীভাবে এটিকে কাজে লাগাচ্ছেন তার উপর নির্ভর করে ছোট চক্রের সময় বা আরও অভিন্ন নিভে যাওয়া।
DIEVAR-এর জন্য খরচ-প্রতি-কিলোগ্রাম যথেষ্ট পরিমাণে H13 ছাড়িয়ে গেছে৷ কিন্তু এখানে গণনাটি গুরুত্বপূর্ণ: যদি একটি কাস্টম মেটাল স্ট্যাম্পিং ডাই H13 থেকে 50,000 চক্রের পরে ক্র্যাক হয়ে যায় যখন একটি DIEVAR ডাই দীর্ঘ রক্ষণাবেক্ষণের ব্যবধানে 100,000 চক্র চালায়, মালিকানার মোট খরচ প্রিমিয়াম উপাদানের পক্ষে। এটি বিশেষ করে বড়, জটিল মৃত্যুর জন্য সত্য যেখানে একটি একক বিপর্যয়কর ব্যর্থতার অর্থ সপ্তাহের ডাউনটাইম এবং ছয়{10}}চিত্র প্রতিস্থাপনের খরচ।
নির্বাচনের মানদণ্ড তিনটি বিষয়ের নিচে নেমে আসে:
- উৎপাদনের পরিমাণ: 50,000 অংশের নিচে, H13 প্রায়ই যথেষ্ট। সেই থ্রেশহোল্ডের উপরে, DIEVAR এর ক্লান্তি প্রতিরোধ লভ্যাংশ প্রদান করে।
- অংশের জটিলতা: টাইট রেডিআই, গভীর ড্র এবং পরিবর্তনশীল বেধের অংশগুলি চাপের ঘনত্ব তৈরি করে যেখানে DIEVAR-এর উচ্চতর দৃঢ়তা ফাটল শুরু হওয়া প্রতিরোধ করে।
- শীতলকরণের প্রয়োজনীয়তা: যখন আক্রমনাত্মক কুলিং চ্যানেল স্থাপনের প্রয়োজন হয় ডাই পৃষ্ঠের কাছাকাছি, তখন DIEVAR এর আইসোট্রপিক বৈশিষ্ট্যগুলি চ্যানেলগুলির মধ্যে ক্র্যাকিংয়ের ঝুঁকি হ্রাস করে।
ফয়েল এবং লোগো স্ট্যাম্পিংয়ের জন্য নন-লৌহঘটিত ডাই সামগ্রী
আলংকারিক স্ট্যাম্পিং ডাইস অনেক কম তাপমাত্রা এবং চাপে কাজ করে, যা উপকরণের বিস্তৃত পরিসরের দরজা খুলে দেয়। প্রতিটি নির্দিষ্ট সাবস্ট্রেট এবং উত্পাদন পরিস্থিতির জন্য স্বতন্ত্র সুবিধা বহন করে।
একটি কপার স্ট্যাম্পিং ডাই হল ফয়েল ট্রান্সফার অ্যাপ্লিকেশনের জন্য প্রিমিয়াম পছন্দ। কপারের তাপ পরিবাহিতা, প্রায় 385 W/mK, সাধারণ ডাই উপকরণগুলির মধ্যে তুলনাহীন। এর অর্থ হল ডাই ফেস জুড়ে ব্যতিক্রমী এমনকি তাপ বিতরণ, যা শূন্য ঠান্ডা দাগের সাথে সামঞ্জস্যপূর্ণ ফয়েল আনুগত্যে অনুবাদ করে। তামা সুন্দরভাবে সূক্ষ্ম বিবরণ পুনরুত্পাদন করে এবং বিশেষত প্লাস্টিক এবং প্রলিপ্ত কাগজগুলিতে ভাল কাজ করে যেখানে সঠিক তাপমাত্রা নিয়ন্ত্রণ সাবস্ট্রেটের ক্ষতি প্রতিরোধ করে। খারাপ দিক হল তামা তুলনামূলকভাবে নরম, তাই এটি উচ্চ উত্পাদন ভলিউমের অধীনে দ্রুত পরিধান করে।
একটি গরম পিতলের স্ট্যাম্প মাঝারি-থেকে-উচ্চ আয়তনের আলংকারিক কাজের জন্য স্থায়িত্ব এবং তাপ কার্যক্ষমতার মধ্যে সর্বোত্তম ভারসাম্য প্রদান করে। পিতল তাপ পরিবাহিতা প্রায় 109 W/mK পৌঁছায়, তামার চেয়ে কম কিন্তু এখনও চমৎকার। এর আসল সুবিধা হল যান্ত্রিক কঠোরতা। একটি গরম পিতলের স্ট্যাম্প ডাই শত সহস্র ছাপ জুড়ে তার প্রান্তের সংজ্ঞা ধারণ করে, যা এটিকে চামড়াজাত পণ্য, প্লাস্টিক, কাগজের পণ্য এবং কাঠের আইটেমগুলির জন্য-বস্তুতে পরিণত করে। ক্রিয়াকলাপগুলির জন্য চলমান উত্পাদন ভলিউম যা একটি তামার অকালমৃত্যু পরিধান করে, পিতল অনেক দীর্ঘ জীবনকাল ধরে সামঞ্জস্যপূর্ণ গুণমান সরবরাহ করে।
ম্যাগনেসিয়াম সম্পূর্ণরূপে ভিন্ন উদ্দেশ্য পরিবেশন করে। এগুলি উত্পাদনের জন্য সস্তা, হালকা ওজনের এবং দ্রুত তৈরি করা যায়, যা এগুলিকে স্বল্প দৌড়, প্রোটোটাইপিং এবং অ্যাপ্লিকেশনগুলির জন্য আদর্শ করে তোলে যেখানে ডাই একটি সীমিত প্রচারের জন্য ব্যবহার করা যেতে পারে। ম্যাগনেসিয়াম গ্রিটিংস কার্ড, বুক বাইন্ডিং, লেবেল, ফিতা এবং বিজ্ঞাপনের বিশেষত্বে উৎকৃষ্ট যেখানে রানের দৈর্ঘ্য কয়েক হাজারের চেয়ে হাজারে পরিমাপ করা হয়। বিশদ প্রজনন গ্রহণযোগ্য তবে খুব সূক্ষ্ম শিল্পকর্মের জন্য তামা বা পিতলের সাথে মেলে না।
অ্যালুমিনিয়াম স্ট্যাম্পিং একটি মধ্যম স্থল দখল মারা. তারা পিতলের চেয়ে ভাল তাপ পরিবাহিতা (প্রায় 205 W/mK), ইস্পাতের তুলনায় হালকা ওজন এবং যুক্তিসঙ্গত স্থায়িত্ব প্রদান করে। অ্যালুমিনিয়াম বৃহত্তর ডাই ফেসগুলির জন্য ভাল কাজ করে যেখানে ওজন হ্রাস করা গুরুত্বপূর্ণ এবং সাবস্ট্রেটগুলির জন্য যা সামান্য ভিন্ন তাপ স্থানান্তর বৈশিষ্ট্যগুলির সাথে ভালভাবে সাড়া দেয়৷
সিলিকন ডাইস অনিয়মিত বা বাঁকা স্তরগুলির জন্য একটি বিশেষ বিকল্প উপস্থাপন করে। এগুলি সমতল পৃষ্ঠের সাথে সামঞ্জস্যপূর্ণ নয়, যা নলাকার বস্তু বা টেক্সচারযুক্ত সামগ্রী চিহ্নিত করার জন্য উপযুক্ত করে তোলে। যাইহোক, তাদের ধাতুর নির্ভুল প্রান্ত সংজ্ঞার অভাব রয়েছে এবং উৎপাদন অবস্থার অধীনে দ্রুত পরিধান করে।
উপাদান নির্বাচন সিদ্ধান্ত কাঠামো
সঠিক উপাদান নির্বাচন করার জন্য অপারেটিং অবস্থার ভারসাম্য, উৎপাদন চাহিদা এবং একে অপরের বিরুদ্ধে বাজেটের সীমাবদ্ধতা প্রয়োজন। নিম্নোক্ত সারণীটি সমস্ত প্রধান ডাই উপকরণকে একক রেফারেন্সে একত্রিত করে, যা প্রেস হার্ডনিং এবং ডেকোরেটিভ অ্যাপ্লিকেশন উভয়ই কভার করে:
| উপাদান | সর্বোচ্চ অপারেটিং টেম্প | তাপ পরিবাহিতা | সাধারণ আবেদন | আপেক্ষিক খরচ | প্রত্যাশিত ডাই লাইফ |
|---|---|---|---|---|---|
| H13 টুল ইস্পাত | 600+ ডিগ্রি সে | ~24 W/mK | শক্ত হওয়া, স্ট্যান্ডার্ড স্বয়ংচালিত টিপুন | মাঝারি | 50,000-100,000 চক্র |
| H11 টুল ইস্পাত | 600+ ডিগ্রি সে | ~24 W/mK | টিপুন শক্ত হওয়া, উচ্চ-লোড অ্যাপ্লিকেশন | মাঝারি | 50,000-100,000 চক্র |
| ডিভার (ESR) | 600+ ডিগ্রি সে | ~30 W/mK | উচ্চ-ভলিউম প্রেস হার্ডনিং, জটিল জ্যামিতি | উচ্চ | 100,000-200,000+ চক্র |
| তামা | ~200 ডিগ্রি সে | ~385 W/mK | ফাইন ডিটেইল ফয়েল স্ট্যাম্পিং, প্লাস্টিক, লেপা কাগজ | মাঝারি-উচ্চ | 50,000-250,000 ইম্প্রেশন |
| পিতল | ~200 ডিগ্রি সে | ~109 W/mK | মাঝারি-উচ্চ আয়তনের ফয়েল স্ট্যাম্পিং, চামড়া, কাগজ | মাঝারি | 250,000-1,000,000+ ইমপ্রেশন |
| ম্যাগনেসিয়াম | ~180 ডিগ্রি সে | ~156 W/mK | শর্ট রান, প্রোটোটাইপ, বই বাঁধাই, লেবেল | কম | 5,000-50,000 ইমপ্রেশন |
| অ্যালুমিনিয়াম | ~200 ডিগ্রি সে | ~205 W/mK | মাঝারি রান, বড় ডাই ফেস, হালকা ওজনের প্রয়োজন | নিম্ন-মাঝারি | 25,000-100,000 ইম্প্রেশন |
| সিলিকন | ~180 ডিগ্রি সে | কম | বাঁকা পৃষ্ঠ, অনিয়মিত স্তর | কম | 1,000-10,000 ইম্প্রেশন |
এই তুলনা থেকে কিছু পথনির্দেশক নীতি উঠে আসে। প্রেস শক্ত করার উদ্দেশ্যে যে কোনো কাস্টম মেটাল স্ট্যাম্পিং ডাইয়ের জন্য, সিদ্ধান্তটি প্রাথমিকভাবে H13 এবং DIEVAR এর মধ্যে, টিপিং পয়েন্টটি হল উত্পাদনের পরিমাণ এবং অংশের জটিলতা। আলংকারিক অ্যাপ্লিকেশনের জন্য, সিদ্ধান্ত গাছটি আলাদাভাবে বিভক্ত হয়: সর্বাধিক বিস্তারিত এবং তাপীয় অভিন্নতার জন্য তামা, দীর্ঘ রানে দীর্ঘায়ুর জন্য পিতল, খরচের জন্য ম্যাগনেসিয়াম-কার্যকর ছোট প্রচারণা, এবং অ্যালুমিনিয়াম স্ট্যাম্পিং মারা যায় যখন ওজন বা ডাই সাইজ একটি সীমাবদ্ধতা হয়ে ওঠে।
মনে রাখবেন যে শুধুমাত্র উপাদান নির্বাচন মৃত্যুর জীবন নির্ধারণ করে না। বিশ্বের সেরা টুল ইস্পাত এখনও অকালে ব্যর্থ হয় যদি কুলিং চ্যানেলগুলি খারাপভাবে রুট করা হয় বা পৃষ্ঠের চিকিত্সা উপেক্ষা করা হয়। উপাদান কর্মক্ষমতা উপরের সীমানা সেট করে. ডাই এর ডিজাইন এবং রক্ষণাবেক্ষণ প্রোগ্রামের বাকি সবকিছুই নির্ধারণ করে যে আপনি আসলে সেই সীমানার কতটা কাছে পৌঁছেছেন।
গরম স্ট্যাম্পিং মারার জন্য কুলিং চ্যানেল ডিজাইন পদ্ধতি
উপাদান সিলিং সেট করে, কিন্তু কুলিং চ্যানেল ডিজাইন নির্ধারণ করে যে ডাই আসলে এটিতে পৌঁছায় কিনা। আপনি উপলব্ধ সেরা DIEVAR স্টিল থেকে একটি প্রেস হার্ডেনিং ডাই তৈরি করতে পারেন এবং তারপরও দেখতে পারেন যে এটি অকালে ব্যর্থ হয়েছে যদি অভ্যন্তরীণ শীতল স্থাপত্যটি সমানভাবে তাপ বের করতে না পারে। এখানেই হট স্ট্যাম্প টুলিং বেঁচে থাকে বা মারা যায়, প্রায়শই আক্ষরিক অর্থে, তাপীয় ক্লান্তি ফাটলের মাধ্যমে যা খারাপভাবে স্থাপন করা চ্যানেল এবং কাজের পৃষ্ঠের মধ্যে উদ্ভূত হয়।
প্রচলিত ড্রিলড চ্যানেল বনাম কনফর্মাল কুলিং
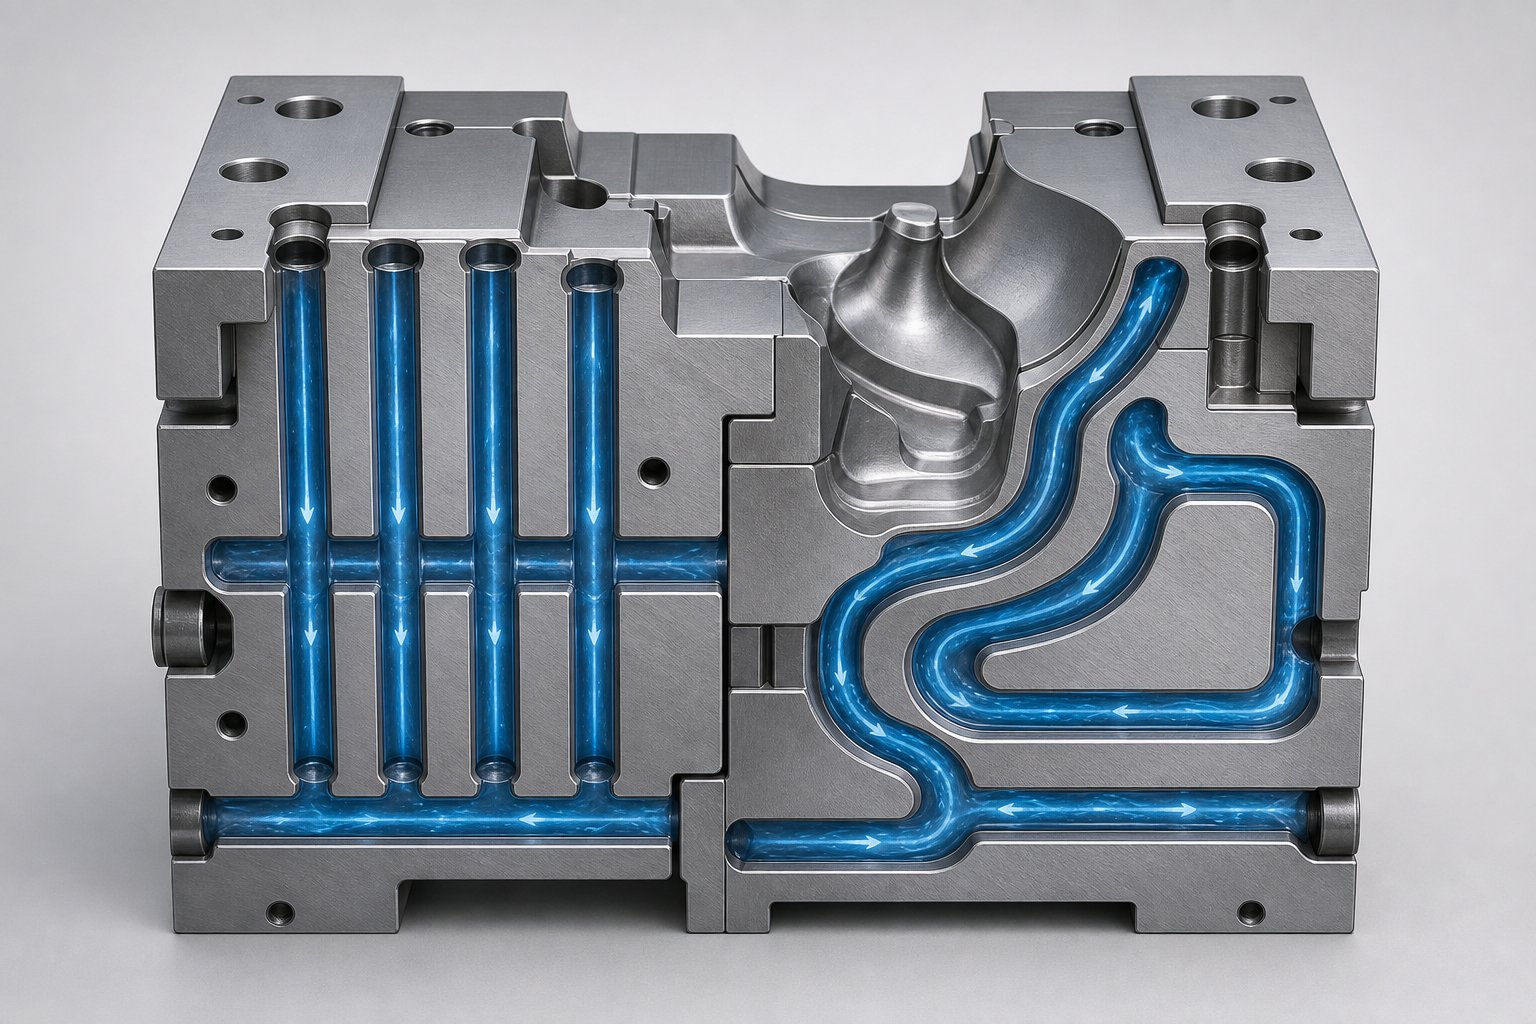
স্ট্যাম্পিং টুল এবং ডাইতে শীতল করার ঐতিহ্যগত পদ্ধতি বন্দুক-ড্রিল করা সোজা চ্যানেলের উপর নির্ভর করে। একটি গভীর-গর্ত ড্রিল ডাই ব্লকের মধ্য দিয়ে রৈখিক প্যাসেজ দেয়, এবং ক্রস-সংযোগগুলি তাদের একটি সার্কিটের সাথে সংযুক্ত করে। এই পদ্ধতিটি সাশ্রয়ী, ভাল-বোঝা যায়, এবং দ্রুত প্রয়োগ করা যায়৷ টুলমেকার ছেদ করা গর্তগুলি ড্রিল করে, অব্যবহৃত প্রান্তগুলিকে প্লাগ করে এবং সক্রিয় পথগুলিকে জলের বহুগুণে সংযুক্ত করে। তুলনামূলকভাবে সমতল বা মৃদুভাবে বাঁকা জ্যামিতি সহ অংশগুলির জন্য, সোজা চ্যানেলগুলি আরও উন্নত বিকল্পগুলির ব্যয়ের একটি ভগ্নাংশে পর্যাপ্ত শীতলতা প্রদান করে।
সীমাবদ্ধতা জ্যামিতিক। সরল রেখাগুলি বাঁকা পৃষ্ঠগুলি অনুসরণ করতে পারে না। যখন অংশ জ্যামিতিতে গভীর ড্র, টাইট রেডিআই, বা পরিবর্তনশীল ক্রস-বিভাগ অন্তর্ভুক্ত থাকে, তখন একটি ড্রিল করা চ্যানেল এবং ডাই এর কার্যকারী পৃষ্ঠের মধ্যে দূরত্ব উল্লেখযোগ্যভাবে পরিবর্তিত হয়। কিছু এলাকা শীতল জলের কাছাকাছি বসে এবং দ্রুত নিভে যায়। অন্যরা অনেক দূরে, হট স্পট তৈরি করে যেখানে তাপ থাকে। কগরম স্ট্যাম্পিং টুল কুলিং উপর কেস স্টাডিদেখায় যে চ্যানেলের অবস্থান এবং ব্যাসের পুনরাবৃত্তিমূলক সমন্বয় সমস্ত কার্যক্ষেত্রে 200 ডিগ্রি সেলসিয়াসের নিচে পৃষ্ঠের তাপমাত্রা রাখতে প্রয়োজন, এমনকি তুলনামূলকভাবে সরল বিমের জ্যামিতির জন্যও।
কনফর্মাল কুলিং চ্যানেলগুলি একটি সামঞ্জস্যপূর্ণ গভীরতায় ডাই পৃষ্ঠের কনট্যুর অনুসরণ করে এই সমস্যার সমাধান করে। কাজের মুখ থেকে অভিন্ন দূরত্ব বজায় রাখতে চ্যানেলগুলি বক্ররেখা, কোণ এবং তিন মাত্রায় লুপ করে। এগুলি তৈরির জন্য হয় সংযোজন পদ্ধতির প্রয়োজন হয় যেমন নির্বাচনী লেজার গলানো বা একটি সেগমেন্টেড ডাই পদ্ধতির যেখানে পৃথক বিভাগগুলি চ্যানেলের খাঁজ দিয়ে মিলিত হয়, তারপরে একত্রিত করা হয়। গবেষণায় দেখা গেছে যে কনফর্মাল চ্যানেলগুলি প্রথাগত ড্রিল করা সার্কিটের তুলনায় উৎপাদন চক্রের সময়কে 25 শতাংশ পর্যন্ত কমাতে পারে, পাশাপাশি টুল পৃষ্ঠ জুড়ে আরও বেশি তাপমাত্রা বন্টন তৈরি করে।
ট্রেডঅফ খরচ হয়. কনফর্মাল চ্যানেলের সাথে সংযোজিতভাবে তৈরি ডাই ইনসার্টগুলি বড়-স্ট্যাম্পিং মোল্ডের জন্য ব্যয়বহুল থাকে এবং বেশিরভাগ মেটাল প্রিন্টিং সিস্টেমের বিল্ড ভলিউম ইনসার্টের আকারকে সীমাবদ্ধ করে। অনেক মেটাল স্ট্যাম্পিং টুল এবং ডাই অ্যাপ্লিকেশনের জন্য একটি ব্যবহারিক মধ্যম স্থল হল সেগমেন্টেড পন্থা: ডাইকে ভাগে ভাগ করুন, মিল কুলিং পাথগুলিকে মিলনের মুখগুলিতে বিভক্ত করুন, তারপরে একসাথে বোল্ট বা ডোয়েল করুন। এটি বন্দুক ড্রিলিংয়ের চেয়ে বেশি ডিজাইনের স্বাধীনতা দেয় যখন সংযোজন উত্পাদনের সম্পূর্ণ খরচ এড়ানো যায়।
নকশা পরামিতি যে কর্মক্ষমতা চালনা
চ্যানেলের ধরন নির্বিশেষে, চারটি পরামিতি শীতল করার কার্যকারিতা নিয়ন্ত্রণ করে: ব্যাস, ব্যবধান, গভীরতা-থেকে-পৃষ্ঠের দূরত্ব, এবং প্রবাহের হার। এগুলি একে অপরের সাথে এমনভাবে যোগাযোগ করে যা সাবধানে ভারসাম্যের দাবি করে। চ্যানেলগুলিকে পৃষ্ঠের কাছাকাছি আনুন এবং আপনি তাপ নিষ্কাশনের উন্নতি ঘটান, তবে আপনি চ্যানেল এবং ডাই ফেসের মধ্যে স্ট্রাকচারাল স্টিলও কমিয়ে দেন, তাপীয় ক্লান্তি ক্র্যাকিংয়ের ঝুঁকি বাড়ায়। চ্যানেলগুলি প্রশস্ত করুন এবং আপনি আরও জলের পরিমাণ সরান, তবে আপনি ডাই বডিকে দুর্বল করে দেন এবং সংলগ্ন চ্যানেলগুলিকে কতটা কাছাকাছি রাখা যায় তা সীমিত করেন।
অভিজ্ঞ টুলমেকাররা ডিজাইনের নিয়মগুলির একটি সেট অনুসরণ করে যা কাঠামোগত স্থায়িত্বের বিরুদ্ধে তাপ কর্মক্ষমতা ভারসাম্য রাখে:
- চ্যানেলের ব্যাস সাধারণত 8 থেকে 12 মিমি পর্যন্ত হয় স্বয়ংচালিত প্রেস হার্ডেনিং ডাই, স্কেল টু ডাই সাইজ এবং উপলব্ধ কুল্যান্ট প্রবাহের জন্য।
- সংলগ্ন চ্যানেলগুলির মধ্যে ব্যবধান 3D এবং 5D (চ্যানেলের ব্যাসের তিন থেকে পাঁচ গুণ) মধ্যে হওয়া উচিত যাতে তাপমাত্রার যুক্তিসঙ্গত অভিন্নতা অর্জনের সময় কাঠামোগত অখণ্ডতা বজায় থাকে।
- ডাই সারফেস থেকে চ্যানেল সেন্টারলাইন পর্যন্ত গভীরতা সাধারণত 2D এবং 3D এর মধ্যে থাকে। কাছাকাছি বসানো শীতলতা উন্নত করে কিন্তু পৃষ্ঠ এবং চ্যানেল প্রাচীর মধ্যে ক্র্যাকিং ত্বরান্বিত.
- অশান্ত প্রবাহ নিশ্চিত করতে কুল্যান্ট প্রবাহের বেগ সমস্ত চ্যানেলে 1 m/s এর বেশি হওয়া উচিত, যা লেমিনার অবস্থার তুলনায় নাটকীয়ভাবে তাপ স্থানান্তরকে উন্নত করে।
- সমান্তরাল চ্যানেল সার্কিটগুলিকে অবশ্যই ভারসাম্যপূর্ণ হতে হবে যাতে কোনও একক পাথ তার প্রতিবেশীদের তুলনায় উল্লেখযোগ্যভাবে কম বা বেশি প্রবাহ বহন করতে না পারে, স্থানীয় হট স্পটগুলিকে অসম শীতল হতে বাধা দেয়।
- সম্পূর্ণ মার্টেনসিটিক রূপান্তরের জন্য পর্যাপ্ত নির্গমন হার নিশ্চিত করার জন্য নিভানোর পরে সর্বোচ্চ অনুমোদিত পৃষ্ঠের তাপমাত্রা 200 ডিগ্রি সেলসিয়াসের নিচে থাকা উচিত।
থেকে এই নির্দেশিকাকনফরমাল কুলিং চ্যানেল গবেষণাএবং উত্পাদন অনুশীলন শুরু পয়েন্ট প্রতিনিধিত্ব করে। চূড়ান্ত পরামিতিগুলি তাপীয় সিমুলেশনের মাধ্যমে যাচাই করা হয় এবং আদর্শভাবে, ট্রাইআউট রানের সময় থার্মোগ্রাফিক পরিমাপের মাধ্যমে নিশ্চিত করা হয়।
চক্র সময় এবং অংশ গুণমান উপর প্রভাব
কুলিং চ্যানেল প্লেসমেন্ট সরাসরি নিয়ন্ত্রন হারের অভিন্নতা নিয়ন্ত্রণ করে, এবং নিভানোর হার অভিন্নতা নির্ধারণ করে যে সমাপ্ত অংশটি জুড়ে সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য অর্জন করে কিনা। যখন ডাই পৃষ্ঠের সমস্ত এলাকা লক্ষ্য তাপমাত্রার সীমার মধ্যে বসে, তখন ফাঁকা স্থানের প্রতিটি অঞ্চল 27 কে/সেকেন্ডের বেশি হারে শীতল হয়, এবং ফলস্বরূপ মাইক্রোস্ট্রাকচারটি সমানভাবে মার্টেনসিটিক হয়। বৈধ হট স্ট্যাম্পিং টুল কুলিং সিস্টেম থেকে উৎপাদন ডেটা নিশ্চিত করে যে সঠিকভাবে ডিজাইন করা চ্যানেলগুলি 400 থেকে 550 এইচভি রেঞ্জের মধ্যে ধারাবাহিকভাবে ভিকার কঠোরতা সহ অংশগুলি এবং 1300 থেকে 1650 MPa এর মধ্যে প্রসার্য শক্তি দেয়।
দরিদ্র শীতল নকশা বিপরীত উত্পাদন. হট স্পট, এমন এলাকা যেখানে ডাই সারফেস 200 ডিগ্রি সেলসিয়াস ছাড়িয়ে যায়, খুব ধীরে ধীরে নিভে যায়। এই অঞ্চলগুলির ফাঁকা মার্টেনসাইটের পরিবর্তে বেনাইট বা ফেরাইট গঠন করতে পারে, অসামঞ্জস্যপূর্ণ কঠোরতার সাথে নরম দাগ তৈরি করে। এই নরম অঞ্চলগুলি খালি চোখে অদৃশ্য তবে লেজার ট্রিমিংয়ের পরে মাত্রিক অস্থিরতা হিসাবে দেখায়, বা আরও খারাপ, ক্র্যাশ কর্মক্ষমতাতে কাঠামোগত দুর্বলতা হিসাবে। স্প্রিংব্যাক বৃদ্ধি পায় কারণ অংশটি অসমভাবে সঙ্কুচিত হয় কারণ বিভিন্ন অঞ্চল বিভিন্ন হারে শীতল হয়, অবশিষ্ট চাপে লক করে যা অংশটি ছাঁটা বা একত্রিত করার সময় মুক্তি পায়।
সাইকেল সময় সরাসরি ক্ষতিগ্রস্থ হয়। যদি কুলিং সিস্টেমটি যথেষ্ট দ্রুত তাপ বের করতে না পারে, তবে প্রেসকে অবশ্যই স্ট্রোকের নীচের অংশে দীর্ঘক্ষণ থাকতে হবে। বসবাসের সময়ের প্রতিটি অতিরিক্ত সেকেন্ড থ্রুপুট হ্রাস করে এবং অংশ প্রতি খরচ বাড়ায়। বিপরীতভাবে, অভিন্ন তাপমাত্রা বন্টন সহ একটি ভালভাবে ডিজাইন করা চ্যানেল সিস্টেমটি প্রেস লাইন থেকে সর্বাধিক উত্পাদনশীলতা টেনে ধাতুবিদ্যার লক্ষ্যগুলি পূরণ করার সময় সর্বনিম্ন সম্ভাব্য নিভানোর সময় দেয়।
একটি ভাল কুলিং ডিজাইন এবং একটি দুর্দান্ত ডিজাইনের মধ্যে ব্যবধান প্রায়শই সিমুলেশনে নেমে আসে, যা ঠিক যেখানে ডাই ইঞ্জিনিয়ারিং পদ্ধতির পরবর্তী স্তরটি উঠে আসে।
সারফেস ট্রিটমেন্ট এবং প্রতিরক্ষামূলক আবরণ ব্যাখ্যা করা হয়েছে
কুলিং চ্যানেলগুলি বাল্ক তাপ নিষ্কাশন পরিচালনা করে, তবে ডাই সারফেস নিজেই প্রতিটি গঠন চক্রের ক্ষতি বহন করে। এটি চরম তাপমাত্রায় অক্সাইড-স্কেল করা ফাঁকা স্থানগুলির সাথে যোগাযোগ করে, গরম স্ট্যাম্পিং ধাতুটি মুখ জুড়ে প্রবাহিত হওয়ার সাথে সাথে স্লাইডিং ঘর্ষণ সহ্য করে এবং প্রতিবার একটি নতুন অংশ প্রবেশ করার সময় তাপীয় শক শোষণ করে। পৃষ্ঠ সুরক্ষা ব্যতীত, এমনকি প্রিমিয়াম টুল স্টিলগুলি তাদের বেস উপাদান বৈশিষ্ট্যগুলির চেয়ে অনেক তাড়াতাড়ি ক্ষয়, ফাটল এবং অবনমিত হয়। সারফেস ট্রিটমেন্ট এবং লেপগুলি যোগাযোগ অঞ্চলকে শক্ত করে, ঘর্ষণ কমিয়ে এবং পরিধানকে ত্বরান্বিত করে এমন রাসায়নিক বিক্রিয়াগুলিকে অবরুদ্ধ করে ডাই লাইফকে প্রসারিত করে।
দীর্ঘায়ু মরতে নাইট্রাইডিং এবং এর ভূমিকা
নাইট্রাইডিং হল একটি প্রসারণ-ভিত্তিক শক্ত হওয়ার প্রক্রিয়া যা তুলনামূলকভাবে কম তাপমাত্রায়, সাধারণত প্রায় 950 ডিগ্রি ফারেনহাইট (510 ডিগ্রি সেলসিয়াস) নাইট্রোজেন পরমাণুকে ডাই পৃষ্ঠে প্রবেশ করায়। স্তরের উপরে বসে থাকা আবরণগুলির বিপরীতে, নাইট্রাইডিং ইস্পাতের মধ্যেই একটি ধাতব বন্ধন তৈরি করে। নাইট্রোজেন ক্রোমিয়াম, ভ্যানাডিয়াম এবং মলিবডেনামের মতো মিশ্র উপাদানগুলির সাথে বিক্রিয়া করে যা ইতিমধ্যেই টুল স্টিলে উপস্থিত রয়েছে, সরাসরি পৃষ্ঠ স্তরের মধ্যে CrN এর মতো শক্ত নাইট্রাইড যৌগ গঠন করে। ফলাফল হল একটি শক্ত কেস যা ডাইতে কোনো পরিমাপযোগ্য মাত্রিক পরিবর্তন ছাড়াই পৃষ্ঠের কঠোরতা 58 HRC ছাড়িয়ে যায়।
দুটি প্রাথমিক পদ্ধতি আধিপত্য। গ্যাস নাইট্রাইডিং বর্ধিত বসবাসের সময়ে নিয়ন্ত্রিত তাপমাত্রায় একটি অ্যামোনিয়া-সমৃদ্ধ বায়ুমণ্ডল ব্যবহার করে। প্লাজমা নাইট্রাইডিং, যাকে আয়ন নাইট্রাইডিংও বলা হয়, নাইট্রোজেন বিস্তারকে ত্বরান্বিত করতে একটি নাইট্রোজেন-সমৃদ্ধ কম-চাপের বায়ুমণ্ডলে একটি গ্লো ডিসচার্জ ব্যবহার করে। প্লাজমা নাইট্রাইডিং-এ, ডাই কম্পোনেন্ট এবং ফার্নেস প্রাচীরের মধ্যে প্রয়োগ করা একটি ভোল্টেজ অংশের চারপাশে উচ্চ আয়নাইজেশন তৈরি করে, গ্যাস পদ্ধতির অনুমতি দেওয়ার চেয়ে সক্রিয় নাইট্রোজেনকে পৃষ্ঠের মধ্যে বোমাবর্ষণ করে।
সাধারণ কেসের গভীরতা 0.0006 ইঞ্চি (15 মাইক্রন) থেকে 0.0035 ইঞ্চি (প্রায় 90 মাইক্রন) পর্যন্ত হয়ে থাকে, যা আবেদনের প্রয়োজনীয়তা এবং পুনঃচিকিৎসার পূর্বে নির্ধারিত পরিষেবার ব্যবধানের উপর নির্ভর করে। প্লাজমা নাইট্রাইডিং দিয়ে চিকিত্সা করা H-13 স্ট্যাম্পের উপর গবেষণায় দেখা গেছে যে পৃষ্ঠের কঠোরতা 589 HV থেকে বেড়েছে1130 HV, কার্যকরভাবে সাবস্ট্রেট কঠোরতা দ্বিগুণ. এই শক্ত স্তরটি অক্সাইড স্কেল দ্বারা সৃষ্ট আঠালো পরিধানের সাথে সরাসরি লড়াই করে যা প্রেস শক্ত করার সময় উত্তপ্ত ফাঁকা জায়গায় তৈরি হয়। যখন একটি 900-ডিগ্রি বোরন ইস্পাত ফাঁকা ডাইটির সাথে যোগাযোগ করে, তখন এর পৃষ্ঠের অক্সাইড স্তরটি সূক্ষ্ম ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্রিটের মতো কাজ করে। নাইট্রাইডেড কেস এই ঘর্ষণটিকে অপরিশোধিত টুল স্টিলের চেয়ে অনেক ভালোভাবে প্রতিরোধ করে, প্রগতিশীল উপাদানের ক্ষতিকে ধীর করে যা শেষ পর্যন্ত ডাই জ্যামিতিকে অবনমিত করে।
একটি গুরুত্বপূর্ণ বিবেচনা: নাইট্রাইডিং বিদ্যমান পৃষ্ঠের অবস্থা সংরক্ষণ করে। একটি ভাল-প্রস্তুত ধাতব স্ট্যাম্প ডাই সারফেস তার জ্যামিতি অক্ষত রেখে প্রক্রিয়া থেকে উদ্ভূত হয়, তবে দুর্বল রেডিআই বা টুল চিহ্নের মতো যেকোনও-বিদ্যমান ত্রুটিগুলিও সংরক্ষণ করা হয়। নাইট্রাইডিংয়ের আগে সারফেস প্রস্তুত করা যতটা গুরুত্বপূর্ণ ততটা চিকিত্সা নিজেই।
চরম অবস্থার জন্য PVD এবং CVD আবরণ
যেখানে নাইট্রাইডিং সাবস্ট্রেটকে ভেতর থেকে পরিবর্তন করে, সেখানে ভৌত বাষ্প জমা (PVD) এবং রাসায়নিক বাষ্প জমা (CVD) ডাই পৃষ্ঠের উপরে স্বতন্ত্র আবরণ স্তর যুক্ত করে। এই পাতলা-ফিল্ম আবরণগুলি, সাধারণত 1 থেকে 5 মাইক্রন পুরু, টুল স্টিল এবং প্রতিকূল গঠনের পরিবেশের মধ্যে একটি বাধা প্রদান করে৷ তারা ঘর্ষণ কমায়, অক্সিডেশন প্রতিরোধ করে এবং তাপীয় ক্লান্তি ক্র্যাকিং থেকে রক্ষা করে যা চক্রীয় তাপ লোডিংয়ের অধীনে প্রচার করে।
স্ট্যাম্পের জন্য সবচেয়ে সাধারণ PVD আবরণগুলি হট ফর্মিং অ্যাপ্লিকেশনগুলিতে মারা যায়:
- CrN (ক্রোমিয়াম নাইট্রাইড): 0.5 এর কাছাকাছি ঘর্ষণ কম সহগ সহ রাসায়নিক এবং তাপ প্রতিরোধের প্রদান করে, ভাল অক্সিডেশন প্রতিরোধের, এবং বেধ সাধারণত 1 থেকে 4 মাইক্রন পর্যন্ত। CrN প্রায় 700 ডিগ্রী সেলসিয়াসে অক্সিডাইজ করে, এটিকে মাঝারি-তাপমাত্রার প্রয়োগের জন্য উপযুক্ত করে তোলে কিন্তু সম্পূর্ণ প্রেস শক্ত হওয়ার পরিস্থিতিতে সীমাবদ্ধ করে।
- TiAlN (টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড): উচ্চ তাপমাত্রায় একটি প্রতিরক্ষামূলক Al2O3 স্তর তৈরি করার জন্য অ্যালুমিনিয়ামকে অন্তর্ভুক্ত করে, যা আবরণে আরও অক্সিজেন প্রসারণকে বাধা দেয়। অক্সিডেশন শুরু হওয়ার আগে AlTiN-ভিত্তিক আবরণগুলি প্রায় 900 ডিগ্রি সেলসিয়াস পর্যন্ত স্থিতিশীল থাকে, যা প্রেস হার্ডনিং পরিবেশের জন্য তাদের আরও উপযুক্ত করে তোলে।
- AlCrN (অ্যালুমিনিয়াম ক্রোমিয়াম নাইট্রাইড): স্থিতিশীল অক্সাইড স্তর গঠন করে উন্নত তাপমাত্রায় চমৎকার অক্সিডেশন প্রতিরোধের প্রস্তাব করে। শিল্প পরীক্ষাগুলি দেখায় যে AlCrN{1}}ভিত্তিক আবরণ সরবরাহ করেপরিধানের হার 10-9 mm3N-1m-1 পরিসরে, মাত্রার আদেশ uncoated টুল ইস্পাত পৃষ্ঠতলের চেয়ে ভাল.
পিভিডি প্রক্রিয়াগুলি তুলনামূলকভাবে কম তাপমাত্রায় কাজ করে, প্রায় 350 থেকে 450 ডিগ্রি সেলসিয়াস, যার মানে তারা শেষ ডাইতে ন্যূনতম বিকৃতি ঘটায়। প্রাথমিক আবরণটি পরে যাওয়ার পরে এটি রিকোটিংকে ব্যবহারিক করে তোলে। একটি সাধারণ রিকোটিং ব্যবধান উৎপাদনের পরিমাণ এবং গঠনের ক্রিয়াকলাপের তীব্রতার উপর নির্ভর করে, কিন্তু অনেক দোকান প্রেস হার্ডনিং স্ট্যাম্প মারা যাওয়ার জন্য প্রতি 20,000 থেকে 50,000 সাইকেলে স্ট্রিপিং এবং রিকোটিং করার পরিকল্পনা করে।
CVD আবরণ, বিপরীতে, অনেক বেশি তাপমাত্রায় জমা হয়, প্রায় 1925 ডিগ্রি ফারেনহাইট (1050 ডিগ্রি সেলসিয়াস)। এই উন্নত প্রক্রিয়াকরণ তাপমাত্রা সাবস্ট্রেটের কঠোরতা এবং মাত্রাকে প্রভাবিত করতে পারে, সিভিডিকে প্রাথমিকভাবে এমন অ্যাপ্লিকেশনগুলিতে সীমাবদ্ধ করে যেখানে লেপের পরে ডাই সম্পূর্ণ পুনঃ{3}}তাপ চিকিত্সার মধ্য দিয়ে যেতে পারে। সুবিধা হল উচ্চতর আনুগত্য এবং মোটা, আরও জটিল আবরণ আর্কিটেকচার জমা করার ক্ষমতা যা PVD প্রতিলিপি করতে পারে না।
একটি শক্তিশালী পদ্ধতি একটি ডুপ্লেক্স চিকিত্সার উভয় পদ্ধতিকে একত্রিত করে: প্লাজমা নাইট্রাইডিং এর পরে পিভিডি আবরণ। নাইট্রাইডেড স্তরটি নরম স্তর এবং শক্ত কিন্তু পাতলা PVD ফিল্মের মধ্যে একটি শক্ত, মধ্যবর্তী সমর্থন জোন সরবরাহ করে। গবেষণা দেখায় যে H-13 ইস্পাতের এই দ্বৈত পদ্ধতির ফলন কঠোরতার মান অপরিশোধিত H-13 থেকে পাঁচ থেকে ছয় গুণ বেশি এবং একা নাইট্রাইডিংয়ের চেয়ে দুই থেকে তিন গুণ বেশি প্রতিরোধের পরিধান করে। প্লাজমা নাইট্রাইড স্তর সাবস্ট্রেট এবং আবরণের মধ্যে স্ট্রেস গ্রেডিয়েন্ট কমিয়ে দেয়, যা তাপীয় সাইক্লিং অবস্থার অধীনে আনুগত্য এবং লোড বহন ক্ষমতাকে উল্লেখযোগ্যভাবে উন্নত করে যা গরম স্ট্যাম্পিং ধাতু গঠন আরোপ করে।
আপনার আবেদনের জন্য সঠিক চিকিত্সা নির্বাচন করা
একটি নির্দিষ্ট ধাতব স্ট্যাম্প ডাই অ্যাপ্লিকেশনের সাথে একটি পৃষ্ঠের চিকিত্সার মিল করার জন্য চারটি ভেরিয়েবলের ওজন প্রয়োজন: ডাই উপাদান, অপারেটিং তাপমাত্রা, উত্পাদনের পরিমাণ এবং স্তরটি তৈরি করা হচ্ছে।
ধাতুবিদ্যা নীতি ড্রাইভিং নির্বাচন সোজা. 900 ডিগ্রি সেলসিয়াসের বেশি তাপমাত্রায়, উত্তপ্ত ফাঁকা জায়গায় অক্সাইড স্কেল দ্রুত তৈরি হয়। এই স্কেল শক্ত, ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং রাসায়নিকভাবে প্রতিক্রিয়াশীল। প্রতিটি গঠনকারী স্ট্রোক ডাই সারফেস জুড়ে স্কেল টেনে আনে, একই সাথে আঠালো এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান উভয়ই উৎপন্ন করে। সারফেস ট্রিটমেন্টকে অবশ্যই উভয় প্রক্রিয়ার দিকেই লক্ষ্য রাখতে হবে: কঠোরতা ঘর্ষণ প্রতিরোধ করে, যখন কম-ঘর্ষণ আবরণ আঠালো উপাদান স্থানান্তরকে হ্রাস করে।
প্রেস হার্ডেনিং ডাইস অস্টেনিটাইজড ব্ল্যাঙ্কের সাথে সরাসরি যোগাযোগে কাজ করার জন্য, পৃষ্ঠের চিকিত্সার তাপীয় থ্রেশহোল্ড সিদ্ধান্তকারী ফ্যাক্টর হয়ে ওঠে। CrN একাই পূর্ণ-তাপমাত্রা প্রেস হার্ডনিং থেকে বাঁচতে পারে না কারণ এর জারণ সীমা 700 ডিগ্রি সেলসিয়াস ফাঁকা যোগাযোগের তাপমাত্রার নিচে পড়ে। AlTiN বা AlCrN আবরণ সেই সীমাটিকে 900 ডিগ্রি সেলসিয়াসে ঠেলে দেয়, যা কাজের পরিসরকে কভার করে। ডুপ্লেক্স ট্রিটমেন্ট (নাইট্রাইডিং প্লাস পিভিডি) সর্বোত্তম সামগ্রিক কর্মক্ষমতা প্রদান করে কারণ তারা একাধিক স্কেলে রক্ষা করে: নাইট্রাইড জোন সাবস্ট্রেট সাপোর্ট এবং ক্র্যাক প্রতিরোধকে পরিচালনা করে যখন পিভিডি স্তর পৃষ্ঠের ঘর্ষণ এবং অক্সিডেশন পরিচালনা করে।
100 থেকে 200 ডিগ্রী সেলসিয়াসে কাজ করা আলংকারিক স্ট্যাম্পের জন্য, গণনা সম্পূর্ণরূপে স্থানান্তরিত হয়। তাপীয় ক্লান্তি প্রাথমিক উদ্বেগ নয়। পরিবর্তে, ফয়েল বাহক, কাগজের তন্তু বা প্লাস্টিকের সাবস্ট্রেটের সাথে বারবার সংস্পর্শ থেকে পরুন ধীরে ধীরে ধারালো প্রান্তগুলি গোলাকার হয়ে যায় এবং বিশদটি হ্রাস পায়। হার্ড ক্রোম প্লেটিং ছিল প্রথাগত উত্তর, কিন্তু অনেক অপারেশন রক্ষণাবেক্ষণের মধ্যে দীর্ঘ বিরতির জন্য নাইট্রাইডিং বা পাতলা পিভিডি ফিল্মের দিকে সরে যাচ্ছে।
নিম্নলিখিত সারণী সমালোচনামূলক নির্বাচন পরামিতি জুড়ে উপলব্ধ চিকিত্সা বিকল্পগুলির তুলনা করে:
| চিকিত্সার ধরন | পদ্ধতি | সর্বোচ্চ পরিষেবা টেম্প | সাধারণ বেধ/গভীরতা | প্রত্যাশিত জীবনের উন্নতি | খরচের স্তর | জন্য সেরা |
|---|---|---|---|---|---|---|
| গ্যাস নাইট্রাইডিং | ডিফিউশন | ~500 ডিগ্রি সেলসিয়াস (সাবস্ট্রেট-সীমিত) | 15-90 মাইক্রন কেসের গভীরতা | 2x পরিধান জীবন বনাম চিকিত্সাহীন | নিম্ন-মাঝারি | সাধারণ ডাই হার্ডনিং, মাঝারি উত্পাদন ভলিউম |
| প্লাজমা নাইট্রাইডিং | ডিফিউশন (আয়ন বোমাবর্ষণ) | ~500 ডিগ্রি সেলসিয়াস (সাবস্ট্রেট-সীমিত) | 50-200 মাইক্রন কেসের গভীরতা | 2-3x পরিধান জীবন বনাম চিকিত্সাহীন | মাঝারি | নির্ভুলতা মারা যায় শূন্য বিকৃতি, নির্বাচনী চিকিত্সা প্রয়োজন |
| PVD CrN | শারীরিক বাষ্প জমা | ~700 ডিগ্রি সে | 1-4 মাইক্রন | 3-5x পরিধান জীবন বনাম চিকিত্সাহীন | মাঝারি | মাঝারি-তাপ গঠন, ডাই কাস্টিং, কম-ঘর্ষণ প্রয়োজন |
| PVD TiAlN/AlTiN | শারীরিক বাষ্প জমা | ~900 ডিগ্রি সে | 2-4 মাইক্রন | 4-6x পরিধান জীবন বনাম চিকিত্সাহীন | মাঝারি-উচ্চ | চাপ শক্ত হয়ে যাওয়া, উচ্চ-তাপমাত্রা তৈরি হচ্ছে |
| PVD AlCrN | শারীরিক বাষ্প জমা | ~900 ডিগ্রি সে | 2-5 মাইক্রন | 5-8x পরিধান জীবন বনাম চিকিত্সাহীন | উচ্চ | গুরুতর প্রেস শক্তকরণ, সর্বাধিক অক্সিডেশন প্রতিরোধের |
| ডুপ্লেক্স (PN + PVD) | নাইট্রিডিং এর পরে পিভিডি | ~900 ডিগ্রি সে | 50-200 মাইক্রন PN + 2-4 মাইক্রোন PVD | 6-10x পরিধান জীবন বনাম চিকিত্সাহীন | উচ্চ | উচ্চ-ভলিউম প্রেস শক্তকরণ, সর্বোচ্চ ডাই দীর্ঘায়ু |
| সিভিডি | রাসায়নিক বাষ্প জমা | ~1000+ ডিগ্রি সে | 5-15 মাইক্রন | 5-8x পরিধান জীবন বনাম চিকিত্সাহীন | উচ্চ | চরম অবস্থা, মৃত্যু যা পুনরায়{0}}তাপ চিকিত্সার অনুমতি দেয় |
উত্পাদনের পরিমাণ অর্থনৈতিক গণনাকে চালিত করে। 10,000 সাইকেল চালানো একটি ডাই ডুপ্লেক্স চিকিত্সার খরচকে ন্যায্যতা নাও দিতে পারে এবং একটি সাধারণ নাইট্রাইডিং পাস পর্যাপ্ত সুরক্ষা প্রদান করে। একটি ডাই 150,000 যন্ত্রাংশ উত্পাদন করবে বলে আশা করা হচ্ছে, তবে, একটি নাইট্রাইডেড বেসের উপর AlTiN বা AlCrN আবরণে অগ্রিম বিনিয়োগ থেকে প্রায় নিশ্চিতভাবে লাভবান হবে, কারণ প্রতিটি রিকোটিং চক্রের খরচ অকাল ডাই প্রতিস্থাপনের চেয়ে অনেক কম।
সারফেস ট্রিটমেন্ট হল ওয়ার্কপিসের সাথে যোগাযোগের আগে প্রতিরক্ষার শেষ লাইন। কিন্তু শুধুমাত্র প্রতিরক্ষা ব্যর্থতা প্রতিরোধ করে না। সময়ের সাথে সাথে মৃত্যুর প্রকৃতপক্ষে কীভাবে অবনতি হয় তা বোঝা, প্রতিটি ব্যর্থতার মোডের প্রাথমিক স্বাক্ষরগুলিকে স্বীকৃতি দেওয়া এবং সঠিক ব্যবধানে সঠিক রক্ষণাবেক্ষণের পদক্ষেপের সাথে সাড়া দেওয়াই শেষ পর্যন্ত একটি ডাইকে আলাদা করে যা প্রথম দিকে ব্যর্থ হওয়া থেকে তার সম্পূর্ণ সম্ভাবনায় পৌঁছে যায়।
অটোমোটিভ থেকে ফ্যাশন পর্যন্ত শিল্প জুড়ে অ্যাপ্লিকেশন
ডাই ম্যাটেরিয়াল, শীতল করার কৌশল এবং পৃষ্ঠের চিকিত্সা শুধুমাত্র সেই প্রেক্ষাপটে গুরুত্বপূর্ণ যা ডাই প্রকৃতপক্ষে উত্পাদন করে। হট স্ট্যাম্পিং মারার জন্য অ্যাপ্লিকেশনের পরিসর ক্র্যাশ-কয়েক কিলোগ্রাম ওজনের গাড়ির কাঠামো থেকে চামড়ার হ্যান্ডব্যাগে সূক্ষ্ম সোনার ফয়েল মনোগ্রাম পর্যন্ত বিস্তৃত। প্রতিটি শিল্প ডাই সূক্ষ্মতা, তাপ নিয়ন্ত্রণ, এবং স্থায়িত্বের একটি স্বতন্ত্র সমন্বয়ের দাবি করে, এবং এই প্রয়োগগুলি বোঝার-নির্দিষ্ট প্রয়োজনীয়তাগুলি ব্যাখ্যা করতে সাহায্য করে কেন নির্দিষ্ট ব্যর্থতার মোডগুলি একটি সেক্টরে আধিপত্য বিস্তার করে কিন্তু অন্যটিতে খুব কমই নিবন্ধন করে৷
স্বয়ংচালিত কাঠামোগত উপাদান
প্রেস হার্ডেনিং ডাইস আধুনিক যানবাহনে সবচেয়ে শক্তিশালী কাঠামোগত উপাদান তৈরি করে। B-স্তম্ভ, দরজার অনুপ্রবেশ বিম, বাম্পার শক্তিবৃদ্ধি, ছাদের রেলিং এবং টানেল শক্তিবৃদ্ধি সবই নির্ভর করে ডাইসের উপর যা একই সাথে বোরন স্টিলের ফাঁকা অংশগুলিকে অতি-উচ্চ-শক্তির অংশে পরিণত করে। এই উপাদানগুলিকে ক্র্যাশের সময় কেবিনের অনুপ্রবেশকে প্রতিহত করতে হবে যতটা সম্ভব কম ওজনের, একটি দ্বৈত চাহিদা যা কেবলমাত্র উত্পাদন স্কেলে শক্ত হওয়াকে সন্তুষ্ট করে।
এই স্থানের একটি উদীয়মান বিবর্তন হল টেইলর্ড টেম্পারিং, যাকে আংশিক প্রেস হার্ডেনিংও বলা হয়। পুরো অংশটিকে সমানভাবে নিভানোর পরিবর্তে, SoftZone টুলগুলিতে ইনসুলেশন প্লেট দ্বারা পৃথক করা দুটি বা তার বেশি স্বতন্ত্র ডাই জোন রয়েছে। একটি অংশ হল জল-সম্পূর্ণ মার্টেনসিটিক, উচ্চ-শক্তির উপাদান তৈরি করতে ঠান্ডা করা হয়। অন্যটিকে সক্রিয়ভাবে আনুমানিক 550 ডিগ্রি সেলসিয়াসে উত্তপ্ত করা হয়, যা সেই অঞ্চলে ফাঁকাকে ধীরে ধীরে শীতল হতে দেয় এবং উচ্চতর নমনীয়তা ধরে রাখে। ফলাফল হল একটি একক অংশ যেখানে অনুপ্রবেশ প্রতিরোধের জন্য হার্ড জোন রয়েছে এবং নরম অঞ্চলগুলির সাথে নিয়ন্ত্রিত বিকৃতির মাধ্যমে ক্র্যাশ এনার্জি শোষণ করার জন্য তৈরি করা হয়েছে। এই পদ্ধতিটি একক গঠনের ধাপে সুনির্দিষ্টভাবে মানানসই যান্ত্রিক বৈশিষ্ট্য সহ একশিলা উপাদান তৈরি করে, পৃথক শীট উপকরণগুলিকে একত্রে ঢালাই করার প্রয়োজনীয়তা দূর করে।
ডাই ইঞ্জিনিয়ারদের জন্য, টেইলর্ড টেম্পারিং অতিরিক্ত জটিলতার পরিচয় দেয়। ডাইকে অবশ্যই একই সাথে দুটি প্রতিযোগী তাপীয় ব্যবস্থা পরিচালনা করতে হবে, যা উত্তপ্ত এবং শীতল অঞ্চলের মধ্যে সীমানায় তাপীয় গ্রেডিয়েন্টকে তীব্র করে। এই গ্রেডিয়েন্টগুলি নিরোধক ইন্টারফেসে ক্লান্তি ক্র্যাকিংকে ত্বরান্বিত করে, উপাদান নির্বাচন এবং শীতল নকশাকে আরও গুরুত্বপূর্ণ করে তোলে।
প্যাকেজিং, ফ্যাশন, এবং ভোক্তা পণ্য
হট স্ট্যাম্পিংয়ের আলংকারিক দিকটি এমন শিল্পগুলিকে পরিবেশন করে যেখানে ভিজ্যুয়াল প্রভাব এবং ব্র্যান্ড উপলব্ধি ক্রয়ের সিদ্ধান্তগুলিকে চালিত করে। হট স্ট্যাম্প ফয়েল অ্যাপ্লিকেশন সাধারণ প্যাকেজিংকে প্রিমিয়াম শেলফ উপস্থিতিতে রূপান্তরিত করে। বিলাসবহুল পারফিউম বাক্স, ওয়াইন লেবেল, কসমেটিক কমপ্যাক্ট এবং উচ্চ-চকোলেট প্যাকেজিং সবই নির্ভর করে ধাতব বা হলোগ্রাফিক ফয়েলে চাপ দিয়ে উত্তপ্ত ডাইসের উপর।
ফ্যাশনের জন্য হট স্ট্যাম্পিং এটিকে চামড়ার পণ্য, হ্যান্ডব্যাগ, বেল্ট, মানিব্যাগ এবং জুতার আনুষাঙ্গিকগুলিতে আরও প্রসারিত করে। এখানে, ডাই বিস্তারিত প্রয়োজনীয়তা স্থানান্তর. একটি চামড়ার ক্লাচে একটি হট স্ট্যাম্প লোগো অবশ্যই সূক্ষ্ম সেরিফ ফন্ট এবং জটিল ব্র্যান্ড চিহ্নগুলিকে সাব-মিলিমিটার রেজোলিউশনে সাবস্ট্রেটকে ঝলসে না দিয়ে পুনরুত্পাদন করতে হবে৷ ডাই সারফেস ফিনিস সর্বাপেক্ষা গুরুত্বপূর্ণ হয়ে ওঠে কারণ কোনো টুলিং অসম্পূর্ণতা সরাসরি একটি পণ্যের দৃশ্যমান ত্রুটি হিসাবে স্থানান্তরিত হয় যা গ্রাহকরা হাতের দৈর্ঘ্যে পরিদর্শন করে।
সাবস্ট্রেট সামঞ্জস্যতা ডাই তাপমাত্রা এবং বাস করার সময় নির্বাচন নিয়ন্ত্রণ করে। কাগজ এবং পিচবোর্ড সামান্য উচ্চ তাপমাত্রা এবং দীর্ঘ যোগাযোগ সহ্য করে। প্লাস্টিক গলে যাওয়া বা ঝাঁকুনি এড়াতে সুনির্দিষ্ট তাপ নিয়ন্ত্রণের দাবি রাখে। পৃষ্ঠের ফাইবার না পুড়িয়ে পরিষ্কার ফয়েল আনুগত্য অর্জন করতে চামড়ার যত্নশীল ভারসাম্য প্রয়োজন। টেক্সটাইল, সবচেয়ে চ্যালেঞ্জিং সাবস্ট্রেট, অনিয়মিত বুনন টেক্সচার জুড়ে এমনকি চাপ বিতরণ প্রয়োজন। প্রতিটি উপাদান জোড়া নির্দিষ্ট ডাই তাপমাত্রা সেটিংস দাবি করে, এবং ফ্যাশন অ্যাপ্লিকেশনের জন্য হট স্ট্যাম্পিং প্রায়ই এই পরামিতিগুলিতে ডায়াল করা শুরু করার আগে কাস্টম টেস্টিং চালানোর প্রয়োজন হয়।
ইলেকট্রনিক্স এবং শিল্প চিহ্নিতকরণ
স্বয়ংচালিত কাঠামো এবং বিলাসবহুল পণ্যের বাইরে, হট স্ট্যাম্পিং একটি বিস্তৃত শিল্প চিহ্নিতকরণের ভূমিকা পালন করে। ইলেকট্রনিক ডিভাইস নির্মাতারা ব্র্যান্ডের লোগো, সার্টিফিকেশন চিহ্ন এবং প্লাস্টিকের হাউজিং এবং ঘেরে আলংকারিক ফিনিস প্রয়োগ করতে এগুলি ব্যবহার করে। অ্যাপ্লায়েন্স নির্মাতারা ধাতব চ্যাসিসে সিরিয়াল নম্বর এবং নিয়ন্ত্রক চিহ্নগুলি চিহ্নিত করে। মেডিকেল ডিভাইস কোম্পানিগুলি পলিমার হাউজিংগুলিতে লট কোড স্ট্যাম্প করে যেখানে কালি{3}}ভিত্তিক পদ্ধতিগুলি দূষণ বা দুর্বল আনুগত্যের ঝুঁকি রাখে।
প্লাস্টিকের আবাসনের জন্য একটি হট স্ট্যাম্প অবশ্যই সাবস্ট্রেট বিকৃতি ছাড়াই হাজার হাজার ইউনিট জুড়ে ধারাবাহিক ফলাফল প্রদান করবে। কনজিউমার ইলেকট্রনিক্স ক্যাসিংগুলি প্রায়শই পাতলা হয়-প্রাচীরযুক্ত এবং তাপ-সংবেদনশীল, যার অর্থ পরিষ্কার ফয়েল স্থানান্তর অর্জন এবং পৃষ্ঠের ক্ষতি হওয়ার মধ্যে ডাই টেম্পারেচার উইন্ডো সংকীর্ণ হতে পারে। প্লাস্টিক অ্যাপ্লিকেশনের জন্য শিল্প হট স্ট্যাম্পও আঁট নিবন্ধন নির্ভুলতা দাবি করে, যেহেতু লোগো এবং চিহ্নগুলি অবশ্যই আবাসনের ছাঁচে তৈরি বৈশিষ্ট্যগুলির সাথে যথাযথভাবে সারিবদ্ধ হতে হবে।
এই শিল্পগুলির প্রতিটি নির্দিষ্ট প্রয়োজনীয়তা বহন করে যা ডাই ডিজাইন এবং রক্ষণাবেক্ষণ পরিকল্পনাকে আকার দেয়:
- রেজিস্ট্রেশন নির্ভুলতা: ইলেকট্রনিক্স মার্কিং এর জন্য প্রায়ই 0.1 মিমি এর মধ্যে বসানো প্রয়োজন ঢালাই করা বৈশিষ্ট্যগুলির সাথে সারিবদ্ধ করার জন্য, কঠোর ফিক্সচারিং এবং সুনির্দিষ্ট ডাই অ্যালাইনমেন্ট সিস্টেমগুলি নির্দেশ করে৷
- সাবস্ট্রেটের সংবেদনশীলতা: পাতলা-প্রাচীরযুক্ত প্লাস্টিক এবং প্রলিপ্ত কাগজগুলির সংকীর্ণ তাপ সহনশীলতা জানালা থাকে, যা অস্বাভাবিকভাবে অভিন্ন পৃষ্ঠের তাপমাত্রার সাথে মারা যায়।
- উৎপাদনের গতি: প্যাকেজিং লাইনগুলি প্রতি মিনিটে 100+ ইম্প্রেশনে চলতে পারে, ডিমান্ডিং ডিস যা দ্রুত সাইক্লিং জুড়ে ক্ষয় ছাড়াই তাপীয় স্থিতিশীলতা বজায় রাখে।
- বিশদ রেজোলিউশন: ফ্যাশন এবং বিলাসবহুল অ্যাপ্লিকেশনগুলির জন্য একটি হট স্ট্যাম্প লোগোর জন্য সাব-মিলিমিটার প্রান্তের সংজ্ঞা প্রয়োজন, তামা বা পিতল মিরর-পলিশ করা পৃষ্ঠের সাথে মারা যায়৷
- স্থায়িত্বের প্রত্যাশা: প্রতি বছর লক্ষ লক্ষ চক্র চালিত শিল্প চিহ্নিত লাইনের প্রয়োজন হয় যা প্রান্ত রাউন্ডিং প্রতিরোধ করে এবং বর্ধিত প্রচারাভিযানের উপর সামঞ্জস্যপূর্ণ ছাপ গভীরতা বজায় রাখে।
এই সমস্ত অ্যাপ্লিকেশনগুলিকে যা সংযুক্ত করে তা হল একটি ভাগ করা বাস্তবতা: ডাইকে অবশ্যই ধারাবাহিকভাবে কাজ করতে হবে, চক্রের পর চক্র, এমন পরিস্থিতিতে যা সক্রিয়ভাবে এটিকে অবনমিত করতে কাজ করে। তাপীয় ক্লান্তি একটি প্রেস হার্ডেনিং ডাই ফাটল বা প্রান্ত পরিধান একটি ফয়েল স্ট্যাম্পিং ডাই এর সূক্ষ্ম বিবরণ বৃত্তাকার কিনা, মূল কারণটি তার নির্দিষ্ট তাপীয় এবং যান্ত্রিক পরিবেশের জন্য ডাইটি কতটা ভালভাবে ডিজাইন করা হয়েছিল তা প্রমাণ করে। এই মিথস্ক্রিয়াগুলি উত্পাদন সমস্যা হওয়ার আগে পূর্বাভাস দেওয়াই ঠিক যা ডাই ইঞ্জিনিয়ারিংয়ে সিমুলেশনের ক্রমবর্ধমান ভূমিকাকে চালিত করে।
ডাই ডিজাইনে CAE সিমুলেশন এবং থার্মাল ম্যানেজমেন্ট
একটি হট প্রেস স্ট্যাম্প ডাই উদ্দেশ্য অনুযায়ী কাজ করবে কিনা তা যাচাই করার একমাত্র উপায় ছিল শারীরিক পরীক্ষা। প্রকৌশলীরা টুলটি তৈরি করেন, ট্রায়াল পার্টস চালান, হট স্পট বা ক্র্যাকিং আবিষ্কার করেন, তারপর ইস্পাত পরিবর্তন করেন এবং আবার চেষ্টা করেন। প্রতিটি পুনরাবৃত্তি কয়েক সপ্তাহ এবং কয়েক হাজার ডলার খরচ করেছে। কম্পিউটার-এডেড ইঞ্জিনিয়ারিং সিমুলেশন এই ক্যালকুলাসটিকে মৌলিকভাবে পরিবর্তন করেছে যে কোনো ইস্পাত কাটার আগে প্রকৌশলীদের ব্যর্থতার ঝুঁকি ডিজিটালভাবে চিহ্নিত করতে দেয়।
কুলিং চ্যানেল বসানোর জন্য তাপীয় সিমুলেশন
সসীম উপাদান বিশ্লেষণ একটি গরম ফাঁকা এবং ডাই বডির মধ্যে তাপ স্থানান্তরকে মডেল করে, একাধিক পরপর প্রেস চক্রের পরে প্রতিটি পৃষ্ঠ জুড়ে তাপমাত্রা বন্টন ম্যাপিং করে। সিমুলেশনটি পুনরাবৃত্তিমূলক: এটি থার্মাল স্ট্যাম্পিং চক্রটি বারবার চালায় যতক্ষণ না ডাই একটি স্থির{1}} অবস্থায় পৌঁছায় যেখানে পরপর চক্রের মধ্যে তাপমাত্রার পার্থক্য একটি অভিসারী থ্রেশহোল্ডের নিচে নেমে আসে, সাধারণত পুনরাবৃত্তিগুলির মধ্যে প্রায় 2 ডিগ্রি সেলসিয়াস।
একটি একক চ্যানেল ড্রিল করার আগে এই পদ্ধতিটি ঠিক কোথায় হট স্পট তৈরি হবে তা প্রকাশ করে। স্বয়ংচালিত দরজার রশ্মি মারা যাওয়ার সাথে জড়িত একটি নথিভুক্ত ক্ষেত্রে, গবেষকরা দুটি-পর্যায়ের সিমুলেশন ওয়ার্কফ্লো ব্যবহার করেছেন৷ চ্যানেল বিন্যাস এবং ব্যাস নির্বাচন করার জন্য প্রথম পর্যায়ে সিমুলেশন সফ্টওয়্যার গঠনে আনুমানিক থার্মোমেকানিকাল বিশ্লেষণ চালানো হয়েছিল। দ্বিতীয় পর্যায়টি 3D ডাই মডেলে সম্পূর্ণ মিলিত তাপীয়-প্রবাহ CFD বিশ্লেষণ করে, টুল স্টিলের মাধ্যমে তাপ পরিবাহী এবং চ্যানেলের মাধ্যমে কুল্যান্ট প্রবাহ একই সাথে সমাধান করে। ফলাফল নিশ্চিত করেছে যে সর্বাধিক পৃষ্ঠের তাপমাত্রা সমস্ত কর্মক্ষেত্র জুড়ে 200 ডিগ্রি সেলসিয়াসের নিচে ছিল, বেশিরভাগ পৃষ্ঠতল 120 থেকে 150 ডিগ্রি সীমার মধ্যে পড়ে। ফিজিক্যাল টুলে থার্মোভিশন ক্যামেরার পরিমাপ পরে সিমুলেটেড মানগুলির 10 ডিগ্রি সেলসিয়াসের মধ্যে এই ভবিষ্যদ্বাণীগুলি নিশ্চিত করেছে।
যা এই পদ্ধতিটিকে শক্তিশালী করে তোলে তা হল প্রথম-পর্যায়ের বিশ্লেষণের গতি। একটি ডাই এবং পাঞ্চের জন্য আনুমানিক থার্মাল মডেল প্রস্তুত করতে এবং চালাতে প্রায় 8 ঘন্টা সময় লাগে, যা ইঞ্জিনিয়ারদের একাধিক চ্যানেল কনফিগারেশন দ্রুত পরীক্ষা করতে দেয়। সম্পূর্ণ CFD বিশ্লেষণ, যদিও অনেক বেশি সঠিক, প্রতি ডাই এবং পাঞ্চের সংমিশ্রণে আনুমানিক 80 ঘন্টা প্রয়োজন এবং উল্লেখযোগ্য কম্পিউটেশনাল রিসোর্স ব্যবহার করে। ব্যবহারিক কর্মপ্রবাহ উভয়কে একত্রিত করে: প্রথম পর্যায়ে চ্যানেল লেআউটে দ্রুত পুনরাবৃত্তি, তারপর দ্বিতীয় পর্যায়ে চূড়ান্ত নকশার বিস্তারিত বৈধতা।
সিমুলেশন এবং ডাই জ্যামিতি অপ্টিমাইজেশান গঠন
থার্মাল সিমুলেশন অ্যাড্রেস শীতল, কিন্তু ডাই সঠিকভাবে অংশ গঠন করা আবশ্যক. ক্র্যাশ-গঠন এবং গভীর-অঙ্কন সিমুলেশনগুলি ভবিষ্যদ্বাণী করে যে কীভাবে উপাদান ডাই সারফেস জুড়ে প্রবাহিত হয়, যেখানে পাতলা হওয়া নিরাপদ সীমা অতিক্রম করে এবং প্রেস খোলার পরে অংশটি কতটা স্প্রিংব্যাক প্রদর্শন করবে। এই ভবিষ্যদ্বাণীগুলি সরাসরি ডাই জ্যামিতি ক্ষতিপূরণ, ডাই সারফেসে অ্যাডজাস্ট করে যা টুলের আকৃতিকে আগে- বিকৃত করে যাতে স্প্রুং অংশটি তার নামমাত্র মাত্রায় অবতরণ করে।
কৌশলটি সিমুলেশন অনুশীলনকারীদের দ্বারা বর্ণিত একটি পদ্ধতিগত ক্রম অনুসরণ করেপরিমাপ, প্রশমিত, নিয়ন্ত্রণ, এবং ক্ষতিপূরণ. প্রথমত, সিমুলেশন প্রত্যাশিত স্প্রিংব্যাকের মাত্রা এবং ধরন পরিমাপ করে, এটি মোচড়, চ্যাপ্টা, পার্শ্ব-ওয়াল কার্ল, বা তেল ক্যানিং হিসাবে প্রকাশ পায়। তারপর, কয়েনিং রেডিআই বা ইস্ত্রি করা ফ্ল্যাঞ্জের মতো প্রক্রিয়া পরিবর্তনগুলি সবচেয়ে খারাপ বিকৃতিকে প্রশমিত করে। অবশেষে, ডাই সারফেসগুলি ক্ষতিপূরণ ভেক্টরগুলি পায় যা পূর্বাভাসিত স্প্রিংব্যাক দিকের বিপরীতে তাদের বাঁকিয়ে দেয়।
এই লুপ পুনরাবৃত্তিমূলক. প্রতিটি জ্যামিতি সংশোধন উপাদান প্রবাহ পরিবর্তন করে, যা স্ট্রেন বন্টন পরিবর্তন করে, যা স্প্রিংব্যাক পরিবর্তন করে। CAE-চালিত উন্নয়ন সাধারণত প্রথাগত নকশা-বিল্ড-ফিক্স পন্থাগুলির তুলনায় 30 থেকে 50 শতাংশ শারীরিক পরীক্ষা পুনরাবৃত্তি কমায়৷ উন্নত উচ্চ-শক্তির স্টিল এবং স্ট্যাম্প হট স্ট্যাম্পিং প্রক্রিয়ার জন্য, যেখানে উইন্ডোগুলি সংকীর্ণ এবং স্প্রিংব্যাক আরও গুরুতর, সিমুলেশন ঐচ্ছিক নয়। এই উপকরণগুলি প্রথমে ভার্চুয়াল বৈধতা ছাড়া নির্ভরযোগ্যভাবে তৈরি করা যায় না।
প্রক্রিয়া-প্যারামিটার সম্পর্ক
ডাই ডিজাইন পছন্দ বিচ্ছিন্নভাবে কাজ করে না। চ্যানেল প্লেসমেন্ট নিভে যাওয়ার হারকে প্রভাবিত করে, যা চক্রের সময়কে প্রভাবিত করে। চক্রের সময় পরবর্তী স্ট্রোকের শুরুতে ডাই পৃষ্ঠের তাপমাত্রাকে প্রভাবিত করে, যা তাপীয় ক্লান্তি জমাকে প্রভাবিত করে। জ্যামিতি গঠন যোগাযোগের চাপ বন্টনকে প্রভাবিত করে, যা স্থানীয় তাপ স্থানান্তরকে প্রভাবিত করে, যা অভিন্নতা নিভিয়ে বৃত্তাকারে ফিরে আসে। প্রতিটি পরামিতি একে অপরের সাথে সংযোগ করে।
বিচ্ছিন্নভাবে একটি প্যারামিটার অপ্টিমাইজ করা, চক্রের সময়, অংশের গুণমান, বা টুলের দীর্ঘায়ু, অন্য দুটির উপর এর প্রভাবের জন্য হিসাব না করে অনিবার্যভাবে একটি ডাই তৈরি করে যা আগে ব্যর্থ হয়, ধীর গতিতে চলে বা ত্রুটিপূর্ণ অংশ তৈরি করে।
সিমুলেশন এই ট্রেডঅফগুলিকে উৎপাদন সমস্যা হওয়ার আগেই দৃশ্যমান করে তোলে। প্রকৌশলীরা পরীক্ষা করতে পারেন যে চক্রের সময় 1-সেকেন্ডের হ্রাস যে কোনও ডাই জোনকে তার তাপীয় ক্লান্তি থ্রেশহোল্ডের উপরে ঠেলে দেয় কিনা। তারা যাচাই করতে পারে যে একটি জ্যামিতি ক্ষতিপূরণ যা মাত্রিক নির্ভুলতা উন্নত করে তাও একটি চাপ ঘনত্ব তৈরি করে যা হাতিয়ার জীবনকে ছোট করে। এই আন্তঃসংযুক্ত দৃশ্যটি ক্রমিক সিদ্ধান্ত- থেকে ডাই ইঞ্জিনিয়ারিংকে সিস্টেম-স্তরের অপ্টিমাইজেশানে রূপান্তরিত করে।
পরিশোধ ব্যক্তিগত ডাই কর্মক্ষমতা অতিক্রম প্রসারিত. কম ফিজিক্যাল ট্রাইআউট লুপের অর্থ হল দ্রুত সময়-উৎপাদনে-। আরও সঠিক ফার্স্ট-শট টুলের অর্থ হল লঞ্চের সময় কম পুনর্ব্যবহার এবং কম জরুরি ডাই মেরামত। এবং প্রতিটি সিদ্ধান্তকে সমর্থন করে সিমুলেশন ডেটা সহ ডিজাইন করা একটি ডাই উত্পাদন জীবন তার সর্বাধিক সম্ভাবনার কাছাকাছি শুরু করে, রক্ষণাবেক্ষণ দলগুলিকে একটি স্বাস্থ্যকর বেসলাইন দেয় যা থেকে অনিবার্য অবক্ষয় পরিচালনা করতে পারে।
রক্ষণাবেক্ষণ, ব্যর্থতার মোড এবং ডাই লাইফসাইকেল ব্যবস্থাপনা
সিমুলেশন এবং স্মার্ট ডিজাইন একটি ডাইকে সম্ভাব্য সর্বোত্তম স্টার্টিং পয়েন্ট দেয়, কিন্তু প্রতিটি টুল উৎপাদনে প্রবেশ করার মুহুর্ত থেকে অবনতি হয়। একটি ডাই যা তার পরিকল্পিত পরিষেবা জীবনে পৌঁছায় এবং যেটি প্রত্যাশিত আয়ুষ্কালের 25 শতাংশে বিপর্যয়মূলকভাবে ব্যর্থ হয় তার মধ্যে পার্থক্য প্রায় সবসময় প্রেস স্ট্রোকের মধ্যে যা ঘটে তার উপর নির্ভর করে: পরিদর্শন করা হয়েছে, সতর্কতা চিহ্নগুলি স্বীকৃত, এবং ছোট সমস্যাগুলির আগে রক্ষণাবেক্ষণের সিদ্ধান্তগুলি ব্যয়বহুল ব্যর্থতায় পরিণত হয়৷
প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী এবং পরিদর্শন পয়েন্ট
হট স্ট্যাম্পিং ডাইসের প্রতিরোধমূলক রক্ষণাবেক্ষণ হল নির্ধারিত কাজ যা স্ক্র্যাপ, ডাউনটাইম বা ডাই ড্যামেজ হওয়ার আগে স্বাভাবিক পরিধানকে নিয়ন্ত্রণ করে। এখানে মূল পার্থক্য গুরুত্বপূর্ণ:রক্ষণাবেক্ষণ অবস্থা সংরক্ষণ করে, যখন মেরামত ইতিমধ্যে ভাঙা কিছু পুনরুদ্ধার করে. যখন দোকান দুটিকে একত্রিত করে, তখন তারা প্রতিরোধের পরিবর্তে অগ্নিনির্বাপণ শেষ করে, এবং জরুরী মেরামতের লুকানো খরচ, যার মধ্যে রয়েছে গুণগত ছিটানো, দ্রুত চালান, অলস প্রেস টাইম, এবং ডিবাগিং, পরিকল্পিত রক্ষণাবেক্ষণের যে খরচ হবে তার চেয়ে অনেক বেশি।
প্রেস হার্ডনিং ডাইসের জন্য, চারটি গুরুত্বপূর্ণ সিস্টেমে রুটিন রক্ষণাবেক্ষণ কেন্দ্র:
- কুলিং চ্যানেল ফ্লাশিং: স্কেল এবং খনিজ আমানত প্রতিটি উত্পাদন স্থানান্তরের সাথে জল চ্যানেলের ভিতরে তৈরি হয়। চেক না করে রেখে, এই জমাগুলি প্রবাহকে সীমিত করে, স্থানীয় হট স্পট তৈরি করে এবং খুব তাপীয় ক্লান্তি ক্র্যাকিংকে ত্বরান্বিত করে যা এগুলি প্রতিরোধ করার জন্য ডিজাইন করা হয়েছিল। দুর্বল অ্যাসিড দ্রাবক বা উচ্চ-চাপের জল দিয়ে নিয়মিত ফ্লাশিং সম্পূর্ণ প্রবাহ ক্ষমতা বজায় রাখে। ফ্লাশ করার পরে, চ্যানেলগুলিকে বাতাসে-সংকুচিত বাতাসে শুকানো উচিত এবং একটি তেল ভিত্তিক প্রতিরক্ষামূলক স্তর দিয়ে প্রলেপ দেওয়া উচিত-যদি ডাইটি যে কোনও সময়ের জন্য অফলাইনে বসে থাকে।
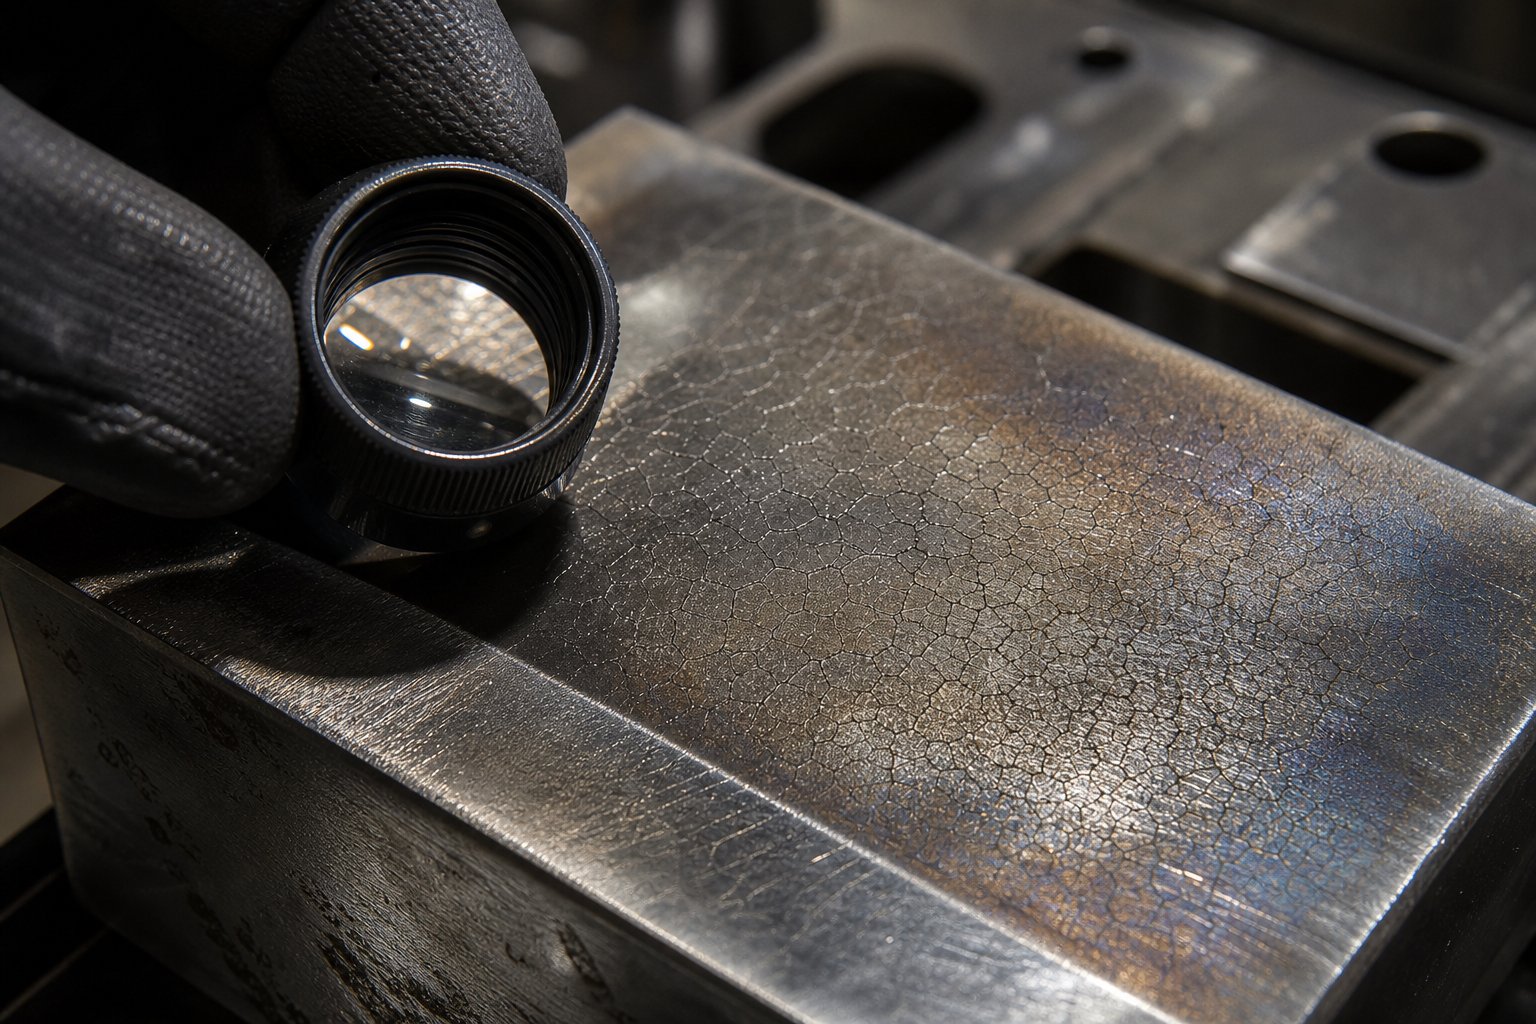
- তাপীয় ক্লান্তি ক্র্যাকিংয়ের জন্য পৃষ্ঠ পরিদর্শন: গঠনকারী পৃষ্ঠগুলির চাক্ষুষ এবং মাত্রিক পরীক্ষাগুলি তাপ পরীক্ষা করার প্রথম দিকের লক্ষণগুলি প্রকাশ করে, পৃষ্ঠের ফাটলগুলির সূক্ষ্ম নেটওয়ার্ক যা অবশেষে কাঠামোগত ব্যর্থতায় প্রচার করে। ডাই রেডিআই, কুলিং চ্যানেলের দেয়ালের কাছাকাছি অঞ্চল এবং সর্বাধিক যোগাযোগের চাপ সহ অঞ্চলগুলি অগ্রাধিকারের যোগ্য।
- ক্রিটিকাল ফর্মিং সারফেসগুলির ডাইমেনশনাল ভেরিফিকেশন: থার্মাল সাইক্লিং জমা হওয়ার সাথে সাথে ডাই সারফেসগুলি সূক্ষ্ম প্লাস্টিকের বিকৃতি বা স্থানীয় উপাদানের ক্ষতির মধ্য দিয়ে যেতে পারে যা আংশিক মাত্রাকে সহনশীলতার বাইরে সরিয়ে দেয়। বেসলাইন ডেটার বিরুদ্ধে নিয়মিত পরিমাপ অংশ প্রত্যাখ্যান থ্রেশহোল্ডে পৌঁছানোর আগেই ড্রিফট ক্যাচ করে।
- লুব্রিকেশন এবং ওয়াটার সিস্টেম চেক: নিশ্চিত করুন যে সমস্ত কুল্যান্ট সংযোগ, ফ্লো সেন্সর এবং ডিস্ট্রিবিউশন ম্যানিফোল্ড প্রতিটি চ্যানেল সার্কিটে সামঞ্জস্যপূর্ণ ভলিউম সরবরাহ করে। সমান্তরাল চ্যানেলগুলির মধ্যে ভারসাম্যহীন প্রবাহ একই তাপমাত্রার অ-অনুরূপতা তৈরি করে যা দুর্বল প্রাথমিক নকশা হবে।
হট ফয়েল স্ট্যাম্পিং মারা যায় এবং আলংকারিক অ্যাপ্লিকেশনগুলিতে প্রিন্টিং ডাইস ব্যবহার করা হয়, রক্ষণাবেক্ষণের অগ্রাধিকারগুলি প্রান্তের তীক্ষ্ণতা যাচাইকরণ, মুখের পরিচ্ছন্নতা এবং তাপমাত্রা নিয়ন্ত্রক ক্রমাঙ্কনের দিকে স্থানান্তরিত হয়। ফয়েল স্ট্যাম্পিং ডাইস আঠালো অবশিষ্টাংশ, সাবস্ট্রেট ফাইবার এবং অক্সিডেশন পণ্যগুলি তাদের কাজের পৃষ্ঠে জমা করে। এই আমানতগুলি ইম্প্রেশনের গুণমানকে ধীরে ধীরে হ্রাস করে, যা রানের মধ্যে প্রয়োজনীয় দ্রাবকগুলির সাথে নিয়মিত পরিষ্কার করে।
উৎপাদন ভলিউম পরিদর্শন ব্যবধান dictates. একটি প্রেস হার্ডেনিং ডাই প্রতি শিফটে 500 যন্ত্রাংশ চালাতে দৈনিক পৃষ্ঠ পরীক্ষা এবং সাপ্তাহিক চ্যানেল যাচাইকরণের দাবি রাখে। একটি ফয়েল স্ট্যাম্পিং ডাই প্রতিদিন 50,000 ইমপ্রেশন তৈরি করে প্রতি শিফটের পরে পরিষ্কারের প্রয়োজন হতে পারে তবে সাপ্তাহিক মাত্র মাত্রিক চেক। সঠিক সময়সূচী নির্বিচারে ক্যালেন্ডার ব্যবধানের পরিবর্তে প্রকৃত পরিধানের প্রমাণ এবং স্ট্রোক গণনা অনুসরণ করে। যেমন শিল্প অনুশীলনকারীরা সুপারিশ করেন, ডাউনটাইম ফ্রিকোয়েন্সি, প্রথম-অংশের ক্ষমতা এবং থ্রুপুট পরিবর্তনশীলতার মতো বেসলাইন পরিমাপের চারপাশে রক্ষণাবেক্ষণ নির্মাণ অনুমানের চেয়ে বেশি নির্ভরযোগ্য ব্যবধান তৈরি করে।
সাধারণ ব্যর্থতা মোড এবং মূল কারণ সনাক্তকরণ
হট স্ট্যাম্পিং অনুমানযোগ্য প্যাটার্নগুলিতে ব্যর্থ হয় এবং প্রতিটি প্যাটার্ন বৈশিষ্ট্যযুক্ত স্বাক্ষর ছেড়ে যায় যা মূল কারণের দিকে নির্দেশ করে। এই স্বাক্ষরগুলিকে তাড়াতাড়ি চিনতে পারাটাই একটি নির্ধারিত রক্ষণাবেক্ষণ স্টপকে জরুরী প্রেস শাটডাউন থেকে আলাদা করে৷
A একটি গরম-স্ট্যাম্পিং ডাই সন্নিবেশের 2025 ব্যর্থতা বিশ্লেষণ৷একটি অটোমোবাইল তৈরির জন্য ব্যবহৃত একটি-স্তম্ভ সবচেয়ে ছলনাময় ব্যর্থতা প্রক্রিয়ার একটি প্রদর্শন করেছে৷ ডাই, 4Cr5Mo2V ইস্পাত (H13-শ্রেণীর সমতুল্য) থেকে তৈরি, শুধুমাত্র 50,000 সাইকেল পরে ক্র্যাক হয়ে যায়, এটির প্রত্যাশিত 200,000-সাইকেল পরিষেবা জীবনের মাত্র 25 শতাংশ৷ মূল কারণটি ছিল শীতল চ্যানেলগুলিতে চাপ-প্ররোচিত জারা। চ্যানেল সুরক্ষা ছাড়াই যখন ডাইটি প্রায় এক মাস অফলাইনে বসেছিল, তখন আর্দ্রতা ভিতরের দেয়ালগুলিকে ক্ষয় করে ফেলেছিল। পরবর্তী উত্পাদনের সময়, চক্রাকার যান্ত্রিক এবং তাপীয় চাপগুলি এই ক্ষয়প্রাপ্ত পৃষ্ঠের সাথে মিলিত হয়ে ফাটল সৃষ্টি করে যা চ্যানেলের দেয়াল থেকে কাজের পৃষ্ঠের দিকে ছড়িয়ে পড়ে। গবেষণাটি নিশ্চিত করেছে যে 90 শতাংশেরও বেশি ব্যর্থ হট-স্ট্যাম্পিং ডাই শীতল চ্যানেলের ভিতরের দেয়াল থেকে ফাটল শুরু করে।
এই অনুসন্ধানটি এমন একটি বাস্তবতাকে আন্ডারস্কোর করে যা অনেক দোকান উপেক্ষা করে: ব্যর্থতা প্রায়শই এমন জায়গায় শুরু হয় যেখানে আপনি রুটিন ভিজ্যুয়াল পরিদর্শনের সময় দেখতে পান না। প্রেস হার্ডনিং ডাইসের সবচেয়ে বিপজ্জনক ব্যর্থতার মোডগুলির মধ্যে রয়েছে:
- তাপীয় ক্লান্তি ক্র্যাকিং: সূক্ষ্ম পৃষ্ঠ ফাটল (তাপ পরীক্ষা) যা বারবার গরম এবং শীতল চক্র থেকে বিকাশ লাভ করে। স্বাক্ষর: ডাই রেডিআই এবং উচ্চ-যোগাযোগ অঞ্চলে বিবর্ধনের অধীনে দৃশ্যমান অগভীর ফাটলগুলির নেটওয়ার্ক, সময়ের সাথে সাথে গভীর পৃথক ফাটলে অগ্রসর হয়।
- স্ট্রেস-জনিত জারা ক্র্যাকিং: ফাটলগুলি শীতল চ্যানেলের ভিতরের দেয়াল থেকে উদ্ভূত হয় যেখানে অবশিষ্ট প্রসার্য চাপ এবং ক্ষয়কারী আর্দ্রতা মিথস্ক্রিয়া করে। স্বাক্ষর: ডাই বডি থেকে পানির ফুটো, শীতল কার্যক্ষমতার অব্যক্ত ক্ষতি, বা কাজের পৃষ্ঠে চ্যানেলের অবস্থানের কাছাকাছি দৃশ্যমান ফাটল দেখা দেয়।
- অক্সাইড স্কেল থেকে আঠালো পরিধান: উত্তপ্ত ব্ল্যাঙ্কের অক্সাইড স্তর থেকে ডাই পৃষ্ঠে উপাদান স্থানান্তর, পরবর্তী অংশগুলিকে স্কোর করে এমন আমানত তৈরি করে। স্বাক্ষর: প্রগতিশীল পৃষ্ঠ রুক্ষ, ডাই মুখের উপর উপাদান তৈরি করা, গঠিত অংশে স্ক্র্যাচিং।
- উপাদানের প্রবাহ বিন্দুতে ক্ষয়কারী পরিধান: স্থানীয় উপাদানের ক্ষতি যেখানে গরম ইস্পাত উচ্চ যোগাযোগের চাপে ডাই পৃষ্ঠের উপর দিয়ে প্রবাহিত হয়, বিশেষ করে ড্র রেডিআই এবং এন্ট্রি পয়েন্টে। স্বাক্ষর: দৃশ্যমান খাঁজ বা চ্যানেলগুলি উপাদানের প্রবাহের পথ বরাবর ডাই পৃষ্ঠে পরিধান করে, সেই স্থানে অংশগুলিকে পাতলা করে।
- ওভারলোডিং থেকে গ্রস ফ্র্যাকচার: অত্যধিক প্রেস টনেজ, মিসলাইনমেন্ট বা সমর্থন হারানোর কারণে ডাই বডির মাধ্যমে বিপর্যয়কর ফাটল। স্বাক্ষর: হঠাৎ, বড়-স্কেল ফাটল প্রায়শই শ্রবণযোগ্য ব্যর্থতা, প্রেস টনেজ স্পাইক, বা দৃশ্যমান ডাই ডিসপ্লেসমেন্টের সাথে থাকে।
- প্লাস্টিক বিকৃতি: বারবার উচ্চ তাপমাত্রা যান্ত্রিক লোডিংয়ের অধীনে ডাই পৃষ্ঠের স্থায়ী আকৃতি পরিবর্তন। স্বাক্ষর: দৃশ্যমান ক্র্যাকিং ছাড়া অংশে ধীরে ধীরে মাত্রিক প্রবাহ, ডাই পৃষ্ঠতল কম্প্রেশন চিহ্ন দেখায় বা যোগাযোগের পয়েন্টে মাশরুমিং।
ফয়েল স্ট্যাম্পিং মারা যায় এবং মুদ্রণ মারা যায়, ব্যর্থতার মোডগুলি কম নাটকীয় তবে গুণমানের জন্য সমানভাবে পরিণত হয়। ক্রমবর্ধমান ইম্প্রেশন থেকে প্রান্ত রাউন্ডিং সূক্ষ্ম বিশদকে হ্রাস করে। আঠালো অবশিষ্টাংশ থেকে সারফেস পিটিং ফয়েল স্থানান্তরে শূন্যতা তৈরি করে। অসম গরম থেকে তাপীয় বিকৃতি ডাই ফেসকে বিকৃত করে, নকশা জুড়ে অসামঞ্জস্যপূর্ণ ছাপের গভীরতা তৈরি করে।
A-পিলার ডাই এর উপর গবেষণা একটি ধাতুবিদ্যার অবক্ষয় প্রক্রিয়াও প্রকাশ করেছে যা অন্যান্য সমস্ত ব্যর্থতাকে যৌগিক করে তোলে। পরিচর্যার সময়, কার্বাইডগুলি ধীরে ধীরে টুল স্টিলের শস্যের সীমানায় অবক্ষয় এবং মোটা হয়ে যায়, যা শস্যের মধ্যে বন্ধনকে দুর্বল করে। কুলিং চ্যানেলগুলির কাছে প্রভাব শক্তি মূল উপাদানের শক্ততার মাত্র 15 থেকে 39 শতাংশে নেমে এসেছে, যার অর্থ চ্যানেলগুলির কাছাকাছি ইস্পাত ডাইয়ের বাল্ক উপাদানের তুলনায় উল্লেখযোগ্যভাবে বেশি ভঙ্গুর হয়ে উঠেছে। এই অস্বস্তি ক্র্যাকিং শুরু করা সহজ এবং দ্রুত বংশবিস্তার করে, কার্যকরভাবে যেকোন অতিরিক্ত চাপের ঘনত্বের জন্য ডাই এর সহনশীলতাকে ছোট করে।
সংস্কার বনাম প্রতিস্থাপন সিদ্ধান্তের মানদণ্ড
পরিদর্শন যখন অবনতি প্রকাশ করে, তখন প্রশ্ন হয়ে যায় সংস্কার করা বা প্রতিস্থাপন করা। এটি মৌলিকভাবে একটি অর্থনৈতিক সিদ্ধান্ত, তবে তাৎক্ষণিক মেরামতের চালানের চেয়েও বেশি কিছুর জন্য অ্যাকাউন্ট করতে হবে।
প্রেস হার্ডেনিং ডাইসের পুনর্নবীকরণের বিকল্পগুলির মধ্যে রয়েছে পুনঃ-নাইট্রাইডিং জীর্ণ পৃষ্ঠ, পুনঃ-মেশিনিং ফর্মিং ক্ষেত্র যা প্লাস্টিকের বিকৃতির মধ্য দিয়ে গেছে, স্থানীয়ভাবে ক্র্যাকিংয়ের জন্য ওয়েল্ডিং মেরামত, এবং PVD-চিকিত্সা করা পৃষ্ঠগুলিকে স্ট্রিপিং এবং রিকোটিং করা। প্রতিটি ডাইকে একটি কার্যকরী অবস্থায় পুনরুদ্ধার করে, কিন্তু কেউই এটিকে একটি শর্তে ফেরত দেয় না-। ঢালাই অঞ্চলে সাধারণত মূল উপাদানের চেয়ে কম কঠোরতা থাকে। পুনরায়-মেশিনযুক্ত পৃষ্ঠগুলি ডাই জ্যামিতিকে সামান্য পরিবর্তন করে। পুনঃ-নাইট্রাইড স্তরগুলি মূল চিকিত্সার থেকে গভীরতা বা অভিন্নতায় ভিন্ন হতে পারে।
সঠিক কাঠামোটি খরচ-প্রতি-অংশ বিশ্লেষণ ব্যবহার করে যা চারটি বিষয়কে ক্যাপচার করে:
- ক্রমবর্ধমান রক্ষণাবেক্ষণ খরচ: উপকরণ, শ্রম, এবং যেকোন চুক্তিবদ্ধ পরিষেবা সহ এই ডাই-এর জন্য সমস্ত পূর্বের রক্ষণাবেক্ষণ এবং সংস্কারের জন্য মোট খরচ।
- ডাউনটাইম খরচ: প্রতিটি রক্ষণাবেক্ষণ ইভেন্টের সময় নিষ্ক্রিয় সময় টিপুন, হারানো উত্পাদনের প্রতি ঘন্টা খরচ দ্বারা গুণিত। জরুরী মেরামত সাধারণত পরিকল্পিত রক্ষণাবেক্ষণের ডাউনটাইম খরচের 3 থেকে 5 গুণ বহন করে কারণ তারা চলমান উত্পাদন ব্যাহত করে।
- গুণমানের অবনতি: যদি পুনর্নবীকরণকৃত ডাইগুলি উচ্চতর স্ক্র্যাপ রেট, বৃহত্তর মাত্রিক বৈচিত্র্য, বা আরও পুনর্ব্যবহার সহ অংশগুলি উত্পাদন করে, তবে সেই খরচগুলি উত্পাদিত অংশের প্রতি ক্যাপচার করতে হবে।
- অবশিষ্ট উত্পাদনশীল জীবন: পরবর্তী হস্তক্ষেপের আগে সংস্কারকৃত ডাই যুক্তিসঙ্গতভাবে কতগুলি অতিরিক্ত অংশ তৈরি করতে পারে? যদি প্রতিটি পুনর্নবীকরণ চক্র পরবর্তী মেরামতের আগে কম অংশ দেয়, তবে গতিপথ পরিষ্কার।
একটি ব্যবহারিক সিদ্ধান্তের থ্রেশহোল্ড: যখন ক্রমবর্ধমান রক্ষণাবেক্ষণ এবং মেরামতের খরচ নতুন ডাই খরচের 50 থেকে 60 শতাংশের বেশি হয়, এবং প্রতিটি ক্রমাগত পুনর্নবীকরণ পরবর্তী ব্যর্থতার আগে কম অংশ সরবরাহ করে, প্রতিস্থাপন অর্থনৈতিকভাবে উপযুক্ত পছন্দ হয়ে ওঠে। একটি-স্তম্ভের ব্যর্থতা অধ্যয়ন এই বিষয়টিকে শক্তিশালী করে। একটি ডাই যা প্রতিরোধযোগ্য ক্ষয়ের কারণে তার প্রত্যাশিত জীবনের 25 শতাংশে ফাটল ধরে তা সম্ভাব্যভাবে ঢালাই করা যেতে পারে এবং পরিষেবাতে ফিরিয়ে দেওয়া যেতে পারে, তবে শীতল চ্যানেলগুলির কাছে অন্তর্নিহিত শস্যের সীমানা ভ্রান্তি রয়ে গেছে। স্ট্রেস রিলিফ অ্যানিলিং এবং চ্যানেল রিকন্ডিশনিং ছাড়া, মেরামত করা ডাই একই টাইমলাইনে আবার ব্যর্থ হওয়ার সম্ভাবনা রয়েছে।
গরম ফয়েল স্ট্যাম্পিং মারা যায়, ক্যালকুলাস সহজ কারণ টুলিং খরচ কম। একটি জীর্ণ তামা বা পিতলের ডাই যা আর পরিষ্কারভাবে সূক্ষ্ম বিবরণের পুনরুত্পাদন করে না, পুনঃ খোদাই বা পুনঃ নকশিকাঁথার চেষ্টা করার চেয়ে সরাসরি প্রতিস্থাপন করা প্রায় সবসময়ই বেশি লাভজনক, কারণ পুনর্নির্মাণের শ্রম খরচ প্রায়শই তাজা উপাদান থেকে তৈরি একটি নতুন ডাইয়ের খরচের কাছাকাছি যায়।
A-স্তম্ভ ডাই অধ্যয়নের পিছনে গবেষকরা চারটি নির্দিষ্ট সতর্কতা প্রস্তাব করেছেন যা স্টোরেজ বা বর্ধিত ডাউনটাইমে প্রবেশ করার জন্য যেকোন প্রেস হার্ডেনিং টুলের ক্ষেত্রে বিস্তৃতভাবে প্রযোজ্য: দুর্বল অ্যাসিড দ্রাবক বা উচ্চ -চাপের জল, বায়ু-সংকুচিত বায়ু দিয়ে শুষ্ক চ্যানেল, তেল দিয়ে ভিতরের পৃষ্ঠগুলি আবরণ- চাপ কমাতে এবং স্ট্রেস কমানোর জন্য স্থানচ্যুতি ঘনত্ব উত্পাদন সাইক্লিং সময় জমা. এই পদক্ষেপগুলির জন্য একটি প্রতিস্থাপনের মৃত্যুর একটি ভগ্নাংশ খরচ হয় কিন্তু সরাসরি দুটি কারণ, ক্ষয় এবং ভ্রান্তি, যা সবচেয়ে সাধারণ অকাল ব্যর্থতার জন্য দায়ী।
হিট কাউন্ট, পরিদর্শনের ফলাফল, এবং গৃহীত মেরামত পদক্ষেপগুলি সহ প্রতি মৃত্যুর রক্ষণাবেক্ষণের ইতিহাস ট্র্যাক করা, অন্ত্রের অনুভূতি থেকে এই সিদ্ধান্তগুলিকে ডেটা{0}}চালিত পছন্দগুলিতে রূপান্তরিত করে৷ যখন রেকর্ডগুলি ত্বরান্বিত ব্যর্থতার ফ্রিকোয়েন্সি বা প্রতিটি পুনর্নবীকরণ থেকে হ্রাসকারী রিটার্ন দেখায়, তখন ডাই এটিকে সবচেয়ে খারাপ সম্ভাব্য উপায়ে স্পষ্ট করার আগেই উত্তরটি পরিষ্কার হয়ে যায়: মধ্য-উৎপাদন৷
সোর্সিং ইঞ্জিনিয়ারড কাস্টম হট স্ট্যাম্পিং মারা যায়
মৃত্যু কেন ব্যর্থ হয় এবং কীভাবে তাদের আয়ু বাড়ানো যায় তা জেনে রাখা কেবল তখনই গুরুত্বপূর্ণ যদি ডাইটি সঠিকভাবে তৈরি করা হয়। একটি খারাপভাবে উৎসারিত টুল, ভুল ইস্পাত গ্রেড থেকে তৈরি, কম আকারের কুলিং চ্যানেল সহ, বা সঠিক সিমুলেশন বৈধতা ছাড়াই, এর জীবনচক্র ইতিমধ্যেই আপস করা শুরু করে। শিল্প ক্রেতাদের জন্য, সরবরাহকারী নির্বাচন প্রক্রিয়া হল যেখানে প্রথম উৎপাদন স্ট্রোকের আগে ডাই দীর্ঘায়ু হয় শুরু হয় বা হ্রাস পায়।
কাস্টম ডাই সরবরাহকারীতে কী মূল্যায়ন করবেন
প্রতিটি দোকানের বিজ্ঞাপনের কাস্টম স্ট্যাম্পিং ডাইসের প্রেস হার্ডনিং টুলিং বা নির্ভুল ফয়েল স্ট্যাম্পিং ডেলিভার করার গভীরতা নেই যা এই নিবন্ধে আলোচনা করা গুণমানের স্তরে রয়েছে। একজন দক্ষ সরবরাহকারী এবং ঝুঁকিপূর্ণ একজনের মধ্যে ব্যবধান প্রায়ই এমন ক্ষমতার মধ্যে দেখা যায় যা মূল্য উদ্ধৃতিতে অদৃশ্য কিন্তু উৎপাদনের র্যাম্প-আপের সময় স্পষ্ট।
উল্লম্বভাবে সমন্বিত সরবরাহকারী, যারা ডিজাইন, মেশিনিং, হিট ট্রিটমেন্ট এবং এক ছাদের নিচে সমাবেশ নিয়ন্ত্রণ করে, তারা সমন্বয় ঝুঁকি কমায় এবং পৃথক বিক্রেতাদের মধ্যে হ্যান্ডঅফ দূর করে মান নিয়ন্ত্রণ উন্নত করে। যখন কুলিং চ্যানেলগুলি ডিজাইন করা দলটি সেগুলিকে মেশিন করে এবং সমাপ্ত ডাইতে প্রবাহের হারকে যাচাই করে, তখন জবাবদিহিতা কেন্দ্রীভূত থাকে এবং সমস্যাগুলি আগে ধরা পড়ে।
হট স্ট্যাম্প ডাই মেকারের যোগ্যতা অর্জন করার সময় ক্রেতাদের মূল্যায়নের মূল মানদণ্ডগুলি এখানে দেওয়া হল:
- বাড়ির নকশা এবং সিমুলেশন ক্ষমতার মধ্যে: সরবরাহকারী কি স্টিল কাটার আগে চ্যানেল বসানো এবং জ্যামিতি ক্ষতিপূরণ যাচাই করার জন্য তাপীয় FEA এবং ফর্মিং সিমুলেশন চালাতে পারে?
- উপাদান সোর্সিং স্বচ্ছতা: সরবরাহকারী কি মিল সার্টিফিকেশনের সাথে সঠিক ইস্পাত গ্রেডগুলি নির্দিষ্ট করে, নাকি কেবলমাত্র ট্রেসেবিলিটি ছাড়াই "টুল স্টিল" উদ্ধৃত করে?
- মেশিনিং ক্ষমতা: তারা কি গভীর-গর্ত ড্রিলিং, 5-অক্ষ CNC, এবং জটিল ডাই জ্যামিতির জন্য EDM সজ্জিত? তারা কি আপনার আবেদনের প্রয়োজনীয় ডাই আকারগুলি পরিচালনা করতে পারে?
- হিট ট্রিটমেন্ট কন্ট্রোল: তারা কি ঘরের ভ্যাকুয়াম বা বায়ুমণ্ডলের চুল্লিতে কাজ করে-তাপমাত্রার অভিন্নতা সমীক্ষা, অথবা তৃতীয় পক্ষের কাছে আউটসোর্স করে?
- সারফেস ট্রিটমেন্ট পার্টনারশিপ: তারা কি যাচাইকৃত প্রক্রিয়া পরামিতি সহ যোগ্য প্রদানকারীদের মাধ্যমে নাইট্রাইডিং এবং পিভিডি আবরণ সমন্বয় করতে পারে?
- গুণমান সার্টিফিকেশন: বেসলাইন হিসাবে ISO 9001; স্বয়ংচালিত প্রেস হার্ডনিং টুলিংয়ের জন্য IATF 16949 যেখানে PPAP ডকুমেন্টেশন প্রয়োজন।
- লিড টাইম প্রতিশ্রুতি: বাস্তবসম্মত টাইমলাইন সক্ষমতা পরিকল্পনা দ্বারা সমর্থিত, আশাবাদী প্রতিশ্রুতি নয় যে উত্পাদন শুরু হলে পিছলে যায়।
- রক্ষণাবেক্ষণ সমর্থন: তারা কি আজীবন টুলিং রক্ষণাবেক্ষণ, পুনর্নবীকরণ পরিষেবা এবং দীর্ঘ-চলমান প্রোগ্রামের জন্য অতিরিক্ত অংশ তালিকা অফার করে?
একজন সরবরাহকারী যিনি এই বাক্সগুলি পরীক্ষা করেন তিনিই বোঝেন যে একটি কাস্টম মেটাল স্ট্যাম্প ডাই শুধুমাত্র মেশিনযুক্ত স্টিলের একটি ব্লক নয়। এটি একটি ইঞ্জিনিয়ারড থার্মাল সিস্টেম যা অবশ্যই দশ বা কয়েক হাজার চক্র জুড়ে নির্ভরযোগ্যভাবে সম্পাদন করতে হবে। সেরা স্ট্যাম্পিং কোম্পানিগুলি একটি চেকবক্সের পরিবর্তে একটি সাংস্কৃতিক ভিত্তি হিসাবে গুণমানকে বিবেচনা করে, ডিজাইন পর্বের প্রথম দিকে জড়িত থাকে এবং প্রোডাকশন ফ্লোরে পৌঁছানোর আগে সক্রিয়ভাবে সমস্যাগুলি সমাধান করে।
প্রস্তাবের অনুরোধ করা এবং ক্ষমতা তুলনা করা
কাস্টম স্ট্যাম্পিং ডাইয়ের জন্য RFQ প্রক্রিয়াটি সর্বোত্তম কাজ করে যখন ক্রেতারা সম্পূর্ণ প্রযুক্তিগত প্রসঙ্গ অগ্রিম প্রদান করে। অস্পষ্ট অনুরোধগুলি অস্পষ্ট উদ্ধৃতি তৈরি করে, এবং রক্ষণাবেক্ষণ, ডাউনটাইম এবং গুণমানের ক্ষতির কারণ হয়ে গেলে পৃষ্ঠার সবচেয়ে সস্তা সংখ্যাটি খুব কমই মালিকানার প্রকৃত মূল্য প্রতিফলিত করে।
আপনার RFQ প্যাকেজ প্রস্তুত করার সময়, অন্তর্ভুক্ত করুন:
- অংশ জ্যামিতির 3D CAD ডেটা (STEP বা IGES ফর্ম্যাট)
- ওয়ার্কপিসের জন্য উপাদানের স্পেসিফিকেশন (গ্রেড, বেধ, আবরণ যদি প্রযোজ্য হয়)
- বার্ষিক উৎপাদনের পরিমাণ এবং প্রত্যাশিত ডাই লাইফ টার্গেট
- চক্র সময় প্রয়োজনীয়তা বা সীমাবদ্ধতা
- মাত্রিক সহনশীলতা, সারফেস ফিনিস এবং ধাতুবিদ্যার লক্ষ্যবস্তু সহ মানের স্পেসিফিকেশন (কঠোরতা, প্রেস শক্ত করার জন্য মাইক্রোস্ট্রাকচার)
- রেজিস্ট্রেশন সহনশীলতা সহ আলংকারিক অ্যাপ্লিকেশনের জন্য যেকোন সাবস্ট্রেট বা ফয়েল ক্যারিয়ারের বিবরণ
সরবরাহকারীদের জুড়ে প্রস্তাবগুলির তুলনা করার সময়, ইউনিট মূল্যের বাইরে দেখুন। মূল্যায়ন করুন যে উদ্ধৃতিতে সিমুলেশন বৈধতা, নথিভুক্ত ডেটা সহ প্রথম-নিবন্ধ পরিদর্শন, এবং তাপ চিকিত্সার পরামিতি সহ স্পষ্টভাবে নির্দিষ্ট স্টিল গ্রেড অন্তর্ভুক্ত রয়েছে কিনা। লাল পতাকাগুলির মধ্যে এমন সরবরাহকারী অন্তর্ভুক্ত রয়েছে যারা তারা যে নির্দিষ্ট টুল স্টিলের ব্যবহার করতে চান তার নাম দিতে পারে না, যারা প্রেস হার্ডেনিংয়ের জন্য তাপীয় সিমুলেশন এড়িয়ে যায় তারা মারা যায়, বা যারা অবাস্তবভাবে সংক্ষিপ্ত সীসা সময় উদ্ধৃত করে তারা কীভাবে সেগুলি অর্জন করবে তা ব্যাখ্যা না করে।
উত্পাদনের পরিমাণ এবং অংশের জটিলতা সরবরাহকারী নির্বাচনকে উল্লেখযোগ্যভাবে প্রভাবিত করে। উচ্চ-ভলিউম স্বয়ংচালিত প্রোগ্রামগুলি প্রমাণিত প্রেস হার্ডনিং অভিজ্ঞতা, সিমুলেশন অবকাঠামো, এবং PPAP ক্ষমতা সহ সরবরাহকারীদের দাবি করে। সংক্ষিপ্ত-চালিত আলংকারিক কাজ বা শিল্প চিহ্নিতকরণ অ্যাপ্লিকেশনগুলি হট স্ট্যাম্প স্ট্যাম্পিং কাস্টমাইজ নমনীয়তাকে অগ্রাধিকার দিতে পারে, যেখানে একজন সরবরাহকারী দ্রুত পরীক্ষা চালানোর জন্য তামা বা পিতলের ডাই তৈরি করতে পারে এবং ভারী ওভারহেড ছাড়াই ডিজাইনে পুনরাবৃত্তি করতে পারে। ফয়েল ক্যারিয়ারের সোর্সিং ক্রেতাদের জন্য, মনে রাখবেন যে হট স্ট্যাম্পিং ফয়েল নির্মাতারা সাধারণত ডাই মেকারদের থেকে আলাদা বিক্রেতা হিসাবে কাজ করে, যদিও কিছু সম্পূর্ণ-পরিষেবা সরবরাহকারী উভয়ের সাথে সম্পর্ক বজায় রাখে।
ইঞ্জিনিয়ারড স্ট্যাম্পিং টুলিং দিয়ে শুরু করা
গবেষণা থেকে অ্যাকশনে যেতে প্রস্তুত ক্রেতাদের জন্য, সরবরাহকারী ক্ষেত্রকে সংকুচিত করা শুরু হয় অংশীদারদের চিহ্নিত করার মাধ্যমে যারা উপরে আলোচনা করা সমন্বিত ক্ষমতা প্রদর্শন করে। একটি শক্তিশালী সূচনা পয়েন্টYICHEN এর কাস্টম স্ট্যাম্পিং ডাইঅফার, যা ইন্ডাস্ট্রিয়াল ক্রেতাদের একটি ইঞ্জিনিয়ারড মেটাল-ফর্মিং টুলিং সলিউশন প্রদান করে যা হট স্ট্যাম্পিং, ডাই স্ট্যাম্পিং, এবং সম্পর্কিত প্রক্রিয়াগুলি কভার করে৷ ডাই ম্যানুফ্যাকচারিংয়ের জন্য তাদের উল্লম্বভাবে সমন্বিত পদ্ধতিটি এখানে বর্ণিত যোগ্যতার মানদণ্ডের সাথে সারিবদ্ধ করে, যা তাদের সোর্সিং চক্রের প্রথম দিকে মূল্যায়নের যোগ্য সরবরাহকারী করে তোলে।
যেকোন একক সরবরাহকারীর বাইরে, সোর্সিং সিদ্ধান্তটি এই নিবন্ধটি কভার করা সমস্ত কিছুকে প্রতিফলিত করবে: উপাদান নির্বাচন আপনার তাপীয় পরিবেশের সাথে মিলেছে, সিমুলেশনের মাধ্যমে যাচাইকৃত শীতল নকশা, আপনার উত্পাদনের পরিমাণের জন্য উপযুক্ত পৃষ্ঠ চিকিত্সা, এবং একটি রক্ষণাবেক্ষণ কাঠামো যা সময়ের সাথে সাথে বিনিয়োগকে রক্ষা করে। একজন যোগ্য অংশীদারের কাছ থেকে পাওয়া ডাই, সঠিক ইস্পাত দিয়ে তৈরি, কার্যকরীভাবে ঠান্ডা করা হয় এবং সক্রিয়ভাবে রক্ষণাবেক্ষণ করা হয় যা এর একটি ভগ্নাংশে ব্যর্থ হওয়ার পরিবর্তে তার সম্পূর্ণ পরিকল্পিত আয়ুষ্কালে পৌঁছায়। এটি হল বিক্রির জন্য মেটাল স্ট্যাম্পিং ডাইস এবং শেষ পর্যন্ত নির্মিত ইঞ্জিনিয়ারড টুলিংয়ের মধ্যে পার্থক্য।
Hot Stamping Dies সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. প্রেস হার্ডেনিং ডাইস এবং ফয়েল স্ট্যাম্পিং ডাইস এর মধ্যে পার্থক্য কি?
প্রেস হার্ডেনিং ডাইস 900-950 ডিগ্রি সেলসিয়াসে কাজ করে, জল-ঠান্ডা H11/H13 টুল স্টিল ব্যবহার করে অতি-উচ্চ-শক্তির উপাদানগুলিতে স্বয়ংচালিত ইস্পাত ফাঁকা তৈরি এবং নিভে যায়। ফয়েল স্ট্যাম্পিং ডাই 100-200 ডিগ্রি সেলসিয়াসে কাজ করে, তামা, পিতল বা ম্যাগনেসিয়াম ডাই ব্যবহার করে কাগজ, চামড়া বা প্লাস্টিকের মতো সাবস্ট্রেটে আলংকারিক ধাতব বা পিগমেন্টেড ফয়েল স্থানান্তর করে। দুটি পরিভাষা ভাগ করে তবে উপকরণ, স্কেল, শীতল প্রয়োজনীয়তা এবং রক্ষণাবেক্ষণ প্রোটোকলগুলিতে সম্পূর্ণ আলাদা।
2. প্রতিস্থাপনের আগে সাধারণত কতক্ষণ গরম স্ট্যাম্পিং মারা যায়?
ডাই লাইফ উপাদান এবং প্রয়োগ দ্বারা উল্লেখযোগ্যভাবে পরিবর্তিত হয়। H13 টুল স্টিল থেকে তৈরি প্রেস হার্ডেনিং ডাইস সাধারণত 50,000-100,000 চক্র স্থায়ী হয়, যখন প্রিমিয়াম DIEVAR স্টিল এটিকে 100,000-200,000+ চক্র পর্যন্ত প্রসারিত করতে পারে। আলংকারিক প্রয়োগের জন্য, ব্রাস ডাইস 1,000,000 ছাপ অর্জন করতে পারে, তামার ডাই 50,000-250,000 ইমপ্রেশনে পৌঁছায় এবং ম্যাগনেসিয়াম ডাইস 5,000-50,000 ইমপ্রেশনের মধ্যে সীমাবদ্ধ। সঠিক শীতল নকশা, ডুপ্লেক্স নাইট্রাইডিং প্লাস পিভিডি আবরণের মতো পৃষ্ঠের চিকিত্সা এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ সবই এই উপরের সীমাতে পৌঁছাতে গুরুত্বপূর্ণ ভূমিকা পালন করে।
3. হট স্ট্যাম্পিং মরে অকাল ব্যর্থতার কারণ কী?
সবচেয়ে সাধারণ কারণ হল স্ট্রেস-প্রেরিত জারা ক্র্যাকিং চ্যানেলের ভিতরের দেয়াল থেকে উদ্ভূত হয়, যা প্রেস হার্ডনিং এর 90 শতাংশের বেশি ব্যর্থতার জন্য দায়ী। অন্যান্য ব্যর্থতার মোডগুলির মধ্যে রয়েছে বারবার গরম করা এবং শীতল করার চক্র থেকে তাপীয় ক্লান্তি ক্র্যাকিং, উত্তপ্ত ফাঁকা জায়গায় অক্সাইড স্কেল থেকে আঠালো পরিধান, উপাদান প্রবাহ বিন্দুতে ক্ষয়কারী পরিধান এবং টেকসই উচ্চ-তাপমাত্রা লোডিংয়ের অধীনে প্লাস্টিকের বিকৃতি অন্তর্ভুক্ত। অধ্যয়নগুলি দেখায় যে চ্যানেল সুরক্ষা ছাড়া অফলাইনে মারা যাওয়াগুলি বিশেষত দুর্বল, কারণ আর্দ্রতা ভিতরের দেয়ালগুলিকে ক্ষয় করে এবং ফাটল শুরু করার জন্য চক্রীয় চাপের সাথে মিলিত হয়।
4. কনফর্মাল কুলিং চ্যানেলগুলি কী এবং কখন সেগুলি বিনিয়োগের যোগ্য?
কনফর্মাল কুলিং চ্যানেলগুলি স্থির গভীরতায় ডাই সারফেসের কনট্যুর অনুসরণ করে, প্রচলিত স্ট্রেইট-ড্রিল করা চ্যানেলের বিপরীতে যা রৈখিক পাথে সীমাবদ্ধ। এগুলি সিলেক্টিভ লেজার মেলটিং বা সেগমেন্টেড ডাই কনস্ট্রাকশনের মতো সংযোজন পদ্ধতির মাধ্যমে তৈরি করা হয়। গবেষণা দেখায় যে কনফর্মাল চ্যানেলগুলি চক্রের সময়কে 25 শতাংশ পর্যন্ত কমাতে পারে এবং আরও অভিন্ন তাপমাত্রা বন্টন তৈরি করতে পারে। গভীর ড্র বা টাইট রেডিআই সহ জটিল অংশের জ্যামিতিগুলির জন্য এগুলি বিনিয়োগের মূল্যবান যেখানে প্রচলিত ড্রিলিং সামঞ্জস্যপূর্ণ পৃষ্ঠ-থেকে-চ্যানেলের দূরত্ব বজায় রাখতে পারে না, এবং উচ্চ-ভলিউম প্রোগ্রামগুলির জন্য যেখানে সাইকেল সময় সাশ্রয় উচ্চ টুলিং খরচ অফসেট করে।
5. গরম স্ট্যাম্পিং ডাইয়ের জন্য আমি কীভাবে সঠিক পৃষ্ঠের চিকিত্সা বেছে নেব?
নির্বাচন অপারেটিং তাপমাত্রা, উত্পাদন ভলিউম, এবং স্তর উপর নির্ভর করে। প্রেস শক্ত হওয়ার জন্য 900 ডিগ্রি সেলসিয়াসের উপরে শূন্যস্থানের সাথে যোগাযোগ করলে, AlTiN বা AlCrN PVD আবরণগুলি কাজের তাপমাত্রায় অক্সিডেশন প্রতিরোধের সরবরাহ করে। PVD-এর সাথে প্লাজমা নাইট্রাইডিংয়ের সমন্বয়ে ডুপ্লেক্স চিকিত্সা সর্বোত্তম দীর্ঘায়ু প্রদান করে, যা চিকিত্সা না করা ইস্পাতের তুলনায় 6-10x পরিধানের জীবন উন্নত করে। মাঝারি-তাপমাত্রার প্রয়োগের জন্য, CrN আবরণ 700 ডিগ্রি সেলসিয়াসের নিচে ভাল কাজ করে। কম{15}}ভলিউম প্রোগ্রামগুলির জন্য শুধুমাত্র 2x জীবন উন্নতিতে নাইট্রাইডিং প্রয়োজন হতে পারে। অর্থনৈতিক টিপিং পয়েন্ট প্রিমিয়াম আবরণকে সমর্থন করে যখন উৎপাদন 50,000 চক্র অতিক্রম করে, কারণ রিকোটিং খরচ অকাল ডাই প্রতিস্থাপনের চেয়ে অনেক কম। YICHEN (https://www.yichen-group.com/stamping-die/) এর মতো সরবরাহকারীরা নির্দিষ্ট অ্যাপ্লিকেশন প্যারামিটারের উপর ভিত্তি করে সর্বোত্তম চিকিত্সা নির্বাচনের পরামর্শ দিতে পারেন।


