


মেটাল স্ট্যাম্প টুল এবং ডাই আসলে কি মানে
অনুসন্ধান করুন "ধাতু স্ট্যাম্প টুল এবং ডাই"এবং আপনি ক্রাফ্ট মার্কেটপ্লেসগুলিতে বিক্রি হওয়া $15 হ্যান্ড স্ট্যাম্প থেকে শুরু করে $200,000 প্রগতিশীল ডাইস পর্যন্ত সমস্ত কিছু পাবেন যা স্বয়ংচালিত উত্পাদন লাইনের জন্য ইঞ্জিনিয়ার করা হয়েছে৷ এই পরিসরটি সঠিক সমাধানের উত্স করার চেষ্টাকারী ক্রেতাদের জন্য প্রকৃত বিভ্রান্তি তৈরি করে৷ আসুন এটি ঠিক করা যাক৷
মেটাল স্ট্যাম্প টুল এবং ডাই সংজ্ঞায়িত করা
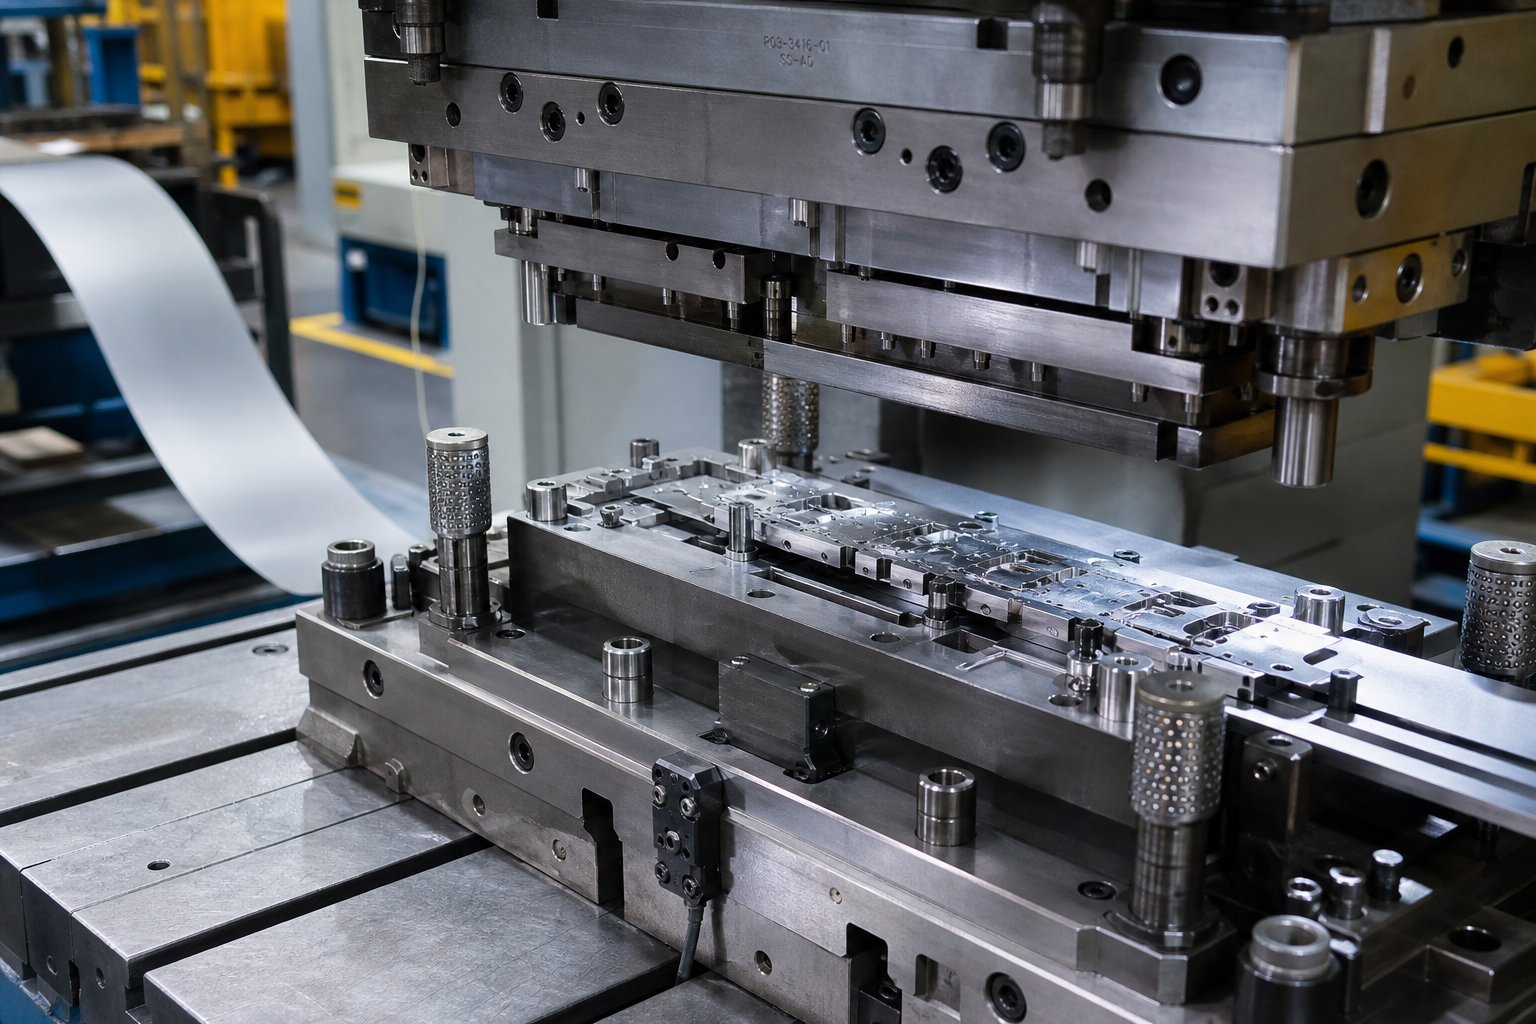
মেটাল স্ট্যাম্প টুল এবং ডাই বলতে বোঝায় বিস্তৃত সূক্ষ্ম যন্ত্রের বিস্তৃত যন্ত্র যা প্রয়োগিত শক্তির মাধ্যমে ধাতুকে চিহ্নিত, কাটা, গঠন বা আকার দিতে ব্যবহৃত হয়, হ্যান্ডহেল্ড মার্কিং স্ট্যাম্প থেকে শুরু করে জটিল ইন্ডাস্ট্রিয়াল ডাই পর্যন্ত যা শীট মেটাল উপাদানগুলিকে ভর করে-।
স্ট্যাম্পিং সংজ্ঞা প্রসঙ্গের উপর নির্ভর করে পরিবর্তিত হয়। একটি গহনা ওয়ার্কশপে, স্ট্যাম্পিং মানে একটি পৃষ্ঠের মধ্যে একটি নকশা চাপা। একটি কারখানার মেঝেতে, এর অর্থ প্রতি মিনিটে 1,500 স্ট্রোকের বেশি গতিতে ফ্ল্যাট শিট মেটালকে সমাপ্ত অংশে রূপান্তরিত করা। উভয়ই বৈধ, কিন্তু তারা সম্পূর্ণ ভিন্ন বিনিয়োগ, সীসা সময় এবং প্রকৌশল প্রয়োজনীয়তা উপস্থাপন করে।
কারিগর স্ট্যাম্প বনাম শিল্প স্ট্যাম্পিং মারা যায়
তাই ব্যবহারিক পদে একটি স্ট্যাম্পিং টুল কি? এখানে বর্ণালী গুরুত্বপূর্ণ:
- হাতের স্ট্যাম্পক্রমিক নম্বর, লোগো বা অক্ষরগুলির মতো ছাপ ফেলে দেওয়ার জন্য হাতুড়ি দিয়ে আঘাত করা শক্ত ইস্পাত সরঞ্জামগুলি ম্যানুয়ালি চালিত হয়। এগুলি বহনযোগ্য, কম-খরচ, এবং কম-ভলিউম বা একটি-মার্কিং কাজের জন্য উপযুক্ত৷
- মেশিন স্ট্যাম্পহাইড্রোলিক প্রেস বা ডট পিন সিস্টেমের সাথে একীভূত করুন যাতে পুনরাবৃত্তিযোগ্য, উচ্চতর{0}}ভলিউম প্রোডাকশন লাইনে চিহ্নিত করা যায়।
- ইন্ডাস্ট্রিয়াল স্ট্যাম্পিং মারা যায়একটি-একটি-এক ধরনের নির্ভুলতা সরঞ্জাম যা শীট মেটাল কেটে পছন্দসই আকারে তৈরি করে। একটি ধাতু স্ট্যাম্পিং ডাই একটিবিশেষায়িত, কাস্টম-ইঞ্জিনিয়ার করা যন্ত্রনির্দেশিত ডাই জুতার উপর মাউন্ট করা একটি ঘুষি এবং গহ্বর নিয়ে গঠিত, হাজার বা লক্ষ লক্ষ অভিন্ন অংশ তৈরি করার জন্য ডিজাইন করা হয়েছে।
শিল্প পর্যায়ে ধাতু মুদ্রাঙ্কন কি? এটি এই নির্ভুল ডাই অর্ধেকগুলির মধ্যে ফ্ল্যাট শীট মেটাল খাওয়ানোর প্রক্রিয়া, যেখানে প্রচুর প্রেস ফোর্স কাঁচামালকে 0.0002 ইঞ্চির মতো শক্ত সহনশীলতা সহ সমাপ্ত উপাদানগুলিতে রূপান্তরিত করে।
কেন পরিভাষা ওভারল্যাপ
বিভ্রান্তি বিদ্যমান কারণ কারিগর এবং শিল্প সরঞ্জাম উভয়ই একই মৌলিক ক্রিয়া সম্পাদন করে: একটি আকৃতির যন্ত্রের মাধ্যমে ধাতুতে বল প্রয়োগ করা। ম্যানুফ্যাকচারিং কি কি? তারা কাস্টম ধাতব গহ্বর যা অংশ জ্যামিতি সংজ্ঞায়িত করে। একটি ক্রাফট স্টুডিওতে স্ট্যাম্পিং কি? এটি একটি পৃষ্ঠের মধ্যে একটি প্যাটার্ন টিপে। একই ক্রিয়া, ব্যাপকভাবে ভিন্ন স্কেল।
এটিকে একটি বর্ণালী হিসাবে ভাবুন। এক প্রান্তে, একটি হ্যান্ড স্ট্যাম্প একটি একক সিরিয়াল নম্বর চিহ্নিত করে। অন্য দিকে, একটি প্রগতিশীল ডাই ক্রমাগত খাওয়ানো ধাতব স্ট্রিপে কয়েক ডজন ক্রমাগত কাটিং এবং গঠনের ক্রিয়াকলাপ সম্পাদন করে, শুধুমাত্র চূড়ান্ত স্টেশনে একটি সমাপ্ত অংশ তৈরি করে। টুলিং খরচ, প্রকৌশল জটিলতা, এবং এই দুটি শেষ পয়েন্টের মধ্যে উত্পাদন ক্ষমতা মাত্রার আদেশ দ্বারা পৃথক, এবং এই ব্যবধানটি ঠিক যেখানে ব্যয়বহুল সোর্সিং ভুলগুলি ঘটে।
স্ট্যাম্পিং এর প্রকার এবং কখন প্রতিটি ব্যবহার করবেন
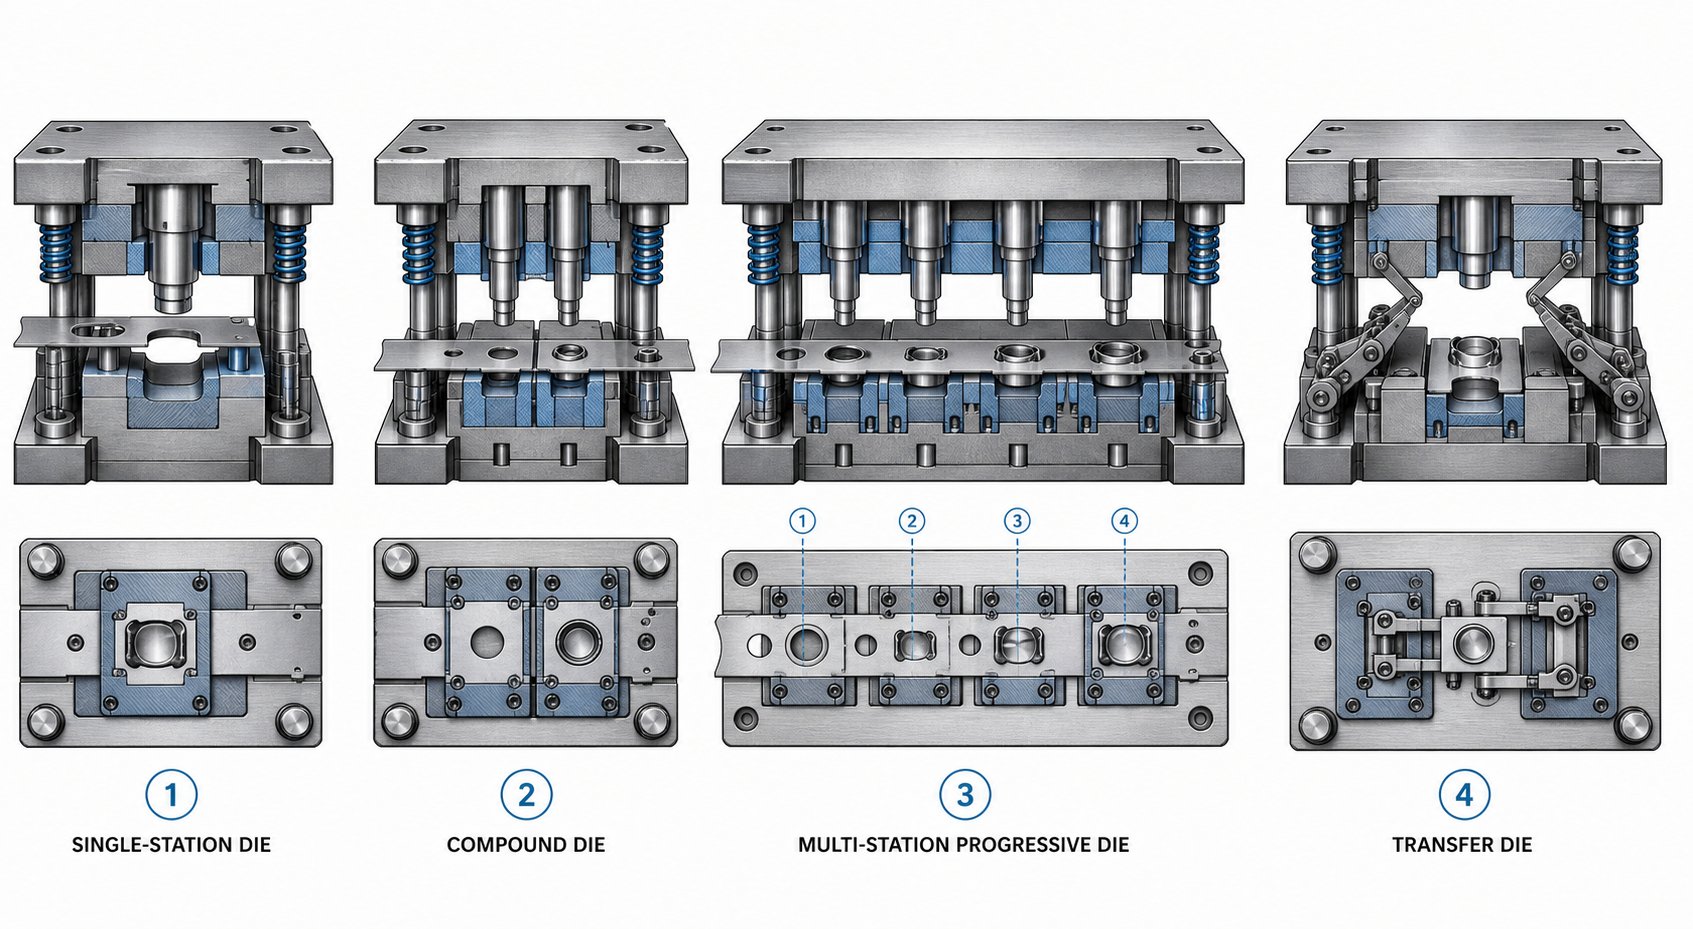
হ্যান্ড স্ট্যাম্প থেকে প্রগতিশীল ডাই পর্যন্ত সেই বর্ণালী একটি সুস্পষ্ট পরবর্তী প্রশ্ন উত্থাপন করে:কোন ধরনের স্ট্যাম্পিং ডাই আপনার প্রজেক্টের সাথে খাপ খায়? ভুলটি বাছাই করা ক্রেতাদের সবচেয়ে ব্যয়বহুল ভুলগুলির মধ্যে একটি। আপনার অংশের জ্যামিতির জন্য খুব সহজ একটি ডাই বেছে নিন এবং আপনি সেকেন্ডারি অপারেশনে অর্থ পুড়িয়ে ফেলবেন। একটি পরিমিত উৎপাদন চালানোর জন্য টুলিংকে-অধিক প্রকৌশলী করুন এবং আপনি কখনই বিনিয়োগ পুনরুদ্ধার করবেন না। এখানে চারটি প্রধান ধরণের স্ট্যাম্পিং কীভাবে অনুশীলনে ভেঙে যায়।
সরল এবং যৌগিক মৃত্যু
সিম্পল ডাইস প্রতি প্রেস স্ট্রোকে একক অপারেশন করে। এক স্ট্রোক, এক কাটা, এক বাঁক, বা এক ফর্ম। সেটাই। তারা কম আয়তনের উৎপাদন এবং প্রোটোটাইপিং এর কাজের ঘোড়া, যেখানে গতির চেয়ে নমনীয়তা বেশি গুরুত্বপূর্ণ। একাধিক সিম্পল ডাইস একটি টেন্ডেম প্রেস লাইনে সাজানো যেতে পারে, যন্ত্রাংশগুলি ম্যানুয়ালি বা স্টেশনগুলির মধ্যে রোবট দ্বারা লোড করা হয়। এই সেটআপটি স্বতন্ত্র টুলিং খরচ কম রাখে, কিন্তু শ্রম এবং চক্রের সময় উচ্চ ভলিউমে দ্রুত যোগ করে।
একক স্ট্রোকে একাধিক কাটিং অপারেশন সম্পাদন করে যৌগিক মৃত্যু পরবর্তী পদক্ষেপ নেয়। একটি ওয়াশার তৈরি করার কল্পনা করুন: একটি প্রেস সাইকেলে, যৌগ ডাই একই সাথে কেন্দ্রের গর্তটিকে ঘুষি দেয় এবং বাইরের ব্যাসকে ফাঁকা করে। ফলাফল একটি ফ্ল্যাট, সুনির্দিষ্ট অংশ একটি হিট সম্পূর্ণ হয়. যেহেতু সবকিছু একবারে ঘটে, যৌগিক ডাইগুলি প্রগতিশীল বিকল্পগুলির তুলনায় চাটুকার অংশ তৈরি করে এবং টুলিং তৈরি করা দ্রুত এবং কম ব্যয়বহুল। বাণিজ্য-বন্ধ? তারা তুলনামূলকভাবে সহজ, সমতল জ্যামিতিতে সীমাবদ্ধ। যখন আপনার অংশের বাঁকানো, গভীর গঠন বা জটিল ক্রমিক ক্রিয়াকলাপগুলির প্রয়োজন হয়, তখন যৌগিক মৃত্যু বজায় রাখতে পারে না।
প্রোগ্রেসিভ ডাইস ফর হাই-ভলিউম প্রোডাকশন
প্রগতিশীল ডাইস যেখানে উচ্চ-ভলিউম মেটাল স্ট্যাম্পিং সত্যিই উজ্জ্বল হয়। শীট মেটালের একটি কুণ্ডলী ক্রমিক স্টেশনগুলির একটি সিরিজের মাধ্যমে ফিড করে, প্রতিটি একটি নির্দিষ্ট ক্রিয়া সম্পাদন করে - কাটা, খোঁচা, বাঁকানো, গঠন - করে কারণ স্ট্রিপ প্রতিটি প্রেস স্ট্রোকের সাথে একটি নির্দিষ্ট দূরত্ব (পিচ) অগ্রসর হয়। ওয়ার্কপিসটি পুরো প্রক্রিয়া জুড়ে একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে এবং সমাপ্ত অংশটি শুধুমাত্র চূড়ান্ত স্টেশনে আলাদা হয়।
উৎপাদন গতি পৌঁছতে পারেপ্রতি মিনিটে 1,500 অংশছোট উপাদানের জন্য। প্রোগ্রেসিভ ডাইস প্রায়ই কয়েল ফিডার এবং স্ট্রেইটনারের সাথে অযৌক্তিকভাবে চলে, যার অর্থ একটি একক অপারেটর একসাথে একাধিক প্রেস নিরীক্ষণ করতে পারে। স্টেজ টুলিংয়ের ধারণাটি এখানে কেন্দ্রীয়: ডাই-এর প্রতিটি স্টেশন একটি বিচ্ছিন্ন উত্পাদন পর্যায়কে প্রতিনিধিত্ব করে, এবং সেই ধাপগুলির ক্রম নির্ধারণ করে অংশের গুণমান, উপাদানের ব্যবহার এবং চক্রের সময়। খারাপভাবে অনুক্রমের পর্যায়গুলি স্ট্রেসের ঘনত্ব তৈরি করে, উপাদান পাতলা করা বা ভুল খাওয়ানো যা উত্পাদনশীলতাকে ধ্বংস করে।
ধরা? প্রগতিশীল ডাইস উচ্চ অগ্রিম বিনিয়োগ এবং নির্ভুল ইঞ্জিনিয়ারিং দাবি করে। একটি একক স্টেশনের ক্ষতি মানে মেরামতের জন্য পুরো ডাই সেটটি টানা। এগুলি গভীর-আঁকানো অংশগুলির জন্যও অনুপযুক্ত, যেহেতু বাহক স্ট্রিপ উপাদান কতদূর প্রবাহিত হতে পারে তা সীমাবদ্ধ করে।
ট্রান্সফার ডাইস এবং স্পেশালিটি কনফিগারেশন
স্থানান্তর স্ট্যাম্পিং প্রথম অপারেশন হিসাবে ধাতব স্ট্রিপ থেকে প্রতিটি অংশ আলাদা করে প্রগতিশীল ডাইসের সীমাবদ্ধতার সমাধান করে। যান্ত্রিক আঙ্গুল বা রেল তারপর গঠন, নমন, অঙ্কন, বা থ্রেডিংয়ের জন্য স্বতন্ত্র স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তর করে। যেহেতু কোনো ক্যারিয়ার স্ট্রিপ উপাদানের প্রবাহকে সীমাবদ্ধ করে না, তাই ট্রান্সফার ডাইস বড়, গভীর-আঁকা বা জ্যামিতিকভাবে জটিল উপাদান যেমন স্বয়ংচালিত বডি প্যানেল এবং টিউব অ্যাপ্লিকেশন তৈরি করতে পারে।
তিনটি-অক্ষ স্থানান্তর সিস্টেম প্রতিটি স্টেশনে সুনির্দিষ্ট অবস্থানে গ্রিপ করতে, উত্তোলন করতে, সরাতে এবং নীচের অংশগুলিকে একটি সংযুক্ত স্ট্রিপের সাথে অসম্ভব কাজ করতে সক্ষম করে। নমনীয়তা একটি খরচে আসে: স্থানান্তরের জন্য অত্যাধুনিক যান্ত্রিক এবং ইলেকট্রনিক নিয়ন্ত্রণ, আরও ডাই সুরক্ষা সেন্সর এবং ফাঁকা ডিস্ট্যাকিং সিস্টেমের প্রয়োজন হয়। সেটআপের সময় বেশি, এবং যান্ত্রিক জটিলতার সাথে রক্ষণাবেক্ষণের চাহিদা বৃদ্ধি পায়।
ক্রেতাদের জন্য মূল্যায়ন এবং স্ট্যাম্পিং সমাধান, প্রগতিশীল এবং স্থানান্তরের মধ্যে সিদ্ধান্ত প্রায়ই আংশিক গভীরতা এবং আকারে নেমে আসে। যদি আপনার উপাদান তুলনামূলকভাবে সমতল এবং ছোট হয়, গতি এবং খরচ-প্রতি-অংশে প্রগতিশীল জয়। যদি এটি বড়, গভীর হয় বা অপারেশনগুলির মধ্যে ঘূর্ণনের প্রয়োজন হয় তবে স্থানান্তর সাধারণত একমাত্র কার্যকর পথ।
| ডাই টাইপ | উৎপাদন ভলিউম | অংশ জটিলতা | টুলিং খরচ পরিসীমা | সাধারণ সাইকেল গতি |
|---|---|---|---|---|
| সরল (লাইন) ডাই | নিম্ন থেকে মাঝারি | একক অপারেশন; সহজ জ্যামিতি | $5,000 - $30,000 | 7 - 30 অংশ/মিনিট |
| যৌগিক ডাই | মাঝারি থেকে উচ্চ | সমতল অংশ; একাধিক-এক স্ট্রোকে কাটা | $10,000 - $50,000 | 20 - 60 অংশ/মিনিট |
| প্রগতিশীল ডাই | উচ্চ থেকে খুব উচ্চ | জটিল মাল্টি-অপারেশন পার্টস (সীমিত ড্র গভীরতা) | $30,000 - $250,000+ | 50 - 1,500 অংশ/মিনিট |
| ট্রান্সফার ডাই | মাঝারি থেকে উচ্চ | বড়, গভীর-আঁকা, বা জটিল 3D অংশ | $50,000 - $500,000+ | 10 - 40 অংশ/মিনিট |
ডান স্ট্যাম্পিং ডাই টাইপ সবসময় শুধুমাত্র অংশ জ্যামিতি থেকে স্পষ্ট নয়। গঠনের চাপ, প্রয়োজনীয় সহনশীলতা এবং আপনার বার্ষিক আয়তনের মধ্যে উপাদানের আচরণ সমীকরণের সমস্ত উপাদানকে লক্ষ্য করে। এই উপাদান এবং প্রক্রিয়া যান্ত্রিকগুলি হল যেখানে সিদ্ধান্ত নেওয়ার পরবর্তী স্তর-প্রযুক্তিগত হয় - এবং যেখানে অনেক সোর্সিং ভুল শান্তভাবে শুরু হয়৷
কিভাবে ধাতব মুদ্রাঙ্কন প্রক্রিয়া ধাপে ধাপে কাজ করে
কোন ডাই টাইপ আপনার প্রজেক্টের সাথে খাপ খায় তা জানা মাত্র অর্ধেক ছবি। বাকি অর্ধেক বোঝা যাচ্ছে আসলে কি একবার প্রেস চক্র ধাতু ঘটবে. অনেক ক্রেতা নীচের মেকানিক্সকে না বুঝেই টুলিং স্পেসিক করে, এবং সেই অন্ধ স্পটটি সহনশীলতার সমস্যা, অত্যধিক স্ক্র্যাপ, এবং হতাশাজনক-এবং-ডাই শপের দিকে নিয়ে যায়। এখানে ধাতু স্ট্যাম্পিং প্রক্রিয়া কাঁচা কুণ্ডলী থেকে সমাপ্ত অংশ কিভাবে কাজ করে.
একটি সাধারণ স্ট্যাম্পিং চক্র প্রতিবার প্রেস র্যাম নামার সময় একটি পুনরাবৃত্তিযোগ্য ক্রম অনুসরণ করে:
- উপাদান খাওয়ানো- কয়েল স্টক একটি স্ট্রেইটনারের মাধ্যমে খোলা হয় এবং একটি সুনির্দিষ্ট পিচ দূরত্বে ডাইতে ফিড করে।
- ক্ল্যাম্পিং/স্ট্রিপিং- স্ট্রিপার প্লেটটি শীটের সাথে যোগাযোগ করে, এটিকে ডাই পৃষ্ঠের বিপরীতে সমতল ধরে রাখে যাতে উত্তোলন বা বকলিং রোধ হয়।
- কাটা এবং গঠন- মুষ্ট্যাঘাতটি শীটের মধ্য দিয়ে ডাই ক্যাভিটিতে নেমে আসে, মনোনীত ক্রিয়াকলাপ সম্পাদন করে (ব্ল্যাঙ্কিং, পিয়ার্সিং, বাঁকানো, অঙ্কন বা গঠন)।
- অংশ/স্লাগ বিচ্ছেদ- কাটা স্লাগগুলি ডাই ওপেনিং দিয়ে নেমে যায়; গঠিত অংশগুলি হয় ক্যারিয়ার স্ট্রিপে থাকে বা যান্ত্রিক নকআউট বা এয়ার বিস্ফোরণের মাধ্যমে নির্গত হয়।
- রাম প্রত্যাহার- পাঞ্চটি প্রত্যাহার করে, স্ট্রিপার পাঞ্চের সাহায্যে এটিকে উত্তোলন থেকে বিরত রাখতে শীটটিকে ধরে রাখে এবং ফিডার স্ট্রিপটিকে পরবর্তী পিচ অবস্থানে নিয়ে যায়।
সেই ক্রমটি প্রেসের গতি, উপাদান এবং অংশের জটিলতার উপর নির্ভর করে প্রতি মিনিটে কয়েকশ বা হাজার বার পুনরাবৃত্তি হয়। ডাই প্রক্রিয়ার মধ্যে প্রতিটি অপারেশন শীট ধাতুতে আলাদাভাবে বল প্রয়োগ করে এবং এই পার্থক্যগুলি বোঝা আপনাকে ভুল টুলিং নির্দিষ্ট করা এড়াতে সহায়তা করে।
কোর স্ট্যাম্পিং অপারেশন ব্যাখ্যা করা হয়েছে
প্রতিটি শিট মেটাল স্ট্যাম্পিং অংশ পাঁচটি মৌলিক ক্রিয়াকলাপের কিছু সমন্বয়ের মাধ্যমে উত্পাদিত হয়। এগুলোকে বিল্ডিং ব্লক হিসাবে ভাবুন - একটি প্রগতিশীল ডাই তাদের মধ্যে ছয় বা আটটি ক্রমানুসারে চেইন করতে পারে, যখন একটি সাধারণ ডাই শুধুমাত্র একটি সম্পাদন করে।
ব্ল্যাঙ্কিংশীট থেকে একটি সমতল আকৃতি কাটা। পাঞ্চ করা-আউট টুকরোটি আপনার সমাপ্ত অংশ (বা আরও প্রক্রিয়াকরণের জন্য একটি ফাঁকা)। অবশিষ্ট কঙ্কাল স্ক্র্যাপ। ব্ল্যাঙ্কিং সুনির্দিষ্ট অংশের রূপরেখা তৈরি করে এবং এটি ওয়াশার, বন্ধনী এবং গিয়ার ফাঁকাগুলির মতো উপাদানগুলির জন্য সূচনা বিন্দু।
ছিদ্রশীট মধ্যে গর্ত বা cutouts ঘুষি. এখানে, অবশিষ্ট পত্রকটি আপনার অংশ এবং খোঁচা{1}}আউট স্লাগগুলি স্ক্র্যাপ৷ এটি যান্ত্রিকভাবে ফাঁকা করার বিপরীত, যদিও উভয়ই একটি পাঞ্চ-এবং-ডাই শিয়ারিং অ্যাকশন ব্যবহার করে। ফাস্টেনার হোল, ভেন্টিলেশন স্লট বা বৈদ্যুতিক কাটআউটের প্রয়োজন এমন প্রায় প্রতিটি স্ট্যাম্পযুক্ত অংশে আপনি ছিদ্র খুঁজে পাবেন।
নমনকোণ, ফ্ল্যাঞ্জ বা চ্যানেল তৈরি করতে একটি সরল অক্ষ বরাবর শীটকে বিকৃত করে। কোন উপাদান সরানো হয় না. বাঁক ভাতা এবং স্প্রিংব্যাক গণনাগুলি কীভাবে ডাই ডিজাইন করা হয়েছে তা চালিত করে এবং সেগুলি ভুল করলে এমন অংশ তৈরি হয় যা মুদ্রণের মাত্রা পূরণ করে না।
অঙ্কনএকটি ত্রিমাত্রিক গহ্বরে ফ্ল্যাট শিট মেটাল টানে-, কাপ, বাক্স বা সিম ছাড়া ঘের তৈরি করে। গভীর অঙ্কন ডাই ক্যাভিটিতে উপাদানের প্রবাহকে সাবধানে নিয়ন্ত্রণ করে ফাটল ছাড়াই উল্লেখযোগ্য গভীরতা অর্জন করে।
গঠনউপাদান অপসারণ ছাড়াই ধাতুকে নতুন আকার দেয়, এমবসিং, কয়েনিং, কার্লিং এবং ফ্ল্যাঞ্জিং এর মতো ক্রিয়াকলাপগুলিকে অন্তর্ভুক্ত করে। গঠন একটি ফ্ল্যাট স্ট্যাম্প করা অংশে কাঠামোগত বৈশিষ্ট্য বা আলংকারিক বিবরণ যোগ করে।
ব্ল্যাঙ্কিং বনাম পিয়ার্সিং বনাম অঙ্কন
ব্ল্যাঙ্কিং এবং পিয়ার্সিং ট্রিপের মধ্যে যান্ত্রিক বিভ্রান্তি এমনকি অভিজ্ঞ ক্রেতাদের ডাই প্রস্তাব পর্যালোচনা করার সময়। উভয়ই পাঞ্চিং স্ট্যাম্পিং ক্রিয়াকলাপ যা অভিন্ন শিয়ারিং ফিজিক্স ব্যবহার করে - একটি পাঞ্চ শীটের মধ্য দিয়ে একটি ডাই ওপেনিংয়ে ধাক্কা দেয়। শুধুমাত্র পার্থক্য আপনি রাখা টুকরা.
ফাঁকা, জ্যামিতিডাই খোলারআপনার সমাপ্ত অংশ মাত্রা সংজ্ঞায়িত করে। ভেদন, এর জ্যামিতিঘুষিগর্তের আকার নির্ধারণ করে। এই পার্থক্য সরাসরি প্রভাবিত করে কিভাবে ক্লিয়ারেন্স প্রয়োগ করা হয় এবং কোন উপাদানটি (পাঞ্চ বা ডাই) নামমাত্র মাত্রায় রাখা হয়।
অঙ্কন উভয় থেকে মৌলিকভাবে আলাদা। শিয়ারিংয়ের পরিবর্তে, অঙ্কনে ধাতব চাপ দেওয়ার প্রক্রিয়ায় প্লাস্টিকের বিকৃতি জড়িত যেখানে শীট উপাদানগুলি একটি ড্র ব্যাসার্ধের উপর দিয়ে এবং একটি গহ্বরে র্যাডিয়ালিভাবে ভিতরের দিকে প্রবাহিত হয়। চ্যালেঞ্জ? যে প্রবাহ নিয়ন্ত্রণ. খালি ধারক থেকে অত্যধিক সংযম এবং উপাদান পাতলা বা অশ্রু. অতিরিক্ত উপাদান কম্প্রেস হিসাবে খুব কম সংযম এবং wrinkles গঠন। ব্ল্যাঙ্ক হোল্ডার ফোর্স, ড্র বিড জ্যামিতি, তৈলাক্তকরণ এবং ড্র ধাপের সংখ্যার মতো বিষয়গুলির জন্য সমস্ত জটিল টুলিং ডিজাইনের প্রয়োজন হয়। এই কারণেই গভীর-আঁকানো অংশগুলি তুলনামূলক বাইরের মাত্রা সহ ফ্ল্যাট ফাঁকা উপাদানগুলির তুলনায় প্রায়শই সরঞ্জামের জন্য উল্লেখযোগ্যভাবে বেশি ব্যয় করে।
ডাই ক্লিয়ারেন্স ভূমিকা
ডাই ক্লিয়ারেন্স হল পাঞ্চের কাটিং প্রান্ত এবং ডাই খোলার সংশ্লিষ্ট প্রান্তের মধ্যে ফাঁক। এটি সাধারণত প্রতি পাশে উপাদান বেধের শতাংশ হিসাবে প্রকাশ করা হয়। সহজ শোনায়, কিন্তু ভুল ক্লিয়ারেন্স মান সমস্যা এবং যেকোনো স্ট্যাম্পিং উত্পাদন প্রক্রিয়ায় অকাল টুল ব্যর্থতার সবচেয়ে সাধারণ মূল কারণগুলির মধ্যে একটি।
বেশিরভাগ হালকা ইস্পাত অ্যাপ্লিকেশনের জন্য, ক্লিয়ারেন্স প্রতি পাশ দিয়ে 5% এবং 10% উপাদানের বেধের মধ্যে পড়ে। স্টেইনলেস স্টিলের মতো শক্ত পদার্থের জন্য বড় ক্লিয়ারেন্সের প্রয়োজন হয় (12-15% পর্যন্ত), যখন অ্যালুমিনিয়াম বা পিতলের মতো নরম ধাতুগুলি শক্ত ক্লিয়ারেন্স ব্যবহার করে। কপাঞ্চ এবং ডাই ক্লিয়ারেন্স ক্যালকুলেটরউপাদানের ধরন, বেধ এবং কাঙ্খিত প্রান্তের গুণমান একটি নির্দিষ্ট ফাঁক মান সুপারিশ করার জন্য।
যখন ক্লিয়ারেন্স খুব আঁটসাঁট হয়, তখন পাঞ্চের উপাদানের মধ্য দিয়ে শিয়ার করার জন্য আরও জোরের প্রয়োজন হয়, অত্যধিক তাপ উৎপন্ন করে এবং পাঞ্চ এবং ডাই উভয়ের পরিধানকে ত্বরান্বিত করে। গল করা একটি ঝুঁকিতে পরিণত হয় কারণ উপাদানটি টুলের পৃষ্ঠে মাইক্রোস্কোপিকভাবে ঢালাই করে। যখন ক্লিয়ারেন্স খুব বড় হয়, তখন ধাতুটি পরিষ্কারভাবে কাঁটার পরিবর্তে বাঁকে যায়, কাটা প্রান্তে ভারী burrs তৈরি করে, বিচ্ছিন্ন বিচ্ছিন্ন অঞ্চল এবং অসামঞ্জস্যপূর্ণ অংশের মাত্রা।
আদর্শ ক্লিয়ারেন্স একটি পরিষ্কার শিয়ার জোন তৈরি করে যা উপাদানের পুরুত্বের প্রায় এক-তৃতীয়াংশ আবৃত করে, তারপরে একটি নিয়ন্ত্রিত ফ্র্যাকচার জোন। আপনি একটি ছোট, সামঞ্জস্যপূর্ণ বুর দেখতে পাবেন (সাধারণত পুরুত্বের 10% এর নিচে) - ভারী, রেজার-তীক্ষ্ণ burrs নয় যা ক্লিয়ারেন্স সমস্যার সংকেত দেয়। একটি ভাল-সুরযুক্ত ধাতব মুদ্রাঙ্কন তৈরির প্রক্রিয়াতে, সঠিক ক্লিয়ারেন্স নাটকীয়ভাবে জীবনকে প্রসারিত করে কারণ কাটিং ফোর্সগুলি টুলের প্রান্তগুলিতে চাপকে কেন্দ্রীভূত করার পরিবর্তে সমানভাবে বিতরণ করে।
উপাদান বৈশিষ্ট্য, ডাই ক্লিয়ারেন্স, এবং গঠন মেকানিক্স সবই আপনার টুলিংটি ধারালো বা প্রতিস্থাপনের প্রয়োজন হওয়ার আগে কতক্ষণ স্থায়ী হয় তা নির্ধারণ করতে পারস্পরিক ক্রিয়া করে। সেই স্থায়িত্বের সমীকরণটি শুরু হয় যা ডাই নিজেই তৈরি হয় - টুল ইস্পাত গ্রেড, এর তাপ চিকিত্সা এবং যুদ্ধের পরিধানে প্রয়োগ করা যে কোনও পৃষ্ঠের আবরণ থেকে।
ডাই ম্যাটেরিয়ালস এবং টুল স্টিল সিলেকশন গাইড
একটি স্ট্যাম্পিং ডাই এর জ্যামিতি নির্ধারণ করে এটি কোন আকৃতি তৈরি করে। স্ট্যাম্পিং ডাই স্টিল নির্ধারণ করে যে কতক্ষণ এটি সেই আকৃতিটি সঠিকভাবে উত্পাদন করে। ভুল উপাদান বাছাই করুন এবং আপনি অকাল চিপিং, অত্যধিক পরিধান, বা বিপর্যয়কর ক্র্যাকিং মাঝামাঝি-চালান - দেখছেন যার অর্থ অপরিকল্পিত ডাউনটাইম এবং জরুরি মেরামতের খরচ৷ তবুও অনেক ক্রেতা উপাদান নির্বাচনকে একটি চিন্তাভাবনা হিসাবে বিবেচনা করে, তাদের ডাই শপের ডিফল্ট যাই হোক না কেন এটি অ্যাপ্লিকেশনের জন্য সর্বোত্তম কিনা তা নিয়ে প্রশ্ন ছাড়াই গ্রহণ করে।
স্ট্যাম্পিং ডাইস জন্য টুল ইস্পাত গ্রেড
টুল স্টিল হল কার্বন অ্যালয় স্টিলের একটি পরিবার যা বিশেষভাবে কঠোরতা, ঘর্ষণ প্রতিরোধের, এবং বারবার চাপের মধ্যে আকৃতি ধরে রাখার ক্ষমতার জন্য তৈরি করা হয়েছে। সেই পরিবারের মধ্যে, বিভিন্ন গ্রেড ইস্পাত স্ট্যাম্পিং ডাইসে ব্যাপকভাবে ভিন্ন ভূমিকা পালন করে। এখানে মেটাল প্রেসের জন্য প্রধান বিভাগগুলি কীভাবে ভেঙে যায়:
কার্বন টুল ইস্পাত (W- সিরিজ)প্রবেশ বিন্দু হয়. জল-শক্তকরণ এবং তুলনামূলকভাবে সস্তা, এই গ্রেডগুলি ছোট-চালিত টুলিংয়ের জন্য কাজ করে এবং প্রোটোটাইপ মারা যায় যেখানে ভলিউম লক্ষ্য কয়েক হাজার অংশের নিচে থাকে। তারা উৎপাদন অবস্থার অধীনে দ্রুত পরিধান করে, কিন্তু তাদের কম খরচে সীমিত-জীবনের অ্যাপ্লিকেশনের জন্য ব্যবহারিক করে তোলে।
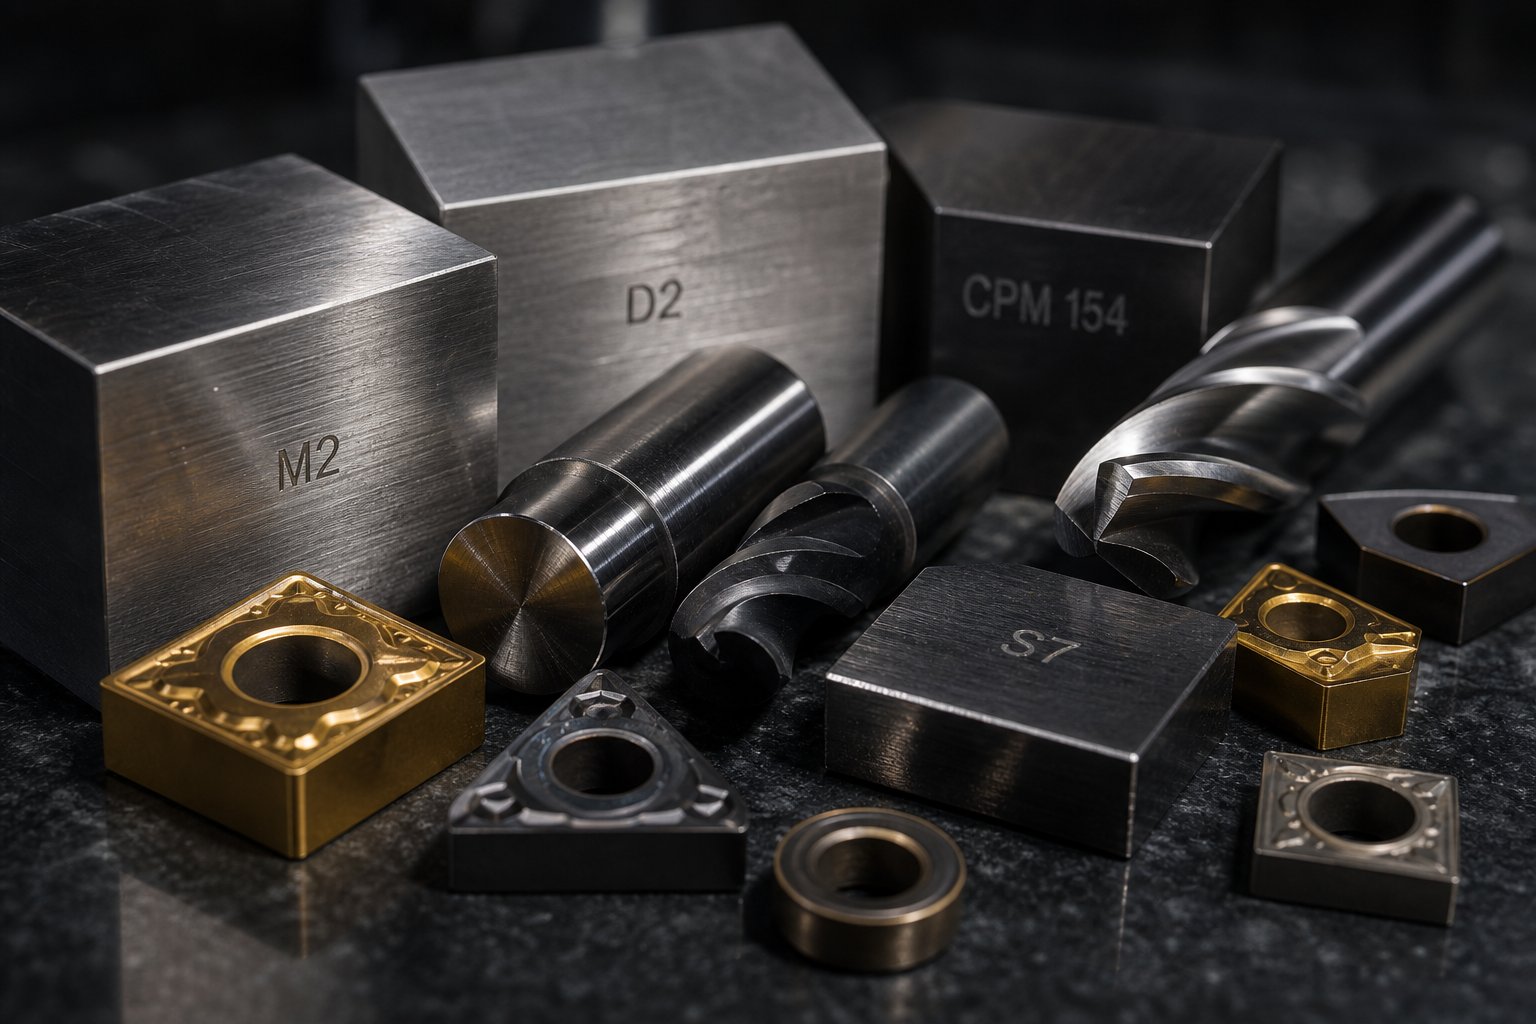
কোল্ড-ওয়ার্ক টুল স্টিলস (D2, A2)সাধারণ-উদ্দেশ্য স্ট্যাম্পিংকে প্রাধান্য দেয়। D2 হল একটি উচ্চ-কার্বন, উচ্চ-ক্রোমিয়াম গ্রেড যা ব্যতিক্রমী পরিধান প্রতিরোধের জন্য পরিচিত, এটি খালি করা, খোঁচা দেওয়া, এবং ডাই তৈরি করার জন্য আদর্শ করে তোলে যার জন্য ঘনিষ্ঠ সহনশীলতা প্রয়োজন। A2 তাপ চিকিত্সার সময় উত্তম দৃঢ়তা এবং মাত্রিক স্থিতিশীলতার সাথে বায়ু শক্ত করার- প্রস্তাব দেয় - ঘুষির জন্য একটি শক্তিশালী পছন্দ যা মাঝারি প্রভাব লোড দেখতে পায়। ক্রেতারা যখন সাধারণ উৎপাদনের জন্য ডাই স্টিলের স্ট্যাম্পিং সম্পর্কে জিজ্ঞাসা করে, তখন D2 এবং A2 বেশিরভাগ পরিস্থিতিই কভার করে।
শক-প্রতিরোধী ইস্পাত (S7)একটি নির্দিষ্ট কুলুঙ্গি পূরণ করে। যেখানে D2 পরিধান প্রতিরোধে উৎকর্ষ সাধন করে, সেখানে S7 উচ্চ প্রভাবের দৃঢ়তার জন্য কিছু ঘর্ষণ কর্মক্ষমতা ত্যাগ করে। ভারী ফাঁকা খোঁচা, পুরু-বস্তু শিয়ারিং, এবং যে কোনও স্টেশন যেখানে টুলটি উল্লেখযোগ্য যান্ত্রিক শক শোষণ করে-এখনই যেতে হবে৷ হিসাবেশিল্প অনুশীলনকারীদের নোট, "ট্রিম বিভাগের জন্য S7, ফর্ম বিভাগের জন্য D2" এর ডিফল্ট মানসিকতা ব্যাপকভাবে টিকে থাকে - এবং যদিও এটি একটি যুক্তিসঙ্গত শুরুর বিন্দু, এটি প্রায়শই ইঞ্জিনিয়ারদের আরও ভাল-ফিট বিকল্পগুলি অন্বেষণ করতে বাধা দেয়৷
উচ্চ-গতির ইস্পাত (M2)উচ্চ তাপমাত্রায় কঠোরতা বজায় রাখে যেখানে ঠান্ডা-কাজের গ্রেড নরম হবে। উচ্চ -গতিতে প্রগতিশীল ডাইস উল্লেখযোগ্য ঘর্ষণজনিত তাপ উৎপন্ন করে, অথবা হট স্ট্যাম্পিং অ্যাপ্লিকেশনগুলিতে, M2 তার কাটিং প্রান্ত ধরে রাখে যেখানে D2 হ্রাস পাবে। এটি টেম্পারিংয়ের পরে আনুমানিক 62-64 HRC অর্জন করে এবং কাটার সরঞ্জাম এবং উচ্চ-তাপমাত্রার স্ট্যাম্পিং অপারেশনগুলিতে সাধারণ ব্যবহার খুঁজে পায়।
টংস্টেন কার্বাইডস্থায়িত্ব বর্ণালীর চরম প্রান্তে বসে। কার্বাইড স্ট্যাম্পিং ডাইস স্টেইনলেস স্টিল বা সিলিকন স্টিল ল্যামিনেশনের মতো ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থের উপর অতি-উচ্চ-ভলিউম উত্পাদন - মিলিয়ন চক্রের জন্য অতুলনীয় পরিধান প্রতিরোধের সরবরাহ করে। বাণিজ্য-বন্ধ হল ভঙ্গুরতা এবং খরচ। কার্বাইড সন্নিবেশগুলি সাধারণত সম্পূর্ণ ডাই অ্যাসেম্বলির পরিবর্তে উচ্চ-পয়ন স্টেশনগুলিতে বেছে বেছে ব্যবহার করা হয়, যেখানে প্রকৌশলীদের স্থায়িত্বকে সুনির্দিষ্টভাবে লক্ষ্য করতে দেয় যেখানে ভলিউমের চাহিদা সবচেয়ে বেশি।
অ্যালুমিনিয়াম স্ট্যাম্পিং মারা যাওয়ার জন্য, উপাদান নির্বাচন পরিবর্তন হয় কারণ অ্যালুমিনিয়ামের কোমলতা বিভিন্ন চ্যালেঞ্জ তৈরি করে। গ্যালিং - যেখানে ওয়ার্কপিস উপাদান টুল পৃষ্ঠে ঢালাই করে - ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের পরিবর্তে প্রাথমিক ব্যর্থতার মোড হয়ে ওঠে। উপযুক্ত আবরণ সহ পালিশ করা D2 বা A2 প্রায়শই কঠিন গ্রেডকে ছাড়িয়ে যায় কারণ অ্যালুমিনিয়াম তৈরি করার সময় পৃষ্ঠের ফিনিশের গুণমান কাঁচা কঠোরতার চেয়ে বেশি গুরুত্বপূর্ণ।
কঠোরতা, দৃঢ়তা, এবং পরিধান প্রতিরোধের ট্রেড-অফ
ডাই স্টিলের স্ট্যাম্পিং সম্পর্কে এখানে অস্বস্তিকর সত্য: কোনও একক গ্রেড একই সাথে তিনটি সমালোচনামূলক বৈশিষ্ট্যকে সর্বাধিক করে না। কঠোরতা, দৃঢ়তা এবং পরিধান প্রতিরোধের উত্তেজনা বিদ্যমান, এবং একটিকে উঁচুতে ঠেলে প্রায় সবসময় অন্যটিকে আপস করে।
কঠোরতা(রকওয়েল সি স্কেলে পরিমাপ করা হয়, বা HRC) পৃষ্ঠের বিকৃতির প্রতিরোধ নির্ধারণ করে। উচ্চ কঠোরতা মানে কাটিয়া প্রান্ত তার জ্যামিতি দীর্ঘ ধরে রাখে। D2 পৌঁছেছে 62-64 HRC; A2 সঠিক তাপ চিকিত্সার পরে 63-65 HRC হিট করে।
দৃঢ়তাফ্র্যাকচার ছাড়াই প্রভাব শোষণ করার ক্ষমতা পরিমাপ করে। একটি শক্ত ডাই ভেঙ্গে যাওয়ার আগেই বেঁকে যায়। 60-62 HRC-এ S7 অনুরূপ কঠোরতায় D2 এর প্রায় দ্বিগুণ প্রভাব প্রতিরোধের প্রস্তাব দেয়, কারণ এর মাইক্রোস্ট্রাকচারে কম বড় কার্বাইড কণা থাকে যা ক্র্যাক ইনিশিয়েশন সাইট হিসাবে কাজ করে।
প্রতিরোধ পরিধানটুল পৃষ্ঠ ঘর্ষণ বা আনুগত্য মাধ্যমে উপাদান অপসারণ প্রতিরোধ কত ভাল প্রতিফলিত. D2-এ হার্ড ক্রোমিয়াম কার্বাইডগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম শীট ধাতুগুলির বিরুদ্ধে মাইক্রোস্কোপিক বর্ম তৈরি করে, কিন্তু সেই একই কার্বাইডগুলি ইস্পাতকে আকস্মিক লোডের মধ্যে চিপ করার প্রবণতা তৈরি করে।
ব্যবহারিক নিহিতার্থ? প্রায় 80% অকাল মৃত্যু ব্যর্থতা ক্লান্তি ক্র্যাকিং বা চিপিং - ধীরে ধীরে পরিধান থেকে আসে। সর্বাধিক কঠোরতার উপর স্থির করা ক্রেতারা প্রায়ই ভঙ্গুর টুলিংয়ের সাথে শেষ হয় যা অপ্রত্যাশিতভাবে ভেঙে যায়। বুদ্ধিমান পদ্ধতি হল সবচেয়ে কঠিন উপাদান নির্বাচন করা যা প্রদান করেযথেষ্টআপনার নির্দিষ্ট উপাদান, বেধ, এবং ভলিউম প্রয়োজনীয়তা জন্য প্রতিরোধের পরিধান.
CPM 10V এর মতো পাউডার মেটালার্জি (PM) স্টিলগুলি এই ব্যবসার-বন্ধের একটি আধুনিক সমাধান উপস্থাপন করে৷ গলিত ইস্পাতকে সূক্ষ্ম পাউডারে পরমাণুকরণ করে এবং চাপে এটিকে একীভূত করে, নির্মাতারা অত্যন্ত অভিন্ন কার্বাইড বিতরণ উত্পাদন করে। ফলাফল হল একটি উপাদান যা পরিধান প্রতিরোধের জন্য উচ্চ খাদ সামগ্রী বহন করে এবং কঠোরতা বজায় রাখে যা একই কঠোরতায় প্রচলিত স্টিলগুলি মেলে না। উচ্চ-ভলিউম প্রগতিশীল ডাইস স্ট্যাম্পিং উন্নত উচ্চ-শক্তির স্টিলের জন্য, PM গ্রেডগুলি প্রায়শই মালিকানার সর্বনিম্ন মোট খরচ প্রদান করে যদিও উপাদানের খরচ স্ট্যান্ডার্ড D2 থেকে 5-10 গুণ বেশি।
সারফেস ট্রিটমেন্টস এবং লেপ যা ডাই লাইফ বাড়িয়ে দেয়
এমনকি সর্বোত্তম বেস উপাদান নির্বাচনের সাথেও, পৃষ্ঠের প্রকৌশল সুরক্ষার আরেকটি স্তর যুক্ত করে যা সরাসরি তীক্ষ্ণ, কম গ্যালিং এবং ডাই-এর পরিষেবা জীবনের উপর আরও সামঞ্জস্যপূর্ণ স্ট্যাম্পযুক্ত স্টিলের অংশের গুণমানের মধ্যে দীর্ঘ বিরতিতে অনুবাদ করে।
নাইট্রাইডিংতুলনামূলকভাবে কম তাপমাত্রায় ডাই সারফেসে নাইট্রোজেন ছড়িয়ে দেয়, টুলের জ্যামিতি বিকৃত না করে একটি অত্যন্ত শক্ত কেস (70 HRC সমতুল্য) তৈরি করে। এটি বিশেষ করে D2 এবং A2-এ অতিরিক্ত আবরণ প্রয়োগ করার আগে একটি বেস ট্রিটমেন্ট হিসাবে কার্যকরী - ডুপ্লেক্স আবরণ নামে একটি কৌশল যা পরবর্তী যেকোন আবরণ স্তরের জন্য আনুগত্য এবং দৃঢ়তা সমর্থন বাড়ায়।
টাইটানিয়াম নাইট্রাইড (TiN)একটি সোনার-রঙের PVD আবরণ যোগ করে যা পৃষ্ঠের কঠোরতাকে আনুমানিক 2,300 HV-এ বৃদ্ধি করে এবং উপাদান প্রবাহের সময় ঘর্ষণ কমায়। হালকা ইস্পাত এবং অ্যালুমিনিয়াম প্রক্রিয়াকরণ করে ডাইস তৈরির জন্য এটি একটি ব্যয়বহুল-প্রথম ধাপ।
টাইটানিয়াম কার্বনিট্রাইড (TiCN)উচ্চ কঠোরতা (প্রায় 3,000 HV) এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থের বিরুদ্ধে আরও ভাল কার্যকারিতা সহ TiN এর উপর তৈরি করে। স্টেইনলেস বা উচ্চ -শক্তির সংকর ধাতু থেকে তৈরি স্ট্যাম্পযুক্ত ইস্পাত উপাদানগুলির জন্য, TiCN উল্লেখযোগ্যভাবে মৌলিক TiN-কে ছাড়িয়ে যায়৷
ক্রোম কলাইঅঙ্কন ক্রিয়াকলাপের জন্য একটি পুরু, কম-ঘর্ষণ পৃষ্ঠের আদর্শ প্রদান করে। এর স্ব-তৈলাক্ত বৈশিষ্ট্য অ্যালুমিনিয়াম এবং স্টেইনলেস স্টীল ড্রয়ের উপর গলদ কমায় যেখানে আঠালো পরিধান প্রাধান্য পায়।
হীরা-কার্বনের মতো (DLC)আবরণ চরম কঠোরতা এবং খুব কম ঘর্ষণ সহগ প্রদান করে। এগুলি উন্নত উচ্চ-শক্তির ইস্পাতগুলিতে ক্রিয়াকলাপ গঠনের জন্য ক্রমবর্ধমানভাবে নির্দিষ্ট করা হয়েছে যেখানে স্ট্যান্ডার্ড আবরণগুলি দ্রুত ভেঙে যায়৷
মূল অন্তর্দৃষ্টি? আবরণের সিদ্ধান্তগুলি সাবস্ট্রেট উপাদান থেকে স্বাধীন নয়। একটি খারাপভাবে বাছাই করা বেস স্টিলের উপর একটি প্রিমিয়াম আবরণ প্রয়োগ করা হল অর্থের অপচয় - লোডের নীচে নরম স্তরটি বিকৃত হয়ে যায়, নীচের থেকে শক্ত আবরণ ফাটল৷ ডাই শপগুলি যেগুলি পৃথক লাইন আইটেমগুলির পরিবর্তে উপাদান নির্বাচন এবং পৃষ্ঠ প্রকৌশলকে একটি ইউনিফাইড সিস্টেম হিসাবে বিবেচনা করে ধারাবাহিকভাবে দীর্ঘ-স্থায়ী টুলিং সরবরাহ করে।
| ডাই ম্যাটেরিয়াল | হার্ডনেস রেঞ্জ (HRC) | সেরা অ্যাপ্লিকেশন | আপেক্ষিক খরচ | প্রত্যাশিত ডাই লাইফ |
|---|---|---|---|---|
| কার্বন টুল ইস্পাত (W1/W2) | 58-65 | স্বল্প-চালিত প্রোটোটাইপিং, কম-ভলিউম মার্কিং ডাইস | কম ($) | 10,000 - 50,000 হিট |
| D2 (কোল্ড ওয়ার্ক) | 62-64 | ফাঁকা, খোঁচা, গঠন মরে; বন্ধ-সহনশীলতার কাজ | মাঝারি ($$) | 250,000 - 1,000,000+ হিট |
| A2 (কোল্ড ওয়ার্ক) | 63-65 | ফাঁকা খোঁচা, ছাঁটা মারা যায়; মাঝারি প্রভাব অ্যাপ্লিকেশন | মাঝারি ($$) | 200,000 - 800,000 হিট |
| S7 (শক প্রতিরোধক) | 60-62 | ভারী ব্ল্যাঙ্কিং, পুরু উপাদান শিয়ারিং, উচ্চ-প্রভাবিত খোঁচা | মাঝারি ($$) | 150,000 - 500,000 হিট |
| M2 (উচ্চ-গতি) | 62-64 | উচ্চ-গতির প্রগতিশীল মৃত্যু, উন্নত তাপমাত্রা অপারেশন | মাঝারি-উচ্চ ($$$) | 500,000 - 2,000,000 হিট |
| টংস্টেন কার্বাইড | 74-78 (HRA সমতুল্য) | অতি-উচ্চ-ভলিউম উৎপাদন, ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ, ল্যামিনেশন | উচ্চ ($$$$) | 5,000,000+ হিট |
| পিএম স্টিলস (CPM 10V) | 62-65 | উচ্চ-ভলিউম প্রগতিশীল ডাইস, AHSS গঠন, চরম পরিধান | উচ্চ ($$$$) | 2,000,000 - 5,000,000+ হিট৷ |
উপাদান নির্বাচন এবং পৃষ্ঠের চিকিত্সা একসাথে সংজ্ঞায়িত করে যে মনোযোগ দেওয়ার আগে একটি ডাই কতগুলি ভাল অংশ তৈরি করে। কিন্তু এমনকি সেরা স্ট্যাম্পিং ডাই ইস্পাত একটি ত্রুটিপূর্ণ নকশা জন্য ক্ষতিপূরণ করতে পারে না. ইঞ্জিনিয়ারিং এর সময় ডাই এর জ্যামিতি, স্টেশন সিকোয়েন্সিং এবং কম্পোনেন্ট আর্কিটেকচার যেভাবে একত্রিত হয় সেটাই টুলিংকে আলাদা করে যা প্রতিটি প্রোডাকশন রানে আপনার সাথে লড়াই করে এমন টুলিং থেকে সমস্যামুক্ত-।
ডাই ডিজাইন প্রিন্সিপলস এবং ইঞ্জিনিয়ারিং ফান্ডামেন্টালস
একটি ডাই সঠিক স্টিল গ্রেড থেকে তৈরি কিন্তু ত্রুটিপূর্ণ জ্যামিতি, দুর্বল স্টেশন সিকোয়েন্সিং, বা অপর্যাপ্ত উপাদান প্রবাহ নিয়ন্ত্রণের সাথে ইঞ্জিনিয়ার করা এখনও খারাপ অংশ তৈরি করবে। স্ট্যাম্পিং ডাই ডিজাইন হল যেখানে বস্তুগত বিজ্ঞান যান্ত্রিক নির্ভুলতার সাথে মিলিত হয় এবং এটি এমন একটি ধাপ যেখানে সবচেয়ে প্রতিরোধযোগ্য টুলিং ব্যর্থতার জন্ম হয়। যে কোনো ইস্পাত কাটার আগে প্রকৌশলগত সিদ্ধান্তগুলি নির্ধারণ করে যে একটি ডাই লক্ষ লক্ষ চক্রের জন্য নির্ভরযোগ্যভাবে চলে নাকি প্রথম দিন থেকেই রক্ষণাবেক্ষণের মাথাব্যথা হয়ে ওঠে।
ডাই ইঞ্জিনিয়ারিং-এ CAD/CAM এবং CAE সিমুলেশন
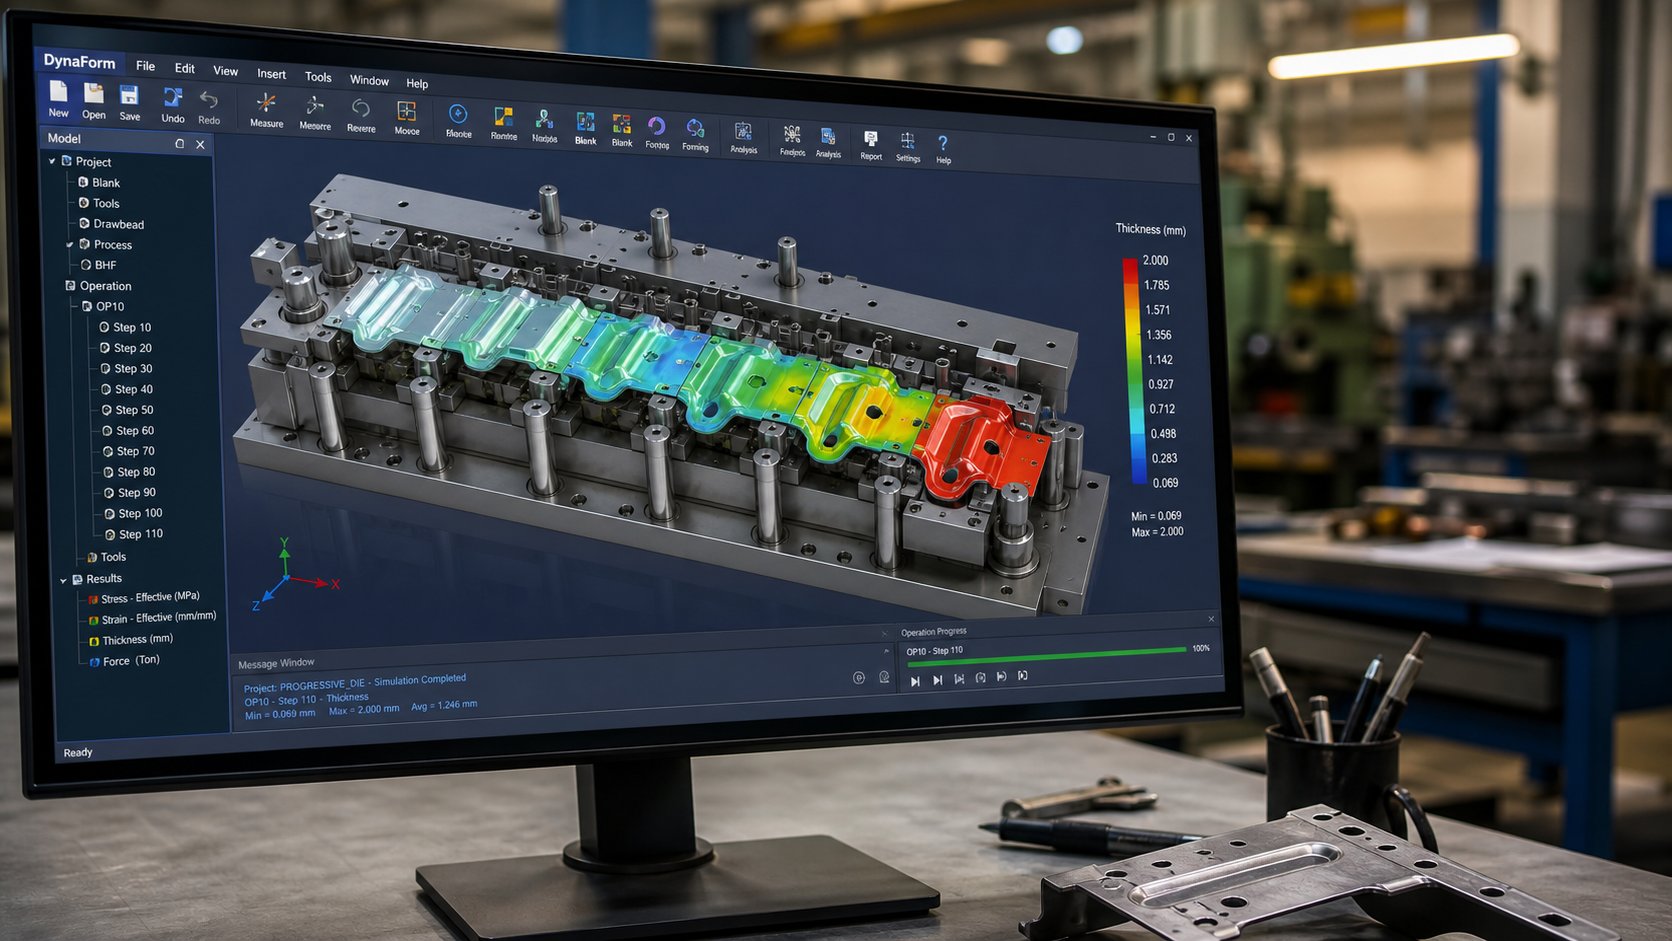
আধুনিক মেটাল স্ট্যাম্পিং ডাই ডিজাইন হাতের-স্কেচ করা লেআউট এবং ট্রায়াল-এবং-এরর বিল্ডের বাইরে চলে গেছে। একটি প্রগতিশীল ডাই এর জন্য $150,000 খরচ করার কল্পনা করুন শুধুমাত্র প্রথম ট্রাইআউটের সময় আবিষ্কার করার জন্য যে উপাদানটি ছয় স্টেশনে কুঁচকে যায় বা ড্র অপারেশনের সময় বিভক্ত হয়। সেই দৃশ্য এখনও ঘটে যখন দোকানগুলি ডিজিটাল বৈধতা এড়িয়ে যায়, তবে এটি সম্পূর্ণরূপে প্রতিরোধযোগ্য।
বর্তমান প্রকৌশল কর্মপ্রবাহ তিনটি সমন্বিত সফ্টওয়্যার বিভাগের উপর নির্ভর করে যা ক্রম অনুসারে কাজ করে:
CAD (কম্পিউটার-এডেড ডিজাইন)SolidWorks, Siemens NX, এবং CATIA-এর মতো প্ল্যাটফর্ম প্রতিটি ডাই কম্পোনেন্টের বিস্তারিত 3D মডেল তৈরি করে। Logopress3 এবং 3DQuickPress স্বয়ংক্রিয় স্ট্রিপ লেআউট তৈরি, আনবেন্ডিং ক্যালকুলেশন, এবং স্ট্যান্ডার্ড কম্পোনেন্ট প্লেসমেন্টের মতো বিশেষ অ্যাড-ইন। এই সরঞ্জামগুলি ডিজিটাল ব্লুপ্রিন্ট তৈরি করে যা ডাউনস্ট্রিম সিস্টেমগুলি ব্যবহার করে।
CAE (কম্পিউটার-এডেড ইঞ্জিনিয়ারিং)সিমুলেশন সফ্টওয়্যার যেমন AutoForm বা DYNAFORM ইস্পাত একটি একক টুকরা মেশিন করার আগে সম্পূর্ণ স্ট্যাম্পিং প্রক্রিয়ার উপর সীমিত উপাদান বিশ্লেষণ চালায়। প্রকৌশলীরা উপাদান প্রবাহের পূর্বাভাস দিতে পারে, সম্ভাব্য কুঁচকানো বা বিভাজন শনাক্ত করতে পারে, স্প্রিংব্যাক ক্ষতিপূরণ গণনা করতে পারে, এবং ফাঁকা আকৃতি - ডিজিটালভাবে অপ্টিমাইজ করতে পারে৷ এই ভার্চুয়াল ট্রাইআউট ধাপটি-প্রজেক্টকে ঝুঁকিপূর্ণ করে, শারীরিক বৈধতার সময়কালকে ছোট করে, এবং নাটকীয়ভাবে প্রথমবার সাফল্যের হার বাড়িয়ে-৷
CAM (কম্পিউটার-এডেড ম্যানুফ্যাকচারিং)সফ্টওয়্যার যাচাইকৃত ডিজাইনকে CNC টুলপথে রূপান্তরিত করে - G-কোড যা মিল, লেদ, ওয়্যার ইডিএম, এবং গ্রাইন্ডারকে প্রকৃত ডাই কম্পোনেন্টগুলিকে নির্দিষ্ট করে কাটতে চালায়।
উন্নত স্ট্যাম্পিং ডাই সরবরাহকারীরা একটি ক্রমাগত ডিজিটাল থ্রেডের মধ্যে তিনটি ধাপকে একীভূত করে। যেমন,YICHEN এর স্ট্যাম্পিং ডাইপরিষেবাটি যথার্থ মেশিনিং, ট্রায়াল রান, এবং পরিদর্শন - এর মাধ্যমে সম্ভাব্যতা বিশ্লেষণ এবং CAE সিমুলেশন কভার করে যা উপস্থাপন করে যে কীভাবে আধুনিক ডাই ইঞ্জিনিয়ারিং ওয়ার্কফ্লোগুলি প্রাথমিক ধারণা থেকে বৈধ উৎপাদন টুলিং পর্যন্ত কাজ করে। এই শেষ-থেকে-ডিজিটাল পদ্ধতির অর্থ হল সফ্টওয়্যারের নকশার ত্রুটিগুলি, প্রেস ফ্লোরে নয়৷
ডিজাইন-এর জন্য-উৎপাদনযোগ্যতা এবং স্ট্যাম্পিং সীমাবদ্ধতা
এমনকি সবচেয়ে পরিশীলিত সিমুলেশন এমন একটি অংশকে উদ্ধার করতে পারে না যা স্ট্যাম্পিংয়ের কথা মাথায় রেখে ডিজাইন করা হয়নি। ডিজাইন-এর জন্য-উৎপাদনযোগ্যতা (DFM) হল মেটাল পাঞ্চ এবং ডাই বাস্তবিকভাবে - তৈরি করতে পারে এমন অংশের জ্যামিতিকে আকৃতি দেওয়ার অনুশীলন এবং এটিই যেখানে অংশ ডিজাইনার এবং ডাই ইঞ্জিনিয়ারের মধ্যে সহযোগিতা লভ্যাংশ প্রদান করে।
মূল DFM নীতিগুলি যা সরাসরি স্ট্যাম্পিং ডিজাইনকে প্রভাবিত করে তার মধ্যে রয়েছে:
- বেন্ড রেডিই- ভিতরের মোড়ের ব্যাসার্ধ কমপক্ষে উপাদানের বেধের সমান হওয়া উচিত। তীক্ষ্ণ বাঁকগুলি উপাদানকে চাপ দেয় এবং আরও আক্রমণাত্মক টুলিংয়ের প্রয়োজন হয় যা দ্রুত পরিধান করে।
- গর্ত বসানো- গর্তগুলি বাঁক, প্রান্ত এবং সংলগ্ন গর্ত থেকে কমপক্ষে 1.5 গুণ উপাদান পুরুত্বে বসতে হবে। লঙ্ঘন বৈশিষ্ট্য এবং ক্র্যাক উপাদান বিকৃত।
- গর্ত মাপ- ন্যূনতম গর্তের ব্যাস উপাদানের বেধের সমান বা তার বেশি হওয়া উচিত। ছোট গর্ত ভঙ্গুর প্রবণ ভঙ্গুর খোঁচা দাবি.
- সহনশীলতা- বেশি-সহনশীল না করা-গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি দ্রুতগতিতে ডাই খরচ বাড়িয়ে দিতে পারে। +/- 0.05মিমি থেকে +/- 0.005মিমিতে পরিবর্তনের জন্য কার্বাইড টুলিং, অপটিক্যাল গ্রাইন্ডিং এবং অতিরিক্ত-প্রক্রিয়া পরিদর্শনের প্রয়োজন হতে পারে।
- উপাদান নির্বাচন- উচ্চ-শক্তির ইস্পাত এবং বহিরাগত সংকর ধাতু স্প্রিংব্যাক চ্যালেঞ্জ প্রবর্তন করে এবং ডাই পরিধানকে ত্বরান্বিত করে। আরও গঠনযোগ্য উপাদানের চারপাশে ডিজাইন করা টুলিংকে উল্লেখযোগ্যভাবে সহজ করে।
স্ট্রিপ লেআউট ডিজাইন, বিশেষ করে প্রগতিশীল ডাইসের জন্য, প্রতিটি স্টেশনে এই নীতিগুলি প্রয়োগ করে। যৌক্তিকভাবে অপারেশনের ক্রম: ছিদ্র করা এবং খাঁজ করা সমতল উপাদানের প্রথম দিকে ঘটে, যখন প্রোফাইলটি প্রতিষ্ঠিত হওয়ার পরে বাঁকানো এবং গঠন পরবর্তী স্টেশনগুলিতে ঘটে। শীট মেটাল স্ট্যাম্পিং ডাই-এ নেতিবাচক এবং ইতিবাচক বাইপাস নচের মতো বৈশিষ্ট্যগুলি বাহক স্ট্রিপটিকে হস্তক্ষেপ ছাড়াই গঠিত বৈশিষ্ট্যগুলির চারপাশে ফ্লেক্স করার অনুমতি দেয় কারণ এটি টুলের মাধ্যমে অগ্রসর হয়। এই সিকোয়েন্সিং ভুল হওয়ার ফলে মাত্রিক প্রবাহ, উপাদান পাতলা হয়ে যাওয়া বা সরাসরি টুলের ক্ষতি হয়।
DFM সৃজনশীলতাকে সীমিত করার বিষয়ে নয় - এটি নিশ্চিত করা যে আপনার অংশটি নির্ভরযোগ্যভাবে, অর্থনৈতিকভাবে এবং পরিমাণে তৈরি করা যেতে পারে৷ যে প্রকৌশলীরা ডিজাইন প্রক্রিয়ার প্রথম দিকে তাদের ডাই সরবরাহকারীকে নিযুক্ত করেন তারা নিয়মিতভাবে 15-30% সাশ্রয় করে টুলিং খরচে 30% স্টিলের প্রতি প্রতিশ্রুতিবদ্ধ হওয়ার আগে অ-গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি সামঞ্জস্য করে।
মূল ডাই উপাদান এবং তাদের কার্যাবলী
প্রতিটি স্ট্যাম্পিং ডাই, একটি সাধারণ ব্ল্যাঙ্কিং টুল থেকে একটি মাল্টি-স্টেশন প্রগ্রেসিভ ডাই পর্যন্ত, একটি সাধারণ কাঠামোগত শারীরস্থান ভাগ করে। এই ধাতব স্ট্যাম্পিং উপাদানগুলি বোঝা ক্রেতাদের প্রস্তাবগুলি মূল্যায়ন করতে, জ্ঞাত প্রশ্ন জিজ্ঞাসা করতে এবং সরবরাহকারীর উদ্ধৃতিতে সম্ভাব্য গুণমানের ফাঁকগুলি চিহ্নিত করতে সহায়তা করে৷
- ডাই জুতা (উপর এবং নীচে)- ফাউন্ডেশন প্লেট যা যথাক্রমে প্রেস রাম এবং বিছানায় মাউন্ট করে। তারা অন্যান্য সমস্ত উপাদানকে সারিবদ্ধভাবে ধরে রাখে এবং প্রতিটি প্রেস স্ট্রোকের সম্পূর্ণ টনেজ শোষণ করে।
- গাইড পিন এবং বুশিং- নির্ভুলতা-ডাই জুতাগুলিতে মাউন্ট করা মাটির উপাদানগুলি যা উপরের এবং নীচের অর্ধেকের মধ্যে নিখুঁত উল্লম্ব প্রান্তিককরণ নিশ্চিত করে৷ মসৃণ গতি এবং কঠোর পুনরাবৃত্তিযোগ্যতার জন্য বল-বিহারকারী খাঁচাগুলি উচ্চ-নির্ভুলতাতে ব্যবহৃত হয়।
- পাঞ্চ প্লেট (পাঞ্চ ধারক)- উপরের ডাই জুতার সাথে সংযুক্ত একটি শক্ত প্লেট যা তাদের সঠিক অবস্থানে সমস্ত কাটিং এবং গঠনকারী পাঞ্চগুলিকে নিরাপদে সনাক্ত করে এবং ধরে রাখে।
- ঘুষি- পুরুষ কাজের উপাদান। ছিদ্র খোঁচা গর্ত কাটা, ফাঁকা খোঁচা অংশ ঘের কাটা, এবং খোঁচা গঠন বাঁক বা আঁকা তৈরি. প্রতিটি তার নির্দিষ্ট কাজের জন্য কাস্টম-আকৃতির।
- ডাই ব্লক (ডাই বোতাম/ঢোকান)- পাঞ্চের মহিলা প্রতিরূপ, পাঞ্চ প্রোফাইলের সাথে সুনির্দিষ্টভাবে একটি গহ্বরের আকার এবং গণনাকৃত ছাড়পত্র রয়েছে। উচ্চ-পরিধান ডাই সন্নিবেশগুলি প্রায়শই প্রতিস্থাপনযোগ্য কার্বাইড উপাদান।
- স্ট্রিপার প্লেট- কাটার সময় শীটটিকে সমতল ধরে রাখে এবং প্রতিটি স্ট্রোকের পরে এটিকে প্রত্যাহারকারী ঘুষি থেকে সরিয়ে দেয়। স্প্রিং-লোড করা স্ট্রিপারগুলি গঠনের সময় নড়াচড়া রোধ করতে উপাদানগুলিকে আটকে রাখে।
- পাইলট- শঙ্কুযুক্ত বা বুলেট-নাকের পিন যা অন্য কোনও অপারেশন হওয়ার আগে প্রতিটি স্টেশনে স্ট্রিপকে সুনির্দিষ্টভাবে অবস্থান করার জন্য প্রাক-বিদ্ধ ছিদ্রগুলিকে সংযুক্ত করে। তারা ছোটখাটো ফিডিং ত্রুটিগুলি সংশোধন করে এবং স্টেশন-থেকে-স্টেশনের নির্ভুলতা নিশ্চিত করে।
- স্টক গাইড এবং lifters- রেলগুলি যা স্ট্রিপকে ফিড করার সময় কেন্দ্রীভূত রাখে এবং স্প্রিং-লোড করা উপাদান যা গঠনের পরে স্ট্রিপটিকে ডাই সারফেস থেকে তুলে নেয় যাতে এটি অবাধে অগ্রসর হতে পারে।
এই স্ট্যাম্পিং ডাই উপাদানগুলির মিথস্ক্রিয়া প্রেস চক্রের সাথে সঠিকভাবে নির্ধারিত হয়। গাইড পিনের মধ্যে এমনকি কয়েক মাইক্রনের মিসলাইনমেন্ট পুরো প্রোডাকশন রান জুড়ে পাঞ্চ ভাঙ্গন, বুর গঠন বা মাত্রিক ড্রিফটে ক্যাসকেড করতে পারে। এই কারণেই যোগ্য ডাই নির্মাতারা চূড়ান্ত সমাবেশের আগে সমন্বয় পরিমাপ মেশিন এবং অপটিক্যাল পরিদর্শন ব্যবহার করে নকশা অভিপ্রায়ের বিরুদ্ধে প্রতিটি উপাদানকে যাচাই করে।
প্রকৌশল এবং উপাদান স্থাপত্য সংজ্ঞায়িত করার সাথে সাথে, একটি ব্যবহারিক প্রশ্ন উত্থাপিত হয়: এই সমস্ত নির্ভুলতার আসলে কি খরচ হয়? জটিলতা, বস্তুগত পছন্দ, সহনশীলতার প্রয়োজনীয়তা, এবং উৎপাদনের পরিমাণ লক্ষ্য সব একটি মূল্যের সমীকরণে ফিড করে যা অনেক ক্রেতা অস্বচ্ছ - খুঁজে পায় এবং যেখানে অস্পষ্ট প্রত্যাশা বাজেট বিস্ময়ের দিকে নিয়ে যায়।
ডাই ম্যানুফ্যাকচারিং-এ কস্ট ফ্যাক্টর এবং মূল্য নির্ধারণ
টুল এবং ডাই ম্যানুফ্যাকচারিং-এ টুলিং কোট প্রায়ই ব্ল্যাক বক্সের মতো মনে হয়। দুই সরবরাহকারী একই অংশ অঙ্কন এবং ফেরত মূল্য $30,000 আলাদা দেখতে পারেন. এই ব্যবধানটি খুব কমই বোঝায় যে কারো অতিরিক্ত চার্জ করা - এর মানে সাধারণত প্রতিটি দোকান আপনার প্রয়োজনীয়তাগুলিকে আলাদাভাবে ব্যাখ্যা করেছে, বিভিন্ন ডাই টাইপ প্রস্তাব করেছে, বা বিভিন্ন ডাই লাইফ টার্গেট ধরেছে। প্রকৃতপক্ষে কী খরচ করে তা বোঝা আপনাকে সমান পদে উদ্ধৃতিগুলির তুলনা করতে এবং আপনার প্রয়োজন নেই এমন ক্ষমতার জন্য অতিরিক্ত অর্থ প্রদান এড়াতে পারে৷
কি ড্রাইভ স্ট্যাম্পিং ডাই টুলিং খরচ
সব খরচ চালক সমান ওজন বহন করে না। সর্বোচ্চ থেকে সর্বনিম্ন প্রভাবে র্যাঙ্ক করা আপনার মোট টুলিং মূল্যকে কী প্রভাবিত করে তা এখানে রয়েছে:
- জটিলতা এবং স্টেশন সংখ্যা ডাই- একটি 12-স্টেশন প্রগতিশীল ডাই খরচ একটি 4-স্টেশন টুলের চেয়ে দ্রুতগতিতে বেশি। প্রতিটি অতিরিক্ত স্টেশন ডিজাইন ইঞ্জিনিয়ারিং, নির্ভুল মেশিনিং এবং সমাবেশের সময় যুক্ত করে। জটিল জ্যামিতিতে টাইট-সিকোয়েন্সড ফর্মিং ক্রিয়াকলাপগুলির প্রয়োজন দ্রুত খরচ বেড়ে যায়।
- সহনশীলতার প্রয়োজনীয়তা- +/- 0.1মিমি থেকে +/- 0.02মিমি জাম্প করলে টুলিং খরচ দ্বিগুণ হতে পারে। কঠোর সহনশীলতার জন্য কঠিন টুল স্টিল, তারের EDM কাটিং, অপটিক্যাল গ্রাইন্ডিং এবং আরও বৈধতা চক্রের চাহিদা রয়েছে।
- প্রয়োজন মরা জীবন- 100,000 হিটের জন্য ওয়ারেন্টিযুক্ত একটি ডাই 5,000,000 চক্রের জন্য নির্মিত একটির চেয়ে ভিন্ন উপকরণ এবং তাপ চিকিত্সা ব্যবহার করে৷ কার্বাইড সন্নিবেশ, পিএম স্টিলস, এবং প্রিমিয়াম আবরণ আয়ু বাড়ায় কিন্তু অগ্রিম বিনিয়োগে যথেষ্ট পরিমাণে যোগ করে।
- উপাদান স্ট্যাম্প করা হচ্ছে- স্টেইনলেস স্টীল বা উন্নত উচ্চ-শক্তির ইস্পাত প্রক্রিয়াকরণের জন্য মৃদু ইস্পাত বা অ্যালুমিনিয়ামের স্ট্যাম্পিংয়ের চেয়ে আরও শক্ত, আরও পরিধান-প্রতিরোধী টুলিংয়ের প্রয়োজন হয়৷ ঘষিয়া তুলিয়া ফেলিতে সক্ষম workpiece উপকরণ পরিধান ত্বরান্বিত, প্রিমিয়াম ডাই স্টিলস প্রয়োজন.
- অংশ আকার এবং প্রেস টনেজ- বড় অংশগুলির জন্য বড় ডাই জুতা, ভারী প্লেট এবং বড় প্রেসের প্রয়োজন। ডাই এর জন্য উপাদান খরচ নিজেই শারীরিক আকার সঙ্গে দাঁড়িপাল্লা.
- মাধ্যমিক বৈশিষ্ট্য- ইন-ডাই ট্যাপিং, ইন-ডাই অ্যাসেম্বলি, সেন্সর, এবং স্বয়ংক্রিয় পরিদর্শন স্ট্যান্ডার্ড কাটিং এবং ফর্মিং অপারেশনের বাইরে ইঞ্জিনিয়ারিং জটিলতা যোগ করে।
প্রেক্ষাপটের জন্য, সাধারণ ব্ল্যাঙ্কিং ডাইস $8,000 থেকে $25,000 হতে পারে, যখন মাল্টি-স্টেশন প্রগ্রেসিভ ডাইস জটিল স্ট্যাম্পিং পার্টসগুলির জন্য $30,000 থেকে $250,000 এর বেশি। উচ্চ-ভলিউম স্বয়ংচালিত স্থানান্তর ডাই $500,000 ছাড়িয়ে যেতে পারে। এই সংখ্যাগুলি খাড়া মনে হয় যতক্ষণ না আপনি গণনা করেন যে তারা মৃত্যুর জীবদ্দশায় প্রতি অংশে কী সরবরাহ করে।
খরচ-প্রতি-পার্ট ইকোনমিক্স এবং ব্রেক-জোর ভলিউম
এখানে গণিত স্ট্যাম্পিং এর পক্ষে উল্টে যায়। একটি কাস্টম মেটাল স্ট্যাম্পিং ডাই হল একটি অগ্রিম সম্পদ যা প্রতি{1}}অংশের মূল্যের পরিমাণে পেনিসের দিকে পরিচালিত করে৷ একটি বাস্তব দৃশ্য বিবেচনা করুন:
- কাস্টম ডাই বিনিয়োগ: $12,000
- স্ট্যাম্পিং সহ প্রতি-অংশের মূল্য: $0.45
- CNC মেশিনের মাধ্যমে প্রতি-অংশের খরচ (কোনও টুলিং নেই): $3.50
ব্রেক-জোর ভলিউম: $12,000 / ($3.50 - $0.45)=মোটামুটি 3,900 অংশ। এই সংখ্যার নীচে, আপনার স্ট্যাম্পযুক্ত ধাতব অংশগুলিকে মেশিন করা সামগ্রিকভাবে সস্তা। এর উপরে, প্রতিটি অতিরিক্ত ধাতব স্ট্যাম্পযুক্ত অংশ বিকল্পের তুলনায় $3.05 সাশ্রয় করে। 20,000 যন্ত্রাংশে, $12,000 ডাই প্রতি পিস মাত্র $0.60 যোগ করে যেখানে CNC মেশিনে $70,000 মোট - খরচ হবে $49,000-এর বেশি সঞ্চয়।
ভুল ক্রেতারা করতে থাকেন? তারা লাইফটাইম ভলিউমের পরিবর্তে একক অর্ডারের ভিত্তিতে টুলিং খরচ মূল্যায়ন করে। আপনি যদি তিন বছরের জন্য বার্ষিক 5,000 ইউনিট পুনরায় অর্ডার করেন, আপনার আসল ভলিউম হল 15,000 - বিগত বিরতি-এমনকি বেশিরভাগ কাস্টম মেটাল স্ট্যাম্পিংয়ের জন্যও৷ প্রতিটি পুনঃক্রম দ্রুত আসে (কোনও নতুন টুলিং লিড টাইম নেই) এবং সস্তা (শুধু প্রতি-অংশের মূল্য প্লাস সেটআপ)। স্ট্যাম্পিং ম্যানুফ্যাকচারিং ইকোনমিক্স পুরস্কৃত-দীর্ঘমেয়াদী চিন্তা।
উপাদান খরচ সুবিধা আরও প্রসারিত. যখন ধাতব অংশের স্ট্যাম্পিং স্টেইনলেস স্টীল বা বেরিলিয়াম কপারের মতো ব্যয়বহুল অ্যালয় ব্যবহার করে, তখন স্ট্যাম্পিংয়ের উচ্চতর উপাদান ব্যবহার (অপ্টিমাইজ করা স্ট্রিপ লেআউটগুলি কম অপচয় হয়) প্রতিটি উত্পাদন চালানোর সাথে যৌগিক সঞ্চয় করে।
কিভাবে মূল্যায়ন এবং ডাই কোট তুলনা
যখন কাস্টম মেটাল স্ট্যাম্পিং ডাইস কোটগুলি বন্যভাবে পরিবর্তিত হয়, সমস্যাটি প্রায় সবসময়ই সরবরাহকারীদের মধ্যে অসঙ্গত অনুমান। কবিস্তারিত খরচ বিশ্লেষণদেখায় যে ইউনিট মূল্য পাঁচটি অন্তর্নিহিত ড্রাইভারকে বান্ডিল করে: উপাদান (45-55%), শ্রম (15-25%), ওভারহেড (10-20%), গুণমানের নিশ্চয়তা (2-8%), এবং প্যাকেজিং (2-5%)। তার উপরে, প্রতি-রান সেটআপ ফি, পরিদর্শন প্রয়োজনীয়তা এবং পোস্ট-প্রসেসিং প্রতি পিস $0.10 থেকে $1.00 যোগ করতে পারে যদি আগে থেকে নির্দিষ্ট না করা হয়।
সত্যিকারের তুলনীয় উদ্ধৃতি পেতে, আপনার RFQ-কে এমন সুনির্দিষ্ট বিষয়গুলিকে মেলে ধরতে হবে যা অনুমানকে দূর করে:
- ট্রেসেবিলিটি প্রয়োজনীয়তা সহ সঠিক উপাদানের মানগুলি নাম দিন - "Q235B প্রতি GB/T 700" শুধু "কার্বন ইস্পাত" নয়
- সাংখ্যিকভাবে সহনশীলতা শ্রেণী সংজ্ঞায়িত করুন - "গুরুত্বপূর্ণ ছিদ্রগুলিতে ±0.05 মিমি" "আঁট সহনশীলতা" নয়
- মোট হিটগুলিতে বার্ষিক ভলিউম অনুমান এবং প্রত্যাশিত ডাই লাইফ নির্দিষ্ট করুন
- পৃষ্ঠ চিকিত্সা, কলাই চশমা, এবং প্যাকেজিং মান স্পষ্টভাবে কল আউট
- টুলিং খরচ, প্রতি-পিস মূল্য, সেটআপ চার্জ, এবং যেকোনো পুনরাবৃত্ত পরিদর্শন ফি আলাদা করে আইটেমযুক্ত উদ্ধৃতিগুলির অনুরোধ করুন
এই কলআউটগুলি ব্যতীত, আপনি গুণমানের স্তর, মৃত্যুর প্রত্যাশা এবং কী অন্তর্ভুক্ত করা হয়েছে সে সম্পর্কে সম্পূর্ণ ভিন্ন অনুমান প্রতিফলিত করে উদ্ধৃতিগুলির তুলনা করবেন৷ সর্বনিম্ন টুলিং মূল্য অগত্যা সর্বোত্তম মান নয় যদি এটি 100,000 হিটগুলির জন্য একটি ডাই ওয়ারেন্টেড তৈরি করে যখন আপনার 2,000,000 এর প্রয়োজন হয়৷
খরচের স্বচ্ছতা আপনাকে বিজ্ঞতার সাথে বিনিয়োগ করতে সাহায্য করে, কিন্তু এমনকি একটি নিখুঁতভাবে নির্দিষ্ট ডাই উৎপাদনে যাওয়ার মুহুর্তে অবনমিত হতে শুরু করে। আপনি কীভাবে সেই বিনিয়োগ - বজায় রাখেন এবং যখন আপনি বুঝতে পারেন যে এটি ব্যর্থ হচ্ছে - নির্ধারণ করে যে আপনার খরচ-প্রতি-অংশের অনুমানগুলি বছরের পর বছর ধরে ধরে থাকবে বা গুণগত মান বৃদ্ধির সাথে সাথে চুপচাপ ক্ষয় হবে।
ডাই রক্ষণাবেক্ষণ, সমস্যা সমাধান এবং জীবনকাল
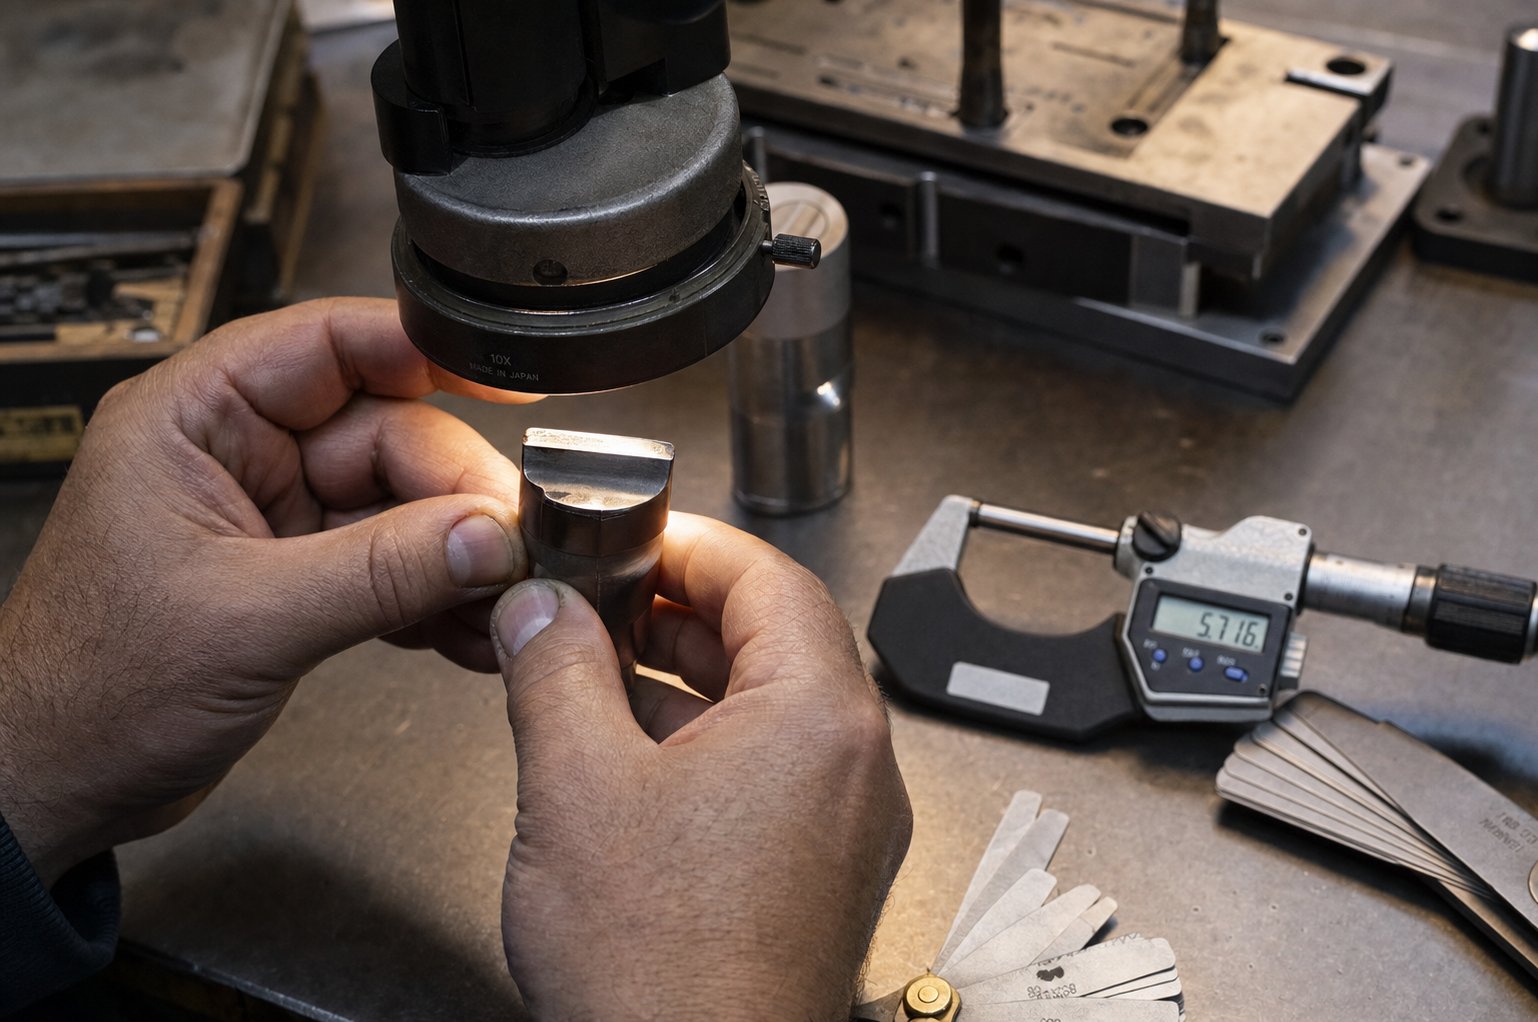
একটি $100,000 প্রগতিশীল মৃত্যু একবারে ব্যর্থ হয় না। এই সপ্তাহে এটি নিঃশব্দে - একটি সামান্য লম্বা বুর, পরের মাসে 0.01 মিমি প্রবাহিত একটি মাত্রা, একটি পৃষ্ঠের স্ক্র্যাচ যা গতকাল সেখানে ছিল না। যেসব ক্রেতারা মেটাল স্ট্যাম্পিং টুলিংয়ে প্রচুর বিনিয়োগ করেন কিন্তু কাঠামোগত রক্ষণাবেক্ষণকে অবহেলা করেন তারা নিয়মিতভাবে তাদের মৃত্যুর সম্ভাব্য জীবনকালের 30-50% হারান। যন্ত্রাংশগুলি ডাই স্ট্যাম্পিং প্রেস থেকে আসতে থাকে, কিন্তু গুণমান এতটাই ধীরে ধীরে নষ্ট হয়ে যায় যে যখন কেউ লক্ষ্য করে, ক্ষতিটি সাধারণ রক্ষণাবেক্ষণের পরিবর্তে ব্যয়বহুল মেরামতের দাবি করে।
প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী এবং সর্বোত্তম অনুশীলন
কার্যকরী স্ট্যাম্পিং টুলিং রক্ষণাবেক্ষণ সময়-স্ট্রোক-গণনা ট্রিগারের সাথে সময় ভিত্তিক পরীক্ষাকে একত্রিত করে। প্রতি মাসে 500,000 হিট চালানোর জন্য একটি সাইকেল চালানো 20,000 এর চেয়ে তীক্ষ্ণ বিরতি প্রয়োজন। এখানে একটি ব্যবহারিক সময়সূচী কীভাবে ভেঙে যায়:
প্রতি শিফট:দৃশ্যমান burrs, misfeeds, স্লাগ বিল্ডআপ, এবং অস্বাভাবিক প্রেস শব্দের জন্য পরীক্ষা করুন। নিশ্চিত করুন তৈলাক্তকরণ সমস্ত যোগাযোগের পয়েন্টে পৌঁছেছে। এই দ্রুত পর্যবেক্ষণগুলি ক্যাসকেড হওয়ার আগে সমস্যাগুলি ধরে।
সাপ্তাহিক:পাইলট, স্প্রিংস, গাইড পিন এবং স্ক্র্যাপ উচ্ছেদ পথ পরিদর্শন করুন। বারবার আবর্জনা জমে থাকা স্টেশনগুলি থেকে আটকে থাকা জরিমানা এবং শুকনো লুব্রিকেন্ট পরিষ্কার করুন।
মাসিক বা নথিভুক্ত স্ট্রোক বিরতিতে:কাটিং-এজ পরিধান পরিমাপ করুন, পাঞ্চ যাচাই করুন-এর জন্য-ফিলার গেজ দিয়ে ক্লিয়ারেন্স, এবং নির্বিচারে সময়সূচীর পরিবর্তে প্রকৃত পরিধানের ডেটার উপর ভিত্তি করে শার্পনিং চাহিদা পর্যালোচনা করুন। স্প্রিংগুলি প্রতিস্থাপন করুন যা 10% এর বেশি বিনামূল্যের-দৈর্ঘ্যের ক্ষতি দেখায়।
বার্ষিক:সম্পূর্ণ টিয়ারডাউন, মেট্রোলজি পর্যালোচনা এবং ক্রমবর্ধমান পরিধান মূল্যায়ন পরিচালনা করুন। PM রেকর্ড আপডেট করুন এবং ইতিহাস যা দেখায় তার উপর ভিত্তি করে ব্যবধান সামঞ্জস্য করুন।
মূল নীতি? পরিষেবা ফ্রিকোয়েন্সি উত্পাদন বাস্তবতা অনুসরণ করা উচিত - উপাদান ঘষিয়া তুলিয়া ফেলিতে সক্ষমতা, অংশ সমালোচনা, এবং ডাই জটিলতা - একটি সাধারণ ক্যালেন্ডার নয়। একটি নির্ভুল ডাই উচ্চ গতিতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্টেইনলেস স্টীল চলমান পরিমিত ভলিউম একটি ফাঁকা হালকা ইস্পাত তুলনায় কঠোর পর্যালোচনা চক্র প্রয়োজন.
পার্ট ডিফেক্ট থেকে ডাই প্রবলেম নির্ণয় করা
যখন গুণমান স্খলিত হয়, স্ট্যাম্পযুক্ত অংশটি নিজেই আপনাকে বলে দেয় কোথায় দেখতে হবে। প্রতিটি ত্রুটির প্যাটার্ন একটি নির্দিষ্ট ডাই অবস্থায় ফিরে আসে। মূল কারণগুলির সাথে লক্ষণগুলিকে সংযুক্ত করার জন্য এখানে একটি চেকলিস্ট রয়েছে:
- burr উচ্চতা বৃদ্ধি- পরা কাটিং এজ বা পাঞ্চ-টু-ডি ক্লিয়ারেন্স স্পেকের বাইরে খোলা হয়েছে। তীক্ষ্ণ করা বা রিগ্রাইন্ড করা অবস্থা পুনরুদ্ধার করে।
- গ্যালিং (ডাই পৃষ্ঠে উপাদান তৈরি করা)- টাইট ড্র ক্লিয়ারেন্স, খারাপ পৃষ্ঠ ফিনিস, বা অপর্যাপ্ত তৈলাক্তকরণ। পোলিশ যোগাযোগ এলাকা এবং ক্লিয়ারেন্স জ্যামিতি যাচাই.
- চিপিং বা প্রান্ত ভাঙ্গা- টুল ইস্পাত ওভারলোড, উপাদানের অমিল, বা একটি ডাই স্ট্যাম্পিং মেশিন অত্যধিক টনেজ সরবরাহ করে। অবিলম্বে উত্পাদন বন্ধ করুন এবং মিলনের উপাদানগুলি পরিদর্শন করুন।
- মাত্রিক প্রবাহ- জীর্ণ গাইড পিন, আলগা মাউন্টিং হার্ডওয়্যার, বা অসামঞ্জস্যপূর্ণ প্রেস শাট উচ্চতা থেকে মিসলাইনমেন্ট। স্ট্যাম্পিং ডাই পার্টস প্রতিস্থাপন প্রয়োজন অনুমান করার আগে সেটআপ পুনরায় যাচাই করুন।
- সারফেস স্ক্র্যাচ বা স্কোর চিহ্ন- আটকে থাকা ধ্বংসাবশেষ, শুকনো লুব্রিকেন্ট, বা স্ট্রিপ পাথে জীর্ণ যোগাযোগের পৃষ্ঠ। পুঙ্খানুপুঙ্খ পরিস্কার প্রায়ই কোন টুল স্ট্যাম্পিং উপাদান প্রতিস্থাপন ছাড়াই এটি সমাধান করে।
- ভুল ফিড বা ফালা ট্র্যাকিং ত্রুটি- পাইলট পরিধান, ভুল ফিড পিচ, বা স্টক পথে বাধা। অগ্রগতি-সম্পর্কিত উপাদানগুলি প্রথমে পরীক্ষা করুন।
- বসন্তের ক্লান্তি (দুর্বল স্ট্রিপিং বা অসামঞ্জস্যপূর্ণ ফাঁকা হোল্ড)- স্প্রিংগুলি তাদের পরিষেবা জীবন পেরিয়ে ধীরে ধীরে শক্তি হারায়৷ স্পেকের বিরুদ্ধে মুক্ত দৈর্ঘ্য পরিমাপ করুন এবং সক্রিয়ভাবে প্রতিস্থাপন করুন।
অভিজ্ঞ টুল এবং ডাই শপ থেকে একটি জটিল ডায়াগনস্টিক নীতি: টুলিং পরিবর্তন করার আগে সর্বদা সেটআপ এবং হাউসকিপিং যাচাই করুন। আটকে থাকা স্লাগ, আলগা বোল্ট এবং অবরুদ্ধ স্ক্র্যাপ পাথগুলি পরিধান সংক্রান্ত ত্রুটিগুলি-নকল করে কিন্তু ঠিক করতে কিছুই লাগে না৷ মূল বিষয়গুলি পরীক্ষা না করে সরাসরি স্ট্যাম্পিং টুল মেরামতে ঝাঁপ দেওয়া সময় নষ্ট করে এবং কখনও কখনও নতুন সমস্যার পরিচয় দেয়।
মেরামত বনাম প্রতিস্থাপন সিদ্ধান্ত ফ্রেমওয়ার্ক
প্রতিটি ডাই অবশেষে এমন একটি বিন্দুতে পৌঁছায় যেখানে রুটিন শার্পনিং এবং কম্পোনেন্ট অদলবদল আর স্থিতিশীল প্রক্রিয়া ধরে রাখে না। প্রশ্নটি এই নয় যে সেই বিন্দুটি - আসবে কিনা, এটি হল আপনি মেরামতের ডলারগুলিকে টুলিংয়ে ডুবিয়ে দেওয়ার আগে এটিকে চিনতে পেরেছেন কিনা যা পুনর্নির্মাণের প্রয়োজন৷
ধারালো করতে থাকুনযখন প্রান্ত পরিধান অভিন্ন হয়, তখন ডাই রিগ্রাইন্ড করার পরে স্পেসিকে ফিরে আসে এবং পরিষেবার পরে আংশিক গুণমান স্থিতিশীল হয়। ডিজাইন করা ডাই-কূপে সাধারণ কাটিং-এজ পরিধান একটি রক্ষণাবেক্ষণের সমস্যা, কাঠামোগত সমস্যা নয়।
মেরামত বা পুনর্নির্মাণযখন ক্ষতি স্থানীয়করণ করা হয় - একটি ফাটল পাঞ্চ, একটি জীর্ণ গাইড বুশিং, একটি একক স্টেশন সহনশীলতা হারায়। পৃথক স্ট্যাম্পিং ডাই পার্টস প্রতিস্থাপন করা অর্থপূর্ণ হয় যদি বাকি টুলটি মাত্রাগতভাবে স্থিতিশীল থাকে এবং ব্যর্থতা পুনরাবৃত্তি না হয়।
প্রতিস্থাপন বা পুনরায় নকশাযখন আপনি যাচাইকৃত রক্ষণাবেক্ষণের পরে বারবার অ্যালাইনমেন্ট লস দেখতে পান, ক্রনিক ডাইমেনশনাল ড্রিফ্ট যা পরিষেবার কয়েক দিনের মধ্যে ফিরে আসে, ডাই জুতা বা প্লেটে কাঠামোগত ক্র্যাকিং বা একই স্টেশন প্রতিটি মেরামত চক্রের পরেই ব্যর্থ হয়। এই মুহুর্তে, ডাই এর সঞ্চিত পরিধান কম্পোনেন্ট প্রতিস্থাপন করতে পারে তার চেয়ে বেশি।
সিদ্ধান্তের কারণ হল প্যাটার্ন স্বীকৃতি। একটি একক ব্যর্থতা একটি ঘটনা. সঠিক মেরামতের পরে একই ব্যর্থতার পুনরাবৃত্তি একটি প্রবণতা - এবং প্রবণতাগুলি ডিজাইনের সীমাবদ্ধতা, উপাদান ক্লান্তি, বা উত্পাদন চাহিদাগুলি নির্দেশ করে যা মূল টুলিং স্পেসিফিকেশনকে ছাড়িয়ে গেছে। বিশদ রক্ষণাবেক্ষণ রেকর্ড রাখা (হিট সংখ্যা, ত্রুটি কোড, মেরামত কর্ম, এবং পোস্ট-পরিষেবার গুণমানের ফলাফল) এই সিদ্ধান্তকে অন্ত্রের প্রবৃত্তি থেকে ডেটা-চালিত বিশ্লেষণে রূপান্তরিত করে।
সঠিক রক্ষণাবেক্ষণ ডাই লাইফকে 2-রান-থেকে-ব্যর্থতার পদ্ধতির তুলনায় 3 গুণ বাড়িয়ে দেয়, তবে এটি সোর্স রিপ্লেসমেন্ট টুলিংয়ের সময় আপনার প্রয়োজনীয় ডকুমেন্টেশনও তৈরি করে। সেই সোর্সিং প্রক্রিয়া - কি নির্দিষ্ট করতে হবে, কোন প্রশ্ন জিজ্ঞাসা করতে হবে, এবং একজন যোগ্য ডাই পার্টনারের কি সরবরাহ করা উচিত - এটিই যেখানে ক্রেতার ভুলের পরবর্তী স্তরটি নিঃশব্দে জমা হয়৷
একটি কাস্টম স্ট্যাম্পিং ডাই কীভাবে নির্দিষ্ট করবেন এবং উত্স করবেন
রক্ষণাবেক্ষণ লগগুলি আপনাকে জানায় কখন একটি মৃত্যু জীবনের শেষ পর্যায়ে পৌঁছেছে। এর প্রতিস্থাপন বা একটি ব্র্যান্ড-নতুন টুল - নির্দিষ্ট করার পরে - যা হয় তা হল যেখানে ক্রেতারা হয় প্রক্রিয়াটিকে স্ট্রীমলাইন করে বা তাদের আসল টুলিংকে জর্জরিত করে এমন প্রতিটি ভুল পুনরাবৃত্তি করে৷ পার্থক্য সাধারণত প্রস্তুতি নেমে আসে। একটি ভাল-গঠিত RFQ আপনাকে দিনে সঠিক, তুলনীয় উদ্ধৃতি দেয়। একটি অস্পষ্ট একটি সপ্তাহের স্পষ্টীকরণ ইমেল এবং উদ্ধৃতিগুলিকে ট্রিগার করে যা আপনি কখনই অনুমোদন করেননি এমন অনুমানের উপর নির্মিত।
আপনার ডাই প্রস্তুতকারকের কী তথ্য প্রয়োজন
প্রতিটি যোগ্য মেটাল স্ট্যাম্পিং ডাই প্রস্তুতকারকের একই মূল প্যাকেজ প্রয়োজন আগে তারা দায়িত্বের সাথে উদ্ধৃত করতে পারে। এমনকি একটি উপাদান অনুপস্থিতও দোকানটিকে অনুমান করতে বাধ্য করে - এবং সেই অনুমানগুলি আপনার মূল্য, লিড টাইম বা আরও খারাপ, আপনার ডাই এর কর্মক্ষমতার মধ্যে বেক হয়ে যায়৷
স্ট্যাম্পিং ডাই প্রস্তুতকারকদের কাছে পৌঁছানোর আগে কী প্রস্তুত করতে হবে তা এখানে:
- GD&T সহ পার্ট অঙ্কন- সম্পূর্ণ জ্যামিতিক মাত্রা এবং সহনশীল কলআউট অন্তর্ভুক্ত করে। ডেটাম রেফারেন্স, অবস্থানগত সহনশীলতা, এবং সমতলতার প্রয়োজনীয়তা ডাই ইঞ্জিনিয়ারকে বলে যা ড্রাইভ টুলিং জটিলতা বৈশিষ্ট্যযুক্ত। শীট মেটাল ফ্যাব্রিকেশন বিশেষজ্ঞরা মনে করেন, সংজ্ঞায়িত সহনশীলতা ছাড়াই প্রস্তুতকারক ডিফল্ট প্রয়োগ করে যা আপনার ডিজাইনের উদ্দেশ্য পূরণ করতে পারে না।
- উপাদান স্পেসিফিকেশন- সঠিক মান এবং গ্রেড (যেমন, "SUS304 per ASTM A240" বা "SPCC per JIS G3141") বলুন। বিভিন্ন উপকরণের জন্য বিভিন্ন ডাই স্টিল, ছাড়পত্র এবং আবরণ প্রয়োজন।
- বার্ষিক ভলিউম অনুমান- আপনার প্রত্যাশিত বার্ষিক পরিমাণ এবং মোট জীবনকালের আয়তন নির্ধারণ করে যে দোকানটি একটি সাধারণ ডাই উদ্ধৃত করে নাকি লক্ষ লক্ষ চক্রের জন্য তৈরি কার্বাইড সন্নিবেশ সহ একটি প্রগতিশীল টুল।
- বৈশিষ্ট্য দ্বারা সহনশীলতা প্রয়োজনীয়তা- চিহ্নিত করুন কোন মাত্রাগুলি গুরুত্বপূর্ণ বনাম সাধারণ। অতিরিক্ত-সবকিছু সহ্য করা টুলিং খরচ বাড়ায়; এর অধীনে-নির্দিষ্ট গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি এমন অংশ তৈরি করে যা একত্রিত হয় না।
- সারফেস ফিনিস প্রত্যাশা- কসমেটিক সারফেসের জন্য Ra মান বা ভিজ্যুয়াল স্ট্যান্ডার্ড নির্দিষ্ট করুন। একটি আলংকারিক বাহ্যিক প্যানেল পালিশ করা ডাই পৃষ্ঠের দাবি করে যা একটি লুকানো কাঠামোগত বন্ধনী করে না।
- সেকেন্ডারি অপারেশন- যে কোনও ইন-ডাই ট্যাপিং, হার্ডওয়্যার সন্নিবেশ, বা পোস্ট-স্ট্যাম্পিং প্রক্রিয়াগুলি নোট করুন যা ডাই কীভাবে সমাপ্ত অংশগুলি সরবরাহ করে তা প্রভাবিত করে৷
সম্ভাব্য সরবরাহকারীদের জিজ্ঞাসা করার জন্য জটিল প্রশ্ন
একটি সম্পূর্ণ RFQ প্যাকেজ আপনাকে উদ্ধৃতি দেয়। সঠিক প্রশ্নগুলি মেটাল স্ট্যাম্পিং ডাই নির্মাতাদের দোকান থেকে আলাদা করে যা আপনার প্রকল্পের সাথে লড়াই করবে। কোনো স্ট্যাম্পিং টুল এবং ডাই সরবরাহকারীর মূল্যায়ন করার সময়, শুধুমাত্র মূল্যের পরিবর্তে প্রক্রিয়ার ক্ষমতার দিকে খনন করুন:
- ডাই ডিজাইনের সময় আপনি কোন CAD/CAM এবং CAE সিমুলেশন টুল ব্যবহার করেন? সিমুলেশন তৈরি করে চলমান দোকানগুলি ব্যয়বহুল শারীরিক পরীক্ষার সময় সেগুলি আবিষ্কার করার পরিবর্তে ডিজিটালভাবে সমস্যাগুলি ধরে।
- কোন টুল ইস্পাত গ্রেড এবং পৃষ্ঠ চিকিত্সা আমার উপাদান এবং ভলিউম জন্য আদর্শ? উত্তরটি প্রকাশ করে যে সরবরাহকারী আপনার আবেদনের জন্য প্রকৌশলী বা ডিফল্ট একটি-আকার-ফিট-সব পছন্দের জন্য।
- আপনার পরীক্ষা এবং বৈধতা প্রক্রিয়া কি অন্তর্ভুক্ত করে? প্রেসে একটি একক আঘাত বৈধতা নয়। একাধিক উত্পাদন চক্র জুড়ে নথিভুক্ত T0/T1 নমুনা, মাত্রিক প্রতিবেদন এবং CPK প্রক্রিয়া ক্ষমতা বিশ্লেষণের জন্য দেখুন।
- ডাই অনুমোদনের পরে আপনি কীভাবে ইঞ্জিনিয়ারিং পরিবর্তনগুলি পরিচালনা করবেন? নিষ্ক্রিয় স্টেশন বা মডুলার সন্নিবেশ - এর মাধ্যমে সম্পূর্ণ পুনঃডিজাইন ছাড়াই ECNগুলিকে সামঞ্জস্য করার নমনীয়তা পণ্যের ডিজাইনের বিকাশের সাথে সাথে আপনার বিনিয়োগকে রক্ষা করে৷
- ডকুমেন্টেড ডাই লাইফ এক্সপেক্টেশন কি, এবং কোন ওয়ারেন্টি অকাল ব্যর্থতা কভার করে?
একটি যোগ্য ধাতব সরঞ্জাম এবং ডাই অংশীদার এই প্রশ্নগুলির উত্তরগুলি সুনির্দিষ্টভাবে দেয়, সাধারণতা নয়। যদি প্রতিক্রিয়া "আপনি কি সিমুলেশন টুল ব্যবহার করেন?" অস্পষ্ট, এটি একটি সংকেত যে দোকানটি ট্রায়ালের উপর নির্ভর করে-এবং-ত্রুটি পদ্ধতি যা বিকাশের সময় আপনার সময় এবং অর্থ ব্যয় করে৷
RFQ থেকে উৎপাদন-তৈরি টুলিং
সেরা স্ট্যাম্পিং ডাইস প্রস্তুতকারকের সম্পর্ক লেনদেনমূলক নয়। তারা একটি কাঠামোগত বিকাশের পথ অনুসরণ করে যা উত্পাদনের পরিমাণে প্রতিশ্রুতিবদ্ধ হওয়ার আগে প্রতিটি অনুমানকে যাচাই করে। একটি সম্পূর্ণ-পরিষেবা অংশীদারের সাথে সেই পথটি কেমন দেখায় তা এখানে:
- সম্ভাব্যতা বিশ্লেষণ- সরবরাহকারী আপনার অংশের জ্যামিতি, উপাদান এবং স্ট্যাম্পিং সীমাবদ্ধতার বিরুদ্ধে সহনশীলতা পর্যালোচনা করে। তারা সম্ভাব্য গঠনের ঝুঁকি শনাক্ত করে, ডিএফএম উন্নতির পরামর্শ দেয় এবং বিস্তারিত টুলিংয়ের উদ্ধৃতি দেওয়ার আগে প্রকল্পটি কার্যকর কিনা তা নিশ্চিত করে।
- CAE সিমুলেশন এবং স্ট্রিপ লেআউট- ফর্মিং সিমুলেশন উপাদান প্রবাহকে বৈধ করে, স্প্রিংব্যাকের পূর্বাভাস দেয় এবং স্টেশন সিকোয়েন্সিংকে অপ্টিমাইজ করে। স্ট্রিপ লেআউট উপাদান ব্যবহার এবং উত্পাদন যুক্তিতে লক করে।
- নকশা পর্যালোচনা এবং অনুমোদন ডাই- আপনি সম্পূর্ণ 3D ডাই ডিজাইন পর্যালোচনা করেন এবং অনুমোদন করেন, যার মধ্যে উপাদান সামগ্রী, ক্লিয়ারেন্স স্পেসিফিকেশন এবং প্রত্যাশিত ডাই লাইফ ডকুমেন্টেশন রয়েছে।
- যথার্থ যন্ত্র এবং সমাবেশ- সিএনসি মিলিং, ওয়্যার ইডিএম, গ্রাইন্ডিং এবং হিট ট্রিটমেন্ট স্পেকের জন্য ডাই কম্পোনেন্ট তৈরি করে। সমাবেশ যাচাইকৃত প্রান্তিককরণের সাথে সবকিছু একসাথে নিয়ে আসে।
- ট্রায়াল রান এবং T0/T1 স্যাম্পলিং- দ্য ডাই একটি প্রোডাকশন-ক্লাস প্রেসে চলে, আপনার অঙ্কনের বিপরীতে পরিমাপ করা নমুনা অংশ তৈরি করে। সামঞ্জস্যগুলি শারীরিক পরীক্ষায় পরিলক্ষিত যে কোনও স্প্রিংব্যাক বা মাত্রিক বিচ্যুতির সমাধান করে।
- মাত্রিক পরিদর্শন এবং বৈধতা- CMM পরিমাপ, প্রথম-নিবন্ধ পরিদর্শন প্রতিবেদন, এবং প্রক্রিয়া সক্ষমতা অধ্যয়ন নিশ্চিত করে যে ডাইটি পাঠানোর আগে স্পেসিফিকেশন পূরণ করে।
- উত্পাদন প্রকাশ এবং চলমান সমর্থন- যাচাইকৃত ডাই রক্ষণাবেক্ষণ ডকুমেন্টেশন, প্রস্তাবিত তীক্ষ্ণ ব্যবধান এবং অতিরিক্ত কম্পোনেন্ট স্পেসিফিকেশন সহ আপনার উৎপাদন পরিবেশে প্রবেশ করে।
এই শেষ-শেষে-ওয়ার্কফ্লো হল একটি সত্যিকারের মেটাল স্ট্যাম্পিং টুল এবং ডাই পার্টনারকে এমন একটি দোকান থেকে আলাদা করে যা কেবল মেশিনযুক্ত স্টিলের একটি ব্লক সরবরাহ করে।YICHEN এর স্ট্যাম্পিং ডাইমেশিনিং, ট্রায়াল রান, এবং পরিদর্শনের মাধ্যমে সম্ভাব্যতা এবং CAE সিমুলেশন থেকে সোর্সিং ম্যানেজার এবং টুলিং ইঞ্জিনিয়ারদের নেওয়া এই সম্পূর্ণ-লাইফসাইকেল পদ্ধতির - উদাহরণ পরিষেবা। এই সম্পূর্ণ কভারেজের অর্থ হল আপনার প্রোডাকশন ফ্লোরের পরিবর্তে ডেভেলপমেন্টের সময় সমস্যাগুলি দেখা দেয় এবং আপনার কাস্টম মেটাল স্ট্যাম্পিং ডাই আপনার সুবিধার অতিরিক্ত ডিবাগিংয়ের প্রয়োজনের পরিবর্তে বৈধ হয়ে যায় এবং উত্পাদন-তৈরি হয়৷
যে কোনো স্ট্যাম্পিং ডাইস প্রস্তুতকারকের মূল্যায়ন করার সময়, সিমুলেশন থেকে বৈধ টুলিং পর্যন্ত পুরো প্রক্রিয়ার মালিক অংশীদারদের অগ্রাধিকার দিন। একটি দোকান থেকে একটি নিম্ন উদ্ধৃতি যা আপনাকে একটি অ-পরীক্ষিত মৃত্যু হস্তান্তর করে এবং অদৃশ্য হয়ে যায় দীর্ঘমেয়াদে বর্ধিত ট্রাইআউট চক্র, প্রকৌশল পরিবর্তন এবং বিলম্বিত উত্পাদন লঞ্চের মাধ্যমে আরও বেশি খরচ হবে৷ মেটাল স্ট্যাম্পিং টুল এবং ডাই সোর্সিংয়ের সবচেয়ে ব্যয়বহুল ভুল হল টুলিং এর জন্য অতিরিক্ত অর্থ প্রদান করা নয় - এটি সক্ষমতার জন্য কম অর্থপ্রদান করে এবং সরবরাহকারী সমাধান করতে পারেনি এমন প্রতিটি সমস্যা উত্তরাধিকার সূত্রে পাওয়া।
মেটাল স্ট্যাম্প টুল অ্যান্ড ডাই সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি ধাতব স্ট্যাম্প এবং একটি স্ট্যাম্পিং ডাই মধ্যে পার্থক্য কি?
একটি ধাতব স্ট্যাম্প হল একটি হ্যান্ডহেল্ড বা মেশিন{0}}চালিত টুল যা একটি পৃষ্ঠে সিরিয়াল নম্বর বা লোগোর মতো চিহ্নগুলিকে চাপে। একটি স্ট্যাম্পিং ডাই হল একটি কাস্টম-ইঞ্জিনীয়ার করা নির্ভুল যন্ত্র যাতে নির্দেশিত ডাই জুতার উপর মাউন্ট করা একটি পাঞ্চ এবং ক্যাভিটি থাকে, যা উচ্চ ভলিউমে সমাপ্ত অংশে শীট মেটাল কাটা, বাঁকানো, আঁকা বা গঠন করার জন্য ডিজাইন করা হয়। উভয়ই একটি আকৃতির যন্ত্রের মাধ্যমে বল প্রয়োগ করে, কিন্তু স্ট্যাম্পিং ডাইয়ের ক্ষেত্রে উল্লেখযোগ্যভাবে আরও বেশি প্রকৌশল জটিলতা, উচ্চতর টুলিং বিনিয়োগ এবং উৎপাদন ক্ষমতা প্রতি ডাই সেটে হাজার বা লক্ষ লক্ষ অভিন্ন অংশে পরিমাপ করা হয়।
2. একটি কাস্টম মেটাল স্ট্যাম্পিং ডাই খরচ কত?
কাস্টম স্ট্যাম্পিং ডাই খরচ ব্যাপকভাবে জটিলতার উপর ভিত্তি করে পরিসীমা. সাধারণ ব্ল্যাঙ্কিং ডাইস প্রায় $5,000 থেকে $25,000 থেকে শুরু হয়, যৌগিক ডাই $10,000 থেকে $50,000 পর্যন্ত চলে, প্রগতিশীল ডাইস $30,000 থেকে $250,000 এর বেশি, এবং স্বয়ংচালিত অ্যাপ্লিকেশনের জন্য বড় স্থানান্তর ডাই $500,000 ছাড়িয়ে যেতে পারে। প্রাথমিক খরচ চালক হল স্টেশনের সংখ্যা, সহনশীলতার প্রয়োজনীয়তা, জীবনের প্রত্যাশা, স্ট্যাম্প করা উপাদান এবং অংশের আকার। YICHEN (https://www.yichen-group.com/stamping-die/) এর মতো একটি সম্পূর্ণ-পরিষেবা সরবরাহকারী সম্ভাব্যতা বিশ্লেষণ আগে থেকেই প্রদান করে যাতে ক্রেতারা টুলিং বিনিয়োগে প্রতিশ্রুতিবদ্ধ হওয়ার আগে খরচের প্রভাব বুঝতে পারে।
3. স্ট্যাম্পিং ডাইস জন্য কি টুল ইস্পাত সেরা?
সেরা টুল ইস্পাত আপনার আবেদন উপর নির্ভর করে. D2 (উচ্চ-কার্বন, উচ্চ-ক্রোমিয়াম) 62-64 HRC-তে সাধারণ ফাঁকা এবং গঠনের জন্য চমৎকার পরিধান প্রতিরোধের প্রস্তাব দেয়। A2 বায়ু-মাঝারি-প্রভাব ঘুষির জন্য শক্ত করার স্থিতিশীলতার সাথে আরও ভাল শক্ততা প্রদান করে। S7 মোটা-বস্তু শিয়ারিংয়ে ভারী শক লোড পরিচালনা করে। M2 হাই-স্পিড স্টিল উচ্চ গতির প্রগতিশীল ডাইতে উন্নত তাপমাত্রায় কঠোরতা বজায় রাখে। টংস্টেন কার্বাইড অতি-উচ্চ-ভলিউম রান 5 মিলিয়ন হিটের জন্য সর্বাধিক পরিধান প্রতিরোধক প্রদান করে। পাউডার ধাতুবিদ্যার গ্রেড যেমন CPM 10V ব্যালেন্স পরিধান প্রতিরোধ ক্ষমতা এবং উন্নত উচ্চ-শক্তি ইস্পাত অ্যাপ্লিকেশনের জন্য বলিষ্ঠতা।
4. আমি কখন ট্রান্সফার ডাই থেকে প্রগতিশীল ডাই বেছে নেব?
একটি প্রগতিশীল ডাই চয়ন করুন যখন আপনার অংশগুলি তুলনামূলকভাবে সমতল হয়, আকারে ছোট থেকে মাঝারি হয় এবং উচ্চ আয়তনে প্রয়োজন হয় (50 থেকে 1,500+ অংশ প্রতি মিনিটে)। প্রগ্রেসিভ ডাইস ওয়ার্কপিসকে ক্রমিক স্টেশন জুড়ে একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত রাখে, গভীর ড্র ছাড়াই জটিল মাল্টি-অপারেশন অংশগুলির জন্য তাদের আদর্শ করে তোলে। যখন অংশগুলি বড় হয়, গভীর অঙ্কনের প্রয়োজন হয় বা অপারেশনগুলির মধ্যে ঘূর্ণনের প্রয়োজন হয় তখন একটি স্থানান্তর ডাই চয়ন করুন৷ স্থানান্তরটি প্রথমে প্রতিটি ফাঁকাকে আলাদা করে, তারপর যান্ত্রিক আঙ্গুলগুলি স্বাধীন স্টেশনগুলির মধ্যে পৃথক টুকরোগুলি সরিয়ে দেয়, এমন উপাদান প্রবাহের অনুমতি দেয় যা একটি সংযুক্ত স্ট্রিপ মিটমাট করতে পারে না।
5. স্ট্যাম্পিং ডাই মেরামত বা প্রতিস্থাপনের প্রয়োজন হলে আমি কীভাবে জানব?
অংশের গুণমান সূচকগুলি মনিটর করুন: বর্ধিত উচ্চতা সংকেতগুলি কাটিং প্রান্তে পরিধান করা, মাত্রিক ড্রিফট গাইড পিন পরিধান বা মিসলাইনমেন্টের পরামর্শ দেয় এবং গ্যালিং ক্লিয়ারেন্স বা লুব্রিকেশন সমস্যা নির্দেশ করে। যখন প্রান্ত পরিধান অভিন্ন হয় এবং পরিষেবার পরে গুণমান স্থিতিশীল হয় তখন তীক্ষ্ণ করতে থাকুন। ফাটল পাঞ্চ বা জীর্ণ বুশিংয়ের মতো একটি একক উপাদানে ক্ষতি স্থানীয়করণ করা হলে মেরামত করুন। আপনি যখন যাচাইকৃত রক্ষণাবেক্ষণের পরে বারবার অ্যালাইনমেন্ট লস দেখেন, পরিষেবার কয়েক দিনের মধ্যে দীর্ঘস্থায়ী ডাইমেনশনাল ড্রিফ্ট ফিরে আসতে দেখেন, ডাই জুতায় স্ট্রাকচারাল ক্র্যাকিং বা একই স্টেশন যথাযথ মেরামতের পরে বারবার ব্যর্থ হতে দেখেন তখন প্রতিস্থাপন করুন বা পুনরায় ডিজাইন করুন। হিট সংখ্যা এবং ত্রুটি কোড সহ বিশদ রক্ষণাবেক্ষণ রেকর্ডগুলি এই সিদ্ধান্তকে অনুমান থেকে ডেটা-চালিত বিশ্লেষণে রূপান্তরিত করে৷


