


বাইপাস নচ এবং প্রগতিশীল ডাই পারফরম্যান্সে তাদের ভূমিকা বোঝা
প্রত্যেকটি টুল এবং ডাই ইঞ্জিনিয়ার যারা চালিয়েছেএকটি প্রগতিশীল স্ট্যাম্পিং অপারেশনঅনুভূতি জানে: স্ট্রিপটি এক হাজার হিটের জন্য মসৃণভাবে ফিড করে, তারপর হঠাৎ করে ধরা পড়ে, ভুল নিবন্ধন করে বা একজন লিফটারে ঝুলে যায়। প্রায়শই না, অপরাধী স্ট্রিপ লেআউটের একটি ছোট কিন্তু সমালোচনামূলক বৈশিষ্ট্যে ফিরে আসে। সেই বৈশিষ্ট্যটি হল বাইপাস খাঁজ।
বাইপাস নচগুলি একটি প্রগতিশীল স্ট্যাম্পিং ডাইতে স্ট্রিপ প্রান্তে ইচ্ছাকৃত উপাদান পরিবর্তন। তাদের উদ্দেশ্য হল কিভাবে স্ট্রিপ লিফটার, পাইলট এবং অন্যান্য ডাই কম্পোনেন্টের সাথে মিথস্ক্রিয়া করে যখন এটি স্টেশন থেকে স্টেশনে অগ্রসর হয় তা পরিচালনা করা। একটি নেতিবাচক এবং ইতিবাচক বাইপাস নচ শীট মেটাল স্ট্যাম্পিং ডাইতে, এই ত্রাণ বৈশিষ্ট্যগুলি নিয়ন্ত্রণ করে যে স্ট্রিপটি অভ্যন্তরীণ বাধাগুলি পরিষ্কারভাবে পরিষ্কার করে বা এমন পৃষ্ঠগুলির বিরুদ্ধে টেনে আনে যা সময়ের সাথে সাথে পিচের সঠিকতা হ্রাস করে।
ধারণাটি সোজা। মৃত্যুদন্ড যেখানে জিনিস আকর্ষণীয় হয়.
প্রগ্রেসিভ ডাইস এ বাইপাস নচ কি?
আট বা দশটি স্টেশন সহ একটি প্রগতিশীল ডাইয়ের মাধ্যমে একটি ধাতব স্ট্রিপ থ্রেডিং কল্পনা করুন। প্রতিটি প্রেস স্ট্রোকের মধ্যে, স্ট্রিপটি অবশ্যই উত্তোলন করতে হবে, এক পিচ দৈর্ঘ্য দ্বারা অগ্রসর হতে হবে এবং পরবর্তী অপারেশনের জন্য অবস্থানে ফিরে যেতে হবে। লিফটাররা নিচের ডাই সারফেস পরিষ্কার করার জন্য স্ট্রিপ বাড়ায় এবং পাইলটরা স্ট্রিপটিকে চূড়ান্ত রেজিস্ট্রেশনে টেনে নেয়। বাইপাস খাঁজগুলি এই লিফটার এবং পাইলটদের ঝুলন্ত, টেনে বা সংঘর্ষ ছাড়াই স্ট্রিপটিকে বা তার চারপাশে যেতে দেয়।
ব্যবহারিক পরিভাষায়, একটি বাইপাস খাঁজ হল স্ট্রিপ লেআউটে যোগ করা একটি স্থানীয় ত্রাণ বা কাটআউট বৈশিষ্ট্য যা খাওয়ানো, গঠন, ছাঁটাই বা অংশ স্থানান্তরের সময় হস্তক্ষেপ প্রতিরোধ করে। এটি একটি প্রসাধনী বিস্তারিত বা একটি পরবর্তী চিন্তা নয়. এটি একটি ইচ্ছাকৃত স্ট্রিপ কন্ট্রোল মেকানিজম যা ডিজাইনার লেআউট পর্যায়ে নির্দিষ্ট করে দেন, কোনো স্টিল কাটার আগে।
দুটি মৌলিক প্রকার বিদ্যমান: ধনাত্মক বাইপাস নচ, যা একটি ট্যাব- আকারে স্ট্রিপে উপাদান ধরে রাখে, এবং নেতিবাচক বাইপাস নচ, যা স্ট্রিপ প্রান্ত থেকে সম্পূর্ণরূপে উপাদান সরিয়ে দেয়। প্রতিটি প্রকার স্ট্রিপ এবং ডাই উপাদানগুলির মধ্যে একটি ভিন্ন যান্ত্রিক সম্পর্ক তৈরি করে যা এটি নেভিগেট করতে হবে।
কেন স্ট্রিপ নিয়ন্ত্রণের জন্য খাঁজ টাইপ নির্বাচন গুরুত্বপূর্ণ
এখানে অনেক প্রকৌশলী সিদ্ধান্তটিকে অবমূল্যায়ন করেন। খাঁজের জ্যামিতিক অভিযোজন সরাসরি স্ট্রিপ ফিডিং ফোর্স, পিচের নির্ভুলতা এবং স্টেশন-থেকে-স্টেশন নিবন্ধনকে নিয়ন্ত্রণ করে। একটি ইতিবাচক খাঁজ উপাদানগুলিকে অক্ষত রাখে, স্ট্রিপের দৃঢ়তা রক্ষা করে কিন্তু লিফটার পৃষ্ঠের উপর দিয়ে রাইড করার জন্য রাখা ট্যাবটির প্রয়োজন হয়। একটি নেতিবাচক খাঁজ উপাদানকে দূরে সরিয়ে দেয়, লিফটার ক্লিয়ারেন্স প্রদান করে কিন্তু স্থানীয় স্ট্রিপের অনমনীয়তা হ্রাস করে।
ভুল নির্বাচন করা শুধুমাত্র একটি ছোটখাটো অসুবিধার সৃষ্টি করে না। এটি খাওয়ানোর ত্রুটিগুলি প্রবর্তন করে যা প্রতিটি ডাউনস্ট্রিম স্টেশন জুড়ে যৌগিক হয়, নিবন্ধকরণকে হ্রাস করে যা সমাপ্ত অংশগুলিতে মাত্রিক বৈচিত্র্য হিসাবে দেখায় এবং রক্ষণাবেক্ষণের ব্যবধানকে ছোট করার উপায়ে ডাই পরিধানকে ত্বরান্বিত করে। নেতিবাচক এবং ধনাত্মক বাইপাস নচগুলিতে শীট মেটাল স্ট্যাম্পিং মারা যায়, এই একক জ্যামিতি সিদ্ধান্ত সমগ্র উত্পাদন প্রক্রিয়ার মাধ্যমে ছড়িয়ে পড়ে।
ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজের মধ্যে পছন্দ প্রসাধনী নয়। এটি মৌলিকভাবে পরিবর্তন করে যে কীভাবে স্ট্রিপটি প্রতিটি ডাউনস্ট্রিম স্টেশনের সাথে মিথস্ক্রিয়া করে, পুরো ডাই জুড়ে ফিডিং প্রতিরোধ, পাইলট ব্যস্ততা এবং ক্রমবর্ধমান অবস্থানগত নির্ভুলতাকে প্রভাবিত করে।
এই নির্দেশিকাটি এমন টুলিং ইঞ্জিনিয়ারদের জন্য লেখা হয়েছে যারা ইতিমধ্যেই প্রগতিশীল ডাই বেসিকগুলি বোঝেন কিন্তু নচ জ্যামিতি সিদ্ধান্তের বিষয়ে স্পষ্টতা প্রয়োজন৷ আপনি প্রগতিশীল ডাই কী বা স্ট্রিপ ফিডিং কীভাবে কাজ করে তার প্রাথমিক ব্যাখ্যা পাবেন না। পরিবর্তে, সামনের ফোকাস নির্দিষ্ট জ্যামিতিক, কার্যকরী, এবং উপাদান-চালিত কারণগুলির উপর রয়েছে যা নির্ধারণ করে যে আপনার স্ট্রিপ লেআউটের কোন খাঁজ টাইপ রয়েছে৷
পার্থক্য শুরু হয় জ্যামিতি দিয়ে। প্রতিটি খাঁজ টাইপ কীভাবে স্ট্রিপের সাথে শারীরিকভাবে ইন্টারঅ্যাক্ট করে এবং আপনার ফিডিং মেকানিক্সের জন্য এর অর্থ কী, উপাদানটি থাকে বা যায় তার উপর সম্পূর্ণরূপে নির্ভর করে।
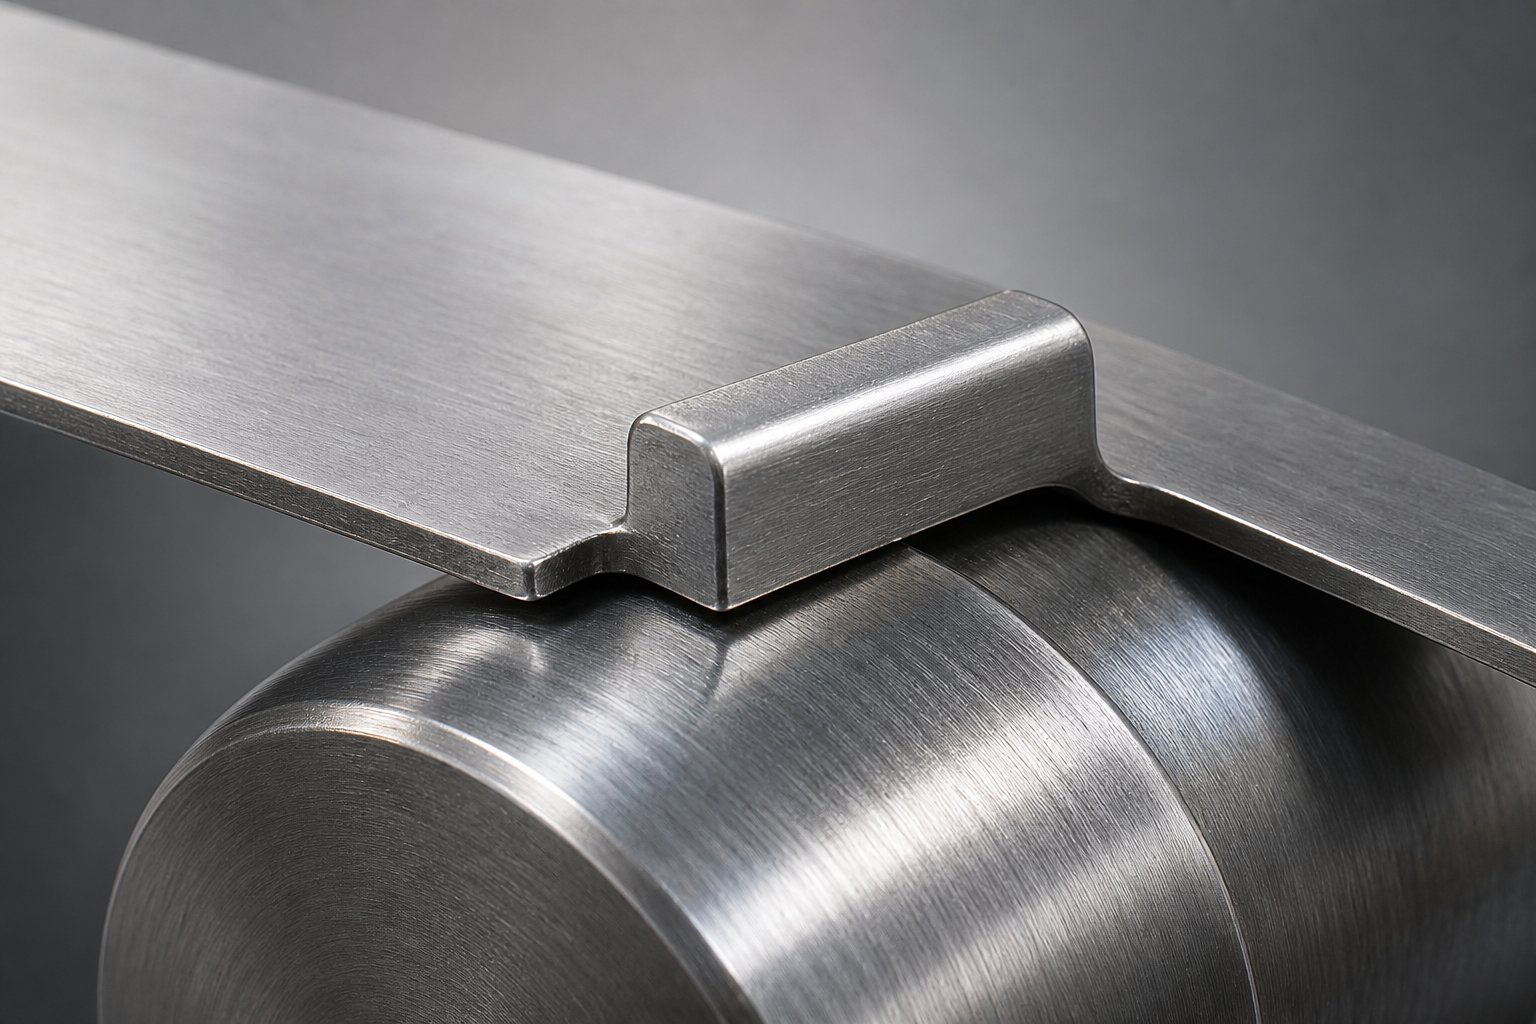
ইতিবাচক বাইপাস খাঁজ জ্যামিতি এবং কার্যকরী বলবিদ্যা
একটি ইতিবাচক বাইপাস খাঁজ স্ট্রিপে উপাদান ছেড়ে যায়। স্ট্রিপের প্রান্তের একটি অংশ কেটে ফেলা এবং এটিকে স্ক্র্যাপ হিসাবে বাতিল করার পরিবর্তে, ডাই একটি ট্যাব-প্রক্ষেপণের মতো তৈরি করে যা স্ট্রিপের সাথে শারীরিকভাবে সংযুক্ত থাকে। এই ধরে রাখা ট্যাবটি স্ট্রিপ প্রান্ত থেকে ভিতরের দিকে বা বাইরের দিকে প্রসারিত হয়, একটি ছোট কিন্তু ইচ্ছাকৃতভাবে আকৃতির বৈশিষ্ট্য তৈরি করে যা স্ট্রিপটি পরবর্তী প্রতিটি স্টেশনের মাধ্যমে বহন করে।
ব্যবহারিক ফলাফল: খাঁজের অবস্থানে স্ট্রিপের প্রস্থ মূলত অক্ষত থাকে। কোন উপাদান হারিয়ে না. কোন স্লাগ পরিচালনা করা প্রয়োজন. স্ট্রিপটি তার কাঠামোগত ধারাবাহিকতা বজায় রাখে এবং সেই ধারাবাহিকতাটি খাওয়ানোর সময় স্ট্রিপটি কীভাবে আচরণ করে তাতে সরাসরি ভূমিকা পালন করে।
ইতিবাচক খাঁজ জ্যামিতি এবং উপাদান ধারণ
একটি ইতিবাচক খাঁজের জন্য কাট প্রোফাইলটি সাধারণত একটি আংশিক শিয়ার যা একটি প্রান্তে সংযুক্ত রেখে ট্যাবটিকে তিন দিকে মুক্ত করে। একটি ছোট আয়তক্ষেত্রাকার বা ট্র্যাপিজয়েডাল জিহ্বাকে চিত্রিত করুন যা এর অগ্রভাগের প্রান্তে, পিছনের প্রান্তে এবং একটি পার্শ্বীয় দিকে কাটা হয়েছে, কিন্তু কব্জের মতো বিপরীত পার্শ্বীয় প্রান্ত বরাবর সংযুক্ত থাকে। ট্যাবটি স্ট্রিপ প্লেনের তুলনায় সামান্য ফ্লেক্স করতে পারে, তবে এটি আলাদা হয় না।
অনেক ডিজাইনার ফিডিং ড্র্যাগ কমাতে ট্যাবের অগ্রবর্তী প্রান্তে কৌণিক ত্রাণ যোগ করে। এই ত্রাণ, সাধারণত উপাদান পুরুত্বের উপর নির্ভর করে 5 থেকে 15 ডিগ্রির মধ্যে, স্ট্রিপটি অগ্রসর হওয়ার সাথে সাথে ট্যাবের সামনের কোণটিকে লিফটার পৃষ্ঠে ধরা থেকে বাধা দেয়। জ্যামিতি কাজ করে অনেকটা a এর মতোল্যান্স এবং ফ্ল্যাঞ্জ পিচ স্টপ, যেখানে ক্যারিয়ার স্ট্রিপে একটি স্টপ এবং একটি শক্ত করার বৈশিষ্ট্য উভয়ই তৈরি করতে একটি ল্যান্সড বিভাগ বাঁকানো হয়।
যেহেতু ট্যাবটি সংযুক্ত থাকে, খাঁজের অবস্থানে স্ট্রিপ অনমনীয়তা সংরক্ষণ করা হয়। এটি পাতলা-গেজ সামগ্রীর ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ যেখানে খাওয়ানোর উত্তেজনার মধ্যে লম্বা হওয়া স্থানীয়ভাবে বাকলিং বা তরঙ্গায়িত হতে পারে। উচ্চ প্রসারিত বৈশিষ্ট্য সহ একটি ফালা বিশেষভাবে বিকৃতির জন্য ঝুঁকিপূর্ণ যে কোনো স্থানে যেখানে ক্রস-বিভাগীয় এলাকা হ্রাস পায়। উপাদানটি যথাস্থানে রেখে, ইতিবাচক খাঁজগুলি সম্পূর্ণরূপে দুর্বল বিন্দু তৈরি করা এড়ায়।
কিভাবে ইতিবাচক নোট লিফটার এবং পাইলটদের সাথে ইন্টারঅ্যাক্ট করে
স্ট্রিপটি এক পিচ দৈর্ঘ্য অগ্রসর হওয়ার সাথে সাথে ধরে রাখা ট্যাবটি লিফটার মুকুটের উপর দিয়ে যায়। ট্যাবটি লিফটারের উপরের পৃষ্ঠ বরাবর রাইড করে এবং স্ট্রিপটি হস্তক্ষেপ ছাড়াই এগিয়ে যায়। যখন প্রেস বন্ধ হয়ে যায়, পাইলটরা চূড়ান্ত নিবন্ধনের জন্য পাইলট গর্তের মাধ্যমে স্ট্রিপটিকে নিযুক্ত করে, গঠন বা কাটার কাজ শুরু করার আগে স্ট্রিপটিকে সুনির্দিষ্ট প্রান্তিককরণে টেনে নেয়।
মিথস্ক্রিয়াটি মসৃণ কারণ স্ট্রিপের কোন প্রান্তকে একটি ফাঁকে ড্রপ বা সাফ করার প্রয়োজন নেই। ট্যাবটি মূলত লিফটারকে ব্রিজ করে, লিফটার পৃষ্ঠের বিরুদ্ধে ধারাবাহিক যোগাযোগ এবং অনুমানযোগ্য ফলন শক্তি বজায় রাখে। এটি কনফিগারেশনের তুলনায় কম ফিডিং প্রতিরোধের উত্পাদন করে যেখানে একটি কাটা প্রান্তকে অবশ্যই ডাই উপাদানগুলির চারপাশে নেভিগেট করতে হবে।
বাইপাস নচ শীট মেটাল ফর্মিং অ্যাপ্লিকেশনগুলিতে, এই কম-প্রতিরোধের আচরণটি সরাসরি আরও ভাল পিচ সামঞ্জস্য এবং মাল্টি-স্টেশন জুড়ে ক্রমবর্ধমান ত্রুটি হ্রাস করে।
- উপাদান একটি সংযুক্ত ট্যাব অভিক্ষেপ হিসাবে ফালা উপর রাখা হয়
- ট্যাব জ্যামিতি সাধারণত তিন-পার্শ্বের কাটা হয় যার একটি সংযুক্ত প্রান্ত থাকে এবং অগ্রভাগে কৌণিক ত্রাণ থাকে
- ফিডিং প্রতিরোধ ক্ষমতা কম কারণ লিফটার বা ডাই সারফেসে কোন কাট এজ ধরা পড়ে না
- স্ট্রিপ অনমনীয়তা খাঁজ অবস্থানে সংরক্ষিত হয়, পাতলা স্টক বাকলিং প্রবণ উপকৃত হয়
- খাঁজ স্টেশনে স্লাগ ব্যবস্থাপনা উদ্বেগ দূর করে কোনো স্লাগ তৈরি হয় না
এই ধারণ-ভিত্তিক পদ্ধতি ভাল কাজ করে যখন স্ট্রিপ কঠোরতা অগ্রাধিকার হয়। কিন্তু কি হবে যখন ক্লিয়ারেন্স, অনমনীয়তা নয়, নিয়ন্ত্রণকারী ফ্যাক্টর হয়ে ওঠে? এটি জ্যামিতিকে বস্তুগত সংরক্ষণের পরিবর্তে উপাদান অপসারণের দিকে বিপরীত দিকে নিয়ে যায়।
নেতিবাচক বাইপাস খাঁজ জ্যামিতি এবং কার্যকরী বলবিদ্যা
যেখানে একটি ইতিবাচক খাঁজ স্ট্রিপে উপাদান রাখে, সেখানে একটি নেতিবাচক বাইপাস খাঁজ উপাদানটি নিয়ে যায়। একটি ডেডিকেটেড পাঞ্চ স্ট্রিপ প্রান্ত থেকে একটি সংজ্ঞায়িত অংশ সরিয়ে দেয়, একটি শূন্যতা বা কাটআউট তৈরি করে যা স্ট্রিপটিকে শারীরিক যোগাযোগ ছাড়াই লিফটার এবং অন্যান্য ডাই উপাদানগুলি পরিষ্কার করতে দেয়। অপসারিত স্লাগ একটি ডাই খোলার মাধ্যমে ড্রপ এবং বাতিল করা হয়. যা অবশিষ্ট থাকে তা হল একটি ইচ্ছাকৃত ফাঁক সহ একটি ফালা প্রান্ত যেখানে উপাদান একসময় বিদ্যমান ছিল।
এই পদ্ধতি একটি ভিন্ন সমস্যার সমাধান করে। লিফটারদের উপর ব্রিজ করার পরিবর্তে, স্ট্রিপটি তাদের সম্পূর্ণরূপে এড়িয়ে যায়। শূন্যতা লিফটার ভ্রমণের জন্য উল্লম্ব এবং পার্শ্বীয় ক্লিয়ারেন্স প্রদান করে, ফিড চক্রের সময় স্ট্রিপ ধরা, টেনে আনা বা লিফটার ক্রাউনের উপর ঝুলে যাওয়ার যেকোন সম্ভাবনাকে দূর করে। ডাইসের জন্য যেখানে লিফটারের উচ্চতা যথেষ্ট বা যেখানে স্ট্রিপ বেধ পৃষ্ঠের উপর দিয়ে চলাকে অবাস্তব করে তোলে, সেই ক্লিয়ারেন্স-প্রথম দর্শনটি উপাদান অপসারণের দিকে ডিজাইনকে চালিত করে।
নেতিবাচক খাঁজ জ্যামিতি এবং উপাদান অপসারণ
কাটা প্রোফাইল সোজা। একটি পাঞ্চ স্ট্রিপ প্রান্ত দিয়ে নেমে আসে এবং একটি সংজ্ঞায়িত এলাকা সরিয়ে দেয়, সাধারণত আয়তক্ষেত্রাকার বা ট্র্যাপিজয়েডাল আকারে। স্লাগটি ফালা থেকে পরিষ্কারভাবে কাঁচি করে এবং একটি সংশ্লিষ্ট ডাই খোলার মাধ্যমে নীচের দিকে বেরিয়ে যায়। ফলাফল হল তীক্ষ্ণ অভ্যন্তরীণ কোণ সহ একটি খাঁজ এবং এর ঘের বরাবর উন্মুক্ত কাটা প্রান্ত।
খাঁজ মাত্রা প্রয়োজনীয় ক্লিয়ারেন্স দ্বারা নিয়ন্ত্রিত হয়. প্রস্থ অবশ্যই লিফটার বডি এবং খাওয়ানোর সময় যে কোনও পার্শ্বীয় স্ট্রিপ আন্দোলনকে মিটমাট করতে হবে। গভীরতা অবশ্যই যথেষ্ট উল্লম্ব ক্লিয়ারেন্স প্রদান করবে যাতে স্ট্রিপ প্রান্তটি প্রেস সাইকেলের সময় কোনো সময়ে লিফটারের সাথে যোগাযোগ না করে। গভীর খাঁজগুলি আরও বেশি ক্লিয়ারেন্স মার্জিন প্রদান করে কিন্তু স্ট্রিপ ক্রস-বিভাগ থেকে আরও উপাদান সরিয়ে দেয়।
Burr দিক এখানে একটি ব্যবহারিক উদ্বেগ হয়ে ওঠে. কারণ ফালা দিয়ে মুষ্ট্যাঘাত কাঁচি, বাইপাস notches burr গঠন স্ট্যাম্পিং কাটা ডাই দিকে একটি উত্থিত প্রান্ত তৈরি করে। খাওয়ানোর সময় যদি বুরটি উপরের দিকে মুখ করে, তবে এটি গাইড রেল, লিফটার পৃষ্ঠ বা অন্যান্য ডাই উপাদানগুলিতে ধরতে পারে। ডিজাইনাররা সাধারণত ডাইকে অভিমুখী করে তোলে তাই বুর দিকটি নীচের দিকে মুখ করে, স্লাইডিং যোগাযোগের পৃষ্ঠ থেকে দূরে। যখন সেই অভিযোজন সম্ভব না হয়, তখন ডাই সারফেসগুলিতে একটি সেকেন্ডারি ডিবারিং অপারেশন বা চ্যামফার্ড এজ রিলিফ হস্তক্ষেপকে প্রশমিত করে।
প্রগতিশীল ডাই লিটারেচারে বর্ণিত ল্যান্স-এবং-ফ্ল্যাঞ্জ বিকল্পের বিপরীতে, যেখানে একটি স্টপ তৈরি করতে এবং ক্যারিয়ারকে শক্ত করার জন্য একটি ল্যান্সযুক্ত অংশ নীচে বাঁকানো হয়, একটি নেতিবাচক খাঁজ কোনও গৌণ কাঠামোগত সুবিধা তৈরি করে না। এর একমাত্র অবদান ক্লিয়ারেন্স। স্লাগটি সিস্টেম থেকে বেরিয়ে আসে এবং স্ট্রিপটি সেই অবস্থানে হালকা কিন্তু কম অনমনীয় অবস্থায় চলে যায়।
কিভাবে নেতিবাচক নোট স্ট্রিপ খাওয়ানো এবং নিবন্ধন প্রভাবিত করে
ফালা প্রান্ত থেকে উপাদান অপসারণ একটি সরাসরি পরিণতি আছে: স্থানীয় কঠোরতা ড্রপ। উপাদান মডুলাস পরিবর্তিত হয় না, কিন্তু ক্রস-বিভাগীয় অঞ্চল খাঁজ অবস্থানে বাঁকানো শক্তি প্রতিরোধ করে হ্রাস পায়। খুব পাতলা বা সরু স্ট্রিপগুলির জন্য, এই হ্রাস একটি কব্জা বিন্দু তৈরি করতে পারে যেখানে স্ট্রিপটি খাওয়ানোর উত্তেজনার মধ্যে বিচ্যুত হয়, যার ফলে পিচের অগ্রগতি অসামঞ্জস্যপূর্ণ হয় এবং স্টেশন জুড়ে রেজিস্ট্রেশন প্রবাহিত হয়।
মোটা বা বিস্তৃত স্টকের জন্য, তবে, অবশিষ্ট ক্রস-বিভাগ যথেষ্ট কাঠামোগত সমর্থন প্রদান করে। এই অ্যাপ্লিকেশনগুলিতে, লিফটারগুলির সাথে হ্রাসকৃত হস্তক্ষেপ ক্লিনার ফিডিং অ্যাকশন সরবরাহ করে। ফালা কোন কিছুর উপর চড়ে না. এটি সহজভাবে খোলা জায়গার মধ্য দিয়ে এগিয়ে যায়, লিফটারগুলি স্ট্রিপের প্রান্ত স্পর্শ না করেই শূন্যের ভিতরে উঠে যায় এবং পড়ে যায়। এটি নেতিবাচক খাঁজগুলিকে বিশেষভাবে কার্যকর করে তোলে লম্বা লিফটার উচ্চতার সাথে ডাইসের ক্ষেত্রে যেখানে একটি ধরে রাখা ট্যাবকে লিফটার মুকুটটি পরিষ্কার করার জন্য অতিরিক্ত ফ্লেক্স করতে হবে।
একটি ট্রেড-অফ ইঞ্জিনিয়ারদের মুখোমুখি হয়: নেতিবাচক খাঁজগুলি তাদের ইতিবাচক সমকক্ষের তুলনায় সামান্য বেশি খাওয়ানোর প্রতিরোধ তৈরি করতে পারে। কারণটা যান্ত্রিক। খাঁজ ঘেরে প্রান্ত কাটা, বিশেষ করে যদি burrs উত্পাদন জীবনের উপর বিকশিত হয়, ডাই সারফেস, স্টক গাইড, বা রেল ট্রানজিশনে আটকে যেতে পারে। যদি এই প্রান্তগুলি চেম্ফার বা রেডিআই দিয়ে সঠিকভাবে উপশম না করা হয়, স্ট্রিপটি প্রতিটি ফিড বৃদ্ধিতে দ্বিধাগ্রস্ত হয়। কাটা প্রান্তে ফলনের চাপ মূল উপাদানের তুলনায় বেশি হয় কারণ শিয়ারিং অপারেশন থেকে কঠোর পরিশ্রমের কারণে প্রান্তটি আরও শক্ত হয় এবং এটি অন্যান্য পৃষ্ঠের সাথে যোগাযোগ করলে কম অনুগত হয়।
নিবন্ধন আচরণ ইতিবাচক নচ থেকেও ভিন্ন। যেহেতু স্ট্রিপ প্রান্তটি একটি শূন্যতা দ্বারা বাধাগ্রস্ত হয়, তাই পাইলটদের অবশ্যই স্ট্রিপটিকে সম্পূর্ণ উপাদান সহ অবস্থানে নিযুক্ত করতে হবে। শূন্যতা নিজেই পার্শ্বীয় অবস্থানে অবদান রাখতে পারে না। যেখানে মারা যায়পিচ স্ট্রিপ রেজিস্ট্রেশনের জন্য পাইলটদের পাশাপাশি কাজ বন্ধ করে দেয়, খাঁজ অবস্থানটি অবশ্যই সাবধানে সমন্বিত হতে হবে যাতে শূন্যতা কোনো নিবন্ধন বা সেন্সিং বৈশিষ্ট্যের সাথে মিলে না যায়।
- উপাদান ফালা প্রান্ত থেকে সরানো হয়, একটি শূন্যতা বা কাটআউট তৈরি
- অকার্যকর জ্যামিতি সাধারণত আয়তক্ষেত্রাকার বা ট্র্যাপিজয়েডাল হয়, যার আকার লিফটার বডি এবং ভ্রমণের জন্য
- ক্রস-বিভাগীয় এলাকা হ্রাসের কারণে খাঁজের অবস্থানে স্থানীয় স্ট্রিপের কঠোরতা হ্রাস পায়
- লিফ্ট ক্লিয়ারেন্স পরিষ্কার এবং আরও নির্ভরযোগ্য, বিশেষ করে পুরু স্টক বা লম্বা-লিফ্ট অ্যাপ্লিকেশনগুলিতে
- কাটা প্রান্তগুলি বুর তৈরির জন্য সংবেদনশীল, যা ডাই লাইফের উপর খাওয়ানোর প্রতিরোধ বাড়াতে পারে
- স্লাগ ব্যবস্থাপনা প্রয়োজন, সরানো উপাদান নীচে একটি ডাই খোলার মাধ্যমে নির্গত হয়
উভয় খাঁজের ধরনই একই মৌলিক সমস্যার সমাধান করে, কিন্তু তাদের জ্যামিতিক পদ্ধতিগুলি স্বতন্ত্রভাবে ভিন্ন কর্মক্ষমতা প্রোফাইল তৈরি করে। যেকোন স্ট্রিপ লেআউটের জন্য আসল প্রশ্ন হল কোন টাইপটি বিচ্ছিন্নভাবে ভাল তা নয়, তবে কোন ট্রেডের সেটটি{1}}নির্দিষ্ট উপাদানের সাথে সারিবদ্ধ হয়, প্রেস স্পিড, এবং ডাই কনফিগারেশন হাতে থাকে।
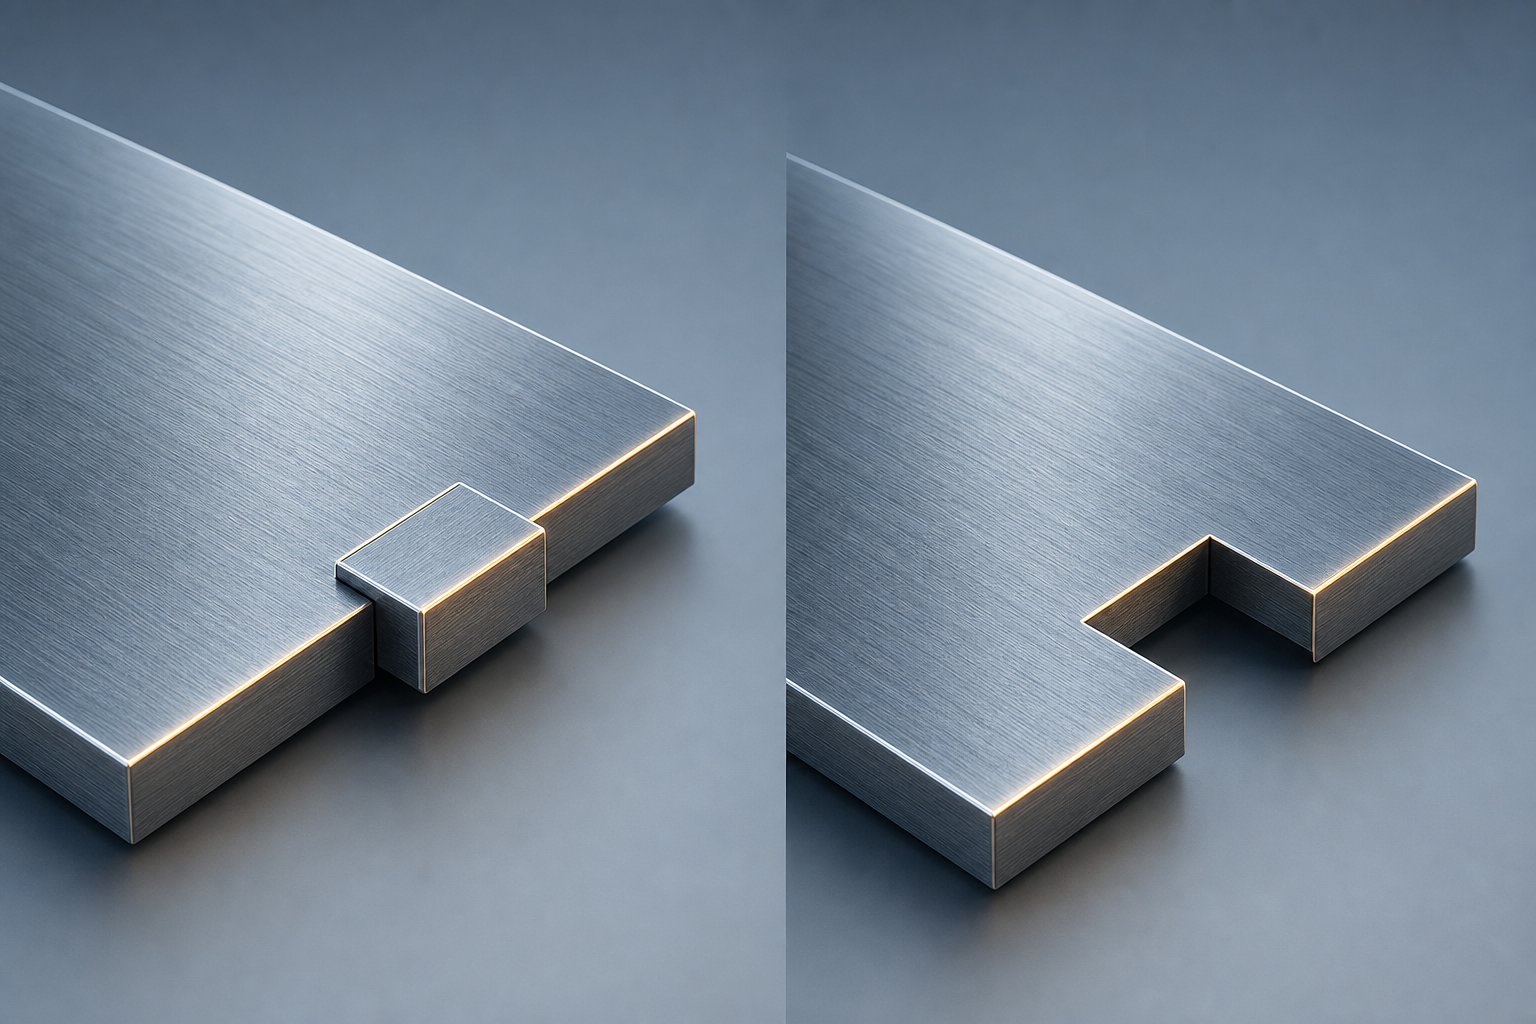
ইতিবাচক এবং নেতিবাচক বাইপাস নচের পাশে-বাই-পাশের তুলনা
প্রতিটি খাঁজের ধরন পৃথকভাবে বর্ণনা করা হয়েছে, কিন্তু স্ট্রিপ লেআউটের সিদ্ধান্তগুলি খুব কমই বিচ্ছিন্নভাবে ঘটে। আপনি একই সাথে একাধিক বৈশিষ্ট্য জুড়ে ট্রেড-অফ ওজন করছেন: স্ট্রিপ অনমনীয়তার বিরুদ্ধে ফিডিং প্রতিরোধ, স্লাগ ব্যবস্থাপনা জটিলতার বিরুদ্ধে লিফটার ক্লিয়ারেন্স, নিবন্ধন আচরণের বিরুদ্ধে বুর দিকনির্দেশ। টুলিং ইঞ্জিনিয়ারদের যা প্রয়োজন তা হল একটি একক রেফারেন্স যা প্রতিটি প্রাসঙ্গিক বৈশিষ্ট্যকে তার প্রতিরূপের পাশে রাখে যাতে সিদ্ধান্তটি এক নজরে দৃশ্যমান হয়।
বর্তমানে কোন ব্যাপকভাবে উপলব্ধ সংস্থান কাঠামোগত আকারে এই তুলনা উপস্থাপন করে না। বাইপাস নচ শীট মেটাল গঠনের উদ্দেশ্যটি সাধারণ পরিভাষায় ভালভাবে বোঝা যায়, তবুও স্ট্রিপ লেআউটের সময় জ্যামিতি নির্বাচনকে চালিত করে এমন অ্যাট্রিবিউট-লেভেল ব্রেকডাউন উপজাতীয় জ্ঞান এবং অভ্যন্তরীণ নকশার মান জুড়ে ছড়িয়ে ছিটিয়ে রয়েছে। নীচের সারণীটি সেই বিষয়গুলিকে একটি বিন্যাসে একত্রিত করে যা আপনি একটি নতুন ডাই প্রোগ্রামের জন্য খাঁজের ধরন মূল্যায়ন করার সময় সরাসরি উল্লেখ করতে পারেন।
বৈশিষ্ট্য-দ্বারা-খাঁজের প্রকারের বৈশিষ্ট্য তুলনা
| বৈশিষ্ট্য | ইতিবাচক বাইপাস খাঁজ | নেতিবাচক বাইপাস খাঁজ |
|---|---|---|
| স্ট্রিপ এনগেজমেন্ট পদ্ধতি | উপাদান ধারণ: একটি ট্যাব স্ট্রিপ প্রান্তের সাথে সংযুক্ত থাকে, ডাই উপাদানগুলির উপর ব্রিজিং করে | উপাদান অপসারণ: একটি স্লাগ ফালা প্রান্ত থেকে ঘুষি করা হয়, একটি শূন্যতা তৈরি করে যা ডাই উপাদানগুলি পরিষ্কার করে |
| খাওয়ানো প্রতিরোধের প্রোফাইল | নিম্ন সামগ্রিক প্রতিরোধের; ট্যাবটি কৌণিক ত্রাণ হ্রাসকারী টেনে নিয়ে লিফটার পৃষ্ঠের উপর মসৃণভাবে রাইড করে | সামান্য উচ্চ প্রতিরোধ ক্ষমতা; কাটা প্রান্তগুলি ডাই সারফেসে ধরতে পারে যদি burrs বিকশিত হয় বা ত্রাণ অপর্যাপ্ত হয় |
| নিবন্ধন নির্ভুলতা আচরণ | খাঁজ অবস্থানে সামঞ্জস্যপূর্ণ স্ট্রিপ প্রস্থ স্থিতিশীল পাইলট ব্যস্ততা এবং পার্শ্বীয় অবস্থান সমর্থন করে | খাঁজ অবস্থানে বিঘ্নিত ফালা প্রান্ত; পাইলটদের অবশ্যই সম্পূর্ণ-বস্তু বিভাগে শূন্যতা থেকে দূরে থাকতে হবে |
| স্ট্রিপ অনমনীয়তা প্রভাব | ন্যূনতম হ্রাস; রক্ষিত ট্যাব ক্রস-বিভাগীয় এলাকা সংরক্ষণ করে এবং ফিড টেনশনের অধীনে বাকলিং প্রতিরোধ করে | খাঁজ গভীরতা এবং প্রস্থের সমানুপাতিক স্থানীয়করণ হ্রাস; পাতলা বা সরু রেখাচিত্রগুলি খাঁজ অবস্থানে বিচ্যুত হতে পারে |
| লিফটার ইন্টারঅ্যাকশন মেকানিক্স | ট্যাব লিফটার মুকুটের উপর দিয়ে যায়; যোগাযোগ ট্যাবের অগ্রবর্তী প্রান্তে ত্রাণ জ্যামিতির মাধ্যমে পরিচালিত হয় | লিফটারের সাথে কোন যোগাযোগ নেই; void লিফটার উচ্চতা নির্বিশেষে লিফটার ভ্রমণের জন্য সম্পূর্ণ ছাড়পত্র প্রদান করে |
| স্লাগ পরিচালনার প্রয়োজনীয়তা | কোনোটিই নয়; স্লাগ নির্গমন এবং নিষ্পত্তি সংক্রান্ত উদ্বেগ দূর করে, স্ট্রিপ থেকে কোনও উপাদান আলাদা হয় না | প্রয়োজনীয়; স্লাগ অবশ্যই একটি ডাই ওপেনিং এর মাধ্যমে পরিষ্কারভাবে বের হতে হবে এবং বিল্ডআপ বা জ্যামিং উৎপাদন বন্ধ করতে পারে |
| Burr দিক বিবেচনা | ট্যাবের শিয়ার করা প্রান্তে Burr ফর্ম; সাধারণত খাওয়ানোর উপর ন্যূনতম প্রভাব সহ স্লাইডিং পৃষ্ঠ থেকে দূরে ভিত্তিক | Burr সমগ্র খাঁজ ঘের বরাবর ফর্ম; অভিযোজন গুরুত্বপূর্ণ কারণ গাইড এবং লিফটারে ঊর্ধ্বমুখী-বার ক্যাচ |
| আদর্শ ব্যবহারের ক্ষেত্রে | পাতলা গেজ উপকরণ, সংকীর্ণ স্ট্রিপ, দীর্ঘ অগ্রগতির জন্য ক্রমবর্ধমান নির্ভুলতা প্রয়োজন, স্ট্রিপ বাকলিংয়ের জন্য সংবেদনশীল অ্যাপ্লিকেশন | পুরু স্টক, যথেষ্ট অবশিষ্ট দৃঢ়তা সহ প্রশস্ত স্ট্রিপ, উচ্চ উত্তোলক উচ্চতা, উচ্চ-গতির অ্যাপ্লিকেশনের জন্য শূন্য লিফটার হস্তক্ষেপ প্রয়োজন |
যখন প্রতিটি প্রকার অন্যকে ছাড়িয়ে যায়
টেবিলটি একটি পরিষ্কার প্যাটার্ন প্রকাশ করে। ইতিবাচক খাঁজগুলি স্ট্রিপে ইতিমধ্যে যা আছে তা রক্ষা করে: অনমনীয়তা, প্রস্থের সামঞ্জস্য এবং মসৃণ পৃষ্ঠের যোগাযোগ। নেতিবাচক খাঁজগুলি স্ট্রিপের যা প্রয়োজন তা তৈরি করে: খোলা স্থান, উল্লম্ব ছাড়পত্র এবং লিফটারের যোগাযোগ থেকে স্বাধীনতা। কোন ফ্যাক্টর আপনার নির্দিষ্ট অ্যাপ্লিকেশনকে সীমাবদ্ধ করে তার উপর নির্ভর করে কর্মক্ষমতা সুবিধা পরিবর্তন হয়।
পাতলা-গেজ উপাদানগুলির জন্য, যেখানে ফলন শক্তি খাওয়ানোর শক্তির তুলনায় কম এবং স্ট্রিপটি বাকলিং প্রবণ, সেখানে ইতিবাচক নচগুলি ছাড়িয়ে যায় কারণ তারা ইতিমধ্যে ভঙ্গুর স্ট্রিপ থেকে ক্রস-বিভাগীয় এলাকা অপসারণ এড়ায়। যখন একটি স্ট্রিপ শুধুমাত্র 0.5 মিমি পুরু এবং 30 মিমি চওড়া হয়, তখন একটি খাঁজকে কয়েক মিলিমিটার গভীরে কাটলে একটি কব্জা বিন্দু তৈরি হতে পারে যা খাওয়ানোর সময় ঘুরে বেড়ায়। রক্ষিত ট্যাব সম্পূর্ণ প্রস্থ জুড়ে স্ট্রিপ অখণ্ডতা বজায় রেখে এটি প্রতিরোধ করে।
মোটা স্টকের জন্য, ক্যালকুলাস উল্টে যায়। 100 মিমি প্রস্থের একটি 2.0 মিমি স্ট্রিপের উপাদান সরানো সত্ত্বেও যথেষ্ট নমন প্রতিরোধ ক্ষমতা রয়েছে। খাঁজ শূন্যতা মোট ক্রস-বিভাগের একটি ছোট শতাংশ, এবং দৃঢ়তা হ্রাস নগণ্য। এখানে, অগ্রাধিকার লিফটার ক্লিয়ারেন্সে স্থানান্তরিত হয়। একটি লিফটার ক্রাউনের উপর চড়া মোটা উপাদান ট্যাব এবং লিফটার পৃষ্ঠ উভয়ের উপর উচ্চ যোগাযোগ শক্তি এবং ত্বরিত পরিধান তৈরি করে। উপাদান অপসারণ সম্পূর্ণরূপে যে পরিধান প্রক্রিয়া মুছে ফেলা হয়. একটি প্রদত্ত উপাদানের জন্য ফলন শক্তি বনাম প্রসার্য শক্তির মধ্যে সম্পর্ক বোঝা আপনাকে ভবিষ্যদ্বাণী করতে সাহায্য করে যে একটি ধরে রাখা ট্যাব লিফটার যোগাযোগের লোডের অধীনে প্লাস্টিকভাবে বিকৃত হবে বা ইলাস্টিক থাকবে এবং পরিষ্কারভাবে রাইড করবে কিনা।
সংকীর্ণ স্ট্রিপগুলি পুরুত্ব নির্বিশেষে পাতলা-বস্তুর যুক্তি অনুসরণ করে। একটি সরু স্ট্রিপে সীমিত প্রান্তের উপাদান উপলব্ধ থাকে, তাই যেকোনো অপসারণ অসামঞ্জস্যপূর্ণভাবে এর কাঠামোগত আচরণকে প্রভাবিত করে। ইতিবাচক খাঁজগুলি যে সামান্য ক্রস-বিভাগ বিদ্যমান তা সংরক্ষণ করে। প্রশস্ত স্ট্রিপগুলি পুরু-বস্তুগত যুক্তি অনুসরণ করে, যেখানে পর্যাপ্ত অবশিষ্ট প্রস্থ কোনো স্থানীয় কঠোরতা ক্ষতির জন্য ক্ষতিপূরণ দেয়।
উচ্চ -গতির অ্যাপ্লিকেশনগুলি একটি গতিশীল উপাদানের পরিচয় দেয়৷ এলিভেটেড প্রেস স্পিডে, খাওয়ানোর সময় স্ট্রিপের জড়তা যেকোনো প্রতিরোধের উৎসকে বড় করে। প্রতি মিনিটে 60 স্ট্রোকে একটি লিফটারে মুহূর্তের জন্য একটি ট্যাব ধরা একটি উপদ্রব। প্রতি মিনিটে 400 স্ট্রোকে একই ক্যাচ একটি ভুল নিবন্ধন ইভেন্টে পরিণত হয় যা প্রতিটি ডাউনস্ট্রিম স্টেশন জুড়ে প্রচার করে। উচ্চ-গতির জন্য যেখানে লিফটার ক্লিয়ারেন্স আঁটসাঁট থাকে, নেতিবাচক নচগুলি হস্তক্ষেপের উত্সকে সরিয়ে দিয়ে পরিবর্তনশীলটিকে সম্পূর্ণরূপে নির্মূল করে।
আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সবচেয়ে গুরুত্বপূর্ণ স্ট্রিপ বৈশিষ্ট্যটিকে সর্বোত্তমভাবে সংরক্ষণ করে এমন নচের ধরনটি বেছে নিন। যদি অনমনীয়তা সীমিত ফ্যাক্টর হয়, উপাদান ধরে রাখুন। ক্লিয়ারেন্স সীমিত ফ্যাক্টর হলে, এটি সরান.
এই সিদ্ধান্তের নীতিটি সহজ শোনায়, কিন্তু এটি কার্যকরভাবে প্রয়োগ করার জন্য ঠিক কতটা গভীর, কত চওড়া এবং কোন কোণে খাঁজ জ্যামিতি কাটতে হবে তা জানা প্রয়োজন। এই মাত্রিক পরামিতিগুলি হল যেখানে তত্ত্ব অনুশীলনের সাথে মিলিত হয়, এবং যেখানে উপাদানের বেধ এবং স্ট্রিপ প্রস্থের সাথে আনুপাতিক সম্পর্ক নির্ধারণ করে যে আপনার নির্বাচিত খাঁজ টাইপ আসলে তার উদ্দেশ্যমূলক কর্মক্ষমতা সুবিধা প্রদান করে কিনা।
খাঁজ গভীরতা, প্রস্থ, এবং কৌণিক ত্রাণ জন্য ডিজাইন পরামিতি
একটি খাঁজ টাইপ নির্বাচন শুধুমাত্র অর্ধেক সিদ্ধান্ত. অন্য অর্ধেক সঠিকভাবে এটি মাত্রা. লিফটার যোগাযোগের অধীনে ভুল ট্যাব গভীরতার buckles সঙ্গে একটি ইতিবাচক খাঁজ. একটি নেতিবাচক খাঁজ কাটা খুব অগভীর ক্লিয়ারেন্স প্রদান করতে ব্যর্থ হয় যখন উত্তোলক সম্পূর্ণ ভ্রমণে পৌঁছে যায়। উভয় ব্যর্থতা একই মূল কারণের দিকে ফিরে আসে: জ্যামিতি বস্তুগত এবং স্ট্রিপ বৈশিষ্ট্যগুলির সাথে সমানুপাতিক ছিল না যা বাস্তব{{4}বিশ্ব কার্যক্ষমতাকে নিয়ন্ত্রণ করে।
চ্যালেঞ্জ হল যে কোনো একক সার্বজনীন সূত্র প্রতিটি অ্যাপ্লিকেশনকে কভার করে না। খাঁজ মাত্রাগুলি আন্তঃসম্পর্কিত কারণগুলির একটি শ্রেণিবিন্যাস দ্বারা চালিত হয়, এবং আপনার নির্দিষ্ট মৃত্যুর জন্য কোন ফ্যাক্টরটি অগ্রাধিকার নেয় তা বোঝা ট্রায়াল-এবং-ত্রুটির চক্রকে বাধা দেয় যা ট্রায়ালের সময় এবং বাজেটের মাধ্যমে বার্ন হয়৷
খাঁজ গভীরতা এবং প্রস্থ উপাদান বেধ আপেক্ষিক
খাঁজের গভীরতা হল সেই মাত্রা যা নেতিবাচক খাঁজের জন্য ছাড়পত্র এবং ইতিবাচক খাঁজের জন্য ট্যাব অভিক্ষেপের দৈর্ঘ্য নিয়ন্ত্রণ করে। উভয় ক্ষেত্রেই, উপাদানের বেধ প্রারম্ভিক অনুপাতকে নোঙ্গর করে। একটি সাধারণ নীতি প্রযোজ্য: খাঁজ গভীরতা টেনশনের মধ্যে ধারাবাহিকভাবে খাওয়ানোর জন্য স্ট্রিপের ক্ষমতার সাথে আপস না করে কার্যকরী ক্লিয়ারেন্স বা ট্যাব জড়িত থাকা উচিত।
নেতিবাচক খাঁজের জন্য, গভীরতা অবশ্যই লিফটার ভ্রমণের উচ্চতা এবং ফিড চক্রের সময় যে কোনও উল্লম্ব স্ট্রিপ চলাচলের চেয়ে বেশি হতে হবে। যদি লিফটারটি 4 মিমি বাড়ে এবং অগ্রগতির সময় স্ট্রিপটি 0.5 মিমি দোলা দেয়, তাহলে ন্যূনতম 5 মিমি গভীরতা নির্ভরযোগ্য ছাড়পত্র প্রদান করে। উল্লেখযোগ্যভাবে গভীরে যাওয়া উপাদানগুলিকে সরিয়ে দেয় যা অপসারণের প্রয়োজন ছিল না, স্ট্রিপের অনমনীয়তা অপ্রয়োজনীয়ভাবে হ্রাস করে। অতিরিক্ত অগভীর নেতিবাচক খাঁজগুলি, অন্যদিকে, স্ট্রোকের উপরে--লিফটার মুকুটের কাছাকাছি স্ট্রিপ প্রান্তটি বিপজ্জনকভাবে ছেড়ে দিন, যেখানে এমনকি ছোট স্ট্রিপ স্যাগ যোগাযোগ এবং ঝুলে যায়।
ইতিবাচক খাঁজের জন্য, ট্যাব গভীরতা নির্ধারণ করে যে স্ট্রিপ বডি থেকে কতদূর ধরে রাখা উপাদান প্রকল্প। যে ট্যাবগুলি উপাদানের পুরুত্বের তুলনায় খুব গভীর সেগুলি ক্যান্টিলিভারড বিম হয়ে ওঠে যা লিফটার কন্টাক্ট লোডের অধীনে প্লাস্টিকের বিকৃতির ঝুঁকিতে থাকে। যখন ট্যাবটি স্থায়ীভাবে বাঁকে যায়, তখন এটি পরবর্তী স্ট্রোকে আর লিফটারকে পরিষ্কার করে না। স্ট্রিপ উপাদানের ইলাস্টিক মডুলাস এখানে সীমানা নির্ধারণ করে। একটি ট্যাব যা তার স্থিতিস্থাপক সীমার মধ্যে বিচ্যুত করে প্রতিটি পরিচিতির পরে অবস্থানে ফিরে আসে। যেটি ইস্পাত বা যে কোনও উপাদানের জন্য ফলন বিন্দুকে অতিক্রম করে তা একটি স্থায়ী সেট নেয় এবং একটি পুনরাবৃত্ত খাওয়ানোর বাধা হয়ে দাঁড়ায়।
খাঁজ প্রস্থ একটি অনুরূপ যুক্তি অনুসরণ করে. নেতিবাচক খাঁজের জন্য, খাওয়ানোর সময় প্রস্থ অবশ্যই লিফটার বডি এবং পার্শ্বীয় স্ট্রিপ ওয়ান্ডারকে মিটমাট করতে হবে। ইতিবাচক খাঁজের জন্য, প্রস্থ ট্যাবের পাশ্বর্ীয় মাত্রাকে সংজ্ঞায়িত করে এবং সরাসরি এর নমন দৃঢ়তাকে প্রভাবিত করে। একটি বৃহত্তর ট্যাব লিফটার যোগাযোগ বাহিনীকে আরও এলাকা জুড়ে বিতরণ করে, স্থানীয় চাপের ঘনত্ব হ্রাস করে। একটি সংকীর্ণ ট্যাব শক্তিকে কেন্দ্রীভূত করে এবং দীর্ঘ উত্পাদন রানের কারণে ক্লান্তির জন্য বেশি সংবেদনশীল।
নিম্নোক্ত অগ্রাধিকার ক্রম নির্দেশ করে মাত্রা নির্ধারণের সিদ্ধান্তগুলি যখন একাধিক কারণ প্রতিযোগিতা করে:
- উপাদান বেধ:গভীরতা এবং প্রস্থের জন্য বেসলাইন অনুপাত স্থাপন করে। ঘন স্টক দৃঢ়তা ক্ষতি ছাড়াই গভীর নেতিবাচক খাঁজ সহ্য করে; পাতলা স্টক কাঠামোগত ধারাবাহিকতা রক্ষা করতে অগভীর জ্যামিতির দাবি করে।
- স্ট্রিপ প্রস্থ:খাঁজ কাটার পরে কতটা ক্রস-বিভাগীয় এলাকা অবশিষ্ট থাকে তা নির্ধারণ করে। সরু স্ট্রিপগুলি উপাদানের বেধ নির্বিশেষে সর্বাধিক অনুমোদিত খাঁজ গভীরতাকে সীমাবদ্ধ করে।
- স্টেশনের সংখ্যা:লং ডাইস অবস্থানগত ত্রুটি জমা. প্রতিটি খাঁজের অবস্থানকে অবশ্যই স্ট্রিপ অখণ্ডতা বজায় রাখতে হবে যাতে প্রগতিশীল বিচ্যুতি ছাড়াই বাকি সমস্ত স্টেশনগুলির মাধ্যমে স্ট্রিপটি বহন করা যায়।
- খাওয়ানোর পিচ:দীর্ঘতর পিচ দৈর্ঘ্য সমর্থন পয়েন্টের মধ্যে মুহূর্ত হাত বাড়ায়। লিফটারের মধ্যবর্তী-স্প্যানে খাঁজের অবস্থানগুলি সর্বাধিক ঝিমঝিম অনুভব করে, অগভীর খাঁজ বা শক্ত ট্যাব জ্যামিতি প্রয়োজন।
- উত্তোলক উচ্চতা:নেতিবাচক খাঁজের জন্য ন্যূনতম ক্লিয়ারেন্সের প্রয়োজনীয়তা এবং ইতিবাচক খাঁজ ট্যাবের জন্য সর্বনিম্ন রাইড-ওভার ক্ষমতা সরাসরি সেট করে।
খাওয়ানোর কর্মক্ষমতা জন্য কৌণিক ত্রাণ এবং প্রান্ত চিকিত্সা
গভীরতা এবং প্রস্থ জ্যামিতিকে সঠিক পরিসরে নিয়ে আসে। কৌণিক ত্রাণ এটি প্রতিরোধ ছাড়াই খাওয়ানো হয়।
ইতিবাচক খাঁজের জন্য, ট্যাবের অগ্রভাগের প্রান্তটি এমন একটি পৃষ্ঠ যা প্রথমে স্ট্রিপ অগ্রগতির সময় উত্তোলকদের সাথে যোগাযোগ করে। ত্রাণ ছাড়া, সেই প্রান্তটি একটি বর্গাকার কাঁধ উপস্থাপন করে যা লিফটার মুকুটে ধরা পড়ে, স্ট্রিপ ভ্রমণে একটি ক্ষণিক দ্বিধা তৈরি করে। ট্যাবের লিডিং ফেসটিতে 5 থেকে 15 ডিগ্রির একটি চেম্ফার বা কৌণিক ত্রাণ যোগ করা এটিকে লিফটার পৃষ্ঠের উপর মসৃণভাবে র্যাম্প করতে দেয়। ট্যাবটি কার্যকরভাবে একটি কীলক হয়ে যায় যা বাধার সাথে সংঘর্ষের পরিবর্তে নিজেকে তুলে নেয়।
নেতিবাচক খাঁজের জন্য, কাটা ঘের হল গুরুত্বপূর্ণ পৃষ্ঠ। খাঁজ দেয়াল বরাবর Burrs এবং তীক্ষ্ণ প্রান্ত স্টক গাইড, ডাই পৃষ্ঠ, বা রেল ট্রানজিশন ধরতে পারে যখন স্ট্রিপটি ফিড দিয়ে যায়। ব্রেক এজ, সাধারণত 0.1 থেকে 0.3 মিমি চেমফারগুলি ডাই নির্মাণের সময় বা ডাই ডিজাইনে সেকেন্ডারি ডিবারিং বিধানের মাধ্যমে প্রয়োগ করা হয়, এই হস্তক্ষেপ কমিয়ে দেয়। যেখানে কাটা প্রান্তে ইস্পাতের স্থিতিস্থাপকতার মডুলাসটি শিয়ারিং-জনিত কঠোর পরিশ্রমের দ্বারা উন্নত করা হয়েছে, সেখানে প্রান্তটি কড়া এবং যোগাযোগের পৃষ্ঠের বিরুদ্ধে কম সঙ্গতিপূর্ণ। চ্যামফারিং উপাদান সম্পত্তি পরিবর্তনের প্রয়োজন ছাড়া জ্যামিতিক রূপান্তরকে নরম করে।
এই কৌণিক পরামিতি উপাদান বেধ সঙ্গে স্কেল. পাতলা স্টক, তার নিম্ন নমন প্রতিরোধের সাথে, কম আক্রমনাত্মক ত্রাণ কোণ প্রয়োজন কারণ যোগাযোগ শক্তি সহজাতভাবে কম। পুরু স্টক লিফটার ইন্টারঅ্যাকশনের সময় উচ্চতর শক্তি তৈরি করে, যেখানে স্ট্রিপ অগ্রগতি দ্বিধাগ্রস্ত হয় বা পিচের যথার্থতা হ্রাস পায় এমন বিন্দুতে টেনে যাওয়া রোধ করতে খাড়া ত্রাণ কোণগুলির দাবি করে।
যখন ইঞ্জিনিয়ারিং হ্যান্ডবুক বা প্রতিষ্ঠিত কোম্পানির মানগুলি একটি প্রদত্ত উপাদান পরিবারের জন্য নির্দিষ্ট মাত্রিক অনুপাত প্রদান করে, তখন সেই মানগুলি বৈধ প্রারম্ভিক পয়েন্টগুলিকে উপস্থাপন করে। স্থিতিস্থাপকতার ইস্পাত মডুলাস, আপনার নির্দিষ্ট গ্রেডের জন্য ইস্পাতের ফলনের সীমা এবং উপাদান সার্টিফিকেশন থেকে ইলাস্টিক মডুলাস ধাতু ডেটা আপনাকে প্রদত্ত ট্যাব জ্যামিতি প্রত্যাশিত লিফটার লোডের অধীনে স্থিতিস্থাপক থাকে কিনা তা গণনা করার জন্য প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য দেয়। ডিজাইনার যারা এই গণনাকৃত অনুপাত দিয়ে শুরু করেন এবং চেষ্টা করার সময় পরিমার্জন করেন তারা ধারাবাহিকভাবে স্থিতিশীল উৎপাদনে দ্রুত পৌঁছান যারা শুধুমাত্র ভিজ্যুয়াল অনুমান দ্বারা পরিমাপ করে।
একা জ্যামিতি, তবে সম্পূর্ণ গল্প বলে না। স্টেইনলেস স্টিলের তুলনায় অ্যালুমিনিয়ামে একই খাঁজের মাত্রা ভিন্নভাবে কাজ করে। কাজের কঠোরতা, প্রসারিত সীমা, এবং কাটা প্রান্তে স্ট্রেন শক্তকরণ সহ উপাদান-নির্দিষ্ট আচরণ, ডিজাইন সামঞ্জস্যের আরেকটি স্তর প্রবর্তন করে যা আপনি এইমাত্র প্রতিষ্ঠিত পরামিতিগুলিকে পরিবর্তন করে।
উপাদান-খাঁজের ধরন নির্বাচনের জন্য নির্দিষ্ট বিবেচনা
হালকা ইস্পাতের জন্য নিখুঁতভাবে পরিমাপ করা একটি খাঁজ অ্যালুমিনিয়ামে ছিঁড়ে যেতে পারে বা স্টেইনলেস অবস্থায় ফিডিং হ্যাং-এর কারণ হতে পারে। পূর্ববর্তী বিভাগে প্রতিষ্ঠিত জ্যামিতিক পরামিতিগুলি একটি জেনেরিক উপাদান প্রতিক্রিয়া অনুমান করে, কিন্তু বাস্তব স্ট্রিপ স্টক সাধারণভাবে আচরণ করে না। প্রতিটি বস্তুগত পরিবার ফলন শক্তি, প্রসারণ ক্ষমতা, এবং স্ট্রেন শক্ত করার আচরণের নিজস্ব সংমিশ্রণ নিয়ে আসে যা উত্পাদন অবস্থার অধীনে খাঁজ জ্যামিতি কীভাবে কাজ করে তা পরিবর্তন করে।
এই ফাঁক অধিকাংশ ডিজাইন রেফারেন্স খোলা ছেড়ে. তারা স্বীকার করে যে বস্তুগত বিষয়গুলি, তারপর কীভাবে এটি গুরুত্বপূর্ণ তা ব্যাখ্যা না করে এগিয়ে যান। বাস্তবতা হল যে খাঁজ ধরনের পছন্দ, ট্যাব জ্যামিতি, ত্রাণ কোণ এবং এমনকি রক্ষণাবেক্ষণের ব্যবধানগুলি অর্থপূর্ণভাবে স্থানান্তরিত হয় যখন আপনি ডিকয়লারের কয়েল পরিবর্তন করেন। ট্রাইআউটের আগে এই পরিবর্তনগুলি বোঝার ফলে অংশগুলি চালানো, ব্যর্থতাগুলি পর্যবেক্ষণ করা, জ্যামিতি সামঞ্জস্য করা এবং আবার চালানোর ব্যয়বহুল পুনরাবৃত্তি চক্রকে বাধা দেয়।
অ্যালুমিনিয়াম এবং হালকা ইস্পাত মধ্যে খাঁজ আচরণ
অ্যালুমিনিয়াম বাইপাস নচ ডিজাইনের জন্য একটি সুনির্দিষ্ট চ্যালেঞ্জ উপস্থাপন করে: ইস্পাত সমতুল্য এর নিম্ন ফলন চাপের অর্থ হল উপাদান কম খাওয়ানো শক্তিতে প্লাস্টিকভাবে বিকৃত হয়ে যায় এবং এর উচ্চতর প্রসারণ ফ্র্যাকচারের আগে উল্লেখযোগ্য প্রসারিত হতে দেয়। পাতলা-গেজ অ্যালুমিনিয়ামের জন্য, ইতিবাচক নচগুলি সাধারণত পছন্দনীয়৷ ধরে রাখা ট্যাবটি খাওয়ানোর সময় ছিঁড়ে যাওয়া প্রতিরোধ করে কারণ উপাদানটির নমনীয়তা ট্যাবটিকে সংযুক্তি পয়েন্টে ফ্র্যাকচার ছাড়াই লিফটার পৃষ্ঠের উপর ফ্লেক্স করতে দেয়। ট্যাবটি ক্র্যাকিংয়ের পরিবর্তে ইলাস্টিক এবং হালকা প্লাস্টিকের বিকৃতির মাধ্যমে যোগাযোগের লোডগুলিকে শোষণ করে।
যাইহোক, একই নমনীয়তা একটি ঝুঁকি তৈরি করে। যদি ট্যাব জ্যামিতি অত্যধিক বিচ্যুতির অনুমতি দেয়, তবে অ্যালুমিনিয়াম ট্যাবগুলি কয়েকশ স্ট্রোকের পরে একটি স্থায়ী সেট নিতে পারে। কম ফলন স্ট্রেন ইস্পাত প্রতিরোধ করবে সহজেই অ্যালুমিনিয়াম অতিক্রম করা হয়, যার অর্থ ট্যাবগুলি তাদের স্থিতিস্থাপক সীমা ছাড়িয়ে বাঁকানো থাকে। ডিজাইনাররা অ্যালুমিনিয়ামে ইতিবাচক খাঁজ ট্যাবগুলিকে আরও চওড়া এবং অগভীর করে ক্ষতিপূরণ দেয়, উপাদানের আনুপাতিক সীমার নীচে স্থানীয় চাপগুলি রাখতে আরও এলাকা জুড়ে লিফটার যোগাযোগ বাহিনী বিতরণ করে।
পাতলা অ্যালুমিনিয়ামে নেতিবাচক খাঁজগুলি সমস্যাযুক্ত। ইতিমধ্যে নরম, নমনীয় স্ট্রিপ থেকে উপাদান অপসারণ একটি কব্জা বিন্দু তৈরি করে যা খাওয়ানোর সময় ঘুরে বেড়ায়। স্ট্রিপটি অকার্যকর অবস্থানে বিচ্যুত হয়, যার ফলে পিচের অসঙ্গতি ঘটে যা স্টেশন জুড়ে জমা হয়। মোটা অ্যালুমিনিয়াম স্ট্রিপের জন্য, সাধারণত 1.5 মিমি-এর উপরে, অবশিষ্ট ক্রস-বিভাগ পর্যাপ্ত সমর্থন প্রদান করে এবং নেতিবাচক খাঁজগুলি কার্যকর হয়।
হালকা ইস্পাত, বিপরীতে, খাঁজ ডিজাইনের জন্য সবচেয়ে ক্ষমাশীল পরিবেশ সরবরাহ করে। ইস্পাতের মাঝারি ফলন শক্তি (সাধারণত 200 থেকে 350 MPa), যুক্তিসঙ্গত প্রসারণ (20 থেকে 30 শতাংশ), এবং ভবিষ্যদ্বাণীযোগ্য কাজ কঠোর করার আচরণের ভারসাম্যপূর্ণ সংমিশ্রণ এটিকে উভয় খাঁজ ধরনের সহনশীল করে তোলে। হালকা স্টিলের ইতিবাচক খাঁজ ট্যাবগুলি লিফটার যোগাযোগের অধীনে তাদের জ্যামিতি বজায় রাখে কারণ উপাদানটি স্থায়ী বিচ্যুতি প্রতিরোধ করার জন্য যথেষ্ট শক্ত তবে ক্র্যাকিং ছাড়াই মাঝে মাঝে ওভারলোডগুলি শোষণ করার জন্য যথেষ্ট নমনীয়। নেতিবাচক খাঁজগুলি ন্যূনতম বুর দিয়ে পরিষ্কারভাবে কাটা হয় এবং কাটা প্রান্তগুলি শিয়ারিং অপারেশনের সময় অতিরিক্ত শক্ত হয় না।
এই সহনশীলতা ডিজাইনারকে অন্যান্য কারণগুলির জন্য অপ্টিমাইজ করার স্বাধীনতা দেয়। হালকা ইস্পাত স্ট্যাম্পিং করার সময়, আপনি উপাদানের সীমাবদ্ধতার কারণে এক প্রকারে বাধ্য হওয়ার পরিবর্তে ডাই লেআউট সীমাবদ্ধতা, লিফটার কনফিগারেশন বা প্রেসের গতির প্রয়োজনীয়তার উপর ভিত্তি করে খাঁজের ধরন বেছে নিতে পারেন।
স্টেইনলেস এবং উচ্চ-শক্তি ইস্পাত জন্য খাঁজ ডিজাইন সমন্বয়
স্টেইনলেস স্টীল, বিশেষ করে 300-সিরিজ অস্টেনিটিক গ্রেড, একটি জটিলতা প্রবর্তন করে যা হালকা ইস্পাত এবং অ্যালুমিনিয়াম করে না: আক্রমনাত্মক কাজ শক্ত করা। হিসাবেমেটালফর্মিং ম্যাগাজিনব্যাখ্যা করে, স্ট্রেন হার্ডেনিং এবং ওয়ার্ক হার্ডেনিং উপাদানকে শক্তিশালী করে কারণ বিকৃতি চলতে থাকে এবং নতুন ইস্পাত গ্রেডগুলি প্রচলিত উচ্চ-শক্তির গ্রেডের তুলনায় আরও বেশি পরিমাণে শক্ত করে-কাজ করে৷ 3XX-সিরিজের অস্টেনিটিক স্টেইনলেস স্টিল বিশেষ করে উচ্চ পরিশ্রমের কঠোরতা প্রদর্শন করে।
স্টেইনলেস নেতিবাচক খাঁজের জন্য, শিয়ারিং অপারেশন যা খাঁজ তৈরি করে তা নিজেই একটি গঠনমূলক অপারেশন। খোঁচা করার সময় কাটা প্রান্তগুলি উল্লেখযোগ্য প্লাস্টিকের বিকৃতির মধ্য দিয়ে যায়, এবং অস্টেনিটিক স্টেইনলেস, এই বিকৃতিটি মূল স্ট্রিপের ফলন শক্তির বাইরে প্রান্তের উপাদানটিকে শক্ত করে তোলে। হাজার হাজার স্ট্রোকের উৎপাদনের মাধ্যমে, ক্রমবর্ধমান প্রভাব পরিমাপযোগ্য: খাঁজের পরিধিতে কাটা প্রান্তগুলি ক্রমশ শক্ত এবং শক্ত হয়ে যায়। যেখানে একটি প্রচলিত HSLA ইস্পাত কাজ শক্ত হওয়ার ফলে 20 শতাংশ শক্তি বৃদ্ধি পেতে পারে, সেখানে স্টেইনলেস গ্রেডগুলি ভারী কাজ করা অঞ্চলে 50 শতাংশ বা তার বেশি হতে পারে। এই শক্ত প্রান্তটি ডাই লাইফের উপর খাওয়ানোর প্রতিরোধ বাড়ায় কারণ শক্ত প্রান্তটি গাইড পৃষ্ঠ এবং ডাই উপাদানগুলিতে আরও আক্রমণাত্মকভাবে ধরা পড়ে।
টেনসিল মডুলাস স্টিলের প্রদর্শন কাজ শক্ত হওয়ার সাথে পরিবর্তিত হয় না, তবে কাটা প্রান্তে ইস্পাতের ফলনের চাপ উল্লেখযোগ্যভাবে বৃদ্ধি পায়। একটি কমপ্লায়েন্ট প্রান্ত হিসাবে যা শুরু হয় যা যোগাযোগের অধীনে সামান্য বিচ্যুত হয় তা একটি কঠোর প্রান্তে পরিণত হয় যা বিচ্যুতি প্রতিরোধ করে এবং সরাসরি স্ট্রিপ বডিতে ফিডিং লোড প্রেরণ করে। দীর্ঘ সময়ের জন্য উত্পাদন স্টেইনলেস সঞ্চালিত হয়, এই প্রগতিশীল শক্ত হওয়ার অর্থ হল নেতিবাচক খাঁজ খাওয়ানোর কর্মক্ষমতা মৃত জীবনের উপর অনুমানযোগ্যভাবে হ্রাস পায়, প্রত্যাশিত শক্ত হওয়ার জন্য ক্ষতিপূরণের জন্য আরও ঘন ঘন রক্ষণাবেক্ষণের বিরতি বা আরও আক্রমণাত্মক প্রাথমিক ত্রাণ জ্যামিতির প্রয়োজন হয়।
স্টেইনলেসে ইতিবাচক নচগুলি স্ট্রিপ প্রান্তে কাটা-কঠিন হওয়ার সমস্যা এড়ায় তবে তাদের নিজস্ব উদ্বেগের পরিচয় দেয়। ট্যাব সংযুক্তি বিন্দু, যেখানে তিনটি শিয়ারযুক্ত দিক একটি সংযুক্ত প্রান্তের সাথে মিলিত হয়, এটি একটি স্ট্রেস ঘনত্ব অঞ্চল। স্টেইনলেস স্টিলে, এই সময়ে বারবার উত্তোলক যোগাযোগের লোড ক্লান্তি ক্র্যাকিং শুরু করতে পারে কারণ ট্যাব জংশনে কাজ-কঠিন উপাদান আশেপাশের মূল উপাদানের তুলনায় ভঙ্গুর হয়ে যায়। ট্যাবের অভ্যন্তরীণ কোণে উদার ব্যাসার্ধ এবং সামান্য প্রশস্ত সংযুক্তি প্রস্থ একটি বৃহত্তর এলাকায় চাপ বিতরণ করে এই ঝুঁকি হ্রাস করে।
উচ্চ-শক্তির ইস্পাত, যার মধ্যে ডুয়াল-ফেজ (DP), জটিল ফেজ (CP), এবং প্রেস-কঠিন গ্রেডগুলি অ্যালুমিনিয়াম থেকে বিপরীত সমস্যা উপস্থাপন করে। এই উপকরণ উচ্চ ফলন শক্তি আছে কিন্তু প্রসারিত হ্রাস. উদাহরণস্বরূপ, একটি DP1000 গ্রেড চমৎকার শক্তি প্রদান করে কিন্তু ফ্র্যাকচার ছাড়াই প্লাস্টিকভাবে বিকৃত করার ক্ষমতা সীমিত করে। উচ্চ-শক্তির স্টিলের ইতিবাচক খাঁজ ট্যাবগুলি সংযুক্তি পয়েন্টে ফ্র্যাকচার করতে পারে যদি ট্যাব জ্যামিতি স্ট্রেস ঘনত্ব তৈরি করে। স্টিলের ইলাস্টিক মডুলাস গ্রেড জুড়ে মোটামুটিভাবে স্থির থাকে (প্রায় 200 জিপিএ), কিন্তু এই গ্রেডগুলিতে ফলন এবং চূড়ান্ত শক্তির মধ্যে সংকীর্ণ ব্যবধান ব্যর্থ হওয়ার আগে প্লাস্টিকের বিকৃতির জন্য খুব কম জায়গা ছেড়ে দেয়।
উচ্চ-শক্তির ইস্পাত কাটা প্রান্তের উপর গবেষণা নিশ্চিত করে যে শিয়ারিংয়ের সময় প্রবর্তিত ত্রুটিগুলি স্ট্রেস রেইজার এবং ক্র্যাক ইনিশিয়েশন পয়েন্ট হিসাবে কাজ করে। কমেটাল জার্নালে প্রকাশিত গবেষণাদেখা গেছে যে উচ্চ-শক্তির ইস্পাতগুলি পাঞ্চিং এবং ট্রিমিং অপারেশন থেকে উত্পাদন ত্রুটির কারণে ক্লান্তি কর্মক্ষমতা 40 শতাংশ পর্যন্ত হ্রাস করতে পারে৷ বাইপাস নচ অ্যাপ্লিকেশানগুলির জন্য, এর অর্থ হল উভয় খাঁজের ধরন উচ্চ-শক্তির ইস্পাত-এ সতর্ক প্রান্তের গুণমান ব্যবস্থাপনার প্রয়োজন। নেতিবাচক খাঁজ কাটা প্রান্তগুলি অবশ্যই ন্যূনতম ফ্র্যাকচার জোন গভীরতার সাথে পরিষ্কার হতে হবে যাতে ক্র্যাক ইনিশিয়েশন সাইট তৈরি না হয়। ইতিবাচক খাঁজ ট্যাব সংযোগগুলি অবশ্যই তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি এড়াতে হবে যা উপাদানের সীমিত নমনীয়তার বাইরে চাপকে কেন্দ্রীভূত করে।
| উপাদান পরিবার | প্রস্তাবিত খাঁজ টাইপ | মূল উদ্বেগ | পরামিতি সামঞ্জস্য নির্দেশিকা |
|---|---|---|---|
| অ্যালুমিনিয়াম (পাতলা গেজ) | ইতিবাচক পছন্দ | কম ফলন শক্তি থেকে ট্যাব স্থায়ী বিকৃতি; অকার্যকর অবস্থানে ফালা buckling | চওড়া, অগভীর ট্যাব; লিফটার যোগাযোগ লোড হ্রাস; 1.5 মিমি নীচের স্ট্রিপ নেতিবাচক খাঁজ এড়ান |
| হালকা ইস্পাত | উভয় প্রকার কার্যকর | ন্যূনতম উপাদান-চালিত সীমাবদ্ধতা; পরিবর্তে ডাই লেআউট এবং গতির কারণগুলির জন্য অপ্টিমাইজ করুন | আদর্শ অনুপাত প্রযোজ্য; উপাদান সাধারণ বেধ ব্যাপ্তি জুড়ে উভয় জ্যামিতি সহনশীল |
| Austenitic স্টেইনলেস স্টীল | দীর্ঘ রানের জন্য ইতিবাচক পছন্দ | নেতিবাচক খাঁজ কাটা প্রান্তে প্রগতিশীল কাজ শক্ত হওয়া ডাই লাইফের উপর খাওয়ানোর প্রতিরোধ বাড়ায় | নেতিবাচক notches উপর আক্রমনাত্মক প্রাথমিক ত্রাণ কোণ; ইতিবাচক ট্যাব জংশনে উদার রেডিআই; সংক্ষিপ্ত রক্ষণাবেক্ষণ অন্তর |
| উচ্চ-শক্তির ইস্পাত (DP, CP, AHSS) | মোটা গেজের জন্য নেতিবাচক পছন্দ | ইতিবাচক খাঁজ জ্যামিতিতে স্ট্রেস ঘনত্বের পয়েন্টে ট্যাব ফ্র্যাকচার হ্রাস করে | সমস্ত খাঁজ কোণে উদার অভ্যন্তরীণ ব্যাসার্ধ; ন্যূনতম ফ্র্যাকচার জোন সহ কাটা প্রান্তগুলি পরিষ্কার করুন; তীক্ষ্ণ ট্যাব জংশন এড়িয়ে চলুন |
| চাপা-কঠিন ইস্পাত (22MnB5) | নেতিবাচক পছন্দ | খুব কম নমনীয়তা পোস্ট-শক্তকরণ; লিফটার যোগাযোগ থেকে বারবার সাইক্লিক লোডিংয়ের অধীনে ট্যাবগুলি ফ্র্যাকচার | প্রান্ত গুণমান সর্বাধিক করুন; নেতিবাচক খাঁজ প্রান্তের জন্য দুটি-পর্যায়ের শিয়ারিং বিবেচনা করুন; কোনো ইতিবাচক ট্যাব জ্যামিতি এড়িয়ে চলুন |
এই টেবিলের প্যাটার্নটি অভ্যন্তরীণ করার মতো একটি নীতি প্রকাশ করে: উচ্চ প্রসারণ এবং কম ফলন শক্তি সহ উপকরণগুলি ইতিবাচক খাঁজের পক্ষে কারণ ধরে রাখা ট্যাবটি স্থায়ী বিকৃতি ছাড়াই যোগাযোগের লোডগুলিকে শোষণ করতে পারে। কম প্রসারিত এবং উচ্চ ফলন শক্তির উপাদানগুলি নেতিবাচক খাঁজের পক্ষে থাকে কারণ এই উপকরণগুলিতে রক্ষিত ট্যাবগুলি ফ্লেক্সের পরিবর্তে ফ্র্যাকচার হয়। নির্দিষ্ট খাদটির স্ট্রেন শক্ত হওয়া এবং কাজ শক্ত করার বৈশিষ্ট্যগুলি তারপরে নির্ণয় করে যে খাঁজ জ্যামিতিটি কীভাবে উত্পাদনের জীবনকাল ধরে থাকে।
যদিও শুধুমাত্র উপাদান নির্বাচন খাঁজ নকশার লুপ বন্ধ করে না। একটি ছয়-স্টেশনের মধ্য দিয়ে চলমান একই উপাদান প্রতি মিনিটে 100 স্ট্রোকে মারা যায়, এটি একটি বিশটি-স্টেশনে প্রতি মিনিটে 500 স্ট্রোকে মারা যাওয়ার চেয়ে ভিন্নভাবে আচরণ করে। স্ট্রিপ লেআউট জটিলতা এবং প্রেসের গতি গতিশীল কারণগুলির সাথে পরিচয় করিয়ে দেয় যা এইমাত্র বর্ণিত নির্দিষ্ট আচরণগুলিকে-বিবর্ধিত বা স্যাঁতসেঁতে করে।
খাঁজ নির্বাচনে স্ট্রিপ লেআউট এবং প্রেস স্পিড ফ্যাক্টর
একটি নচ জ্যামিতি যা প্রতি মিনিটে 80 স্ট্রোকে চলমান একটি ছয়-স্টেশন ডাইতে নিখুঁতভাবে ফিড করে 400 এ চলমান একটি বিশটি-স্টেশন ডাইতে একটি পুনরাবৃত্ত ভুল নিবন্ধন উত্স হতে পারে৷ পার্থক্যটি নিজেই খাঁজ নয়৷ এটিকে ঘিরে থাকা সিস্টেম প্রেক্ষাপট: স্ট্রিপটিকে কতগুলি স্টেশন অতিক্রম করতে হবে, প্রতি স্ট্রোকে এটি কতদূর যায় এবং ফিড ইভেন্টগুলির মধ্যে প্রেস চক্র কত দ্রুত। এই ভেরিয়েবলগুলি প্রতিটি খাঁজের প্রকারের শক্তি এবং দুর্বলতাগুলিকে এমনভাবে প্রশস্ত বা দমন করে যে উপাদান বৈশিষ্ট্যগুলি একাই ভবিষ্যদ্বাণী করতে পারে না।
স্ট্রিপ অগ্রগতির দিকনির্দেশ এবং স্টেশন গণনা প্রভাব
দীর্ঘতর প্রগতিশীল মৃত্যু অবস্থানগত ত্রুটি জমা. স্ট্রিপটি যে স্টেশনের মধ্য দিয়ে যায় সেখানে একটি ছোট রেজিস্ট্রেশন ভ্যারিয়েন্স প্রবর্তন করে এবং সেই ভ্যারিয়েন্সগুলি স্ট্যাক করে। যখন স্ট্রিপটি পনের বা বিশটি স্টেশনে পৌঁছায়, মূল পাইলট নিবন্ধন থেকে ক্রমবর্ধমান ড্রিফ্ট গ্রহণযোগ্য সহনশীলতা অতিক্রম করতে পারে যদি স্ট্রিপের পার্শ্বীয় অবস্থান প্রতিটি মধ্যবর্তী পয়েন্টে ধারাবাহিকভাবে বজায় না থাকে।
ইতিবাচক বাইপাস নচ এখানে একটি সুবিধা প্রদান করে। যেহেতু রক্ষিত ট্যাবটি খাঁজের অবস্থানে স্ট্রিপ প্রস্থ সংরক্ষণ করে, স্ট্রিপটি পুরো অগ্রগতি জুড়ে পাইলট ব্যস্ততা এবং গাইড রেল যোগাযোগের জন্য একটি সামঞ্জস্যপূর্ণ প্রান্ত উপস্থাপন করে। পার্শ্বীয় রেফারেন্স পৃষ্ঠ ব্যাহত কোন voids আছে. গাইড এবং সেন্সর, যে কোনো সহপ্রবর্তক প্রক্সিমিটি সেন্সরস্ট্রিপ অবস্থান নিরীক্ষণের জন্য ব্যবহৃত, খাঁজ অবস্থান নির্বিশেষে একটি অভিন্ন ফালা প্রান্ত দেখুন। এই সামঞ্জস্যতা দীর্ঘ ডাই অগ্রগতি জুড়ে ক্রমবর্ধমান নির্ভুলতা বজায় রাখতে সাহায্য করে যেখানে এমনকি প্রতি স্টেশন যৌগের 0.02 মিমি ড্রিফট কাটঅফ স্টেশনে একটি অর্থপূর্ণ ত্রুটিতে পরিণত হয়।
কম সঞ্চিত ত্রুটির সম্মুখীন কম স্টেশন সঙ্গে সংক্ষিপ্ত মৃত্যু. একটি চার- বা ছয়-স্টেশন ডাইতে, অংশ আলাদা হওয়ার আগে স্ট্রিপটি সীমিত ফিড ইভেন্টের মধ্য দিয়ে যায়। এখানে, নেতিবাচক খাঁজগুলি সহজ টুলিং সহ পর্যাপ্ত নিবন্ধন নির্ভুলতা প্রদান করে কারণ যৌগিক করার অবস্থানগত ত্রুটির জন্য খুব কম সুযোগ রয়েছে। উপাদান অপসারণের ক্লিয়ারেন্স সুবিধা ছোটখাটো কঠোরতা ক্ষতির চেয়ে বেশি হয় যখন স্ট্রিপটিকে শুধুমাত্র কয়েকটি স্টেশন জুড়ে নির্ভুলতা বজায় রাখতে হয়। অভিজ্ঞ ডাই ডিজাইনাররা প্রায়ই আধুনিক সুবিধা গ্রহণ করেউপাদান দৈর্ঘ্যের জন্য উপাদান নেস্টিং সফ্টওয়্যারস্ট্রিপ লেআউটের সময় অপ্টিমাইজেশান, কিন্তু খাঁজ ধরনের সিদ্ধান্ত এখনও অপ্টিমাইজ করা লেআউটের জন্য কতগুলি স্টেশন প্রয়োজন এবং অংশ সহনশীলতাগুলি কতটা ক্রমবর্ধমান ত্রুটি শোষণ করতে পারে তার উপর নির্ভর করে।
প্রেসের গতি এবং উৎপাদন ভলিউম বিবেচনা
গতি স্ট্রিপ খাওয়ানোর পদার্থবিদ্যা পরিবর্তন করে। কম চাপের গতিতে, স্ট্রিপটি একটি নিয়ন্ত্রিত, আধা{1}}স্থির গতিতে অগ্রসর হয় যেখানে জড়ীয় প্রভাবগুলি নগণ্য। উচ্চ গতিতে, ফালা গতিবিদ্যা প্রভাবশালী হয়ে ওঠে। স্ট্রিপটি প্রতিটি ফিড চক্রের সময় আক্রমনাত্মকভাবে ত্বরান্বিত করে এবং হ্রাস করে, দোলন, বাউন্স এবং গাইডের সাথে ক্ষণিকের যোগাযোগ নষ্ট করে। খাওয়ানোর প্রতিরোধের যে কোনো উৎস, কম গতিতে যতই ছোট হোক না কেন, উচ্চ গতিতে একটি পরিমাপযোগ্য পিচের অসঙ্গতিতে পরিবর্ধিত হয়।
প্রতি মিনিটে 250 স্ট্রোকের উপরে চলমান উচ্চ-গতির ধাতব গঠনের ক্রিয়াকলাপে, খাঁজের ধরন যা খাওয়ানোর প্রতিরোধকে কম করে তা অগ্রাধিকার পায়। যদি ডাই জ্যামিতি উভয় প্রকারের অনুমতি দেয় এবং উপাদানের বৈশিষ্ট্যগুলি সিদ্ধান্ত নিতে বাধ্য না করে, তবে প্রেসের গতি প্রায়শই টাইব্রেকারে পরিণত হয়। ভাল-ট্যাব সহ ইতিবাচক খাঁজগুলি গতিতে কম টেনে আনে কারণ স্ন্য্যাগ করার কোন প্রান্ত নেই৷ নেতিবাচক খাঁজগুলি শূন্য লিফটার হস্তক্ষেপ প্রদান করে, এটি গুরুত্বপূর্ণ যখন উচ্চ গতিতে আক্রমনাত্মক লিফটার সময় স্ট্রিপ এবং লিফটার ক্রাউনের মধ্যে প্রায় কোনও ক্লিয়ারেন্স মার্জিন ছেড়ে দেয় না।
উৎপাদনের পরিমাণ অন্য মাত্রা যোগ করে। উচ্চ-ভলিউম রান এমন কোনো পরিধান প্রক্রিয়াকে প্রকাশ করে যা ছোট রান কখনই প্রকাশ করে না। একটি খাঁজ কনফিগারেশন যা 50,000 স্ট্রোকের জন্য নিখুঁতভাবে ফিড করে 500,000 স্ট্রোকে প্রগতিশীল প্রতিরোধ গড়ে তুলতে পারে কারণ প্রান্তগুলি পরিধান করে, burrs বৃদ্ধি পায় এবং ট্যাব জ্যামিতি হ্রাস পায়। দীর্ঘ উত্পাদন প্রচারাভিযানের জন্য, আপনার নির্দিষ্ট উপাদানে আরও ভাল পরিধান প্রতিরোধের সাথে খাঁজ টাইপ নির্বাচন করা অপরিকল্পিত ডাউনটাইম হ্রাস করে এবং রক্ষণাবেক্ষণের ব্যবধানকে প্রসারিত করে।
আপনার অ্যাপ্লিকেশন গতি বা নির্ভুলতা দাবি করে কিনা তার উপর নির্ভর করে অগ্রাধিকার ক্রম পরিবর্তন হয়:
- উচ্চ -গতির অ্যাপ্লিকেশন অগ্রাধিকার (250 SPM-এর উপরে):প্রথমে খাওয়ানোর প্রতিরোধ কমিয়ে দিন; নিশ্চিত করুন লিফটার ক্লিয়ারেন্স মার্জিন স্ট্রিপ ডায়নামিক দোলন অতিক্রম করেছে; সর্বনিম্ন ড্র্যাগ সহগ সহ খাঁজের ধরন নির্বাচন করুন; নির্দিষ্ট উপাদানের জন্য পরিধান প্রতিরোধের অগ্রাধিকার; জড়তা খাওয়ানো বাহিনীর জন্য কৌণিক ত্রাণ অপ্টিমাইজ করুন
- কম-গতির নির্ভুলতা প্রয়োগের অগ্রাধিকার (150 SPM এর নিচে):প্রথম নিবন্ধন নির্ভুলতা সর্বাধিক করুন; খাঁজের ধরন নির্বাচন করুন যা ধারাবাহিক পাইলট ব্যস্ততার জন্য স্ট্রিপ অনমনীয়তা রক্ষা করে; সমস্ত স্টেশন জুড়ে ক্রমবর্ধমান অবস্থানগত ত্রুটি হ্রাস করুন; ডাই লাইফের চেয়ে খাঁজ জ্যামিতির মাত্রিক স্থায়িত্বকে অগ্রাধিকার দিন; সমস্ত সেন্সিং এবং রেজিস্ট্রেশন বৈশিষ্ট্যগুলির সাথে খাঁজ বসানো স্থানাঙ্ক নিশ্চিত করুন
সাধারণ থ্রেড হল অনুমানযোগ্যতা। দ্রুত বা ধীর গতিতে চলুক না কেন, খাঁজটি অবশ্যই এক মিলিয়ন স্ট্রোকে একইভাবে আচরণ করবে যেমনটি স্ট্রোক ওয়ানে করেছিল। সেই ভবিষ্যদ্বাণী নির্ভর করে কীভাবে খাঁজ জ্যামিতি সময়ের সাথে ক্ষয়প্রাপ্ত হয়, যা আলোচনাকে পরিধানের আচরণ এবং ডাই লাইফ ম্যানেজমেন্টে নিয়ে আসে।
নচ টাইপ দ্বারা প্যাটার্নস এবং ডাই লাইফ ইমপ্যাক্ট পরিধান করুন
যে খাঁজটি প্রথম দিনে নিখুঁতভাবে খাওয়ায় তিনশো দিনে পুরোপুরি খাওয়াবে না। প্রতিটি প্রোডাকশন স্ট্রোক পাঞ্চ এবং ডাই সারফেসকে কম্প্রেসিভ ইমপ্যাক্ট, স্ট্রিপ ম্যাটেরিয়ালের সাথে ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ এবং মাইক্রো-স্কেল ক্লান্তি সাইকেল চালানোর বিষয় করে। হাজার হাজার বা লক্ষাধিক হিট, এই শক্তিগুলি সূক্ষ্ম কিন্তু ক্রমবর্ধমান উপায়ে কাটিং জ্যামিতিকে নতুন আকার দেয়। টুলিং ইঞ্জিনিয়ারদের জন্য গুরুত্বপূর্ণ অন্তর্দৃষ্টি হল যে ইতিবাচক এবং নেতিবাচক খাঁজগুলি একইভাবে পরিধান করে না। তাদের অবক্ষয়ের ধরণগুলি অবস্থান, অগ্রগতির হার এবং পর্যবেক্ষণযোগ্য লক্ষণগুলির মধ্যে পৃথক, যার অর্থ তাদের রক্ষণাবেক্ষণের কৌশলগুলিও আলাদা হতে হবে।
এই পার্থক্যগুলিকে উপেক্ষা করা প্রতিক্রিয়াশীল সমস্যা সমাধানের দিকে নিয়ে যায়: স্ট্রিপটি ভুল নিবন্ধন করা শুরু করে, কেউ ডাই টানে, এবং শুধুমাত্র তখনই দলটি জীর্ণ খাঁজ জ্যামিতি আবিষ্কার করে যা কয়েক সপ্তাহ ধরে অবনমিত হয়ে আসছে। প্রতিটি ধরণের জন্য নির্দিষ্ট পরিধানের স্বাক্ষর বোঝা সেই প্রতিক্রিয়াশীল চক্রকে একটি ভবিষ্যদ্বাণীমূলক চক্রে রূপান্তরিত করে।
ইতিবাচক খাঁজ টুলিং মধ্যে অগ্রগতি পরিধান
ইতিবাচক খাঁজ ট্যাব গঠনকারী পাঞ্চ প্রান্ত তিনটি শিয়ার করা পার্শ্ব বরাবর পরিধানের অভিজ্ঞতা দেয় যা ট্যাবটিকে স্ট্রিপ বডি থেকে মুক্ত করে। এই প্রান্তগুলি হল কাজের পৃষ্ঠতল যা ট্যাবের খাস্তা জ্যামিতি বজায় রাখে, এবং তারা একটি অনুমানযোগ্য ক্রম অনুসারে ক্রমান্বয়ে অবনমিত হয়।
ডাই লাইফের প্রথম দিকে, কাটিং প্রান্তগুলি তীক্ষ্ণ এবং ন্যূনতম বুর সহ পরিষ্কার ট্যাব বিচ্ছেদ তৈরি করে। ট্যাবের পরিধি ভালভাবে সংজ্ঞায়িত-, এবং এর কৌণিক ত্রাণ জ্যামিতি অক্ষত থাকে। উত্পাদন চলতে থাকায়, আঠালো এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রক্রিয়াগুলি ক্রমবর্ধমানভাবে পাঞ্চ প্রান্তগুলিকে বৃত্তাকার করে। পাঞ্চ এবং ডাই পরিধানের ধরণগুলি বোঝা প্রকাশ করে যে বারবার স্ট্রেস সাইকেলগুলি মাইক্রোস্কোপিক ফাটল সৃষ্টি করে যা অবশেষে ক্লান্তি পরিধানের মাধ্যমে বৃহত্তর ত্রুটিগুলির মধ্যে প্রচার করে, একটি প্রক্রিয়া যা ট্যাবের ঘেরের পাতলা অংশগুলির জন্য বিশেষভাবে প্রাসঙ্গিক।
আপনি একটি নির্দিষ্ট লক্ষণ চেইনের মাধ্যমে অবক্ষয় লক্ষ্য করবেন:
- ট্যাব প্রান্তগুলি ব্যাসার্ধ তৈরি করে যেখানে তীক্ষ্ণ কোণগুলি একবার বিদ্যমান ছিল, ট্যাব প্রোফাইলের সংজ্ঞা হ্রাস করে
- ট্যাবের কাঁটা প্রান্তে বুরস গঠন শুরু করে, উত্থাপিত উপাদান তৈরি করে যা স্ট্রিপ অগ্রগতির সময় লিফটার পৃষ্ঠে ধরা পড়ে
- ট্যাবের কৌণিক ত্রাণ কার্যকরভাবে অগ্রণী প্রান্তের বৃত্তাকার হিসাবে সমতল হয়, লিফটারের সাথে যোগাযোগের ক্ষেত্র বৃদ্ধি করে এবং টেনে বাড়ায়
- ফিডিং রেজিস্ট্যান্স ধীরে ধীরে আরোহণ করে, ডাউনস্ট্রিম পাইলট স্টেশনগুলিতে স্ট্রিপ মিস-রেজিস্ট্রেশন বৃদ্ধির হিসাবে পরিমাপযোগ্য
- অংশগুলি প্রগতিশীল পিচ ত্রুটি জমার সাথে সামঞ্জস্যপূর্ণ মাত্রিক প্রবাহ দেখাতে শুরু করে
এখানে মূল শব্দটি ধীরে ধীরে। ইতিবাচক খাঁজ পরিধান হঠাৎ ব্যর্থতার কারণ হয় না। এটি খাওয়ানোর প্রতিরোধের একটি ধীর, রৈখিক বৃদ্ধি প্রবর্তন করে যা নিবন্ধন সহনশীলতা অতিক্রম না করা পর্যন্ত প্রায়শই অলক্ষিত হয়। সময়ের সাথে স্ট্রিপ রেজিস্ট্রেশন ডেটা পর্যবেক্ষণকারী ইঞ্জিনিয়াররা ঊর্ধ্বমুখী প্রবণতা সনাক্ত করতে পারে এবং অবনতি ব্যর্থতার থ্রেশহোল্ডে পৌঁছানোর আগে রক্ষণাবেক্ষণের সময়সূচী নির্ধারণ করতে পারে।
যেহেতু ট্যাবগুলি প্রাথমিক গঠনের ক্রিয়াকলাপের সময় তাদের শিয়ার করা প্রান্তে শক্ত করে কাজ করা হয়েছে, সেই কাটা পৃষ্ঠগুলিতে বিকৃতি শক্ত হওয়া প্রাথমিকভাবে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের কিছু প্রতিরোধ প্রদান করে। যাইহোক, একবার শক্ত হওয়া স্তরটি পরে গেলে, অন্তর্নিহিত নরম উপাদান আরও দ্রুত ক্ষয় হয়ে যায়, কখনও কখনও একটি ইনফ্লেকশন পয়েন্ট তৈরি করে যেখানে পরিধান একটি প্রাথমিক স্থিতিশীল সময়ের পরে ত্বরান্বিত হয়।
নেতিবাচক খাঁজ টুলিং মধ্যে অগ্রগতি পরিধান
নেতিবাচক খাঁজ পাঞ্চগুলি কাটার পরিধিতে পরিধান করে, আয়তক্ষেত্রাকার বা ট্র্যাপিজয়েডাল প্রান্ত যা স্ট্রিপ থেকে উপাদানগুলিকে কাঁচ করে। এই ঘেরের বৃত্তাকার হিসাবে, কার্যকরী ফলাফল ইতিবাচক খাঁজ পরিধান থেকে ভিন্ন: সরানো এলাকা কার্যকরভাবে সঙ্কুচিত হয়।
এখানে কেন যে গুরুত্বপূর্ণ. যখন পাঞ্চ প্রান্তটি বৃত্তাকার হয়, তখন এটি আর একটি পরিষ্কার, পূর্ণ-প্রস্থ শূন্যতা কাটে না। খাঁজটি তার আসল নকশার জ্যামিতির চেয়ে কিছুটা সরু এবং অগভীর হয়ে যায়। এজ রাউন্ডিংয়ে হারানো মিলিমিটারের প্রতিটি হাজারতম স্ট্রিপ এজ এবং লিফটার বডির মধ্যে ক্লিয়ারেন্স মার্জিন কমিয়ে দেয়। হাজার হাজার স্ট্রোকের মধ্যে, ফালাটি আবার লিফটারের সাথে যোগাযোগ শুরু না করা পর্যন্ত ব্যবধান সঙ্কুচিত হয়, একই হ্যাং-সমস্যা তৈরি করে যাতে নচটি প্রতিরোধ করার জন্য ডিজাইন করা হয়েছিল।
একই সাথে, burr buildup যৌগিক সমস্যা. ঘুষি নিস্তেজ হওয়ার সাথে সাথে ফালাটির কাটা প্রান্তে burrs লম্বা হয়।Mate Precision Technologies সুপারিশ করেধারালো করার সরঞ্জামগুলি যখন প্রান্তগুলি 0.01 ইঞ্চি (0.25 মিমি) ব্যাসার্ধে পরিধান করা হয়, উল্লেখ্য যে ঘন ঘন স্পর্শ-পঞ্চটি খুব নিস্তেজ হওয়ার অপেক্ষার চেয়ে ভাল কাজ করে৷ নেতিবাচক খাঁজ টুলিংয়ের জন্য, এই নীতিটি বিশেষভাবে গুরুত্বপূর্ণ কারণ burrs শুধুমাত্র একটি মানের সমস্যা নয়। স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে তারা গাইড রেল, ডাই সারফেস এবং লিফটার মুকুট ধরে খাওয়ানোর সাথে সরাসরি হস্তক্ষেপ করে। গবেষণানচিং অপারেশনে পাশ্বর্ীয় বুর গঠননিশ্চিত করে যে পাঞ্চ/ডাই ক্লিয়ারেন্স সম্পর্কগুলি তাদের আসল ডিজাইনের মান থেকে সরে গেলে বুর তীব্রতা বৃদ্ধি পায়, ঠিক কী ঘটে যখন প্রান্তগুলি পরিধান করে এবং কার্যকর ক্লিয়ারেন্স শক্ত হয়ে যায়।
নেতিবাচক খাঁজের জন্য ব্যর্থতার মোড ইতিবাচক খাঁজের চেয়ে বেশি আকস্মিক হতে থাকে। পর্যাপ্ত ক্লিয়ারেন্স থাকাকালীন খাওয়ানোর প্রতিরোধ তুলনামূলকভাবে স্থিতিশীল থাকে, তারপরে যখন হ্রাসকৃত খাঁজ জ্যামিতি অবশেষে স্ট্রিপ-কে-লিফটার যোগাযোগের অনুমতি দেয় তখন তীব্রভাবে বৃদ্ধি পায়। এটি ধীরে ধীরে প্রবণতা পর্যবেক্ষণের মাধ্যমে নেতিবাচক খাঁজ পরিধানকে সনাক্ত করা কঠিন করে তোলে এবং হঠাৎ উত্পাদন বাধা হিসাবে উপস্থিত হওয়ার সম্ভাবনা বেশি।
খাঁজ টাইপ দ্বারা রক্ষণাবেক্ষণ কৌশল
রিগ্রাইন্ডিং প্রোটোকল ভিন্ন কারণ পরিধানের অবস্থান এবং কার্যকরী উদ্দেশ্য ভিন্ন।
ইতিবাচক খাঁজ টুলিংয়ের জন্য, রিগ্রাইন্ডিং তীক্ষ্ণ ট্যাব বিচ্ছেদ প্রান্তগুলি পুনরুদ্ধারের উপর ফোকাস করে। লক্ষ্য হল ট্যাবের তিনটি মুক্ত দিকে ক্রিস্প শিয়ার লাইনগুলিকে পুনঃস্থাপন করা যাতে ট্যাব জ্যামিতিটি তার ডিজাইন করা প্রোফাইলে ফিরে আসে- এটি সাধারণত জীর্ণ স্তর অপসারণ, কাটিয়া প্রান্ত জ্যামিতি পুনরুদ্ধার করতে পাঞ্চ মুখের পৃষ্ঠ নাকাল জড়িত। যদি আপনার টুলিংটি মূলত জটিল ট্যাব প্রোফাইলের জন্য EDM ওয়্যার মেশিনিং ব্যবহার করে শেষ হয়ে থাকে, তাহলে রিগ্রাইন্ডিংকে অবশ্যই পাঞ্চ ফেস সমতল করার পরিবর্তে সেই কনট্যুরগুলিকে সংরক্ষণ করতে হবে।
নেতিবাচক খাঁজ টুলিংয়ের জন্য, রিগ্রাইন্ডিং সম্পূর্ণ ক্লিয়ারেন্স জ্যামিতি পুনরুদ্ধার করে। উদ্দেশ্য হল পাঞ্চ ঘেরটিকে তার আসল মাত্রায় ফিরিয়ে দেওয়া যাতে স্ট্রিপে কাটা শূন্যতা তার ডিজাইন করা প্রস্থ এবং গভীরতার সাথে মেলে। কারণ পরিধানের কার্যকরী ফলাফল ক্লিয়ারেন্স হ্রাস করে, এমনকি অল্প পরিমাণে রিগ্রাইন্ডিং অর্থপূর্ণ কর্মক্ষমতা পুনরুদ্ধার করে। ডাই ওপেনিং ডিবারিং সমানভাবে গুরুত্বপূর্ণ কারণ স্লাগ প্যাসেজ এবং ইজেকশন ডাই ক্যাভিটির ভিতরে পরিধান বিল্ডআপের সাথে হ্রাস পেতে পারে।
উভয় ক্ষেত্রেই, মোট রিগ্রিন্ড বাজেট সীমিত। প্রতিটি শার্পনিং পাঞ্চ ফেস থেকে উপাদান সরিয়ে দেয়, ক্রমবর্ধমানভাবে ছোট করে। যখন ক্রমবর্ধমান রিগ্রাইন্ডিং পাঞ্চের দৈর্ঘ্য সহনশীলতার কাছে পৌঁছায়, তখন অবিরত ধারালো করার পরিবর্তে প্রতিস্থাপন প্রয়োজনীয় হয়ে ওঠে।
প্রতিটি খাঁজ ধরনের জন্য স্বতন্ত্র পরিধান প্যাটার্ন বোঝা প্রতিক্রিয়াশীল সমস্যা সমাধানের পরিবর্তে ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ সময়সূচীকে অনুমতি দেয়। ইতিবাচক খাঁজগুলি খাওয়ানোর প্রতিরোধ ক্ষমতা বৃদ্ধির মাধ্যমে ধীরে ধীরে হ্রাস পায়। ক্লিয়ারেন্স হ্রাসের মাধ্যমে নেতিবাচক নচগুলি হ্রাস পায় যা অবশেষে আকস্মিক স্ট্রিপ হ্যাং-আপগুলিকে ট্রিগার করে। সেই অনুযায়ী মনিটর করুন।
পরিধান আচরণ প্রতিটি খাঁজ টাইপ তার সম্পূর্ণ জীবনচক্র জুড়ে কিভাবে পারফর্ম করে তার ছবি সম্পূর্ণ করে। উপাদানের মাধ্যমে প্রাথমিক জ্যামিতি নির্বাচন থেকে-নির্দিষ্ট মাত্রা, স্ট্রিপ লেআউট ইন্টিগ্রেশন, এবং অবশেষে রক্ষণাবেক্ষণ পরিকল্পনা, বাইপাস নচ ডিজাইনের সিদ্ধান্তের কাঠামো সমগ্র ডাই প্রোগ্রামকে বিস্তৃত করে। এই থ্রেডগুলিকে একটি কার্যকরী বাস্তবায়নের ক্রমানুসারে একত্রিত করা টুলিং ইঞ্জিনিয়ারদের ডিজাইনের অভিপ্রায় থেকে বৈধ উৎপাদন পর্যন্ত একটি পরিষ্কার পথ দেয়।
ইমপ্লিমেন্টেশন ওয়ার্কফ্লো এবং কাস্টম ডাই ইঞ্জিনিয়ারিং রিসোর্স
এখন পর্যন্ত আলোচিত প্রতিটি ধারণা, জ্যামিতি নির্বাচন থেকে শুরু করে পরিধান পরিচালনার জন্য বস্তুগত আচরণ, একক পয়েন্টে একত্রিত হয়: যে মুহূর্তে আপনি স্টিলের জন্য একটি খাঁজ নকশা প্রতিশ্রুতিবদ্ধ করেন। সেই প্রতিশ্রুতি একটি কর্মপ্রবাহের মধ্যে ঘটে, এবং যে প্রকৌশলীরা সেই ওয়ার্কফ্লোকে পদ্ধতিগতভাবে কার্যকর করেন তারা তাদের মধ্যে একটি কাঠামোবদ্ধ পথ ছাড়াই ধারণা থেকে ঝাঁপিয়ে পড়ে তাদের তুলনায় আরও ভাল ফলাফল দেয়।
নেতিবাচক এবং ইতিবাচক বাইপাস নচ শীট মেটাল গঠনের স্ট্যাম্পিং মারা যাওয়ার বাস্তবতা হল যে কোনও একক ফ্যাক্টর বিচ্ছিন্নভাবে সিদ্ধান্তকে চালিত করে না। উপাদানের ধরন খাঁজ পছন্দ জানায়। স্ট্রিপ প্রস্থ গভীরতা সীমাবদ্ধ করে। প্রেস স্পিড অনমনীয়তা এবং ক্লিয়ারেন্সের মধ্যে অগ্রাধিকার পরিবর্তন করে। স্টেশন গণনা নির্ধারণ করে আপনি কতটা ক্রমবর্ধমান ত্রুটি সহ্য করতে পারবেন। এই কারণগুলি মিথস্ক্রিয়া করে এবং বাস্তবায়নের কর্মপ্রবাহকে অবশ্যই সঠিক ক্রমানুসারে তাদের সকলের জন্য অ্যাকাউন্ট করতে হবে।
টুলিং ইঞ্জিনিয়ারদের জন্য ডিসিশন ফ্রেমওয়ার্ক
আপনি যখন একটি নতুন স্ট্রিপ লেআউট নিয়ে বসেন, তখন খাঁজ ধরনের সিদ্ধান্ত একটি যৌক্তিক অগ্রগতি অনুসরণ করে। ধাপগুলি এড়িয়ে যাওয়া বা সেগুলিকে পুনরায় সাজানো ট্রাইআউটের সময় শূন্যস্থান তৈরি করে, প্রায়শই রহস্যময় খাওয়ানোর সমস্যা যা দ্রুত সমাধানকে প্রতিরোধ করে। নিম্নলিখিত ক্রমটি প্রতিফলিত করে কিভাবে অভিজ্ঞ টুল এবং ডাই মেকার পেশাদাররা প্রথম নীতিগুলি থেকে বাইপাস নচ ডিজাইনের সাথে যোগাযোগ করে:
- উপাদানের ধরন এবং বেধ মূল্যায়ন.সংকর ধাতু পরিবার, পরিমাপক, ফলনের শক্তি, প্রসারণ, এবং কঠোর পরিশ্রমের বৈশিষ্ট্যগুলি সনাক্ত করুন। এটি নির্ধারণ করে যে উপাদানের চালিত সীমাবদ্ধতাগুলি আপনাকে অন্য কোনো ফ্যাক্টর বিবেচনা করার আগে ইতিবাচক বা নেতিবাচক অবস্থানের দিকে বাধ্য করে কিনা।
- স্ট্রিপ প্রস্থ এবং স্টেশন সংখ্যা মূল্যায়ন.খাঁজ জ্যামিতি প্রয়োগ করার পরে অবশিষ্ট ক্রস-বিভাগীয় এলাকা গণনা করুন। স্ট্রিপটিকে কতগুলি স্টেশন অতিক্রম করতে হবে তা নির্ধারণ করুন এবং চূড়ান্ত স্টেশনে ক্রমবর্ধমান অবস্থানগত ত্রুটি সহনশীলতা অনুমান করুন৷
- লিফটারের প্রয়োজনীয়তা নির্ধারণ করুন।লিফটারের ধরন (বৃত্তাকার, বার, বা স্ট্রিপ), লিফটারের উচ্চতা এবং স্ট্রিপের প্রান্তের তুলনায় লিফটারের অবস্থান স্থাপন করুন। সম্ভাব্য হস্তক্ষেপ অঞ্চল সনাক্ত করতে প্রেস চক্রের প্রতিটি পয়েন্টে স্ট্রিপ অবস্থানের বিপরীতে ম্যাপ লিফটার ভ্রমণ করে।
- অগ্রাধিকার ফ্যাক্টরের উপর ভিত্তি করে খাঁজের ধরন নির্বাচন করুন।যদি অনমনীয়তা সংরক্ষণ সীমিত সীমাবদ্ধতা হয় (পাতলা উপাদান, সংকীর্ণ ফালা, দীর্ঘ ডাই, স্পষ্টতা সহনশীলতা), ইতিবাচক নির্বাচন করুন। যদি ক্লিয়ারেন্স সীমিত সীমাবদ্ধতা হয় (পুরু স্টক, লম্বা লিফটার, উচ্চ-স্পিড অপারেশন, যথেষ্ট অনমনীয়তার মার্জিন সহ প্রশস্ত স্ট্রিপ), নেতিবাচক চয়ন করুন।
- স্টক প্যারামিটারের সমানুপাতিক মাত্রা খাঁজ জ্যামিতি।উপাদান পুরুত্ব, উত্তোলক ভ্রমণ, এবং ফালা কঠোরতা প্রয়োজনীয়তা দ্বারা প্রতিষ্ঠিত আনুপাতিক সম্পর্ক ব্যবহার করে গভীরতা, প্রস্থ, এবং কৌণিক ত্রাণ সেট করুন। কাজের কঠোর আচরণ, প্রসারিত সীমা এবং প্রান্তের গুণমানের প্রত্যাশার জন্য উপাদান{1}}নির্দিষ্ট সমন্বয় প্রয়োগ করুন।
- ট্রাইআউটের মাধ্যমে যাচাই করুন এবং সামঞ্জস্য করুন।প্রগতিশীল গতি বৃদ্ধিতে ডাই চালান। পাইলট স্টেশনগুলিতে স্ট্রিপ নিবন্ধন নিরীক্ষণ করুন। সম্পূর্ণ ডাই দৈর্ঘ্য জুড়ে পিচের নির্ভুলতা পরিমাপ করুন। যাচাই করুন যে ফিডিং প্রতিরোধ স্থিতিশীল থাকে এবং লিফটার চক্র জুড়ে কোনও স্ট্রিপ-থেকে-লিফটার যোগাযোগ ঘটে না। পরিশ্রুত কর্মক্ষমতা উপর ভিত্তি করে ত্রাণ কোণ, খাঁজ গভীরতা, বা প্রান্ত চিকিত্সা পরিমার্জিত.
এই ক্রমটি অনমনীয় নয়। কিছু প্রকল্প এমন সীমাবদ্ধতা উপস্থাপন করে যা একাধিক ধাপকে একক সুস্পষ্ট উপসংহারে ভেঙে দেয়। একটি 20-স্টেশন ডাইতে একটি 0.3 মিমি অ্যালুমিনিয়াম স্ট্রিপ আপনার এমনকি লিফটারের উচ্চতা মূল্যায়ন করার আগে কার্যত ইতিবাচক নচের দাবি করে। একটি 3.0 মিমি উচ্চ-শক্তির ইস্পাত একটি চার-স্টেশনে ফাঁকা ডাই পয়েন্ট করে নেতিবাচক খাঁজের দিকে স্ট্রিপ প্রস্থ গণনায় প্রবেশ করার আগে। কিন্তু এই চরমগুলির মধ্যে পড়ে থাকা অনেকগুলি অ্যাপ্লিকেশনের জন্য, প্রতিটি ধাপে কাজ করা একটি ফ্যাক্টরের জন্য অপ্টিমাইজ করার সাধারণ ভুলকে প্রতিরোধ করে এবং অন্যটিকে উপেক্ষা করে যা শেষ পর্যন্ত কার্যক্ষমতা নিয়ন্ত্রণ করে।
ডকুমেন্টেশন এখানেও গুরুত্বপূর্ণ। ডাই মেকার যিনি প্রতিটি জ্যামিতির সিদ্ধান্তের পিছনে যুক্তি রেকর্ড করেন, শুধুমাত্র চূড়ান্ত মাত্রা নয়, এমন একটি রেফারেন্স তৈরি করেন যা অনুরূপ উপকরণ এবং বিন্যাসে ভবিষ্যতের প্রোগ্রামগুলিকে ত্বরান্বিত করে। যখন ছয় মাস পরে দোকানের মাধ্যমে একটি অনুরূপ আবেদন আসে, নথিভুক্ত যুক্তিটি প্রথম নীতিগুলি থেকে প্রতিটি পরামিতি পুনরুদ্ধার করার প্রয়োজনীয়তা-কে সরিয়ে দেয়৷
কাস্টম ডাই সলিউশনের সাথে ডিজাইনের উদ্দেশ্যকে সংযুক্ত করা
বাইপাস খাঁজ নকশা একটি ভ্যাকুয়ামে বিদ্যমান নেই. এটি একটি জটিল ডাই স্ট্রাকচারের মধ্যে একটি উপাদান যার মধ্যে পাঞ্চ, লিফটার, পাইলট, গাইড রেল, ক্যারিয়ার ওয়েব এবং সামগ্রিক স্ট্রিপ ম্যানেজমেন্ট সিস্টেম রয়েছে। খাঁজ জ্যামিতি অবশ্যই এই উপাদানগুলির প্রত্যেকটির সাথে একত্রিত হতে হবে। একটি নিখুঁত মাত্রার খাঁজ যা পাইলট প্লেসমেন্টের সাথে দ্বন্দ্ব করে, লিফটার রেলের জ্যামিতিতে হস্তক্ষেপ করে বা ডাই জুতে স্লাগ ইজেকশন সমস্যা তৈরি করে, এর অনুপাত ইঞ্জিনিয়ারিং গণনার সাথে কতটা ভাল মেলে তা নির্বিশেষে শূন্য মান প্রদান করে।
এই একীকরণ চ্যালেঞ্জ যেখানে অনেক টুলিং প্রোগ্রাম স্টল। পৃথক নকশার পরামিতিগুলি বিচ্ছিন্নভাবে বোঝা যায়, কিন্তু একটি কার্যকরী ডাই অ্যাসেম্বলিতে তাদের একত্রিত করার জন্য উপাদানগুলির মধ্যে স্থানিক এবং সময় সম্পর্ক পরিচালনা করার অভিজ্ঞতা প্রয়োজন। লিফ্ট ট্রাভেল অবশ্যই খাঁজ ছাড়পত্রের সাথে সমন্বয় করতে হবে। নচ-নিয়ন্ত্রিত খাওয়ানোর পরে পাইলট এন্ট্রি টাইমিং স্ট্রিপ অবস্থানের সাথে সারিবদ্ধ হওয়া আবশ্যক। খাঁজ কাটা ক্রিয়াকলাপ থেকে Burr দিকটি অবশ্যই ডাউনস্ট্রিম গঠনের স্টেশনগুলিতে হস্তক্ষেপ করবে না। নেতিবাচক খাঁজগুলি থেকে স্লাগ নির্গমনের পথগুলিকে অবশ্যই সমান্তরাল পরিষ্কার করতে হবে এবং বাধা ছাড়াই জুতার ছিদ্রগুলি পরিষ্কার করতে হবে।
অভিজ্ঞ ডাই ইঞ্জিনিয়ারিং টিমের সাথে কাজ করা নিশ্চিত করে যে এই ইন্টিগ্রেশন বিশদগুলি তাদের চাহিদা অনুযায়ী মনোযোগ পাবে।YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানঠিক এই শ্রেণীর ডিজাইনের-ভারী চ্যালেঞ্জ মোকাবেলা করুন, যেখানে বাইপাস নচ অপ্টিমাইজেশানকে অবশ্যই ডাই স্ট্রাকচার, লিফটার ইন্টিগ্রেশন, ক্লিয়ারেন্স ম্যানেজমেন্ট এবং সমগ্র ডাই অ্যাসেম্বলি জুড়ে উপাদান প্রবাহ নিয়ন্ত্রণের সাথে সমন্বয় করতে হবে। টুলিং ইঞ্জিনিয়ারদের জন্য যারা ডিজাইন তত্ত্বের মাধ্যমে কাজ করেছেন এবং জ্যামিতির সিদ্ধান্তগুলিকে প্রোডাকশন টুলিং-এ অনুবাদ করতে প্রস্তুত, এমন একটি দলের সাথে অংশীদারিত্ব করা যা সম্পূর্ণ ইন্টিগ্রেশন স্কোপ পরিচালনা করে ট্রাইআউট বাজেটের মাধ্যমে পুনরাবৃত্ত পুনর্ব্যবহারকে বাধা দেয়।
ওয়ার্কফ্লো একটি লুপ বন্ধ করে। স্ট্রিপ লেআউট ড্রাইভ খাঁজ টাইপ নির্বাচন. খাঁজ জ্যামিতি ড্রাইভ মাত্রা. মাত্রা ড্রাইভ বৈধতা. যাচাইকরণ হয় নকশা নিশ্চিত করে বা জ্যামিতিতে সংশোধনগুলি ফিড করে। এবং পুরো উত্পাদন, পরিধান পর্যবেক্ষণ নিশ্চিত করে যে বৈধ জ্যামিতি তার কার্যকারিতা খামের মধ্যে থাকে যতক্ষণ না পরবর্তী নির্ধারিত রক্ষণাবেক্ষণ ইভেন্ট এটিকে স্পেসিফিকেশনে পুনরুদ্ধার করে।
প্রতিটি স্ট্যাম্পিং ডাই তার স্ট্রিপের মাধ্যমে একটি গল্প বলে। খাঁজ, ইতিবাচক বা নেতিবাচক, সেই গল্পের অধ্যায়। তারা সংজ্ঞায়িত করে যে উপাদানটি কীভাবে চলে, কোথায় এটি বিরতি দেয় এবং কীভাবে এটি নিবন্ধিত হয়। সেগুলি সঠিকভাবে পাওয়ার অর্থ হল প্রথম আঘাত থেকে শেষ পর্যন্ত স্ট্রিপটি মসৃণভাবে ফিড করে৷ তাদের ভুল করা মানে স্ট্রিপটি প্রতিটি স্টেশনে মারা যাওয়ার লড়াই করে। এই ফলাফলের মধ্যে পার্থক্য ভাগ্য নয়। এটি প্রকৌশল, উৎপাদন বৈধতার মাধ্যমে নকশা অভিপ্রায় থেকে পদ্ধতিগতভাবে প্রয়োগ করা হয়।
Stamping Dies-এর বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি প্রগতিশীল স্ট্যাম্পিং ডাইতে ইতিবাচক এবং নেতিবাচক বাইপাস নচের মধ্যে পার্থক্য কী?
একটি ইতিবাচক বাইপাস খাঁজ একটি ট্যাব হিসাবে স্ট্রিপের উপাদানগুলিকে ধরে রাখে-যেমন প্রজেকশন যা খাওয়ানোর সময় লিফটারের উপরে চড়ে, স্ট্রিপের দৃঢ়তা রক্ষা করে। একটি নেতিবাচক বাইপাস খাঁজ স্ট্রিপ প্রান্ত থেকে উপাদান সরিয়ে দেয়, একটি শূন্যতা তৈরি করে যা শারীরিক যোগাযোগ ছাড়াই উত্তোলকদের জন্য ছাড়পত্র প্রদান করে। তাদের মধ্যে পছন্দ নির্ভর করে আপনার আবেদন স্ট্রিপ স্টিফনেস (ইতিবাচক) বা লিফটার ক্লিয়ারেন্স (নেতিবাচক) কে অগ্রাধিকার দেয় কিনা তার উপর। পাতলা উপাদান এবং সরু স্ট্রিপগুলি সাধারণত ইতিবাচক খাঁজগুলি থেকে উপকৃত হয়, যখন ঘন স্টক এবং উচ্চ গতির অপারেশনগুলি প্রায়ই নেতিবাচক খাঁজের সাথে আরও ভাল কাজ করে।
2. আমি কীভাবে আমার স্ট্রিপ লেআউটের জন্য সঠিক খাঁজ গভীরতা এবং প্রস্থ নির্ধারণ করব?
খাঁজের গভীরতা এবং প্রস্থ প্রাথমিকভাবে উপাদানের বেধ, উত্তোলক ভ্রমণের উচ্চতা এবং স্ট্রিপ প্রস্থের সমানুপাতিক। নেতিবাচক খাঁজের জন্য, খাওয়ানোর সময় গভীরতা অবশ্যই লিফটার ট্র্যাভেল প্লাস যেকোন উল্লম্ব স্ট্রিপ দোলনকে অতিক্রম করতে হবে। ইতিবাচক খাঁজের জন্য, ট্যাবের গভীরতা অবশ্যই লিফটার কন্টাক্ট লোডের অধীনে উপাদানের ইলাস্টিক ডিফ্লেকশন রেঞ্জের মধ্যে থাকতে হবে। প্রস্থ লিফটার বডি প্লাস পাশ্বর্ীয় স্ট্রিপ ওয়ান্ডারকে সামঞ্জস্য করে। একটি মাত্রাগত অগ্রাধিকার ক্রম উপাদান বেধ দিয়ে শুরু হয়, তারপর সেই ক্রমে স্ট্রিপ প্রস্থ, স্টেশন গণনা, ফিডিং পিচ এবং লিফটার উচ্চতা বিবেচনা করে।
3. স্টেইনলেস স্টীল স্ট্যাম্পিংয়ের জন্য কোন বাইপাস নচ টাইপ সবচেয়ে ভালো কাজ করে?
অস্টেনিটিক স্টেইনলেস স্টিলে দীর্ঘ উৎপাদন চালানোর জন্য ইতিবাচক নচগুলি সাধারণত পছন্দ করা হয়। কারণ কাটা প্রান্ত এ কঠোর কাজ হয়. যখন নেতিবাচক খাঁজগুলি স্টেইনলেস খোঁচা হয়, তখন কাঁটাযুক্ত প্রান্তগুলি উত্পাদনের সময় ক্রমান্বয়ে শক্ত হয়, ডাই লাইফের উপর খাওয়ানোর প্রতিরোধ বাড়ায়। স্টেইনলেস গ্রেডগুলি ভারী কাজ করা অঞ্চলগুলিতে 50 শতাংশ শক্তি বৃদ্ধি দেখতে পারে। ইতিবাচক খাঁজগুলি স্ট্রিপ প্রান্তে এই সমস্যাটি এড়ায়, যদিও ডিজাইনারদের অবশ্যই ট্যাব জংশনে উদার রেডিআই যোগ করতে হবে যাতে বারবার উত্তোলক যোগাযোগের লোড থেকে ক্লান্তি ক্র্যাকিং প্রতিরোধ করা যায়।
4. কিভাবে বাইপাস খাঁজ পরিধান নিদর্শন ডাই রক্ষণাবেক্ষণ সময়সূচী প্রভাবিত করে?
ইতিবাচক এবং নেতিবাচক খাঁজগুলি আলাদাভাবে পরিধান করে এবং স্বতন্ত্র পর্যবেক্ষণ পদ্ধতির প্রয়োজন। ইতিবাচক খাঁজ টুলিং পাঞ্চ প্রান্ত বৃত্তাকার হিসাবে ধীরে ধীরে হ্রাস পায়, যার ফলে ট্যাবগুলি burrs তৈরি করে যা ধীরে ধীরে খাওয়ানোর প্রতিরোধ ক্ষমতা বাড়ায়। এটি প্রবণতা-ভিত্তিক ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের অনুমতি দেয়। নেতিবাচক খাঁজ টুলিং প্রান্তগুলি বৃত্তাকার হিসাবে শূন্যের আকারকে হ্রাস করে, অবশেষে ক্লিয়ারেন্স অপর্যাপ্ত হয়ে গেলে আকস্মিক স্ট্রিপ হ্যাং-আপের কারণ হয়৷ নেতিবাচক খাঁজ পরিধান প্রাথমিকভাবে সনাক্ত করা কঠিন, শুধুমাত্র অবস্থা পর্যবেক্ষণের চেয়ে ব্যবধান-ভিত্তিক শার্পনিং সময়সূচীকে আরও উপযুক্ত করে তোলে।
5. আমি কি একই প্রগতিশীল ডাইতে ইতিবাচক এবং নেতিবাচক উভয় বাইপাস নচ ব্যবহার করতে পারি?
হ্যাঁ, অভিজ্ঞ ডাই ইঞ্জিনিয়াররা কখনও কখনও একটি একক স্ট্রিপ লেআউটের মধ্যে উভয় প্রকারকে একত্রিত করে যখন বিভিন্ন স্টেশন বিভিন্ন সীমাবদ্ধতা উপস্থাপন করে। উদাহরণস্বরূপ, লম্বা লিফটার সহ স্টেশনগুলি ক্লিয়ারেন্সের জন্য নেতিবাচক খাঁজ ব্যবহার করতে পারে, যখন একটি সংকীর্ণ ক্যারিয়ার বিভাগে ডাউনস্ট্রিম স্টেশনগুলি দৃঢ়তা রক্ষা করার জন্য ইতিবাচক নচ ব্যবহার করে। মূল কাজটি সম্পূর্ণ অগ্রগতি জুড়ে সামঞ্জস্যপূর্ণ খাওয়ানোর আচরণ নিশ্চিত করা। YICHEN (yichen-group.com/stamping-die/) এর মতো কাস্টম ডাই ইঞ্জিনিয়ারিং টিমের সাথে কাজ করা মাল্টি-নচ-টাইপ লেআউটগুলিকে সমন্বয় করতে সাহায্য করে যেখানে লিফটার, পাইলট এবং নচ জ্যামিতির মধ্যে ইন্টিগ্রেশন অবশ্যই একটি ইউনিফাইড সিস্টেম হিসাবে কাজ করবে৷


