


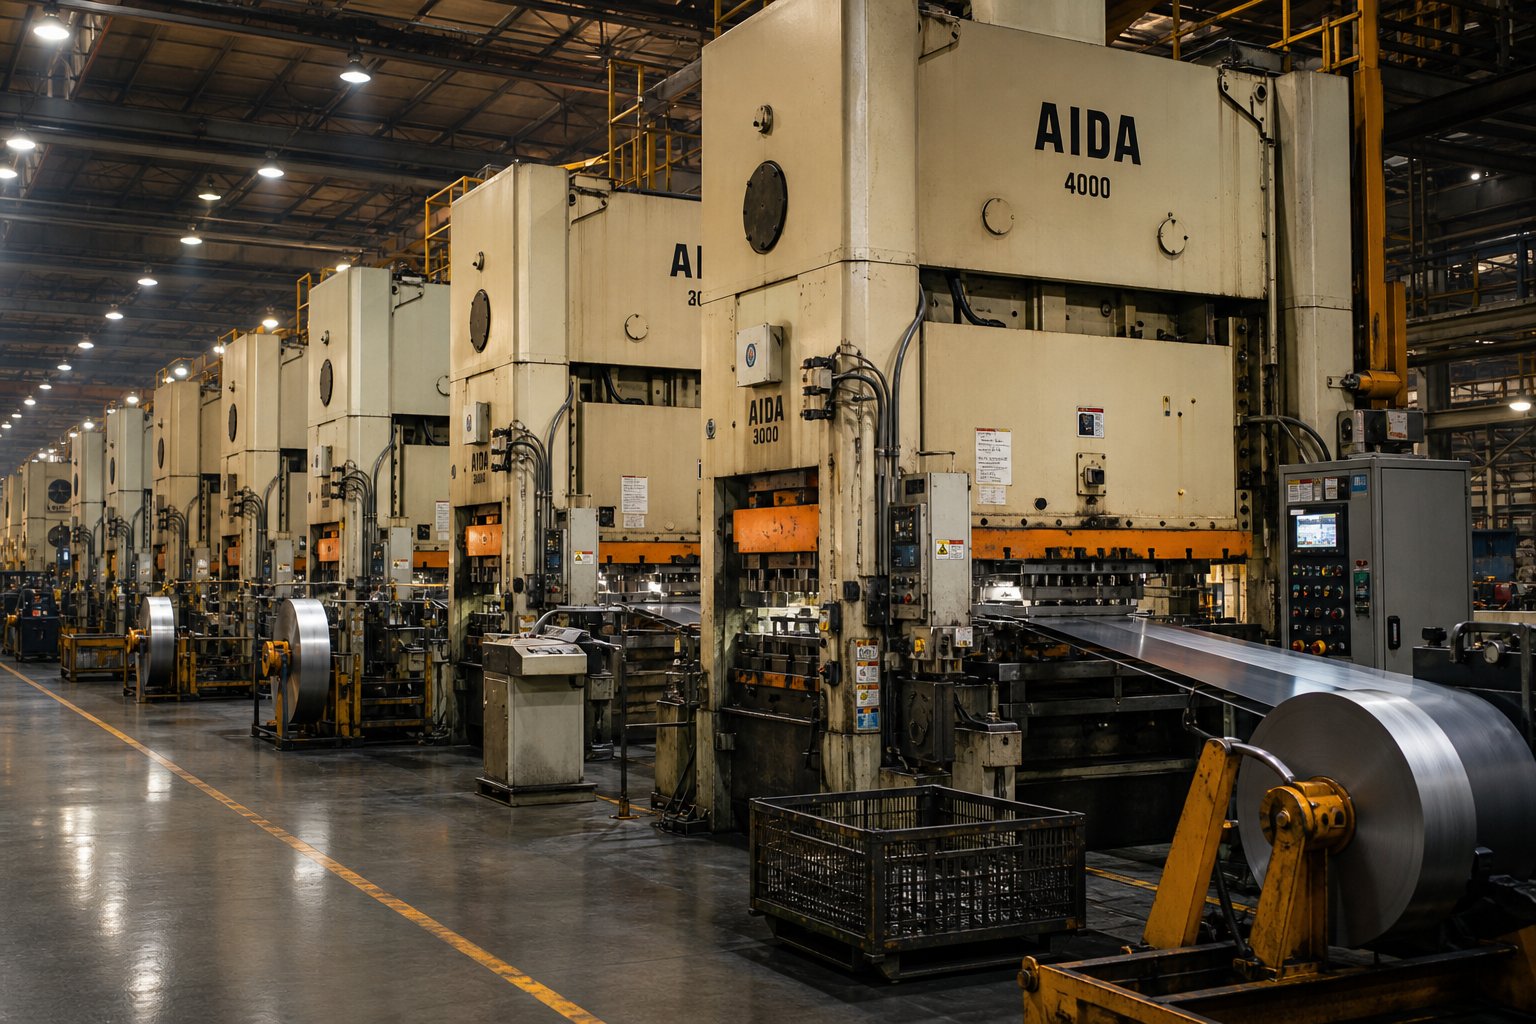
পাইকারি স্কেলে প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং কি?
আপনি যখন স্ট্যাম্পযুক্ত ধাতব অংশগুলি আয়তনে উত্স করেন, তখন সেই ক্রয় আদেশের অপর প্রান্তের কারখানাটি এমন একটি বিশ্বে কাজ করে যা আপনি কখনও দেখতে পাবেন না। তারা প্রতি মিনিটে স্ট্রোক, স্ট্রিপ লেআউট এবং ডাই স্টেশনে কথা বলে। আপনি ইউনিট খরচ, সীসা সময়, এবং গুণমান চশমা কথা বলতে. কি মধ্যে যে ফাঁক একটিপ্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পাইকারি কারখানাজানেন এবং প্রকিউরমেন্ট দলগুলি সাধারণত কী বোঝে যেখানে ব্যয়বহুল ভুল হয়।
এই নিবন্ধটি সেই ব্যবধান পূরণ করে। এটি ক্রেতা, প্রকৌশলী এবং সোর্সিং পেশাদারদের জন্য তৈরি করা হয়েছে যারা একজন সরবরাহকারী যা প্রকাশ করতে চান তার উপর নির্ভর না করে সচেতন সিদ্ধান্ত নিতে চান।
প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং আসলে কি বোঝায়
একটি মেশিনে ধাতুর একটি সমতল ফিতা খাওয়ানোর কল্পনা করুন এবং প্রতিটি একক প্রেস স্ট্রোকের সাথে অন্য দিকে একটি সমাপ্ত, জটিল অংশ পান। এটি তার সহজতম আকারে প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং।
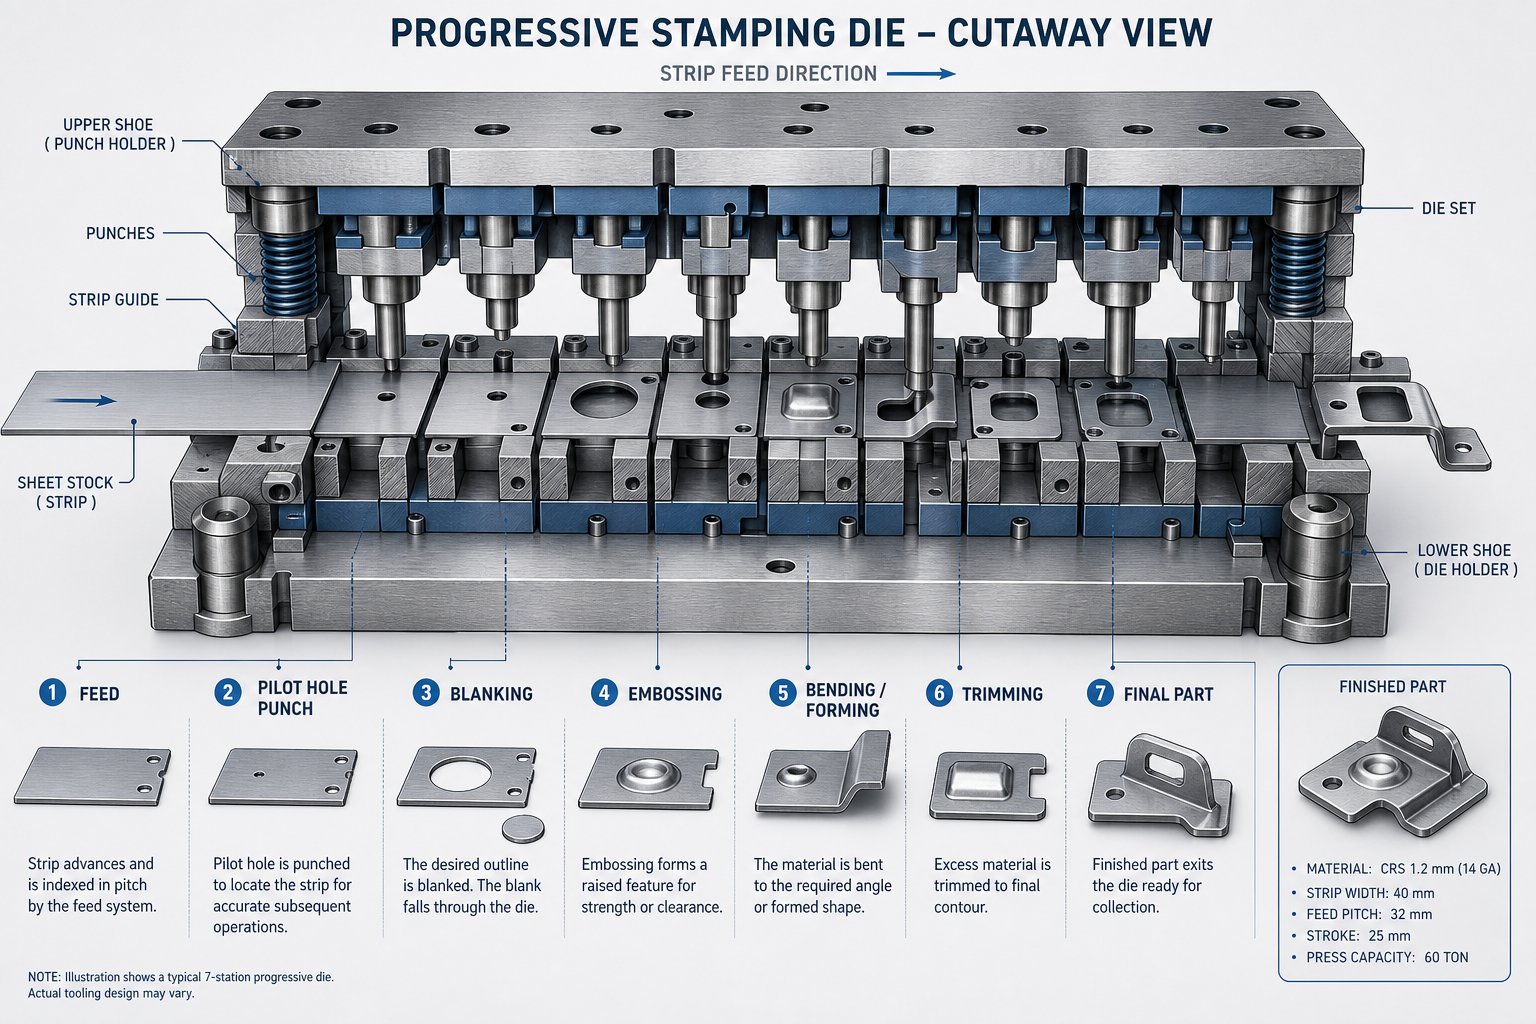
এটি কীভাবে কাজ করে তা এখানে: ধাতুর একটি অবিচ্ছিন্ন ফালা, সাধারণত একটি কুণ্ডলী থেকে ক্ষতবিক্ষত হয়, একটি একক ডাই টুলের মাধ্যমে অগ্রসর হয় যাতে একাধিক স্টেশন ক্রমানুসারে সাজানো থাকে। প্রতিটি স্টেশন একটি নির্দিষ্ট অপারেশন করে, যেমন একটি গর্ত খোঁচা, একটি ফ্ল্যাঞ্জ বাঁকানো, বা অতিরিক্ত উপাদান ছাঁটাই। স্ট্রিপটি প্রতিটি প্রেস চক্রের সাথে একটি নির্দিষ্ট দূরত্বে এগিয়ে যায়, যাকে পিচ বলা হয়। ধাতুটি চূড়ান্ত স্টেশনে পৌঁছানোর সময়, একটি সম্পূর্ণ অংশ ক্যারিয়ার স্ট্রিপ থেকে আলাদা হয়ে যায়, ব্যবহারের জন্য বা সেকেন্ডারি প্রক্রিয়াকরণের জন্য প্রস্তুত।
একটি প্রগতিশীল ডাই হল একাধিক অনুক্রমিক স্টেশন সহ একটি একক টুল যা একটি অবিচ্ছিন্ন প্রেস সাইকেলে একটি ফ্ল্যাট মেটাল স্ট্রিপকে একটি সমাপ্ত অংশে রূপান্তরিত করে, প্রতিটি স্ট্রোকের সাথে একটি সম্পূর্ণ উপাদান তৈরি করে।
"প্রগতিশীল" শব্দটি ঠিক কী ঘটে তা বর্ণনা করে: ধাতুটি ডাইয়ের মধ্য দিয়ে অগ্রসর হয়, স্টেশন দ্বারা স্টেশন, পূর্ববর্তীটির উপর প্রতিটি ধাপ বিল্ডিং। শিল্প শর্টহ্যান্ড প্রায়শই এটিকে একটি প্রোগ ডাই সেটআপ হিসাবে উল্লেখ করে, এবং প্রগতিশীল ডাই এবং স্ট্যাম্পিংয়ের বিস্তৃত শৃঙ্খলার শিকড় এক শতাব্দীরও বেশি সময় ধরে প্রসারিত, আধুনিক টুলিং উপকরণ, সার্ভো-চালিত প্রেস এবং ডিজিটাল গুণমান সিস্টেম দ্বারা পরিমার্জিত।
কেন পাইকারি কারখানাগুলি কাজের দোকান থেকে আলাদাভাবে কাজ করে
সমস্ত ধাতু স্ট্যাম্পিং অপারেশন একই ভাবে কাজ করে না। একটি কাজের দোকান প্রাথমিকভাবে একটি মেক--অর্ডার অপারেশন হ্যান্ডলিং কাস্টম, জটিল, বিভিন্ন ওয়ার্কফ্লো সহ এক-অংশ যা প্রজেক্ট থেকে প্রোজেক্টে পরিবর্তিত হয়। পাইকারি প্রগতিশীল ধাতু স্ট্যাম্পিং কারখানা, এর বিপরীতে, একটি মৌলিকভাবে ভিন্ন মডেলের চারপাশে নির্মিত হয়: ডেডিকেটেড টুলিং, উচ্চ-ভলিউম উত্পাদন রান, এবং খরচের কাঠামো যা স্কেলকে পুরস্কার দেয়।
সংগ্রহের জন্য পার্থক্য গুরুত্বপূর্ণ। একটি পাইকারি কারখানা লক্ষ লক্ষ চক্র চালানোর জন্য ডিজাইন করা প্রগতিশীল ডাই টুলিং-এ প্রচুর বিনিয়োগ করে। সেই আগাম মূলধন, যা সহজ টুলের জন্য $10,000 থেকে $250,000 বা তার বেশি হতে পারে জটিল মাল্টি-স্টেশনের জন্য, মোট উৎপাদন ভলিউম জুড়ে পরিমাপ করা হয়। 25,000 অংশে, একটি $25,000 প্রগতিশীল ডাই প্রতি পিস $1.00 যোগ করে। 250,000 অংশে, এটি একটি ডাইম যোগ করে। এই পরিমার্জন যুক্তি পাইকারি কারখানাগুলি কীভাবে উদ্ধৃতি, সময়সূচী এবং অর্ডারগুলিকে অগ্রাধিকার দেয় সে সম্পর্কে সবকিছু চালায়।
কাজের দোকানগুলি মেশিন সেটআপে উল্লেখযোগ্য সময় ব্যয় করে কারণ প্রতিটি অর্ডার আলাদা। পাইকারি স্ট্যাম্পিং ক্রিয়াকলাপগুলি দীর্ঘ, নিরবচ্ছিন্ন উত্পাদন প্রচারাভিযান চালিয়ে পরিবর্তনকে হ্রাস করে যেখানে প্রেসগুলি প্রতি ঘন্টায় হাজার হাজার অভিন্ন অংশ উত্পাদন করে। তাদের কর্মপ্রবাহ জটিল এবং পরিবর্তনশীল না হয়ে প্রমিত এবং রৈখিক। ইকুইপমেন্ট, স্টাফিং, কোয়ালিটি সিস্টেম এবং ফ্লোর লেআউট সবই এই উচ্চ-ভলিউম, হাই-রিপিটেবিলিটি ওরিয়েন্টেশন প্রতিফলিত করে।
আপনি একটি RFQ জারি করার আগে এই অপারেশনাল পার্থক্য বোঝা আপনাকে আরও ভাল প্রশ্ন জিজ্ঞাসা করতে, সঠিকভাবে উদ্ধৃতি ব্যাখ্যা করতে এবং ন্যূনতম অর্ডারের পরিমাণ, টুলিং মালিকানা এবং লিড টাইম সম্পর্কে ভুল প্রত্যাশা এড়াতে সহায়তা করে। যে বিভাগগুলি অনুসরণ করে সেগুলি সেই প্রগতিশীল মৃত্যুর মধ্যে ঠিক কী ঘটে তা ভেঙে দেয়, তাই আপনি অনুমান করার পরিবর্তে জ্ঞানের অবস্থান থেকে সরবরাহকারীদের মূল্যায়ন করতে পারেন।
কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া কাজ করে
আপনি মৌলিক ধারণা জানেন: ধাতব ফালা ভিতরে যায়, সমাপ্ত অংশ বেরিয়ে আসে। কিন্তু আসলে কি ঐ দুই পয়েন্ট মধ্যে ঘটবে? স্টেশন স্তরে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া বোঝা একটি ফ্যাক্টরিতে স্পেসিফিকেশন যোগাযোগ করার সময় আপনাকে একটি গুরুত্বপূর্ণ সুবিধা দেয়। আপনি জানতে পারবেন কোন ক্রিয়াকলাপগুলি কোন বৈশিষ্ট্যগুলি তৈরি করে এবং আরও গুরুত্বপূর্ণভাবে, আপনি চিনতে পারবেন যখন একজন সরবরাহকারী জটিলতা উদ্ধৃত করে যা আপনার অংশের আসলে প্রয়োজন হয় না।
স্টেশন-দ্বারা-স্টেশন ব্রেকডাউন অফ প্রোগ্রেসিভ ডাই অপারেশন
একটি uncoiler উপর স্থাপিত একটি ধাতব কুণ্ডলী চিত্র. স্ট্রিপটি কোনও বক্রতা অপসারণের জন্য একটি স্ট্রেইটনারের মাধ্যমে ফিড করে, তারপর একটি সার্ভো ফিডার প্রতিটি প্রেস স্ট্রোকের সাথে একটি সুনির্দিষ্ট, নির্দিষ্ট দূরত্বের মাধ্যমে এটিকে প্রগতিশীল স্ট্যাম্পিং মেশিনে অগ্রসর করে। পাইলট পিনগুলি কোনো কাটা বা গঠন শুরু হওয়ার আগে স্ট্রিপটিকে সঠিক অবস্থানে লক করার জন্য প্রাক-পঞ্চড হোলে পড়ে। এই রেজিস্ট্রেশন ধাপটিই একটি প্রগতিশীল স্ট্যাম্পিং ডাইকে লক্ষ লক্ষ চক্র জুড়ে পুনরাবৃত্তিযোগ্য সহনশীলতা ধরে রাখতে দেয়।
ডাইয়ের ভিতরে, অপারেশনগুলি ইচ্ছাকৃত ক্রমানুসারে ঘটে। প্রতিটি স্টেশন আগেরটি যা তৈরি করেছে তার উপর তৈরি করে। এখানে সাধারণ ক্রম:
- ছিদ্র- ঘুষি স্থির-সমতল স্ট্রিপে গর্ত, স্লট বা খোলার সৃষ্টি করে। এই বৈশিষ্ট্যগুলি প্রায়ই পরবর্তী স্টেশনগুলির জন্য পাইলট অবস্থান এবং সমাপ্ত অংশে কার্যকরী গর্ত হিসাবে কাজ করে। যদি আপনার উপাদানটির মাউন্টিং হোল বা বায়ুচলাচল স্লটের প্রয়োজন হয়, এখানেই তাদের উৎপত্তি হয়।
- ব্ল্যাঙ্কিং/নচিং- অংশের বাইরের প্রফাইলটি আকার নিতে শুরু করে কারণ স্ট্রিপের প্রান্ত থেকে উপাদান কেটে ফেলা হয়। অবশিষ্ট স্টেশনগুলির মাধ্যমে পরিবহনের জন্য ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত রাখার সময় নচিং অংশের সীমানা বরাবর অংশগুলি সরিয়ে দেয়।
- গঠন- ত্রিমাত্রিক আকারগুলি এখানে আবির্ভূত হয়৷ পাঁজর, চ্যানেল, এমবসড বৈশিষ্ট্য বা টানা বিভাগগুলি উপাদানের মধ্যে চাপা হয়। এখানেই সমতল ধাতু গভীরতা এবং কনট্যুর সহ একটি কাঠামোগত উপাদান হয়ে উঠতে শুরু করে।
- নমন- ট্যাব, ফ্ল্যাঞ্জ, ক্লিপ এবং কোণীয় বৈশিষ্ট্যগুলি গণনাকৃত বাঁক রেখা বরাবর উপাদান ভাঁজ করে তৈরি করা হয়। স্প্রিংব্যাক ক্ষতিপূরণটি এই পর্যায়ে প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনের মধ্যে তৈরি করা হয়েছে, টুলিংটি ইচ্ছাকৃতভাবে স্থিতিস্থাপক উপাদান পুনরুদ্ধারের জন্য-বাঁকানো হয়েছে।
- কয়েনিং- স্থানীয় সংকোচন মাত্রিক নির্ভুলতা উন্নত করে বা পৃষ্ঠের সূক্ষ্ম বিবরণ তৈরি করে। যখন আপনার অঙ্কন একটি এলাকায় একটি শক্তভাবে নিয়ন্ত্রিত বেধ বা একটি নির্দিষ্ট পৃষ্ঠ টেক্সচারের জন্য কল করে, তখন মুদ্রার স্টেশনগুলি সেই স্তরের নির্ভুলতা প্রদান করে।
- ট্রিমিং/কাটঅফ- চূড়ান্ত স্টেশন সম্পূর্ণ অংশটিকে ক্যারিয়ার স্ট্রিপ থেকে আলাদা করে। অতিরিক্ত উপাদান ছাঁটা হয়, এবং সমাপ্ত টুকরা পরিদর্শনের জন্য একটি সংগ্রহ বিন বা পরিবাহক মধ্যে ড্রপ.
প্রতিটি অংশ সব ছয় ধরনের অপারেশন প্রয়োজন হয় না. একটি সাধারণ সমতল বন্ধনীর জন্য শুধুমাত্র ছিদ্র, খাঁজ এবং কাটঅফের প্রয়োজন হতে পারে। একটি জটিল স্বয়ংচালিত সংযোগকারী একাধিক গঠন এবং নমন পদক্ষেপের সমন্বয়ে দশ বা তার বেশি স্টেশনের দাবি করতে পারে। প্রগতিশীল মেশিন ডাইটি বিশেষভাবে আপনার অংশের জ্যামিতির চারপাশে ডিজাইন করা হয়েছে, এই কারণেই উদ্ধৃতি পর্বের সময় বিস্তারিত প্রিন্টগুলি এত গুরুত্বপূর্ণ।
কেন প্রকিউরমেন্ট জন্য প্রক্রিয়া বোঝার বিষয়
যখন আপনি বুঝতে পারবেন যে প্রতিটি স্টেশন কী করে, আপনি কারখানার ভাষা বলতে পারেন। আপনি চিনবেন যে তিনটি পৃথক বাঁক কোণ সহ একটি অংশের জন্য কমপক্ষে তিনটি গঠন স্টেশন প্রয়োজন, যে অত্যন্ত আঁটসাঁট গর্ত-অবস্থান সহনশীলতার জন্য ডেডিকেটেড ক্রমাঙ্কন পদক্ষেপের প্রয়োজন হতে পারে, এবং একটি এমবসড লোগো যোগ করার অর্থ হল টুলটিতে একটি কয়েনিং স্টেশন যোগ করা৷
এই জ্ঞান সরাসরি খরচ কথোপকথন প্রভাবিত করে. ডাইতে যোগ করা প্রতিটি স্টেশন টুলিং বিনিয়োগ এবং সামগ্রিক ডাই দৈর্ঘ্য বাড়ায়। বিপরীতভাবে, বৈশিষ্ট্যগুলিকে একত্রিত করা বা অ-{2}}গুরুত্বপূর্ণ সহনশীলতা শিথিল করা স্টেশনগুলিকে সম্পূর্ণরূপে সরিয়ে দিতে পারে৷ ক্রেতারা যারা এই সম্পর্কগুলিকে উপলব্ধি করে তারা আরও কার্যকরভাবে আলোচনা করে কারণ তারা বোঝে যে কি জিনিসগুলি টুলিং স্তরে মূল্য নির্ধারণ করে, শুধুমাত্র প্রতি-অংশের স্তরে নয়৷
উচ্চ গতির প্রগতিশীল ডাই স্ট্যাম্পিংএই অর্থনীতি প্রসারিত. যখন একটি প্রেস 200 থেকে 1,500 স্ট্রোক প্রতি মিনিটে চলে, এমনকি স্ট্রিপ লেআউট বা স্টেশন গণনা যৌগ লক্ষ লক্ষ অংশ জুড়ে ছোট অদক্ষতা। একটি ভাল-পরিকল্পিত স্ট্রিপ লেআউট উপাদানের ব্যবহারকে সর্বাধিক করে তোলে, সাধারণত অংশ জ্যামিতির উপর নির্ভর করে 75 থেকে 85 শতাংশ ব্যবহারকে লক্ষ্য করে, এবং অসম পরিধান রোধ করতে ডাই জুড়ে সুষম শক্তি নিশ্চিত করে৷
এই স্টেশনগুলির মাধ্যমে উপাদান খাওয়ানো, তবে, একটি নিষ্ক্রিয় অংশগ্রহণকারী নয়। প্রতিটি অপারেশন প্রকারের অধীনে বিভিন্ন ধাতু ভিন্নভাবে আচরণ করে এবং সেই আচরণটি সরাসরি ডাই ডিজাইনের সিদ্ধান্ত, টুলিং খরচ এবং শেষ পর্যন্ত আপনি প্রতি অংশে যা প্রদান করেন তা আকার দেয়।
উপাদান নির্বাচন এবং ডাই পারফরম্যান্সের উপর এর প্রভাব
একটি ধাতু ফালা শুধুমাত্র কাঁচামাল নয়। এটি একটি সক্রিয় পরিবর্তনশীল যা নির্ধারণ করে যে আপনার টুলিং কতক্ষণ স্থায়ী হয়, প্রেস কত দ্রুত চলতে পারে এবং একটি উৎপাদন প্রচারের শেষে আপনার প্রতি -অংশের খরচ কেমন দেখায়৷ অভিন্ন জ্যামিতি সহ দুটি অংশ কিন্তু বিভিন্ন প্রগতিশীল স্ট্যাম্পিং উপকরণ টুলিং বিনিয়োগ এবং রক্ষণাবেক্ষণ ফ্রিকোয়েন্সিতে নাটকীয়ভাবে ভিন্ন হতে পারে। এই পার্থক্য পাইকারি ভলিউমে সরাসরি আপনার নীচের লাইনে প্রবাহিত হয়।
আপনি যখন আপনার অঙ্কনে একটি উপাদান নির্দিষ্ট করেন, তখন আপনি ডাই ক্লিয়ারেন্স, পাঞ্চ পরিধানের হার, তৈলাক্তকরণের প্রয়োজনীয়তা এবং প্রেস টনেজও স্পষ্টভাবে উল্লেখ করছেন। এই সংযোগগুলি বোঝার ফলে আপনি অতিরিক্ত-ব্যয়বহুল অ্যালয়গুলিকে নির্দিষ্ট করা যেখানে সেগুলি অপ্রয়োজনীয় এবং- সস্তা সাবস্ট্রেটগুলি নির্দিষ্ট করা যা টুলিংকে ধ্বংস করবে বা স্ক্র্যাপ তৈরি করবে উভয়ই এড়াতে সহায়তা করে৷
সাধারণ উপকরণ এবং ডাই ডিজাইনের উপর তাদের প্রভাব
চারটি বৈষয়িক পরিবার পাইকারি স্কেলে প্রগতিশীল ডাই স্ট্যাম্পিংকে প্রাধান্য দেয়। প্রত্যেকটি গঠনযোগ্যতা, শক্তি এবং টুলিং মিথস্ক্রিয়াগুলির একটি স্বতন্ত্র সংমিশ্রণ নিয়ে আসে যা ডাইকে কীভাবে ইঞ্জিনিয়ার করা হয় তা আকার দেয়।
কার্বন ইস্পাত- এটি উচ্চ-ভলিউম স্ট্যাম্পিংয়ের ওয়ার্কহরস। কার্বন ইস্পাত প্রগতিশীল মুদ্রাঙ্কন কাটিং এবং গঠন অপারেশনের অধীনে উপাদানের অনুমানযোগ্য আচরণ থেকে সুবিধা পায়। নিম্ন-কার্বন গ্রেড (1008, 1010, 1018) চমৎকার গঠনযোগ্যতা প্রদান করে, যার অর্থ তারা ক্র্যাকিং ছাড়াই বাঁকে এবং আঁকে। তারা স্ট্যান্ডার্ড ক্লিয়ারেন্সে পরিষ্কার শিয়ার প্রান্তগুলিও উত্পাদন করে, প্রতি পাশে উপাদান বেধের প্রায় 10 শতাংশ। টুলিং পরিধান মাঝারি, এবং ডাই রক্ষণাবেক্ষণ বিরতি দীর্ঘ থাকে। ট্রেড-অফ হল প্রলেপ বা আবরণ ছাড়াই সীমিত জারা প্রতিরোধের, কিন্তু কাঠামোগত বন্ধনী, চ্যাসিস উপাদান এবং হার্ডওয়্যারের জন্য, কার্বন ইস্পাত সর্বোত্তম খরচ-থেকে-কর্মক্ষমতা অনুপাত প্রদান করে৷
স্টেইনলেস স্টীল- স্টেইনলেস স্টিল প্রগতিশীল স্ট্যাম্পিং উচ্চতর শক্তি এবং কাজ-কঠিন আচরণের পরিচয় দেয় যা টুলিং থেকে আরও বেশি দাবি করে। 304 এবং 316 এর মতো অস্টেনিটিক গ্রেডগুলি জারা প্রতিরোধের এবং একটি আকর্ষণীয় ফিনিশ অফার করে, তবে তাদের সমতুল্য পুরুত্বের কার্বন ইস্পাতের চেয়ে 15 থেকে 20 শতাংশ বেশি কর্তন শক্তি প্রয়োজন৷ গঠনকারী স্টেশনগুলিতে কঠোর পরিশ্রম করা পাঞ্চ পরিধানকে ত্বরান্বিত করে এবং তৈলাক্তকরণ অপর্যাপ্ত হলে গলগন্ড হতে পারে। ডাই ক্লিয়ারেন্সগুলি সাধারণত কিছুটা বাড়াতে হবে এবং টুলিং স্টিলগুলিকে অবশ্যই উচ্চ পরিধানের গ্রেডে আপগ্রেড করতে হবে বা গ্রহণযোগ্য পরিষেবা জীবন বজায় রাখতে টাইটানিয়াম নাইট্রাইড দিয়ে লেপে দিতে হবে৷ ফলাফল হল উচ্চ টুলিং খরচ এবং আরো ঘন ঘন তীক্ষ্ণ ব্যবধান।
কপার অ্যালয়- কপার প্রগতিশীল স্ট্যাম্পিং বিশুদ্ধ তামা (C110), পিতল (C260, C270), এবং ফসফর ব্রোঞ্জ (C510, C521) সহ বিভিন্ন স্তরের স্তরকে কভার করে। এই উপকরণগুলি বৈদ্যুতিক এবং তাপ পরিবাহিতা অ্যাপ্লিকেশনগুলিতে এক্সেল। খাঁটি তামা অত্যন্ত নরম এবং নমনীয়, যা গঠনের জন্য আদর্শ শোনায় কিন্তু চ্যালেঞ্জ তৈরি করে: এটি ঘুষির সাথে লেগে থাকে এবং ক্লিয়ারেন্স খুব টাইট হলে burrs তৈরি করে। ব্রাস তার স্ব-তৈলাক্ত বৈশিষ্ট্যের কারণে আরও ভাল যন্ত্র এবং দীর্ঘ টুল লাইফ অফার করে। ফসফর ব্রোঞ্জ শক্ত এবং স্প্রিংিয়ার, অতিরিক্ত ওভারবেন্ড ক্ষতিপূরণ প্রয়োজন। সামগ্রিকভাবে, তামার খাদ স্টিলের তুলনায় কম টুলিং পরিধানের কারণ হয়, কিন্তু তাদের উচ্চতর কাঁচামাল খরচ সেই সুবিধার কিছু অফসেট করে।
অ্যালুমিনিয়াম- অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং যেকোন জায়গায় ওজন কমানোর জন্য আবেদন করে। HVAC, ইলেকট্রনিক্স এনক্লোসার এবং স্বয়ংচালিত হিট শিল্ডে 5052 এবং 6061 এর মতো অ্যালয় সাধারণ। অ্যালুমিনিয়াম নরম এবং অত্যন্ত গঠনযোগ্য, কিন্তু এটি টুলিং সারফেসগুলিতে বিল্ট আপ এজ তৈরি করে-, যার জন্য পাঞ্চ ফেসগুলিতে ঘন ঘন পরিষ্কার বা বিশেষ আবরণের প্রয়োজন হয়। এটি সহজে স্ক্র্যাচও করে, তাই ডাই পলিশিং এবং হ্যান্ডলিং প্রোটোকল অবশ্যই শক্ত হতে হবে। কাটিং ক্লিয়ারেন্সগুলি কার্বন ইস্পাতের তুলনায় সামান্য কম, সাধারণত প্রায় 8 শতাংশ পুরুত্ব, এই নরম স্তরগুলিতে বুর গঠন কমাতে।
কীভাবে উপাদানের বেধ এবং গ্রেড পাইকারি মূল্যকে প্রভাবিত করে
এখানে মূল্যের বাস্তবতা রয়েছে যা অনেক ক্রেতারা মিস করেন: কঠিন, শক্তিশালী উপকরণগুলি প্রতি পাউন্ডে বেশি খরচ করে না। স্ট্যাম্পিং প্রক্রিয়ার প্রতিটি পর্যায়ে তাদের খরচ বেশি। একটি উচ্চতর-শক্তির গ্রেড প্রেস টনেজের প্রয়োজনীয়তা বাড়ায়, ডাই পরিধানকে ত্বরান্বিত করে, ক্লিয়ারেন্স সহনশীলতাকে শক্ত করে এবং রক্ষণাবেক্ষণ চক্রকে ছোট করে। এই কারণগুলির প্রতিটি একটি দীর্ঘ উত্পাদন রান জুড়ে যৌগিক খরচ যোগ করে.
একটি বাস্তব উদাহরণ হিসাবে ডাই ক্লিয়ারেন্স বিবেচনা করুন. প্রচলিত "বেধের 10 শতাংশ" নিয়ম কম-কার্বন স্টিলের জন্য ভাল কাজ করে। কিন্তু হিসাবেমেটালফর্মিং ম্যাগাজিনদ্রষ্টব্য, এই নিয়মটি সর্বজনীনভাবে প্রতিটি উপাদানের জন্য প্রয়োগ করা হল সবচেয়ে সাধারণ স্ট্যাম্পিং ত্রুটিগুলির মধ্যে একটি। উচ্চ-শক্তির ইস্পাতের শক্তি তাদের প্রসার্য শক্তির অনেক কাছাকাছি থাকে, যার অর্থ ফ্র্যাকচারের আগে খুব কম বিকৃতি ঘটে। এটি কাটিং গতিবিদ্যাকে সম্পূর্ণরূপে পরিবর্তন করে, যার জন্য সামঞ্জস্যপূর্ণ ক্লিয়ারেন্স, পরিবর্তিত পাঞ্চ জ্যামিতি এবং কখনও কখনও শক লোড পরিচালনা করতে পাঞ্চের মুখে শিয়ার অ্যাঙ্গেল গ্রাউন্ড করা প্রয়োজন।
ঘন গেজগুলি এই প্রভাবগুলিকে প্রশস্ত করে। একটি 3 মিমি স্টেইনলেস স্টিলের অংশ একই অংশের 0.8 মিমি সংস্করণের তুলনায় উল্লেখযোগ্যভাবে বেশি প্রেস ফোর্স, ডাই উপাদানগুলির কঠোর সারিবদ্ধকরণ এবং ভারী-ডিউটি গাইড সিস্টেমের দাবি করে। যখন একটি পাইকারি কারখানা বিভিন্ন গেজ জুড়ে স্টিলের প্রগতিশীল স্ট্যাম্পিং উদ্ধৃত করে, আপনি প্রায়শই নির্দিষ্ট বেধের থ্রেশহোল্ডে অরৈখিক মূল্য লাফিয়ে দেখতে পাবেন কারণ স্ট্যাম্পিং অপারেশন নিজেই সেই পয়েন্টগুলির উপরে মৌলিকভাবে আলাদা হয়ে যায়।
| উপাদানের ধরন | গঠনযোগ্যতা রেটিং | সাধারণ অ্যাপ্লিকেশন | টুলিং পরিধান ফ্যাক্টর | আপেক্ষিক খরচ প্রভাব |
|---|---|---|---|---|
| কম-কার্বন ইস্পাত (1008-1018) | উচ্চ | বন্ধনী, কাঠামোগত উপাদান, হার্ডওয়্যার, স্বয়ংচালিত প্যানেল | নিম্ন থেকে মাঝারি | সর্বনিম্ন বেসলাইন |
| স্টেইনলেস স্টিল (304, 316) | পরিমিত | মেডিকেল ডিভাইস, খাদ্য সরঞ্জাম, সামুদ্রিক হার্ডওয়্যার, আলংকারিক ট্রিম | উচ্চ | 1.5x - 2.5x বেসলাইন |
| তামা / পিতল (C110, C260) | উচ্চ | বৈদ্যুতিক সংযোগকারী, টার্মিনাল, হিট এক্সচেঞ্জার, বাস বার | কম | 2x - 3x বেসলাইন (উপাদান-চালিত) |
| ফসফর ব্রোঞ্জ (C510) | পরিমিত | স্প্রিংস, সুইচ উপাদান, ভারবহন উপাদান | পরিমিত | 3x - 4x বেসলাইন (উপাদান-চালিত) |
| অ্যালুমিনিয়াম (5052, 6061) | উচ্চ | HVAC উপাদান, ঘের, তাপ ঢাল, লাইটওয়েট বন্ধনী | কম (বিল্ডআপ ঝুঁকি সহ) | 1.2x - 1.8x বেসলাইন |
"আপেক্ষিক খরচের প্রভাব" কলামটি শুধুমাত্র কাঁচামালের মূল্য নয়, আয়তনে প্রতি -অংশের মোট অর্থনীতিকে প্রতিফলিত করে। এটি টুলিং পরিধান, রক্ষণাবেক্ষণের ফ্রিকোয়েন্সি, প্রেস গতির সীমাবদ্ধতা এবং প্রতিটি সাবস্ট্রেটের জন্য সাধারণ স্ক্র্যাপ রেটগুলির জন্য অ্যাকাউন্ট করে। একটি উপাদান যা প্রতি কিলোগ্রামে সস্তা বলে মনে হয় যদি এটি টুলিংকে ধ্বংস করে বা ধীর প্রেসের গতিতে বাধ্য করে তবে প্রতি সমাপ্ত অংশে আরও বেশি খরচ হতে পারে।
প্রকিউরমেন্ট টিমের জন্য, ব্যবহারিক টেকঅওয়ে হল: স্পেসিফিকেশন লক করার আগে সবসময় আপনার ফ্যাক্টরির সাথে উপাদান নির্বাচন নিয়ে আলোচনা করুন। একটি সামান্য গ্রেড সামঞ্জস্য, যেমন 304 এর জন্য 430 স্টেইনলেস প্রতিস্থাপন করা যখন জারা প্রয়োজনীয়তা এটির অনুমতি দেয়, অর্থপূর্ণভাবে টুলিং পরিধান কমাতে পারে এবং অংশ ফাংশন আপোস না করে ডাই লাইফ প্রসারিত করতে পারে। এই ধরনের অপ্টিমাইজেশান তখনই ঘটে যখন ক্রেতারা বুঝতে পারে কেন বস্তুগত পছন্দ একটি পাইকারি স্ট্যাম্পিং উদ্ধৃতিতে প্রতিটি খরচের লাইনের মধ্য দিয়ে ঢেউ খেলে।
বস্তুগত খরচ, যাইহোক, মূল্য সমীকরণের মাত্র একটি স্তর। পাইকারি ভলিউমে মালিকানার মোট খরচের মধ্যে রয়েছে টুলিং অ্যামোর্টাইজেশন, রক্ষণাবেক্ষণের সময়সূচী, স্ক্র্যাপ রেট এবং ভলিউম-স্তরের ব্রেকপয়েন্ট যা অনেক প্রকিউরমেন্ট দল কখনোই একটি উদ্ধৃতিতে ভাঙতে দেখে না।
পাইকারি মূল্য এবং খরচ কাঠামো বোঝা
বেশিরভাগ সরবরাহকারীর উদ্ধৃতি একটি ইউনিট মূল্য এবং একটি টুলিং লাইন আইটেম দেখায়। এটি জলরেখার উপরে থেকে একটি আইসবার্গ দেখার মতো। পাইকারি ভলিউমে প্রগতিশীল ডাই স্ট্যাম্পিংয়ের প্রকৃত অর্থনীতি নীচের স্তরগুলিতে থাকে: অ্যামোর্টাইজেশন কার্ভ, স্ট্রোক-গণনা জীবন চক্র, ভলিউম ব্রেকপয়েন্ট, এবং পুনরাবৃত্ত খরচ যা কখনও ক্রয় অর্ডারে একক লাইন হিসাবে প্রদর্শিত হয় না। কারখানাগুলি এই গতিশীলতাগুলি স্বজ্ঞাতভাবে বোঝে। দর কষাকষি করছেন না ক্রেতারা।
টুলিং ইনভেস্টমেন্ট এবং অ্যামোর্টাইজেশন ওভার প্রোডাকশন রান
একটি প্রগতিশীল মৃত্যু একটি মূলধন সম্পদ, শুধুমাত্র একটি ব্যয় নয়। স্টেশনের সংখ্যা, উপাদানের ধরন এবং সহনশীলতার প্রয়োজনীয়তার উপর নির্ভর করে এর খরচ, $30,000 থেকে $250,000 পর্যন্ত, এটির কর্মজীবনে উত্পাদিত প্রতিটি অংশে ছড়িয়ে পড়ে। আপনি প্রতি-অংশ মূল্যের মূল্যায়ন কীভাবে করেন সে সম্পর্কে সেই গণিত সবকিছুই পরিবর্তন করে।
একটি সোজা উদাহরণ বিবেচনা করুন. একটি স্বয়ংচালিত বন্ধনীর জন্য একটি 12-স্টেশন প্রগতিশীল ডাই খরচ $80,000। আপনার মোট প্রোগ্রাম ভলিউম 200,000 টুকরা হলে, টুলিং প্রতিটি অংশে $0.40 অবদান রাখে। 2,000,000 পিসে, এটি 0.04 ডলারে নেমে আসে। ডাই নিজেই পরিবর্তন হয়নি, কিন্তু অর্থনীতি দশের একটি ফ্যাক্টর দ্বারা স্থানান্তরিত হয়েছে।
জীবন প্রত্যাশিত মৃত্যু এখানে গুরুত্বপূর্ণ পরিবর্তনশীল। D2 বা A2 এর মত প্রচলিত টুল স্টিল থেকে তৈরি স্টিল স্ট্যাম্পিং সাধারণত 500,000 থেকে 1,000,000 স্ট্রোক প্রদান করে যা শার্পনিং বা কম্পোনেন্ট প্রতিস্থাপনের প্রয়োজন হয়। প্রগতিশীল কার্বাইড স্ট্যাম্পিং মারা যায়, যা উচ্চ- পরিধানের স্টেশনগুলিতে টাংস্টেন কার্বাইড সন্নিবেশ ব্যবহার করে, এই সংখ্যাটিকে 2,000,000 স্ট্রোক বা তারও বেশি ঠেলে দেয়৷ কার্বাইড টুলিংয়ের অগ্রিম খরচ 30 থেকে 50 শতাংশ বেশি, কিন্তু বহু{16}বছরের উত্পাদন প্রোগ্রাম জুড়ে, কম রক্ষণাবেক্ষণ বন্ধ এবং পুনর্নবীকরণের মধ্যে দীর্ঘ বিরতি প্রায়শই এটিকে উৎপাদিত অংশ প্রতি সস্তা বিকল্প করে তোলে।
দীর্ঘদিন ধরে চলমান কারখানাগুলি-প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলি চালায় এই রক্ষণাবেক্ষণ চক্রগুলিকে তাদের উৎপাদন সময়সূচীতে পরিকল্পনা করে৷ প্রতিটি তীক্ষ্ণ ইভেন্টের জন্য অর্থ খরচ হয় (সাধারণত $2,000 থেকে $8,000 ডাই জটিলতার উপর নির্ভর করে) এবং কাটিং সারফেস থেকে অল্প পরিমাণ উপাদান সরিয়ে দেয়, যার অর্থ প্রতিস্থাপনের প্রয়োজন হওয়ার আগে প্রতিটি ডাইতে সীমিত সংখ্যক মোট পুনর্নবীকরণ রয়েছে। যে ক্রেতারা প্রত্যাশিত ডাই লাইফ এবং রক্ষণাবেক্ষণ ক্যাডেন্স সম্পর্কে জিজ্ঞাসা না করে শুধুমাত্র আপফ্রন্ট টুলিং উদ্ধৃতি তুলনা করেন তারা একটি বড় খরচ চালককে হারিয়েছেন।
ভলিউম স্তর এবং প্রতি-অংশ খরচ গতিশীলতা
পাইকারি কারখানাগুলি ভলিউম স্তরের চারপাশে মূল্য নির্ধারণ করে কারণ তাদের অভ্যন্তরীণ খরচ কাঠামো অরৈখিক। সেটআপ সময়, প্রথম-নিবন্ধ পরিদর্শন, এবং উৎপাদন সময়সূচী একটি নির্দিষ্ট ওভারহেড তৈরি করে যা মোট পরিমাণে বিভক্ত হয়। এই কারণেই কিছু নির্দিষ্ট ব্রেকপয়েন্টে প্রতি-অংশের খরচ তীব্রভাবে কমে যায়, প্রায়ই বার্ষিক 50,000, 100,000 এবং 500,000 ইউনিটে।
ন্যূনতম অর্ডার পরিমাণ একই কারণে বিদ্যমান. 500টি অংশের জন্য প্রগতিশীল ডাই চালানোর কোন অর্থনৈতিক অর্থ নেই যখন সেটআপ, কয়েল থ্রেডিং, প্রথম-পিস যাচাইকরণ, এবং টিয়ারডাউন উৎপাদনের চেয়ে বেশি সময় এবং খরচ খরচ করে। পাইকারি কারখানায় MOQ সাধারণত 10,000 থেকে 50,000 পিস থেকে শুরু হয়, যেখানে প্রেস রান টাইম নির্দিষ্ট প্রস্তুতি খরচের উপর প্রাধান্য বিস্তার করে।
কিন্তু আপনার উদ্ধৃতিতে অংশের প্রতি-মূল্য এখনও মালিকানার মোট খরচ ক্যাপচার করে না। সরবরাহকারীদের তুলনা করার সময় বেশিরভাগ সংগ্রহকারী দলগুলি যা উপেক্ষা করে তা এখানে:
- টুলিং রক্ষণাবেক্ষণ এবং পুনরায় শার্পনিং- পুনরাবৃত্ত খরচ যা বয়স বাড়ার সাথে সাথে বাড়তে থাকে, সাধারণত প্রতি চক্রে $2,000 থেকে $8,000
- ভলিউম এ স্ক্র্যাপ হার- এমনকি 1,000,000 যন্ত্রাংশে 2% স্ক্র্যাপ রেট মানে 20,000 উপাদান এবং প্রেসের সময় নষ্ট করা
- উপাদান বর্জ্য অংশ অতিক্রম- ক্যারিয়ার স্ট্রিপ, স্লাগ উপাদান, এবং প্রান্ত ট্রিম যা আপনার উপাদান ব্যবহারের হার ক্যাপচার করেনি
- কাঁচা কুণ্ডলী স্টক ইনবাউন্ড মালবাহী- ইস্পাত এবং তামার কয়েল ভারী, এবং তাদের শিপিং খরচ খুব কমই প্রতি-পিস উদ্ধৃতিতে প্রদর্শিত হয়
- আউটবাউন্ড শিপিং এবং প্যাকেজিং- বাল্ক যন্ত্রাংশের জন্য কাস্টম ড্যানেজ, ডিভাইডার, বা ক্ষয়রোধী-প্যাকেজিং প্রয়োজন যা প্রতি পিস $0.02 থেকে $0.15 যোগ করে
- গুণমান প্রত্যাখ্যান এবং বাছাই খরচ- যখন ত্রুটিগুলি সরে যায়, তখন কন্টেনমেন্ট এবং পুনর্নির্মাণের শ্রম প্রায়শই যন্ত্রাংশের খরচকে ছাড়িয়ে যায়
- উৎপাদন রানের মধ্যে ডাই স্টোরেজ- বড় প্রগতিশীলদের জন্য জলবায়ু-নিয়ন্ত্রিত সঞ্চয়স্থানের প্রয়োজন, এবং কিছু কারখানার প্রচারণার মধ্যে এর জন্য চার্জ করা হয়
- ইঞ্জিনিয়ারিং পরিবর্তন খরচ- একটি বিদ্যমান ডাই মিড সংশোধন করা-প্রোগ্রামের মূল টুলিং মূল্যের 20 থেকে 50 শতাংশ খরচ হতে পারে
A খরচের সূত্রে বাস্তবসম্মত সমস্ত-বেস ইউনিট মূল্য এবং সেটআপ চার্জ পরিমাণ দ্বারা বিভক্ত, প্লাস প্রতি ইউনিট শিপিং, ট্যারিফ এক্সপোজার, এবং প্লেটিং বা প্যাকেজিংয়ের মতো পোস্ট-উৎপাদন যোগ-এর জন্য অ্যাকাউন্ট। আপনি যখন বিভিন্ন ইউনিটের দামে প্রগতিশীল ডাইয়ের উদ্ধৃতি দুটি কারখানার তুলনা করেন, কম সংখ্যাটি সর্বদা মোট খরচ কম হয় না। চুক্তিতে অন্তর্নির্মিত বার্ষিক ডাই রক্ষণাবেক্ষণ সহ প্রতি অংশে $0.12 উদ্ধৃতকারী সরবরাহকারী রক্ষণাবেক্ষণ, স্ক্র্যাপ প্রতিস্থাপন এবং আলাদাভাবে বিল করা দ্রুত শিপিং সহ $0.08 উদ্ধৃত করার চেয়ে ভাল অর্থনীতি সরবরাহ করতে পারে।
প্রকিউরমেন্ট পেশাদারদের জন্য, একক একক মূল্য গ্রহণ না করে মোট খরচ ভাঙ্গার অনুরোধ করা হচ্ছে। জিজ্ঞাসা করুন কিভাবে টুলিং অ্যামোর্টাইজেশন গণনা করা হয়, সংস্কারের আগে ফ্যাক্টরি কী ধরনের জীবন নিশ্চিত করে, এবং কোন পুনরাবৃত্ত খরচ উদ্ধৃত সংখ্যার বাইরে থাকে। সেই স্বচ্ছতাই একটি জ্ঞাত পাইকারি অংশীদারিত্বকে লেনদেনের সম্পর্ক থেকে আলাদা করে যেখানে প্রতিটি চালানের সাথে চমক আসে।
যন্ত্রাংশ ক্ষেত্রে ব্যর্থ হলে মূল্য, অবশ্যই, কিছুই মানে না। এই সংখ্যাগুলির পিছনের কারখানাটি সংখ্যার মতোই গুরুত্বপূর্ণ, যা একটি কঠিন প্রশ্ন উত্থাপন করে: একজন সরবরাহকারী ক্রমাগতভাবে অর্ডারের পর অর্ডার দিতে পারে কিনা তা আপনি কীভাবে মূল্যায়ন করবেন?
কিভাবে একটি প্রগতিশীল ডাই স্ট্যাম্পিং পাইকারি কারখানার মূল্যায়ন করবেন
একটি মসৃণ ওয়েবসাইট এবং একটি প্রতিযোগিতামূলক উদ্ধৃতি আপনাকে প্রায় কিছুই বলে না যে একটি স্ট্যাম্পিং ডাই ফ্যাক্টরি একটি মিলিয়ন-অংশ রান জুড়ে সহনশীলতা ধরে রাখতে পারে কিনা৷ সরবরাহকারী পর্দার আড়ালে কোন সিস্টেমগুলি পরিচালনা করে, কোন সরঞ্জামগুলি মেঝে পূর্ণ করে এবং আপনি যখন নির্দিষ্ট, অস্বস্তিকর প্রশ্ন জিজ্ঞাসা করেন তখন তারা কীভাবে প্রতিক্রিয়া জানায় তা থেকে আসল সংকেত আসে। বেশিরভাগ প্রকিউরমেন্ট দল প্রগতিশীল ডাই নির্মাতাদের মূল্য এবং সীসা সময়ের উপর মূল্যায়ন করে। এই পদ্ধতিটি কাজ করে যতক্ষণ না আপনার তৃতীয় চালানটি মাত্রিক ড্রিফ্ট সহ কেউই ধরা পড়েনি কারণ কেউ পরিমাপ করছিল না।
কাগজে ভালো দেখায় কিন্তু স্কেলে ধারাবাহিকভাবে ডেলিভারির জন্য পরিকাঠামোর অভাব রয়েছে এমন কারখানাগুলি থেকে সক্ষম পাইকারি অংশীদারদের আলাদা করার জন্য একটি কাঠামো অনুসরণ করা হয়েছে।
সার্টিফিকেশন যা প্রকৃত গুণমান সিস্টেমের সংকেত
প্রতিটি স্ট্যাম্পিং ডাই সরবরাহকারী তাদের হোমপেজে সার্টিফিকেশন তালিকাভুক্ত করে। খুব কম ক্রেতাই বোঝেন যে এই সার্টিফিকেশনগুলি আসলে কী দিনে দিনে প্রয়োগ করে৷ এখানে প্রধান মানগুলিকে বাস্তবে কী বোঝায়, শুধুমাত্র নীতিগতভাবে নয়।
ISO 9001:2015বেসলাইন হয়। এটি নিশ্চিত করে যে একটি প্রগতিশীল স্ট্যাম্পিং কোম্পানির নথিভুক্ত প্রক্রিয়া, অভ্যন্তরীণ নিরীক্ষা পদ্ধতি, ক্রমাঙ্কিত সরঞ্জাম, প্রশিক্ষিত কর্মী এবং একটি সংশোধনমূলক ব্যবস্থা রয়েছে। যা প্রয়োজন হয় না তা হল পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ, আনুষ্ঠানিক উৎপাদন অংশ অনুমোদন, বা কাঠামোগত ত্রুটি প্রতিরোধ পদ্ধতি। কারখানার একটি গুণমান ব্যবস্থাপনা ব্যবস্থা আছে প্রমাণ হিসাবে এটি মনে করুন. এটি আপনাকে বলে না যে বিশেষভাবে উচ্চ-ভলিউম স্ট্যাম্পিংয়ের জন্য সেই সিস্টেমটি কতটা কঠোর।
IATF 16949:2016যেখানে বাস্তব প্রক্রিয়া শৃঙ্খলা বাস করে। ISO 9001-এর উপরে নির্মিত, এই স্বয়ংচালিত-নির্দিষ্ট মান APQP, PPAP, FMEA, SPC, এবং MSA-কে মূল গুণমানের সরঞ্জাম হিসাবে নির্দেশ করে৷ IATF 16949 ধারণকারী একটি মেটাল স্ট্যাম্পিং ডাই প্রস্তুতকারকের অবশ্যই প্রতিটি অংশ নম্বরের জন্য নিয়ন্ত্রণ পরিকল্পনা বজায় রাখতে হবে, সমালোচনামূলক মাত্রাগুলিতে পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ চালাতে হবে, উত্পাদন শুরু হওয়ার আগে ব্যর্থতার মোড বিশ্লেষণ পরিচালনা করতে হবে এবং শিপিংয়ের আগে আনুষ্ঠানিক উত্পাদন অংশ অনুমোদন প্যাকেজ জমা দিতে হবে। নজরদারি অডিট প্রতি 6 থেকে 12 মাসে হয়, এবং অঘোষিত অডিট সম্ভব। এই মানটি স্বয়ংচালিত সরবরাহ চেইনের জন্য ঐচ্ছিক নয়, তবে এর কঠোরতা ভলিউমের ক্ষেত্রে পুনরাবৃত্তিযোগ্য নির্ভুলতা দাবি করে এমন যেকোনো শিল্পে ক্রেতাদের সুবিধা দেয়।
ISO 14001পরিবেশ ব্যবস্থাপনা সম্বোধন করে। যদিও কম সরাসরি আংশিক মানের সাথে আবদ্ধ, এটি কার্যকরী পরিপক্কতার সংকেত দেয়। একটি কারখানা একটি প্রত্যয়িত সিস্টেমের অধীনে বর্জ্য স্রোত, শক্তি ব্যবহার এবং রাসায়নিক হ্যান্ডলিং পরিচালনা করে সামগ্রিক ক্রিয়াকলাপগুলি আরও শক্ত করে। এটি ক্রেতাদের জন্যও গুরুত্বপূর্ণ যাদের সংস্থাগুলি সাপ্লাই চেইন টেকসইতার মেট্রিক্স ট্র্যাক করে।
গুরুত্বপূর্ণ যাচাইকরণের ধাপটি বেশিরভাগ দল এড়িয়ে যায়: শংসাপত্রের সুযোগ নিশ্চিত করুন যেখানে আপনার অংশগুলি তৈরি করা হবে এমন প্রোডাকশন সাইটে স্ট্যাম্পিং এবং টুলিং স্পষ্টভাবে কভার করে। একটি কোম্পানী একটি স্থানে এসেম্বলি অপারেশনের জন্য IATF 16949 ধরে রাখতে পারে যখন অন্য স্থানে অপ্রমাণিত স্ট্যাম্পিং প্রেস চালায়। প্রকৃত শংসাপত্রের জন্য অনুরোধ করুন, সাইটের ঠিকানা পরীক্ষা করুন এবংIATF 16949 তালিকা যাচাই করুনIATF তদারকি ডাটাবেসের মাধ্যমে।
কারখানা অডিট প্রশ্ন এবং লাল পতাকা
শংসাপত্রগুলি আপনাকে শর্টলিস্টে নিয়ে যায়। অডিট প্রশ্নগুলি নির্ধারণ করে কে এতে থাকে। আপনি যখন প্রগতিশীল ডাই প্রস্তুতকারকদের পরিদর্শন করেন বা দূর থেকে মূল্যায়ন করেন, তখন এইগুলি নির্দিষ্ট প্রশ্ন যা কর্মক্ষম ক্ষমতা প্রকাশ করে:
- SPC বাস্তবায়ন:কন্ট্রোল চার্টের সাহায্যে আপনি কোন সমালোচনামূলক মাত্রাগুলি ট্র্যাক করেন এবং যখন একটি পরিমাপ নিয়ন্ত্রণ সীমার বাইরে পড়ে তখন আপনার প্রতিক্রিয়া পরিকল্পনা কী?
- PPAP ক্ষমতা:আপনি কি পূর্ববর্তী প্রোগ্রাম থেকে একটি নমুনা PPAP প্যাকেজ প্রদান করতে পারেন, যার মধ্যে বেলুন আঁকা, মাত্রিক প্রতিবেদন, প্রক্রিয়া প্রবাহ চিত্র এবং Cpk অধ্যয়ন রয়েছে?
- প্রথম-নিবন্ধ পরিদর্শন:আপনি FAI-এর জন্য কোন সরঞ্জামগুলি ব্যবহার করেন, এবং আপনি কি প্রতিটি উত্পাদন চালানোর প্রথম-অফ এবং শেষ-নমুনাগুলি ধরে রাখেন?
- প্রেস ফ্লিট এবং টনেজ পরিসীমা:আপনার সবচেয়ে ছোট এবং বৃহত্তম উপলব্ধ প্রেস টনেজ কত, এবং কতগুলি প্রেস একই সাথে প্রগতিশীল ডাই চালাতে পারে?
- উত্পাদন ক্ষমতা এবং সময়সূচী:আপনার বর্তমান ক্ষমতা ব্যবহার কি, এবং বিদ্যমান প্রোগ্রামগুলিকে স্থানচ্যুত না করে আপনি কীভাবে চাহিদা স্পাইক বা রাশ অর্ডার পরিচালনা করবেন?
- টুলিং মালিকানা এবং রক্ষণাবেক্ষণ:আপনি কি বাড়ির ডিজাইন, নির্মাণ এবং রক্ষণাবেক্ষণ করেন-বাড়িতে? আপনার প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী কী এবং আপনি কি সাম্প্রতিক ডাই রক্ষণাবেক্ষণ লগ শেয়ার করতে পারেন?
- উপাদান সনাক্তযোগ্যতা:আপনি একটি সমাপ্ত অংশ নির্দিষ্ট কয়েল লট ফিরে ট্রেস করতে পারেন, চাপুন, এবং এটি থেকে এসেছে ডাই?
- ইঞ্জিনিয়ারিং পরিবর্তন প্রক্রিয়া:একটি সাধারণ ডাই পরিবর্তন করতে কতক্ষণ সময় লাগে এবং গ্রাহকের-সূচনা বনাম প্রক্রিয়া-উন্নতি পরিবর্তনের খরচ কে বহন করে?
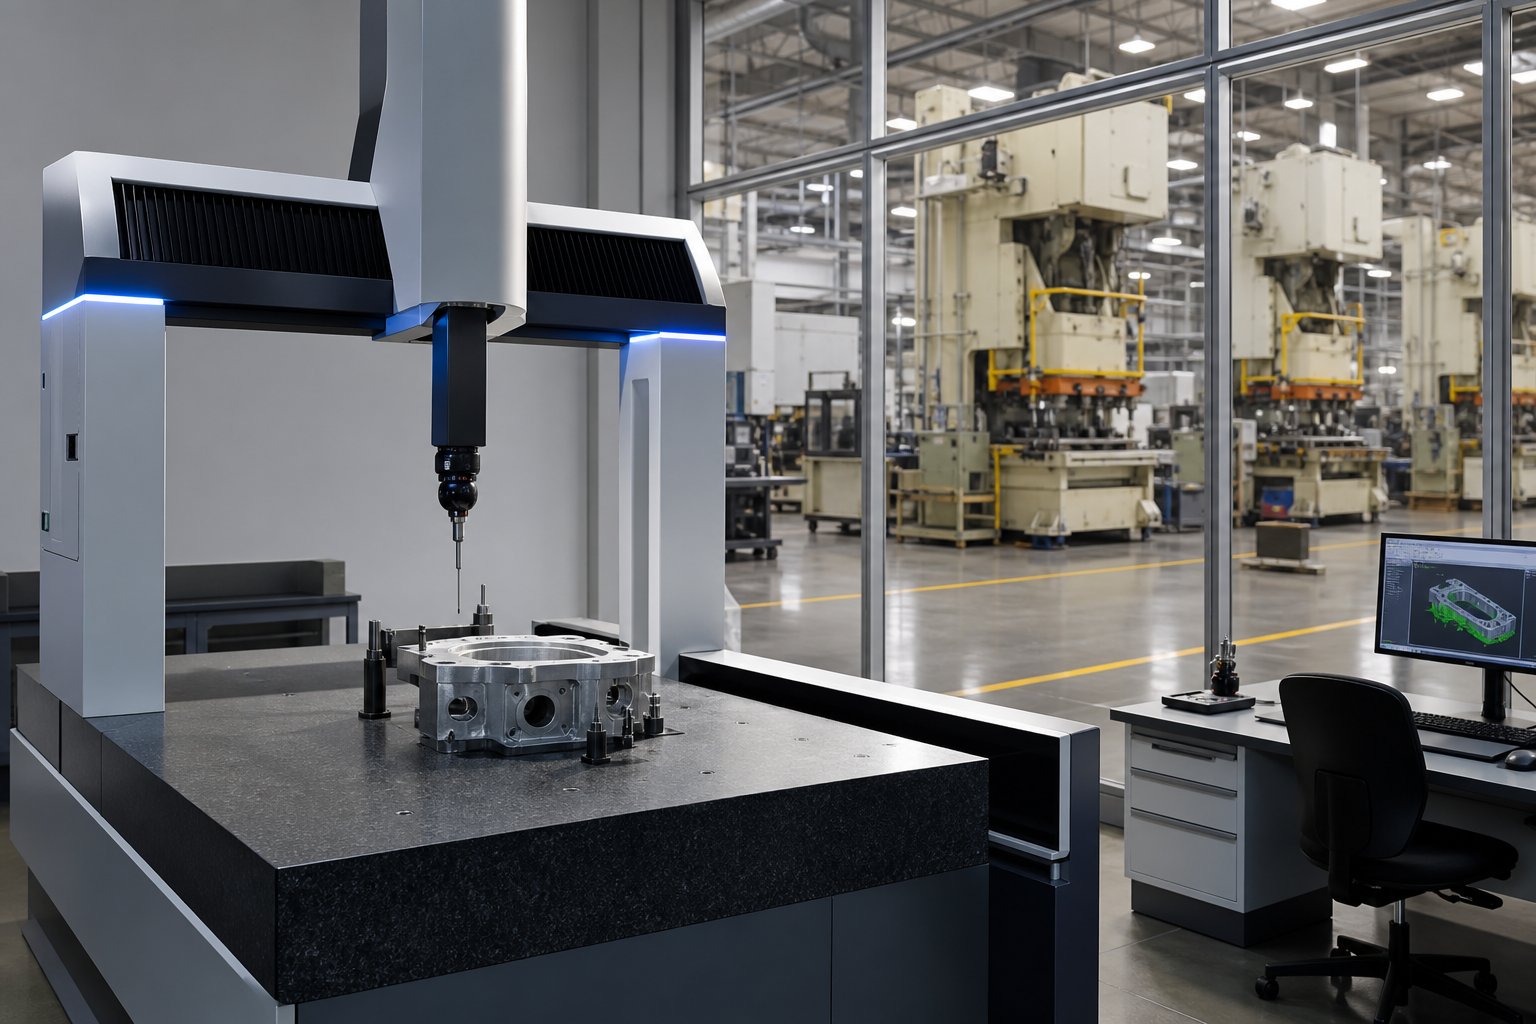
সুবিধা মেট্রিক্স সেই উত্তরগুলিতে প্রসঙ্গ যোগ করে। ককাঠামোগত সাইট অডিটগ্রাহক বেস, টুলরুম স্টাফিং লেভেল, সক্রিয় ডাই রক্ষণাবেক্ষণ লগ এবং মেঝেতে থাকা SPC চার্টগুলি গত ত্রৈমাসিক থেকে বাস্তব-সময়ের ডেটা বা ধুলোযুক্ত প্রিন্টআউটগুলি দেখায় কিনা তার সাথে সম্পর্কিত প্রেসের সংখ্যা মূল্যায়ন করা উচিত। বর্গাকার ফুটেজ একা মানে সামান্য, কিন্তু সরঞ্জামের ঘনত্ব, সংগঠিত উপাদান প্রবাহ এবং দৃশ্যমান 5S শৃঙ্খলার সাথে যুক্ত বর্গ ফুটেজ আপনাকে বলে যে স্থানটি কতটা দক্ষতার সাথে অংশগুলি তৈরি করে।
অপারেশনের বছরগুলি বেঁচে থাকার এবং সঞ্চিত প্রক্রিয়া জ্ঞান নির্দেশ করে, তবে শুধুমাত্র যদি পুনর্বিনিয়োগের প্রমাণের সাথে মিলিত হয়। একটি 30-বছরের-কারখানা যেটি টুলরুমে CNC ওয়্যার EDM ছাড়াই 30-বছরের পুরানো প্রেস চালায় সেটি একই রকম নয় যেটি ক্রমাগত আধুনিক হয়েছে।
সমানভাবে গুরুত্বপূর্ণ হল জেনে রাখা কি আপনাকে দূরে সরিয়ে দিতে হবে। এগুলি হল লাল পতাকা যা নির্দেশ করে যে একটি স্ট্যাম্পিং ডাই সরবরাহকারী নির্ভরযোগ্যভাবে পাইকারি উত্পাদন সমর্থন করতে পারে না:
- সার্টিফিকেশন দাবি করে যে অপ্রচলিত ISO/TS 16949 মান উল্লেখ করে, যা 2016 সালে প্রতিস্থাপিত হয়েছিল এবং আর বৈধ নয়
- পূর্বের প্রোগ্রাম থেকে নমুনা PPAP ডকুমেন্টেশন প্রদান করতে অক্ষমতা বা অনিচ্ছা
- প্রোডাকশন অপারেটরদের কাছে পরিদর্শনের দায়িত্ব অর্পণ করে কোনো ডেডিকেটেড মানের ইঞ্জিনিয়ার নেই
- আউটসোর্সড টুলিং ডিজাইন এবং ডাই রক্ষণাবেক্ষণ, যা লিড টাইম রিস্ক যোগ করে এবং টুল পারফরম্যান্সের জন্য দায়বদ্ধতা হ্রাস করে
- মৃত জীবন প্রত্যাশা, রক্ষণাবেক্ষণের ব্যবধান, বা ধারালো করার মধ্যে স্ট্রোকের সংখ্যা সম্পর্কে অস্পষ্ট উত্তর
- ডাইমেনশনাল ভেরিফিকেশনের জন্য সাইটে-কোনো CMM বা অপটিক্যাল পরিমাপের সরঞ্জাম নেই৷
- শংসাপত্রের সুযোগ যা স্পষ্টভাবে ধাতব স্ট্যাম্পিংয়ের উল্লেখ করে না বা উত্পাদন সুবিধার চেয়ে আলাদা শারীরিক ঠিকানা দেখায়
- গ্রাহক নিরীক্ষার প্রতিরোধ বা জেদ যে শুধুমাত্র সার্টিফিকেশন সাইট পরিদর্শনের প্রয়োজনীয়তা দূর করে
- ইনকামিং উপাদান যাচাইকরণের জন্য কোনও নথিভুক্ত প্রক্রিয়া নেই, সম্পূর্ণরূপে স্বাধীন চেক ছাড়াই মিল সার্টিফিকেশনের উপর নির্ভর করে
একজন দক্ষ পাইকারি অংশীদার এই প্রশ্নগুলিকে স্বাগত জানায় কারণ তাদের সিস্টেম ইতিমধ্যেই উত্তর তৈরি করে। প্রতিরোধ বা অস্পষ্ট প্রতিক্রিয়া নিজেই ডায়গনিস্টিক হয়. যে কারখানাটি স্পষ্টভাবে তার SPC পদ্ধতিটি প্রকাশ করতে পারে না বা অনুরোধে একটি রক্ষণাবেক্ষণ লগ তৈরি করতে পারে না আপনি যখন দেখছেন না তখন এটি কীভাবে কাজ করে সে সম্পর্কে আপনাকে গুরুত্বপূর্ণ কিছু বলছে।
মূল্যায়নের মানদণ্ড, যাইহোক, আপনার অংশগুলি কোন শিল্পে পরিবেশন করা হয় তার উপর নির্ভর করে। একটি HVAC ইউনিটের জন্য নির্ধারিত একটি বন্ধনীটি একটি ইমপ্লান্টযোগ্য মেডিকেল ডিভাইসের দিকে পরিচালিত একটি সংযোগকারীর চেয়ে ভিন্ন ডকুমেন্টেশন, সহনশীলতা এবং ট্রেসেবিলিটির চাহিদার সম্মুখীন হয় এবং আপনার সরবরাহকারী যাচাইকরণ প্রক্রিয়াকে সেই পার্থক্যগুলি প্রতিফলিত করতে হবে।
শিল্প অ্যাপ্লিকেশন এবং স্পেসিফিকেশন পার্থক্য
একটি সহনশীলতা যা একটি শিল্পকে সন্তুষ্ট করে তা অন্য একটি অংশকে অযোগ্য করতে পারে। একই প্রগতিশীল ডাই স্ট্যাম্পিং ফ্যাক্টরি এয়ার হ্যান্ডলিং ইউনিটের জন্য বন্ধনী তৈরি করতে পারে এবং অস্ত্রোপচারের যন্ত্রের জন্য যোগাযোগের স্প্রিংস তৈরি করতে পারে, কিন্তু ডকুমেন্টেশন প্যাকেজ, পরিদর্শন ফ্রিকোয়েন্সি, এবং এই দুটি অর্ডারের পিছনে উপাদান সনাক্তকরণের প্রয়োজনীয়তাগুলি একই রকম দেখায় না। ক্রেতারা যারা তাদের সমস্ত স্ট্যাম্পযুক্ত উপাদান জুড়ে একটি একক স্পেসিফিকেশন টেমপ্লেট প্রয়োগ করে হয় তার বেশি-নির্দিষ্ট করে (তাদের প্রয়োজন নেই এমন নির্ভুলতার জন্য অর্থ প্রদান করা) অথবা -নির্দিষ্ট করে (নিম্নপ্রবাহে সম্মতি ঝুঁকি তৈরি করা)।
আপনার অংশগুলি কোথায় শেষ হবে তা জেনে আপনার সরবরাহকারীর কাছ থেকে আপনার কী দাবি করা উচিত তা নির্ধারণ করে। সবচেয়ে প্রগতিশীল ডাই স্ট্যাম্পযুক্ত উপাদানগুলি ব্যবহার করে এমন সেক্টরগুলিতে প্রয়োজনীয়তাগুলি কীভাবে আলাদা হয় তা এখানে রয়েছে।
স্বয়ংচালিত এবং HVAC অ্যাপ্লিকেশন
স্বয়ংচালিত উপাদান প্রগতিশীল স্ট্যাম্পিং পাইকারি প্রগতিশীল ডাই অপারেশনের জন্য বৃহত্তম একক বাজারের প্রতিনিধিত্ব করে। স্ট্রাকচারাল ব্র্যাকেট, সিট ফ্রেমের উপাদান, বৈদ্যুতিক সংযোগকারী, সেন্সর হাউজিং, বাসবার এবং আন্ডারবডি ক্লিপগুলি নিয়ে চিন্তা করুন। এই অংশগুলি সাধারণ বৈশিষ্ট্যগুলি ভাগ করে: মাঝারি জটিলতা, আঁটসাঁট কিন্তু অর্জনযোগ্য সহনশীলতা, এবং প্রচুর বার্ষিক ভলিউম যা বহু-বছরের প্রোগ্রাম জুড়ে চলা ডেডিকেটেড অটোমোটিভ ডাইকে সমর্থন করে৷
স্বয়ংচালিত স্ট্যাম্পিংয়ের জন্য সহনশীলতার প্রত্যাশাগুলি সাধারণত +/-0.05 থেকে +/-0.10 মিমি পরিসরে গুরুত্বপূর্ণ মাত্রায় পড়ে, নিরাপত্তা-গুরুত্বপূর্ণ হিসাবে শ্রেণীবদ্ধ যেকোনো বৈশিষ্ট্যের জন্য Cpk 1.67 বা তার বেশি প্রয়োজন। সেই Cpk প্রয়োজনীয়তা ঐচ্ছিক নয়। এর অর্থ হল প্রক্রিয়াটিকে কেন্দ্রীভূত এবং যথেষ্ট সক্ষম হতে হবে যাতে প্রতি মিলিয়ন সুযোগে 3.4-এর কম ত্রুটি স্পেসিফিকেশনের বাইরে পড়ে। স্বয়ংচালিত OEM এবং টিয়ার 1 সরবরাহকারীদের পরিবেশনকারী কারখানাগুলিকে PPAP প্যাকেজের অংশ হিসাবে জমা দেওয়া প্রাথমিক প্রক্রিয়া অধ্যয়নের মাধ্যমে এই ক্ষমতা প্রদর্শন করতে হবে।
IATF 16949 সার্টিফিকেশন কার্যকরভাবে এই সেক্টরের জন্য বাধ্যতামূলক। এটি টুল তৈরির আগে APQP পরিকল্পনা, প্রতিটি উত্পাদন প্রক্রিয়ার জন্য PFMEA, রান চলাকালীন গুরুত্বপূর্ণ মাত্রার উপর SPC পর্যবেক্ষণ এবং প্রথম চালানের আগে আনুষ্ঠানিক PPAP জমা দেওয়ার জন্য প্রয়োগ করে। একটি সাধারণ প্রগতিশীল ডাই স্ট্যাম্পিং PPAP টুল কিক থেকে অনুমোদিত অংশ জমা দেওয়ার পরোয়ানা থেকে 8 থেকে 12 সপ্তাহ সময় নেয়। যদি আপনার সরবরাহকারী আপনাকে এই মূল সরঞ্জামগুলির মধ্য দিয়ে সাবলীলভাবে চলতে না পারে, তাহলে তাদের উদ্ধৃতি যাই হোক না কেন তারা স্বয়ংচালিত কাজের জন্য প্রস্তুত নয়।
HVAC প্রগতিশীল ধাতু স্ট্যাম্পিং প্রক্রিয়া ক্ষমতার পরিপ্রেক্ষিতে মোটরগাড়ির সাথে উল্লেখযোগ্যভাবে ওভারল্যাপ করে কিন্তু ডকুমেন্টেশনের তীব্রতায় ভিন্ন হয়ে যায়। বন্ধনী, মাউন্টিং প্লেট, ফ্যান মোটর হাউজিং, হিট এক্সচেঞ্জার ফিনস এবং ডাক্টওয়ার্ক সংযোগকারীগুলি হল সাধারণ HVAC প্রগতিশীল স্ট্যাম্পিং অ্যাপ্লিকেশন। ভলিউম বেশি চলে, উপাদানগুলি কার্বন ইস্পাত এবং অ্যালুমিনিয়ামের দিকে ঝোঁক, এবং সহনশীলতা সাধারণত আরও শিথিল হয়, প্রায়ই +/-0.10 থেকে +/{10}}0.25 মিমি অ-গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য। ISO 9001 সার্টিফিকেশন সাধারণত এখানে IATF 16949-এর পরিবর্তে যথেষ্ট, যদিও কিছু বড় HVAC OEM গ্যাস ভালভ হাউজিংয়ের মতো নিরাপত্তা-সম্পর্কিত উপাদানগুলির জন্য স্বয়ংচালিত-শৈলীর গুণমানের প্রয়োজনীয়তাগুলি গ্রহণ করছে।
উভয় সেক্টর জুড়ে ক্রেতাদের জন্য ব্যবহারিক পার্থক্য: স্বয়ংচালিত প্রোগ্রামগুলি প্রতিটি চালানের সাথে আগে থেকে ভারী ডকুমেন্টেশন এবং চলমান SPC রিপোর্টিং দাবি করে। HVAC প্রোগ্রামগুলি সাধারণত সম্পূর্ণ PPAP কঠোরতার প্রয়োজন ছাড়াই পরিদর্শন প্রতিবেদন এবং উপাদান সার্টিফিকেশন গ্রহণ করে। HVAC যন্ত্রাংশের জন্য স্বয়ংচালিত-স্তরের ডকুমেন্টেশন নির্দিষ্ট করলে মান যোগ না করেই খরচ যোগ হয়। স্বয়ংচালিত অংশগুলির জন্য HVAC-স্তরের ডকুমেন্টেশন নির্দিষ্ট করা অডিট ব্যর্থতা এবং সম্ভাব্য লাইন শাটডাউন তৈরি করে।
ইলেকট্রনিক্স এবং মেডিকেল ডিভাইসের প্রয়োজনীয়তা
ইলেকট্রনিক্স স্ট্যাম্পিং কথোপকথনকে কাঠামোগত শক্তি থেকে মাত্রিক নির্ভুলতা এবং উপাদান পরিবাহিতাতে স্থানান্তরিত করে। টার্মিনাল, শিল্ডিং ক্যান, কানেক্টর হাউজিং, লিড ফ্রেম এবং ইএমআই গ্যাসকেট +/-0.025 থেকে +/-0.05 মিমি পরিসরে সহনশীলতা দাবি করে। অংশগুলি ছোট, পাতলা (প্রায়শই 0.1 থেকে 0.5 মিমি উপাদানের পুরুত্ব) এবং প্রায়শই তাদের বৈদ্যুতিক বৈশিষ্ট্যগুলির জন্য বিশেষভাবে বেছে নেওয়া তামার মিশ্রণ থেকে তৈরি। ফসফর ব্রোঞ্জ যোগাযোগ উপাদানগুলির জন্য বসন্ত বৈশিষ্ট্য প্রদান করে। বেরিলিয়াম তামা উচ্চ-চক্রের অ্যাপ্লিকেশনগুলিতে ক্লান্তি প্রতিরোধের সরবরাহ করে। ব্রাস সাধারণ টার্মিনালের জন্য কাজ করে।
ইলেকট্রনিক্স স্ট্যাম্পিংয়ের জন্য গুণমান ডকুমেন্টেশন গ্রাহক দ্বারা পরিবর্তিত হয়। ভোক্তা ইলেকট্রনিক্স ক্রেতারা মানমাত্রিক প্রতিবেদন সহ ISO 9001 গ্রহণ করতে পারে। টেলিযোগাযোগ এবং প্রতিরক্ষা ইলেকট্রনিক্স প্রায়শই স্বয়ংচালিত কঠোরতার কাছাকাছি ঠেলে দেয়, যার জন্য কন্টাক্ট স্পেসিং এবং স্প্রিং ফোর্স বৈশিষ্ট্যের মতো গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির উপর নিয়ন্ত্রণ পরিকল্পনা এবং এসপিসি ডেটার প্রয়োজন হয়।
মেডিকেল প্রগতিশীল স্ট্যাম্পিং যে কোনো সেক্টরের সর্বোচ্চ ডকুমেন্টেশন বোঝার পরিচয় দেয়।ISO 13485মেডিক্যাল ডিভাইসের উপাদানগুলির জন্য গুণমান পরিচালন ব্যবস্থা পরিচালনা করে এবং প্রস্তুতকারকদের কাঁচামাল লট থেকে চূড়ান্ত বিতরণ পর্যন্ত প্রতিটি উত্পাদন ধাপের মাধ্যমে সম্পূর্ণ ট্রেসেবিলিটি বজায় রাখতে হবে। এর মানে আপনার স্ট্যাম্পিং সরবরাহকারীকে অবশ্যই ট্র্যাক করতে হবে কোন নির্দিষ্ট কয়েলটি কোন ব্যাচের যন্ত্রাংশ তৈরি করেছে, কোন প্রেসে, কোনটি ডাই ব্যবহার করে, কার দ্বারা পরিদর্শন করা হয়েছে এবং কী পরিমাপের ফলাফল রয়েছে।
উপাদান সীমাবদ্ধতা যথেষ্ট আঁটসাঁট. অস্ত্রোপচারের যন্ত্র এবং ইমপ্লান্টযোগ্য ডিভাইসের উপাদানগুলির জন্য জৈব সামঞ্জস্যপূর্ণ মিশ্রণের প্রয়োজন হয়, সাধারণত 316L বা 17-4 PH স্টেইনলেস স্টীল, সম্পূর্ণ উপাদানের সার্টিফিকেশন মিলের কাছে পাওয়া যায়। এফডিএ'র ইউনিক ডিভাইস আইডেন্টিফিকেশন সিস্টেম এবং ইইউ মেডিকেল ডিভাইস রেগুলেশন আরও ট্রেসেবিলিটি ম্যান্ডেট যোগ করে যা উপাদান সরবরাহকারীদের কাছে প্রবাহিত হয়। মেডিকেল গ্রাহকদের পরিবেশনকারী একটি প্রগতিশীল ডাই কারখানাকে অবশ্যই ডিজাইনের ইতিহাস ফাইল, বৈধ প্রক্রিয়া এবং CAPA সিস্টেমগুলি বজায় রাখতে হবে যা নিয়ন্ত্রক যাচাই-বাছাই পূরণ করে।
মেডিকেল স্ট্যাম্পিংয়ের সহনশীলতা প্রয়োগের ভিত্তিতে ব্যাপকভাবে পরিবর্তিত হয়। অস্ত্রোপচারের যন্ত্রের উপাদানগুলির প্রয়োজন হতে পারে +/-0.01 থেকে +/-0.025 মিমি ক্রিটিক্যাল ইন্টারফেসে, সূক্ষ্ম ফাঁকা অঞ্চলের কাছে। ডায়াগনস্টিক যন্ত্রপাতি হাউজিং +/-0.05 মিমি সহ্য করতে পারে। অন্যান্য সেক্টর থেকে মূল পার্থক্য শুধুমাত্র সহনশীলতা ব্যান্ড নিজেই নয় কিন্তু ডকুমেন্টেশন প্রমাণ করার প্রক্রিয়ার ক্ষমতা: বৈধ পরিমাপ সিস্টেম, নথিভুক্ত সক্ষমতা অধ্যয়ন, এবং ডিভাইসের সমগ্র বাজার জীবনের জন্য রক্ষিত লট-লেভেল পরিদর্শন রেকর্ড।
| শিল্প খাত | সাধারণ সহনশীলতা পরিসীমা | প্রয়োজনীয় সার্টিফিকেশন | সাধারণ উপকরণ | ভলিউম বৈশিষ্ট্য |
|---|---|---|---|---|
| মোটরগাড়ি | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (বাধ্যতামূলক) | কার্বন ইস্পাত, উচ্চ-শক্তির ইস্পাত, সংযোগকারীর জন্য তামার মিশ্রণ | 100K থেকে বহু-মিলিয়ন বার্ষিক; বহু-বছরের প্রোগ্রাম |
| এইচভিএসি | +/-0.10 থেকে +/-0.25 মিমি | ISO 9001 (স্ট্যান্ডার্ড); IATF 16949 (নিরাপত্তা অংশগুলির জন্য উদীয়মান) | কার্বন ইস্পাত, অ্যালুমিনিয়াম, গ্যালভানাইজড ইস্পাত | বার্ষিক 50K থেকে 500K+; ঋতু চাহিদা চক্র |
| ইলেকট্রনিক্স | +/-0.025 থেকে +/-0.05 মিমি | ISO 9001; গ্রাহকের-নির্দিষ্ট প্রয়োজনীয়তা পরিবর্তিত হয় | তামা, পিতল, ফসফর ব্রোঞ্জ, বেরিলিয়াম তামা | 100K থেকে লক্ষ লক্ষ; সংক্ষিপ্ত পণ্য জীবনচক্র |
| মেডিকেল ডিভাইস | +/-0.01 থেকে +/-0.05 মিমি | ISO 13485 (বাধ্যতামূলক); FDA/EU MDR সম্মতি | 316L স্টেইনলেস, 17-4 PH, টাইটানিয়াম, বায়োকম্প্যাটিবল অ্যালয় | 10K থেকে 500K; দীর্ঘ যোগ্যতা চক্র |
উপরের টেবিলটি একটি প্যাটার্ন হাইলাইট করে যা সোর্সিং সিদ্ধান্তের জন্য গুরুত্বপূর্ণ: আপনি যখন HVAC থেকে চিকিৎসার দিকে যান, সহনশীলতা ব্যান্ডগুলি শক্ত হয়, ডকুমেন্টেশনের বোঝা বৃদ্ধি পায় এবং যোগ্যতার সময়সীমা দীর্ঘ হয়। একটি কারখানা যা উচ্চ-ভলিউম HVAC বন্ধনীতে উৎকৃষ্ট হয় তা স্বয়ংক্রিয়ভাবে মেডিকেল প্রগতিশীল স্ট্যাম্পিংয়ের জন্য সজ্জিত নয়। বিপরীতটিও সত্য: পণ্যের HVAC যন্ত্রাংশের জন্য মেডিকেল-গ্রেড ডকুমেন্টেশন রেট প্রদান করা ফলাফলের উন্নতি ছাড়াই বাজেট নষ্ট করে।
সেক্টর জুড়ে স্ট্যাম্পযুক্ত উপাদানগুলির একটি মিশ্র পোর্টফোলিও পরিচালনা করা ক্রেতাদের জন্য, সবচেয়ে কার্যকর পদ্ধতি হল প্রতিটি অংশকে এমন একটি সরবরাহকারীর সাথে মেলানো যার শংসাপত্রের সুযোগ, পরিমাপ ক্ষমতা, এবং ডকুমেন্টেশন সিস্টেমগুলি সেই নির্দিষ্ট শেষ{0}} ব্যবহারের প্রয়োজনীয়তার সাথে সারিবদ্ধ। মূল্যায়নের সময় সঠিক প্রশ্ন জিজ্ঞাসা করা, তারপর সেই উত্তরগুলিকে এখানে -উল্লেখিত সেক্টরের নির্দিষ্ট চাহিদাগুলির সাথে যুক্ত করা, প্রকৌশল এবং কমপ্লায়েন্সের ফাঁকগুলি উভয়ই প্রতিরোধ করে৷
স্পেসিফিকেশন প্রান্তিককরণ, তবে, অংশটি যা হওয়া দরকার তা কেবল কভার করে। এটি ডাই ছেড়ে যাওয়ার পরে কি হবে, প্লেটিং এর মাধ্যমে বুর অপসারণ থেকে চূড়ান্ত সমাবেশ পর্যন্ত, নির্ধারণ করে যে অংশটি আসলে আপনার উত্পাদন লাইনের জন্য আপনার প্রান্তে অতিরিক্ত পরিচালনা ছাড়াই প্রস্তুত কিনা।
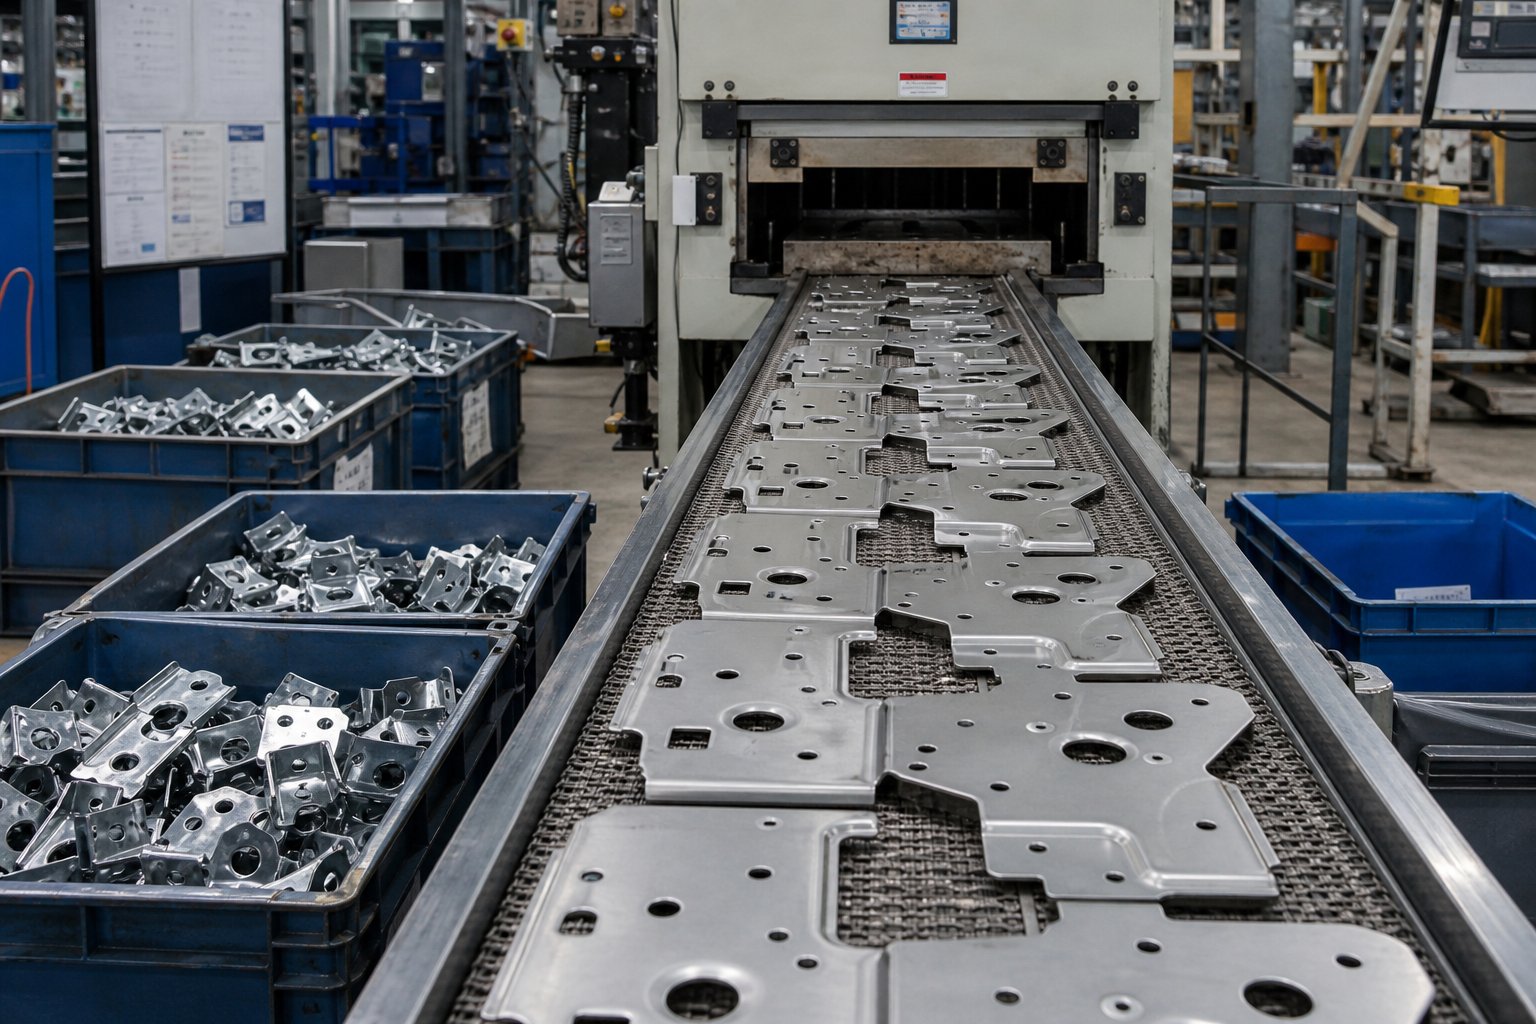
পাইকারি উৎপাদনে গুণমান নিয়ন্ত্রণ এবং সেকেন্ডারি অপারেশন
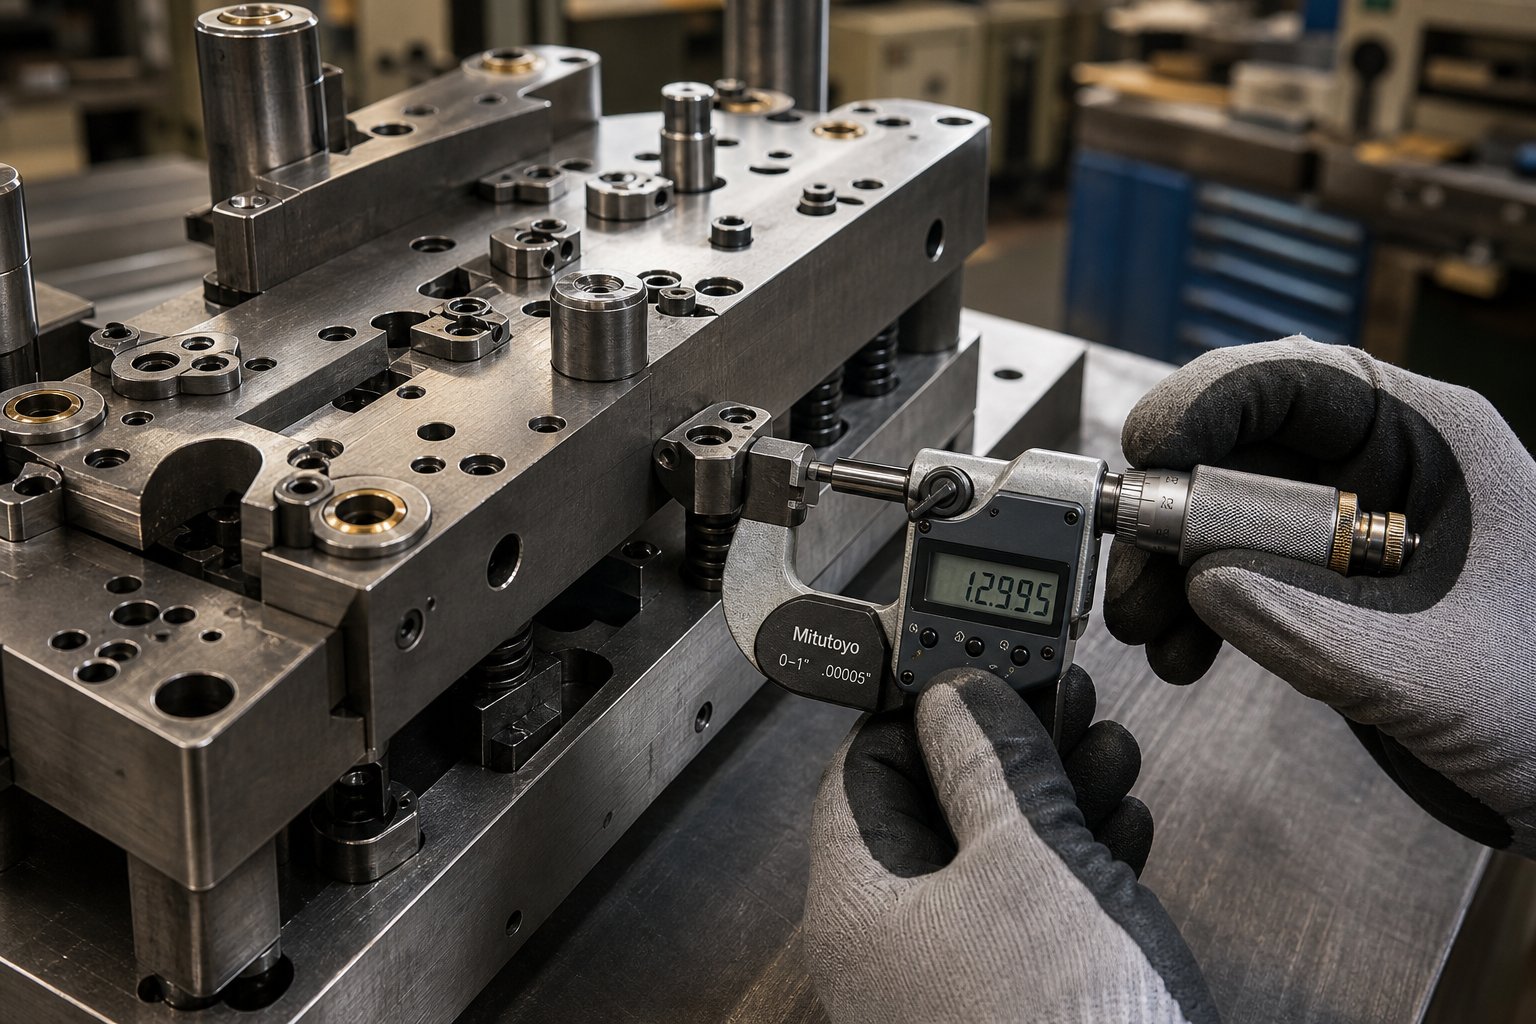
একটি স্ট্যাম্পযুক্ত অংশ যা প্রথম অংশে সঠিকভাবে পরিমাপ করে তা নিশ্চিত করে না যে মিলিয়নতম অংশটি অভিন্ন হবে। দীর্ঘ উত্পাদন প্রচারাভিযানগুলি এমন ভেরিয়েবলগুলিকে উপস্থাপন করে যা ছোট রানের মুখোমুখি হয় না: ক্রমান্বয়ে পাঞ্চ পরিধান যা প্রতি হাজার স্ট্রোকে মাইক্রন দ্বারা গর্তের ব্যাস পরিবর্তন করে, লুব্রিকেন্ট ভাঙ্গন যা গঠনের স্টেশনগুলিতে গ্যালিং সৃষ্টি করে, কয়েল-থেকে-কুণ্ডলী উপাদানের ভিন্নতা যা স্প্রিংব্যাক আচরণকে সূক্ষ্মভাবে পরিবর্তন করে। প্রগতিশীল নির্ভুল ধাতু স্ট্যাম্পিংগুলি পর্যবেক্ষণ ব্যবস্থার দাবি করে যা এই ড্রিফ্টগুলিকে স্ক্র্যাপ তৈরি করার আগে ধরতে পারে, পরে নয়।
অনেক সংগ্রহকারী দল একইভাবে উপেক্ষা করে যে অংশটি মারা যাওয়ার পরে যা ঘটে। তৃতীয় পক্ষের কাছে আউটসোর্স করার সময় প্লেটিং, হিট ট্রিটিং, ডিবারিং এবং সাব{1}} অ্যাসেম্বলি ধাপগুলি সময় বাড়ানোর জন্য দিন বা সপ্তাহ যোগ করতে পারে। একটি পাইকারি কারখানা যা এই কাজগুলিকে এক ছাদের নীচে পরিচালনা করে টাইমলাইন সংকুচিত করে এবং কিছু ভুল হয়ে গেলে বিক্রেতাদের মধ্যে আঙুলের ইশারা -কে সরিয়ে দেয়৷
প্রথম প্রবন্ধ থেকে ব্যাপক উৎপাদন পর্যন্ত গুণমান পর্যবেক্ষণ
পাইকারি স্কেলে গুণমান একটি চূড়ান্ত পরিদর্শন গেট নয়। এটি একটি ক্রমাগত ফিডব্যাক লুপ যা প্রথম নিবন্ধ থেকে শুরু হয় এবং পাঠানো শেষ অংশের মাধ্যমে নিরবচ্ছিন্নভাবে চলে। এখানে কিভাবে সক্ষম প্রগতিশীল স্ট্যাম্পিং এবং ফ্যাব্রিকেশন অপারেশন গঠন যে লুপ.
প্রথম-নিবন্ধ পরিদর্শন (FAI)ভিত্তিরেখা স্থাপন করে। একটি সম্পূর্ণ উত্পাদন চালানো শুরু হওয়ার আগে, কারখানাটি একটি ছোট ব্যাচ তৈরি করে, সাধারণত 30 থেকে 50 টুকরা, নিয়ন্ত্রণ পরিকল্পনার বিরুদ্ধে প্রতিটি গুরুত্বপূর্ণ মাত্রা পরিমাপ করে এবং ফলাফলগুলি নথিভুক্ত করে। এই ডেটা সেট নিশ্চিত করে যে ডাই, প্রেস, উপাদান এবং সেটআপ পরামিতিগুলি একত্রে স্পেসিফিকেশনের মধ্যে অংশ তৈরি করে। যেকোন মাত্রিক সমস্যা এই পর্যায়ে সংশোধন করা হয়, যেখানে সামঞ্জস্যের খরচ ন্যূনতম।
পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC)তারপর ভর উৎপাদন সময় গ্রহণ করে. প্রতি মিনিটে 400 স্ট্রোকে অসম্ভব, প্রতিটি অংশ পরিদর্শন করার পরিবর্তে, অপারেটরগুলি সংজ্ঞায়িত বিরতিতে নমুনা এবং নিয়ন্ত্রণ চার্টে প্লট পরিমাপ করে। এই চার্টগুলি গড় মান এবং সময়ের সাথে সমালোচনামূলক মাত্রার বিস্তার উভয়ই ট্র্যাক করে। SPC-এর শক্তি প্যাটার্ন স্বীকৃতির মধ্যে রয়েছে: গর্ত ব্যাসের একটি ধীরে ধীরে ঊর্ধ্বমুখী প্রবণতা প্রকৃতপক্ষে সহনশীলতার বাইরে পড়ে যাওয়ার আগে পাঞ্চ পরিধানের সংকেত দেয়। একটি কুণ্ডলী পরিবর্তনের পরে বাঁক কোণে আকস্মিক পরিবর্তনের ফলে ক্ষতিপূরণের প্রয়োজন উপাদানের বৈচিত্র্য দেখা দেয়।প্রগতিশীল মুদ্রাঙ্কন শক্তি নিরীক্ষণ গবেষণানিশ্চিত করে যে স্ট্যাম্পিং ফোর্স এবং আংশিক জ্যামিতির মধ্যে সম্পর্ক সরাসরি এবং পরিমাপযোগ্য, বাস্তব-টাইম ফোর্স ডেটাকে মাত্রিক সামঞ্জস্যের জন্য একটি নির্ভরযোগ্য প্রক্সি তৈরি করে৷
বাস্তব-প্রক্রিয়া পর্যবেক্ষণম্যানুয়াল স্যাম্পলিং এর বাইরে আরেকটি স্তর যোগ করে। আধুনিক প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবাগুলি লোড সেন্সরগুলিকে প্রেস কলামগুলিতে একীভূত করে যা প্রতিটি একক স্ট্রোকে স্ট্যাম্পিং বল পরিমাপ করে। যখন জোর স্বাক্ষরগুলি প্রতিষ্ঠিত বেসলাইন থেকে বিচ্যুত হয়, তখন সিস্টেমটি অসঙ্গতিকে ফ্ল্যাগ করে। টননেজের একটি স্পাইক একটি ভুল খাওয়ার ইঙ্গিত দিতে পারে, যেখানে স্ট্রিপটি সঠিক পিচকে অগ্রসর করেনি এবং ডাইটি দ্বিগুণ পুরুত্বের মধ্য দিয়ে পাঞ্চ করার চেষ্টা করছে। হাজার হাজার চক্র সংকেত জুড়ে একটি ধীরে ধীরে বল বৃদ্ধি কাটিং গতিবিদ্যা পরিবর্তন পরিধান. এই সেন্সর চালিত সিস্টেমগুলি-শিল্প যাকে স্বায়ত্তশাসিত গুণমান পর্যবেক্ষণ বলে তা সক্ষম করে: ত্রুটিপূর্ণ অংশগুলি জমা হওয়ার আগে প্রেস নিজেই অপারেটরদের সমস্যা সম্পর্কে সতর্ক করে।
ডাই পরিধান ট্র্যাকিং বিশেষ মনোযোগের দাবি রাখে কারণ এটি দীর্ঘ-চালিত উৎপাদনে মাত্রিক প্রবাহের একক বৃহত্তম উৎস। কাটিং প্রান্তগুলি ক্রমান্বয়ে নিস্তেজ হয়ে যায়, এবং তারা যেমন করে, বুরের উচ্চতা বৃদ্ধি পায়, গর্তের ব্যাস কিছুটা খোলা হয় এবং শিয়ার পৃষ্ঠগুলি আরও রুক্ষ হয়ে ওঠে। পাইকারি কারখানাগুলি ক্যালেন্ডার সময়ের পরিবর্তে স্ট্রোক গণনার উপর ভিত্তি করে নির্ধারিত রক্ষণাবেক্ষণ বিরতির মাধ্যমে এটি পরিচালনা করে। একটি সাধারণ রক্ষণাবেক্ষণ ট্রিগার হতে পারে প্রতি 200,000 থেকে 500,000 স্ট্রোক উপাদানের কঠোরতা এবং ডাই নির্মাণের উপর নির্ভর করে। রক্ষণাবেক্ষণ ইভেন্টগুলির মধ্যে, SPC ডেটা নিশ্চিত করে যে ডাইটি গ্রহণযোগ্য পরিধানের সীমার মধ্যে রয়েছে কিনা।
Burring বিশেষভাবে তার নিজস্ব নিয়ন্ত্রণ প্রোটোকল ওয়ারেন্টি. উচ্চ-ভলিউম উত্পাদন ছোট সমস্যাগুলিকে প্রসারিত করে: প্রথম শিফটে 0.05 মিমি পরিমাপ করা একটি বুর তৃতীয় শিফটে 0.15 মিমি পর্যন্ত বৃদ্ধি পেতে পারে কারণ পাঞ্চ প্রান্তগুলি হ্রাস পায়। কন্ট্রোল প্ল্যানগুলি প্রতিটি বৈশিষ্ট্যের জন্য সর্বাধিক অনুমোদিত burr উচ্চতা সংজ্ঞায়িত করে, এবং ডাই এর রক্ষণাবেক্ষণের ব্যবধানের কাছাকাছি আসার সাথে সাথে পরিদর্শনের ফ্রিকোয়েন্সি বৃদ্ধি পায়। বৈদ্যুতিক বা মেডিকেল অ্যাপ্লিকেশনের জন্য নির্ধারিত প্রগতিশীল নির্ভুলতা ধাতব স্ট্যাম্পিংয়ের জন্য, বুর উচ্চতা সীমা 0.05 মিমি হিসাবে আঁট হতে পারে, আরও আক্রমণাত্মক পর্যবেক্ষণ এবং ছোট ধারালো চক্রের প্রয়োজন।
মিসফিড সনাক্তকরণ নিরীক্ষণের ছবি আউট বৃত্তাকার. যখন স্ট্রিপটি সঠিকভাবে অগ্রসর হতে ব্যর্থ হয়, ডাইটি ভুল অবস্থানে বৈশিষ্ট্যগুলিকে পাঞ্চ করে, স্ক্র্যাপ তৈরি করে এবং সম্ভাব্য ক্ষতিকারক টুলিং। সেন্সর সিস্টেমগুলি প্রত্যাশিত মানের বিপরীতে পাইলট পিন এনগেজমেন্ট ফোর্স বা স্ট্রিপ পজিশনের তুলনা করে একটি একক স্ট্রোকের মধ্যে ভুল ফিড শনাক্ত করে, পরবর্তী চক্র সমস্যাটিকে জটিল করার আগে প্রেস বন্ধ করে দেয়। প্রতি মিনিটে 600 স্ট্রোকে, একটি-সেকেন্ড শনাক্তকরণ বিলম্বের অর্থ একটির পরিবর্তে 10টি ক্ষতিগ্রস্ত অংশ হতে পারে।
সেকেন্ডারি অপারেশন এবং ইন-হাউস ইন্টিগ্রেশন
একটি স্ট্যাম্পযুক্ত অংশ খুব কমই একটি সমাপ্ত অংশ। বেশিরভাগ উপাদানগুলি সমাবেশের জন্য প্রস্তুত হওয়ার আগে অন্তত একটি পোস্ট-স্ট্যাম্পিং অপারেশন প্রয়োজন৷ যখন সেই ক্রিয়াকলাপগুলি প্রেসের মতো একই ছাদের নীচে ঘটে, তখন আপনি কম লিড টাইম, সহজ লজিস্টিক এবং পরিষ্কার জবাবদিহিতা লাভ করেন। যখন সেগুলি আউটসোর্স করা হয়, আপনি সময় নির্ধারণের অনিশ্চয়তা এবং অতিরিক্ত শিপিং চক্র লাভ করেন।
এখানে সবচেয়ে সাধারণ সেকেন্ডারি অপারেশন এবং কেন ইন্টিগ্রেশন গুরুত্বপূর্ণ:
Deburring এবং পৃষ্ঠ সমাপ্তি- প্রায় সমস্ত স্ট্যাম্পযুক্ত অংশ কাটার কাজ থেকে কিছু বর বহন করে। টাম্বল ডিবারিং, ভাইব্রেটরি ফিনিশিং বা বেল্ট স্যান্ডিং তীক্ষ্ণ প্রান্তগুলি সরিয়ে দেয় এবং আবরণের জন্য পৃষ্ঠকে প্রস্তুত করে। বাড়িতে -হ্যান্ডেল করা হলে, কয়েক ঘণ্টার মধ্যে যন্ত্রাংশ প্রেস থেকে ডিবারিং-এ চলে যায়। আউটসোর্সিং ন্যূনতমভাবে 3 থেকে 7 দিনের পরিবহন এবং সারিবদ্ধ সময় যোগ করে।
প্রলেপ এবং লেপ- দস্তার প্রলেপ, নিকেল প্রলেপ, টিনের প্রলেপ, পাউডার আবরণ, এবং ই- আবরণ সমস্ত স্ট্যাম্পযুক্ত অংশগুলিকে ক্ষয় থেকে রক্ষা করে বা পৃষ্ঠের নির্দিষ্ট বৈশিষ্ট্য প্রদান করে। ইন হাউস আবরণ ক্ষমতা সহ একটি সমন্বিত টার্নকি অপারেশন স্ট্যাম্পড পার্ট প্রোগ্রামে লিড টাইম পরিবর্তনশীলতার সবচেয়ে সাধারণ উৎসকে দূর করে। বাহ্যিক প্লেটিং বিক্রেতারা তাদের নিজস্ব সময়সূচীতে কাজ করে, একাধিক গ্রাহকদের থেকে একত্রে ব্যাচ পার্টস, এবং হ্যান্ডলিং প্রবর্তন করে যা সূক্ষ্ম বৈশিষ্ট্যগুলিকে ক্ষতিগ্রস্ত করতে পারে। ইন-হাউস প্লেটিং স্ট্যাম্পিং ফ্যাক্টরিকে র্যাক ডিজাইন, বাথ কেমিস্ট্রি, এবং প্রসেস সিকোয়েন্সের উপর সরাসরি নিয়ন্ত্রণ দেয়।
তাপ চিকিত্সা- কার্বন ইস্পাত অংশগুলির জন্য নির্দিষ্ট কঠোরতা পরিসরের প্রয়োজন, স্প্রিং টেম্পার উপাদানগুলির জন্য স্ট্রেস রিলিফ প্রয়োজন, বা স্টেইনলেস স্টিলের যন্ত্রাংশগুলির জন্য প্যাসিভেশন প্রয়োজন সমস্ত সাইটের তাপ প্রসেসিং থেকে- উপকৃত হয়৷ তাপ চিকিত্সা মাত্রিক স্থিতিশীলতা মধ্যে লক গঠন এবং নমন অপারেশন থেকে অবশিষ্ট চাপ অপসারণ. যখন আউটসোর্স করা হয়, তখন অংশগুলি হিট ট্রিটারে যায়, সারিতে বসে, সম্পর্কহীন কাজের পাশাপাশি ব্যাচ ফার্নেসগুলিতে প্রক্রিয়া করা হয় এবং কয়েকদিন পরে ফিরে আসে। হিট ট্রিটমেন্টের পরে ডাইমেনশনাল চেকগুলি অবশ্যই পুনরাবৃত্তি করতে হবে কারণ থার্মাল সাইক্লিং ওয়ার্পিং সৃষ্টি করতে পারে, যার অর্থ এই পদক্ষেপটি আউটসোর্সিং পরিদর্শন প্রচেষ্টাকে দ্বিগুণ করে।
সমাবেশ এবং উপ- সমাবেশ- কিছু প্রগতিশীল ডাই অপারেশন ফাস্টেনার সন্নিবেশ, ঢালাই, রিভেটিং, বা কম্পোনেন্ট অ্যাসেম্বলিকে সরাসরি-ডাই বা অবিলম্বে ডাউনস্ট্রিমে একীভূত করে। বাদাম সন্নিবেশ বা কন্টাক্ট ওয়েল্ডিংয়ের মতো ডাই অপারেশনগুলি যখন স্ট্রিপে অংশটি এখনও ফিক্সচার করা হয় তখনই ঘটে, অবস্থানগত নির্ভুলতার গ্যারান্টি দেয় যে পোস্ট-প্রসেস অ্যাসেম্বলি সহজে মেলে না। ডাউনস্ট্রিম অ্যাসেম্বলি সেলগুলি সরাসরি প্রেস থেকে খাওয়ানো হয় আন্তঃ-সুবিধা শিপিং এবং কাজ কমিয়ে-প্রগতি তালিকায়-।
ইন্টিগ্রেশনের খরচের প্রভাব সহজবোধ্য: প্রতিটি আউটসোর্সড অপারেশন পরিবহন খরচ, সারিবদ্ধ সময়, ক্ষতির ঝুঁকি পরিচালনা, এবং একটি যোগাযোগ স্তর যোগ করে যেখানে ত্রুটিগুলি সনাক্ত করা যায় না। ইন্টিগ্রেটেড সেকেন্ডারি অপারেশন সহ প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবা সরবরাহকারী একটি কারখানা সাধারণত টাইমলাইন থেকে ট্রানজিট দিন এবং বিক্রেতার সময়সূচী নির্ভরতাগুলি সরিয়ে দিয়ে আউটসোর্স ফিনিশিং এর তুলনায় সাধারণত 15 থেকে 30 শতাংশ কম লিড টাইম সরবরাহ করে।
সংগ্রহকারী দলগুলির জন্য, সরবরাহকারী মূল্যায়নের সময় ব্যবহারিক প্রশ্নটি কেবল কারখানাটি ভালভাবে যন্ত্রাংশ স্ট্যাম্প করে কিনা তা নয়, তবে এটি সেগুলিকে সরবরাহ করতে পারে কিনা। একটি সরবরাহকারী একটি গুণমান ব্যবস্থার অধীনে কয়েল স্টক থেকে ধাতুপট্টাবৃত, ডিবারড এবং একত্রিত উপাদানগুলির মাধ্যমে সবকিছু পরিচালনা করে আপনাকে জবাবদিহিতার একটি পয়েন্ট এবং পরিচালনা করার জন্য একটি সময়রেখা দেয়। এই একত্রীকরণ পাইকারি ভলিউমের ক্ষেত্রে অনেক বেশি গুরুত্বপূর্ণ, যেখানে কোনও বিলম্ব বাইরের প্রসেসরে লাইনে অপেক্ষারত হাজার হাজার ইউনিট জুড়ে বহুগুণ বেড়ে যায়।
গুণমান সিস্টেম এবং সেকেন্ডারি ক্ষমতা আপনাকে বলে যে একটি কারখানা কি করতে পারে। আপনার ভলিউম ট্র্যাজেক্টোরি, উপাদানের জটিলতা এবং সময়রেখার প্রত্যাশার প্রেক্ষিতে অবশিষ্ট প্রশ্ন হল যে কারখানাটি আপনার নির্দিষ্ট উত্পাদন প্রোগ্রামের জন্য সঠিক দীর্ঘমেয়াদী অংশীদার কিনা।
আপনার উৎপাদনের প্রয়োজনের জন্য একটি পাইকারি কারখানার অংশীদার নির্বাচন করা
আপনার মূল্যায়নের মানদণ্ড আছে। আপনি খরচ কাঠামো, উপাদান গতিশীলতা, গুণমান সিস্টেম, এবং এক ছাদের নীচে মাধ্যমিক ক্রিয়াকলাপগুলি কেমন তা বুঝতে পারেন। অবশিষ্ট চ্যালেঞ্জ হল সেই সমস্ত জ্ঞানকে এমন একটি সিদ্ধান্তে নিয়ে যাওয়া যা আপনার নির্দিষ্ট উত্পাদন বাস্তবতার সাথে মেলে। একটি প্রগতিশীল ডাই প্রস্তুতকারক নির্বাচন করা বিমূর্ত পরিভাষায় "সেরা" কারখানা খোঁজার বিষয়ে নয়। এটি আপনার ভলিউম ট্র্যাজেক্টোরি, অংশের জটিলতা এবং সাপ্লাই চেইন সীমাবদ্ধতার জন্য সঠিক ফিট খোঁজার বিষয়ে।
আপনার প্রোডাকশন পার্টনার বেছে নেওয়ার জন্য ডিসিশন ফ্রেমওয়ার্ক
প্রতিটি সোর্সিং সিদ্ধান্ত পাঁচটি ভেরিয়েবলের সংযোগস্থলে বসে। আপনার প্রোগ্রামের অগ্রাধিকার অনুযায়ী তাদের ওজন করুন, এবং আপনি প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীদের একটি ক্ষেত্রকে দুই বা তিনটিতে সংকুচিত করবেন যা সত্যিকারের আপনার প্রয়োজনের সাথে সারিবদ্ধ।
ভলিউম প্রয়োজনীয়তা- আপনার বার্ষিক পরিমাণ নির্ধারণ করে যে আপনার দীর্ঘ-চালিত প্রগতিশীল স্ট্যাম্পিংয়ের জন্য অপ্টিমাইজ করা একটি ফ্যাক্টরি দরকার নাকি মধ্য-ভলিউম নমনীয়তার সাথে আরামদায়ক। বার্ষিক 2,000,000 যন্ত্রাংশ গ্রহণকারী একটি প্রোগ্রামের জন্য নিরবচ্ছিন্ন সরবরাহের গ্যারান্টি দেওয়ার জন্য একাধিক উচ্চ- টনেজ প্রেস, স্বয়ংক্রিয় কয়েল হ্যান্ডলিং এবং সময় নির্ধারণের গভীরতার সাথে একজন অংশীদারের প্রয়োজন। একটি 50,000-টুকরো বার্ষিক প্রোগ্রামের জন্য একজন সরবরাহকারীর প্রয়োজন যা বড় গ্রাহকদের পিছনে আপনার অর্ডারকে চাপা না দিয়ে সংক্ষিপ্ত প্রচার চালাতে ইচ্ছুক। সরাসরি জিজ্ঞাসা করুন: আপনার সাধারণ অর্ডার আকারের তুলনায় আমার ভলিউম কোথায় বসে?
উপাদান জটিলতা- যদি আপনার যন্ত্রাংশ মান কম-কার্বন ইস্পাত ব্যবহার করে, প্রায় কোনো সক্ষম কারখানা সেগুলি পরিচালনা করতে পারে। কিন্তু আপনি যদি ফসফর ব্রোঞ্জকে টাইট স্প্রিং-বলের প্রয়োজনীয়তা, বা বায়োকম্প্যাটিবিলিটি ট্রেসেবিলিটি সহ 17-4 PH স্টেইনলেস উল্লেখ করেন, তাহলে ক্ষেত্রটি দ্রুত সরু হয়ে যায়। প্রগতিশীল টুলিং-এ সাবস্ট্রেট চালানোর নথিভুক্ত অভিজ্ঞতা সহ আপনার উপাদান সরবরাহকারীর সাথে মেলান, "আমরা এটি চেষ্টা করতে পারি।"
সহনশীলতা প্রয়োজন- সারাদিন +/-0.15 মিমি গতিতে HVAC বন্ধনী চালানোর একটি কারখানায় ইলেকট্রনিক্স কন্টাক্ট স্প্রিং-এ +/-0.025 মিমি ধরে রাখার জন্য পরিমাপ পরিকাঠামো বা ডাই রক্ষণাবেক্ষণ শৃঙ্খলা নাও থাকতে পারে। নিশ্চিত করুন যে অনুরূপ বৈশিষ্ট্যগুলিতে সরবরাহকারীর প্রদর্শিত Cpk মানগুলি আপনার অঙ্কনের চাহিদাগুলির সাথে সারিবদ্ধ।
সেকেন্ডারি অপারেশন- যদি আপনার যন্ত্রাংশ ব্যবহারযোগ্য হওয়ার আগে প্লেটিং, হিট ট্রিটমেন্ট বা সমাবেশের প্রয়োজন হয়, তাহলে ইন্টিগ্রেটেড পোস্ট-প্রসেসিং সহ একটি সরবরাহকারী সময় নির্ধারণের ঝুঁকি এবং ট্রানজিট ক্ষতি দূর করে। যদি আপনার যন্ত্রাংশ স্ট্যাম্পড হিসেবে -শিপ করা হয়, তাহলে এই ফ্যাক্টরটি কম ওজন বহন করে।
ভৌগলিক বিবেচনা- প্রক্সিমিটি মালবাহী খরচ, লিড টাইম নমনীয়তা এবং সাইট পরিদর্শন বা অডিট পরিচালনা করার ক্ষমতাকে প্রভাবিত করে। গার্হস্থ্য সোর্সিং ছোট লজিস্টিক চেইন এবং সহজ আইপি সুরক্ষা প্রদান করে। অফশোর সোর্সিং প্রতি -অংশের দাম কম দিতে পারে কিন্তু শুল্ক এক্সপোজার, দীর্ঘ সমুদ্র ট্রানজিট, এবং সময় অঞ্চল জুড়ে যোগাযোগের জটিলতার পরিচয় দেয়। কোনটিই সর্বজনীনভাবে ভালো নয়। সঠিক পছন্দ নির্ভর করে সাপ্লাই চেইন পরিবর্তনশীলতার জন্য আপনার সহনশীলতার উপর এবং আপনার মোট ল্যান্ড করা খরচের হিসাব।
একটি কাঠামোগত মূল্যায়ন পদ্ধতি যে সর্বনিম্ন উদ্ধৃতি ফেরত দেয় তাকে ডিফল্ট করার পরিবর্তে এই মাত্রাগুলি জুড়ে সম্ভাব্য সরবরাহকারীদের স্কোর করে। যে কারখানাগুলি শক্তিশালী কাস্টমাইজেশন এবং ডিজাইনের ক্ষমতা প্রদর্শন করে,{1}}হাউস ট্রায়াল এবং বৈধতা সুবিধা এবং মাপযোগ্য উত্পাদন সিস্টেমগুলি বহু-বছরের OEM প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলিতে নির্ভরযোগ্যভাবে কার্য সম্পাদন করে যেখানে প্রাথমিক মূল্যের চেয়ে ধারাবাহিকতা গুরুত্বপূর্ণ।
আত্মবিশ্বাসের সাথে একটি পাইকারি অংশীদারিত্ব শুরু করা হচ্ছে
কল্পনা করুন যে আপনি একজন সরবরাহকারীকে চিহ্নিত করেছেন যে সঠিক বাক্সগুলি পরীক্ষা করে। প্রাথমিক কথোপকথন থেকে স্থির-রাষ্ট্রীয় উৎপাদনের পথটি আসলে কেমন দেখায়? একটি প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবার ব্যস্ততার জীবনচক্র একটি অনুমানযোগ্য ক্রম অনুসরণ করে, এবং এটিকে আগে থেকে বোঝা আপনাকে বাস্তবসম্মত টাইমলাইন পরিকল্পনা করতে এবং বিস্ময় এড়াতে সহায়তা করে৷
- প্রাথমিক তদন্ত এবং সম্ভাব্যতা পর্যালোচনা- আপনি 2D অঙ্কন বা 3D CAD মডেল প্রদান করেন, উপাদান, বার্ষিক আয়তন এবং সহনশীলতার প্রয়োজনীয়তা উল্লেখ করেন। কারখানাটি উত্পাদনশীলতা মূল্যায়ন করে, স্ট্যাম্পিং উন্নতির জন্য সম্ভাব্য নকশা--শনাক্ত করে এবং আপনার অংশ জ্যামিতি বিকল্প পদ্ধতির বিপরীতে প্রগতিশীল টুলিংয়ের জন্য উপযুক্ত কিনা তা নির্ধারণ করে।
- উদ্ধৃতি এবং টুলিং প্রস্তাব- সরবরাহকারী আপনার নির্দিষ্ট ভলিউম স্তরে প্রতি-অংশের মূল্য, প্রত্যাশিত ডাই লাইফ, এবং টুল তৈরির জন্য লিড টাইম কভার করে একটি বিশদ উদ্ধৃতি প্রদান করে। এখানেই আপনি পূর্ববর্তী বিভাগগুলি থেকে মালিকানা কাঠামোর মোট খরচ প্রয়োগ করেন: রক্ষণাবেক্ষণের ব্যবধান, স্ক্র্যাপ অনুমান এবং কী অন্তর্ভুক্ত রয়েছে বনাম বাদ দেওয়া সম্পর্কে জিজ্ঞাসা করুন।
- উত্পাদনের জন্য ডিজাইন (DFM) সহযোগিতা- উভয় পক্ষের প্রকৌশলীরা স্ট্রিপ লেআউটকে অপ্টিমাইজ করার জন্য অংশ জ্যামিতিকে পরিমার্জন করে, যেখানে সম্ভব স্টেশনের সংখ্যা কমিয়ে দেয়, এবং টুলিং ঝুঁকি তৈরি করে এমন যেকোনো বৈশিষ্ট্যের সমাধান করে। এই পদক্ষেপটি টুলিং খরচে 10 থেকে 30 শতাংশ বাঁচাতে পারে যদি আপনি ছোটখাটো নকশা সামঞ্জস্যের জন্য উন্মুক্ত হন যা অংশ ফাংশনকে প্রভাবিত করে না।
- টুলিং ডিজাইন এবং বিল্ড- ডাইটি সিএডিতে প্রকৌশলী, নিয়ন্ত্রণ পরিকল্পনার বিপরীতে পর্যালোচনা করা হয় এবং তৈরি করা হয়। একটি জটিল মাল্টি-স্টেশন প্রগতিশীল ডাইয়ের জন্য, স্টেশনের সংখ্যা এবং উপাদানের উপর নির্ভর করে এই পর্যায়ে সাধারণত 6 থেকে 12 সপ্তাহ সময় লাগে। মেটাল স্ট্যাম্পিং ডাই প্রস্তুতকারকেরা যার মধ্যে{6}}হাউস টুলরুম রয়েছে তারা সরাসরি এই টাইমলাইন নিয়ন্ত্রণ করে; যারা আউটসোর্সিং ডাই নির্মাণ বিক্রেতা সমন্বয় ঝুঁকি যোগ করুন.
- টুল ট্রায়াল এবং প্রথম-নিবন্ধ অনুমোদন- সম্পূর্ণ ডাই প্রোডাকশন প্রেসে ট্রায়ালের নমুনা চালায়। প্রথম-নিবন্ধ পরিদর্শন অঙ্কনের বিরুদ্ধে সমস্ত গুরুত্বপূর্ণ মাত্রা যাচাই করে। সামঞ্জস্য করা হয়, প্রয়োজনে পুনঃনিরীক্ষার নমুনা তৈরি করা হয়, এবং আপনার সাইন-অফের জন্য একটি আনুষ্ঠানিক অনুমোদন প্যাকেজ (অটোমোটিভের জন্য PPAP, বা অন্যান্য সেক্টরের জন্য সমতুল্য ডকুমেন্টেশন) জমা দেওয়া হয়।
- পাইলট উত্পাদন চালানো- একটি সীমিত উত্পাদন ব্যাচ, প্রায়শই 1,000 থেকে 5,000 টুকরা, ট্রায়াল গতির চেয়ে উত্পাদন গতিতে প্রক্রিয়া স্থিতিশীলতা যাচাই করে৷ এই রান থেকে SPC ডেটা Cpk মান নিশ্চিত করে এবং চলমান পর্যবেক্ষণের জন্য বেসলাইন নিয়ন্ত্রণ চার্ট স্থাপন করে।
- ব্যাপক উৎপাদন এবং চলমান সরবরাহ- অনুমোদনের সাথে সুরক্ষিত, ফ্যাক্টরি আপনার প্রোগ্রামকে নিয়মিত উৎপাদন প্রচারাভিযানের সময় নির্ধারণ করে। চলমান মানের রিপোর্টিং, সম্মত সময়সূচী অনুযায়ী ডাই রক্ষণাবেক্ষণ, এবং পর্যায়ক্রমিক পুনঃ{2}}যোগ্যতা সময়ের সাথে সাথে কোনো অবনতি ছাড়াই প্রোগ্রামটিকে সচল রাখে।
আপনার প্রোগ্রাম বার্ষিক 50,000 টুকরা বা 5,000,000 চালায় কিনা এই জীবনচক্র প্রযোজ্য। পার্থক্য হল টুলিং ইনভেস্টমেন্টের স্কেল, ব্যাকআপ ডাইসের সংখ্যা এবং সময় নির্ধারণের ফ্রিকোয়েন্সি। উচ্চ-ভলিউম প্রোগ্রামের জন্য, কিছু ক্রেতা কমিশন ডুপ্লিকেট আগেই মারা যায় যাতে রক্ষণাবেক্ষণ চক্রের সময় উৎপাদন নিরবচ্ছিন্নভাবে চলতে থাকে।
এই জীবনচক্রের চারপাশে গঠিত একটি কারখানার একটি দৃঢ় উদাহরণ হিসাবে,YICHEN এর প্রগতিশীল স্ট্যাম্পিং ডাইপরিমাপযোগ্য গণ উত্পাদনের মাধ্যমে সম্ভাব্যতা মূল্যায়ন থেকে প্রতিটি পর্যায়ে পরিষেবা উত্পাদন প্রকৌশলী এবং সংগ্রহকারী দলগুলিকে সমর্থন করে। তাদের ফোকাস মাল্টি-স্টেশন গঠনের উপর আঁটসাঁট পুনরাবৃত্তিযোগ্যতা পূর্ববর্তী বিভাগগুলিতে বর্ণিত মূল্যায়নের মানদণ্ডের সাথে সারিবদ্ধ করে: ইন-হাউস টুলিং ক্ষমতা, উচ্চ-ভলিউম প্রগতিশীল ডাই পরিকাঠামো, এবং পাইকারি স্কেলে OEM প্রগতিশীল স্ট্যাম্পিং প্রোগ্রাম পরিবেশন করার চারপাশে তৈরি একটি প্রক্রিয়া।
আপনি যে সরবরাহকারীকে বেছে নিন না কেন, DFM এবং ট্রায়াল পর্বে যোগাযোগের মানের উপর ভিত্তি করে অংশীদারিত্ব সফল বা ব্যর্থ হয়। যে কারখানাগুলি সহযোগিতামূলক প্রকৌশলে অগ্রিম সময় ব্যয় করে, আপনার শেষ-অ্যাপ্লিকেশনের ব্যবহার সম্পর্কে প্রশ্ন জিজ্ঞাসা করে, উপাদান বিকল্পের পরামর্শ দেয়, এবং অপ্রয়োজনীয় খরচ চালায় এমন সহনশীলতা বৈশিষ্ট্যগুলি ফ্ল্যাগ করে, মসৃণ উত্পাদন এবং কম চমক প্রবাহিত করে। একটি উদ্ধৃতি শুধুমাত্র একটি সংখ্যা. এর পিছনের সম্পর্কটি নির্ধারণ করে যে সংখ্যাটি আপনার প্রোগ্রামের সম্পূর্ণ উত্পাদন জীবন জুড়ে সত্য কিনা।
প্রোগ্রেসিভ ডাই মেটাল স্ট্যাম্পিং পাইকারি কারখানা সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. একটি প্রগতিশীল ডাই স্ট্যাম্পিং পাইকারি কারখানা এবং একটি কাজের দোকানের মধ্যে পার্থক্য কী?
একটি পাইকারি কারখানা লক্ষাধিক চক্রের জন্য ডিজাইন করা ডেডিকেটেড প্রগতিশীল টুলিং-এ বিনিয়োগ করে, উচ্চমাত্রার উৎপাদনের খরচ জুড়ে সেই খরচ পরিমাপ করে। চাকরির দোকানগুলি কাস্টম, কম{2}}ভলিউমের অর্ডারগুলিকে ঘন ঘন মেশিন পরিবর্তন করে। পাইকারি ক্রিয়াকলাপগুলি প্রতি মিনিটে শত শত বা হাজার হাজার স্ট্রোকে দীর্ঘ, নিরবচ্ছিন্ন প্রচারাভিযান চালায়, ন্যূনতম অর্ডারের পরিমাণ, সাধারণত 10,000 থেকে 50,000 পিস পূরণ হয়ে গেলে প্রতি -অংশে উল্লেখযোগ্যভাবে কম খরচ হয়৷ তাদের সরঞ্জাম, স্টাফিং, এবং গুণমান সিস্টেমগুলি বিভিন্ন প্রকল্প জুড়ে নমনীয়তার পরিবর্তে স্কেলে পুনরাবৃত্তিযোগ্যতার জন্য অপ্টিমাইজ করা হয়েছে।
2. প্রগতিশীল ডাই টুলিং এর খরচ কত, এবং কিভাবে এটা পরিমার্জিত হয়?
প্রগতিশীল ডাই টুলিং এর পরিসর সহজ টুলের জন্য $30,000 থেকে জটিল মাল্টি-স্টেশনের জন্য $250,000 পর্যন্ত। খরচ মোট উৎপাদন ভলিউম জুড়ে amortized হয়. উদাহরণস্বরূপ, একটি $80,000 ডাই 200,000 যন্ত্রাংশ উত্পাদন করে প্রতি পিস $0.40 যোগ করে, কিন্তু 2,000,000 অংশে এটি $0.04 এ নেমে যায়। ডাই লাইফ নির্মাণের উপর নির্ভর করে: প্রচলিত টুল স্টিল রক্ষণাবেক্ষণের আগে 500,000 থেকে 1,000,000 স্ট্রোকের মধ্যে মারা যায়, যখন কার্বাইড{21}}ইনসার্ট ডাই 2,000,000 স্ট্রোকের বেশি হয়। প্রকৃত দীর্ঘমেয়াদী ইউনিট অর্থনীতি বোঝার জন্য ক্রেতাদের প্রত্যাশিত মৃত্যু জীবন, রক্ষণাবেক্ষণের ব্যবধান এবং পুনরায় ধারণ করা খরচ সম্পর্কে জিজ্ঞাসা করা উচিত।
3. একটি প্রগতিশীল ডাই স্ট্যাম্পিং পাইকারি কারখানার কী সার্টিফিকেশন থাকা উচিত?
ISO 9001 হল বেসলাইন, নথিভুক্ত প্রক্রিয়া এবং ক্রমাঙ্কিত সরঞ্জাম নিশ্চিত করে। IATF 16949 স্বয়ংচালিত সাপ্লাই চেইনের জন্য বাধ্যতামূলক এবং SPC, PPAP এবং FMEA এর মতো কঠোর সরঞ্জামগুলি প্রয়োগ করে৷ ISO 13485 মেডিকেল ডিভাইস কম্পোনেন্ট নির্মাতাদের ক্ষেত্রে প্রযোজ্য, যার জন্য সম্পূর্ণ লট ট্রেসেবিলিটি প্রয়োজন। শংসাপত্র যাচাই করার সময়, নিশ্চিত করুন যে সুযোগটি স্পষ্টভাবে ধাতু স্ট্যাম্পিং কভার করে নির্দিষ্ট উৎপাদন সাইটে যেখানে আপনার যন্ত্রাংশ তৈরি করা হবে। শুধুমাত্র সরবরাহকারীর দাবির উপর নির্ভর না করে অফিসিয়াল তদারকি ডাটাবেসের মাধ্যমে IATF তালিকা পরীক্ষা করুন।
4. আমি কিভাবে পাইকারি প্রগতিশীল ডাই স্ট্যাম্পযুক্ত অংশগুলির জন্য মালিকানার মোট খরচ গণনা করব?
মোট খরচ উদ্ধৃত ইউনিট মূল্যের বাইরেও প্রসারিত। টুলিং রক্ষণাবেক্ষণ এবং পুনঃশার্পনিং ফ্যাক্টর (প্রতি চক্রে $2,000 থেকে $8,000), ভলিউমে স্ক্র্যাপ রেট, ক্যারিয়ার স্ট্রিপ বর্জ্য, ইনবাউন্ড কয়েল ফ্রেট, আউটবাউন্ড প্যাকেজিং (প্রতি টুকরা $0.02 থেকে $0.15), গুণমান প্রত্যাখ্যান এবং বাছাই শ্রম, রানের মধ্যে ডাই স্টোরেজ এবং 0 ইঞ্জিনের সম্ভাব্য মূল্য 0 থেকে রানের মধ্যে 0 শতাংশ মূল্য পরিবর্তন করে। একটি সরবরাহকারী রক্ষণাবেক্ষণ সহ একটি উচ্চ ইউনিট মূল্য উদ্ধৃত করে এই আইটেমগুলিকে আলাদাভাবে বিল করে এমন একটি কম দামের তুলনায় ভাল মোট অর্থনীতি সরবরাহ করতে পারে।
5. উচ্চ-ভলিউম প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য কোন উপকরণগুলি সবচেয়ে ভাল কাজ করে?
কম-কার্বন ইস্পাত (1008-1018) উচ্চ গঠনযোগ্যতা এবং মাঝারি টুলিং পরিধান সহ সর্বোত্তম খরচ-থেকে{11}}পারফরম্যান্স অনুপাত প্রদান করে, বন্ধনী এবং কাঠামোগত অংশগুলির জন্য আদর্শ। স্টেইনলেস স্টীল (304, 316) জারা প্রতিরোধ ক্ষমতা প্রদান করে কিন্তু কাটিং ফোর্স 15 থেকে 20 শতাংশ বৃদ্ধি করে এবং টুল পরিধানকে ত্বরান্বিত করে। কপার অ্যালয়েস কম টুলিং পরিধানের সাথে বৈদ্যুতিক অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত কিন্তু উচ্চতর উপাদান খরচ। অ্যালুমিনিয়াম হালকা ওজনের উপাদানগুলির জন্য কাজ করে কিন্তু টুলিং সারফেসগুলিতে বিল্ট{13}}এজ তৈরি করে৷ উপাদান পছন্দ সরাসরি ডাই ক্লিয়ারেন্স, প্রেস টনেজ, রক্ষণাবেক্ষণ চক্র, এবং শেষ পর্যন্ত ভলিউম প্রতি অংশ খরচ প্রভাবিত করে।


