


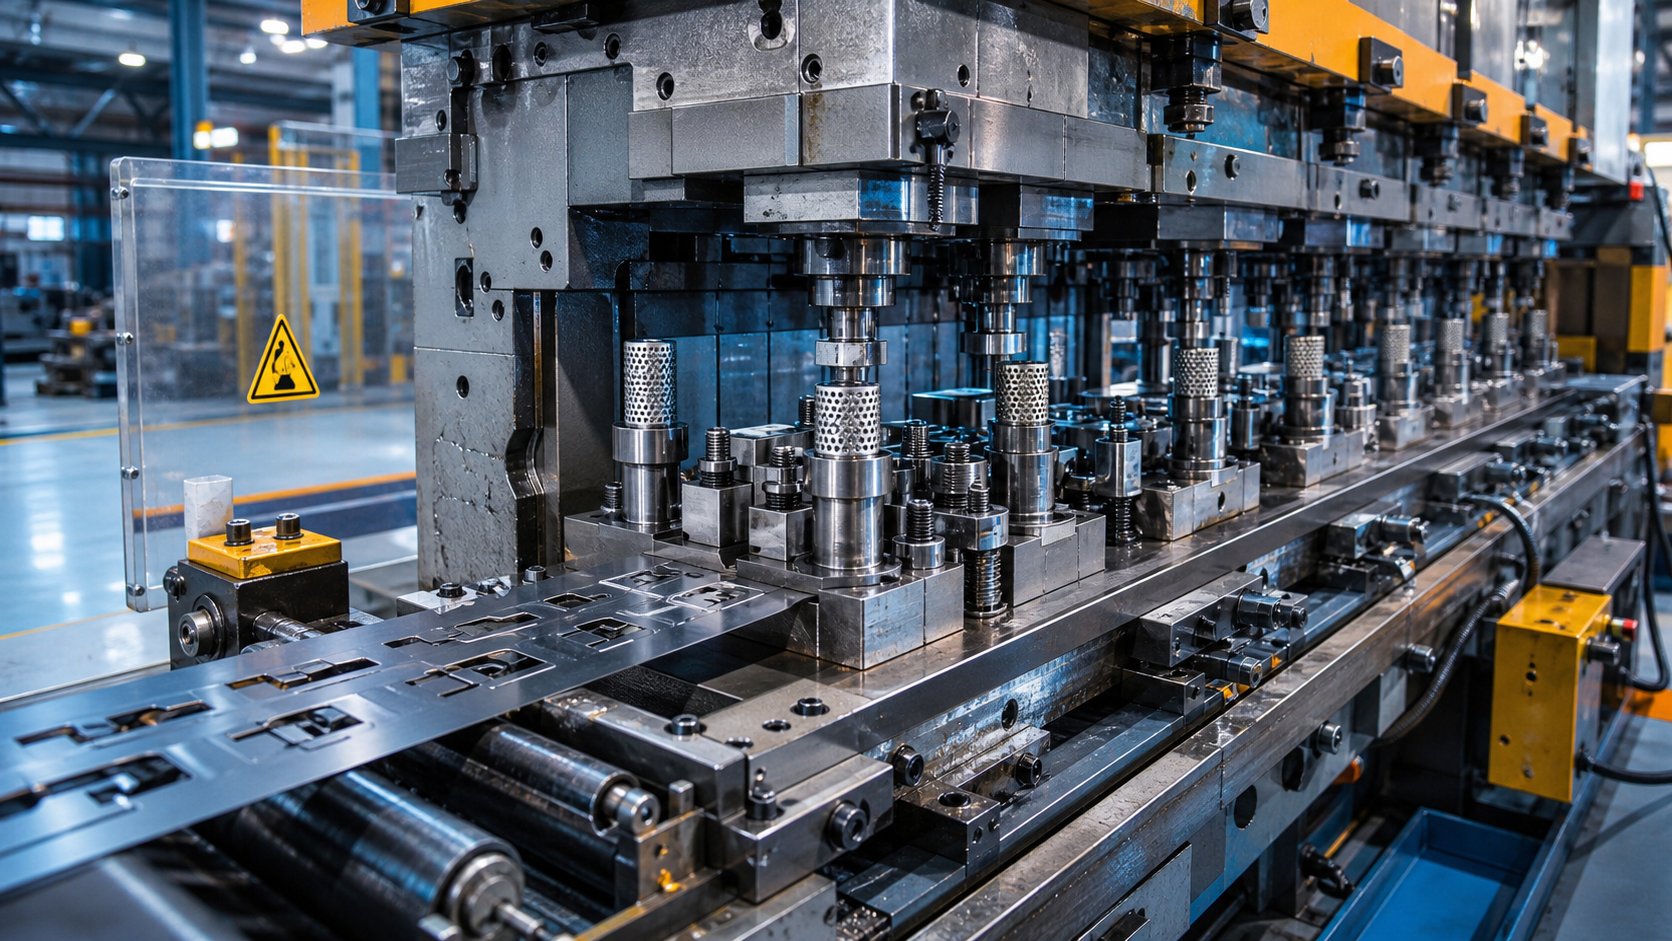
প্রগতিশীল ডাই স্ট্যাম্পিং এর অর্থ উচ্চ-ভলিউম উৎপাদনের জন্য
আপনি স্কেলে ধাতু অংশ সোর্সিং করছেন. হতে পারে এটি প্রতি মাসে হাজার হাজার বন্ধনী, বা বছরে লক্ষ লক্ষ বৈদ্যুতিক যোগাযোগ। কিছু সময়ে, প্রত্যেক প্রকিউরমেন্ট ইঞ্জিনিয়ার একই প্রশ্নে অবতীর্ণ হয়: কোনটিপ্রগতিশীল ডাই স্ট্যাম্পিং নির্মাতারাআসলে আমার প্রকল্পের প্রয়োজন কি বিতরণ করতে পারেন?
আপনি উদ্ধৃতিগুলির জন্য অনুরোধ করা শুরু করার আগে, এই প্রক্রিয়াটি কী, এটি কীভাবে কাজ করে এবং কেন এটি উচ্চ আয়তনের ধাতব অংশ উৎপাদনে আধিপত্য বিস্তার করে তার একটি দৃঢ় বোঝার প্রয়োজন৷ এই ভিত্তিটি সম্ভাব্য সরবরাহকারীদের সাথে আপনার প্রতিটি কথোপকথনকে আকার দেয় এবং আপনাকে কেবল একটি প্রেসের মালিক দোকান থেকে সক্ষম অংশীদারদের আলাদা করতে সহায়তা করে।
প্রগতিশীল ডাই স্ট্যাম্পিং কি?
প্রগতিশীল ডাই স্ট্যাম্পিং হল একটি ধাতু গঠনের প্রক্রিয়া যেখানে উপাদানের একটি ক্রমাগত স্ট্রিপ একটি একক ডাই সেটের মধ্যে ধারাবাহিক ওয়ার্কস্টেশনগুলির একটি সিরিজের মাধ্যমে অগ্রসর হয়, প্রতিটি প্রেস স্ট্রোক একটি সম্পূর্ণ অংশ তৈরি করা এবং স্ট্রিপ থেকে আলাদা না হওয়া পর্যন্ত একটি ভিন্ন অপারেশন করে।
একটি স্ট্যাম্পিং প্রেসে একটি ধাতব কয়েল খাওয়ানোর কথা কল্পনা করুন। প্রতিটি স্ট্রোকের সাথে, স্ট্রিপটি একটি সুনির্দিষ্ট বৃদ্ধির মাধ্যমে এগিয়ে যায়, যা ডাই পিচ নামে পরিচিত। এটির মধ্য দিয়ে যাওয়া প্রতিটি স্টেশন একটি নির্দিষ্ট কাজ সম্পাদন করে: একটি গর্ত খোঁচা, একটি বাঁক তৈরি করা, একটি মুদ্রাযুক্ত বৈশিষ্ট্য যোগ করা, বা অতিরিক্ত উপাদান ছাঁটাই করা। স্ট্রিপটি চূড়ান্ত স্টেশনে পৌঁছানোর সময়, সম্পূর্ণ অংশটি বিনামূল্যে নেমে যায়। একটি স্ট্রোক, একটি সমাপ্ত উপাদান, প্রতি মিনিটে শত শত বার পুনরাবৃত্তি।
"প্রগতিশীল" শব্দটি এই ক্রমবর্ধমান রূপান্তরকে বোঝায়। একটি প্রগতিশীল ডাই মূলত একটি কাস্টম-ইঞ্জিনিয়ার করা টুল যা একত্রিত করে যা অন্যথায় একাধিক মেশিন, একাধিক সেটআপ, এবং একটি একক স্বয়ংক্রিয় অপারেশনে একাধিক হ্যান্ডলিং পদক্ষেপের প্রয়োজন হবে৷ ধাতব স্ট্রিপ তার নিজস্ব পরিবাহক হিসেবে কাজ করে, মানুষের হস্তক্ষেপ ছাড়াই প্রতিটি অংশকে-এক স্টেশন থেকে অন্য স্টেশনে-প্রগতিতে নিয়ে যায়।
কেন নির্মাতারা ভলিউম উৎপাদনের জন্য প্রগতিশীল ডাইস ব্যবহার করেন
প্রগতিশীল স্ট্যাম্পিং উৎপাদন লাইনে তার স্থান অর্জন করে কারণ এটি একই সাথে তিনটি সমস্যার সমাধান করে: গতি, সামঞ্জস্য এবং প্রতি ইউনিট খরচ। প্রেসে কাজ করছেপ্রতি মিনিটে 25 থেকে 200 স্ট্রোক বা তার বেশিছোট-থেকে-মাঝারি-আকারের উপাদানগুলির জন্য অন্য কোনো গঠন পদ্ধতি মেলে না এমন হারে সমাপ্ত অংশগুলি আউটপুট করতে পারে।
প্রতিটি স্ট্রোক অভিন্ন ফলাফল তৈরি করে কারণ একই ঘুষি এবং ডাই সারফেস একই পরিস্থিতিতে, একই ক্রমানুসারে উপাদানকে আকৃতি দেয়। এটি পৃথক মেশিনের মধ্যে অংশ স্থানান্তর করার সময় ক্রমবর্ধমান বৈচিত্র্যকে দূর করে। এর ফলাফল হল কঠোর সহনশীলতা, অভিন্ন বৈশিষ্ট্য এবং ন্যূনতম স্ক্র্যাপ জুড়ে প্রোডাকশন রান যা লক্ষাধিক চক্র বিস্তৃত।
স্বয়ংচালিত, ইলেকট্রনিক্স, এইচভিএসি, আলো এবং ভোগ্যপণ্যের মতো শিল্পগুলি বন্ধনী, সংযোগকারী, ফাস্টেনার, পরিচিতি এবং হাউজিংয়ের জন্য এই প্রক্রিয়াটির উপর নির্ভর করে। এগুলি এমন অংশ যেখানে মাত্রিক সামঞ্জস্য ঐচ্ছিক নয় এবং যেখানে প্রতি একক অর্থনীতি স্কেলে গুরুত্বপূর্ণ-।
এই স্তরে প্রগতিশীল ডাই স্ট্যাম্পিং বোঝা একাডেমিক নয়। এটি সেই লেন্স যার মাধ্যমে আপনি একটি নির্মাতার প্রকৌশল গভীরতা, প্রেসের ক্ষমতা এবং টুলিং দক্ষতা আপনার অংশের জটিলতার সাথে মেলে কিনা তা মূল্যায়ন করেন। প্রক্রিয়া বিবরণ সরাসরি আপনাকে জিজ্ঞাসা করা উচিত প্রশ্ন এবং লাল পতাকা জন্য আপনি দেখতে হবে.
কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া ধাপে ধাপে কাজ করে
স্টেশনগুলির মধ্য দিয়ে একটি স্ট্রিপ সরানো এক জিনিস। প্রতিটি স্টেশনে আসলে কী ঘটে তা বোঝা এবং কেন ক্রমটি গুরুত্বপূর্ণ, তা মূল্যায়নের জন্য আপনাকে একটি তীক্ষ্ণ লেন্স দেয়প্রস্তুতকারকের প্রগতিশীল ডাই টুলিংআপনার অংশের জটিলতার সাথে মেলে।
স্টেজ-দ্বারা-প্রগ্রেসিভ ডাই অপারেশনের স্টেজ ব্রেকডাউন
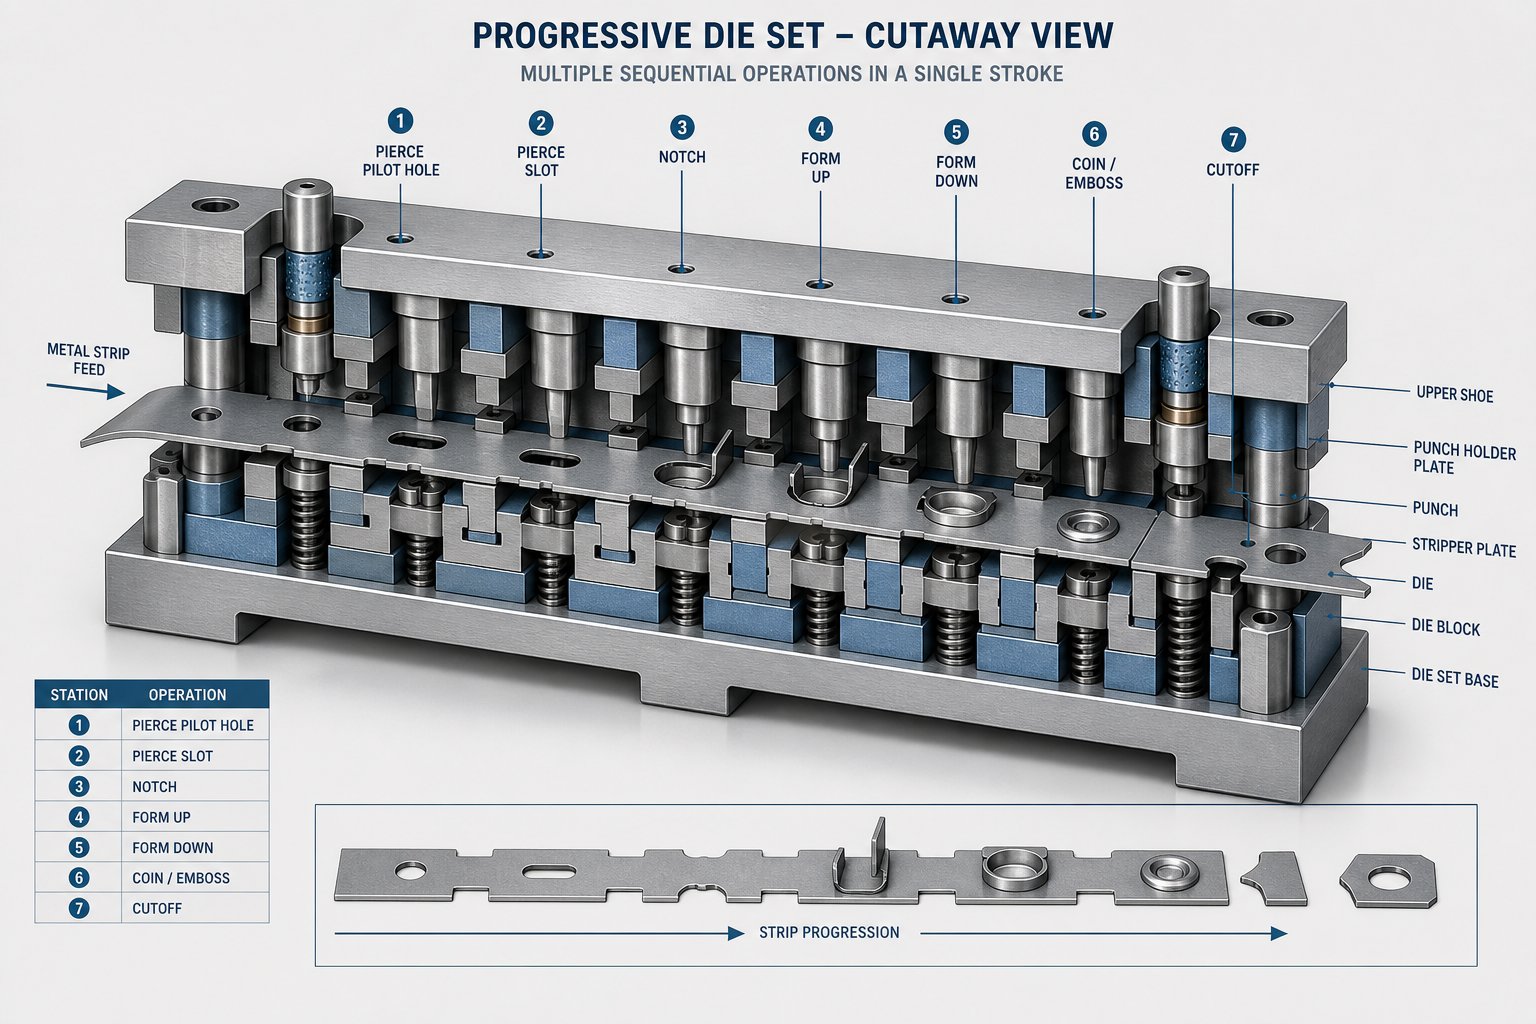
একটি প্রগতিশীল স্ট্যাম্পিং ডাই-এর প্রতিটি স্টেশন একটি নির্দিষ্ট অপারেশন সঞ্চালন করে যা আপস্ট্রিমে করা কাজের উপর ভিত্তি করে তৈরি করে। একটি ধাপ এড়িয়ে যান, ক্রমটি পুনর্বিন্যাস করুন, বা যে কোনো সময়ে ছাড়পত্রের ভুল গণনা করুন এবং সমাপ্ত অংশ ব্যর্থ হয়। কাঁচা কুণ্ডলী থেকে সম্পূর্ণ উপাদানে প্রক্রিয়াটি কীভাবে উদ্ভাসিত হয় তা এখানে:
- খাওয়ানো এবং Uncoiling- শীট মেটালের একটি কয়েল একটি আনকয়লারে মাউন্ট করে এবং প্রেস স্ট্রোকের সাথে সুনির্দিষ্ট বিরতিতে প্রগতিশীল স্ট্যাম্পিং প্রেসে ফিড করে। রোল ফিডার বা সার্ভো ফিডার স্ট্রিপ অ্যাডভান্সমেন্ট (পিচ নামে পরিচিত) এক ইঞ্চির হাজার ভাগের মধ্যে নিয়ন্ত্রণ করে, নিশ্চিত করে যে প্রতিটি স্টেশন সঠিক অবস্থানে উপাদান গ্রহণ করে।
- ছিদ্র- প্রথম গঠনকারী স্টেশনগুলি সাধারণত পাইলট হোল এবং কার্যকরী খোলার খোঁচা দেয়। পাইলট হোলগুলি প্রতিটি ডাউনস্ট্রিম স্টেশনের জন্য প্রান্তিককরণের রেফারেন্স হিসাবে কাজ করে, যখন কার্যকরী গর্তগুলি সমাপ্ত জ্যামিতির অংশ হয়ে ওঠে। ছিদ্র তাড়াতাড়ি ঘটে কারণ গঠনের আগে উপাদান অপসারণ করা গর্তের প্রান্তগুলির চারপাশে বিকৃতি রোধ করে।
- ব্ল্যাঙ্কিং- অংশের বাইরের প্রোফাইল সংজ্ঞায়িত করতে বা অভ্যন্তরীণ বৈশিষ্ট্য তৈরি করতে স্ট্রিপের কিছু অংশ কেটে ফেলা হয়। ব্ল্যাঙ্কিং স্টেশনগুলি আংশিকভাবে আউটলাইন কেটে ফেলতে পারে ট্যাবগুলি ছেড়ে যাওয়ার সময় যে অংশটিকে ডাইয়ের মাধ্যমে অবিরত পরিবহনের জন্য ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত রাখে।
- গঠন- বাঁকানো, অঙ্কন করা এবং ফ্ল্যাঞ্জিং ক্রিয়াকলাপগুলি ফ্ল্যাট ফাঁকাকে ত্রিমাত্রিক জ্যামিতিতে আকার দেয়-। গঠনকারী স্টেশনগুলি ধাতুকে প্লাস্টিকভাবে বিকৃত করার জন্য নিয়ন্ত্রিত বল প্রয়োগ করে, কোণ, চ্যানেল, পাঁজর বা কনট্যুর তৈরি করে। ক্রমান্বয়ে উপাদান স্ট্রেস পরিচালনা করার জন্য ক্রমটি সাধারণ বাঁক থেকে আরও জটিল আকারে চলে যায়।
- কয়েনিং- উচ্চ-চাপ সংকোচন নির্দিষ্ট বৈশিষ্ট্যগুলিকে পরিমার্জন করে, পৃষ্ঠতলকে সমতল করে, ব্যাসার্ধকে তীক্ষ্ণ করে, বা বিশদ বিবরণ এমবস করে যার জন্য স্ট্যান্ডার্ড ফর্মিং অর্জনের চেয়ে কঠোর মাত্রিক নিয়ন্ত্রণ প্রয়োজন। কয়েনিং গঠনের পরে স্থাপন করা হয় কারণ এটি জ্যামিতিকে সূক্ষ্ম-সুর করে যা ইতিমধ্যেই মৌলিক আকার নিয়েছে।
- কাটঅফ- চূড়ান্ত স্টেশন ক্যারিয়ার স্ট্রিপ থেকে সম্পূর্ণ অংশ বিচ্ছিন্ন করে। সমাপ্ত উপাদানটি মুক্ত হয়, প্রায়শই একটি বিন বা পরিবাহকের উপরে, যখন অবশিষ্ট কঙ্কাল স্ট্রিপ পুনর্ব্যবহার করার জন্য বেরিয়ে যায়।
লক্ষ্য করুন কিভাবে প্রতিটি পর্যায় তার আগে একটি সঠিক সম্পাদনের উপর নির্ভর করে। পাইলট গর্ত প্রতিটি পরবর্তী অপারেশন গাইড স্টেশন দুই মধ্যে ড্রিল. গঠন সঠিকভাবে ফাঁকা করা উপাদানের উপর নির্ভর করে। কয়েনিং অনুমান করে যে এটির নীচের বাঁক জ্যামিতি ইতিমধ্যেই বিশেষত্বের মধ্যে রয়েছে। এই ক্যাসকেডিং নির্ভরতা ঠিক কেন একটি প্রগতিশীল স্ট্যাম্পিং ডাই এর পিছনে ইঞ্জিনিয়ারিং শুধুমাত্র উত্পাদনের সময় নয়, ডিজাইন পর্যায়ে নির্ভুলতার দাবি করে।
কিভাবে মাল্টি-স্টেশন গঠন অংশ জটিলতা অর্জন করে
একটি ডাইতে স্টেশনের সংখ্যা সরাসরি অংশের জটিলতা প্রতিফলিত করে। দুটি ছিদ্র সহ একটি সাধারণ সমতল বন্ধনীর জন্য কেবল চার বা পাঁচটি স্টেশনের প্রয়োজন হতে পারে। একাধিক বাঁক, এমবসড বৈশিষ্ট্য এবং টাইট-সহনশীলতা খোলার জন্য একটি ত্রিমাত্রিক সংযোগকারী বারো বা তার বেশি প্রয়োজন হতে পারে। প্রতিটি অতিরিক্ত স্টেশন টুলিং খরচ যোগ করে, ডাই দৈর্ঘ্য বাড়ায় এবং পর্যাপ্ত বেড সাইজ এবং টনেজ সহ একটি বড় ডাই স্ট্যাম্পিং প্রেসের দাবি করে।
প্রেস স্পিড টাই সরাসরি স্টেশন ডিজাইনের সাথেও। প্রতি মিনিটে 200-এর বেশি স্ট্রোকে উচ্চ গতির স্ট্যাম্পিংয়ের জন্য নির্মিত একটি ডাইর জন্য দ্রুত স্ট্রিপ অগ্রগতি, দক্ষ স্ক্র্যাপ অপসারণ এবং ন্যূনতম থাকার সময়ের জন্য ইঞ্জিনিয়ার করা স্টেশন প্রয়োজন। কম, সহজ স্টেশনগুলি দ্রুত চক্র হার সমর্থন করে। গভীর ড্র বা ভারী কয়েনিং সহ আরও জটিল স্টেশনগুলির জন্য প্রেসকে ধীর করতে হবে, বল গঠনের জন্য ট্রেডিং গতির প্রয়োজন হতে পারে।
আপনি যখন একটি প্রস্তুতকারকের মূল্যায়ন করছেন, তখন জিজ্ঞাসা করুন কতগুলি স্টেশন তাদের সাধারণ ডাই চালায় এবং আপনার মতো অংশগুলির জন্য তারা কী প্রেস গতি অর্জন করে। প্রতি মিনিটে 100+ স্ট্রোকে জটিল জ্যামিতির জন্য 15-স্টেশন টুল ডিজাইন করা আরামদায়ক একটি দোকান একটি চলমান ছয়-স্টেশনের চেয়ে আলাদা ইঞ্জিনিয়ারিং স্তরে কাজ করে ফ্ল্যাট ফাঁকা জায়গার জন্য মারা যায়। টুল ডেভেলপমেন্টের সময় ব্যয়বহুল ট্রায়াল-এবং-ত্রুটি ছাড়াই তারা আপনার অংশের জটিলতা পরিচালনা করতে পারে কিনা সেই পার্থক্য সরাসরি প্রভাবিত করে।
স্টেশন গণনা, প্রেস ক্ষমতা এবং অর্জনযোগ্য অংশ জ্যামিতির মধ্যে সম্পর্ক আপনার টুলিং বিনিয়োগকেও আকার দেয়। আরো স্টেশন মানে উচ্চতর আপফ্রন্ট ডাই খরচ, কিন্তু তারা ক্রিয়াকলাপ একত্রিত করার ক্ষমতা আনলক করে যা অন্যথায় সেকেন্ডারি প্রক্রিয়া, পৃথক মেশিন এবং অতিরিক্ত হ্যান্ডলিং প্রয়োজন হবে। আয়তনের উপর নির্ভর করে অর্থনীতির পরিবর্তন হয়, যা একটি স্বাভাবিক প্রশ্ন উত্থাপন করে: এই বিনিয়োগটি আসলে কোন উৎপাদন পরিমাণে পরিশোধ করে?
যখন প্রগতিশীল ডাই স্ট্যাম্পিং আপনার প্রকল্পের জন্য সঠিক পছন্দ
প্রগতিশীল মৃত্যুর জন্য টুলিং সস্তা নয়। একটি একক উত্পাদন অংশ প্রেস বন্ধ ড্রপ আগে আপনি একটি উল্লেখযোগ্য মূলধন ব্যয় খুঁজছেন. তাই আসল প্রশ্নটি প্রক্রিয়াটি কাজ করে কিনা তা নয়, এটি হল আপনার ভলিউমগুলি যৌগিক ডাই, ট্রান্সফার ডাই বা একক-হিট স্ট্যাম্পিংয়ের মতো সহজ বিকল্পগুলির উপর বিনিয়োগকে ন্যায্যতা দেয় কিনা৷
ভলিউম থ্রেশহোল্ড যেখানে প্রগ্রেসিভ ডাইস অন্যান্য পদ্ধতিকে হারায়
প্রগতিশীল ধাতু স্ট্যাম্পিং একটি স্বতন্ত্র খরচ বক্ররেখা অনুসরণ করে। আপফ্রন্ট স্পাইক খাড়া, কিন্তু ভলিউম বাড়ার সাথে সাথে প্রতি-অংশের খরচ দ্রুত সমতল হয়। প্রগতিশীল মৃত্যুর জন্য অর্থনৈতিক কার্যকারিতা সাধারণত প্রতি বছর প্রায় 50,000 থেকে 100,000 ইউনিট শুরু হয়, যদিও অতি-সরল জ্যামিতি 30,000 থেকে 50,000 ইউনিটে বিনিয়োগকে ন্যায্যতা দিতে পারে। এই থ্রেশহোল্ডের নীচে, কম টুলিং খরচ সহ পদ্ধতিগুলি, যেমন CNC লেজার কাটিং বা একক{13}}স্ট্যাম্পিং, প্রায়শই আরও আর্থিক অর্থ বহন করে।
ট্রান্সফার স্ট্যাম্পিংয়ের সাথে বিপরীতে, যা মাঝারি-থেকে-উচ্চ ভলিউম (প্রায় 25,000 ইউনিট এবং তার বেশি) উপযুক্ত কিন্তু বড় বা গভীর-আঁকানো অংশগুলি পরিবেশন করে যা ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না। কম্পাউন্ড ডাইস একটি মাঝারি জায়গা দখল করে: মাঝারি টুলিং খরচ, সমতল অংশগুলির জন্য উচ্চ নির্ভুলতা, কিন্তু সহজ জ্যামিতি এবং ছোট রানের মধ্যে সীমাবদ্ধ। একক-হিট স্ট্যাম্পিংয়ের জন্য সর্বনিম্ন অগ্রিম খরচ হয় তবে উচ্চতর শ্রম এবং পরিচালনার ব্যয় বহন করে যা পরিমাণের সাথে রৈখিকভাবে পরিমাপ করে।
কয়েক হাজার বা লক্ষ লক্ষ অংশ বিস্তৃত দীর্ঘমেয়াদী প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলির জন্য, প্রতি ইউনিট টুলিং খরচ নগণ্য হয়ে যায়। এখানেই অর্থনীতি বাধ্যতামূলক হয়ে ওঠে: কাঁচামাল এবং প্রেস টাইম প্রতি-অংশের খরচের উপর আধিপত্য বিস্তার করে, এবং উচ্চ ভলিউম স্ট্যাম্পিং গতিতে চলে অন্য কোনো পদ্ধতি ছোট-থেকে-উপাদানের জন্য মেলে না।
টুলিং ইনভেস্টমেন্ট বনাম প্রতি-পার্ট ইকোনমিক্স বোঝা
ক্রেতাদের কাছে সবচেয়ে গুরুত্বপূর্ণ যে মাত্রাগুলি জুড়ে বিকল্প পদ্ধতিগুলির সাথে প্রগতিশীল মৃত্যুগুলি তুলনা করে তা এখানে রয়েছে:
| ফ্যাক্টর | প্রগতিশীল ডাই | ট্রান্সফার ডাই | যৌগিক ডাই | একক-স্ট্যাম্পিং হিট |
|---|---|---|---|---|
| টুলিং / সেটআপ খরচ | খুব উচ্চ | উচ্চ | পরিমিত | কম |
| প্রতি-অংশের খরচ (নিম্ন ভলিউম) | খুব উচ্চ | উচ্চ | পরিমিত | নিম্ন থেকে মাঝারি |
| প্রতি-অংশের খরচ (উচ্চ আয়তন) | খুব কম | কম | পরিমিত | উচ্চ |
| অংশ জটিলতা ক্ষমতা | উচ্চ (মাল্টি-বৈশিষ্ট্য, 3D জ্যামিতি) | উচ্চ (বড় বা গভীর-আঁকা অংশ) | নিম্ন (সমতল, একক-বিমান) | কম (প্রতি স্ট্রোকে একটি অপারেশন) |
| উৎপাদন গতি | খুব দ্রুত (200-600+ SPM) | পরিমিত | মাঝারি থেকে দ্রুত | ধীর |
| আদর্শ বার্ষিক ভলিউম | 50,000+ ইউনিট | ২৫,000+ ইউনিট | 5,000-50,000 ইউনিট | 1-10,000 ইউনিট |
প্যাটার্নটি স্পষ্ট: প্রগতিশীল ডাইস আরও বেশি মূলধনের দাবি করে কিন্তু আপনাকে পুরস্কৃত করে সর্বনিম্ন প্রতি{0}}অংশের খরচ এবং দ্রুততম চক্রের সময়। ট্রান্সফার ডাইস বৃহত্তর উপাদানগুলির জন্য অনুরূপ জটিলতা পরিচালনার প্রস্তাব দেয় কিন্তু ধীর গতিতে চলে। যৌগ ডাই মাঝারি পরিমাণে নির্ভুল সমতল অংশের জন্য ভাল কাজ করে। একক-হিট অপারেশনগুলি অল্প রানের জন্য জিনিসগুলিকে সহজ এবং সাশ্রয়ী রাখে কিন্তু ভলিউম বাড়লে ব্যয়বহুল হয়ে যায়।
আপনি যখন সম্ভাব্য সরবরাহকারীদের নিযুক্ত করেন, তখন একটি ব্রেকইভেন বিশ্লেষণের অনুরোধ করুন যা দেখায় যে ঠিক কোথায় প্রগতিশীল টুলিং আপনার অনুমানকৃত ভলিউমের বিপরীতে নিজের জন্য অর্থ প্রদান করে। একজন দক্ষ প্রস্তুতকারক আপনার বার্ষিক পরিমাণ, প্রত্যাশিত টুল লাইফ এবং যেকোনো গৌণ ক্রিয়াকলাপের উপর ভিত্তি করে আপনার জন্য এটিকে মডেল করবে। যদি আপনার উৎপাদন দিগন্তের মধ্যে সংখ্যাগুলি অতিক্রম না করে, তবে একটি ভিন্ন পদ্ধতি আপনাকে আরও ভাল পরিবেশন করতে পারে এবং একটি বিশ্বস্ত দোকান আপনাকে তা বলবে।
ভলিউম একা সিদ্ধান্ত নিষ্পত্তি করে না, যদিও. আপনি যে উপাদানটি স্ট্যাম্পিং করছেন এবং আপনার প্রয়োজনীয় সহনশীলতাগুলি ডাই ডিজাইন এবং মোট খরচ উভয়ই আকার দেয় এবং প্রতিটি প্রস্তুতকারক প্রতিটি উপাদান সমানভাবে পরিচালনা করে না।
প্রগতিশীল ডাই স্ট্যাম্পিং-এ উপকরণ এবং সহনশীলতা
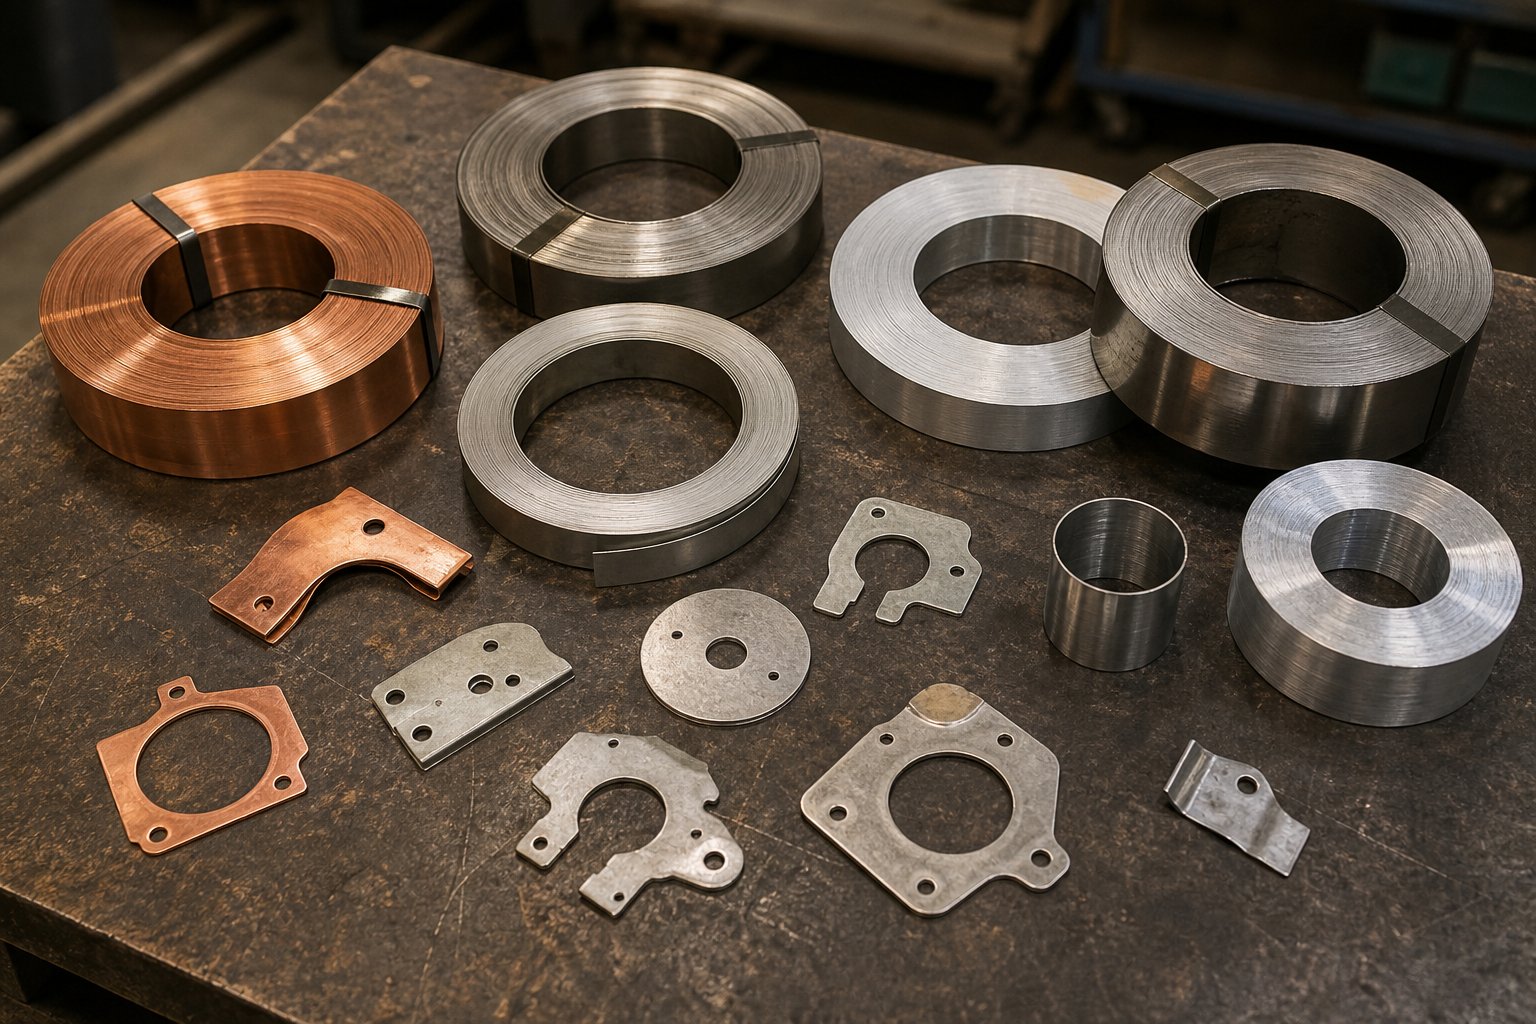
আপনার উপাদান পছন্দ শুধুমাত্র সমাপ্ত অংশ মত দেখায় কি নির্ধারণ করে না. এটি মৌলিকভাবে আকার দেয় কিভাবে ডাই ডিজাইন করা হয়েছে, প্রেস কত দ্রুত চলতে পারে, টুলিং কত দ্রুত পরিধান করে এবং কোন সহনশীলতা বাস্তবসম্মতভাবে অর্জনযোগ্য। অভিন্ন জ্যামিতি সহ দুটি অংশ কিন্তু ভিন্ন সাবস্ট্রেটের জন্য সম্পূর্ণ ভিন্ন স্টেশন কনফিগারেশন, পাঞ্চ উপকরণ এবং প্রেস সেটিংস প্রয়োজন হতে পারে। এই কারণেই আপনি একটি RFQ জমা দেওয়ার আগে প্রগতিশীল স্ট্যাম্পিং উপকরণগুলি গুরুতর মনোযোগের দাবি রাখে।
কীভাবে উপাদান বৈশিষ্ট্যগুলি ডাই ডিজাইন এবং ফলাফলকে প্রভাবিত করে
প্রতিটি ধাতু স্ট্যাম্পিং প্রক্রিয়ায় কঠোরতা, নমনীয়তা, প্রসার্য শক্তি এবং স্প্রিংব্যাক আচরণের একটি অনন্য সমন্বয় নিয়ে আসে। এই বৈশিষ্ট্যগুলি নির্দেশ করে যে ডাই কতটা আক্রমনাত্মকভাবে স্ট্রিপ তৈরি করতে পারে, কতগুলি স্টেশন প্রয়োজন এবং রক্ষণাবেক্ষণ বা প্রতিস্থাপনের আগে টুলিং কতক্ষণ স্থায়ী হয়।
স্প্রিংব্যাক বিবেচনা করুন: যখন একটি ধাতু বাঁকানো হয়, গঠন শক্তি প্রকাশের পরে এটি আংশিকভাবে তার আসল আকারের দিকে ফিরে আসে। উচ্চ ফলন শক্তি সঙ্গে কঠিন উপকরণ বসন্ত আরো ফিরে. ডাই ইঞ্জিনিয়াররা অতিরিক্ত-বাঁকিয়ে, কয়েনিং স্টেশন যোগ করে, বা রেডিআই গঠন করে সামঞ্জস্য করে। স্টেইনলেস স্টিলের প্রগতিশীল স্ট্যাম্পিং-এ অভিজ্ঞ একজন প্রস্তুতকারক, উদাহরণস্বরূপ, জানেন যে 300-সিরিজের স্টেইনলেসের জন্য হালকা কার্বন স্টিলের তুলনায় উল্লেখযোগ্যভাবে বেশি স্প্রিংব্যাক ক্ষতিপূরণ প্রয়োজন, প্রায়শই ডাইতে স্টেশন এবং জটিলতা যুক্ত করে।
নমনীয়তা ঠিক ততটাই গুরুত্বপূর্ণ। তামা এবং অ্যালুমিনিয়ামের মতো উচ্চ নমনীয় ধাতুগুলি ফাটল ছাড়াই আক্রমণাত্মক গঠন সহ্য করে, যার অর্থ কম মধ্যবর্তী স্টেশন এবং মৃদু ব্যাসার্ধ। স্প্রিং স্টিল বা কাজের-এর মতো শক্ত উপাদানগুলিকে ফ্র্যাকচার এড়াতে একাধিক পর্যায়ে প্রগতিশীল গঠনের প্রয়োজন হয়, যা দীর্ঘস্থায়ী মৃত্যু এবং উচ্চতর টুলিং বিনিয়োগে অনুবাদ করে।
টুল পরিধান উপাদান পছন্দ আরেকটি সরাসরি ফলাফল. ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা উচ্চ-শক্তির সাবস্ট্রেটগুলি পাঞ্চকে ত্বরান্বিত করে এবং ডাই ইনসার্ট অবক্ষয় ঘটায়। কার্বন স্টিলের প্রগতিশীল স্ট্যাম্পিং রানগুলি স্টেইনলেস বা উচ্চ-শক্তি কম-অ্যালয় (HSLA) স্টিলের তুলনায় টুলিং-এ মৃদু হতে থাকে, যার অর্থ শার্পনিং চক্র এবং সময়ের সাথে সাথে কম রক্ষণাবেক্ষণ খরচের মধ্যে দীর্ঘ বিরতি।
| উপাদান | মূল বৈশিষ্ট্য | আচরণ গঠন | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|
| কার্বন ইস্পাত (নিম্ন থেকে মাঝারি) | উচ্চ শক্তি, ভাল নমনীয়তা, খরচ-কার্যকর | মাঝারি স্প্রিংব্যাক, গঠন করা সহজ, নিম্ন টুল পরিধান | বন্ধনী, কাঠামোগত অংশ, স্বয়ংচালিত উপাদান, ফাস্টেনার |
| স্টেইনলেস স্টীল (300/400 সিরিজ) | জারা প্রতিরোধী, উচ্চ কঠোরতা, কাজ-দ্রুত শক্ত হয় | উচ্চ স্প্রিংব্যাক, আরো গঠন স্টেশন প্রয়োজন, টুল পরিধান ত্বরান্বিত করে | মেডিকেল ডিভাইস, খাদ্য প্রক্রিয়াকরণ, সামুদ্রিক হার্ডওয়্যার, নদীর গভীরতানির্ণয় |
| তামা | চমৎকার পরিবাহিতা, খুব নমনীয়, নরম | ন্যূনতম স্প্রিংব্যাক, সহজে ফর্ম, কম টুল পরিধান | বৈদ্যুতিক পরিচিতি, বাস বার, সংযোগকারী, তাপ এক্সচেঞ্জার |
| অ্যালুমিনিয়াম (1100, 3003, 5052) | লাইটওয়েট, ভাল গঠনযোগ্যতা, জারা প্রতিরোধী | কম-থেকে-মধ্যম স্প্রিংব্যাক, সঠিক তৈলাক্তকরণ ছাড়াই গলানোর প্রবণ | ঘের, হিট সিঙ্ক, ইএমআই শিল্ড, লাইটওয়েট স্ট্রাকচারাল পার্টস |
| ব্রাস (C260, C360) | ভাল machinability, মাঝারি শক্তি, আলংকারিক ফিনিস | কম স্প্রিংব্যাক, চমৎকার গঠনযোগ্যতা, ন্যূনতম টুল পরিধান | টার্মিনাল, সংযোগকারী, আলংকারিক হার্ডওয়্যার, ভালভ |
| বেরিলিয়াম কপার | উচ্চ ক্লান্তি শক্তি, পরিবাহী, অ-স্পর্কিং | মাঝারি স্প্রিংব্যাক, সতর্কতা অবলম্বন ক্রম প্রয়োজন | স্প্রিংস, মহাকাশের উপাদান, উচ্চ-চাপ বৈদ্যুতিক যোগাযোগ |
লক্ষ্য করুন কিভাবে প্রগতিশীল স্ট্যাম্পিং উপকরণ একটি টুলিং দৃষ্টিকোণ থেকে বিনিময়যোগ্য নয়। কপার প্রগ্রেসিভ স্ট্যাম্পিংয়ের জন্য ডিজাইন করা ডাই সঠিকভাবে কাজ করবে না যদি আপনি স্টেইনলেস স্টিলের মধ্যপ্রবাহে যান। ছাড়পত্র, পাঞ্চ জ্যামিতি, তৈলাক্তকরণের প্রয়োজনীয়তা এবং স্টেশনের সংখ্যা সবই উপাদান-নির্দিষ্ট। এই কারণেই সম্ভাব্য সরবরাহকারীদের সাথে কথোপকথনের শুরুতে আপনার সাবস্ট্রেট পছন্দ নিয়ে আলোচনা করা উচিত।
বিভিন্ন উপকরণ এবং জটিলতা জুড়ে সহনশীলতা ক্ষমতা
প্রগতিশীল ডাইসের মাধ্যমে উচ্চ নির্ভুলতা ধাতু স্ট্যাম্পিং আঁটসাঁট মাত্রিক নিয়ন্ত্রণ অর্জন করতে পারে, তবে অর্জনযোগ্য সহনশীলতা ইন্টারেক্টিং ফ্যাক্টরগুলির ওয়েবের উপর নির্ভর করে। বস্তুগত আচরণ সেই ওয়েবের কেন্দ্রে বসে।
সাধারণ পরিভাষায়, প্রগতিশীল ডাই স্ট্যাম্পিং বেশিরভাগ বৈশিষ্ট্যের জন্য প্লাস বা বিয়োগ 0.001 থেকে 0.005 ইঞ্চি পরিসরে সহনশীলতা ধারণ করে, কিছু ক্রিয়াকলাপ যেমন পিয়ার্সিং আরও কঠোর নিয়ন্ত্রণ অর্জন করে। কিন্তু এই সংখ্যাগুলি বিভিন্ন ভেরিয়েবলের উপর ভিত্তি করে স্থানান্তরিত হয়:
- উপাদান বেধ- পাতলা স্টক শক্তি গঠনের জন্য আরও সংবেদনশীল এবং আরও সহজে বিকৃত করার প্রবণতা, সম্ভাব্য সহনশীলতা ব্যান্ডগুলিকে প্রশস্ত করে।
- উপাদান কঠোরতা এবং স্প্রিংব্যাক- উচ্চতর স্প্রিংব্যাক বাঁকগুলিতে কৌণিক সহনশীলতা ধরে রাখা কঠিন করে তোলে। প্রতিটি বাঁক সামান্য পরিবর্তিত হতে পারে যদি না ডাইটি সঠিকভাবে ক্ষতিপূরণ দেয়।
- অংশ জ্যামিতি জটিলতা- একাধিক বাঁক, গভীর ফর্ম, বা প্রান্তের কাছাকাছি বৈশিষ্ট্য সহ অংশগুলি সমতল, সাধারণ উপাদানগুলির চেয়ে বেশি বৈচিত্র্য জমা করে।
- স্টেশন কাউন্ট এবং ডাই অবস্থা- আরও স্টেশনগুলি আরও ক্রমবর্ধমান পজিশনিং ত্রুটির পরিচয় দেয়, যদিও ভালভাবে রক্ষণাবেক্ষণ করা -পাইলট সিস্টেম এটিকে কম করে। রক্ষণাবেক্ষণের তীক্ষ্ণতা পুনরুদ্ধার না হওয়া পর্যন্ত লম্বা সময় ধরে টুল পরিধান ধীরে ধীরে সহনশীলতা হ্রাস করে।
- প্রেসের ধারাবাহিকতা- স্ট্রোক-থেকে-প্রেস র্যামের স্ট্রোকের পুনরাবৃত্তিযোগ্যতা সরাসরি মাত্রিক সামঞ্জস্যকে প্রভাবিত করে। সার্ভো-চালিত প্রেসগুলি সাধারণত সহনশীলতার জন্য যান্ত্রিক প্রেসগুলিকে ছাড়িয়ে যায়-সংবেদনশীল কাজের জন্য।
উদাহরণস্বরূপ, অ্যালুমিনিয়াম প্রগ্রেসিভ স্ট্যাম্পিং টাইট ফ্ল্যাট টলারেন্স ধরে রাখতে পারে কিন্তু সারফেস গলিংয়ের প্রবণতা থাকে যা ফিনিস কোয়ালিটি প্রভাবিত করে যদি লুব্রিকেশন বা ডাই লেপগুলি সঠিকভাবে পরিচালিত না হয়। স্টেইনলেস স্টীল প্রগতিশীল স্ট্যাম্পিং ছিদ্রযুক্ত বৈশিষ্ট্যগুলিতে চমৎকার মাত্রিক স্থিতিশীলতা অর্জন করে তবে আক্রমনাত্মক স্প্রিংব্যাক এবং কঠোর পরিশ্রমের কারণে বাঁকানো কোণগুলিতে সতর্ক মনোযোগ প্রয়োজন।
ব্যবহারিক গ্রহণ? অনুমান করবেন না যে আপনার আঁকার উপর মুদ্রিত একটি সহনশীলতা আপনার নির্বাচিত উপাদানে স্বয়ংক্রিয়ভাবে অর্জনযোগ্য। নির্মাতাদের মূল্যায়ন করার সময়, জিজ্ঞাসা করুন কিভাবে তারা আপনার নির্দিষ্ট সাবস্ট্রেটের জন্য সহনশীলতা ব্যবস্থাপনা পরিচালনা করে। আপনার উপাদানের গভীর অভিজ্ঞতা সহ একটি দোকান ব্যাখ্যা করবে যে তারা কীভাবে স্প্রিংব্যাকের জন্য ক্ষতিপূরণ দেয়, সরঞ্জাম পরিধানের সময়সূচী পরিচালনা করে এবং উত্পাদনের রান জুড়ে মাত্রিক স্থিতিশীলতা যাচাই করে। যে অভিজ্ঞতার অভাব রয়েছে সে আক্রমনাত্মকভাবে উদ্ধৃত হতে পারে কিন্তু উৎপাদন র্যাম্পে একবার স্পেক ধরে রাখতে সংগ্রাম করতে পারে।
উপাদানের দক্ষতা একটি প্রস্তুতকারকের গভীরতার একটি সূচক। শংসাপত্র এবং প্রক্রিয়া নিয়ন্ত্রণগুলি আপনাকে তাদের গুণমান সিস্টেমগুলি ধারাবাহিকভাবে সরবরাহ করতে পারে কিনা সে সম্পর্কে আরও বেশি কিছু বলে, বিশেষত নিয়ন্ত্রিত শিল্পগুলিতে যেখানে ট্রেসেবিলিটি এবং পুনরাবৃত্তিযোগ্যতা কেবল পছন্দ নয় বরং প্রয়োজনীয়তা।
শিল্প শংসাপত্র যা প্রস্তুতকারকের গুণমানকে নির্দেশ করে
একটি সরবরাহকারীর হোমপেজে একটি সার্টিফিকেশন লোগো আশ্বস্ত দেখায়। কিন্তু এটা আসলে আপনাকে কী বলে যে আপনার অংশগুলি ধারাবাহিকভাবে, সন্ধানযোগ্যভাবে এবং লক্ষ লক্ষ চক্রের মধ্যে নির্দিষ্ট করার ক্ষমতা সম্পর্কে? স্ট্যাম্পিং ডাই নির্মাতাদের মূল্যায়নকারী ক্রেতাদের জন্য, সার্টিফিকেশন ট্রফি নয়। তারা নথিভুক্ত প্রক্রিয়া নিয়ন্ত্রণ সিস্টেমের প্রমাণ যা স্বাধীনভাবে নিরীক্ষিত এবং যাচাই করা হয়েছে।
সমস্ত শংসাপত্র প্রতিটি আবেদনের জন্য একই ওজন বহন করে না। আপনার প্রজেক্টের জন্য যেটি প্রয়োজন তা নির্ভর করে আপনার শিল্প, আপনার শেষ-ব্যবহারের পরিবেশ, এবং আপনার অংশগুলি প্রবেশ করা নিয়ন্ত্রক ল্যান্ডস্কেপ।
মূল শংসাপত্র প্রতিটি ক্রেতা যাচাই করা উচিত
এখানে প্রতিটি প্রধান সার্টিফিকেশন কি কভার করে এবং কোন সেক্টরে এটির চাহিদা রয়েছে:
- ISO 9001- বেসলাইন কোয়ালিটি ম্যানেজমেন্ট সিস্টেম স্ট্যান্ডার্ড। এটি উত্পাদন নিয়ন্ত্রণ, সংশোধনমূলক কর্ম, অভ্যন্তরীণ নিরীক্ষা এবং ক্রমাগত উন্নতির জন্য নথিভুক্ত প্রক্রিয়াগুলি স্থাপন করে। আপনি বিবেচনা করেন যে কোনো প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীর এটিকে ন্যূনতম হিসাবে রাখা উচিত। এটি শ্রেষ্ঠত্বের নিশ্চয়তা দেয় না, তবে এর অনুপস্থিতি মৌলিক প্রক্রিয়া শৃঙ্খলার অভাবকে নির্দেশ করে।
- আইএটিএফ 16949- ISO 9001 এর উপরে স্বয়ংচালিত-বিচ্যুতি প্রতিরোধ, ভিন্নতা হ্রাস, এবং সরবরাহ চেইন জুড়ে বর্জ্য নির্মূলের জন্য নির্দিষ্ট প্রয়োজনীয়তা সহ নির্মিত। আপনি যদি স্বয়ংচালিত উপাদানগুলি প্রগতিশীল স্ট্যাম্পিং সোর্স করছেন, এই শংসাপত্রটি আলোচনাযোগ্য নয়। এটি সরবরাহকারীদের প্রক্রিয়া সক্ষমতা অধ্যয়ন, নিয়ন্ত্রণ পরিকল্পনা এবং উন্নত পণ্যের গুণমান পরিকল্পনা (APQP) প্রদর্শন করতে হবে।
- AS9100- মহাকাশ সমতুল্য, কনফিগারেশন ব্যবস্থাপনা, ঝুঁকি ব্যবস্থাপনা, পণ্য নিরাপত্তা, এবং নকল অংশ প্রতিরোধের প্রয়োজনীয়তা যোগ করে। মহাকাশ সরবরাহ শৃঙ্খল সম্পূর্ণ উপাদান সনাক্তকরণ এবং প্রথম-নিবন্ধ পরিদর্শন প্রতিবেদনের দাবি করে। AS9100 ছাড়া একজন প্রস্তুতকারক বেশিরভাগ মহাকাশ প্রোগ্রামে অংশগ্রহণ করতে পারে না।
- ISO 13485- চিকিৎসা ডিভাইসের জন্য মান ব্যবস্থাপনার মান। গ্রাহক সন্তুষ্টি এবং ক্রমাগত উন্নতিতে ISO 9001 এর ফোকাস থেকে ভিন্ন,ISO 13485 নিয়ন্ত্রক সম্মতি এবং ঝুঁকি ব্যবস্থাপনার উপর জোর দেয়চিকিৎসা ডিভাইসের নিরাপত্তা এবং কার্যকারিতা নিশ্চিত করতে। এটির জন্য বর্ধিত ট্রেসেবিলিটি, দূষণ নিয়ন্ত্রণ, অভিযোগ পরিচালনার প্রক্রিয়া এবং দীর্ঘ রেকর্ড ধরে রাখার সময় প্রয়োজন। চিকিত্সা প্রগতিশীল স্ট্যাম্পিং উপাদানগুলি সোর্সিং ক্রেতাদের জন্য, এই শংসাপত্রটি দেখায় যে প্রস্তুতকারক FDA, EU MDR এবং অন্যান্য বিশ্বব্যাপী নিয়ন্ত্রক কাঠামোর সাথে সংযুক্ত নিয়ন্ত্রণের অধীনে কাজ করে।
আপনি এই সার্টিফিকেশনগুলি একে অপরের উপর তৈরি লক্ষ্য করবেন। IATF 16949 ধারণকারী একটি প্রস্তুতকারকের ইতিমধ্যেই এর ভিত্তি হিসাবে ISO 9001 রয়েছে৷ ISO 13485-এ প্রত্যয়িত একজন মেডিকেল ডিভাইস ঝুঁকি ব্যবস্থাপনার জন্য সেই কাঠামোটিকে মানিয়ে নিয়েছে। লেয়ারিং গুরুত্বপূর্ণ কারণ এটি শিল্পের-নির্দিষ্ট ব্যর্থতার পরিণতির জন্য তৈরি ক্রমবর্ধমান গভীর প্রক্রিয়া নিয়ন্ত্রণগুলিকে প্রতিফলিত করে।
কেন নিয়ন্ত্রিত শিল্পের জন্য PPAP এবং প্রক্রিয়া বৈধকরণের ব্যাপার
সার্টিফিকেশন সিস্টেম সংজ্ঞায়িত. PPAP, উৎপাদন অংশ অনুমোদন প্রক্রিয়া, আউটপুট বৈধ করে। মূলত দ্বারা উন্নতঅটোমোটিভ ইন্ডাস্ট্রি অ্যাকশন গ্রুপ (AIAG), PPAP হল একটি প্রমিত পদ্ধতি যা নিশ্চিত করে যে সরবরাহকারীর অংশগুলি ব্যাপক উৎপাদন শুরু হওয়ার আগে সমস্ত প্রকৌশলগত বৈশিষ্ট্য পূরণ করে। এর জন্য প্রসেস ফ্লো ডায়াগ্রাম, ক্যাপাবিলিটি স্টাডিজ (CpK অ্যানালাইসিস), পরিমাপ সিস্টেম অ্যানালাইসিস, কন্ট্রোল প্ল্যান এবং ম্যাটেরিয়াল সার্টিফিকেশন সহ নথিভুক্ত প্রমাণের প্রয়োজন।
কেন এই ব্যাপার আপনার উচিত? কারণ PPAP প্রমাণের বোঝা প্রস্তুতকারকের উপর স্থানান্তরিত করে। তাদের অবশ্যই তথ্য সহ দেখাতে হবে যে তাদের প্রক্রিয়াটি একটি একক উত্পাদন ইউনিট জাহাজে যাওয়ার আগে বারবার সঙ্গতিপূর্ণ অংশ তৈরি করে। স্বয়ংচালিত উপাদানগুলির জন্য প্রগতিশীল স্ট্যাম্পিং এবং মহাকাশ অ্যাপ্লিকেশনের জন্য, PPAP স্তর 3 বা উচ্চতর মানক। মেডিকেল ডিভাইস প্রোগ্রামগুলির জন্য ডিজাইন হিস্ট্রি ফাইলের অধীনে সমতুল্য বৈধতা ডকুমেন্টেশন প্রয়োজন হতে পারে।
ব্যবহারিক সুবিধা হল ঝুঁকি হ্রাস। একটি প্রস্তুতকারক যে নিয়মিতভাবে PPAP জমাগুলি সম্পূর্ণ করে তার কাছে প্রক্রিয়া ড্রিফ্ট ধরতে, টুলিং পরিবর্তনগুলিকে যাচাই করার এবং তার মূল কারণের দিকে ফিরে যেকোন অসঙ্গতিপূর্ণ অংশকে ট্রেস করার পরিকাঠামো রয়েছে। যেটি অনুরোধের ভিত্তিতে একটি PPAP প্যাকেজ তৈরি করতে পারে না তার সম্ভবত পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ এবং ডকুমেন্টেশন কঠোরতার অভাব রয়েছে যা শিল্পের চাহিদা নিয়ন্ত্রণ করে।
ক্রেতারা প্রায়শই উপেক্ষা করে এমন আরেকটি কারণ রয়েছে: উল্লম্ব সংহতকরণ। ইন হাউস টুলিং ডিজাইন, ওয়্যার EDM, এবং CNC গ্রাইন্ডিং সহ একটি স্ট্যাম্পিং ডাই প্রস্তুতকারক প্রতিটি ভেরিয়েবলকে নিয়ন্ত্রণ করে যা একটি গুণমান সিস্টেমের অধীনে অংশের গুণমানকে প্রভাবিত করে। যখন টুলিং একটি পৃথক দোকানে আউটসোর্স করা হয়, তখন ট্রেসেবিলিটি ফাঁক দেখা দেয়। ডাই পরিবর্তনগুলি প্রত্যয়িত QMS এর বাইরে ঘটতে পারে, পরিদর্শনের মান আলাদা হতে পারে এবং পুনরাবৃত্তি চক্র ধীর হয়ে যায়। এর অর্থ এই নয় যে আউটসোর্স করা টুলিং সবসময় সমস্যাযুক্ত, তবে এর অর্থ এই যে আপনি জিজ্ঞাসা করবেন যে ডাইগুলি কোথায় তৈরি হয় এবং সেই প্রক্রিয়াটি উত্পাদনের মতো একই নিরীক্ষিত মানের ছাতার মধ্যে পড়ে কিনা।
সার্টিফিকেশন এবং PPAP প্রস্তুতি আপনাকে আপনার সরবরাহকারী সংক্ষিপ্ত তালিকার জন্য একটি নির্ভরযোগ্য ফিল্টার দেয়। তারা আপনাকে বলে যে কোন নির্মাতারা আপনার আবেদনের প্রয়োজনীয় ডকুমেন্টেশন, ট্রেসেবিলিটি এবং প্রক্রিয়া শৃঙ্খলার সাথে কাজ করে। কিন্তু শুধুমাত্র শংসাপত্রগুলিই প্রকাশ করে না যে কোনও দোকানে সঠিক প্রেস, সঠিক ইঞ্জিনিয়ারিং গভীরতা বা আপনার নির্দিষ্ট প্রকল্পের জন্য সঠিক ক্ষমতা আছে কিনা। সেই মূল্যায়নের জন্য সম্পূর্ণরূপে আলাদা আলাদা প্রশ্নের সেট প্রয়োজন।
কীভাবে মূল্যায়ন করবেন এবং সঠিক প্রগতিশীল ডাই স্ট্যাম্পিং প্রস্তুতকারক নির্বাচন করবেন
আপনি নিশ্চিত করেছেন যে প্রগতিশীল ডাই স্ট্যাম্পিং আপনার প্রকল্পের ভলিউম, উপাদান এবং সহনশীলতার প্রয়োজনীয়তার সাথে খাপ খায়। আপনার শিল্পের চাহিদা অনুযায়ী আপনি সম্ভাব্য সরবরাহকারীদের ফিল্টার করেছেন। পরবর্তী চ্যালেঞ্জটি আরও কঠিন: কোন প্রগতিশীল ডাই প্রস্তুতকারকের আসলে ইঞ্জিনিয়ারিং গভীরতা, সরঞ্জাম এবং আপনার যন্ত্রাংশ স্কেলে নির্ভরযোগ্যভাবে সরবরাহ করার ক্ষমতা রয়েছে তা খুঁজে বের করা।
একা মূল্য আপনাকে তা বলবে না। একটি পালিশ ওয়েবসাইট হবে না. একটি ঝুঁকিপূর্ণ বাজি থেকে একজন সক্ষম অংশীদারকে যা আলাদা করে তা যাচাইযোগ্য প্রযুক্তিগত মানদণ্ড এবং কথোপকথনের শুরুতে জিজ্ঞাসা করা সঠিক প্রশ্নগুলির উপর নির্ভর করে।
প্রস্তুতকারকের ক্ষমতা মূল্যায়নের জন্য প্রয়োজনীয় মানদণ্ড
এটিকে আপনার প্রাপ্য-অধ্যবসায়ী চেকলিস্ট হিসেবে ভাবুন। প্রতিটি মাপকাঠি এমন কিছু প্রকাশ করে যে কোনও সরবরাহকারী আপনার অংশের জটিলতা, ভলিউম, এবং মানের প্রয়োজনীয়তাগুলি ব্যয়বহুল বিস্ময় ছাড়াই পরিচালনা করতে পারে কিনা-প্রোগ্রামের মাঝামাঝি:
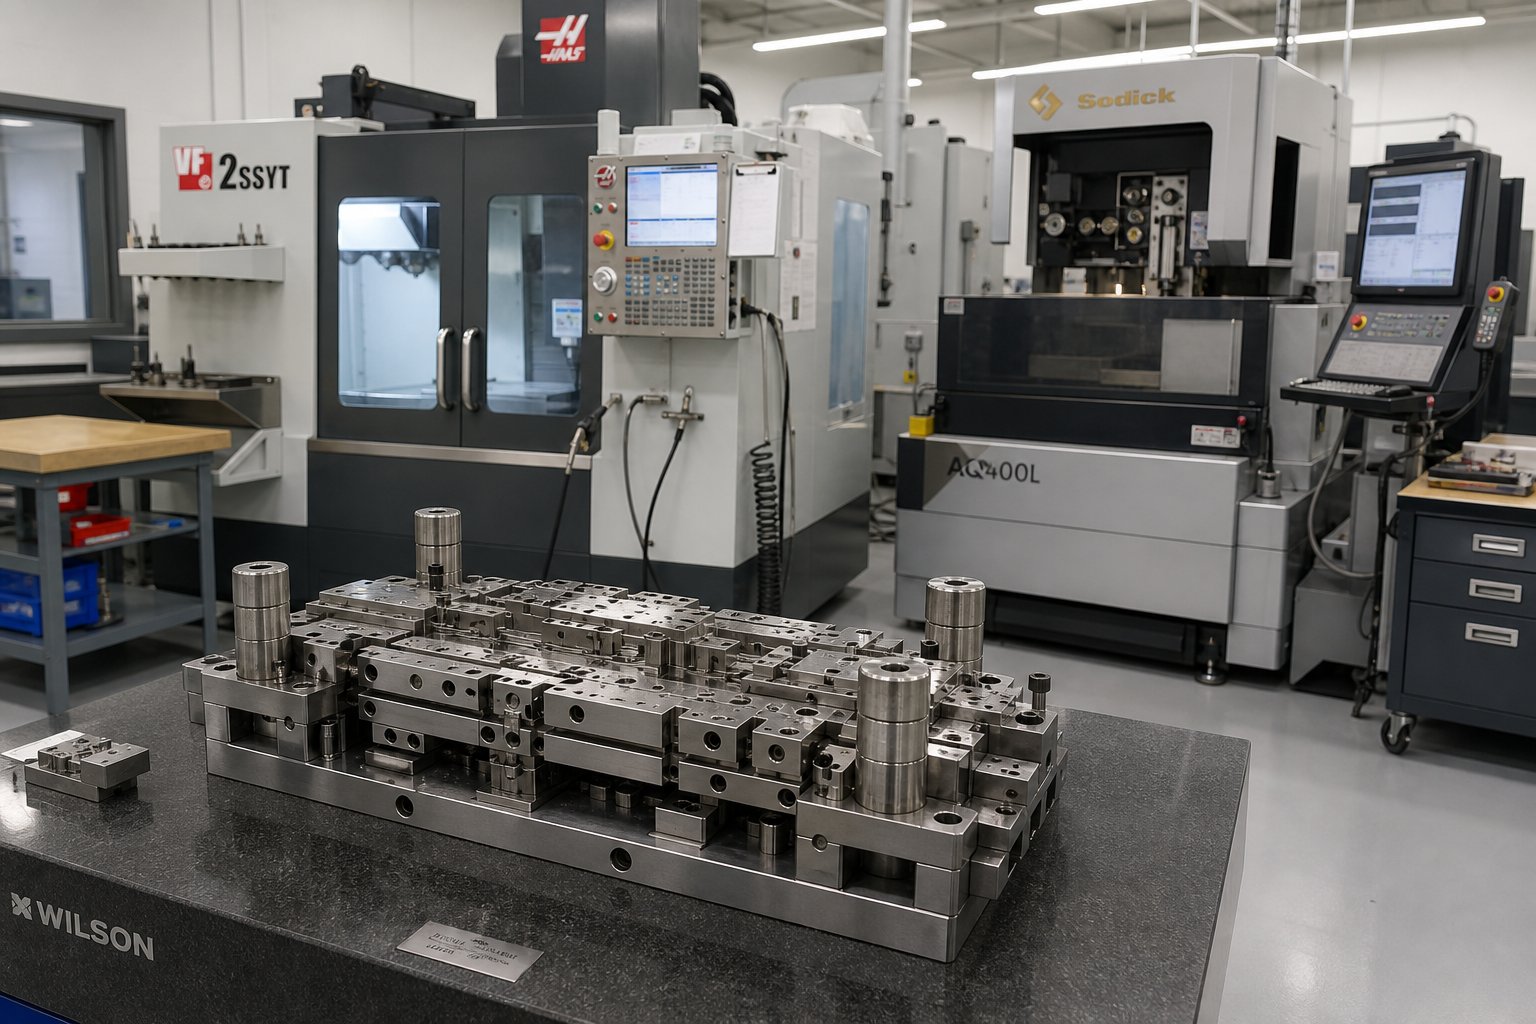
- ইন-হাউস প্রগতিশীল টুল এবং ডাই ক্ষমতা- ওয়্যার ইডিএম, সিএনসি মেশিনিং এবং সারফেস গ্রাইন্ডিং ব্যবহার করে কি প্রস্তুতকারকের ডিজাইন এবং বিল্ড অভ্যন্তরীণভাবে মারা যায়? উল্লম্বভাবে সমন্বিত টুলিং মানে দ্রুত পুনরাবৃত্তি চক্র, ডাই উপাদানগুলির উপর কঠোর মান নিয়ন্ত্রণ এবং পরিবর্তনগুলিতে দ্রুত পরিবর্তন। যখন টুলিং সামঞ্জস্যগুলি এক ছাদের নীচে হয়, আপনি আলাদা টুল শপের মধ্যে যোগাযোগের ফাঁক এবং সময়সূচী বিলম্ব দূর করেন।
- টনেজ পরিসীমা এবং স্ট্রোক গতি টিপুন- প্রেস ক্ষমতা নির্ধারণ করে যে কোন অংশের আকার, উপাদানের বেধ এবং গঠন শক্তি দোকানটি মিটমাট করতে পারে। একটি প্রস্তুতকারক 45 থেকে 400+ টন প্রেস চালায় যা সূক্ষ্ম সংযোগকারী টার্মিনাল থেকে ভারী কাঠামোগত বন্ধনী পর্যন্ত সমস্ত কিছুকে কভার করে। স্ট্রোকের গতি (প্রতি মিনিটে স্ট্রোক) আপনাকে থ্রুপুট সম্ভাব্যতা সম্পর্কে এবং তাদের সরঞ্জামগুলি আপনার ভলিউম লক্ষ্যগুলির সাথে মেলে কিনা তা বলে।
- উপাদান-নির্দিষ্ট অভিজ্ঞতা- সব দোকান সমানভাবে সব সাবস্ট্রেট পরিচালনা করে না। আপনার উপাদান উত্পাদন চালানোর উদাহরণ জন্য জিজ্ঞাসা করুন. স্টেইনলেস স্টিলের অভিজ্ঞ একজন প্রস্তুতকারক তামা বা অ্যালুমিনিয়ামে বিশেষজ্ঞের চেয়ে ডাই ডিজাইনের পর্যায়ে ভিন্নভাবে আচরণ করেন। উপাদান পরিচিতি সরাসরি অনুবাদ করে কম টুলিং রিভিশনে এবং আরও শক্ত ফার্স্ট-পাস ফলন।
- প্রকৌশল সহায়তা এবং DFM সহযোগিতা- সেরা প্রগতিশীল ডাই নির্মাতারা ইঞ্জিনিয়ারিং অংশীদার হিসাবে কাজ করে, শুধু বিক্রেতাদের নয়। এমন সরবরাহকারীদের সন্ধান করুন যারা টুলিং শুরু হওয়ার আগে উত্পাদনযোগ্যতার পর্যালোচনার জন্য ডিজাইন অফার করে। প্রারম্ভিক-পর্যায়ে DFM সহযোগিতা স্ক্র্যাপ কমাতে পারে, টুলিংকে স্ট্রীমলাইন করতে পারে, এবং উত্পাদন শুরু হওয়ার আগে অংশের কার্যকারিতা উন্নত করতে পারে।
- মাধ্যমিক অপারেশন এবং সমাপ্তি- তারা কি প্ল্যাটিং, হিট ট্রিটমেন্ট, ট্যাপিং, ওয়েল্ডিং বা সমাবেশ-বাড়িতে বা পরিচালিত অংশীদারদের মাধ্যমে পরিচালনা করতে পারে? প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবা যা প্রেসের বাইরে প্রসারিত আপনার সরবরাহ শৃঙ্খলের জটিলতা হ্রাস করে এবং লিডের সময়কে ছোট করে।
- উৎপাদন মাপযোগ্যতার মাধ্যমে প্রোটোটাইপিং- প্রারম্ভিক প্রোটোটাইপ টুলিংকে সমর্থন করতে সক্ষম এবং তারপরে কঠোর উত্পাদন ডাইসে রূপান্তর করতে সক্ষম একজন প্রস্তুতকারক আপনাকে পুরো প্রোগ্রামের জীবনচক্র জুড়ে একটি একক অংশীদার দেয়, বৈধকরণ থেকে উচ্চ-ভলিউম রান।
ঘরের মধ্যে প্রগতিশীল ডাই ডিজাইন ক্ষমতা সহ নির্মাতারা, যেমনইচেন, পুনরাবৃত্তি চক্র কমাতে পারে কারণ টুলিং ডিজাইন, মেশিনিং, বিল্ড এবং বৈধতা সবই একটি অপারেশনের মধ্যে ঘটে। প্রোডাকশন ইঞ্জিনিয়ারদের জন্য যারা কঠোর পুনরাবৃত্তিযোগ্যতা এবং স্কেলযোগ্য ব্যাপক উৎপাদনের জন্য, সেই সমন্বিত পদ্ধতিটি হ্যান্ডঅফ বিলম্ব এবং ভুল যোগাযোগকে দূর করে যা সাধারণত মাল্টি-বিক্রেতা টুলিং ব্যবস্থাকে আঘাত করে।
সরবরাহকারীর কাছে প্রতিশ্রুতি দেওয়ার আগে জিজ্ঞাসা করা প্রশ্ন
একটি সক্ষম দোকান বিনা দ্বিধায় এই উত্তর দেবে। অস্পষ্ট বা বিভ্রান্তিকর প্রতিক্রিয়াগুলি নিজেই একটি ডেটা পয়েন্ট:
- ডাই ডিজাইন অনুমোদন থেকে প্রথম প্রবন্ধ উৎপাদন পর্যন্ত আপনার সাধারণ লিড টাইম কত?
- আপনি সাধারণত আমার অনুরূপ জ্যামিতি এবং উপাদান সহ অংশগুলির জন্য কতগুলি স্টেশন ডিজাইন করেন?
- আপনি কি বাড়ির সমস্ত প্রগতিশীল টুলিংয়ের মালিকানা রাখেন এবং বজায় রাখেন-, নাকি কোনো অংশ আউটসোর্স করা হয়?
- আপনি কি আমার শিল্পের প্রয়োজনীয় স্তরে PPAP ডকুমেন্টেশন সরবরাহ করতে পারেন?
- কোন প্রেস টনেজ এবং গতি আমার অংশ চালাবে, এবং আপনার বর্তমান ক্ষমতা ব্যবহার কি?
- আপনি কি ডাই ডিজাইন চূড়ান্ত করার আগে DFM ফিডব্যাক অফার করেন এবং আপনার ইঞ্জিনিয়ারিং টিম কি উদ্ধৃতির সাথে জড়িত?
- আপনি কিভাবে টুল রক্ষণাবেক্ষণ, ধারালো সময়সূচী, এবং দীর্ঘ উত্পাদন রানের জন্য অতিরিক্ত উপাদান পরিচালনা করবেন?
এই প্রশ্নগুলি নির্দিষ্টতা জোর করে। আপনি দ্রুত প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবাগুলিকে আলাদা করতে পারবেন যা সত্যিকার অর্থে ইঞ্জিনিয়ারিংয়ে বিনিয়োগ করে যেগুলি কেবল ব্রোকার টুলিং এবং প্রেস টাইম।
লাল পতাকা যা সম্ভাব্য গুণমান বা ডেলিভারির সমস্যাকে সংকেত দেয়
মূল্যায়নের সময় এই সতর্কতা চিহ্নগুলি দেখুন। যে কোনো একক গভীর তদন্তের ওয়ারেন্টি। একাধিক পতাকা একসাথে আপনাকে এগিয়ে যাওয়ার পরামর্শ দেয়:
- কোনো ইন{0}}হাউস টুলিং নেই- যদি একজন সরবরাহকারী সমস্ত ডাই কনস্ট্রাকশন আউটসোর্স করে, তবে আপনার প্রোগ্রামের সবচেয়ে গুরুত্বপূর্ণ পরিবর্তনশীলটির উপর তাদের সরাসরি নিয়ন্ত্রণের অভাব রয়েছে। পরিবর্তনগুলি আরও বেশি সময় নেয়, মানের তদারকি প্রতিষ্ঠান জুড়ে বিভক্ত হয় এবং জবাবদিহিতা অস্পষ্ট হয়।
- প্রক্রিয়া ক্ষমতা ডেটা শেয়ার করতে অনীহা- একজন প্রস্তুতকারক তাদের প্রক্রিয়াগুলিতে আত্মবিশ্বাসী সহজেই CpK ডেটা, SPC চার্ট, বা নমুনা পরিদর্শন রিপোর্ট প্রদান করবে। প্রতিরোধ এখানে প্রায়ই অসঙ্গতি মুখোশ.
- আপনার অংশ জ্যামিতি বিস্তারিত পর্যালোচনা ছাড়া উদ্ধৃতি- সঠিক প্রগতিশীল ডাই কোটিংয়ের জন্য আপনার CAD ডেটা, সহনশীলতা এবং উপাদানের বৈশিষ্ট্যগুলির পুঙ্খানুপুঙ্খ পর্যালোচনা প্রয়োজন। ন্যূনতম তথ্যের উপর ভিত্তি করে একটি দ্রুত উদ্ধৃতি সাধারণত পরে অর্ডার পরিবর্তন করে।
- কোন স্পষ্ট DFM প্রতিক্রিয়া লুপ নেই- যদি সরবরাহকারী কোনও উন্নতির পরামর্শ না দিয়ে বা সম্ভাব্য গঠনমূলক চ্যালেঞ্জগুলিকে চিহ্নিত না করে আপনার অঙ্কন গ্রহণ করে, তবে তাদের প্রকৌশলগত ব্যস্ততা সম্ভবত অগভীর।
- ক্ষমতা এবং সীসা সময় সম্পর্কে অস্পষ্ট উত্তর- উৎপাদনকারীরা আপনার অর্ডার গ্রহণ করতে পারে এবং সময়সূচীতে বিতরণ করতে লড়াই করতে পারে। বর্তমান মেশিনের ব্যবহার সম্পর্কে জিজ্ঞাসা করুন এবং কীভাবে তারা চাহিদা ওঠানামা পরিচালনা করে।
মূল্যায়ন শুধুমাত্র এমন একজন সরবরাহকারীকে খুঁজে বের করা নয় যে আপনার অংশ তৈরি করতে পারে। এটি একটি প্রগতিশীল ডাই প্রস্তুতকারককে সনাক্ত করার বিষয়ে যার পরিকাঠামো, প্রকৌশল সংস্কৃতি এবং গুণমান সিস্টেমগুলি তার সম্পূর্ণ উত্পাদন জীবনের জন্য আপনার প্রোগ্রামের চাহিদার সাথে সারিবদ্ধ। সবচেয়ে সস্তা উদ্ধৃতিটি খুব কমই সর্বনিম্ন মোট খরচের প্রতিনিধিত্ব করে, একটি বাস্তবতা যা বেদনাদায়কভাবে পরিষ্কার হয়ে যায় যখন টুলিং রিভিশন, ডেলিভারি স্লিপ, এবং গুণমান পালানো শুরু হয়।
প্রগতিশীল ডাই স্ট্যাম্পিং পার্টনার বেছে নেওয়ার সময় সাধারণ ভুলগুলো
একজন সরবরাহকারীতে কী সন্ধান করতে হবে তা জানা অর্ধেক সমীকরণ। বাকি অর্ধেক ভুল পদক্ষেপগুলিকে স্বীকৃতি দিচ্ছে যা নিঃশব্দে খরচ বাড়ায়, টাইমলাইন লাইনচ্যুত করে এবং ব্যয়বহুল কোর্স সংশোধন মাসের জন্য একটি প্রোগ্রামে বাধ্য করে। এই ভুলগুলি শিল্প জুড়ে বারবার দেখা যায়, এবং বেশিরভাগই একটি সাধারণ মূল ভাগ করে: অসম্পূর্ণ তথ্য বা ভুল স্থানান্তরিত অগ্রাধিকারের উপর নেওয়া সিদ্ধান্তগুলি।
যে ভুলগুলো ব্যয়বহুল টুলিং রিওয়ার্কের দিকে পরিচালিত করে
নিম্নলিখিত ক্ষতিগুলি মোট প্রোগ্রাম খরচের উপর প্রভাবের তীব্রতার দ্বারা তালিকাভুক্ত করা হয়েছে। প্রতিটি একটি যৌগিক প্রবাহে, তাই তাদের তাড়াতাড়ি ধরা লভ্যাংশ প্রদান করে:
- শুধুমাত্র উদ্ধৃত টুকরা মূল্যের উপর ভিত্তি করে একটি সরবরাহকারী নির্বাচন করা- সর্বনিম্ন উদ্ধৃতি প্রায়শই সর্বনিম্ন প্রকৌশলী বিনিয়োগ অগ্রিম প্রতিফলিত করে। যখন প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনের শুরুতে কঠোরতার অভাব থাকে, তখন ব্যবধানটি পরে টুলিং রিভিশন, ডাইমেনশনাল ড্রিফ্ট এবং প্রোডাকশন স্টপেজ হিসাবে দেখা যায়। প্রগতিশীল ডাই ডিজাইনে প্রকৌশলগত সিদ্ধান্তগুলি মোট উৎপাদন খরচের 80% পর্যন্ত নির্দেশ করতে পারে, যার অর্থ একটি দর কষাকষি যা ডিএফএম বিশ্লেষণে skimps প্রায় সবসময় প্রোগ্রামের জীবনের বেশি খরচ হয়।
- ম্যানুফ্যাকচারেবিলিটি সহযোগিতার জন্য ডিজাইন এড়িয়ে যাওয়া- আপনার স্ট্যাম্পিং অংশীদার থেকে ইনপুট ছাড়াই অংশ জ্যামিতি চূড়ান্ত করা সমস্যাগুলিকে আটকে দেয় যা প্রগতিশীল টুলিং সহজেই ঠিক করতে পারে না। অ--গুরুত্বপূর্ণ বৈশিষ্ট্যের উপর অত্যধিক আঁটসাঁট সহনশীলতা, বাঁকানো জ্যামিতি যা উপাদানের শস্যের দিকগুলির সাথে লড়াই করে, বা প্রান্তগুলি গঠনের খুব কাছাকাছি গর্ত বসানো সমস্ত অতিরিক্ত ডাই স্টেশন, ধীর প্রেসের গতি এবং উচ্চ স্ক্র্যাপ রেটগুলিকে জোর করে। প্রাথমিক DFM কর্মশালাগুলি টুল স্টিল কাটার আগে এই সমস্যাগুলি সমাধান করে কয়েক সপ্তাহের বিলম্ব এবং হাজার হাজার ডলার বাঁচায়।
- টুলিং লিড সময় অবমূল্যায়ন- 10 বা ততোধিক স্টেশন সহ জটিল প্রগতিশীল স্ট্যাম্পিং এর জন্য ডিজাইন, মেশিনিং, সমাবেশ এবং ট্রাইআউটের জন্য 12 থেকে 20 সপ্তাহের প্রয়োজন হয়। যে ক্রেতারা অনুমান করে যে টুলিং অর্ধেকের মধ্যে পৌঁছেছে তারা নির্মাতাদের শর্টকাট বৈধকরণের জন্য চাপ দেয়, যা উৎপাদনে বীজের গুণমান সমস্যা তৈরি করে।
- উপাদান সার্টিফিকেশন এবং পরীক্ষার রিপোর্ট যাচাই করতে ব্যর্থ- একটি সরবরাহকারী যে মিল সার্টিফিকেশন, যান্ত্রিক পরীক্ষার ফলাফল, বা উপাদান ট্রেসেবিলিটি ডকুমেন্টেশন তৈরি করতে পারে না সে গ্রেড প্রতিস্থাপন করতে পারে বা অযাচাইকৃত স্টকের উপর নির্ভর করতে পারে। এটি নিয়ন্ত্রিত শিল্পগুলিতে সম্মতির ঝুঁকি তৈরি করে এবং অপ্রত্যাশিতভাবে গঠনমূলক আচরণ পরিবর্তন করতে পারে।
- সেকেন্ডারি অপারেশন ক্ষমতা উপেক্ষা- যদি আপনার অংশে ট্যাপিং, প্লেটিং, বা হিট ট্রিটমেন্টের প্রয়োজন হয় এবং আপনার স্ট্যাম্পিং সরবরাহকারী কোনো তদারকি ছাড়াই এগুলি সবই আউটসোর্স করে, আপনি গুণগত ব্যবধান এবং লিড টাইম অনিশ্চয়তা প্রবর্তন করেছেন যা অংশগুলি অসম্পূর্ণ বা নির্দিষ্ট না হওয়া পর্যন্ত প্রদর্শিত হবে না।
- আপনার প্রয়োজনীয় ভলিউমের জন্য উত্পাদন ক্ষমতা নিশ্চিত করা হচ্ছে না- 90% ব্যবহারে চলমান একটি দোকান আপনার অর্ডার গ্রহণ করতে পারে কিন্তু আপনার ডেলিভারি উইন্ডোগুলি পূরণ করার জন্য ব্যান্ডউইথের অভাব রয়েছে৷ ক্ষমতার হেডরুম সম্পর্কে সরাসরি জিজ্ঞাসা করুন এবং কীভাবে তারা চাহিদা স্পাইকগুলি পরিচালনা করে।
- নমুনা রান বা পাইলট উত্পাদন এড়িয়ে যাওয়া- টুল ট্রাইআউট থেকে সরাসরি সম্পূর্ণ-একটি নিয়ন্ত্রিত পাইলট রান ছাড়াই রেট প্রোডাকশনে চলে যাওয়া হাজার হাজার যন্ত্রাংশ পাঠানোর আগে মাত্রিক ড্রিফট, পৃষ্ঠের সমস্যা বা প্রক্রিয়ার অস্থিরতা ধরার আপনার শেষ সুযোগকে বাদ দেয়।
মালিকানার মোট খরচকে প্রভাবিত করে এমন বিষয়গুলিকে উপেক্ষা করা হয়েছে৷
সমস্ত সাতটি ভুলের প্যাটার্ন একই: লুকানো খরচ উপেক্ষা করে দৃশ্যমান খরচের জন্য অপ্টিমাইজ করা। স্ট্যাম্পযুক্ত উপাদানগুলির জন্য মালিকানার মোট খরচ অংশ প্রতি দৃশ্যমান মূল্যের চেয়ে অনেক বেশি, টুলিং রক্ষণাবেক্ষণ, স্ক্র্যাপ নিষ্পত্তি, পুনঃকর্ম শ্রম, ডেলিভারি বিলম্ব, এবং গুণমান পালানো যা আপনার সমাবেশ লাইন বা আপনার গ্রাহকের কাছে পৌঁছায়।
একটি প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইন যার দাম 15% বেশি অগ্রিম কিন্তু দুটি টুলিং রিভিশন বাদ দেয়, স্ক্র্যাপ অর্ধেক কমিয়ে দেয় এবং প্রথম দিন থেকে স্থিতিশীল অংশ সরবরাহ করে যা তিন মাসের প্রকৌশল পরিবর্তনের মাধ্যমে বার্ন হওয়া বাজেট বিকল্পের তুলনায় কম মোট খরচের প্রতিনিধিত্ব করে। ক্রেতারা যারা টুকরো দামের পরিবর্তে TCO-কে কেন্দ্র করে তাদের সিদ্ধান্ত গ্রহণ করে তারা ধারাবাহিকভাবে আরও সক্ষম অংশীদার এবং মসৃণ উত্পাদন লঞ্চের উপর অবতীর্ণ হয়।
টেকঅ্যাওয়ে নয় যে খরচ কোন ব্যাপার না. এটা যে খরচ প্রসঙ্গ প্রয়োজন. আপনার মূল্যায়ন ফ্রেমওয়ার্ক, সার্টিফিকেশন চেকলিস্ট, এবং প্রযুক্তিগত প্রশ্নগুলি সবই একটি সোর্সিং সিদ্ধান্তে ফিড করে যা আপনার প্রগতিশীল টুলিংয়ের সম্পূর্ণ জীবনচক্র এবং এটি তৈরি করা অংশগুলির জন্য অ্যাকাউন্ট করে। সেই স্পষ্টতার সাথে, আপনি অভিনয় করতে প্রস্তুত।
সঠিক ম্যানুফ্যাকচারিং পার্টনারের দিকে পরবর্তী পদক্ষেপ নেওয়া
আপনি প্রক্রিয়াটি ম্যাপ করেছেন, অর্থনীতি বুঝেছেন, আপনার শিল্পের চাহিদাগুলি শনাক্ত করেছেন এবং সক্ষম সরবরাহকারীদের ঝুঁকিপূর্ণ থেকে আলাদা করার জন্য একটি কাঠামো তৈরি করেছেন। অবশিষ্ট ধাপটি সম্পাদন করা: সেই জ্ঞানটিকে একটি কাঠামোগত সোর্সিং কর্ম পরিকল্পনায় পরিণত করা যা আপনার প্রকল্পকে মূল্যায়ন থেকে উৎপাদনে নিয়ে যায়-প্রস্তুত প্রতিশ্রুতিতে৷
আপনার প্রস্তুতকারকের শর্টলিস্ট তৈরি করা
একই সাথে এক ডজন সরবরাহকারীকে আপনার RFQ পাঠানোর প্ররোচনাকে প্রতিরোধ করুন। তিন থেকে পাঁচটি মেটাল স্ট্যাম্পিং ডাই প্রস্তুতকারকদের একটি লক্ষ্যযুক্ত সংক্ষিপ্ত তালিকা, আপনার প্রযুক্তিগত এবং গুণমানের মাপকাঠির বিপরীতে প্রাক-, অনুসন্ধানের বিস্তৃত স্প্রে থেকে ভাল ফলাফল তৈরি করে৷ আপনি আরও চিন্তাশীল ইঞ্জিনিয়ারিং প্রতিক্রিয়া পাবেন, বিস্তারিত উদ্ধৃতিগুলির উপর দ্রুত পরিবর্তন, এবং কোন দোকানগুলি সত্যিকারের আপনার প্রোগ্রামটি একটি বিস্তৃত নেট কাস্টিং করে সে সম্পর্কে স্পষ্ট সংকেত পাবেন৷
প্রার্থীদের ফিল্টার করে নিশ্চিত করুন যে তারা আপনার আবেদনের জন্য প্রয়োজনীয় সার্টিফিকেশন ধারণ করে, আপনার অংশের চাহিদা অনুযায়ী টননেজ এবং গতির পরিসরে প্রেস পরিচালনা করে এবং আপনার উপাদানের সাথে নথিভুক্ত অভিজ্ঞতা রয়েছে। তারপরে যারা হাউস টুলিং এবং DFM সহযোগিতায় অফার করে তাদের অগ্রাধিকার দিন, যেহেতু এই ক্ষমতাগুলি সরাসরি পুনরাবৃত্তির সময় এবং প্রোগ্রামের ঝুঁকি কমায়৷
উত্পাদনের দিকে পরবর্তী পদক্ষেপ-প্রস্তুত সোর্সিং৷
এই চেকলিস্টটি এখানে থেকে আপনার ক্রিয়া ক্রম হিসাবে ব্যবহার করুন:
- ভলিউম ন্যায্যতা যাচাই- নিশ্চিত করুন যে আপনার অনুমান করা বার্ষিক পরিমাণগুলি ব্রেকইভেন থ্রেশহোল্ড অতিক্রম করেছে যেখানে প্রগতিশীল ডাই টুলিং বিকল্পগুলির চেয়ে কম প্রতি-অংশ খরচ প্রদান করে৷ আপনি যদি 50,000 ইউনিটের নিচে হন, তাহলে একটি সহজ পদ্ধতি আপনাকে আরও ভালভাবে পরিবেশন করে কিনা তা আবার দেখুন।
- লক উপাদান এবং সহনশীলতা চশমা- যোগানদাতাদের জড়িত করার আগে আপনার সাবস্ট্রেট, বেধ এবং গুরুত্বপূর্ণ মাত্রা চূড়ান্ত করুন। এখানে অস্পষ্টতা অস্পষ্ট উদ্ধৃতি তৈরি করে এবং পরে বিভ্রান্তিকর আমন্ত্রণ জানায়।
- প্রয়োজনীয় সার্টিফিকেশন সনাক্ত করুন- আপনার শিল্পের নিয়ন্ত্রক পরিবেশের সাথে উপযুক্ত মানের মান (ISO 9001 বেসলাইন, স্বয়ংচালিত জন্য IATF 16949, মহাকাশের জন্য AS9100, চিকিৎসার জন্য ISO 13485) মেলান। আপনার অভাব যে কোনো সরবরাহকারী নির্মূল.
- একটি মানদণ্ড-ভারযুক্ত শর্টলিস্ট তৈরি করুন৷- মূল্যায়ন কাঠামোর বিরুদ্ধে প্রার্থীদের স্কোর করুন: ইন-হাউস টুলিং, প্রেস ক্ষমতা, উপাদান অভিজ্ঞতা, DFM সমর্থন, সেকেন্ডারি অপারেশন, এবং ক্ষমতা হেডরুম।
- কমিট করার আগে DFM পর্যালোচনার অনুরোধ করুন- আপনার CAD ডেটা শেয়ার করুন এবং উৎপাদনশীলতা প্রতিক্রিয়ার জন্য সংক্ষিপ্ত তালিকাভুক্ত সরবরাহকারীদের জিজ্ঞাসা করুন। তাদের DFM প্রতিক্রিয়ার গুণমান আপনাকে যেকোনো ব্রোশারের চেয়ে ইঞ্জিনিয়ারিং গভীরতা সম্পর্কে আরও বেশি বলে।
- একটি পাইলট উত্পাদন রান প্রয়োজন- সম্পূর্ণ- হার উৎপাদন অনুমোদন করার আগে, মাত্রিক যাচাইকরণ এবং প্রক্রিয়া ক্ষমতা ডেটা সহ একটি নিয়ন্ত্রিত নমুনা চালানোর উপর জোর দিন। স্কেলের আগে এটি আপনার চূড়ান্ত চেকপয়েন্ট।
প্রোকিউরমেন্ট টিম এবং প্রোডাকশন ইঞ্জিনিয়ারদের জন্য প্রগতিশীল স্ট্যাম্পিং সোর্সিং উচ্চ-ভলিউম মেটাল পার্টসের জন্য বহু-স্টেশন গঠন এবং টাইট রিপিটেবিলিটি প্রয়োজন, একটি প্রগতিশীল স্ট্যাম্পিং কোম্পানি যা স্কেলযোগ্য ভর উৎপাদনের মাধ্যমে ডাই ডিজাইন থেকে সমন্বিত ক্ষমতা সম্পন্ন পুরো প্রক্রিয়াটিকে সুগম করে। নির্মাতারা পছন্দ করেনইচেনএকটি অপারেশনের অধীনে উচ্চ গতির প্রগতিশীল ডাই স্ট্যাম্পিং টুলিং ডেভেলপমেন্ট এবং ভলিউম উত্পাদনকে কভার করে, সেই শেষ-থেকে-অন্তিম পদ্ধতির অফার করুন। উপরে বর্ণিত মানদণ্ড ভিত্তিক মূল্যায়ন-এর মাধ্যমে চিহ্নিত অন্যান্য যোগ্য সরবরাহকারীদের সাথে তাদের বিবেচনা করুন।
লক্ষ্য সবচেয়ে সস্তা উদ্ধৃতি খুঁজে পাওয়া যায় না. এটি প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং অংশীদার খুঁজে বের করা যার প্রকৌশল সংস্কৃতি, গুণমান অবকাঠামো, এবং উত্পাদন ক্ষমতা আপনার প্রোগ্রামের সম্পূর্ণ জীবনচক্রের সাথে সারিবদ্ধ। কঠিন প্রশ্নগুলি তাড়াতাড়ি জিজ্ঞাসা করুন, ডেটা সহ দাবিগুলি যাচাই করুন এবং আপনার মূল্যায়ন কাঠামোকে ফিল্টারিং করতে দিন। সঠিক প্রস্তুতকারক সেই যাচাই-বাছাইকে স্বাগত জানাবে কারণ তাদের ক্ষমতা এটির অধীনে স্পষ্টভাবে কথা বলে।
Progressive Die Stamping Manufacturers সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য সর্বনিম্ন অর্ডার ভলিউম কত-কার্যকর?
প্রগতিশীল ডাই স্ট্যাম্পিং সাধারণত 50,000 থেকে 100,000 ইউনিট বা তার বেশি বার্ষিক আয়তনে অর্থনৈতিকভাবে কার্যকর হয়ে ওঠে। এই থ্রেশহোল্ডের নীচে, একক-হিট স্ট্যাম্পিং বা CNC লেজার কাটার মতো সহজ পদ্ধতিগুলি প্রায়ই প্রতি-অংশের অর্থনীতিকে আরও ভাল প্রদান করে কারণ তাদের জন্য কম আপফ্রন্ট টুলিং বিনিয়োগের প্রয়োজন হয়। অতি-সরল অংশ জ্যামিতির জন্য, কিছু নির্মাতারা 30,000 থেকে 50,000 ইউনিটে প্রগতিশীল টুলিংকে ন্যায্যতা দিতে পারে। মূলটি হল আপনার সরবরাহকারীর কাছ থেকে একটি ব্রেকইভেন বিশ্লেষণের অনুরোধ করা যা আপনার নির্দিষ্ট প্রকল্পের জন্য বিনিয়োগের অর্থ প্রদান করে ঠিক কোথায় তা নির্ধারণ করতে অনুমানকৃত ভলিউম, প্রত্যাশিত টুল লাইফ এবং যেকোন সেকেন্ডারি ক্রিয়াকলাপের উপর নির্ভর করে।
2. একটি প্রগতিশীল স্ট্যাম্পিং ডাই তৈরি করতে কতক্ষণ লাগে?
10 বা ততোধিক স্টেশনের সাথে জটিল প্রগতিশীল স্ট্যাম্পিং সাধারণত ডিজাইন, মেশিনিং, সমাবেশ এবং ট্রাইআউটের জন্য 12 থেকে 20 সপ্তাহের প্রয়োজন হয়। কম স্টেশন সহ সহজ মরন দ্রুত আসতে পারে, তবে বৈধকরণের ধাপে তাড়াহুড়ো করা প্রায়শই উত্পাদনে মানের সমস্যা তৈরি করে। ওয়্যার ইডিএম, সিএনসি মেশিনিং এবং সারফেস গ্রাইন্ডিং সহ হাউস টুলিং ক্ষমতা সহ নির্মাতারা প্রায়শই ডাই কনস্ট্রাকশন আউটসোর্স করে এমন দোকানের তুলনায় টাইমলাইন সংকুচিত করতে পারে। YICHEN-এর মতো কোম্পানি যারা এক ছাদের নিচে উৎপাদনের মাধ্যমে ডাই ডিজাইন পরিচালনা করে তারা আলাদা টুল শপের মধ্যে হ্যান্ডঅফ বিলম্ব দূর করে, যা মোট লিড টাইম থেকে সপ্তাহ বাদ দিতে পারে।
3. একজন প্রগতিশীল ডাই স্ট্যাম্পিং প্রস্তুতকারকের কী সার্টিফিকেশন থাকা উচিত?
প্রয়োজনীয় সার্টিফিকেশন আপনার শিল্পের উপর নির্ভর করে। ISO 9001 বেসলাইন কোয়ালিটি ম্যানেজমেন্ট স্ট্যান্ডার্ড হিসাবে কাজ করে যা প্রতিটি সরবরাহকারীর রাখা উচিত। স্বয়ংচালিত অ্যাপ্লিকেশনগুলির জন্য IATF 16949 প্রয়োজন, যা ত্রুটি প্রতিরোধ এবং সরবরাহ চেইন নিয়ন্ত্রণ যোগ করে। অ্যারোস্পেস প্রোগ্রামগুলি কনফিগারেশন পরিচালনা এবং নকল অংশ প্রতিরোধের জন্য AS9100 দাবি করে। নিয়ন্ত্রক সম্মতি এবং ঝুঁকি ব্যবস্থাপনার জন্য মেডিকেল ডিভাইসের উপাদানগুলির ISO 13485 প্রয়োজন। সার্টিফিকেশনের বাইরে, যাচাই করুন যে সরবরাহকারীরা PPAP (প্রোডাকশন পার্ট অ্যাপ্রুভাল প্রসেস) ডকুমেন্টেশন তৈরি করতে পারে, যা ডেটা-সমর্থিত প্রমাণ দেয় যে তাদের প্রক্রিয়া ব্যাপক উৎপাদন শুরু হওয়ার আগে বারবার কনফার্মিং পার্টস সরবরাহ করে।
4. প্রগতিশীল ডাই স্ট্যাম্পিং এ কি উপকরণ ব্যবহার করা যেতে পারে?
সাধারণ উপকরণগুলির মধ্যে রয়েছে কার্বন ইস্পাত, স্টেইনলেস স্টিল (300 এবং 400 সিরিজ), তামা, অ্যালুমিনিয়াম, পিতল এবং বেরিলিয়াম তামা। কঠোরতা, নমনীয়তা এবং স্প্রিংব্যাকের বিভিন্নতার কারণে স্ট্যাম্পিংয়ের সময় প্রতিটি উপাদান আলাদাভাবে আচরণ করে। উদাহরণস্বরূপ, তামা ন্যূনতম সরঞ্জাম পরিধানের সাথে সহজেই গঠন করে, এটি বৈদ্যুতিক যোগাযোগের জন্য আদর্শ করে তোলে, যখন স্টেইনলেস স্টিলের জন্য আরও গঠনকারী স্টেশনের প্রয়োজন হয় এবং কাজ শক্ত হওয়ার কারণে সরঞ্জাম পরিধানকে ত্বরান্বিত করে। সমস্ত নির্মাতারা সমস্ত উপকরণ সমানভাবে পরিচালনা করে না, তাই যাচাই করুন যে আপনার সম্ভাব্য সরবরাহকারী টুলিং করার প্রতিশ্রুতি দেওয়ার আগে আপনার নির্দিষ্ট সাবস্ট্রেটের সাথে উত্পাদন অভিজ্ঞতা নথিভুক্ত করেছে।
5. আমি কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং এবং ট্রান্সফার ডাই স্ট্যাম্পিং এর মধ্যে নির্বাচন করব?
পছন্দ অংশের আকার, জ্যামিতি এবং ভলিউমের উপর নির্ভর করে। প্রগতিশীল ডাই স্ট্যাম্পিং ছোট-থেকে-মাঝারি উপাদানগুলির জন্য জটিল বহু-বৈশিষ্ট্যের জ্যামিতি খুব উচ্চ ভলিউমে (বার্ষিক 50,000+), প্রতি মিনিটে 200 থেকে 600+ স্ট্রোকের গতিতে চলে। ট্রান্সফার ডাই স্ট্যাম্পিং স্যুট বড় বা গভীর-আঁকানো অংশ যা ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না, সাধারণত প্রতি বছর 25,{11}} ইউনিটের পরিমাণে কিন্তু ধীর চক্রের হারে। প্রোগ্রেসিভ ডাইস সমস্ত ক্রিয়াকলাপকে একটি ক্রমাগত স্ট্রিপ{13}}ফেড প্রক্রিয়ায় একত্রিত করে, যখন স্থানান্তর ডাই যান্ত্রিক আঙ্গুলের সাহায্যে পৃথক স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তর করে। যদি আপনার অংশটি স্ট্রিপে ফিট হয় এবং ভলিউম বেশি হয়, তাহলে প্রগতিশীল ডাইস প্রতি অংশে কম খরচ{15}} এবং দ্রুত থ্রুপুট প্রদান করে।


