


প্রগতিশীল ডাই স্ট্যাম্পিং প্রেস আসলে কী করে
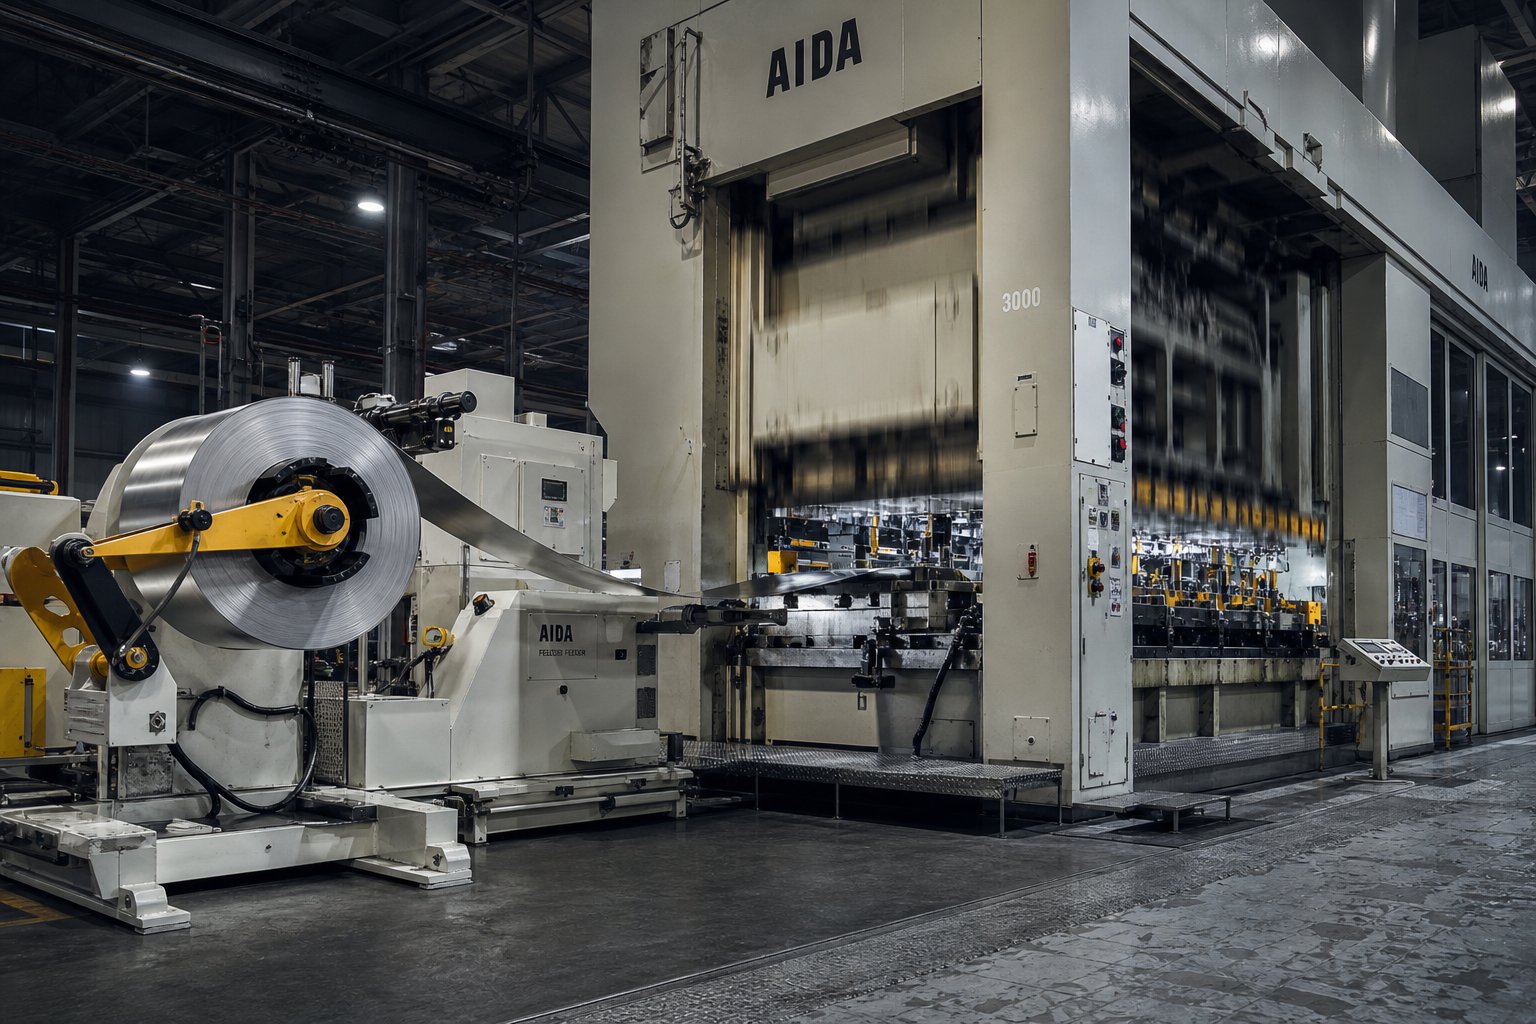
যখন তুমি শুনবে"প্রগতিশীল ডাই স্ট্যাম্পিং প্রেস, "এটি একটি একক মেশিনকে ধাতুকে আকৃতিতে আছড়ে ফেলার ছবি তোলা লোভনীয়। বাস্তবতা আরও সূক্ষ্ম। এটি কেবল একটি প্রেস নয়। এটি একটি সমন্বিত সিস্টেম: একটি স্ট্যাম্পিং প্রেস, একটি নির্ভুলতা-ইঞ্জিনিয়ারড প্রগ্রেসিভ ডাই, একটি কয়েল ফিড লাইন, এবং একটি নিয়ন্ত্রণ প্যাকেজ যা লকস্টেপে কাজ করে ফ্ল্যাট ফ্ল্যাট স্পীডে মেটাল যন্ত্রাংশে রূপান্তরিত করতে।
একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেসের সংজ্ঞা
সুতরাং একটি প্রগতিশীল ডাই কি, এবং এটি ভিতরে বসে প্রেসের সাথে কীভাবে সম্পর্কিত? একটি প্রগতিশীল ডাই একটি স্ট্যাম্পিং প্রেসে ইনস্টল করা একটি বিশেষ মাল্টি-স্টেশন টুল। একটি ধাতব কয়েল স্ট্রিপ ডাই-এ ফিড করে এবং প্রতিটি প্রেস স্ট্রোকের সাথে স্টেশনগুলির একটি ক্রম অনুসারে অগ্রসর হয়। প্রতিটি স্টেশন একটি নির্দিষ্ট অপারেশন সঞ্চালন করে, সেটা খালি করা, ভেদ করা, বাঁকানো, গঠন করা বা মুদ্রা তৈরি করা। স্ট্রিপটি চূড়ান্ত স্টেশনে পৌঁছানোর সময়, একটি সম্পূর্ণ অংশ ক্যারিয়ার স্ট্রিপ থেকে আলাদা হয়ে যায় এবং ব্যবহারের জন্য প্রস্তুত হয়ে যায়।
একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেস হল একটি সুনির্দিষ্ট স্ট্যাম্পিং প্রেস, একটি মাল্টি-স্টেশন প্রগ্রেসিভ ডাই, একটি সার্ভো-চালিত কয়েল ফিড, এবং ফ্ল্যাট মেটাল স্ট্রিপকে একটি একক ক্রমাগত ক্রিয়াকলাপে সমাপ্ত অংশে রূপান্তরিত করার জন্য সিঙ্ক্রোনাইজড নিয়ন্ত্রণের সমন্বয়ে একটি সমন্বিত উৎপাদন ব্যবস্থা।
একটি জেনেরিক স্ট্যাম্পিং প্রেসের বিপরীতে যা একক-হিট ডাই বা যৌগিক সরঞ্জাম চালাতে পারে, প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য নির্মিত একটি প্রেস তিনটি জিনিসের দাবি করে যা একে আলাদা করে: স্ট্রোকের পরে সুনির্দিষ্ট স্লাইড গতি পুনরাবৃত্তিযোগ্যতা স্ট্রোক, সামঞ্জস্যপূর্ণ শাট উচ্চতা নিয়ন্ত্রণ যাতে প্রতিটি স্টেশন সঠিক গভীরতায় স্ট্রিপকে নিযুক্ত করে, এবং সঠিক স্ট্রীপ ফিডের আগে সঠিক স্ট্রীপ ফিড করে আগুন এই উপাদানগুলির যেকোনো একটি সরান, এবং সহনশীলতা প্রবাহিত হয়, ক্র্যাশ হয়ে যায় বা অংশগুলি ভুল হয়ে যায়।
কিভাবে প্রেস, ডাই এবং ফিড একসাথে কাজ করে
কল্পনা করুন যে আপনি সিস্টেম চালানো দেখছেন। প্রগতিশীল সেটআপে স্ট্যাম্পিং প্রেস কীভাবে কাজ করে তা এখানে রয়েছে:
- কয়েলটি একটি ডিকয়লার থেকে খুলে যায়, কয়েল সেট অপসারণের জন্য একটি স্ট্রেইটনারের মধ্য দিয়ে যায় এবং একটি সার্ভো রোল ফিডারে প্রবেশ করে।
- ফিডার স্ট্রিপটিকে একটি নির্দিষ্ট দূরত্বে অগ্রসর করে, যাকে ফিড পিচ বলা হয়, প্রেস স্ট্রোক চক্রের সঠিক সময় অনুযায়ী।
- ডাই-এর পাইলট পিনগুলি স্ট্রিপে ছিদ্র করা আগে-গর্তগুলিকে নিযুক্ত করে, কোনও ছোটখাটো ফিড ত্রুটি সংশোধন করে এবং কর্মরত স্টেশনগুলি জড়িত হওয়ার আগে স্ট্রিপের অবস্থান লক করে৷
- প্রেস র্যামটি নেমে আসে এবং প্রতিটি স্টেশন স্ট্রিপের বিভিন্ন বিভাগে একই সাথে তার ক্রিয়াকলাপ সম্পাদন করে।
- রাম প্রত্যাহার করে, লিফটাররা স্ট্রিপটিকে নীচের ডাই ডিটেইলস থেকে পরিষ্কার করে এবং ফিডার পরবর্তী স্ট্রোকের জন্য স্ট্রিপটিকে আরও একটি পিচ অগ্রসর করে।
প্রতিটি উপাদান অন্যের উপর নির্ভর করে। প্রেস বল এবং গতি প্রোফাইল প্রদান করে। ডাই প্রতিটি স্টেশনে ধাতুর কী ঘটবে তা নির্ধারণ করে। ফিড সিস্টেম অগ্রগতি নির্ভুলতা নিয়ন্ত্রণ করে। এবং কন্ট্রোল প্যাকেজ এগুলিকে একত্রে বেঁধে রাখে, টননেজ নিরীক্ষণ করে, ফিডের অবস্থান যাচাই করে এবং কোনো সেন্সর ভুল ফিড বা স্ট্রিপ বাকল শনাক্ত করলে তাৎক্ষণিকভাবে প্রেস বন্ধ করে দেয়। প্রগতিশীল ডাই স্ট্যাম্পিং সফল হয় কারণ এই উপাদানগুলি একটি একক হিসাবে কাজ করে, একটি পরবর্তী চিন্তার ভিত্তিতে আলাদা মেশিনের মতো নয়।
এই সিস্টেমটি-স্তরের দৃষ্টিকোণ গুরুত্বপূর্ণ কারণ বিচ্ছিন্নভাবে কোনো একক উপাদানের আকার বা নির্দিষ্টকরণ অমিলের দিকে নিয়ে যায়। প্রেসের বিচ্যুতি বৈশিষ্ট্যগুলি না বুঝেই ডিজাইন করা ডাই অসমভাবে পরবে। স্ট্রিপের প্রস্থ এবং উপাদানের দৃঢ়তা বিবেচনা না করে বেছে নেওয়া একটি ফিড সিস্টেম অবস্থানগত ত্রুটিগুলি প্রবর্তন করবে। প্রেস ফ্রেম টাইপ, ড্রাইভ মেকানিজম এবং টনেজ রেটিং সবই সরাসরি ডাই এবং উপাদানের চাহিদা থেকে প্রবাহিত হয়, ঠিক যেখানে প্রেস নির্বাচন আকর্ষণীয় হতে শুরু করে।
প্রেস ফ্রেমের ধরন এবং ড্রাইভ মেকানিজমের তুলনা
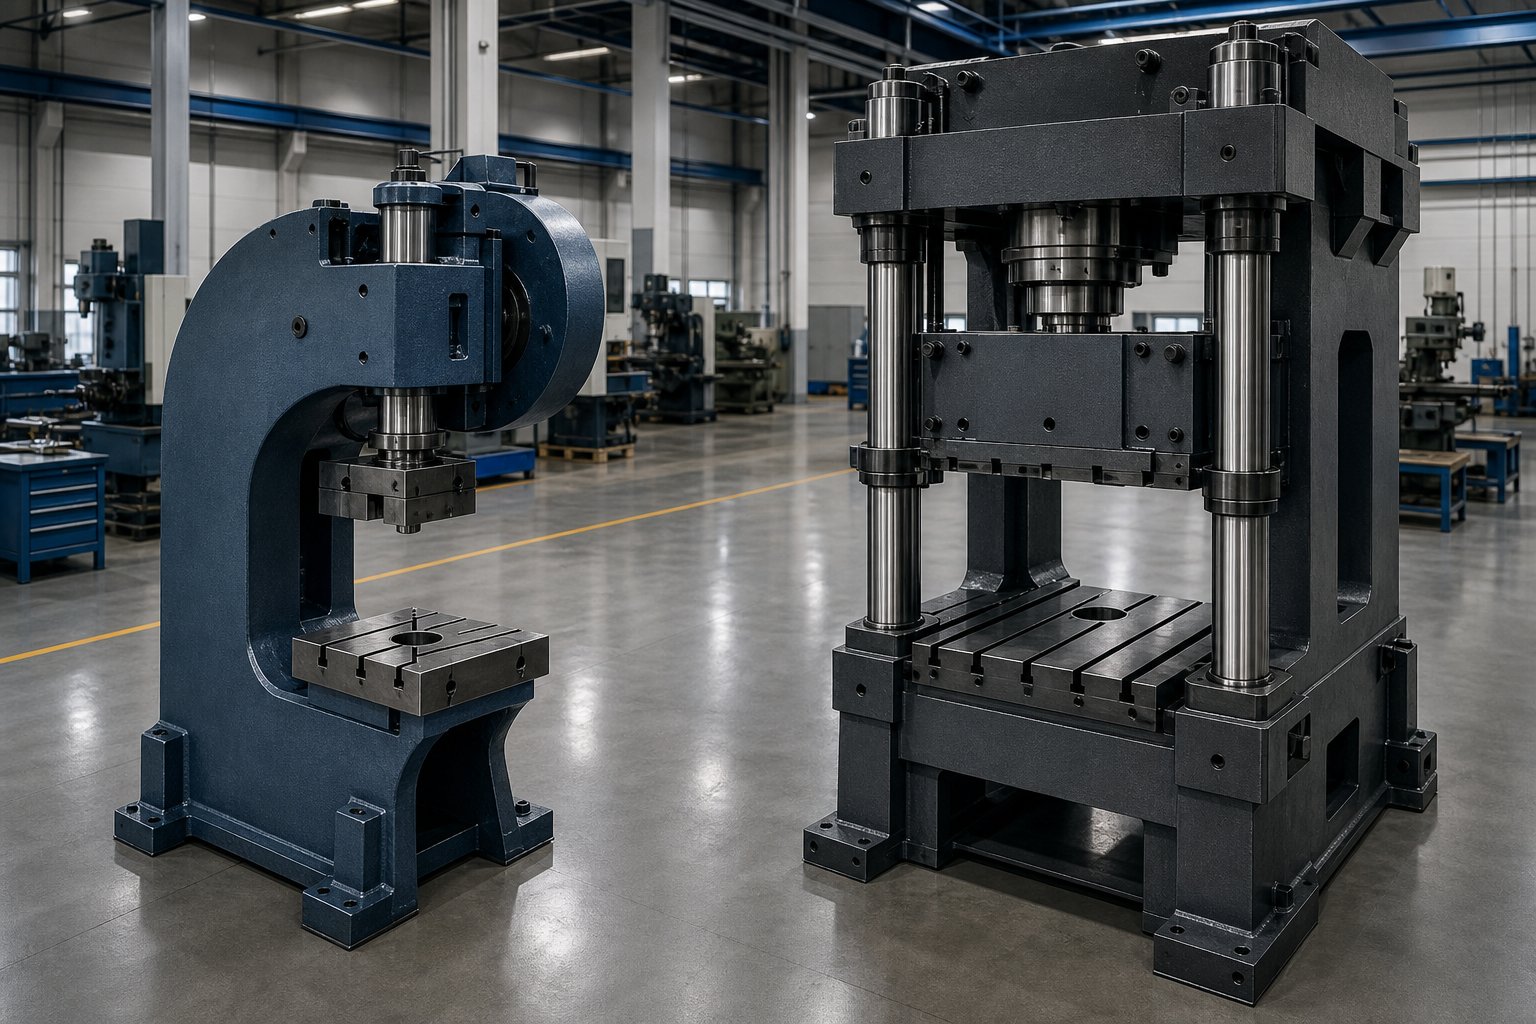
ফ্রেম আপনার প্রগতিশীল ডাই অধিষ্ঠিতআপনি কতটা বিচ্যুতিতে লড়াই করবেন, আপনি কত দ্রুত দৌড়াতে পারবেন এবং আপনার টুলিং কতক্ষণ স্থায়ী হবে তা নির্ধারণ করে। ভুল ফ্রেম টাইপ বা ড্রাইভ সিস্টেম চয়ন করুন, এবং আপনি সেই মৃত্যুর জন্য সহনশীলতার সমস্যাগুলি তাড়া করবেন। দুটি ফ্রেম আর্কিটেকচার প্রগতিশীল স্ট্যাম্পিং প্রেস ল্যান্ডস্কেপে আধিপত্য বিস্তার করে এবং তিনটি ড্রাইভ মেকানিজম তাদের ভিতরে কাজ করার জন্য প্রতিযোগিতা করে।
সি-ফ্রেম বনাম সোজা-সাইড প্রেস ফ্রেম
এসি-ফ্রেম (বা ফাঁক-ফ্রেম) প্রেস ডাই এরিয়ার তিন দিকে খোলা অ্যাক্সেস প্রদান করে, এটিকে কমপ্যাক্ট এবং খরচ-লাইটার প্রগতিশীল কাজের জন্য কার্যকর করে তোলে। আপনি সাধারণত 35 থেকে 250 টন রেঞ্জের মধ্যে এগুলি খুঁজে পাবেন যা কম স্টেশনগুলির সাথে ছোট প্রগতিশীল ডাইস চালায়। ট্রেডঅফ? যে খোলা "সি" গঠনলোডের নিচে কৌণিকভাবে বিচ্যুত হয়, মানে টনেজ বৃদ্ধির সাথে সাথে স্লাইডটি সামান্য কাত হতে পারে। সহজ ভেদন এবং ফাঁকা প্রগতিশীলদের জন্য, এটি পরিচালনাযোগ্য। আঁট-সহনশীলতার জন্য বিস্তৃত ডাই জুড়ে, এটি একটি সমস্যা হয়ে দাঁড়ায়।
স্ট্রেইট-সাইড প্রেসগুলি উভয় পাশের মুকুটটিকে সমর্থনকারী উল্লম্ব কলামগুলির সাথে সেই কৌণিক বিচ্যুতি দূর করে। জ্যামিতি স্লাইডের পথটিকে লক করে, লোডটি যেখানেই কেন্দ্রীভূত হোক না কেন এটি বোলস্টারের সমান্তরাল রেখে। প্রগতিশীল ডাই প্রেস অ্যাপ্লিকেশানগুলির জন্য 10, 20, এমনকি 30+ স্টেশন জুড়ে সামঞ্জস্যপূর্ণ অংশ গুণমান দাবি করে, সেই দৃঢ়তা অ-আলোচনাযোগ্য নয়।
প্রতিটি ফ্রেম কীভাবে কেন্দ্র লোডিং বন্ধ- পরিচালনা করে তাতে কাঠামোগত পার্থক্য সবচেয়ে স্পষ্টভাবে দেখা যায়। প্রগতিশীলরা খুব কমই সমানভাবে শক্তি বিতরণ করে। গঠনকারী স্টেশনগুলি ছিদ্র করা স্টেশনগুলির চেয়ে বেশি আঘাত করে এবং সেগুলি প্রায়শই ডাইয়ের পিছনের দিকে ক্লাস্টার করা হয়। প্রশস্ত সংযোগ ব্যবধান সহ একটি সোজা-পার্শ্বের ফ্রেম সংযোগ বিন্দুর মধ্যে লোডের অনেকাংশ রাখে, যা স্লাইডটিকে কাত করার চেষ্টা করে এমন ক্যান্টিলিভারড ফোর্সকে হ্রাস করে।
| মানদণ্ড | সি-ফ্রেম (গ্যাপ ফ্রেম) | সোজা-পার্শ্ব |
|---|---|---|
| টনেজ পরিসীমা | 35 - 250 টন সাধারণ | 150 - 3,000+ টন |
| বিচ্যুতি আচরণ | লোড অধীনে কৌণিক বিচ্যুতি; খোলা ফ্রেম flexes | ন্যূনতম বিচ্যুতি; উল্লম্ব কলাম টিপিং প্রতিরোধ করে |
| বেড সাইজ | ছোট; ডাই দৈর্ঘ্য সীমাবদ্ধ | বৃহত্তর বিছানা এবং বলস্টার মাত্রা উপলব্ধ |
| প্রগতিশীল ডাই অ্যাপ্লিকেশন | ছোট অংশ, কম স্টেশন, লাইটার{0}}গেজ উপকরণ | মাল্টি-স্টেশন মারা যায়, টাইট টলারেন্স, ভারী ফর্মিং |
| গতির ক্ষমতা | উচ্চ গতির বৈকল্পিকের জন্য 600+ SPM পর্যন্ত- | 300+ SPM স্ট্যান্ডার্ড পর্যন্ত; উচ্চ-গতির বৈকল্পিক উচ্চতর |
| সাসপেনশন পয়েন্ট | একক-পয়েন্ট | 2-পয়েন্ট বা 4-পয়েন্ট |
| বন্ধ-সেন্টার লোড রেজিস্ট্যান্স | লিমিটেড | উচ্চতর, বিশেষ করে 4-পয়েন্ট ডিজাইন |
যখন একটি প্রগতিশীল স্ট্যাম্পিং মেশিনের জন্য বিছানার দৈর্ঘ্য 1.5 মিটারের বেশি বাম-থেকে-ডানে প্রয়োজন হয়, তখন নির্মাতারা সাধারণত দুই-বিন্দু সংযোগ নকশায় চলে যান। একবার ডাইও 2 মিটার সামনে-থেকে-পিছনে প্রসারিত হলে, একটি চার-পয়েন্ট প্রেস ব্যবহারিক পছন্দ হয়ে যায়। এই চারটি সাসপেনশন পয়েন্ট ফরমিং লোডকে আরও সমানভাবে বন্টন করে এবং টর্সনাল ফোর্সকে প্রতিহত করে যা মাল্টি{10}}স্টেশন প্রগ্রেসিভ ডাই তাদের কাজের খাম জুড়ে তৈরি করে।
মেকানিক্যাল, সার্ভো এবং হাইড্রোলিক ড্রাইভ সিস্টেম
ড্রাইভ মেকানিজম নির্ধারণ করে কিভাবে স্লাইডটি তার স্ট্রোকের মধ্য দিয়ে চলে, এবং সেই মোশন প্রোফাইলের প্রত্যক্ষ পরিণতি রয়েছে যা আপনার প্রগতিশীল ডাই গতিতে সম্পন্ন করতে পারে।
প্রচলিত যান্ত্রিক ড্রাইভএকটি ফ্লাইহুইল ঘোরানো একটি বৈদ্যুতিক মোটর ব্যবহার করুন, যা একটি ক্র্যাঙ্কশ্যাফ্ট বা উদ্ভট গিয়ার সিস্টেমে ক্লাচের মাধ্যমে শক্তি স্থানান্তর করে। স্লাইডটি একটি স্থির সাইনোসয়েডাল গতি অনুসরণ করে: এটি মধ্য-স্ট্রোকের মাধ্যমে ত্বরান্বিত হয় এবং নীচের মৃত কেন্দ্রের কাছে ধীর হয়ে যায়। এটি প্রমাণিত, প্রগতিশীল কাজের জন্য নির্ভরযোগ্য প্রযুক্তি। সরাসরি-ড্রাইভ মেকানিক্যাল সিস্টেম সহ একটি ডাই স্ট্যাম্পিং মেশিন সর্বোচ্চ গতি এবং সর্বনিম্ন শক্তি ক্ষয় প্রদান করে, যখন গিয়ারযুক্ত ভেরিয়েন্টগুলি গভীর গঠনের ক্রিয়াকলাপের জন্য আরও বেশি টর্ক প্রদান করে। ছোট-পিচ প্রগতিশীল কাজের জন্য উচ্চ-গতির যান্ত্রিক প্রেস প্রতি মিনিটে 1,000 স্ট্রোক অতিক্রম করতে পারে।
উল্লেখ্যযোগ্য একটি বিশেষ বৈকল্পিক হল লিঙ্ক মোশন প্রেস, যা স্লাইড বেগ বক্ররেখা পরিবর্তন করতে একটি টগল-লিঙ্ক প্রক্রিয়া ব্যবহার করে। একটি স্ট্যান্ডার্ড ক্র্যাঙ্কের প্রতিসম গতির পরিবর্তে, লিঙ্ক মোশন প্রেস দ্রুত রিটার্ন গতি বজায় রেখে নীচের মৃত কেন্দ্রের কাছে একটি ধীর গতির গতি তৈরি করে। এটি সামগ্রিক চক্রের হারকে ত্যাগ না করে গঠনের জন্য আরও বেশি থাকার সময় দেয়, এটি প্রগতিশীল ডাইসের জন্য জনপ্রিয় করে তোলে যা মাঝারি অঙ্কন ক্রিয়াকলাপের সাথে ভেদনকে একত্রিত করে।
হাইড্রোলিক ড্রাইভস্ট্রোকের যেকোনো সময়ে সম্পূর্ণ টনেজ সরবরাহ করুন, কেবল নীচের কাছাকাছি নয়। প্রগতিশীল ডাইগুলির জন্য যার মধ্যে গভীর-স্টেশনগুলিকে অন্তর্ভুক্ত করে যার জন্য একটি দীর্ঘ কার্যক্ষম জানালার মধ্য দিয়ে তাড়াতাড়ি এবং ধারাবাহিকভাবে শক্তির প্রয়োজন হয়, হাইড্রোলিক প্রেসগুলি একটি কুলুঙ্গি পূরণ করে৷ সীমাবদ্ধতা? সাইকেলের গতি। হাইড্রোলিক সিস্টেমগুলি যান্ত্রিক বিকল্পগুলির তুলনায় উল্লেখযোগ্যভাবে ধীর, তাই এগুলি প্রগতিশীল অ্যাপ্লিকেশনগুলির জন্য সংরক্ষিত যেখানে ড্রয়ের গভীরতা গতির প্রয়োজনীয়তার চেয়ে বেশি।
কেন সার্ভো প্রেসগুলি প্রগতিশীল ডাইস কী অর্জন করতে পারে তা পরিবর্তন করে
সার্ভো-যান্ত্রিক প্রেসগুলি কয়েক দশকে প্রগতিশীল ডাই প্রেস প্রযুক্তিতে সবচেয়ে উল্লেখযোগ্য বিবর্তনের প্রতিনিধিত্ব করে। তারা ফ্লাইহুইল-ক্লাচ-ব্রেক অ্যাসেম্বলিকে উচ্চ-টর্ক সার্ভো মোটর দিয়ে প্রতিস্থাপন করে যা সরাসরি ক্র্যাঙ্কশ্যাফ্ট চালায়। ফলাফল: প্রতিটি স্ট্রোকের মধ্যে সম্পূর্ণরূপে প্রোগ্রামযোগ্য স্লাইড গতি।
অনুশীলনে এর মানে কি? সূক্ষ্ম ভেদন স্টেশন এবং আক্রমনাত্মক ফর্মিং স্টেশন উভয়ের সাথে একটি প্রগতিশীল ডাই বিবেচনা করুন। একটি প্রচলিত যান্ত্রিক প্রেসে, প্রতিটি স্টেশন একই বেগ বক্ররেখা দেখে। একটি সার্ভো প্রেস আপনাকে অ্যাপ্রোচের সময় দ্রুত সরানোর জন্য স্লাইডটি প্রোগ্রাম করতে দেয়, আরও ভাল উপাদান প্রবাহের জন্য গঠন জোনের মধ্য দিয়ে ধীর করে দেয় এবং স্প্রিংব্যাক হ্রাস করে, তারপরে রিটার্ন স্ট্রোকে আবার ত্বরান্বিত হয়।উৎপাদন আউটপুট দ্বিগুণ হতে পারেযখন চলমান প্রগতিশীল অর্ধেক-মোশন প্রোফাইলের সাথে মারা যায় যা অপ্রয়োজনীয় স্লাইড ভ্রমণকে দূর করে।
সার্ভো প্রযুক্তি মোশন প্রোফাইলগুলিকেও সক্ষম করে যা আগে অসম্ভব ছিল:
- অর্ধেক গতিঅগভীর প্রগতিশীল কাজের জন্য স্ট্রোকের দৈর্ঘ্য হ্রাস করে, নাটকীয়ভাবে এসপিএম বৃদ্ধি করে।
- মুক্ত গতি (মুদ্রাকরণ)ডাই স্টেশন যোগ না করে স্প্রিংব্যাক হ্রাস বা নির্মূল করে, একটি একক চক্রের মধ্যে নীচের মৃত কেন্দ্রে উপাদানটিকে একাধিকবার আঘাত করে।
- কম্পন গতিপ্রগতিশীল ডাইসের মধ্যে গভীর অঙ্কনকে সমর্থন করে, সম্ভাব্যভাবে প্রয়োজনীয় স্টেশনগুলির সংখ্যা হ্রাস করে।
গতিশীল ভারসাম্য ড্রাইভের ধরন নির্বিশেষে উচ্চ গতিতে গুরুত্বপূর্ণ হয়ে ওঠে। স্ট্রোকের হার বেড়ে যাওয়ার সাথে সাথে স্লাইডের পারস্পরিক ভর কম্পন তৈরি করে যা ফিডের সঠিকতাকে প্রভাবিত করতে পারে এবং পরিধানকে ত্বরান্বিত করতে পারে। উচ্চ -গতির প্রগতিশীল স্ট্যাম্পিং মেশিনগুলি কাউন্টারব্যালেন্স সিস্টেমগুলিকে অন্তর্ভুক্ত করে, যান্ত্রিক বা বায়ুসংক্রান্ত, যা এই জড়ীয় শক্তিগুলিকে অফসেট করে এবং প্রেসকে উচ্চতর SPM-এ নির্ভুলতা বজায় রাখার অনুমতি দেয়।
ফ্রেম টাইপ এবং ড্রাইভ সিস্টেমের মধ্যে পছন্দ বিচ্ছিন্নভাবে তৈরি করা হয় না। এটি সরাসরি প্রবাহিত হয় ডাই যা দাবি করে: কতগুলি স্টেশন, গঠন কতটা জটিল, সমাপ্ত অংশের জন্য কী সহনশীলতা প্রয়োজন এবং কী উৎপাদনের পরিমাণ বিনিয়োগকে ন্যায্যতা দেয়। এই ডাই প্রয়োজনীয়তা, ঘুরে, উপাদান স্ট্যাম্প করা হচ্ছে এবং শক্তি প্রতিটি স্টেশন উৎপন্ন করতে হবে ফিরে ট্রেস.
প্রগতিশীল ডাই ডিজাইনের মৌলিক বিষয় যা প্রেসের প্রয়োজনীয়তাকে চালিত করে
একটি প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইন অঙ্কন নিয়ে নেওয়া প্রতিটি সিদ্ধান্ত সরাসরি একটি প্রেস স্পেসিফিকেশনে অনুবাদ করে। আরও স্টেশন মানে লম্বা বিছানা। কমপ্লেক্স ফর্মিং স্টেশন মানে আরও টনেজ। কঠোর পাইলট মানে আরো সুনির্দিষ্ট ফিড সিস্টেম। যে প্রেস এটি চালায় তার থেকে ডাই স্বাধীনভাবে বিদ্যমান নেই। এটা নির্দেশ করে যে প্রেস কি দিতে হবে।
স্টেশন লেআউট সিকোয়েন্সিং এবং অপারেশন অর্ডার
প্রকৌশলীরা যখন একটি প্রগতিশীল স্ট্যাম্পিং ডাই লেখেন, তখন অপারেশনের ক্রমটি বস্তুগত আচরণের মূলে থাকা যুক্তি অনুসরণ করে। স্ট্রিপটি এখনও সমতল এবং স্থিতিশীল থাকাকালীন আপনি সাধারণত প্রথমে ছিদ্র করুন এবং খাঁজ করুন। ধাতু প্রবাহের অনুমতি দেওয়ার জন্য আশেপাশের উপাদানগুলিকে ছাঁটাই করার পরে গঠন এবং নমন পরে আসে। চূড়ান্ত স্টেশন ক্যারিয়ার ফালা থেকে সমাপ্ত অংশ আলাদা করে।
এখানে একটি প্রতিনিধি প্রোগ ডাই এর জন্য সাধারণ স্টেশন ক্রম:
- পাঞ্চ পাইলট গর্ত এবং অভ্যন্তরীণ বৈশিষ্ট্য (ভেদ, খাঁজ)
- ত্রাণ স্লট কাটা এবং পরে গঠনের জন্য বিনামূল্যে উপাদানের আউটলাইন বিভাগ
- নমন, অঙ্কন, বা এমবসিং অপারেশন সম্পাদন করুন
- মাত্রিক নির্ভুলতার জন্য মুদ্রা বা আকার যোগ করুন
- ক্যারিয়ার স্ট্রিপ থেকে সমাপ্ত অংশটি কেটে ফেলুন বা আলাদা করুন
এটা নির্বিচারে নয়। গঠনের আগে ছিদ্র করা গর্ত বিকৃতি প্রতিরোধ করে। তালান প্রোডাক্টস নোট করে যে কখনও কখনও গঠনের পরে ছিদ্র করা আবশ্যক যখন নির্দিষ্ট বৈশিষ্ট্যের সহনশীলতা দাবি পোস্ট-ফর্ম পাঞ্চিংকে অবস্থান ধরে রাখার একমাত্র উপায় করে তোলে। ডাই ইনসার্টের জন্য স্ট্রাকচারাল শক্তি প্রদান করতে বা বিশেষ মেকানিজমের জন্য জায়গার অনুমতি দেওয়ার জন্য জটিল অপারেশনগুলির মধ্যে ফাঁকা স্টেশনগুলিও উপস্থিত হতে পারে।
প্রেস নির্বাচনের জন্য স্টেশন গণনা গুরুত্বপূর্ণ কেন? প্রতিটি স্টেশন ডাই দৈর্ঘ্য যোগ করে. একটি 12-স্টেশন প্রগতিশীল ডাই টুলিং সেটআপের জন্য একটি বলস্টার এবং বিছানা প্রয়োজন যা সেই পায়ের ছাপকে অতিরিক্ত ঘরের সাথে মিটমাট করে। প্রতিটি সক্রিয় স্টেশন ক্রমবর্ধমান টনেজ লোডে অবদান রাখে। নিচের ডেড সেন্টারে একযোগে আরও বেশি স্টেশন আঘাত করার মানে হল প্রেসকে অবশ্যই গ্রহণযোগ্য সীমা অতিক্রম না করে সেই সমস্ত সর্বোচ্চ শক্তির যোগফল পরিচালনা করতে হবে।
স্ট্রিপ লেআউট এবং ক্যারিয়ার স্ট্রিপ ডিজাইন
স্ট্রিপ লেআউট হল প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনের ভিত্তি। এটি উপাদানের আংশিক অভিযোজন, স্টেশনগুলির মধ্যে পিচ দূরত্ব, উপাদানের ব্যবহার এবং ক্যারিয়ার কনফিগারেশন নির্ধারণ করে যা খাওয়ানোর সময় সবকিছু একসাথে রাখে।
দুটি মূল মাত্রা স্ট্রিপকে সংজ্ঞায়িত করে: প্রস্থ এবং পিচ। স্ট্রিপ প্রস্থ অংশ ফাঁকা, এক বা উভয় প্রান্তে বাহক উপাদান, এবং সংলগ্ন অংশগুলির মধ্যে যে কোনও স্ক্র্যাপ সেতু অন্তর্ভুক্ত করে। পিচ হল স্ট্রোক প্রতি স্ট্রিপের অগ্রগতির দূরত্ব, এবং এটি সরাসরি ফিডের দৈর্ঘ্য সেট করে যা আপনার সার্ভো রোল ফিডারকে প্রতিটি চক্রের সাথে সরবরাহ করতে হবে।
ক্যারিয়ার স্ট্রিপ ডিজাইন অংশ জ্যামিতি এবং গঠনের প্রয়োজনীয়তার উপর ভিত্তি করে পরিবর্তিত হয়:
- এজ ক্যারিয়ার (একক বা দ্বিপাক্ষিক)স্ট্রিপের এক বা উভয় পাশ বরাবর চালান। একটি দ্বিপাক্ষিক ক্যারিয়ার উচ্চতর স্থিতিশীলতা এবং অবস্থানগত নির্ভুলতা প্রদান করে, বিশেষ করে 0.2 মিমি এর নিচে পাতলা উপাদানের জন্য। একক-প্রান্তে বাঁকানো সহ যন্ত্রাংশের স্যুট করে।
- কেন্দ্র বাহকস্ট্রিপ মাঝখানে মাধ্যমে চালান, উভয় পক্ষের অংশ সংযোগকারী. এগুলি প্রতিসম নমন অংশগুলির জন্য ভাল কাজ করে এবং প্রান্ত বাহকের তুলনায় স্ক্র্যাপ কমায়।
- প্রসারিত ওয়েব ক্যারিয়ারনমনীয় ট্যাবগুলি অন্তর্ভুক্ত করে যা সংলগ্ন অগ্রগতিতে বিরক্ত না করে পৃথক অংশগুলিকে গঠন এবং অঙ্কন স্টেশনের মাধ্যমে উল্লম্বভাবে সরানোর অনুমতি দেয়।
A কঠিন ক্যারিয়ারবেসিক কাটিং এবং বাঁকানোর জন্য কাজ করে যেখানে স্ট্রিপটি জুড়ে সমতল থাকে। কিন্তু যখন প্রগতিশীল স্ট্যাম্পিং ডাইসে একাধিক স্টেশনে গভীর গঠন বা অঙ্কন জড়িত থাকে, তখন ক্যারিয়ারকে অবশ্যই ফ্লেক্স করতে হবে না ভাঙ্গা বা সন্নিহিত অংশগুলিকে অবস্থানের বাইরে টানতে হবে। একটি খারাপভাবে ডিজাইন করা ক্যারিয়ার সম্পূর্ণ টুল ব্যর্থতার কারণ হতে পারে, তাই প্রকৌশলীরা প্রায়শই টুল স্টিলের প্রতি প্রতিশ্রুতিবদ্ধ হওয়ার আগে সিমুলেশন সফ্টওয়্যার বা ম্যানুয়াল ওয়াক্স-কাটিং কৌশলগুলির মাধ্যমে ডিজাইনগুলি যাচাই করে৷
স্ট্রিপ লেআউট পরিকল্পনায় উপাদান ব্যবহার একটি ধ্রুবক চাপ। অংশ কাত করা, বাসা বাঁধার ফাঁকা জায়গা বা সংকীর্ণ বাহক নির্বাচন করা ব্যবহারকে 65% থেকে 75% বা তার বেশির দিকে ঠেলে দিতে পারে। কিন্তু অর্জিত প্রতিটি শতাংশ পয়েন্ট অবশ্যই খাওয়ানোর সময় স্ট্রিপ স্থায়িত্ব এবং ফলস্বরূপ প্রোগ ডাইয়ের উত্পাদনশীলতার সাথে ওজন করা উচিত।
অবস্থানগত নির্ভুলতার জন্য পাইলট প্লেসমেন্ট
পাইলটরা হচ্ছে প্রগতিশীল মৃত্যুকে লক্ষ লক্ষ চক্র ধরে সঠিক যন্ত্রাংশ তৈরি করে। এগুলি ছাড়া, ছোটখাটো ফিড ত্রুটিগুলি স্টেশন থেকে স্টেশনে জমা হয় এবং অবস্থানগত প্রবাহ সহনশীলতা নষ্ট করে।
আদর্শ পদ্ধতি: প্রথম স্টেশনে পাইলট হোল পাঞ্চ করুন, তারপর দ্বিতীয় স্টেশন থেকে শুরু করে পাইলট পিনগুলি নিযুক্ত করুন। এই পিনগুলি ফিড সিস্টেম থেকে কোনও অবশিষ্ট পজিশনিং ত্রুটি সংশোধন করে, স্ট্রিপের সাথে কাজ করা পাঞ্চের সাথে যোগাযোগ করার ঠিক আগে ছিদ্র করা গর্তগুলিতে প্রবেশ করে৷ দীর্ঘ প্রগতিশীল মৃত্যুর জন্য, পাইলটদের সাধারণত প্রতি দুই থেকে তিনটি স্টেশনে স্থাপন করা হয় যাতে স্ট্রিপের দৈর্ঘ্য জুড়ে ক্রমবর্ধমান ত্রুটি রোধ করা যায়।
পাইলট হোল বসানো একটি ব্যবহারিক প্রশ্ন উত্থাপন করে। আপনি কি পাইলট রেফারেন্স হিসাবে অংশের নিজস্ব গর্ত ব্যবহার করা উচিত, বা ক্যারিয়ারে উত্সর্গীকৃত গর্ত পাঞ্চ করা উচিত? অংশের ছিদ্র ব্যবহার করা উপাদান সংরক্ষণ করে তবে বৈশিষ্ট্যগুলিকে দীর্ঘায়িত করার ঝুঁকি রয়েছে যার জন্য কঠোর সহনশীলতা প্রয়োজন। ক্যারিয়ার স্ক্র্যাপ এলাকায় ডেডিকেটেড পাইলট গর্ত সামান্য চওড়া ফালা খরচে অংশ অখণ্ডতা রক্ষা করে.
আপনার পাইলট ব্যস্ততার নির্ভুলতা সরাসরি ফিড সিস্টেমের প্রয়োজনীয়তার সাথে সম্পর্কিত। শক্ত পাইলট-থেকে-গর্ত ক্লিয়ারেন্সের দাবি যে ফিড সিস্টেম প্রতিটি স্ট্রোকে একটি সংকীর্ণ অবস্থানগত উইন্ডোর মধ্যে স্ট্রিপ সরবরাহ করে। যদি আপনার প্রগতিশীল মৃত্যুর 15 বা তার বেশি স্টেশন জুড়ে +/-0.05 মিমি এর নিচে অবস্থানগত নির্ভুলতার প্রয়োজন হয়, তবে ফিড সিস্টেম এবং পাইলট কৌশলটি অবশ্যই মিলিত জোড়া হিসাবে ইঞ্জিনিয়ার করা উচিত, স্বাধীনভাবে নির্দিষ্ট করা নয়।
স্ট্রিপ প্রস্থ, পিচ দূরত্ব, স্টেশন গণনা, এবং ক্যারিয়ার টাইপ সমস্ত ক্যাসকেড প্রেস স্পেসিফিকেশনে। একটি প্রশস্ত ফালা একটি বিস্তৃত ফিড খোলার প্রয়োজন. উচ্চ গতিতে দীর্ঘ পিচ দ্রুত ফিড ত্বরণের দাবি করে। আরো স্টেশন আরো বিছানা দৈর্ঘ্য প্রয়োজন. এবং ঐ সমস্ত স্টেশন জুড়ে উত্পন্ন শক্তিগুলি একই সাথে স্ট্রিপকে আঘাত করে, একটি 200-টন বা 400-টন প্রেস সেই ডাইয়ের অধীনে রয়েছে কিনা তা নির্ধারণ করে। এই বল গণনা তাদের নিজস্ব সতর্ক বিশ্লেষণ প্রাপ্য.
কীভাবে উপাদান বৈশিষ্ট্যগুলি প্রেস এবং ডাই পারফরম্যান্সকে প্রভাবিত করে
স্ট্রিপের প্রস্থ, পিচ এবং স্টেশনের সংখ্যা আপনাকে বলে যে প্রেস কত বড় হওয়া দরকার। কিন্তু সেই ডাইয়ের মধ্য দিয়ে চলমান উপাদান আপনাকে বলে যে প্রেসটিকে কতটা আঘাত করতে হবে, এটি কত দ্রুত সাইকেল করতে পারে এবং অংশটি সঠিকভাবে বের হওয়ার আগে আপনার কতগুলি ফর্মিং স্টেশনের প্রয়োজন হবে। শুধুমাত্র ডাই জ্যামিতির উপর ভিত্তি করে একটি প্রেস চয়ন করুন এবং আপনি টননেজকে অবমূল্যায়ন করবেন, সরঞ্জাম পরিধানকে ত্বরান্বিত করবেন বা এমন অংশ তৈরি করবেন যেগুলি ডাই ছেড়ে যাওয়ার মুহুর্তে সহনশীলতা থেকে বেরিয়ে আসে।
কিভাবে প্রসার্য শক্তি এবং পুরুত্ব টনেজকে প্রভাবিত করে
প্রতিটি প্রগতিশীল ধাতু স্ট্যাম্পিং অপারেশন একটি মৌলিক সম্পর্কের সাথে শুরু হয়: উপাদানের পুরুত্ব এবং বিকৃতির প্রতিরোধ উভয়ের সাথে ধাতব স্কেল কাটা, গঠন বা আঁকার জন্য প্রয়োজনীয় বল। ব্ল্যাঙ্কিং এবং পিয়ার্সিংয়ের জন্য, সূত্রটি সহজবোধ্য: পরিধি গুন করে বেধ দ্বারা গুণিত শিয়ার শক্তি দ্বারা গুণিত। অঙ্কন এবং গঠনের জন্য,চূড়ান্ত প্রসার্য শক্তি শিয়ার শক্তি প্রতিস্থাপনকারণ উপাদানটি কাঁচের পরিবর্তে উত্তেজনার মধ্যে রয়েছে।
অনুশীলনে এর অর্থ কী তা বিবেচনা করুন। একটি 1.0 মিমি কম-কার্বন স্টিলের স্ট্রিপ যার শিয়ার শক্তি প্রায় 25 টন/ইন্ট² এর জন্য 1.0 মিমি স্টেইনলেস স্টিলের স্ট্রিপ 40+ টন/ইন² এর চেয়ে অনেক কম ভেদন শক্তির প্রয়োজন। একই 12-স্টেশন প্রগতিশীল ডাই লেআউটের মাধ্যমে উভয়ই চালান এবং স্টেইনলেস সংস্করণটি অভিন্ন জ্যামিতির জন্য প্রায় 60% বেশি প্রেস টনেজের দাবি করে। এই পার্থক্য যৌগিক প্রতিটি সক্রিয় স্টেশন জুড়ে একযোগে নিচের মৃত কেন্দ্রে আঘাত করে।
বেধ প্রভাব amplifies. 0.5 মিমি থেকে 1.0 মিমি পর্যন্ত উপাদান গেজকে দ্বিগুণ করা কেবল প্রয়োজনীয় শক্তিকে দ্বিগুণ করে না। এটি কাটিং অপারেশনের জন্য শিয়ার এরিয়াকে দ্বিগুণ করে এবং ক্রিয়াকলাপ গঠনের জন্য নমন মুহূর্ত বৃদ্ধি করে। 1.5 থেকে 3.0 মিমি পরিসরের উচ্চ-শক্তির ইস্পাতগুলি টনেজের প্রয়োজনীয়তাগুলিকে এমন অঞ্চলে ঠেলে দিতে পারে যেখানে পর্যাপ্ত শক্তির রিজার্ভের সাথে শুধুমাত্র সোজা-সাইড প্রেসগুলি BDC-তে জ্যাম না করে লোড পরিচালনা করতে পারে।
এই কারণেই প্রগতিশীল মুদ্রাঙ্কন উপকরণগুলি অবশ্যই নকশা প্রক্রিয়ার প্রথম দিকে নির্দিষ্ট করা উচিত। উপাদান পছন্দ ক্যাসকেড টনেজ গণনায়, যা প্রেস নির্বাচনের মধ্যে ক্যাসকেড হয়, যা সমগ্র উৎপাদন কোষের জন্য মূলধন বিনিয়োগ নির্ধারণ করে।
একাধিক ফর্মিং স্টেশন জুড়ে কঠোর পরিশ্রম করুন
এখানে প্রগতিশীল স্ট্যাম্পিং একক-স্টেশন গঠনের তুলনায় জটিল হয়ে ওঠে। যখন ধাতু প্লাস্টিকভাবে বিকৃত হয়, তখন এটি শক্ত এবং কম নমনীয় হয়। এটি কঠোর পরিশ্রম, এবং এটি একটি প্রগতিশীল মৃত্যুতে প্রতিটি ফর্মিং স্টেশনে ঘটে। যে স্ট্রিপটি স্টেশন 8 এ প্রবেশ করে সেটি একই উপাদান নয় যেটি স্টেশন 1-এ প্রবেশ করেছে। এটিকে ছিদ্র করা হয়েছে, বাঁকানো হয়েছে, আংশিকভাবে টানা হয়েছে এবং প্রতিটি বিকৃতি তার অবশিষ্ট গঠনযোগ্যতা হ্রাস করার সাথে সাথে এর উৎপাদন শক্তি বাড়িয়েছে।
প্রেস অ্যান্ড ডাই ডিজাইনের জন্য এই ব্যাপারটা কেন? প্রতিটি ক্রমাগত গঠনকারী স্টেশন শক্ত উপাদানের মুখোমুখি হয় যার আকৃতির জন্য আরও শক্তি প্রয়োজন। প্রকৌশলীদের অবশ্যই এই ক্রমবর্ধমান শক্তকরণের জন্য অ্যাকাউন্ট-বে-স্টেশন টনেজ গণনা করতে হবে। এটিকে অবমূল্যায়ন করুন, এবং আপনার চূড়ান্ত গঠনকারী স্টেশনগুলি হয় উপাদানটি ক্র্যাক করে বা প্রেস যে স্ট্রোকের সময়ে সরবরাহ করতে পারে তার চেয়ে বেশি শক্তি দাবি করে।
বিভিন্ন সংকর ধাতু বারবার বিকৃতিতে খুব ভিন্নভাবে প্রতিক্রিয়া জানায়:
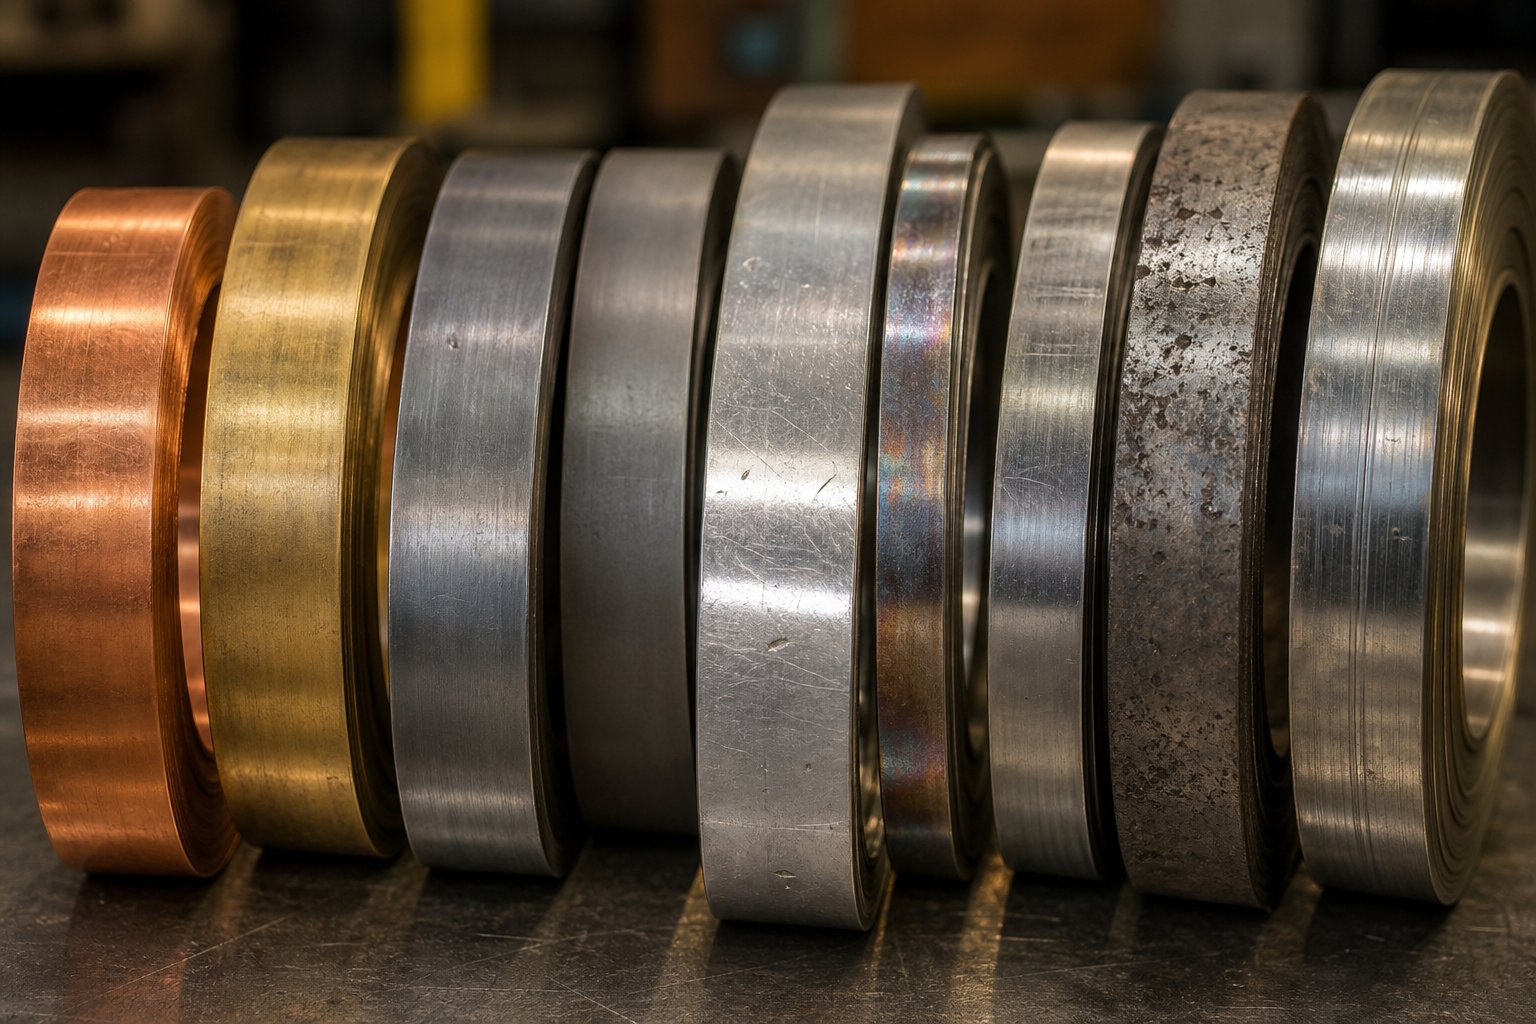
- কম-কার্বন ইস্পাতকাজ-মাঝারিভাবে শক্ত করে এবং একাধিক ফর্মিং হিট জুড়ে যুক্তিসঙ্গত নমনীয়তা বজায় রাখে, এটি কার্বন ইস্পাত প্রগতিশীল স্ট্যাম্পিং অ্যাপ্লিকেশনগুলিতে ক্ষমা করে দেয়।
- স্টেইনলেস স্টিল (বিশেষত অস্টেনিটিক গ্রেড যেমন 304 এবং 316)কাজ-আক্রমনাত্মকভাবে শক্ত করে। উল্লেখযোগ্য ঠান্ডা পরিশ্রমের পরে এর ফলনের শক্তি প্রায় দ্বিগুণ হতে পারে, এবং পৃষ্ঠ শক্ত হওয়ার সাথে সাথে গল করার প্রবণতা বৃদ্ধি পায়, বিশেষ আবরণ বা প্রক্রিয়া তৈলাক্তকরণ কৌশলগুলির প্রয়োজন হয়।
- তামা ও পিতলপরিমিত হারে কঠোর পরিশ্রম করুন-কিন্তু অপেক্ষাকৃত কম প্রসার্য শক্তি দিয়ে শুরু করুন, যাতে তারা তাদের সীমায় পৌঁছানোর আগে আরও স্টেশনের মাধ্যমে গঠনযোগ্য থাকে।
- উচ্চ-শক্তির ইস্পাত (HSLA, ডুয়াল-ফেজ)সীমিত নমনীয়তার সাথে শুরু করুন এবং দ্রুত শক্ত হয়ে উঠুন, যার অর্থ প্রকৌশলীদের অবশ্যই প্রতি হিট কম কাজ সহ আরও বেশি স্টেশন জুড়ে বিকৃতি বিতরণ করতে হবে।
চ্যালেঞ্জিং অ্যালয়গুলির জন্য, প্রগতিশীল ডাই কখনও কখনও মধ্যবর্তী স্ট্রেস -ত্রাণ বৈশিষ্ট্যগুলিকে অন্তর্ভুক্ত করে বা ক্রমবর্ধমান স্ট্রেনকে নিরাপদ সীমার মধ্যে রাখতে প্রতি ধাপে ন্যূনতম বিকৃতি সহ পর্যায়ভুক্ত পুনঃআঁকা ব্যবহার করে। বিকল্প হল ক্র্যাকিং, যার অর্থ স্ক্র্যাপ, ডাউনটাইম এবং ডাই মেরামত।
স্প্রিংব্যাক আচরণ এবং স্টেশন ক্ষতিপূরণ
প্রেস র্যাম প্রত্যাহার করলে প্রতিটি বাঁকানো বা গঠিত বৈশিষ্ট্য তার আসল সমতল আকৃতির দিকে ফিরে আসতে চায়। স্প্রিংব্যাকের ডিগ্রি উপকরণগুলির মধ্যে নাটকীয়ভাবে পরিবর্তিত হয় এবং এটি সরাসরি নির্ধারণ করে যে কীভাবে গঠন করা স্টেশনগুলি ডিজাইন করা উচিত।
লো-কার্বন স্টিল সাধারণ বাঁকে 1 থেকে 3 ডিগ্রীতে পরিমিতভাবে ফিরে আসে। আপনি সামান্য overbending দ্বারা ক্ষতিপূরণ করতে পারেন, এবং অংশ বিশেষ শিথিল. অ্যালুমিনিয়াম অ্যালয়গুলি সাধারণত 3 থেকে 5 ডিগ্রি বেশি ফিরে আসে, কারণ তাদের কম ইলাস্টিক মডুলাস ফলন শক্তির তুলনায়। উচ্চ-শক্তির ইস্পাতগুলি হল সবচেয়ে খারাপ অপরাধী, যেখানে স্প্রিংব্যাক কোণগুলি বেন্ড ব্যাসার্ধ এবং উপাদান গ্রেডের উপর নির্ভর করে 5 থেকে 10 ডিগ্রী বা তার বেশি পৌঁছায়।
একটি প্রগতিশীল মৃত্যুতে, স্প্রিংব্যাক ক্ষতিপূরণ টুলিং স্তরে ঘটে। প্রকৌশলীরা গণনাকৃত ওভারবেন্ড অ্যাঙ্গেলের সাথে পাঞ্চ এবং ডাই ক্যাভিটি তৈরি করে যাতে অংশটি লক্ষ্য জ্যামিতিতে শিথিল হয়। সিমুলেশন-চালিত পন্থা, যেমন বর্ণনা করা হয়েছেFormingWorld থেকে স্প্রিংব্যাক সেরা অনুশীলন, কোনো টুল ইস্পাত কাটার আগে প্রয়োজনীয় সঠিক ক্ষতিপূরণ নির্ধারণ করতে ভবিষ্যদ্বাণীমূলক মডেলিং ব্যবহার করুন। এই ভুল হওয়ার অর্থ অংশগুলি সহনশীলতার বাইরে চলে যায় এবং ঠিক করার জন্য প্রায়শই ডাই ইনসার্টগুলি পুনরায় কাটার প্রয়োজন হয়।
প্রগতিশীল স্ট্যাম্পিং অ্যালুমিনিয়াম একা স্প্রিংব্যাকের বাইরে একটি অনন্য চ্যালেঞ্জ উপস্থাপন করে। গলিংয়ের দিকে অ্যালুমিনিয়ামের প্রবণতা মানে ডাই সারফেসগুলিকে অবশ্যই মিরর ফিনিশিং করার জন্য পালিশ করতে হবে, তৈলাক্তকরণকে অবশ্যই সাবধানে নিয়ন্ত্রণ করতে হবে এবং পৃষ্ঠের স্কোরিং রোধ করতে প্রায়শই প্রেসের গতি কমাতে হবে। উচ্চ স্প্রিংব্যাক, কম গঠনযোগ্যতা সীমা, এবং গ্যালিং সংবেদনশীলতার সংমিশ্রণ মানে অ্যালুমিনিয়াম প্রগতিশীল ডাইসের জন্য সাধারণত একই জ্যামিতি অর্জনের জন্য আরও স্টেশনের প্রয়োজন হয় যা ইস্পাত কম হিট তৈরি করতে পারে।
| উপাদান পরিবার | সাধারণ পুরুত্ব পরিসীমা | আপেক্ষিক টনেজ প্রয়োজনীয়তা | গঠনযোগ্যতা রেটিং | কী প্রেস এবং ডাই বিবেচনা |
|---|---|---|---|---|
| কম-কার্বন ইস্পাত (1008, 1010) | 0.3 - 3.0 মিমি | বেসলাইন (1x) | উচ্চ | মাঝারি স্প্রিংব্যাক; স্ট্যান্ডার্ড ডাই ক্লিয়ারেন্স; মাল্টি-স্টেশন গঠনের জন্য সবচেয়ে ক্ষমাশীল |
| স্টেইনলেস স্টিল (304, 316L) | 0.2 - 2.5 মিমি | 1.5x - 1.8x | পরিমিত | আক্রমনাত্মক কাজ কঠোর; galling প্রলিপ্ত টুলিং প্রয়োজন; স্টেশন প্রতি উচ্চ টনেজ |
| অ্যালুমিনিয়াম অ্যালয়েস (5052, 6061) | 0.3 - 3.0 মিমি | 0.5x - 0.7x | নিম্ন থেকে মাঝারি | উচ্চ স্প্রিংব্যাক; galling ঝুঁকি; হ্রাস গতি; পালিশ ডাই পৃষ্ঠতল প্রয়োজন |
| তামা এবং পিতল (C110, C260) | 0.1 - 2.0 মিমি | 0.6x - 0.8x | উচ্চ | কম প্রসার্য শক্তি; burr-প্রবণ; ধারালো টুলিং এবং বিশেষ লুব্রিকেন্ট প্রয়োজন |
| উচ্চ-শক্তি ইস্পাত (HSLA, DP600) | 0.5 - 3.0 মিমি | 2.0x - 3.0x | কম | চরম টনেজ; দ্রুত হাতিয়ার পরিধান; স্টেশন প্রতি সীমিত গঠন; শক্তিশালী প্রেস ফ্রেম প্রয়োজন |
টেবিলটি একটি জিনিস পরিষ্কার করে: উপাদান নির্বাচন শুধুমাত্র একটি নকশা সিদ্ধান্ত নয়। এটি একটি প্রেস সাইজিং সিদ্ধান্ত, একটি টুল লাইফ ডিসিশন, এবং একটি প্রোডাকশন স্পিড ডিসিশন সব একটিতে মোড়ানো। কার্বন স্টিলের জন্য আরামদায়ক রেট দেওয়া একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেস স্টেইনলেস বা উচ্চ-শক্তি ইস্পাত একই অংশ জ্যামিতির জন্য বিপজ্জনকভাবে ছোট হতে পারে। এবং একই অংশের একটি অ্যালুমিনিয়াম সংস্করণ, যখন কম শক্তির প্রয়োজন হয়, পৃষ্ঠের ত্রুটিগুলি এড়াতে এবং মাত্রা ধরে রাখতে আরও স্টেশন এবং ধীর চক্র হারের প্রয়োজন হতে পারে।
এই বস্তুগত আচরণগুলি আপনি কীভাবে মোট প্রেস টনেজ গণনা করেন তা সরাসরি ফিড করে। প্রতিটি স্টেশনের শক্তির প্রয়োজনীয়তা শুধুমাত্র জ্যামিতির উপর নির্ভর করে না বরং সেই নির্দিষ্ট সংকর ধাতুটি কীভাবে কাটা, বাঁকানো এবং গঠনে সাড়া দেয় তার উপর নির্ভর করে তার কাজের-মৃত্যুর মধ্য দিয়ে কঠিন যাত্রা।
প্রগতিশীল ডাইসের জন্য টনেজ গণনা এবং প্রেস সাইজিং
বস্তুগত বৈশিষ্ট্যগুলি আপনাকে বলে যে প্রতিটি স্টেশন কতটা আঘাত করে। কিন্তু স্বতন্ত্র শক্তি জানা যথেষ্ট নয়। আপনাকে সেগুলি যোগ করতে হবে, ডাই জুড়ে একযোগে ঘটতে থাকা সমস্ত কিছুর জন্য অ্যাকাউন্ট করতে হবে এবং তারপরে সঠিক প্রেস স্পেসিফিকেশনের সাথে সেই মোটের সাথে মেলে। এই হিসাবটি এমনকি 15 থেকে 20 শতাংশ পর্যন্ত ভুল করুন এবং আপনি হয় নীচের ডেড সেন্টারে একটি প্রেস জ্যাম করবেন বা সময়সূচির কয়েক বছর আগে এটি পরিধান করবেন। এখানেই প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং ইঞ্জিনিয়ারিং ধারণা থেকে মূলধন বিনিয়োগের সিদ্ধান্তে চলে যায়।
স্টেশন-দ্বারা-স্টেশন বল গণনা পদ্ধতি
প্রক্রিয়াটি স্ট্রিপ লেআউটে শুরু হয়। উপাদানের উপর কাজ করে এমন প্রতিটি স্টেশন একটি পরিমাপযোগ্য বল তৈরি করে এবং তাদের একত্রিত করার আগে আপনাকে প্রতিটিকে পৃথকভাবে গণনা করতে হবে। প্রতিটি অপারেশন প্রকারের জন্য গণিত কীভাবে কাজ করে তা এখানে:
ফাঁকা এবং ছিদ্র:এগুলো শিয়ারিং অপারেশন। সূত্রটি সোজা:
প্রয়োজনীয় টনেজ=পরিধি (ইঞ্চি) x উপাদানের বেধ (ইঞ্চি) x শিয়ার শক্তি (টন/ইন²)
কল্পনা করুন যে আপনি 0.060-ইঞ্চি হালকা ইস্পাতের 0.5-ব্যাসের গর্তটি ছিদ্র করছেন যার শিয়ার শক্তি 25 টন/ইঞ্চি²। পরিধি হল 1.57 ইঞ্চি, তাই সেই একক পাঞ্চের জন্য ভেদন বল 1.57 x 0.060 x 25=2.36 টন সমান। ছয় গর্ত সহ একটি স্টেশন? সেই অনুযায়ী গুণ করুন। একটি প্রগতিশীল স্ট্যাম্পিং ডাই 10 টি পিয়ার্সিং স্টেশন সহ প্রতিটি একই রকম লোড বহন করে দ্রুত যোগ করে।
নমন এবং গঠন:নমনের জন্য বল গণনা নির্ভর করে বাঁকের দৈর্ঘ্য, উপাদানের বেধ, ডাই খোলার প্রস্থ এবং উপাদানটির প্রসার্য শক্তির উপর। V-বেন্ডিং, ওয়াইপিং এবং এয়ার বেন্ডিং প্রত্যেকটি বিভিন্ন সূত্র অনুসরণ করে, কিন্তু এগুলি সবই বেধ বর্গাকার এবং বস্তুগত শক্তি দিয়ে মাপানো হয়। আরো জটিল জ্যামিতি যেমন এমবসিং বা রিবিংয়ের জন্য অভিজ্ঞতামূলক ডেটা বা সিমুলেশন-ভিত্তিক অনুমান প্রয়োজন।
অঙ্কন:ড্র স্টেশনগুলির জন্য, চূড়ান্ত প্রসার্য শক্তি গণনায় শিয়ার শক্তিকে প্রতিস্থাপন করে কারণ শেল দেয়ালগুলি উত্তেজনার মধ্যে রয়েছে। সূত্রটি হয়ে যায়: পরিধি x পুরুত্ব x চূড়ান্ত প্রসার্য শক্তি। আঁকুন হ্রাস অনুপাত এবং ফাঁকা ধারক চাপ মোট যোগ করুন। 30% হ্রাসে একটি অগভীর কাপ ড্র 45% হ্রাসে একটি গভীর ড্র থেকে ভিন্নভাবে আচরণ করে, বল মাত্রা এবং যেখানে সেই শক্তি স্ট্রোকের মধ্যে প্রযোজ্য উভয় ক্ষেত্রেই।
প্রাথমিক গঠনমূলক ক্রিয়াকলাপগুলির বাইরে, আপনাকে এমন শক্তিগুলিকে ধরতে হবে যা উপেক্ষা করা সহজ:
- স্প্রিং স্ট্রিপার চাপ (ডাই মুখের বিপরীতে স্ট্রিপটিকে সমতল ধরে রাখে)
- স্ট্রিপ লিফটার পিন বাহিনী
- স্টেশন গঠনে নাইট্রোজেন চাপ প্যাড বল
- ক্যাম-চালিত পার্শ্ব ক্রিয়া
- ক্যারিয়ার কাটঅফ স্টেশনে স্ক্র্যাপ কাটার লোড হয়
- ড্র স্টেশনে খালি হোল্ডার প্যাড
স্ট্যাম্পিং বিশেষজ্ঞ ডেনিস ক্যাটেল নোট হিসাবে, আপনাকে অবশ্যই কঙ্কাল স্ক্র্যাপ, ওয়েব ক্যারিয়ার, পাইলট হোল পাঞ্চিং এবং চূড়ান্ত ওয়েব স্ক্র্যাপ কাটা সহ প্রতিটি একক স্টেশনের জন্য লোড রেকর্ড করতে হবে। এগুলির যেকোনও মিস করুন এবং আপনার সম্পূর্ণ অবমূল্যায়ন বাস্তবতা। জটিল স্ট্যাম্পিং 15 বা তার বেশি অগ্রগতির সাথে মারা যায়, একটি রঙ-কোডেড স্ট্রিপ লেআউট নিশ্চিত করতে সাহায্য করে যে কোনও কিছু ফাটলের মধ্য দিয়ে পিছলে না যায়।
যুগপত পিক লোডের সমষ্টি
এখানে একটি গুরুত্বপূর্ণ বিষয় যা কম অভিজ্ঞ প্রকৌশলীদের নিয়ে আসে: প্রতিটি স্টেশন প্রেস স্ট্রোকে একই মুহূর্তে তার সর্বোচ্চ শক্তিকে আঘাত করে না। ছিদ্রকারী স্টেশনগুলি কাটার প্রথম দিকে শীর্ষে ওঠে, যে মুহুর্তে পাঞ্চটি ভেঙে যায়। জ্যামিতির উপর নির্ভর করে বিভিন্ন পয়েন্টে স্টেশন গঠনের শিখর। ড্র স্টেশনগুলি ক্রমান্বয়ে শক্তি তৈরি করে এবং নীচের মৃত কেন্দ্রের আগে ভাল শিখর হতে পারে।
রক্ষণশীল পন্থা, এবং নিরাপদ, সমস্ত স্টেশন থেকে সর্বোচ্চ শক্তি যোগ করে যেন তারা একই সাথে ঘটে। অনুশীলনে, কাটিং পাঞ্চে শিয়ারিং করে স্তম্ভিত পাঞ্চের দৈর্ঘ্য ক্র্যাঙ্ক ঘূর্ণনের কয়েক ডিগ্রির উপর লোড ছড়িয়ে দিতে পারে, তাত্ক্ষণিক শিখরকে হ্রাস করে। কিন্তু প্রেস সাইজিং উদ্দেশ্যে, আপনি সবচেয়ে খারাপ ক্ষেত্রে গণনা করুন: একই তাত্ক্ষণিক সর্বোচ্চ লোডে প্রতিটি স্টেশন।
একবার আপনার সেই সমষ্টি হয়ে গেলে, একটি নিরাপত্তা মার্জিন প্রয়োগ করুন। সাধারণ প্রকৌশল অনুশীলন সাধারণত গণনা করা মোটের উপরে 20 থেকে 30 শতাংশ যোগ করে। এই মার্জিনটি বেশ কয়েকটি বাস্তব-বিশ্ব ভেরিয়েবলের জন্য দায়ী:
- টুলের পরিধান সময়ের সাথে সাথে কাটিং ফোর্স বাড়ায় (নিস্তেজ ঘুষিতে ধারালো পাঞ্চের চেয়ে বেশি জোর লাগে)
- কয়েল থেকে কুণ্ডলীতে উপাদান সম্পত্তির তারতম্য
- উচ্চ গতির অপারেশনের সময় বস্তুগত শক্তির উপর তাপমাত্রার প্রভাব
- স্ট্রিপ হ্যান্ডলিং এবং নির্দেশিকা থেকে হিসাবহীন সেকেন্ডারি ফোর্স
85 টন গণনাকৃত পিক লোডের জন্য ডিজাইন করা একটি স্ট্যাম্পিং ডাই কমপক্ষে 105 থেকে 110 টন রেট করা প্রেসে চালানো উচিত। লক্ষ্য হল স্বাভাবিক উৎপাদনের সময় প্রেস ক্ষমতার প্রায় 60 থেকে 75 শতাংশে কাজ করা। 80 শতাংশ ধারণক্ষমতার উপরে ধারাবাহিকভাবে চালানো ভারবহন পরিধান, ফ্রেমের ক্লান্তি এবং গিবিং ক্ষয়কে ত্বরান্বিত করে এবং প্রক্রিয়া বৈচিত্রের জন্য উপলব্ধ উইন্ডোটি হ্রাস করে।
মিল প্রেস স্পেসিফিকেশন ডাই প্রয়োজনীয়তা
টনেজ হল হেডলাইন নম্বর, কিন্তু এটি শুধুমাত্র স্পেসিফিকেশন থেকে অনেক দূরে যা নির্ধারণ করে যে একটি প্রেস আপনার ডাইয়ের জন্য উপযুক্ত কিনা। এখানে যা মানুষকে সতর্ক করে দেয়: একটি প্রেসের সঠিক টননেজ রেটিং থাকতে পারে তবে স্ট্রোকের অবস্থান, শক্তির সীমা বা মাত্রাগত অমিলের কারণে কাজের জন্য ভুল হতে পারে।
টনেজ রেটিং বনাম স্ট্রোক অবস্থান।একটি যান্ত্রিক প্রেস তার বিতরণনীচের মৃত কেন্দ্রের (বিডিসি) উপরে একটি নির্দিষ্ট দূরত্বে রেট করা টনেজ. 45 টনের নিচে নন-গিয়ারড প্রেস সাধারণত BDC থেকে 1/32 ইঞ্চি হারে। বৃহত্তর গিয়ারযুক্ত প্রেসগুলি বিডিসি থেকে 1/16 থেকে 3/16 ইঞ্চিতে সম্পূর্ণ ক্ষমতা সরবরাহ করে। যদি আপনার ডাই স্ট্যাম্পিং অপারেশনটি প্রেসের রেটিংয়ের চেয়ে বেশি স্ট্রোকের একটি বিন্দুতে পিক ফোর্স দাবি করে, তাহলে আপনার কাছে টননেজ নাও থাকতে পারে যা আপনি মনে করেন। ড্র অপারেশনগুলি যেগুলির জন্য একটি দীর্ঘ কার্যক্ষম উইন্ডোতে টেকসই শক্তি প্রয়োজন সেগুলি বিশেষভাবে এই অমিলের জন্য সংবেদনশীল৷
শক্তি বনাম টনেজ।এই পার্থক্য এমনকি অভিজ্ঞ দল পর্যন্ত ট্রিপ. আপনার কাছে পর্যাপ্ত টনেজ সহ একটি প্রেস থাকতে পারে তবে অপর্যাপ্ত শক্তি, যা বিডিসিতে প্রেস জ্যামের একটি সাধারণ কারণ। শক্তি ফ্লাইহুইলে সঞ্চিত হয় এবং স্ট্রোকের কার্যকারী অংশের সময় মুক্তি পায়। যদি প্রয়োজনীয় কাজটি একটি নির্দিষ্ট গতিতে ফ্লাইহুইলের উপলব্ধ শক্তিকে ছাড়িয়ে যায়, তাহলে মোটর স্ট্রোক এবং প্রেস স্টলের মধ্যে পর্যাপ্ত শক্তি পুনরুদ্ধার করতে পারে না। শক্তির প্রয়োজনীয়তা গণনা করা (প্রতিটি স্টেশনে কাজের দূরত্ব দ্বারা গুণিত বল) টনেজ গণনার পরে অপরিহার্য দ্বিতীয় ধাপ।
টনেজ এবং শক্তির বাইরে, প্রেস এবং ডাই এর মধ্যে সামঞ্জস্য নিশ্চিত করতে ইঞ্জিনিয়ারদের অবশ্যই মাত্রিক এবং কর্মক্ষমতা প্যারামিটারের একটি সম্পূর্ণ সেট মূল্যায়ন করতে হবে:
- বন্ধ উচ্চতা:বিডিসি-তে বোলস্টার পৃষ্ঠ থেকে স্লাইড মুখের দূরত্ব, সর্বোচ্চ উপরে অবস্থানে সামঞ্জস্য সহ। মোট ডাই স্ট্যাকের উচ্চতা অবশ্যই মিটমাট করতে হবে (লোয়ার ডাই + আপার ডাই + যেকোনো ব্যাকিং প্লেট)।
- স্লাইড সমন্বয় পরিসীমা:আংশিক মাত্রায় ডায়াল করার জন্য শাট উচ্চতার সূক্ষ্ম-টিউনিংয়ের অনুমতি দেয়। সাধারণত মাঝারি প্রেসে 3 থেকে 6 ইঞ্চি। অপর্যাপ্ত সমন্বয় সীমা ডাই সেটআপ নমনীয়তা.
- স্ট্রোকের দৈর্ঘ্য:স্ট্রিপ উত্তোলন এবং খাওয়ানোর জন্য সর্বাধিক অংশ গভীরতা প্লাস ক্লিয়ারেন্স অতিক্রম করতে হবে। 25 মিমি ড্র গভীরতার একটি অংশে লিফটারগুলি পরিষ্কার করতে এবং ফিডের অগ্রগতির অনুমতি দিতে 75+ মিমি স্ট্রোকের প্রয়োজন হতে পারে।
- বিছানা এবং শক্তির মাত্রা:ক্ল্যাম্প, স্ক্র্যাপ চুট এবং ফিড গাইডের জন্য ক্লিয়ারেন্স সহ ডাই ফুটপ্রিন্ট মিটমাট করা আবশ্যক। স্ট্যান্ডার্ড অনুশীলনের জন্য ডাইকে বিছানা এলাকার দুই-তৃতীয়াংশের মধ্যে লোড করতে হয় যাতে সঠিকভাবে বিচ্যুতি বিতরণ করা যায়।
- বোলস্টার হোল প্যাটার্ন:টি-স্লট বা ট্যাপ করা গর্তের অবস্থানগুলি অবশ্যই ডাই ক্ল্যাম্পিং প্রয়োজনীয়তার সাথে সারিবদ্ধ হতে হবে।
- প্রতি মিনিটে স্ট্রোক (SPM):বার্ষিক চাহিদা এবং উপলব্ধ রান সময়ের উপর ভিত্তি করে উত্পাদন পরিমাণ লক্ষ্য পূরণ করতে হবে। 60 SPM-এ প্রতি ঘন্টায় 1,000 যন্ত্রাংশ উৎপাদনকারী একটি ডাই ফিড টাইম মিটমাট করতে এবং ডাউনটাইমের জন্য মার্জিন প্রদান করতে 100+ SPM সক্ষম প্রেসের প্রয়োজন হতে পারে।
- ফিড উইন্ডো (উপলব্ধ ডিগ্রি):ক্র্যাঙ্ক ঘূর্ণনের অংশ যার সময় স্ট্রিপ অগ্রসর হতে পারে। উচ্চ গতিতে দীর্ঘ ফিডের দৈর্ঘ্যের জন্য একটি বিস্তৃত ফিড উইন্ডো প্রয়োজন, যা সরাসরি অর্জনযোগ্য SPM সীমাবদ্ধ করে।
- স্লাইড সমান্তরালতা এবং পুনরাবৃত্তিযোগ্যতা:প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য +/-0.05 মিমি এর নিচে সহনশীলতা প্রয়োজন, প্রেসকে অবশ্যই লোডের অধীনে মাইক্রোমিটারের মধ্যে সমান্তরালতা বজায় রাখতে হবে, স্ট্রোকের পরে স্ট্রোক।
একটি পয়েন্টে জোর দেওয়া উচিত: প্রেস টননেজের ওভারসাইজ করা সর্বদা আন্ডারসাইজ করার চেয়ে ভাল। ক্ষমতার কাছাকাছি চলমান একটি আন্ডারসাইজড প্রেস সমস্যার একটি ক্যাসকেড তৈরি করে। বিয়ারিং দ্রুত পরেন। ফ্রেমের বিচ্যুতি বৃদ্ধি পায়, ডাই ক্লিয়ারেন্স পরিবর্তন করে এবং পাঞ্চ পরিধানকে ত্বরান্বিত করে। শক্তির সীমাবদ্ধতা গতির সীমাবদ্ধতা সৃষ্টি করে যা উত্পাদনশীলতাকে হত্যা করে। ডাই লাইফ ড্রপস কারণ পুরো সিস্টেম চাপের মধ্যে কাজ করে এটি টিকিয়ে রাখার জন্য ডিজাইন করা হয়নি।
60 শতাংশ ক্ষমতায় চলমান একটি প্রেস, বিপরীতে, কম বিচ্যুত করে, কম তাপ উৎপন্ন করে, কঠোর স্লাইড সমান্তরালতা বজায় রাখে এবং আপনাকে উপাদানের ভিন্নতা বা ভবিষ্যত ডাই পরিবর্তনের জন্য হেডরুম দেয় যা স্টেশন যোগ করে। একটি 150-টন এবং 200-টন প্রেসের মধ্যে মূলধন খরচের পার্থক্য অকাল ডাই রিগ্রাইন্ডিং, অপরিকল্পিত ডাউনটাইম এবং সংক্ষিপ্ত প্রেসের আয়ুষ্কালের ক্রমবর্ধমান খরচের তুলনায় নমনীয় যা ক্ষমতার ছিন্নমূল প্রান্তে কাজ করার ফলে আসে।
টেকঅ্যাওয়ে? রক্ষণশীলভাবে গণনা করুন, উদারভাবে মার্জিন যোগ করুন, এবং প্রেস রেটিং বক্ররেখার বিপরীতে টনেজ এবং শক্তির প্রয়োজনীয়তা উভয়ই যাচাই করুন আপনার মৃত্যুর চাহিদা অনুযায়ী প্রকৃত কাজের উচ্চতায়। এই গণনাগুলি আপনার বিনিয়োগের জন্য ফ্লোর সেট করে, কিন্তু আপনি আসলে কত দ্রুত সিস্টেম চালাতে পারেন তার জন্য তারা এখনও হিসাব করে না। উত্পাদন গতি তার নিজস্ব সীমাবদ্ধতার পরিচয় দেয় যা উপরের সমস্ত কিছুর সাথে ইন্টারঅ্যাক্ট করে।
স্ট্রোক রেট বনাম অংশ জটিলতা ট্রেডঅফ
আপনি টনেজ এবং শক্তির জন্য প্রেসটিকে সঠিকভাবে আকার দিয়েছেন। ডাই বলস্টার ফিট. উপাদান নির্দিষ্ট করা হয়. কাগজে কলমে সবকিছু যাচাই করে। কিন্তু এখানে একটি প্রশ্ন যা সেই টুলটির জীবনের জন্য আপনার প্রতি-অংশের খরচ নির্ধারণ করে: আপনি আসলে কত দ্রুত এটি চালাতে পারেন? প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়াটি শেষ পর্যন্ত চক্রের সবচেয়ে ধীর লিঙ্ক দ্বারা নিয়ন্ত্রিত হয় এবং সেই লিঙ্কটি অংশের জ্যামিতি, স্ট্রিপ আচরণ এবং আপনার গতি প্রোফাইলটি কতটা বুদ্ধিমত্তার সাথে কনফিগার করা হয়েছে তার উপর নির্ভর করে পরিবর্তিত হয়।
সর্বোচ্চ স্ট্রোক রেট কি নির্ধারণ করে
প্রতি মিনিটে স্ট্রোক একটি একক সংখ্যা নয় যা আপনি একটি বিশেষ শীটে সন্ধান করেন এবং চিরতরে চালান। এটি বেশ কয়েকটি প্রতিযোগিতামূলক শারীরিক সীমাবদ্ধতার ফলাফল, এবং সবচেয়ে আঁটসাঁটটি আপনার পুরো লাইনের জন্য সিলিং সেট করে। উচ্চ গতির প্রগতিশীল ডাই স্ট্যাম্পিংয়ে অর্জনযোগ্য গতি সীমাবদ্ধ করে তা এখানে রয়েছে:
- স্ট্রোক প্রতি ফিড দৈর্ঘ্য.স্লাইডটি কাজের অঞ্চলে পৌঁছানোর আগে স্ট্রিপটিকে অবশ্যই সম্পূর্ণ পিচ দূরত্ব অগ্রসর করতে হবে, গতি কমাতে হবে এবং অবস্থানে স্থির হতে হবে। লম্বা পিচ মানে চক্র প্রতি আরো রৈখিক ভ্রমণ, যার জন্য হয় দ্রুত ফিড ত্বরণ বা প্রতি মিনিটে কম স্ট্রোক প্রয়োজন। ফিড সরঞ্জামের গতিকে SPM-এ রূপান্তর করতে, অগ্রগতির দূরত্ব দ্বারা সরঞ্জামের রৈখিক ক্ষমতা (প্রতি সেকেন্ডে ইঞ্চিতে) ভাগ করুন।
- অংশ উত্তোলন উচ্চতা.প্রতিটি স্ট্রোকের পরে, লিফটাররা স্ট্রিপটিকে নীচের ডাই বিশদ থেকে পরিষ্কার করে তোলে যাতে এটি অবাধে অগ্রসর হতে পারে। গভীর ফর্ম বা লম্বা ডাই বৈশিষ্ট্য উচ্চ লিফট প্রয়োজন, যাক্র্যাঙ্ক ঘূর্ণনের আরও ডিগ্রী গ্রহণ করেফালা পরিষ্কার এবং পুনর্বাসন জন্য. আরও স্টেশন জুড়ে ফর্মিং বিতরণ করে লিফটের উচ্চতা হ্রাস করা গতি ক্ষমতা বাড়ানোর সবচেয়ে কার্যকর উপায়গুলির মধ্যে একটি।
- ক্যারিয়ার ফালা শক্তি.উচ্চ গতিতে, স্ট্রিপটি ত্বরণ এবং হ্রাসের সময় উল্লেখযোগ্য জড় লোড অনুভব করে। একটি দুর্বল বাহক বাকল, প্রসারিত বা ভেঙে পড়তে পারে, যা ভুল খাওয়ার কারণ হতে পারে। অগ্রগতির মধ্যে সীমিত সংযোগের ক্ষেত্র সহ অংশগুলিকে উচ্চ গতির খাবারের গতিশীল শক্তিগুলিকে সমর্থন করার জন্য ক্যারিয়ার পুনরায় ডিজাইনের প্রয়োজন হতে পারে।
- উপাদান বিকৃতি হার সংবেদনশীলতা.উচ্চ বেগে গঠিত হলে কিছু সংকর ধাতু ভিন্নভাবে আচরণ করে। স্ট্রেন-হারের প্রভাবগুলি গঠনকারী শক্তি বৃদ্ধি করতে পারে বা ফ্র্যাকচার আচরণ পরিবর্তন করতে পারে, উপাদান ক্র্যাক না করে কত দ্রুত ফর্মিং স্টেশনগুলি কাজ করতে পারে তা সীমিত করে৷
- ডাই সেন্সর রেসপন্স টাইমে-।মিসফিড ডিটেক্টর, পার্ট আউট সেন্সর, এবং টনেজ মনিটর সকলের প্রেস কন্ট্রোল পড়তে এবং সংকেত দিতে সময় লাগে। যদি সেন্সর প্রতিক্রিয়া সময় স্ট্রোকের মধ্যে উপলব্ধ উইন্ডো অতিক্রম করে, তাহলে আপনাকে অবশ্যই গতি কমাতে হবে বা অরক্ষিতভাবে চালানোর ঝুঁকি গ্রহণ করতে হবে।
সম্পর্কটি স্পষ্ট: সংক্ষিপ্ত অগ্রগতি, অগভীর বৈশিষ্ট্য এবং শক্তিশালী বাহক সহ সহজ অংশগুলি খুব উচ্চ SPM এ চলতে পারে। গভীর আকার, দীর্ঘ ফিড দৈর্ঘ্য, এবং সূক্ষ্ম বাহক সহ জটিল জ্যামিতি হার কমিয়ে দেয়। একটি ছোট বৈদ্যুতিক সংযোগকারী একটি উচ্চ গতির যান্ত্রিক প্রেসে 800 থেকে 1,200 SPM-এ চলতে পারে, যখন একাধিক বাঁক এবং একটি 75 মিমি পিচ সহ একটি স্বয়ংচালিত বন্ধনী একই টনেজ ফ্রেমে 60 থেকে 80 SPM-এ শীর্ষে থাকতে পারে।
জটিল অংশগুলির জন্য সার্ভো প্রেস স্পিড প্রোফাইলিং
প্রচলিত যান্ত্রিক প্রেসগুলি একটি গতি বক্ররেখা প্রদান করে: ক্র্যাঙ্ক জ্যামিতি দ্বারা নির্দেশিত সাইনোসয়েডাল পথ। স্ট্রোকের প্রতিটি অংশ ক্র্যাঙ্ক অ্যাঙ্গেল দ্বারা নির্ধারিত গতিতে চলে এবং আপনি পুরো চক্রটিকে ধীর না করে গঠনের মাধ্যমে ধীর করতে পারবেন না। সার্ভো প্রেসগুলি সেই সীমাবদ্ধতাকে সম্পূর্ণরূপে ভেঙ্গে দেয়।
প্রোগ্রামেবল স্লাইড মোশনের সাহায্যে, আপনি স্ট্রোকের অ্যাপ্রোচ চালাতে পারেন এবং স্ট্রোকের অংশগুলিকে সর্বাধিক বেগে ফিরিয়ে আনতে পারেন যেখানে উপাদান প্রবাহের সময় প্রয়োজন। এর অর্থ হল একটি প্রগতিশীল স্ট্যাম্পিং প্রক্রিয়া যা একটি যান্ত্রিক প্রেসে 40 SPM-এ সর্বোচ্চ হবে (কারণ গঠনকারী স্টেশনগুলির জন্য সময় প্রয়োজন) একটি সার্ভো প্রেসে 60 বা 70 SPM অর্জন করতে পারে। গঠনের গতি বস্তুগত সীমার মধ্যে থাকে যখন স্ট্রোকের অকার্যকর অংশগুলি যত দ্রুত ড্রাইভের অনুমতি দেয় তত দ্রুত চলে।
সার্ভো প্রযুক্তি নির্দিষ্ট গতি মোড অফার করে যা বিভিন্ন পরিস্থিতিতে গতি আনলক করে:
- পেন্ডুলাম মোডসম্পূর্ণ 360 ডিগ্রির পরিবর্তে একটি আংশিক ঘূর্ণন ব্যবহার করে, অগভীর প্রগতিশীল কাজের জন্য নষ্ট ক্র্যাঙ্ক ভ্রমণকে দূর করে। হিসাবেগতি প্রোফাইল গবেষণা দেখায়, পেন্ডুলাম যত ছোট হবে উৎপাদনের হার তত বেশি হবে, কিন্তু এটি ফিড উইন্ডোকে সংকুচিত করে, দ্রুত ফিড সরঞ্জামের দাবি করে।
- স্ট্রোকের মাধ্যমে পরিবর্তনশীল গতিসম্পূর্ণ বেগে রিটার্ন চালানোর সময় একটি ক্রিটিক্যাল ড্র স্টেশনের মাধ্যমে স্লাইডটিকে সর্বোচ্চ গতির 10% এ ক্রল করার অনুমতি দেয়, সামগ্রিক চক্রের সময়কে ত্যাগ না করে আংশিক গুণমান ধরে রাখে।
- একাধিক-হিট প্রোফাইলএকটি একক প্রেস চক্রের মধ্যে নীচের মৃত কেন্দ্রে দুই বা তিনটি নিয়ন্ত্রিত স্ট্রাইক সরবরাহ করুন, ডাই স্টেশন যোগ না করে বা লাইন ধীর না করে স্প্রিংব্যাক হ্রাস করুন।
সার্ভো প্রেস অপ্টিমাইজেশান থেকে একটি বাস্তবসম্মত নিয়ম: প্রোগ্রামকৃত সর্বাধিকের 90% বা তার বেশি একটি প্রকৃত উৎপাদন হারের লক্ষ্য। আপনি যদি সেই থ্রেশহোল্ডের নীচে উল্লেখযোগ্যভাবে দৌড়াচ্ছেন, তবে কেবল প্রেসের গতি কমানোর পরিবর্তে মোশন প্রোফাইলটিকেই পুনরায় ডিজাইন করতে হবে। ফিড অ্যাঙ্গেল টিউনিং, রাইজারের উচ্চতা হ্রাস, এবং উইন্ডো মিনিমাইজেশন গঠন করা হল একটি ধীর হার গ্রহণ করার আগে টানতে হবে। দীর্ঘমেয়াদী প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলি প্রোফাইল অপ্টিমাইজেশানে সময় বিনিয়োগকে ন্যায্যতা দেয় কারণ এমনকি একটি 10% SPM যৌগগুলি লক্ষ লক্ষ চক্রে উল্লেখযোগ্য খরচ সাশ্রয় করে।
SMED নীতির সাথে ডাই চেঞ্জওভার অপ্টিমাইজেশান
উত্পাদনের সময় গতি কেবল অর্ধেক গল্প বলে। একই প্রেসের মাধ্যমে একাধিক পার্ট নম্বর চালানো দোকানগুলির জন্য, ডাইয়ের মধ্যে পরিবর্তনের সময় সরাসরি সামগ্রিক সরঞ্জামের কার্যকারিতা হ্রাস করে। একটি প্রেস প্রতি মিনিটে 500 যন্ত্রাংশ উত্পাদন করে তার মানে কিছুই নয় যদি এটি ডাই পরিবর্তনের মধ্যে চার ঘন্টার জন্য নিষ্ক্রিয় থাকে।
এই যেখানেSMED (একক{{0}মিনিট এক্সচেঞ্জ অফ ডাইস)নীতিগুলি প্রগতিশীল অর্থনীতিকে রূপান্তরিত করে। নাম থাকা সত্ত্বেও, SMED আক্ষরিক অর্থে এক মিনিটের পরিবর্তে দশ মিনিটের মধ্যে পরিবর্তনের সময় লক্ষ্য করে। পদ্ধতিটি সেটআপের কাজগুলিকে বাহ্যিক ক্রিয়াকলাপের মধ্যে আলাদা করে (প্রেসটি এখনও পূর্বের কাজটি চালানোর সময় সম্পাদিত হয়) এবং অভ্যন্তরীণ ক্রিয়াকলাপগুলি (কেবল প্রেস বন্ধ হলেই সম্ভব), তারপর পদ্ধতিগতভাবে অভ্যন্তরীণ কাজগুলিকে বাহ্যিক কাজগুলিতে রূপান্তরিত করে।
প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য, ব্যবহারিক SMED বাস্তবায়নের মধ্যে রয়েছে:
- মানসম্মত শাট উচ্চতাডাই সেট জুড়ে যাতে প্রেস সমন্বয় চাকরির মধ্যে পরিবর্তন না হয়
- দ্রুত-বোলস্টার সিস্টেম পরিবর্তন করুনরোলিং বা হাইড্রোলিক ডাই কার্টগুলির সাথে যা প্রেসের বাইরে পরবর্তী ডাইকে প্রাক-স্টেজ করে এবং এক মিনিটের মধ্যে অবস্থানে স্লাইড করে
- ইউনিফাইড ক্ল্যাম্পিং সিস্টেমপ্রমিত স্লট অবস্থানের সাথে হাইড্রোলিক বা বায়ুসংক্রান্ত ক্ল্যাম্প ব্যবহার করে, ম্যানুয়াল বোল্ট-উপরকে দূর করে
- প্রি-মঞ্চস্থ কয়েল এবং ফিড সেটআপতাই প্রেস বন্ধ হওয়ার আগে নতুন উপাদান থ্রেডেড এবং প্রস্তুত
- চাক্ষুষ ব্যবস্থাপনা এবং কর্মক্ষেত্রের সংগঠনপ্রতিটি টুল, শিম, এবং সংযোগকারীকে অনুসন্ধান না করেই অ্যাক্সেসযোগ্য একটি মনোনীত অবস্থান নিশ্চিত করা
উৎপাদন প্রভাব পরিমাপযোগ্য। একটি দোকান 2-ঘন্টা পরিবর্তন থেকে 10-মিনিটের পরিবর্তনে রূপান্তরিত হলে প্রতি ডাই পরিবর্তনে প্রায় 110 মিনিটের উত্পাদনশীল রান টাইম লাভ করে৷ প্রতি শিফটে তিনটি পরিবর্তন, যা প্রতিদিন পাঁচ অতিরিক্ত ঘণ্টার যন্ত্রাংশ উৎপাদনের বেশি। উচ্চ-ভলিউম প্রোগ্রামগুলির জন্য, এটি সরাসরি প্রতি-পার্ট খরচ কমিয়ে দেয় কারণ প্রেস সেটআপের জন্য অপেক্ষা করার পরিবর্তে অংশ তৈরিতে তার উপলব্ধ ঘন্টার বেশি ব্যয় করে।
SMED এছাড়াও পেনাল্টি ছাড়া ছোট ব্যাচ রান সক্ষম করে। ঐতিহ্যগত দীর্ঘ-পরিবর্তন দোকানগুলি ঘন ঘন সুইচিংকে প্রতিরোধ করে, যা অতিরিক্ত উৎপাদন এবং অতিরিক্ত ইনভেন্টরির দিকে পরিচালিত করে। দ্রুত পরিবর্তনের ফলে যা প্রয়োজন ঠিক তা চালানো সম্ভব, যখন এটি প্রয়োজন, প্রগতিশীল ডাই উত্পাদনকে চর্বিহীন উত্পাদন প্রবাহের সাথে সারিবদ্ধ করে।
গতি অপ্টিমাইজেশান, মোশন প্রোফাইলিং বা পরিবর্তন হ্রাসের মাধ্যমে হোক না কেন, শেষ পর্যন্ত নির্ভর করে প্রেস তার চারপাশের সবকিছুর সাথে কতটা ভাল যোগাযোগ করে তার উপর। ফিড সিস্টেমকে অবশ্যই সাব-মিলিসেকেন্ড নির্ভুলতার সাথে গতির আদেশের প্রতিক্রিয়া জানাতে হবে৷ উপলব্ধ প্রতিক্রিয়া উইন্ডোর মধ্যে সেন্সরগুলি অবশ্যই সমস্যাগুলি সনাক্ত করবে৷ এবং দ্রুত চক্রের হারে বিনিয়োগকে ন্যায্যতা দেওয়ার জন্য সমগ্র কোষকে অবিরাম মানবিক হস্তক্ষেপ ছাড়াই কাজ করতে হবে।
অটোমেশন ইন্টিগ্রেশন এবং আধুনিক ফিড সিস্টেম
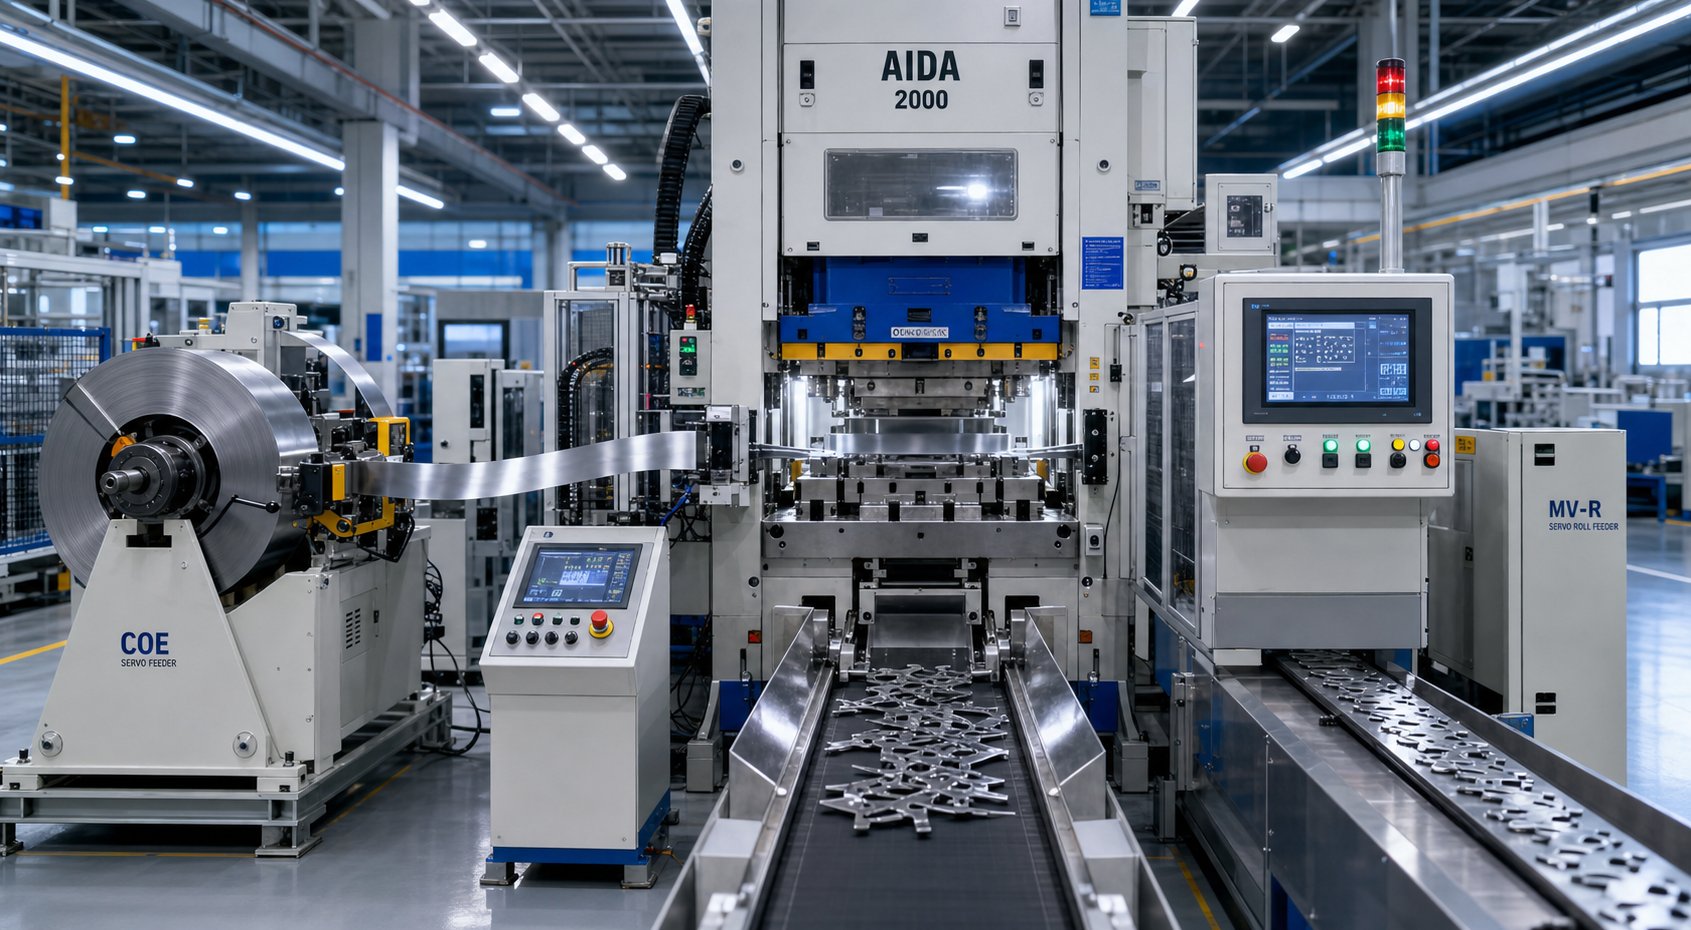
একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেস প্রতি মিনিটে 400 স্ট্রোক এ চলমান হিটগুলির মধ্যে প্রায় 150 মিলিসেকেন্ড ছেড়ে যায়। সেই উইন্ডোতে, স্ট্রিপটিকে অবশ্যই অগ্রসর হতে হবে, অবস্থানে স্থির হতে হবে এবং প্রতিটি সেন্সরকে নিশ্চিত করতে হবে যে সিস্টেমটি পরবর্তী স্ট্রোকের জন্য নিরাপদ। কোন মানুষ তা পর্যবেক্ষণ করতে পারে না। প্রেসকে নিজের জন্য চিন্তা করতে হবে, এবং এটি একটি স্তরযুক্ত অটোমেশন আর্কিটেকচারের মাধ্যমে তা করে যা একটি স্বতন্ত্র মেশিনকে একটি প্রোডাকশন সেলে রূপান্তরিত করে যা আলো- নিভিয়ে দিতে সক্ষম৷
সার্ভো ফিড সিস্টেম এবং ফিড সঠিকতা
স্ট্যাম্পিং ফিড সিস্টেমটি যুক্তিযুক্তভাবে লাইনের সবচেয়ে গুরুত্বপূর্ণ পেরিফেরাল। এর কাজটি সহজ শোনাচ্ছে: গতির বৈচিত্র্য বা বস্তুগত আচরণ নির্বিশেষে প্রোগ্রাম করা পিচ দূরত্ব, প্রতিটি একক স্ট্রোক দ্বারা স্ট্রিপটিকে অগ্রসর করুন। অনুশীলনে, উত্পাদন হারে সেই পুনরাবৃত্তিযোগ্যতা অর্জনের জন্য নির্ভুল প্রকৌশলের প্রয়োজন।
তিনটি ফিড প্রযুক্তি প্রগতিশীল ডাই অ্যাপ্লিকেশন পরিবেশন করে:
- সার্ভো রোল ফিডসার্ভো-মোটর-চালিত রোলারগুলি ব্যবহার করুন যা স্ট্রিপটিকে আটকে রাখে এবং এটিকে প্রোগ্রাম করা দূরত্বে এগিয়ে দেয়। এগুলি সর্বোত্তম নির্ভুলতা (সাধারণত +/-0.025 মিমি বা আরও ভাল), দ্রুততম ত্বরণ এবং বিস্তৃত সমন্বয় পরিসীমা প্রদান করে। বেশিরভাগ আধুনিক প্রগতিশীল ডাই লাইন এগুলি ব্যবহার করে।
- এয়ার ফিডএকটি গ্রিপার চোয়াল সমাবেশ অগ্রসর করতে বায়ুসংক্রান্ত সিলিন্ডার ব্যবহার করুন। এগুলি সহজ, সস্তা এবং মাঝারি গতিতে ছোট ফিড দৈর্ঘ্যের জন্য উপযুক্ত। সার্ভো সিস্টেমের চেয়ে নির্ভুলতা কম।
- গ্রিপার ফিড (যান্ত্রিক)স্থির অগ্রগতি দূরত্বের জন্য ক্যাম-চালিত প্রক্রিয়া ব্যবহার করুন। ডেডিকেটেড উচ্চ -গতির অ্যাপ্লিকেশনের জন্য দ্রুত এবং নির্ভরযোগ্য, কিন্তু পরিবর্তনের জন্য বিভিন্ন ফিড দৈর্ঘ্যের প্রয়োজন হলে অনমনীয়।
ফিড নির্ভুলতা শুধুমাত্র প্রক্রিয়া নিজেই সম্পর্কে নয়। ফিড-রিলিজের সময় একটি গুরুত্বপূর্ণ ভূমিকা পালন করে৷ যেখানে প্রেস স্ট্রোকে ফিড রোলস ক্লোজ নির্ধারণ করে যে ডাই এবং ফিডারের মধ্যে অতিরিক্ত উপাদান আটকা পড়ে কিনা। যদি ডাই লিফটাররা স্ট্যাম্পিং করার সময় নীচের ডেড সেন্টারে রোলটি বন্ধ হয়ে যায়, তখনও স্ট্রিপটি উত্থাপন করে, সেই লিফটের সময় অতিরিক্ত উপাদানটি অতিরিক্ত খাওয়ার অবস্থা তৈরি করে। ফলাফল? অত্যধিক দীর্ঘ অগ্রগতি, পাইলট ক্ষতি, এবং স্ক্র্যাপ. এই ফাঁদ প্রতিরোধ করার জন্য ফিড-থেকে-দূরত্ব, লিফটার ভ্রমণের উচ্চতা এবং চাপের গতির জন্য সঠিক বন্ধের সময় হিসাব করে।
রোল চাপ সমানভাবে গুরুত্বপূর্ণ. খুব কম চাপ স্লিপেজ এবং ছোট ফিডের কারণ হয়, বিশেষত পুরু পদার্থের সাথে যেগুলিকে ত্বরান্বিত করার জন্য আরও জোরের প্রয়োজন হয়। অত্যধিক চাপ ফিড রোলকে বাঁকিয়ে দেয়, প্রশস্ত কয়েলে প্রান্ত তরঙ্গ বা সংকীর্ণ স্টকে ক্যাম্বারে প্ররোচিত করে। আধুনিক সার্ভো ফিড কন্ট্রোলারগুলি স্বয়ংক্রিয়ভাবে ক্ষতিপূরণ দেয় যখন সেন্সর ডেটা স্ট্রিপ ওয়ান্ডারিং বা বেধের পরিবর্তন নির্দেশ করে, অপারেটরের হস্তক্ষেপ ছাড়াই রিয়েল টাইমে অগ্রগতির দৈর্ঘ্য সামঞ্জস্য করে।
ডাই সেন্সিং এবং ডাই প্রোটেকশনে-
ডাই প্রোটেকশন ছাড়াই একটি স্বয়ংক্রিয় স্ট্যাম্পিং সেল চালানো ব্রেক ছাড়াই হাইওয়ে গতিতে গাড়ি চালানোর মতো। অবশেষে, কিছু ভুল হয়ে যায়, এবং সেন্সর ছাড়াই এক স্ট্রোকের একটি ভগ্নাংশের মধ্যে প্রেস বন্ধ করার জন্য, একটি একক ভুল ফিড টুলিং পাঞ্চ, ডাই ইনসার্ট এবং প্রেসের উপাদানগুলিতে হাজার হাজার ডলার নষ্ট করতে পারে।
একটি ব্যাপক ডাই সুরক্ষা সিস্টেম একসাথে একাধিক ব্যর্থতা মোড নিরীক্ষণ করে:
- মিসফিড সনাক্তকরণ:সেন্সরগুলি প্রেস ফায়ারের আগে স্ট্রিপটি সঠিক অবস্থানে অগ্রসর হয়েছে তা যাচাই করে। সনাক্তকরণ উইন্ডোটি অবশ্যই আপনার ফিডারের প্রকৃত পুনরাবৃত্তিযোগ্যতার জন্য অ্যাকাউন্ট করবে। হিসাবেডাই সুরক্ষা বিশেষজ্ঞদের নোট, যদি আপনার ফিডারে +/-0.005 ইঞ্চি থাকে কিন্তু সেন্সরগুলি +/-0.003 ইঞ্চিতে ট্রিগার করার জন্য সেট করা থাকে, তাহলে উপদ্রব স্টপ আপনার অপারেশনকে প্লেগ করবে।
- স্ট্রিপ ফিতে সনাক্তকরণ:ক্রমাগত মনিটরিং সেন্সরগুলি ফিডার এবং ডাই এন্ট্রান্সের মধ্যে স্ট্রিপটি সমতল রয়ে গেছে তা যাচাই করে। ডাই-এ প্রবেশ করা একটি বাকলড স্ট্রিপ মানে একটি দ্বিগুণ-ঘটিত আঘাত যা ঘুষি ফাটাতে পারে বা প্রেস ফ্রেমকে স্প্রিং করতে পারে।
- পার্ট-আউট সনাক্তকরণ:ফটোইলেকট্রিক বা প্রক্সিমিটি সেন্সর নিশ্চিত করে যে প্রতিটি সমাপ্ত অংশ পরবর্তী স্ট্রোকের আগে ডাই থেকে বের হয়ে গেছে। একটি আটকে যাওয়া অংশ মানে একটি ডাবল আঘাত, যা একটি ডাই সেকশন ধ্বংস করার দ্রুততম উপায়গুলির মধ্যে একটি।
- টনেজ পর্যবেক্ষণ:প্রেস সংযোগে লোড সেল ট্র্যাক বল স্বাক্ষর স্ট্রোক দ্বারা স্ট্রোক. আকস্মিক স্পাইক একটি স্লাগ টান, ভাঙা ঘুষি বা ভুল খাওয়ার ইঙ্গিত দেয়। একটি ক্রমান্বয়ে ঊর্ধ্বমুখী প্রবণতা সংকেত সরঞ্জাম পরিধান যা ব্যর্থ হওয়ার আগে মনোযোগ প্রয়োজন।
- স্টক সনাক্তকরণের--শেষ:সেন্সর সনাক্ত করে যখন কয়েল ফুরিয়ে যেতে চলেছে, স্ট্রিপ টেইল সক্রিয় স্টেশনে পৌঁছানোর আগে প্রেস বন্ধ করে দেয়।
আধুনিক সমাধানকারী-ভিত্তিক কন্ট্রোলারগুলি ক্র্যাঙ্কশ্যাফ্ট ঘূর্ণনের এক ডিগ্রির এক-তৃতীয়াংশের মধ্যে সেন্সর সংকেতগুলি নিরীক্ষণ করার জন্য যথেষ্ট সুনির্দিষ্ট। এটি গুরুত্বপূর্ণ কারণ কিছু অ্যাকচুয়েশন, যেমন একটি ফোটোইলেকট্রিক সেন্সরের উপর দিয়ে উড়ে যাওয়া একটি বায়ু-বিক্ষিপ্ত অংশ, প্রেসের গতি নির্বিশেষে 10 মিলিসেকেন্ডের কম স্থায়ী হয়। সর্বোত্তম-অভ্যাসের পদ্ধতিটি পৃথক তারের পরিবর্তে একটি একক জংশন বক্স এবং মাস্টার কেবলের মাধ্যমে ডাই-মাউন্ট করা সেন্সরগুলিকে সংযুক্ত করে, সেটআপের সময় সংযোগের ত্রুটিগুলি দূর করে এবং তারের কাজকে বারবার কয়েলিং এবং আনকোয়েলিং থেকে শক্ত করার ব্যর্থতা প্রতিরোধ করে৷
স্ক্র্যাপ অপসারণ এবং অনুপস্থিত অপারেশন
প্রতিটি ভেদন স্টেশন এবং কাটঅফ অপারেশন স্ক্র্যাপ তৈরি করে: গর্ত থেকে স্লাগ, ফাঁকা থেকে কঙ্কাল ছাঁটা এবং চূড়ান্ত বিচ্ছেদ থেকে বাহক জাল। যদি সেই উপাদানগুলির কোনওটি নির্ভরযোগ্যভাবে ডাই থেকে প্রস্থান না করে, তবে এটি স্তুপ করে, পরবর্তী স্ট্রোকের সাথে হস্তক্ষেপ করে এবং ক্র্যাশের কারণ হয়। স্লাগ ম্যানেজমেন্ট হল এমন একটি ডাইকে আলাদা করে যা অযৌক্তিকভাবে চলে এমন একটি থেকে যার জন্য একটি এয়ার হোস নিয়ে দাঁড়িয়ে থাকা একজন অপারেটর প্রয়োজন।
স্ক্র্যাপ অপসারণের কৌশলগুলির মধ্যে রয়েছে:
- মাধ্যাকর্ষণ ড্রপ:স্লাগগুলি ডাই ওপেনিংগুলির মধ্য দিয়ে বোলস্টারের নীচে ছুটে পড়ে। নির্ভরযোগ্যভাবে কাজ করে যখন গর্ত জ্যামিতি এবং ডাই ক্লিয়ারেন্স পরিষ্কার বিচ্ছেদের অনুমতি দেয়।
- ইতিবাচক বায়ু ব্লোঅফ:সময়মত বায়ু বিস্ফোরণগুলি এমন অংশ বা স্লাগগুলিকে বের করে দেয় যা অবাধে পড়ে না। ঊর্ধ্বমুখী-গহ্বর বা অনুভূমিক ইজেকশন পথের জন্য অপরিহার্য।
- ভ্যাকুয়াম সিস্টেম:স্লাগগুলিকে পাঞ্চ ফেস থেকে দূরে টেনে আনুন, স্লাগ টানতে বাধা দেয় (যেখানে একটি স্লাগ পাঞ্চে আটকে থাকে এবং পরবর্তী স্ট্রোকে আবার-ডাইতে প্রবেশ করে)। বিশেষ করে পাতলা পদার্থের জন্য গুরুত্বপূর্ণ যেখানে পৃষ্ঠের উত্তেজনা টুল পৃষ্ঠের বিরুদ্ধে স্লাগ ধরে রাখে।
- যান্ত্রিক ইজেক্টর:স্প্রিং-লোড করা বা ক্যাম-চালিত পিনগুলি ইতিবাচকভাবে সমাপ্ত অংশগুলিকে ধাক্কা দেয় বা প্রতিটি স্ট্রোকে ডাই থেকে পরিষ্কার করে।
ডাই এর বাইরেও, একটি সম্পূর্ণ স্বয়ংক্রিয় প্রগতিশীল ডাই স্ট্যাম্পিং সেল উৎপাদন দৃশ্যমানতার জন্য প্ল্যান্ট-স্তরের সিস্টেমের সাথে একীভূত হয়। পার্ট কাউন্টারগুলি লক্ষ্যের বিপরীতে আউটপুট ট্র্যাক করে। SPC ডেটা সংগ্রহ বাস্তব-সময় প্রক্রিয়া নিয়ন্ত্রণের জন্য গুরুত্বপূর্ণ মাত্রাগুলিকে ক্যাপচার করে৷ টনেজ স্বাক্ষর ডেটা ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ অ্যালগরিদমগুলিকে ফিড করে যা স্ক্র্যাপ তৈরি করার আগে পতাকা টুল পরিধান করে। এবং OPC-UA বা অনুরূপ প্রোটোকলের মাধ্যমে সংযোগ উত্পাদন পর্যবেক্ষণ ড্যাশবোর্ডগুলিকে প্ল্যান্ট নেটওয়ার্কের যে কোনও জায়গা থেকে প্রেস স্ট্যাটাস, OEE মেট্রিক্স এবং অ্যালার্ম ইতিহাস প্রদর্শন করতে দেয়।
এখানে একটি আধুনিক স্বয়ংক্রিয় সেলের জন্য সম্পূর্ণ উপাদান তালিকা রয়েছে:
- স্বয়ংক্রিয় পিচ ক্ষতিপূরণ সহ সার্ভো-চালিত কয়েল ফিড
- চালিত চিমটি রোল সঙ্গে কুণ্ডলী সোজা
- সমাধানকারী-ভিত্তিক সময় সহ ডাই সুরক্ষা কন্ট্রোলার
- প্রতি -স্ট্রোক স্বাক্ষর বিশ্লেষণ সহ টনেজ মনিটর
- মিসফিড, বাকল, এবং অংশ-আউট সেন্সর অ্যারে
- স্বয়ংক্রিয় তৈলাক্তকরণ সিস্টেম (রোলার বা স্প্রে)
- স্ক্র্যাপ পরিবাহক বা ভ্যাকুয়াম সংগ্রহের সিস্টেম
- অংশ পরিবাহক বা বিন-সর্টিং সিস্টেম
- SPC গেজিং স্টেশন (ইনলাইন বা স্যাম্পলিং)
- দূরবর্তী পর্যবেক্ষণ ক্ষমতা সহ নেটওয়ার্ক-সংযুক্ত HMI
যখন এই সমস্ত উপাদান একসাথে কাজ করে, ফলাফল হল একটি কোষ যা সত্যিকারের আলো{0}} আউট অপারেশনকে সমর্থন করে, মানুষের হস্তক্ষেপ ছাড়াই সম্পূর্ণ কয়েলের মধ্য দিয়ে চলে, শুধুমাত্র তখনই বন্ধ হয়ে যায় যখন সেন্সরগুলি কোনো অসঙ্গতি সনাক্ত করে বা কয়েল ফুরিয়ে যায়। অটোমেশন শুধু থ্রুপুট বাড়ায় না। এটি টুলিং বিনিয়োগকে রক্ষা করে, মানের ধারাবাহিকতা বজায় রাখে এবং প্রক্রিয়াটিকে ক্রমাগত অপ্টিমাইজ করার জন্য প্রয়োজনীয় ডেটা তৈরি করে।
একীকরণের সেই স্তরটি একটি স্বাভাবিক প্রশ্ন উত্থাপন করে। এই সমস্ত ক্ষমতা উপলব্ধ থাকার সাথে, কীভাবে প্রগতিশীল ডাই স্ট্যাম্পিং অন্যান্য পদ্ধতি যেমন ট্রান্সফার ডাই, কম্পাউন্ড টুলস বা মাল্টিসলাইড মেশিনের সাথে তুলনা করে? উত্তর আপনার অংশ জ্যামিতি, ভলিউম প্রয়োজনীয়তা, এবং সহনশীলতা চাহিদার উপর নির্ভর করে।
প্রগতিশীল বনাম স্থানান্তর বনাম যৌগিক মুদ্রাঙ্কন পদ্ধতি
অংশ জ্যামিতি, বার্ষিক ভলিউম, এবং সহনশীলতা চশমা শুধু নির্ধারণ করে না যে আপনি কীভাবে একটি প্রেসের আকার দেবেন। তারা নির্ধারণ করে যে একটি প্রগতিশীল মৃত্যু এমনকি সঠিক পদ্ধতির কিনা। প্রকৌশলীরা যারা প্রতিটি প্রকল্পের জন্য প্রগতিশীল টুলিং-এ ডিফল্ট করেন তারা টেবিলে টাকা রেখে যান যখন একটি ট্রান্সফার ডাই, কম্পাউন্ড টুল, বা মাল্টিসলাইড মেশিন অ্যাপ্লিকেশনটিকে আরও ভালভাবে পরিবেশন করবে। বিপরীতভাবে, এমন একটি অংশের জন্য একটি সহজ পদ্ধতি বেছে নেওয়া যার জন্য প্রকৃতপক্ষে প্রগতিশীল ক্ষমতার প্রয়োজন তা প্রতিবন্ধকতা এবং গুণমানের মাথাব্যথা তৈরি করে যা উৎপাদনের বছর ধরে যৌগিক হয়।
এখানে কীভাবে পাঁচটি প্রধান স্ট্যাম্পিং পদ্ধতি একে অপরের বিরুদ্ধে স্ট্যাক আপ করে এবং যখন প্রতিটি মেঝেতে তার স্থান অর্জন করে।
প্রগতিশীল বনাম স্থানান্তর ডাই স্ট্যাম্পিং
উভয় পদ্ধতিই ক্রমানুসারে অংশ বৈশিষ্ট্যগুলি তৈরি করতে একাধিক স্টেশন ব্যবহার করে, তবে সেই স্টেশনগুলির মধ্যে ওয়ার্কপিস কীভাবে চলে তাতে তারা মৌলিকভাবে আলাদা। একটি প্রগতিশীল ডাইতে, অংশটি পুরো প্রক্রিয়া জুড়ে ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে, চূড়ান্ত স্টেশনে কাটঅফ না হওয়া পর্যন্ত প্রতিটি প্রেস স্ট্রোকের সাথে অগ্রসর হয়। ট্রান্সফার ডাই স্ট্যাম্পিং-এ, অংশটি স্ট্রিপ থেকে তাড়াতাড়ি আলাদা করা হয় (অথবা প্রাক-কাট ফাঁকা হিসাবে শুরু হয়) এবং যান্ত্রিকভাবে গ্রিপার, আঙুল বা রোবোটিক অস্ত্র ব্যবহার করে স্বাধীন ডাই স্টেশনগুলির মধ্যে স্থানান্তরিত হয়।
এই পার্থক্য অন্য সবকিছু চালিত. প্রগ্রেসিভ ডাইস ছোট-থেকে-মাঝারি অংশে এক্সেল করে যেখানে জ্যামিতি ওয়ার্কপিসকে একটি ক্যারিয়ারের সাথে সংযুক্ত থাকতে দেয়। বৈদ্যুতিক সংযোগকারী, বন্ধনী, ক্লিপ এবং টার্মিনাল চিন্তা করুন। স্ট্রিপটি স্বয়ংক্রিয় সূচী প্রদান করে, স্টেশনগুলির মধ্যে আংশিক হ্যান্ডলিং বাদ দেয় এবং খুব উচ্চ গতিকে সক্ষম করে কারণ কিছুতেই একটি বিনামূল্যে অংশ দখল এবং সরানোর দরকার নেই৷
ট্রান্সফার প্রেস টুলিং প্রয়োজনীয় হয়ে যায় যখন কয়েল স্টক থেকে খাওয়ানোর জন্য অংশগুলি খুব বড় হয়, ক্যারিয়ার স্ট্রিপগুলি যা সমর্থন করতে পারে তার থেকে বেশি গভীর ড্রয়ের প্রয়োজন হয়, বা একাধিক কোণ থেকে ক্রিয়াকলাপ দাবি করে যা স্ট্রিপ সংযুক্ত করা অসম্ভব। বৃহৎ স্বয়ংচালিত বডি প্যানেল, গভীর-আঁকা কাপ, এবং কাঠামোগত উপাদানগুলি সাধারণত সিস্টেমগুলিকে স্থানান্তরিত করে। ট্রেডঅফ? ধীর চক্র সময় এবং আরো জটিল উপাদান হ্যান্ডলিং. ট্রান্সফার ডাই স্ট্যাম্পিং সাধারণত 15 থেকে 40 স্ট্রোক প্রতি মিনিটে চলে প্রগতিশীল কাজের সাথে শত শত এসপিএমের তুলনায়।
খরচের দৃষ্টিকোণ থেকে, ট্রান্সফার টুলিং প্রতি স্টেশনে কম ব্যয়বহুল হতে পারে কারণ প্রতিটি ডাই একটি একক ব্লকে একত্রিত হওয়ার পরিবর্তে স্বাধীন। কিন্তু ট্রান্সফার প্রেস টুলিংয়ের জন্য যান্ত্রিক ট্রান্সফার সিস্টেমে অতিরিক্ত বিনিয়োগের প্রয়োজন হয়, এবং ধীর গতি এবং বর্ধিত হ্যান্ডলিং এর কারণে প্রতি-অংশের খরচ সমান পরিমাণে বেশি হয়।
যৌগিক এবং সূক্ষ্ম ফাঁকা বিকল্প
প্রতিটি অংশে ক্রমিক স্টেশনের প্রয়োজন হয় না। কম্পাউন্ড ডাই স্ট্যাম্পিং একটি একক প্রেস স্ট্রোকে একাধিক কাটিং অপারেশন সঞ্চালন করে, একটি আঘাতে একটি সমাপ্ত সমতল অংশ তৈরি করে। ডাই একই সাথে বাইরের প্রোফাইলকে ফাঁকা করে এবং অভ্যন্তরীণ ছিদ্র ছিদ্র করে, চমৎকার সমতলতা এবং ঘনত্বের সাথে অংশগুলি সরবরাহ করে কারণ সমস্ত বৈশিষ্ট্য একে অপরের সাপেক্ষে এক গতিতে কাটা হয়।
সীমাবদ্ধতা? যৌগিক ডাই শুধুমাত্র সমতল জ্যামিতি হ্যান্ডেল. কোন নমন, কোন গঠন, কোন অঙ্কন. এগুলি ওয়াশার, ফ্ল্যাট টার্মিনাল ব্ল্যাঙ্ক, সাধারণ গ্যাসকেট এবং সম্পূর্ণভাবে এর কাট প্রোফাইল দ্বারা সংজ্ঞায়িত যে কোনও অংশের জন্য আদর্শ। এই অ্যাপ্লিকেশনগুলির জন্য, যৌগিক ডাই স্ট্যাম্পিং কম টুলিং খরচে প্রগতিশীল পদ্ধতির চেয়ে ভাল সমতলতা প্রদান করে (কারণ অপারেশনগুলির মধ্যে কোনও স্ট্রিপ অগ্রগতি নেই)। কিন্তু ভলিউম অবশ্যই ডেডিকেটেড ডাইকে ন্যায্যতা দেবে এবং জটিলতা দ্রুত কেটে যাবে।
ফোরস্লাইড এবং মাল্টিসলাইড মেশিন সম্পূর্ণরূপে একটি ভিন্ন পদ্ধতি গ্রহণ করে। উল্লম্ব প্রেস ফোর্সের পরিবর্তে, তারা একই সাথে একাধিক দিক থেকে তার বা সরু ফালা বাঁকতে, গঠন করতে এবং কাটাতে চার বা তার বেশি অনুভূমিক টুল স্লাইড ব্যবহার করে। ফলাফল হল জটিল ত্রিমাত্রিক অংশ, বিশেষ করে স্প্রিংস, ক্লিপস এবং ছোট বন্ধনী, ন্যূনতম টুলিং খরচ সহ উচ্চ গতিতে উৎপন্ন হয়। মেডিকেল ডিভাইস প্রগতিশীল স্ট্যাম্পিং ভলিউমে নির্ভুল পরিচিতি এবং ইএমআই শিল্ড পরিচালনা করে, কিন্তু 50 মিমি-র নিচে মাইক্রো-গঠিত ক্লিপ এবং তারের-ভিত্তিক উপাদানগুলির জন্য, মাল্টিসলাইড মেশিনগুলি প্রায়শই একই জ্যামিতি দ্রুত এবং সস্তা উত্পাদন করে।
ফাইন ব্ল্যাঙ্কিং একটি বিশেষ কুলুঙ্গি দখল করে। এটি একটি ট্রিপল-অ্যাকশন প্রেস ব্যবহার করে যার মধ্যে অত্যন্ত টাইট পাঞ্চ--ডাই ক্লিয়ারেন্স এবং একটি V-রিং ইম্পিংমেন্ট প্লেট যা কাটার সময় উপাদানটিকে লক করে দেয়। ফল হল কসম্পূর্ণ উপাদান পুরুত্বের উপর মসৃণ, ফ্র্যাকচার-মুক্ত প্রান্ত, কিছু প্রচলিত ব্ল্যাঙ্কিং সেকেন্ডারি মেশিনিং ছাড়া অর্জন করতে পারে না। গিয়ার, স্প্রোকেট, সিটবেল্টের উপাদান এবং ব্রেক সিস্টেমের অংশগুলি সাধারণত সূক্ষ্ম ফাঁকা ব্যবহার করে যখন প্রান্তের গুণমান এবং মাত্রিক নির্ভুলতা চক্রের গতির চেয়ে বেশি গুরুত্বপূর্ণ।
আপনার আবেদনের জন্য সঠিক স্ট্যাম্পিং পদ্ধতি নির্বাচন করা
সিদ্ধান্ত কাঠামো পাঁচটি ভেরিয়েবলে ফুটে ওঠে। প্রতিটির সাথে আপনার অংশ মিলান, এবং সঠিক পদ্ধতিটি সাধারণত সুস্পষ্ট হয়:
- অংশের আকার এবং জ্যামিতি:ছোট-থেকে-বাঁকানো অংশগুলি এবং ফর্মগুলি প্রগতিশীল ডাইগুলির জন্য উপযুক্ত। স্থানান্তর করার জন্য বড় বা গভীরভাবে আঁকা অংশ রুট. ফ্ল্যাট-শুধুমাত্র প্রোফাইলগুলি উপযুক্ত যৌগিক ডাই। জটিল 3D তার বা সরু- স্ট্রিপ বাঁক মাল্টিস্লাইডের পক্ষে।
- উত্পাদনের পরিমাণ:প্রগতিশীল স্ট্যাম্পিং বার্ষিক 50,000 টির বেশি অংশে প্রাধান্য পায় যেখানে টুলিং অ্যামোর্টাইজেশন ড্রাইভ প্রতি-অংশের দাম কমিয়ে দেয়। যৌগিক এবং মাল্টিস্লাইড কম ভলিউম খরচ-কার্যকরভাবে পরিবেশন করে। ফাইন ব্ল্যাঙ্কিং তার টুলিং খরচকে উচ্চ মাত্রার নির্ভুলতা উপাদানে ন্যায্যতা দেয়।
- সহনশীলতার প্রয়োজনীয়তা:ফাইন ব্ল্যাঙ্কিং কাটা বৈশিষ্ট্যগুলিতে +/-0.025 মিমি অর্জন করে। প্রগতিশীল ডাইসগুলি গঠিত বৈশিষ্ট্য জুড়ে +/-0.05 থেকে +/-0.10 মিমি ধরে রাখে। স্থানান্তর টুলিং অনুরূপ সহনশীলতা অর্জন করে তবে বড় অংশ খামের সাথে।
- উপাদানের ধরন এবং বেধ:মোটা স্টক (3 মিমি-এর উপরে) এবং উচ্চ-শক্তির উপাদানগুলি প্রতি স্টেশনে উচ্চ টনেজের প্রয়োজনীয়তার কারণে স্থানান্তর সিস্টেমের পক্ষে। পাতলা উপকরণ (0.1 থেকে 1.0 মিমি) প্রগতিশীল বা মাল্টিসলাইড সেটআপগুলিতে দক্ষতার সাথে চলে।
- বাজেট এবং টাইমলাইন:প্রগতিশীল ডাই টুলিংয়ের খরচ কমপাউন্ড বা মাল্টিসলাইড টুলিংয়ের চেয়ে বেশি কিন্তু ভলিউমের প্রতি অংশে সর্বনিম্ন-মূল্য প্রদান করে। স্থানান্তর টুলিং বিনিয়োগ প্রগতিশীল তুলনায় তুলনীয় কিন্তু অতিরিক্ত প্রেস এবং অটোমেশন খরচ বহন করে।
| পদ্ধতি | টাইপ টিপুন | আদর্শ ভলিউম পরিসীমা | পার্ট সাইজ রেঞ্জ | অর্জনযোগ্য সহনশীলতা | টুলিং খরচ | ভলিউমে প্রতি-অংশ খরচ |
|---|---|---|---|---|---|---|
| প্রগতিশীল ডাই | যান্ত্রিক বা সার্ভো, সি-ফ্রেম বা সোজা-পাশ | 50,000 - মিলিয়ন/বছর | ছোট থেকে মাঝারি (~300 মিমি পর্যন্ত) | +/-0.05 থেকে +/-0.10 মিমি | উচ্চ | খুব কম |
| ট্রান্সফার ডাই | ট্রান্সফার সিস্টেম সহ স্ট্রেইট-সাইড মেকানিক্যাল বা সার্ভো | 10,000 - 500,000/বছর | মাঝারি থেকে বড় (1,000+ মিমি পর্যন্ত) | +/-0.05 থেকে +/-0.15 মিমি | উচ্চ | নিম্ন থেকে মাঝারি |
| যৌগিক ডাই | যান্ত্রিক, সি-ফ্রেম বা সোজা-পাশ | 5,{1}},000/বছর | ছোট থেকে মাঝারি, শুধুমাত্র সমতল | +/-0.025 থেকে +/-0.05 মিমি | মাঝারি | কম |
| ফোরস্লাইড/মাল্টিসলাইড | ডেডিকেটেড মাল্টিস্লাইড মেশিন | 10,000 - মিলিয়ন/বছর | ছোট (50 মিমি সাধারণ) | +/-0.05 থেকে +/-0.10 মিমি | নিম্ন থেকে মাঝারি | খুব কম |
| ফাইন ব্ল্যাঙ্কিং | ট্রিপল-অ্যাকশন হাইড্রোলিক বা মেকানিক্যাল ফাইন-ফাঁকা প্রেস | ২৫,000 - মিলিয়ন/বছর | ছোট থেকে মাঝারি, সমতল বা কাছাকাছি-সমতল | +/-0.025 মিমি বা আরও ভাল | অনেক উঁচুতে | পরিমিত |
অনুশীলনে, পছন্দ প্রায়ই শিল্প অ্যাপ্লিকেশন নিদর্শন মানচিত্র. স্বয়ংচালিত যন্ত্রাংশ প্রগতিশীল স্ট্যাম্পিং উচ্চ-আয়তনের বন্ধনী, সংযোগকারী, টার্মিনাল স্ট্রিপ এবং ট্রান্সমিশন উপাদানগুলির উৎপাদনে আধিপত্য বিস্তার করে যেখানে বার্ষিক পরিমাণ লক্ষ লক্ষে পৌঁছায় এবং প্রতি-অংশের মূল্য সংবেদনশীলতা চরম। এই অংশগুলি সাধারণত ক্যারিয়ার স্ট্রিপে থাকার জন্য যথেষ্ট ছোট, 8 থেকে 20+ স্টেশনের প্রয়োজনের জন্য যথেষ্ট জটিল, এবং এমন ভলিউমগুলিতে উত্পাদিত হয় যা কয়েক মাসের মধ্যে টুলিং খরচ পরিমাপ করে।
মেডিকেল ডিভাইস প্রগতিশীল স্ট্যাম্পিং একটি ভিন্ন প্রোফাইল পরিবেশন করে: নির্ভুল পরিচিতি, RF শিল্ড, সংযোগকারী পিন এবং ইমপ্লান্ট সাব- উপাদান যেখানে মাত্রিক নির্ভুলতা এবং সারফেস ফিনিস ভলিউমের সমান গুরুত্বপূর্ণ। এই অ্যাপ্লিকেশনগুলির জন্য আঁটসাঁট পাইলট, সূক্ষ্ম-পিচ অগ্রগতি এবং প্রায়ই পরিষ্কার-রুম-সামঞ্জস্যপূর্ণ প্রক্রিয়াকরণের প্রয়োজন হয়, কিন্তু মৌলিক প্রগতিশীল পদ্ধতিটি আদর্শ থাকে কারণ অংশগুলি ছোট, জ্যামিতিকভাবে জটিল এবং সামঞ্জস্যপূর্ণ উচ্চ ভলিউমে প্রয়োজন।
স্থানান্তর পদ্ধতি দাবি করে যে টেরিটরি প্রগতিশীল ডাইসে পৌঁছাতে পারে না: বড় কাঠামোগত স্ট্যাম্পিং, গভীর-আঁকানো হাউজিং, এবং একাধিক অ্যাপ্রোচ অ্যাঙ্গেল থেকে অপারেশনের প্রয়োজন হয় এমন অংশ। যৌগিক ডাই স্ট্যাম্পিং সহজ সমতল অংশগুলির শূন্যতা পূরণ করে যেখানে একটি-স্ট্রোক উত্পাদন খরচ এবং গুণমান উভয়ের জন্য বহু-স্টেশনের অগ্রগতিকে ছাড়িয়ে যায়।
সঠিক পদ্ধতি সবসময় এক বা অন্য নয়। কিছু প্রোডাকশন সেল প্রাথমিক খালি করার জন্য প্রগতিশীল ডাইকে একত্রিত করে এবং গৌণ গভীর-ড্র অপারেশনের জন্য স্থানান্তর সিস্টেমের সাথে গঠন করে। উপরের সিদ্ধান্তের কাঠামোটি আপনাকে সূচনা বিন্দু দেয়, কিন্তু আসল উত্তর আসে আপনার নির্দিষ্ট অংশের জ্যামিতি, ভলিউম পূর্বাভাস এবং প্রতিটি পদ্ধতির ক্ষমতা ও অর্থনীতির বিপরীতে গুণমানের প্রয়োজনীয়তার সাথে মেলে। একবার সেই পছন্দটি করা হয়ে গেলে, প্রশ্নটি স্থানান্তরিত হয় কোন পদ্ধতি থেকে সরবরাহকারী আপনার প্রোগ্রামের চাহিদাগুলি টুলিং এবং উত্পাদন ক্ষমতা সরবরাহ করতে পারে।
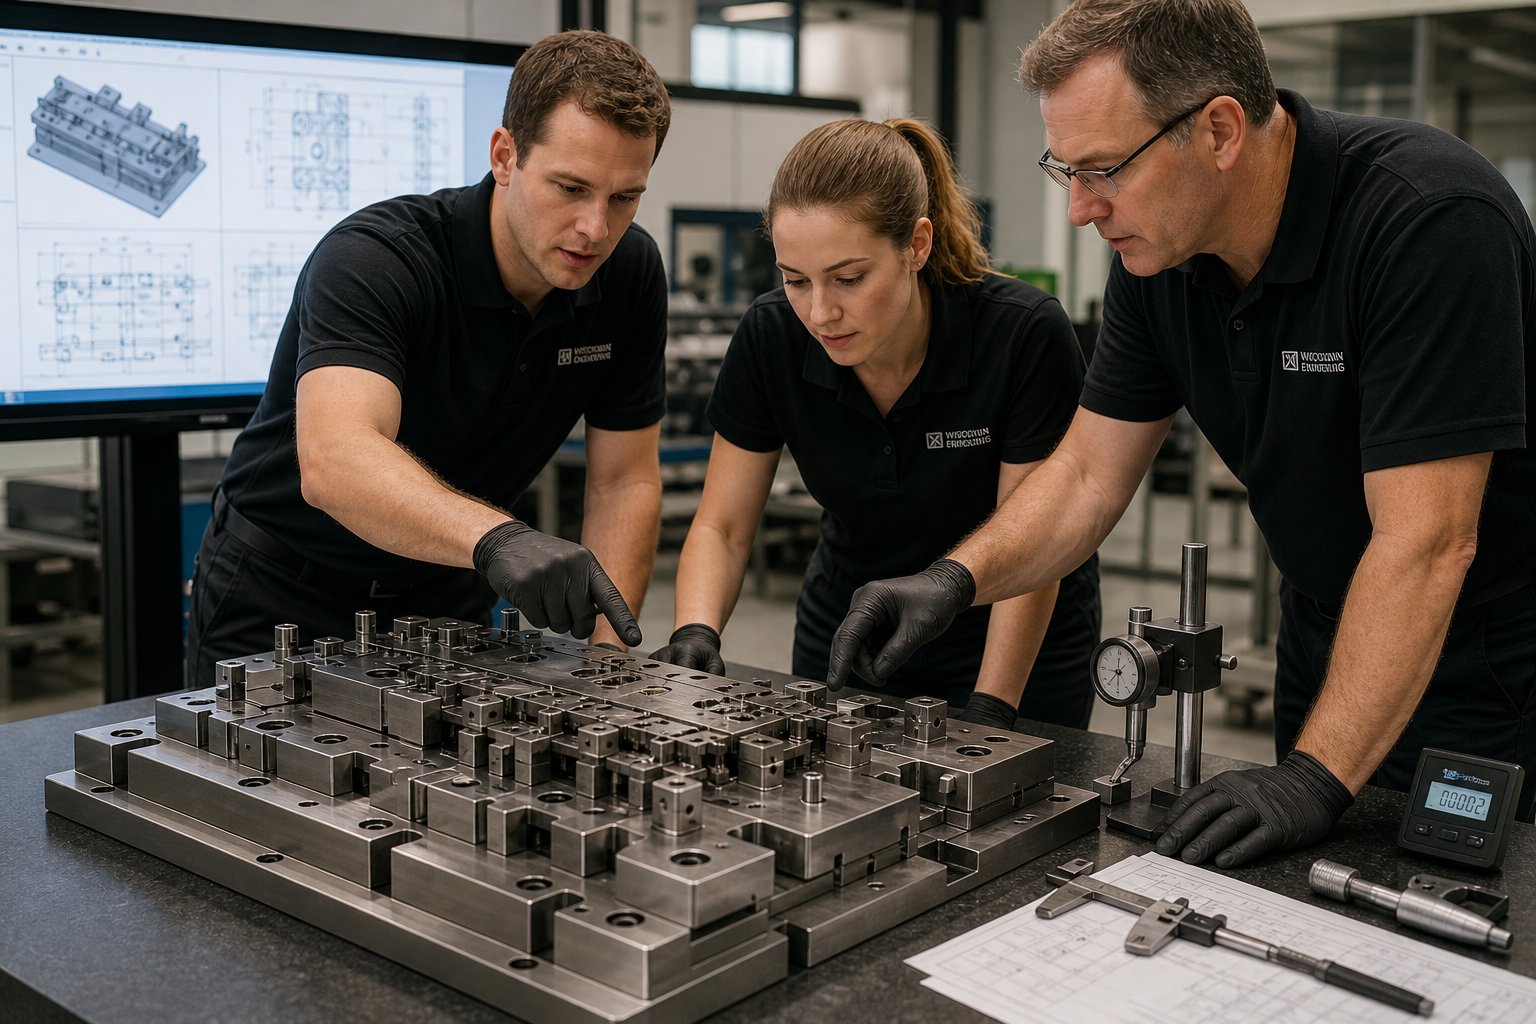
স্কেলেবল উৎপাদনের জন্য সোর্সিং প্রগতিশীল স্ট্যাম্পিং মারা যায়
সঠিক স্ট্যাম্পিং পদ্ধতি এবং প্রেস কনফিগারেশন নির্বাচন করা মাত্র অর্ধেক সমীকরণ। বাকি অর্ধেক? সেই সক্ষমতা ঘরে আনা হবে কিনা তা নির্ধারণ করা{1}}একটি প্রগতিশীল স্ট্যাম্পিং কোম্পানির সাথে অংশীদার যা ইতিমধ্যেই ইঞ্জিনিয়ারিং গভীরতা, উৎপাদন ক্ষমতা এবং প্রথম দিন থেকে কাজ করে এমন টুলিং সরবরাহ করার জন্য মানসম্পন্ন পরিকাঠামো রয়েছে৷ এই সিদ্ধান্তটি আপনার খরচের কাঠামো, টাইমলাইনের নমনীয়তা এবং বছরের পর বছর ধরে অপারেশনাল ঝুঁকি তৈরি করে।
কখন একটি প্রেস বনাম. একজন ডাই সরবরাহকারীর সাথে অংশীদারে বিনিয়োগ করবেন৷
একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেসের মালিকানা নির্দিষ্ট অবস্থার অধীনে অর্থপূর্ণ: একাধিক প্রোগ্রাম জুড়ে টেকসই বার্ষিক ভলিউম লক্ষ লক্ষের বেশি অংশ, অভ্যন্তরীণ প্রকৌশল দক্ষতা রক্ষণাবেক্ষণ এবং প্রক্রিয়াগুলি অপ্টিমাইজ করার জন্য এবং মূলধনের প্রাপ্যতা যা অন্যান্য বৃদ্ধির উদ্যোগের জন্য নগদ প্রবাহকে চাপ দেয় না। আপনি যদি তিনটি মানদণ্ড পূরণ করেন, প্রেস মালিকানা সময় নির্ধারণ, গুণমান এবং প্রতি-অংশের খরচের উপর সর্বাধিক নিয়ন্ত্রণ প্রদান করে।
বেশিরভাগ কোম্পানি তিনটিই পূরণ করে না। এবং যে যেখানে গণিত আকর্ষণীয় পায়.
একটি বিস্তৃত ROI বিশ্লেষণের জন্য প্রেস ক্রয় মূল্যের চেয়ে বেশি হিসাব করতে হবে। হিসাবেবেসোর্স গ্লোবালের উত্পাদন সিদ্ধান্ত কাঠামোরূপরেখা, মালিকানার প্রকৃত খরচের মধ্যে রয়েছে মূলধনী সরঞ্জাম, সম্পত্তি এবং রক্ষণাবেক্ষণের খরচ, মূলধন বহনের খরচ (সুদ প্রদান সহ), ইনভেন্টরি ম্যানেজমেন্ট ওভারহেড, অপারেশনের জন্য কর্মী এবং গুণমান নিশ্চিতকরণ, এবং সিস্টেমকে প্রতিযোগিতামূলক রাখতে প্রয়োজনীয় প্রযুক্তিগত দক্ষতা। কন্ট্রাক্ট ম্যানুফ্যাকচারিং লিন পিরিয়ডের সময় নির্দিষ্ট খরচ বহন না করেই চাহিদার ওঠানামার উপর ভিত্তি করে উৎপাদন বাড়ানো বা কমানোর ক্ষেত্রে নমনীয়তা প্রদান করে।
সীমিত অংশ সংখ্যা জুড়ে বার্ষিক 500,000-এর কম যন্ত্রাংশ উৎপাদনকারী দলগুলির জন্য, একটি প্রগতিশীল টুল এবং ডাই সরবরাহকারীর সাথে অংশীদারিত্ব করে সাধারণত ভাল অর্থনীতি প্রদান করে। আপনি মূলধন ব্যয় এড়াতে পারেন, বিশেষায়িত প্রেস অপারেটর এবং ডাই রক্ষণাবেক্ষণ প্রযুক্তিবিদদের প্রয়োজনীয়তা দূর করেন এবং প্রকৌশল সংস্থানগুলিতে অ্যাক্সেস পান যা অভ্যন্তরীণভাবে তৈরি করতে কয়েক বছর সময় লাগবে। ট্রেডঅফ হল কম সময়সূচী নিয়ন্ত্রণ এবং আপনার সরবরাহকারীর ক্ষমতা এবং অগ্রাধিকারের উপর নির্ভরতা।
উচ্চ-ভলিউম উৎপাদনের জন্য প্রগতিশীল ডাই সরবরাহকারীদের মূল্যায়ন করা
একটি প্রগতিশীল ডাই প্রস্তুতকারক নির্বাচন করা একটি প্রোডাকশন টিমের দ্বারা নেওয়া সবচেয়ে ফলপ্রসূ সোর্সিং সিদ্ধান্তগুলির মধ্যে একটি। আপনার টুলিং পার্টনারের গুণমান, নির্ভুলতা এবং ধারাবাহিকতা সরাসরি আংশিক গুণমান, মালিকানার মোট খরচ এবং দীর্ঘ-প্রতিযোগিতাকে প্রভাবিত করে। Eigen Engineering থেকে একটি বিশদ মূল্যায়ন কাঠামো আটটি মূল মানদণ্ড চিহ্নিত করে যা সক্ষম সরবরাহকারীদের ঝুঁকিপূর্ণ থেকে আলাদা করে।
আপনার প্রকিউরমেন্ট টিমের কি মূল্যায়ন করা উচিত তা এখানে:
- প্রকৌশল এবং নকশা ক্ষমতা:সরবরাহকারী কি আপনার অংশ জ্যামিতি, উপাদান নির্দিষ্টকরণ, এবং ভলিউম লক্ষ্যগুলি থেকে কাস্টম প্রগতিশীল ডাই ডিজাইন তৈরি করতে পারে? ইন{0}}হাউস CAD/CAM, বিশ্লেষণ গঠনের জন্য FEA সিমুলেশন, এবং স্ট্রিপ লেআউট অপ্টিমাইজেশান দক্ষতা খুঁজুন।
- উপাদান দক্ষতা:সরবরাহকারী কি বোঝেন যে একাধিক গঠনকারী স্টেশন জুড়ে বিভিন্ন অ্যালয় কীভাবে আচরণ করে? কাজ-কঠিন ক্ষতিপূরণ, স্প্রিংব্যাক ভবিষ্যদ্বাণী, এবং গ্যালিং প্রতিরোধের জন্য উপাদান-নির্দিষ্ট জ্ঞানের প্রয়োজন।
- গুণমান সিস্টেম এবং মেট্রোলজি:যাচাই করুন যে সরবরাহকারী প্রতিটি পর্যায়ে সহনশীলতা যাচাই করতে CMM পরিদর্শন, অপটিক্যাল পরিমাপ এবং SPC ডকুমেন্টেশন ব্যবহার করে। ISO 9001-এর মতো সার্টিফিকেশন একটি বেসলাইন স্থাপন করে, কিন্তু পরিদর্শন ক্ষমতা দেয়ালে থাকা শংসাপত্রের চেয়ে বেশি গুরুত্বপূর্ণ।
- বাড়িতে- ট্রায়াল এবং বৈধতা সুবিধা:ট্রাইআউট প্রেস সহ একজন সরবরাহকারী প্রমাণ করতে পারেন যে ডাইটি আপনার মেঝেতে পাঠানোর আগে কাজ করে। এটি আপনার সুবিধায় সপ্তাহের ডিবাগিং বাদ দেয় এবং নিশ্চিত করে যে উত্পাদন লক্ষ্যগুলি বাস্তবসম্মত অপারেটিং অবস্থার অধীনে অর্জনযোগ্য।
- উত্পাদন ক্ষমতা এবং সীসা সময় নির্ভরযোগ্যতা:মানের সাথে আপস না করে সরবরাহকারী আপনার টাইমলাইন পূরণ করতে পারে কিনা তা মূল্যায়ন করুন। ডেলিভারি প্রতিশ্রুতিতে অতীতের পারফরম্যান্স আপনাকে উদ্ধৃতি পর্বে প্রতিশ্রুতির চেয়ে বেশি কিছু বলে।
- রক্ষণাবেক্ষণ এবং বিক্রয়োত্তর-সাপোর্ট:প্রগতিশীলদের পরিধান. ঘুষি নিস্তেজ, অবসাদ সৃষ্টি করে, এবং লক্ষ লক্ষ চক্রের উপর ক্লিয়ারেন্স খুলে যায়। একটি সরবরাহকারী যা চলমান রক্ষণাবেক্ষণ সহায়তা, অতিরিক্ত উপাদান সরবরাহ এবং সমস্যা সমাধানে সহায়তা প্রদান করে আপনার আপটাইমকে রক্ষা করে।
- পরিমাপযোগ্যতা এবং নমনীয়তা:আপনার ভলিউম পরিবর্তন হবে. একটি প্রগতিশীল ডাই ম্যানুফ্যাকচারার পার্টনার যে পাইলট পরিমাণ থেকে পূর্ণ ভর উৎপাদনে স্কেল করতে পারে, এবং প্রকৌশল পরিবর্তনের সাথে টুলিংকে মানিয়ে নিতে পারে, স্থির ক্ষমতার চেয়ে অনেক বেশি দীর্ঘ-মান প্রদান করে।
- প্রযুক্তিগত দক্ষতা:সিএনসি এবং তারের EDM সরঞ্জামের গুণমান, ডিজিটাল সিমুলেশন সরঞ্জাম এবং উন্নত উত্পাদন পদ্ধতি গ্রহণ করার ইচ্ছার মূল্যায়ন করুন যা ডাই নির্ভুলতা উন্নত করে এবং সীসার সময় হ্রাস করে।
প্রগতিশীল স্ট্যাম্পিং ডাইস সোর্সিং টিমের জন্য দক্ষ মাল্টি-স্টেশন গঠন, আঁটসাঁট পুনরাবৃত্তিযোগ্যতা এবং পরিমাপযোগ্য ব্যাপক উত্পাদন প্রয়োজন, যেমন সরবরাহকারীরাইচেনডিজাইনের অভিপ্রায় এবং ভলিউম-রেডি টুলিংয়ের মধ্যে ব্যবধান পূরণ করতে প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট টিমকে সাহায্য করার উপর বিশেষভাবে ফোকাস করুন। তাদের প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবাগুলি প্রকৌশল সহায়তা এবং উৎপাদন মাপযোগ্যতার সমন্বয়ের উপর জোর দেয় যা উচ্চ-ভলিউম প্রোগ্রামগুলির চাহিদা।
প্রোটোটাইপ থেকে ভর উৎপাদন পর্যন্ত স্কেলিং
প্রথম-নিবন্ধের নমুনা থেকে সম্পূর্ণ-মূল্য উৎপাদনের পথটি এক লাফে নয়। এটি একটি পর্যায়ক্রমিক অগ্রগতি যেখানে প্রতিটি পর্যায় পরেরটি যাচাই করে। নকশা হিমায়িত আগে ভর উত্পাদন টুলিং rushing, হিসাবেMakerStage স্কেলিং রোডম্যাপজোর দেয়, হার্ডওয়্যার উত্পাদন সবচেয়ে ব্যয়বহুল ভুল এক. উৎপাদন পর্যায়ে ছাঁচ সংশোধনের জন্য মূল টুলিংয়ের 30 থেকে 50 শতাংশ খরচ হয় এবং কয়েক সপ্তাহ বিলম্ব হয়।
প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য, স্কেলিং ক্রম সাধারণত এই প্যাটার্ন অনুসরণ করে:
- প্রোটোটাইপ বৈধতা (1-50 অংশ):CNC মেশিন বা তারের{{0}EDM নমুনা অংশ জ্যামিতি এবং ফিট নিশ্চিত করে। এখনও কোন ডাই বিনিয়োগ. এই পর্যায়টি টুলিংয়ের প্রতিশ্রুতি দেওয়ার আগে নকশাটি সঠিক কিনা তা উত্তর দেয়।
- পাইলট টুলিং (50-5,000 অংশ):একটি সরলীকৃত প্রগতিশীল ডাই, কখনও কখনও কম স্টেশন বা নরম টুল স্টিল সহ, কার্যকরী পরীক্ষা, সমাবেশ বৈধতা এবং প্রাথমিক গ্রাহক যোগ্যতার জন্য অংশ তৈরি করে। নকশা পরিবর্তন এই পর্যায়ে এখনও সাশ্রয়ী মূল্যের.
- উৎপাদন টুলিং (5,000+ অংশ):সম্পূর্ণরূপে শক্ত, উৎপাদন-উদ্দেশ্য প্রগতিশীল ডাইস টার্গেট প্রেস, উপাদান, এবং চক্রের হারের জন্য ডিজাইন করা হয়েছে। এই সময়ে নকশা হিমায়িত করা আবশ্যক। প্রকৌশলী পরিবর্তন মানে ডাই ইনসার্টের পুনর্নির্মাণ বা স্টেশন পুনর্নির্মাণ।
পর্যায়গুলির মধ্যে চলার জন্য সমালোচনামূলক ট্রিগার শুধুমাত্র ভলিউম নয়। এটা নকশা স্থায়িত্ব. সহনশীলতা যাচাই করার আগে এবং নকশাটি কার্যকরী পরীক্ষায় টিকে থাকার আগে আপনি যদি প্রোডাকশন টুলিং অর্ডার করার চেষ্টা করেন তবে এর সাথে অংশীদারিত্বের জন্য একটি প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারী পিছিয়ে যাবে। যে পুশব্যাক আপনার বিনিয়োগ রক্ষা করে.
দীর্ঘ-মেয়াদী প্রোগ্রামের জন্য প্রগতিশীল ডাই নির্মাতাদের মূল্যায়ন করার সময়, তাদের প্রোটোটাইপ-থেকে-উৎপাদন কর্মপ্রবাহ সম্পর্কে বিশেষভাবে জিজ্ঞাসা করুন। তারা কি নরম টুলিং থেকে নমুনা অংশ তৈরি করতে পারে, আপনার প্রিন্টের বিপরীতে মাত্রা যাচাই করতে পারে, ট্রাইআউটের ফলাফলের উপর ভিত্তি করে স্টেশন ডিজাইনে পুনরাবৃত্তি করতে পারে এবং তারপর শুরু না করেই শক্ত উৎপাদনে রূপান্তর করতে পারে? সেই ধারাবাহিকতা অনুবাদ ত্রুটিগুলিকে দূর করে যখন প্রোটোটাইপ এবং উত্পাদন টুলিং বিভিন্ন প্রকৌশল ব্যাখ্যা সহ বিভিন্ন উত্স থেকে আসে।
একটি প্রগতিশীল ডাই প্রোগ্রামের জন্য মালিকানার মোট খরচ প্রাথমিক টুলিং উদ্ধৃতির বাইরেও প্রসারিত। ডাই রক্ষণাবেক্ষণের ব্যবধানের ফ্যাক্টর, প্রত্যাশিত রিগ্রিন্ড ফ্রিকোয়েন্সি, অতিরিক্ত পাঞ্চ এবং ইনসার্ট খরচ, মোট স্ট্রোকের আনুমানিক ডাই লাইফ এবং মঙ্গলবার সকাল 2 টায় যখন কোনো কিছুতে মনোযোগ দেওয়া প্রয়োজন তখন সরবরাহকারীর প্রতিক্রিয়াশীলতা। একটি প্রগতিশীল স্ট্যাম্পিং কোম্পানি যেটি 10 শতাংশ কম অগ্রিম উদ্ধৃতি দেয় কিন্তু আপনাকে সমর্থন করতে পারে না যখন একটি ফর্মিং ইনসার্ট ক্র্যাক মিড-রানের জন্য আপনাকে প্রোগ্রামের জীবনে অনেক বেশি খরচ করতে হবে এমন একজন অংশীদারের তুলনায় যিনি দীর্ঘমেয়াদী নির্ভরযোগ্যতার জন্য মূল্য-এবং প্রতিক্রিয়াশীল পরিষেবার সাথে সমর্থন করেন৷
প্রগ্রেসিভ ডাই স্ট্যাম্পিং প্রেস FAQs
1. একটি প্রগতিশীল ডাই এবং একটি স্থানান্তর ডাই মধ্যে পার্থক্য কি?
একটি প্রগতিশীল ডাই ওয়ার্কপিসটিকে সমস্ত স্টেশন জুড়ে একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত রাখে, প্রতিটি প্রেস স্ট্রোকের সাথে এটিকে চূড়ান্ত কাটঅফ পর্যন্ত অগ্রসর করে। একটি স্থানান্তর ডাই অংশটিকে প্রথম দিকে আলাদা করে এবং স্বাধীন স্টেশনগুলির মধ্যে স্থানান্তর করতে যান্ত্রিক গ্রিপার বা রোবোটিক অস্ত্র ব্যবহার করে। প্রগ্রেসিভ ডাইস দ্রুত চলে (শতশত এসপিএম) এবং ছোট-থেকে-মাঝারি অংশের জন্য উপযুক্ত, যখন ট্রান্সফার ডাইস বড় অংশ, গভীর ড্র, এবং মাল্টি-অ্যাঙ্গেল অপারেশনগুলিকে ধীর গতিতে পরিচালনা করে (15-40 SPM)। প্রগতিশীল টুলিং-এর জন্য আরও অগ্রিম খরচ হয় কিন্তু গতির সুবিধা এবং বাদ দেওয়া অংশ পরিচালনার কারণে উচ্চ ভলিউমে অংশ প্রতি কম খরচ হয়।
2. আপনি কিভাবে একটি প্রগতিশীল ডাই স্ট্যাম্পিং প্রেসের জন্য প্রয়োজনীয় টনেজ গণনা করবেন?
প্রতিটি স্টেশনের জন্য পৃথকভাবে বল গণনা করুন: খালি এবং ছিদ্র ব্যবহার পরিধি গুন দ্বারা গুন করা বেধ দ্বারা গুন করা শিয়ার শক্তি দ্বারা গুণিত; নমন উপাদান বৈশিষ্ট্য এবং জ্যামিতি ব্যবহার করে; অঙ্কন চূড়ান্ত প্রসার্য শক্তি ব্যবহার করে। তারপর নিচের ডেড সেন্টারে যুগপত ব্যস্ততা অনুমান করে সমস্ত শিখর শক্তি যোগ করুন। টুল পরিধান, উপাদানের ভিন্নতা এবং তাপমাত্রার প্রভাবের জন্য একটি 20-30% নিরাপত্তা মার্জিন যোগ করুন। এছাড়াও যাচাই করুন যে প্রেসে পর্যাপ্ত শক্তি (ফ্লাইহুইল ক্ষমতা) আছে এবং এর টননেজ রেটিং আপনার মৃত্যুর চাহিদা অনুযায়ী প্রকৃত কাজের উচ্চতায় প্রযোজ্য। সর্বোত্তম অনুশীলন দীর্ঘায়ু জন্য প্রেস ক্ষমতা 60-75% কাজ করা হয়.
3. প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য কোন উপকরণগুলি সবচেয়ে ভাল কাজ করে?
নিম্ন-কার্বন ইস্পাত (1008, 1010) হল মাঝারি পরিশ্রমের কঠোরতা এবং অনুমানযোগ্য স্প্রিংব্যাকের কারণে প্রগতিশীল স্ট্যাম্পিংয়ের জন্য সবচেয়ে ক্ষমাশীল উপাদান। তামা এবং পিতল কম টন ভারেজের প্রয়োজনে উচ্চ গঠনযোগ্যতা প্রদান করে। স্টেইনলেস স্টীল ভাল কাজ করে কিন্তু 1.5-1.8x বেশি টন ভার দাবি করে এবং গলিং রোধ করতে প্রলিপ্ত টুলিং প্রয়োজন। উচ্চ স্প্রিংব্যাকের কারণে অ্যালুমিনিয়ামের জন্য পালিশ করা ডাই সারফেস, নিয়ন্ত্রিত তৈলাক্তকরণ এবং প্রায়শই আরও গঠনকারী স্টেশন প্রয়োজন। সীমিত নমনীয়তা থেকে ক্র্যাকিং এড়াতে উচ্চ-শক্তির স্টিলের (HSLA, ডুয়াল-ফেজ) সর্বাধিক টনেজ (2-3x বেসলাইন) এবং সতর্ক স্টেশন বিতরণ প্রয়োজন।
4. কেন জটিল প্রগতিশীল ডাই কাজের জন্য সার্ভো প্রেস পছন্দ করা হয়?
সার্ভো প্রেসগুলি ফিক্সড ফ্লাইহুইল-ক্লাচ-ব্রেক অ্যাসেম্বলিকে প্রোগ্রামেবল সার্ভো মোটর দিয়ে প্রতিস্থাপন করে যা প্রতিটি স্ট্রোকের মধ্যে পরিবর্তনশীল স্লাইড গতির অনুমতি দেয়। এর অর্থ হল আপনি আরও ভাল উপাদান প্রবাহের জন্য জোন গঠনের মাধ্যমে ধীর করতে পারেন এবং স্প্রিংব্যাক হ্রাস করতে পারেন যখন অ্যাপ্রোচ এবং রিটার্নে দ্রুত দৌড়াতে পারেন। ব্যবহারিক সুবিধার মধ্যে রয়েছে অর্ধেক-মোশন প্রোফাইলের সাথে আউটপুটকে দ্বিগুণ করা, BDC-তে মাল্টি-হিট প্রোফাইলের সাহায্যে স্প্রিংব্যাক দূর করা, এবং কম্পন মোশন ব্যবহার করে প্রগতিশীল ডাইয়ের মধ্যে গভীর অঙ্কন সক্ষম করা। সার্ভো প্রযুক্তি জটিল অংশগুলিকে উপাদান গঠনের সীমা অতিক্রম না করে উচ্চতর কার্যকর SPM-এ চলতে দেয়, সরাসরি প্রতি-অংশের খরচ কমায়৷
5. প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য আপনি কীভাবে একটি C-ফ্রেম এবং সোজা-সাইড প্রেসের মধ্যে নির্বাচন করবেন?
C-ফ্রেম প্রেস (35-250 টন) কম স্টেশন এবং পাতলা উপকরণ সহ হালকা প্রগতিশীল কাজের জন্য উপযুক্ত। তারা ওপেন থ্রি-পার্শ্বের অ্যাক্সেস এবং কম খরচে অফার করে কিন্তু লোডের নিচে কৌণিকভাবে বিচ্যুত করে, যা সহনশীলতার ক্ষমতাকে সীমিত করে। স্ট্রেইট-সাইড প্রেস (150-3,000+ টন) উভয় পাশে উল্লম্ব কলামগুলির সাথে কৌণিক বিচ্যুতি দূর করে, লোড বন্টন নির্বিশেষে স্লাইড সমান্তরালতা বজায় রাখে। 8-10 স্টেশনের বেশি প্রগতিশীল মৃত্যুর জন্য, +/-0.05 মিমি এর নিচে সহনশীলতা প্রয়োজন, বা 1.5 মিমি পুরুত্বের উপরে চলমান উপকরণ, 2-পয়েন্ট বা 4-পয়েন্ট সাসপেনশন সহ সোজা-পার্শ্বের ফ্রেমগুলি সমস্ত স্টেশনে ধারাবাহিক অংশের গুণমানের জন্য প্রয়োজনীয় অনমনীয়তা প্রদান করে।


