


একটি প্রগতিশীল স্ট্যাম্পিং ডাই কি এবং কেন এটি গুরুত্বপূর্ণ
আপনি যদি উচ্চ-ভলিউম ধাতব যন্ত্রাংশ সোর্স করছেন, তাহলে আপনি "" শব্দটির সম্মুখীন হবেনপ্রগতিশীল ডাই স্ট্যাম্পিং" প্রথম দিকে এবং প্রায়শই। কিন্তু একটি প্রগতিশীল ডাই কি, ঠিক, এবং কেন এটি প্রায় প্রতিটি গুরুতর উত্পাদন স্ট্যাম্পিং কথোপকথনের কেন্দ্রে বসে?
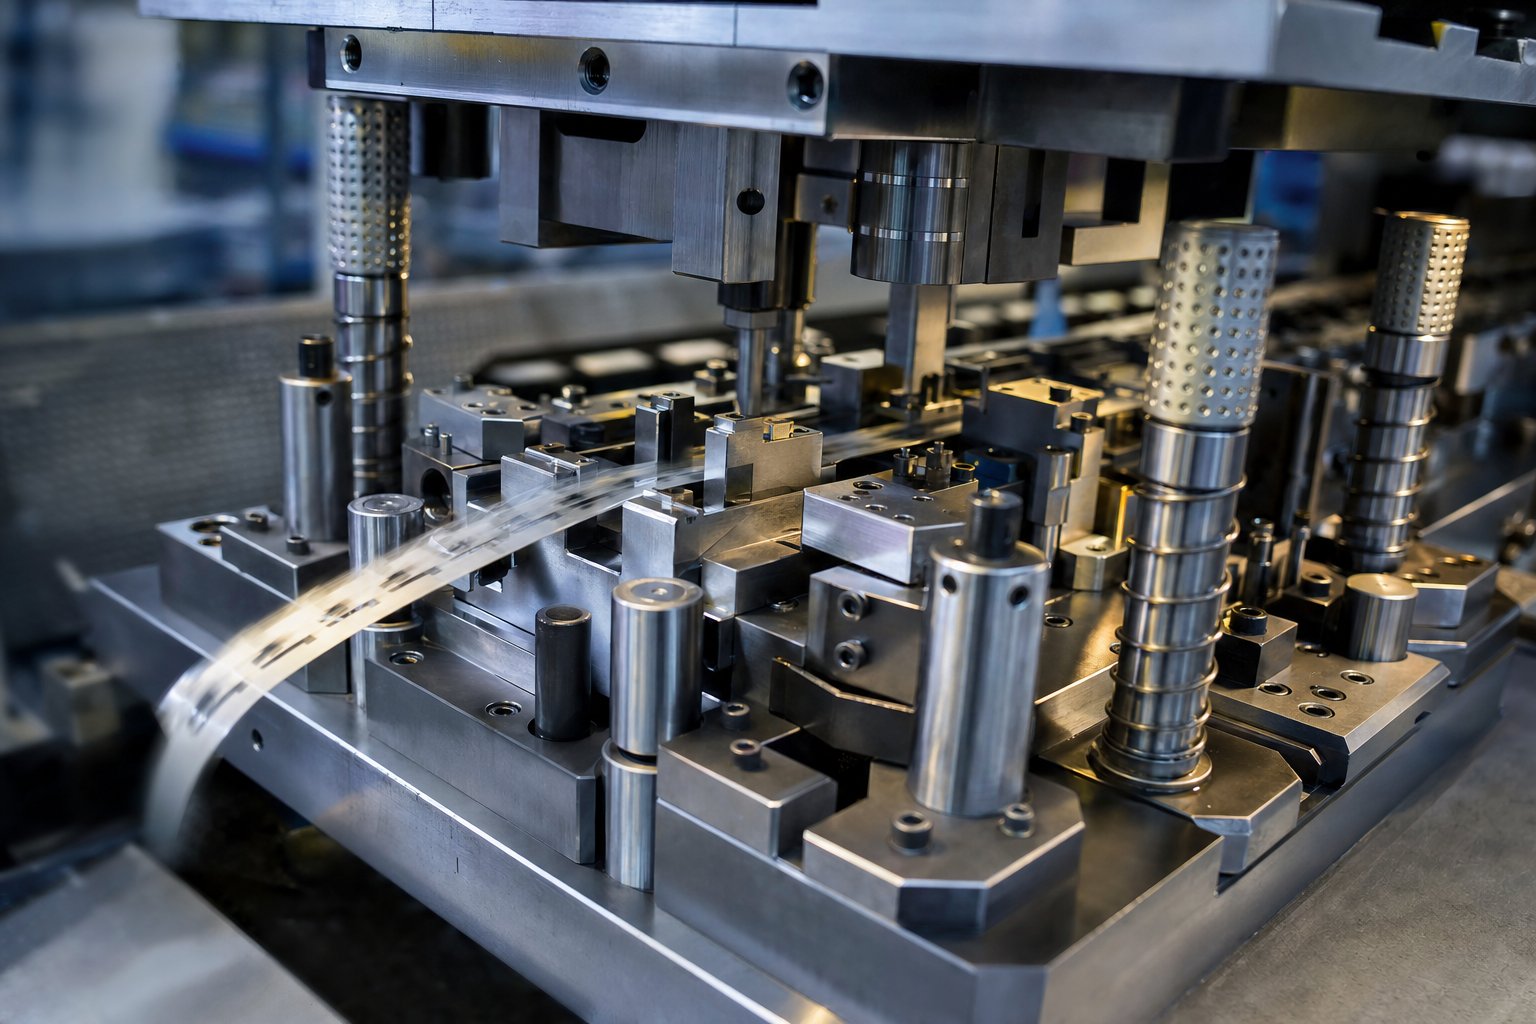
একটি প্রগতিশীল স্ট্যাম্পিং ডাই হল একটি একক টুল যাতে একাধিক স্টেশন ক্রমানুসারে সাজানো থাকে। একটি অবিচ্ছিন্ন ধাতব ফালা ডাই এর মাধ্যমে ফিড করে, প্রতিটি প্রেস স্ট্রোকের সাথে একটি নির্দিষ্ট পিচকে অগ্রসর করে। প্রতিটি স্টেশন একটি স্বতন্ত্র অপারেশন - ছিদ্র, নমন, গঠন বা কাটা - করে যাতে একটি সমাপ্ত অংশ প্রেসের প্রতিটি চক্রের সাথে শেষ হয়ে যায়।
প্রগতিশীল ডাই সংজ্ঞায়িত করা
এটিকে টুল স্টিলের এক ব্লকে সংকুচিত একটি সমাবেশ লাইন হিসাবে মনে করুন। পৃথক মেশিনের মধ্যে একটি অংশ সরানোর পরিবর্তে, উপাদান নিজেই ডাই ভিতরে স্টেশন মাধ্যমে ভ্রমণ. চূড়ান্ত কাটঅফ না হওয়া পর্যন্ত স্ট্রিপ ক্যারিয়ার ট্যাব দ্বারা সংযুক্ত থাকে, যা সবকিছুকে সারিবদ্ধ রাখে এবং অপারেশনগুলির মধ্যে ম্যানুয়াল হ্যান্ডলিং বাদ দেয়। একটি একক-মঞ্চ ডাই, বিপরীতে, প্রতি স্ট্রোকে মাত্র একটি অপারেশন করে - একটি বাঁক, একটি গর্ত, একটি ফাঁকা৷ এই সরলতা প্রোটোটাইপ বা ছোট রানের জন্য কাজ করে, তবে এটি একটি জটিল অংশ সম্পূর্ণ করতে একাধিক সেটআপ এবং আরও শ্রমের দাবি করে। প্রগ্রেসিভ স্ট্যাম্পিং ডাইস সেই সমস্ত ধাপগুলিকে এক অবিচ্ছিন্ন চক্রে একত্রিত করে, প্রেসের প্রতিটি স্ট্রোকের সাথে একটি সমাপ্ত অংশ তৈরি করে।
কেন প্রগতিশীল স্ট্যাম্পিং উচ্চ-ভলিউম উৎপাদনে প্রাধান্য পায়
যে কারণে প্রগতিশীল ডাই স্ট্যাম্পিং মাঝারি-থেকে-উচ্চ আয়তনের উৎপাদনের উপর আধিপত্য বিস্তার করে তা তিনটি জিনিসে নেমে আসে: গতি, পুনরাবৃত্তিযোগ্যতা এবং বস্তুগত দক্ষতা। প্রগতিশীল ডাই চলমান আধুনিক প্রেসগুলি প্রতি মিনিটে শত শত স্ট্রোক অর্জন করতে পারে, যার অর্থ ন্যূনতম অপারেটরের হস্তক্ষেপের সাথে প্রতি ঘন্টায় হাজার হাজার অভিন্ন অংশ। প্রগতিশীল ডাই রক্ষণাবেক্ষণ করা একটি কূপ- থেকে মিলিয়নতম অংশ প্রথমটির সাথে মাত্রিকভাবে অভিন্ন। উপাদান বর্জ্য কম থাকে কারণ স্ট্রিপ লেআউটগুলি যতটা সম্ভব কয়েলের প্রস্থ ব্যবহার করার জন্য অপ্টিমাইজ করা হয়।
প্রগতিশীল স্ট্যাম্পিং ডাই নির্মাতাদের মূল্যায়নকারী প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট টিমের জন্য, একটি প্রযুক্তিগত স্তরে এই প্রক্রিয়াটি বোঝা অপরিহার্য। এটি প্রতিটি ডাউনস্ট্রিম সিদ্ধান্তকে আকার দেয় - উদ্ধৃতি থেকে গুণমানের প্রত্যাশা পর্যন্ত। সামনের অংশগুলি প্রগতিশীল ডাইয়ের মধ্য দিয়ে কীভাবে উপাদান প্রবাহিত হয়, স্টেশন দ্বারা স্টেশন, এবং আপনার অংশের খরচ এবং টাইমলাইনের জন্য এর অর্থ কী তা ভেঙ্গে দেয়।
কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া কাজ করে
একটি প্রগতিশীল স্ট্যাম্পিং ডাই বাইরে থেকে প্রতারণামূলকভাবে সহজ দেখায় - একটি প্রেসে বোল্ট করা টুল স্টিলের একটি ভারী ব্লক। কিন্তু ভিতরে, কয়েক ডজন সুনির্দিষ্টভাবে মেশিন করা স্টেশন প্রতিটি স্ট্রোকের সময় কনসার্টে কাজ করে। প্রতিটি স্টেশনে কী ঘটে এবং স্ট্রিপটি তাদের মধ্যে কীভাবে চলে তা বোঝা, আপনাকে অংশের সম্ভাব্যতা মূল্যায়ন করার জন্য প্রযুক্তিগত ভিত্তি দেয়, উদ্ধৃতির সময় আরও ভাল প্রশ্ন জিজ্ঞাসা করে এবং গুণমানের জন্য নির্মাতাদের দায়বদ্ধ করে।
স্টেশন-দ্বারা-স্টেশন অপারেশন ব্যাখ্যা করা হয়েছে
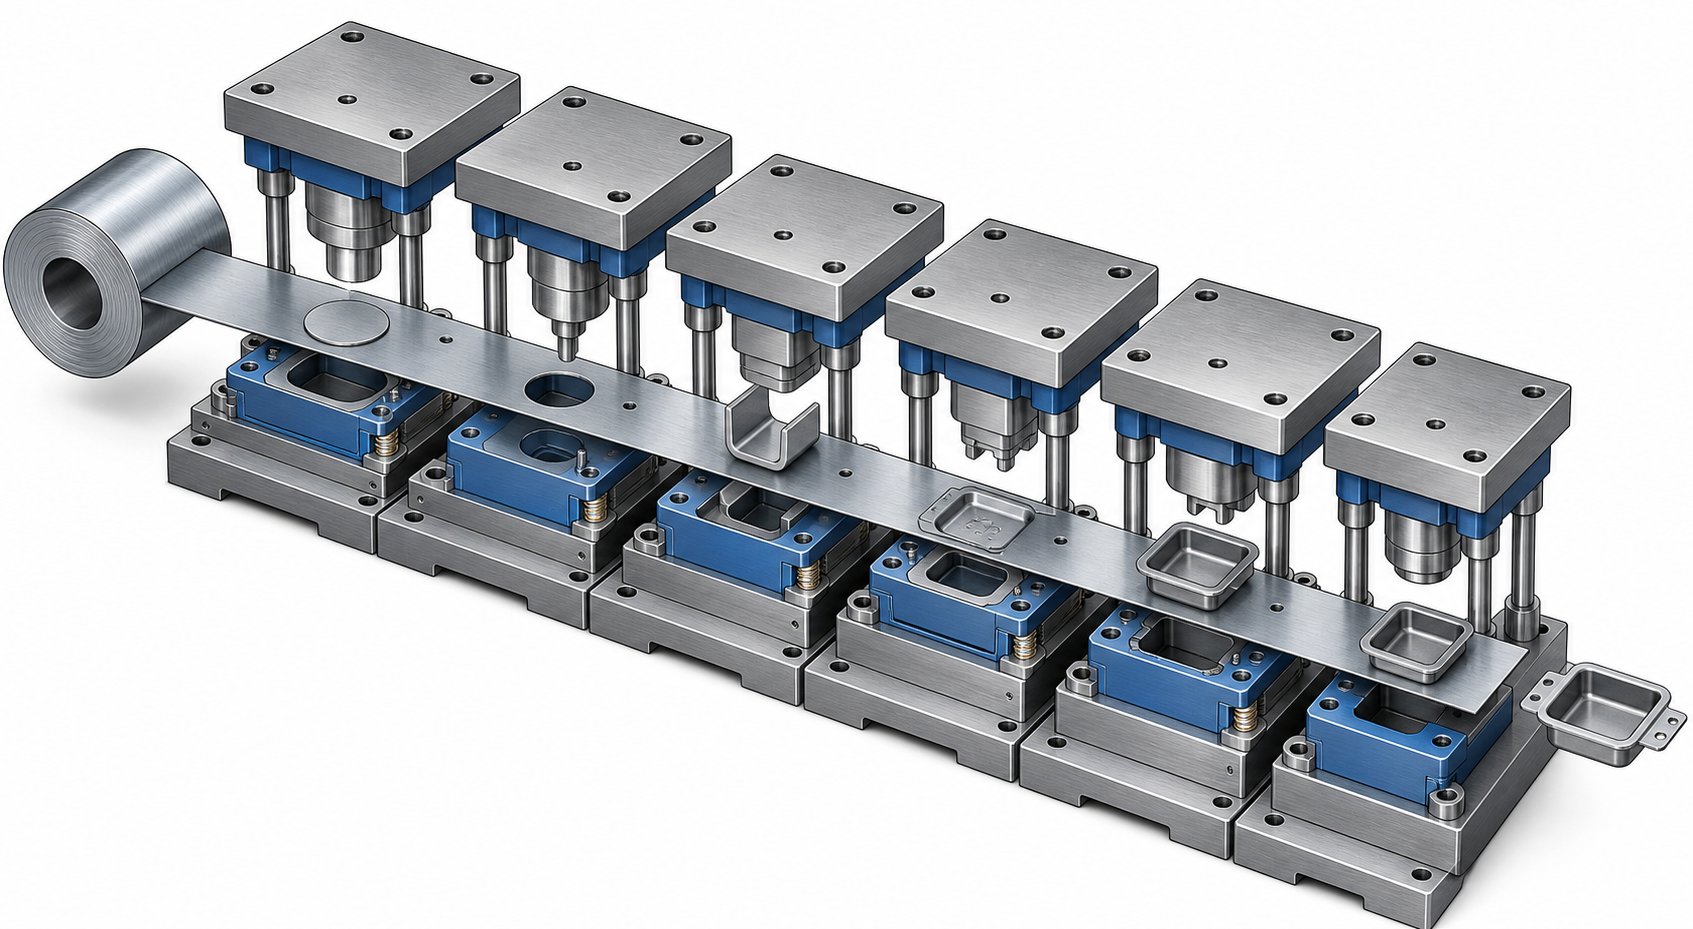
কল্পনা করুন ফ্ল্যাট ধাতুর একটি কয়েল - ইস্পাত, তামা, অ্যালুমিনিয়াম - একটি আনকয়লারে লোড করা হয়েছে এবং একটি স্ট্রেইটনারের মাধ্যমে থ্রেড করা হয়েছে যা কয়েল সেট সরিয়ে দেয়। স্ট্রিপটি প্রগতিশীল ডাইতে প্রবেশ করে এবং প্রতিটি প্রেস স্ট্রোকের সাথে একটি সুনির্দিষ্ট বৃদ্ধি পায়, যাকে পিচ বলা হয়। প্রতিটি স্টেশন একই সাথে স্ট্রিপের বিভিন্ন অংশে একটি নির্দিষ্ট গঠন বা কাটার কাজ করে। এখানে এন্ট্রি থেকে সমাপ্ত অংশের সাধারণ ক্রম রয়েছে:
- পাইলট গর্ত ভেদন:প্রথম স্টেশনটি স্ট্রিপে ছোট, সুনির্দিষ্টভাবে অবস্থিত পাইলট গর্তগুলিকে ঘুষি দেয়। এই ছিদ্রগুলি ডাউনস্ট্রিম স্টেশনগুলিতে অ্যালাইনমেন্ট পিন (পাইলট) নিযুক্ত করে, প্রতিটি স্ট্রোকের এক ইঞ্চির হাজার ভাগের মধ্যে স্ট্রিপ নিবন্ধন নিশ্চিত করে।
- ফাঁকা এবং ছিদ্র:পরবর্তী স্টেশনগুলি প্রোফাইল আউটলাইন এবং অভ্যন্তরীণ বৈশিষ্ট্যগুলি - গর্ত, স্লট, নচ - অপসারণকারী উপাদানগুলিকে কেটে দেয় যা সমাপ্ত উপাদানের অংশ হবে না৷
- গঠন:বাঁকানো, অঙ্কন বা এমবসিং অপারেশনগুলি স্ট্রিপের সমতল অংশগুলিকে ত্রিমাত্রিক জ্যামিতিতে আকৃতি দেয়। জটিলতার উপর নির্ভর করে, গঠন উপাদান প্রবাহ নিয়ন্ত্রণ করতে এবং ক্র্যাকিং এড়াতে একাধিক স্টেশন স্প্যান করতে পারে।
- কয়েনিং:একটি উচ্চ-চাপ কম্প্রেশন অপারেশন স্থানীয় এলাকায় পুরুত্বকে পরিমার্জিত করে, বৈশিষ্ট্যগুলিকে তীক্ষ্ণ করে বা পৃষ্ঠগুলিকে শক্ত সহনশীলতায় সমতল করে। সুনির্দিষ্ট সমতলতা বা ক্রমাঙ্কিত উপাদান স্থানচ্যুতি প্রয়োজন এমন অংশগুলির জন্য মুদ্রা তৈরি করা সাধারণ।
- ছাঁটাই:অতিরিক্ত উপাদান, ট্যাব বা ফ্ল্যাশ গঠনের ক্রিয়াকলাপ থেকে অবশিষ্টাংশ সরানো হয়, অংশের চূড়ান্ত প্রোফাইল পরিষ্কার করে।
- কাটঅফ (বিচ্ছেদ):চূড়ান্ত স্টেশন ক্যারিয়ার স্ট্রিপ থেকে সম্পূর্ণ অংশ বিচ্ছিন্ন করে। সমাপ্ত উপাদান একটি বিন বা একটি পরিবাহক সম্মুখের মধ্যে ড্রপ, যখন অবশিষ্ট কঙ্কাল স্ট্রিপ পুনর্ব্যবহার করার জন্য নির্গত হয়.
এখানে সমালোচনামূলক অন্তর্দৃষ্টি একই সাথে। যখন স্টেশন ছয়টি একটি সমাপ্ত অংশ কেটে দেয়, তখন স্টেশন এক স্ট্রিপের একটি তাজা অংশে পাইলট গর্ত ছিদ্র করছে, এবং এর মধ্যে প্রতিটি স্টেশন সম্পূর্ণ হওয়ার একটি ভিন্ন পর্যায়ে একটি ভিন্ন অংশে কাজ করছে। প্রতি চক্রে একটি প্রেস স্ট্রোক, একটি সমাপ্ত অংশ -।
স্ট্রিপ লেআউট এবং উপাদান প্রবাহ
স্ট্রিপ লেআউট হল ইঞ্জিনিয়ারিং ব্লুপ্রিন্ট যা এই সমস্ত কিছুকে সম্ভব করে তোলে। ডাইয়ের জন্য যে কোনো স্টিল তৈরি করার আগে, প্রকৌশলীরা সিএডি সফ্টওয়্যার ব্যবহার করে ঠিক কীভাবে যন্ত্রাংশ স্ট্রিপে নেস্ট করবে, কোন স্টেশনে কোন ক্রিয়াকলাপ ঘটবে এবং পুরো প্রক্রিয়া জুড়ে ক্যারিয়ার স্ট্রিপের অখণ্ডতা বজায় রাখার জন্য বৈশিষ্ট্যগুলির মধ্যে কতটা উপাদান সেতু হবে।
একটি ভাল-পরিকল্পিত স্ট্রিপ লেআউট বিভিন্ন প্রতিযোগী চাহিদার ভারসাম্য বজায় রাখে:
- উপাদান ব্যবহার:উপাদানগুলির মধ্যে স্ক্র্যাপ কমাতে অংশ বৈশিষ্ট্যগুলি সাজানো৷ এমনকি উন্নত ফলনের কয়েক শতাংশ পয়েন্টও এক মিলিয়ন-পার্ট রান জুড়ে হাজার হাজার ডলার বাঁচাতে পারে।
- ক্যারিয়ার শক্তি:স্ট্রিপের অংশটিকে ধরে থাকা সংযোগকারী ট্যাবগুলিকে বিকৃতি ছাড়াই প্রতিটি স্টেশনের মধ্যে দিয়ে টানতে যথেষ্ট শক্তিশালী হতে হবে, তবে কাটঅফের সময় পরিষ্কারভাবে আলাদা করার জন্য যথেষ্ট পাতলা।
- ক্রম যুক্তি গঠন:অপারেশনগুলি অবশ্যই অর্ডার করতে হবে যাতে পূর্ববর্তী কাটাগুলি পরবর্তী বাঁকের জন্য প্রয়োজনীয় অঞ্চলগুলিকে দুর্বল না করে, এবং গঠিত বৈশিষ্ট্যগুলি স্ট্রিপের স্ট্রিপগুলির স্ট্রিপ স্টেশনগুলির মধ্য দিয়ে সমতল ভ্রমণে হস্তক্ষেপ না করে।
- স্প্রিংব্যাক ক্ষতিপূরণ:প্রকৌশলীরা FEA সিমুলেশন ব্যবহার করে ভবিষ্যদ্বাণী করে যে কীভাবে ধাতুটি গঠনের পরে স্থিতিস্থাপকভাবে পুনরুদ্ধার করবে এবং ইচ্ছাকৃতভাবে ডাই জ্যামিতিতে ওভারবেন্ড ডিজাইন করবে।
ফালা বিন্যাস যেখানেপ্রগতিশীল ডাই এবং স্ট্যাম্পিংদক্ষতা সত্যিই দেখায়. একটি কম অভিজ্ঞ দোকান একটি কার্যকরী বিন্যাস তৈরি করতে পারে; একজন দক্ষ টুলিং ইঞ্জিনিয়ার এমন একটি তৈরি করবে যা দ্রুত চলে, কম উপাদান নষ্ট করে এবং লক্ষ লক্ষ চক্রে কম রক্ষণাবেক্ষণের হস্তক্ষেপ প্রয়োজন।
স্ট্রোক হার এবং উত্পাদন গতি
গতি হল যেখানে প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং অন্য প্রতিটি গঠন পদ্ধতি থেকে দূরে সরিয়ে দেয়। যেহেতু স্ট্রিপটি ক্রমাগত ফিড করে এবং সমস্ত স্টেশন সমান্তরালভাবে কাজ করে, আউটপুট হার প্রেস স্ট্রোকের হারের সমান হয় - প্রতি স্ট্রোকে একটি সমাপ্ত অংশ।
সাধারণ প্রগতিশীল স্ট্যাম্পিং প্রেসের গতি অংশ জটিলতা এবং উপাদানের উপর ভিত্তি করে পরিবর্তিত হয়:
| আবেদনের ধরন | সাধারণ স্ট্রোক রেট | উদাহরণ অংশ |
|---|---|---|
| বড় বন্ধনী / কাঠামোগত উপাদান | প্রতি মিনিটে 25-80 স্ট্রোক | স্বয়ংচালিত বন্ধনী, HVAC হাউজিং |
| মাঝারি-আকারের সংযোগকারী এবং টার্মিনাল | প্রতি মিনিটে 100-400 স্ট্রোক | বৈদ্যুতিক পরিচিতি, ক্লিপ, ফাস্টেনার |
| ছোট নির্ভুলতা উপাদান | প্রতি মিনিটে 400–1,500+ স্ট্রোক | মাইক্রো-সংযোগকারী, ব্যাটারি পরিচিতি, লিড ফ্রেম |
উপরের প্রান্তে, ব্রুডারার বা অনুরূপ হাই-স্পীড প্ল্যাটফর্মের - মতো ডেডিকেটেড প্রেসে ছোট নির্ভুল অংশগুলি চালানোর উচ্চ গতির ধাতব স্ট্যাম্পিং লাইন প্রতি মিনিটে 1,500 স্ট্রোক অতিক্রম করতে পারে। এটি একটি একক 24-ঘন্টা উত্পাদন দিনে 2 মিলিয়নেরও বেশি অংশে অনুবাদ করে। এমনকি প্রতি মিনিটে 200 স্ট্রোকের মাঝারি গতিতেও, একটি প্রগতিশীল স্ট্যাম্পিং ডাই প্রতি ঘন্টায় 12,000 যন্ত্রাংশ তৈরি করে যেখানে কোনও অপারেটর অপারেশনগুলির মধ্যে উপাদান স্পর্শ করে না।
যা এই গতিগুলিকে অর্জনযোগ্য রাখে তা শুধু প্রেস - নয়, পুরো সিস্টেম একসাথে কাজ করে৷ স্বয়ংক্রিয় কয়েল ফিডার প্রতিটি স্ট্রোকে মাইক্রন -স্তরের নির্ভুলতার সাথে স্ট্রিপকে অগ্রসর করে। ইন-ডাই সেন্সরগুলি স্ট্রিপ অবস্থান এবং রিয়েল টাইমে ফোর্স গঠনের নিরীক্ষণ করে, যদি একটি ভুল ফিড বা ভাঙা পাঞ্চ সনাক্ত করা হয় তবে তাৎক্ষণিকভাবে প্রেস বন্ধ করে দেয়। তৈলাক্তকরণ সিস্টেমগুলি ঘর্ষণ এবং তাপ জমাট কমাতে সুনির্দিষ্ট পরিমাণে স্ট্যাম্পিং তেল প্রয়োগ করে, যা বিশেষ করে উচ্চ গতির ধাতব স্ট্যাম্পিং অ্যাপ্লিকেশনগুলিতে গুরুত্বপূর্ণ যেখানে তাপ জমা হওয়া অংশগুলিকে বিকৃত করতে পারে বা টুলিং প্রান্তগুলিকে নরম করতে পারে।
সমান্তরাল ক্রিয়াকলাপ, ক্রমাগত ফিড, এবং স্বয়ংক্রিয় পর্যবেক্ষণের এই সংমিশ্রণটিই প্রগতিশীল স্ট্যাম্পিংকে কয়েক হাজার বা মিলিয়নের মধ্যে লক্ষ্যমাত্রা নির্ধারণকারী যে কোনও প্রস্তুতকারকের জন্য উত্পাদন ওয়ার্কহর্সকে পরিণত করে। কিন্তু কাঁচা গতি শুধুমাত্র গুরুত্বপূর্ণ যদি অংশগুলি সঠিকভাবে বেরিয়ে আসে - এবং এটি একটি প্রদত্ত অ্যাপ্লিকেশনের জন্য কীভাবে একটি ডাই টাইপ অন্যটির সাথে তুলনা করে তার উপর নির্ভর করে৷
বিকল্প ডাই টাইপের তুলনায় প্রগতিশীল ডাইস
প্রতিটি স্ট্যাম্প করা অংশ একটি প্রগতিশীল ডাই এর অন্তর্গত নয়। জ্যামিতিটি খুব বড় হতে পারে, ভলিউম খুব কম হতে পারে, অথবা একটি স্ট্রিপ{1}}ফেড প্রক্রিয়া দক্ষতার সাথে পরিচালনা করার জন্য খুব গভীর হতে পারে। কোথায় প্রগতিশীলরা এক্সেল - মারা যায় এবং কোথায় তারা - করে না তা জানা আপনাকে টুলিং-এ অতিরিক্ত বিনিয়োগ- থেকে বাঁচায় যা আপনার অংশের পদার্থবিদ্যার বিরুদ্ধে লড়াই করে৷
প্রগ্রেসিভ ডাইস বনাম ট্রান্সফার ডাইস
প্রগতিশীল ডাইস এবং ট্রান্সফার ডাইয়ের মধ্যে সবচেয়ে বড় পার্থক্যটি প্রক্রিয়াটির মধ্য দিয়ে ওয়ার্কপিসটি কীভাবে চলে তার উপর আসে। একটি প্রগতিশীল ডাইতে, অংশটি শুরু থেকে শেষ পর্যন্ত ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে, শুধুমাত্র চূড়ান্ত কাটঅফ স্টেশনে আলাদা হয়। একটি ট্রান্সফার ডাই-এ, ফাঁকাটি স্ট্রিপ থেকে প্রথম দিকে আলাদা করা হয় এবং যান্ত্রিক গ্রিপার বা স্থানান্তর আঙ্গুলের সাহায্যে স্টেশনগুলির মধ্যে স্বাধীনভাবে সরানো হয়।
কেন এই ব্যাপার? যখন অংশটি স্ট্রিপ থেকে বিচ্ছিন্ন হয়, তখন এটি একটি সংযুক্ত ক্যারিয়ার ওয়েবের সীমাবদ্ধতা ছাড়াই ঘোরানো, উল্টানো বা গভীরভাবে আঁকা যায়। এটি ট্রান্সফার ডাইকে বৃহত্তর উপাদান, গভীর-অঙ্কিত জ্যামিতি, এবং একাধিক দিকে অপারেশনের প্রয়োজন এমন অংশগুলির জন্য আরও ভাল পছন্দ করে তোলে৷ স্থানান্তর ডাইও উপাদান সংরক্ষণ করে - উৎপাদনের পরে স্ক্র্যাপ করার জন্য কোনও ক্যারিয়ার স্ট্রিপ কঙ্কাল নেই৷
ট্রেডঅফ হল গতি। স্থানান্তর প্রক্রিয়া একটি স্ট্রিপের স্ট্রোক হারের সাথে মেলে না-প্রগ্রেসিভ ডাই, এবং টুলিং সেটআপ সাধারণত আরও জটিল। মাঝারি ড্র গভীরতা সহ উচ্চ ভলিউমে ছোট-থেকে-মাঝারি আকারের অংশগুলির জন্য, প্রগতিশীল ডাই টুলিং সাইকেল সময় এবং প্রতি-অংশ খরচে জয়ী হয়। মোটামুটি 12 ইঞ্চির চেয়ে বড় অংশগুলির জন্য বা সংযুক্ত স্ট্রিপ যা অনুমতি দেয় তার চেয়ে বেশি গভীরতা ড্র করার প্রয়োজন হয়, একটি স্থানান্তর ডাই সাধারণত সঠিক কল।
প্রগ্রেসিভ ডাইস বনাম কম্পাউন্ড এবং ট্যান্ডেম ডাইস
কম্পাউন্ড ডাইগুলি একক প্রেস স্ট্রোকে এক সাথে একাধিক অপারেশন করে - কাটিং, পিয়ার্সিং এবং ব্ল্যাঙ্কিং সবই একবারে ঘটে। তারা অভ্যন্তরীণ এবং বাইরের বৈশিষ্ট্যগুলির মধ্যে চমৎকার ঘনত্ব সহ অত্যন্ত সমতল অংশগুলি উত্পাদন করে। ওয়াশার, সাধারণ গ্যাসকেট এবং ফ্ল্যাট ব্ল্যাঙ্কগুলির কথা চিন্তা করুন যেখানে একটি প্লেনে জ্যামিতিক নির্ভুলতা গুরুত্বপূর্ণ।
দক্ষ শোনাচ্ছে? এটি সাধারণ, সমতল অংশগুলির জন্য -। কিন্তু যৌগিক ডাই ত্রিমাত্রিক বৈশিষ্ট্য তৈরি করতে, বাঁকতে বা তৈরি করতে পারে না। যে মুহুর্তে আপনার অংশের একটি পা বাঁকানো, একটি ট্যাব তৈরি করা বা একটি এমবসড রিব প্রয়োজন, আপনি একটি যৌগিক ডাই যা করতে পারে তা অতিক্রম করেছেন। প্রগতিশীল ডাইস উচ্চ থ্রুপুট বজায় রাখার সময় সেই জটিলতা পরিচালনা করে।
টেন্ডেম লাইন ডাইস (কখনও কখনও লাইন ডাইস বলা হয়) আরেকটি পন্থা অবলম্বন করে: পৃথক একক-অপারেশন সারিবদ্ধভাবে সাজানো হয়, প্রতিটি তার নিজস্ব প্রেস বা প্রেস স্টেশনে, তাদের মধ্যে স্বয়ংক্রিয় স্থানান্তর সহ। আপনি ভারী-গেজ স্বয়ংচালিত প্যানেল স্ট্যাম্পিং-এ ট্যান্ডেম লাইন দেখতে পাবেন যেখানে প্রতিটি আঘাতের জন্য প্রচুর টনেজ প্রয়োজন এবং অংশগুলি একটি একক প্রগতিশীল সরঞ্জামের জন্য খুব বড়। নমনীয়তা উচ্চ - আপনি সম্পূর্ণ সেটটি স্ক্র্যাপ না করেই পৃথক ডাইগুলিকে পুনরায় সাজাতে বা প্রতিস্থাপন করতে পারেন - তবে মেঝে স্থানের প্রয়োজনীয়তা, সেটআপের সময় এবং মূলধনের খরচ উল্লেখযোগ্যভাবে বেশি।
একক-পর্যায়ে মারা যায়, সবচেয়ে সহজ বিকল্প, প্রতি স্ট্রোকে একটি অপারেশন করুন। এগুলি পূর্বে স্ট্যাম্প করা অংশগুলিতে প্রোটোটাইপিং, শর্ট রান বা সেকেন্ডারি অপারেশনের জন্য আদর্শ। কিন্তু কয়েক হাজার পিস ছাড়িয়ে উৎপাদনের পরিমাণের জন্য, একাধিক একক-পর্যায়ের সেটআপের মাধ্যমে চলমান অংশগুলির শ্রম এবং পরিচালনার খরচ দ্রুত একটি প্রগতিশীল টুল এবং ডাই সমাধানের জন্য টুলিং বিনিয়োগকে ছাড়িয়ে যায়।
আপনার আবেদনের জন্য সঠিক ডাই টাইপ নির্বাচন করা
সিদ্ধান্ত সবসময় সুস্পষ্ট হয় না. বার্ষিক 50,000 টুকরা মাঝারি জটিলতা সহ একটি অংশ একটি নির্মাতার জন্য প্রগতিশীল ডাই টুলিংকে ন্যায্যতা দিতে পারে কিন্তু অন্যটির জন্য নয়, উপাদান খরচ, সহনশীলতার চাহিদা এবং উপলব্ধ প্রেস ক্ষমতার উপর নির্ভর করে। ট্রেডঅফগুলি স্পষ্ট করার জন্য এখানে-পাশে-পাশে তুলনা করা হল:
| মানদণ্ড | প্রগতিশীল ডাই | ট্রান্সফার ডাই | যৌগিক ডাই | ট্যান্ডেম লাইন ডাই | একক-মঞ্চ ডাই |
|---|---|---|---|---|---|
| ভলিউম উপযুক্ততা | উচ্চ (100K+ অংশ/বছর) | মাঝারি থেকে উচ্চ (10K–500K+) | মাঝারি থেকে উচ্চ (সরল অংশ) | মাঝারি থেকে উচ্চ (বড় প্যানেল) | কম (প্রোটোটাইপ, ছোট রান) |
| পার্ট সাইজ রেঞ্জ | ছোট থেকে মাঝারি- আকার (~12" পর্যন্ত) | মাঝারি থেকে বড় (6" থেকে 36"+) | ছোট থেকে মাঝারি (শুধু সমতল) | বড় (অটোমোটিভ প্যানেল, কাঠামোগত) | যেকোন সাইজ |
| জটিলতা ক্ষমতা | মাঝারি থেকে উচ্চ (বাঁক, ফর্ম, ছিদ্র) | উচ্চ (গভীর আঁকা, বহু-অক্ষ গঠন) | কম (ফ্ল্যাট, একক-প্লেন অপারেশন) | উচ্চ (ভারী গঠন, বড় ড্র) | শুধুমাত্র একক অপারেশন |
| সাধারণ টুলিং খরচ | $30K–$250K+ | $50K–$500K+ | $10K–$60K | $100K–$1M+ (সম্পূর্ণ লাইন) | প্রতি মৃত্যুতে $2K–$20K |
| আদর্শ ব্যবহারের ক্ষেত্রে | বৈদ্যুতিক পরিচিতি, বন্ধনী, ক্লিপ, টার্মিনাল | গভীর-আঁকা ঘর, বড় ঘের, টিউব | ওয়াশার, ফ্ল্যাট ফাঁকা, সাধারণ গ্যাসকেট | স্বয়ংচালিত শরীরের প্যানেল, ভারী কাঠামোগত অংশ | প্রোটোটাইপিং, সেকেন্ডারি অপ্স, খুব কম ভলিউম |
অঙ্গুষ্ঠের কিছু ব্যবহারিক নিয়ম: আপনার অংশ সমতল এবং সহজ হলে, একটি যৌগিক ডাই দিয়ে শুরু করুন। যদি এটি বড়, গভীর-আঁকানো হয়, বা উভয় দিকে অপারেশনের প্রয়োজন হয়, তাহলে ট্রান্সফার টুলিং দেখুন। যদি এটি একটি ভারী-গেজ প্যানেল হয় যা ইঞ্চির চেয়ে ফুটে পরিমাপ করা হয়, একটি টেন্ডেম লাইন বোঝা যায়৷ এবং যদি আপনার অংশ ছোট হয়-থেকে-মাঝারি, জ্যামিতিকভাবে জটিল, এবং ভলিউমে প্রয়োজন যেখানে প্রতি-টুকরো খরচ অগ্রিম বিনিয়োগের চেয়ে বেশি গুরুত্বপূর্ণ - প্রগতিশীল ডাইস প্রায় সবসময়ই উত্তর হয়৷
আপনি যে স্ট্যাম্পিং টুল এবং ডাই টাইপ নির্বাচন করেন তা শুধুমাত্র আংশিক খরচই নির্ধারণ করে না, তবে কোন নির্মাতারা আপনাকে বাস্তবসম্মতভাবে পরিবেশন করতে পারে। প্রগতিশীল মৃত্যুতে বিশেষায়িত একটি দোকান স্থানান্তর কাজের জন্য টন নেজ বা বিছানার আকারের মালিক নাও হতে পারে এবং এর বিপরীতে। সেই বাস্তবতা বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে যখন শিল্পের-নির্দিষ্ট প্রয়োজনীয়তা - উপাদান সার্টিফিকেশন, ট্রেসেবিলিটি, ক্লিনরুম প্রোটোকল - আপনার বিকল্পগুলিকে আরও সংকীর্ণ করে।
শিল্প-নির্দিষ্ট প্রয়োজনীয়তা যা প্রস্তুতকারক নির্বাচনকে আকার দেয়
একটি প্রগতিশীল মৃত্যু একটি প্রগতিশীল মৃত্যু, তাই না? স্ট্রিপ ফিডিং এবং স্টেশন-ভিত্তিক গঠনের পদার্থবিদ্যা শিল্পের মধ্যে পরিবর্তিত হয় না। কিন্তু এই ক্রিয়াকলাপগুলির আশেপাশের প্রয়োজনীয়তাগুলি - সহনশীলতা, সার্টিফিকেশন, উপাদান সনাক্তযোগ্যতা, পরিচ্ছন্নতার মানগুলি - এতটাই নাটকীয়ভাবে পরিবর্তিত হয় যে একটি সেক্টরের জন্য পুরোপুরি উপযুক্ত একটি নির্মাতা অন্যটির জন্য সম্পূর্ণ ভুল হতে পারে৷
মোটরগাড়ি এবং পরিবহন প্রয়োজনীয়তা
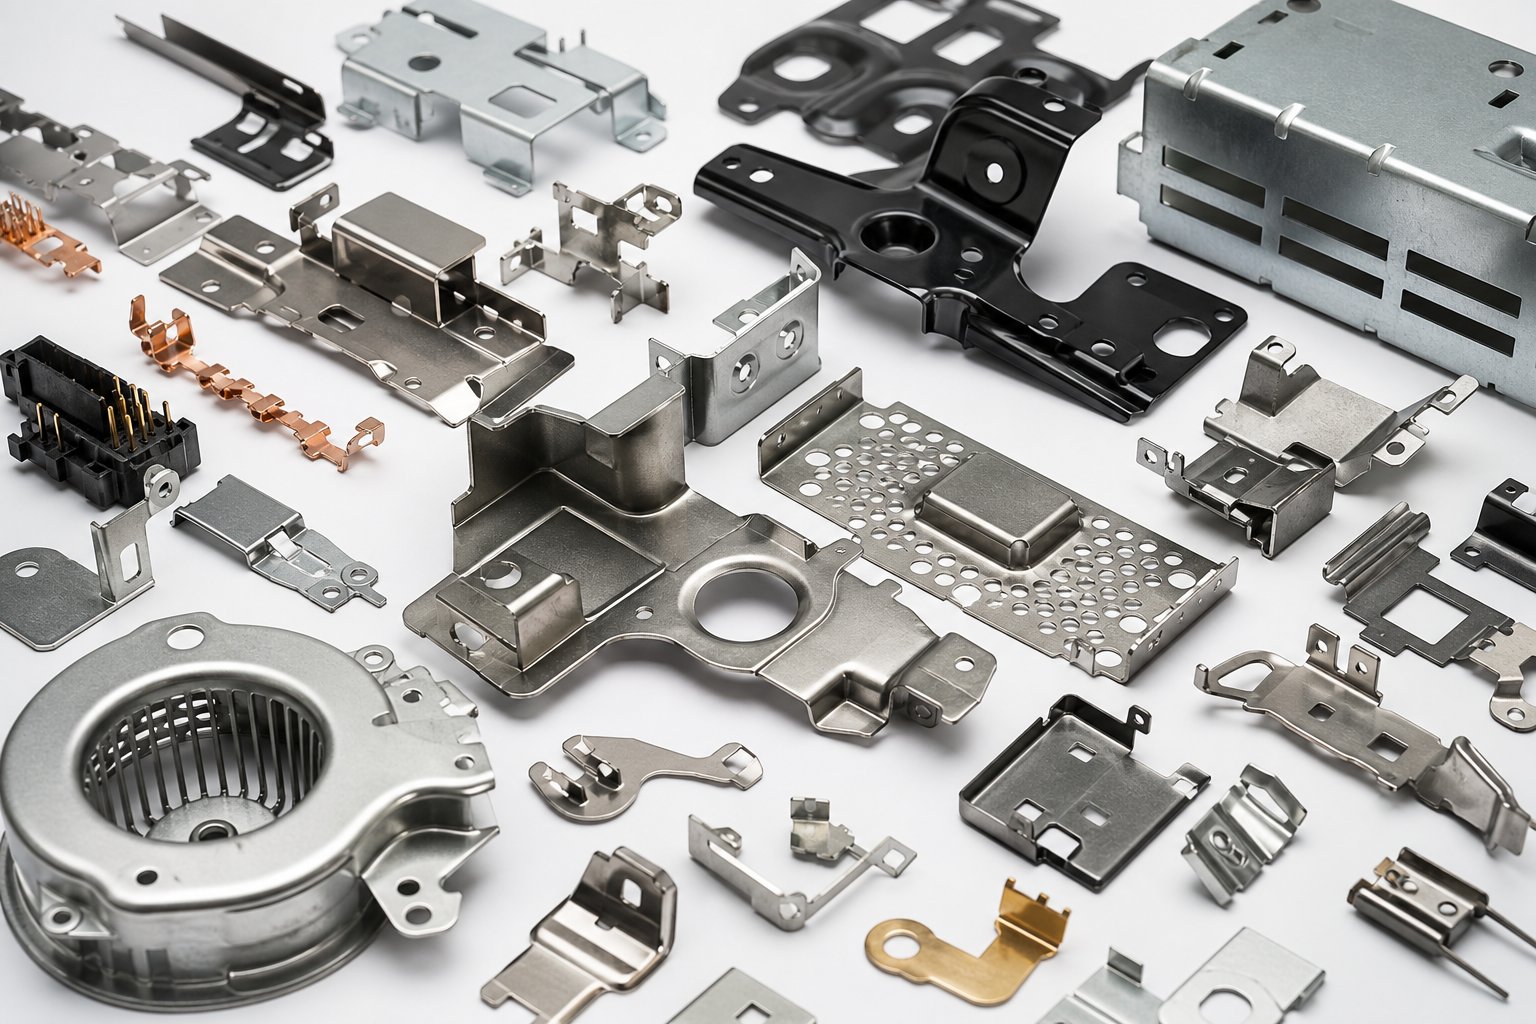
স্বয়ংচালিত উপাদানগুলি প্রগতিশীল স্ট্যাম্পিং আঁটসাঁট মাত্রিক নিয়ন্ত্রণ, বিশাল আয়তন এবং কঠোর প্রক্রিয়া ডকুমেন্টেশনের সমন্বয়ের দাবি করে। সংযোগকারী, টার্মিনাল, বন্ধনী, এবং স্ট্রাকচারাল ক্লিপগুলির জন্য অবস্থানগত সহনশীলতা প্রয়োজন যা গুরুত্বপূর্ণ বৈশিষ্ট্যগুলিতে 0.005 মিমি পর্যন্ত নেমে যেতে পারে। বার্ষিক আয়তনে প্রায়শই কয়েক মিলিয়ন টুকরা অতিক্রম করে, এমনকি ডাই পিচ বা উপাদান স্প্রিংব্যাক যৌগের মধ্যে ছোট বিচ্যুতি উল্লেখযোগ্য স্ক্র্যাপ হারে।
এই স্থান পরিবেশনকারী নির্মাতাদের IATF 16949 সার্টিফিকেশন প্রয়োজন এবং তাদের অবশ্যই APQP (উন্নত পণ্য গুণমান পরিকল্পনা) এবং PPAP (উৎপাদন অংশ অনুমোদন প্রক্রিয়া) প্রোটোকলগুলি সম্পাদন করতে হবে। এছাড়াও আপনি লট-লেভেল ট্রেসেবিলিটি, পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ চার্টিং, এবং 1.33-এর উপরে গুরুত্ত্বপূর্ণ মাত্রার গ্যারান্টিযুক্ত CPK মানগুলির জন্য প্রয়োজনীয়তার সম্মুখীন হবেন৷ এই সিস্টেমগুলি ব্যতীত একটি দোকান কেবল একটি স্বয়ংচালিত স্তর সরবরাহকারী হিসাবে যোগ্যতা অর্জন করতে পারে না, তারা যতই ভালভাবে ইস্পাত কাটুক না কেন।
মেডিকেল ডিভাইস এবং ইলেকট্রনিক্স যথার্থ মান
মেডিকেল প্রগতিশীল স্ট্যাম্পিং জটিলতার একটি সম্পূর্ণ ভিন্ন স্তর প্রবর্তন করে। ইমপ্লান্টেবল ডিভাইস, ড্রাগ ডেলিভারি সিস্টেম বা অস্ত্রোপচারের যন্ত্রের জন্য নির্ধারিত অংশগুলি অবশ্যই ISO 13485 মান ব্যবস্থাপনার মান পূরণ করতে হবে এবং প্রায়শই জৈব সামঞ্জস্যপূর্ণ উপাদান সার্টিফিকেশনের প্রয়োজন হয়। ট্রেসেবিলিটি লট লেভেল ছাড়িয়ে যায় - কিছু অ্যাপ্লিকেশান ক্রমিক-নম্বর-লেভেল ট্র্যাকিং কাচা কুণ্ডলী থেকে সমাপ্ত অংশের মাধ্যমে করে। ক্লিনরুম বা নিয়ন্ত্রিত-পরিবেশ উৎপাদনেরও প্রয়োজন হতে পারে এমন অংশে কণা দূষণ প্রতিরোধ করার জন্য যা শারীরিক তরলের সাথে যোগাযোগ করে।
ইলেকট্রনিক্স স্ট্যাম্পিং চিকিৎসা খাতের মাইক্রো-নির্ভুলতার উপর জোর দেয় কিন্তু অনন্য উপাদান চ্যালেঞ্জ যোগ করে। ফসফর ব্রোঞ্জ, বেরিলিয়াম কপার, বা অক্সিজেন ব্যবহার করে কপার প্রগতিশীল স্ট্যাম্পিং - -ফ্রি কপার অ্যালয়েস - নরম, আরও আঠালো উপাদানগুলির জন্য অপ্টিমাইজ করা টুলিং প্রয়োজন যা পাঞ্চ লোডের অধীনে কার্বন ইস্পাত থেকে খুব আলাদাভাবে আচরণ করে। প্লেটিং সামঞ্জস্যতাও গুরুত্বপূর্ণ: স্বর্ণ, টিন বা নিকেল প্রলেপের জন্য নির্ধারিত অংশগুলির জন্য একক-ডিজিটের মাইক্রনে নিয়ন্ত্রিত বুর উচ্চতা প্রয়োজন যাতে আবরণগুলি বৈশিষ্ট্যগুলি জুড়ে ব্রিজ না করেই সমানভাবে মেনে চলে।
- স্বয়ংচালিত:IATF 16949, APQP/PPAP, CPK রিপোর্টিং, OEM স্পেসিফিকেশন অনুযায়ী উপাদান সার্টিফিকেশন
- মেডিকেল ডিভাইস:ISO 13485, বায়োকম্প্যাটিবিলিটি টেস্টিং (ISO 10993), ডিভাইস মাস্টার রেকর্ড, বৈধ প্রক্রিয়া
- ইলেকট্রনিক্স:আইপিসি মান সম্মতি, RoHS/রিচ উপাদান ঘোষণা, কলাই আনুগত্য বৈশিষ্ট্য
- প্রতিরক্ষা/মহাকাশ:AS9100 সার্টিফিকেশন, DFARS-সঙ্গত উপাদান সোর্সিং, সম্পূর্ণ লট ট্রেসেবিলিটি, নিয়ন্ত্রিত ডকুমেন্টেশন
- এইচভিএসি/ইন্ডাস্ট্রিয়াল:UL/CSA উপাদান স্বীকৃতি, লবণ স্প্রে জারা পরীক্ষা, ASTM মান অনুযায়ী উপাদান পুরুত্ব যাচাই
HVAC এবং শিল্প অ্যাপ্লিকেশন
HVAC প্রগতিশীল স্ট্যাম্পিং চিকিৎসা বা ইলেকট্রনিক্স কাজের - থেকে স্পষ্টতা বর্ণালীর বিপরীত প্রান্ত দখল করে কিন্তু এটি সহজ করে না। বড় বন্ধনী স্ট্যাম্পিং, মাউন্টিং প্লেট, ফ্যান হাউজিং এবং হিট এক্সচেঞ্জার উপাদানগুলি সাধারণত 1 মিমি থেকে 3 মিমি বা ভারী গেজে কার্বন স্টিলের প্রগতিশীল স্ট্যাম্পিং উপকরণ থেকে তৈরি হয়। অগ্রাধিকারগুলি খরচ-প্রতি-অংশ অপ্টিমাইজেশান, উপাদান নির্বাচন বা পোস্ট-স্ট্যাম্পিং আবরণের মাধ্যমে জারা প্রতিরোধ, এবং লক্ষ লক্ষ তাপচক্রের উপর কাঠামোগত স্থায়িত্বের দিকে স্থানান্তরিত হয়।
এই সেক্টরে পরিবেশনকারী নির্মাতাদের বড় বেড সাইজের উচ্চ-টনেজ প্রেস, ভারী-গেজ সামগ্রীর জন্য ডিজাইন করা শক্তিশালী টুলিং এবং প্রগতিশীল মেটাল স্ট্যাম্পিং খরচ প্রতিযোগিতামূলক রাখতে দক্ষ স্ক্র্যাপ ম্যানেজমেন্ট সিস্টেমের প্রয়োজন। সহনশীলতা ইলেকট্রনিক্স বা চিকিৎসা - থেকে ঢিলেঢালা হয় সাধারণত প্লাস বা মাইনাস 0.1 মিমি থেকে 0.2 মিমি - তবে নিছক বস্তুগত শক্তিগুলি মাইক্রো-নির্ভুল কাজের চেয়ে ভিন্ন ইঞ্জিনিয়ারিং দক্ষতার দাবি করে।
প্রতিরক্ষা এবং মহাকাশ অ্যাপ্লিকেশন অতিরিক্ত ডকুমেন্টেশন প্রয়োজনীয়তা অংশের চাহিদা যাই হোক না কেন নির্ভুলতা স্তরের উপর স্তর. উপাদান সার্টিফিকেশন সম্পূর্ণ রাসায়নিক এবং যান্ত্রিক সম্পত্তি যাচাই সঙ্গে মিল ফিরে ট্রেস করা আবশ্যক. লট কন্ট্রোল, প্রথম-নিবন্ধ পরিদর্শন রিপোর্ট, এবং নিয়ন্ত্রিত-রিভিশন অঙ্কন ব্যবস্থাপনা অ-আলোচনাযোগ্য নয়। AS9100 সার্টিফিকেশন বা DFARS উপাদান সোর্সিং প্রয়োজনীয়তার সাথে পরিচিতি ব্যতীত একটি দোকান সরবরাহকারীর যোগ্যতা অডিট পাস করতে সংগ্রাম করবে।
ক্রেতাদের জন্য টেকঅ্যাওয়ে: অনুমান করবেন না যে একটি সেক্টরে উৎকর্ষকারী একটি প্রস্তুতকারক স্বয়ংক্রিয়ভাবে সেই ক্ষমতা অন্যটিতে স্থানান্তর করে। উচ্চ গতির কপার অ্যালয় কানেক্টর প্রতি মিনিটে 1,200 স্ট্রোকে মারা যায় এমন একটি দোকানে HVAC-এর জন্য কার্বন ইস্পাত প্রগতিশীল স্ট্যাম্পিংয়ের জন্য যে ভারী গঠন এবং ক্ষয় পরীক্ষার কোনো অভিজ্ঞতা নাও থাকতে পারে। বিপরীতভাবে, বড় শিল্প বন্ধনীর জন্য অপ্টিমাইজ করা একটি প্রস্তুতকারকের কাছে চিকিৎসা প্রগতিশীল স্ট্যাম্পিংয়ের জন্য প্রয়োজনীয় মাইক্রো-নির্ভুল টুলিং এবং ক্লিনরুম অবকাঠামোর অভাব থাকতে পারে। আপনার প্রকৃত অ্যাপ্লিকেশন - শুধুমাত্র তাদের মেশিন তালিকা নয় প্রস্তুতকারকের প্রমাণিত শিল্প অভিজ্ঞতার সাথে মেলান৷
প্রগতিশীল ডাই ইঞ্জিনিয়ারিং এবং উন্নয়ন প্রক্রিয়া
শিল্পের উপযুক্ততার উপর ভিত্তি করে সঠিক প্রস্তুতকারক নির্বাচন করা সমীকরণের অংশ মাত্র। একটি ক্রয় আদেশে স্বাক্ষর করা এবং উত্পাদন অংশগুলি গ্রহণের মধ্যে যা ঘটে তা কয়েক মাস সময় নিতে পারে - এবং সেই উইন্ডোর সময় প্রকৌশলগত সিদ্ধান্তগুলি নির্ধারণ করে যে আপনার প্রগতিশীল স্ট্যাম্পিং টুল লক্ষ লক্ষ চক্রের জন্য নির্দোষভাবে চলে বা প্রেস ফ্লোরে অবিরাম সমন্বয়ের মাধ্যমে সংগ্রাম করে কিনা৷
বেশিরভাগ ক্রেতারা এই পর্বটি বিস্তারিতভাবে দেখেন না। তারা একটি অংশ অঙ্কন জমা দেয়, একটি উদ্ধৃতি গ্রহণ করে এবং নমুনার জন্য অপেক্ষা করে। কিন্তু প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনের প্রক্রিয়া বোঝা আপনাকে সুবিধা দেয়: আপনি জানতে পারবেন কখন পিছনে ঠেলে দিতে হবে, কখন অনুমোদন করতে হবে এবং কোন মাইলস্টোনগুলি ইঙ্গিত দেয় যে আপনার টুলিং পার্টনারের প্রকৃত ইঞ্জিনিয়ারিং গভীরতা রয়েছে একটি কাট-এবং-পন্থা চেষ্টা করুন৷
ডিজাইন এবং সিমুলেশন ফেজ
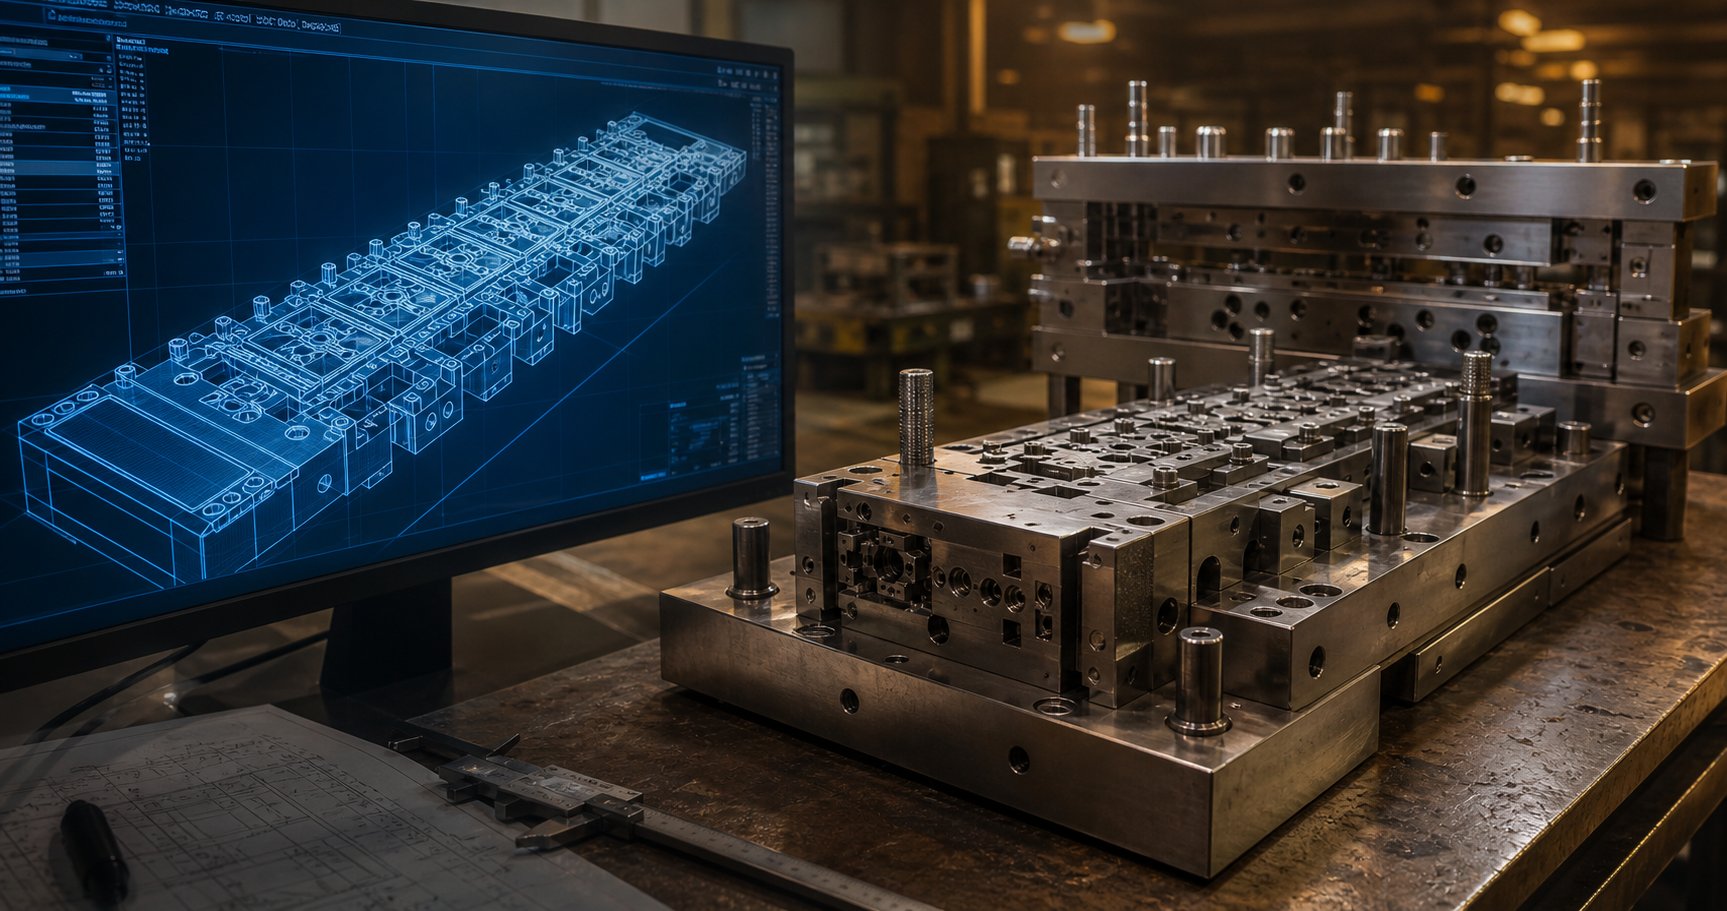
প্রতিটি প্রগতিশীল ডাই একটি স্ট্রিপ লেআউট হিসাবে শুরু হয় - একটি 2D বা 3D CAD মডেল যা ঠিক কীভাবে কয়েলে অংশটি বাসা বাঁধে, প্রতিটি স্টেশনে কোন ক্রিয়াকলাপ হয় এবং ক্যারিয়ার স্ট্রিপ সবকিছুকে কীভাবে সংযুক্ত করে তা দেখায়৷ প্রকৌশলীরা CAD/CAM প্ল্যাটফর্ম ব্যবহার করে পাঞ্চ জ্যামিতি, ডাই ক্লিয়ারেন্স, পাইলট অবস্থান এবং যে কোনো ইস্পাত কাটার আগে সিকোয়েন্স তৈরি করতে।
এখানেই যেখানে সক্ষম নির্মাতারা নিজেদের আলাদা করে: তারা প্রস্তাবিত ডিজাইনে সীমিত উপাদান বিশ্লেষণ (এফইএ) সিমুলেশন চালায়। AutoForm ProgSim - এর মতো প্ল্যাটফর্ম সহ ইনক্রিমেন্টাল ফর্মিং সিমুলেশন সফ্টওয়্যার - এর মতো সরঞ্জামগুলি ইঞ্জিনিয়ারদের কার্যত একটি কম্পিউটারে ডাই আউট করতে দেয়৷ সিমুলেশনটি প্রতিটি স্টেশনে উপাদান পাতলা হওয়া, কুঁচকে যাওয়ার ঝুঁকি, স্প্রিংব্যাক অ্যাঙ্গেল এবং প্রয়োজনীয় টননেজ গঠনের পূর্বাভাস দেয়। এমনকি এটি স্বয়ংক্রিয়ভাবে-চাপ প্যাডের শক্তি সামঞ্জস্য করে যখন এটি সম্ভাব্য বলি গঠন শনাক্ত করে।
একজন ক্রেতা হিসেবে কেন এই ব্যাপারটা আপনার কাছে? কারণ সিমুলেশন-চালিত প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইন সমস্যাগুলি ধরে যা অন্যথায় কয়েক সপ্তাহ পরে শারীরিক পরীক্ষার সময় দেখাবে - যখন সেগুলিকে ঠিক করার অর্থ হল শক্ত টুল স্টিলকে পুনরায় গ্রাইন্ড করা বা সম্পূর্ণ ডাই বিভাগগুলিকে স্ক্র্যাপ করা৷ হিসাবেমেটালফর্মিং ম্যাগাজিনদ্রষ্টব্য, ডিজাইনারদের প্রায়শই প্রক্রিয়ার শুরুতে সর্বাধিক স্বাধীনতা থাকে তবে ন্যূনতম উত্পাদন জ্ঞান থাকে এবং সেই ব্যবধান দ্রুত সঙ্কুচিত হয় একবার যখন শক্ত টুলিং চলছে। অর্থ ইস্পাত প্রতিশ্রুতিবদ্ধ হওয়ার আগে সিমুলেশন এই জ্ঞানের ফাঁক বন্ধ করে দেয়।
এই পর্যায়ে, আপনার পর্যালোচনা এবং অনুমোদনের আশা করা উচিত:
- স্ট্রিপ লেআউট অঙ্কন অংশ অভিযোজন, স্টেশন ক্রম, এবং উপাদান ব্যবহার শতাংশ দেখাচ্ছে
- FEA ফলাফলগুলি যে কোনও গঠনের ঝুঁকিপূর্ণ ক্ষেত্রগুলিকে হাইলাইট করে (বিভাজন, বলি, অত্যধিক পাতলা হওয়া)
- বাঁক এবং ফর্মের জন্য স্প্রিংব্যাক ক্ষতিপূরণ কৌশল
- প্রাথমিক টনেজ অনুমান এবং প্রেস নির্বাচন
- প্রগতিশীল মুদ্রাঙ্কন উপকরণ নিশ্চিতকরণ - খাদ গ্রেড, মেজাজ, বেধ, এবং কুণ্ডলী প্রস্থ
প্রোটোটাইপিং এবং ডাই ট্রাইআউট
নকশাটি কার্যত বৈধ হওয়ার সাথে সাথে, ডাই উপাদানগুলি সিএনসি মিলিং, তারের ইডিএম এবং নির্ভুল পৃষ্ঠ গ্রাইন্ডিং ব্যবহার করে তৈরি করা হয়। আধুনিক ওয়্যার ইডিএম মেশিনগুলি জটিল পাঞ্চ এবং ডাই প্রোফাইলগুলিকে 0.005 মিমি-এর মধ্যে সহনশীলতায় কাটে, যখন CNC উচ্চ গতির মিলিং 3D গঠনকারী পৃষ্ঠ এবং ডাই শু পকেট পরিচালনা করে। তাপ চিকিত্সা গুরুত্বপূর্ণ উপাদানগুলিকে 58-62 HRC-তে শক্ত করে এবং শেষ নাকাল সবকিছু চূড়ান্ত মাত্রায় নিয়ে আসে।
ডাই ট্রাইআউট যেখানে প্রগতিশীল টুলিং বাস্তবতা পূরণ করে। একত্রিত ডাই একটি ট্রাইআউট প্রেসে যায় এবং প্রস্তুতকারক কম গতিতে নমুনা স্ট্রিপ চালায়, প্রতিটি পর্যায়ে অংশগুলি পরিদর্শন করার সময় স্ট্রোকের হার ক্রমবর্ধমানভাবে বৃদ্ধি করে। প্রকৌশলীরা চেক করুন:
- অংশ মুদ্রণ সহনশীলতার বিরুদ্ধে মাত্রিক নির্ভুলতা
- ছিদ্রযুক্ত বৈশিষ্ট্যগুলিতে Burr উচ্চতা এবং প্রান্তের অবস্থা
- নামমাত্র স্পেসিফিকেশনের বিরুদ্ধে বাঁক কোণ এবং স্প্রিংব্যাক
- স্ট্রিপ ফিডিং ধারাবাহিকতা এবং পাইলট ব্যস্ততা
- সারফেস ফিনিস গঠন এবং টুলিং এর উপর গল বা উপাদান পিক আপের কোনো লক্ষণ
একাধিক ট্রাইআউট পুনরাবৃত্তি আশা করুন। এমনকি সিমুলেশনের সাথেও, ছোটখাটো সমন্বয় স্বাভাবিক - একটি ফর্ম পাঞ্চকে 0.05 মিমি ঝিমঝিম করে, একটি আঁটসাঁট ক্লিয়ারেন্স থেকে মুক্তি দেয়, বা পাইলট গর্তের অবস্থান পরিবর্তন করে৷ একজন প্রস্তুতকারক যিনি শূন্য ট্রাইআউট পুনরাবৃত্তির দাবি করেন তিনি হয় অতি সরলীকরণ করছেন বা অত্যন্ত সাধারণ অংশগুলি চালাচ্ছেন। তারা একটি স্থিতিশীল প্রক্রিয়ায় কত দ্রুত একত্রিত হয় তা গুরুত্বপূর্ণ।
ট্রাইআউট থেকে প্রথম-নিবন্ধের নমুনাগুলি আপনার শিল্পের উপর নির্ভর করে সাধারণত একটি FAIR (প্রথম নিবন্ধ পরিদর্শন প্রতিবেদন) বা PPAP প্যাকেজের মাধ্যমে মাত্রিক অনুমোদনের জন্য আপনার কাছে জমা দেওয়া হয় -৷ উত্পাদন অনুমোদনের আগে এটি আপনার চূড়ান্ত গেট।
ধারণা থেকে উৎপাদন পর্যন্ত সাধারণত লিড টাইম
প্রগতিশীল টুলিং প্রোগ্রামের সবচেয়ে কম-আলোচিত দিকগুলির মধ্যে একটি হল টাইমলাইন। ক্রেতারা প্রায়ই অস্পষ্ট অনুমান গ্রহণ করে এবং তারপর সময় আসলে কোথায় যায় তা না বুঝেই বিলম্বের সম্মুখীন হয়। এখানে একটি বাস্তবসম্মত ভাঙ্গন আছে:
| পর্যায় | সাধারণ সময়কাল | মূল কার্যক্রম |
|---|---|---|
| ডিজাইন এবং সিমুলেশন | 3-5 সপ্তাহ | স্ট্রিপ লেআউট, FEA, ডিজাইন পর্যালোচনা, ক্রেতার অনুমোদন |
| ডাই ম্যানুফ্যাকচারিং | 6-10 সপ্তাহ | সিএনসি মেশিনিং, তারের ইডিএম, তাপ চিকিত্সা, নাকাল, সমাবেশ |
| পরীক্ষা এবং নমুনা | 2-4 সপ্তাহ | প্রাথমিক পরীক্ষা, সমন্বয়, নমুনা জমা, ক্রেতা অনুমোদন |
| উত্পাদনের বৈধতা | 1-2 সপ্তাহ | চালান-হারে-, SPC ডেটা সংগ্রহ, চূড়ান্ত সাইন-বন্ধ |
| মোট | 12-20 সপ্তাহ |
কমপ্লেক্স টাইট টলারেন্সের সাথে মারা যায় বা অনেক গঠনকারী স্টেশন দীর্ঘ শেষের দিকে থাকে। চার বা পাঁচটি স্টেশন সহ সাধারণ বন্ধনী টুলিং ছোট টাইমলাইনে আঘাত করতে পারে। ডাই ম্যানুফ্যাকচারিং শুরু হওয়ার পরে একটি দেরী-পর্যায়ে নকশা পরিবর্তনের জন্য মূল টুলের মূল্যের অর্ধেক খরচ হতে পারে এবং সময়সূচীতে সপ্তাহ যোগ করতে পারে - যে কারণে ইস্পাত কাটার আগে ডিজাইন ফ্রিজ করা গুরুত্বপূর্ণ।
আধুনিক উত্পাদন প্রযুক্তি এক দশক আগের তুলনায় এই সময়রেখাগুলিকে সংকুচিত করেছে। উচ্চ -গতির CNC মেশিনিং কেন্দ্রগুলি দ্রুত উপাদান সরিয়ে দেয়। ওয়্যার ইডিএম রাতারাতি অনুপস্থিত সঞ্চালিত হয়। সিমুলেশন এমন সমস্যাগুলি ধরে যেগুলির জন্য পূর্বে একাধিক শারীরিক পরীক্ষা-এবং-পুনরায় কাজ চক্রের প্রয়োজন ছিল৷ একত্রে, এই অগ্রগতিগুলি প্রথম-নিবন্ধের সাফল্যের হারকে উন্নত করেছে এবং ভাল-সিমুলেটেড প্রগতিশীল স্ট্যাম্পিং টুল প্রোগ্রামগুলির জন্য শিল্প গড় চার থেকে পাঁচ রাউন্ড থেকে দুই বা তিনটিতে ট্রাইআউট পুনরাবৃত্তির সংখ্যা কমিয়েছে।
ক্রেতাদের জন্য, ব্যবহারিক প্রভাবটি সহজবোধ্য: আপনার নির্মাতাকে জিজ্ঞাসা করুন তারা কোন সিমুলেশন টুল ব্যবহার করে, তাদের সাধারণত কতগুলি ট্রাইআউট পুনরাবৃত্তির প্রয়োজন হয় এবং তাদের উদ্ধৃত লিড টাইমে উৎপাদন বৈধতা বা শুধুমাত্র প্রথম নমুনা অন্তর্ভুক্ত রয়েছে কিনা। এই উত্তরগুলি যেকোন সরঞ্জামের তালিকার চেয়ে ইঞ্জিনিয়ারিং সক্ষমতা সম্পর্কে আরও বেশি প্রকাশ করে - এবং তারা সরাসরি ভবিষ্যদ্বাণী করে যে একবার আপনার ডাইটি সম্পূর্ণ -গতি উৎপাদনে পৌঁছলে কীভাবে কার্য সম্পাদন করবে৷
নির্ভুল ক্ষমতা এবং সরঞ্জাম যা গুণমানকে সংজ্ঞায়িত করে
ডাই ডেভেলপমেন্টের সময় ইঞ্জিনিয়ারিং কঠোরতা ভিত্তি স্থাপন করে - কিন্তু শেষ পর্যন্ত যা দিনের পর দিন আংশিক গুণমান নির্ধারণ করে তা হ'ল ডাই চালানোর সরঞ্জামগুলির নির্ভুলতা। দুটি নির্মাতা একটি অভিন্ন স্ট্রিপ লেআউট তৈরি করতে পারে, তবুও তাদের প্রেস প্ল্যাটফর্ম, ফিড সিস্টেম এবং পর্যবেক্ষণ প্রযুক্তির উপর নির্ভর করে পরিমাপযোগ্যভাবে ভিন্ন মাত্রিক সামঞ্জস্য সহ অংশগুলি তৈরি করতে পারে। আপনি যখন একজন সম্ভাব্য অংশীদারকে মূল্যায়ন করছেন, তখন এই হার্ডওয়্যার এবং প্রক্রিয়ার বিবরণ আপনাকে বলে যে তাদের শপ ফ্লোর আসলে তাদের ইঞ্জিনিয়ারিং টিমের প্রতিশ্রুতিগুলি সরবরাহ করতে পারে কিনা।
উপকরণ জুড়ে সহনশীলতা ক্ষমতা
প্রগতিশীল ডাই অপারেশনের অধীনে প্রতিটি উপাদান ভিন্নভাবে আচরণ করে। তামার সংকর ধাতুগুলি সহজেই প্রবাহিত হয় তবে আঁটসাঁট বাঁকের উপর অপ্রত্যাশিতভাবে ফিরে আসে। স্টেইনলেস স্টিলের কাজ-দ্রুত শক্ত হয় এবং উচ্চতর পাঞ্চ ফোর্সের দাবি করে। তৈলাক্তকরণ সুনির্দিষ্টভাবে পরিচালিত না হলে টুলিং পৃষ্ঠের বিরুদ্ধে অ্যালুমিনিয়াম গল। এই আচরণগুলি সরাসরি অর্জনযোগ্য সহনশীলতাগুলিকে প্রভাবিত করে - এবং সেরা নির্মাতারা জানেন যে কোন পরিসরগুলি প্রতিটি কাজের জন্য একটি কম্বল নম্বর উদ্ধৃত করার পরিবর্তে আপনার নির্দিষ্ট উপাদান এবং বৈশিষ্ট্য সমন্বয়ের জন্য বাস্তবসম্মত৷
উচ্চ নির্ভুলতা ধাতু স্ট্যাম্পিং গর্ত অবস্থান এবং ফর্ম মাত্রার মতো গুরুত্বপূর্ণ বৈশিষ্ট্যগুলিতে ±0.025mm (±0.001 ইঞ্চি) এর মতো শক্ত সহনশীলতা অর্জন করতে পারে। মহাকাশ এবং চিকিৎসা অ্যাপ্লিকেশনের জন্য, কিছু ক্রিয়াকলাপ ±0.0127mm (±0.0005 ইঞ্চি) পরিসরে বিশেষ টুলিং এবং নিয়ন্ত্রিত-পরিবেশ উৎপাদনের সাথে ঠেলে দেয়। কিন্তু এই চরমগুলি সার্বজনীন নয় - তারা উপাদানের ধরন, পুরুত্ব, বৈশিষ্ট্য জ্যামিতি এবং সেই অপারেশনে পৌঁছানোর আগে স্ট্রিপটি কতগুলি স্টেশন অতিক্রম করে তার উপর নির্ভর করে৷
এখানে একটি ব্যবহারিক রেফারেন্স রয়েছে যা দেখায় যে নির্ভুলতা ডাই স্ট্যাম্পিং সাধারণত সাধারণ উপকরণ এবং বৈশিষ্ট্যের ধরন জুড়ে কী অর্জন করে:
| বৈশিষ্ট্যের ধরন | কার্বন ইস্পাত | স্টেইনলেস স্টীল | কপার/ব্রোঞ্জ অ্যালয় | অ্যালুমিনিয়াম |
|---|---|---|---|---|
| গর্তের অবস্থান (ছিদ্র করা) | ±0.05 মিমি | ±0.05 মিমি | ±0.03 মিমি | ±0.05 মিমি |
| গর্ত ব্যাস | ±0.025 মিমি | ±0.038 মিমি | ±0.025 মিমি | ±0.038 মিমি |
| বাঁক কোণ | ±0.5 ডিগ্রী | ±1.0 ডিগ্রী | ±0.5 ডিগ্রী | ±1.0 ডিগ্রী |
| সমতলতা (25 মিমি স্প্যানের বেশি) | ±0.05 মিমি | ±0.08 মিমি | ±0.05 মিমি | ±0.08 মিমি |
| প্রোফাইল/ট্রিম মাত্রা | ±0.05 মিমি | ±0.08 মিমি | ±0.05 মিমি | ±0.08 মিমি |
| কয়েনড বৈশিষ্ট্য | ±0.01 মিমি | ±0.02 মিমি | ±0.01 মিমি | ±0.02 মিমি |
লক্ষ্য করুন যে স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম শিথিল বাঁক সহনশীলতার দিকে ঝোঁক। এটি একটি টুলিং সীমাবদ্ধতা নয় - এটি বস্তুগত আচরণ। উচ্চ ফলন শক্তির কারণে স্টেইনলেস স্প্রিংস আরও আক্রমণাত্মকভাবে ফিরে আসে এবং অ্যালুমিনিয়ামের কম ইলাস্টিক মডুলাস সেকেন্ডারি কয়েনিং অপারেশন ছাড়াই সুনির্দিষ্ট কৌণিক নিয়ন্ত্রণকে আরও কঠিন করে তোলে। একটি প্রস্তুতকারক তাদের ক্ষতিপূরণ কৌশল ব্যাখ্যা না করে একটি স্টেইনলেস বাঁকে ±0.25 ডিগ্রি উদ্ধৃত করে প্রশ্ন উত্থাপন করা উচিত।
প্রেস স্পেসিফিকেশন যা অংশ গুণমানকে প্রভাবিত করে
স্ট্যাম্পিং প্রেসটি কেবল একটি ফ্রেম নয় যা উপরে এবং নীচে যায়। এর স্পেসিফিকেশনগুলি সরাসরি নির্ধারণ করে যে আপনি কোন অংশগুলি তৈরি করতে পারেন এবং কতটা ধারাবাহিকভাবে সেগুলি বেরিয়ে আসবে। একটি প্রস্তুতকারকের সরঞ্জাম তালিকা মূল্যায়ন করার সময়, এই পরামিতিগুলিতে ফোকাস করুন:
- টনেজ:সর্বাধিক বল প্রেস নীচের মৃত কেন্দ্রে প্রদান করতে পারেন. -টনের নিচে অসম্পূর্ণ গঠন এবং মাত্রিক তারতম্যের দিকে নিয়ে যায়। প্রতিটি স্ট্রোকে 80%+ রেটেড ক্ষমতায় চলমান একটি প্রেস দ্রুত ক্লান্ত হয়ে পড়বে এবং 60% এ চালানোর চেয়ে তাড়াতাড়ি প্রবাহিত হবে।
- বিছানা আকার:সর্বোচ্চ ডাই পদচিহ্ন নির্ধারণ করে। একটি ডাই যা খাটের সাথে খাপ খায় না তাতে নাইট্রোজেন স্প্রিংস, স্ক্র্যাপ চুট বা -ডাই সেন্সর - সমস্ত জিনিসের জন্য কোন জায়গা নেই যা গতিতে গুণমানকে প্রভাবিত করে।
- স্ট্রোকের দৈর্ঘ্য:ডাই এর গভীরতম ফর্ম এবং খাওয়ানোর জন্য পর্যাপ্ত স্ট্রিপ ক্লিয়ারেন্স মিটমাট করা আবশ্যক। খুব ছোট একটি স্ট্রোক মানে নির্ভরযোগ্য স্ট্রিপ অগ্রগতির জন্য ডাই সম্পূর্ণরূপে খুলতে পারে না।
- গতির ক্ষমতা:স্ট্রোক প্রতি মিনিটে রেট করা হয়েছে (SPM)। 800-1,500 SPM-এ নির্ভুলতা কাজের জন্য নির্মিত একটি উচ্চ গতির স্ট্যাম্পিং প্রেস 60 SPM-এর জন্য রেট করা সাধারণ-উদ্দেশ্য প্রেসের তুলনায় সম্পূর্ণ আলাদা ফ্রেমের শক্ততা, বিয়ারিং ডিজাইন এবং গতিশীল ভারসাম্য বৈশিষ্ট্য রয়েছে।
- ফিড নির্ভুলতা:সার্ভো ফিড বা যান্ত্রিক ফিড সিস্টেম স্ট্রিপকে অগ্রসর করে স্ট্রোকের পরে ±0.01 মিমি স্ট্রোকের মধ্যে পিচের যথার্থতা বজায় রাখতে হবে। 1,000 SPM-এ, সেই ফিড মেকানিজম প্রতি সেকেন্ডে 16 বার স্ট্রিপকে ইন্ডেক্স করছে - প্রতিটি ডাউনস্ট্রিম স্টেশন জুড়ে অবস্থানগত ত্রুটির মধ্যে কোনো অসঙ্গতি যৌগ।
পারফরম্যান্সের উপরের প্রান্তে উচ্চ গতির প্রগতিশীল ডাই স্ট্যাম্পিং উদ্দেশ্য-নির্মিত প্রেস প্ল্যাটফর্মের উপর নির্ভর করে।Bruderer's BSTL 350-88উদাহরণস্বরূপ, 870 x 536 মিমি বেডের আকারের সাথে 350 kN শক্তি সরবরাহ করে এবং প্রতি মিনিটে 100 থেকে 1,200 স্ট্রোকের গতিতে কাজ করে। এর ড্রাইভ-লিভার সিস্টেম গতিতে সামঞ্জস্যপূর্ণ নির্ভুলতার জন্য ফ্রেম জুড়ে রাম লোড বিতরণ করে, এবং একটি OPC UA ইন্টারফেস সম্পূর্ণ প্রক্রিয়ার স্বচ্ছতার জন্য পেরিফেরাল মনিটরিং সিস্টেমের সাথে সংযোগ করে। এই শ্রেণীর প্রেসগুলি ন্যূনতম-ক্লিয়ারেন্স ইঞ্জিনিয়ারিং এবং ঘর্ষণ-তৈলাক্তকরণ সিস্টেমগুলি হ্রাস করে যা বর্ধিত উচ্চ গতির স্ট্যাম্পিং উত্পাদন চলাকালীনও মাত্রিক নির্ভুলতা বজায় রাখে।
ব্যবহারিক পরিভাষায় এর মানে কি? 1,200 SPM-এ একটি সংযোগকারী ডাই চলমান, একটি একক প্রেস প্রতিদিন 1.7 মিলিয়নের বেশি যন্ত্রাংশ তৈরি করে। প্রতি-অংশের খরচ নাটকীয়ভাবে কমে যায় সাধারণ-200 SPM-এ একই ডাই চালানোর প্রেসের তুলনায় - শুধুমাত্র কাঁচা থ্রুপুটের কারণে নয়, বরং উচ্চ-স্পিড স্ট্যাম্পিং প্রেস প্ল্যাটফর্মগুলি গতিতে কঠোর প্রক্রিয়া নিয়ন্ত্রণ বজায় রাখে, কম স্ক্র্যাপ তৈরি করে এবং কম স্ক্র্যাপ তৈরি করে{{9} যাতে অংশের পুনঃকাজের প্রয়োজন হয়-।
ডাই মনিটরিং এবং কোয়ালিটি অ্যাসুরেন্সে-
প্রতি মিনিটে শত শত স্ট্রোকে প্রগতিশীল ডাই চালানোর অর্থ সমস্যাগুলি দ্রুত বিকাশ লাভ করে। 800 SPM-এ একটি ভাঙা পাঞ্চ প্রতি সেকেন্ডে 13টি ত্রুটিপূর্ণ যন্ত্রাংশ উৎপন্ন করে তার আগে কোনো অপারেটর কিছু ভুল শোনার আগেই। এই কারণেই-ডাই মনিটরিং যে কোনও গুরুতর উত্পাদন পরিবেশের জন্য অ-আলোচনাযোগ্য হয়ে উঠেছে৷
আধুনিক প্রগতিশীল ডাইস সরাসরি টুলিং এ এমবেড করা একাধিক সেন্সর প্রকার অন্তর্ভুক্ত করে:
- ফোর্স সেন্সর:গঠনকারী স্টেশনগুলির নীচে মাউন্ট করা পাইজোইলেকট্রিক লোড কোষগুলি পঞ্চ শক্তির পরিবর্তনগুলি সনাক্ত করে যা সরঞ্জাম পরিধান, উপাদানের বৈচিত্র্য বা ভাঙা উপাদানগুলির সংকেত দেয়। হঠাৎ বল কমে যাওয়া মানে একটা ঘুষি মারা। ধীরে ধীরে বৃদ্ধি মানে ডাই পরেছে এবং রক্ষণাবেক্ষণের প্রয়োজন।
- মিসফিড সনাক্তকরণ:প্রক্সিমিটি বা অপটিক্যাল সেন্সরগুলি নিশ্চিত করে যে প্রেসটি তার স্ট্রোক সম্পূর্ণ করার আগে স্ট্রিপটি সঠিক পিচকে অগ্রসর করেছে। যদি স্ট্রিপটি - না খাওয়ায় বা ছোট - ফিড না করে তবে ডাই বন্ধ হওয়ার আগে একটি ভুল অবস্থানের ফাঁকা জায়গায় প্রেস বন্ধ হয়ে যায়।
- সেন্সরগুলিকে-আউট করুন:নিশ্চিত করুন যে প্রতিটি সমাপ্ত অংশ পরবর্তী স্ট্রোকের আগে ডাই থেকে বের হয়ে গেছে। ডাই-এ আটকে থাকা একটি অংশ যা দ্বিগুণ- আঘাতে মেরামত করতে হাজার হাজার টাকা খরচ করে টুলিংয়ের ক্ষতি করতে পারে৷
- স্লাগ সনাক্তকরণ:নিশ্চিত করুন যে খালি স্লাগগুলি ডাই থেকে পরিষ্কার হয়ে গেছে। ধরে রাখা স্লাগগুলি পৃষ্ঠের ত্রুটি সৃষ্টি করে এবং পরবর্তী স্ট্রোকে ঘুষি ফাটতে পারে।
ডাই সেন্সিং-এর বাইরে, প্রেসের ডাউনস্ট্রিম স্বয়ংক্রিয় পরিদর্শন সিস্টেমগুলি ভিশন ক্যামেরা, লেজার পরিমাপ এবং এডি কারেন্ট টেস্টিং ব্যবহার করে উত্পাদন গতিতে 100% অংশে গুরুত্বপূর্ণ মাত্রা যাচাই করতে। এটি নমুনা নয় - এটি প্যাকেজিং স্টেশনে পৌঁছানোর আগে সহনশীলতার বিরুদ্ধে প্রতিটি একক অংশ পরীক্ষা করা হয়।
ক্রেতাদের জন্য, জিজ্ঞাসা করার প্রশ্নটি "আপনি কি অংশগুলি পরিদর্শন করেন?" - প্রত্যেক নির্মাতা হ্যাঁ বলে৷ আসল প্রশ্ন হল তারা স্বয়ংক্রিয় প্রেস স্টপের সাথে ডাই সেন্সিং-এ চলে কিনা এবং পর্যায়ক্রমিক স্যাম্পলিং এর বিপরীতে 100% ইনলাইন পরিদর্শন করে কিনা। পার্থক্য নির্ধারণ করে যে একটি টুলিং ব্যর্থতা 13টি খারাপ অংশ তৈরি করে নাকি 13,000টি কেউ এটি ধরার আগে।
এই নির্ভুলতা ক্ষমতা এবং পর্যবেক্ষণ সিস্টেম মানের হার্ডওয়্যার দিক প্রতিনিধিত্ব করে. কিন্তু একা হার্ডওয়্যারই ফলাফলের গ্যারান্টি দেয় না - যে প্রস্তুতকারক যে সরঞ্জামগুলি পরিচালনা করছে তার সঠিক প্রক্রিয়া, অভিজ্ঞতা, এবং যোগাযোগের অনুশীলনগুলি ধারাবাহিকভাবে সরবরাহ করতে হবে৷ সেই মূল্যায়নের জন্য সম্পূর্ণরূপে মেশিন তালিকার বাইরে খুঁজতে হবে।
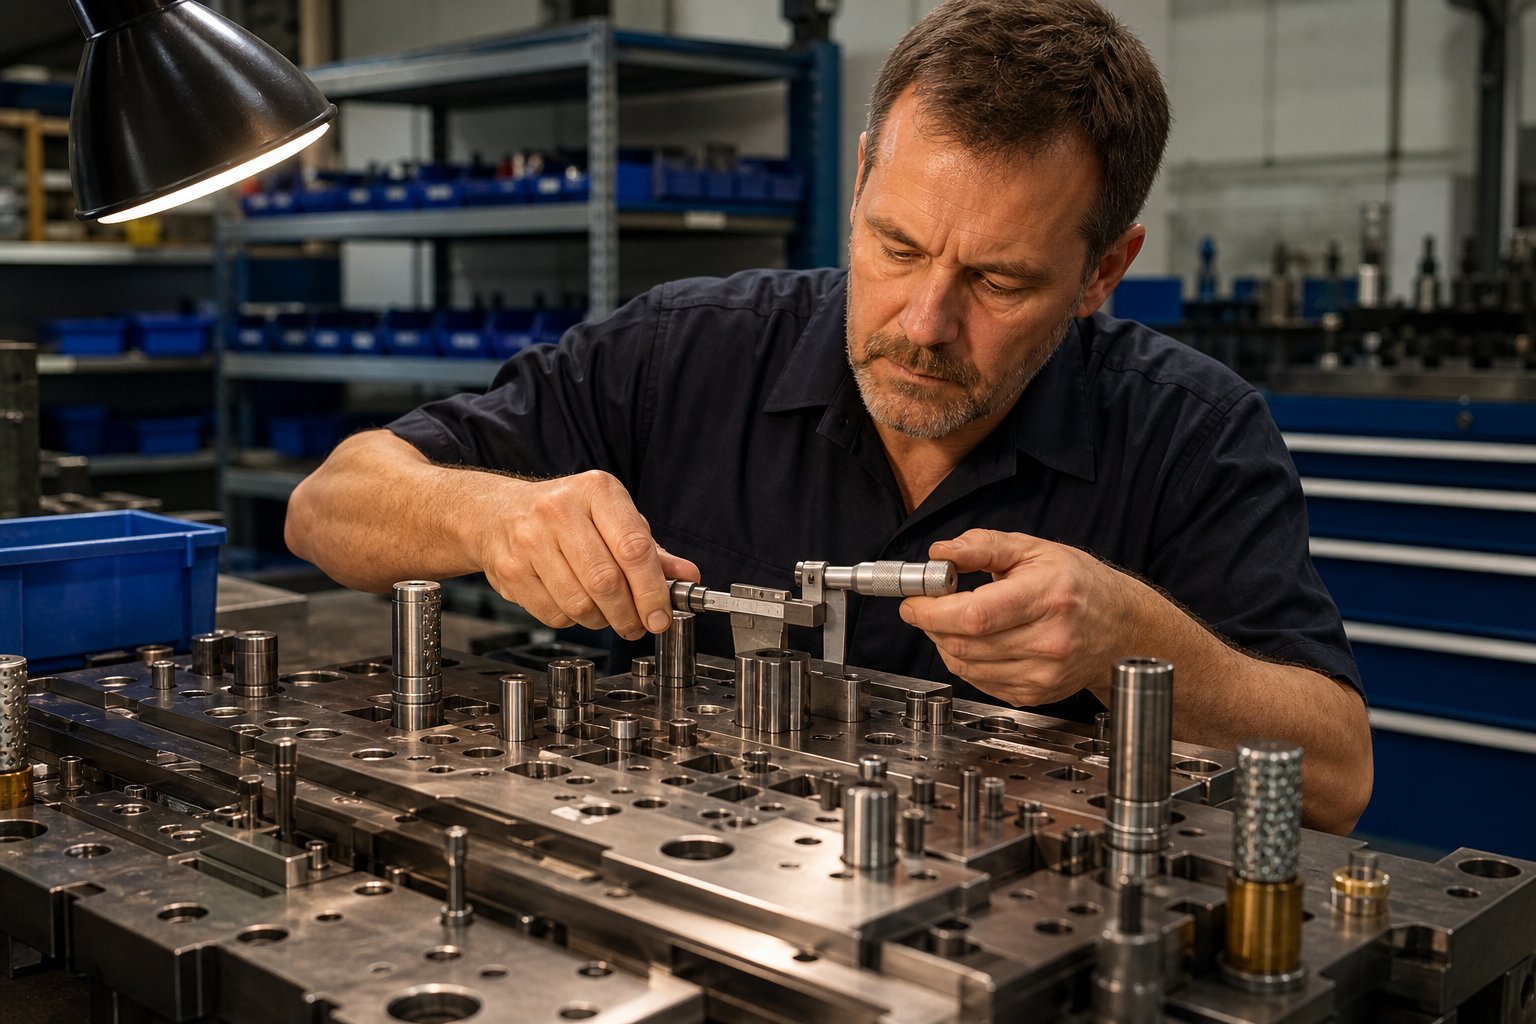
কীভাবে প্রগতিশীল ডাই নির্মাতাদের মূল্যায়ন এবং নির্বাচন করবেন
সরঞ্জাম চশমা এবং সহনশীলতা টেবিল আপনি কি একটি প্রস্তুতকারক বলতেপারেতাত্ত্বিকভাবে করুন। কিন্তু তারা কি আসলেই আপনার প্রকল্পে, আপনার ভলিউমে, আপনার টাইমলাইনের মধ্যে সামঞ্জস্যপূর্ণ ফলাফল প্রদান করবে? এটি একটি ভিন্ন প্রশ্ন - এবং এটির উত্তর দেওয়ার জন্য প্রক্রিয়া পরিপক্কতা, যোগাযোগের অভ্যাস এবং সরবরাহ চেইন ফিটের উপর প্রগতিশীল ডাই নির্মাতাদের মূল্যায়ন করা প্রয়োজন, শুধু মেশিনের তালিকা নয়।
কল্পনা করুন যে আপনি আপনার অনুসন্ধানটি তিন বা চারটি স্ট্যাম্পিং ডাই প্রস্তুতকারকের কাছে সংকুচিত করেছেন যারা সকলেই একই রকম ক্ষমতার দাবি করে। আপনি কীভাবে প্রকৃতভাবে সক্ষম অংশীদারদের তাদের থেকে আলাদা করবেন যারা আক্রমণাত্মকভাবে উদ্ধৃতি দেবেন এবং তারপর অন্তহীন ট্রাইআউট পুনরাবৃত্তির মাধ্যমে সংগ্রাম করবেন? নীচের কাঠামোটি প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট দলকে টুলিং ডলার কমিট করার আগে প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীদের মূল্যায়ন করার একটি কাঠামোগত উপায় দেয়।
সবুজ পতাকা যা একটি গুণমান অংশীদারকে সংকেত দেয়
কিছু নির্দিষ্ট সূচক ধারাবাহিকভাবে নির্মাতাদের সাথে সম্পর্কযুক্ত যারা সময়মতো ডেলিভারি করে, প্রথম উত্পাদনের সময় থেকে সহনশীলতাকে আঘাত করে এবং সমস্যা দেখা দিলে সক্রিয়ভাবে যোগাযোগ করে। আপনি যখন একটি প্রগতিশীল ডাই প্রস্তুতকারকের মূল্যায়ন করছেন, তখন এই সংকেতগুলি সন্ধান করুন:
- সিমুলেশন-চালিত ডাই ডিজাইন:তারা স্টিল কাটার আগে স্ট্রিপ লেআউট যাচাই করতে FEA এবং গঠন সিমুলেশন সফ্টওয়্যার (AutoForm, DEFORM, বা সমতুল্য) ব্যবহার করে। এর অর্থ হল কম ট্রাইআউট পুনরাবৃত্তি এবং উত্পাদনের জন্য দ্রুত সময়।
- সম্পূর্ণ মেশিনিং ক্ষমতা সহ বাড়ির টুলরুমে-:সিএনসি মিলিং, ওয়্যার ইডিএম, সারফেস গ্রাইন্ডিং এবং হিট ট্রিটমেন্ট সবই এক ছাদের নিচে। একটি প্রস্তুতকারক যিনি গুরুত্বপূর্ণ ডাই উপাদানগুলিকে আউটসোর্স করে গুণমান এবং টাইমলাইনের উপর নিয়ন্ত্রণ হারিয়ে ফেলেন।
- নথিভুক্ত পরীক্ষা এবং বৈধতা প্রক্রিয়া:তারা তাদের স্ট্যান্ডার্ড ট্রাইআউট সিকোয়েন্স - বর্ণনা করতে পারে যে তাদের সাধারণত কতগুলি পুনরাবৃত্তির প্রয়োজন হয়, প্রতিটি পর্যায়ে তারা কোন ডেটা সংগ্রহ করে এবং কোনটি সাইন-অফ মানদণ্ড গঠন করে। ইন-হাউস ট্রায়াল এবং বৈধতা সুবিধা শিপিংয়ের আগে টুলিংকে বাস্তবসম্মত অবস্থার অধীনে প্রমাণ করার অনুমতি দেয়।
- উপাদান সনাক্তকরণ সিস্টেম:সমাপ্ত অংশ - মিল সার্টিফিকেশন, লট নম্বর, এবং ইনকামিং পরিদর্শন রেকর্ডের মাধ্যমে কয়েল সরবরাহকারী থেকে সম্পূর্ণ ডকুমেন্টেশন। স্বয়ংচালিত, চিকিৎসা, এবং মহাকাশ অ্যাপ্লিকেশনের জন্য অ-আলোচনাযোগ্য।
- স্বচ্ছ যোগাযোগ এবং প্রকৌশল অ্যাক্সেস:তাদের ইঞ্জিনিয়াররা সরাসরি আপনার ইঞ্জিনিয়ারদের সাথে কথা বলে। নকশা সিদ্ধান্ত ব্যাখ্যা করা হয়, শুধু হস্তান্তর করা হয় না. তারা আপনাকে ট্রাইআউট রান প্রত্যক্ষ করতে এবং মাত্রিক ডেটা খোলাখুলিভাবে ভাগ করার জন্য আমন্ত্রণ জানায়।
- আপনার নির্দিষ্ট শিল্পের রেফারেন্স:তারা আপনার সেক্টরে গ্রাহকদের নাম দিতে পারে (বা কমপক্ষে অ্যাপ্লিকেশনগুলি বর্ণনা করতে পারে)। একটি ধাতু স্ট্যাম্পিং ডাই প্রস্তুতকারকদের সাধারণ ক্ষমতা আপনার উপকরণ, সহনশীলতা এবং সার্টিফিকেশন প্রয়োজনীয়তার সাথে প্রমাণিত অভিজ্ঞতার চেয়ে কম গুরুত্বপূর্ণ।
- পরিমাপযোগ্যতা এবং নমনীয় ক্ষমতা:তারা আপনার বর্তমান ভলিউম পরিচালনা করতে পারে এবং আপনার সাথে বৃদ্ধি পেতে পারে। তাদের প্রেস ইউটিলাইজেশন রেট সম্পর্কে জিজ্ঞাসা করুন - 95% ক্ষমতায় চলমান একটি দোকানে আপনার জরুরী অর্ডার বা ভলিউম বৃদ্ধির জন্য কোন বাফার নেই৷
একটি প্রস্তুতকারকের মতইচেন, উদাহরণ স্বরূপ, এর প্রগতিশীল স্ট্যাম্পিং ডাই ক্ষমতার চারপাশে অবস্থান করে উচ্চ-মাল্টি-স্টেশন গঠন এবং স্কেলেবল আউটপুট - সহ ভলিউম প্রোডাকশন - এই ধরনের প্রোফাইল যা বারবার যোগ্য ভর উৎপাদনের প্রয়োজন টিমের জন্য এই বাক্সগুলির কয়েকটি চেক করে৷ যে কোনো সম্ভাব্য অংশীদারকে মূল্যায়ন করার সময়, মুখ্য মূল্যে বিপণনের ভাষা নেওয়ার পরিবর্তে সুবিধা ভিজিট, নমুনা রান এবং রেফারেন্স চেকের মাধ্যমে এই দাবিগুলি যাচাই করা হয়।
লাল পতাকা দেখার জন্য
লাল পতাকাগুলি সর্বদা একটি প্রস্তুতকারকের অযোগ্য বোঝায় না - কখনও কখনও তারা কেবল তাদের শক্তি এবং আপনার প্রয়োজনের মধ্যে একটি অমিল নির্দেশ করে৷ কিন্তু কিছু নিদর্শন ধারাবাহিকভাবে নিচের দিকের সমস্যার পূর্বাভাস দেয়:
- কোন সিমুলেশন ক্ষমতা নেই:FEA বৈধতা ছাড়াই অভিজ্ঞ-ভিত্তিক ডাই ডিজাইনের উপর সম্পূর্ণ নির্ভরশীল একটি দোকানের জন্য সম্ভবত আরও ট্রাইআউট পুনরাবৃত্তির প্রয়োজন হবে, দীর্ঘ সময়সীমার প্রয়োজন হবে এবং মধ্য-প্রোগ্রাম ডিজাইন পরিবর্তনের উচ্চ ঝুঁকি বহন করবে যার জন্য আপনার অর্থ খরচ হয়৷
- অস্পষ্ট বা ফাঁকি দেওয়া সীসা সময়ের অনুমান:"প্রায় 12 সপ্তাহ, হয়তো আরও বেশি" একটি ফেজ ছাড়াই-দ্বারা-ফেজ ব্রেকডাউন প্রস্তাব করে যে তারা ফলাফলের পূর্বাভাস দেওয়ার জন্য যথেষ্ট ভালভাবে তাদের নিজস্ব প্রক্রিয়া ম্যাপ করেনি৷ ডিজাইন, মেশিনিং, ট্রাইআউট এবং স্পষ্টভাবে সংজ্ঞায়িত বৈধতার মাইলফলক সহ একটি বিশদ সময়সূচীর সাথে এটির তুলনা করুন।
- সহনশীলতা ডেটা বা CPK ইতিহাস ভাগ করতে অনিচ্ছুক:যদি একটি স্ট্যাম্পিং ডাই সরবরাহকারী আপনাকে একই ধরনের অতীতের চাকরি থেকে সক্ষমতা অধ্যয়ন দেখায় না, তবে তাদের কাছে সেই ডেটা - নাও থাকতে পারে যার মানে তারা পদ্ধতিগতভাবে প্রক্রিয়ার ক্ষমতা পরিমাপ করছে না।
- আপনার শিল্পে কোন গ্রাহকের উল্লেখ নেই:যে দোকানে কখনও মেডিকেল-গ্রেড টাইটানিয়াম স্ট্যাম্প করা হয় না বা IATF-সঙ্গত উত্পাদন চালানো হয় না তা আপনার প্রকল্পে একটি খাড়া শেখার বক্ররেখার মুখোমুখি হবে৷ আপনি সেই শিক্ষার জন্য বিলম্ব এবং মানের সমস্যাগুলির জন্য অর্থ প্রদান করছেন।
- কোনো ব্যাকআপ পরিকল্পনা ছাড়াই একক-উৎস নির্ভরতা:যদি তাদের একমাত্র তারের EDM মেশিনটি -প্রোগ্রামের মাঝখানে চলে যায়, তাহলে আপনার ডাইয়ের কী হবে? জটিল পাথ সরঞ্জামের জন্য অপ্রয়োজনীয়তা এবং আকস্মিক পরিকল্পনা সম্পর্কে জিজ্ঞাসা করুন।
- মূল্য উল্লেখযোগ্যভাবে অন্য সব উদ্ধৃতি নিচে:একটি উদ্ধৃতি 30-40% কম প্রতিযোগীদের সাধারণত কিছু বাদ দেওয়া হয় - কম ট্রাইআউট পুনরাবৃত্তি বাজেট, পাতলা ডাই নির্মাণ, নিম্ন-গ্রেড টুল ইস্পাত, বা আপনার সহনশীলতার প্রয়োজনীয়তা সম্পর্কে অনুমান যা আপনার মুদ্রণের সাথে মেলে না।
- বিক্রয়োত্তর - সমর্থন কাঠামো নেই:প্রগতিশীল মৃত্যু লক্ষ লক্ষ চক্রের উপর পরিধান করে। কোন রক্ষণাবেক্ষণ, সমস্যা সমাধান বা মেরামত পরিষেবা ছাড়াই একটি প্রস্তুতকারক যখন একটি গঠনমূলক পাঞ্চ উৎপাদনের ছয় মাস সহনশীলতার বাইরে চলে যায় তখন আপনাকে আটকে রাখে।
গার্হস্থ্য বনাম অফশোর সোর্সিং বিবেচনা
প্রগতিশীল ডাই টুলিংয়ের জন্য অভ্যন্তরীণ-বনাম-অফশোর সিদ্ধান্তের মধ্যে ট্রেডঅফ জড়িত যা ইউনিট মূল্যের বাইরে যায়। আপনি যখন একটি পণ্যের অংশ সোর্সিং করছেন, তখন এটিকে একটি সমুদ্র জুড়ে শিপিং করা খরচ যোগ করে কিন্তু মৌলিকভাবে পণ্যটি পরিবর্তন করে না। প্রগতিশীল ডাই ডেভেলপমেন্ট, যাইহোক, পুনরাবৃত্ত এবং সহযোগিতামূলক - এবং ভূগোল সরাসরি প্রভাবিত করে যে এই সহযোগিতা কীভাবে প্রকাশ পায়।
যখন আপনি লুকানো ভেরিয়েবলগুলিতে ফ্যাক্টর করেন তখন মোট খরচের ছবি আসলে কেমন দেখায় তা এখানে:
| ফ্যাক্টর | ডোমেস্টিক সোর্সিং | অফশোর সোর্সিং |
|---|---|---|
| আপফ্রন্ট টুলিং খরচ | উচ্চতর (সাধারণত 30-50% বেশি) | কম উদ্ধৃত মূল্য |
| মালবাহী এবং শুল্ক | ন্যূনতম | মোট খরচে 15-25% যোগ করতে পারে |
| লিড টাইম (উৎপাদনের মাধ্যমে ডিজাইন) | 12-18 সপ্তাহ সাধারণ | শিপিং সহ 16-28 সপ্তাহ |
| যোগাযোগের গতি | একই-দিনের প্রতিক্রিয়া, একই সময় অঞ্চল | 12-16 ঘন্টা প্রতিক্রিয়া বিলম্ব, ভাষা বাধা |
| অংশগ্রহণ পরীক্ষা | ব্যক্তিগতভাবে উপস্থিত হওয়া সম্ভব | অধিকাংশ পুনরাবৃত্তির জন্য অকার্যকর |
| ইঞ্জিনিয়ারিং পরিবর্তন পরিবর্তন | দিন | সপ্তাহ (প্লাস রিশিপিং যদি শারীরিক রিওয়ার্কের প্রয়োজন হয়) |
| আইপি সুরক্ষা | শক্তিশালী আইনি কাঠামো, প্রয়োগযোগ্য এনডিএ | এখতিয়ারের উপর নির্ভর করে পরিবর্তনশীল প্রয়োগ |
| সাপ্লাই চেইন ব্যাহত হওয়ার ঝুঁকি | কম | উন্নত (বন্দর বিলম্ব, ভূ-রাজনৈতিক অস্থিতিশীলতা, কাস্টমস হোল্ড) |
ডাই ট্রাইআউটের পুনরাবৃত্তিমূলক প্রকৃতি হল একটি গুরুত্বপূর্ণ কারণ যা অনেক ক্রেতাদের অবমূল্যায়ন করে। Manor Tool নোট হিসাবে, সময় অঞ্চলের ব্যবধান এবং যোগাযোগের বাধাগুলি উত্পাদন পরিবর্তনগুলিকে ধীর করে দেয় - এবং প্রগতিশীল ডাই ডেভেলপমেন্ট প্রক্রিয়াটি স্থিতিশীল না হওয়া পর্যন্ত মূলত উত্পাদন পরিবর্তনের একটি সিরিজ। যখন আপনার ট্রাইআউট নমুনাগুলির একটি ফর্ম পাঞ্চে একটি 0.03 মিমি সামঞ্জস্যের প্রয়োজন হয়, তখন সেই প্রতিক্রিয়া লুপে এক দিন সময় লাগে স্থানীয়ভাবে বনাম এক সপ্তাহ বা তার বেশি অফশোর একবার আপনি যোগাযোগের ব্যবধান, পুনঃনির্মাণ এবং পুনরায় শিপিংয়ে ফ্যাক্টর করেন।
তাতে বলা হয়েছে, অফশোর সোর্সিং প্রমাণিত, স্থিতিশীল ডাই ডিজাইনের প্রতিলিপি (শুরু থেকে বিকশিত নয়), খরচ-সংবেদনশীল প্রোগ্রামগুলির জন্য যেখানে দীর্ঘ সময়সীমা গ্রহণযোগ্য, বা যখন অফশোর অংশীদারের আপনার সঠিক প্রয়োগের গভীর অভিজ্ঞতা রয়েছে তার জন্য অর্থপূর্ণ হতে পারে। ঝুঁকি দ্রুত বৃদ্ধি পায় যখন আপনি জটিল নতুন টুলিং তৈরি করছেন যেখানে পুনরাবৃত্ত প্রকৌশল সহযোগিতা সাফল্যকে চালিত করে।
আইপি সুরক্ষা বিশেষ মনোযোগের দাবি রাখে। আপনার প্রগতিশীল ডাই ডিজাইন - স্ট্রিপ লেআউট, স্টেশন সিকোয়েন্স, গঠন জ্যামিতি, এবং উপাদান স্পেসিফিকেশন - উল্লেখযোগ্য প্রকৌশল মান উপস্থাপন করে। বলবৎযোগ্য নন-প্রকাশ চুক্তি এবং স্পষ্ট IP মালিকানা ধারা সহ গার্হস্থ্য চুক্তিগুলি অফশোর ব্যবস্থাগুলির তুলনায় শক্তিশালী সুরক্ষা প্রদান করে যেখানে আইনী প্রয়োগ এখতিয়ার অনুসারে পরিবর্তিত হয়। প্রতিযোগিতামূলক বাজারে মালিকানা অংশ ডিজাইনের জন্য, এই বিবেচনা একাই দেশীয় প্রিমিয়ামকে ন্যায্যতা দিতে পারে।
সঠিক উদ্ধৃতির জন্য RFQ সর্বোত্তম অভ্যাস
প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীদের কাছ থেকে আপনি যে উদ্ধৃতিগুলি পান তা সরাসরি আপনার সরবরাহ করা তথ্যের গুণমানকে প্রতিফলিত করে। অস্পষ্ট RFQs প্যাডেড উদ্ধৃতি তৈরি করে যা আকস্মিক মূল্যে পূর্ণ। আপনি একটি অংশীদারের সাথে প্রতিশ্রুতিবদ্ধ হওয়ার আগে বিশদ, ভাল-গঠিত RFQগুলি সঠিক মূল্য নির্ধারণ এবং পৃষ্ঠের সম্ভাব্য সমস্যাগুলি তৈরি করে -।
স্ট্যাম্পিং ডাই প্রস্তুতকারকদের কাছে একটি RFQ জমা দেওয়ার সময়, অন্তর্ভুক্ত করুন:
- সম্পূর্ণ অংশ তথ্য:GD&T কলআউট, 3D STEP বা প্যারাসোলিড মডেল সহ 2D মাত্রাযুক্ত অঙ্কন, এবং সহনশীলতা সহ খাদ, মেজাজ এবং বেধ সহ উপাদানের বৈশিষ্ট্য।
- বার্ষিক ভলিউম এবং প্রোগ্রাম জীবন:পাঁচ বছর ধরে প্রতি বছর 500,000 যন্ত্রাংশের জন্য ডিজাইন করা একটি ডাই (2.5 মিলিয়ন লাইফটাইম হিট) প্রতি বছর 50,000 এর জন্য ডিজাইন করা একটি থেকে ভিন্ন নির্মাণের প্রয়োজন। এটি সরাসরি ডাই ম্যাটেরিয়াল নির্বাচন, লেপ পরিধানের সিদ্ধান্ত এবং অতিরিক্ত উপাদান পরিকল্পনাকে প্রভাবিত করে।
- জটিল মাত্রা চিহ্নিত করা হয়েছে:ফ্ল্যাগ যা সহনশীলতা কার্যকরীভাবে সমালোচনামূলক বনাম যা আলোচনার জন্য জায়গা আছে। এটি ডিজাইনারদের ইঞ্জিনিয়ারিং প্রচেষ্টা বরাদ্দ করতে সাহায্য করে যেখানে এটি সবচেয়ে গুরুত্বপূর্ণ।
- সেকেন্ডারি অপারেশন:কোনো কলাই, তাপ চিকিত্সা, deburring, বা সমাবেশ প্রয়োজনীয়তা নির্দিষ্ট করুন. এগুলি উপাদান নির্বাচন এবং ডাই প্রক্রিয়ার সিদ্ধান্তগুলিকে- প্রভাবিত করে৷
- মানের ডকুমেন্টেশন প্রয়োজনীয়তা:PPAP স্তর, পরিদর্শন ফ্রিকোয়েন্সি প্রত্যাশা, SPC রিপোর্টিং প্রয়োজন, এবং সার্টিফিকেশন প্রয়োজনীয়তা (IATF 16949, ISO 13485, AS9100)।
- লক্ষ্য টাইমলাইন:আপনি কখন উত্পাদন অংশ প্রয়োজন? সেই তারিখ থেকে পিছিয়ে কাজ করা নির্মাতাদের একটি আক্রমনাত্মক সময়রেখা উদ্ধৃত করার পরিবর্তে সৎভাবে সম্ভাব্যতা মূল্যায়ন করতে সহায়তা করে যা তারা ধরে রাখতে পারে না।
- প্যাকেজিং এবং শিপিং স্পেসিফিকেশন:বাল্ক বিন, ট্রে প্যাক, টেপ-এবং-রিল - প্যাকেজিং প্রয়োজনীয়তা ডাই ডিজাইনের সিদ্ধান্তগুলিকে প্রভাবিত করতে পারে, বিশেষ করে কাটঅফের অংশগুলির অভিযোজন এবং অবস্থা।
আরও একটি অনুশীলন যা অভিজ্ঞ সংগ্রহকারী দলগুলিকে নতুনদের থেকে আলাদা করে: প্রতিটি প্রস্তুতকারককে তাদের উদ্ধৃতিটি টুলিং খরচ, ভলিউম অনুযায়ী টুকরা মূল্য এবং যেকোন পুনরাবৃত্তি খরচ (রক্ষণাবেক্ষণ, অতিরিক্ত উপাদান, পরিদর্শন) এর মধ্যে ভাঙ্গতে বলুন। একটি একক-সমষ্টির উদ্ধৃতি অর্থ কোথায় যায় সে সম্পর্কে গুরুত্বপূর্ণ তথ্য লুকিয়ে রাখে এবং একাধিক প্রগতিশীল ডাই নির্মাতাদের মধ্যে আপেলের-থেকে-আপেলের তুলনা প্রায় অসম্ভব করে তোলে।
একটি কাঠামোগত মূল্যায়ন কাঠামো এবং বিস্তারিত RFQ হাতে নিয়ে, চূড়ান্ত চ্যালেঞ্জ স্থানান্তরিত হয়খোঁজাসঠিক নির্মাতাভবনসঠিক সম্পর্ক - যেটি উৎপাদনের বছরের পর বছর ধরে গুণমান এবং যোগাযোগ বজায় রাখে, শুধুমাত্র প্রথম নিবন্ধ অনুমোদনের মাধ্যমে নয়।
একটি সফল প্রগতিশীল স্ট্যাম্পিং অংশীদারিত্ব তৈরি করা
একজন যোগ্য প্রস্তুতকারকের সন্ধান করা এক জিনিস। এমন একটি অংশীদারিত্ব গড়ে তোলা যা উৎপাদনের কয়েক বছর ধরে লক্ষ লক্ষ অংশে সামঞ্জস্যপূর্ণ গুণমান সরবরাহ করে তা সম্পূর্ণ অন্য কিছু। একটি লেনদেনমূলক বিক্রেতা সম্পর্ক এবং একটি সত্যিকারের উত্পাদন অংশীদারিত্বের মধ্যে পার্থক্যটি আপনার আবেদনের প্রয়োজনীয়তা, তাদের প্রমাণিত ক্ষমতা এবং দীর্ঘ-মেয়াদী উৎপাদন চাহিদাগুলির মধ্যে আপনার প্রোগ্রামের মুখোমুখি হতে হবে এমন সারিবদ্ধতা - এ নেমে আসে৷
আপনার অ্যাপ্লিকেশনের সাথে সামঞ্জস্যপূর্ণ সামর্থ্য
এই নিবন্ধটি জুড়ে আলোচনা করা প্রতিটি সিদ্ধান্ত - ডাই টাইপ নির্বাচন, শিল্প-নির্দিষ্ট শংসাপত্র, প্রকৌশল প্রক্রিয়া পরিপক্কতা, সরঞ্জামের নির্ভুলতা, এবং সোর্সিং কৌশল - একটি একক নীতির দিকে নির্দেশ করে: আপনার প্রকল্পের জন্য সঠিক প্রগতিশীল স্ট্যাম্পিং কোম্পানি সেই যার শক্তিগুলি আপনার নির্দিষ্ট চাহিদার সাথে সামঞ্জস্যপূর্ণ, যেটি সর্বনিম্ন উদ্ধৃতি নম্বর অফার করে না৷
অনুশীলনে এর অর্থ কী তা এখানে:
- আয়তন এবং পরিমাপযোগ্যতা:যদি আপনার প্রোগ্রামটি বার্ষিক কয়েক হাজার বা লক্ষ লক্ষ অংশে দীর্ঘমেয়াদী প্রগতিশীল স্ট্যাম্পিংয়ের জন্য আহ্বান করে, আপনার সঙ্গীর প্রেস ক্ষমতা, ডাই নির্মাণের গুণমান এবং সেই টেকসই আউটপুটের জন্য তৈরি রক্ষণাবেক্ষণ সিস্টেম প্রয়োজন। প্রোটোটাইপ রানের জন্য অপ্টিমাইজ করা একটি দোকান আপনার সাথে স্কেল করবে না।
- ইঞ্জিনিয়ারিং সহযোগিতা:প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবা যার মধ্যে রয়েছে সিমুলেশন-চালিত নকশা, স্বচ্ছ ট্রাইআউট প্রক্রিয়া, এবং প্রত্যক্ষ প্রকৌশলী-থেকে-প্রকৌশলী যোগাযোগ বিকাশের সময় ঝুঁকি হ্রাস করে এবং স্থিতিশীল উত্পাদনের সময়কে ত্বরান্বিত করে৷
- শিল্পের-প্রমাণিত অভিজ্ঞতা:স্বয়ংচালিত, ইলেকট্রনিক্স, চিকিৎসা বা HVAC - আপনার সেক্টরে নথিভুক্ত সাফল্যের সাথে একজন প্রস্তুতকারক ইতিমধ্যেই আপনার ডলারে শেখার বক্ররেখা ছাড়াই আপনার সহনশীলতা, উপাদান চ্যালেঞ্জ এবং ডকুমেন্টেশনের প্রয়োজনীয়তা বোঝেন।
- মোট খরচের দৃষ্টিকোণ:টুলিং খরচ, টুকরা মূল্য, রক্ষণাবেক্ষণ খরচ, স্ক্র্যাপ হার, এবং গুণমান ব্যর্থতার খরচ উচ্চ ভলিউম স্ট্যাম্পিং এর প্রকৃত খরচের সমস্ত কারণ। একটি অংশীদার ভালভাবে চলছে-অপ্টিমাইজ করা গতিতে ক্লাস A টুলিং রক্ষণাবেক্ষণ করা একটি সস্তা ডাই থেকে কম মোট খরচ সরবরাহ করে যার জন্য ক্রমাগত হস্তক্ষেপের প্রয়োজন হয়।
OEM প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলি প্রায়শই পাঁচ থেকে দশ বছর একটানা উত্পাদন করে। প্রতিস্থাপনযোগ্য পরিধান সন্নিবেশ, কার্বাইড কাটার উপাদান এবং নথিভুক্ত রক্ষণাবেক্ষণের সময়সূচী সহ সেই জীবনকালের জন্য নির্মিত একটি ডাই - একটি সস্তা সরঞ্জামকে ছাড়িয়ে যাবে যার প্রথম মিলিয়ন চক্রের পরে সম্পূর্ণ সংস্কারের প্রয়োজন৷ আপনার অগ্রিম বিনিয়োগ প্রোগ্রামের জীবনের জন্য আপনার প্রতি-অর্থনীতিকে রক্ষা করে।
আত্মবিশ্বাসের সাথে পরবর্তী পদক্ষেপ নেওয়া
আপনি যখন গবেষণা থেকে কর্মে যাওয়ার জন্য প্রস্তুত হন, তখন প্রক্রিয়াটি সহজবোধ্য। সম্পূর্ণ অংশ ডেটা, ভলিউম অনুমান, এবং সমালোচনামূলক সহনশীলতা কলআউট সহ একটি বিশদ RFQ প্রস্তুত করুন। দুই থেকে চারটি নির্মাতাকে চিহ্নিত করুন যাদের ক্ষমতা আপনার অ্যাপ্লিকেশন প্রোফাইলের সাথে মেলে। তাদের প্রতিক্রিয়া মূল্যায়ন করুন শুধুমাত্র মূল্যের উপর নয়, কিন্তু প্রকৌশল গভীরতা, সময়রেখার স্বচ্ছতা, যোগাযোগের গুণমান এবং অনুরূপ প্রোগ্রামগুলি থেকে প্রক্রিয়া সক্ষমতার ডেটা ভাগ করার ইচ্ছার উপর।
প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবাগুলি সোর্সিং দলগুলির জন্য যেগুলি দক্ষ মাল্টি-স্টেশন গঠন, আঁটসাঁট পুনরাবৃত্তিযোগ্যতা এবং স্কেলযোগ্য ব্যাপক উত্পাদনের দাবি রাখে, যেমন নির্মাতারাইচেনউচ্চ-ভলিউম আউটপুট এবং মাল্টি-স্টেশন গঠনের নির্ভুলতার চারপাশে তৈরি প্রগতিশীল স্ট্যাম্পিং কোম্পানির ধরন উপস্থাপন করে। স্কেলযোগ্য উৎপাদনের উপর তাদের ফোকাস এখানে কভার করা মূল্যায়নের মানদণ্ডের সাথে সারিবদ্ধ করে - ইঞ্জিনিয়ারিং-চালিত ডাই ডেভেলপমেন্ট, টেকসই উচ্চ-ভলিউম রানের ক্ষমতা, এবং লক্ষ লক্ষ চক্র জুড়ে মাত্রিক সামঞ্জস্য বজায় রাখার জন্য পরিকাঠামো৷
আপনি শেষ পর্যন্ত কোন অংশীদারকে বেছে নিন তা নির্বিশেষে, এই মৌলিক বিষয়গুলিকে অগ্রাধিকার দিন: ডিজাইন পর্বের সময় সিমুলেশন ক্ষমতা যাচাই করুন, সম্ভব হলে ট্রাইআউট রানে অংশগ্রহণ করুন, প্রথম দিন থেকে কাঠামোগত মানের ডকুমেন্টেশন দাবি করুন এবং আপনার ইঞ্জিনিয়ারিং টিম এবং তাদের মধ্যে স্পষ্ট যোগাযোগ চ্যানেল স্থাপন করুন। একটি প্রগতিশীল ডাই হল একটি দীর্ঘ-মেয়াদী উত্পাদন সম্পদ - এবং এর পিছনে প্রস্তুতকারক একটি দীর্ঘ-সঙ্গী হওয়া উচিত যা আপনার প্রোগ্রামের চাহিদার সাথে সাথে বৃদ্ধি করতে সক্ষম৷
Progressive Stamping Die Manufacturers সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি প্রগতিশীল স্ট্যাম্পিং ডাই কি এবং এটি কিভাবে কাজ করে?
একটি প্রগতিশীল স্ট্যাম্পিং ডাই হল একটি মাল্টি-স্টেশন টুল যা একটি প্রেসের মাধ্যমে অগ্রসর হওয়ার সাথে সাথে একটি অবিচ্ছিন্ন ধাতব স্ট্রিপে ক্রমিক ধাতব কাজ সম্পাদন করে। প্রতিটি স্টেশন একটি নির্দিষ্ট কাজ পরিচালনা করে - পিয়ার্সিং, ব্ল্যাঙ্কিং, ফর্মিং, কয়েনিং, ট্রিমিং বা কাটঅফ - এবং সমস্ত স্টেশন একই সাথে স্ট্রিপের বিভিন্ন বিভাগে কাজ করে। এর অর্থ হল প্রতিটি প্রেস স্ট্রোকের সাথে একটি সমাপ্ত অংশ উত্পাদিত হয়, যা বার্ষিক কয়েক হাজার থেকে লক্ষ লক্ষ অংশের মধ্যে উচ্চ-ভলিউম উৎপাদনের জন্য প্রক্রিয়াটিকে অত্যন্ত দক্ষ করে তোলে৷
2. আমি কিভাবে একটি প্রগতিশীল ডাই এবং একটি ট্রান্সফার ডাই এর মধ্যে নির্বাচন করব?
পছন্দ অংশের আকার, জ্যামিতি জটিলতা এবং ভলিউমের উপর নির্ভর করে। প্রগতিশীল ডাইসগুলি ছোট-থেকে-মাঝারি আকারের অংশগুলির জন্য (প্রায় 12 ইঞ্চি পর্যন্ত) মাঝারি আকারের গভীরতা সহ উচ্চ ভলিউমের জন্য সর্বোত্তম কাজ করে, উচ্চতর চক্রের সময় সরবরাহ করে এবং প্রতি-অংশের খরচ কম। ট্রান্সফার ডাইগুলি বড় উপাদান, গভীর-আঁকানো জ্যামিতি, বা একাধিক দিকে অপারেশনের প্রয়োজন হয় এমন অংশগুলির জন্য আরও উপযুক্ত, যেহেতু ফাঁকাটি স্ট্রিপ থেকে তাড়াতাড়ি আলাদা হয়ে যায় এবং স্টেশনগুলির মধ্যে ঘোরানো বা ফ্লিপ করা যায়। যদি আপনার অংশটি একটি সংযুক্ত ক্যারিয়ার স্ট্রিপ ড্র গভীরতা বা আকারের পরিপ্রেক্ষিতে যা অনুমতি দেয় তার চেয়ে বেশি হয়, স্থানান্তর টুলিং সাধারণত সঠিক পদ্ধতি।
3. ধারণা থেকে উত্পাদন পর্যন্ত একটি প্রগতিশীল স্ট্যাম্পিং ডাই বিকাশ করতে কতক্ষণ লাগে?
সাধারণত লিড টাইম 12 থেকে 20 সপ্তাহের মধ্যে, চারটি ধাপে বিভক্ত: ডিজাইন এবং সিমুলেশন (3-5 সপ্তাহ), ডাই ম্যানুফ্যাকচারিং সহ সিএনসি মেশিনিং, ওয়্যার ইডিএম, এবং হিট ট্রিটমেন্ট (6-10 সপ্তাহ), ট্রাইআউট এবং স্যাম্পলিং (2-4 সপ্তাহ), এবং উত্পাদন বৈধতা (1-2 সপ্তাহ)। অনেকগুলি ফর্মিং স্টেশন বা দীর্ঘ শেষের দিকে টাইট সহনশীলতার প্রবণতা সহ কমপ্লেক্স মারা যায়, যখন সাধারণ বন্ধনী টুলিং ছোট টাইমলাইনগুলিকে আঘাত করতে পারে। ইস্পাত কাটা শুরু হওয়ার পরে দেরী-পর্যায়ের নকশা পরিবর্তনগুলি সপ্তাহ এবং উল্লেখযোগ্য খরচ যোগ করতে পারে, তাই উত্পাদন শুরু করার আগে নকশা চূড়ান্ত করা গুরুত্বপূর্ণ।
4. প্রগতিশীল স্ট্যাম্পিং কি সহনশীলতা অর্জন করতে পারে?
অর্জনযোগ্য সহনশীলতা উপাদানের ধরন, বৈশিষ্ট্য জ্যামিতি এবং অংশ জটিলতার উপর নির্ভর করে। কার্বন স্টিল বা কপার অ্যালয়গুলিতে গর্তের অবস্থানের জন্য, নির্মাতারা সাধারণত ±0.03 থেকে ±0.05 মিমি ধরে রাখে। মুদ্রাযুক্ত বৈশিষ্ট্য ±0.01 মিমি পর্যন্ত পৌঁছাতে পারে। কার্বন ইস্পাত এবং তামার জন্য বাঁক কোণগুলি আরও - ±0.5 ডিগ্রি পরিবর্তিত হয়, তবে বৃহত্তর স্প্রিংব্যাকের কারণে স্টেইনলেস স্টিল এবং অ্যালুমিনিয়ামের জন্য ±1.0 ডিগ্রি। মহাকাশ বা চিকিৎসা খাতে উচ্চ-নির্ভুলতা প্রয়োগগুলি বিশেষ টুলিং সহ ±0.0127 মিমি (±0.0005 ইঞ্চি) এ ঠেলে দিতে পারে, যদিও এই চরমগুলির জন্য নিয়ন্ত্রিত-পরিবেশ উৎপাদন এবং উদ্দেশ্য-বিল্ট প্রেস প্ল্যাটফর্মের প্রয়োজন হয়।
5. আমি কি প্রগতিশীল স্ট্যাম্পিং স্থানীয়ভাবে বা অফশোরে মারা যায়?
ডোমেস্টিক সোর্সিং দ্রুত যোগাযোগ, সহজে ট্রাইআউটে অংশগ্রহণ, সংক্ষিপ্ত ইঞ্জিনিয়ারিং পরিবর্তন (দিন বনাম সপ্তাহ) এবং বলবৎযোগ্য NDA-এর মাধ্যমে শক্তিশালী IP সুরক্ষা প্রদান করে। অফশোর সোর্সিংয়ের জন্য সাধারণত 30-50% কম অগ্রিম খরচ হয় তবে মালবাহী এবং শুল্কের ক্ষেত্রে 15-25% যোগ করে, 4-10 সপ্তাহের মধ্যে লিড টাইম প্রসারিত করে এবং যোগাযোগ বিলম্বের প্রবর্তন করে যা পুনরাবৃত্তিমূলক পরীক্ষা প্রক্রিয়াকে ধীর করে দেয়। অফশোর প্রতিলিপিকৃত, প্রমাণিত ডাই ডিজাইনের জন্য কাজ করতে পারে যেখানে সহযোগিতা ন্যূনতম। নতুন, জটিল টুলিংয়ের জন্য পুনরাবৃত্তিমূলক প্রকৌশল প্রতিক্রিয়ার প্রয়োজন, গার্হস্থ্য নির্মাতারা সাধারণত উচ্চ উদ্ধৃত মূল্য থাকা সত্ত্বেও ভাল মোট প্রোগ্রামের ফলাফল সরবরাহ করে।


