


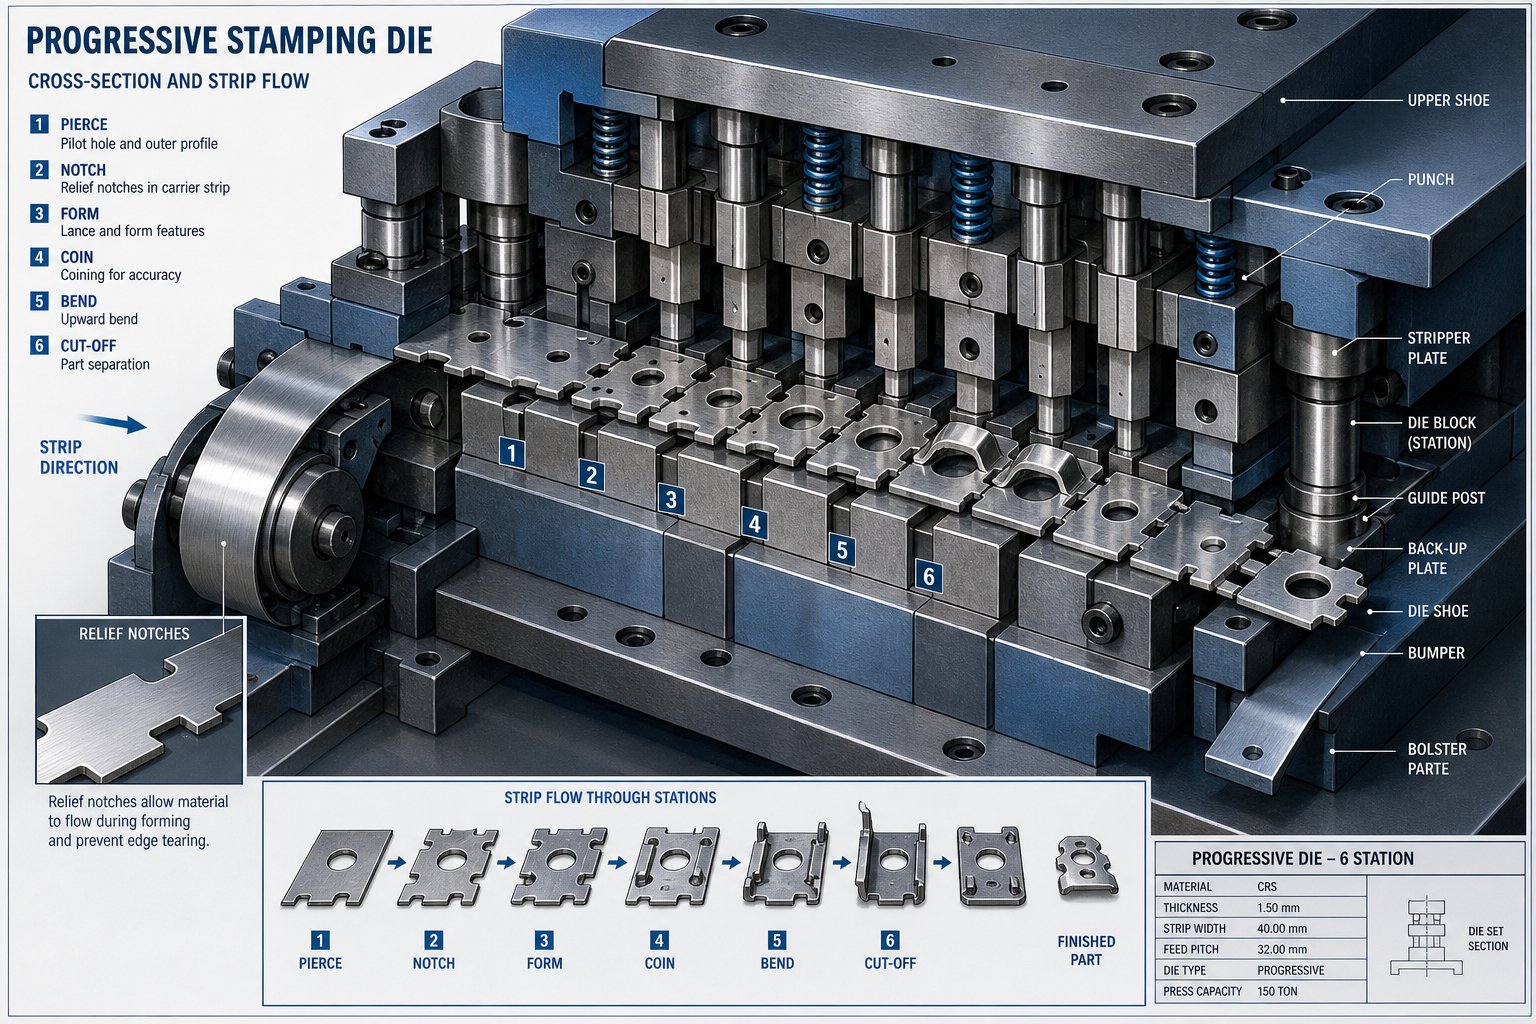
বাইপাস নচগুলি কী এবং কেন তারা ডাই ডিজাইনে গুরুত্বপূর্ণ
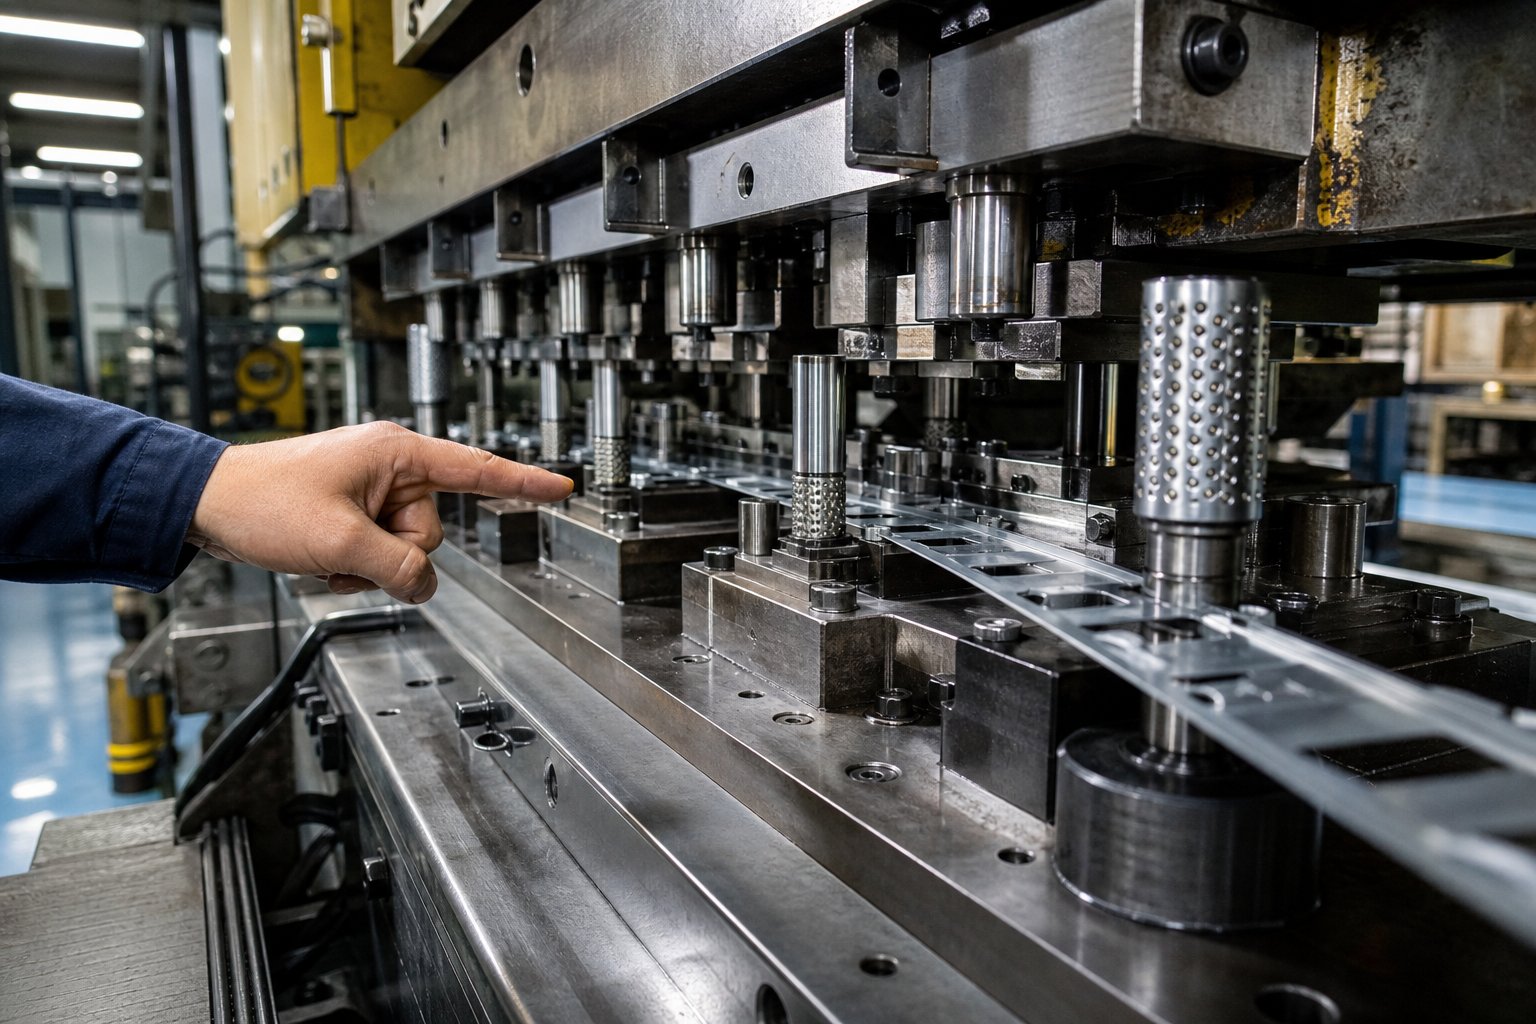
একটি ধাতব ফালা একটি প্রগতিশীল ডাই মাধ্যমে অগ্রসর কল্পনা করুন. স্টেশন তিনে, উপরের দিকে একটি ফ্ল্যাঞ্জ তৈরি হয়। স্টেশন চারে, স্ট্রিপটিকে এগিয়ে যেতে হবে, কিন্তু সেই উত্থিত ফ্ল্যাঞ্জটি এখন সংলগ্ন টুলিংয়ের পথে রয়েছে। কি হয়? সংঘর্ষ, স্ক্র্যাচ চিহ্ন বা সম্পূর্ণ ভুল খাওয়া। এটি সঠিক সমস্যা বাইপাস notches সমাধান.
প্রগ্রেসিভ ডাইস এ বাইপাস নচ কি?
একটি বাইপাস খাঁজ হল একটি স্থানীয় ত্রাণ বা কাটআউট বৈশিষ্ট্য যা একটি প্রগতিশীল ডাই স্ট্রিপ লেআউটে যোগ করা হয় যা স্ট্রিপ অগ্রগতির সময় পূর্বে গঠিত বৈশিষ্ট্য এবং ডাউনস্ট্রিম টুলিংয়ের মধ্যে হস্তক্ষেপ প্রতিরোধ করে। এর উদ্দেশ্য হল ক্লিয়ারেন্স প্রদান করা যাতে স্ট্রিপটি সংঘর্ষ, বিকৃতি বা খাওয়ানোর অস্থিরতা ছাড়াই নিরাপদে স্টেশন থেকে স্টেশনে চলে যায়।
ব্যবহারিক পরিভাষায়, এগুলি ক্যারিয়ার স্ট্রিপ বা ফাঁকা আকারে তৈরি করা ছোট কিন্তু ইচ্ছাকৃত কাট। তারা বাঁকানো, আঁকা বা এমবসড বৈশিষ্ট্যগুলিকে ঘুষি, উত্তোলক, সন্নিবেশ বা ট্রিম বিভাগগুলির সাথে যোগাযোগ না করে পরবর্তী স্টেশনগুলির মধ্য দিয়ে অবাধে যাওয়ার অনুমতি দেয়। সঠিক ত্রাণ জ্যামিতি ছাড়া, স্ট্রিপটি জ্যাম করতে পারে, বিকৃত হতে পারে বা ডাই নিজেই ক্ষতিগ্রস্ত হতে পারে।
বাইপাস খাঁজ নকশা প্রক্রিয়া তিনটি অগ্রাধিকারের ভারসাম্য রাখে: নিরাপদ চলাচলের জন্য পর্যাপ্ত ছাড়পত্র, স্থিতিশীল খাওয়ানোর জন্য যথেষ্ট অবশিষ্ট উপাদান শক্তি এবং সমস্ত স্টেশনের মাধ্যমে অংশটিকে সঠিক রাখার জন্য যথেষ্ট নিয়ন্ত্রণ।
কেন স্ট্রিপ অগ্রগতি রিলিফ জ্যামিতি দাবি করে
প্রগতিশীল মৃত্যুগুলি সুনির্দিষ্ট, পুনরাবৃত্তিযোগ্য স্ট্রিপ অগ্রগতির উপর নির্ভর করে। প্রেসের প্রতিটি আঘাত স্ট্রিপটিকে এক পিচ দৈর্ঘ্য দ্বারা এগিয়ে নিয়ে যায়। যে কোনো গঠিত বৈশিষ্ট্য যা সেই গতিতে হস্তক্ষেপ করে তা একটি ক্যাসকেডিং সমস্যা তৈরি করে: ভুল ফিড পাইলটদের ভুল অবস্থানের দিকে নিয়ে যায়, যা সহনশীলতার- অংশ বা বিপর্যয়মূলক ডাই ক্র্যাশের দিকে নিয়ে যায়।
ক্যারিয়ার স্ট্রিপে ত্রাণ কাটা পূর্বে গঠিত জ্যামিতিকে একটি পরিষ্কার পথ দেয়। আপনি গভীর ড্র, লম্বা ফ্ল্যাঞ্জ, বা স্ট্রিপ প্লেনের উপরে বা নীচে প্রসারিত এমবসমেন্টের সাথে এটি সবচেয়ে বেশি গুরুত্বপূর্ণ লক্ষ্য করবেন। ফর্মটি যত গভীর হবে, বাইপাস খাঁজ তত বেশি সমালোচনামূলক হবে।
বিভ্রান্তির একটি উৎস যা সমাধান করা উচিত: বাইপাস নচগুলিকে কখনও কখনও পিচ নচ, ক্যারিয়ার নচ, বা স্ট্রিপ নচ বলা হয় দোকানের নিয়মের উপর নির্ভর করে। কপিচ খাঁজঅনেক দোকানে বিশেষভাবে একটি নিবন্ধন বৈশিষ্ট্য বোঝায় যা অতিরিক্ত খাওয়ানো প্রতিরোধ করে, যখন একটি বাইপাস খাঁজ গঠিত বৈশিষ্ট্যগুলির জন্য ক্লিয়ারেন্স ত্রাণকে বোঝায়। পরিভাষা সুবিধাগুলির মধ্যে এবং এমনকি একই কোম্পানির মধ্যে ডিজাইনারদের মধ্যে পরিবর্তিত হয়, কিন্তু মূল কাজটি সামঞ্জস্যপূর্ণ থাকে: স্ট্রিপ মুভমেন্ট নিয়ন্ত্রণ এবং প্রগতিশীল ডাই অপারেশনের সময় হস্তক্ষেপ প্রতিরোধ করে।
স্ট্রিপ লেআউট পর্যায়ে এই বিশদটি ভুল হওয়া যেখানে বেশিরভাগ সমস্যার উদ্ভব হয়। একটি খাঁজ যা CAD তে নিরীহ দেখায় তা একটি খাওয়ানো দুঃস্বপ্ন হয়ে উঠতে পারে যখন প্রেসটি উত্পাদন গতিতে চলে, যা বাইপাস জ্যামিতির চারপাশে প্রাথমিক নকশার সিদ্ধান্ত নেয় যা ডাই পারফরম্যান্সের সবচেয়ে অবমূল্যায়িত কারণগুলির মধ্যে একটি।
বাইপাস নোটস বনাম পিচ নচ এবং অন্যান্য স্ট্রিপ কন্ট্রোল শর্তাবলী
আপনি যখন একটি প্রগতিশীল ডাই শপ ফ্লোরে "খাঁজ" শুনতে পান, তখন আপনি কার সাথে কথা বলছেন তার উপর নির্ভর করে এর অর্থ তিনটি ভিন্ন জিনিস হতে পারে। একজন ডিজাইনার একে বাইপাস খাঁজ বলে, করিডোর জুড়ে টুল মেকার বলে পিচ নচ, এবং গ্রাহকের প্রিন্ট এটিকে ক্যারিয়ার খাঁজ বলে। এই পরিভাষা বিভ্রান্তি প্রকৃত নকশা ত্রুটির কারণ হয়, বিশেষ করে যখন একজন নতুন প্রকৌশলী অন্য সুবিধা থেকে একটি স্ট্রিপ লেআউট উত্তরাধিকার সূত্রে পায় এবং প্রতিটি বৈশিষ্ট্যের কার্যকারিতার ভুল ব্যাখ্যা করে।
বাইপাস নোটস বনাম পিচ নোটস ব্যাখ্যা করা হয়েছে
বাইপাস খাঁজ বনাম পিচ খাঁজ পার্থক্য কার্যকারিতার জন্য নেমে আসে, চেহারা নয়। একটি পিচ খাঁজ, কখনও কখনও একটি বলা হয়ফরাসি খাঁজ, একটি প্রগতিশীল ডাই এর প্রারম্ভিক স্টেশনে স্ট্রিপের এক বা উভয় প্রান্ত থেকে কাটা উপাদানের একটি ছোট অংশ। এর প্রাথমিক কাজ হল উপাদানটির অগ্রবর্তী প্রান্তের জন্য একটি কঠিন স্টপ প্রদান করা, সেটআপ এবং উত্পাদনের সময় অতিরিক্ত খাওয়ানো প্রতিরোধ করা। এটি স্ট্রিপটি কতদূর অগ্রসর হয় তা নিয়ন্ত্রণ করে এবং প্রতিটি স্টেশনে স্ট্রিপ নিবন্ধন করতে সহায়তা করে।
একটি বাইপাস খাঁজ, বিপরীতে, ত্রাণ জ্যামিতি হিসাবে বিশুদ্ধরূপে বিদ্যমান। এটি উপাদান অপসারণ বা স্থানান্তরিত করে যাতে পূর্বে গঠিত বৈশিষ্ট্যগুলি হস্তক্ষেপ ছাড়াই ডাউনস্ট্রিম স্টেশনগুলির মধ্য দিয়ে যেতে পারে। এটি ফিড দূরত্ব নিয়ন্ত্রণ করে না বা একটি যান্ত্রিক স্টপ প্রদান করে না। এটি সহজভাবে স্ট্রিপকে অবাধে অতীতের টুলিংয়ের স্থানান্তর করার জন্য জায়গা তৈরি করে যা অন্যথায় উত্থাপিত বা নিচু বৈশিষ্ট্যগুলির সাথে সংঘর্ষ করবে।
এখানে বিভ্রান্তি আরও গভীর হয়: পিচ নচগুলিও একটি গৌণ ত্রাণ ফাংশন পরিবেশন করে। প্রান্তের উপাদানগুলিকে কেটে দিয়ে, তারা ক্যাম্বারকে সোজা করে এবং মসৃণ খাওয়ানোর অনুমতি দেয়। কিছু দোকান এই ওভারল্যাপটিকে স্বীকৃতি দেয় এবং শব্দগুলিকে বিনিময়যোগ্যভাবে ব্যবহার করে। কিন্তু ডিজাইন পর্যালোচনার সময় দুটিকে একত্রিত করলে সমস্যা দেখা দেয়। শুধুমাত্র নিবন্ধনের জন্য একটি পিচ খাঁজ একটি গঠিত বৈশিষ্ট্যের জন্য পর্যাপ্ত ছাড়পত্র প্রদান করতে পারে না। এবং ক্লিয়ারেন্সের জন্য বিশুদ্ধভাবে ডিজাইন করা বাইপাস খাঁজ অগত্যা অতিরিক্ত খাওয়ানো বা স্ট্রিপ অবস্থানে সহায়তা রোধ করবে না।
ম্যাপিং শিল্প পরিভাষা নির্দিষ্ট ফাংশন
পিচ এবং বাইপাস নচের বাইরে, আপনি স্ট্রিপ লেআউটগুলিতে "ক্যারিয়ার নচ" শব্দটির সম্মুখীন হবেন। এটি রেজিস্ট্রেশন বা ক্লিয়ারেন্সের উদ্দেশ্যে কাজ করে কিনা তা নির্বিশেষে স্ট্রিপের ক্যারিয়ার অংশে যে কোনও খাঁজ কাটাকে বোঝায়। এটি একটি কার্যকরী বর্ণনার পরিবর্তে একটি জ্যামিতিক বর্ণনা। সাইজিং, প্লেসমেন্ট এবং সমস্যা সমাধানের জন্য একটি খাঁজ কোন নির্দিষ্ট ফাংশন সঞ্চালন করে তা জানা গুরুত্বপূর্ণ।
নিম্নলিখিত সারণীতে স্ট্যাম্পিং-এ তিনটি সবচেয়ে সাধারণ স্ট্রিপ কন্ট্রোল নচ ধরনের মানচিত্র করা হয়েছে যা তাদের নির্দিষ্ট ভূমিকার জন্য মারা যায়:
| বৈশিষ্ট্য | বাইপাস খাঁজ | পিচ নচ (ফরাসি খাঁজ) | ক্যারিয়ার খাঁজ |
|---|---|---|---|
| প্রাথমিক ফাংশন | স্ট্রিপ অগ্রগতির সময় গঠিত বৈশিষ্ট্যগুলির সাথে হস্তক্ষেপ রোধ করতে ত্রাণ জ্যামিতি | নিবন্ধন এবং ফিড নিয়ন্ত্রণ; অতিরিক্ত খাওয়ানো প্রতিরোধ করার জন্য একটি কঠিন স্টপ প্রদান করে এবং স্ট্রিপ অবস্থানে সহায়তা করে | ক্যারিয়ার স্ট্রিপে যেকোনো খাঁজের জন্য সাধারণ শব্দ; ফাংশন নির্দিষ্ট নকশা অভিপ্রায় উপর নির্ভর করে |
| স্ট্রিপে অবস্থান | গঠিত বৈশিষ্ট্যের সংলগ্ন, যেখানে ডাউনস্ট্রিম স্টেশনগুলিতে ক্লিয়ারেন্স প্রয়োজন সেখানে অবস্থান করা হয়েছে | স্ট্রিপের এক বা উভয় প্রান্ত, সাধারণত প্রথম বা দ্বিতীয় স্টেশনে কাটা হয় | ক্যারিয়ার প্রান্ত বা ক্যারিয়ার ওয়েবের মধ্যে, অ্যাপ্লিকেশন দ্বারা পরিবর্তিত হয় |
| সাধারণ জ্যামিতি | গঠিত বৈশিষ্ট্য প্রোফাইল প্লাস ক্লিয়ারেন্সের সাথে মিলে যাওয়া কনট্যুরড রিলিফ; ইতিবাচক বা নেতিবাচক হতে পারে | আয়তক্ষেত্রাকার বা আধা-বৃত্তাকার কাটআউট, প্রায়শই প্রস্থে মাত্র দুই গুণ উপাদানের বেধ | ব্যাপকভাবে পরিবর্তিত হয়; আয়তক্ষেত্রাকার, U-আকৃতির, বা উদ্দেশ্যের উপর নির্ভর করে অনিয়মিত |
| যখন ব্যবহার করা হয় | স্ট্রিপ অগ্রগতির সময় যখনই গঠিত বৈশিষ্ট্যগুলি ডাই উপাদানগুলির সাথে সংঘর্ষে আসবে তখন প্রয়োজনীয়৷ | সেটআপকে সহজ করতে, ডাই ক্র্যাশ প্রতিরোধ করতে এবং এজ ক্যাম্বার অপসারণ করতে বেশিরভাগ প্রগতিশীল ডাইসের জন্য প্রস্তাবিত | প্রিন্টে একটি ক্যাচ-সকল রেফারেন্স হিসাবে ব্যবহৃত হয় যেখানে নির্দিষ্ট ফাংশনটি প্রসঙ্গ দ্বারা নিহিত থাকে |
পার্থক্যটি মনে রাখার একটি ব্যবহারিক উপায়: পিচ নচগুলি খাওয়ানো এবং নিবন্ধন সমস্যা সমাধান করে, যখন বাইপাস নচগুলি হস্তক্ষেপ সমস্যার সমাধান করে। উভয়ই স্ট্রিপে কাটআউট হিসাবে উপস্থিত হয়। উভয়ই ক্যারিয়ারের শক্তিকে প্রভাবিত করে। কিন্তু তাদের ডিজাইন ড্রাইভারগুলি মৌলিকভাবে আলাদা, এবং একটিকে আকার দেওয়া যেন অন্যটি হয় অপর্যাপ্ত ক্লিয়ারেন্স বা নষ্ট উপাদান তৈরি করে।
এই পার্থক্যটি সবচেয়ে গুরুত্বপূর্ণ যখন একটি একক স্ট্রিপ লেআউট উভয় প্রকারের প্রয়োজন হয়। একটি ডাই কল্পনা করুন যেখানে প্রথম স্টেশনটি রেজিস্ট্রেশনের জন্য পিচ নচ কেটে দেয় এবং তারপরে একটি গভীর-কাপের জন্য স্টেশন ফাইভের বাইপাস রিলিফের প্রয়োজন হয়৷ সেগুলি হল ভিন্ন ভিন্ন আকারের নিয়ম, ভিন্ন স্থান নির্ধারণের যুক্তি এবং ভিন্ন ব্যর্থতার মোড সহ দুটি পৃথক ডিজাইনের সিদ্ধান্ত। প্রগতিশীল ডাই নচ পরিভাষাগুলিকে বিনিময়যোগ্য হিসাবে বিবেচনা করা সেই পার্থক্যগুলিকে অস্পষ্ট করে এবং টুলিংয়ের দিকে নিয়ে যায় যা তত্ত্বে কাজ করে কিন্তু উত্পাদনে জ্যাম করে।
আপনার স্ট্রিপ লেআউটের যেকোন খাঁজের জন্য আসল প্রশ্নটি আপনি এটিকে কী বলছেন তা নয়। এটি একটি ক্লিয়ারেন্স ফাংশন, একটি নিবন্ধন ফাংশন, বা উভয়ই পূরণ করে কিনা। এই উত্তরটি জ্যামিতি নির্বাচন থেকে শুরু করে সমস্ত কিছুকে চালিত করে যে কীভাবে খাঁজটি পাইলট, উত্তোলক এবং স্রোতে স্টেশন গঠনের সাথে যোগাযোগ করে।
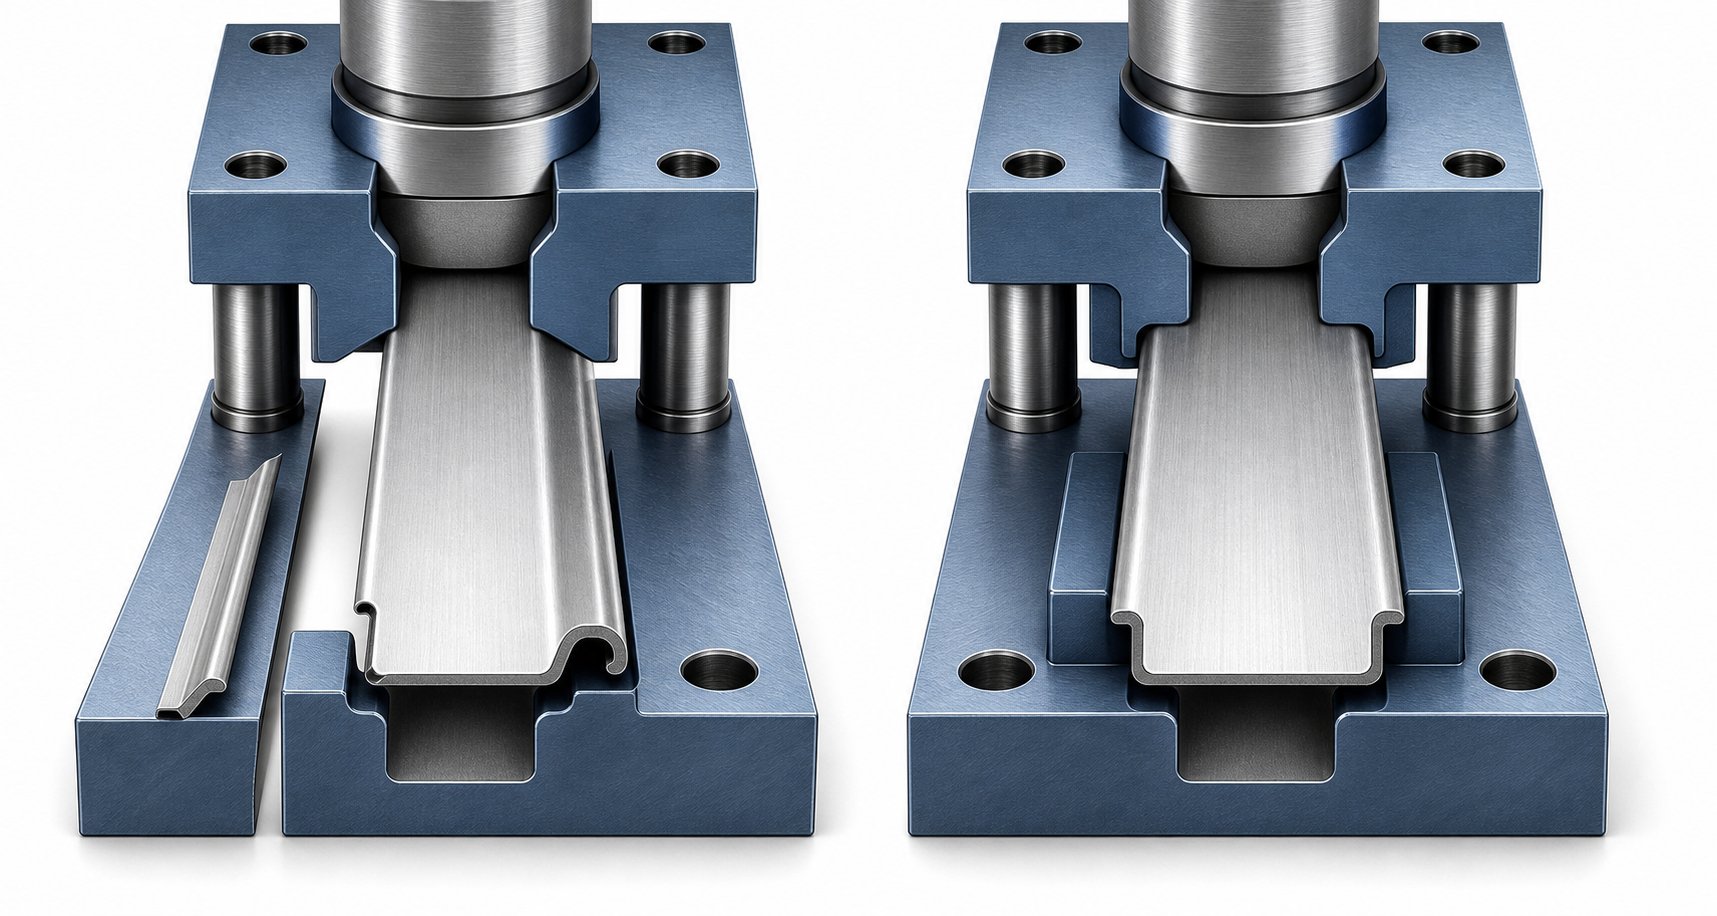
ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজ ধরনের তুলনা
একটি খাঁজ জানা একটি ক্লিয়ারেন্স ফাংশন পরিবেশন শুধুমাত্র অর্ধেক নকশা সিদ্ধান্ত. বাকি অর্ধেক সেই স্বস্তির দিক বেছে নিচ্ছে। আপনি কি রুম তৈরি করার জন্য স্ট্রিপ থেকে উপাদানগুলি সরিয়ে দেন, নাকি আপনি উপাদানগুলি জায়গায় রেখে দেন এবং ডাই স্টেশনগুলিতে নিজেরাই ক্লিয়ারেন্স তৈরি করেন? এটি হল নেতিবাচক এবং ইতিবাচক বাইপাস নচ ধরনের মধ্যে মূল পার্থক্য, এবং আপনার অ্যাপ্লিকেশনের জন্য ভুল একটি নির্বাচন করা সমস্যা তৈরি করে যা প্রেস চালু না হওয়া পর্যন্ত দেখা যায় না।
নেতিবাচক বাইপাস নচ এবং কখন সেগুলি ব্যবহার করবেন
একটি নেতিবাচক বাইপাস খাঁজ স্ট্রিপ প্রান্ত বা ক্যারিয়ার এলাকা থেকে উপাদান অপসারণ করে। এটিকে স্ট্রিপের একটি অংশ কেটে ফেলার মতো মনে করুন যাতে একটি গঠিত বৈশিষ্ট্য, একটি ফ্ল্যাঞ্জ, ড্র বা এমবসমেন্ট, পাঞ্চ, ইনসার্ট বা ডাই ওয়ালের সাথে যোগাযোগ না করেই ডাউনস্ট্রিম স্টেশনগুলির মধ্য দিয়ে যেতে পারে। মাল চলে গেছে। ছাড়পত্র বিদ্যমান কারণ হস্তক্ষেপ করার মতো কিছুই অবশিষ্ট নেই।
প্রগতিশীল ডাই স্ট্রিপ লেআউটগুলিতে এটি আরও সাধারণ পদ্ধতি। কাটওয়ে টুলিং, গঠিত জ্যামিতি, বা পরে স্টেশন আন্দোলনের চারপাশে ছাড়পত্র তৈরি করে। এটি হস্তক্ষেপ কমায়, স্ক্র্যাপ রিলিজ উন্নত করে, এবং গঠন এবং ট্রিমিং অপারেশনের জন্য জায়গা প্রদান করে।
কখন আপনার একটি নেতিবাচক বাইপাস খাঁজের জন্য পৌঁছানো উচিত? এই পরিস্থিতি বিবেচনা করুন:
- গভীর ড্র বা লম্বা ফ্ল্যাঞ্জ যা স্ট্রিপ প্লেনের উপরে বা নীচে উল্লেখযোগ্যভাবে প্রসারিত হয় এবং অগ্রগতির সময় নিম্ন ডাই উপাদান বা উপরের টুলিংয়ের সাথে সংঘর্ষ হয়
- জটিল গঠিত জ্যামিতি সহ অংশ যা একাধিক স্টেশনে প্রোফাইল পরিবর্তন করে, স্ট্রিপ এগিয়ে যাওয়ার সাথে সাথে প্রগতিশীল ত্রাণ প্রয়োজন
- টাইট স্টেশন ব্যবধান যেখানে ক্যারিয়ার উপাদান অপসারণ ছাড়া বিদ্যমান টুলিংয়ের চারপাশে স্ট্রিপ রুট করার জন্য পর্যাপ্ত পার্শ্বীয় রুম নেই
- অ্যাপ্লিকেশন যেখানে স্ক্র্যাপ স্লাগ ইজেকশন সহজবোধ্য এবং অপসারণ করা উপাদান ধারণ সমস্যা ছাড়াই পরিষ্কারভাবে ডাই এর মাধ্যমে পড়তে পারে
- মোটা উপাদান যেখানে গঠিত বৈশিষ্ট্যের যথেষ্ট দৃঢ়তা রয়েছে যে পার্শ্ববর্তী ক্যারিয়ার উপাদান অপসারণ করলে খাঁজ সীমানায় বিকৃতি ঘটবে না
ট্রেডঅফ সরাসরি: আপনার কেটে ফেলা উপাদানের প্রতিটি অংশ ক্যারিয়ারকে দুর্বল করে দেয়। একটি নেতিবাচক খাঁজ যা খুব উদার, স্ট্রিপটিকে ম্লান করে দিতে পারে এবং উচ্চ গতির অপারেশনের সময় মোচড়, বাঁকানো, বা ভুল খাওয়ার প্রবণতা থাকতে পারে। সমস্ত অবশিষ্ট স্টেশনগুলির মাধ্যমে স্থিতিশীল অগ্রগতির জন্য পর্যাপ্ত বাহক শক্তি বজায় রেখে গঠিত বৈশিষ্ট্যটি পরিষ্কার করার জন্য ডিজাইনারকে অবশ্যই ত্রাণের আকার দিতে হবে।
ইতিবাচক বাইপাস নচ এবং তাদের সুবিধা
একটি ইতিবাচক বাইপাস খাঁজ বিপরীত দিকে কাজ করে। স্ট্রিপ থেকে উপাদান অপসারণের পরিবর্তে, আপনি নিজেরাই গঠনকারী স্টেশনগুলিতে ক্লিয়ারেন্স স্লট তৈরি করার সময় স্থানীয়ভাবে উপাদান রাখেন বা প্রসারিত করেন। স্ট্রিপটি তার উপাদান ধরে রাখে, এবং ডাইটি স্ট্রিপ প্রোফাইলকে বিশ্রাম বা খোলা জায়গা প্রদান করে যেখানে সেই রক্ষিত অংশগুলি হস্তক্ষেপ ছাড়াই অতিক্রম করতে পারে।
অনুশীলনে, একটি ইতিবাচক বাইপাস খাঁজ বলতে বোঝায় একটি স্থানীয় ট্যাব বা ক্যারিয়ারের অংশ যা অক্ষত থাকে, ডাই শুতে মেশানো রিলিফ পকেটের মাধ্যমে নির্দেশিত হয় বা ইনসার্ট তৈরি করে। স্ট্রিপটি আরও শক্তিশালী থাকে কারণ আপনি উপাদানটি কেটে দেননি। ডাই স্ট্রিপের চেয়ে মিটমাট করে।
ইতিবাচক বাইপাস নচগুলি প্রগতিশীল ডাই অ্যাপ্লিকেশনগুলিতে স্বতন্ত্র সুবিধা প্রদান করে:
- বাহক শক্তি সংরক্ষিত হয় কারণ স্ট্রিপ থেকে কোন উপাদান সরানো হয় না
- ফিডের স্থায়িত্ব উন্নত হয়, বিশেষ করে পাতলা পদার্থে যেগুলো ক্যারিয়ারের অংশগুলো কেটে গেলে দ্রুত দৃঢ়তা হারায়
- স্ট্রিপ নির্দেশিকা সামঞ্জস্যপূর্ণ থাকে যেহেতু সমস্ত স্টেশনের মাধ্যমে সম্পূর্ণ ক্যারিয়ারের প্রস্থ রক্ষণাবেক্ষণ করা হয়
- উচ্চ গতির ক্রিয়াকলাপে স্ট্রিপ টুইস্ট বা পাশ্বর্ীয় ঘোরাঘুরির ঝুঁকি হ্রাস- যেখানে দুর্বল ক্যারিয়ারগুলি দোলাতে থাকে
খরচ ডাই সাইডে আছে. পজিটিভ নচের মধ্য দিয়ে যাওয়া প্রতিটি স্টেশনের জন্য একটি ম্যাচিং ক্লিয়ারেন্স পকেট বা ডাই কম্পোনেন্টে মেশিনযুক্ত স্লট প্রয়োজন। এটি টুল বিল্ডে জটিলতা যোগ করে, রক্ষণাবেক্ষণের প্রয়োজন এমন সন্নিবেশের সংখ্যা বাড়ায় এবং ভবিষ্যত ডিজাইনের পরিবর্তনগুলিকে সীমিত করে কারণ একটি ইতিবাচক বাইপাস বৈশিষ্ট্য সরানোর জন্য একাধিক স্টেশন পুনরায় কাজ করা প্রয়োজন।
ইতিবাচক এবং নেতিবাচক প্রকারের মধ্যে নির্বাচন করা
নির্বাচনের মানদণ্ড স্ট্রিপ অখণ্ডতা, ডাই জটিলতা এবং উৎপাদন অবস্থার মধ্যে ভারসাম্যের জন্য নেমে আসে। উভয় প্রকার সর্বজনীনভাবে উচ্চতর নয়। প্রতিটি সীমাবদ্ধতার একটি নির্দিষ্ট সেট ফিট করে।
আপনার বাইপাস খাঁজ টাইপ নির্বাচন পরিচালনা করতে এই কারণগুলি ব্যবহার করুন:
- গঠন গভীরতা এবং বাইপাস খাঁজ জ্যামিতি:1.5 গুণ উপাদানের বেধের নীচে অগভীর ফর্মগুলি প্রায়শই নেতিবাচক খাঁজগুলির সাথে সূক্ষ্ম কাজ করে কারণ প্রয়োজনীয় ক্লিয়ারেন্স ন্যূনতম এবং ক্যারিয়ারের দুর্বলতা সীমিত। গভীর ফর্মগুলি ইতিবাচক খাঁজগুলি থেকে উপকৃত হয় যা বাহককে অক্ষত রাখে যখন ডাই জায়গা দেয়।
- উপাদান বেধ:পাতলা পদার্থ (0.5 মিমি এর নিচে) নেতিবাচক খাঁজের সাথে দ্রুত বাহকের শক্তি হারায়। ইতিবাচক প্রকারগুলি অনমনীয়তা রক্ষা করে। ঘন উপকরণ অস্থিরতা খাওয়ানো ছাড়া নেতিবাচক খাঁজ অপসারণ ভাল সহ্য করে।
- স্টেশন সংখ্যা এবং ফালা দৈর্ঘ্য:অনেক স্টেশন সঙ্গে দীর্ঘ অগ্রগতি রেখাচিত্রমালা খাওয়ানো বাহিনী জমা. প্রতিটি নেতিবাচক খাঁজ স্ট্রিপের সেই শক্তিগুলিকে প্রতিরোধ করার ক্ষমতা হ্রাস করে। ইতিবাচক নচগুলি একটি পূর্ণ-প্রস্থ ক্যারিয়ার জুড়ে লোড বিতরণ করে।
- ডাই রক্ষণাবেক্ষণ অ্যাক্সেস:পজিটিভ নচের জন্য আরো ডাই-সাইড মেশিনিং এবং রক্ষণাবেক্ষণের প্রয়োজন হয়। যদি উত্পাদন নমনীয়তার জন্য দ্রুত সন্নিবেশ পরিবর্তনের প্রয়োজন হয়, নেতিবাচক খাঁজগুলি টুলের কাঠামোকে সহজ করে তোলে।
- উত্পাদন গতি:প্রতি মিনিটে 200 স্ট্রোকের উপরে উচ্চ -গতির প্রগতিশীল অপারেশনগুলি ক্যারিয়ারের প্রতিটি দুর্বলতাকে বাড়িয়ে তোলে৷ ইতিবাচক বাইপাস ডিজাইন স্ট্রিপ দোলনের সম্ভাবনা হ্রাস করে এবং গতিতে ভুল ফিড করে।
- অংশ জ্যামিতি জটিলতা:অপ্রতিসম ফর্ম বা স্ট্রিপ জুড়ে বিভিন্ন বৈশিষ্ট্যের উচ্চতা সহ অংশগুলির জন্য বিভিন্ন স্টেশনে উভয় প্রকারের সংমিশ্রণের প্রয়োজন হতে পারে।
অনেক অভিজ্ঞ ডাই ডিজাইনার একটি হাইব্রিড পদ্ধতি ব্যবহার করে। নেতিবাচক বাইপাস খাঁজগুলি স্টেশনগুলি পরিচালনা করে যেখানে ক্লিয়ারেন্সের প্রয়োজন সহজ এবং ক্যারিয়ার দুর্বল হওয়া পরিচালনা করা যায়। ইতিবাচক বাইপাস জ্যামিতি গুরুত্বপূর্ণ স্টেশনগুলির জন্য সংরক্ষিত হয় যেখানে স্ট্রিপ স্থিতিশীলতা আলোচনার অযোগ্য। স্ট্রিপ লেআউট এই সিদ্ধান্তগুলির একটি মানচিত্র হয়ে ওঠে, প্রতিটি খাঁজের ধরন সেই নির্দিষ্ট স্টেশনের চাহিদা অনুযায়ী স্থাপন করা হয়।
গভীর সমস্যাটি একা জ্যামিতি নয়। প্রকৃত প্রেস চক্রের সময় এই নচগুলি কীভাবে পাইলট, লিফটার এবং স্ট্রিপারদের সাথে যোগাযোগ করে তা নির্ধারণ করে যে একটি তাত্ত্বিকভাবে সঠিক নকশা উত্পাদন বাস্তবতার সাথে যোগাযোগ রক্ষা করে কিনা।
কিভাবে বাইপাস নচ অন্যান্য ডাই উপাদানের সাথে ইন্টারঅ্যাক্ট করে
একটি স্ট্রিপ লেআউটে বিচ্ছিন্নভাবে আঁকা একটি বাইপাস খাঁজ সোজা দেখায়। কিন্তু যে মুহুর্তে প্রেস সাইকেল চলে, সেই খাঁজটি পাইলট, লিফটার, স্ট্রিপার এবং ফর্মিং ইনসার্টের একটি সিস্টেমের মধ্যে বিদ্যমান থাকে যা সমন্বিত ক্রম অনুসারে চলে। বাইপাস নচ প্লেসমেন্ট যা এই প্রতিবেশী উপাদানগুলিকে উপেক্ষা করে এমন ডিজাইন তৈরি করে যা স্ক্রিনে পরিষ্কার দেখায় এবং উৎপাদনে জ্যাম।
পাইলট এবং নিবন্ধনের সাথে বাইপাস নচ কীভাবে কাজ করে
পাইলট পিনগুলি কোনও পাঞ্চ উপাদানটিকে জড়িত করার আগে স্ট্রিপটিকে সঠিকভাবে সনাক্ত করে। তারা স্ট্রিপে পূর্বে ছিদ্র করা গর্তগুলিতে প্রবেশ করে এবং এটিকে সঠিক অবস্থানে টেনে নেয়, সাধারণত একটি ইঞ্চির কয়েক হাজার ভাগের মধ্যে যে কোনও ফিড ত্রুটি সংশোধন করে। বাইপাস খাঁজ এবং পাইলট পিন স্থাপনের মধ্যে সম্পর্ক গুরুত্বপূর্ণ কারণ উভয় বৈশিষ্ট্যই একই সীমিত ক্যারিয়ার রিয়েল এস্টেট দখল করে।
এখানে সমস্যা: পাইলট গর্তের খুব কাছাকাছি একটি বাইপাস খাঁজ কাটা আশেপাশের উপাদানকে দুর্বল করে দেয়। যখন পাইলট পিন প্রবেশ করে এবং স্ট্রিপটিকে প্রান্তিককরণে স্থানান্তরিত করে, তখন এটি গর্তের প্রান্তে পার্শ্বীয় বল প্রয়োগ করে। যদি কাছাকাছি একটি খাঁজ সমর্থনকারী উপাদান সরিয়ে ফেলে, তবে বারবার সাইকেল চালানোর অধীনে পাইলট গর্তটি বিকৃত, দীর্ঘায়িত বা অশ্রু হয়ে যায়। নিবন্ধন ক্রমান্বয়ে অবনতি ঘটতে থাকে, এবং আংশিক মাত্রা কোনো সুস্পষ্ট কারণ ছাড়াই সহনশীলতার বাইরে চলে যায়।
সাধারণ নিয়ম হল যে কোনো বাইপাস খাঁজের কিনারা এবং নিকটতম পাইলট হোলের মধ্যে উপাদানের পুরুত্বের ন্যূনতম 1.5 থেকে 2 গুণ দূরত্ব বজায় রাখা। পাতলা উপাদানের জন্য, এই ন্যূনতমটি প্রায়শই বাড়ানোর প্রয়োজন হয় কারণ খাঁজ এবং পাইলটের মধ্যে অবশিষ্ট ওয়েবে পার্শ্বীয় পাইলট বাহিনীকে প্রতিরোধ করার জন্য দৃঢ়তার অভাব রয়েছে। যখন স্টেশন স্পেসিং খাঁজ এবং পাইলটকে ঘনিষ্ঠতার দিকে জোর করে, তখন একটি স্থানীয় শক্ত পাঁজর দিয়ে এলাকাটিকে শক্তিশালী করা বা একটি ইতিবাচক বাইপাস জ্যামিতি বেছে নেওয়া যা সম্পূর্ণ ক্যারিয়ারের প্রস্থ সংরক্ষণ করে নিরাপদ পথ হয়ে ওঠে।
অগ্রগতির সময় লিফটার এবং স্ট্রিপারদের সাথে মিথস্ক্রিয়া
লিফটাররা প্রেস স্ট্রোকের মধ্যে স্ট্রিপ বাড়ায় যাতে এটি অগ্রগতির সময় নিম্ন ডাই বৈশিষ্ট্যগুলি পরিষ্কার করে। তারা উল্লম্ব ছাড়পত্র প্রদান. বাইপাস খাঁজ পার্শ্বীয় ছাড়পত্র প্রদান করে। একসাথে, তারা একটি ত্রিমাত্রিক খাম তৈরি করে যা প্রতিটি স্টেশনের মধ্য দিয়ে গঠিত বৈশিষ্ট্যগুলিকে নিরাপদে যেতে দেয়। লিফটার এবং বাইপাস খাঁজগুলি কীভাবে একসাথে কাজ করে তা বোঝা সেই দৃশ্যকে বাধা দেয় যেখানে স্ট্রিপটি উল্লম্বভাবে পরিষ্কার হয় তবে এখনও অনুভূমিকভাবে সংলগ্ন টুলিংকে ধরে রাখে।
স্টেশন চারে একটি নিম্নগামী ল্যান্সের সাথে একটি স্ট্রিপ কল্পনা করুন। লিফটার ফিডের সময় স্টেশন পাঁচে নীচের ডাই পোস্টটি পরিষ্কার করার জন্য যথেষ্ট স্ট্রিপটি বাড়ায়। কিন্তু যদি সেই ল্যান্সটি চওড়া হয়, তবে স্ট্রিপটি সামনের দিকে স্লাইড করার সাথে সাথে এটি একটি গঠনকারী সন্নিবেশের পাশের প্রাচীরের সাথে যোগাযোগ করতে পারে। বাইপাস খাঁজটি সেই পার্শ্বীয় হস্তক্ষেপকে সরিয়ে দেয়, অনুভূমিক ত্রাণের সাথে উত্তোলকের উল্লম্ব লিফটকে পরিপূরক করে।
স্ট্রিপার ডিজাইন ইন্টারঅ্যাকশনের আরেকটি স্তর যোগ করে। যেহেতু প্রতিটি স্ট্রোকের পরে পাঞ্চ প্রত্যাহার করে,স্ট্রিপার প্লেটমুষ্ট্যাঘাতের সাথে উপাদানটিকে উপরের দিকে যেতে বাধা দেওয়ার জন্য ডাই পৃষ্ঠের বিপরীতে স্ট্রিপটি ধরে রাখে। যদি একটি বাইপাস খাঁজ সরাসরি স্ট্রিপারের নীচে স্ট্রিপের মধ্যে একটি অসমর্থিত ফাঁক তৈরি করে, তবে স্ট্রিপিং অ্যাকশনের সময় স্ট্রিপটি সেই ফাঁকে নীচের দিকে সরে যেতে পারে। এর ফলে স্ট্রিপটি ঝুলে যায়, ফিডের সময় দ্বিধাগ্রস্ত হয় বা পরবর্তী অগ্রগতির সময় খাঁজ খোলার প্রান্তে ধরা পড়ে। স্ট্রিপার ডিজাইন বাইপাস নচ ক্লিয়ারেন্স কোঅর্ডিনেশন মানে যেখানেই খাঁজ জ্যামিতি একটি অসমর্থিত স্প্যান তৈরি করে সেখানে স্ট্রিপারের পর্যাপ্ত ব্যাকআপ সমর্থন রয়েছে তা নিশ্চিত করা।
একটি ফর্মিং স্টেশনের মাধ্যমে সম্পূর্ণ স্ট্রিপ অগ্রগতি ক্রমটি প্রকাশ করে যে ঠিক কোথায় বাইপাস ক্লিয়ারেন্স গুরুত্বপূর্ণ হয়ে ওঠে:
- ফিডার ফালা এক পিচ দৈর্ঘ্য অগ্রসর. লিফটাররা স্ট্রিপটিকে উঁচু করে ধরে তাই গঠিত বৈশিষ্ট্যগুলি ভ্রমণের সময় নীচের ডাই পৃষ্ঠকে পরিষ্কার করে। বাইপাস খাঁজগুলি পার্শ্বীয় রুম সরবরাহ করে যাতে স্ট্রিপটি সন্নিবেশ বা সংলগ্ন পাঞ্চের সাথে যোগাযোগ না করে।
- প্রেস র্যাম নামার সাথে সাথে লিফটাররা প্রত্যাহার করে। ফালা ডাই পৃষ্ঠের উপর বসতি স্থাপন. পাইলট পিনগুলি তাদের গর্তে প্রবেশ করে এবং স্ট্রিপটিকে চূড়ান্ত নিবন্ধিত অবস্থানে টেনে নেয়।
- স্ট্রিপার প্লেট স্ট্রিপের সাথে যোগাযোগ করে এবং হোল্ড{0}}চাপ প্রয়োগ করে। ফালা সমতল এবং স্থিতিশীল বসতে হবে। স্ট্রিপারের নিচের যেকোন বাইপাস নচের অবশ্যই ব্যাকআপ সাপোর্ট থাকতে হবে বা স্ট্রিপটিকে ডিফ্লেক্ট না করেই ফাঁকের উপর প্লেট ব্রিজ থাকতে হবে।
- পাঞ্চগুলি গঠন, ছিদ্র বা ছাঁটাই করার কাজগুলি সম্পাদন করে। নতুন বৈশিষ্ট্যগুলি তৈরি করা হয়েছে যেগুলির জন্য ডাউনস্ট্রিম স্টেশনগুলিতে বাইপাস ছাড়পত্রের প্রয়োজন হবে৷
- রাম প্রত্যাহার করে। স্ট্রিপার স্ট্রিপটি ধরে রাখে, এটিকে ঘুষি থেকে আলাদা করে। গঠিত বৈশিষ্ট্যে ইলাস্টিক স্প্রিংব্যাক জ্যামিতিকে সামান্য পরিবর্তন করতে পারে। বাইপাস নচ ক্লিয়ারেন্স অবশ্যই এই পোস্ট-স্ট্রিপিং ডাইমেনশনাল পরিবর্তনের জন্য দায়ী, শুধুমাত্র নামমাত্র গঠিত আকৃতি নয়।
- লিফটাররা আবার স্ট্রিপ বাড়ায়। চক্র পুনরাবৃত্তি. প্রতিটি নবগঠিত বৈশিষ্ট্য লেআউটে ডিজাইন করা রিলিফ জ্যামিতি ব্যবহার করে অবশিষ্ট সমস্ত ডাউনস্ট্রিম স্টেশনগুলির মধ্য দিয়ে পরিষ্কারভাবে পাস করতে হবে।
একটি বিশদ যা ডিজাইনারদের সতর্ক করে দেয়: বাইপাস নচ ক্লিয়ারেন্স স্ট্যাটিক নয়। স্ট্রিপিংয়ের পরে স্প্রিংব্যাক মানে একটি গঠিত ফ্ল্যাঞ্জ তার নামমাত্র কোণের চেয়ে 0.5 থেকে 1 ডিগ্রি চওড়া হতে পারে। কোন স্প্রিংব্যাক মার্জিন ছাড়াই গঠিত জ্যামিতির ঠিক মাপের একটি খাঁজ পরে একটি স্টেশনের জন্য একটি হস্তক্ষেপে পরিণত হয়। একটি ছোট কৌণিক ক্লিয়ারেন্স ভাতা তৈরি করা, সাধারণত নামমাত্র গঠিত প্রোফাইলের বাইরে 5 থেকে 10 শতাংশ, এই প্রান্তিক যোগাযোগের সমস্যাগুলিকে উত্পাদন গতিতে সম্পূর্ণ ভুল ফিডে পরিণত হতে বাধা দেয়।
এই উপাদানগুলির মধ্যে ইন্টারপ্লে হাইলাইট করে যে কেন বাইপাস খাঁজের সিদ্ধান্তগুলি ডাই স্ট্রাকচারের বাকি অংশ থেকে বিচ্ছিন্নভাবে নেওয়া যায় না। প্রতিটি খাঁজ উপরে পাইলটদের সাথে যোগাযোগ করে, নীচে উত্তোলক, স্ট্রিপাররা ফিরে আসে এবং সংলগ্ন সন্নিবেশ গঠন করে। অন্যগুলি উপেক্ষা করার সময় একটি উপাদানের জন্য জ্যামিতি সঠিক হওয়া সবচেয়ে সাধারণ কারণ হল বাইপাস নচ ডিজাইনগুলি চেষ্টা করার সময় ব্যর্থ হয়৷ এবং যেহেতু এই মিথস্ক্রিয়াগুলি স্টেশনগুলি জুড়ে যৌগিক হয়, এমনকি একটি স্থানে ক্লিয়ারেন্স জ্যামিতির ছোট ত্রুটিগুলি ক্রমবর্ধমান ফিড অস্থিরতা হিসাবে পুরো স্ট্রিপের মাধ্যমে প্রচার করে।
বস্তুগত বৈশিষ্ট্য এই সমীকরণে আরেকটি পরিবর্তনশীল যোগ করে। একটি স্ট্রিপ যা 1.0 মিমি ঠান্ডা-ঘূর্ণিত ইস্পাত 0.5 মিমি অ্যালুমিনিয়াম বা 1.5 মিমি স্টেইনলেসে এই মিথস্ক্রিয়াগুলির মাধ্যমে অনুমানযোগ্যভাবে আচরণ করে, প্রতিটি স্টেশনে প্রতিটি খাঁজের জন্য কতটা ক্লিয়ারেন্স প্রয়োজন তা পরিবর্তন করে।
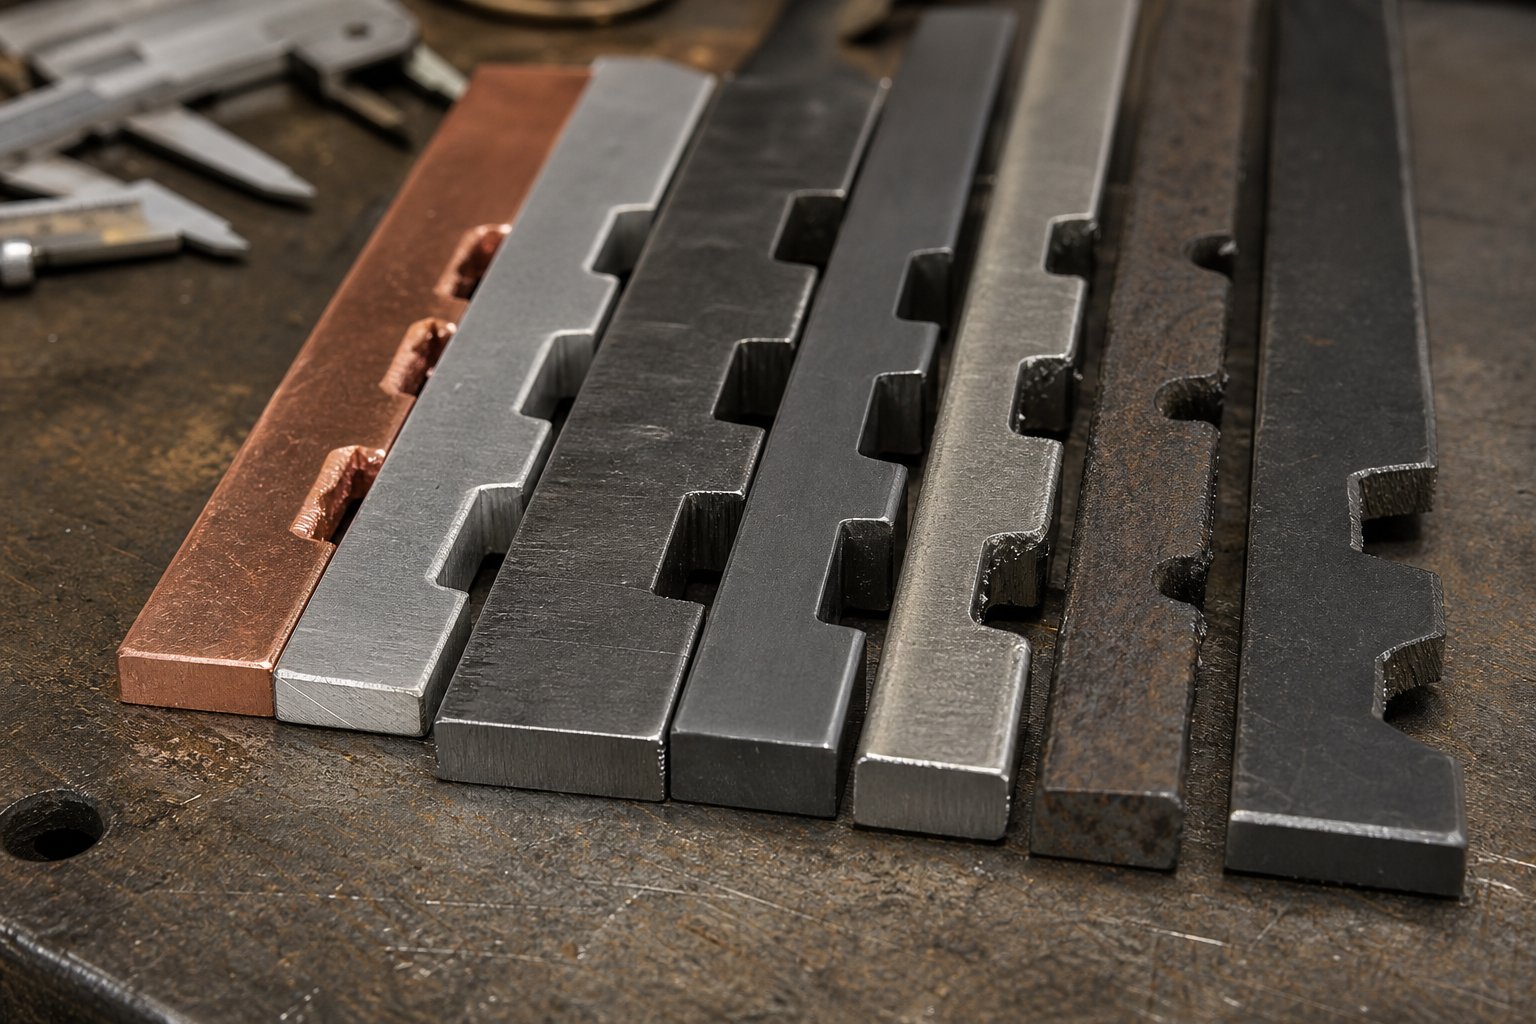
বাইপাস খাঁজ ডিজাইনে উপাদানের ধরন এবং পুরুত্বের প্রভাব
একটি বাইপাস খাঁজ যা 1.0 মিমি ঠান্ডা-রোল্ড স্টিলের জন্য পুরোপুরি কাজ করে 0.5 মিমি অ্যালুমিনিয়াম বা 1.2 মিমি ফসফর ব্রোঞ্জে সম্পূর্ণরূপে ব্যর্থ হতে পারে। একই ক্লিয়ারেন্স জ্যামিতি, একই স্টেশন ব্যবধান, একই স্ট্রিপ লেআউট ধারণা, তবুও সম্পূর্ণ ভিন্ন উৎপাদন ফলাফল। কেন? কারণ প্রতিটি উপাদান গঠনে ভিন্নভাবে সাড়া দেয়, টেনশনে ভিন্নভাবে ফিড করে এবং প্রেস প্রত্যাহার করার পর বিভিন্ন পরিমাণে ফিরে আসে। উপাদান বেধ জন্য বাইপাস খাঁজ সাইজিং একটি একক সূত্র নয়. এটি আপনার ডাই তৈরি করা অবস্থার অধীনে নির্দিষ্ট খাদ কীভাবে আচরণ করে তা দ্বারা আকৃতির সিদ্ধান্তের একটি সেট।
ইস্পাত এবং অ্যালুমিনিয়াম স্ট্রিপগুলির জন্য বাইপাস খাঁজের আকার
ইস্পাত এবং অ্যালুমিনিয়াম দুটি সবচেয়ে সাধারণ প্রগতিশীল ডাই উপাদান পরিবারের প্রতিনিধিত্ব করে, তবুও তারা খুব ভিন্ন বাইপাস খাঁজ পদ্ধতির দাবি করে। মূল পার্থক্যগুলি কঠোরতা, স্প্রিংব্যাক আচরণ এবং কীভাবে উপাদান কাটাতে সাড়া দেয় তাতে নেমে আসে।
0.5 মিমি থেকে 2.0 মিমি পরিসরে কম-কার্বন ইস্পাত (CRS, সাধারণত 1008 থেকে 1010 গ্রেড) অনুমানযোগ্যভাবে আচরণ করে। গঠিত বৈশিষ্ট্যগুলি অপেক্ষাকৃত শালীন স্প্রিংব্যাকের সাথে তাদের আকৃতি ধরে রাখে, সাধারণত খোলা বাঁকগুলিতে 1 থেকে 3 ডিগ্রি। বাইপাস নচ ক্লিয়ারেন্স নামমাত্র গঠিত প্রোফাইলের কাছাকাছি মাপ করা যেতে পারে কারণ আপনি যা তৈরি করেন তা মূলত স্ট্রিপ করার পরে আপনি যা পান। উপাদানের দৃঢ়তা বলতে বোঝায় যে বাহক স্ট্রিপটি তার অনমনীয়তা ধরে রাখে এমনকি এটিতে নেতিবাচক খাঁজ কাটা দিয়েও, যদি অবশিষ্ট ক্যারিয়ারের প্রস্থটি উপাদানের বেধের দুই থেকে তিন গুণের উপরে থাকে।
উচ্চতর-শক্তির ইস্পাত এই সমীকরণকে নাটকীয়ভাবে পরিবর্তন করে। হিসাবেমেটালফর্মিং ম্যাগাজিনদ্রষ্টব্য, আধুনিক উচ্চ-শক্তির ইস্পাতগুলি প্রথাগত নিম্ন-কার্বন গ্রেডের তুলনায় তাদের প্রসার্য শক্তির অনেক কাছাকাছি শক্তি দেয়৷ এর মানে ফ্র্যাকচারের আগে কম প্লাস্টিকের বিকৃতি ঘটে, যা গঠিত বৈশিষ্ট্যগুলিতে আরও আক্রমণাত্মক স্প্রিংব্যাকে অনুবাদ করে। HSLA 50 স্টিলে গঠিত একটি ফ্ল্যাঞ্জ 1008 CRS-এ একই জ্যামিতির চেয়ে আরও পিছনে ফিরে আসবে। আপনার বাইপাস খাঁজকে অবশ্যই সেই বিস্তৃত পোস্ট-বসন্ত প্রোফাইলের জন্য অ্যাকাউন্ট করতে হবে, কেবল নীচের মৃত কেন্দ্রে ডাই জ্যামিতি নয়।
অ্যালুমিনিয়াম চ্যালেঞ্জের একটি ভিন্ন সেট প্রবর্তন করে। 5052-H32 বা 6061-T6 এর মতো অ্যালুমিনিয়াম অ্যালয়গুলিতে স্প্রিংব্যাক সাধারণত তুলনামূলক বাঁক জ্যামিতিতে 5 থেকে 8 ডিগ্রি চলে, হালকা ইস্পাতের তুলনায় উল্লেখযোগ্যভাবে বেশি। এর মানে গঠিত বৈশিষ্ট্যগুলি স্ট্রিপ করার পরে নামমাত্র থেকে আরও চওড়া, লম্বা বা খাড়া কোণে শেষ হয়৷ বাইপাস খাঁজ ছাড়পত্র এই বৃহত্তর খামের জন্য অ্যাকাউন্ট আবশ্যক. উপরন্তু, অ্যালুমিনিয়ামের স্থিতিস্থাপকতার নিম্ন মডুলাস ক্যারিয়ার স্ট্রিপটিকে কম কঠোর করে তোলে। একটি নেতিবাচক বাইপাস খাঁজ যা প্রদত্ত প্রস্থে ইস্পাতে গ্রহণযোগ্য একটি অ্যালুমিনিয়াম ক্যারিয়ারকে স্থিতিশীল খাওয়ানোর জন্য খুব ফ্লপি হতে পারে, বিশেষ করে প্রতি মিনিটে 150 স্ট্রোকের উপরে গতিতে।
ব্যবহারিক অর্থ: অ্যালুমিনিয়ামের জন্য বাইপাস নচ ক্লিয়ারেন্সের জন্য সাধারণত সমান বেধের হালকা ইস্পাতে একই জ্যামিতির চেয়ে 15 থেকে 25 শতাংশ বেশি ঘরের প্রয়োজন হয়। এবং পাতলা অ্যালুমিনিয়াম স্ট্রিপগুলি (0.8 মিমি নীচে) প্রায়শই ইতিবাচক বাইপাস ডিজাইন থেকে উপকৃত হয় যা ইতিমধ্যেই নমনীয় ক্যারিয়ারকে দুর্বল করে না।
তামা এবং পিতলের মিশ্রণের জন্য খাঁজ নকশা সামঞ্জস্য করা
তামা এবং পিতল একটি তৃতীয় আচরণগত প্রোফাইল নিয়ে আসে যা অনেক ডিজাইনারদের অবমূল্যায়ন করে। এই উপকরণগুলি নরম, অত্যন্ত নমনীয় এবং চাপের ঘনত্বের বিন্দুতে বিকৃতির প্রবণ। খাঁজ জ্যামিতির উপর উপাদান স্প্রিংব্যাক প্রভাব এখানে প্রাথমিক উদ্বেগ নয়। পরিবর্তে, এটি খাঁজ প্রান্তগুলিই সমস্যা তৈরি করে।
নরম তামা (C110, অর্ধ-কঠিন বা কম) উৎপাদন গতিতে প্রগতিশীল ডাইয়ের মধ্য দিয়ে চলমান ক্যারিয়ারের প্রান্তে ফিড ফোর্স অনুভব করে। যেখানে একটি বাইপাস খাঁজ একটি তীক্ষ্ণ অভ্যন্তরীণ কোণ তৈরি করে, সেই খাওয়ানোর চাপে তামা স্থানীয়ভাবে বিকৃত হয়ে যায়। খাঁজ প্রোফাইলটি ধীরে ধীরে বন্ধ হয়ে যায়, লেআউটে ডিজাইন করা ছাড়পত্র হ্রাস করে। কয়েকশো স্ট্রোকের পরে, পর্যাপ্ত বাইপাস রুম হিসাবে যা শুরু হয়েছিল তা প্রান্তিক হস্তক্ষেপে পরিণত হয়। কয়েক হাজার স্ট্রোকের পরে, এটি একটি মিসফিড।
সমাধান দুটি সমন্বয় জড়িত. প্রথমত, কপার স্ট্রিপ বাইপাস নচ ডিজাইনে তীক্ষ্ণ ট্রানজিশনের পরিবর্তে ব্যাসার্ধক অভ্যন্তরীণ কোণ ব্যবহার করা উচিত। অভ্যন্তরীণ খাঁজ কোণে উপাদান পুরুত্বের কমপক্ষে 1.5 গুণ ব্যাসার্ধ একটি বৃহত্তর অঞ্চলে ফিড স্ট্রেস বিতরণ করে এবং স্থানীয় বিকৃতিকে প্রতিরোধ করে। দ্বিতীয়ত, তামার খাঁজগুলি সামান্য বড় আকারের ছাড়পত্র থেকে উপকৃত হয়, সাধারণত নামমাত্র গঠিত বৈশিষ্ট্যের খামের বাইরে 20 থেকে 30 শতাংশ, উত্পাদন চলাকালীন ধীরে ধীরে প্রোফাইল প্রবাহের জন্য দায়ী।
পিতল (C260 বা C270) খাঁটি তামার চেয়ে শক্ত কিন্তু এখনও ইস্পাতের তুলনায় উল্লেখযোগ্যভাবে নরম। এটি মাঝখানে বসে, তীক্ষ্ণ খাঁজ কোণগুলি সহ্য করে কিন্তু এখনও লৌহঘটিত পদার্থের চেয়ে আরও উদার ছাড়পত্রের প্রয়োজন হয়। ব্রাসও কাজ করে-অগ্রগতির সময় শক্ত হয়, মানে স্টেশনের মধ্য দিয়ে যাওয়ার সময় ক্যারিয়ার স্ট্রিপ আরও শক্ত হয়ে যায়। এটি আসলে নেতিবাচক বাইপাস খাঁজের জন্য সুবিধাজনক কারণ শক্ত বাহক উচ্চ গতিতে নরম পদার্থগুলিকে বাঁকানো এবং মোচড়ানোকে প্রতিরোধ করে।
উপাদান বেধ সব alloys জুড়ে এই প্রভাব amplifies. মোটা উপকরণগুলি লম্বা গঠনের বৈশিষ্ট্যগুলি তৈরি করে যার জন্য বিস্তৃত বাইপাস ছাড়পত্র প্রয়োজন। তারা উচ্চ ফিড ফোর্সও তৈরি করে, যা খাঁজের সীমানাকে আরও আক্রমণাত্মকভাবে চাপ দেয়। সম্পর্কটি পুরোপুরি রৈখিক নয়, তবে একটি সাধারণ নীতি ধারণ করে: উপাদানের পুরুত্ব দ্বিগুণ করার জন্য সমতুল্য বৈশিষ্ট্য জ্যামিতির জন্য বাইপাস ক্লিয়ারেন্সের 1.5 থেকে 1.8 গুণ প্রয়োজন।
নিম্নলিখিত সারণীটি সংক্ষিপ্ত করে যে কীভাবে উপাদানের ধরন এবং বেধের পরিসর বাইপাস নচ ডিজাইনের সিদ্ধান্তকে প্রভাবিত করে:
| উপাদানের ধরন | সাধারণ পুরুত্ব পরিসীমা | প্রস্তাবিত খাঁজ ক্লিয়ারেন্স পদ্ধতি | মূল নকশা বিবেচনা |
|---|---|---|---|
| কম-কার্বন স্টিল (CRS 1008-1010) | 0.4 মিমি - 3.0 মিমি | স্প্রিংব্যাক ভাতার জন্য নামমাত্র গঠিত প্রোফাইলের আকার প্লাস 5-10% | অনুমানযোগ্য বসন্তব্যাক; ক্যারিয়ার অনমনীয়তা ধরে রাখে; নেতিবাচক খাঁজগুলি বেশিরভাগ বেধ জুড়ে ভাল কাজ করে |
| উচ্চ-শক্তি ইস্পাত (HSLA, DP) | 0.6 মিমি - 2.5 মিমি | আক্রমনাত্মক স্প্রিংব্যাক মিটমাট করার জন্য গঠিত প্রোফাইলের আকার প্লাস 15-20% | সিআরএসের চেয়ে উচ্চতর স্প্রিংব্যাক; ফাটল-তীক্ষ্ণ খাঁজের কোণে প্রবণ; নচ ট্রানজিশনে চাপ-রিলিফ রেডিআই বিবেচনা করুন |
| অ্যালুমিনিয়াম (5052, 6061) | 0.3 মিমি - 2.0 মিমি | গঠিত প্রোফাইলের আকার প্লাস 15-25%; 0.8 মিমি এর নিচে পাতলা গেজের জন্য ইতিবাচক বাইপাসের পক্ষে | উচ্চ স্প্রিংব্যাক (5-8 ডিগ্রী); কম ক্যারিয়ার অনমনীয়তা; গতিতে ফালা দোলনের ঝুঁকি; বিস্তৃত ক্লিয়ারেন্স মার্জিন প্রয়োজন |
| তামা (C110, C102) | 0.2 মিমি - 1.5 মিমি | গঠিত প্রোফাইলের আকার প্লাস 20-30%; ব্যাসার্ধক খাঁজ কোণ ব্যবহার করুন (মিনিমাম 1.5x পুরুত্ব) | ফিড বল অধীনে খাঁজ প্রান্ত এ নরম উপাদান deforms; খাঁজ প্রোফাইল সময়ের সাথে বন্ধ; টেকসই রানের জন্য ওভারসাইজিং প্রয়োজন |
| ব্রাস (C260, C270) | 0.3 মিমি - 2.0 মিমি | গঠিত প্রোফাইলের আকার প্লাস 10-15%; ব্যাসার্ধক কোণগুলি সুপারিশ করা হয় তবে তামার তুলনায় কম সমালোচনামূলক | কাজ-প্রগতির সময় শক্ত হয়; মাঝারি স্প্রিংব্যাক; স্টেশনের মাধ্যমে ক্যারিয়ার শক্ত হয়ে যায়; নেতিবাচক খাঁজগুলি তামার চেয়ে ভাল সহ্য করে |
সমস্ত উপকরণ জুড়ে লক্ষ্য করার মতো একটি প্যাটার্ন: বেধ 1.5 মিমি-এর বেশি বাড়লে, নেতিবাচক বাইপাস খাঁজগুলি খাদ স্নিগ্ধতা নির্বিশেষে ক্রমবর্ধমানভাবে কার্যকর হয়ে ওঠে। পুরু ক্যারিয়ার এমনকি উপাদান অপসারণ সঙ্গে কাঠামোগত অখণ্ডতা বজায় রাখে. 0.5 মিমি এর নীচে, ইতিবাচক বাইপাস ডিজাইনগুলি উত্পাদন হারে নির্ভরযোগ্যভাবে খাওয়ানোর পাতলা ক্যারিয়ারের ক্ষমতা সংরক্ষণ করে তাদের অতিরিক্ত ডাই জটিলতা অর্জন করে।
এই উপাদানগুলি{0}}চালিত সিদ্ধান্তগুলি বিচ্ছিন্নভাবে বিদ্যমান নেই৷ প্রতিটি বাইপাস খাঁজ সামগ্রিক স্ট্রিপ লেআউটের সাথে ইন্টারঅ্যাক্ট করে, যা ক্যারিয়ারের প্রস্থের প্রয়োজনীয়তা, অংশ প্রতি উপাদানের খরচ এবং উৎপাদনের সময় কীভাবে খাঁজ কাটা থেকে স্ক্র্যাপ স্লাগগুলি পরিচালনা করা হয় তা প্রভাবিত করে। একই খাঁজ যা তামার স্ট্রিপ খাওয়ানোর জন্য আদর্শ ক্লিয়ারেন্স প্রদান করে একটি স্লাগ আকৃতি তৈরি করতে পারে যা ডাই থেকে পরিষ্কারভাবে বের হতে অস্বীকার করে, সম্পূর্ণ ভিন্ন সমস্যা তৈরি করে।
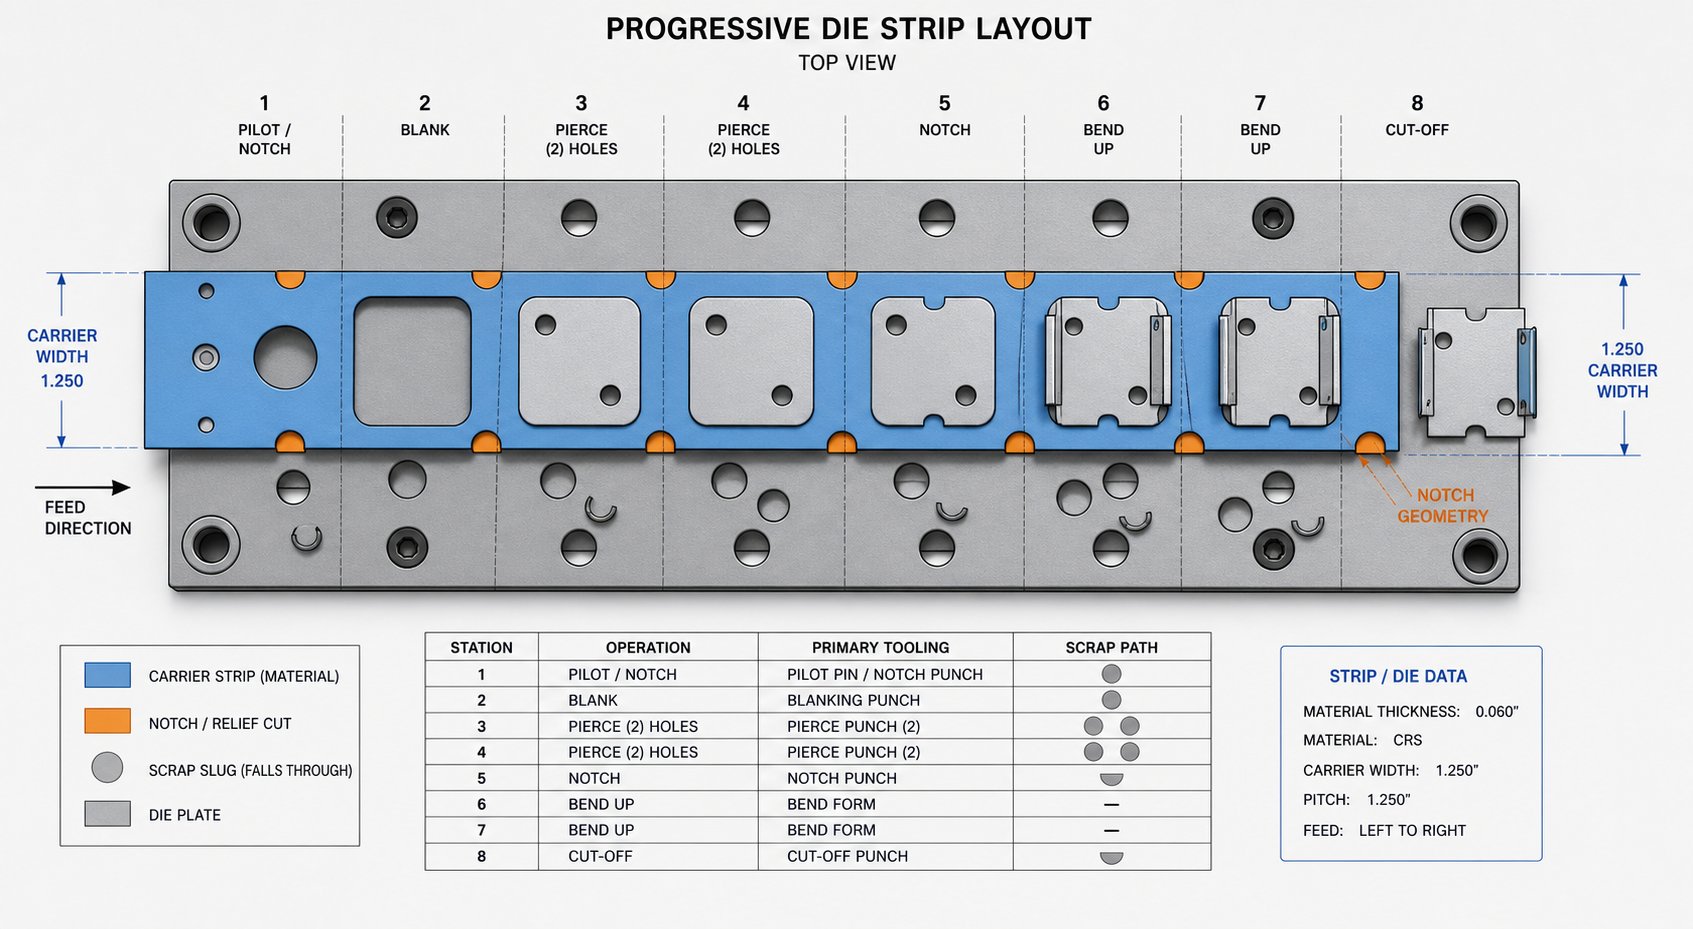
স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং স্ক্র্যাপ ম্যানেজমেন্ট কৌশল
প্রতিটি বাইপাস খাঁজ সরানো উপাদান প্রতিনিধিত্ব করে. এবং অপসারণ উপাদান প্রতিটি মিলিমিটার একটি খরচ আছে. ক্লিয়ারেন্স রিলিফের জন্য আপনি যে জ্যামিতি চয়ন করেন তা সরাসরি নির্ধারণ করে যে ক্যারিয়ার স্ট্রিপটি কতটা চওড়া হওয়া দরকার, প্রতি স্ট্রোকে আপনি কতটা স্ক্র্যাপ তৈরি করবেন এবং এই স্ক্র্যাপ স্লাগগুলি পরিষ্কারভাবে বের হয়ে যাবে বা কিছু ভেঙে না যাওয়া পর্যন্ত ডাইয়ের ভিতরে স্তূপ হবে কিনা। বাইপাস নচ স্ট্রিপ লেআউট অপ্টিমাইজেশান খাঁজ নকশা থেকে একটি পৃথক শৃঙ্খলা নয়। এটি আপনার ইতিমধ্যে তৈরি করা প্রতিটি ছাড়পত্রের সিদ্ধান্তের অর্থনৈতিক পরিণতি।
স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং ক্যারিয়ার প্রস্থের সিদ্ধান্ত
ক্যারিয়ার স্ট্রিপ প্রস্থ প্রগতিশীল ডাই স্ট্যাম্পিং-এ উপাদান খরচের বৃহত্তম চালকগুলির মধ্যে একটি। বাহক শুধুমাত্র স্টেশন থেকে স্টেশনে অংশ পরিবহনের জন্য বিদ্যমান। এটি সমাপ্ত টুকরা কিছুই অবদান. অংশটি আলাদা হয়ে গেলে, ক্যারিয়ার স্ক্র্যাপ হয়ে যায়। তাই বাইপাস নচ ক্লিয়ারেন্স মিটমাট করার জন্য অতিরিক্ত প্রস্থের প্রতিটি ভগ্নাংশ সরাসরি প্রতি অংশে উচ্চতর উপাদান খরচে অনুবাদ করে।
এখানে ট্রেডঅফ: উদার বাইপাস ক্লিয়ারেন্স স্ট্রিপকে নির্ভরযোগ্যভাবে ফিড করে। আঁটসাঁট ক্লিয়ারেন্স উপাদান সংরক্ষণ করে কিন্তু হস্তক্ষেপ, ভুল খাওয়ানো এবং উৎপাদন বন্ধ হওয়ার ঝুঁকি রাখে। অপর্যাপ্ত ক্লিয়ারেন্স থেকে একটি একক ডাই ক্র্যাশের খরচ একটি সংকীর্ণ ক্যারিয়ারে চালানো হাজার হাজার যন্ত্রাংশ থেকে উপাদান সঞ্চয়কে ছাড়িয়ে যেতে পারে। ডাই ডিজাইন বিশেষজ্ঞ আর্ট হেড্রিক যেমন উল্লেখ করেছেনফ্যাব্রিকেটর, একটি গুরুতর ডাই ক্র্যাশ একটি খাঁজ বৈশিষ্ট্য দ্বারা গ্রাস করা অতিরিক্ত উপাদানের চেয়ে 100 গুণ বেশি খরচ করতে পারে।
ব্যবহারিক প্রশ্নটি ক্যারিয়ারের প্রস্থ কমিয়ে আনা যায় কিনা তা নয়। ন্যূনতম ছাড়পত্রের উপরে কতটা মার্জিন আসলে কম ডাউনটাইমে নিজের জন্য অর্থ প্রদান করে। উচ্চ-ভলিউমের জন্য প্রতি বছর 500,000 যন্ত্রাংশের উপরে চলে, এমনকি 0.5 মিমি অপ্রয়োজনীয় ক্যারিয়ারের প্রস্থ উল্লেখযোগ্য কয়েল খরচ যোগ করে। সংক্ষিপ্ত রানের জন্য, গণিত উদার ক্লিয়ারেন্সের দিকে ঝুঁকছে কারণ সেটআপের সময় এবং ক্র্যাশের ঝুঁকি উপাদান ব্যবহারের চেয়ে আপনার খরচের কাঠামোকে বেশি প্রাধান্য দেয়।
ক্যারিয়ার স্ট্রিপ প্রস্থ এবং বাইপাস খাঁজের আকার নির্ধারণের সিদ্ধান্তগুলি একসাথে কাজ করা বিভিন্ন কারণের উপর নির্ভর করে। আপনি যখন স্ট্রিপ লেআউট পরিকল্পনা করছেন, নিম্নলিখিত বিবেচনা করুন:
- স্প্রিংব্যাক সহ সর্বাধিক গঠিত বৈশিষ্ট্যের খাম গণনা করুন, নীচের মৃত কেন্দ্রে শুধুমাত্র নামমাত্র জ্যামিতি নয়। উপাদানের প্রকারের জন্য উপযুক্ত ক্লিয়ারেন্স মার্জিন যোগ করুন (অ্যালোয়ের উপর নির্ভর করে 5-30%, পূর্বে কভার করা হয়েছে)।
- খাওয়ানোর সময় স্ট্রিপ ওয়ান্ডারের জন্য অ্যাকাউন্ট। ক্যারিয়ারকে অবশ্যই যথেষ্ট প্রশস্ত থাকতে হবে যাতে পার্শ্বীয় ড্রিফ্ট গঠিত বৈশিষ্ট্যগুলিকে টুলিংয়ে ঠেলে না দেয়, এমনকি স্বাভাবিক ফিড সহনশীলতার প্রান্তেও।
- যাচাই করুন যে বাইপাস খাঁজ এবং স্ট্রিপ প্রান্তের মধ্যে অবশিষ্ট ক্যারিয়ার বিভাগটি স্থিতিশীল অগ্রগতির জন্য যথেষ্ট শক্তি ধরে রাখে। যেকোন ক্রস-বিভাগে দুই গুণের উপাদান পুরুত্বের নিচে একটি ক্যারিয়ার দুর্বল হয়ে পড়লে অস্থিরতার ঝুঁকি থাকে।
- সংলগ্ন স্টেশনগুলিতে একাধিক বাইপাস খাঁজ ওভারল্যাপ বা স্ট্যাক কিনা তা পরীক্ষা করুন। ওভারল্যাপিং খাঁজ ছাড়পত্রগুলি একটি যৌগিক দুর্বল অঞ্চল তৈরি করতে পারে যা প্রতিটি পৃথক খাঁজ পর্যাপ্ত প্রদর্শিত হওয়া সত্ত্বেও ক্রমবর্ধমান ফিড শক্তির অধীনে ব্যর্থ হয়।
- একটি ইতিবাচক বাইপাস ডিজাইন ক্যারিয়ারকে প্রশস্ত না করে একই ছাড়পত্র অর্জন করতে পারে কিনা তা মূল্যায়ন করুন, দীর্ঘ উত্পাদন রানে উপাদান সঞ্চয়ের জন্য ট্রেডিং ডাই জটিলতা।
- আপনার সরবরাহকারীর কাছ থেকে কয়েল প্রস্থের প্রাপ্যতার ফ্যাক্টর। স্ট্যান্ডার্ড কয়েল প্রস্থ আপনার আদর্শ ক্যারিয়ারের মাত্রার সাথে সারিবদ্ধ নাও হতে পারে, যদি এটি একই স্ট্যান্ডার্ড প্রস্থ ব্যান্ডের মধ্যে পড়ে তবে অনুশীলনে একটি সামান্য প্রশস্ত বিন্যাস আর ব্যয়বহুল হবে না।
উপাদানের ব্যবহার বাইপাস খাঁজ ট্রেডঅফগুলি শেষ পর্যন্ত একটি সাধারণ নীতিতে নেমে আসে: সবচেয়ে সংকীর্ণ ক্যারিয়ার ডিজাইন করুন যা এখনও আপনার নির্দিষ্ট উপাদানে, আপনার নির্দিষ্ট তৈরি বৈশিষ্ট্য সহ আপনার লক্ষ্য উত্পাদন গতিতে নির্ভরযোগ্যভাবে ফিড করে। সংকীর্ণ যেকোনো কিছু ঝুঁকি তৈরি করে। বিস্তৃত যে কোন কিছু বর্জ্য সৃষ্টি করে। মধুর স্থানটি এই দুটি সীমানার মধ্যে ওভারল্যাপে বাস করে।
বাইপাস খাঁজ কাটা জন্য স্ক্র্যাপ স্লাগ ব্যবস্থাপনা
সোজাসুজি শোনাচ্ছে? জ্যামিতি চ্যালেঞ্জটি আরও কঠিন হয়ে যায় যখন আপনি বিবেচনা করেন যে আপনি যে উপাদানটি কেটে ফেলেছেন তার কী হবে। প্রতিটি নেতিবাচক বাইপাস খাঁজ একটি স্ক্র্যাপ স্লাগ তৈরি করে। সেই স্লাগকে অবশ্যই কোথাও যেতে হবে, এবং "কোথাও" ডাই ক্যাভিটির ভিতরে না থাকাই ভালো।
প্রগতিশীল ডাই নচগুলির জন্য স্ক্র্যাপ স্লাগ ব্যবস্থাপনা সেই বিবরণগুলির মধ্যে একটি যা স্ট্রিপ লেআউট প্রিন্টে খুব কমই দেখা যায় তবে জ্যাম করার আগে ডাইটি কয়েক ঘন্টা বা মিনিটের জন্য চলে কিনা তা নির্ধারণ করে। উইলসন ম্যানুফ্যাকচারিং মূল সমস্যাটি তুলে ধরে: ডাই ডিজাইনে তৈরি স্ক্র্যাপ ম্যানেজমেন্ট ছাড়াই বর্জ্য গহ্বরে এবং ডাই ব্লেডের মধ্যে জমা হয়। স্তরগুলি স্ট্যাক হিসাবে, চাপ তৈরি হয় যতক্ষণ না এটি ব্লেডগুলি ভেঙে দেয়। ছোট গহ্বরগুলি দ্রুত ভরাট হয়, যা কম্প্যাক্ট বাইপাস খাঁজ স্লাগগুলি বিশেষভাবে ধরে রাখার ঝুঁকিপূর্ণ করে তোলে।
বাইপাস খাঁজের আকৃতি সরাসরি প্রভাবিত করে যে এর স্লাগ পরিষ্কারভাবে বের হয় কিনা। এই সম্পর্কগুলি বিবেচনা করুন:
- আয়তক্ষেত্রাকার স্লাগসমান্তরাল পক্ষের সঙ্গে ডাই cavities মধ্যে কীলক ঝোঁক. স্লাগের সোজা প্রান্তগুলি গহ্বরের দেয়ালের সাথে ঘর্ষণ সৃষ্টি করে, শুধুমাত্র মাধ্যাকর্ষণ দ্বারা নির্গমনকে প্রতিরোধ করে। গহ্বরের দেয়াল প্রতি পাশে 0.5 থেকে 1 ডিগ্রী দ্বারা খসড়া করা সাহায্য করে, তবে যন্ত্রের জটিলতা যোগ করে।
- টেপারড বা ট্র্যাপিজয়েডাল স্লাগআরও নির্ভরযোগ্যভাবে বের করুন কারণ সরু প্রান্তটি প্রস্থান পথের দিকে নিয়ে যায়। বাইপাস খাঁজটিকে এর জ্যামিতিতে অন্তর্নির্মিত সামান্য টেপার দিয়ে ডিজাইন করা ক্লিয়ারেন্স ফাংশনকে প্রভাবিত না করে স্লাগ রিলিজকে উন্নত করে।
- খুব ছোট slugs(যেকোন মাত্রায় উপাদানের বেধ দুই গুণের নিচে) ধরে রাখার জন্য সর্বোচ্চ ঝুঁকি। মাধ্যাকর্ষণ নির্গমনের জন্য তাদের ওজনের অভাব রয়েছে এবং তারা মুখের দিকে পাঞ্চ বা ডাই উপাদানগুলির মধ্যে কীলক আটকে থাকে। যদি আপনার বাইপাস খাঁজটি এত ছোট স্লাগ তৈরি করে, তাহলে বায়ু-সহায়ক ইজেকশন বা স্প্রিং প্লাঞ্জার মেকানিজম বিবেচনা করুন।
- অনিয়মিত বা L-আকৃতির স্লাগজটিল খাঁজ প্রোফাইল দ্বারা উত্পাদিত গহ্বরের প্রান্তে ধরা, ইজেকশনের সময় গড়াগড়ি এবং পুনর্বিন্যাস করতে পারে। খাঁজ জ্যামিতিকে একটি জটিল আকারের পরিবর্তে দুটি পৃথক কাটে সরলীকরণ করা প্রায়শই একটি অতিরিক্ত স্টেশনের খরচে এই সমস্যার সমাধান করে।
স্লাগ ধরে রাখা শুধু ব্লেডের ক্ষতি করে না। রিটেনড স্লাগ যা রিটার্ন স্ট্রোকে স্ট্রিপের সাথে বাহিত হয় স্ট্রিপার এবং ওয়ার্কপিসের মধ্যে শেষ হতে পারে, যার ফলে পৃষ্ঠের ত্রুটি, মাত্রিক ত্রুটি বা সেকেন্ডারি ডাই ড্যামেজ হতে পারে। ব্যর্থতার মোড ক্যাসকেড: একটি ধরে রাখা স্লাগ একটি চিহ্নিত অংশের দিকে নিয়ে যায়, যা একটি গুণগত স্টপ বাড়ে, যা তদন্ত করার জন্য কেউ ডাই খুলতে পারে, যা পার্শ্ববর্তী গহ্বরে আটকে থাকা আরও তিনটি স্লাগ প্রকাশ করে।
বাইপাস খাঁজ কাটার জন্য ব্যবহারিক স্লাগ ইজেকশন কৌশলগুলির মধ্যে রয়েছে ডাই জুতে ক্লিয়ারেন্স হোলের মাধ্যমে মাধ্যাকর্ষণ ড্রপ, ছোট বা হালকা স্লাগগুলির জন্য ভ্যাকুয়াম-সহায়ক অপসারণ এবং স্প্রিং-লোডড পিন ব্যবহার করে ইতিবাচক যান্ত্রিক ইজেকশন সঠিক পছন্দ স্লাগের আকার, ডাই ওরিয়েন্টেশন এবং উপলব্ধ প্রেস পরিকাঠামোর উপর নির্ভর করে। খোলা বটম সহ উল্লম্ব প্রেসগুলি বেশিরভাগ স্লাগ আকারের জন্য মাধ্যাকর্ষণ নির্গমনের অনুমতি দেয়। স্লাগ জ্যামিতি নির্বিশেষে আনত বা উল্টানো ডাই ওরিয়েন্টেশনের জন্য যান্ত্রিক সহায়তা প্রয়োজন।
একটি প্রায়ই-উপেক্ষা করা বিকল্পটি সম্পূর্ণরূপে স্লাগ ব্যবস্থাপনার দিকে অগ্রসর হয়: ল্যান্স-এবং-ফর্ম বাইপাস নচ। স্ট্রিপ থেকে মুক্ত উপাদান কাটার পরিবর্তে, আপনি একটি পৃথক স্লাগ তৈরি না করেই ক্লিয়ারেন্স তৈরি করে, নীচের দিকে বা উপরের দিকে ট্যাবটি বাঁকুন। স্থানচ্যুত উপাদানটি স্ট্রিপের সাথে সংযুক্ত থাকে এবং ক্যারিয়ার স্ক্র্যাপের অংশ হিসাবে ডাই থেকে বেরিয়ে যায়। এই পদ্ধতি, ল্যান্স এবং ফ্ল্যাঞ্জ পিচ স্টপ ধারণার অনুরূপ, স্লাগ ধরে রাখার ঝুঁকি সম্পূর্ণভাবে দূর করে। ট্রেডঅফ হল যে বাঁকানো ট্যাবটি অবশ্যই ডাউনস্ট্রিম স্টেশনগুলি পরিষ্কার করতে হবে, যার মানে এটিকে মিটমাট করার জন্য আপনার ডাই-এ অতিরিক্ত ত্রাণ প্রয়োজন হতে পারে।
স্ট্রিপ লেআউট অর্থনীতি এবং স্লাগ ব্যবস্থাপনার মধ্যে সংযোগ একটি প্রতিক্রিয়া লুপ তৈরি করে। প্রশস্ত খাঁজগুলি আরও বড় স্লাগ তৈরি করে যা আরও সহজে নির্গত করে কিন্তু আরও উপাদান নষ্ট করে। সরু খাঁজ উপাদান সংরক্ষণ করে কিন্তু ছোট স্লাগ তৈরি করে যা ইজেকশন প্রতিরোধ করে। সর্বোত্তম বাইপাস খাঁজ জ্যামিতি একই সাথে ক্লিয়ারেন্স ফাংশন, ক্যারিয়ার শক্তি, উপাদান খরচ, এবং স্ক্র্যাপ আচরণের ভারসাম্য বজায় রাখে। চারটিই সঠিকভাবে পাওয়া একটি স্ট্রিপ লেআউটকে আলাদা করে যা ধ্রুবক রক্ষণাবেক্ষণ কল তৈরি করে এমন একটি থেকে নির্ভরযোগ্যভাবে চলে।
এই লেআউট-স্তরের সিদ্ধান্তগুলি ভিত্তি তৈরি করে, কিন্তু তাদের বাস্তবায়নের জন্য এখনও একটি কাঠামোবদ্ধ কাঠামোর প্রয়োজন। বিকল্প স্ট্রিপ নিয়ন্ত্রণ পদ্ধতির বিপরীতে আপনার কখন বাইপাস নচ ব্যবহার করা উচিত? এবং যখন প্রেস চলতে শুরু করে এবং সমস্যাগুলি দেখা দেয়, তখন আপনি কীভাবে লক্ষণগুলিকে তাদের মূল কারণগুলিতে চিহ্নিত করবেন?
ব্যবহারিক ডিজাইন ডিসিশন ফ্রেমওয়ার্ক এবং ট্রাবলশুটিং
স্ট্রিপ লেআউট সিদ্ধান্ত, উপাদান বিবেচনা, এবং উপাদান মিথস্ক্রিয়া সব একটি কেন্দ্রীয় প্রশ্নের মধ্যে ফিড: এই নির্দিষ্ট ডাই আসলে বাইপাস খাঁজ প্রয়োজন, নাকি একটি সহজ স্ট্রিপ নিয়ন্ত্রণ পদ্ধতি কাজ করবে? এবং একবার আপনি জ্যামিতি বাইপাস করার জন্য প্রতিশ্রুতিবদ্ধ হলে, আপনি কীভাবে অনিবার্য উত্পাদন সমস্যাগুলি নির্ণয় করবেন যা ট্রাইআউট এবং টেকসই রানের সময় দেখা যায়? একটি বাইপাস নচ ডিজাইন ডিসিশন ফ্রেমওয়ার্ক এই খোলা-প্রশ্নগুলিকে একটি কাঠামোগত অনুক্রমে পরিণত করে যা যেকোনো ডাই ডিজাইনার উৎপাদন সমস্যা সমাধানের মাধ্যমে ধারণা থেকে অনুসরণ করতে পারে।
বাইপাস খাঁজ বাস্তবায়নের জন্য সিদ্ধান্ত কাঠামো
প্রতিটি প্রগতিশীল মৃত্যুর বাইপাস খাঁজের প্রয়োজন হয় না। সরল ফ্ল্যাট ব্ল্যাঙ্কিং কোন গঠন বৈশিষ্ট্য ছাড়া তাদের প্রয়োজন হয় না. ট্যাব ক্যারিয়ার এবং ক্রমাগত বাহক কখনও কখনও উত্সর্গীকৃত ত্রাণ কাট ছাড়াই হালকা হস্তক্ষেপ পরিস্থিতি পরিচালনা করতে পারে। বাইপাস নচ বনাম ট্যাব ক্যারিয়ার কখন ব্যবহার করবেন তার সিদ্ধান্ত গভীরতা, বৈশিষ্ট্যের অভিযোজন এবং স্ট্রিপ সিস্টেমটি কতটা উল্লম্ব উত্তোলন সরবরাহ করতে পারে তার উপর নির্ভর করে।
ট্যাব বাহক উপাদানের সরু সেতু ব্যবহার করে অংশটিকে স্ট্রিপের সাথে সংযুক্ত করে। এগুলি ভাল কাজ করে যখন গঠিত বৈশিষ্ট্যগুলি যথেষ্ট অগভীর হয় যে লিফটাররা ফিডের সময় নীচের ডাই উপাদানগুলির উপরে স্ট্রিপ বাড়াতে পারে। ক্রমাগত বাহক স্ট্রিপের সম্পূর্ণ প্রান্তটি অক্ষত রাখে এবং ক্লিয়ারেন্সের জন্য সম্পূর্ণরূপে উল্লম্ব লিফটের উপর নির্ভর করে। উভয় পদ্ধতিই ক্যারিয়ারের দুর্বলতা এবং স্লাগ ব্যবস্থাপনার জটিলতা এড়ায় যা বাইপাস নচের সাথে আসে।
যাইহোক, যখন গঠিত বৈশিষ্ট্যগুলি লিফটারগুলি উল্লম্বভাবে পরিষ্কার করতে পারে তার বাইরে প্রসারিত হয়, বা যখন গঠিত জ্যামিতি এবং সংলগ্ন টুলিংয়ের মধ্যে পার্শ্বীয় হস্তক্ষেপ বিদ্যমান থাকে, তখন বাইপাস নচগুলি প্রয়োজনীয় হয়ে যায়। এখানে একটি ধাপ-দ্বারা-পদক্ষেপের সিদ্ধান্তের চেকলিস্ট রয়েছে যা নির্ধারণ করতে আপনার মৃত্যুতে সেগুলি প্রয়োজন কি না এবং কীভাবে সেগুলি বাস্তবায়ন করা যায়:
- স্ট্রিপ লেআউটের প্রতিটি গঠিত বৈশিষ্ট্য ম্যাপ করুন যা স্ট্রিপ প্লেনের উপরে বা নীচে প্রসারিত। স্প্রিংব্যাক ভাতা সহ প্রতিটি বৈশিষ্ট্যের সর্বোচ্চ উচ্চতা, প্রস্থ এবং কৌণিক প্রোফাইল রেকর্ড করুন।
- প্রতিটি স্টেশনে উপলব্ধ লিফটার ভ্রমণ গণনা করুন। যদি লিফটারের উচ্চতা একাই ফিডের সময় ডাউনস্ট্রিম টুলিং পাস করার জন্য সমস্ত গঠিত বৈশিষ্ট্যগুলির জন্য ছাড়পত্র প্রদান করে, বাইপাস খাঁজের প্রয়োজন নাও হতে পারে।
- প্রতিটি ডাউনস্ট্রিম স্টেশনে গঠিত বৈশিষ্ট্য এবং সংলগ্ন ডাই উপাদানগুলির মধ্যে পার্শ্বীয় ক্লিয়ারেন্স পরীক্ষা করুন (গঠন সন্নিবেশ, ট্রিম পাঞ্চ, ক্যাম স্লাইড)। যদি কোনো ফিচার প্রোফাইল স্ট্রিপ অগ্রগতির সময় প্রতিবেশী উপাদানের 1.5 গুণ উপাদানের পুরুত্বের মধ্যে থাকে, তাহলে বাইপাস ত্রাণ প্রয়োজন।
- উপাদানের ধরন, ক্যারিয়ার শক্তির প্রয়োজনীয়তা এবং ডাই জটিলতা সহনশীলতার উপর ভিত্তি করে ইতিবাচক বা নেতিবাচক বাইপাস জ্যামিতি উপযুক্ত কিনা তা নির্ধারণ করুন (আপনার উপাদান এবং বেধ বিশ্লেষণ থেকে নির্বাচনের মানদণ্ড উল্লেখ করুন)।
- গঠিত বৈশিষ্ট্য খামের প্রতিটি খাঁজের আকার এবং আপনার খাদের জন্য উপযুক্ত ক্লিয়ারেন্স মার্জিন (5-30% স্প্রিংব্যাক এবং উপাদানের কোমলতার উপর নির্ভর করে)।
- যাচাই করুন যে বাইপাস নচ প্লেসমেন্ট পাইলট গর্ত থেকে ন্যূনতম দূরত্ব বজায় রাখে (1.5 থেকে 2 গুণ উপাদানের পুরুত্ব) এবং স্ট্রিপার প্লেটের নীচে অসমর্থিত স্প্যান তৈরি করে না।
- প্রতিটি স্টেশনে প্রাপ্ত ক্যারিয়ার ক্রস-বিভাগের মূল্যায়ন করুন। খাওয়ানোর স্থিতিশীলতা বজায় রাখার জন্য সংকীর্ণ বিন্দুতে অবশিষ্ট উপাদানটি উপাদানের পুরুত্বের দুইগুণ অতিক্রম করেছে তা নিশ্চিত করুন।
- প্রতিটি নেতিবাচক খাঁজ থেকে স্ক্র্যাপ স্লাগ জ্যামিতি মূল্যায়ন করুন। নিশ্চিত করুন যে স্লাগ আকৃতি ডাই জুতার মাধ্যমে নির্ভরযোগ্য নির্গমনের অনুমতি দেয় বা যান্ত্রিক/শূন্য-সহায়ক ইজেকশন অন্তর্ভুক্ত করা হয়েছে।
- ওভারল্যাপিং বা স্ট্যাকড নচ ক্লিয়ারেন্সের জন্য সম্পূর্ণ স্ট্রিপ লেআউট পর্যালোচনা করুন যা ক্যারিয়ারে যৌগিক দুর্বল অঞ্চল তৈরি করতে পারে।
- একটি মানসিক অগ্রগতি সিমুলেশন চালান: প্রতিটি স্টেশনের মধ্য দিয়ে স্ট্রিপটি ট্রেস করুন, এটি পরীক্ষা করে দেখুন যে প্রতিটি পূর্বে গঠিত বৈশিষ্ট্যটি প্রতিটি ডাউনস্ট্রিম স্টেশনে ক্লিয়ারেন্স রয়েছে যা এটির মধ্য দিয়ে যায়, শুধুমাত্র স্টেশনটি গঠনের পরপরই নয়।
এই সিকোয়েন্সটি সবচেয়ে প্রগতিশীল ডাই স্ট্রিপ অগ্রগতির সমস্যাগুলিকে ধরে রাখে ডাইটি প্রেসে পৌঁছানোর আগে। ধাপ 10 এড়িয়ে যাওয়া একক সবচেয়ে সাধারণ তদারকি। স্টেশন 3-এ গঠিত একটি বৈশিষ্ট্যের জন্য শুধুমাত্র স্টেশন 4-এ ছাড়পত্রের প্রয়োজন হয় না। এটি স্টেশন 5, 6, 7, এবং প্রতিটি পরবর্তী স্টেশনে ক্লিয়ারেন্স প্রয়োজন যতক্ষণ না অংশটি ক্যারিয়ার থেকে আলাদা হয়। ডিজাইনাররা যারা শুধুমাত্র পরবর্তী স্টেশন ডাউনস্ট্রিম চেক করে, ট্রাইআউটের সময় স্টেশন 8-এ হস্তক্ষেপ আবিষ্কার করে, ব্যয়বহুল পুনরায় কাজের প্রয়োজন হয়।
জটিল প্রগতিশীল মৃত্যুর জন্য যার মধ্যে গভীর ড্র, একাধিক গঠনের পর্যায়, বা চ্যালেঞ্জিং উপকরণ জড়িত, টুলিং অংশীদারদের সাথে কাজ করাকাস্টম স্ট্যাম্পিং ডাই সমাধানটুল স্টিলের প্রতিশ্রুতি দেওয়ার আগে এই সিদ্ধান্তগুলিকে যাচাই করতে সাহায্য করতে পারে। ডিজাইন-ভারী প্রগতিশীল ডাই প্রজেক্টগুলি স্ট্রিপ লেআউট পর্যায়ে সহযোগিতামূলক পর্যালোচনা থেকে উপকৃত হয়, যখন সপ্তাহের পরিবর্তে খরচের সময় পরিবর্তন হয়।
উত্পাদনে সাধারণ বাইপাস খাঁজ সমস্যার সমাধান করা
এমনকি ভালভাবে ডিজাইন করা-বাইপাস জ্যামিতি উৎপাদন সমস্যার সম্মুখীন হয়। টুলিং পরেন. ফিড শর্ত প্রবাহ. উপাদান বৈশিষ্ট্য কুণ্ডলী কুণ্ডলী পরিবর্তিত হয়. স্ট্রিপ মিসফিড বাইপাস নচ সমস্যাগুলি সমাধান করা শুরু হয় উপসর্গের প্যাটার্নটি চিনতে এবং এটিকে নির্দিষ্ট খাঁজ-সম্পর্কিত মূল কারণের দিকে ফেরানোর মাধ্যমে।
The Fabricator-এ আর্ট হেড্রিকের বিশ্লেষণ সবচেয়ে সাধারণ প্রগতিশীল ডাই সমস্যাগুলির মধ্যে একটি হিসাবে দুর্বল স্ট্রিপ ফিডিংকে চিহ্নিত করে, প্রায়শই বাইপাস নচ ডিজাইনের সাথে সরাসরি ইন্টারঅ্যাক্ট করে এমন সমস্যার কারণে সৃষ্ট হয়: ডাই অ্যালাইনমেন্ট ত্রুটি, ভুল ফিডের উচ্চতা, কয়েল ক্যাম্বার এবং ভুল পাইলট রিলিজ সময়। এই কারণগুলির প্রত্যেকটিই যেকোন প্রান্তিক বাইপাস ক্লিয়ারেন্স পরিস্থিতিকে একটি সম্পূর্ণ ভুল ফিডে পরিণত করে।
স্লাগ টানা একটি বিশেষভাবে প্রতারণামূলক ব্যর্থতার মোড উপস্থাপন করে। স্লাগ টানা বাইপাস নচ রুট পাঞ্চ ফেস এবং কাটা স্লাগের মধ্যে ভ্যাকুয়াম আনুগত্যের ট্রেস সৃষ্টি করে। হিসাবেমেটালফর্মিং ম্যাগাজিনব্যাখ্যা করে, যখন বাতাস দুটি সমান্তরাল পৃষ্ঠের (পাঞ্চ ফেস এবং স্লাগ) মধ্যে দ্রুত প্রবাহিত হয়, তখন এটি একটি নিম্ন-চাপ জোন তৈরি করে যা প্রত্যাহার করার সময় পাঞ্চের বিরুদ্ধে স্লাগকে ধরে রাখে। এটি একই অ্যারোডাইনামিক নীতি যা একটি কার্ভবল বক্ররেখা তৈরি করে। বাইপাস নচ স্লাগগুলির জন্য, সমস্যাটি বিশেষত তীব্র কারণ এই স্লাগগুলি প্রায়শই ছোট, হালকা এবং পাঞ্চ মুখের বিরুদ্ধে সিল করার জন্য পুরোপুরি আকৃতির হয়।
যখন একটি টানা স্লাগ পাঞ্চের সাহায্যে উপরের দিকে ভ্রমণ করে এবং তারপরে স্ট্রিপ বা ডাই সারফেসে ফিরে আসে, তখন এটি পরবর্তী ফিড স্ট্রোককে জ্যাম করে, ওয়ার্কপিসে পৃষ্ঠের ত্রুটি তৈরি করে বা ডাই উপাদানগুলির মধ্যে ওয়েজ তৈরি করে। সংশোধনমূলক ক্রিয়া স্লাগের আকারের উপর নির্ভর করে: বড় স্লাগগুলি পাঞ্চ মুখের (খাঁজ বা ডিম্পল) উপর ভ্যাকুয়াম-ভাঙা বৈশিষ্ট্যের প্রতি সাড়া দেয়, যখন ছোট স্লাগগুলির জন্য প্রায়শই যান্ত্রিক ইজেক্টর পিন বা সময়মতো বায়ু বিস্ফোরণের প্রয়োজন হয়।
নিম্নলিখিত সমস্যা সমাধান ম্যাট্রিক্স তাদের সম্ভাব্য মূল কারণ এবং সংশোধনমূলক ক্রিয়াগুলির জন্য সবচেয়ে সাধারণ বাইপাস খাঁজ উত্পাদন লক্ষণগুলিকে মানচিত্র করে:
| উপসর্গ | সম্ভবত মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| একটি স্টেশনে মাঝে মাঝে স্ট্রিপ মিসফিড করে | বাইপাস খাঁজ ছাড়পত্র সেই স্টেশনে গঠিত বৈশিষ্ট্যের জন্য প্রান্তিক; উপাদান স্প্রিংব্যাক নকশা ভাতা অতিক্রম | 10-15% দ্বারা খাঁজ ছাড়পত্র প্রশস্ত করুন; প্রকৃত অংশ পরিমাপের সাথে স্প্রিংব্যাক যাচাই করুন, নামমাত্র জ্যামিতি নয় |
| ফিড ফিড সময় buckles বা twists | বাইপাস খাঁজ অপসারণ দ্বারা ক্যারিয়ার অত্যধিক দুর্বল; ওভারল্যাপিং খাঁজ জোন যৌগিক দুর্বল বিভাগ তৈরি করে | দুর্বল ক্রস-বিভাগে ক্যারিয়ারের প্রস্থ বাড়ান; গুরুত্বপূর্ণ স্টেশনগুলিতে ইতিবাচক বাইপাসে স্যুইচ করার কথা বিবেচনা করুন; মধ্যবর্তী উত্তোলক সমর্থন যোগ করুন |
| পাইলট ছিদ্র উৎপাদনের উপর ধীরে ধীরে প্রসারিত হয় | পাইলট গর্তের খুব কাছাকাছি বাইপাস খাঁজ; খাঁজ প্রান্ত এবং পাইলট গর্ত ঘের মধ্যে অপর্যাপ্ত সমর্থনকারী উপাদান | ন্যূনতম 2x উপাদান পুরুত্ব বিচ্ছেদ দূরত্ব বাড়াতে খাঁজ বা পাইলট স্থানান্তর করুন; বৈশিষ্ট্যগুলির মধ্যে ওয়েবকে শক্তিশালী করুন |
| ডাউনস্ট্রিম স্টেশনগুলিতে আংশিক মাত্রা সহনশীলতার বাইরে চলে যায় | ফিডের সময় বাইপাস খাঁজ প্রান্তে ফালা ঝুলে থাকার কারণে স্ট্রিপের ভুল নিবন্ধন; খাঁজ প্রান্ত burr ডাই উপাদান উপর ধরা | Deburr বা ব্যাসার্ধ খাঁজ প্রান্ত; অগ্রগতির সময় খাঁজের সীমানা পরিষ্কার করার জন্য স্ট্রিপের জন্য চেক লিফটার উচ্চতা পর্যাপ্ত |
| ডাই গহ্বরে স্লাগগুলি ধরে রাখা হয়; পর্যায়ক্রমিক জ্যামিং | বাইপাস খাঁজ জ্যামিতি ছোট বা আয়তক্ষেত্রাকার স্লাগ তৈরি করে যা মাধ্যাকর্ষণ নির্গমনকে প্রতিরোধ করে; ডাই ক্যাভিটি দেয়ালে খসড়া কোণ নেই | স্লাগ মুক্তির জন্য ট্যাপার দিয়ে খাঁজ প্রোফাইল পুনরায় ডিজাইন করুন; গহ্বরের দেয়ালে 0.5-1 ডিগ্রি খসড়া যোগ করুন; স্প্রিং প্লাঞ্জার বা এয়ার অ্যাসিস্টেড ইজেকশন ইনস্টল করুন |
| স্লাগ প্রত্যাহার করার সময় ঘুষি দিয়ে পিছনে টানা হয় | পাঞ্চ ফেস এবং স্লাগের মধ্যে ভ্যাকুয়াম আনুগত্য; বাইপাস খাঁজ স্লাগ সমতল এবং পাঞ্চ পৃষ্ঠের বিরুদ্ধে সীলমোহরযুক্ত | মুখে ঘুষি দিতে ভ্যাকুয়াম-ভাঙা খাঁজ বা ডিম্পল যোগ করুন; যান্ত্রিক ইজেক্টর পিন ইনস্টল করুন; নীচের মৃত কেন্দ্রে সময়মত বায়ু বিস্ফোরণ প্রয়োগ করুন |
| গঠনের পর রিটার্ন স্ট্রোকের সময় স্ট্রিপ ঝুলে যায় | স্ট্রিপার প্লেট স্ট্রিপকে অসমর্থিত বাইপাস খাঁজ খোলার মধ্যে ডিফ্লেক্ট করে; ঊর্ধ্বগামী ভ্রমণের সময় খাঁজ প্রান্তে স্ট্রিপ ধরা পড়ে | স্ট্রিপারের নীচে ব্যাকআপ সমর্থন যোগ করুন যেখানে খাঁজ অসমর্থিত স্প্যান তৈরি করে; স্ট্রিপার চাপ বিতরণ যাচাই; চেম্ফার খাঁজ এন্ট্রি প্রান্ত |
| বাইপাস খাঁজ প্রান্তগুলি উৎপাদনের উপর বিকৃত হয় (তামা/নরম মিশ্রণ) | ফিড বাহিনী তীক্ষ্ণ অভ্যন্তরীণ খাঁজ কোণে মনোনিবেশ করে; নরম উপাদান বারবার চাপ অধীনে ফলন | ব্যাসার্ধ সমস্ত অভ্যন্তরীণ খাঁজ কোণে সর্বনিম্ন 1.5x উপাদান বেধ; প্রোফাইল বন্ধের জন্য অ্যাকাউন্টে 20-30% দ্বারা বড় আকারের খাঁজ ছাড়পত্র |
এই ব্যর্থতার মোডগুলি জুড়ে একটি প্যাটার্ন আবির্ভূত হয়: বেশিরভাগ বাইপাস খাঁজ উত্পাদন সমস্যাগুলি মূল নকশায় অপর্যাপ্ত মার্জিনের জন্য ফিরে আসে। তাত্ত্বিক ন্যূনতম ক্লিয়ারেন্স থেকে একটি খাঁজ ধীর গতির- ট্রাইআউটের সময় কাজ করে কিন্তু উৎপাদন হারে ব্যর্থ হয়। ফিডের গতিশীলতা, উপাদানের ভিন্নতা এবং টুল পরিধান সবই ক্লিয়ারেন্স বাজেটকে গ্রাস করে। নকশা পর্যায়ে 10 থেকে 20 শতাংশ অতিরিক্ত ক্লিয়ারেন্স তৈরি করা সমস্যা সমাধানের চক্রের বিরুদ্ধে সস্তা বীমা যা অনুসরণ করে যখন মার্জিন খুব শক্ত হয়।
অন্য পুনরাবৃত্ত থিম মিথস্ক্রিয়া প্রভাব. একটি বাইপাস খাঁজ সমস্যা খুব কমই বিচ্ছিন্নভাবে বিদ্যমান। একটি সামান্য পরিহিত লিফটার এবং একটি কুণ্ডলীর সাথে মিলিত একটি প্রান্তিক খাঁজ যা নামমাত্রের চেয়ে 0.02 মিমি পুরু সঞ্চালিত হয় একটি তিনটি- ফ্যাক্টর ব্যর্থতা তৈরি করে যা কোনো একক সমন্বয় সমাধান করে না। কার্যকর সমস্যা সমাধানের জন্য একটি সময়ে একটি পরিবর্তনশীলকে অনুসরণ করার পরিবর্তে খাঁজ, সংলগ্ন উপাদান এবং আগত উপাদানগুলি একই সাথে পরীক্ষা করা প্রয়োজন।
এই ফ্রেমওয়ার্ক এবং ডায়াগনস্টিক সরঞ্জামগুলি প্রগতিশীল টুলিংয়ের সম্পূর্ণ জীবনচক্রের মাধ্যমে কাজ করা ডাই ডিজাইনার এবং প্রোডাকশন ইঞ্জিনিয়ারদের পরিবেশন করে। তবে তারা একটি বৃহত্তর নীতিকেও আন্ডারস্কোর করে: বাইপাস নচ সিদ্ধান্তগুলি সামগ্রিক ডাই পারফরম্যান্স থেকে অবিচ্ছেদ্য। পাইলট প্লেসমেন্ট থেকে উপাদান নির্বাচন থেকে স্ট্রিপ ইকোনমিক্স পর্যন্ত আপনার করা অন্য প্রতিটি ডিজাইনের পছন্দের সাথে তারা সংযোগ করে।
আপনার ডাই ডিজাইন প্রকল্পগুলিতে বাইপাস খাঁজ নীতিগুলি প্রয়োগ করা
বাইপাস খাঁজগুলি স্ট্রিপ লেআউটে একটি ছোট পদচিহ্ন দখল করে, তবুও তাদের প্রভাব ডাইয়ের প্রতিটি কোণে পৌঁছায়। একটি একক খাঁজ পাইলট নিবন্ধন নির্ভুলতা, ক্যারিয়ার ফিডিং স্থিতিশীলতা, লিফটার ক্লিয়ারেন্স কৌশল, উপাদান অর্থনীতি এবং স্ক্র্যাপ ইজেকশন নির্ভরযোগ্যতার সাথে সংযোগ করে। এই ত্রাণ বৈশিষ্ট্যগুলিকে বিচ্ছিন্ন জ্যামিতি সিদ্ধান্ত হিসাবে বিবেচনা করা বেশিরভাগ সরঞ্জাম নির্মাতাদের ভুল। যে ডিজাইনাররা এটি সঠিকভাবে পেয়েছেন তারা বোঝেন যে অংশের মানের উপর বাইপাস খাঁজের প্রভাব ক্রমবর্ধমান, প্রতিটি খাঁজ সম্পূর্ণ অগ্রগতি ক্রম জুড়ে প্রতিটি উপাদানের সাথে কীভাবে যোগাযোগ করে তা থেকে উদ্ভূত।
ডাই পারফরম্যান্সে বাইপাস নচ ডিজাইন সংযুক্ত করা হচ্ছে
এখানে কভার করা সমস্ত কিছুর মধ্য দিয়ে-রেখা হল ইন্টিগ্রেশন৷ প্রগতিশীল ডাই ডিজাইন বাইপাস নচ ইন্টিগ্রেশন মানে আপনার ক্লিয়ারেন্স জ্যামিতি, ক্যারিয়ারের প্রস্থ, খাঁজের ধরন নির্বাচন, এবং স্লাগ ব্যবস্থাপনা সবই স্টেশন-দ্বারা-স্টেশন প্যাচের সংগ্রহের পরিবর্তে একটি একক সুসঙ্গত কৌশল প্রতিফলিত করে। যখন এই উপাদানগুলি সারিবদ্ধ হয়, স্ট্রিপটি মসৃণভাবে ফিড করে, অংশগুলি সহনশীলতা ধরে রাখে এবং ডাইটি হস্তক্ষেপ ছাড়াই চলে। যখন তারা বিরোধিতা করে, তখন আপনি উপসর্গগুলির সমস্যা সমাধান করেন যা স্থানান্তরিত হতে থাকে কারণ মূল কারণটি একটি ডিজাইনের সিদ্ধান্তে বাস করে যা তিনটি স্টেশন আপস্ট্রিম করে।
বাইপাস নচ ডিজাইনের সর্বোত্তম অনুশীলনের সারাংশ: গঠিত বৈশিষ্ট্য খামের আকারের ছাড়পত্র প্লাস উপাদান-নির্দিষ্ট স্প্রিংব্যাক মার্জিন, পাইলট গর্ত থেকে ন্যূনতম পৃথকীকরণ বজায় রাখা, প্রতিটি ক্রসে উপাদান পুরুত্বের দুই গুণের উপরে ক্যারিয়ার শক্তি সংরক্ষণ করা এক
এই নীতিগুলি আয়ত্ত করা একটি ডাই যা ট্রাইআউটে বেঁচে থাকে এবং যেটি হস্তক্ষেপ ছাড়াই লক্ষ লক্ষ চক্র চালায় তার মধ্যে পার্থক্য চিহ্নিত করে৷ উন্নত স্ট্যাম্পিং ডাই ইঞ্জিনিয়ারিং নীতিগুলি শুধুমাত্র বহিরাগত টুলিং বা ব্যয়বহুল সিমুলেশন সফ্টওয়্যারগুলিতে বাস করে না। তারা বাইপাস খাঁজ জ্যামিতির মতো বিবরণে বাস করে যা বেশিরভাগ ডিজাইনারদের চিন্তাভাবনা হিসাবে বিবেচনা করে।
উন্নত স্ট্যাম্পিং ডাই ইঞ্জিনিয়ারিং জন্য সম্পদ
জটিল প্রগতিশীল ডাই প্রজেক্টের মাধ্যমে কাজ করা টুলিং ইঞ্জিনিয়ারদের জন্য যেখানে বাইপাস নচগুলি গঠনের গভীরতা, উপাদান প্রবাহ এবং মাল্টি-স্টেশন কম্পোনেন্ট ইন্টিগ্রেশনের সাথে ছেদ করে, অভিজ্ঞ টুলিং অংশীদারদের অ্যাক্সেস থাকা উন্নয়ন চক্রকে ছোট করে।YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধাননকশার জন্য প্রকৌশল সহায়তা প্রদান করুন যখন আপনার স্ট্রিপ লেআউটটি এই নিবন্ধটি জুড়ে কভার করা বহু-ভেরিয়েবল সিদ্ধান্তের সাথে জড়িত থাকে, তখন একটি সক্ষম টুলিং টিমের সাথে সহযোগিতামূলক পর্যালোচনা সমস্যাগুলি ধরতে পারে যা একক ডিজাইনের কাজ প্রায়শই মিস করে।
স্ট্যাম্পিং ডাই ডিজাইন বাইপাস নচের উদ্দেশ্য তার নিজের স্বার্থে জটিলতা নয়। এটি নিয়ন্ত্রিত ক্লিয়ারেন্স যা ডাই-এর অন্য সবকিছুকে উদ্দেশ্য অনুযায়ী কাজ করতে দেয়। খাঁজগুলি ডান পান, এবং বাকি ডাই অনুসরণ করে।
স্ট্যাম্পিং ডাই ডিজাইনে বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাসিত প্রশ্নাবলী
1. প্রগতিশীল স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য কী?
বাইপাস খাঁজগুলি ক্যারিয়ার স্ট্রিপে কাটা ত্রাণ জ্যামিতি হিসাবে কাজ করে যা স্ট্রিপ অগ্রগতির সময় ফ্ল্যাঞ্জ, ড্র বা এমবসমেন্টের মতো পূর্বে গঠিত বৈশিষ্ট্যগুলিকে ডাউনস্ট্রিম টুলিংয়ের সাথে সংঘর্ষে বাধা দেয়। তারা নিশ্চিত করে যে স্ট্রিপটি জ্যামিং, বিকৃতি বা ক্ষতি ছাড়াই অবাধে স্টেশন থেকে স্টেশনে চলে যায়। সঠিক বাইপাস ত্রাণ ছাড়া, উঁচু বা নিচু বৈশিষ্ট্যগুলি স্ট্রিপটি অগ্রসর হওয়ার সাথে সাথে ঘুষি, সন্নিবেশ এবং লিফটারগুলিতে হস্তক্ষেপ করে, যার ফলে ভুল ফিড, স্ক্র্যাচ পার্টস বা বিপর্যয়কর ডাই ক্র্যাশ হতে পারে যা খাঁজ বাদ দিয়ে সংরক্ষণ করা উপাদানের চেয়ে 100 গুণ বেশি খরচ করতে পারে।
2. বাইপাস খাঁজ এবং পিচ খাঁজের মধ্যে পার্থক্য কী?
একটি পিচ খাঁজ (যাকে একটি ফরাসি খাঁজও বলা হয়) প্রাথমিকভাবে একটি যান্ত্রিক স্টপ প্রদান করে স্ট্রিপ ফিডের দূরত্ব এবং নিবন্ধন নিয়ন্ত্রণ করে যা অতিরিক্ত খাওয়ানো প্রতিরোধ করে। একটি বাইপাস খাঁজ শুধুমাত্র ক্লিয়ারেন্স ত্রাণ হিসাবে বিদ্যমান থাকে যাতে অগ্রগতির সময় ডাউনস্ট্রিম ডাই উপাদানগুলির সাথে যোগাযোগ করা থেকে গঠিত বৈশিষ্ট্যগুলিকে প্রতিরোধ করা যায়। যদিও পিচ নচগুলি সাধারণত প্রথম স্টেশনে তৈরি স্ট্রিপ প্রান্তে আয়তক্ষেত্রাকার কাটা হয়, বাইপাস নচগুলি গঠিত বৈশিষ্ট্য প্রোফাইলের সাথে মেলে এবং যেখানে হস্তক্ষেপ ঘটবে তার সংলগ্ন স্থাপন করা হয়। কিছু দোকান এই শব্দগুলিকে বিনিময়যোগ্যভাবে ব্যবহার করে, কিন্তু তাদের ডিজাইন ড্রাইভার, সাইজিং নিয়ম এবং ব্যর্থতার মোডগুলি উল্লেখযোগ্যভাবে আলাদা।
3. কখন আমি নেতিবাচক বাইপাস নচের পরিবর্তে ইতিবাচক বাইপাস নচ ব্যবহার করব?
ইতিবাচক বাইপাস খাঁজগুলিকে অগ্রাধিকার দেওয়া হয় যখন ক্যারিয়ারের স্ট্রিপের শক্তি অবশ্যই সংরক্ষণ করতে হবে, বিশেষ করে 0.5 মিমি এর নীচের পাতলা উপাদানগুলিতে যেখানে উপাদান অপসারণ করা ক্যারিয়ারটিকে স্থিতিশীল খাওয়ানোর জন্য খুব নমনীয় করে তোলে। এগুলি প্রতি মিনিটে 200 স্ট্রোকের উপরে উচ্চ-গতির ক্রিয়াকলাপগুলির জন্য উপযুক্ত যেখানে স্ট্রিপ দোলনের ঝুঁকি বেশি, এবং দীর্ঘ-প্রগতি মারা যায় যেখানে ক্রমবর্ধমান ফিড ফোর্স সম্পূর্ণ ক্যারিয়ার প্রস্থের দাবি করে। ট্রেডঅফটি ডাই জটিলতা বৃদ্ধি পেয়েছে কারণ প্রতিটি ডাউনস্ট্রিম স্টেশনে ডাই কম্পোনেন্টে মেশিনযুক্ত ক্লিয়ারেন্স পকেটের মিল প্রয়োজন। নেতিবাচক বাইপাস খাঁজগুলি মোটা উপকরণ, সহজ ডাই স্ট্রাকচার এবং অ্যাপ্লিকেশনগুলির জন্য ভাল কাজ করে যেখানে স্লাগ ইজেকশন সোজা।
4. প্রোগ্রেসিভ ডাইসে উপাদানের ধরন কীভাবে বাইপাস খাঁজের আকারকে প্রভাবিত করে?
বিভিন্ন স্প্রিংব্যাক, কঠোরতা এবং নমনীয়তার কারণে প্রতিটি উপাদানের জন্য আলাদা ক্লিয়ারেন্স মার্জিন প্রয়োজন। অনুমানযোগ্য স্প্রিংব্যাকের কারণে গঠিত প্রোফাইলের বাইরে হালকা ইস্পাতের শুধুমাত্র 5-10% ছাড়পত্র প্রয়োজন। অ্যালুমিনিয়ামের জন্য 15-25% অতিরিক্ত ক্লিয়ারেন্স প্রয়োজন কারণ স্প্রিংব্যাক তুলনামূলক বাঁকগুলিতে 5-8 ডিগ্রি চলে। কপার 20-30% অভ্যন্তরীণ কোণগুলির সাথে 20-30% বড় আকারের দাবি করে কারণ ফিডের চাপে খাঁজের প্রান্তে নরম উপাদানগুলি বিকৃত হয়ে যায়, যার ফলে খাঁজ প্রোফাইলটি সময়ের সাথে সাথে বন্ধ হয়ে যায়। আক্রমনাত্মক স্প্রিংব্যাকের কারণে উচ্চ-শক্তির স্টিলের 15-20% মার্জিন প্রয়োজন। yichen-group.com-এ YICHEN-এর কাস্টম স্ট্যাম্পিং ডাই সলিউশনগুলি স্ট্রিপ লেআউট ডেভেলপমেন্টের সময় প্রকৌশলীদের এই উপাদান-নির্দিষ্ট ক্লিয়ারেন্স সিদ্ধান্তগুলিকে যাচাই করতে সাহায্য করতে পারে।
5. বাইপাস খাঁজ সংক্রান্ত সমস্যার কারণে আমি কীভাবে স্ট্রিপ মিসফিডের সমস্যা সমাধান করব?
উপসর্গ প্যাটার্ন সনাক্ত করে শুরু করুন। একটি স্টেশনে বিরতিহীন ভুল ফিডগুলি প্রান্তিক ছাড়পত্রের পরামর্শ দেয় যেখানে উপাদান স্প্রিংব্যাক ডিজাইন ভাতা ছাড়িয়ে যায়, 10-15% প্রশস্ত নচের প্রয়োজন হয়। স্ট্রিপ বাকলিং বা মোচড়ানো ইঙ্গিত দেয় যে খাঁজ অপসারণের মাধ্যমে ক্যারিয়ারটি অত্যধিকভাবে দুর্বল হয়ে পড়েছে, ক্যারিয়ারের প্রস্থ বৃদ্ধির প্রয়োজন বা ইতিবাচক বাইপাসে একটি সুইচের প্রয়োজন। প্রগতিশীল পাইলট ছিদ্র প্রসারিত মানে খাঁজ পাইলটের খুব কাছাকাছি, 2x উপাদান পুরুত্ব পৃথকীকরণ বজায় রাখার জন্য স্থানান্তর প্রয়োজন। পর্যায়ক্রমিক জ্যাম সৃষ্টিকারী স্লাগ ধরে রাখার জন্য টেপার বা ড্রাফ্ট অ্যাঙ্গেল দিয়ে নচ প্রোফাইল রিডিজাইন করতে হবে। বেশিরভাগ বাইপাস খাঁজ উত্পাদন সমস্যাগুলি অপর্যাপ্ত ডিজাইন মার্জিনকে চিহ্নিত করে যা ধীর ট্রাইআউটের সময় কাজ করে কিন্তু উত্পাদন গতিতে ব্যর্থ হয়।


