


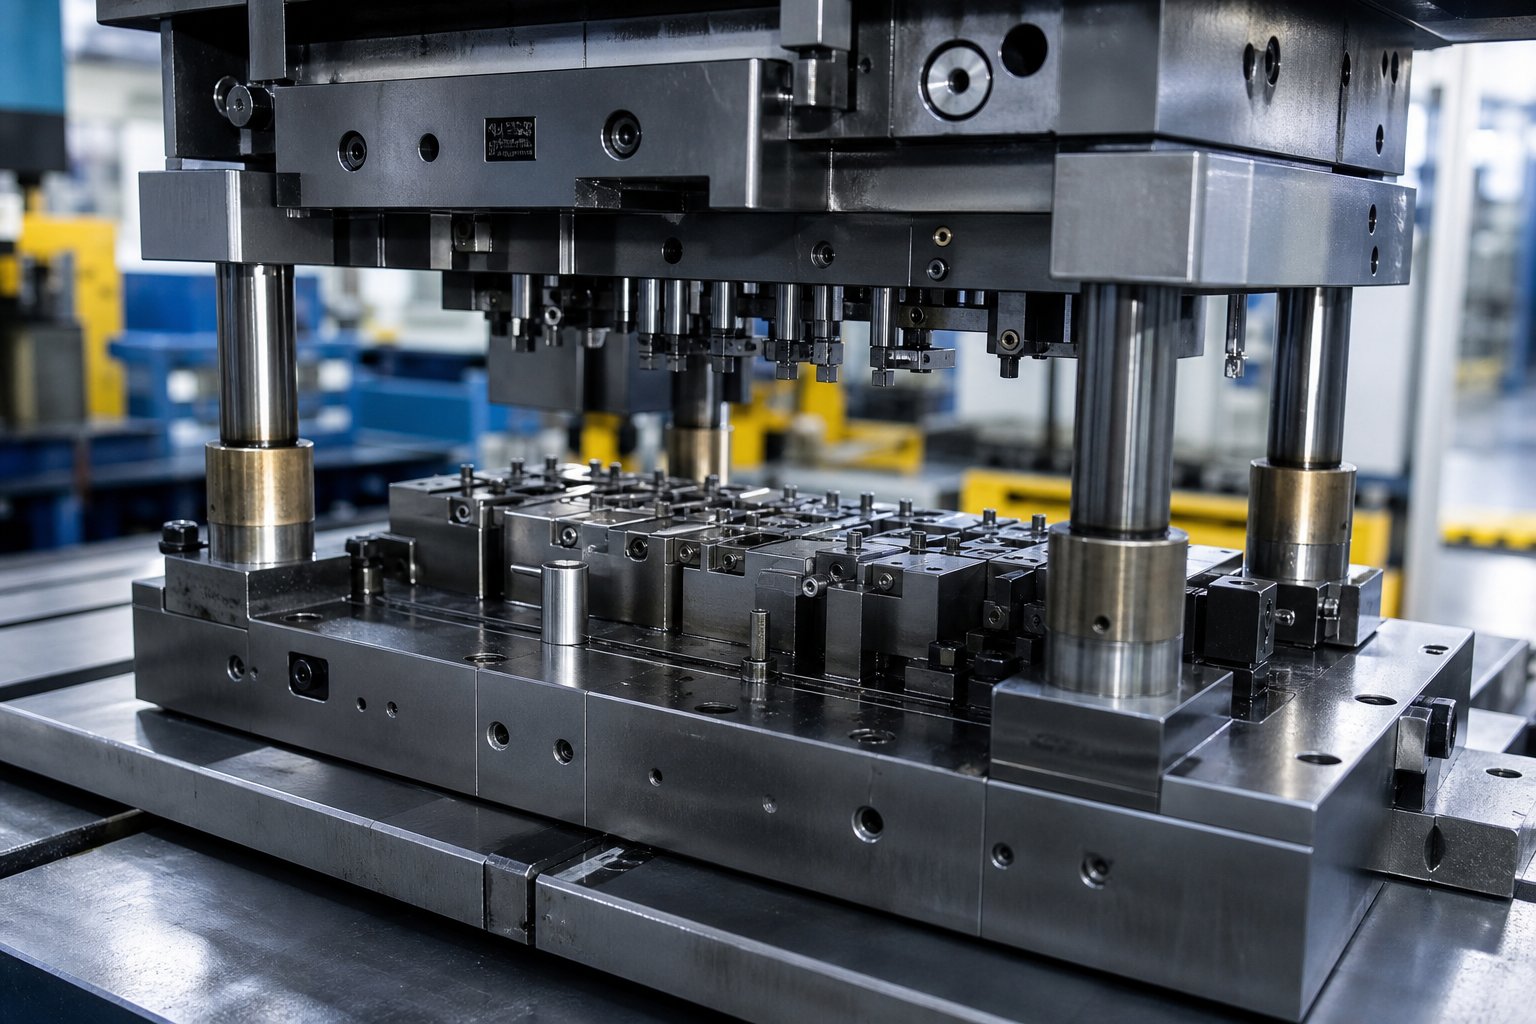
কি স্ট্যাম্পিং ডাই ডিজাইন PDFs অফার টুলিং ইঞ্জিনিয়ারদের
আপনি যখন অনুসন্ধান করুনএকটি স্ট্যাম্পিং ডাই ডিজাইন পিডিএফ, আপনি সম্ভবত একসাথে দুটি জিনিস চান: শৃঙ্খলা নিজেই সম্পর্কে কঠিন শিক্ষামূলক বিষয়বস্তু এবং একটি নির্ভরযোগ্য রেফারেন্স নথি যা আপনি প্রকৃত নকশা কাজের সময় তুলতে পারেন। এই নির্দেশিকা উভয় প্রয়োজন সম্বোধন.
স্ট্যাম্পিং ডাই ডিজাইন হল টুলিং তৈরির প্রকৌশল প্রক্রিয়া যা নিয়ন্ত্রিত পৃথকীকরণ বা বিকৃতির মাধ্যমে ফ্ল্যাট শিট মেটালকে সমাপ্ত অংশে রূপান্তরিত করে। একটি প্রেস ঘরের তাপমাত্রায় ডাই এর ভিতরে রাখা উপাদানের উপর বল প্রয়োগ করে এবং ডাই এর জ্যামিতি চূড়ান্ত অংশের আকৃতি, প্রান্তের গুণমান এবং মাত্রিক নির্ভুলতা নির্দেশ করে। পরিধি বিস্তৃত, ডাই স্ট্রাকচার এবং উপাদান নির্বাচন থেকে ক্লিয়ারেন্স নির্ধারণ এবং স্ট্রিপ লেআউট পরিকল্পনা সবকিছুকে স্পর্শ করে।
কি স্ট্যাম্পিং ডাই ডিজাইন কভার করে
একটি ব্যাপক ধাতব মুদ্রাঙ্কন নির্দেশিকা একাধিক আন্তঃসম্পর্কিত শৃঙ্খলাকে বিস্তৃত করে। আপনি ডাই শ্রেণীবিভাগের বিষয়বস্তু পাবেন (একক-অপারেশন, যৌগিক, এবং প্রগতিশীল প্রকার), প্রসেস পার্টস এবং স্ট্রাকচারাল পার্টস সহ স্ট্রাকচারাল কম্পোজিশন, প্লাস্টিসিটি এবং ইল্ড স্ট্রেন্থের মত উপাদানের বৈশিষ্ট্য এবং স্ট্যাম্পিং প্রক্রিয়া বিশ্লেষণ যা নির্ধারণ করে যে একটি অংশের জন্য কতগুলি অপারেশন প্রয়োজন। ডাই ডিজাইনও অন্তর্ভুক্তপাঞ্চ জ্যামিতি, প্রেস প্লেট কনফিগারেশন, গাইড সিস্টেম এবং টেমপ্লেট স্পেসিফিকেশনযা পুনরাবৃত্তিযোগ্য উৎপাদন গুণমান নিশ্চিত করে।
কেন প্রকৌশলীরা পিডিএফ রেফারেন্সের উপর নির্ভর করেন
ওয়েব পৃষ্ঠাগুলি স্থানান্তরিত হয়, লিঙ্কগুলি ভেঙে যায় এবং অনলাইন বিন্যাস প্রায়শই প্রযুক্তিগত অঙ্কন এবং সহনশীলতা সারণীগুলিকে ম্যাঙ্গেল করে যা টুলিং ইঞ্জিনিয়াররা নির্ভর করে। একটি ভাল-গঠিত PDF এই সমস্যার সমাধান করে। এটি সূত্রগুলিকে ঠিক রচিত হিসাবে সংরক্ষণ করে, লেআউট ড্রিফ্ট ছাড়াই টেবিল এবং ক্রস-বিভাগ রেন্ডার করে এবং প্রেসে বা CAD স্টেশনে অফলাইনে কাজ করে৷ আপনি নির্দিষ্ট পৃষ্ঠাগুলি মুদ্রণ করতে পারেন, তাদের টীকা করতে পারেন এবং প্রকল্প ফাইলগুলির সাথে সংরক্ষণাগারভুক্ত করতে পারেন৷
একটি মানসম্মত স্ট্যাম্পিং ডাই ডিজাইন PDF বিস্তৃত একাডেমিক পাঠ্যপুস্তক এবং সংকীর্ণ কর্পোরেট স্ট্যান্ডার্ড নথিগুলির মধ্যে ব্যবধান পূরণ করে, ইঞ্জিনিয়ারদের একটি একক পোর্টেবল রেফারেন্স দেয় যা একটি কাঠামোগত বিন্যাসে তত্ত্ব, গণনা পদ্ধতি এবং ব্যবহারিক নকশার নিয়মগুলিকে একত্রিত করে।
সামনের অধ্যায়গুলি নির্দিষ্ট প্রযুক্তিগত বিষয়বস্তুগুলিকে ভেঙে দেয় যা সেরা ডাই ডিজাইনের রেফারেন্সে রয়েছে, ডাই টাইপ নির্বাচন থেকে শুরু করে এবং উপাদান, ছাড়পত্র, বাইপাস নচ, স্ট্রিপ লেআউট এবং সিমুলেশন টুলগুলির মাধ্যমে চলে।
স্ট্যাম্পিং ডাইসের ধরন এবং কীভাবে চয়ন করবেন
প্রতিটি ধাতু স্ট্যাম্পিং ডিজাইনের সিদ্ধান্ত একটি প্রশ্ন দিয়ে শুরু হয়: কোন ডাই টাইপ অংশটি ফিট করে? এটি ভুল করুন এবং আপনি টুলিং রিডিজাইন, স্ফীত স্ক্র্যাপ রেট এবং সেকেন্ডারি অপারেশনগুলির মুখোমুখি হন যা মার্জিনে পরিণত হয়। এটি সঠিকভাবে পান এবং ট্রায়ালআউট থেকে -জীবনের শেষ-পর্যন্ত উত্পাদন মসৃণভাবে চলে৷
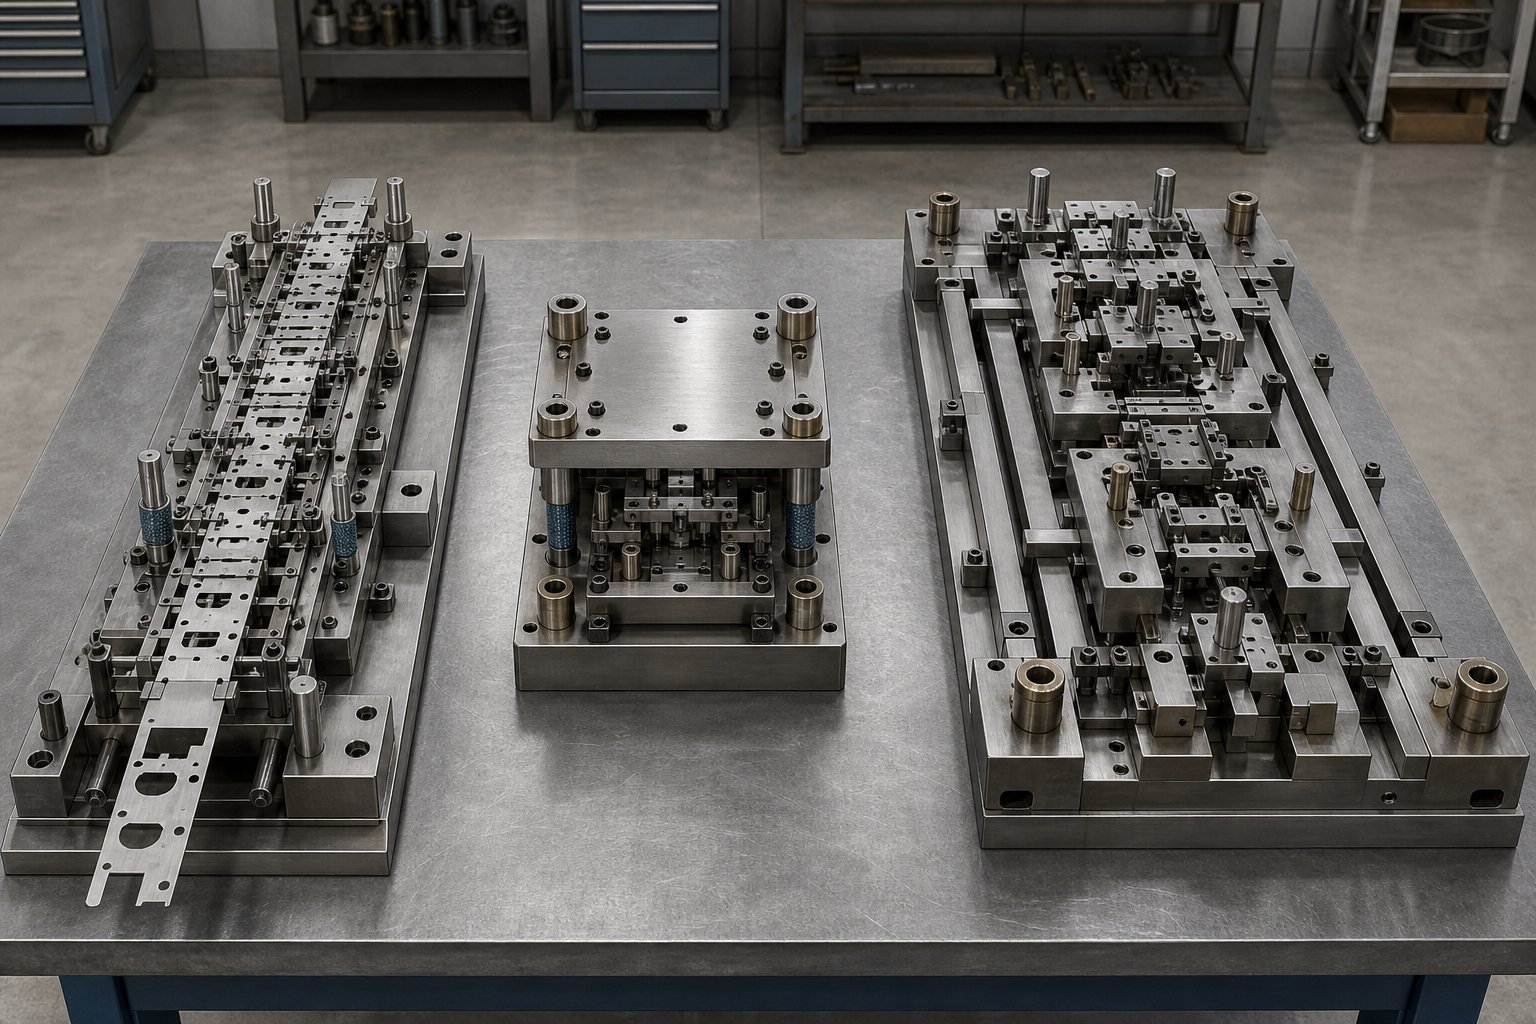
চারটি প্রাথমিক ডাই ধরনের ক্ষেত্রে আধিপত্য বিস্তার করে: প্রগতিশীল ডাই, যৌগিক ডাই, ট্রান্সফার ডাই, এবং কম্বিনেশন ডাই। প্রতিটি অংশ জ্যামিতি, উত্পাদনের পরিমাণ এবং সহনশীলতার চাহিদার একটি পৃথক ছেদ পরিচালনা করে। নীচের বিভাগগুলি আপনাকে একটি সিদ্ধান্তের কাঠামো দেয় যা বেশিরভাগ রেফারেন্স নথি একাধিক অধ্যায় জুড়ে ছড়িয়ে পড়ে, যদি তারা এটিকে কভার করে।
প্রগতিশীল মৃত্যু এবং তাদের নকশা বিবেচনা
প্রগতিশীল মুদ্রাঙ্কন ডাই নকশাস্টেশনগুলির একটি ক্রমানুসারে উপাদান খাওয়ানোর একটি স্ট্রিপে কেন্দ্র করে, প্রতিটি একটি স্বতন্ত্র অপারেশন সম্পাদন করে। এটিকে একটি একক অবিচ্ছিন্ন চক্র হিসাবে ভাবুন যেখানে খোঁচা, বাঁকানো, কয়েনিং এবং কাটঅফ সব একটি প্রেস স্ট্রোকে ঘটে কারণ স্ট্রিপ সূচী একটি নির্দিষ্ট পিচ দূরত্ব দ্বারা এগিয়ে যায়। পাইলট পিনগুলি স্টেশন জুড়ে সারিবদ্ধতা বজায় রাখে, সহনশীলতা স্ট্যাক-কে অনুমানযোগ্য রাখে।
প্রগতিশীল নকশা কখন সর্বোত্তম? যখনই আপনার মাঝারি জটিলতার সাথে ছোট-থেকে-মাঝারি অংশের উচ্চ-ভলিউম আউটপুট প্রয়োজন। বার্ষিক এক মিলিয়ন অংশের বেশি উৎপাদন চলে সাধারণ অঞ্চল। অবিচ্ছিন্ন স্ট্রিপ সংযোগ অপারেশনগুলির মধ্যে আংশিক পরিচালনাকে বাদ দেয়, যা একক-স্টেশন পদ্ধতির তুলনায় 40% পর্যন্ত শ্রম খরচ কমিয়ে দেয়।
- সুবিধা:উচ্চ-গতি উৎপাদন, স্টেশন জুড়ে সামঞ্জস্যপূর্ণ অবস্থান, স্কেলে কম প্রতি-অংশের খরচ, এক প্রেস সাইকেলে একাধিক অপারেশন
- সীমাবদ্ধতা:উচ্চ প্রাথমিক টুলিং বিনিয়োগ, স্ট্রিপ সংযোগ সীমাবদ্ধ করে দিকনির্দেশ, গভীর অঙ্কন গভীরতা স্ট্রিপ টেনশন দ্বারা সীমিত, থ্রেডিংয়ের মতো সেকেন্ডারি অপারেশনের জন্য অতিরিক্ত খরচ
একটি বাস্তব-বিশ্বের উদাহরণ: সংযোগকারী তৈরিতে, 0.02 মিমি পর্যন্ত ছোট স্ট্রিপ মিসলাইনমেন্ট সমস্ত স্টেশন জুড়ে ক্যাসকেড করতে পারে। এই কারণেই স্ট্রিপ লেআউট এবং পাইলট ডিজাইন যেকোনো প্রগতিশীল মৃত্যুতে স্থিতিশীলতা প্রক্রিয়া করার জন্য গুরুত্বপূর্ণ।
যৌগিক এবং স্থানান্তর ডাই অ্যাপ্লিকেশন
যৌগটি একটি স্টেশনে একক স্ট্রোকে একাধিক কাটিং অপারেশন সম্পূর্ণ করে। প্রগতিশীল আন্দোলন নেই, স্থানান্তরের ব্যবস্থা নেই। অংশ সঙ্গে সঙ্গে ফর্ম. এটি সীমিত শোনাচ্ছে, কিন্তু সমতল অংশগুলির জন্য উচ্চ প্রান্ত নির্ভুলতা প্রয়োজন, যৌগ প্রায়শই প্রগতিশীল বিকল্পগুলিকে ছাড়িয়ে যায়। কেন? কারণ একাধিক স্টেশন থেকে কোনো ক্রমবর্ধমান বিকৃতি নেই। ফ্ল্যাটনেস-গুরুত্বপূর্ণ উপাদান যেমন ওয়াশার, গ্যাসকেট এবং ছোট বৈদ্যুতিক যন্ত্রাংশগুলি এই পদ্ধতি থেকে সরাসরি উপকৃত হয়, অনুক্রমিক ক্রিয়াকলাপের তুলনায় উৎপাদন সময় 25-30% হ্রাস পায়।
- সুবিধা:উচ্চতর সমতলতা, নিম্ন টুলিং জটিলতা, ছোট টুলিং লিড টাইম, কম স্ক্র্যাপ উপাদান
- সীমাবদ্ধতা:মাল্টি-দিক গঠন সমর্থন করতে পারে না, জটিল জ্যামিতির জন্য উপযুক্ত নয়, সাধারণত 150 মিমি ব্যাসের কম অংশে সীমাবদ্ধ
ট্রান্সফার ডাইস জটিলতার বিপরীত পন্থা গ্রহণ করে। অংশটি স্ট্রিপ থেকে তাড়াতাড়ি আলাদা হয়ে যায় এবং যান্ত্রিক স্থানান্তর ব্যবস্থার মাধ্যমে স্টেশনগুলির মধ্যে অবাধে চলাচল করে। প্রতিটি স্টেশন স্বাধীনভাবে অংশে কাজ করে, গভীর ড্র, মাল্টি-কোণ গঠনের অনুমতি দেয়, এবং ক্রিয়াকলাপ যা ফালা-কানেক্টেড ডিজাইনগুলি সহজভাবে অর্জন করতে পারে না। স্বয়ংচালিত বডি প্যানেল, অ্যাপ্লায়েন্স হাউজিং, এবং গভীর-আঁকা ঘের সবই ট্রান্সফার ডাই স্ট্যাম্পিংয়ের উপর নির্ভর করে।
- সুবিধা:সম্পূর্ণ গঠন নমনীয়তা, গভীর অঙ্কন এবং জটিল জ্যামিতি সমর্থন করে, দিক গঠনে কোন ফালা বাধা নেই, বড় অংশগুলির জন্য উপযুক্ত
- সীমাবদ্ধতা:উচ্চতর সেটআপ এবং সরঞ্জাম খরচ, স্থানান্তরের সময় অবশ্যই সঠিকভাবে সিঙ্ক্রোনাইজ করা উচিত, রক্ষণাবেক্ষণের জটিলতা বৃদ্ধি
আপনার আবেদনের জন্য সঠিক ডাই টাইপ নির্বাচন করা
কল্পনা করুন আপনার একটি অংশ অঙ্কন, একটি ভলিউম লক্ষ্য এবং একটি বাজেট রয়েছে। আপনি কিভাবে সঠিক স্ট্যান্ডার্ড ডাই টাইপ এগুলি মেলে? এই যুক্তি ব্যবহার করুন:
- যদি আপনার অংশটি ছোট হয়, উচ্চ আয়তনে উত্পাদিত হয় এবং গভীর অঙ্কনের প্রয়োজন না হয়, তাহলে প্রগতিশীল ডাই স্ট্যাম্পিং হল ডিফল্ট পছন্দ।
- যদি আপনার অংশটি সাধারণ জ্যামিতি সহ সমতল হয় এবং টাইট ডাইমেনশনাল নির্ভুলতার দাবি করে, তাহলে যৌগিক ডাই স্ট্যাম্পিং সেরা ফলাফল প্রদান করে।
- যদি আপনার অংশের গভীর অঙ্কন, বহু-দিকনির্দেশ গঠন, বা জটিল অনুক্রমিক ক্রিয়াকলাপগুলির প্রয়োজন হয়, স্থানান্তর ডাই স্ট্যাম্পিং প্রয়োজনীয় নমনীয়তা প্রদান করে৷
- যদি জটিলতা বাড়ে কিন্তু ভলিউম বেশি থাকে, তাহলে একটি সংমিশ্রণ ডাই বিবেচনা করুন যা একটি হাইব্রিড পদ্ধতিতে কাটিং এবং গঠনের ক্রিয়াকলাপকে একত্রিত করে।
নীচের সারণীটি এই সিদ্ধান্তের কারণগুলিকে একটি একক তুলনাতে একত্রিত করে, একটি সুসংগঠিত ডাই ডিজাইন PDF এ আপনি যে ধরনের কাঠামোগত রেফারেন্স আশা করবেন:
| মানদণ্ড | প্রগতিশীল ডাই | যৌগিক ডাই | ট্রান্সফার ডাই |
|---|---|---|---|
| অংশ জটিলতা | নিম্ন থেকে মাঝারি | সরল, সমতল জ্যামিতি | উচ্চ, বহু{0}}দিকনির্দেশক গঠন |
| উৎপাদন গতি | অনেক উঁচুতে | উচ্চ | মাঝারি |
| টুলিং খরচ | উচ্চ (ভলিউমের উপর বর্জনকৃত) | পরিমিত | উচ্চ (স্থানান্তর সিস্টেম খরচ যোগ) |
| সহনশীলতা ক্ষমতা | টাইট, পাইলট নিয়ন্ত্রণ সহ | চমৎকার সমতলতা এবং প্রান্ত নির্ভুলতা | আঁট, স্বাধীন স্টেশন নিয়ন্ত্রণ সঙ্গে |
| গভীর অঙ্কন | ফালা টান দ্বারা সীমাবদ্ধ | সমর্থিত নয় | সম্পূর্ণ সমর্থিত |
| সেরা ভলিউম রেঞ্জ | 500,000+ অংশ | 10,000 - 500,000 অংশ | 10,000 - 1,000,000+ অংশ |
| সাধারণ অ্যাপ্লিকেশন | সংযোগকারী, বন্ধনী, টার্মিনাল | ওয়াশার, গ্যাসকেট, সমতল বৈদ্যুতিক অংশ | স্বয়ংচালিত প্যানেল, হাউজিং, গভীর-আঁকা অংশ |
টেকঅ্যাওয়ে সোজা: প্রক্রিয়াটিকে অংশের সাথে মেলান, অন্যভাবে নয়। ভুল ডাই টাইপ নির্বাচন করা প্রায়ই সেকেন্ডারি অপারেশনের দিকে নিয়ে যায় যা খরচ বাড়ায়, টুলিং রিডিজাইন যা লঞ্চে বিলম্ব করে, এবং স্ক্র্যাপ রেট যা কখনই স্থিতিশীল হয় না। একটি পুঙ্খানুপুঙ্খ রেফারেন্স নথি এই সিদ্ধান্তের নিয়মগুলিকে কোডিফাই করে যাতে ইঞ্জিনিয়াররা ইতিমধ্যেই সমাধান করা ভুলগুলির পুনরাবৃত্তি এড়াতে পারে।
ডাই টাইপ নির্বাচন আর্কিটেকচার সেট করে, কিন্তু আসল পারফরম্যান্স সেই উপাদানগুলিতে থাকে যা সমাবেশ তৈরি করে। প্রতিটি প্রেস স্ট্রোকের সময় এই ঘুষি, স্ট্রিপার, লিফটার এবং গাইড সিস্টেমগুলি কীভাবে ইন্টারঅ্যাক্ট করে তা নির্ধারণ করে যে আপনার নির্বাচিত ডাই টাইপটি আসলে ডিজাইনের প্রতিশ্রুতি অনুযায়ী গুণমান এবং টুল লাইফ সরবরাহ করে।
অপরিহার্য ডাই উপাদান এবং তাদের কাজ
একটি ডাই টাইপ শুধুমাত্র একটি কৌশল. সমাবেশের ভিতরের উপাদানগুলিই সেই কৌশলটি লক্ষ লক্ষ বার কার্যকর করে৷ প্রতিটি স্ট্যাম্পিং ডাই, প্রগতিশীল বা যৌগিক হোক না কেন, কাঠামোগত এবং কার্যকারী অংশগুলির একটি শ্রেণিবিন্যাস থেকে তৈরি করা হয় যা অবশ্যই একটি মিলিমিটারের ভগ্নাংশের মধ্যে সহযোগিতা করবে। এই ডাই অ্যাসেম্বলি স্ট্রাকচার গাইড বোঝা, কম্পোনেন্ট বাই কম্পোনেন্ট, যা রক্ষণাবেক্ষণের বাজেটের মাধ্যমে জ্বলতে থাকা একটি কার্যকরী টুলকে আলাদা করে।
200 স্ট্রোক প্রতি মিনিটে একটি প্রেস সাইক্লিং চিত্র. প্রতিটি স্ট্রোকের সময়, উপরের অর্ধেকটি নেমে আসে, নীচের অর্ধেকটির সাথে সারিবদ্ধ হয়, কাটা বা গঠনের কাজ করে, পাঞ্চ থেকে উপাদানটি ছিঁড়ে ফেলে এবং প্রত্যাহার করে। স্ট্যাকের প্রতিটি উপাদানের সেই ক্রমটিতে একটি সংজ্ঞায়িত ভূমিকা রয়েছে। ডাই টুলিং ডিজাইনে একটি বিশদ মিস করুন, এবং পুরো সিস্টেমটি খারাপ হয়ে যায়।
উপরের এবং নিম্ন ডাই সমাবেশ উপাদান
ফাউন্ডেশনটি ডাই প্লেট দিয়ে শুরু হয়, একে ডাই জুতা বা ডাই সেটও বলা হয়। এই পুরু ইস্পাত বা অ্যালুমিনিয়াম প্লেটগুলি মাউন্টিং বেস হিসাবে কাজ করে যেখানে প্রতিটি অন্যান্য উপাদান সুরক্ষিত থাকে। নীচের জুতার বোল্ট প্রেস বেডে, এবং উপরের জুতা প্রেস র্যামের সাথে সংযুক্ত। পুরো টুলের চ্যাসিস হিসাবে তাদের চিন্তা করুন. তাদের দৃঢ়তা নির্ধারণ করে যে সমাবেশ কতটা ভালভাবে লোডের অধীনে বিচ্যুতিকে প্রতিরোধ করে, যা সরাসরি প্রেস টনেজ এবং ডাই আকারের সাথে সম্পর্কিত।
উপরের এবং নীচের জুতা সংযোগ করা হল গাইড পিন এবং বুশিং। এগুলি প্রান্তিককরণের নির্ভুলতা প্রদান করে যা ডাই খোলার উপর কেন্দ্রীভূত ঘুষি রাখে। Moeller Precision Tool অনুযায়ী, অবস্থান নির্ভুলতা নিশ্চিত করার জন্য গাইড পিন 0.0001 ইঞ্চির মধ্যে সহনশীলতার জন্য তৈরি করা হয়। দুটি প্রধান শৈলী বিদ্যমান:
- ঘর্ষণ (সোজা) গাইড পিন- বুশিং বোরের তুলনায় সামান্য ছোট, সঠিক নির্দেশিকা প্রদান করে কিন্তু ডাই অর্ধেক আলাদা করতে আরও জোরের প্রয়োজন হয়
- বল-বেয়ারিং গাইড পিন- একটি অ্যালুমিনিয়াম খাঁচার মধ্যে বল বিয়ারিংয়ের একটি ক্রমানুসারে রাইড করুন, যা মসৃণ পৃথকীকরণের অনুমতি দেয় এবং ব্যবহারের সহজতার জন্য শিল্পের মান হয়ে ওঠে
জুতা এবং কাজের উপাদানগুলির মধ্যে ব্যাকিং প্লেট, পাঞ্চ প্লেট এবং ডাই ব্লকগুলি বসে থাকে। ব্যাকিং প্লেট জুতা জুড়ে পাঞ্চ লোড বিতরণ করে যাতে স্থানীয়ভাবে ক্রাশিং প্রতিরোধ করা যায়। পাঞ্চ প্লেটগুলি কাটা এবং গঠনের সরঞ্জামগুলিকে সুনির্দিষ্ট X-Y অবস্থানে ধরে রাখে। ডাই ব্লকে ডাই ওপেনিং থাকে যা প্রতিটি পাঞ্চ প্রোফাইলের সাথে মেলে। স্ট্রাকচারাল সাপোর্ট প্লেটের জন্য উচ্চ কম্প্রেসিভ শক্তির প্রয়োজন হয়, SKD11 কোল্ড ওয়ার্ক টুল স্টিল হিট- HRC 58-60-এ চিকিত্সা করা সাধারণ, টেকসই ভারী লোডের অধীনে বিকৃতির প্রতিরোধ নিশ্চিত করে।
পাঞ্চ, লিফটার, এবং স্ট্রিপারগুলি বিস্তারিতভাবে
পাঞ্চগুলি হল সক্রিয় কাটা এবং গঠনের সরঞ্জাম যা উপাদানের সাথে যোগাযোগ করে। তাদের নাকের জ্যামিতি, বৃত্তাকার, আয়তাকার, বর্গক্ষেত্র, বা কাস্টম-প্রোফাইল, তারা যে বৈশিষ্ট্য তৈরি করে তা সংজ্ঞায়িত করে। প্রতিটি পাঞ্চ একটি ডাই বোতামের সাথে একত্রে কাজ করে যা বিপরীত কাটিয়া প্রান্ত প্রদান করে। সেই ডাই বোতামটি পাঞ্চ নাকের চেয়ে কিছুটা বড় অফসেট, সাধারণত ছিদ্র করা উপাদানের বেধের 5-10%। এই অফসেট, ডাই ব্রেক নামে পরিচিত, নিয়ন্ত্রিত ফাঁক তৈরি করে যেখানে শিয়ারিং আসলে ঘটে।
স্ট্রিপাররা এমন একটি ভূমিকা পরিবেশন করে যা অবমূল্যায়ন করা সহজ। যখন একটি পাঞ্চ শীট ভেদ করে, উপাদানটি স্থিতিস্থাপক পুনরুদ্ধারের কারণে পাঞ্চ পক্ষগুলিকে আঁকড়ে ধরে। একটি স্ট্রিপার প্লেট শীটে নিচে চাপা ছাড়া, উপাদানটি প্রত্যাহারকারী পাঞ্চের সাথে উপরে উঠবে, যা ভুল খাওয়া, ফালা বিকৃতি বা অংশ ক্ষতির কারণ হবে। স্ট্রিপাররা প্রত্যাহার করার সময় ডাই পৃষ্ঠের বিপরীতে শীটটিকে সমতল ধরে রাখে এবং গঠনের সময় উপাদানটিকে গাইড করে। স্প্রিং-লোড করা স্ট্রিপারগুলি কাটিং চক্রের সময় নিয়ন্ত্রিত চাপ প্রয়োগ করে, প্রান্তের গুণমান উন্নত করে অতিরিক্ত সুবিধা প্রদান করে।
লিফটাররা স্ট্রোকের মধ্যে ডাই ফেস থেকে স্ট্রিপটি উঁচু করে, এটিকে পরবর্তী পিচ অবস্থানে অবাধে অগ্রসর হতে দেয়। লিফটার ছাড়া, স্ট্রিপটি ডাই সারফেস জুড়ে টেনে নিয়ে যায়, স্ক্র্যাচ তৈরি করে, ফিড প্রতিরোধ ক্ষমতা বাড়ায় এবং পজিশনিং ত্রুটির সূচনা করে। প্রগতিশীল মৃত্যুতে, লিফটাররা স্ট্রিপ রেজিস্ট্রেশন বজায় রাখার জন্য পাইলটদের সাথে কাজ করে। পাইলটগুলি হল নির্ভুল পিন যা স্ট্রিপে পূর্বে-পঞ্চ করা গর্তগুলিতে প্রবেশ করে, প্রতিটি স্টেশন তার কাজ সম্পাদন করার আগে এটিকে সঠিক প্রান্তিককরণে টেনে নেয়।
হিল ব্লকগুলি কাটা বা গঠনের ক্রিয়াকলাপের সময় উত্পন্ন পার্শ্বীয় শক্তিগুলিকে শোষণ করে। যখন একটি পাঞ্চ একটি কোণে উপাদানে প্রবেশ করে, বা যখন অসমমিতিক কাটিং সাইড থ্রাস্ট তৈরি করে, তখন হিল ব্লকগুলি সেই লোডটিকে ডাই জুতে স্থানান্তরিত করে না বরং উপরের অ্যাসেম্বলিটিকে পাশের দিকে সরানোর অনুমতি দেয়। এগুলি ভারী গঠন বা কোণীয় কাটিয়া অপারেশন সহ ডাই-এ সারিবদ্ধতা বজায় রাখার জন্য অপরিহার্য।
কিভাবে কম্পোনেন্ট ডিজাইন ডাই পারফরম্যান্সকে প্রভাবিত করে
উপাদানের নির্ভুলতা পরিপূর্ণতাবাদ সম্পর্কে নয়। এটি অর্থনীতি সম্পর্কে। একটি পাঞ্চ গ্রাউন্ড 0.01 মিমি বন্ধ-কেন্দ্র অসম পরিধান তৈরি করে যা টুলের জীবনকে অর্ধেক করে দেয়। অসামঞ্জস্যপূর্ণ বসন্ত চাপ সহ একটি স্ট্রিপার প্লেট স্ট্রিপের প্রস্থ জুড়ে পরিবর্তনশীল প্রান্তের গুণমান তৈরি করে। অত্যধিক খেলা সহ একটি গাইড সিস্টেম উপরের এবং নীচের অর্ধেকগুলিকে লোডের নীচে স্থানান্তরিত করতে দেয়, এক-পার্শ্বযুক্ত burrs তৈরি করে যার জন্য সেকেন্ডারি ফিনিশিং প্রয়োজন।
সম্পর্কটি সরাসরি: শক্ত উপাদানের স্পেসিফিকেশন রক্ষণাবেক্ষণের ব্যবধান প্রসারিত করে, স্ক্র্যাপ কমায় এবং অংশের সামঞ্জস্য উন্নত করে। কোর পাঞ্চ এবং ইনসার্টগুলি সাধারণত উচ্চ-স্পিড স্টিল যেমন SKH9 হিট ব্যবহার করে-HRC 60-62-তে চিকিত্সা করা হয়, উচ্চ ঘর্ষণীয় তাপমাত্রায় লক্ষ লক্ষ চক্রের মাধ্যমে তীক্ষ্ণ কাটিয়া প্রান্ত বজায় রাখার জন্য প্রয়োজনীয় লাল কঠোরতা প্রদান করে।
এখানে সমালোচনামূলক স্ট্যাম্পিং ডাই উপাদান এবং ফাংশন রয়েছে যা প্রতিটি মেটাল স্ট্যাম্পিং ডাই ডিজাইনের রেফারেন্সের বিশদ বিবরণ দেওয়া উচিত:
- ডাই জুতা (প্লেট)- প্রেসকে কঠোর কাঠামোগত ভিত্তি এবং মাউন্টিং ইন্টারফেস প্রদান করে
- গাইড পিন এবং বুশিং- সাব- হাজারতম নির্ভুলতার জন্য উপরের এবং নীচের সমাবেশগুলি সারিবদ্ধ করুন
- ব্যাকিং প্লেট- জুতার ক্ষতি রোধ করতে ঘুষি থেকে পয়েন্ট লোড বিতরণ করুন
- পাঞ্চ প্লেট এবং retainers- সুনির্দিষ্ট পার্শ্বীয় অবস্থানে ঘুষি ধরে রাখুন
- ডাই ব্লক এবং বোতাম- নীচের কাটিং প্রান্তগুলি প্রদান করে যা ঘুষির সাথে মিলিত হয়
- স্ট্রিপার প্লেট- উপাদান সমতল ধরে রাখুন এবং প্রত্যাহার করার সময় এটিকে ঘুষি থেকে সরিয়ে দিন
- স্প্রিংস (যান্ত্রিক বা নাইট্রোজেন)- স্ট্রিপিং, হোল্ডিং এবং রিটার্ন ফাংশনের জন্য নিয়ন্ত্রিত বল প্রদান করে
- উত্তোলক- বিনামূল্যে খাওয়ানো এবং অবস্থানের জন্য স্ট্রোকের মধ্যে স্ট্রিপ বাড়ান৷
- পাইলট পিনপ্রতিটি স্টেশন পরিচালনার আগে সঠিক অবস্থানে - রেজিস্টার স্ট্রিপ
- হিল ব্লক- কোণীয় বা অপ্রতিসম ক্রিয়াকলাপ থেকে পার্শ্বীয় থ্রাস্ট ফোর্স শোষণ করে
যখন ডিজাইনগুলি স্ট্যান্ডার্ড ক্যাটালগ উপাদানগুলিকে সামঞ্জস্য করতে পারে তার বাইরে ধাক্কা দেয়, অস্বাভাবিক উপাদান আচরণের কারণে, অ{0}}মানক জ্যামিতি, বা ফর্মিং এবং কাটিং স্টেশনগুলির মধ্যে শক্ত একীকরণের কারণে, একজন অভিজ্ঞ ডাই প্রস্তুতকারকের সাথে কাজ করা একটি বাস্তব পরবর্তী পদক্ষেপ হয়ে ওঠে৷ইচেনজটিল পাঞ্চ এবং লিফটার কনফিগারেশন থেকে শুরু করে উপাদান প্রবাহের পরিস্থিতির চাহিদার জন্য ডাই স্ট্রাকচার অপ্টিমাইজেশান থেকে ঠিক এই চ্যালেঞ্জগুলির মুখোমুখি ইঞ্জিনিয়ারদের জন্য কাস্টম স্ট্যাম্পিং ডাই সমাধান প্রদান করে। টুলিং পেশাদারদের জন্য যারা তত্ত্বটি অধ্যয়ন করেছেন এবং উৎপাদনের জন্য প্রস্তুত সমাধানের প্রয়োজন-, এই ধরনের উত্পাদন অংশীদারিত্ব রেফারেন্স জ্ঞান এবং কাজের টুলিংয়ের মধ্যে ব্যবধান পূরণ করে।
উপাদান নির্বাচন ডাই এর কাঠামোগত ক্ষমতা সেট করে, কিন্তু সেই উপাদানগুলি পরিষ্কার অংশ সরবরাহ করে কিনা তা নির্ভর করে একটি গুরুত্বপূর্ণ গণনার উপর: পাঞ্চ এবং ডাই এর মধ্যে ছাড়পত্র। খুব টাইট এবং আপনি সরঞ্জাম ধ্বংস. খুব আলগা এবং আপনি অব্যবহারযোগ্য প্রান্ত উত্পাদন. পরবর্তী বিভাগটি বিভক্ত করে যে কোন উপাদানের জন্য সঠিক সংখ্যাটি কীভাবে পেতে হয়।
ক্লিয়ারেন্স গণনা এবং সহনশীলতা মান
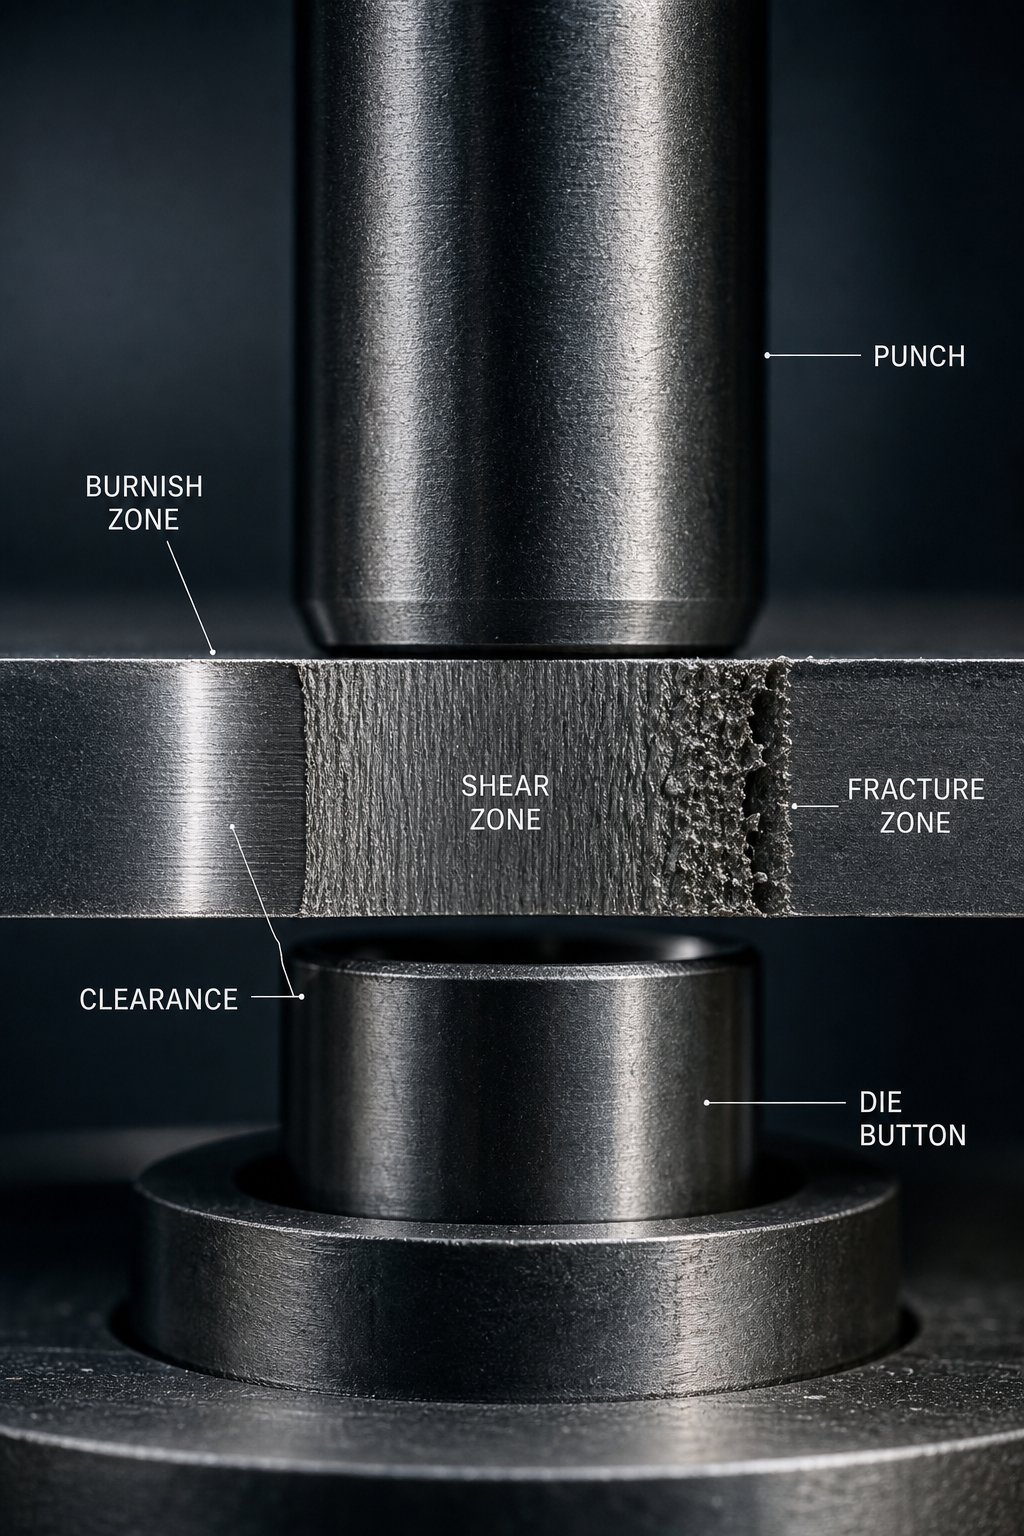
ক্লিয়ারেন্স হল একক সংখ্যা যা নির্ধারণ করে যে একটি স্ট্যাম্পযুক্ত প্রান্ত পরিষ্কারভাবে বেরিয়ে আসে নাকি সেকেন্ডারি ফিনিশিং প্রয়োজন। এটি পাঞ্চ কাটিং এজ এবং ডাই বোতাম কাটিং এজের মধ্যে নিয়ন্ত্রিত ব্যবধান, যা প্রতি পাশে উপাদান বেধের শতাংশ হিসাবে নির্দিষ্ট করা হয়েছে। রাখা মূল্যের প্রতিটি স্ট্যাম্পিং ডাই ডিজাইন পিডিএফ এই বিষয়ে উল্লেখযোগ্য স্থান নিবেদন করে কারণ ক্লিয়ারেন্স পাওয়ার ভুল ক্যাসকেডগুলি বুর সমস্যা, অকাল পাঞ্চ ব্যর্থতা, এবং মাত্রিক ড্রিফট যা সমগ্র উত্পাদন রানকে অস্থিতিশীল করে তোলে।
অনেক রেফারেন্স চার্ট উপাদানের নামের পাশে ক্লিয়ারেন্স মান তালিকা করে এবং সেখানে থামে। এই পদ্ধতিটি ইঞ্জিনিয়ারদের অনুমান করতে ছেড়ে দেয় যখন তারা একটি নতুন খাদ বা একটি অস্বাভাবিক বেধ পরিসরের মুখোমুখি হয়। কেন উপকরণগুলি বিভিন্ন ছাড়পত্রের দাবি করে তা বোঝা, শুধুমাত্র মানগুলিই নয়, আপনাকে এমন সমস্যাগুলি সমাধান করার ক্ষমতা দেয় যেগুলি একা একা সমাধান করতে পারে না৷
উপাদানের ধরন দ্বারা ক্লিয়ারেন্স গণনা পদ্ধতি
আদর্শ পদ্ধতিটি সহজবোধ্য: প্রতি পাশে ছাড়পত্র পেতে উপাদানের বেধকে প্রস্তাবিত শতাংশ দ্বারা গুণ করুন। কসাধারণ সূচনা পয়েন্ট হল স্টক বেধের 10%, কিন্তু আধুনিক উত্পাদন অনুশীলন পরামর্শ দেয় যে 11-20% প্রায়শই টুলিং স্ট্রেন হ্রাস করে এবং প্রান্তের গুণমানকে ত্যাগ না করেই কার্যক্ষম জীবনকে প্রসারিত করে।
কেন পরিসীমা? কারণ শিয়ারের নিচে বিভিন্ন উপকরণ ভিন্নভাবে ভেঙ্গে যায়। যখন একটি পাঞ্চ শিট মেটালের মধ্যে প্রবেশ করে, এটি প্রথমে প্লাস্টিকের বিকৃতির মাধ্যমে একটি বার্নিশ জোন তৈরি করে, তারপর উপাদানটি পাঞ্চ প্রান্ত এবং ডাই প্রান্ত উভয় থেকে দানার সীমানা বরাবর ভেঙ্গে যায়। যদি ক্লিয়ারেন্স সঠিক হয়, সেই ফ্র্যাকচার প্লেনগুলি সারিবদ্ধ এবং পরিষ্কারভাবে মিলিত হয়। যদি তা না হয়, উপাদানটি অসমভাবে কাঁদে, রুক্ষ প্রান্ত এবং ভারী burrs উত্পাদন করে।
বস্তুগত বৈশিষ্ট্যগুলি এই আচরণকে চালিত করে:
- ফলন শক্তিপ্লাস্টিকের বিকৃতি শুরু হওয়ার আগে উপাদানটি কতটা শক্তি প্রতিরোধ করে তা নির্ধারণ করে। উচ্চ ফলন শক্তি মানে উপাদানের অতিরিক্ত ফোর্স বিল্ডআপ ছাড়াই ফ্র্যাকচার প্রচারের অনুমতি দেওয়ার জন্য আরও ক্লিয়ারেন্স প্রয়োজন।
- প্রসার্য শক্তিউপাদানটি যে সর্বোচ্চ চাপ বজায় রাখতে পারে তা নির্দেশ করে। শক্ত, শক্তিশালী উপকরণগুলির বিস্তৃত ক্লিয়ারেন্স প্রয়োজন কারণ তাদের শিয়ার প্রতিরোধের জন্য পরিষ্কারভাবে প্রচারের জন্য ফ্র্যাকচারের জন্য আরও জায়গা প্রয়োজন।
- নমনীয়তাভাঙ্গার আগে উপাদানটি কতটা প্রসারিত হয় তা বর্ণনা করে। তামা বা নরম অ্যালুমিনিয়ামের মতো উচ্চ নমনীয় পদার্থগুলি বৃহত্তর রোলওভার জোনের দিকে ঝোঁক এবং ফ্র্যাকচার শুরু হওয়ার আগে অতিরিক্ত প্লাস্টিক প্রবাহকে সীমিত করার জন্য কঠোর ছাড়পত্রের প্রয়োজন।
এখানে একটি রেফারেন্স টেবিল রয়েছে যা সাধারণ উপকরণ জুড়ে ক্লিয়ারেন্স নির্বাচনের জন্য সাধারণ ধাতু স্ট্যাম্পিং সহনশীলতা দেখাচ্ছে:
| উপাদান | টেনসাইল স্ট্রেংথ রেঞ্জ | প্রস্তাবিত ছাড়পত্র (প্রতি %) | নোট |
|---|---|---|---|
| হালকা ইস্পাত (CRS/HRS) | 300-450 MPa | 8-12% | স্ট্যান্ডার্ড বেসলাইন; বেশিরভাগ রেফারেন্স টেবিল এটি ডিফল্ট হিসাবে ব্যবহার করে |
| স্টেইনলেস স্টীল (304/316) | 500-700 MPa | 12-16% | কাজ-দ্রুত শক্ত হয়; শক্ত ক্লিয়ারেন্স পাঞ্চ পরিধান ত্বরান্বিত করে |
| অ্যালুমিনিয়াম (1100, 5052) | 90-260 MPa | 6-10% | নরম এবং নমনীয়; অত্যধিক ক্লিয়ারেন্স অত্যধিক রোলওভার উত্পাদন করে |
| উচ্চ-শক্তি ইস্পাত (HSLA/DP) | 600-1000+ MPa | 14-20% | পাঞ্চ ফ্র্যাকচার প্রতিরোধ করার জন্য উদার ক্লিয়ারেন্স প্রয়োজন |
| তামা এবং পিতল | 200-400 MPa | 8-12% | নমনীয়; burr-সংবেদনশীল অ্যাপ্লিকেশন নিম্ন প্রান্ত ব্যবহার করতে পারে |
| স্প্রিং স্টিল (SK5, 301 SS) | 700-900 MPa | 15-20% | খুব কঠিন; অপর্যাপ্ত ক্লিয়ারেন্স সেকেন্ডারি শিয়ার এবং চিপিং ঘটায় |
আপনি কখন কঠোর বনাম আলগা ছাড়পত্র প্রয়োগ করা উচিত? অংশ প্রয়োজনীয়তা বিবেচনা করুন. আপনার যদি প্রেস-ফিট হোলের জন্য একটি বড় বার্নিশ জোনের প্রয়োজন হয়, ফ্র্যাকচারের আগে শিয়ার জোনটি প্রসারিত করতে ক্লিয়ারেন্স কিছুটা কমিয়ে দিন। এজ ফিনিশের চেয়ে টুলের জীবন বেশি গুরুত্বপূর্ণ হলে, পাঞ্চ স্ট্রেস কমাতে ক্লিয়ারেন্স খুলুন। স্ট্যান্ডার্ড ডাই কাটিং সহনশীলতা সর্বদা প্রান্তের গুণমান, সরঞ্জামের দীর্ঘায়ু এবং উত্পাদন গতির মধ্যে একটি ট্রেডঅফ।
সহনশীলতা মান এবং Burr নিয়ন্ত্রণ
Burr উচ্চতা ক্লিয়ারেন্স অবস্থার সবচেয়ে দৃশ্যমান লক্ষণ। একটি স্ট্যাম্পযুক্ত প্রান্তের চারটি স্বতন্ত্র অঞ্চল রয়েছে: রোলওভার, বার্নিশ (শিয়ার), ফ্র্যাকচার এবং বুর। সঠিক ক্লিয়ারেন্স একটি পাতলা, সামঞ্জস্যপূর্ণ বুর তৈরি করে যা খুব কমই উপাদানের বেধের 10% অতিক্রম করে। অনুপযুক্ত ক্লিয়ারেন্স সমস্যার সৃষ্টি করে যা নিম্নধারায় বৃদ্ধি পায়।
ক্লিয়ারেন্স সঠিক হলে, পাঞ্চ এজ এবং ডাই এজ থেকে ফ্র্যাকচার প্লেনগুলি পরিষ্কারভাবে একত্রিত হয়, ন্যূনতম বুর তৈরি করে। যখন ক্লিয়ারেন্স অত্যধিক হয়, কাঁচের পরিবর্তে বস্তুগত অশ্রু, ভারী burrs এবং রুক্ষ ফ্র্যাকচার পৃষ্ঠ তৈরি করে। যখন ক্লিয়ারেন্স অপর্যাপ্ত হয়, তখন সেকেন্ডারি শিয়ার ঘটে, কাটিং শক্তি বৃদ্ধি করে এবং পাঞ্চ পরিধানকে ত্বরান্বিত করে।
চ্যাংডং স্ট্যাম্পিং ডাইসের একটি প্রযুক্তিগত নির্দেশিকায় যেমন বিশদ বিবরণ দেওয়া হয়েছে, বুর দিকটিও গুরুত্বপূর্ণ। ব্ল্যাঙ্কিং অপারেশনে, burrs পাঞ্চ সাইডে (অংশের উপরে) গঠন করে। ছিদ্র অপারেশনে, burrs ডাই সাইডে (নীচে) গঠন করে। ডিজাইনাররা অ্যাসেম্বলিতে কোন পৃষ্ঠের মুখ বাইরের দিকে থাকে তা নির্দিষ্ট করে, তারপর সেই অনুযায়ী ডাইকে ওরিয়েন্ট করে যাতে কম জটিল মুখে দাগ দেখা যায়। এটি একটি শীট মেটাল স্ট্যাম্পিং সহনশীলতা বিবেচনা যা অনেক রেফারেন্স নথি উপেক্ষা করে।
সঠিক ক্লিয়ারেন্স সেকেন্ডারি ডিবারিং অপারেশনের প্রয়োজনীয়তা দূর করে বা হ্রাস করে। আপনি যখন বিবেচনা করেন যে ম্যানুয়াল ডিবারিং প্রতি অংশে $0.02-0.10 যোগ করতে পারে এবং স্বয়ংক্রিয় টাম্বলিং অতিরিক্ত হ্যান্ডলিং পদক্ষেপগুলি প্রবর্তন করে, সঠিক ক্লিয়ারেন্স বজায় রাখা কয়েক হাজার যন্ত্রাংশের উত্পাদন রানের উপর চক্রবৃদ্ধি সঞ্চয় প্রদান করে।
অসম ক্লিয়ারেন্স বিশেষভাবে ধ্বংসাত্মক। যদি পাঞ্চটি ডাই ওপেনিং-এর সাপেক্ষে কেন্দ্রে বন্ধ থাকে-, তবে একপাশ পরিষ্কারভাবে কাঁচে যায় এবং অন্যটি কাঁদে। ফলাফল হল একটি-একতরফা দাগ যা সামগ্রিক ছাড়পত্র সামঞ্জস্য করে সংশোধন করা যায় না। পরিবর্তে, আপনাকে গাইড সিস্টেম বা পাঞ্চ রিটেইনার লেভেলে অ্যালাইনমেন্ট অ্যাড্রেস করতে হবে।
ডাই ক্লিয়ারেন্স পরিমাপ এবং যাচাই করা
কাগজে কলমে ছাড়পত্র হিসাব করা এক জিনিস। শারীরিক টুলে এটি যাচাই করা অন্য। ডাই ট্রাইআউটের সময়, প্রকৌশলীরা নিশ্চিত করতে বিভিন্ন পদ্ধতি ব্যবহার করেন যে প্রকৃত ক্লিয়ারেন্স ডিজাইনের উদ্দেশ্যের সাথে মেলে:
- ফিলার গেজ- পাতলা ধাতব স্ট্রিপগুলি সরাসরি ব্যবধান পরিমাপের জন্য পাঞ্চ এবং ডাই প্রান্তের মধ্যে ঢোকানো হয়। অ্যাক্সেসযোগ্য খোলার জন্য ভাল কাজ করে কিন্তু ছোট বা অভ্যন্তরীণ বৈশিষ্ট্যগুলির জন্য অবাস্তব।
- সীসা ছাপ- নরম সীসা বা সোল্ডারের একটি স্ট্রিপ পাঞ্চ এবং ডাইয়ের মধ্যে স্থাপন করা হয়, তারপর একটি ধীর প্রেস স্ট্রোকের সময় সংকুচিত হয়। ফলস্বরূপ ছাপের বেধ প্রোফাইলের চারপাশে একাধিক পয়েন্টে প্রকৃত ক্লিয়ারেন্স প্রকাশ করে।
- প্রথম-টুকরা পরিদর্শন- নমুনা অংশ কাটা এবং বড়করণের অধীনে প্রান্ত প্রোফাইল পরীক্ষা করা। পুরো ঘেরের চারপাশে একটি সুষম বার্নিশ-থেকে-ফ্র্যাকচার অনুপাত অভিন্ন ক্লিয়ারেন্স নিশ্চিত করে।
- সিএমএম পরিমাপ- স্থানাঙ্ক পরিমাপ যন্ত্রগুলি পাঞ্চ এবং ডাই মাত্রাগুলি স্বাধীনভাবে পরিমাপ করতে পারে, মাত্রিক পার্থক্য থেকে ক্লিয়ারেন্স গণনা করে।
উত্পাদনের সময়, কাটিয়া প্রান্ত পরিধান হিসাবে ক্লিয়ারেন্স হ্রাস পায়। ব্যবহারিক প্রভাব হল সময়ের সাথে বুর উচ্চতা ধীরে ধীরে বৃদ্ধি। রক্ষণাবেক্ষণ সময়সূচী সর্বোচ্চ গ্রহণযোগ্য burr উচ্চতা সংজ্ঞায়িত করা উচিত এবং সেই থ্রেশহোল্ডে পৌঁছানোর আগে পুনরায় শার্পনিং ট্রিগার বা প্রতিস্থাপন সন্নিবেশ করা উচিত। উচ্চ-ভলিউম প্রগতিশীল ডাই প্রোডাকশনের জন্য, প্রতিটি স্টেশনে ক্লিয়ারেন্স মনিটরিং গুরুত্বপূর্ণ হয়ে ওঠে কারণ একটি স্টেশনে অস্থিরতা স্ট্রিপ ফিডিং, পাইলট পজিশনিং এবং ডাউনস্ট্রিম গঠনের গুণমানকে প্রভাবিত করে।
ক্লিয়ারেন্স কাটিং প্রান্তে যা ঘটবে তা নিয়ন্ত্রণ করে। কিন্তু একটি প্রগতিশীল ডাইতে, স্ট্রিপটিকে অবশ্যই বিকৃতি বা মিসফিড ছাড়াই একাধিক স্টেশন জুড়ে কাটা প্রান্তের মধ্যে নির্ভরযোগ্যভাবে ভ্রমণ করতে হবে। এই স্ট্রিপ আচরণ, এটি কীভাবে চাপ জমাকে পরিচালনা করে এবং এক ডজন বা তার বেশি স্টেশনের নিবন্ধন বজায় রাখে, এমন একটি বৈশিষ্ট্যের উপর নির্ভর করে যা বেশিরভাগ ডাই ডিজাইনের রেফারেন্সগুলি খুব কমই উল্লেখ করে: বাইপাস নচ।
বাইপাস নচ এবং প্রোগ্রেসিভ ডাইস ইন ম্যাটেরিয়াল ফ্লো
প্রতি মিনিটে 200-প্লাস স্ট্রোক এ চলমান একটি প্রগতিশীল ডাইতে, স্ট্রিপটি কেবল একটি প্যাসিভ ক্যারিয়ার নয়। এটি একটি সক্রিয় কাঠামোগত উপাদান যা প্রতিটি স্টেশন জুড়ে প্রতিটি কাটা, বাঁক এবং ফর্ম থেকে চাপ শোষণ করে। যখন একটি স্টেশন উপাদানটিকে নিচের দিকে টেনে নেয় বা এটিকে পার্শ্বীয়ভাবে প্রসারিত করে, তখন সেই বিকৃতিটি পার্শ্ববর্তী স্টেশনগুলির স্ট্রিপে টানে, পাইলট গর্তের অবস্থানগুলিকে বিকৃত করে, মিসফিড সৃষ্টি করে, এবং গঠন শুরুর আগে সূক্ষ্ম অংশগুলিতে মাত্রিক ত্রুটির প্রবর্তন করে। স্ট্যাম্পিং ডাইয়ে বাইপাস নচের উদ্দেশ্য হল সেই স্ট্রেস ট্রান্সমিশনকে বাধা দেওয়া, স্ট্রিপ রুমটিকে সম্পূর্ণ অগ্রগতি নষ্ট না করে স্থানীয়ভাবে বিকৃত করার জন্য দেওয়া।
বেশিরভাগ ডাই ডিজাইন রেফারেন্সে পাস করার সময় বাইপাস নচের কথা উল্লেখ করা হয় বা সম্পূর্ণভাবে এড়িয়ে যায়। তবুও অভিজ্ঞ টুলমেকাররা মিশ্র কাটিং এবং গঠনের ক্রিয়াকলাপগুলির সাথে ডাইস-এ স্ট্রিপ স্থিতিশীলতা বজায় রাখার জন্য সবচেয়ে কার্যকর সরঞ্জামগুলির মধ্যে একটি হিসাবে তাদের স্বীকৃতি দেয়। আপনি যদি কখনও এমন প্রগতিশীল ডাই দেখে থাকেন যা 1 থেকে 5 স্টেশনে নিখুঁত অংশ তৈরি করে কিন্তু স্টেশন 6 এবং তার পরেও সহনশীলতার বাইরে চলে যায়, স্টেশন গঠনের মধ্যে অপর্যাপ্ত স্ট্রেস রিলিফ একটি সাধারণ অপরাধী।
ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজ ডিজাইন
শীট মেটাল স্ট্যাম্পিং-এ নেতিবাচক এবং ধনাত্মক বাইপাস নচের মধ্যে পার্থক্যটি ত্রাণ স্থানে কীভাবে উপাদানগুলিকে চিকিত্সা করা হয় তার উপর নির্ভর করে।
একটি নেতিবাচক বাইপাস খাঁজ স্টেশনগুলির মধ্যে নির্দিষ্ট পয়েন্টে স্ট্রিপ থেকে উপাদান সরিয়ে দেয়। কল্পনা করুন একটি সরু স্লট বা আয়তক্ষেত্রাকার কাটআউট দুটি গঠনকারী স্টেশনের মধ্যে ক্যারিয়ার ওয়েবে মেশিন করা হয়েছে। যখন আপস্ট্রিম স্টেশনটি উপাদানটিকে প্রসারিত করে বা আঁকে, তখন উন্মুক্ত স্লটটি ডাউনস্ট্রিমে প্রেরণ করার পরিবর্তে সেই স্থানচ্যুতিকে শোষণ করে। স্ট্রিপটি পরবর্তী স্টেশনের রেজিস্ট্রেশন পয়েন্টগুলিতে টানা ছাড়াই খোলা খাঁজের মধ্যে কিছুটা প্রসারিত করতে পারে। এটি আরও সাধারণ পদ্ধতি কারণ এটি একটি প্রারম্ভিক ব্ল্যাঙ্কিং স্টেশনের সময় কাটা সহজ এবং স্পষ্ট, পরিমাপযোগ্য চাপ ত্রাণ প্রদান করে।
একটি ইতিবাচক বাইপাস খাঁজ বিপরীত পদ্ধতি গ্রহণ করে। উপাদান অপসারণ করার পরিবর্তে, এটি একটি ট্যাব বা উপাদানের অভিক্ষেপ ছেড়ে দেয় যা গুরুতর ক্যারিয়ারের পথকে প্রভাবিত না করেই ফ্লেক্স, বাকল বা বিচ্যুত করতে পারে। এটিকে একটি অন্তর্নির্মিত-ফ্লেক্স জয়েন্ট হিসেবে মনে করুন। ট্যাবটি নিয়ন্ত্রিত স্থানীয় নমনের মাধ্যমে বিকৃতি শোষণ করে যখন প্রাথমিক ক্যারিয়ার ওয়েব সোজা এবং অবিকৃত থাকে। ইতিবাচক বাইপাস ডিজাইন কম সাধারণ কিন্তু এমন পরিস্থিতিতে উৎকৃষ্ট যেখানে উপাদান অপসারণ গ্রহণযোগ্য দৃঢ়তা থ্রেশহোল্ডের নীচে ক্যারিয়ারকে দুর্বল করে দেয়, বিশেষ করে সরু স্ট্রিপ বা পাতলা, নরম উপাদানগুলির সাথে যেগুলি সম্পূর্ণ ক্যারিয়ার প্রস্থ সমর্থন ছাড়াই খাওয়ানোর জন্য অনমনীয়তা নেই।
আপনি যখন প্রতিটি ধরনের ব্যবহার করা উচিত? এই কারণগুলি বিবেচনা করুন:
- স্ট্রিপ প্রস্থ:সরু স্ট্রিপগুলি (3x অংশের প্রস্থের কম) ইতিবাচক বাইপাস খাঁজগুলি থেকে উপকৃত হয় যা কাঠামোগত ধারাবাহিকতা রক্ষা করে। প্রশস্ত স্ট্রিপগুলি খাওয়ানোর সমস্যা ছাড়াই নেতিবাচক খাঁজ সহ্য করে।
- উপাদান প্রকার:উচ্চ-শক্তির ইস্পাত এবং স্প্রিং টেম্পার উপাদানগুলি আক্রমনাত্মকভাবে স্ট্রেস প্রেরণ করে, যা বিচ্ছিন্নতার জন্য নেতিবাচক বাইপাস খাঁজগুলিকে অপরিহার্য করে তোলে। নরম অ্যালুমিনিয়াম এবং তামা স্থানীয়ভাবে আরও বিকৃত হয় এবং কখনও কখনও ইতিবাচক বাইপাস ট্যাবগুলির সাথে পর্যাপ্তভাবে কাজ করে।
- স্টেশন ব্যবধান:টাইট পিচ দূরত্ব খাঁজ জ্যামিতি জন্য সামান্য জায়গা ছেড়ে. যখন স্থান সীমাবদ্ধ থাকে, তখন বিদ্যমান ক্যারিয়ারের পদচিহ্নের মধ্যে ইতিবাচক বাইপাস ট্যাবগুলি ডিজাইন করা যেতে পারে। নেতিবাচক খাঁজের জন্য ডেডিকেটেড স্ট্রিপ রিয়েল এস্টেট প্রয়োজন যা পিচ বাড়ায়।
কিভাবে বাইপাস Notches নিয়ন্ত্রণ উপাদান প্রবাহ
মেকানিক্স স্বজ্ঞাত হয় একবার আপনি তাদের কল্পনা. গভীর ড্র বা তীক্ষ্ণ বাঁকের মতো গঠনের ক্রিয়াকলাপের সময়, উপাদান পার্শ্ববর্তী স্ট্রিপ এলাকা থেকে ভিতরের দিকে প্রবাহিত হয়। সেই অভ্যন্তরীণ প্রবাহ ফর্মিং স্টেশন সংলগ্ন ক্যারিয়ার ওয়েবে প্রসার্য চাপ সৃষ্টি করে। ত্রাণ ছাড়াই, এই উত্তেজনা উভয় ফিডের দিকে বাইরের দিকে প্রচার করে, স্টেশনগুলির মধ্যে কার্যকর পিচকে সামান্য ছোট করে।
এমনকি 0.05 মিমি পিচ পরিবর্তন পরের স্টেশনে পাইলটদের ভুল করার জন্য যথেষ্ট। ক্রমানুসারে একাধিক ফর্মিং স্টেশন জুড়ে এটিকে গুণ করুন এবং যতক্ষণ না পাইলটরা সঠিকভাবে নিযুক্ত হতে না পারে, অংশগুলি স্পেসিফিকেশন থেকে সরে যায়, বা লিফটারগুলির মধ্যে স্ট্রিপ বাকল না যায় ততক্ষণ পর্যন্ত ক্রমবর্ধমান ত্রুটি বৃদ্ধি পায়। ডাই ডিজাইন এক্সপার্ট হিসেবেআর্ট হেড্রিক নোট, এজ ক্যাম্বার এবং ফিডিং অসংগতি এই সমস্যাগুলিকে যুক্ত করে, স্ট্রিপটিকে ডাউনস্ট্রিম স্টেশনগুলিতে নিয়ন্ত্রণ করা ক্রমবর্ধমান কঠিন করে তোলে।
একটি যান্ত্রিক বিচ্ছিন্নতা তৈরি করে শিট মেটালের বাইপাস খাঁজগুলি এই চেইনটি ভেঙে দেয়। একটি ফর্মিং স্টেশন থেকে স্ট্রেস ক্ষেত্রটি খাঁজ সীমানায় আঘাত করে এবং ক্যারিয়ারের মাধ্যমে প্রচারের পরিবর্তে ছড়িয়ে পড়ে। প্রতিটি স্টেশন আপেক্ষিক বিচ্ছিন্নতায় কাজ করে, আপস্ট্রিম ক্রিয়াকলাপগুলির দ্বারা চাপযুক্ত উপাদানগুলির পরিবর্তে তাজা, অবিকৃত উপাদান গ্রহণ করে।
এই বিচ্ছিন্নতা এছাড়াও ফালা buckling প্রতিরোধ করে. যখন একটি ফর্মিং স্টেশন উপাদান সংকুচিত করে (যেমন একটি এমবস বা একটি মুদ্রা), স্থানচ্যুত আয়তনকে কোথাও যেতে হবে। কোন ত্রাণ ছাড়া একটি ক্রমাগত বাহক, যে স্থানচ্যুত ভলিউম একটি সামান্য ফিতে বা স্টেশন মধ্যে তরঙ্গ হিসাবে উদ্ভাসিত. বাইপাস নচগুলি ডাই ফেস থেকে স্ট্রিপটি না তুলে বা পাইলট রেজিস্ট্রেশনে-লিফটারে হস্তক্ষেপ না করে কোথাও প্রসারিত করার জন্য সংকুচিত উপাদান দেয়।
খাঁজ জ্যামিতি এবং স্থান নির্ধারণের জন্য ডিজাইন নির্দেশিকা
সাইজিং এবং পজিশনিং বাইপাস খাঁজ নির্বিচারে নয়। খাঁজটি প্রত্যাশিত বিকৃতি শোষণ করার জন্য যথেষ্ট বড় হতে হবে তবে এত বড় নয় যে এটি ক্যারিয়ারকে দুর্বল করে দেয় বা স্ক্র্যাপ শেডিং সমস্যা তৈরি করে। এখানে বাইপাস খাঁজ স্পেসিফিকেশনের জন্য মূল নকশা পরামিতি রয়েছে:
- খাঁজ প্রস্থ:সাধারণত উপাদান পুরুত্ব 1.5 থেকে 3 গুণ। প্রশস্ত খাঁজগুলি আরও স্ট্রেস ত্রাণ দেয় তবে আরও বাহক উপাদানগুলি সরিয়ে দেয়। 2x বেধ থেকে শুরু করুন এবং পরীক্ষার ফলাফলের উপর ভিত্তি করে সামঞ্জস্য করুন।
- খাঁজের গভীরতা (প্রান্তের খাঁজের জন্য):স্ট্রিপ প্রান্ত থেকে ক্যারিয়ার ওয়েব প্রস্থের 30-50% প্রসারিত করা উচিত। গভীর খাঁজগুলি আরও কার্যকরভাবে বিচ্ছিন্ন করে তবে ক্যারিয়ারের ক্রস-সেকশন এবং খাওয়ানোর কঠোরতা হ্রাস করে।
- স্টেশন গঠনের সাপেক্ষে বসানো:স্ট্রিপ প্লেন থেকে উপাদান আঁকতে, বাঁকানো বা স্থানচ্যুত করে এমন কোনও স্টেশনের অবিলম্বে বাইপাস নচের অবস্থান করুন। রেজিস্ট্রেশন বৈশিষ্ট্যে পৌঁছানো থেকে চাপ প্রতিরোধ করতে খাঁজটি ফর্মিং স্টেশন এবং নিকটতম পাইলট গর্তের মধ্যে বসতে হবে।
- পাইলটদের সাপেক্ষে প্লেসমেন্ট:পাইলট হোল অবস্থানের মধ্য দিয়ে বা সংলগ্ন বাইপাস খাঁজ কখনই কাটবেন না। সঠিক স্ট্রিপ রেজিস্ট্রেশন প্রদানের জন্য পাইলটকে অবশ্যই নিরবচ্ছিন্ন উপাদানে বসতে হবে। খাঁজ সীমানা এবং পাইলট গর্ত প্রান্তের মধ্যে কমপক্ষে 2x উপাদান পুরুত্ব ক্লিয়ারেন্স বজায় রাখুন।
- খাঁজ আকৃতি:গোলাকার প্রান্তগুলি খাঁজ সমাপ্তিতে চাপের ঘনত্ব হ্রাস করে। তীক্ষ্ণ-কোণার খাঁজগুলি বর্ধিত উত্পাদন চলাকালীন ভঙ্গুর বা কাজ-কঠিন উপাদানগুলিতে ফাটল শুরু করতে পারে।
- প্রতিসাম্য:চওড়া স্ট্রিপগুলির জন্য, উভয় প্রান্তে মিলে যাওয়া খাঁজগুলি সুষম স্ট্রেস রিলিফ প্রদান করে। একক-পার্শ্বযুক্ত খাঁজগুলি অপ্রতিসম স্ট্রিপ আচরণ প্রবর্তন করতে পারে, যার ফলে বাহকটি খাওয়ানোর সময় পার্শ্বীয়ভাবে প্রবাহিত হয়।
সাধারণ ভুল যা মিসফিড বা ফালা বিকৃতির দিকে পরিচালিত করে তার মধ্যে রয়েছে পাইলট গর্তের খুব কাছাকাছি খাঁজ রাখা (রেজিস্ট্রেশন জোনকে দুর্বল করে দেওয়া), খাঁজগুলিকে খুব অগভীর করে তৈরি করা স্ট্রেস থেকে মুক্তি দেওয়ার জন্য, অথবা ক্রমাগত গঠনকারী স্টেশনগুলির মধ্যে খাঁজগুলি সম্পূর্ণরূপে বাদ দেওয়া এবং বাহককে বিকৃত না করে ক্রমবর্ধমান স্ট্রেন শুষে নেওয়ার আশা করা।
ডাই ট্রাইআউটের সময় একটি ব্যবহারিক পরীক্ষা: একটি ছোট ব্যাচ চালানোর পরে স্টেশন গঠনের মধ্যে ফালা পরীক্ষা করুন। আপনি যদি ক্যারিয়ারের জালে তরঙ্গ, মোচড় বা সামান্য বাকলিং দেখতে পান, তাহলে স্ট্রেস খাঁজ সীমানা অতিক্রম করছে। হয় বিদ্যমান খাঁজগুলিকে গভীর করুন, অতিরিক্ত খাঁজগুলি যোগ করুন বা ত্রাণ অঞ্চল বাড়ানোর জন্য সেগুলিকে প্রশস্ত করুন৷ স্ট্রিপটি সমতল থাকা উচিত এবং প্রতিটি স্টেশনে সামঞ্জস্যপূর্ণ লিফটারের সাথে অবাধে খাওয়ানো উচিত।
বাইপাস খাঁজগুলি একটি বৃহত্তর স্ট্রিপ ইঞ্জিনিয়ারিং চ্যালেঞ্জের একটি উপাদানকে উপস্থাপন করে। স্টেশনের ক্রম, ক্যারিয়ারের ধরন, উপাদানের ব্যবহার এবং পিচের দূরত্ব সহ আপনি কীভাবে পুরো স্ট্রিপটি লেআউট করেন, তা শুধুমাত্র চাপের আচরণই নয়, পুরো উৎপাদন চালানোর উপাদান খরচ এবং স্ক্র্যাপের হারও নির্ধারণ করে। সেই বিস্তৃত অপ্টিমাইজেশান সমস্যাটি স্ট্রিপ লেআউটের মৌলিক বিষয়গুলি দিয়ে শুরু হয়৷
স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং ডাই সাইজিং
স্ট্যাম্প করা অংশে উপাদানের খরচ সাধারণত 40-মোট খরচের 60% হয়। এর মানে হল যে আপনি স্ট্রিপের অংশটি কীভাবে সাজান তা প্রগতিশীল ডাই স্ট্রিপ লেআউট ডিজাইনে প্রায় অন্য যেকোনো ইঞ্জিনিয়ারিং সিদ্ধান্তের তুলনায় লাভজনকতার উপর বেশি সরাসরি প্রভাব ফেলে। একটি লেআউট যা প্রতিটি কুণ্ডলী থেকে এমনকি 3% বেশি ব্যবহারযোগ্য এলাকা চেপে একটি উচ্চ-ভলিউম প্রোগ্রামে বার্ষিক হাজার হাজার ডলার সাশ্রয় করে।
স্ট্রিপ লেআউট অপ্টিমাইজেশান স্ট্যাম্পিং হল যেখানে জ্যামিতি, প্রক্রিয়া পরিকল্পনা এবং খরচ প্রকৌশল ছেদ করে। আপনি একই সাথে স্টেশন সিকোয়েন্স নির্ধারণ করছেন, সেতুর প্রস্থ গণনা করছেন, ক্যারিয়ার কনফিগারেশন নির্বাচন করছেন এবং একটি উপলব্ধ প্রেসের সাথে মানানসই করার জন্য ডাই জুতার আকার দিচ্ছেন। প্রতিটি মাত্রা অন্যের সাথে সংযুক্ত। পিচ পরিবর্তন করুন, এবং আপনি ডাই লেন্থ পরিবর্তন করুন. ডাই লেন্থ পরিবর্তন করুন, এবং আপনার একটি ভিন্ন প্রেসের প্রয়োজন হতে পারে।
স্ট্রিপ লেআউট নীতি এবং উপাদান ব্যবহার
একটি স্ট্রিপ লেআউটের পরিকল্পনা তিনটি প্রশ্নের উত্তর দিয়ে শুরু হয়: স্ট্রিপটি কতটা চওড়া হওয়া উচিত, এটি প্রতি স্ট্রোকে (পিচ) কতদূর অগ্রসর হয় এবং কোন ক্রমানুসারে ক্রিয়াকলাপ ঘটে?
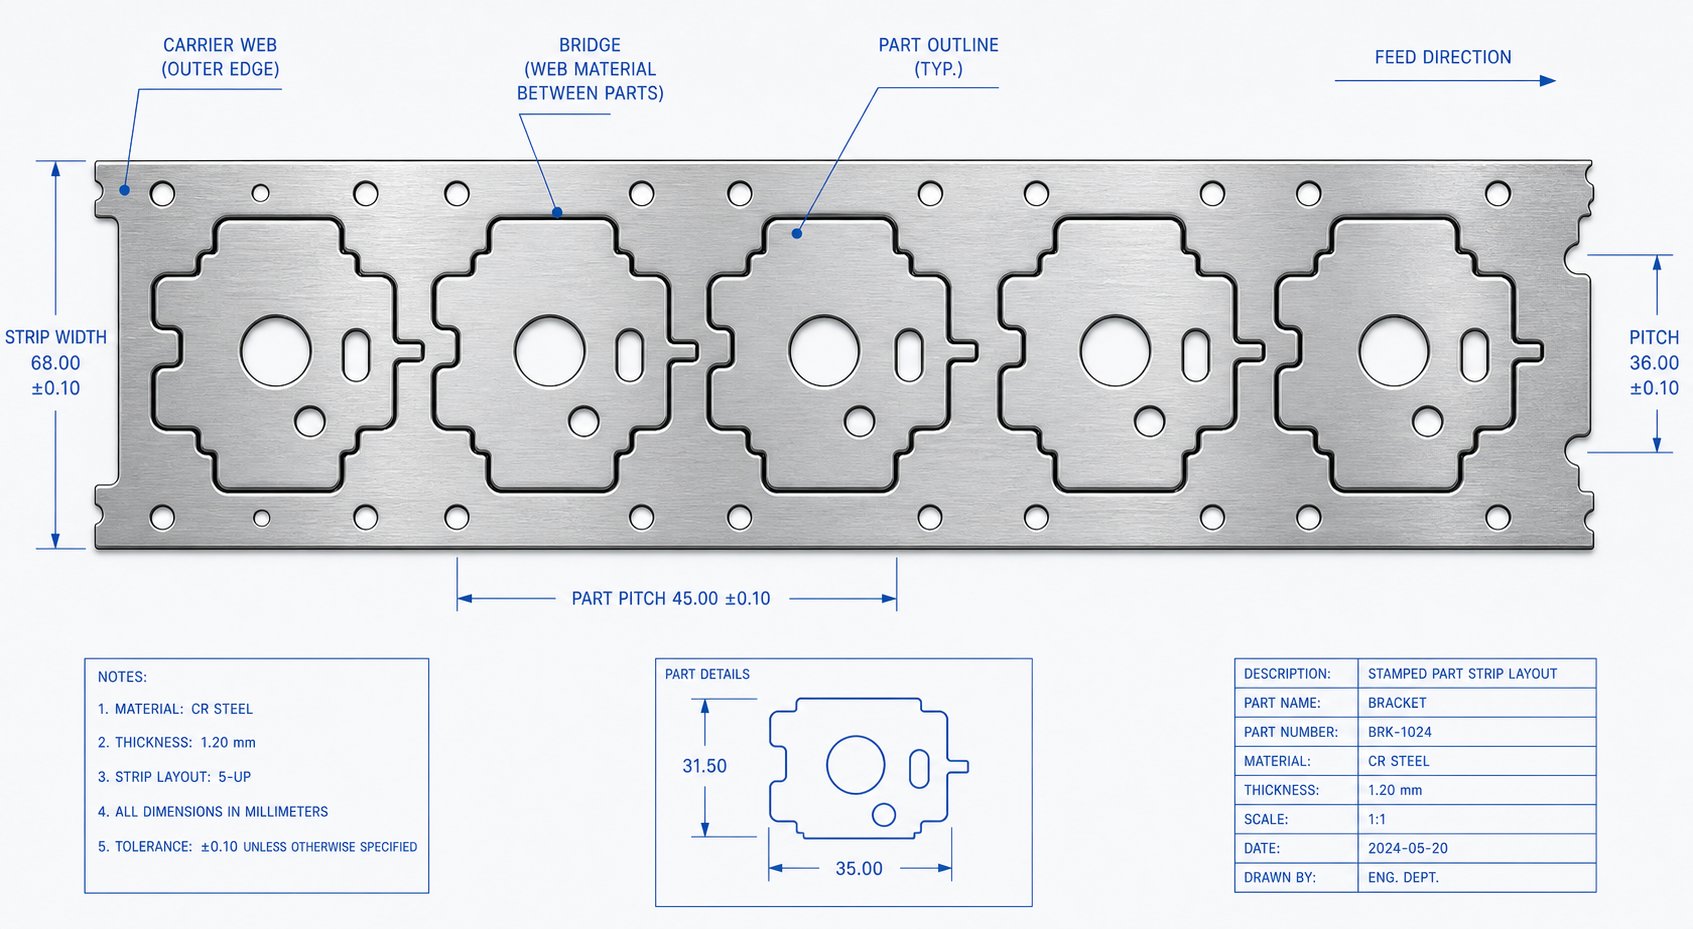
স্ট্রিপ প্রস্থ অংশের প্রশস্ত মাত্রা এবং প্রতিটি পাশে সেতু উপাদান দ্বারা নির্ধারিত হয়। একটি সর্বজন স্বীকৃত নিয়ম ন্যূনতম সেতুর পুরুত্ব 1.25 থেকে 1.5 গুণ উপাদানের পুরুত্বে নির্ধারণ করে। একটি 1.5 মিমি পুরু অংশের জন্য, এর অর্থ প্রতিটি প্রান্তে প্রায় 1.9 থেকে 2.25 মিমি সেতু। সূত্রটি সহজ: স্ট্রিপ প্রস্থ=অংশ প্রস্থ + 2B, যেখানে B হল সেতুর পুরুত্ব। পিচ (বা অগ্রগতি) একটি অনুরূপ যুক্তি অনুসরণ করে: পিচ=অংশ দৈর্ঘ্য + B, প্রতিটি প্রেস স্ট্রোকের সাথে স্ট্রিপটি অগ্রসর হওয়া দূরত্বের প্রতিনিধিত্ব করে।
উপাদানের ব্যবহার স্ট্যাম্পিং ডাই পারফরম্যান্স প্রতি স্ট্রোকে খরচ হওয়া মোট স্ট্রিপ এলাকার অংশের অনুপাত হিসাবে গণনা করা হয়। শিল্প বেঞ্চমার্ক কমপক্ষে 75% ব্যবহার লক্ষ্য করে। এর নীচে, আপনি খুব বেশি ক্রয়কৃত উপাদানকে স্ক্র্যাপ স্লাগ এবং ক্যারিয়ার কঙ্কালে রূপান্তর করছেন।
দুটি বিন্যাস পদ্ধতি নাটকীয়ভাবে ব্যবহারকে প্রভাবিত করে:
- একক-সারি, এক-পাস লেআউট:অংশগুলি স্ট্রিপ বরাবর একটি একক লাইনে সাজানো। ডিজাইন এবং খাওয়ানো সহজ, কিন্তু প্রায়ই কম ব্যবহার তৈরি করে কারণ অংশগুলির মধ্যে ফাঁক পুনরুদ্ধার করা যায় না।
- কৌণিক পাস (নেস্টিং) লেআউট:অংশগুলি একটি কোণে কাত হয় যাতে তাদের প্রোফাইলগুলি আন্তঃলক হয়, অনেকটা ধাঁধার টুকরোগুলির মতো৷ এটি গুরুত্বপূর্ণ উপাদান পুনরুদ্ধার করতে পারে যা অন্যথায় ফাঁকা স্থান নষ্ট হবে, বিশেষত অনিয়মিত আকারের অংশগুলির জন্য। ট্রেডঅফ হল ডাই জটিলতা এবং সম্ভাব্য ভারসাম্যহীন কাটিং ফোর্স।
মাল্টি-সারি লেআউট, যেখানে দুই বা ততোধিক অংশ স্ট্রিপ প্রস্থ জুড়ে পাশে-পাশে-নেস্ট করে, উচ্চতর ব্যবহারের জন্য আরেকটি পথ অফার করে। আপনি বস্তুগত দক্ষতা অর্জন করেন কিন্তু ডাই প্রস্থ, স্টেশনের সংখ্যা এবং জোরের প্রয়োজনীয়তা বাড়ান। প্রতিসম অংশগুলির জন্য, স্ট্রিপ জুড়ে তাদের মাথা-থেকে-টেইল পর্যন্ত মিরর করা প্রায়শই ব্যবহার এবং পরিচালনাযোগ্য ডাই জটিলতার সর্বোত্তম সমন্বয় লাভ করে।
ডাই সাইজ প্ল্যানিং এবং প্রেস সিলেকশন
স্ট্রিপ লেআউট মাত্রা সরাসরি ডাই জুতার আকারে ক্যাসকেড। মোট ডাই দৈর্ঘ্য পিচের দূরত্ব দ্বারা গুণিত স্টেশনের সংখ্যার সমান, পাশাপাশি কাঠামোগত সহায়তা বা স্ট্রেস রিলিফের জন্য প্রয়োজনীয় যেকোন নিষ্ক্রিয় স্টেশন। ডাই ওয়াইডথ স্ট্রিপ প্রস্থ প্লাস রুমকে দুই পাশে গাইড রেল, লিফটার এবং হিল ব্লকের জন্য মিটমাট করে।
এখানেই ডাই সাইজ চার্ট নীতি অপরিহার্য হয়ে ওঠে। ডাই জুতা অবশ্যই প্রেস বেডের বোলস্টার প্লেটের মাত্রার মধ্যে মাপসই হতে হবে এবং বন্ধ উচ্চতা (বন্ধ করা হলে উপরের এবং নীচের জুতার মধ্যে দূরত্ব) প্রেসের উপলব্ধ দিবালোকের পরিসরের মধ্যে পড়তে হবে। একটি লেআউট যার জন্য 35 মিমি পিচে 12টি স্টেশন প্রয়োজন তা শেষ মার্জিন যোগ করার আগে কমপক্ষে 420 মিমি ডাই দৈর্ঘ্য তৈরি করে। যদি আপনার টার্গেট প্রেসে একটি 400 মিমি বেড খোলা থাকে, তাহলে আপনার একটি সমস্যা আছে যা কোন পরিমাণ ডাউনস্ট্রিম অপ্টিমাইজেশান ঠিক করতে পারে না।
সম্পর্ক উভয় দিকে কাজ করে। কখনও কখনও আপনি টনেজ প্রয়োজনীয়তা এবং উপলব্ধ সরঞ্জামের উপর ভিত্তি করে প্রথমে প্রেসটি নির্বাচন করেন, তারপরে ফিট করার জন্য আপনার লেআউটকে সীমাবদ্ধ করুন। অন্য সময়, অংশ জ্যামিতি এবং স্টেশন গণনা ডাই আকার নির্দেশ করে, এবং আপনি সেই অনুযায়ী প্রেস নির্বাচন করুন। মেটালফর্মিং ম্যাগাজিনের পিটার উলিন্টজ যেমন জোর দিয়েছেন, স্ট্রিপ লেআউট প্রেস স্লাইড জুড়ে বল বন্টনও নির্ধারণ করে, মানে লেআউট পরিকল্পনার সময় টিপিং মুহূর্তগুলি মূল্যায়ন করা উচিত, ডাই তৈরি হওয়ার পরে নয়।
ভারসাম্য বজায় রাখা গুরুত্বপূর্ণ। যদি কাটিং ফোর্সগুলি ডাইয়ের একপাশে মনোনিবেশ করে, প্রেস স্লাইড টিপস পার্শ্বীয়ভাবে, অসম পরিধান এবং মাত্রিক অসঙ্গতি সৃষ্টি করে। ডিজাইনাররা প্রেস সেন্টারলাইনের সাপেক্ষে স্ট্রিপ পজিশন পরিবর্তন করে বা ফোর্স পুনর্বন্টন করার জন্য নির্বাচিত পাঞ্চে শিয়ার অ্যাঙ্গেল যোগ করে এর সমাধান করেন।
লেআউট অপ্টিমাইজেশানের মাধ্যমে স্ক্র্যাপ হ্রাস
ক্যারিয়ার ডিজাইন হল স্ক্র্যাপ শতাংশের উপর সবচেয়ে সরাসরি প্রভাব সহ পরিবর্তনশীল। তিনটি কনফিগারেশন প্রগতিশীল ডাই অনুশীলনকে প্রাধান্য দেয়:
- কেন্দ্র বাহক:একটি একক ওয়েব স্ট্রিপ সেন্টারলাইন বরাবর সঞ্চালিত হয়, উভয় পাশে অংশগুলিকে সংযুক্ত করে। সংকীর্ণ অংশগুলির জন্য সর্বোত্তম যেখানে প্রান্ত বাহক অত্যধিক উপাদান নষ্ট করবে। মাঝারি স্ক্র্যাপ উত্পাদন.
- সাইড ক্যারিয়ার (একক প্রান্ত):ক্যারিয়ার ওয়েব এক ফালা প্রান্ত বরাবর সঞ্চালিত হয়. গঠনের জন্য বিপরীত প্রান্তের প্রয়োজন এমন অংশগুলির জন্য সাধারণ। সহজ খাওয়ানো কিন্তু অপ্রতিসম স্ট্রিপ আচরণের জন্য অতিরিক্ত গাইড বৈশিষ্ট্যের প্রয়োজন হতে পারে।
- দ্বৈত ক্যারিয়ার (উভয় প্রান্ত):উভয় স্ট্রিপ প্রান্তের ওয়েবগুলি সর্বাধিক স্থিতিশীলতা এবং সুষম খাদ্য প্রদান করে। প্রশস্ত স্ট্রিপ এবং ভারী গঠনের ক্রিয়াকলাপের জন্য আদর্শ, তবে উভয় প্রান্তই কঙ্কালের বর্জ্য হয়ে যাওয়ার কারণে স্ক্র্যাপ হিসাবে সর্বাধিক উপাদান গ্রহণ করে।
নিম্নলিখিত সারণীটি ব্যাখ্যা করে কিভাবে বিন্যাস কনফিগারেশন একটি নমুনা আয়তক্ষেত্রাকার অংশের (25 মিমি x 15 মিমি, 1.0 মিমি পুরু) উপাদান ব্যবহারকে প্রভাবিত করে:
| লেআউট কনফিগারেশন | স্ট্রিপ প্রস্থ | পিচ | উপাদান ব্যবহার | আপেক্ষিক স্ক্র্যাপ হার |
|---|---|---|---|---|
| একক সারি, পার্শ্ব ক্যারিয়ার | 30 মিমি | 27 মিমি | 46% | উচ্চ |
| একক সারি, দ্বৈত ক্যারিয়ার | 33 মিমি | 27 মিমি | 42% | অনেক উঁচুতে |
| দুই-সারি নেস্টেড, কেন্দ্র বাহক | 45 মিমি | 18 মিমি | 62% | পরিমিত |
| দুই-সারি মিরর করা, ডুয়াল ক্যারিয়ার | 50 মিমি | 17 মিমি | 71% | কম |
| কৌণিক নেস্টেড, একক বাহক | 38 মিমি | 20 মিমি | 66% | মাঝারি-নিম্ন |
আপনি একটি সাধারণ একক-সারি বিন্যাস থেকে একটি মিররড দুই-সারি কনফিগারেশনে পরিবর্তন করে মাত্র 42% থেকে 71% পর্যন্ত ব্যবহার লক্ষ্য করবেন৷ বার্ষিক 50 টন ইস্পাত গ্রহণকারী একটি প্রোগ্রামে, এই পার্থক্যটি প্রায় 15 টন উপাদান সঞ্চয়ের প্রতিনিধিত্ব করে, একটি চিত্র যা আরও জটিল ডাইয়ের অতিরিক্ত টুলিং খরচকে বামন করে।
বাহককে অবশ্যই উপাদান ব্যবহারের বিরুদ্ধে স্থিতিশীলতার ভারসাম্য বজায় রাখতে হবে। ককঠিন ক্যারিয়ারবেসিক কাটা এবং বাঁকানোর জন্য কাজ করে যেখানে স্ট্রিপটি স্ট্রোক জুড়ে সমতল থাকে। সংযুক্তি পয়েন্টগুলিতে কৌশলগত কাট বা লুপ সহ একটি প্রসারিত ওয়েব ক্যারিয়ার গভীর গঠন বা অঙ্কন ক্রিয়াকলাপের জন্য অপরিহার্য যেখানে অংশটি উল্লম্বভাবে সরে যায় এবং ক্যারিয়ার থেকে উপাদান টেনে নেয়। এখানে ভুলভাবে নির্বাচন করা হয় একটি ওভার-ইঞ্জিনিয়ারড ক্যারিয়ারে উপাদান নষ্ট করে অথবা একটি কম ডিজাইন করা একটি থেকে স্ট্রিপ ব্যর্থতার কারণ হয়।
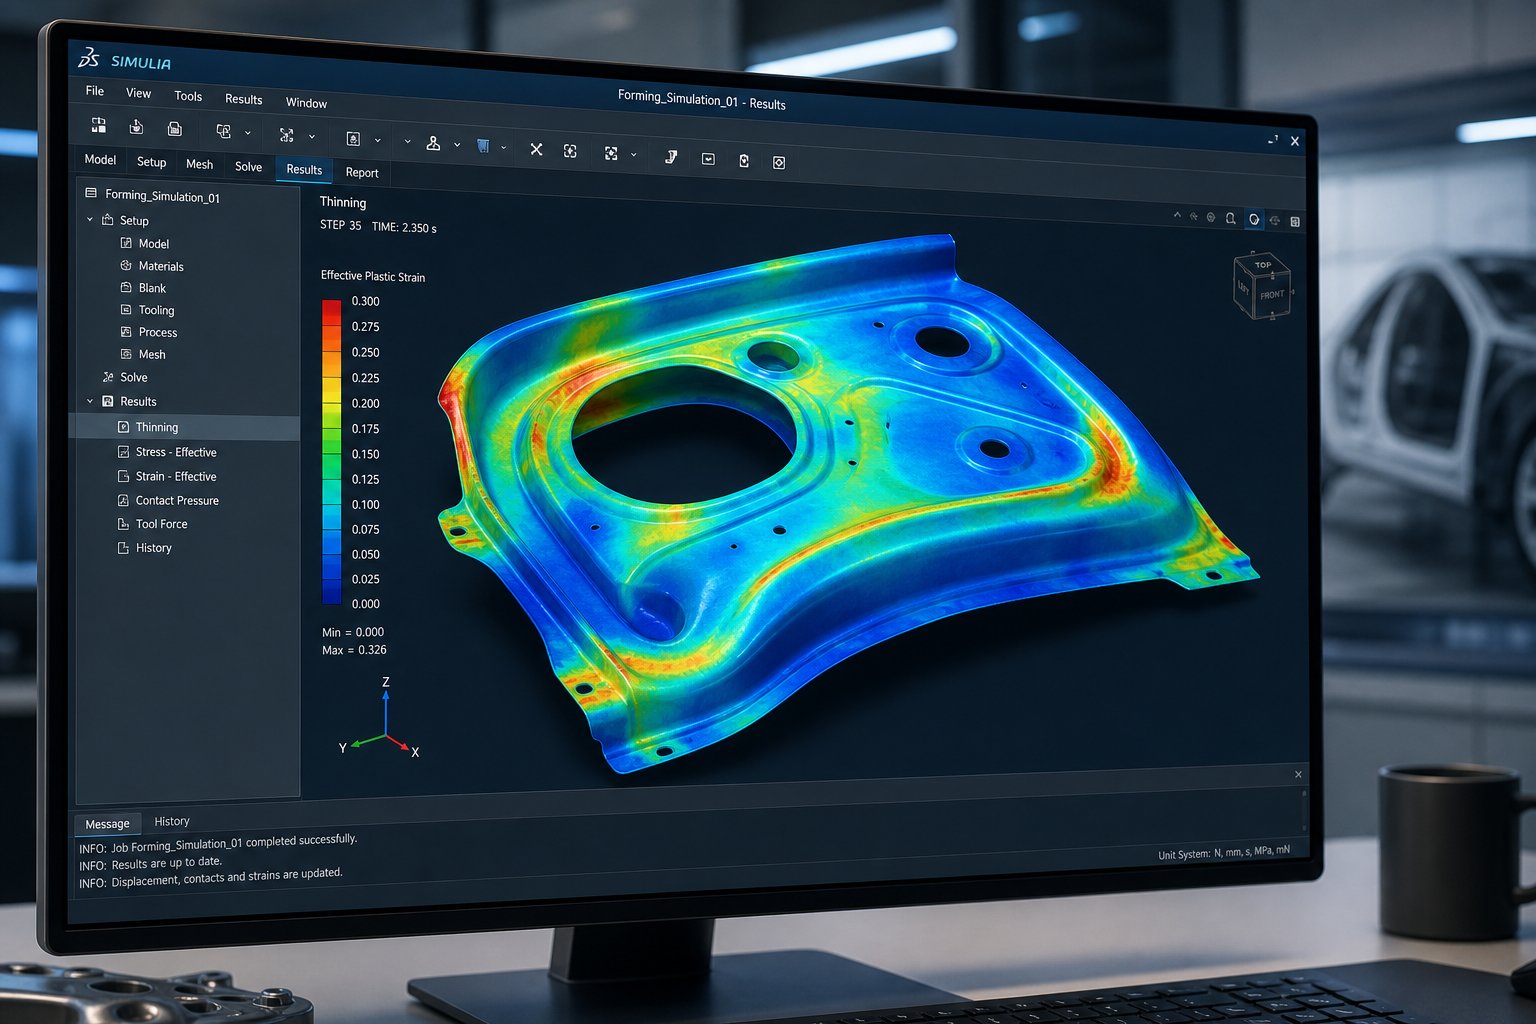
স্ট্রিপ লেআউট ডাই-এর শারীরিক পদচিহ্ন এবং খরচের কাঠামো সেট করে। কিন্তু কাগজের লেআউট এবং হাতের গণনা শুধুমাত্র বাস্তব-বিশ্বের বস্তুগত আচরণ সম্পর্কে এত কিছু ভবিষ্যদ্বাণী করতে পারে। যখন জটিল গঠন জড়িত থাকে, তখন প্রশ্নটি জ্যামিতি থেকে পদার্থবিজ্ঞানে স্থানান্তরিত হয়: উপাদানটি কি প্রকৃতপক্ষে বিন্যাসটি যেভাবে অনুমান করে সেভাবে প্রবাহিত হবে, নাকি এটি সহনশীলতার বাইরে পাতলা, বলি বা বসন্ত ফিরে আসবে? ইস্পাত কাটার আগে এই প্রশ্নের উত্তর দেওয়ার জন্য সিমুলেশন প্রয়োজন।
সিমুলেশন টুলস এবং ডিজাইন ভ্যালিডেশন
একটি স্ট্রিপ লেআউট আপনাকে বলে যে উপাদানটি কোথায় যায়৷ সিমুলেশন আপনাকে বলে যে এটি আসলে ছিঁড়ে, কুঁচকে যাওয়া বা সহনশীলতা থেকে ফিরে না গিয়ে সেখানে পৌঁছাবে কিনা। এটি এমন একটি ধাপ যা সবচেয়ে বেশি স্ট্যাম্পিং ডাই ডিজাইনের পিডিএফ রিসোর্স সম্পূর্ণভাবে এড়িয়ে যায়, তবুও এটি এমন একটি ধাপ যা একটি টুলকে আলাদা করে যার জন্য তিনটি ট্রাইআউট পুনরাবৃত্তির প্রয়োজন হয় যা প্রথম আঘাতে চলে যায়।
স্ট্যাম্পিং ডাই FEA সিমুলেশন স্বয়ংচালিত OEM-এর জন্য সংরক্ষিত বিলাসিতা থেকে শিল্প জুড়ে একটি প্রমিত প্রকৌশল অনুশীলনে স্থানান্তরিত হয়েছে। কারণটি হল সাধারণ অর্থনীতি: কয়েক হাজার ডলারের একটি গঠনমূলক সিমুলেশন হাজার হাজার খরচের টুলিং পুনর্ব্যবহারকে বাধা দেয়। ডাইয়ের জন্য যে কোনও ইস্পাত কাটার আগে, ভার্চুয়াল ইঞ্জিনিয়ারিং উপাদান প্রবাহের পূর্বাভাস দেয়, ব্যর্থতার ঝুঁকি চিহ্নিত করে এবং স্প্রিংব্যাকের পরিমাণ নির্ধারণ করে যাতে ডিজাইনার সত্যের পরে শক্ত টুল স্টিলে সংশোধন না করে জ্যামিতি অগ্রিম ক্ষতিপূরণ দিতে পারে।
ডাই ডিজাইনে FEA এবং ফর্মাবিলিটি সিমুলেশন
সীমিত উপাদান বিশ্লেষণ একটি ফাঁকাকে হাজার হাজার ছোট উপাদানে বিভক্ত করে এবং গণনা করে যে প্রতিটি কীভাবে জ্যামিতি দ্বারা সংজ্ঞায়িত শক্তি, সীমাবদ্ধতা এবং ঘর্ষণ অবস্থার অধীনে বিকৃত হয়। সফ্টওয়্যারটি পুরো প্রেস স্ট্রোকের মাধ্যমে প্রতিটি উপাদানে চাপের-স্ট্রেন সমীকরণের সমাধান করে, বস্তুগত আচরণের একটি সম্পূর্ণ চিত্র তৈরি করে যা কোনো হাতের হিসাব বা অভিজ্ঞতা ভিত্তিক অনুমান-মেলে না।
শীট মেটাল স্ট্যাম্পিংয়ের জন্য গঠনযোগ্যতা বিশ্লেষণ আসলে কী প্রকাশ করে? কল্পনা করুন যে আপনি যেকোন মিলিসেকেন্ডে গঠন প্রক্রিয়াটি হিমায়িত করতে পারেন এবং অংশ পৃষ্ঠ জুড়ে প্রতিটি বিন্দুতে স্ট্রেন অবস্থা পরিদর্শন করতে পারেন। এটি মূলত FEA প্রদান করে। আপনি দেখতে পাচ্ছেন কোথায় উপাদান বিপজ্জনকভাবে পাতলা হয়, যেখানে সংকোচনের চাপ কুঁচকে যায় এবং যেখানে স্ট্রেন ঘনত্ব এটি হওয়ার আগে ক্র্যাকিংয়ের পূর্বাভাস দেয়।
এই স্থানের প্রভাবশালী সরঞ্জামগুলির মধ্যে রয়েছে AutoForm, Dynaform, এবং STAMPACK। গবেষণায় প্রকাশিত হয়েছেপ্লাস্টিসিটি ইঞ্জিনিয়ারিং জার্নালঅ্যালুমিনিয়াম শীট স্ট্যাম্পিংয়ের জন্য ডাইনাফর্ম এবং অটোফর্মের তুলনা করে এবং দেখেছে যে উভয় প্ল্যাটফর্ম নির্ভরযোগ্য ভবিষ্যদ্বাণী তৈরি করে যখন উপাদান মডেল এবং সীমানা শর্তগুলি সঠিকভাবে সংজ্ঞায়িত করা হয়। ব্যবহারিক পার্থক্যটি প্রায়শই সমাধানের গতি, ব্যবহারকারীর ইন্টারফেসের পছন্দ এবং প্রতিটি প্ল্যাটফর্ম মৌলিক নির্ভুলতার ফাঁকের পরিবর্তে নির্দিষ্ট উপাদান মডেলগুলিকে কীভাবে পরিচালনা করে তাতে নেমে আসে।
গঠনযোগ্যতা মূল্যায়নের মূল অংশে ফর্মিং লিমিট ডায়াগ্রাম (FLD) বসে। 50 বছর আগে বিকশিত এবংথেকে ক্রমাগত পরিমার্জিত, এফএলডি সিমুলেশনের প্রতিটি উপাদানের জন্য ছোটখাটো স্ট্রেনের বিরুদ্ধে প্রধান স্ট্রেন তৈরি করে। সেই ডায়াগ্রামে একটি বক্ররেখা, যাকে ফর্মিং লিমিট কার্ভ (FLC) বলা হয়, নিরাপদ গঠন এবং স্থানীয় ঘাড়ের সূচনার মধ্যে সীমানাকে প্রতিনিধিত্ব করে। FLC এর উপরে যে কোনো উপাদান যার স্ট্রেন স্টেট প্লট ব্যর্থ হওয়ার পূর্বাভাস দেওয়া হয়। বক্ররেখার কাছাকাছি কিন্তু নীচের উপাদানগুলি একটি প্রান্তিক অঞ্চলে বসে যেখানে উৎপাদনের বৈচিত্র্য তাদের সীমা ছাড়িয়ে যেতে পারে।
ডায়াগ্রামে FLC অবস্থান প্রাথমিকভাবে উপাদানের কাজ-শক্তকরণ সূচক (n-মান) এর উপর নির্ভর করে। উচ্চতর n-মানগুলি বক্ররেখাকে উপরের দিকে ঠেলে দেয়, যার অর্থ ব্যর্থতার আগে উপাদানটি আরও চাপ সহ্য করে। এই কারণেই n-মানের 0.20 মান সহ হালকা ইস্পাত উচ্চ-শক্তির দ্বৈত-ফেজ স্টিলের একটি n-মান 0.12 এর চেয়ে সহজে তৈরি হয়, এমনকি যখন উভয়ই একই বেধ হয়।
স্প্রিংব্যাক পূর্বাভাস এবং ক্ষতিপূরণ কৌশল
প্রেস খোলে এবং টুলিং রিলিজ হলে প্রতিটি গঠিত অংশ ফিরে আসে। শীট ধাতু গঠনের সময় স্থিতিস্থাপক শক্তি সঞ্চয় করে, এবং বাহ্যিক শক্তি অদৃশ্য হয়ে যাওয়ার সাথে সাথে এই শক্তি মাত্রিক পরিবর্তন হিসাবে মুক্তি পায়। হালকা ইস্পাতের জন্য, স্প্রিংব্যাক একটি ফ্ল্যাঞ্জ কোণকে 1-2 ডিগ্রি পরিবর্তন করতে পারে। উন্নত উচ্চ-শক্তির স্টিল (AHSS) এবং উচ্চ-শক্তির অ্যালুমিনিয়াম অ্যালয়গুলির জন্য, স্প্রিংব্যাক 10 ডিগ্রি ছাড়িয়ে যেতে পারে এবং গুরুতর প্যানেল মোচড় দিতে পারে যা ক্ষতিপূরণ ছাড়াই অংশটিকে অব্যবহারযোগ্য করে তোলে।
ডাই ডিজাইনে স্প্রিংব্যাক ক্ষতিপূরণ একটি পদ্ধতিগত কৌশল অনুসরণ করে যাঅটোফর্ম ইঞ্জিনিয়ারিং বর্ণনা করেহিসাবে "পরিমাপ, প্রশমিত, নিয়ন্ত্রণ, এবং ক্ষতিপূরণ।" প্রতিটি পর্যায় আগেরটির উপর তৈরি হয়:
- পরিমাপ:প্যাড টনেজ, বাইন্ডার ফাঁক, ঘর্ষণ অবস্থা, এবং উত্তেজনা{0}} কম্প্রেশন পরীক্ষা থেকে উপাদানের বৈশিষ্ট্য সহ সম্পূর্ণ প্রক্রিয়া বিশ্বস্ততার সাথে সিমুলেশন তৈরি করুন। সম্পূর্ণ অপারেশন ক্রম অনুকরণ করুন এবং প্যানেল জুড়ে ফলে স্প্রিংব্যাক বিতরণ পরিমাপ করুন।
- প্রশমিত করা:ক্ষতিপূরণের চেষ্টা করার আগে, স্প্রিংব্যাককে পরিচালনাযোগ্য স্তরে কমিয়ে দিন। কৌশলগুলির মধ্যে রয়েছে টাইট রেডিআই তৈরি করা, পাশের দেয়াল ইস্ত্রি করা এবং দৃঢ়তা যোগ করার জন্য পণ্যের জ্যামিতি পরিবর্তন করা। তেল ক্যানিং এবং সাইড-ওয়াল কার্ল মোডগুলি ক্ষতিপূরণ দেওয়া যায় না এবং প্রক্রিয়া বা পণ্য পরিবর্তনের মাধ্যমে সমাধান করা আবশ্যক৷
- নিয়ন্ত্রণ:কিভাবে উপাদান সম্পত্তির বৈচিত্র্য, ঘর্ষণ পরিবর্তন, এবং বেধের বৈচিত্র স্প্রিংব্যাকের পুনরাবৃত্তিযোগ্যতাকে প্রভাবিত করে তা অনুকরণ করে প্রক্রিয়ার দৃঢ়তা মূল্যায়ন করুন। যদি প্রক্রিয়াটি অস্থির হয়, ক্ষতিপূরণ উৎপাদন কয়েল জুড়ে থাকবে না।
- ক্ষতিপূরণ:ডাই সারফেসগুলিতে জ্যামিতিক অফসেটগুলি প্রয়োগ করুন যাতে অংশটি লক্ষ্য আকারে ফিরে আসে। একটি অনুগত ফলাফলে একত্রিত হওয়ার জন্য এটি সাধারণত 3-5 টি পুনরাবৃত্তির সিমুলেশন প্রয়োজন।
স্ট্যাম্পিং সিমুলেশনের ক্ষেত্রে কোণগুলি কীভাবে পরিমাপ করা যায় তা এখানে গুরুত্বপূর্ণ। সফ্টওয়্যারটি ব্যবহারকারীর-সংজ্ঞায়িত ক্রস-বিভাগে কৌণিক বিচ্যুতি গণনা করে, স্প্রুং প্যানেল জ্যামিতিকে নামমাত্র CAD-এর সাথে তুলনা করে। 90 ডিগ্রীতে ডিজাইন করা একটি ফ্ল্যাঞ্জ যা স্প্রিং 93 ডিগ্রী পর্যন্ত খোলে তার জন্য ডাই সারফেসটি প্রায় 87 ডিগ্রীতে ওভারবেন্ট করা প্রয়োজন যাতে ইলাস্টিক পুনরুদ্ধার চূড়ান্ত কোণকে লক্ষ্যে নিয়ে আসে। সঠিক ক্ষতিপূরণের পরিমাণ উপাদান গ্রেড, বাঁক ব্যাসার্ধ, এবং সেই অবস্থানে ইতিহাস গঠনের উপর নির্ভর করে।
বর্তমান অনুশীলন থেকে একটি সমালোচনামূলক অন্তর্দৃষ্টি: AHSS এবং উচ্চ-শক্তির অ্যালুমিনিয়ামের জন্য, সাধারণ সিমুলেশন অনুমান যে উপাদানগুলি টান এবং কম্প্রেশনের অধীনে অভিন্নভাবে আচরণ করে অবিশ্বস্ত স্প্রিংব্যাক পূর্বাভাসের দিকে নিয়ে যায়। টেনশন-সংকোচন পরীক্ষার ডেটা, যদিও প্রাপ্ত করা কঠিন, এই উপাদানগুলির জন্য ভবিষ্যদ্বাণীর যথার্থতা উল্লেখযোগ্যভাবে উন্নত করে৷ এটি ছাড়া, শারীরিক জগতে ক্ষতিপূরণের পুনরাবৃত্তি বহুগুণ বেড়ে যায়।
ডিজাইন সিদ্ধান্তের জন্য সিমুলেশন রিপোর্ট ব্যাখ্যা করা
সিমুলেশন সফ্টওয়্যার প্রচুর পরিমাণে আউটপুট তৈরি করে। কোন ফলাফলগুলি গুরুত্বপূর্ণ, এবং কোন থ্রেশহোল্ডগুলি ডিজাইনের পুনর্বিবেচনাকে ট্রিগার করে তা জানা, ব্যয়বহুল সংখ্যা তৈরির থেকে কার্যকর ব্যবহারকে আলাদা করে৷ এখানে মূল সিমুলেশন আউটপুট এবং প্রতিটি ডাই ডিজাইনারকে কী বলে:
- পাতলা মানচিত্র:গঠিত অংশের প্রতিটি পয়েন্টে বেধ হ্রাসের শতাংশ দেখায়। কাঠামোগত অংশগুলির জন্য গ্রহণযোগ্য সীমা সাধারণত 20-25% সর্বাধিক পাতলা হতে পারে। এটি অতিক্রম করা উপাদানের ব্যর্থতার ঝুঁকি বা উত্পাদনের পরিবর্তনের জন্য অপর্যাপ্ত গঠনযোগ্যতার মার্জিনের পরামর্শ দেয়।
- ফর্মিং লিমিট ডায়াগ্রাম (এফএলডি) প্লট:উপাদানের গঠনের সীমা বক্ররেখার বিপরীতে প্রতিটি উপাদানের স্ট্রেন অবস্থাকে মানচিত্র করে। গ্রিন জোনের উপাদানগুলির (FLC-এর 70% নীচে) আরামদায়ক নিরাপত্তা মার্জিন রয়েছে৷ হলুদ অঞ্চল (FLC এর 70-90%) প্রান্তিক গঠনযোগ্যতা নির্দেশ করে। রেড জোন (এফএলসির উপরে) ব্যর্থতার পূর্বাভাস দেয়।
- বলিরেখা নির্দেশক:এমন অঞ্চলগুলি চিহ্নিত করে যেখানে কম্প্রেসিভ স্ট্রেস উপাদানের বাকলিংয়ের প্রতিরোধের চেয়ে বেশি। পরে ছেঁটে ফেলা জায়গাগুলিতে ছোটখাট কুঁচকে যাওয়া গ্রহণযোগ্য হতে পারে। কার্যকরী পৃষ্ঠে কুঁচকে যাওয়া প্রক্রিয়া পরিবর্তনের, সাধারণত বাইন্ডারের চাপ বৃদ্ধি বা পণ্যের জ্যামিতি পরিবর্তনের দাবি করে।
- পরিমাপে আঁকা-:গঠনের সময় ফাঁকা প্রান্ত থেকে উপাদান কতটা ভিতরের দিকে প্রবাহিত হয় তা ট্র্যাক করে। অসম ড্র- ভারসাম্যহীন নিরোধক শক্তি বা অনুপযুক্ত ফাঁকা আকৃতির পরামর্শ দেয়। মানগুলিতে লক্ষ্য ড্র- পণ্য প্রকৌশলীর উপাদান প্রবাহ পরিকল্পনা থেকে আসে।
- স্প্রিংব্যাক স্থানচ্যুতি মানচিত্র:আনলোড করার পরে মাত্রিক বিচ্যুতির মাত্রা এবং দিক প্রদর্শন করে। অংশের জ্যামিতিক সহনশীলতা স্পেসিফিকেশন অতিক্রম করার জন্য ক্ষতিপূরণ বা প্রক্রিয়া পরিবর্তন প্রয়োজন।
- বেধ স্ট্রেন বিতরণ:কোথায় উপাদান ঘন (সংকোচন অঞ্চল) এবং পাতলা (টেনশন অঞ্চল) প্রকাশ করে। ফ্ল্যাঞ্জ এলাকায় 5-8% এর বেশি ঘন হওয়া পরবর্তী অপারেশনের সময় সম্ভাব্য কুঁচকানো বা মারা যাওয়ার হস্তক্ষেপের সতর্ক করে।
যখন ফলাফলের চাহিদা নকশা সংশোধনের তীব্রতা অঞ্চল এবং অংশের কার্যকরী প্রয়োজনীয়তার উপর নির্ভর করে। A{1}}পৃষ্ঠে দৃশ্যমান পাতলা হওয়ার চিহ্ন সহ একটি প্রসাধনী প্যানেল এমনকি 15% পাতলা হওয়াতেও সংশোধন করা প্রয়োজন। একটি সমাবেশের ভিতরে লুকানো একটি কাঠামোগত বন্ধনী 25% পাতলা হওয়া সহ্য করতে পারে যদি অবশিষ্ট দেয়ালের বেধ এখনও লোডের প্রয়োজনীয়তা পূরণ করে। প্রসঙ্গ সিদ্ধান্তটি চালিত করে, একটি একক সর্বজনীন থ্রেশহোল্ড নয়।
পুনরাবৃত্তিমূলক কর্মপ্রবাহটি এইরকম দেখায়: সিমুলেশন চালান, গ্রহণযোগ্যতার মানদণ্ডের বিপরীতে ফলাফল পর্যালোচনা করুন, ডাই জ্যামিতি বা প্রক্রিয়া পরামিতিগুলি সংশোধন করুন, পুনরায়- অনুকরণ করুন এবং তুলনা করুন৷ অভিজ্ঞ সিমুলেশন ইঞ্জিনিয়াররা সাধারণত স্ট্যান্ডার্ড অংশগুলির জন্য 3-6টি পুনরাবৃত্তিতে একত্রিত হয়। একাধিক ফর্মিং স্টেশন সহ জটিল প্যানেল, মিশ্র ড্র এবং ফর্ম অপারেশন এবং স্প্রিংব্যাক-সংবেদনশীল উপকরণগুলির জন্য 10 বা তার বেশি পুনরাবৃত্তির প্রয়োজন হতে পারে, যা প্রতি চক্র $5,000-$20,000 এ শারীরিক ট্রাইআউট লুপের তুলনায় এখনও অনেক সস্তা।
একটা ব্যবহারিক ফাঁক রয়ে গেছে। সিমুলেশন যাচাই করে যে একটি ডিজাইন একটি অনুগত অংশ তৈরি করতে পারে, কিন্তু এটি ভাল-গঠিত রেফারেন্স নথিতে কোড করা সঞ্চিত জ্ঞানকে প্রতিস্থাপন করতে পারে না। প্রকৌশলীর এখনও সহনশীলতা সারণী, উপাদান ডেটাবেস, উপাদান ক্যাটালগ এবং ডিজাইন চেকলিস্টের প্রয়োজন হয় যাতে শত শত ছোট সিদ্ধান্ত নেওয়া হয় যা সিমুলেশনের সমাধান করে না। সেই রেফারেন্স লাইব্রেরি তৈরি করা, এবং কখন স্ব--অধ্যয়ন ছাড়িয়ে বিশেষজ্ঞের সহযোগিতায় যেতে হবে তা জানা হল ধাঁধার চূড়ান্ত অংশ৷
নির্ভরযোগ্য ডাই ডিজাইন রেফারেন্স এবং বিশেষজ্ঞ সমর্থন খোঁজা
সিমুলেশন ডিজাইনের বৈধতার লুপ বন্ধ করে, কিন্তু শত শত ছোট সিদ্ধান্ত যা সেই সিমুলেশন, ক্লিয়ারেন্স মান, উপাদান ধ্রুবক, উপাদানের চশমা, সহনশীলতার নিয়ম, সবই রেফারেন্স নথিতে থাকে। এই রেফারেন্সের গুণমান সরাসরি আপনার টুলিংয়ের গুণমানকে প্রভাবিত করে। একটি অপ্রত্যাশিত উত্স থেকে একটি স্ট্যাম্পিং ডাই ডিজাইনের PDF ডাউনলোড পুরানো সূত্র বা ভুল উপাদান ডেটা উপস্থাপন করতে পারে যা এর উপরে নির্মিত প্রতিটি গণনার মাধ্যমে ত্রুটিগুলি প্রচার করে।
তাহলে আপনি কীভাবে পুনর্ব্যবহৃত সামগ্রী থেকে নির্ভরযোগ্য সংস্থানগুলিকে আলাদা করবেন? এবং কখন স্ব-অধ্যয়ন তার সীমায় পৌঁছায়?
পিডিএফ সম্পদ এবং প্রযুক্তিগত মান মূল্যায়ন
প্রকৌশলীদের জন্য নিজেকে একটি ডাই ডিজাইন রেফারেন্স গাইড বলা প্রতিটি নথিই শেলফের জায়গার যোগ্য নয়। যেকোনো প্রযুক্তিগত পিডিএফকে বিশ্বাস করার আগে গুণমানের এই মার্কারগুলি সন্ধান করুন:
- পুনর্বিবেচনা নিয়ন্ত্রণ এবং তারিখ:বিশ্বাসযোগ্য রেফারেন্সগুলি সংশোধন নম্বর এবং প্রকাশনার তারিখ বহন করে। সংস্করণ ইতিহাস ছাড়া একটি স্ট্যাম্পিং ডাই ডিজাইন হ্যান্ডবুক PDF বর্তমান উপাদান মান বা আপডেট উত্পাদন অনুশীলনের বিরুদ্ধে যাচাই করা যাবে না।
- লেখকের শংসাপত্র:প্র্যাকটিসিং টুল ইঞ্জিনিয়ারদের দ্বারা রচিত নথি, স্বীকৃত শিল্প সংস্থার মাধ্যমে প্রকাশিত, বা OEM প্রোগ্রামগুলির মধ্যে বিকাশ করা বেনামী সংকলনের চেয়ে বেশি ওজন বহন করে।
- OEM স্পেসিফিকেশন রেফারেন্স:মান নির্দেশিকা অসমর্থিত সাধারণ দাবি করার পরিবর্তে নির্দিষ্ট মান (ASTM, ISO, SAE) উল্লেখ করে। এই মানগুলির বিরুদ্ধে ক্রস-রেফারেন্সিং বিষয়বস্তুকে বৈধ করে।
- কাঠামোগত পদ্ধতি:একটি বিশ্বস্ত রেফারেন্স ইনপুট (বস্তুর বৈশিষ্ট্য, অংশ জ্যামিতি) থেকে আউটপুট (ডাই ডাইমেনশন, প্রক্রিয়া প্যারামিটার) থেকে গণনার মাধ্যমে একটি যৌক্তিক ক্রম অনুসরণ করে। যদি একটি নথি পথ না দেখিয়ে সিদ্ধান্তে ঝাঁপিয়ে পড়ে, তবে এটিকে সন্দেহজনকভাবে বিবেচনা করুন।
প্রতিষ্ঠিত উত্সগুলির মধ্যে রয়েছে ডেটন রজার্স রেড বুক, যা সহনশীলতা, বেন্ড রেডিআই, খালি করার নিয়ম এবং বানোয়াট নির্দেশিকাগুলিকে কভার করে নির্ভুল ধাতু গঠনের অনুশীলনের জন্য ম্যানুয়াল- হিসাবে স্বীকৃত। একাডেমিক প্ল্যাটফর্ম যেমনকর্নেল বিশ্ববিদ্যালয়ের প্রযুক্তিগত মান লাইব্রেরিসাবস্ক্রিপশনের মাধ্যমে ASTM, IEEE, ISO এবং SME স্ট্যান্ডার্ডগুলিতে অ্যাক্সেস প্রদান করে যা নিশ্চিত করে যে বিষয়বস্তু বর্তমান এবং সঠিকভাবে রক্ষণাবেক্ষণ করা হয়েছে। দ্য সোসাইটি অফ ম্যানুফ্যাকচারিং ইঞ্জিনিয়ার্স (এসএমই) প্রযুক্তিগত সংস্থানগুলিকে রক্ষণাবেক্ষণ করে ডিজিটাল লাইব্রেরিগুলির মাধ্যমে অ্যাক্সেসযোগ্য যেমন Knovel যা কাঠামোগত, পিয়ার{1}}পর্যালোচিত ফর্ম্যাটে ডাই ডিজাইন পদ্ধতি কভার করে৷
একটি পেশাদার ডাই ডিজাইন রেফারেন্স লাইব্রেরি তৈরি করা
একজন কর্মরত টুলিং ইঞ্জিনিয়ারের একাধিক নথির প্রয়োজন। আপনার ফাংশন দ্বারা সংগঠিত একটি লাইব্রেরি প্রয়োজন, প্রতিটি সংস্থান ডিজাইন কাজের বিভিন্ন পর্যায়ে একটি স্বতন্ত্র উদ্দেশ্য পরিবেশন করে:
- উপাদান সম্পত্তি ডাটাবেস:প্রসার্য শক্তি, ফলন শক্তি, প্রসারণ, n-মান, এবং r-মান প্রতিটি খাদের জন্য যা আপনি স্ট্যাম্প করেন। এইগুলি সরাসরি ক্লিয়ারেন্স গণনা, গঠনযোগ্যতা ভবিষ্যদ্বাণী এবং টনেজ অনুমানগুলিতে ফিড করে।
- সহনশীলতা এবং ছাড়পত্রের মান:উপাদান এবং বেধ দ্বারা গ্রহণযোগ্য ছাড়পত্র, বুর উচ্চতা, এবং মাত্রিক সহনশীলতাগুলি কোডিফাই করে। প্রতিটি নতুন মৃত্যুর জন্য এগুলি আপনার বেসলাইন হয়ে ওঠে।
- ডিজাইন চেকলিস্ট:স্ট্রিপ লেআউট পর্যালোচনা, কম্পোনেন্ট স্পেসিফিকেশন, প্রেস সামঞ্জস্যতা, এবং ট্রাইআউট প্রস্তুতিকে কভার করে ধাপে-দ্বারা-পদক্ষেপ যাচাইকরণ তালিকা। চেকলিস্টগুলি অভিজ্ঞ-ইঞ্জিনিয়ার ব্লাইন্ড স্পটগুলিকে প্রতিরোধ করে যেখানে পরিচিতি পদক্ষেপগুলি এড়িয়ে যায়৷
- উপাদান ক্যাটালগ:প্রধান সরবরাহকারীদের থেকে স্ট্যান্ডার্ড পাঞ্চ, ডাই বোতাম, স্প্রিংস, গাইড সিস্টেম এবং ফাস্টেনারগুলির জন্য নির্দিষ্টকরণ। বানিজ্যিকভাবে কি উপলব্ধ তা জানা ইতিমধ্যে সমাধান করা সমস্যার জন্য প্রকৌশলী কাস্টম সমাধানগুলিকে-প্রতিরোধ করে৷
- OEM এবং গ্রাহকের স্পেসিফিকেশন:কোম্পানী-প্রান্তের গুণমান, সমতলতা, উপাদান সার্টিফিকেশন, এবং মাত্রিক প্রতিবেদনের জন্য নির্দিষ্ট প্রয়োজনীয়তা যা সাধারণ শিল্পের মানকে ওভাররাইড করে।
প্রজেক্ট ফেজ দ্বারা এগুলি সংগঠিত করুন: ধারণাগত বিন্যাস, বিশদ নকশা, ট্রাইআউট এবং উত্পাদন রক্ষণাবেক্ষণ। যে কোনো পর্যায়ে যখন একটি প্রশ্ন উত্থাপিত হয়, আপনার সঠিকভাবে জানা উচিত কোন সম্পদটি স্ক্র্যাচ থেকে অনুসন্ধান না করেই এর উত্তর দেয়।
এক্সপার্ট ডাই ডিজাইন সাপোর্টের সাথে সংযুক্ত হচ্ছে
রেফারেন্স নথিগুলি স্ট্যান্ডার্ড সমস্যাগুলির পরিচিত সমাধানগুলি কোডিফাই করার ক্ষেত্রে দক্ষতা অর্জন করে। তারা অভিনব সংমিশ্রণের সাথে লড়াই করে: অস্বাভাবিক বস্তুগত আচরণ কঠোর সহনশীলতার সাথে ইন্টারঅ্যাক্ট করে, জটিল মাল্টি-স্টেশন গঠনের ক্রম যেখানে স্ট্রেস পাথগুলি অপ্রত্যাশিত, বা বুর কন্ট্রোল প্রয়োজনীয়তা যা হাতিয়ার জীবনের লক্ষ্যগুলির সাথে সংঘর্ষ করে। এই পরিস্থিতিতে অভিজ্ঞতা প্রয়োজন যে কোনো PDF সম্পূর্ণরূপে ক্যাপচার করতে পারে না।
যখন আপনার ডিজাইন চ্যালেঞ্জের সাথে কাস্টম পাঞ্চ এবং লিফটার কনফিগারেশন, উন্নত উপকরণের জন্য নন-স্ট্যান্ডার্ড ক্লিয়ারেন্স অপ্টিমাইজেশান, বা আক্রমনাত্মক ফর্মিং সিকোয়েন্সের জন্য বাইপাস নচ কৌশলগুলি জড়িত থাকে, এমন একজন প্রস্তুতকারকের সাথে অংশীদারিত্ব করে যিনি অনুরূপ সমস্যার সমাধান করেছেন ধারণা থেকে উত্পাদনের পথকে ত্বরান্বিত করে{1}} প্রস্তুত টুলিং৷ইচেনপ্রকৌশলীদের জন্য এই ভূমিকাটি পরিবেশন করে যারা রেফারেন্সের কাজ করেছেন এবং কাস্টম স্ট্যাম্পিং ডাই সলিউশনের প্রয়োজন, বিশেষ করে জটিল ডাই স্ট্রাকচারের জন্য যাতে বুর কন্ট্রোল, ক্লিয়ারেন্স অপ্টিমাইজেশান, এবং উপাদান প্রবাহের চ্যালেঞ্জ যা স্ট্যান্ডার্ড ক্যাটালগ পদ্ধতির মোকাবেলা করতে পারে তার চেয়ে বেশি।
লক্ষ্য হল স্ব-অধ্যয়নকে প্রতিস্থাপন করা নয় বরং এটিকে পরিপূরক করা। একটি শক্তিশালী রেফারেন্স লাইব্রেরি আপনাকে উত্পাদন অংশীদারদের সাথে আরও ভাল সহযোগী করে তোলে কারণ আপনি একই প্রযুক্তিগত ভাষায় কথা বলেন এবং সীমাবদ্ধতাগুলি বোঝেন। সর্বোত্তম ফলাফল ঘটে যখন পুঙ্খানুপুঙ্খ প্রকৌশল জ্ঞান উত্পাদন-পরীক্ষিত উত্পাদন ক্ষমতা পূরণ করে, পিডিএফ তত্ত্বকে জাহাজে পরিণত করে।
স্ট্যাম্পিং ডাই ডিজাইন PDF: প্রায়শই জিজ্ঞাসিত প্রশ্ন
1. একটি স্ট্যাম্পিং ডাই ডিজাইন PDF-এ কি অন্তর্ভুক্ত করা উচিত?
একটি বিস্তৃত স্ট্যাম্পিং ডাই ডিজাইন পিডিএফ-তে ডাই টাইপ নির্বাচন (প্রগতিশীল, যৌগিক, স্থানান্তর), ডাই কম্পোনেন্ট স্পেসিফিকেশন, উপাদানের ধরন অনুসারে ক্লিয়ারেন্স গণনা পদ্ধতি, স্ট্রিপ লেআউট অপ্টিমাইজেশান নীতি, বাইপাস নচ ডিজাইন নির্দেশিকা এবং সহনশীলতার মানগুলি অন্তর্ভুক্ত করা উচিত। গুণমানের রেফারেন্সগুলির মধ্যে উপাদান সম্পত্তির টেবিল, টনেজ অনুমানের জন্য সূত্র এবং কাঠামোগত চেকলিস্টগুলি অন্তর্ভুক্ত রয়েছে যা ইঞ্জিনিয়াররা সরাসরি CAD সেশনের সময় বা প্রেসে আবেদন করতে পারেন। রিভিশন কন্ট্রোল, লেখকের শংসাপত্র, এবং ASTM বা ISO-এর মতো স্বীকৃত মানগুলির উদ্ধৃতি সহ নথিগুলি সন্ধান করুন৷
2. আপনি কিভাবে বিভিন্ন শীট ধাতুর জন্য ডাই ক্লিয়ারেন্স গণনা করবেন?
ডাই ক্লিয়ারেন্স প্রতি পাশে উপাদান বেধের শতাংশ হিসাবে গণনা করা হয়। আদর্শ প্রারম্ভিক বিন্দু হল স্টক পুরুত্বের 10-11%, কিন্তু সঠিক মান উপাদানটির প্রসার্য শক্তি এবং নমনীয়তার উপর নির্ভর করে। হালকা ইস্পাত সাধারণত 8-12%, স্টেইনলেস স্টিল 12-16%, অ্যালুমিনিয়াম 6-10% এবং উচ্চ-শক্তির স্টিল 14-20% ব্যবহার করে। উচ্চ-শক্তির উপকরণগুলির জন্য বিস্তৃত ছাড়পত্র প্রয়োজন কারণ তারা শিয়ারকে আরও আক্রমণাত্মকভাবে প্রতিরোধ করে। সঠিক ক্লিয়ারেন্স নিশ্চিত করে পাঞ্চ এবং ডাই এজ থেকে ফ্র্যাকচার প্লেন পরিষ্কারভাবে একত্রিত হয়, বুরের উচ্চতা কম করে এবং টুলের আয়ু বাড়ায়।
3. প্রগতিশীল স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য কী?
বাইপাস খাঁজগুলি প্রগতিশীল ডাইতে স্টেশনগুলির মধ্যে স্ট্রেস সংক্রমণে বাধা দেয়। যখন একটি গঠনকারী স্টেশন উপাদান আঁকে বা বাঁকিয়ে দেয়, তখন এটি প্রসারিত চাপ সৃষ্টি করে যা ক্যারিয়ার স্ট্রিপের মাধ্যমে প্রচার করতে পারে, পাইলট হোলের অবস্থানকে বিকৃত করতে পারে এবং ডাউনস্ট্রিম স্টেশনগুলিতে ভুল খাওয়ার কারণ হতে পারে। নেতিবাচক বাইপাস খাঁজগুলি উন্মুক্ত ত্রাণ অঞ্চল তৈরি করতে উপাদানগুলি সরিয়ে দেয়, যখন ইতিবাচক বাইপাস খাঁজগুলি ফ্লেক্স ট্যাবগুলি ছেড়ে দেয় যা বিকৃতি শোষণ করে। সঠিক খাঁজ স্থাপন অবিলম্বে গঠন স্টেশনের আপস্ট্রিম ক্রমবর্ধমান পিচ ত্রুটি, স্ট্রিপ বাকলিং, এবং অগ্রগতি জুড়ে মাত্রিক প্রবাহ প্রতিরোধ করে।
4. কিভাবে FEA সিমুলেশন স্ট্যাম্পিং ডাই ডিজাইন উন্নত করে?
সসীম উপাদান বিশ্লেষণ ভার্চুয়াল গঠনের মাধ্যমে পাতলা হওয়ার ঝুঁকি, কুঁচকানো অঞ্চল এবং স্প্রিংব্যাকের মাত্রা চিহ্নিত করার আগে কোনও শারীরিক টুলিং তৈরির আগে বস্তুগত আচরণের পূর্বাভাস দেয়। অটোফর্ম এবং ডাইনাফর্মের মতো সরঞ্জামগুলি অংশের প্রতিটি বিন্দুতে গঠনযোগ্যতার মার্জিন মূল্যায়ন করতে ফর্মিং লিমিট ডায়াগ্রাম ব্যবহার করে। স্প্রিংব্যাক ক্ষতিপূরণ ডাই ডিজাইন জ্যামিতিক অফসেট প্রয়োগ করার জন্য পুনরাবৃত্তিমূলক সিমুলেশনের উপর নির্ভর করে যাতে অংশগুলি লক্ষ্য মাত্রায় ফিরে আসে। এই পদ্ধতিটি সাধারণত 5-8 সাইকেল থেকে 1-2 পর্যন্ত শারীরিক ট্রাইআউটের পুনরাবৃত্তি কমিয়ে দেয়, প্রতি টুল রিওয়ার্ক খরচে $20,000-$100,000 বা তার বেশি সাশ্রয় করে।
5. পিডিএফ রেফারেন্সের উপর নির্ভর করার পরিবর্তে ইঞ্জিনিয়ারদের কখন একটি কাস্টম ডাই প্রস্তুতকারকের সাথে অংশীদার করা উচিত?
পিডিএফ রেফারেন্সগুলি মানক সমস্যাগুলিকে কার্যকরভাবে পরিচালনা করে, কিন্তু আঁটসাঁট সহনশীলতা, অস্বাভাবিক উপকরণ, এবং জটিল মাল্টি-স্টেশন গঠনের ক্রমগুলির অভিনব সংমিশ্রণগুলি প্রায়শই নথিভুক্ত নির্দেশিকাগুলিকে অতিক্রম করে৷ প্রকৌশলীরা YICHEN-এর মতো উত্পাদন অংশীদারদের থেকে উপকৃত হন যখন ডিজাইনগুলিতে কাস্টম পাঞ্চ এবং লিফটার কনফিগারেশন, উন্নত উচ্চ-শক্তির স্টিলের জন্য নন-স্ট্যান্ডার্ড ক্লিয়ারেন্স অপ্টিমাইজেশান, বা গভীর গঠনের জন্য আক্রমনাত্মক বাইপাস নচ কৌশল অন্তর্ভুক্ত থাকে৷ একজন অভিজ্ঞ ডাই প্রস্তুতকারক উত্পাদন বাস্তবতার বিরুদ্ধে ডিজাইনগুলিকে যাচাই করে, চ্যালেঞ্জগুলি সমাধান করে যেখানে উপাদান আচরণ এমনভাবে টুলিং সীমাবদ্ধতার সাথে মিথস্ক্রিয়া করে যা সাধারণ রেফারেন্সগুলি ভবিষ্যদ্বাণী করতে পারে না।


