


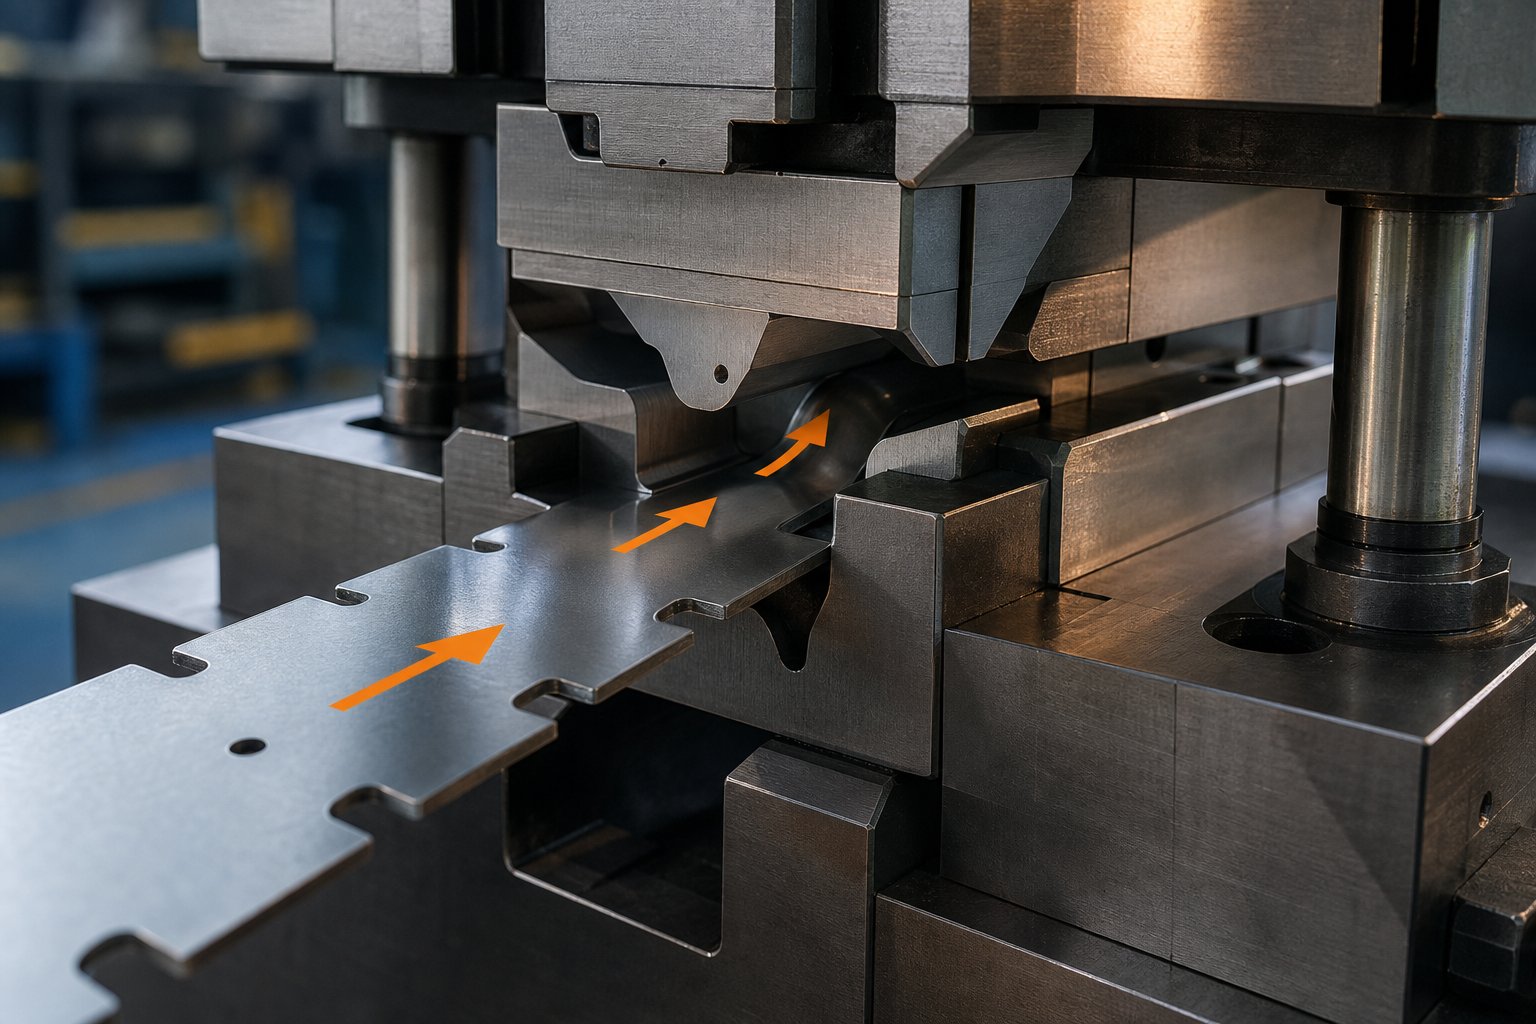
বাইপাস নচ কি করে এবং কেন তারা স্ট্যাম্পিং এর ক্ষেত্রে গুরুত্বপূর্ণ
কাউকে জিজ্ঞেস করলে শুনবেন "ধাতু স্ট্যাম্পিং কি," সংক্ষিপ্ত উত্তরটি ডাই এবং প্রেস ব্যবহার করে ফ্ল্যাট শীট মেটালকে থ্রি-মাত্রিক অংশে রূপান্তরিত করে৷ কিন্তু প্রকৃত ইঞ্জিনিয়ারিং চ্যালেঞ্জ বিশদ বিবরণে বাস করে, বিশেষ করে গঠনের সময় উপাদান কীভাবে চলে তা নিয়ন্ত্রণ করা৷ ঠিক সেখানেই বাইপাস নচগুলি কার্যকর হয়৷
স্ট্যাম্পিং ডাইস এ বাইপাস নচ কি?
একটি বাইপাস খাঁজ হল একটি ইচ্ছাকৃত কাটআউট যা একটি ফালা বা ফাঁকা পরিধিতে ডিজাইন করা হয় যা গঠনের সময় শীট মেটাল কীভাবে স্ট্যাম্পিং ডাই ক্যাভিটিতে প্রবাহিত হয় তা নিয়ন্ত্রণ করে। এটিকে একটি গেট হিসাবে ভাবুন যা ট্র্যাফিক নিয়ন্ত্রণ করে। এটি ছাড়া, উপাদানগুলি অসমভাবে গঠনের অঞ্চলে ছুটে যায়, এমন ত্রুটি তৈরি করে যা সমাপ্ত অংশটিকে নষ্ট করে।
একটি বাইপাস খাঁজ হল স্ট্রিপ প্রান্ত বা ফাঁকা সীমানায় একটি ইচ্ছাকৃত ত্রাণ কাটা যা উপাদানের প্রবাহ নিয়ন্ত্রণ করে, ডাই হস্তক্ষেপ রোধ করে এবং স্ট্যাম্পিং অপারেশনের সময় অনুমানযোগ্য ধাতু বিতরণ সক্ষম করে।
এই notches একটি স্ট্যাম্পিং ডাই একটি দ্বৈত উদ্দেশ্য পরিবেশন. প্রথমত, তারা ক্লিয়ারেন্স তৈরি করে প্রগতিশীল ডাইসে ক্যারিয়ার স্ট্রিপ অগ্রগতি পরিচালনা করে যাতে পূর্বে গঠিত বৈশিষ্ট্যগুলি সংঘর্ষ ছাড়াই পরবর্তী স্টেশনগুলির মধ্য দিয়ে যেতে পারে। দ্বিতীয়ত, তারা নির্দিষ্ট দিক থেকে ডাই ক্যাভিটিতে কতটা উপাদান প্রবেশ করে তা সীমিত করে গঠনের সময় আচরণের আঁক-কে নিয়ন্ত্রণ করে। একটি বাইপাস খাঁজের স্ট্যাম্পিং সংজ্ঞা, তারপর, একটি সাধারণ কাটআউট অতিক্রম করে। এটি একটি প্রবাহ-নিয়ন্ত্রণ ডিভাইস যা প্রাথমিক নকশার পর্যায় থেকে স্ট্রিপ লেআউটে তৈরি করা হয়েছে।
কেন উপাদান ইনফ্লো অংশ মানের জন্য গুরুত্বপূর্ণ
একবারে সমস্ত দিক থেকে একটি টেবিলের কেন্দ্রের দিকে একটি টেবিলক্লথ টানার কল্পনা করুন। কিছু অংশ গুচ্ছ গুচ্ছ, অন্যগুলি পাতলা প্রসারিত। স্ট্যাম্পিং অপারেশনে একই জিনিস ঘটে যখন উপাদান প্রবাহ অনিয়ন্ত্রিত হয়। যেখানে অতিরিক্ত উপাদান সংকুচিত হয় সেখানে আপনার কুঁচকে যায়, যেখানে এটি অনেক দূরে প্রসারিত হয় সেখানে ছিঁড়ে যায় এবং অমসৃণ প্রাচীরের বেধ যা কাঠামোগত অখণ্ডতাকে আপস করে।
গভীর-অঙ্কন ক্রিয়াকলাপের জন্য সাবধানে সুষম ধারণ শক্তি প্রয়োজনউপাদান প্রবাহ নিয়ন্ত্রণডাই গহ্বর মধ্যে. বল অবশ্যই কম হতে হবে যাতে ড্র করা যায়-এবং কুঁচকে যাওয়া রোধ করার জন্য যথেষ্ট বেশি। বাইপাস খাঁজগুলি ইঞ্জিনিয়ারদের এই শক্তিগুলির পরিপূরক করার জন্য একটি জ্যামিতিক সরঞ্জাম দেয়। স্ট্রিপ প্রান্ত বরাবর নির্দিষ্ট স্থানে উপাদানগুলিকে বেছে বেছে অপসারণ করে, তারা নির্দেশ করে যে কোথায় এবং কতটা শীট মেটাল গঠনের অঞ্চলে প্রবেশ করে। ফলাফল হল অনুমানযোগ্য স্ট্রেন বন্টন, সামঞ্জস্যপূর্ণ প্রাচীর বেধ, এবং অংশগুলি যা অত্যধিক পরীক্ষা এবং ত্রুটি ছাড়াই মাত্রিক সহনশীলতা পূরণ করে।
উপাদানের প্রবাহ নিয়ন্ত্রণ না বুঝে স্ট্যাম্পিং প্রক্রিয়া কী তা বোঝা স্টিয়ারিং না বুঝে গাড়ি চালানো শেখার মতো। স্ট্যাম্পিং ডাই-এ বাইপাস নচের উদ্দেশ্য মূলত নির্ভুলতা সম্পর্কে, প্রকৌশলীকে ধাতব চলাচলের উপর দিকনির্দেশনামূলক কর্তৃত্ব প্রদান করে যাতে প্রতিটি গঠিত বৈশিষ্ট্য সঠিকভাবে বেরিয়ে আসে।
কিভাবে বাইপাস নচ অন্যান্য খাঁজ ধরনের থেকে আলাদা
শীট মেটাল স্ট্যাম্পিং ডাইসের জন্য স্ট্রিপ লেআউট প্রিন্টগুলি আধা ডজন বিভিন্ন খাঁজের বৈশিষ্ট্যগুলি দেখাতে পারে এবং সেগুলি প্রথম নজরে ছোট কাটআউটগুলির মতো দেখায়৷ বিভ্রান্তি বোধগম্য। প্রতিটি খাঁজ টাইপ একটি স্বতন্ত্র উদ্দেশ্য পরিবেশন করে, যদিও, এবং ডাই প্রসেস প্ল্যানিংয়ের সময় একটির জন্য অন্যটির জন্য ভুল করা টুলিং ত্রুটির দিকে পরিচালিত করে যা দোকানের মেঝেতে স্ক্র্যাপ পার্টস হিসাবে প্রদর্শিত হয়।
বাইপাস নোটস বনাম রিলিফ নোটস বনাম পাইলট নোট
একটি স্ট্যাম্পিং ডাই এর প্রতিটি খাঁজ একটি নির্দিষ্ট সমস্যা সমাধানের জন্য বিদ্যমান। রিলিফ নচগুলি বাঁক রেখায় চাপের ঘনত্ব কমায় যাতে উপাদানটি ফাটল ছাড়াই পরিষ্কারভাবে ভাঁজ হয়। পাইলট নচগুলি স্টেশন থেকে স্টেশনে সুনির্দিষ্ট স্ট্রিপ নিবন্ধনের জন্য পাইলট পিন এন্ট্রিকে মিটমাট করে এমন খোলার জায়গা তৈরি করে। ক্লিয়ারেন্স নচগুলি পার্শ্ববর্তী স্টেশনগুলির মধ্যে হস্তক্ষেপ রোধ করে, স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে টুলিংয়ের সাথে সংঘর্ষ থেকে গঠিত বৈশিষ্ট্যগুলিকে রক্ষা করে। বাইপাস নচ, এর বিপরীতে, গঠনের সময় উপাদানের প্রবাহকে বিশেষভাবে নিয়ন্ত্রণ করে বা স্ট্রিপ বিভাগগুলিকে ব্যস্ততা ছাড়াই স্টেশনগুলির মধ্য দিয়ে যাওয়ার অনুমতি দেয়।
সমালোচনামূলক পার্থক্য হল ফাংশন। যখন আপনি একটি প্রগতিশীল কনফিগারেশনে কী কী মারা যায় তা দেখবেন, আপনি লক্ষ্য করবেন যে পাইলট এবং পিচ নচগুলি স্ট্রিপ পজিশনিং নিয়ে কাজ করে, যখন বাইপাস নচগুলি স্ট্রোকের সময় নিজেই ধাতুর আচরণের সাথে আচরণ করে। কপিচ খাঁজ(কখনও কখনও একটি ফ্রেঞ্চ খাঁজ বলা হয়) একটি কঠিন স্টপ প্রদান করতে এক বা উভয় স্ট্রিপ প্রান্ত থেকে দূরে কাটা হয় যা অতিরিক্ত খাওয়ানো প্রতিরোধ করে। একটি বাইপাস খাঁজ, যাইহোক, একটি ড্র গহ্বরে উপাদান প্রবাহকে নিয়ন্ত্রণ বা বাধা দেওয়ার জন্য ইঞ্জিনিয়ার করা হয়।
| খাঁজ টাইপ | প্রাথমিক ফাংশন | সাধারণ অবস্থান | উপাদান প্রবাহের উপর প্রভাব |
|---|---|---|---|
| বাইপাস খাঁজ | জোন গঠনের মধ্যে উপাদানের প্রবাহ নিয়ন্ত্রণ করে বা স্ট্রিপকে ব্যস্ততা ছাড়াই স্টেশনগুলি পাস করার অনুমতি দেয় | স্ট্রিপ প্রান্ত আঁকা বা ফর্ম স্টেশন সংলগ্ন | ডাই ক্যাভিটিতে ধাতু চলাচলকে সরাসরি সীমাবদ্ধ বা পুনঃনির্দেশিত করে |
| পিচ (ফরাসি) খাঁজ | অতিরিক্ত খাওয়ানো রোধ করতে কঠিন স্টপ প্রদান করে এবং স্ট্রিপ রেজিস্ট্রেশনে সহায়তা করে | শুরুর স্টেশনে এক বা উভয় স্ট্রিপ প্রান্ত | ন্যূনতম সরাসরি প্রভাব; প্রাথমিকভাবে একটি খাওয়ানো এবং অবস্থান বৈশিষ্ট্য |
| ত্রাণ খাঁজ | ক্র্যাকিং প্রতিরোধ করতে বাঁক লাইনে চাপের ঘনত্ব হ্রাস করে | বাঁক বৈশিষ্ট্যের কোণ এবং ছেদ | স্থানীয় চাপ ত্রাণ; বাল্ক উপাদান আন্দোলন পরিচালনা করে না |
| পাইলট খাঁজ | সঠিক স্ট্রিপ অবস্থানের জন্য পাইলট পিন এন্ট্রির ব্যবস্থা করে | অংশের মধ্যে ক্যারিয়ার ফালা বা স্ক্র্যাপ এলাকা | কোনোটিই নয়; শুধুমাত্র একটি নিবন্ধন বৈশিষ্ট্য হিসাবে কাজ করে |
| ক্লিয়ারেন্স খাঁজ | সংলগ্ন টুলিংয়ের সাথে হস্তক্ষেপ করা থেকে গঠিত বৈশিষ্ট্যগুলিকে বাধা দেয় | ডাউনস্ট্রিম স্টেশনগুলিতে পূর্বে গঠিত জ্যামিতির কাছাকাছি | পরোক্ষ; এমন উপাদান সরিয়ে দেয় যা অন্যথায় ডাই কম্পোনেন্টের সাথে সংঘর্ষ করবে |
আপনি লক্ষ্য করবেন যে স্ট্রোক গঠনের সময় ধাতু কীভাবে বিতরণ করে তার উপর শুধুমাত্র বাইপাস খাঁজের একটি প্রত্যক্ষ, ইচ্ছাকৃত প্রভাব রয়েছে। অন্যান্য স্ট্যাম্পিং ডাই উপাদানগুলি সক্রিয় প্রবাহ নিয়ন্ত্রণের পরিবর্তে স্ট্রিপ হ্যান্ডলিং, রেজিস্ট্রেশন বা স্ট্রেস ম্যানেজমেন্টের উপর ফোকাস করার সাথে সম্পর্কিত।
ডাই ডকুমেন্টেশনে বাইপাস নচ সনাক্ত করা
একটি স্ট্রিপ লেআউট প্রিন্টে, বাইপাস খাঁজগুলি সাধারণত স্ট্রিপ প্রান্ত বরাবর হ্যাচড বা ছায়াযুক্ত কাটআউট জোন হিসাবে প্রদর্শিত হয়, বিশেষভাবে গঠন স্টেশনগুলির সংলগ্ন অবস্থানে। ডাই প্রসেস সিকোয়েন্সে তাদের অবস্থান অনুসারে পিচ নচ থেকে এগুলি আলাদা করা হয়। পিচ নচগুলি প্রথম বা দ্বিতীয় স্টেশনে প্রদর্শিত হয় এবং অগ্রগতি দূরত্বের কলআউটগুলির সাথে টীকা করা হয়৷ বাইপাস খাঁজগুলি ড্র এবং ফর্ম স্টেশনগুলিতে বা কাছাকাছি প্রদর্শিত হয় এবং তাদের টীকাগুলি ফিডের দৈর্ঘ্যের পরিবর্তে উপাদান প্রবাহের দিক বা গঠনের গভীরতার উল্লেখ করে।
সাধারণ টীকা প্রথার মধ্যে রয়েছে খাঁজ গভীরতা এবং প্রস্থের জন্য মাত্রা কলআউট, কখনও কখনও উপাদান পুরুত্বের অনুপাত হিসাবে প্রকাশ করা হয়। ইঞ্জিনিয়াররা প্রায়শই স্ট্রিপ লেআউটে "বাইপাস" বা "ফ্লো কন্ট্রোল নচ" এর মতো নোট দিয়ে লেবেল করে, সাথে সীমাবদ্ধ ড্রয়ের দিক নির্দেশ করে-তীরগুলি। জটিল ফর্মিং সিকোয়েন্স সহ স্ট্যাম্পিং ডাইয়ের প্রকারের জন্য আরও বিশদ ডকুমেন্টেশনে, আপনি একটি পৃথক প্রক্রিয়া শীটে বাইপাস নচ স্পেসিফিকেশন খুঁজে পেতে পারেন যা প্রতিটি খাঁজকে একটি নির্দিষ্ট ফর্মিং সিমুলেশন ফলাফলের সাথে সংযুক্ত করে।
ডাই অ্যাসেম্বলি ড্রয়িংগুলি পর্যালোচনা করার সময়, ফিডার-শেষ স্টেশনগুলির কাছাকাছি না হয়ে ড্র রিং বা বাইন্ডারের পৃষ্ঠের দৃশ্যের কাছাকাছি বাইপাস খাঁজের বিবরণ সন্ধান করুন৷ এই অবস্থানগত প্রেক্ষাপটটি পিচ বা পাইলট বৈশিষ্ট্যগুলি থেকে আলাদা করে বলার দ্রুততম উপায়, এমনকি টীকা পাঠের আগেও।
ডিজাইন, বিল্ড, এবং ট্রাইআউট টিমের মধ্যে কথোপকথনকে একই ভাষায় ভিত্তি করে রাখার জন্য কোনটি কাজ করে তা জানা। সেই ভাগ করা বোঝাপড়াটি বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে যখন আপনি অন্বেষণ শুরু করেন যে কীভাবে প্রতিটি খাঁজ টাইপ গঠনের সময় শস্য স্তরে শীট মেটালের সাথে শারীরিকভাবে ইন্টারঅ্যাক্ট করে।
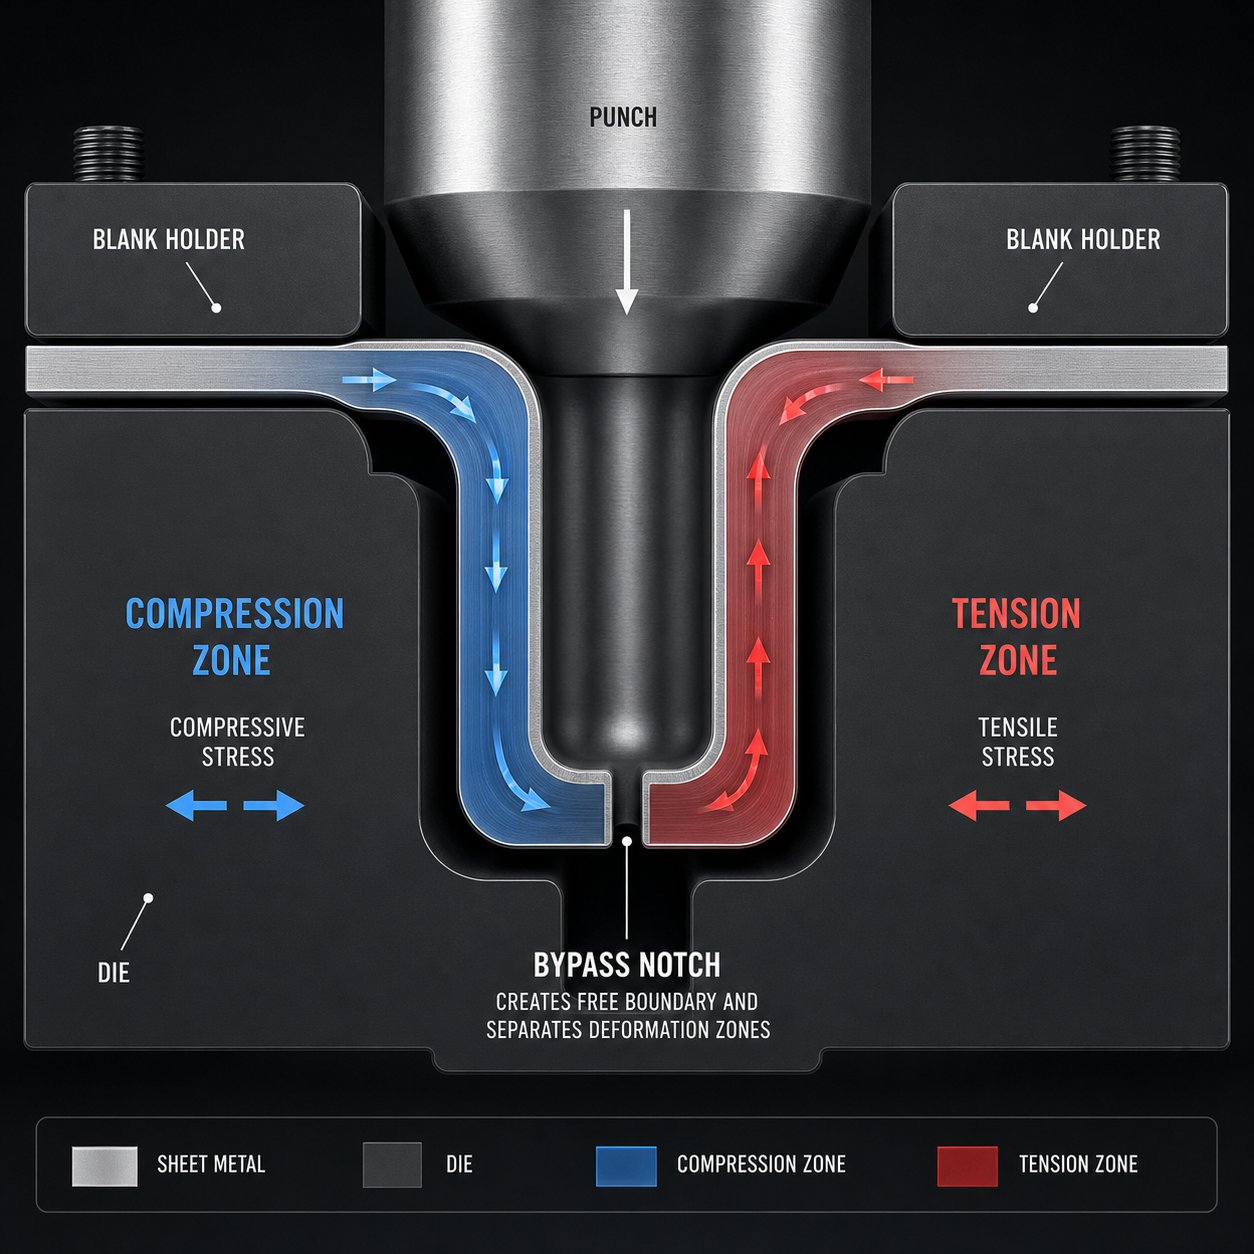
বাইপাস নচ এ উপাদান ইনফ্লো কন্ট্রোলের পদার্থবিদ্যা
একটি স্ট্রিপ লেআউট প্রিন্টের একটি খাঁজ শুধুমাত্র একটি আকৃতি। কিন্তু স্ট্রোক গঠনের সময়, সেই আকৃতিটি মৌলিকভাবে পরিবর্তন করে যে কীভাবে ধাতু শস্য স্তরে আচরণ করে। শীট মেটাল গঠনে বাইপাস নচের পিছনের পদার্থবিদ্যা বোঝা সেই ইঞ্জিনিয়ারদের আলাদা করে যারা ট্রায়াল এবং এরর দ্বারা নচ ডিজাইন করে তাদের থেকে যারা প্রথম ট্রাইআউটে সঠিক পায়।
ড্র চলাকালীন খাঁজ সীমানায় ধাতব আচরণ
একটি ক্রমাগত ফাঁকা প্রান্ত একটি ড্র গহ্বর মধ্যে খাওয়ানোর ছবি. সেই নিরবচ্ছিন্ন প্রান্ত বরাবর, উপাদানটি এক অঞ্চল থেকে অন্য অঞ্চলে প্রসারিত হুপ স্ট্রেস প্রেরণ করে। ফ্ল্যাঞ্জের প্রতিটি অংশ তার প্রতিবেশীর দিকে টান দেয়, একটি সংযুক্ত স্ট্রেস ফিল্ড তৈরি করে যা উপাদানকে পাঞ্চের দিকে ভিতরের দিকে নিয়ে যায়। কম্প্রেসিভ পরিধির চাপ একই সাথে তৈরি হয় এবং যখন এটি উপাদানের বাকলিং থ্রেশহোল্ডকে অতিক্রম করে, তখন বলিরেখা তৈরি হয়।
একটি বাইপাস খাঁজ সেই ক্রমাগত প্রান্তকে বাধা দেয়। এটি একটি মুক্ত সীমানা তৈরি করে, একটি বিন্দু যেখানে স্ট্রেস ট্রান্সমিশন কেবল বন্ধ হয়ে যায়। খাঁজের এক পাশের ধাতুটি অন্য পাশের ধাতুর সাথে যান্ত্রিকভাবে "যোগাযোগ" করতে পারে না। শস্য স্তরে, এর অর্থ হল প্রতিটি পাশের স্ফটিক কাঠামো স্বাধীনভাবে বিকৃত হয়। কম্প্রেসিভ ফোর্স যা সম্পূর্ণ ফ্ল্যাঞ্জের প্রস্থ জুড়ে জমা হত এখন ছোট, আরও পরিচালনাযোগ্য অঞ্চলে সীমাবদ্ধ।
এই বাধা একবারে দুটি জিনিস করেধাতু মুদ্রাঙ্কন প্রক্রিয়া. এটি অসমর্থিত ফ্ল্যাঞ্জের দৈর্ঘ্যকে সংক্ষিপ্ত করে সংকোচনশীল বিল্ডআপ থেকে মুক্তি দেয় যা বলিরেখা সৃষ্টি করে। এবং এটি দূরবর্তী অঞ্চলগুলি থেকে অতিরিক্ত ড্র-কে বাধা দেয় যা অন্যথায় প্রাচীরকে গ্রহণযোগ্য সীমা ছাড়িয়ে পাতলা করে। খাঁজ সীমানা মূলত একটি স্ট্রেন বাধা হিসাবে কাজ করে, পরের থেকে একটি প্রবাহ অঞ্চলকে বিচ্ছিন্ন করে তাই প্রতিটি বিভাগ শুধুমাত্র নিজস্ব স্থানীয় জলাধার থেকে উপাদান আঁকে।
কীভাবে খাঁজ গভীরতা এবং অবস্থান স্ট্রেন বিতরণকে পরিচালনা করে
গভীর খাঁজগুলি সন্নিহিত উপাদান অঞ্চলগুলির মধ্যে আরও সম্পূর্ণ বিচ্ছিন্নতা তৈরি করে। একটি অগভীর খাঁজ স্ট্রেস ট্রান্সমিশন কমায় কিন্তু এটি সম্পূর্ণভাবে নির্মূল করে না কারণ অবশিষ্ট লিগামেন্ট এখনও জোনের মধ্যে কিছু লোড বহন করে। একটি গভীর খাঁজ, যেটি ফ্ল্যাঞ্জে আরও প্রসারিত হয়, সেই লিগামেন্টটিকে সংকুচিত করে যতক্ষণ না প্রতিটি জোন স্ট্যাম্পিং প্রক্রিয়া চলাকালীন প্রায় একটি স্বাধীন ফাঁকা হিসাবে আচরণ করে।
অবস্থান গভীরতার মতোই গুরুত্বপূর্ণ। একটি গভীর-আঁকানো অঞ্চল এবং একটি অগভীর-ফর্ম অঞ্চলের মধ্যে একটি স্থানান্তরে স্থাপিত একটি খাঁজ একটি অঞ্চলের উচ্চ ড্র ফোর্সকে উপাদানের সন্নিহিত অঞ্চলকে ক্ষুধার্ত হতে বাধা দেয়। শীট মেটাল ফর্মিং স্ট্যাম্পিং ডাইতে নেতিবাচক এবং ইতিবাচক বাইপাস নচের সাথে কাজ করা ইঞ্জিনিয়াররা সিমুলেশন বা বৃত্ত-গ্রিড বিশ্লেষণ গঠনের মাধ্যমে প্রকাশিত নির্দিষ্ট স্ট্রেন ঘনত্বকে লক্ষ্য করার জন্য অবস্থান ব্যবহার করে।
সঠিকভাবে স্থাপন করা বাইপাস খাঁজের যান্ত্রিক প্রভাবগুলির মধ্যে রয়েছে:
- ছোট অসমর্থিত ফ্ল্যাঞ্জ সেগমেন্টের কারণে কুঁচকে যাওয়ার প্রবণতা হ্রাস পেয়েছে
- প্রতিটি জোন থেকে উপাদান কতদূর আসে তা সীমিত করে প্রাচীর পাতলা করা নিয়ন্ত্রিত
- জটিল অংশ জ্যামিতি জুড়ে অভিন্ন উপাদান বিতরণ
- ন্যূনতম স্প্রিংব্যাক বৈচিত্র কারণ স্ট্রেন গ্রেডিয়েন্টগুলি অঞ্চল জুড়ে সামঞ্জস্যপূর্ণ থাকে
এই প্রভাবগুলি ভবিষ্যদ্বাণীযোগ্য মাত্রিক নির্ভুলতা এবং সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য সহ স্ট্যাম্পযুক্ত ধাতব অংশ তৈরি করতে একত্রিত হয়। সীমানা স্তরে প্রবাহ নিয়ন্ত্রণকারী বাইপাস খাঁজগুলি ছাড়া, একই অংশের জ্যামিতির সমতুল্য ফলাফল অর্জনের জন্য উল্লেখযোগ্যভাবে উচ্চ বাইন্ডার বাহিনী বা আরও আক্রমণাত্মক ড্র বিডের প্রয়োজন হবে, প্রায়শই বর্ধিত সরঞ্জাম পরিধান এবং উপাদানের ব্যবহার হ্রাসের ব্যয়ে।
পদার্থবিদ্যা পরিষ্কার: খাঁজ জ্যামিতি সরাসরি স্ট্রেন বিতরণ নিয়ন্ত্রণ করে। কিন্তু সেই নীতিটিকে প্রকৃত টুলিং মাত্রায় অনুবাদ করার জন্য, সঠিক গভীরতা, প্রস্থ, ব্যাসার্ধ এবং প্রোফাইল আকৃতি বেছে নেওয়ার জন্য একটি কাঠামোগত নকশা পদ্ধতির প্রয়োজন যা অংশ জ্যামিতি এবং বস্তুগত আচরণ উভয়ের জন্যই দায়ী।
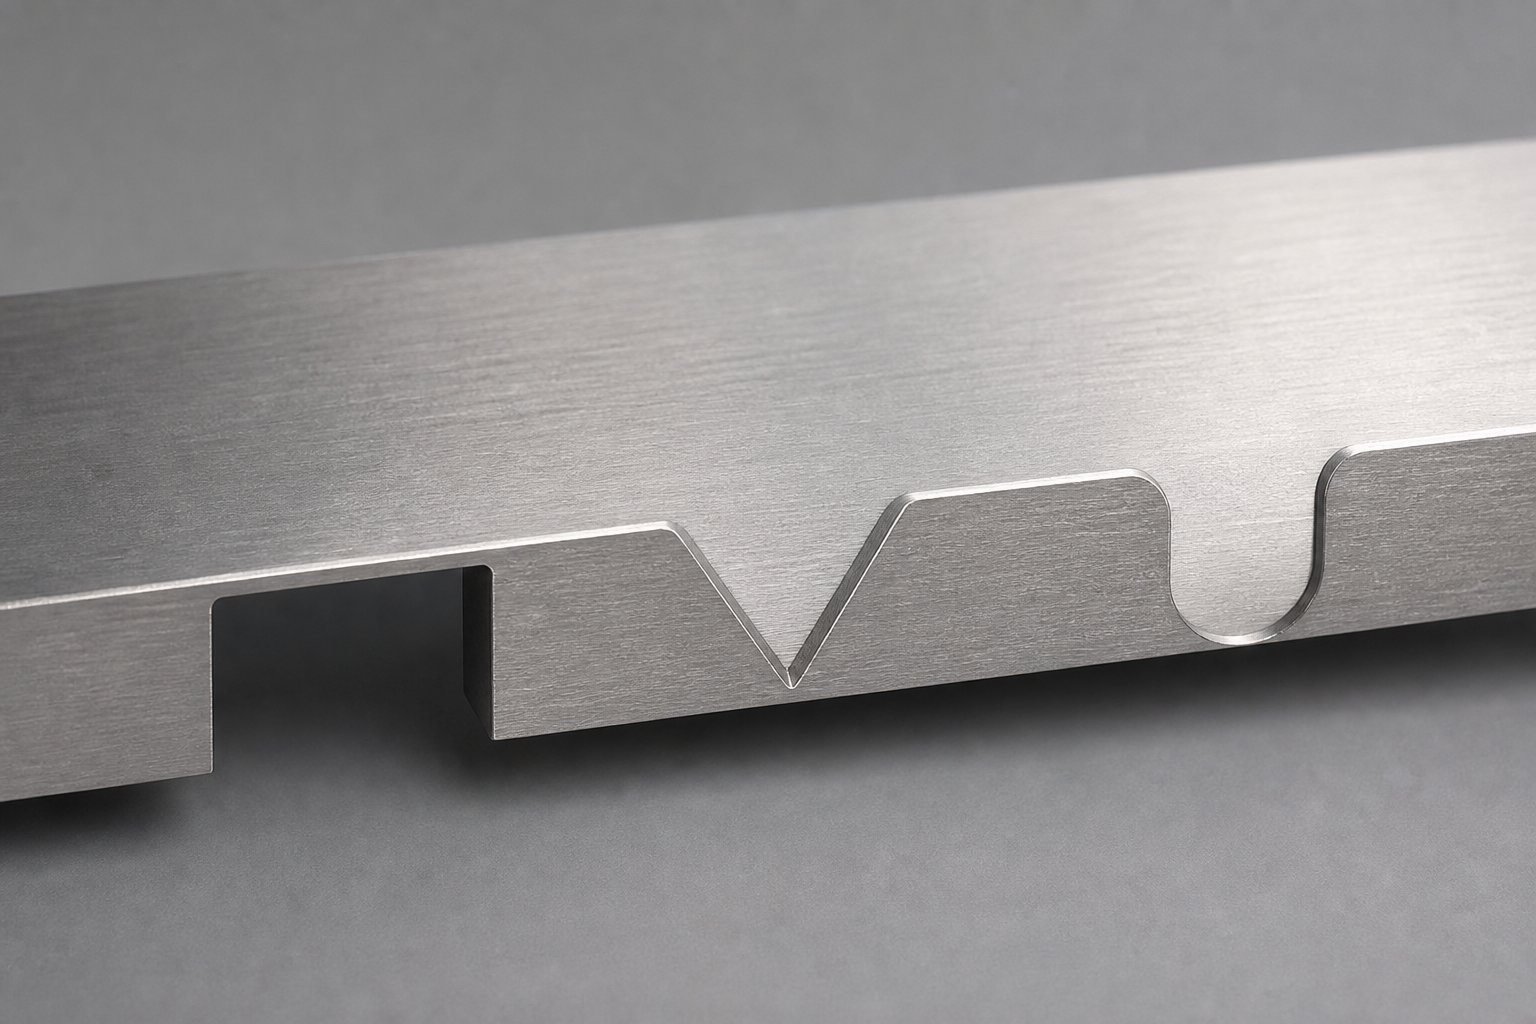
বাইপাস খাঁজ জ্যামিতি এবং ডিজাইন পরামিতি
জেনে রাখা যে খাঁজ জ্যামিতি স্ট্রেন বন্টন নিয়ন্ত্রণ করে এক জিনিস। একটি প্রোডাকশন স্ট্যাম্পিং ডাই ডিজাইনের জন্য সঠিক মাত্রা নির্দিষ্ট করা সম্পূর্ণরূপে আরেকটি চ্যালেঞ্জ। আপনার বেছে নেওয়া প্রতিটি জ্যামিতিক পরিবর্তনশীল, গভীরতা, প্রস্থ, আকৃতি এবং কোণার ব্যাসার্ধ, অত্যধিক উপাদান প্রবাহ এবং খুব কম এর মধ্যে ভারসাম্য পরিবর্তন করে। জ্যামিতি ভুল পান, এবং আপনি বিভক্ত বা তদ্বিপরীত জন্য wrinkles ট্রেড.
খাঁজ আকৃতি এবং গভীরতা উপাদান বেধ আপেক্ষিক
তিনটি খাঁজ প্রোফাইল মেটাল স্ট্যাম্পিং ডাই ডিজাইনের অনুশীলনকে প্রাধান্য দেয়: আয়তক্ষেত্রাকার, V-আকৃতির, এবং ব্যাসার্ধ-শেষ (কখনও কখনও স্লট-শেষ বা U-আকৃতি বলা হয়)। প্রতিটি স্ট্রিপ প্রান্তে প্রবাহ সীমাবদ্ধতার একটি ভিন্ন গ্রেডিয়েন্ট তৈরি করে।
- আয়তক্ষেত্রাকার খাঁজসম্পূর্ণ উপাদান থেকে কোন উপাদান একটি আকস্মিক রূপান্তর উত্পাদন. তারা ন্যূনতম খাঁজ প্রস্থে সর্বাধিক প্রবাহের সীমাবদ্ধতা সরবরাহ করে, যেখানে স্ট্রিপের স্থান সীমিত সেখানে তাদের দক্ষ করে তোলে। ট্রেডঅফ খাঁজ কোণে উচ্চ চাপ ঘনত্ব হয়.
- V- আকৃতির নচএকটি ধীরে ধীরে সীমাবদ্ধতা গ্রেডিয়েন্ট তৈরি করুন। খাঁজটি তার ভিত্তির দিকে প্রশস্ত হওয়ার সাথে সাথে উপাদানের প্রবাহ টেপার হয়, প্রকৌশলীদের সূক্ষ্ম নিয়ন্ত্রণ দেয় যে গঠন জোন জুড়ে প্রবাহ কত দ্রুত হ্রাস পায়। খাঁজ কোণ সরাসরি এই গ্রেডিয়েন্টকে নিয়ন্ত্রণ করে: একটি সরু V প্রবাহকে তীক্ষ্ণভাবে সীমাবদ্ধ করে, যখন একটি প্রশস্ত V একটি মৃদু রূপান্তর তৈরি করে।
- ব্যাসার্ধ-শেষ নচএকটি আয়তক্ষেত্রাকার প্রোফাইলের স্থান দক্ষতা একত্রিত করুন এবং কোণে চাপের ঘনত্ব হ্রাস করুন। গোলাকার প্রান্তগুলি গঠনের সময় ফাটল সূচনা প্রতিরোধ করে, উচ্চতর শক্তির উপকরণগুলির জন্য তাদের একটি সাধারণ পছন্দ করে তোলে।
খাঁজ গভীরতা সাধারণত গভীরতা বা ফালা প্রস্থ আঁকা আপেক্ষিক নির্দিষ্ট করা হয়. স্ট্যাম্পিং ডিজাইনের একটি সাধারণ সূচনা পয়েন্ট স্থানীয় ড্র গভীরতার 50% এবং 100% এর মধ্যে খাঁজ গভীরতা রাখে। অগভীর খাঁজগুলি আংশিকভাবে প্রবাহকে সীমাবদ্ধ করে, যা সীমানা জুড়ে কিছু উপাদান সংক্রমণের অনুমতি দেয়। গভীর খাঁজগুলি সম্পূর্ণ বিচ্ছিন্নতার দিকে এগিয়ে যায়, উপরে পদার্থবিদ্যা বিভাগে যেমন আলোচনা করা হয়েছে স্বাধীন বিকৃতি অঞ্চল তৈরি করে।
মাত্রিক সহনশীলতা এবং সাইজিং নির্দেশিকা
জটিল শোনাচ্ছে? এটি আকার নির্ধারণের সিদ্ধান্তগুলিকে পৃথক প্যারামিটারে ভাঙ্গাতে সাহায্য করে, প্রতিটির নিজস্ব নকশা যুক্তি সহ। নীচের সারণীটি মূল জ্যামিতিক ভেরিয়েবলগুলিকে সংগঠিত করে যা ধাতু স্ট্যাম্পিং ডিজাইন অ্যাপ্লিকেশনের জন্য বাইপাস খাঁজের মাত্রা নির্দিষ্ট করার সময় টুলিং ইঞ্জিনিয়ারদের অবশ্যই নিয়ন্ত্রণ করতে হবে।
| প্যারামিটার | নকশা বিবেচনা | উপাদান প্রবাহের উপর প্রভাব |
|---|---|---|
| খাঁজ প্রস্থ | ফাঁকা করার সময় শিয়ার-প্ররোচিত ক্র্যাকিং প্রতিরোধ করতে ন্যূনতম 1.5 থেকে 2 গুণ উপাদানের পুরুত্ব | প্রশস্ত খাঁজগুলি ফ্ল্যাঞ্জ প্রান্তের একটি বড় অংশকে বাধা দেয়, একটি বিস্তৃত অঞ্চল থেকে প্রবাহ হ্রাস করে |
| খাঁজ গভীরতা | সাধারণত স্থানীয় ড্র গভীরতার 50% থেকে 100%; সম্পূর্ণ জোন বিচ্ছিন্নতার জন্য আরও গভীর | কিভাবে সম্পূর্ণ সংলগ্ন অঞ্চলগুলিকে ডিকপল করা হয় তা নিয়ন্ত্রণ করে; গভীর খাঁজগুলি ক্রস-জোন উপাদান সংক্রমণ দূর করে |
| কোণার ব্যাসার্ধ | খাঁজ শিকড় এ ফাটল সূচনা রোধ করতে উপাদান পুরুত্ব ন্যূনতম 0.5 গুণ ব্যাসার্ধ | বৃহত্তর ব্যাসার্ধ একটি বিস্তৃত অঞ্চলে চাপ বিতরণ করে, প্রবাহের সীমাবদ্ধতা উল্লেখযোগ্যভাবে পরিবর্তন না করে প্রান্ত ক্র্যাকিং হ্রাস করে |
| গভীরতা-থেকে-প্রস্থের অনুপাত | পাঞ্চ শক্তি বজায় রাখতে এবং খাঁজ সরঞ্জাম ভাঙা প্রতিরোধ করতে সাধারণত 3:1 এর নিচে রাখা হয় | উচ্চ অনুপাত সংকীর্ণ, গভীর কাট তৈরি করে যা জোনগুলিকে তীব্রভাবে বিচ্ছিন্ন করে তবে টুলিং ব্যর্থতা এবং বুর গঠনের ঝুঁকি |
| খাঁজ কোণ (V-টাইপ) | কাঙ্ক্ষিত প্রবাহ গ্রেডিয়েন্টের উপর নির্ভর করে 30 এবং 90 ডিগ্রির মধ্যে কোণ | সংকীর্ণ কোণগুলি খাড়া প্রবাহ সীমাবদ্ধতা তৈরি করে; প্রশস্ত কোণগুলি অগভীর আঁকার জন্য উপযুক্ত ধীরে ধীরে রূপান্তর তৈরি করে |
| অবস্থান সহনশীলতা | সাধারণত প্লাস বা মাইনাস 0.1 মিমি এর মধ্যে ধরে রাখা হয় যাতে উত্পাদনের রান জুড়ে ধারাবাহিক প্রবাহ আচরণ বজায় থাকে | অবস্থানগত স্থানান্তর স্ট্রেন সীমানাকে সরিয়ে দেয়, সম্ভাব্যভাবে একপাশে স্থানীয়ভাবে পাতলা বা কুঁচকে যাওয়ার কারণ হয় |
এই মানগুলি শুরুর পয়েন্ট হিসাবে কাজ করে। প্রকৃত মাত্রা অংশ জ্যামিতি, উপাদান গ্রেড, এবং সিমুলেশন ফলাফল গঠনের উপর নির্ভর করে। মূল নীতি হল যে প্রতিটি পরামিতি অন্যদের সাথে যোগাযোগ করে। একটি উচ্চ-শক্তির উপাদানে তীক্ষ্ণ কোণ সহ একটি গভীর খাঁজ ফাটবে, যখন একটি নরম উপাদানে উদার রেডিআই সহ একটি অগভীর খাঁজ পদার্থের প্রবাহকে যথেষ্ট সীমাবদ্ধ নাও করতে পারে।
ইতিবাচক বনাম নেতিবাচক বাইপাস নচ
প্রকৌশলীরা যখন নেতিবাচক এবং ইতিবাচক বাইপাস নচ শীট মেটাল স্ট্যাম্পিং মারা যায় তা নিয়ে আলোচনা করেন, তখন পার্থক্যটি নেমে আসে যে খাঁজ জ্যামিতিটি নামমাত্র ফালা প্রান্তের তুলনায় কোন দিকে প্রসারিত হয়।
নেতিবাচক বাইপাস notchesফালা প্রান্ত থেকে অভ্যন্তরীণ উপাদান অপসারণ. খাঁজটি বাহক বা ফাঁকা সীমানায় কেটে যায়, স্থানীয় স্ট্রিপের প্রস্থকে হ্রাস করে। এটি আরও সাধারণ কনফিগারেশন কারণ এটির কাটআউট তৈরি করার জন্য শুধুমাত্র একটি সাধারণ পাঞ্চ অপারেশন প্রয়োজন। নেতিবাচক খাঁজগুলি ভাল কাজ করে যখন স্ট্রিপ লেআউট ফিডিং স্থিতিশীলতার সাথে আপস না করে উপাদান অপসারণ শোষণ করার জন্য যথেষ্ট ক্যারিয়ার প্রস্থ প্রদান করে।
ইতিবাচক বাইপাস notchesনামমাত্র ফালা প্রান্তের বাইরে উপাদান যোগ করুন. কাটার পরিবর্তে, ফাঁকা বা ফালাটি অতিরিক্ত উপাদান দিয়ে তৈরি করা হয় যেখানে প্রান্তটি অন্যথায় হবে। গঠনের সময়, এই যোগ করা উপাদান একটি স্থানীয় জলাধার হিসাবে কাজ করে যা একটি নিয়ন্ত্রিত পদ্ধতিতে ডাই ক্যাভিটিতে ফিড করে। যখন স্ট্রিপটি ইতিমধ্যেই ন্যূনতম ক্যারিয়ার প্রস্থে থাকে এবং স্ট্রিপটিকে দুর্বল না করে আর কোনও উপাদান সরানো যায় না তখন ইতিবাচক খাঁজগুলি পছন্দ করা হয়।
একটি শীট মেটাল স্ট্যাম্পিং ডাইতে নেতিবাচক এবং ইতিবাচক বাইপাস নচের মধ্যে পছন্দ তিনটি বিষয়ের উপর নির্ভর করে: উপলব্ধ স্ট্রিপ প্রস্থ, খাওয়ানোর জন্য প্রয়োজনীয় বাহকের শক্তি এবং আপনি উত্সাহিত বা সীমাবদ্ধ করতে চান উপাদান প্রবাহের দিক। অনুশীলনে, অনেক জটিল প্রগতিশীল ডাই লেআউট গঠনের ক্রম জুড়ে স্ট্রিপ অখণ্ডতার সাথে প্রবাহ নিয়ন্ত্রণের ভারসাম্য বজায় রাখতে বিভিন্ন স্টেশনে উভয় প্রকারের সংমিশ্রণ ব্যবহার করে।
জ্যামিতি একাই নির্ধারণ করে না যে কীভাবে একটি বাইপাস খাঁজ উৎপাদনে কাজ করে। একই মাত্রা অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলের তুলনায় হালকা ইস্পাতে ভিন্নভাবে আচরণ করে, এই কারণেই প্রতিটি খাঁজের আকার নির্ধারণের সিদ্ধান্তে উপাদান বৈশিষ্ট্যগুলিকে অবশ্যই বিবেচনা করতে হবে।
কিভাবে উপাদান প্রকার বাইপাস খাঁজ নকশা সিদ্ধান্ত প্রভাবিত করে
একটি 2 মিমি গভীর আয়তক্ষেত্রাকার খাঁজ যা হালকা ইস্পাতে ত্রুটিহীনভাবে কাজ করে একটি স্টেইনলেস স্টিলের ফালা ফাটতে পারে বা একটি নরম তামার খাদের মধ্যে প্রবাহ সীমাবদ্ধ করতে ব্যর্থ হতে পারে। বস্তুগত বৈশিষ্ট্য, বিশেষত শক্তি, কাজের কঠোরতা হার এবং নমনীয়তা, নির্দেশ করে যে আপনি কতটা আক্রমণাত্মকভাবে খাঁজ করতে পারেন এবং এখনও উত্পাদনের মাধ্যমে একটি পরিষ্কার প্রান্ত বজায় রাখতে পারেন। নির্দিষ্ট খাদ বিবেচনা না করে বাইপাস খাঁজ জ্যামিতি বেছে নেওয়া গাড়ির ওজন না জেনে ব্রেক সিস্টেমের আকার দেওয়ার মতো।
ইস্পাত গ্রেড এবং তাদের খাঁজ নকশা প্রভাব
হালকা ইস্পাত (সাধারণত 200 থেকে 300 MPa ফলন শক্তির মধ্যে) স্টিল শীট স্ট্যাম্পিং অপারেশনের সময় অনুমানযোগ্যভাবে আচরণ করে। এর তুলনামূলকভাবে কম ফলন বিন্দু এবং উচ্চ প্রসারণের অর্থ হল উপাদানটি সহজেই ডাই ক্যাভিটিতে প্রবাহিত হয় এবং প্রত্যাশিতভাবে ড্র ডেপথের 50% থেকে 100% পর্যন্ত স্ট্যান্ডার্ড খাঁজ গভীরতা কাজ করে। কোল্ড রোলড মৃদু ইস্পাত একটি অভিন্ন শস্য কাঠামো অফার করে যা খাঁজ স্থাপনে ধারাবাহিকভাবে সাড়া দেয়, এটি প্রাথমিক ডাই ট্রাইআউটের সময় বাইপাস নচ প্যারামিটারগুলি বিকাশের জন্য সবচেয়ে সহজ উপাদান তৈরি করে।
উচ্চ-শক্তি কম-অ্যালয় (HSLA) স্টিল এবং অ্যাডভান্সড হাই-স্ট্রেংথ স্টিলস (AHSS) সমীকরণ উল্লেখযোগ্যভাবে পরিবর্তন করে। উচ্চতর ফলন এবং প্রসার্য শক্তির সাথে মিলিত হওয়ার কারণে এই গ্রেডগুলি ড্রকে প্রতিরোধ করে-যথেষ্ট উচ্চ পরিশ্রম কঠিনীকরণ হার. আপনি যখন 400 থেকে 800 MPa রেঞ্জের মধ্যে ইস্পাত স্ট্যাম্পিং করছেন, তখন উপাদানটি ডাই ক্যাভিটিতে অবাধে যেতে চায় না। ফলাফল হল যে সমতুল্য প্রবাহ নিয়ন্ত্রণ প্রায়ই হালকা ইস্পাতের তুলনায় প্রশস্ত বা গভীর খাঁজের দাবি করে। এএইচএসএস-এর বাইপাস নচগুলির প্রান্তের গুণমানের দিকেও সতর্ক মনোযোগ প্রয়োজন কারণ এই গ্রেডগুলি প্রান্ত-প্রবর্তিত ফ্র্যাকচারের প্রতি বর্ধিত সংবেদনশীলতা দেখায়। AHSS গঠনের নির্দেশিকা বিশেষভাবে উল্লেখ করে যে প্রসারিত বা কম্প্রেশন প্রান্তে রাখা বাইপাস খাঁজগুলি স্ট্রেস রাইজার হিসাবে কাজ করতে পারে, যার ফলে ড্র বা ফ্ল্যাঞ্জ অপারেশনের সময় প্রান্ত ফাটল হতে পারে।
স্টেইনলেস স্টীল আরেকটি পরিবর্তনশীল যোগ করে: উচ্চ কাজ শক্ত করা। 304 এর মতো অস্টেনিটিক গ্রেডগুলি গঠনের সময় দ্রুত শক্ত হয়ে যায়, যার অর্থ উপাদানটি শক্ত হয়ে যায় কারণ এটি খাঁজের সীমানা অতিক্রম করে। খাঁজের গভীরতা সমতুল্য-শক্তির কার্বন স্টিলের চেয়ে সামান্য বেশি হওয়া প্রয়োজন এবং কোণার ব্যাসার্ধ উদার হওয়া উচিত যাতে স্ট্যাম্পযুক্ত ইস্পাত উপাদানগুলির উচ্চ গঠনকারী লোডের অধীনে ফাটল শুরু না হয়।
অ্যালুমিনিয়াম এবং তামা খাদ বিবেচনা
অ্যালুমিনিয়াম স্ট্যাম্পিং প্রক্রিয়া ভিন্ন ভিন্ন চ্যালেঞ্জ উপস্থাপন করে। হালকা ইস্পাতের তুলনায় অ্যালুমিনিয়াম অ্যালয়গুলি সাধারণত ফ্র্যাকচারে কম প্রসারিত হয় এবং অনেক টেম্পারেড গ্রেড (যেমন 6061-T6) বিশেষত প্রান্ত ফাটল হওয়ার ঝুঁকিপূর্ণ। এর মানে হল বাইপাস নচ ডিজাইন আরও রক্ষণশীল হতে হবে: অগভীর গভীরতা, বৃহত্তর খাঁজ প্রস্থ এবং উল্লেখযোগ্যভাবে বৃহত্তর কোণার রেডিআই স্ট্রেসকে খাঁজ মূল থেকে দূরে বিতরণ করতে।
শস্যের দিক অ্যালুমিনিয়ামে খাঁজ অভিযোজনের সাথে দৃঢ়ভাবে যোগাযোগ করে। একটি খাঁজ কাটা ঘূর্ণায়মান দিকে লম্বভাবে খাঁজ টিপ স্ট্রেস ঘনত্ব সবচেয়ে দুর্বল ফ্র্যাকচার পথ বরাবর স্থাপন করে। খাঁজ সারিবদ্ধকরণ ঘোরানো বা আরও ভাল ক্রস-শস্যের নমনীয়তা (যেমন 5052{{6}H32) সহ সংকর ধাতুগুলি বেছে নেওয়া প্রবাহ নিয়ন্ত্রণকে ত্যাগ না করে ক্র্যাকিংয়ের ঝুঁকি কমাতে পারে। স্প্রিংব্যাক অ্যালুমিনিয়ামেও আরও স্পষ্ট হয়, তাই স্ট্রোকের পরে খাঁজ-প্ররোচিত স্ট্রেন সীমানাগুলি সামান্য পরিবর্তন হতে পারে, এমন কিছু যা স্টিলের ক্ষেত্রে খুব কমই গুরুত্বপূর্ণ কিন্তু অ্যালুমিনিয়াম প্যানেলে মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে।
তামার সংকর বর্ণালীর বিপরীত প্রান্তে বসে। উচ্চ নমনীয়তা এবং কম পরিশ্রম শক্ত হওয়ার অর্থ উপাদানটি সহজে প্রবাহিত হয়, কখনও কখনও খুব সহজেই। কম আক্রমনাত্মক খাঁজ জ্যামিতি সাধারণত যথেষ্ট কারণ এমনকি একটি পরিমিত খাঁজ এমন একটি উপাদানে অর্থপূর্ণ প্রবাহ সীমাবদ্ধতা তৈরি করে যা নিজে থেকে আঁকতে- সামান্য প্রতিরোধের প্রস্তাব দেয়। তামার ঝুঁকি খাঁজে ফাটল নয় বরং খাঁজের গভীরতা কম হলে অপর্যাপ্ত প্রবাহ নিয়ন্ত্রণ।
নিম্নলিখিত উপাদানগুলি{0}}নির্দিষ্ট সামঞ্জস্যগুলি সাধারণ খাদ পরিবারগুলিতে বাইপাস নচ ডিজাইনকে গাইড করতে সহায়তা করে:
- হালকা ইস্পাত:স্ট্যান্ডার্ড খাঁজ গভীরতা এবং কোণার ব্যাসার্ধ; প্রান্তের অবস্থার পরিবর্তে অবস্থানের নির্ভুলতার উপর ফোকাস করুন
- HSLA এবং AHSS:খাঁজ গভীরতা 10% থেকে 25% হালকা ইস্পাত মান বাড়ান; প্রান্ত ফ্র্যাকচার ঝুঁকি কমাতে ব্যাসার্ধ-শেষ প্রোফাইল ব্যবহার করুন; খাঁজ প্রান্তে টাইট burr নিয়ন্ত্রণ বজায় রাখা
- স্টেইনলেস স্টীল:উদার কোণার রেডিআই (ন্যূনতম 1x উপাদান বেধ); খাঁজ গভীরতা সামান্য বৃদ্ধি করে দ্রুত কাজ শক্ত করার জন্য অ্যাকাউন্ট; ফাটল সূচনা প্রতিরোধ করার জন্য খাঁজ প্রান্ত পোলিশ
- অ্যালুমিনিয়াম খাদ:ড্র ডেপথের 40% থেকে 70% পর্যন্ত খাঁজের গভীরতা হ্রাস করুন; সর্বনিম্ন 1.5x উপাদান বেধ কোণার ব্যাসার্ধ বৃদ্ধি; ক্রস-দানা ফাটল এড়াতে যখন সম্ভব ঘূর্ণায়মান দিক দিয়ে খাঁজগুলি সারিবদ্ধ করুন
- তামার মিশ্রণ:অগভীর খাঁজ প্রবাহ নিয়ন্ত্রণের জন্য যথেষ্ট; উচ্চ নমনীয়তার কারণে মানক কর্নার রেডিআই গ্রহণযোগ্য; ক্র্যাকিংয়ের পরিবর্তে অতিরিক্ত ড্র-এর জন্য মনিটর করুন
প্রতিটি উপাদান দাবি করে যে আপনি প্রোডাকশন টুলিং করার আগে সিমুলেশন বা প্রোটোটাইপ ট্রাইআউট গঠনের মাধ্যমে খাঁজ জ্যামিতি যাচাই করুন। উপরের প্যারামিটারগুলি শুরুর পয়েন্ট হিসাবে কাজ করে, চূড়ান্ত মাত্রা নয়। বাস্তব-বিশ্বের নিশ্চিতকরণ আরও গুরুত্বপূর্ণ হয়ে ওঠে যখন আপনি বিবেচনা করেন যে বাইপাস নচ প্লেসমেন্ট কৌশল শুধুমাত্র উপাদান দ্বারা নয়, সামগ্রিক স্ট্রিপ লেআউটে ডাই টাইপ এবং স্টেশন সিকোয়েন্স দ্বারা পরিবর্তিত হয়।
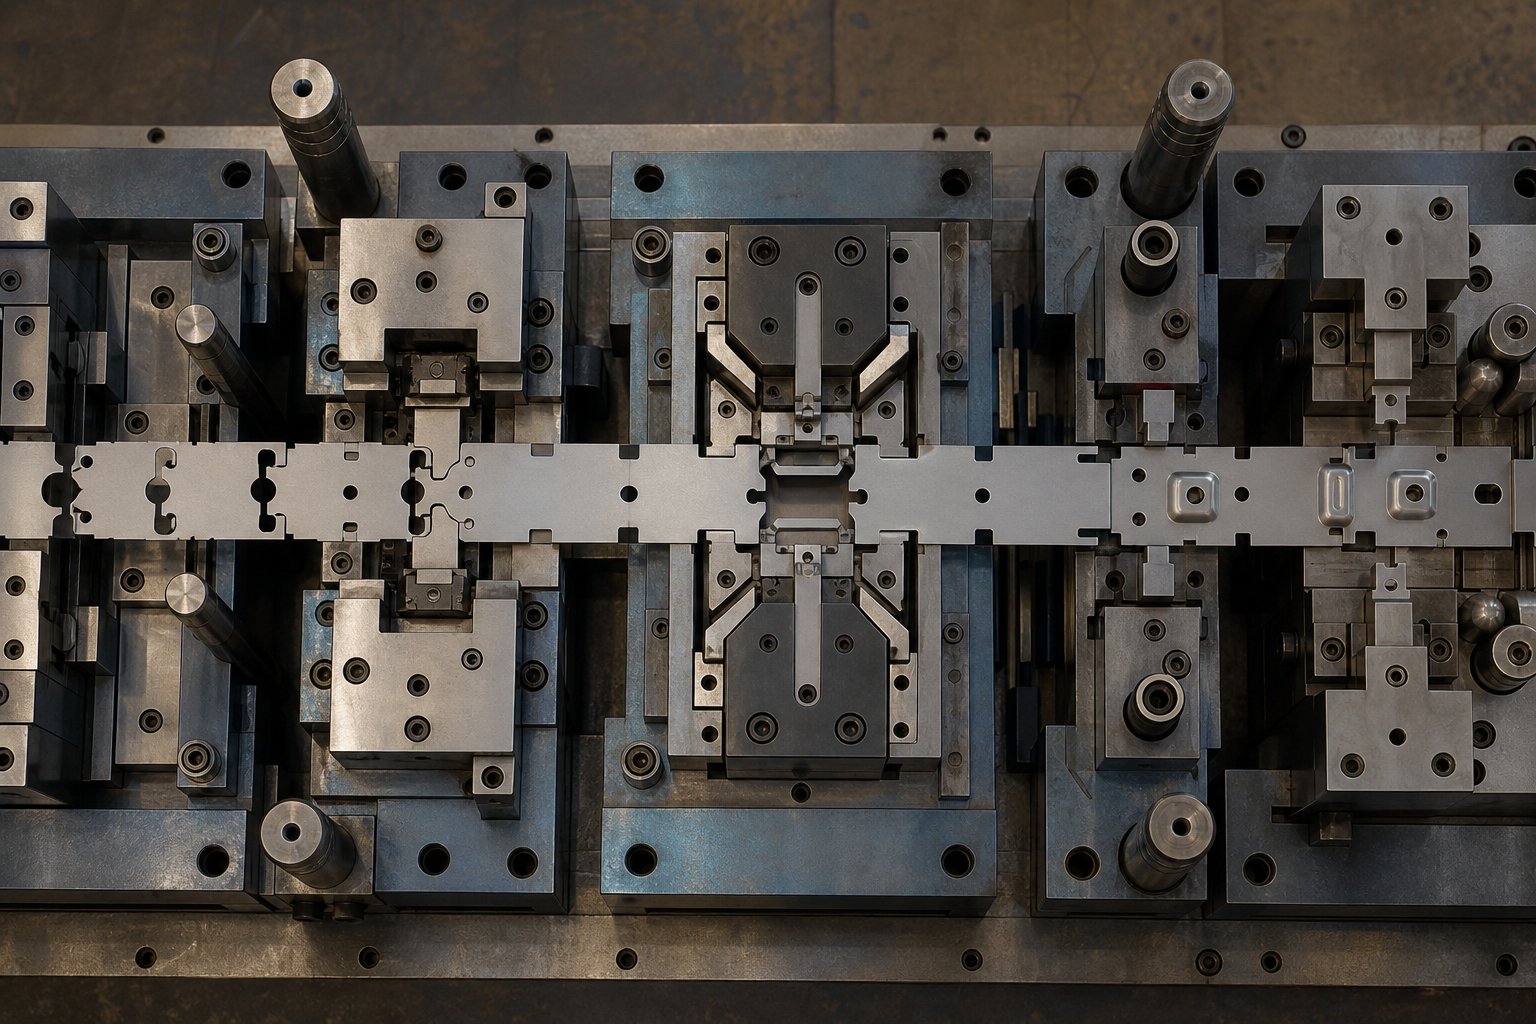
প্রগতিশীল ডাই লেআউটে বাইপাস নচ প্লেসমেন্ট কৌশল
উপাদান পছন্দ আপনাকে বলে যে আপনার খাঁজ জ্যামিতি কতটা আক্রমণাত্মক হতে পারে। কিন্তু যেখানে সেই খাঁজটি স্ট্রিপ লেআউটে বসে এবং কোন স্টেশনে এটি কাটা হয়, তা নির্ধারণ করে যে এটি আসলে প্রবাহের সমস্যাটি সমাধান করে নাকি একটি নতুন তৈরি করে। প্লেসমেন্ট কৌশল হল যেখানে স্ট্রিপ লেআউট ইঞ্জিনিয়ারিং, সিকোয়েন্স লজিক গঠন এবং স্টেজ টুলিং সিদ্ধান্তগুলি একক সমন্বিত পরিকল্পনায় একত্রিত হয়।
স্ট্রিপ লেআউট কৌশল এবং স্টেশন সিকোয়েন্সিং
বাইপাস খাঁজ বসানো একটি সহজ প্রশ্ন দিয়ে শুরু হয়: কোন স্টেশনগুলির জন্য স্থানীয় উপাদান প্রবাহ নিয়ন্ত্রণের প্রয়োজন, এবং কোন স্টেশনগুলি হস্তক্ষেপ ছাড়াই স্ট্রিপটি অতিক্রম করতে হবে? প্রকৌশলীরা সমগ্র গঠনের ক্রম ম্যাপিং করে এবং প্রয়োজনের দুটি বিভাগ চিহ্নিত করে এর উত্তর দেন।
প্রথম বিভাগ হল ক্যারিয়ার স্ট্রিপ ম্যানেজমেন্ট। প্রগতিশীল স্ট্যাম্পিং মারা গেলে, স্ট্রিপটিকে অবশ্যই প্রতিটি স্টেশনের মধ্য দিয়ে অগ্রসর হতে হবে, পূর্বে গঠিত বৈশিষ্ট্যগুলি ঘুষি, চাপ প্যাড বা ইনসার্টের সাথে সংঘর্ষ না করে। পূর্ববর্তী স্টেশনগুলিতে কাটা বাইপাস খাঁজগুলি ক্লিয়ারেন্স তৈরি করে যাতে উত্থিত ফ্ল্যাঞ্জ, এমবসড বৈশিষ্ট্য বা ছাঁটা প্রোফাইলগুলি নিরাপদে নীচের দিকে ভ্রমণ করতে পারে। এই খাঁজগুলি ক্লিয়ারেন্সের জন্য মাপ করা হয়, প্রবাহ নিয়ন্ত্রণ নয়। তাদের গভীরতা এবং প্রস্থ গঠিত বৈশিষ্ট্যের উচ্চতা এবং পদচিহ্ন দ্বারা চালিত হয় যা তাদের মিটমাট করতে হবে।
দ্বিতীয় বিভাগটি প্রবাহ নিয়ন্ত্রণ গঠন করছে। এখানে, ড্র বা ফর্ম স্ট্রোকের সময় খাঁজ সক্রিয়ভাবে উপাদান চলাচলকে সীমাবদ্ধ বা পুনর্নির্দেশ করে। প্লেসমেন্ট নির্ভর করে কোন ফ্ল্যাঞ্জ অঞ্চলে অতিরিক্ত ইনফ্লো (ঝুঁকি সৃষ্টি করে) বা অপর্যাপ্ত প্রবাহ (বিভাজন ঘটায়)। প্রকৌশলীরা সাধারণত সিমুলেশন গঠনের মাধ্যমে এই অঞ্চলগুলিকে চিহ্নিত করে, তারপরে স্টেশনগুলিতে অবিলম্বে বা ফর্মিং অপারেশনের সাথে মিলে যায়।
সিকোয়েন্সিং লজিক একটি সরল নিয়ম অনুসরণ করে: আপস্ট্রিম অপারেশনের জন্য ক্যারিয়ারকে দুর্বল না করে যতটা সম্ভব স্ট্রিপ অগ্রগতির শুরুতে বাইপাস খাঁজ কাটা। খুব দেরি করে কাটার অর্থ হল উপাদানটি ইতিমধ্যে একটি চাপের অবস্থায় প্রতিশ্রুতিবদ্ধ হয়েছে যা খাঁজ সংশোধন করতে পারে না। খুব তাড়াতাড়ি কেটে ফেলার ফলে স্ট্রিপটি জটিল গঠনকারী স্টেশনে পৌঁছানোর আগে এটিকে অস্থিতিশীল করে তোলে। বেশিরভাগ স্ট্রিপ লেআউট বাইপাস খাঁজ কাটার ক্রিয়াকলাপগুলিকে তারা পরিবেশন করা ফর্মিং স্টেশনের এক থেকে তিন স্টেশন আগে রাখে।
প্রগ্রেসিভ ডাইস বনাম ট্রান্সফার ডাইস বনাম একক-স্টেশন অ্যাপ্লিকেশন
ডাই টাইপ মৌলিকভাবে পরিবর্তন করে কিভাবে বাইপাস নচ কাজ করে। প্রগতিশীল ধাতু স্ট্যাম্পিং মারা যায়, খাঁজগুলি স্ট্রিপ ক্লিয়ারেন্স এবং প্রবাহ নিয়ন্ত্রণের দ্বৈত ভূমিকা পালন করে কারণ পুরো প্রক্রিয়া জুড়ে অংশটি একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে। স্ট্রিপটির মধ্য দিয়ে যাওয়া প্রতিটি স্টেশন একটি সম্ভাব্য হস্তক্ষেপ পয়েন্ট, তাই খাঁজ বসানো অবশ্যই সম্পূর্ণ ডাউনস্ট্রিম যাত্রার জন্য দায়ী।
স্থানান্তর স্ট্যাম্পিং ভিন্নভাবে কাজ করে। ফাঁকাটি ফালা থেকে প্রথম দিকে আলাদা করা হয়, তারপর যান্ত্রিকভাবে একটি বিনামূল্যে অংশ হিসাবে স্টেশনগুলির মধ্যে পরিবহন করা হয়। ট্রান্সফার ডাইস বাইপাস নচগুলি পৃথক গঠনের ক্রিয়াকলাপের সময় প্রায় একচেটিয়াভাবে ফাঁকা-প্রবাহ নিয়ন্ত্রণের উপর ফোকাস করে। পরিচালনা করার জন্য কোন ক্যারিয়ার স্ট্রিপ নেই, তাই ক্লিয়ারেন্স ফাংশন সম্পূর্ণরূপে অদৃশ্য হয়ে যায়। খাঁজ জ্যামিতি খাঁটিভাবে ড্রয়ের গহ্বরে ফাঁকা পেরিফেরির উপাদানগুলি কীভাবে ফিড করে তা নিয়ন্ত্রণ করে।
একক-স্টেশন ডাই সবচেয়ে সহজ ক্ষেত্রে উপস্থাপন করে। একটি একক ফাঁকা প্রবেশ করে, একটি গঠন অপারেশন ঘটে এবং অংশটি প্রস্থান করে। এখানে বাইপাস নচগুলি সরাসরি ফাঁকা বিকাশ আকৃতিতে ডিজাইন করা হয়েছে, কোন মাল্টি-স্টেশন সিকোয়েন্সিং ছাড়াই সিমুলেশন আউটপুট গঠনের উপর ভিত্তি করে অবস্থান করা হয়েছে।
স্বয়ংচালিত স্ট্যাম্পিং ডাই প্রায়শই বড় বডি প্যানেলের জন্য ট্রান্সফার কনফিগারেশন ব্যবহার করে, যেখানে ফাঁকা প্রান্ত বরাবর বাইপাস খাঁজ বসানো জটিল বক্রতা জুড়ে উপাদান ড্র-কে নিয়ন্ত্রণ করে। ছোট স্বয়ংচালিত বন্ধনী এবং সংযোগকারী, বিপরীতে, প্রগতিশীল ডাইতে চলে যেখানে নচ প্লেসমেন্টকে কয়েক ডজন স্টেশনের মাধ্যমে প্রবাহ নিয়ন্ত্রণ এবং স্ট্রিপ অগ্রগতি উভয়েরই ভারসাম্য বজায় রাখতে হবে।
| ডাই টাইপ | খাঁজ ফাংশন | সাধারণ বসানো | ডিজাইনের জটিলতা |
|---|---|---|---|
| প্রগতিশীল ডাই | দ্বৈত ভূমিকা: ক্যারিয়ার ফালা ছাড়পত্র এবং প্রবাহ নিয়ন্ত্রণ গঠন | ফরমিং অপারেশন এগিয়ে এক থেকে তিনটি স্টেশন; জোন আঁকার সংলগ্ন ফালা প্রান্ত | উচ্চ, সম্পূর্ণ স্টেশন সিকোয়েন্স, পাইলট অবস্থান এবং ক্যারিয়ার শক্তির সাথে সমন্বয় করতে হবে |
| ট্রান্সফার ডাই | খালি-প্রবাহ নিয়ন্ত্রণ শুধুমাত্র; কোন ক্যারিয়ার ব্যবস্থাপনা প্রয়োজন | বিভক্ত বা বলির জন্য উচ্চ ঝুঁকি হিসেবে সিমুলেশন গঠনের মাধ্যমে চিহ্নিত অঞ্চলে ফাঁকা পরিধি- | মাঝারি, স্ট্রিপ অগ্রগতি সীমাবদ্ধতা ছাড়া মেকানিক্স গঠনের উপর দৃষ্টি নিবদ্ধ করে |
| একক-স্টেশন ডাই | ফাঁকা সীমানায় স্থানীয় প্রবাহ সীমাবদ্ধতা | ফাঁকা উন্নয়ন আকৃতি একত্রিত; সিমুলেশন বা বৃত্ত-গ্রিড ফলাফল প্রতি অবস্থান | কোনো মাল্টি-স্টেশন নির্ভরতা ছাড়াই কম, একক অপারেশন |
আপনি লক্ষ্য করবেন যে ডিজাইনের জটিলতা সরাসরি স্টেশনের সংখ্যা এবং স্ট্রিপটি অক্ষত রাখার প্রয়োজনীয়তার সাথে স্কেল করে। প্রোগ্রেসিভ ডাইস সবচেয়ে পুনরাবৃত্ত খাঁজ স্থাপন কাজের দাবি করে কারণ একটি স্টেশনের প্রতিটি পরিবর্তন বাকি লেআউটের মধ্য দিয়ে ঢেউ খেলে।
জটিল লেআউটের জন্য কাস্টম ডাই সলিউশনের সাথে কাজ করা
জটিল অংশের জ্যামিতি, বিশেষ করে যেগুলি স্বয়ংচালিত স্ট্যাম্পিং ডাই এবং মাল্টি-ফিচার কানেক্টরে পাওয়া যায়, খুব কমই এক-পাস নচ প্লেসমেন্ট পদ্ধতিতে ফল দেয়। বাস্তবতাটি পুনরাবৃত্তিমূলক: অনুকরণ করুন, স্ট্রেন মানচিত্র পর্যালোচনা করুন, খাঁজের অবস্থান বা গভীরতা সামঞ্জস্য করুন, আবার অনুকরণ করুন। লেআউটটি পরিষ্কার না হওয়া পর্যন্ত প্রতিটি চক্র প্রবাহ নিয়ন্ত্রণ, ক্যারিয়ার শক্তি এবং স্টেশন ক্লিয়ারেন্সের মধ্যে ভারসাম্য পরিমার্জন করে।
এই পুনরাবৃত্ত প্রক্রিয়াটি অভিজ্ঞ ডাই বিল্ডারদের সাথে সহযোগিতা থেকে উল্লেখযোগ্যভাবে উপকৃত হয় যারা বাইপাস নচ ডিজাইনকে বৃহত্তর স্ট্রিপ লেআউট ইঞ্জিনিয়ারিং ওয়ার্কফ্লোতে একীভূত করে এটিকে পরবর্তী চিন্তা হিসাবে বিবেচনা করার পরিবর্তে। বিশেষ টুলিং অংশীদারদের মতইচেনকাস্টম স্ট্যাম্পিং ডাই সলিউশন প্রদান করে যেখানে খাঁজ বসানো, ডাই স্ট্রাকচার, উপাদান নির্বাচন, এবং উপাদান প্রবাহ কৌশল একীভূত সিস্টেম হিসাবে একসাথে তৈরি করা হয়। তাদের পদ্ধতির ক্লিয়ারেন্স অপ্টিমাইজেশান এবং বাইপাস নচ স্পেসিফিকেশনের মাধ্যমে পাঞ্চ এবং লিফটার ডিজাইন থেকে শুরু করে স্টেজ টুলিং চ্যালেঞ্জের সম্পূর্ণ সুযোগ কভার করে, প্রতিটি উপাদান ডাউনস্ট্রিম দ্বন্দ্ব তৈরি করার পরিবর্তে অন্যদের সমর্থন করে তা নিশ্চিত করে।
ইঞ্জিনিয়ারদের জন্য লেআউট নেভিগেট করার জন্য যেখানে নচ প্লেসমেন্ট টাইট ক্যারিয়ার প্রস্থ, একাধিক গঠন গভীরতা, বা মিশ্র ইতিবাচক এবং নেতিবাচক খাঁজ কনফিগারেশনের সাথে ইন্টারঅ্যাক্ট করে, একজন টুলিং বিশেষজ্ঞের সাথে কাজ করা পুনরাবৃত্তি চক্রকে সংকুচিত করে। প্রতিটি ভেরিয়েবলকে স্বাধীনভাবে সমাধান করার পরিবর্তে এবং তারা একত্রিত হওয়ার আশা করার পরিবর্তে, সমন্বিত ডাই ইঞ্জিনিয়ারিং তাদের সমান্তরালভাবে সম্বোধন করে, ট্রাইআউট লুপগুলি হ্রাস করে এবং মেঝেতে দ্রুত উত্পাদন{1}}তৈরি টুলিং পায়৷
প্লেসমেন্ট কৌশল সঠিক অবস্থানে আপনার নচ পায়। কিন্তু এমনকি একটি ভাল-স্থাপিত খাঁজও কম পারফর্ম করতে পারে যদি উৎপাদনের অবস্থার পরিবর্তন হয় বা যদি প্রাথমিক নকশা অনুমান একটি পরিবর্তনশীল মিস করে। সেখানেই ডাই ট্রাইআউট ডায়াগনস্টিকস আসে, প্রেসে নচ পারফরম্যান্সকে সূক্ষ্ম-টিউন করার জন্য প্রকৃত অংশের লক্ষণগুলি পড়ে।
বাইপাস নচ অ্যাডজাস্টমেন্টের জন্য ডাই ট্রাইআউট ট্রাবলশুটিং
স্ক্রিনে নিখুঁত দেখায় এমন একটি স্ট্রিপ লেআউট যখন ডাই স্ট্যাম্পিং প্রেসে প্রথমবার আঘাত করে তখনও ত্রুটিপূর্ণ অংশ তৈরি করতে পারে। কয়েলের মধ্যে উপাদানগত সম্পত্তির বৈচিত্র্য, তৈলাক্তকরণের অসঙ্গতি থেকে ঘর্ষণ পার্থক্য এবং ছোট টুলিং বিচ্যুতি সবই সিমুলেটেড আদর্শ থেকে বাইপাস খাঁজ কর্মক্ষমতা সরানোর ষড়যন্ত্র করে। ভালো খবর? গঠিত অংশগুলি আপনাকে ঠিক কী ভুল তা বলে, যদি আপনি সেগুলি কীভাবে পড়তে জানেন।
খাঁজ সমস্যা নির্ণয়ের জন্য অংশ গুণমান লক্ষণ পড়া
একটি বাইপাস খাঁজ সীমানার কাছাকাছি প্রতিটি ত্রুটি একটি বার্তা. বলিরেখা, অশ্রু, এবং পুরুত্বের ভিন্নতা প্রতিটি খাঁজ জ্যামিতি এবং প্রকৃত বস্তুগত আচরণের মধ্যে একটি নির্দিষ্ট অমিল নির্দেশ করে। ডায়গনিস্টিক যুক্তি সোজা: অন্তর্নিহিত কারণের সাথে উপসর্গের মিল করুন, তারপর লক্ষ্যযুক্ত সংশোধন প্রয়োগ করুন।
এই ভাবে এটা চিন্তা. যদি বাইপাস খাঁজের সংলগ্ন উপাদানটি কুঁচকে যায় তবে খাঁজটি যথেষ্ট গভীর নয়। অত্যধিক উপাদান এখনও সীমানা জুড়ে প্রবাহিত হয়, ফ্ল্যাঞ্জে সংকুচিত হয় এবং উপরের দিকে আটকে যায়। খাঁজটি বিকৃতি অঞ্চলকে বিচ্ছিন্ন করতে ব্যর্থ হয়েছে, তাই অতিরিক্ত শীট ধাতু এমন একটি অঞ্চল থেকে গঠনের জায়গায় প্রবেশ করে যা উচিত নয়। হিসাবেফ্যাব্রিকেটরউল্লেখ্য, কুঁচকানো ধাতু প্রবাহের প্রতিরোধের কারণ হয়, বিশেষ করে যখন সাইডওয়ালে আটকা পড়ে, মূল সমস্যাটিকে ডাউনস্ট্রিম ত্রুটিতে পরিণত করে।
খাঁজের কাছাকাছি ছিঁড়ে যাওয়া বিপরীত অবস্থার সংকেত দেয়। খাঁজটি খুব গভীর বা খুব প্রশস্ত, গঠনকারী অঞ্চলে উপাদান সরবরাহ বন্ধ করে দেয়। শীটটি তার প্রসারিত সীমার বাইরে প্রসারিত কারণ সংলগ্ন অঞ্চল থেকে কোনও অতিরিক্ত ধাতু প্রবেশ করতে পারে না। গঠন অঞ্চল ক্ষুধার্ত, পাতলা এবং বিভক্ত হয়।
একটি গঠিত বৈশিষ্ট্য জুড়ে অসম প্রাচীর বেধ অসমমিত খাঁজ বসানো নির্দেশ করে। গঠনকারী অঞ্চলের এক দিক অন্যটির চেয়ে বেশি উপাদান গ্রহণ করে, একটি পুরু প্রাচীর তৈরি করে যেখানে প্রবাহ সীমাবদ্ধ নয় এবং একটি পাতলা প্রাচীর যেখানে খাঁজ সীমাবদ্ধ করে-। এই অসাম্যতা স্প্রিংব্যাকের সময় অংশটিকে মোচড় দেয়, যা সমাবেশের মাধ্যমে প্রচারিত মাত্রিক সমস্যা তৈরি করে।
- খাঁজ সীমানার কাছাকাছি কুঁচকানো:কারণ হল অপর্যাপ্ত খাঁজ গভীরতা যা অতিরিক্ত উপাদান প্রবাহের অনুমতি দেয়। 0.5 মিমি বৃদ্ধিতে খাঁজ গভীরতা বৃদ্ধি করে ঠিক করুন যতক্ষণ না কান্না শুরু না করে বলিগুলি অদৃশ্য হয়ে যায়।
- খাঁজের সংলগ্ন ছিঁড়ে যাওয়া বা বিভক্ত করা:কারণ অত্যধিক প্রবাহ সীমাবদ্ধতা উপাদান গঠন জোন ক্ষুধার্ত. স্থানান্তর সহজ করতে খাঁজের গভীরতা কমিয়ে বা খাঁজ কোণার রেডিআই প্রশস্ত করে ঠিক করুন।
- অংশ জুড়ে অসম প্রাচীর বেধ:কারণ হল অসমমিত খাঁজ স্থাপন বা বিপরীত দিকের অসম খাঁজ গভীরতা। ড্র অক্ষের উভয় পাশে খাঁজ জ্যামিতি সমান করে বা ইনফ্লো ভারসাম্য রাখতে পৃথক খাঁজের গভীরতা সামঞ্জস্য করে ঠিক করুন।
- খাঁজ টিপ থেকে বিকিরণকারী প্রান্ত ক্র্যাকিং:কারণ হল অপর্যাপ্ত কোণার ব্যাসার্ধ উপাদানে স্ট্রেস রাইজার তৈরি করে। খাঁজ মূলে একটি বৃহত্তর ব্যাসার্ধ মিশ্রিত করে ঠিক করুন, সাধারণত উপাদানের পুরুত্ব ন্যূনতম 1.5 গুণ বৃদ্ধি করে৷
- উত্পাদন রানের মধ্যে অসামঞ্জস্যপূর্ণ ফলাফল:কারণ পরিধান বা বিল্ডআপ থেকে খাঁজ প্রান্ত অবস্থার অবনতি। পরিদর্শন করে ঠিক করুন এবং একটি নির্ধারিত রক্ষণাবেক্ষণ চক্রে খাঁজ পাঞ্চ প্রান্তগুলিকে পুনরায়-শার্পন করুন৷
নির্ভুল ডাই স্ট্যাম্পিং অনুশীলনের মূল নীতিটি এখানে প্রযোজ্য: একবারে একটি সমন্বয় করুন, ফলাফল পরিমাপ করুন, তারপর পরবর্তী পদক্ষেপের সিদ্ধান্ত নিন। একাধিক ভেরিয়েবল একই সাথে পরিবর্তন করলে কোন সংশোধনটি আসলে কাজ করেছে তা সনাক্ত করা অসম্ভব করে তোলে।
ভুল খাঁজ ডিজাইন থেকে সাধারণ ব্যর্থতার মোড
আংশিক-স্তরের উপসর্গের বাইরে, যখন বাইপাস নচ ডিজাইন চিহ্ন মিস করে তখন বেশ কিছু সিস্টেমিক ব্যর্থতার মোড দেখা যায়। এই সমস্যাগুলি একক ত্রুটিপূর্ণ অংশ হিসাবে নয় বরং দীর্ঘস্থায়ী উত্পাদন সমস্যা হিসাবে দেখায় যা পুরো রান জুড়ে অব্যাহত থাকে।
প্রবাহ নিয়ন্ত্রণ করার জন্য খাঁজগুলি খুব ছোট।একটি ছোট খাঁজ দেখে মনে হচ্ছে এটি স্ট্রিপ লেআউট প্রিন্টে কাজ করা উচিত কিন্তু প্রকৃত গঠনের সময় সীমানা জুড়ে স্ট্রেস ট্রান্সমিশন বাধা দিতে ব্যর্থ হয়। খাঁজ টিপ এবং ডাই ক্যাভিটি প্রান্তের মধ্যে অবশিষ্ট লিগামেন্ট এখনও ক্রস-জোন উপাদান চলাচলের অনুমতি দেওয়ার জন্য যথেষ্ট ভার বহন করে। ফলাফল হল যে খাঁজ শারীরিকভাবে বিদ্যমান কিন্তু কার্যকরীভাবে কিছুই অবদান রাখে না। আপনি এটি দেখতে পান যখন গঠিত অংশে কুঁচকানো প্যাটার্নগুলি আপনি কোন খাঁজ ছাড়াই আশা করেন তার সাথে অভিন্ন দেখায়।
খাঁজগুলি ভুল স্টেশনে অবস্থান করে হস্তক্ষেপ তৈরি করে।অগ্রগতির খুব তাড়াতাড়ি একটি বাইপাস খাঁজ কাটা বাহক স্ট্রিপটিকে জটিল গঠনকারী স্টেশনে পৌঁছানোর আগে দুর্বল করে দেয়, যা অগ্রগতির সময় ফিড অস্থিরতা বা স্ট্রিপ বাকলিং সৃষ্টি করে। খুব দেরি করে কাটা, এবং খাঁজ এটি সীমাবদ্ধ করতে পারে আগে উপাদান ইতিমধ্যে গঠন জোনে আঁকা হয়েছে. একটি আঁটসাঁট প্রগতিশীল বিন্যাসে এমনকি একটি স্টেশনের অবস্থানের ত্রুটিগুলি একটি কার্যকরী খাঁজকে কাঠামোগত দুর্বলতা বা টাইমিং মিস করতে পারে।
অপ্রত্যাশিত ফাটল ঘটাচ্ছে শস্যের দিকনির্দেশের সাথে মিসলাইনমেন্ট।যখন একটি খাঁজ টিপ ঘূর্ণায়মান দিকে লম্বভাবে সারিবদ্ধ হয়, তখন মূলে চাপের ঘনত্ব শস্য কাঠামোর মধ্য দিয়ে সবচেয়ে দুর্বল ফ্র্যাকচার পথে বসে। এটি বিশেষ করে AHSS বা অ্যালুমিনিয়ামের পাঞ্চিং স্ট্যাম্পিং অপারেশনে সমস্যাযুক্ত যেখানে প্রান্ত নমনীয়তা সীমিত। যন্ত্রাংশগুলি একটি কয়েলে সমস্যা ছাড়াই চলতে পারে এবং পরবর্তীতে ক্র্যাক হতে পারে যদি উপাদানের লটের মধ্যে শস্যের অভিযোজন পরিবর্তিত হয়।
বাইপাস notches burr গঠন স্ট্যাম্পিং প্রভাব.প্রতিটি খাঁজ একটি কাটিং অপারেশন দ্বারা তৈরি করা হয়, এবং প্রতিটি কাটিং অপারেশন শিয়ার্ড প্রান্তে কিছু পরিমাণে দাগ তৈরি করে। যখন বুর উচ্চতা গ্রহণযোগ্য সীমা ছাড়িয়ে যায়, তখন উত্থিত প্রান্তটি গঠনের সময় বাইন্ডার পৃষ্ঠের সাথে হস্তক্ষেপ করে, অসম চাপ বন্টন সৃষ্টি করে এবং এমনকি ডাই ফেস স্ক্র্যাচ করতে পারে। ইন্ডাস্ট্রি ট্রাবলশুটিং গাইডগুলি নিশ্চিত করে যে ঘুষি এবং ডাই এর মধ্যে ক্লিয়ারেন্স সরাসরি বুর তীব্রতা নিয়ন্ত্রণ করে এবং অযৌক্তিক ডাই ক্লিয়ারেন্স অত্যধিক বুর গঠনের প্রাথমিক কারণগুলির মধ্যে একটি। বিশেষভাবে বাইপাস খাঁজের জন্য, খাঁজের প্রান্তে burr একটি স্থানীয় উচ্চ স্থান হিসাবে কাজ করে যা খাঁজ তৈরি করার জন্য ডিজাইন করা অভিন্ন উপাদান প্রবাহকে ব্যাহত করে।
কেনাকাটা করুন-ফ্লোর অ্যাডজাস্টমেন্ট টেকনিক
ডাই ট্রাইআউট হল যেখানে তত্ত্ব বাস্তবতার সাথে মিলিত হয়। যখন গঠিত অংশগুলি খাঁজ সংক্রান্ত ত্রুটিগুলি প্রকাশ করে-, তখন ট্রাইআউট টেকনিশিয়ানের ব্যবহারিক মেটাল স্ট্যাম্পিং কৌশল প্রয়োজন যাতে সম্পূর্ণ ডাই পুনর্নির্মাণ না করেই নচ জ্যামিতি পরিবর্তন করা যায়। নিম্নোক্ত সামঞ্জস্যগুলি হল আদর্শ দোকান-ফ্লোর অনুশীলন, যা সর্বনিম্ন আক্রমণাত্মক থেকে সবচেয়ে উল্লেখযোগ্য পর্যন্ত তালিকাভুক্ত।
গভীরতা বাড়াতে খাঁজ নাকাল।সবচেয়ে সহজ এবং সবচেয়ে সাধারণ সমন্বয়. একটি ডাই গ্রাইন্ডার বা নির্ভুল সারফেস গ্রাইন্ডার ব্যবহার করে, টেকনিশিয়ান স্ট্রিপের মধ্যে কাটা গভীর করার জন্য খাঁজ পাঞ্চ থেকে উপাদান সরিয়ে দেন। এটি সেই সীমানায় প্রবাহের সীমাবদ্ধতা বাড়ায়। সর্বোত্তম অভ্যাস হল ছোট ইনক্রিমেন্ট, সাধারণত 0.25 থেকে 0.5 মিমি প্রতি পুনরাবৃত্তি, প্রতিটি পাসের পরে একটি পরীক্ষা প্যানেল চালানো। গ্রাইন্ডিং দ্রুত, শুধুমাত্র ঢালাই দ্বারা উল্টানো যায়, এবং সূক্ষ্ম টিউনিং নচগুলির জন্য কার্যকর- যেগুলি সঠিকের কাছাকাছি কিন্তু জোনের মধ্যে একটু বেশি বিচ্ছিন্নতা প্রয়োজন৷
গভীরতা কমাতে ঢালাই এবং পুনরায়-মেশিনিং।যখন একটি খাঁজ খুব গভীর হয়, যার অর্থ এটি প্রবাহকে সীমাবদ্ধ করে-এবং ছিঁড়ে যায়, সংশোধনের জন্য খাঁজ পাঞ্চে আবার উপাদান যোগ করা প্রয়োজন। একজন টুলমেকার পাঞ্চ ফেস এর উপর সামঞ্জস্যপূর্ণ ফিলার মেটাল ঢালাই করে, তারপর মেশিনে বা পিষে পছন্দসই কম গভীরতায় নিয়ে যায়। এটি কার্যকরভাবে খাঁজকে অগভীর করে তোলে, গঠনের সময় আরও উপাদানকে সীমানা অতিক্রম করতে দেয়। পুনঃনির্মিত প্রান্তে অকাল পরিধানের কারণ হতে পারে এমন কঠোরতা বিচ্ছিন্নতা এড়াতে ওয়েল্ডটি অবশ্যই সঠিকভাবে টেম্পারড হতে হবে।
সন্নিবেশ প্রতিস্থাপন মাধ্যমে পুনরায় অবস্থান.কখনও কখনও খাঁজ গভীরতা এবং প্রস্থ সঠিক কিন্তু অবস্থান ভুল। পুরো ডাই জুতা পরিবর্তন করার পরিবর্তে, অভিজ্ঞ টুলমেকাররা খাঁজ কাটা স্টেশনে প্রতিস্থাপনযোগ্য সন্নিবেশ ব্যবহার করে। বিদ্যমান সন্নিবেশটি সরানো হয়, একটি নতুন একটি খাঁজ পাঞ্চের সাথে সংশোধন করা অবস্থানে স্থানান্তরিত হয় এবং ডাইটি পুনরায় একত্রিত হয়। এই পদ্ধতিটি ডাই স্ট্রাকচারটিকে অক্ষত রাখে যখন সুনির্দিষ্ট অবস্থানগত সমন্বয়ের অনুমতি দেয়, প্রায়শই ডাই স্ট্যাম্পিং প্রেসের একক শিফটের মধ্যে।
স্থায়ী পরিবর্তনের আগে জ্যামিতি পরিবর্তনগুলি যাচাই করতে শিম স্টক ব্যবহার করা।কোনো স্থায়ী পরিবর্তন করার আগে, স্মার্ট ট্রাইআউট অনুশীলন সংশোধন পরীক্ষা করার জন্য শিম স্টক বা অস্থায়ী টুলিং পরিবর্তনগুলি ব্যবহার করে। খাঁজ পাঞ্চের পিছনে রাখা একটি পাতলা শিম তার কার্যকর অভিক্ষেপ পরিবর্তন করে, নাকাল ছাড়াই গভীরতা বৃদ্ধির অনুকরণ করে। খাঁজের কাছাকাছি বাইন্ডার পৃষ্ঠে আঠালো-ব্যাকড শিম উপাদান উপাদান প্রবাহে অবস্থান পরিবর্তনের প্রভাবকে অনুকরণ করতে পারে। একবার শিম-প্রমাণিত জ্যামিতি গ্রহণযোগ্য অংশ তৈরি করে, স্থায়ী পরিবর্তনটি অনুমানের পরিবর্তে আত্মবিশ্বাসের সাথে করা হয়।
এই প্রক্রিয়া জুড়ে, ডকুমেন্টেশন শারীরিক কাজের মতোই গুরুত্বপূর্ণ। প্রতিটি সমন্বয়, এর পরিমাপ করা মাত্রা এবং ফলস্বরূপ অংশের গুণমান রেকর্ড করা উচিত। এই ডেটা ভবিষ্যত ডিজাইনগুলিতে ফিরে আসে, কীভাবে নির্দিষ্ট উপকরণ এবং জ্যামিতিগুলি খাঁজ পরিবর্তনগুলিতে প্রতিক্রিয়া জানায় সে সম্পর্কে প্রাতিষ্ঠানিক জ্ঞান তৈরি করে। সেই ফিডব্যাক লুপ, আপস্ট্রিম ইঞ্জিনিয়ারিং সিদ্ধান্তের সাথে ট্রাইআউটের অভিজ্ঞতাকে সংযুক্ত করে, যা বিচ্ছিন্ন সংশোধনগুলিকে একটি পদ্ধতিগত ডিজাইনে--উৎপাদন কর্মপ্রবাহে রূপান্তরিত করে৷
ডিজাইন থেকে প্রোডাকশন পর্যন্ত
ট্রাইআউট অভিজ্ঞতা এবং আপস্ট্রিম সিদ্ধান্তের মধ্যে সেই প্রতিক্রিয়া লুপ দুর্ঘটনাক্রমে ঘটে না। এটির জন্য একটি স্ট্রাকচার্ড ওয়ার্কফ্লো প্রয়োজন যা বাইপাস নচ ইঞ্জিনিয়ারিংকে একেবারে শুরু থেকেই মেটাল স্ট্যাম্পিং ম্যানুফ্যাকচারিং প্রক্রিয়ায় এম্বেড করে, প্রেসে অংশগুলি বিভক্ত হতে শুরু করার পরে শেষ-মিনিটের সমাধান হিসাবে নয়৷
যখন বাইপাস নোটস ডাই ডিজাইন প্রক্রিয়ায় প্রবেশ করে
বাইপাস নচ ডিজাইন স্ট্রিপ লেআউট ডেভেলপমেন্টের সময় শুরু হয়, অংশ জ্যামিতি এবং ফর্মিং সিকোয়েন্স লক ডাউন করার পরে। আপনি স্থির করতে পারবেন না কোথায় উপাদান প্রবাহ সীমাবদ্ধ করতে হবে যতক্ষণ না আপনি জানেন যে অংশের কোন অঞ্চলগুলি গভীর অঙ্কনের মধ্য দিয়ে যায়, কোনটি প্রসারিত হয় এবং কোনটি স্ট্রিপ অগ্রগতির জন্য কেবল ছাড়পত্র প্রয়োজন। সিদ্ধান্ত পয়েন্টের ক্রম একটি যৌক্তিক চেইন অনুসরণ করে:
- প্রবাহ-গুরুত্বপূর্ণ অঞ্চল চিহ্নিত করুন:কুঁচকানো (অতিরিক্ত প্রবাহ) বা বিভাজন (অপ্রতুল প্রবাহ) প্রবণ অঞ্চলগুলির জন্য অংশ জ্যামিতি পর্যালোচনা করুন। এগুলি খাঁজ বসানোর জন্য প্রার্থী অঞ্চল হয়ে ওঠে।
- খাঁজের ধরন এবং জ্যামিতি নির্বাচন করুন:উপলব্ধ স্ট্রিপ প্রস্থের উপর ভিত্তি করে ইতিবাচক এবং নেতিবাচক খাঁজের মধ্যে চয়ন করুন। উপাদান গ্রেড এবং পছন্দসই প্রবাহ গ্রেডিয়েন্টের উপর ভিত্তি করে প্রোফাইল আকৃতি (আয়তক্ষেত্রাকার, V, বা ব্যাসার্ধ-শেষ) নির্বাচন করুন।
- স্টেশন সিকোয়েন্সিং সংজ্ঞায়িত করুন:কোন স্টেশন এটি পরিবেশন করা ফর্মিং স্টেশনের তুলনায় খাঁজ কাটবে তা নির্ধারণ করুন। প্রবাহ নিয়ন্ত্রণ করার জন্য এটিকে যথেষ্ট তাড়াতাড়ি অবস্থান করুন কিন্তু ক্যারিয়ারের অখণ্ডতা বজায় রাখার জন্য যথেষ্ট দেরিতে।
- সিমুলেশন বা প্রোটোটাইপের মাধ্যমে যাচাই করুন:স্ট্রেন ডিস্ট্রিবিউশন প্রস্তাবিত খাঁজ কনফিগারেশনের সাথে লক্ষ্য পূরণ করে তা নিশ্চিত করতে ফর্মিং সিমুলেশন চালান।
- উত্পাদন টুলিংয়ের জন্য চূড়ান্ত করুন:খাঁজ জ্যামিতি ডাই অ্যাসেম্বলি অঙ্কন এবং অর্ডার কাটিং সন্নিবেশ বৈধ মাত্রা উপর ভিত্তি করে প্রতিশ্রুতি.
এই ক্রমটি প্রতিফলিত করে কিভাবে অভিজ্ঞ প্রকৌশলীরা তার মূল অংশে উত্পাদনে যা মারা যায় তার সাথে যোগাযোগ করে: একটি সিস্টেম যেখানে প্রতিটি বৈশিষ্ট্য অবশ্যই ফলাফল গঠনের সাথে সংযুক্ত একটি স্পষ্ট কার্যকরী উদ্দেশ্যের সাথে তার অস্তিত্বকে ন্যায়সঙ্গত করে।
বৈধকরণ পদ্ধতি এবং ইঞ্জিনিয়ারিং ডকুমেন্টেশন
সিমুলেশন একা উৎপাদন সাফল্যের নিশ্চয়তা দেয় না। স্ট্যাম্পিং ম্যানুফ্যাকচারিং প্রক্রিয়াটি শারীরিক বৈধতার দাবি করে কারণ বাস্তব-বিশ্বের ভেরিয়েবল যেমন ঘর্ষণ, উপাদান ব্যাচের বৈচিত্র্য এবং প্রেসের বিচ্যুতি পুরোপুরি মডেল করা কঠিন। প্রকৌশলীরা একটি স্তরযুক্ত পদ্ধতির মাধ্যমে বাইপাস খাঁজ নকশা যাচাই করে।
CAE গঠন সিমুলেশন প্রথম পাস পরিচালনা করে, সম্ভাব্য ফাটল, কুঁচকানো, বা ভার্চুয়াল পরিবেশে অত্যধিক পাতলা হওয়া শনাক্ত করে কোনো স্টিল কাটার আগে। এই ডিজিটাল ট্রাইআউট চাপ বন্টন এবং খাঁজ জ্যামিতি অপ্টিমাইজ করে, উল্লেখযোগ্যভাবে শারীরিক পরীক্ষা-এবং-এরর খরচ কমিয়ে দেয়। সিমুলেশন ডিজাইনের দিকনির্দেশ নিশ্চিত করার পরে, প্রোটোটাইপ সন্নিবেশ সহ নরম- টুল ট্রাইআউট প্রেসের অবস্থার অধীনে প্রকৃত ধাতব আচরণ পরীক্ষা করে। T0 এবং T1 যাচাইকরণের সময় পুনরাবৃত্তিমূলক সমন্বয়গুলি সূক্ষ্ম হয়-বাস্তব স্প্রিংব্যাক এবং স্ট্রেন পরিমাপের উপর ভিত্তি করে জ্যামিতি টিউন করে৷
ডকুমেন্টেশন স্ট্যান্ডার্ড নিশ্চিত করে যে যাচাইকৃত খাঁজ স্পেসিফিকেশন ইঞ্জিনিয়ারিং থেকে দোকানের মেঝে পর্যন্ত হ্যান্ডঅফ থেকে বেঁচে থাকে। বাইপাস খাঁজের বিবরণ একটি সাধারণ ডাই স্ট্যাম্পিং ডকুমেন্টেশন প্যাকেজ জুড়ে তিনটি স্থানে উপস্থিত হয়:
- স্ট্রিপ লেআউট প্রিন্ট:মাত্রিক কলআউট এবং প্রবাহ দিক তীরগুলির সাথে খাঁজের অবস্থান, গভীরতা, প্রস্থ এবং স্টেশন অ্যাসাইনমেন্ট দেখান
- ডাই সমাবেশ আঁকা:খাঁজ কাটার সন্নিবেশ জ্যামিতি, ডাই জুতে এর মাউন্ট করার অবস্থান এবং পাঞ্চ এবং ডাই ম্যাট্রিক্সের মধ্যে ক্লিয়ারেন্স স্পেসিফিকেশনের বিশদ বিবরণ
- প্রক্রিয়া শীট:ট্রাইআউট থেকে যাচাইকৃত খাঁজ মাত্রা রেকর্ড করুন, T0/T1-এর সময় করা যেকোন সামঞ্জস্য, এবং প্রতিটি কনফিগারেশনের সাথে আবদ্ধ অংশের গুণমানের মেট্রিক্স
এই ডকুমেন্টেশন ডাইস এবং স্ট্যাম্পিং অনুশীলনের মধ্যে লুপ বন্ধ করে। যখন একটি ভবিষ্যতের প্রকল্প অনুরূপ উপাদান এবং জ্যামিতি ব্যবহার করে, তখন প্রকৌশলীরা শূন্য থেকে শুরু না করে এই রেকর্ডগুলি থেকে যাচাইকৃত খাঁজ পরামিতিগুলি টেনে আনেন। সময়ের সাথে সাথে, ডকুমেন্টেশন একটি প্রাতিষ্ঠানিক জ্ঞানের ভিত্তি হয়ে ওঠে যা প্রতিটি নতুন প্রোগ্রামকে ত্বরান্বিত করে।
ডিজাইন-ভারী অ্যাপ্লিকেশনের জন্য টুলিং বিশেষজ্ঞদের সাথে অংশীদারিত্ব
উপরে বর্ণিত কর্মপ্রবাহটি রৈখিক শোনাচ্ছে, কিন্তু জটিল অংশের জ্যামিতি এটিকে একটি পুনরাবৃত্তিমূলক সর্পিলে পরিণত করে। একাধিক খাঁজ অবস্থান একে অপরের সাথে ইন্টারঅ্যাক্ট করে, ক্যারিয়ারের প্রস্থের সীমাবদ্ধতা আপনার বিকল্পগুলিকে সীমিত করে এবং একটি অঞ্চলে উপাদান প্রবাহের আচরণ পার্শ্ববর্তী অঞ্চলে স্ট্রেন বিতরণকে প্রভাবিত করে। ডিজাইন-ভারী অ্যাপ্লিকেশন, যেখানে বাইপাস নচ অপ্টিমাইজেশান, মেটাল স্ট্যাম্পিং কম্পোনেন্ট এবং ডাই স্ট্রাকচার ইঞ্জিনিয়ারিং সবই একই সাথে মনোযোগের দাবি করে, বিশেষায়িত ডাই বিল্ডারদের সাথে সহযোগিতা থেকে উপকৃত হয় যারা তাদের মূল কর্মপ্রবাহের অংশ হিসাবে এই মিথস্ক্রিয়াগুলি পরিচালনা করে।
টুলিং বিশেষজ্ঞরা পছন্দ করেনইচেনইঞ্জিনিয়ারদের কাস্টম স্ট্যাম্পিং ডাই সলিউশনের সাথে সংযুক্ত করুন যা বাইপাস নচ ডিজাইনকে মোট ডাই সিস্টেমের একটি সমন্বিত উপাদান হিসাবে বিবেচনা করে। তাদের সুযোগ ডাই কম্পোনেন্ট, পাঞ্চ, লিফটার, ক্লিয়ারেন্স অপ্টিমাইজেশান, এবং উপাদান প্রবাহ কৌশলগুলিকে কভার করে, সবগুলি একসাথে বিকশিত হয়েছে যাতে প্রথম দিন থেকে টুলের অন্যান্য পরিবর্তনশীলগুলির জন্য খাঁজ স্থাপনের সিদ্ধান্তগুলিকে দায়ী করা হয়। ইঞ্জিনিয়ারদের জন্য যে অংশগুলিতে প্রবাহ নিয়ন্ত্রণের জটিলতা সহজবোধ্য সিমুলেশনকে ছাড়িয়ে যায় সেই অংশগুলিতে সম্পূর্ণ ধাতব স্ট্যাম্পিং উত্পাদন প্রক্রিয়া নেভিগেট করার জন্য, সেই সমন্বিত পদ্ধতিটি বিকাশের সময়সীমাকে সংকুচিত করে এবং উত্পাদনের জন্য প্রস্তুত টুলিং-তে পৌঁছানোর জন্য প্রয়োজনীয় ট্রাইআউট পুনরাবৃত্তির সংখ্যা হ্রাস করে।
বাইপাস নচ ইঞ্জিনিয়ারিং একটি স্বতন্ত্র দক্ষতা নয়। এটি বস্তুগত বিজ্ঞান, মেকানিক্স গঠন, স্ট্রিপ লেআউট কৌশল এবং উত্পাদন বৈধতার সংযোগস্থলে বসে। এটিকে আয়ত্ত করার অর্থ হল আপনার প্রক্রিয়ায় প্রথম দিকে কর্মপ্রবাহ তৈরি করা, কী কাজ করে তা নথিভুক্ত করা এবং যখন একটি প্রকল্পের জটিলতা প্রতিদিন সেই সংযোগস্থলে বসবাসকারী একজন অংশীদারকে ডাকে তখন স্বীকৃতি দেওয়া।
Stamping Dies-এর বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. স্ট্যাম্পিং ডিজে বাইপাস নচের উদ্দেশ্য কী?
বাইপাস নচগুলি স্ট্রিপ বা ফাঁকা প্রান্ত বরাবর ইচ্ছাকৃত কাটআউট হিসাবে কাজ করে যা গঠনের সময় শীট মেটাল কীভাবে ডাই ক্যাভিটিতে প্রবাহিত হয় তা নিয়ন্ত্রণ করে। তারা দুটি মূল ফাংশন সম্পাদন করে: প্রগতিশীল মৃত্যুতে ক্যারিয়ার স্ট্রিপ অগ্রগতি পরিচালনা করা যাতে পূর্বে গঠিত বৈশিষ্ট্যগুলি সংঘর্ষ ছাড়াই স্টেশনগুলির মধ্য দিয়ে যায়, এবং কুঁচকানো এবং ছিঁড়ে যাওয়ার মতো ত্রুটিগুলি প্রতিরোধ করার জন্য গঠনের ক্রিয়াকলাপের সময় ড্র-কে নিয়ন্ত্রণ করে৷ স্ট্রেস ট্রান্সমিশনকে বাধা দেয় এমন মুক্ত সীমানা তৈরি করে, বাইপাস নচগুলি ইঞ্জিনিয়ারদের নির্দেশ করতে দেয় যে কোথায় এবং কতটা উপাদান গঠনের অঞ্চলে প্রবেশ করে, যার ফলে প্রাচীরের বেধ এবং অনুমানযোগ্য অংশের মাত্রা রয়েছে।
2. ইতিবাচক এবং নেতিবাচক বাইপাস নচের মধ্যে পার্থক্য কী?
নেতিবাচক বাইপাস খাঁজগুলি নামমাত্র স্ট্রিপ প্রান্ত থেকে উপাদানগুলিকে ভিতরের দিকে সরিয়ে দেয়, একটি সাধারণ পাঞ্চ অপারেশনের মাধ্যমে স্থানীয় স্ট্রিপের প্রস্থকে হ্রাস করে। খাওয়ানোর স্থিতিশীলতা বজায় রাখার জন্য পর্যাপ্ত পরিবাহকের প্রস্থ থাকলে তারা সবচেয়ে ভালো কাজ করে। ইতিবাচক বাইপাস খাঁজগুলি নামমাত্র স্ট্রিপ প্রান্তের বাইরে উপাদান যুক্ত করে, একটি স্থানীয় জলাধার তৈরি করে যা একটি নিয়ন্ত্রিত পদ্ধতিতে ডাই ক্যাভিটিতে ফিড করে। যখন স্ট্রিপটি ইতিমধ্যেই ন্যূনতম ক্যারিয়ার প্রস্থে থাকে এবং আরও উপাদান অপসারণ সহ্য করতে পারে না তখন ইঞ্জিনিয়াররা ইতিবাচক নচ বেছে নেন। YICHEN-এর মতো বিশেষজ্ঞদের কাছ থেকে অনেক জটিল প্রগতিশীল ডাই লেআউট গঠনের ক্রম জুড়ে স্ট্রিপ অখণ্ডতার সাথে প্রবাহ নিয়ন্ত্রণের ভারসাম্য রাখতে বিভিন্ন স্টেশনে উভয় প্রকারকে একত্রিত করে।
3. ডাই ট্রাইআউটের সময় আপনি কীভাবে বাইপাস নচ সমস্যার সমাধান করবেন?
গঠিত অংশ ত্রুটি নির্দিষ্ট খাঁজ সমস্যা প্রকাশ. খাঁজের সীমানার কাছে কুঁচকানো মানে খাঁজটি খুব অগভীর এবং অতিরিক্ত উপাদান প্রবাহের অনুমতি দেয়, তাই 0.5 মিমি বৃদ্ধিতে গভীরতা বাড়ান। ছিঁড়ে যাওয়া সীমাবদ্ধতার উপর নির্দেশ করে-গঠন অঞ্চলে ক্ষুধার্ত, কম খাঁজ গভীরতা বা বড় কোণার ব্যাসার্ধের প্রয়োজন। অসম প্রাচীরের বেধ ইকুইলাইজেশন প্রয়োজন অসমমিত খাঁজ বসানো নির্দেশ করে। খাঁজ টিপ থেকে প্রান্ত ক্র্যাকিং অপর্যাপ্ত কোণার ব্যাসার্ধের সংকেত দেয়। শপ-মেঝে সংশোধনের মধ্যে রয়েছে গভীরতা বাড়ানোর জন্য গ্রাইন্ডিং, ঢালাই এবং গভীরতা কমাতে পুনরায়-মেশিনিং, পুনঃস্থাপনের জন্য প্রতিস্থাপন সন্নিবেশ করান এবং স্থায়ী পরিবর্তনের আগে শিম স্টক টেস্টিং।
4. কিভাবে উপাদান টাইপ বাইপাস খাঁজ নকশা প্রভাবিত করে?
প্রতিটি উপাদান প্রবাহ সীমাবদ্ধতা ভিন্নভাবে প্রতিক্রিয়া. হালকা ইস্পাত ড্র গভীরতার 50-100% স্ট্যান্ডার্ড নচ গভীরতার সাথে অনুমানযোগ্যভাবে আচরণ করে। উচ্চ-শক্তির ইস্পাতগুলি ড্র প্রতিরোধ করে-আর বেশি এবং সাধারণত প্রান্তের ফাটল রোধ করতে ব্যাসার্ধ-সম্পন্ন প্রোফাইলের সাথে 10-25% গভীর খাঁজের প্রয়োজন হয়। অ্যালুমিনিয়াম অগভীর গভীরতা (ড্রয়ের গভীরতার 40-70%) এবং বৃহত্তর কোণার ব্যাসার্ধ (সর্বনিম্ন 1.5x উপাদান পুরুত্ব) কম প্রসারিত এবং ক্র্যাকিং প্রবণতার কারণে রক্ষণশীল ডিজাইনের দাবি করে। তামার সংকর ধাতুগুলির কম আক্রমনাত্মক জ্যামিতি প্রয়োজন কারণ তাদের উচ্চ নমনীয়তা মানে এমনকি পরিমিত খাঁজগুলি অর্থপূর্ণ প্রবাহ সীমাবদ্ধতা তৈরি করে। খাঁজের সাপেক্ষে শস্যের দিকনির্দেশনাও ফ্র্যাকচার ঝুঁকিকে উল্লেখযোগ্যভাবে প্রভাবিত করে।
5. একটি প্রগতিশীল ডাই স্ট্রিপ লেআউটে বাইপাস নচগুলি কোথায় স্থাপন করা উচিত?
স্থান নির্ধারণ নির্ভর করে কোন স্টেশনগুলির স্থানীয় উপাদান প্রবাহ নিয়ন্ত্রণের প্রয়োজন এবং কোন স্টেশনগুলি হস্তক্ষেপ ছাড়াই পাস করতে হবে৷ সাধারণ নিয়ম হল বাইপাস খাঁজগুলিকে তারা যে স্টেশনে পরিবেশন করে তার আগে এক থেকে তিনটি স্টেশন কাটা। খুব তাড়াতাড়ি ঝুঁকি কাটা গুরুত্বপূর্ণ অপারেশনের আগে ক্যারিয়ার স্ট্রিপকে অস্থিতিশীল করে তোলে, যখন খুব দেরি করে কাটার অর্থ হল উপাদান ইতিমধ্যে একটি চাপের অবস্থার জন্য প্রতিশ্রুতিবদ্ধ হয়েছে খাঁজ সংশোধন করতে পারে না। প্রকৌশলীরা পূর্ণ গঠনের ক্রম ম্যাপিং করে স্থান নির্ধারণ করে, সিমুলেশনের মাধ্যমে বিভক্ত বা বলি প্রবণ অঞ্চল চিহ্নিত করে এবং পাইলট অবস্থান এবং ক্যারিয়ার শক্তির প্রয়োজনীয়তার সাথে খাঁজ অবস্থানের সমন্বয় সাধন করে।


