


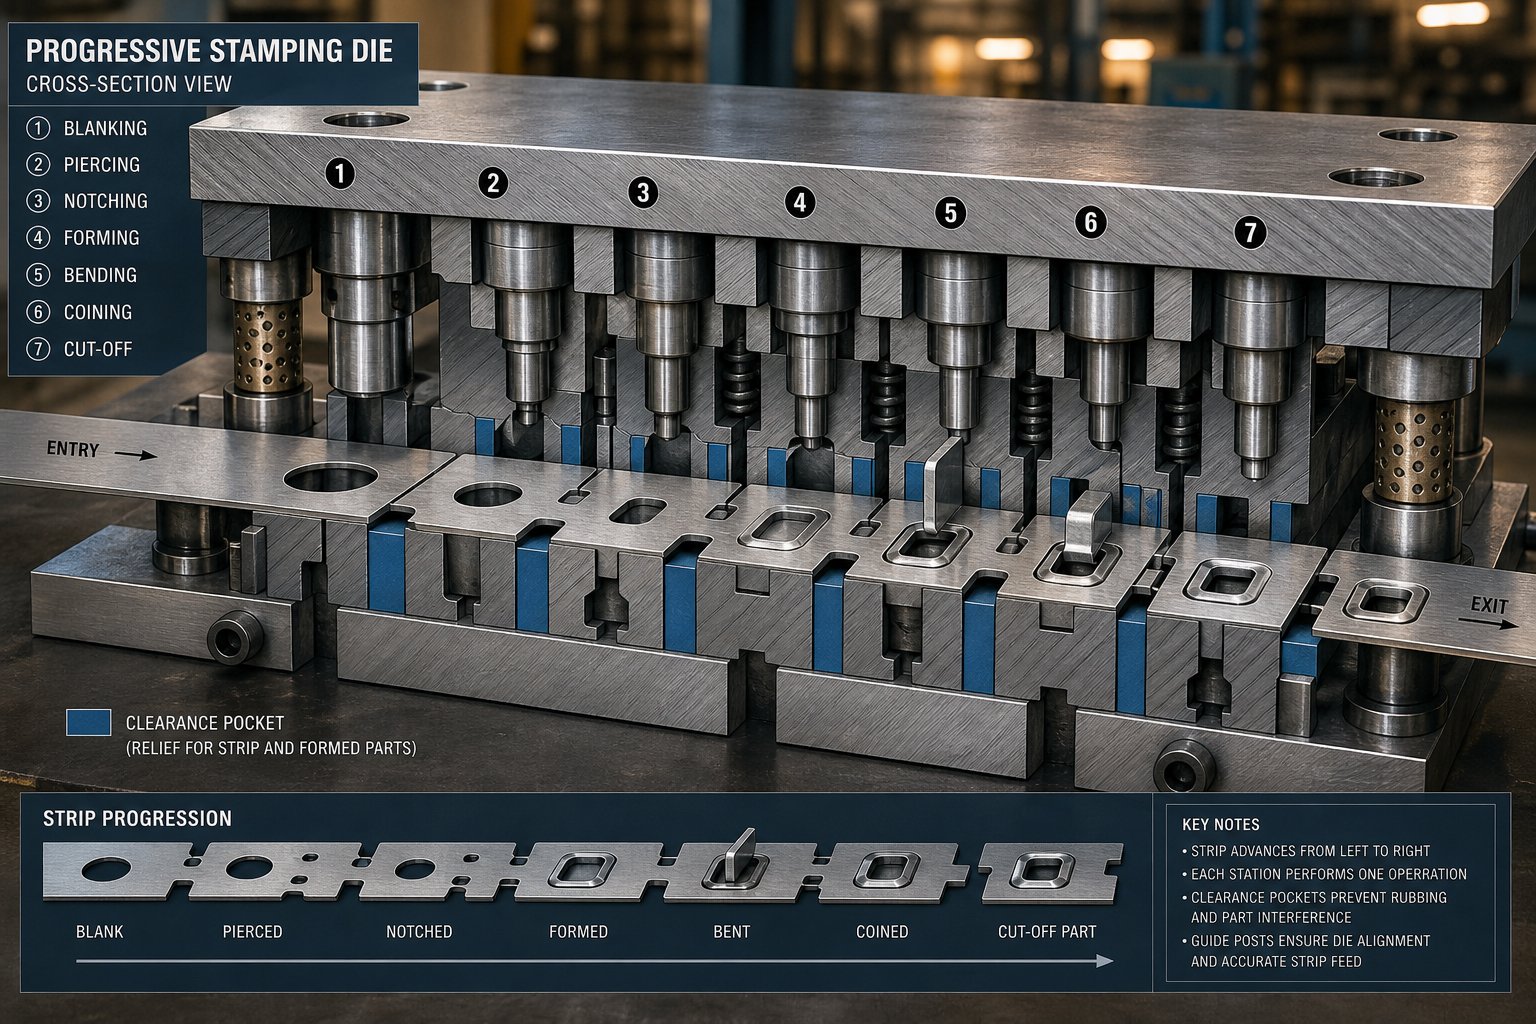
স্ট্যাম্পিং ডাইস এ বাইপাস নচ কি?
যখন শীট মেটালের একটি স্ট্রিপ একটি প্রগতিশীল ডাইয়ের মধ্য দিয়ে ভ্রমণ করে, তখন প্রতিটি গঠন অপারেশন জ্যামিতি তৈরি করে যা স্ট্রিপ প্লেন থেকে উপরে বা নীচে আটকে থাকে। স্ট্রিপটি পরবর্তী স্টেশনে অগ্রসর হওয়ার সাথে সাথে এই প্রসারিত বৈশিষ্ট্যগুলির কোথাও যেতে হবে। ঠিক সেখানেই বাইপাস নচগুলি আসে।
বাইপাস নচের প্রযুক্তিগত সংজ্ঞা
বাইপাস নচ হল স্ট্রিপ স্টক - বা ক্লিয়ারেন্স পকেটে তৈরি একটি ত্রাণ কাটআউট যা ডাই স্টিল - এ মেশিন করা হয় যা পূর্বে গঠিত বৈশিষ্ট্যগুলি যেমন ড্র, ল্যান্স এবং এমবসগুলিকে সংঘর্ষ ছাড়াই ডাউনস্ট্রিম ডাই উপাদানগুলির উপর দিয়ে বা অতিক্রম করতে দেয়৷ স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য হল ক্লিয়ারেন্স সম্পর্কে কঠোরভাবে: তারা স্ট্রিপে ইতিমধ্যে স্ট্যাম্প করা ত্রিমাত্রিক জ্যামিতি এবং যে টুলিং এর উপর কাজ করতে হবে তার মধ্যে শারীরিক হস্তক্ষেপ প্রতিরোধ করে।
এটি ধাতু গঠনে সাধারণ খাঁজের মতো নয়। স্ট্যান্ডার্ডনচিং অপারেশনএকটি পছন্দসই প্রোফাইল তৈরি করতে বা নমনের সুবিধার্থে একটি স্ট্রিপের প্রান্ত থেকে উপাদান কাটুন। বাইপাস নচ, বিপরীতে, জ্যামিতির উদ্দেশ্যে কোন অংশ-পরিষেধ করে না। স্ট্রিপটিকে ডাইয়ের মাধ্যমে অবাধে চলাফেরার জন্য তারা সম্পূর্ণরূপে বিদ্যমান।
ডাই ডিজাইনের অনুক্রমের মধ্যে, ক্যারিয়ার ডিজাইন, পাইলট প্লেসমেন্ট এবং স্টেশন সিকোয়েন্সিংয়ের পাশাপাশি প্রগতিশীল ডাই ডেভেলপমেন্টের প্রাথমিক পর্যায়ে পরিকল্পিত স্ট্রিপ লেআউট স্তর --এ বাইপাস নচগুলি বসে। এগুলি কোনও চিন্তাভাবনা বা ট্রাইআউট ফিক্স নয়। তারা প্রথম দিন থেকে স্ট্রিপ লেআউটে বেক করা একটি ইচ্ছাকৃত ইঞ্জিনিয়ারিং সিদ্ধান্ত।
প্রগতিশীল ডাই স্ট্যাম্পিং-এ কেন বাইপাস নোটস গুরুত্বপূর্ণ
একটি স্ট্রিপ কল্পনা করুন যেটি স্টেশন তিনে একটি ছোট কাপ টানা হয়েছে। যে কাপ এখন স্ট্রিপ প্লেন নীচে protrudes. চারটি স্টেশনে, পরবর্তী অপারেশনের জন্য স্ট্রিপটিকে অবশ্যই ডাই ব্লকের দিকে নামাতে হবে। সেই কাপের ছাড়পত্র ছাড়াই, এটি শক্ত টুল ইস্পাত হয়ে যায়। ফলাফল: একটি জ্যামড স্ট্রিপ, একটি ক্ষতিগ্রস্ত ডাই, এবং উত্পাদন বন্ধ হয়ে যায়।
শীট ধাতু গঠন বাইপাস notchesপর্যাপ্ত উপাদান - অপসারণ করে অথবা ডাইতে পর্যাপ্ত পকেট গভীরতা প্রদান করে এটি সমাধান করুন - যাতে গঠিত বৈশিষ্ট্য স্ট্রিপ অগ্রগতির সময় প্রতিটি পরবর্তী স্টেশন পরিষ্কার করে। একটি প্রগতিশীল ডাইতে যেখানে স্ট্রিপটি ক্রমানুসারে কয়েক ডজন স্টেশনের মধ্য দিয়ে যায়, একটি একক গঠন অপারেশনের জন্য প্রতিটি ডাউনস্ট্রিম অবস্থানে বাইপাস ক্লিয়ারেন্স প্রয়োজন হতে পারে।
বাইপাস নচ একটি কারণে বিদ্যমান: মাল্টি-স্টেশনের মাধ্যমে নিরবচ্ছিন্ন স্ট্রিপ অগ্রগতি বজায় রাখার জন্য ডাউনস্ট্রিম টুলিংয়ের সাথে সংঘর্ষে গঠিত বৈশিষ্ট্যগুলিকে প্রতিরোধ করে।
বাইপাস নচ শীট মেটাল গঠনের উদ্দেশ্য উচ্চ প্রেস গতিতে আরও বেশি গুরুত্বপূর্ণ হয়ে ওঠে। যখন একটি স্ট্রিপ সাইকেল প্রতি মিনিটে শত শত স্ট্রোক করে, এমনকি এক মিলিমিটারের হস্তক্ষেপের একটি ভগ্নাংশও বিপর্যয়মূলক সরঞ্জামের ব্যর্থতার দিকে ধাবিত হতে পারে। প্রতিটি স্ট্রোকের সময় এই ক্লিয়ারেন্স বৈশিষ্ট্যগুলি ঠিক কীভাবে কাজ করে তা বোঝা - এবং যখন সেগুলি ছোট হয় বা অনুপস্থিত হয় - তখন কী ঘটে তা দীর্ঘস্থায়ী জ্যাম-প্রবণ মৃত্যু থেকে নির্ভরযোগ্য উত্পাদন টুলিংকে আলাদা করে৷
ডাই ডিজাইনে নচ টাইপের জন্য পরিভাষা স্পষ্টীকরণ
"খাঁজ" শব্দটি দোকানের মেঝেতে আলগাভাবে ব্যবহৃত হয়। একটি ডাই মেকার একটি স্ট্রিপ লেআউট পর্যালোচনাতে একটি "খাঁজ" কল করতে পারে এবং টেবিলে থাকা তিনজন ব্যক্তি তিনটি ভিন্ন বৈশিষ্ট্যের চিত্র তুলে ধরেন। এই অস্পষ্টতা প্রকৃত বিভ্রান্তি সৃষ্টি করে - বিশেষ করে নতুন টুল এবং ডাই মেকার পেশাদারদের জন্য যারা লিগ্যাসি ড্রয়িং পড়তে বা স্ট্রিপ লেআউটের উদ্দেশ্য ব্যাখ্যা করার চেষ্টা করছেন। বাইপাস নচ, পিচ নচ, রিলিফ নচ এবং ট্রিম নচ সবই স্ট্রিপ থেকে উপাদান সরিয়ে দেয়, কিন্তু সেগুলো সম্পূর্ণ ভিন্ন কারণে বিদ্যমান।
এই পার্থক্যগুলি বোঝা গুরুত্বপূর্ণ কারণ নকশা পর্যালোচনা বা রক্ষণাবেক্ষণের সময় একটি খাঁজের ধরন ভুলভাবে চিহ্নিত করা ভুল পরিবর্তনের দিকে পরিচালিত করতে পারে। আপনি যা মনে করেন তা প্রশস্ত করা একটি বাইপাস খাঁজ - যখন এটি আসলে একটি পিচ খাঁজ - স্ট্রিপ নিবন্ধন ধ্বংস করতে পারে এবং পরবর্তী প্রতিটি অংশকে নষ্ট করতে পারে৷
বাইপাস Notches বনাম পিচ Notches
পিচ নচ (কখনও কখনও ফ্রেঞ্চ নচ বলা হয়) স্ট্রিপ ফিডের দৈর্ঘ্য নিয়ন্ত্রণ করে এবং ডাই সেটআপের সময় একটি কঠিন প্রথম-হিট স্টপ প্রদান করে। হিসাবেআর্ট হেড্রিক দ্য ফ্যাব্রিকেটরে ব্যাখ্যা করেছেন, একটি পিচ খাঁজ হল একটি প্রগতিশীল ডাই এর প্রারম্ভিক স্টেশনে স্ট্রিপের এক বা উভয় প্রান্ত থেকে কাটা উপাদানের একটি ছোট অংশ। এর কাজ হল অতিরিক্ত খাওয়ানো রোধ করা, এজ ক্যাম্বার অপসারণ করা এবং অপারেটরকে প্রাথমিক স্ট্রিপ পজিশনিংয়ের জন্য একটি সুনির্দিষ্ট রেফারেন্স দেওয়া যাতে পাইলটরা স্ট্রিপটি সঠিকভাবে সনাক্ত করতে পারে।
অন্যদিকে বাইপাস নচের ফিড কন্ট্রোল বা স্ট্রিপ রেজিস্ট্রেশনের সাথে কোন সম্পর্ক নেই। তারা গঠিত জ্যামিতি - ড্র, এমবস, ল্যান্স, বা স্ট্রিপ প্লেন - থেকে বেরিয়ে আসা যে কোনও বৈশিষ্ট্যের জন্য ছাড়পত্র প্রদান করে যাতে স্ট্রিপটি হস্তক্ষেপ ছাড়াই ডাউনস্ট্রিম ডাই স্টেশনগুলিকে অতিক্রম করতে পারে। একটি পিচ খাঁজ জিজ্ঞাসা করে: "স্ট্রিপটি কতদূর গেছে?" একটি বাইপাস খাঁজ জিজ্ঞাসা করে: "গঠিত বৈশিষ্ট্যটি কি পরবর্তী ডাই ব্লকটি পরিষ্কার করতে পারে?"
এই দুটির মধ্যে বিভ্রান্তি সাধারণ কারণ উভয়ই স্ট্রিপ প্রান্ত বা অভ্যন্তরে কাটআউট হিসাবে প্রদর্শিত হয় এবং উভয়ই স্ট্রিপ লেআউটের সময় পরিকল্পিত। কিন্তু তাদের ডিজাইন ড্রাইভার মৌলিকভাবে ভিন্ন। পিচ খাঁজ জ্যামিতি ফিড পিচ এবং পাইলট অবস্থান দ্বারা চালিত হয়. বাইপাস খাঁজ জ্যামিতি গঠিত বৈশিষ্ট্য উচ্চতা এবং ডাউনস্ট্রিম ডাই ক্লিয়ারেন্স দ্বারা চালিত হয়।
বাইপাস নোটস বনাম রিলিফ নোটস এবং ট্রিম নচ
ত্রাণ খাঁজগুলি বস্তুগত চাপকে মোকাবেলা করে, শারীরিক ছাড়পত্র নয়। আপনি যখন একটি কোণে বা একটি ছেদকারী প্রান্ত বরাবর শীট মেটাল বাঁকবেন, তখন চাপের ঘনত্ব ছিঁড়ে যেতে পারে বা ফাটতে পারে। একটি রিলিফ নচ - সাধারণত দুটি বাঁক লাইনের সংযোগস্থলে একটি ছোট কাটআউট - স্ট্রেস জোন থেকে উপাদান সরিয়ে দেয় যাতে অংশটি বিভক্ত না হয়ে পরিষ্কারভাবে গঠন করতে পারে। আপনি এগুলিকে ব্রেক-গঠিত অংশে খুঁজে পাবেন ঠিক যতবার ডাই-স্ট্যাম্পযুক্ত অংশে।
ছাঁটা খাঁজ আরেকটি উদ্দেশ্য পরিবেশন করে: স্ক্র্যাপ বিচ্ছেদ। শেষ স্টেশনে পরিষ্কার অংশ অপসারণ বা স্লাগ সেডিংয়ের সুবিধার্থে এগুলি স্ট্রিপে স্থাপন করা হয়। পর্যাপ্ত ট্রিম নচ ছাড়া, অংশটি ক্যারিয়ার থেকে পরিষ্কারভাবে আলাদা নাও হতে পারে, যার ফলে ডাই-এ burrs, হ্যাঙ্গার বা স্ক্র্যাপ জ্যাম হতে পারে।
ক্যারিয়ার নচগুলি লক্ষ্য করার মতো একটি সম্পর্কিত বৈশিষ্ট্য। এই কাটআউটগুলি বিশেষভাবে তৈরি করা হয় যাতে প্রতিটি অংশে বাহক স্ট্রিপের সংযোগ বজায় রাখা যায় এবং এখনও এটি খাওয়ানোর সময় নমনীয় হতে দেয়। তারা বাকলিং ছাড়াই গঠনকারী বাহিনীকে শোষণ করার ক্ষমতা সহ স্ট্রিপের অনমনীয়তা ভারসাম্য রাখে।
এই পদগুলির প্রতিটি টুলিং রেফারেন্স এবং দোকান কথোপকথনে প্রদর্শিত হয়, কখনও কখনও বিনিময়যোগ্যভাবে। শীট মেটাল স্ট্যাম্পিং ডাই-এ নেতিবাচক এবং ইতিবাচক বাইপাস নচগুলিতে কাজ করা যে কোনও ডাই মেকারের জন্য, পরিভাষাটি সোজা রাখা ডিজাইন, নির্মাণ এবং রক্ষণাবেক্ষণের সময় ব্যয়বহুল ভুল যোগাযোগ প্রতিরোধ করে।
| খাঁজ টাইপ | প্রাথমিক ফাংশন | স্ট্রিপে সাধারণ অবস্থান | ডিজাইন ড্রাইভার |
|---|---|---|---|
| বাইপাস খাঁজ | ডাউনস্ট্রিম স্টেশনগুলি পাস করার জন্য গঠিত বৈশিষ্ট্যগুলির জন্য ছাড়পত্র | গঠিত জ্যামিতি, ক্যারিয়ার এলাকা, বা ফালা অভ্যন্তর কাছাকাছি | গঠন বৈশিষ্ট্য উচ্চতা বনাম ডাই ব্লক ক্লিয়ারেন্স |
| পিচ খাঁজ | স্ট্রিপ ফিড কন্ট্রোল, প্রথমে-স্টপ হিট, এজ ক্যাম্বার রিমুভাল | শুরুর স্টেশনে এক বা উভয় স্ট্রিপ প্রান্ত | ফিড পিচ, পাইলট অবস্থান, সেটআপ নিবন্ধন |
| ত্রাণ খাঁজ | ছিঁড়ে যাওয়া রোধ করতে বাঁক লাইনের সংযোগস্থলে স্ট্রেস রিলিফ | কোণ যেখানে দুটি বাঁক মিলিত হয় বা বাঁক সমাপ্তির পয়েন্টে | উপাদান নমনীয়তা, বাঁক ব্যাসার্ধ, এবং জ্যামিতি ছেদ |
| ট্রিম খাঁজ | স্ক্র্যাপ বিচ্ছেদ এবং ক্যারিয়ার থেকে পরিষ্কার অংশ অপসারণ | বাহক এ-থেকে-অন্তিম স্টেশনে সংযোগ বিন্দুতে | আংশিক রূপরেখা, স্ক্র্যাপ পাথ, এবং স্লাগ শেডিং প্রয়োজনীয়তা |
এই সংজ্ঞাগুলিকে আলাদা করা হলে, পরবর্তী যৌক্তিক প্রশ্নটি হল যান্ত্রিক: প্রতিটি প্রেস স্ট্রোকের সময় একটি বাইপাস খাঁজ স্ট্রিপের সাথে কীভাবে উত্তোলন করে, অগ্রসর হয় এবং কম করে? উত্তরটি ইতিবাচক এবং নেতিবাচক ক্লিয়ারেন্স ইভেন্টগুলির অনুক্রমের মধ্যে রয়েছে যা প্রতিবার রাম চক্রের সময় ঘটে।
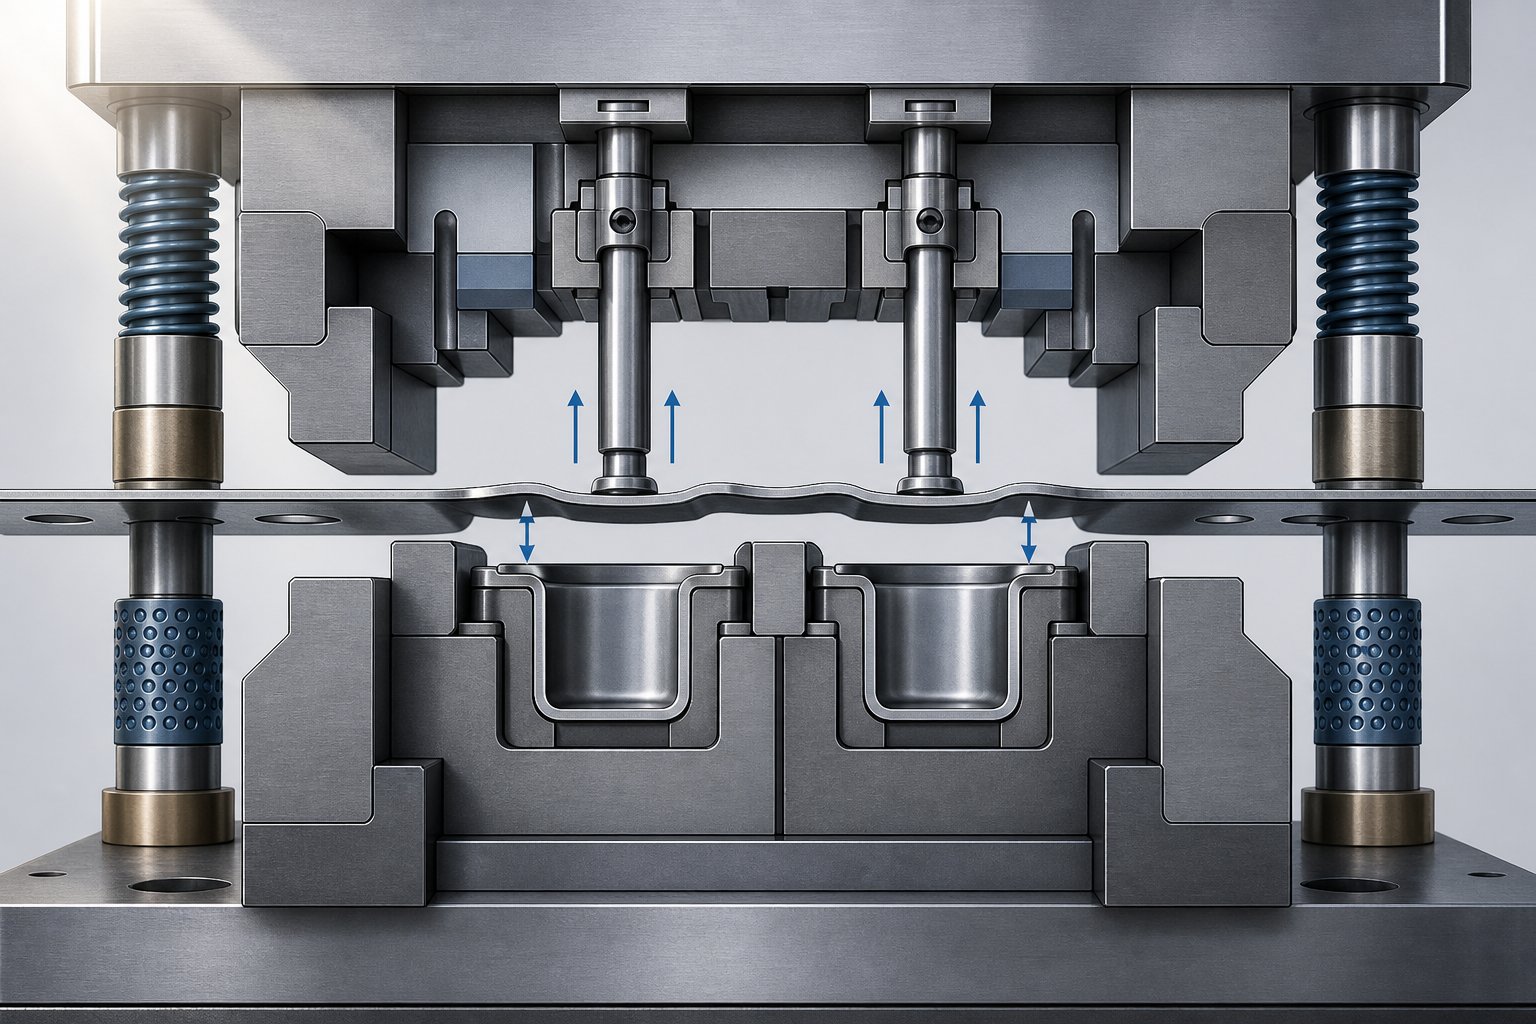
স্ট্রিপ অগ্রগতির সময় বাইপাস নচ কীভাবে কাজ করে
একটি প্রগতিশীল ডাই মধ্যে শীট মেটাল খাওয়ানো একটি কুণ্ডলী চিত্র. প্রতিটি প্রেস স্ট্রোকের সাথে, স্ট্রিপটি ঠিক একটি পিচ - একটি স্টেশন-এ-স্টেশনের দূরত্ব - এ অগ্রসর হয় এবং একটি ভিন্ন ক্রিয়াকলাপ এটিতে কাজ করে: স্টেশন এক-এ ছিদ্র করা, স্টেশন দুই-এ নচ করা, স্টেশন থ্রি-এ গঠন করা, স্টেশন চারে আঁকা, এবং শেষের কাছাকাছি ছাঁটাই করা৷ স্ট্রিপটি জুড়ে একটি ক্যারিয়ার ওয়েব দ্বারা সংযুক্ত থাকে। যতক্ষণ পর্যন্ত প্রতিটি বৈশিষ্ট্য স্ট্রিপ প্লেনের মধ্যে থাকে, ততক্ষণ অগ্রগতি সোজা। যে মুহুর্তে একটি গঠন বা অঙ্কন অপারেশন জ্যামিতিকে সেই সমতলের উপরে বা নীচে ঠেলে দেয়, প্রতিটি স্টেশনে হস্তক্ষেপ অনিবার্য হয়ে ওঠে।
এখানেই বাইপাস খাঁজটি স্ট্রিপ লেআউটে তার স্থান অর্জন করে। এটি একটি অংশের ত্রিমাত্রিক বাস্তবতাকে পরিচালনা করার জন্য বিশেষভাবে পরিকল্পনা করা হয়েছে যা আংশিকভাবে গঠিত কিন্তু এখনও একটি ফ্ল্যাট ডাই পরিবেশের মধ্য দিয়ে ভ্রমণ করছে।
স্ট্রিপ অ্যাডভান্সমেন্ট এবং গঠিত বৈশিষ্ট্য হস্তক্ষেপ
প্রতিটি প্রেস স্ট্রোক একটি সুনির্দিষ্ট যান্ত্রিক ছন্দ অনুসরণ করে। যখন রাম উঠে যায়, স্টক লিফটাররা স্ট্রিপটিকে নীচের ডাই সারফেস থেকে উপরের দিকে ঠেলে দেয় - সাধারণত ডাই ব্লকগুলি এবং কোনও লোকেটিং বৈশিষ্ট্যগুলি পরিষ্কার করার জন্য যথেষ্ট। ফিডার তখন স্ট্রিপটিকে ঠিক এক পিচ দূরত্বে অগ্রসর করে। পাইলটরা তাদের গর্তে প্রবেশ করে স্ট্রিপটিকে সত্যিকারের অবস্থানে নিবন্ধন করার জন্য, ফিডারটি ছেড়ে দেয় এবং স্ট্রিপটি পরবর্তী অপারেশনের জন্য ডাই-এর দিকে নামিয়ে দেয়।
স্ট্রিপ সমতল হলে সহজ শোনায়। কিন্তু স্টেশন থ্রি নিচের দিকের-মুখী কাপ বা ল্যান্স গঠনের পরে কী ঘটে তা বিবেচনা করুন। সেই বৈশিষ্ট্যটি এখন স্ট্রিপ প্লেনের নীচে ঝুলছে। স্ট্রিপটি যখন চারটি স্টেশনে উঠে যায়, তখন কাপটিকে স্টেশনের উপর দিয়ে যেতে হয়-চারটি ডাই ব্লকে না ধরে। যদি লিফটারের উচ্চতা যথেষ্ট উল্লম্ব ছাড়পত্র প্রদান না করে এবং অনেক ক্ষেত্রে এটি চাপ - ধীর না করে কাপটি শক্ত টুল স্টিলের মধ্যে টেনে নিয়ে যায় বা স্ল্যাম করে।
বাইপাস নচগুলি গঠিত বৈশিষ্ট্যের চারপাশের স্ট্রিপ থেকে উপাদানের একটি জানালা সরিয়ে বা ডাই ব্লকের মধ্যেই একটি মেশিনযুক্ত ত্রাণ পকেট প্রদান করে এটি সমাধান করে। গঠিত জ্যামিতিটি টুলিংয়ের সাথে সংঘর্ষের পরিবর্তে ফাঁক দিয়ে অবাধে চলে যায়। বারোটি বা ততোধিক স্টেশন সহ একটি ডাইতে, চারটি স্টেশনে গঠিত একটি একক ড্রয়ের জন্য পাঁচ থেকে এগারোটি - স্টেশনে বাইপাস ক্লিয়ারেন্সের প্রয়োজন হতে পারে প্রতিটিটি ডাই দিয়ে ভ্রমণ করার সময় বৈশিষ্ট্যটি মানিয়ে নেওয়ার জন্য সাবধানতার সাথে মাপের।
ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজ মেকানিক্স
সমস্ত গঠিত বৈশিষ্ট্য একই দিকে প্রসারিত হয় না, এবং সমস্ত বাইপাস সমাধান ফালা থেকে কাটা হয় না। এখানেই শীট মেটাল স্ট্যাম্পিং-এ নেতিবাচক এবং ইতিবাচক বাইপাস খাঁজের মধ্যে পার্থক্য গুরুত্বপূর্ণ হয়ে ওঠে।
একটি ইতিবাচক বাইপাস খাঁজ হল স্ট্রিপ থেকে নিজেই সরানো উপাদান। যখন একটি বৈশিষ্ট্য উপরের দিকে প্রসারিত হয় - একটি এমবস, একটি ল্যান্স ট্যাব, বা একটি টানা দেওয়ালের উপরে - এটি স্ট্রিপার প্লেট, চাপ প্যাড বা ডাউনস্ট্রিম স্টেশনে পাঞ্চ হোল্ডারের মতো উপরের ডাই উপাদানগুলির সাথে সংঘর্ষের ঝুঁকি রাখে। ঊর্ধ্বমুখী বৈশিষ্ট্যের সংলগ্ন স্ট্রিপ উপাদানগুলিকে কেটে ফেলার ফলে এটি যোগাযোগ ছাড়াই উপরের উপাদানগুলির নীচে যাওয়ার জায়গা দেয়। স্ট্রিপার স্প্রিং এর ফলন শক্তি অন্যথায় জ্যামিতির বিরুদ্ধে স্ট্রিপটিকে সমতল চাপ দেবে যা শারীরিকভাবে মেনে চলতে পারে না।
একটি নেতিবাচক বাইপাস খাঁজ হল একটি ক্লিয়ারেন্স পকেট যা সরাসরি নীচের ডাই স্টিলের মধ্যে মেশিন করা হয়। যখন একটি গঠিত বৈশিষ্ট্য নিচের দিকে প্রসারিত হয় - একটি কাপ ড্র, একটি কয়েনড রিসেস, বা একটি নিম্নগামী ল্যান্স - পরবর্তী প্রতিটি ডাই ব্লকের উপর স্ট্রিপটি নিচের দিকে যাওয়ার জন্য এটিকে কোথাও যেতে হবে। আরও স্ট্রিপ উপাদান (যা ক্যারিয়ারকে দুর্বল করতে পারে) অপসারণ করার পরিবর্তে, ডাই ডিজাইনার ডাই ব্লকে একটি ত্রাণ গহ্বর তৈরি করে যেখানে নিম্নগামী বৈশিষ্ট্যটি বসবে।
অনেক অংশ একই সাথে উভয় ধরনের প্রয়োজন. একই ক্রস-বিভাগে একটি ঊর্ধ্বগামী এমবস এবং একটি নিম্নগামী কাপ সহ একটি অংশ কল্পনা করুন৷ স্ট্রিপের সেই অংশটি অগ্রসর হওয়ার সাথে সাথে, এমবসের উপরে ইতিবাচক বাইপাস ক্লিয়ারেন্স প্রয়োজন যখন কাপের নীচে একটি নেতিবাচক বাইপাস পকেট প্রয়োজন। শীট ধাতুতে নেতিবাচক এবং ইতিবাচক বাইপাস খাঁজগুলি স্ট্যাম্পিং তৈরি করে প্রায়শই একই স্টেশনে সহাবস্থান করে, প্রতিটি একটি ভিন্ন প্রসারিত দিক সম্বোধন করে।
একটি একক প্রেস চক্রের সময় সম্পূর্ণ বাইপাস ক্রম এই আদেশ অনুসরণ করে:
- গঠন বা অঙ্কন অপারেশন জ্যামিতি তৈরি করে যা স্ট্রিপ প্লেনের উপরে বা নীচে প্রসারিত হয়।
- রাম উঠে যায়, এবং স্টক লিফটাররা নীচের ডাই সারফেস থেকে স্ট্রিপটি তুলে দেয়।
- ফিডার স্ট্রিপটিকে এক পূর্ণ পিচ পরবর্তী স্টেশনে নিয়ে যায়।
- বাইপাস খাঁজ (স্ট্রিপ কাটআউট বা ডাই পকেট) গঠিত বৈশিষ্ট্যটিকে পরবর্তী স্টেশনের ডাই ব্লক, স্ট্রিপার বা উপরের টুলিংকে হস্তক্ষেপ ছাড়াই পরিষ্কার করতে দেয়।
- পাইলটরা স্ট্রিপটিকে সত্যিকারের অবস্থানে নিবন্ধন করতে তাদের গর্তগুলিকে নিযুক্ত করে।
- স্ট্রিপটি ডাই-এর উপর নিচু হয়, গঠিত বৈশিষ্ট্যটি নেতিবাচক বাইপাস পকেটের ভিতরে থাকে বা ইতিবাচক বাইপাস খোলার মধ্য দিয়ে অবাধে চলে যায়।
- পরবর্তী অপারেশন সঠিকভাবে নিবন্ধিত স্ট্রিপে সঞ্চালিত হয়।
এই চক্রটি ফর্মিং অপারেশনের নিচের দিকের প্রতিটি স্টেশনে পুনরাবৃত্তি করে। প্রতিটি বাইপাস অবস্থানের বৈশিষ্ট্যের উচ্চতা, উপলব্ধ লিফট এবং সেই নির্দিষ্ট স্টেশনে ডাই উপাদানগুলির জ্যামিতির উপর ভিত্তি করে পৃথকভাবে মাপ করা উচিত। একটি বাইপাস খাঁজ যা স্টেশন পাঁচে পর্যাপ্ত ক্লিয়ারেন্স প্রদান করে, যদি স্টেশনের ডাই ব্লকটি উঁচুতে বসে বা এর স্ট্রিপার প্লেট নিচে ঝুলে থাকে তবে স্টেশন আট-এ ছোট আকারের হতে পারে।
এই ক্রমটির নির্ভুলতা ব্যাখ্যা করে কেন বাইপাস খাঁজ পরিকল্পনা পরীক্ষায় স্থগিত করা যাবে না। স্ট্রিপ লেআউট ডিজাইনের সময় প্রতিটি ক্লিয়ারেন্স পয়েন্ট অবশ্যই প্রত্যাশিত হতে হবে - কারণ একবার টুল স্টিল শক্ত এবং একত্রিত হয়ে গেলে, বাইপাস রিলিফ যোগ করার অর্থ হল বিচ্ছিন্ন করা, পুনরায়-মেশিন করা, এবং উৎপাদনের সময় নষ্ট করা। এটি একটি একক জ্যামড ফালা ছাড়িয়ে ভুল লহরী পাওয়ার ফলাফল।
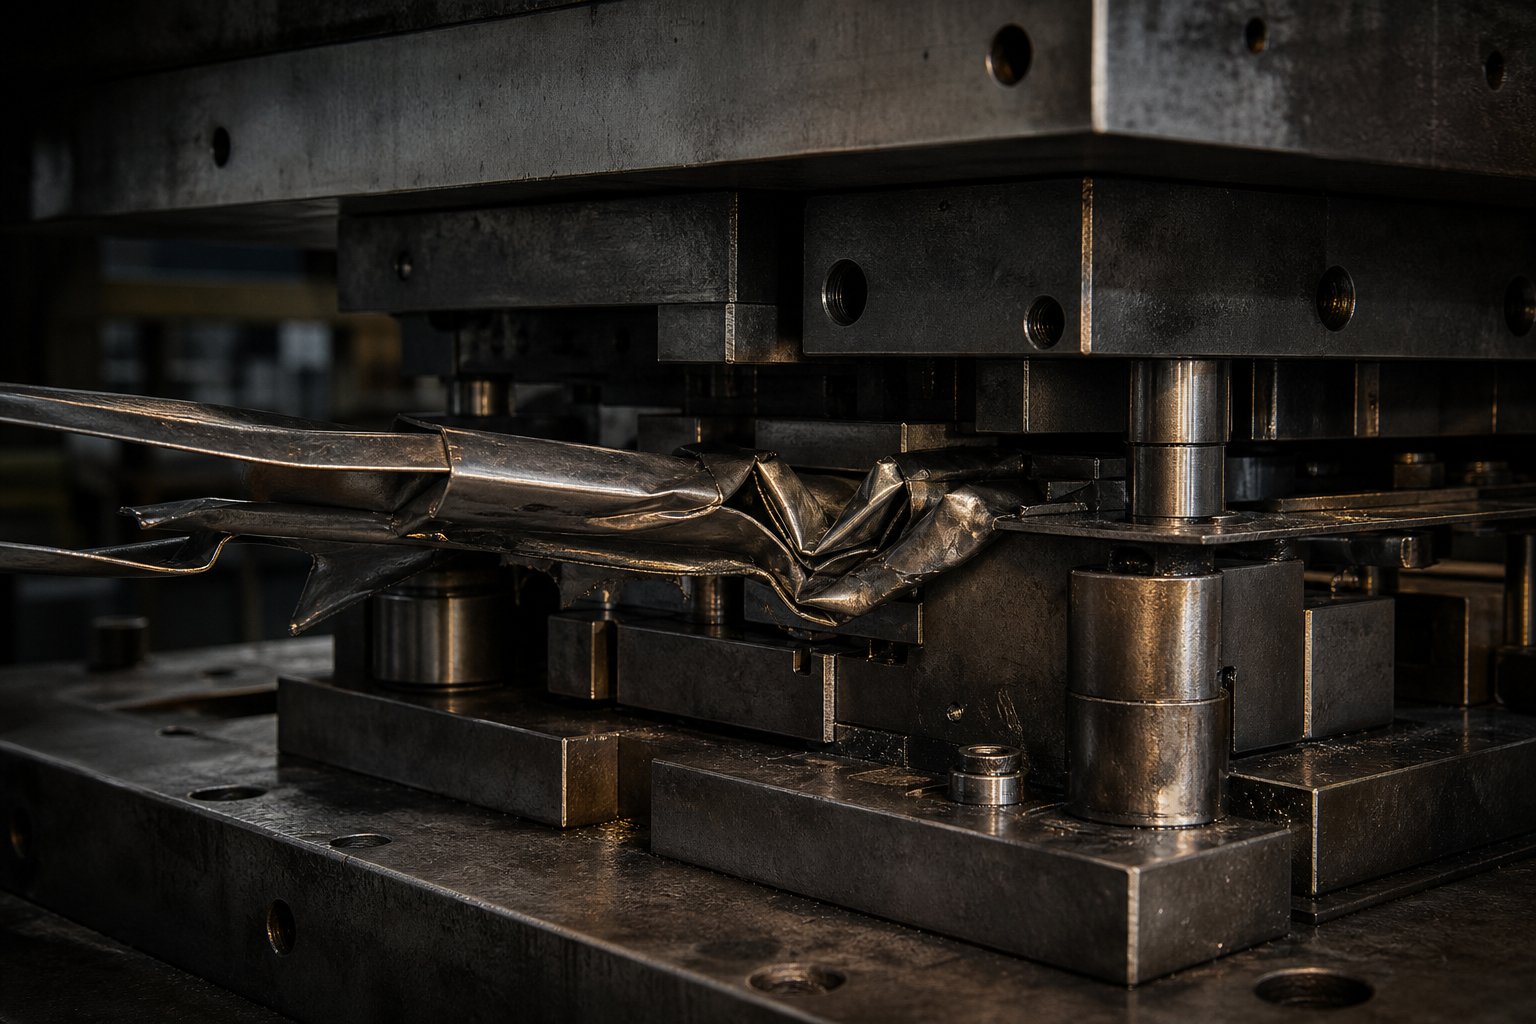
বাইপাস খাঁজগুলি বাদ দেওয়া বা ছোট করার পরিণতি
একটি ফালা জ্যাম ভদ্রভাবে নিজেকে ঘোষণা করে না। এক স্ট্রোক প্রেস ভাল রান. পরবর্তী, একটি গঠিত বৈশিষ্ট্য একটি ডাই ব্লক ক্যাচ, স্ট্রিপ বাকল, পাইলট শিয়ার, এবং অপারেটর ইস্পাতের সাথে ধাক্কাধাক্কি ইস্পাতের অবিচ্ছিন্ন সংকট শুনতে পায়। এর পরে যা শুধুমাত্র একটি একক খারাপ অংশ নয় - এটি ক্ষতির ক্যাসকেড যা কয়েক দিনের জন্য উত্পাদন বন্ধ করে দিতে পারে।
যখন বাইপাস ক্লিয়ারেন্স অনুপস্থিত বা ছোট আকারের হয়, প্রতিটি প্রেস চক্র একটি সম্ভাব্য সংঘর্ষের ঘটনা হয়ে ওঠে। স্ট্রিপ থেকে বেরিয়ে আসা গঠিত জ্যামিতির কোনো স্থান নেই, তাই এটি জোর করে - এর মধ্য দিয়ে যায় বা এটি মোটেও পাস করে না। হয় ফলাফল খরচ সময়, টুলিং, এবং অংশ.
বাইপাস ক্লিয়ারেন্স মিসিং থেকে স্ট্রিপ জ্যামিং এবং ডাই ড্যামেজ
ব্যর্থতার ক্রম যান্ত্রিক এবং অনুমানযোগ্য। একটি নিম্নগামী-প্রসারিত বৈশিষ্ট্য - একটি কাপ ড্র, একটি কয়েনড পকেট, একটি ল্যান্স ট্যাব - একটি ডাই ব্লকে নেমে যায় যার কোনো রিলিফ পকেট নেই৷ স্ট্রিপটি অবস্থানে নামতে পারে না। ফিডার, এখনও উপাদান অগ্রসর করার চেষ্টা করছে, অতিরিক্ত স্টককে একটি স্ট্রিপে ঠেলে দেয় যা আর অবাধে চলাচল করে না। স্টেশন মধ্যে উপাদান buckles, lifters এবং ডাই পৃষ্ঠতল মধ্যে স্থান মধ্যে সংকুচিত.
যে বাকলিং স্থানীয় থাকে না. এটি আপস্ট্রিমে প্রচার করে, পূর্ববর্তী স্টেশনগুলিতে স্ট্রিপটি স্থানচ্যুত করে যেখানে পাইলটরা এখনও অবস্থান নিবন্ধন করার চেষ্টা করছেন। পাইলট পিনগুলি, শুধুমাত্র 0.002 থেকে 0.003 ইঞ্চি ক্লিয়ারেন্স সহ প্রিপিয়ার্সড গর্তে প্রবেশ করার জন্য ডিজাইন করা হয়েছে, এমন একটি স্ট্রিপের মুখোমুখি হয় যা পার্শ্বীয়ভাবে স্থানান্তরিত হয়েছে বা ডাই ফেস বন্ধ করে দিয়েছে। পাইলট হয় বাঁকে বা সম্পূর্ণভাবে কাঁচি করে। যেমন আর্ট হেড্রিক নোট করেছেন, যদি পাইলটরা চাপের প্যাড বন্ধ হওয়ার আগে স্ট্রিপটি সঠিকভাবে সনাক্ত করতে না পারে, তাহলে প্রতিটি পরবর্তী অপারেশন ভুল অবস্থানে অবতরণ করে।
সেখান থেকে ক্ষতির যৌগ। ডাই ব্লকগুলি ফাটতে পারে যেখানে একটি গঠিত বৈশিষ্ট্য টুল স্টিলের একটি ধারালো অভ্যন্তরীণ কোণে প্রভাব ফেলে। পার্শ্ববর্তী স্টেশনগুলিতে ঘুষিগুলি চিপ হতে পারে কারণ ভুল নিবন্ধিত স্ট্রিপ একটি অপ্রত্যাশিত কোণে উপাদান উপস্থাপন করে, অসম শিয়ারিং লোড তৈরি করে। গাইড রেল স্কোর করে যখন বাকলড স্ট্রিপ তাদের শক্ত পৃষ্ঠ জুড়ে টেনে নিয়ে যায়। গুরুতর ক্ষেত্রে, স্ট্রিপার প্লেট প্রভাব লোড শোষণ থেকে বিকৃত হয় যা পরিচালনা করার জন্য এটি কখনই ডিজাইন করা হয়নি।
উপাদান নিজেই সংঘর্ষের অঞ্চলে শক্ত হয়ে যাওয়া বিকৃতি ভোগ করে। স্ট্রিপ স্টক যা বারবার বাধার কারণে বাধ্য হয়ে কাজ করে শক্ত প্রান্ত তৈরি করে এবং সেই এলাকায় স্থানীয় ফলন চাপ বৃদ্ধি পায়। অবিলম্বে জ্যাম সাফ হয়ে গেলে এবং উত্পাদন পুনরায় চালু হওয়ার পরেও এটি ডাউনস্ট্রিম ফর্মিং স্টেশন - এ স্ট্রিপটিকে আরও শক্ত এবং কম অনুমানযোগ্য করে তোলে৷
অংশের গুণমান ত্রুটিগুলি অপর্যাপ্ত বাইপাস ডিজাইনের সাথে যুক্ত
প্রতিটি বাইপাস ব্যর্থতা একটি কঠিন জ্যাম সৃষ্টি করে না। কখনও কখনও হস্তক্ষেপ প্রান্তিক হয় - গঠিত বৈশিষ্ট্যটি সবেমাত্র ডাই ব্লক চরায়, অথবা স্ট্রিপটিকে সচল রাখার জন্য এটিকে টেনে আনে। এই কাছাকাছি -মিস অবস্থাগুলি সম্পূর্ণ স্টপের চেয়ে যুক্তিযুক্তভাবে খারাপ, কারণ তারা অবিলম্বে ডাই বন্ধ করার পরিবর্তে ত্রুটিপূর্ণ অংশগুলি তৈরি করে।
প্রান্তিক বাইপাস ক্লিয়ারেন্স আংশিক গুণমানে কী করে তা এখানে। স্ট্রিপটি প্রতি কয়েক স্ট্রোকে একটি ডাই সারফেস জুড়ে টেনে নিয়ে যায়, গঠিত বৈশিষ্ট্যের নিচের দিকে আঁচড় দেয়। ডাইমেনশনাল ভ্যারিয়েশনটি ক্রমাগত হয়ে যায় কারণ স্ট্রিপটি সামান্য বন্ধ-অবস্থান - রেজিস্টার করে পাইলট শিয়ার করার জন্য যথেষ্ট নয়, তবে গর্তের অবস্থানগুলি বা মিলিমিটারের দশমাংশ দ্বারা বাঁকানোর জন্য যথেষ্ট। ওয়ার্ক হার্ডনিং কন্টাক্ট প্রান্তে জমা হয় যেখানে স্ট্রিপটি বারবার অতীত ডাই স্টিলের স্ক্র্যাপ করে, উপাদানের স্থানীয় যান্ত্রিক বৈশিষ্ট্য পরিবর্তন করে এবং পরবর্তী গঠন আচরণকে প্রভাবিত করে।
স্ট্যাম্পিং এ বাইপাস নচ এবং বুর গঠন সরাসরি সংযুক্ত। যখন স্ট্রিপটি টেনে আনা বা আংশিক বাকলিং থেকে বিকৃত হয়, তখন এটি একটি অসামঞ্জস্যপূর্ণ কোণে বা অসম ক্ল্যাম্পিং সহ কাটিং স্টেশনগুলিতে উপস্থাপন করে। পাঞ্চ-টু-ডাই ক্লিয়ারেন্স - ফ্ল্যাট, সঠিকভাবে নিবন্ধিত উপাদানের জন্য সাবধানে গণনা করা - কার্যকরভাবে অপ্রতিসম হয়ে ওঠে। কাটা কাঁচির এক পাশ পরিষ্কারভাবে যখন অন্য কান্না, স্পেসিফিকেশন অতিক্রম যে burrs উত্পাদন. বাইপাস হস্তক্ষেপ পয়েন্টের চারপাশে কাজের শক্ত জোনের ফলনের চাপ মূল উপাদান থেকে উল্লেখযোগ্যভাবে আলাদা হতে পারে, কাটাটিকে আরও অস্থিতিশীল করে।
এই মানের সমস্যাগুলি একটি হতাশাজনক বৈশিষ্ট্য ভাগ করে: বিরতি। তারা প্রতি শতে কয়েকটি অংশে উপস্থিত হয়, প্রতিটি অংশে নয়। অপারেটররা এক দৌড়ে একটি বুর স্পাইক দেখতে পান কিন্তু পরেরটি নয়। ডাইমেনশনাল চেকগুলি এক ঘন্টার জন্য কেটে যায়, তারপরে বিশ ভাগে ফিরে যাওয়ার আগে সহনশীলতার বাইরে চলে যায়। মূল কারণ বিশ্লেষণ প্রায়ই তৈলাক্তকরণ, পাঞ্চ পরিধান, বা উপাদান ব্যাচ বৈচিত্র্য - সমস্ত যুক্তিসঙ্গত সন্দেহভাজনদের তাড়া করে - যখন প্রকৃত অপরাধী হল একটি বাইপাস খাঁজ যা 90% সময় ক্লিয়ারেন্স প্রদান করে কিন্তু স্ট্রিপ লিফ্ট অসঙ্গতি বা তাপীয় দীর্ঘ রানের সময় প্রতি দশম স্ট্রোকে হস্তক্ষেপের অনুমতি দেয়।
অপর্যাপ্ত বাইপাস ডিজাইনের সাথে আবদ্ধ ব্যর্থতার মোডগুলির সম্পূর্ণ তালিকার মধ্যে রয়েছে:
- স্ট্রিপ জ্যাম - সম্পূর্ণ স্টপেজ ম্যানুয়াল ক্লিয়ারিং এবং ডাই পরিদর্শন প্রয়োজন
- পাইলট শিয়ারিং - সমস্ত স্টেশনে স্ট্রিপ রেজিস্ট্রেশন নির্ভুলতা হারায়৷
- ডাই ব্লক ক্র্যাকিং - ব্যয়বহুল মেরামত বা শক্ত টুল স্টিলের প্রতিস্থাপন
- অংশ বিকৃতি - গঠিত বৈশিষ্ট্যগুলি সংঘর্ষের শক্তি দ্বারা চূর্ণ বা স্থানচ্যুত হয়
- ভুল নিবন্ধিত বা বিকৃত স্ট্রিপ থেকে Burr গঠন - অসমমিত কাটিং
- মাত্রিক প্রবাহ - স্টেশন জুড়ে অবস্থানগত নির্ভুলতার প্রগতিশীল ক্ষতি
- বর্ধিত স্ক্র্যাপ হার - অংশ পৃষ্ঠ, মাত্রিক, বা ফর্ম ত্রুটির কারণে পরিদর্শনে ব্যর্থ হচ্ছে
এই ফলাফলগুলির প্রত্যেকটি একই মূল কারণের দিকে ফিরে আসে: একটি গঠিত বৈশিষ্ট্য যার কোথাও যাওয়ার নেই। প্রেস ফ্লোর - সমস্যা সমাধানের চেয়ে স্ট্রিপ লেআউট ডিজাইনের সময় প্রয়োগ করা প্রায় সবসময়ই সস্তা যা এই প্রশ্ন উত্থাপন করে যে কীভাবে বিভিন্ন ডাই প্রকার এবং উপাদান বৈশিষ্ট্যগুলি প্রথমে বাইপাস ক্লিয়ারেন্স সিদ্ধান্তকে প্রভাবিত করে৷
বিভিন্ন ডাই টাইপ জুড়ে বাইপাস খাঁজের প্রয়োজনীয়তা
প্রতিটি স্ট্যাম্পিং ডাই উপাদান একইভাবে সরে না। অপারেশনগুলির মধ্যে ওয়ার্কপিস পরিবহনের জন্য ডাই যে পদ্ধতি ব্যবহার করে তা মৌলিকভাবে পরিবর্তন করে যে বাইপাস নচের প্রয়োজন আছে কিনা, তারা কোথায় যায় এবং তাদের নকশা কতটা জটিল হয়ে ওঠে। বিভিন্ন ডাই প্ল্যাটফর্ম জুড়ে কাজ করা একটি টুল এবং ডাই প্রফেশনাল একটি প্রগতিশীল, ট্রান্সফার, বা কম্পাউন্ড ডাই সেটআপের জন্য আবেদন করে কিনা তার উপর নির্ভর করে বিভিন্ন বাইপাস প্রয়োজনীয়তার সম্মুখীন হবে।
পার্থক্যগুলি একটি প্রশ্নে নেমে আসে: স্ট্রিপটি কি সংযুক্ত থাকে এবং ক্রমানুসারে প্রতিটি স্টেশনের মধ্য দিয়ে ভ্রমণ করে, নাকি ওয়ার্কপিসটি প্রথম দিকে আলাদা করা হয় এবং স্বাধীনভাবে পরিচালনা করা হয়? এই উত্তর পুরো বাইপাস ক্লিয়ারেন্স কৌশল নির্দেশ করে।
প্রগ্রেসিভ ডাইস বাইপাস Notches
প্রোগ্রেসিভ ডাইস যেকোন ডাই টাইপের সবচেয়ে ব্যাপক বাইপাস নচ প্ল্যানিং দাবি করে। কারণটি কাঠামোগত। একটি প্রগতিশীল ডাইতে, ওয়ার্কপিসটি শুরু থেকে শেষ পর্যন্ত ধাতব স্ট্রিপের সাথে সংযুক্ত থাকে - এটি শুধুমাত্র চূড়ান্ত স্টেশনে আলাদা করা হয়। স্টেশন তিন, চার বা পাঁচে ঘটে যাওয়া প্রতিটি ফর্মিং অপারেশন জ্যামিতি তৈরি করে যা অবশ্যই ছয়, সাত, আট এবং তার পরেও স্টেশনগুলির মধ্য দিয়ে যেতে হবে কারণ স্ট্রিপটি একবারে একটি পিচ অগ্রসর হয়।
এটি একটি যৌগিক প্রভাব তৈরি করে। স্টেশন চারে একটি একক ড্র করার জন্য শুধুমাত্র স্টেশন পাঁচে ছাড়পত্রের প্রয়োজন হয় না। অংশটি মুক্ত করার আগে স্ট্রিপটি ভ্রমণ করে প্রতিটি ডাউনস্ট্রিম স্টেশনে এটির ছাড়পত্র প্রয়োজন। একটি বিশটি-স্টেশনের মৃত্যুতে, সেই একক গঠনের অপারেশনের জন্য পনেরো বা তার বেশি স্থানে বাইপাস রিলিফের প্রয়োজন হতে পারে। স্টেশন সেভেনে একটি দ্বিতীয় ফর্মিং স্টেশন যোগ করুন, এবং বাইপাস পরিকল্পনা জটিলতায় দ্বিগুণ হয়ে যায় - কারণ এখন দুটি বৈশিষ্ট্য, বিভিন্ন উচ্চতা এবং অবস্থানে, উভয়েরই নিজ নিজ গঠন বিন্দুর বাইরে সমস্ত স্টেশনে ছাড়পত্র প্রয়োজন৷
প্রগতিশীল মৃত্যুও উচ্চ গতিতে চলে, প্রায়শই প্রতি মিনিটে শত শত স্ট্রোক হয়। স্ট্রিপটি মিলিসেকেন্ডে উত্তোলন করে, অগ্রসর হয় এবং কম করে। প্রান্তিক ছাড়পত্রের সমস্যা সামঞ্জস্য বা সংশোধন করার জন্য অপারেটরের জন্য কোন সময় নেই। হয় বাইপাস খাঁজটি গঠিত বৈশিষ্ট্যটি পরিষ্কারভাবে পাস করার জন্য পর্যাপ্ত জায়গা সরবরাহ করে, বা এটি করে না। প্রতি মিনিটে 400 স্ট্রোকে, অর্ধ-মিলিমিটার অপর্যাপ্ত ক্লিয়ারেন্স প্রতি মিনিটে 400টি সংঘর্ষ তৈরি করে - এবং সেকেন্ডে একটি ধ্বংসপ্রাপ্ত মৃত্যু ঘটে।
এই কারণেই অভিজ্ঞ টুল এবং ডাই ডিজাইনাররা স্ট্রিপ লেআউটের পরিকল্পনার সময় প্রতিটি ডাউনস্ট্রিম স্টেশনের বিরুদ্ধে প্রতিটি গঠিত বৈশিষ্ট্য ম্যাপ করার জন্য উল্লেখযোগ্য সময় ব্যয় করে। বাইপাস খাঁজের অবস্থান, আকার এবং প্রকারগুলি (পজিটিভ স্ট্রিপ কাটআউট বনাম নেতিবাচক ডাই পকেট) যে কোনও ইস্পাত কাটার আগে নির্ধারিত হয়। স্ট্রিপ লেআউটটি মূলত একটি বাইপাস ক্লিয়ারেন্স প্ল্যান যতটা এটি একটি অংশ উত্পাদন ক্রম।
স্থানান্তর এবং যৌগিক মৃত্যুতে বাইপাস বিবেচনা
স্থানান্তর ডাইস উপাদান ভিন্নভাবে হ্যান্ডেল. একটি অবিচ্ছিন্ন স্ট্রিপের সাথে ওয়ার্কপিসটিকে সংযুক্ত রাখার পরিবর্তে, ডাই স্ট্যাম্পিং স্থানান্তর করুনধাতব ফালা থেকে ওয়ার্কপিস আলাদা করেপ্রক্রিয়ার শুরুতে। পৃথক ফাঁকা স্থানগুলিকে তারপর যান্ত্রিক স্থানান্তর প্রক্রিয়া - গ্রিপার, আঙুল বা রেল দ্বারা স্টেশনগুলির মধ্যে স্থানান্তরিত করা হয় যা শারীরিকভাবে প্রতিটি টুকরো তুলে নেয় এবং পরবর্তী ডাই স্টেশনে রাখে।
এটি কি বাইপাস খাঁজের চাহিদা দূর করে? স্ট্রিপ অর্থে, হ্যাঁ। একাধিক স্টেশনের মধ্য দিয়ে কোনো ক্রমাগত বাহক যাতায়াত করে না, তাই স্ট্রিপ স্টকে কোনো বাইপাস খাঁজ কাটা নেই। কিন্তু অন্তর্নিহিত ক্লিয়ারেন্স সমস্যাটি অদৃশ্য হয়ে যায় না - এটি কেবল রূপ পরিবর্তন করে। যখন একটি স্থানান্তর প্রক্রিয়া পরবর্তী স্টেশনে একটি আংশিকভাবে গঠিত ফাঁকা রাখে, সেই ফাঁকা থেকে বেরিয়ে আসা যেকোন জ্যামিতিকে এখনও কোথাও যেতে হবে। সেই স্টেশনের ডাই ব্লকের মধ্যে অবশ্যই ত্রাণ পকেট থাকতে হবে যাতে টুল স্টিলের উপর গঠিত বৈশিষ্ট্যগুলি ছাড়াই ফাঁকাটি সঠিকভাবে বসতে পারে।
একই ইঞ্জিনিয়ারিং সমস্যা একটি ভিন্ন অবস্থানে সমাধান হিসাবে এটি মনে করুন. প্রগতিশীল মৃত্যুতে, বাইপাস ক্লিয়ারেন্স স্ট্রিপে এবং ডাইতে থাকে। স্থানান্তর মারা গেলে, এটি সম্পূর্ণভাবে ডাই উপাদানগুলিতে বাস করে। টুল এবং ডাই বিল্ডার মেশিন প্রতিটি স্টেশনের ডাই ব্লকে ক্লিয়ারেন্স ক্যাভিটিগুলিকে পূর্বের অপারেশন থেকে আসা জ্যামিতি মিটমাট করার জন্য। ট্রান্সফার ডাইস এই সত্য থেকেও উপকৃত হয় যে প্রতিটি স্টেশন যান্ত্রিকভাবে স্বাধীন - স্থানান্তরের সময় সমস্ত টুলিং থেকে ফাঁকা তুলে নেওয়া হয়, যা অন্তর্নিহিত উল্লম্ব ছাড়পত্র প্রদান করে যা প্রগতিশীল স্ট্রিপগুলি লিফটার ছাড়া অর্জন করতে পারে না।
যৌগিক মৃত্যু বর্ণালীর বিপরীত প্রান্ত দখল করে। একটি যৌগ ডাই একটি একক স্টেশনে একটি প্রেস স্ট্রোকে একাধিক অপারেশন - কাটা, ছিদ্র, গঠন - করে। অংশটি সম্পূর্ণ হয় এবং এক আঘাতে বের হয়ে যায়। কোনো স্ট্রিপ অগ্রগতি নেই, কোনো মাল্টি-স্টেশন ভ্রমণ নেই, এবং চিন্তার কোনো ডাউনস্ট্রিম হস্তক্ষেপ নেই৷ বাইপাস খাঁজগুলি কেবল প্রাসঙ্গিক নয়। অংশটিকে কখনই অন্য ডাই ব্লকের উপর দিয়ে যাওয়ার দরকার নেই কারণ এটি কখনই অন্য স্টেশনে যায় না। হাইড্রোফর্মিং এবং স্পিন গঠনের মতো অপারেশনগুলি একইভাবে একক-পর্যায়ে বা ঘেরা-মৃত পরিবেশে অংশ তৈরি করে যেখানে স্ট্রিপ অগ্রগতি প্রযোজ্য নয়।
নীচের সারণীটি সংক্ষিপ্ত করে যে কীভাবে বাইপাসের প্রয়োজনীয়তা এই তিনটি ডাই প্রকারের মধ্যে আলাদা:
| ডাই টাইপ | স্ট্রিপ ভ্রমণ পদ্ধতি | বাইপাস খাঁজ প্রাসঙ্গিকতা | বিকল্প ক্লিয়ারেন্স পদ্ধতি |
|---|---|---|---|
| প্রগতিশীল ডাই | ক্রমাগত স্ট্রিপ সমস্ত স্টেশনের মাধ্যমে প্রতি স্ট্রোকে এক পিচ অগ্রসর করে | প্রতিটি ফর্মিং অপারেশনের পরে প্রতিটি ডাউনস্ট্রিম স্টেশনে উচ্চ - প্রয়োজন৷ | বর্ধিত স্ট্রিপ লিফটের উচ্চতা, লেআউটে অংশ ঘূর্ণন, ক্যাম-চালিত পরিবর্তনশীল লিফটার |
| ট্রান্সফার ডাই | যান্ত্রিক গ্রিপার দ্বারা স্বতন্ত্র স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তরিত হয় | স্ট্রিপ --এ নেই কিন্তু সমতুল্য ক্লিয়ারেন্স ডাই ব্লকে মেশানো হয় | ডাই স্টিলের রিলিফ পকেট, তৈরি ফিচারের চারপাশে ডিজাইন করা নেস্ট জ্যামিতি, গ্রিপার ক্লিয়ারেন্স জোন |
| যৌগিক ডাই | কোনো স্ট্রিপ ট্রাভেল নয় - সমস্ত অপারেশন এক স্ট্রোকে এক স্টেশনে ঘটে | প্রযোজ্য নয় - কোনো মাল্টি-স্টেশন অগ্রগতি বিদ্যমান নেই৷ | কোনো প্রয়োজন নেই - অংশ সম্পূর্ণ এবং একটি একক আঘাতে বের করা হয় |
কোন ডাই টাইপটি একটি নির্দিষ্ট অংশের জন্য উপযুক্ত তা নির্ণয়কারী নির্মাতাদের জন্য, বাইপাস জটিলতা একটি বাস্তব ব্যয়ের কারণ। গভীর ড্র এবং একাধিক এমবস সহ একটি অংশ স্থানান্তর ডাইতে তৈরি করা সহজ হতে পারে যেখানে প্রতিটি স্টেশন কেবল তার নিজস্ব ত্রাণ পকেট মেশিন করে। একটি প্রগতিশীল ডাইতে একই অংশের জন্য স্ট্রিপ লেআউট জুড়ে কয়েক ডজন বাইপাস নচের প্রয়োজন হতে পারে, যা ক্যারিয়ারকে দুর্বল করে দেয় এবং ক্লিয়ারেন্স এবং স্ট্রিপ অনমনীয়তার মধ্যে সতর্ক ভারসাম্যের দাবি করে। ডাই টাইপ সিদ্ধান্ত বাইপাস কৌশলকে আকার দেয় - এবং বাইপাস কৌশল, ফলস্বরূপ, কীভাবে উপাদান বৈশিষ্ট্য এবং বেধ ক্লিয়ারেন্স ডিজাইনের সাথে ইন্টারঅ্যাক্ট করে তা প্রভাবিত করে।
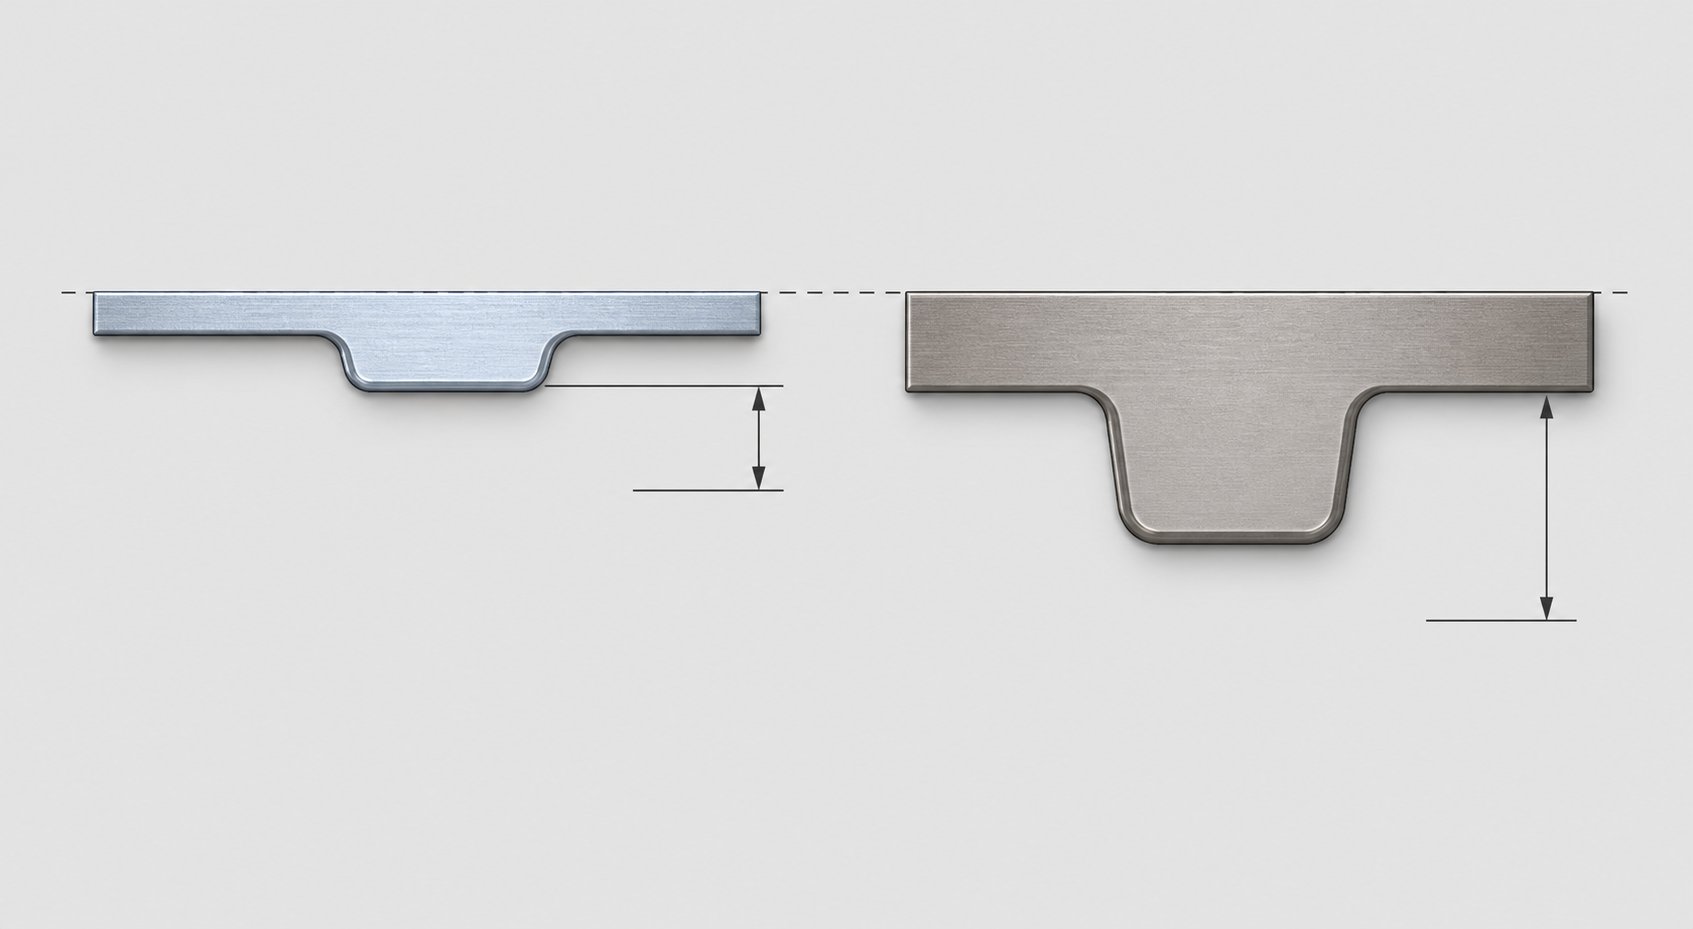
বাইপাস খাঁজ ডিজাইনে উপাদান এবং পুরুত্বের কারণ
1.0 মিমি হালকা ইস্পাতের জন্য নিখুঁত আকারের একটি বাইপাস খাঁজ 1.5 মিমি ডুয়াল-ফেজ 980-এ বিপর্যয়মূলকভাবে ব্যর্থ হবে। আপনার প্রগতিশীল ডাইয়ের মধ্য দিয়ে চলমান উপাদানটি কেবল গঠনকারী শক্তি এবং পাঞ্চ পরিধানকে প্রভাবিত করে না - এটি সরাসরি নির্ধারণ করে যে লম্বা গঠন বৈশিষ্ট্যগুলি স্ট্রিপ প্লেন থেকে কতটা প্রসারিত হয় এবং স্ট্রিপ প্লেনের পরে কতটা সাড়া দেয় সরানো প্রতিটি বাইপাস ক্লিয়ারেন্স সিদ্ধান্ত, এর মূলে, একটি ধাতব সিদ্ধান্ত।
অভিন্ন অংশ জ্যামিতি সহ দুটি স্ট্রিপ কিন্তু ভিন্ন উপকরণের জন্য আমূল ভিন্ন বাইপাস নচ ডিজাইনের প্রয়োজন হতে পারে। কেন তিনটি ইন্টারঅ্যাক্টিং ভেরিয়েবলে নেমে আসে তা বোঝা: বেধ, ফলন শক্তি এবং ইলাস্টিক মডুলাস।
কীভাবে উপাদানের বেধ এবং শক্তি বাইপাস ক্লিয়ারেন্সকে প্রভাবিত করে
উপাদান বেধ হল বাইপাস ক্লিয়ারেন্স প্রয়োজনীয়তার সবচেয়ে সরাসরি চালক। যখন একটি গঠনকারী পাঞ্চ একটি কাপ আঁকে বা স্ট্রিপে একটি এমবস ঠেলে দেয়, তখন সেই বৈশিষ্ট্যের উচ্চতা হল উপাদানের পুরুত্ব এবং ড্র জ্যামিতির একটি ফাংশন। মোটা উপাদান লম্বা গঠন বৈশিষ্ট্য তৈরি করে - একটি 2.0 মিমি স্ট্রিপ একই পাঞ্চ জ্যামিতিতে আঁকা হয় যেমন একটি 1.0 মিমি স্ট্রিপ বৃহত্তর প্রাচীরের উচ্চতা এবং স্ট্রিপ সমতলের নীচে গভীর প্রোট্রুশন সহ একটি বৈশিষ্ট্য তৈরি করবে। সেই গভীর প্রসারণটি ডাউনস্ট্রিম ডাই ব্লকগুলিতে অনুরূপভাবে গভীর বাইপাস রিলিফ পকেটের দাবি করে।
সম্পর্কটি মোটামুটি সমানুপাতিক কিন্তু রৈখিক নয়। ঘন উপাদানগুলি গঠনের সময় আরও ভালভাবে কুঁচকে যাওয়া এবং বাকলিং প্রতিরোধ করে, যার অর্থ তারা পরিষ্কার, আরও অনুমানযোগ্য বৈশিষ্ট্য উচ্চতা তৈরি করে। ড্র রেডিয় - এ স্থানীয় প্রসারিত বা উপাদান পাতলা হওয়ার কারণে পাতলা উপাদানগুলি সামান্য অসামঞ্জস্যপূর্ণ বৈশিষ্ট্যের গভীরতা তৈরি করতে পারে এবং বৈশিষ্ট্যের উচ্চতায় অসামঞ্জস্যতার মানে আপনার বাইপাস ক্লিয়ারেন্সকে অবশ্যই সবচেয়ে খারাপ ক্ষেত্রে দায়ী করতে হবে, গড় নয়।
ফলন শক্তি জটিলতার দ্বিতীয় স্তর প্রবর্তন করে। উচ্চ ফলন শক্তির উপকরণ - উন্নত উচ্চ-শক্তির স্টিল (AHSS) যেমন DP590, DP980, এবং মার্টেনসিটিক গ্রেডগুলি - গঠনের পরে উল্লেখযোগ্যভাবে আরও স্প্রিংব্যাক প্রদর্শন করে। যেমন আর্ট হেড্রিক ব্যাখ্যা করেছেন, আপনি যদি গঠনের সময় উপাদানের ফলন বিন্দুকে অতিক্রম করার জন্য যথেষ্ট স্ট্রেন না দেন, তাহলে ইলাস্টিক পুনরুদ্ধার ঘটে। গঠিত বৈশিষ্ট্যটি আংশিকভাবে তার মূল সমতল অবস্থার দিকে ফিরে আসে।
বাইপাস খাঁজ নকশা জন্য স্প্রিংব্যাক মানে কি? এর অর্থ হল গঠিত বৈশিষ্ট্যটি তার উদ্দেশ্য গভীরতার মধ্যে পুরোপুরি বসতে পারে না। একটি কাপ যা 8 মিমি গভীর আঁকতে ডিজাইন করা হয়েছিল তা উচ্চ-শক্তি গ্রেডে শুধুমাত্র 7.2 মিমি স্থায়ী বিকৃতি অর্জন করতে পারে, বাকি 0.8 মিমি স্থিতিস্থাপকভাবে পুনরুদ্ধার করতে পারে। সেই আংশিকভাবে-স্প্রুং বৈশিষ্ট্যটি স্ট্রিপ সমতলে উদ্দেশ্যের চেয়ে উঁচুতে বসে - এবং বাইপাস খাঁজ যা একটি সম্পূর্ণ- 8 মিমি কাপের জন্য আকারের ছিল এখন পরিকল্পনার চেয়ে কম ক্লিয়ারেন্স মার্জিন রয়েছে৷
বাইপাস পরিকল্পনার জন্য ফলন শক্তি বনাম প্রসার্য শক্তি মূল্যায়ন করার সময়, ফলনের শক্তি হল আরও প্রাসঙ্গিক মান। প্রসার্য শক্তি আপনাকে বলে যে কখন উপাদানটি ভেঙে যায়, কিন্তু ফলন শক্তি সেই প্রান্তিককে সংজ্ঞায়িত করে যেখানে স্থায়ী প্লাস্টিকের বিকৃতি শুরু হয়। উচ্চ ফলন-থেকে-টেনসিল অনুপাত - AHSS গ্রেডগুলিতে সাধারণ যেখানে স্প্রিংব্যাকের মাত্রা আনুপাতিকভাবে বৃদ্ধি পায় কারণ প্রসার্য শক্তি 980 MPa এবং তার উপরে - তে পৌঁছানোর সময় আরও স্থিতিস্থাপক শক্তি সঞ্চয় করে এবং এটিকে স্প্রিংব্যাক হিসাবে ছেড়ে দেয়। এটি সরাসরি কার্যকর প্রোট্রুশন উচ্চতা বাড়ায় যা বাইপাস নচগুলি অবশ্যই মিটমাট করতে হবে।
নরম উপকরণ বিপরীত উদ্বেগ উপস্থাপন. অ্যালুমিনিয়াম অ্যালয়, তামা, এবং কম-কার্বন ডিপ-ড্রয়িং স্টিলের উচ্চ-শক্তির গ্রেডের তুলনায় কম ইলাস্টিক মডুলাস থাকে। ইলাস্টিক মডুলাস ধাতুর প্রদর্শন তাদের দৃঢ়তা নির্ধারণ করে - অ্যালুমিনিয়ামের মডুলাস মোটামুটি এক-ইস্পাতের তৃতীয়াংশ। একটি নিম্ন মডুলাস মানে স্ট্রিপটি আরও নমনীয় এবং ফোর্স থেকে স্থানীয় বিকৃতির জন্য বেশি সংবেদনশীল যা শক্ত উপাদানগুলি বন্ধ করে দেয়। যদি একটি বাইপাস খাঁজ একটি নরম অ্যালুমিনিয়াম স্ট্রিপে গঠিত বৈশিষ্ট্যের খুব কাছাকাছি স্থাপন করা হয়, তাহলে প্রতিটি প্রেস স্ট্রোকের সময় খাঁজ এবং বৈশিষ্ট্যের মধ্যে উপাদানের পাতলা জালটি স্ট্রিপিং ফোর্সের অধীনে বিচ্যুত বা স্থায়ীভাবে বিকৃত হতে পারে। বৈশিষ্ট্যটি জ্যামিতি বিকৃত করে, অংশটি পরিদর্শনে ব্যর্থ হয়, এবং মূল কারণটি মোটেও গঠনকারী স্টেশন নয় - এটি বাইপাস নচ বসানো৷
বাইপাস পরিকল্পনায় স্ট্রিপ প্রস্থ এবং প্রসার্য বৈশিষ্ট্য
স্ট্রিপ প্রস্থ ক্যারিয়ারের সাথে আপোস না করে বাইপাস ক্লিয়ারেন্সের জন্য আপনি কতটা উপাদান সরাতে পারেন তার উপর একটি কঠিন সীমাবদ্ধতা তৈরি করে। উদার ক্যারিয়ার মার্জিন সহ একটি প্রশস্ত স্ট্রিপে, বাইপাস নচগুলিকে উদারভাবে আকার দেওয়া যেতে পারে - খাওয়ানোর সময় দৃঢ়তা বজায় রাখার জন্য প্রচুর ক্রস-বিভাগ অবশিষ্ট রয়েছে। সংকীর্ণ ক্যারিয়ার স্ট্রিপগুলি এমন কোন বিলাসিতা অফার করে না।
একটি স্ট্রিপ লেআউট বিবেচনা করুন যেখানে ক্যারিয়ার ওয়েব প্রতিটি পাশে মাত্র 8 মিমি প্রশস্ত। সেই ক্যারিয়ারে কাটা প্রতিটি বাইপাস খাঁজ এর কার্যকরী ক্রস-বিভাগ কমিয়ে দেয়। অত্যধিক সরান, এবং বাহক বাঁকানো বা বকলিং ছাড়া খাওয়ানোর শক্তিকে আর প্রতিরোধ করতে পারে না। হিসাবেক্যারিয়ার ডিজাইন গবেষণা দেখায়অগ্রগতির সংখ্যা দ্বারা গুণিত অংশ ওজনের প্রায় 10% প্রতিরোধ করার জন্য ক্যারিয়ারকে যথেষ্ট শক্তিশালী থাকতে হবে। পরপর স্টেশন জুড়ে একাধিক বাইপাস খাঁজ ক্রমবর্ধমান দুর্বলতা তৈরি করে যা ক্যারিয়ারকে তার ন্যূনতম দৃঢ়তার থ্রেশহোল্ডের নীচে ঠেলে দিতে পারে।
এই ট্রেডঅফটি বিশেষ করে পাতলা, উচ্চ-শক্তির উপাদানে তীব্র। স্ট্রিপটি ইতিমধ্যেই পাতলা - মানে ক্যারিয়ার ক্রস-বিভাগের জন্য জড়তার কম মুহূর্ত - এবং উচ্চ-শক্তির গ্রেডে ফলন স্ট্রেন ইস্পাত প্রদর্শিত হয় সংকীর্ণ, ইলাস্টিক ফ্লেক্সিং এবং স্থায়ী ক্যারিয়ারের বিকৃতির মধ্যে সামান্য ব্যবধান রেখে যায়৷ একটি ক্যারিয়ার যা হালকা স্টিলে খাওয়ানোর সময় স্থিতিস্থাপকভাবে বাঁকিয়ে AHSS চালানোর সময় প্লাস্টিকভাবে একই জ্যামিতিতে বাঁকতে পারে কারণ ফলন স্ট্রেন উইন্ডো আরোপিত চাপের তুলনায় আরও শক্ত হয়।
বাইপাস খাঁজ প্রান্তের কাছাকাছি স্ট্রেন হার্ডেনিং এবং ওয়ার্ক হার্ডেনিং আরেকটি ব্যর্থতা প্রক্রিয়া চালু করে যা প্রাথমিকভাবে উচ্চ-সাইকেল অ্যাপ্লিকেশনে দেখা যায়। প্রতিবার বাইপাস খাঁজ তৈরি করতে স্ট্রিপটি পাঞ্চ করা হয়, কাটা প্রান্তে শিয়ার জোনটি স্থানীয়ভাবে ঠান্ডা কাজ করে। কাজের সেই সংকীর্ণ ব্যান্ড-কঠিন উপাদানটি প্যারেন্ট স্ট্রিপের চেয়ে কঠিন কিন্তু আরও ভঙ্গুর হয়ে ওঠে৷ লক্ষ লক্ষ চক্রের মধ্যে, এই শক্ত হওয়া প্রান্তগুলি ক্র্যাক ইনিশিয়েশন পয়েন্টে পরিণত হতে পারে - বিশেষত যদি বাইপাস নচ জ্যামিতিতে তীক্ষ্ণ অভ্যন্তরীণ কোণ থাকে যা চাপকে কেন্দ্রীভূত করে।
ব্যবহারিক অর্থ: বাইপাস নচ কোণার রেডিআই হালকা ইস্পাতের তুলনায় উচ্চ-শক্তির উপাদানে বেশি। একটি তীক্ষ্ণ 90-ডিগ্রি অভ্যন্তরীণ কোণ যা একটি কম-কার্বন স্ট্রিপে অনির্দিষ্টকালের জন্য টিকে থাকে একটি DP780 স্ট্রিপে 500,000 স্ট্রোকের মধ্যে ক্লান্তি ফাটল শুরু করতে পারে কারণ পরিশ্রমী-কঠিন প্রান্তের চক্রীয় স্ট্রেন শোষণ করার জন্য কম নমনীয়তা রয়েছে৷ AHSS-এর সাথে কাজ করা ডিজাইনারদের উচিত সমস্ত বাইপাস খাঁজ কোণে উদার রেডিআই নির্দিষ্ট করা এবং স্ট্রিপ ফিডের দিকনির্দেশের সাথে সারিবদ্ধ স্ট্রেস কনসেনট্রেটর কমানোর জন্য খাঁজ জ্যামিতিকে অভিমুখ করা উচিত।
এই সমস্ত উপাদান উপাদান - বেধ ড্রাইভিং বৈশিষ্ট্য উচ্চতা, ফলন শক্তি ড্রাইভিং স্প্রিংব্যাক মার্জিন, ইলাস্টিক মডুলাস ড্রাইভিং স্ট্রিপ কঠোরতা, এবং কঠোর পরিশ্রম ড্রাইভিং প্রান্ত স্থায়িত্ব - প্রতিটি বাইপাস খাঁজ অবস্থানের জন্য একটি একক আকার নির্ধারণের সিদ্ধান্তে ফিড করে৷ চ্যালেঞ্জ হল যে তারা যোগাযোগ করে। একটি মোটা, শক্তিশালী উপাদান লম্বা বৈশিষ্ট্য তৈরি করে (আরও ছাড়পত্র প্রয়োজন) একই সাথে সীমিত করে যে আপনি কতটা ক্যারিয়ার উপাদান নিরাপদে অপসারণ করতে পারেন (কম ক্লিয়ারেন্স উপলব্ধ)। এই উত্তেজনা নিরসনের জন্য বিচার, সিমুলেশন, বা উভয়ই - প্রয়োজন এবং এটি ব্যবহারিক প্রশ্ন উত্থাপন করে যে কখন বাইপাস নচগুলি সঠিক সমাধান বনাম বিকল্প ক্লিয়ারেন্স পদ্ধতিগুলি যখন আরও প্রকৌশলগত অর্থ তৈরি করে।
কখন বাইপাস নচ বনাম বিকল্প ক্লিয়ারেন্স পদ্ধতি ব্যবহার করবেন
বাইপাস খাঁজগুলি একটি গঠন বৈশিষ্ট্যকে ডাউনস্ট্রিম টুলিংয়ের সাথে সংঘর্ষ থেকে রক্ষা করার একমাত্র উপায় নয়। এগুলি প্রগতিশীল ডাইসের সবচেয়ে সাধারণ সমাধান, কিন্তু তারা একটি খরচ বহন করে: প্রতিটি খাঁজ ক্যারিয়ার স্ট্রিপকে দুর্বল করে, প্রতিটি কাট বজায় রাখার জন্য একটি পাঞ্চ এবং ডাই উপাদান প্রয়োজন, এবং প্রতিটি সরানো অংশ এমন উপাদান যা খাওয়ানোর সময় স্ট্রিপটিকে আর সমর্থন করতে পারে না। অভিজ্ঞ ডাই ডিজাইনাররা একটি ক্লিয়ারেন্স টুলকিটে বাইপাস নচগুলিকে একটি টুল হিসাবে বিবেচনা করে - প্রতিটি হস্তক্ষেপ পয়েন্টের জন্য স্বয়ংক্রিয় ডিফল্ট হিসাবে নয়।
আসল প্রশ্নটি "আমার কি ছাড়পত্র দরকার?" যখন জ্যামিতি স্ট্রিপ প্লেন থেকে বেরিয়ে আসে তখন উত্তরটি সবসময় হ্যাঁ হয়। প্রশ্ন হল: এই নির্দিষ্ট অংশ, এই উপাদান এবং এই উত্পাদন প্রয়োজনীয়তার জন্য সেই ছাড়পত্র অর্জনের সর্বোত্তম উপায় কী?
বাইপাস খাঁজ প্রয়োজনীয়তার জন্য সিদ্ধান্ত গাছ
বাইপাস ক্লিয়ারেন্স সিদ্ধান্তের মাধ্যমে কাজ করা একটি যৌক্তিক ক্রম অনুসরণ করে। স্ট্রিপ লেআউটের প্রতিটি স্টেশনে, আপনি মূল্যায়ন করেন যে স্ট্রিপটি পরিষ্কারভাবে অগ্রসর হতে পারে কিনা - এবং যদি না পারে, কোন সমাধানটি ডাই কমপ্লেক্সিটি, প্রেস স্পিড, ক্যারিয়ারের অখণ্ডতা এবং উপাদান ব্যবহারের মধ্যে সেরা ট্রেডঅফ অফার করে৷
- স্ট্রিপ লেআউটে প্রতিটি গঠনমূলক অপারেশন সনাক্ত করুন যা স্ট্রিপ প্লেনের উপরে বা নীচে জ্যামিতি তৈরি করে। এর মধ্যে রয়েছে ড্র, এমবস, ল্যান্স, কয়েনড ফিচার এবং এক্সট্রুড হোল।
- প্রতিটি গঠিত বৈশিষ্ট্যের জন্য, স্ট্রিপ পৃষ্ঠের বাইরে বৈশিষ্ট্যটি প্রসারিত দূরত্ব - প্রোট্রুশন উচ্চতা পরিমাপ করুন। উচ্চ-শক্তির উপকরণ নিয়ে কাজ করলে স্প্রিংব্যাকের জন্য হিসাব করুন।
- প্রতিটি ডাউনস্ট্রিম স্টেশনে উপলব্ধ স্ট্রিপ লিফট নির্ধারণ করুন। এটি হল উল্লম্ব দূরত্ব স্টক লিফটাররা খাওয়ানোর সময় নীচের ডাই পৃষ্ঠের উপরে ফালাটি বাড়ায়।
- উপলব্ধ লিফট মাইনাস ডাই ক্লিয়ারেন্সের সাথে প্রোট্রুশন উচ্চতা তুলনা করুন। যদি গঠিত বৈশিষ্ট্যের উচ্চতা নেট ক্লিয়ারেন্সকে অতিক্রম করে (লিফটের উচ্চতা বিয়োগ যেকোন ডাই উপাদানের উচ্চতা থেকে স্ট্রিপটি অতিক্রম করতে হবে), হস্তক্ষেপ ঘটবে।
- হস্তক্ষেপ বিদ্যমান থাকলে, বর্ধিত লিফট বাইপাস খাঁজ ছাড়াই সমস্যা সমাধান করতে পারে কিনা তা মূল্যায়ন করুন। যদি প্রয়োজনীয় অতিরিক্ত লিফট পরিমিত হয় - কয়েক মিলিমিটার - বাড়ানো লিফটার ভ্রমণ কার্যকর হতে পারে।
- যদি বর্ধিত লিফট অগ্রহণযোগ্য গতির জরিমানা বা লিফটার পরিধান প্রবর্তন করে, একটি বাইপাস খাঁজ (স্ট্রিপ কাটআউট বা ডাই পকেট) উপযুক্ত সমাধান হয়ে ওঠে।
- যদি স্ট্রিপ লেআউটের মধ্যে আংশিক ঘূর্ণন বা পুনর্নির্মাণ হস্তক্ষেপকে সম্পূর্ণরূপে দূর করে, তাহলে খাঁজগুলিকে বাইপাস করার প্রতিশ্রুতি দেওয়ার আগে লেআউটটিকে পুনরায় ডিজাইন করুন।
এই ক্রমটি সম্পূর্ণরূপে তাত্ত্বিক নয়। এটি স্ট্রিপ লেআউট ডেভেলপমেন্টের সময় যে পুনরাবৃত্তিমূলক প্রক্রিয়াটি ঘটে তা প্রতিফলিত করে, যা প্রায়শই উপাদান ব্যবহার বিশ্লেষণের দৈর্ঘ্যের জন্য উপাদান নেস্টিং সফ্টওয়্যার দ্বারা সমর্থিত হয়। সফ্টওয়্যারটি কল্পনা করতে সাহায্য করে যে কীভাবে অংশের অভিযোজন, ক্যারিয়ারের প্রস্থ, এবং বাইপাস নচ প্লেসমেন্ট সামগ্রিক স্ট্রিপ ফলনের সাথে ইন্টারঅ্যাক্ট করে - কারণ বাইপাস এড়ানোর জন্য একটি অংশ ঘোরানোর ফলে প্রতি টুকরোতে আরও বেশি উপাদান খরচ হতে পারে, টুলিং জটিলতা থেকে কাঁচামালের বর্জ্যের খরচে স্থানান্তরিত হয়।
চতুর্থ ধাপে গুরুত্বপূর্ণ থ্রেশহোল্ড জোর দেওয়ার দাবি রাখে। যদি গঠিত বৈশিষ্ট্যের উচ্চতা উপলব্ধ স্ট্রিপ লিফট বিয়োগ ডাই ক্লিয়ারেন্স অতিক্রম করে, একটি বাইপাস খাঁজ বাধ্যতামূলক। লিফটার সামঞ্জস্য, টাইমিং অপ্টিমাইজেশান বা প্রেস টিউনিং এর কোন পরিমাণ পদার্থবিদ্যা পরিবর্তন করবে না। বৈশিষ্ট্যটি হয় ডাই ব্লক সাফ করে, অথবা এটি সংঘর্ষ হয়। সীমারেখার ক্ষেত্রে - যেখানে বৈশিষ্ট্যটি সবেমাত্র উপলব্ধ ক্লিয়ারেন্স অতিক্রম করে - ডিজাইনাররা প্রায়শই দীর্ঘ উত্পাদন চলাকালীন তাপীয় সম্প্রসারণের বিরুদ্ধে বীমা হিসাবে একটি বাইপাস খাঁজ যুক্ত করেন, কয়েল সহনশীলতার মধ্যে স্ট্রিপ পুরুত্বের তারতম্য, এবং লিফটার পরিধান যা ধীরে ধীরে ডাই এর পরিষেবা জীবনে কার্যকর উত্তোলনের উচ্চতা হ্রাস করে।
বাইপাস Notches এবং তাদের Tradeoffs বিকল্প
যখন হস্তক্ষেপ বিদ্যমান থাকে কিন্তু বাইপাস খাঁজগুলি অগ্রহণযোগ্য পরিণতি বহন করে - দুর্বল ক্যারিয়ার, আপোসকৃত স্ট্রিপ অনমনীয়তা, বা পাইলট গর্তের আশেপাশে অপর্যাপ্ত উপাদান - তিনটি প্রাথমিক বিকল্প প্রযোজ্য। প্রতিটি ক্লিয়ারেন্স সমস্যা সমাধান করে কিন্তু তার নিজস্ব খরচ প্রবর্তন করে।
স্ট্রিপ লিফট উচ্চতা বৃদ্ধি
সবচেয়ে সহজ বিকল্প: খাওয়ানোর সময় স্ট্রিপটি উঁচু করুন যাতে গঠিত বৈশিষ্ট্যগুলি কোনও উপাদান অপসারণ ছাড়াই ডাউনস্ট্রিম ডাই ব্লকগুলি পরিষ্কার করে। স্টক লিফটার - স্প্রিং-চালিত পিন, বার লিফটার, বা ক্যাম-অ্যাকুয়েটেড রেল - অতিরিক্ত ক্লিয়ারেন্স অর্জনের জন্য আরও বেশি ভ্রমণের সাথে নির্দিষ্ট করা যেতে পারে।
পেনাল্টি হল প্রেস স্পিড। উচ্চতর উত্তোলন মানে স্ট্রিপটি প্রতিটি স্ট্রোক চক্রে একটি বৃহত্তর উল্লম্ব দূরত্ব অতিক্রম করে। উত্তোলকদের অবশ্যই আরও বাড়াতে হবে, খাওয়ানোর আগে স্ট্রিপটি অবশ্যই উচ্চতর উচ্চতায় স্থিতিশীল হতে হবে এবং পাইলটদের জড়িত হওয়ার আগে এটি অবশ্যই আরও বেশি দূরত্ব কমিয়ে দেবে। উচ্চ স্ট্রোক হারে, অতিরিক্ত উত্তোলন স্ট্রিপ বাউন্স এবং কম্পন প্রবর্তন করে যা ফিডের নির্ভুলতা হ্রাস করে। ফিড লাইনে একটি ইন্ডাকটিভ প্রক্সিমিটি সেন্সর মনিটরিং স্ট্রিপ অবস্থান নিশ্চিত করতে পারে যে স্ট্রিপটি উচ্চতর লিফটে ধারাবাহিকভাবে স্থির হচ্ছে, কিন্তু যান্ত্রিক বাস্তবতা হল যে অতিরিক্ত লিফটের প্রতিটি মিলিমিটার আপনার উৎপাদন হার থেকে প্রতি মিনিটে স্ট্রোক বিয়োগ করে।
উচ্চতর উত্তোলন লিফটার পরিধানকেও ত্বরান্বিত করে। স্প্রিং-লোডেড লিফটারগুলি বৃহত্তর বিচ্যুতি ক্লান্তির মধ্য দিয়ে দ্রুত সাইকেল চালায়। ক্যাম-চালিত লিফটাররা তাদের অ্যাকচুয়েশন সারফেসে আরও বেশি যোগাযোগ পরিধানের অভিজ্ঞতা লাভ করে। লক্ষ লক্ষ স্ট্রোকের একটি ডাই-এর উৎপাদন জীবন জুড়ে, উচ্চতর ট্রাভেল লিফটারের রক্ষণাবেক্ষণ খরচ প্রথমে বাইপাস নচ যোগ করার টুলিং খরচকে ছাড়িয়ে যেতে পারে।
স্ট্রিপ লেআউটে অংশ অভিযোজন ঘোরানো
কখনও কখনও হস্তক্ষেপ শুধুমাত্র এই কারণে যে অংশটি স্ট্রিপ ফিড দিকনির্দেশের সাপেক্ষে ভিত্তিক হয়। নিচের দিকে প্রসারিত একটি গঠিত বৈশিষ্ট্য সরাসরি ফিড পাথের একটি ডাই ব্লকের সাথে সংঘর্ষ করতে পারে - কিন্তু যদি অংশটিকে লেআউটে 90 বা 180 ডিগ্রি ঘোরানো হয়, তবে সেই একই বৈশিষ্ট্যটি এমন একটি এলাকার মধ্য দিয়ে যায় যেখানে ডাই ব্লকটি সম্পূর্ণভাবে কম বা অনুপস্থিত।
এটি কাজ করার সময় অংশ ঘূর্ণন মার্জিত হয়. এটি স্ট্রিপকে দুর্বল না করে বা প্রেসকে ধীর না করে হস্তক্ষেপ দূর করে। কিন্তু এটা প্রায়ই উপাদান খরচ বৃদ্ধি. ন্যূনতম স্ট্রিপ প্রস্থের জন্য ভিত্তিক একটি অংশ ঘূর্ণনের পরে আর কার্যকরভাবে নেস্ট করতে পারে না। স্ট্রিপটি আরও প্রশস্ত হয়, অংশ প্রতি উপাদানের খরচ বেড়ে যায় এবং স্ক্র্যাপের হার বৃদ্ধি পায়। উচ্চ-ভলিউম উৎপাদনের জন্য যেখানে উপাদান খরচ প্রাধান্য পায়, এই ট্রেডঅফটি পেন্সিল নাও হতে পারে - যদিও টুলিং সহজ।
ঘূর্ণন নতুন গঠনমূলক চ্যালেঞ্জও প্রবর্তন করতে পারে। ঘূর্ণায়মান দিকের সাপেক্ষে একটি ভিন্ন কোণে ভিত্তিক একটি অংশ ভিন্ন স্প্রিংব্যাক আচরণ, অ্যানিসোট্রপিক প্রসারিত বৈশিষ্ট্য, বা শস্য-দিক বিভক্ত করার প্রবণতা প্রদর্শন করতে পারে যা মূল অভিযোজনে বিদ্যমান ছিল না।
ক্যাম-চালিত পরিবর্তনশীল লিফটার
স্ট্যান্ডার্ড স্টক লিফটাররা প্রতিটি স্টেশনে স্ট্রিপটিকে একটি অভিন্ন উচ্চতায় উন্নীত করে। ক্যাম-চালিত ভেরিয়েবল লিফটারগুলি বিভিন্ন স্টেশনে বিভিন্ন লিফ্ট উচ্চতার অনুমতি দেয় - বেশি যেখানে গভীর ড্রগুলি পরিষ্কার করতে হয়, যেখানে ফ্ল্যাট জ্যামিতির ন্যূনতম উচ্চতার প্রয়োজন হয় সেখানে কম৷ এই সিলেক্টিভ অ্যাপ্রোচ পুরো ডাই জুড়ে গ্লোবাল লিফট পেনাল্টি আরোপ না করে শুধুমাত্র প্রয়োজনে বাইপাস ক্লিয়ারেন্স প্রদান করে।
খরচ যান্ত্রিক জটিলতা. ক্যাম লিফটারদের সূক্ষ্মতা-গ্রাউন্ড ক্যামের সারফেস, শক্ত অনুসারী এবং প্রেস স্ট্রোকের সাথে টাইট টাইমিং সমন্বয় প্রয়োজন। এগুলি সাধারণত EDM ওয়্যার মেশিনিং ব্যবহার করে কাটা হয় প্রোফাইল নির্ভুলতা অর্জন করতে এই ক্যাম পৃষ্ঠের চাহিদা। তারা ডাইতে উপাদান যুক্ত করে, রক্ষণাবেক্ষণের পয়েন্ট বাড়ায় এবং আরও যত্নশীল সেটআপের প্রয়োজন হয়। যেখানে শুধুমাত্র এক বা দুটি স্টেশনের অতিরিক্ত ক্লিয়ারেন্স প্রয়োজন, সেখানে ক্যাম লিফটার একটি কার্যকর সমাধান হতে পারে। দশ বা ততোধিক স্টেশনে হস্তক্ষেপের সাথে মারা গেলে, ক্রমবর্ধমান ক্যামের জটিলতা স্ট্রিপে বাইপাস খাঁজ কাটার সরলতার চেয়ে বেশি হতে পারে।
অভিজ্ঞ ডাই ডিজাইনাররা স্ট্রিপ লেআউট ডেভেলপমেন্টের সময় - কোনো টুল স্টিলের অর্ডার দেওয়ার আগে এই সমস্ত বিকল্পের মূল্যায়ন করেন। সিদ্ধান্তটি প্রায়শই প্রয়োগের জন্য নির্দিষ্ট একটি খরচ-সুবিধা বিশ্লেষণে নেমে আসে: উৎপাদনের পরিমাণ, উপাদান খরচ সংবেদনশীলতা, প্রেসের গতির প্রয়োজনীয়তা, এবং রক্ষণাবেক্ষণের বাজেট। জটিল প্রগতিশীলদের জন্য যেখানে এই ট্রেডঅফগুলি কয়েক ডজন স্টেশন জুড়ে বৃদ্ধি পায়, টুলিং বিশেষজ্ঞদের সহযোগিতামূলক নকশা সমর্থন একটি অপ্টিমাইজ করা সমাধান এবং একটি ব্যয়বহুল সমঝোতার মধ্যে পার্থক্য করতে পারে। জটিল বাইপাস সিদ্ধান্ত নেভিগেট করা দলগুলি - বিশেষ করে ডিজাইনের জন্য- ভারী অ্যাপ্লিকেশন যাতে ডাই স্ট্রাকচার, লিফটার, এবং মেটেরিয়াল ফ্লো অপ্টিমাইজেশান জড়িত থাকে - এর মতো অংশীদারদের সাথে কাজ করার ক্ষেত্রে মূল্য পেতে পারেYICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধান, যেখানে অভিজ্ঞ টুলিং ইঞ্জিনিয়াররা ডিজাইন প্রক্রিয়ার প্রথম দিকে এই জটিল লেআউট সিদ্ধান্তগুলিতে অবদান রাখে।
প্রতিটি স্টেশনে আপনি যে ক্লিয়ারেন্স পদ্ধতিটি বেছে নেন তা সম্পূর্ণ ডাউনস্ট্রিম ডিজাইনকে আকার দেয়। কিন্তু আপনি বাইপাস নচ, বর্ধিত লিফ্ট, পার্ট রোটেশন, বা ক্যাম সিস্টেম ব্যবহার করুন না কেন, স্ট্রিপ লেআউটে যে খাঁজ অবস্থানগুলি এটিকে তৈরি করে তার জন্য এখনও সুনির্দিষ্ট স্থান নির্ধারণ এবং আকার - প্রয়োজন এবং এই সিদ্ধান্তগুলি তাদের নিজস্ব প্রকৌশল নিয়ম অনুসরণ করে যা ক্লিয়ারেন্স মার্জিনের বিপরীতে স্ট্রিপের অখণ্ডতাকে ভারসাম্য বজায় রাখে।
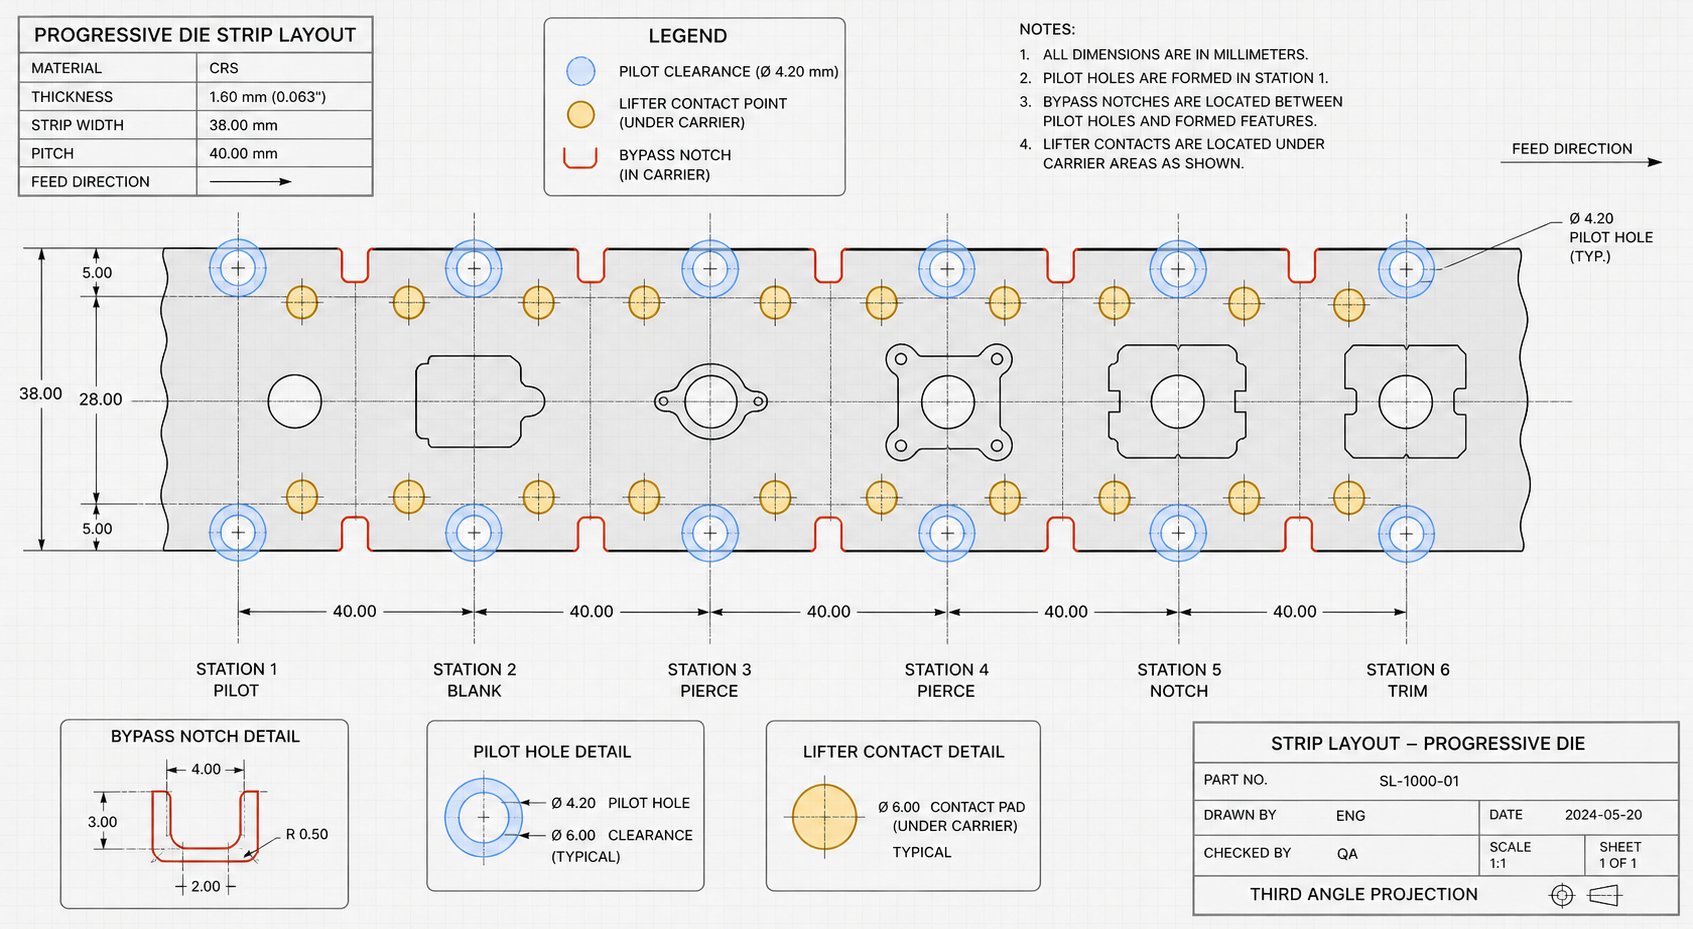
বাইপাস নচ প্লেসমেন্ট এবং সাইজিংয়ের জন্য সর্বোত্তম অনুশীলন
একটি বাইপাস খাঁজ যোগ করা নির্বাচন করা মাত্র অর্ধেক প্রকৌশল সমস্যা। আপনি এটি কোথায় রাখেন, আপনি এটিকে কতটা বড় করেন, এবং এটি প্রতিটি অন্যান্য স্ট্রিপ বৈশিষ্ট্য - পাইলট, লিফটার, ক্যারিয়ার এবং সংলগ্ন স্টেশনগুলির সাথে কীভাবে ইন্টারঅ্যাক্ট করে - নির্ধারণ করে যে খাঁজটি আসলে ক্লিয়ারেন্স সমস্যার সমাধান করে নাকি তিনটি নতুন তৈরি করে৷ ভুল অবস্থানে একটি বাইপাস খাঁজ স্ট্রিপ রেজিস্ট্রেশনকে ঠিক ততটাই কার্যকরভাবে ধ্বংস করতে পারে যতটা কোনো বাইপাস নেই।
প্লেসমেন্ট এবং সাইজিং সিদ্ধান্ত দৃঢ়ভাবে মিলিত হয়. গঠিত বৈশিষ্ট্যের কাছাকাছি অবস্থান করা একটি খাঁজ ছোট হতে পারে (কারণ বৈশিষ্ট্যটি ত্রাণের প্রশস্ত অংশের মধ্য দিয়ে যায়)। স্ট্রিপ উত্তোলন এবং অগ্রসর হওয়ার সাথে সাথে বৈশিষ্ট্যের চিহ্নগুলি কৌণিক পথকে মিটমাট করার জন্য আরও দূরে অবস্থিত একটি খাঁজ অবশ্যই বড় হতে হবে। অবস্থান পরিবর্তনের প্রতিটি মিলিমিটার প্রয়োজনীয় আকার পরিবর্তন করে - এবং আকার পরিবর্তনের প্রতিটি মিলিমিটার ক্যারিয়ারের শক্তিকে প্রভাবিত করে। এই অধিকার পাওয়ার জন্য একটি নিয়মতান্ত্রিক পদ্ধতির প্রয়োজন।
বাইপাস নচ বসানোর নিয়ম এবং স্ট্রিপ লেআউট ইন্টিগ্রেশন
বাইপাস খাঁজ বসানো বিচ্ছিন্নভাবে ঘটবে না। স্ট্রিপ লেআউটটি একটি জনাকীর্ণ আশেপাশের: পাইলট হোলগুলির নিবন্ধনের জন্য বাধাহীন উপাদানের প্রয়োজন, স্ট্রিপটিকে সমানভাবে বাড়াতে উত্তোলকদের শক্ত যোগাযোগের পৃষ্ঠের প্রয়োজন, এবং বাহক ওয়েবকে খাওয়ানো শক্তিকে প্রতিরোধ করার জন্য ক্রমাগত ক্রস{1}}বিভাগ প্রয়োজন৷ একটি বাইপাস খাঁজ যা এই অঞ্চলগুলির যে কোনও একটিকে ওভারল্যাপ করে তা মূল হস্তক্ষেপ সমস্যার চেয়ে আরও খারাপ একটি দ্বন্দ্ব তৈরি করে।
এখানে মূল স্থান নির্ধারণের নীতিগুলি রয়েছে যা অভিজ্ঞ ডাই ডিজাইনাররা অনুসরণ করেন:
- উপাদান অখণ্ডতা অনুমতি দেয় হিসাবে গঠিত বৈশিষ্ট্য কাছাকাছি বাইপাস notches অবস্থান. ক্লোজার প্লেসমেন্ট মানে কম প্রয়োজনীয় খাঁজ প্রস্থ কারণ ফিচারটি স্ট্রিপ অ্যাডভান্সমেন্টের সময় তার সরুতম পয়েন্টে খাঁজের মধ্য দিয়ে যায়।
- বাইপাস খাঁজ প্রান্ত এবং যেকোনো পাইলট গর্তের মধ্যে ন্যূনতম ওয়েব দূরত্ব বজায় রাখুন। যদি খাঁজটি পাইলট উপাদানের উপর প্রবেশ করে, তবে অবশিষ্ট পাতলা ওয়েব পাইলট এন্ট্রি ফোর্সের অধীনে বিচ্যুত হয়, নিবন্ধকরণের সঠিকতা নষ্ট করে। একটি সাধারণ নির্দেশিকা হল খাঁজ প্রান্ত এবং পাইলট গর্ত প্রান্তের মধ্যে ন্যূনতম ওয়েব হিসাবে উপাদানের পুরুত্ব কমপক্ষে 1.5 গুণ রাখা।
- স্টক লিফটার কন্টাক্ট পয়েন্টের নিচে সরাসরি বাইপাস খাঁজ রাখবেন না। লিফটাররা স্ট্রিপ পৃষ্ঠের - বিরুদ্ধে উপরের দিকে ধাক্কা দেয় যদি তারা একটি খাঁজযুক্ত অঞ্চলের সাথে যোগাযোগ করে, স্ট্রিপটি হয় সমানভাবে তুলতে ব্যর্থ হয় বা লিফটার পিনটি খোলার মধ্য দিয়ে নেমে যায়। খাঁজ অবস্থানগুলি চূড়ান্ত করার আগে স্ট্রিপ লেআউটে সমস্ত উত্তোলক অবস্থান ম্যাপ করুন।
- স্ট্রেস ঘনত্ব কমাতে ওরিয়েন্ট নচ জ্যামিতি। তীক্ষ্ণ কোণার পরিবর্তে উদার অভ্যন্তরীণ রেডিআই ব্যবহার করুন, বিশেষত উচ্চ-শক্তির সামগ্রীতে যেখানে কাটা প্রান্তে ইস্পাতের ফলন চাপ শিয়ারিং থেকে উন্নীত হয়। অভ্যন্তরীণ কোণে কমপক্ষে একটি উপাদান বেধের ব্যাসার্ধ উল্লেখযোগ্যভাবে ক্যারিয়ারের ক্লান্তি জীবনকে প্রসারিত করে।
- ক্রমাগত স্টেশন জুড়ে একাধিক বাইপাস খাঁজ থাকলে ক্রমবর্ধমান স্ট্রিপ দুর্বল হওয়ার জন্য অ্যাকাউন্ট। প্রতিটি খাঁজ ক্যারিয়ার ক্রস-বিভাগ কমিয়ে দেয়। পাঁচটি স্টেশনে তিনটি খাঁজ জড়তার কার্যকরী বাহক মুহূর্তকে 40% বা তার বেশি কমিয়ে দিতে পারে, অবশিষ্ট উপাদানটিকে স্বাভাবিক খাওয়ানোর লোডের অধীনে স্টিলের ফলন সীমা অতিক্রম করে।
- যেখানে সম্ভব বাম এবং ডান ক্যারিয়ারের মধ্যে স্ট্যাগার বাইপাস খাঁজ অবস্থান। একই স্ট্রিপ অবস্থানে সিমেট্রিক নচিং একটি অভিন্ন দুর্বল বিন্দু তৈরি করে - বিস্ময়কর বিভিন্ন ফিড পজিশন জুড়ে স্ট্রেস হ্রাসকে বিতরণ করে এবং আরও সামঞ্জস্যপূর্ণ স্ট্রিপ অনমনীয়তা বজায় রাখে।
- যাচাই করুন যে বাইপাস খাঁজ প্রান্তগুলি সন্নিহিত স্টেশনগুলিতে বাঁক রেখা বা অঞ্চল গঠনের সাথে মিলে যায় না। একটি বাঁক লাইনে একটি খাঁজ প্রান্ত অবতরণ একটি স্ট্রেস রাইজার তৈরি করে যা গঠনের সময় ক্র্যাকিং শুরু করতে পারে।
একটি বিশদ যা প্রায়শই উপেক্ষা করা হয়: প্রাথমিক স্টেশনগুলিতে কাটা বাইপাস খাঁজগুলি পরবর্তী প্রতিটি স্টেশনের মধ্য দিয়ে ভ্রমণ করে। স্টেশন দুই-এ তৈরি একটি খাঁজ তিন, চার, পাঁচ এবং সামনের স্টেশনের মধ্য দিয়ে যায়। এই সমস্ত নিম্নধারার অবস্থানগুলির প্রতিটিতে, খাঁজটি অবশ্যই লিফটার, পাইলট বা ক্ল্যাম্পিং পৃষ্ঠগুলিতে হস্তক্ষেপ করবে না। এর অর্থ হল স্থান নির্ধারণের বৈধতা শুধুমাত্র সেই স্টেশনের জন্য নয় যেখানে খাঁজ কাটা - এটির মধ্য দিয়ে যাওয়া প্রতিটি স্টেশনের বিরুদ্ধে খাঁজের পদচিহ্ন পরীক্ষা করা প্রয়োজন৷
ব্যবহারিক স্ট্যাম্পিং ডাই ডিজাইনের রেফারেন্সগুলি নিশ্চিত করে যে, একটি খাঁজ যা CAD-তে নিরীহ দেখায় যখন প্রেসটি উত্পাদন গতিতে চলে তখন খাওয়ানোর সমস্যা হতে পারে। তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি ক্র্যাকিংয়ের ঝুঁকি বাড়ায়, ভুল অবস্থানগুলি স্টেশনে হস্তক্ষেপের কারণ হয় এবং বড় খাঁজগুলি বাহককে অস্থিরতার পর্যায়ে নিয়ে যায়।
সাইজিং নির্দেশিকা এবং স্ট্রিপ লিফট প্রয়োজনীয়তার সাথে সংযোগ
বাইপাস নচ সাইজিং হল দুটি ভেরিয়েবলের একটি সরাসরি কাজ: গঠিত বৈশিষ্ট্যের প্রোট্রুশন উচ্চতা এবং প্রতিটি ডাউনস্ট্রিম স্টেশনে উপলব্ধ স্ট্রিপ লিফট। এই দুটি মানের মধ্যে সম্পর্ক নির্ধারণ করে যে পর্যাপ্ত ক্লিয়ারেন্স প্রদানের জন্য খাঁজটি কতটা প্রশস্ত এবং গভীর হতে হবে।
জ্যামিতিকভাবে চিন্তা করুন। যখন স্ট্রিপটি উত্তোলন করে এবং অগ্রসর হয়, তখন গঠিত বৈশিষ্ট্যটি নিচের ডাই সারফেস থেকে - উপরে স্থানের মধ্য দিয়ে একটি আর্ককে ট্রেস করে, একটি পিচ ফরোয়ার্ড করে, তারপরে পরবর্তী ডাই ব্লকে নিচে চলে যায়। বাইপাস খাঁজটি অবশ্যই যথেষ্ট বড় হতে হবে যাতে প্রতিটি স্টেশনে তার ট্র্যাভেল আর্ক বরাবর প্রতিটি পয়েন্টে সেই বৈশিষ্ট্যটি মিটমাট করা যায়। স্ট্রিপ লিফট বেশি হলে, বৈশিষ্ট্যটি ডাই সারফেস থেকে ভালোভাবে উপরে উঠে যায় এবং খাঁজটি সংকীর্ণ হতে পারে কারণ বৈশিষ্ট্যটি বেশিরভাগ বাধা উল্লম্বভাবে মুছে দেয়। স্ট্রিপ লিফট কম হলে, অগ্রগতির সময় বৈশিষ্ট্যটি ডাই সারফেসের কাছাকাছি থাকে এবং অনুভূমিক ক্লিয়ারেন্স নিশ্চিত করার জন্য খাঁজটি অবশ্যই চওড়া হতে হবে।
এই বিপরীত সম্পর্কটি হল মূল নকশার লিভার: সঠিক বাইপাস খাঁজের সাইজিং প্রয়োজনীয় স্ট্রিপ লিফটের উচ্চতা কমাতে পারে। একটি প্রশস্ত খাঁজ আরও অনুভূমিক ক্লিয়ারেন্স প্রদান করে, যার অর্থ ডাই ব্লক সাফ করার জন্য বৈশিষ্ট্যটিকে এত উঁচুতে উঠতে হবে না। লোয়ার লিফ্ট সরাসরি দ্রুত প্রেস সাইকেল গতিতে অনুবাদ করে এবং লিফটার পরিধান হ্রাস - একটি পরিমাপযোগ্য উত্পাদনশীলতা সুবিধা। উচ্চ-ভলিউম অ্যাপ্লিকেশনে লক্ষ লক্ষ স্ট্রোক চলছে, এমনকি লিফটের উচ্চতায় 2 মিমি হ্রাসও উৎপাদন হারে প্রতি মিনিটে অর্থপূর্ণ স্ট্রোক যোগ করতে পারে।
কিন্তু ট্রেডঅফ বাস্তব. একটি বৃহত্তর বাইপাস খাঁজ আরও বাহক উপাদান সরিয়ে দেয়। কিছু সময়ে, ক্যারিয়ার ক্রস-বিভাগটি ন্যূনতম দৃঢ়তার থ্রেশহোল্ডের নিচে নেমে যায় - বিন্দু যেখানে ফিডিং ফোর্সগুলি স্থায়ী বিকৃতি ছাড়াই অবশিষ্ট উপাদানগুলিকে প্রতিরোধ করতে পারে তা অতিক্রম করে। যে কোনো প্রদত্ত স্ট্রিপের জন্য, একটি সর্বোত্তম খাঁজ আকার রয়েছে যা ক্যারিয়ারের শক্তির বিপরীতে ক্লিয়ারেন্সের ভারসাম্য বজায় রাখে। সেই সর্বোত্তম গণনা করার জন্য আপনি চালাচ্ছেন এমন স্টিলের ফলন শক্তি জানা প্রয়োজন (কারণ এটি ক্যারিয়ারের লোড-ভারবহন ক্ষমতাকে সংজ্ঞায়িত করে), স্থিতিস্থাপকতার ইস্পাত মডুলাস (কারণ এটি নির্ধারণ করে যে বাহকটি ফলন দেওয়ার আগে কতটা স্থিতিস্থাপকভাবে ফ্লেক্স করে) এবং প্রেসের মাধ্যমে ফিডিং ফোর্স প্রয়োগ করা হয়।
একটি ব্যবহারিক সাইজিং পদ্ধতি নিম্নরূপ কাজ করে। সর্বনিম্ন খাঁজ আকার দিয়ে শুরু করুন যা সর্বোচ্চ স্ট্রিপ লিফটে ছাড়পত্র প্রদান করে। তারপর মূল্যায়ন করুন যে লিফটের উচ্চতা কমানো - এবং তদনুসারে খাঁজের আকার - বাড়ালে ক্যারিয়ারের অখণ্ডতার সঙ্গে আপস না করে নেট উৎপাদনশীলতা উন্নত হয় কিনা। ক্যারিয়ার বিভাগে ইস্পাতের ফলন বিন্দু কঠিন সীমা নির্ধারণ করে: একবার খাওয়ানোর শক্তি থেকে বাঁকানো স্ট্রেস সেই থ্রেশহোল্ডে পৌঁছে গেলে, ক্যারিয়ার স্থায়ীভাবে বিকৃত হয়ে যায় এবং খাওয়ানোর সঠিকতা হ্রাস পায়।
যে উপকরণগুলির জন্য ফলন শক্তি এবং ফলন বিন্দু একসাথে কাছাকাছি থাকে (বেশিরভাগ প্রকৌশল স্টিল), নিরাপত্তা মার্জিন গণনা করা সহজ। অনেক অ্যালুমিনিয়াম অ্যালয় বা কাজ-কঠিন গ্রেডের মতো ক্রমান্বয়ে ফলন ট্রানজিশন সহ উপকরণগুলির জন্য যেখানে অফসেট সংজ্ঞা - ডিজাইনারদের রক্ষণশীল অনুমান ব্যবহার করা উচিত এবং ট্রাইআউট ডেটার সাথে যাচাই করা উচিত।
বেশ কয়েকটি অতিরিক্ত আকারের কারণগুলি অনুশীলনে মনোযোগ দেওয়ার দাবি রাখে:
- দীর্ঘ উৎপাদন চলাকালীন তাপ সম্প্রসারণের জন্য ছাড়পত্র যোগ করুন। ডাই স্টিল এবং স্ট্রিপ উপাদান বিভিন্ন হারে প্রসারিত হয় - যা ঠান্ডা পরিষ্কার করে এক ঘন্টা একটানা স্ট্যাম্পিংয়ের পরে হস্তক্ষেপ করতে পারে।
- উপাদান বেধ সহনশীলতা জন্য অ্যাকাউন্ট. এর পুরুত্বের স্পেসিফিকেশনের উপরের প্রান্তে একটি কয়েল নামমাত্রের চেয়ে লম্বা গঠন বৈশিষ্ট্য তৈরি করে। সর্বাধিক উপাদান বেধ জন্য আকার বাইপাস notches, নামমাত্র না.
- ডাই এর সার্ভিস লাইফের উপর লিফটার পরিধানের জন্য ভাতা অন্তর্ভুক্ত করুন। যেহেতু উত্তোলনকারীরা ক্লান্তি বা পৃষ্ঠ পরিধান থেকে ভ্রমণ হারায়, কার্যকর লিফট হ্রাস পায়। প্রাথমিক লিফটার ভ্রমণে শূন্য মার্জিন সহ একটি খাঁজ শেষ পর্যন্ত বয়স বাড়ার সাথে সাথে হস্তক্ষেপের কারণ হবে।
- স্ট্রিপ স্ট্রেচের ক্রমবর্ধমান প্রভাব বিবেচনা করুন। দীর্ঘ প্রগতিশীল মৃত্যুতে, ফিডিং টেনশনের অধীনে সামান্য স্ট্রিপ প্রসারণ চূড়ান্ত স্টেশনগুলিতে কার্যকর ক্লিয়ারেন্স কমাতে যথেষ্ট মিলিমিটারের দশমাংশের - ডাই বৈশিষ্ট্যের তুলনায় বাইপাস খাঁজের অবস্থানগুলিকে পরিবর্তন করতে পারে।
ব্যাপক বাইপাস খাঁজ নকশা একটি ভ্যাকুয়ামে ঘটবে না. এটি স্ট্রিপ লেআউট পরিকল্পনার মধ্যে ঘনিষ্ঠ সমন্বয় প্রয়োজন - যেখানে খাঁজ অবস্থান এবং আকার নির্ধারণ করা হয় - ডাই স্ট্রাকচার ইঞ্জিনিয়ারিং - যেখানে নেতিবাচক বাইপাস পকেটগুলি ডাই ব্লকগুলিতে মেশিন করা হয় - এবং ট্রাইআউট বৈধতা - যেখানে বাস্তব-ওয়ার্ল্ড ফিডিং নিশ্চিত করে যে উত্পাদন শর্তে ক্লিয়ারেন্স কাজ করে৷ এই সমন্বয় বিন্দুগুলির যেকোন একটি মিস করা প্রেস ফ্লোরে হস্তক্ষেপের সমস্যাগুলি আবিষ্কার করার ঝুঁকি তৈরি করে, যেখানে ডিজাইনের সময় ফিক্সের দশগুণ খরচ হয়।
জটিল প্রগতিশীল ডাইয়ের উপর কাজ করা টুলিং দলগুলির জন্য যেখানে বাইপাস নচ অপ্টিমাইজেশান ডাই স্ট্রাকচার, লিফটার, বুর কন্ট্রোল, ক্লিয়ারেন্স এবং উপাদান প্রবাহের সাথে ছেদ করে,YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানপ্রকৌশলীদেরকে সহযোগিতামূলক নকশা সমর্থনের সাথে সংযুক্ত করুন যা বিচ্ছিন্ন ভেরিয়েবলের পরিবর্তে একটি সিস্টেম হিসাবে এই পরস্পর নির্ভরশীল সিদ্ধান্তগুলিকে সম্বোধন করে।
অঙ্কনে বাইপাস খাঁজ - ছোট, উৎপাদনে সমালোচনামূলক - শেষ পর্যন্ত প্রতিটি প্রধান প্রগতিশীল ডাই ডিজাইন ডিসিপ্লিনের ছেদকে প্রতিনিধিত্ব করে: স্ট্রিপ লেআউট জ্যামিতি, বস্তুগত বিজ্ঞান, যান্ত্রিক গতিবিদ্যা এবং উৎপাদন অর্থনীতি। প্লেসমেন্ট এবং সাইজিং সঠিক হওয়ার অর্থ হল কম জ্যাম, দীর্ঘ জীবন, দ্রুত চক্রের সময় এবং প্রথম স্ট্রোক থেকে মিলিয়নতম পর্যন্ত সামঞ্জস্যপূর্ণ অংশের গুণমান।
Stamping Dies-এর বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি প্রগতিশীল ডাই একটি বাইপাস খাঁজ এবং একটি পিচ খাঁজ মধ্যে পার্থক্য কি?
একটি পিচ খাঁজ স্ট্রিপ ফিডের দৈর্ঘ্য নিয়ন্ত্রণ করে এবং অপারেটর সেটআপের জন্য একটি প্রথম-হিট স্টপ প্রদান করে, যাতে পাইলট পিনগুলি স্ট্রিপটিকে সঠিকভাবে নিবন্ধন করে। একটি বাইপাস খাঁজ শারীরিক ক্লিয়ারেন্স প্রদান করে তাই ড্র, এমবস বা ল্যান্সের মতো গঠিত বৈশিষ্ট্যগুলি সংঘর্ষ ছাড়াই ডাউনস্ট্রিম ডাই ব্লকের উপর দিয়ে যেতে পারে। পিচ নচ জ্যামিতি ফিড দূরত্ব এবং পাইলট অবস্থান দ্বারা চালিত হয়, যখন বাইপাস খাঁজ জ্যামিতি গঠিত বৈশিষ্ট্য উচ্চতা এবং প্রতিটি ডাউনস্ট্রিম স্টেশনে উপলব্ধ ক্লিয়ারেন্স দ্বারা চালিত হয়। রক্ষণাবেক্ষণ বা পরিবর্তনের সময় দুটিকে বিভ্রান্ত করার ফলে ভুল নিবন্ধন বা স্ট্রিপ জ্যামিং হতে পারে।
2. স্ট্যাম্পিং ডাইতে বাইপাস নচগুলি অনুপস্থিত বা ছোট আকারের হলে কী হবে?
পর্যাপ্ত বাইপাস ক্লিয়ারেন্স ব্যতীত, স্ট্রিপ অগ্রগতির সময় গঠিত বৈশিষ্ট্যগুলি ডাউনস্ট্রিম ডাই উপাদানগুলির সাথে সংঘর্ষ হয়। এটি একটি ব্যর্থতা ক্যাসকেডকে ট্রিগার করে যার মধ্যে রয়েছে স্ট্রিপ জ্যামিং, পাইলট পিন শিয়ারিং, ডাই ব্লক ক্র্যাকিং, অংশে পৃষ্ঠের স্ক্র্যাচিং, ভুল নিবন্ধিত কাটা থেকে বুর গঠন এবং প্রগতিশীল ডাইমেনশনাল ড্রিফট। প্রান্তিক হস্তক্ষেপ বিশেষত সমস্যাযুক্ত কারণ এটি অন্তর্বর্তী ত্রুটিগুলি তৈরি করে যা মূল কারণ হিসাবে বাইপাস ক্লিয়ারেন্সে ফিরে আসা কঠিন, প্রায়শই পাঞ্চ পরিধান বা উপাদানের ভিন্নতার মতো সমস্যাগুলি অনুকরণ করে।
3. ট্রান্সফার ডাই এবং কম্পাউন্ড ডাইসের জন্য কি বাইপাস নচের প্রয়োজন হয়?
কম্পাউন্ড ডাইসের জন্য বাইপাস নচের প্রয়োজন হয় না কারণ সমস্ত ক্রিয়াকলাপ একটি স্টেশনে একক স্ট্রোকে ঘটে যার কোনো স্ট্রিপ অগ্রগতি নেই। স্থানান্তর ডাই স্ট্রিপ ভিত্তিক বাইপাস খাঁজগুলি-কে সরিয়ে দেয় যেহেতু পৃথক ফাঁকাগুলি যান্ত্রিক গ্রিপার দ্বারা স্টেশনগুলির মধ্যে সরানো হয়৷ যাইহোক, ট্রান্সফার ডাইসের জন্য এখনও ত্রাণ পকেট হিসাবে সরাসরি ডাই ব্লকে মেশিনের সমতুল্য ক্লিয়ারেন্স প্রয়োজন যাতে আংশিকভাবে গঠিত ফাঁকাগুলি টুল স্টিলের উপর গঠিত বৈশিষ্ট্যগুলি ছাড়াই প্রতিটি স্টেশনে সঠিকভাবে বসতে পারে।
4. কিভাবে উপাদান বেধ বাইপাস খাঁজ নকশা প্রভাবিত করে?
মোটা উপাদান লম্বা আকারের বৈশিষ্ট্যগুলি তৈরি করে যা স্ট্রিপ প্লেন থেকে আরও প্রসারিত হয়, এর জন্য গভীর বাইপাস রিলিফ পকেট বা প্রশস্ত স্ট্রিপ কাটআউটের প্রয়োজন হয়। উচ্চ-শক্তির ইস্পাতগুলি জটিলতা বাড়ায় কারণ তাদের বৃহত্তর স্প্রিংব্যাক মানে গঠিত বৈশিষ্ট্যগুলি সম্পূর্ণ ডিজাইনের গভীরতায় নাও বসতে পারে, কার্যকরভাবে প্রোট্রুশন উচ্চতা নামমাত্র জ্যামিতির পূর্বাভাসের বাইরে বৃদ্ধি করে। অ্যালুমিনিয়ামের মতো নরম উপাদানগুলির জন্য সাবধানে খাঁজ স্থাপনের প্রয়োজন হয় কারণ তাদের নিম্ন ইলাস্টিক মডুলাস অবশিষ্ট স্ট্রিপ ওয়েবকে স্ট্রিপিং ফোর্সের অধীনে বিচ্যুতির জন্য আরও সংবেদনশীল করে তোলে। কয়েল সহনশীলতার মধ্যে সবচেয়ে খারাপ-কেস উপাদান পুরুত্বের জন্য ডিজাইনারদের অবশ্যই বাইপাস নচের আকার দিতে হবে।
5. প্রগতিশীল মৃত্যুতে ক্লিয়ারেন্সের জন্য বাইপাস নচের বিকল্পগুলি কী কী?
তিনটি প্রাথমিক বিকল্প বিদ্যমান। স্ট্রিপ লিফটের উচ্চতা বাড়ালে খাওয়ানোর সময় স্ট্রিপটি উচ্চতর হয় তাই উল্লম্বভাবে ডাই ব্লকগুলি পরিষ্কার করে, তবে এটি প্রেসের গতি হ্রাস করে এবং লিফটার পরিধানকে ত্বরান্বিত করে। স্ট্রিপ লেআউটে আংশিক অভিযোজন ঘোরানো হস্তক্ষেপকে সম্পূর্ণরূপে দূর করতে পারে, যদিও এটি প্রায়শই উপাদানের ব্যবহার বাড়ায় এবং অ্যানিসোট্রপিক গঠনের চ্যালেঞ্জগুলি প্রবর্তন করতে পারে। ক্যাম-চালিত পরিবর্তনশীল লিফটারগুলি বিশ্বব্যাপী গতির শাস্তি ছাড়াই নির্দিষ্ট স্টেশনগুলিতে নির্বাচনী লিফ্ট প্রদান করে, তবে যান্ত্রিক জটিলতা এবং রক্ষণাবেক্ষণ পয়েন্ট যোগ করে। YICHEN (yichen-group.com/stamping-die/)-এর মতো অভিজ্ঞ টুলিং ইঞ্জিনিয়াররা স্ট্রিপ লেআউট বিকাশের সময় প্রতিটি অ্যাপ্লিকেশনের জন্য সর্বোত্তম ব্যালেন্স খুঁজে পেতে সমস্ত বিকল্পের মূল্যায়ন করে।


