


বাইপাস নচগুলি কী এবং কেন তারা স্ট্যাম্পিং ডাইসে গুরুত্বপূর্ণ
যখন আপনিউত্পাদন গতিতে একটি প্রগতিশীল স্ট্যাম্পিং ডাই চালান, মসৃণ ফালা খাওয়ানো সবকিছু. একটি একক মিসফিড ডাই ড্যামেজ, স্ক্র্যাপ পার্টস এবং ব্যয়বহুল ডাউনটাইমে ক্যাসকেড করতে পারে। বাইপাস নচগুলি হল সবচেয়ে কার্যকরী কিন্তু প্রায়ই উপেক্ষিত সমাধানগুলির মধ্যে একটি যা স্ট্যাম্পিং ডাইতে তৈরি করা হয় যাতে সেই স্ট্রিপটি স্টেশন থেকে স্টেশনে পরিষ্কারভাবে চলতে থাকে।
প্রগ্রেসিভ স্ট্যাম্পিং ডাইস এ বাইপাস নচ কি কি
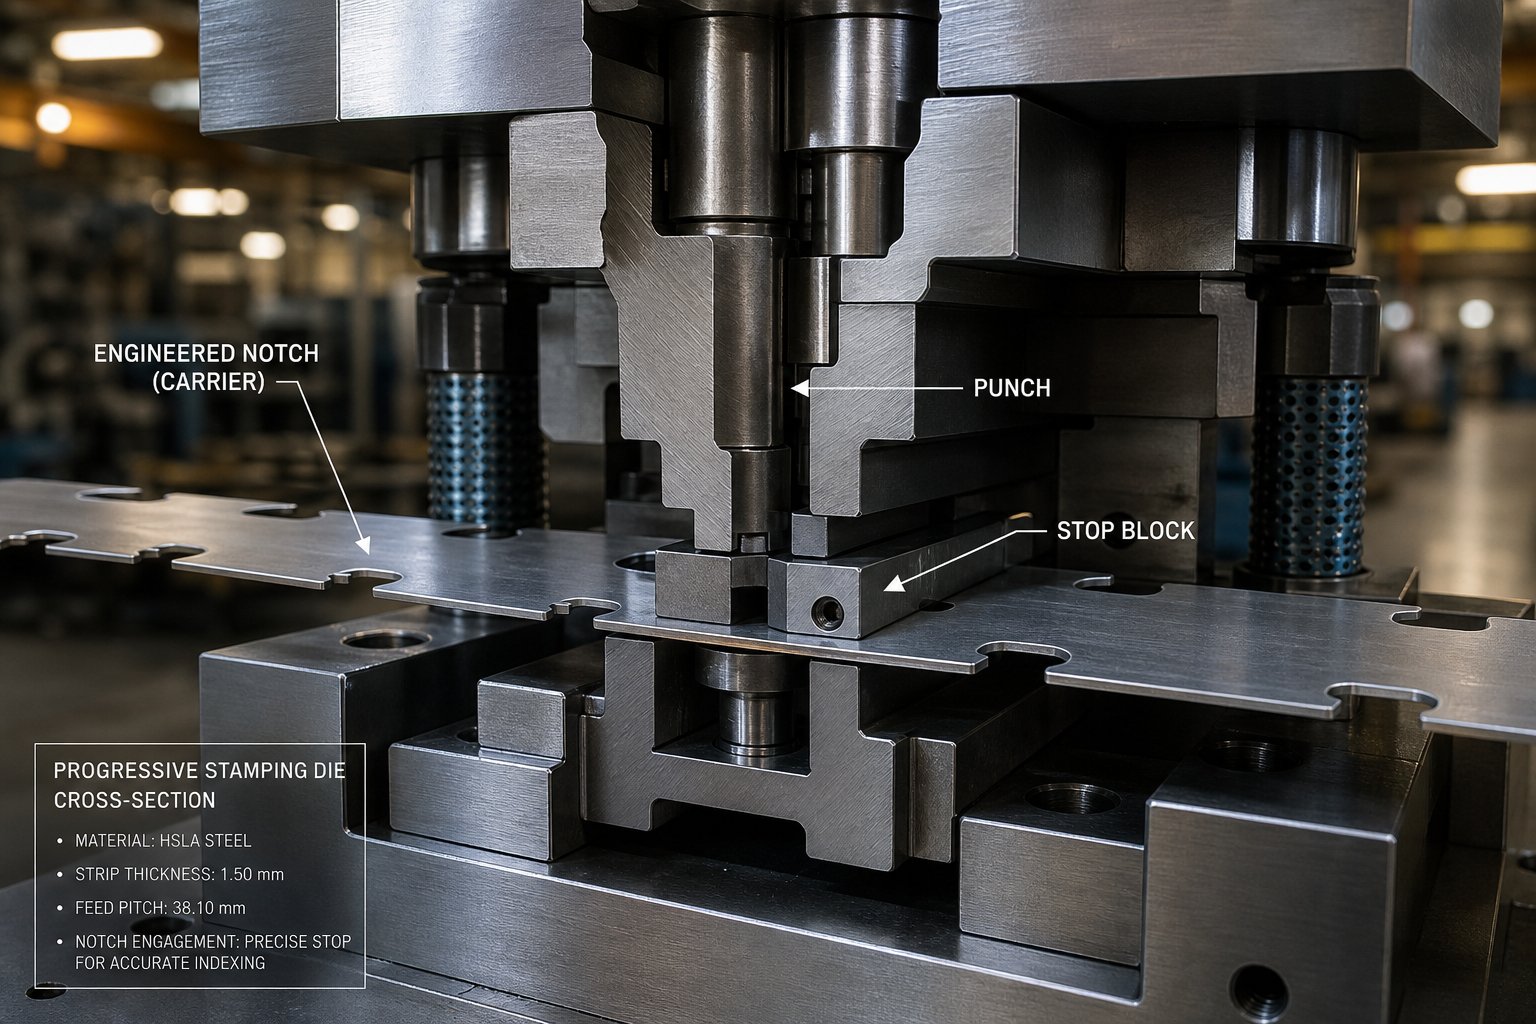
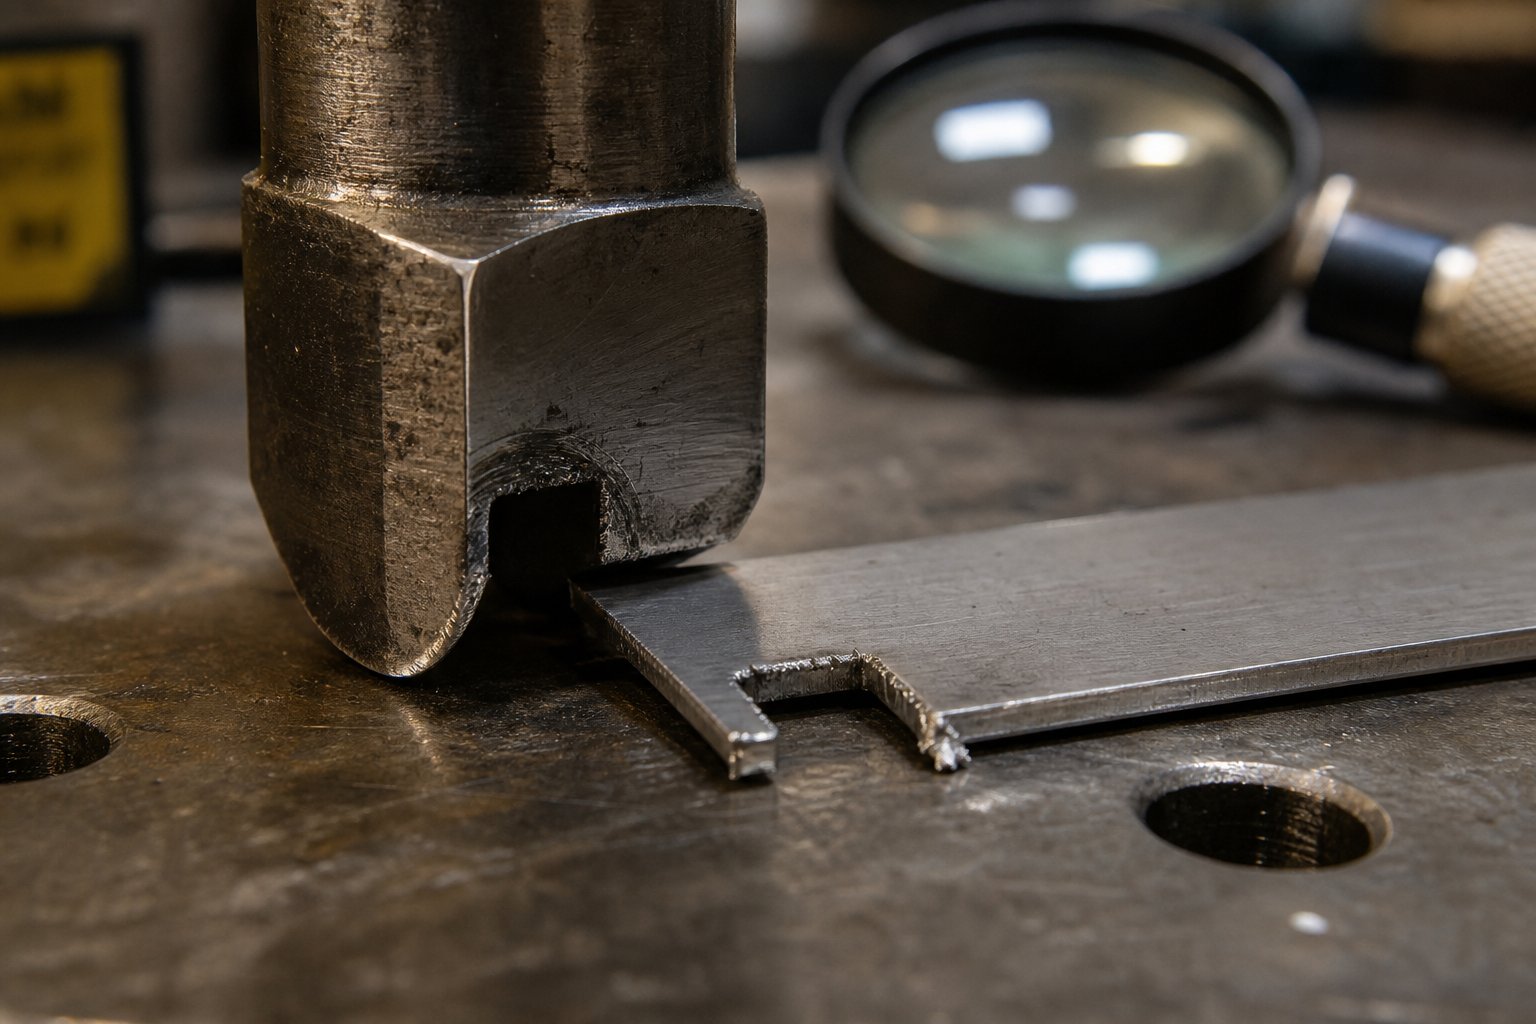
বাইপাস খাঁজগুলি প্রগতিশীল স্ট্যাম্পিং ডাই এর ক্যারিয়ার স্ট্রিপে তৈরি ইঞ্জিনিয়ারড রিলিফ কাট। তাদের উদ্দেশ্য হল অতিরিক্ত খাওয়ানো রোধ করা, স্ট্রিপ রেজিস্ট্রেশন নিয়ন্ত্রণ করা এবং ক্লিয়ারেন্স প্রদান করা যাতে গঠিত বৈশিষ্ট্যগুলি হস্তক্ষেপ ছাড়াই পরবর্তী ডাই স্টেশনগুলির মধ্য দিয়ে যেতে পারে।
আপনি যদি ক্ষেত্রটিতে নতুন হন এবং ভাবছেন যে মেটাল স্ট্যাম্পিং কী, এটি একটি উত্পাদন প্রক্রিয়া যা ফ্ল্যাট শীট মেটালকে সমাপ্ত অংশে আকার দেওয়ার জন্য প্রেসে মাউন্ট করা ডাইস ব্যবহার করে। প্রগ্রেসিভ স্ট্যাম্পিং ডাইস টুলের মাধ্যমে স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে ক্রমানুসারে একাধিক ক্রিয়াকলাপ সম্পাদন করে এটিকে আরও এক ধাপ এগিয়ে নিয়ে যায়। ক্যারিয়ার ফালা অংশ ফাঁকা একত্রে বেঁধে দেয় এবং সেগুলিকে একবারে একটি পিচ এগিয়ে নিয়ে যায়।
বাইপাস খাঁজগুলি এই ক্যারিয়ার স্ট্রিপের এক বা উভয় প্রান্ত থেকে কাটা হয়, সাধারণত ডাইয়ের প্রথম স্টেশনগুলিতে। তারা একটি সোজা{1}}প্রান্তের রেফারেন্স তৈরি করে যা টুলের ভিতরে কঠিন স্টপের সাথে ইন্টারঅ্যাক্ট করে, স্ট্রিপটিকে প্রতিটি ফিডের অগ্রগতির জন্য একটি সুনির্দিষ্ট যান্ত্রিক সীমা দেয়। শিল্প পেশাদাররা কখনও কখনও তাদের ডাকেনপিচ খাঁজ বা ফরাসি খাঁজ, যদিও বোঝার যোগ্য প্রাসঙ্গিক পার্থক্য আছে।
স্ট্রিপ ফিডিং সমস্যা বাইপাস নোটস সমাধান
কোন যান্ত্রিক স্টপ ছাড়াই একটি প্রগতিশীল ডাই এর মাধ্যমে একটি অবিচ্ছিন্ন কয়েল স্ট্রিপ খাওয়ানোর কল্পনা করুন। কি হয়? কয়েল ফিডার উপাদানটিকে অগ্রসর করে, কিন্তু এমনকি 0.0005 ইঞ্চি পর্যন্ত নির্ভুল ফিডারগুলি স্লিটিং প্রক্রিয়ার সময় প্রবর্তিত প্রান্ত ক্যাম্বারের জন্য অ্যাকাউন্ট করতে পারে না। সেই ক্যাম্বারটি স্ট্রিপটিকে ঘুরে বেড়ায়, ফিতে বা অতিরিক্ত খাওয়ায়। ফলাফল হল স্টেশনগুলির মধ্যে ভুল নিবন্ধন, অর্ধ-ঘুষিতে আঘাত, এবং সবচেয়ে খারাপ ক্ষেত্রে, একটি সম্পূর্ণ ডাই ক্র্যাশ।
স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য হল ঠিক এই সমাধান করা। স্ট্রিপ প্রান্ত থেকে উপাদানের একটি ছোট অংশ অপসারণ করে, খাঁজ একটি কঠিন স্টপ পৃষ্ঠ তৈরি করে এবং একটি একক অপারেশনে গুরুতর প্রান্তের ক্যাম্বার নির্মূল করে। এই বাইপাস notches শীট ধাতু গঠন উদ্দেশ্য সহজ overfeeding সুরক্ষা অতিক্রম প্রসারিত. সরল-লাইন কাটাও গাইড রেলের মাধ্যমে স্ট্রিপকে মসৃণভাবে ফিড করতে সাহায্য করে এবং যখন পাইলট পিনের সাথে যুক্ত করা হয়, তখন প্রতিটি স্টেশন জুড়ে নির্ভরযোগ্য অংশ-থেকে-অংশ নিবন্ধন প্রদান করে।
এই স্তরে স্ট্যাম্পিং কি তা বোঝার অর্থ হল যে ফিডিং সঠিকতা শুধুমাত্র একটি ফিডার সমস্যা নয় তা স্বীকার করা। এটি একটি ডাই ডিজাইন সমস্যা। এবং বাইপাস খাঁজগুলি স্ট্রিপ কন্ট্রোল চ্যালেঞ্জগুলির একটি ইচ্ছাকৃত, প্রকৌশলী উত্তর উপস্থাপন করে যে কোনও পরিমাণ ইলেকট্রনিক ডাই সুরক্ষা সম্পূর্ণরূপে নিজের থেকে প্রতিস্থাপন করতে পারে না।
এই খাঁজ বৈশিষ্ট্যগুলির চারপাশের পরিভাষাগুলি দোকান এবং অঞ্চল জুড়ে পরিবর্তিত হয়, যা প্রায়শই বিভিন্ন সরবরাহকারীর কাছ থেকে ডাই ডিজাইনগুলি পর্যালোচনা করে প্রকৌশলীদের জন্য বিভ্রান্তির সৃষ্টি করে৷
বাইপাস নোটস বনাম পিচ নচ এবং শিল্প পরিভাষা
পাঁচটি ডাই ডিজাইনারকে জিজ্ঞাসা করুন যে তারা একটি প্রগতিশীল ডাই ক্যারিয়ার স্ট্রিপে রিলিফ কাটকে কী বলে, এবং আপনি পাঁচটি ভিন্ন উত্তর পেতে পারেন। "বাইপাস নচ," "পিচ নচ," "ফ্রেঞ্চ নচ," "ফিড নচ" - পরিভাষা পরিবর্তন হয় কে আপনাকে প্রশিক্ষিত করেছে, আপনি কোথায় কাজ করেন এবং দেশের কোন অঞ্চলে (বা বিশ্বের) আপনার দোকান পরিচালনা করেন তার উপর নির্ভর করে। এই অসঙ্গতি শুধুমাত্র তুচ্ছ বিষয় নয়। বিভিন্ন সরবরাহকারীর কাছ থেকে সোর্সিং মারা গেলে বা অপরিচিত দোকান থেকে স্ট্রিপ লেআউট পর্যালোচনা করার সময় এটি প্রকৃত বিভ্রান্তির সৃষ্টি করে।
বাইপাস Notches বনাম পিচ Notches পরিভাষা ব্যাখ্যা করা হয়েছে
বিস্তৃত স্তরে, উভয় পদই অনুরূপ জ্যামিতিকে বর্ণনা করে - উপাদানের একটি অংশ যা থেকে সরানো হয়েছে বা ফিডিং নিয়ন্ত্রণের জন্য স্ট্রিপ প্রান্তে গঠিত হয়েছে। কার্যকরী ওভারল্যাপ তাৎপর্যপূর্ণ, এবং ডাইস এবং স্ট্যাম্পিং-এ অনেক পেশাদাররা সমস্যা ছাড়াই শব্দগুলিকে বিনিময়যোগ্যভাবে ব্যবহার করেন। তবুও, উল্লেখ্যযোগ্য প্রাসঙ্গিক পার্থক্য রয়েছে।
"পিচ নচ" শব্দটি বিশেষভাবে পিচ অগ্রগতি এবং প্রথম- আঘাত নিয়ন্ত্রণের সাথে সংযুক্ত নচ জ্যামিতির জন্য সংরক্ষিত। বেশিরভাগ টুলিং ইঞ্জিনিয়ারদের দ্বারা ব্যবহৃত স্ট্যাম্পিং সংজ্ঞা অনুসারে এর প্রাথমিক ভূমিকা হল একটি কঠিন স্টপ প্রদান করা যা অতিরিক্ত খাওয়ানো প্রতিরোধ করে এবং সেটআপ কর্মীদের অগ্রণী স্ট্রিপ প্রান্তের জন্য একটি সুনির্দিষ্ট শুরুর অবস্থান দেয়।ডায়োলজি এলএলসি এর আর্ট হেড্রিকপিচ খাঁজকে একটি প্রগতিশীল ডাইয়ের প্রারম্ভিক স্টেশনে এক বা উভয় স্ট্রিপ প্রান্ত থেকে কাটা উপাদানের একটি ছোট অংশ হিসাবে বর্ণনা করে, যা একটি যান্ত্রিক স্টপ এবং একটি ক্যাম্বার-সংশোধন বৈশিষ্ট্য উভয় হিসাবে কাজ করে৷
"বাইপাস খাঁজ," অন্যদিকে, প্রায়শই একটি বিস্তৃত অর্থ বহন করে। কিছু পেশাদাররা এটি ব্যবহার করে কোনো ত্রাণ জ্যামিতি বর্ণনা করার জন্য যা স্ট্রিপ উপাদান - বিশেষভাবে গঠিত বৈশিষ্ট্যগুলি - হস্তক্ষেপ ছাড়াই পরবর্তী স্টেশনগুলিকে অতিক্রম করতে বা বাইপাস করতে দেয়৷ এই প্রেক্ষাপটে ডাইস কি আলাদাভাবে করছে? পার্থক্যটি সূক্ষ্ম: একটি পিচ খাঁজ নিয়ন্ত্রণ করে যেখানে স্ট্রিপটি থামে, যখন একটি বাইপাস খাঁজ নিয়ন্ত্রণ করে যে স্ট্রিপটি এগিয়ে যাওয়ার সাথে সাথে কী পরিষ্কার হয়।
অনুশীলনে, অনেক ডাই স্ট্যাম্পে জ্যামিতি অন্তর্ভুক্ত থাকে যা একই সাথে উভয় ফাংশন পরিবেশন করে। একই খাঁজ যা একটি কঠিন পিচ স্টপ প্রদান করে একটি নিম্নধারার মোড় বা ড্রয়ের জন্য ছাড়পত্রও তৈরি করতে পারে। সেই দ্বৈত ফাংশনটি আংশিকভাবে কেন পদগুলি প্রতিদিনের দোকানের ভাষায় একত্রিত হয়েছে।
কিভাবে আঞ্চলিক এবং কোম্পানি কনভেনশন আকার নামকরণ
ভূগোল এবং কোম্পানি সংস্কৃতি পরিভাষায় একটি বৃহত্তর ভূমিকা পালন করে যা বেশিরভাগ প্রকৌশলী উপলব্ধি করেন। মার্কিন যুক্তরাষ্ট্রের মধ্য-পশ্চিমের উপরের দিকের দোকানগুলি, যেখানে প্রগতিশীল ডাই স্ট্যাম্পিংয়ের গভীর শিকড় রয়েছে, "পিচ নচ" বা "ফরাসি খাঁজ" এর পক্ষে থাকে। ইউরোপীয় এবং এশিয়ান ডাই নির্মাতারা প্রায়শই "বাইপাস নচ" বা সমতুল্য অনুবাদ ব্যবহার করেন। গ্লোবাল সাপ্লাই চেইন সহ বৃহত্তর OEMগুলি কখনও কখনও তাদের ডাই ডিজাইন স্পেসিফিকেশনে একটি পদে মানসম্মত করে, কিন্তু সেই মান কোম্পানি অনুসারে পরিবর্তিত হয়।
ম্যানুফ্যাকচারিং এর মধ্যে কি মারা যায় তা বোঝার অর্থ হল নামকরণ সর্বজনীন নয় তা মেনে নেওয়া। অপরিচিত সরবরাহকারীর কাছ থেকে একটি ডাই ডিজাইন প্যাকেজ পর্যালোচনা করার সময়, শুধুমাত্র লেবেলের উপর নির্ভর না করে জ্যামিতি এবং স্ট্রিপ লেআউটে এর অবস্থানের দিকে নজর দেওয়া সবচেয়ে নিরাপদ পদ্ধতি।
নীচের সারণীটি সংক্ষিপ্ত করে যে এই পদগুলি সাধারণত নির্দিষ্ট ব্যবহারের প্রসঙ্গে ম্যাপ করে:
| মেয়াদ | সাধারণ ব্যবহারের প্রসঙ্গ | কার্যকরী বর্ণনা |
|---|---|---|
| পিচ খাঁজ | উত্তর আমেরিকার প্রগতিশীল ডাই শপ; ডাই সেটআপ এবং ফিড কন্ট্রোল আলোচনা | পিচের অগ্রগতির জন্য একটি কঠিন স্টপ তৈরি করতে, অতিরিক্ত খাওয়ানো রোধ করতে এবং প্রান্ত ক্যাম্বার অপসারণ করতে স্ট্রিপ প্রান্ত থেকে উপাদান সরানো হয় |
| ফরাসি খাঁজ | পুরানো টুলিং সাহিত্য এবং অভিজ্ঞ ডাই মেকারদের মধ্যে উত্তরাধিকার শব্দটি সাধারণ | পিচ খাঁজ এর সমার্থক; একই স্লাগ-কে বোঝায় যা ফালা প্রান্তে ত্রাণ কাটা তৈরি করে |
| বাইপাস খাঁজ | বিস্তৃত বিশ্বব্যাপী ব্যবহার; গঠন-ভারী প্রগতিশীল মৃত্যু; স্ট্রিপ ক্লিয়ারেন্স আলোচনা | ত্রাণ জ্যামিতি পরবর্তী স্টেশনগুলি সাফ করার জন্য গঠিত বৈশিষ্ট্যগুলিকে অনুমতি দেয়; এছাড়াও একটি পিচ স্টপ হিসাবে পরিবেশন করতে পারে |
| ল্যান্স-এবং-ফ্ল্যাঞ্জ নচ | স্লাগ-বিনামূল্যে অপারেশন বা বাহক শক্ত করা প্রয়োজন এমন অ্যাপ্লিকেশন | ল্যান্সড এবং বাঁকানো উপাদান যা একটি পৃথক স্লাগ তৈরি না করে একটি কঠিন স্টপ হিসাবে কাজ করে |
আপনার দোকান তাদের কি বলে না কেন, অন্তর্নিহিত যান্ত্রিক ফাংশন সামঞ্জস্যপূর্ণ থাকে। এই বৈশিষ্ট্যগুলি স্ট্রিপ ফিডিং নির্ভরযোগ্যভাবে রাখা এবং করতে বিদ্যমানব্যয়বহুল ডাই উপাদান রক্ষাদুর্ঘটনার ক্ষতি থেকে। আসল পার্থক্যগুলি ফুটে ওঠে যখন আপনি দেখেন যে তারা কীভাবে স্ট্রিপ অগ্রগতি, পাইলট পিন এবং প্রতিটি স্টেশনে গঠিত জ্যামিতির সাথে শারীরিকভাবে যোগাযোগ করে।
প্রোগ্রেসিভ ডাই স্ট্রিপ ফিডিং-এ বাইপাস নচ কীভাবে কাজ করে
বাইপাস নচ কি বলা হয় তা জানা এক জিনিস। প্রতিটি প্রেস স্ট্রোকের সময় স্ট্যাম্পিং ডাইয়ের ভিতরে তারা আসলে কী করে তা বোঝা যেখানে প্রকৃত ইঞ্জিনিয়ারিং মূল্য থাকে। এই ত্রাণ কাটার যান্ত্রিক ফাংশন সহজ অতিরিক্ত খাওয়ানো প্রতিরোধের বাইরে চলে যায়। তারা পুরো ডাই প্রক্রিয়া জুড়ে স্ট্রিপ কন্ট্রোল, ক্লিয়ারেন্স গঠন এবং রেজিস্ট্রেশন নির্ভুলতায় সক্রিয়ভাবে অংশগ্রহণ করে।
কিভাবে বাইপাস Notches কন্ট্রোল স্ট্রিপ আন্দোলন
প্রতি মিনিটে 200 স্ট্রোক এ চলমান একটি প্রগতিশীল স্ট্যাম্পিং ডাই চিত্র করুন। স্ট্রিপটি প্রতিটি আঘাতের মধ্যে একটি পিচ দৈর্ঘ্য অগ্রসর করে, এবং পুরো স্ট্যাম্পিং প্রক্রিয়াটি পুনরাবৃত্তিযোগ্য নির্ভুলতার সাথে ঘটছে সেই আন্দোলনের উপর নির্ভর করে। বাইপাস খাঁজগুলি সেই নির্ভুলতার যান্ত্রিক মেরুদণ্ড হিসাবে কাজ করে।
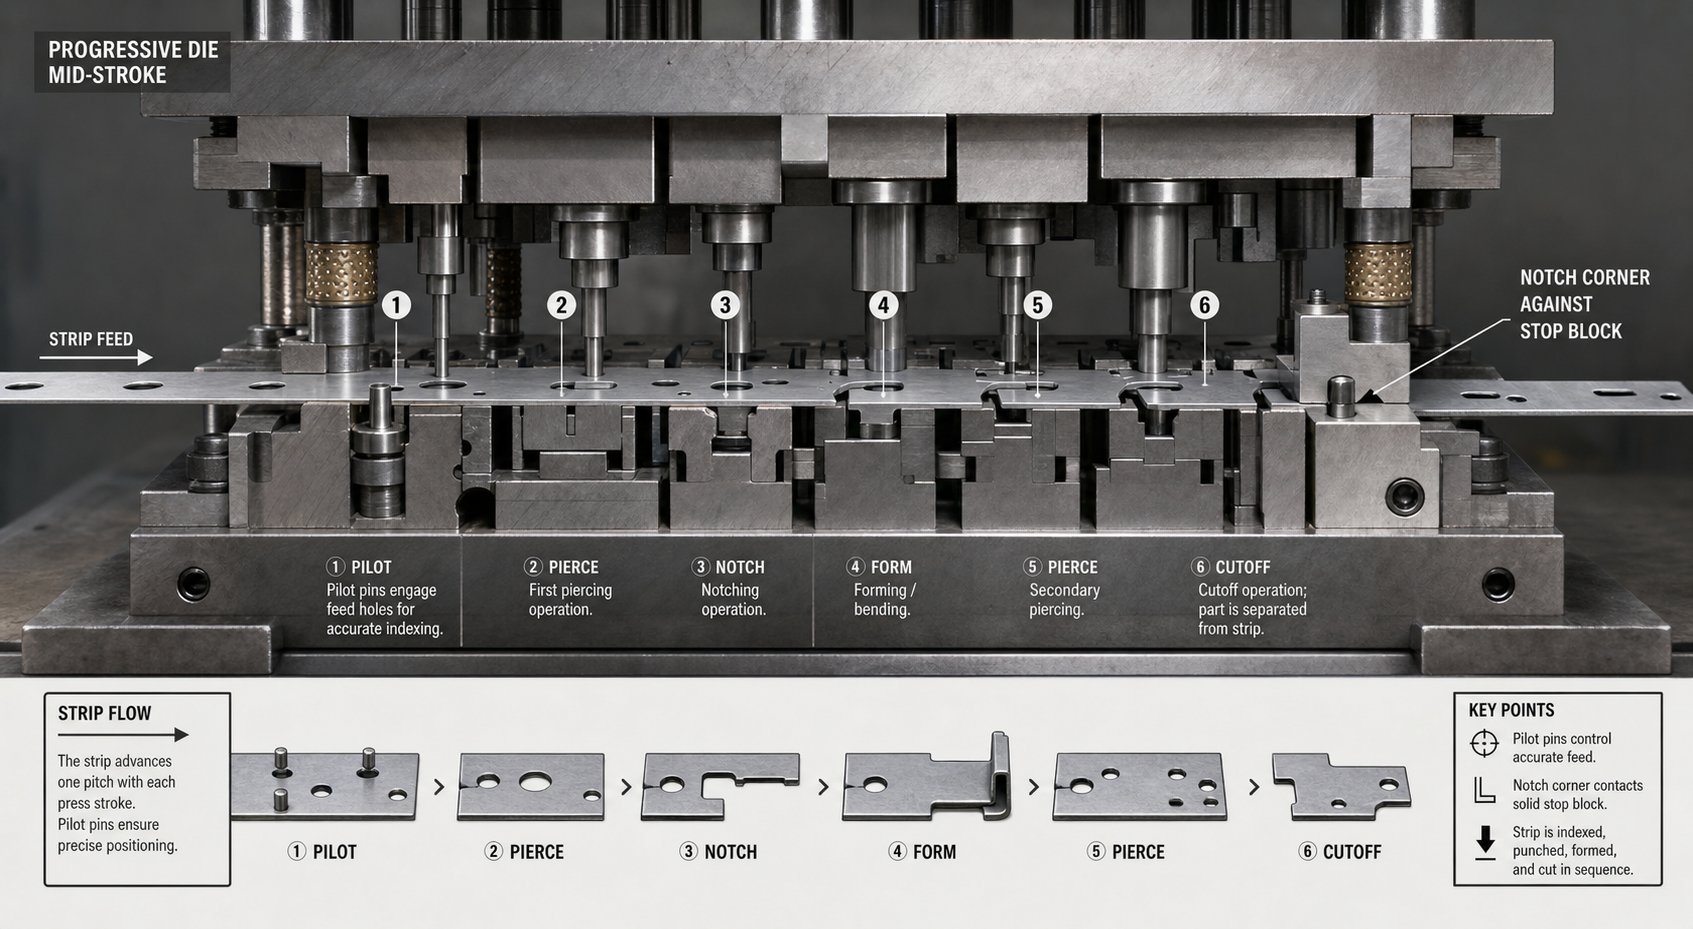
যখন ফিডারটি স্ট্রিপটি ছেড়ে দেয়, তখন এটি অগ্রসর হয় যতক্ষণ না খাঁজ কোণটি ডাইতে মাউন্ট করা একটি কঠিন স্টপ ব্লকের সাথে যোগাযোগ করে। এই হার্ড স্টপ যেকোন ক্রমবর্ধমান খাওয়ানোর ত্রুটি দূর করে যা শত শত অগ্রগতি তৈরি করতে পারে। ইলেকট্রনিক সেন্সরগুলির বিপরীতে যা হওয়ার পরে ভুল ফিডগুলি সনাক্ত করে, খাঁজ জ্যামিতি দ্বারা তৈরি ফিজিক্যাল স্টপ সমস্যাটিকে প্রথম স্থানে ঘটতে বাধা দেয়।
খাঁজটি প্রান্তের উপাদানগুলিকেও সরিয়ে দেয় যা অন্যথায় গাইড রেলের মাধ্যমে মসৃণ খাওয়ানোতে হস্তক্ষেপ করতে পারে। কুণ্ডলী স্টক প্রায়ই স্লিটিং প্রক্রিয়া থেকে সামান্য প্রান্ত burrs বা ক্যাম্বার সঙ্গে আসে। স্ট্রিপের মধ্যে একটি পরিষ্কার, সোজা{2}}প্রান্তের রেফারেন্স কেটে, বাইপাস খাঁজ ডাইকে একটি নির্ভরযোগ্য সারফেস দেয় যা ইনকামিং ম্যাটেরিয়াল কন্ডিশনের বিরুদ্ধে ইনডেক্স করতে পারে।
প্রারম্ভিক স্টেশনে ঘুষি স্ট্যাম্পিং অপারেশন সঞ্চালিত ডাইদের জন্য, বাইপাস খাঁজ পাঞ্চ সাধারণত পাইলট হোল ছিদ্রের সাথে একযোগে ফায়ার করে। এর অর্থ হল স্ট্রিপটি তার রেজিস্ট্রেশন হোল এবং এর প্রান্ত নিয়ন্ত্রণ জ্যামিতি উভয়ই একটি একক আঘাতে লাভ করে, উপাদানটি যে কোনও ফর্মিং স্টেশনে পৌঁছানোর আগে সমস্ত অবস্থানের রেফারেন্স স্থাপন করে।
বাইপাস নচ এবং পাইলট পিন নিবন্ধনের মধ্যে মিথস্ক্রিয়া
বাইপাস নচ এবং পাইলট পিন একটি দল হিসাবে কাজ করে, কিন্তু তারা স্ট্রিপ নিয়ন্ত্রণের বিভিন্ন দিক পরিচালনা করে। পাইলট পিনগুলি পূর্বের-বিদ্ধ ছিদ্রগুলিকে সংযুক্ত করে এবং ডাই বন্ধ হওয়ার সাথে সাথে স্ট্রিপটিকে সঠিক অবস্থানে টেনে সুনির্দিষ্ট X-Y অবস্থান প্রদান করে৷ বাইপাস নচ, ইতিমধ্যে, মোটা ফিড সীমা সেট করুন এবং গঠিত বৈশিষ্ট্যগুলির জন্য Z-অক্ষ ছাড়পত্র প্রদান করুন।
একটি একক প্রেস স্ট্রোক চক্রের সময় ক্রমটি কীভাবে কাজ করে তা এখানে:
- ফিডার স্ট্রিপটিকে এক পিচ দৈর্ঘ্য দ্বারা এগিয়ে দেয়। বাইপাস খাঁজ কোণার শক্ত স্টপের সাথে যোগাযোগ না করা পর্যন্ত স্ট্রিপটি খোলা ডাই দিয়ে অবাধে চলাচল করে, অতিরিক্ত খাওয়ানো রোধ করে।
- প্রেস রাম তার ডাউনস্ট্রোক শুরু করে। উপরের ডাইটি নামার সাথে সাথে, পাইলট পিনগুলি স্ট্রিপের পূর্বে-বিদ্ধ গর্তগুলিতে প্রবেশ করে, উপাদানটিকে সুনির্দিষ্ট চূড়ান্ত অবস্থানে টেনে নিয়ে যায় এবং যেকোন ছোটখাট পার্শ্বীয় ভুলত্রুটি সংশোধন করে।
- স্ট্রিপার প্লেটটি স্ট্রিপের পৃষ্ঠের সাথে যোগাযোগ করে, এটিকে নীচের ডাই ফেসের বিরুদ্ধে সমতল করে আটকে রাখে। স্টেশন গঠনে, লিফটাররা নীচের পূর্বে গঠিত বৈশিষ্ট্যগুলি পরিষ্কার করার জন্য একটি উঁচু অবস্থানে স্ট্রিপ ধরে রাখতে পারে।
- পাঞ্চিং স্ট্যাম্পিং এবং ফর্মিং ক্রিয়াকলাপ সমস্ত স্টেশন জুড়ে একযোগে সঞ্চালিত হয়। প্রথম স্টেশনে, নতুন বাইপাস খাঁজ এবং পাইলট গর্তগুলি আগত স্ট্রিপে কাটা হয়। ডাউনস্ট্রিম স্টেশনে, বাঁক, ড্র এবং এমবস আকার নেয়।
- রাম দিক বিপরীত. ঘুষি প্রত্যাহার করার সময় স্ট্রিপাররা স্ট্রিপ ধরে রাখে। লিফটাররা স্ট্রিপটিকে ফিডের উচ্চতায় ফিরিয়ে দেয় এবং বাইপাস খাঁজ জ্যামিতি স্ট্রিপ উত্তোলনের সাথে সাথে নিম্ন ডাই উপাদানগুলি পরিষ্কার করার জন্য গঠিত বৈশিষ্ট্যগুলির জন্য প্রয়োজনীয় ছাড়পত্র প্রদান করে।
- ফিডার আবার নিযুক্ত হয়, স্ট্রিপটিকে পরবর্তী পিচ অবস্থানে নিয়ে যায় এবং চক্রটি পুনরাবৃত্তি হয়।
সেই প্রাথমিক মোটা স্টপ প্রদান করে বাইপাস নচ ছাড়া, পাইলট পিনগুলি একাই ফিড ত্রুটি সংশোধনের সম্পূর্ণ ভার বহন করবে। পাইলট হল নির্ভুল স্ট্যাম্পিং ডাই কম্পোনেন্ট যা সূক্ষ্ম অবস্থানের জন্য ডিজাইন করা হয়েছে, ওভারফেড স্ট্রিপের শক্তি শোষণ করার জন্য নয়। প্রাথমিক স্টপ হিসাবে তাদের উপর নির্ভর করা পিন পরিধানকে ত্বরান্বিত করে এবং অবশেষে সমস্ত স্টেশন জুড়ে ভুল নিবন্ধনের দিকে নিয়ে যায়।
অগ্রগতির সময় ফালা উত্তোলন এবং মিসফিড প্রতিরোধ করা
স্ট্রিপ লিফটিং প্রগতিশীল ডাই অপারেশনে সবচেয়ে ক্রমাগত মাথাব্যথাগুলির মধ্যে একটি। যখন একটি গঠনকারী স্টেশন উপাদান নিচের দিকে বাঁকে, তখন পার্শ্ববর্তী বাহক স্ট্রিপ প্রতিক্রিয়া হিসাবে ঊর্ধ্বমুখী হতে চায়। স্ট্রিপটি সামনের দিকে ফিড করার সাথে সাথে যদি সেই উত্তোলিত উপাদানটি একটি ডাই কম্পোনেন্টে ধরা পড়ে তবে আপনি একটি ভুল ফিড বা একটি বাকলিং ইভেন্ট পাবেন যা টুলটি ক্র্যাশ করতে পারে।
বাইপাস নচ দুটি উপায়ে এটি সম্বোধন করে। প্রথমত, স্টেশন গঠনের সংলগ্ন ক্যারিয়ার প্রান্ত থেকে উপাদান অপসারণ করে, তারা সেই অঞ্চলে ক্যারিয়ারের কঠোরতা হ্রাস করে। একটি কম অনমনীয় ক্যারিয়ার আরও কমপ্লায়েন্ট, যার অর্থ এটি সম্পূর্ণ স্ট্রিপ প্রস্থ জুড়ে উত্তোলন শক্তি প্রেরণ না করে সামান্য নমনীয় হতে পারে। এই সঙ্গে সামঞ্জস্যপূর্ণক্যারিয়ার ফালা নকশা নীতিযে কাঠামোগত অখণ্ডতার সাথে নমনীয়তার ভারসাম্য বজায় রাখে।
দ্বিতীয়ত, খাঁজ জ্যামিতি নিজেই শারীরিক ছাড়পত্র তৈরি করে। যখন একটি বাঁকানো ট্যাব বা আঁকা কাপের মতো একটি গঠিত বৈশিষ্ট্যকে পরবর্তী স্টেশনের মধ্য দিয়ে যেতে হয়, তখন বাইপাস খাঁজ নিশ্চিত করে যে স্ট্রিপ প্রান্তে একটি খোলা জায়গা আছে যাতে ডাই স্টিলের সাথে যোগাযোগ না করেই ভ্রমণ করা যায়। এটি স্ট্যাম্পিং ডাই ডিজাইনের ক্ষেত্রে বিশেষভাবে গুরুত্বপূর্ণ যেখানে স্টেশনগুলি ঘনিষ্ঠভাবে ব্যবধানে এবং গঠিত বৈশিষ্ট্যগুলি স্ট্রিপ প্লেনের নীচে বা উপরে প্রসারিত হয়।
খাঁজ স্থাপন এবং স্ট্রিপ স্থিতিশীলতার মধ্যে সম্পর্ক একটি ভারসাম্যমূলক কাজ। ক্যারিয়ার থেকে অত্যধিক উপাদান কাটা এবং আপনি নির্ভরযোগ্যভাবে ডাই মাধ্যমে স্ট্রিপ ধাক্কা প্রয়োজন কাঠামোগত শক্তি হারাবেন. খুব কম কাটা এবং গঠিত বৈশিষ্ট্য ডাউনস্ট্রিম টুলিংয়ের সাথে সংঘর্ষ হয়। এই ভারসাম্য সঠিকভাবে পাওয়ার জন্য উপলব্ধ নির্দিষ্ট খাঁজ জ্যামিতি বিকল্পগুলি বোঝার প্রয়োজন এবং যখন প্রতিটি কনফিগারেশন অ্যাপ্লিকেশনটির সাথে সর্বোত্তম ফিট করে।
বাইপাস নচের ধরন এবং কখন প্রতিটি কনফিগারেশন ব্যবহার করতে হবে
ক্লিয়ারেন্স এবং ক্যারিয়ার শক্তির মধ্যে এই ভারসাম্যমূলক কাজটির একটি-আকার-ফিট-সমস্ত সমাধান নেই৷ বিভিন্ন অংশের জ্যামিতি, উপাদান পরিমাপক, এবং গঠনের গভীরতা বিভিন্ন খাঁজ আকৃতির জন্য কল করে। বিভিন্ন ধরনের স্ট্যাম্পিং উৎপাদনের মধ্যে মারা যায়, প্রগতিশীল সরঞ্জামগুলি বাইপাস খাঁজ কনফিগারেশনের বিস্তৃত বৈচিত্র্য দেখতে পায় কারণ প্রতিটি স্টেশন অনন্য ক্লিয়ারেন্স চাহিদার পরিচয় দেয়। সঠিক জ্যামিতি নির্বাচন করা একটি প্রসাধনী সিদ্ধান্ত নয়। এটি সরাসরি ফালা স্থায়িত্ব, স্ক্র্যাপ আচরণ, এবং পাঞ্চ জীবন প্রভাবিত করে।
V-নচ কনফিগারেশন এবং সাধারণ অ্যাপ্লিকেশন
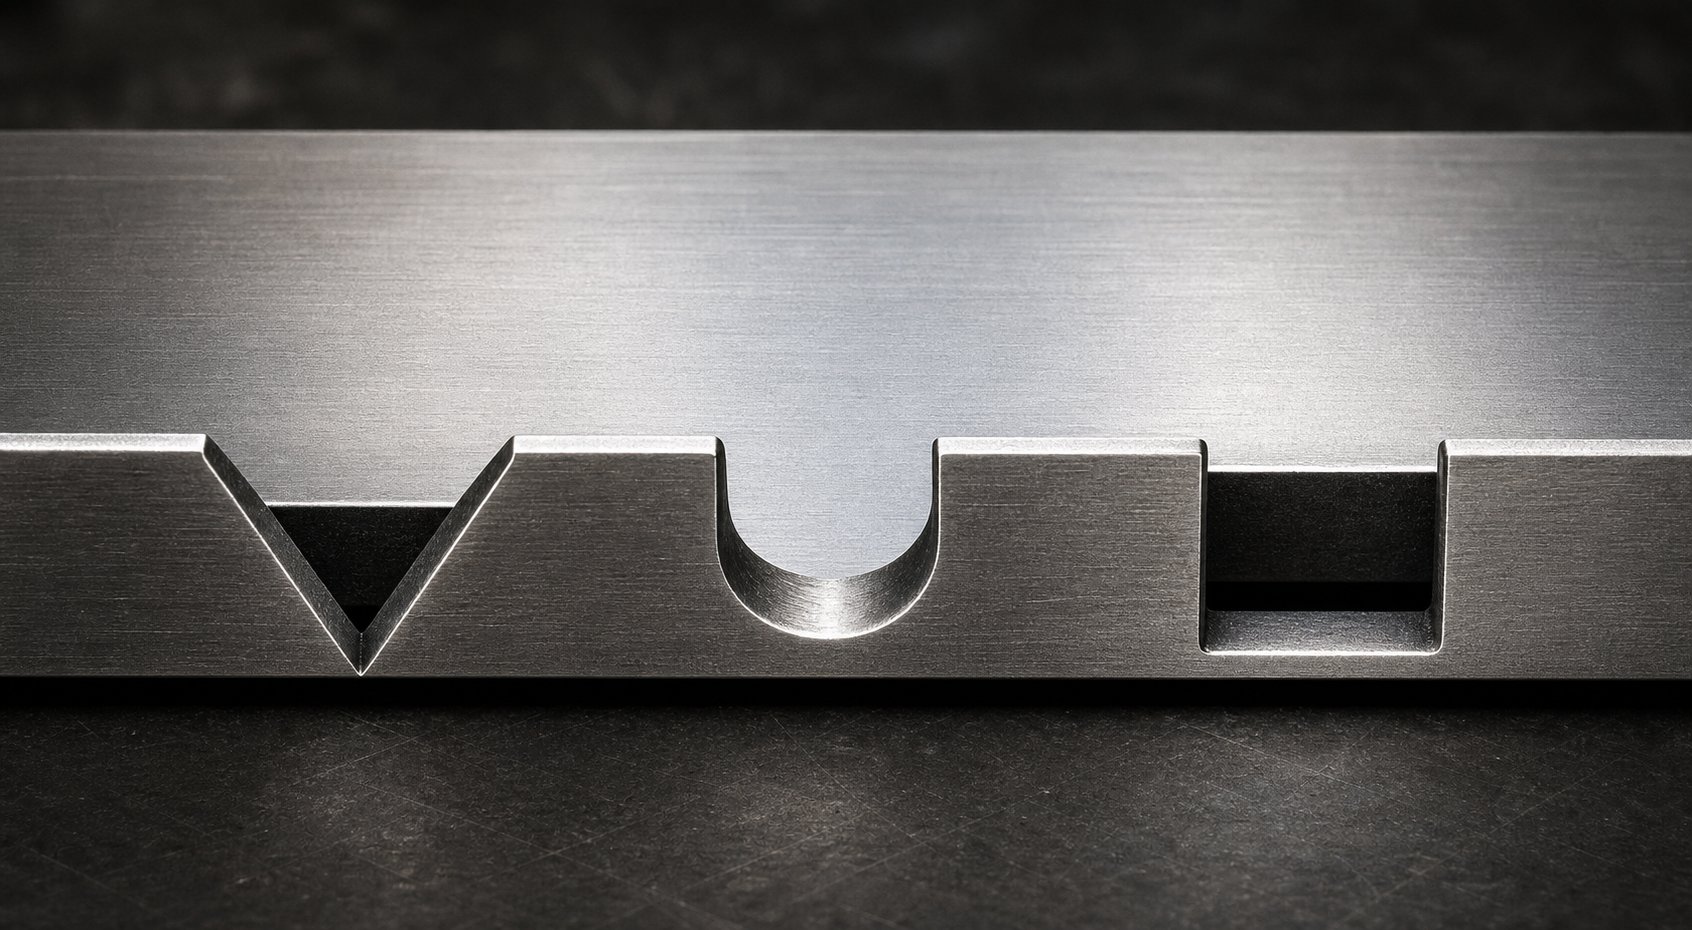
ডাই স্ট্যাম্পিং অপারেশনে ভি-নচ হল সবচেয়ে সাধারণ বাইপাস নচ জ্যামিতি। এটিতে দুটি কোণীয় কাট রয়েছে যা একটি বিন্দুতে মিলিত হয়, স্ট্রিপের প্রান্তে একটি ত্রিভুজাকার ত্রাণ তৈরি করে। V-এর কোণ সাধারণত 60 থেকে 90 ডিগ্রির মধ্যে থাকে, যদিও কিছু অ্যাপ্লিকেশন ক্লিয়ারেন্সের প্রয়োজনের উপর নির্ভর করে সংকীর্ণ বা প্রশস্ত প্রোফাইল ব্যবহার করে।
V-খাঁটি এত জনপ্রিয় কেন? এর টেপার আকৃতি স্বাভাবিকভাবেই স্ট্রিপটিকে কঠিন স্টপের দিকে নির্দেশ করে কারণ উপাদানটি এগিয়ে যায়। কোণীয় প্রান্তগুলি একটি সীসা হিসাবে কাজ করে-, স্ট্রিপটিকে পার্শ্বীয়ভাবে কেন্দ্র করে এবং স্টপ ব্লকে একটি খাঁজ কোণার ঝুলন্ত হওয়ার সম্ভাবনা হ্রাস করে। এই স্ব-কেন্দ্রিক আচরণ V-উচ্চ গতির প্রগতিশীল ডাইসের ক্ষেত্রে বিশেষভাবে কার্যকর করে তোলে যেখানে স্ট্রিপটি দ্রুত এবং পরিষ্কারভাবে সূচিত করতে হবে।
V-নচগুলি মাঝারি ক্লিয়ারেন্সের প্রয়োজনীয়তা এবং পাতলা স্ট্রিপ স্টক সহ অ্যাপ্লিকেশনগুলিতে সর্বোত্তম কাজ করে, সাধারণত 2.0 মিমি এর নিচে। তারা একটি কমপ্যাক্ট স্লাগ তৈরি করে যা নির্ভরযোগ্যভাবে বের হয়, এবং পয়েন্টেড জ্যামিতি তীক্ষ্ণ আয়তক্ষেত্রাকার কোণের তুলনায় ক্যারিয়ারের প্রান্তে কম চাপকে কেন্দ্রীভূত করে। যাইহোক, V-নচগুলি স্ট্রিপ প্রান্তে সীমিত ক্লিয়ারেন্স প্রস্থের অফার করে, যা একটি সীমাবদ্ধতা হতে পারে যখন গঠিত বৈশিষ্ট্যগুলির মধ্যে দিয়ে যাওয়ার জন্য একটি বিস্তৃত উইন্ডোর প্রয়োজন হয়।
U-খাঁজ এবং আয়তক্ষেত্রাকার বাইপাস নচ ডিজাইন
যখন একটি V-খাঁজ পর্যাপ্ত ক্লিয়ারেন্স প্রস্থ প্রদান করতে পারে না, তখন U-খাঁজ এবং আয়তক্ষেত্রাকার কনফিগারেশনগুলি ধাপে ধাপে আসে৷ এই জ্যামিতিগুলি ক্যারিয়ারের প্রান্ত থেকে উপাদানের একটি বিস্তৃত অংশকে সরিয়ে দেয়, যা ডাউনস্ট্রিম স্টেশনগুলিকে পাস করার জন্য গঠিত বৈশিষ্ট্যগুলির জন্য একটি বিস্তৃত ত্রাণ উইন্ডো তৈরি করে৷
U{0}}খাঁজের একটি অর্ধবৃত্তাকার বা ব্যাসার্ধক নীচে রয়েছে, যা একটি তীক্ষ্ণ-কোণাযুক্ত পকেটের চেয়ে সমানভাবে চাপ বিতরণ করে। এটি শিট মেটাল তৈরির অ্যাপ্লিকেশনগুলিতে বাইপাস নচের জন্য একটি শক্তিশালী পছন্দ করে তোলে যেখানে ক্যারিয়ার স্ট্রিপ লিফটার অপারেশনের সময় বারবার নমন লোড অনুভব করে। খাঁজ মূলের ব্যাসার্ধ ক্লান্তি ফাটল হওয়ার সম্ভাবনাকে কমিয়ে দেয়, বিশেষত শক্ত হয়ে যাওয়ার প্রবণ উপকরণগুলিতে।
আয়তক্ষেত্রাকার খাঁজগুলি, বিপরীতে, প্রদত্ত খাঁজের গভীরতার জন্য ছাড়পত্রের ক্ষেত্রটিকে সর্বাধিক করে। তারা ডাই মধ্যে মেশিনে সোজা এবং একটি সহজ স্লাগ আকৃতি উত্পাদন. ট্রেড-অফ হল যে তীক্ষ্ণ ভিতরের কোণগুলি স্ট্রেস ঘনত্বের পয়েন্ট তৈরি করে। শক্ত বা পাতলা পদার্থে, সেই কোণগুলি হাজার হাজার প্রেস চক্রের পরে ফাটল শুরু করতে পারে। ছোট কোণার ব্যাসার্ধ (এমনকি 0.5 থেকে 1.0 মিমি) যোগ করা অর্থপূর্ণ ছাড়পত্রের ত্যাগ ছাড়াই এই ঝুঁকিকে উল্লেখযোগ্যভাবে প্রশমিত করে।
U-খাঁজ এবং আয়তক্ষেত্রাকার উভয় ডিজাইনই প্রগতিশীল ডাইতে সাধারণ যা গভীর গঠনকারী স্টেশন, বড় এমবসমেন্ট বা একাধিক বাঁক যা স্ট্রিপ প্লেনের নীচে ভালভাবে প্রসারিত হয়। যদি গঠিত বৈশিষ্ট্যটির ভ্রমণের জন্য উল্লেখযোগ্য জায়গার প্রয়োজন হয়, এই বিস্তৃত জ্যামিতিগুলি এটি সরবরাহ করে।
ইতিবাচক বনাম নেতিবাচক বাইপাস খাঁজ জ্যামিতি
কাটের আকৃতির বাইরে, বাইপাস খাঁজ নকশা কীভাবে উপাদান পরিচালনা করা হয় তার উপর ভিত্তি করে দুটি মৌলিক বিভাগে বিভক্ত হয়: ইতিবাচক এবং নেতিবাচক। শীট মেটাল স্ট্যাম্পিং-এ নেতিবাচক এবং ইতিবাচক বাইপাস নচগুলি বোঝা অপরিহার্য কারণ পছন্দটি ক্যারিয়ারের শক্তি, স্লাগ ব্যবস্থাপনা এবং সামগ্রিক স্ট্রিপ আচরণকে ভিন্নভাবে প্রভাবিত করে।
A নেতিবাচক বাইপাস খাঁজঅধিকাংশ প্রকৌশলী প্রথম ছবি কি. উপাদানটি স্ট্রিপ প্রান্ত থেকে শারীরিকভাবে সরানো হয়, একটি কাটওয়ে তৈরি করে যা ছাড়পত্র প্রদান করে। সরানো স্লাগ সঠিক ডাই ভেন্টিং এবং স্ক্র্যাপ chutes মাধ্যমে পরিচালনা করা আবশ্যক. নেতিবাচক খাঁজগুলি বেশিরভাগ ডাই স্ট্যাম্পিং অ্যাপ্লিকেশনগুলিতে আদর্শ পদ্ধতি কারণ তারা প্রথম আঘাতের পর থেকে অনুমানযোগ্য, সামঞ্জস্যপূর্ণ ক্লিয়ারেন্স জ্যামিতি অফার করে।
A ইতিবাচক বাইপাস খাঁজএকটি ভিন্ন পদ্ধতি গ্রহণ করে। উপাদান অপসারণের পরিবর্তে, এটি ত্রাণ তৈরি করতে স্ট্রিপ উপাদানকে ধরে রাখে বা পুনর্নির্দেশ করে। একটি ল্যান্স-এবং-ফর্ম অপারেশনের কথা চিন্তা করুন যেখানে একটি ট্যাব সম্পূর্ণভাবে কেটে ফেলার পরিবর্তে ক্যারিয়ার প্লেন থেকে বাঁকানো হয়। উপাদানটি স্ট্রিপের সাথে সংযুক্ত থাকে তবে হস্তক্ষেপ অঞ্চলের বাইরে চলে যায়। এই পদ্ধতিটি আরও বাহক ক্রস-বিভাগ বজায় রাখে, যা স্ট্রিপের দৃঢ়তা এবং খাওয়ানোর স্থায়িত্ব উন্নত করে। এটি আঁটসাঁট ডাই লেআউটে স্ক্র্যাপ ম্যানেজমেন্ট সমস্যাগুলি সমাধান করে স্লাগকে সম্পূর্ণরূপে নির্মূল করে।
এই পদগুলির ব্যবহারিক অর্থ কোম্পানি এবং ডাই ডিজাইনারদের মধ্যে পরিবর্তিত হতে পারে, তাই নির্দিষ্ট ডাই ড্রয়িং এবং স্ট্রিপ লেআউট স্ট্যান্ডার্ড ব্যবহারে সংজ্ঞাগুলি সর্বদা নিশ্চিত হওয়া উচিত। নীচের টেবিলটি মূল পার্থক্যগুলি ক্যাপচার করে:
| জ্যামিতি প্রকার | সাধারণ ব্যবহারের ক্ষেত্রে | সুবিধা | সীমাবদ্ধতা |
|---|---|---|---|
| ভি-খাঁজ (নেতিবাচক) | উচ্চ -গতির প্রগতিশীল মাঝারি ক্লিয়ারেন্স প্রয়োজনের সাথে মারা যায়; 2.0 মিমি এর নিচে পাতলা স্ট্রিপ স্টক | স্ব-কেন্দ্রিক ফিড অ্যাকশন; কমপ্যাক্ট স্লাগ; ক্যারিয়ার প্রান্তে কম চাপ ঘনত্ব | সীমিত ক্লিয়ারেন্স প্রস্থ; প্রশস্ত ত্রাণ জানালার প্রয়োজন গভীর-বিশিষ্ট বৈশিষ্ট্যের জন্য আদর্শ নয়৷ |
| U-খাঁজ (নেতিবাচক) | বারবার নমন লোড সঙ্গে অ্যাপ্লিকেশন; কঠিন কাজ বা ক্লান্তি ক্র্যাকিং প্রবণ উপকরণ | ব্যাসার্ধিত মূল চাপ সমানভাবে বিতরণ করে; ভাল ক্লান্তি প্রতিরোধের; মাঝারি ক্লিয়ারেন্স প্রস্থ | সামান্য আরো জটিল পাঞ্চ জ্যামিতি; স্লাগ আকৃতির জন্য নির্দিষ্ট চুট ডিজাইনের প্রয়োজন হতে পারে |
| আয়তক্ষেত্রাকার (নেতিবাচক) | গভীর গঠন স্টেশন; বড় এমবসমেন্ট বা বাঁকগুলি স্ট্রিপ প্লেনের নীচে ভালভাবে প্রসারিত | প্রদত্ত গভীরতার জন্য সর্বাধিক ক্লিয়ারেন্স এলাকা; মেশিন থেকে সহজ; অনুমানযোগ্য স্লাগ জ্যামিতি | তীক্ষ্ণ কোণে চাপ risers তৈরি; কঠিন বা পাতলা উপকরণ যোগ করা radii প্রয়োজন |
| পজিটিভ (ল্যান্স-এবং-ফর্ম) | টাইট ডাই লেআউট যেখানে স্লাগ ব্যবস্থাপনা সমস্যাযুক্ত; সর্বাধিক ক্যারিয়ার অনমনীয়তা প্রয়োজন অ্যাপ্লিকেশন | কোন স্লাগ উত্পাদিত; ক্যারিয়ার ক্রস-বিভাগ বজায় রাখে; খাওয়ানোর স্থায়িত্ব উন্নত করে | সীমিত ক্লিয়ারেন্স গভীরতা; সম্পূর্ণরূপে নিয়ন্ত্রিত না হলে ল্যান্সড ট্যাব হস্তক্ষেপ করতে পারে; গঠন জটিলতা যোগ করে |
শীট মেটাল ফর্মিং স্ট্যাম্পিং ডাইসে নেতিবাচক এবং ইতিবাচক বাইপাস নচগুলির জন্য সঠিক কনফিগারেশন নির্বাচন করা চারটি ভেরিয়েবলে নেমে আসে: স্ট্রিপের বেধ, উপাদান বৈশিষ্ট্য, আপনার তৈরি বৈশিষ্ট্যগুলির জন্য প্রয়োজনীয় ছাড়পত্র এবং সংলগ্ন স্টেশনগুলিতে গঠনের গভীরতা। একটি অগভীর কয়েন বা এমবস এর ক্লিয়ারেন্সের জন্য শুধুমাত্র একটি সরু V-খাঁজের প্রয়োজন হতে পারে। একটি গভীর-অঙ্কিত কাপ একাধিক স্টেশনের মধ্য দিয়ে অগ্রসর হওয়ার জন্য সম্ভবত একটি সম্পূর্ণ-প্রস্থ আয়তক্ষেত্রাকার বা U-খাঁজের ত্রাণ প্রয়োজন হয় যাতে যোগাযোগ ছাড়াই পাস হয়।
আপনি যে জ্যামিতি বেছে নিয়েছেন তা সময়ের সাথে খাঁজটি কীভাবে পরে এবং উৎপাদন গতিতে ডাই কীভাবে আচরণ করে তাও প্রভাবিত করে। তীক্ষ্ণ খাঁজ প্রোফাইল পরিষ্কারভাবে কাটা কিন্তু ছোট পাঞ্চ এলাকায় পরিধান মনোনিবেশ. বিস্তৃত প্রোফাইলগুলি লোড ছড়িয়ে দেয় তবে আরও ক্যারিয়ার উপাদান সরিয়ে দেয়। এই ট্রেড-অফগুলি ডিজাইন প্যারামিটার এবং প্লেসমেন্ট নিয়মগুলির সাথে সরাসরি সংযোগ করে যা পরিচালনা করে যেখানে প্রতিটি খাঁজ পাইলট, অংশ জ্যামিতি, এবং স্টেশন ব্যবধানের সাপেক্ষে বসে।
বাইপাস নচ ডিজাইন প্যারামিটার এবং প্লেসমেন্ট নির্দেশিকা
উপরে আলোচিত প্রতিটি খাঁজ কনফিগারেশন এর পিছনে থাকা সংখ্যার উপর ভিত্তি করে বেঁচে থাকে বা মারা যায়। আকৃতি একা কর্মক্ষমতা গ্যারান্টি না. AV-খাঁজ কাটা খুব অগভীর এখনও গঠিত বৈশিষ্ট্যগুলিকে ডাউনস্ট্রিম টুলিংয়ের সাথে সংঘর্ষের অনুমতি দেয়। একটি আয়তক্ষেত্রাকার খাঁজ কাটা খুব গভীরভাবে ফিডিং লোডের অধীনে ক্যারিয়ার স্ট্রিপটিকে ভেঙে ফেলে। কার্যকরী স্ট্যাম্পিং ডাই ডিজাইনের জন্য চারটি গুরুত্বপূর্ণ জ্যামিতি প্যারামিটারের উপর সুনির্দিষ্ট নিয়ন্ত্রণ এবং বাকি স্ট্রিপ লেআউটের তুলনায় সুশৃঙ্খল বসানো প্রয়োজন।
বাইপাস নচ ডিজাইনের জন্য জটিল জ্যামিতি পরামিতি
আপনি যখন মেটাল স্ট্যাম্পিং ডাই-এ বাইপাস নচের মাত্রা নির্ধারণ করতে বসেন, তখন এই ভেরিয়েবলগুলি নির্ধারণ করে যে আপনার স্ট্রিপ পরিষ্কারভাবে উৎপাদন গতিতে ফিড করে নাকি প্রথম দিন থেকেই আপনাকে মাথাব্যথা দেয়:
- খাঁজ গভীরতা- খাঁজটি স্ট্রিপ প্রান্ত থেকে ভিতরের দিকে প্রসারিত দূরত্ব৷ এটি অবশ্যই যে কোনও গঠিত বৈশিষ্ট্যের সর্বোচ্চ উচ্চতা (বা গভীরতা) অতিক্রম করতে হবে যা পরবর্তী স্টেশনগুলির মধ্য দিয়ে যেতে হবে। একটি সাধারণ প্রারম্ভিক নির্দেশিকা হল খাঁজ গভীরতা গঠিত বৈশিষ্ট্য উচ্চতার 1.5 থেকে 2.0 গুণে সেট করা, একটি কার্যকরী ক্লিয়ারেন্স মার্জিন প্রদান করে যা উপাদান স্প্রিংব্যাক এবং খাওয়ানোর সময় সামান্য স্ট্রিপ মিসলাইনমেন্টের জন্য দায়ী।
- খাঁজ প্রস্থ- ফিডের দিক দিয়ে স্ট্রিপ প্রান্ত বরাবর পরিমাপ করা মাত্রা। খাঁজের প্রস্থকে অবশ্যই গঠিত বৈশিষ্ট্যের সম্পূর্ণ দৈর্ঘ্যকে মিটমাট করতে হবে কারণ এটি স্টপ ব্লক অতিক্রম করে, এবং সবচেয়ে খারাপ-ক্ষেত্রে খাওয়ানোর পরিস্থিতিতে যোগাযোগ প্রতিরোধ করার জন্য যথেষ্ট মার্জিন। প্রস্থ সাধারণত স্টেশন পিচের সাথে সম্পর্কিত হয় - পিচ দূরত্বের 40 থেকে 60 শতাংশের চেয়ে একটি খাঁজ সংকীর্ণ যা স্টেশনগুলির মধ্যে স্থানান্তর অঞ্চলে বিস্তৃত বৈশিষ্ট্যগুলির জন্য পর্যাপ্ত ছাড়পত্র নাও দিতে পারে৷
- খাঁজ কোণ (V-খাঁজ নির্দিষ্ট)- একটি V-খাঁজের দুটি কাটা মুখের মধ্যে অন্তর্ভুক্ত কোণ। 60 এবং 90 ডিগ্রীর মধ্যে কোণগুলি স্ব-কেন্দ্রিক ক্রিয়া এবং ক্লিয়ারেন্স ভলিউমের সর্বোত্তম ভারসাম্য প্রদান করে। 60 ডিগ্রির নীচে তীক্ষ্ণ কোণগুলি স্ট্রিপ টেনশনের নীচে ভাঙ্গার প্রবণতায় আরও ভঙ্গুর খাঁজ টিপস তৈরি করে, যখন 90 ডিগ্রির বেশি কোণগুলি কেন্দ্রীকরণের সুবিধা এবং বর্জ্য বাহক উপাদানকে পার্শ্বীয়ভাবে হ্রাস করে।
- ব্যবধান এবং পুনরাবৃত্তি- বাইপাস নচ স্ট্রিপ বরাবর প্রতিটি পিচে পুনরাবৃত্তি হয়। তাদের ব্যবধান ঠিক ডাই পিচের সমান, প্রতিটি অগ্রগতি একটি অভিন্ন স্টপ রেফারেন্স তৈরি করে তা নিশ্চিত করে। কিছু মেটাল স্ট্যাম্পিং ডাই ডিজাইন লেআউটে, উন্নত পাশ্বর্ীয় নিবন্ধনের জন্য উভয় স্ট্রিপ প্রান্তে (দ্বৈত-পার্শ্বযুক্ত) খাঁজগুলি দেখা যায়, বিশেষত প্রশস্ত কয়েল অ্যাপ্লিকেশনগুলিতে যেখানে একক-পার্শ্বযুক্ত খাঁজগুলি খাওয়ানোর সময় স্ট্রিপটিকে সামান্য পিভট করতে দেয়।
এই পরামিতিগুলি একে অপরের সাথে যোগাযোগ করে। খাঁজ খোলাকে প্রশস্ত না করে খাঁজের গভীরতা বৃদ্ধি করা একটি সরু স্লট তৈরি করে যা স্লাগকে আটকে রাখে এবং ইজেকশন প্রতিরোধ করে। গভীরতা সামঞ্জস্য না করে খাঁজ প্রশস্ত করা উল্লম্ব হস্তক্ষেপ সমস্যা সমাধান ছাড়াই পার্শ্বীয় ছাড়পত্র প্রদান করতে পারে। কার্যকর স্ট্যাম্পিং ডিজাইন তাদের একটি সিস্টেম হিসাবে বিবেচনা করে, স্বাধীন মাত্রা হিসাবে নয়।
পাইলট হোল এবং স্টেশন স্পেসিংয়ের সাথে সম্পর্কিত প্লেসমেন্ট নির্দেশিকা
আপনি স্ট্রিপ লেআউটে খাঁজ পাঞ্চটি কোথায় রাখবেন তা খাঁজের আকৃতির মতোই গুরুত্বপূর্ণ। প্লেসমেন্ট শীট মেটাল স্ট্যাম্পিং এর কয়েকটি মূল নীতি অনুসরণ করে:
বাইপাস খাঁজগুলি যত তাড়াতাড়ি সম্ভব স্টেশনে কাটা উচিত, আদর্শভাবে এক বা দুটি স্টেশন। এটি নিশ্চিত করে যে স্ট্রিপটি তার প্রান্ত নিয়ন্ত্রণের রেফারেন্স লাভ করে যে কোনো গঠনমূলক ক্রিয়াকলাপের মুখোমুখি হওয়ার আগে। প্রথম দিকে খাঁজ কাটার অর্থ হল সূচীভুক্ত পরবর্তী স্টেশনগুলির সর্বাধিক সংখ্যার জন্য সোজা প্রান্তটি উপলব্ধ।
যখনই সম্ভব পাইলট হোল পিয়ার্স হিসাবে একই স্টেশনে খাঁজ পাঞ্চ ফায়ার করা উচিত। এটি একটি একক হিটে মোটা ফিড স্টপ এবং সূক্ষ্ম{1}}অবস্থানের রেফারেন্স উভয়ই স্থাপন করে, যে কোনো অবস্থানগত ত্রুটি দূর করে যা এই বৈশিষ্ট্যগুলিকে বিভিন্ন স্টেশনে কাটা হলে জমা হতে পারে। অনুশীলনে, বেশিরভাগ প্রগতিশীল ডাই নির্মাতারা একই ডাই ব্লকে পাইলট পাঞ্চের সংলগ্ন খাঁজ পাঞ্চ রাখেন।
পরবর্তীকালে, খাঁজগুলি অংশ জ্যামিতি থেকে যথেষ্ট দূরে অবস্থান করা উচিত যাতে ক্যারিয়ারটি খাঁজ এবং নিকটতম অংশ ফাঁকা প্রান্তের মধ্যে কাঠামোগত ধারাবাহিকতা বজায় রাখে। মেটাল স্ট্যাম্পিং ডিজাইনের একটি সাধারণ নিয়ম হল খাঁজ এবং সংলগ্ন কাটআউটগুলির মধ্যে একটি ন্যূনতম সেতুর প্রস্থ বজায় রাখা যাতে স্ট্রিপ পুরুত্বের কমপক্ষে 1.5 গুণের সমান। এর নিচে পড়ে, এবং ক্যারিয়ার ফিড টেনশনের অধীনে ছিঁড়ে যাওয়ার প্রবণ একটি দুর্বল লিঙ্ক হয়ে যায়।
ক্যারিয়ার স্ট্রিপ অখণ্ডতার সাথে ভারসাম্য ক্লিয়ারেন্স গভীরতা
এখানে প্রতিটি ডাই ডিজাইনার যে টেনশনের মুখোমুখি হন: গভীর খাঁজগুলি গঠিত বৈশিষ্ট্যগুলির জন্য আরও ছাড়পত্র প্রদান করে, তবে তারা ক্যারিয়ারের প্রান্ত থেকে আরও উপাদান সরিয়ে দেয়। খুব বেশি সরান এবং বাহক নির্ভরযোগ্যভাবে গাইড রেল এবং ওভার লিফটারগুলির মাধ্যমে স্ট্রিপটিকে ধাক্কা দেওয়ার জন্য প্রয়োজনীয় ক্রস-বিভাগীয় শক্তি হারায়৷
একটি 1.0 মিমি পুরু ইস্পাত ফালা কল্পনা করুন প্রতিটি পাশে একটি 12 মিমি চওড়া ক্যারিয়ার। যদি আপনার বাইপাস খাঁজটি 8 মিমি ভিতরের দিকে প্রসারিত হয়, তবে সেই ক্রস- বিভাগে শুধুমাত্র 4 মিমি ক্যারিয়ার উপাদান অক্ষত থাকে। এই অবশিষ্ট সেতুটি অবশ্যই সমস্ত ফিডিং ফোর্স, লিফটার লোড এবং উচ্চ গতির প্রেস অপারেশনের গতিশীল চাপগুলিকে পরিচালনা করতে হবে। পাতলা বা নরম উপকরণে, সেই অবশিষ্ট অংশটি যথেষ্ট নাও হতে পারে।
এই ভারসাম্য নিয়ন্ত্রণকারী প্রকৌশল নীতিটি সোজা: খাঁজের গভীরতা কখনই ক্যারিয়ারের প্রস্থের 60 থেকে 70 শতাংশের বেশি গ্রহণ করা উচিত নয়। এই সীমার মধ্যে থাকা ফিডের নির্ভরযোগ্যতা বজায় রাখার জন্য যথেষ্ট কাঠামোগত উপাদান সংরক্ষণ করে এবং এখনও গঠিত বৈশিষ্ট্যগুলির জন্য অর্থপূর্ণ ছাড়পত্র প্রদান করে। যদি আপনার গঠিত জ্যামিতিতে এই অনুপাতের অনুমতির চেয়ে গভীর ত্রাণ প্রয়োজন হয়, তাহলে সঠিক প্রতিক্রিয়া হল একটি ছোট ক্যারিয়ারে খাঁজকে আরও গভীরে ঠেলে দেওয়ার পরিবর্তে প্রাথমিক স্ট্রিপ লেআউটে ক্যারিয়ার স্ট্রিপকে প্রশস্ত করা।
এখানেই স্ট্যাম্পিং ডাই ডিজাইন এবং স্ট্রিপ লেআউট অপ্টিমাইজেশান ছেদ করে। একটি মেটাল স্ট্যাম্পিং ডাই যা উপাদান ব্যবহারে দক্ষ দেখায় কিন্তু সঠিক বাইপাস খাঁজ গভীরতার জন্য অপর্যাপ্ত পরিবাহক প্রস্থ রেখে শেষ পর্যন্ত ভুল ফিড, ডাই ক্র্যাশ এবং স্ক্র্যাপের মাধ্যমে বেশি খরচ হয়। স্ট্রিপ লেআউটটি অবশ্যই শুরু থেকেই খাঁজ জ্যামিতির কথা মাথায় রেখে ডিজাইন করা উচিত, ডাই তৈরি করার পরে রেট্রোফিট করা উচিত নয়।
উপাদান বৈশিষ্ট্য এই গণনা অন্য স্তর যোগ. উচ্চ-শক্তির ইস্পাতগুলি গভীর খাঁজ অনুপাত সহ্য করে কারণ তাদের উচ্চ ফলন শক্তি কম ক্রস-বিভাগের সাথে ক্যারিয়ারের অনমনীয়তা বজায় রাখে। নরম অ্যালুমিনিয়াম বা তামার মিশ্রণের আরও রক্ষণশীল গভীরতার সীমা প্রয়োজন কারণ অবশিষ্ট বাহক লোডের অধীনে আরও সহজে বিকৃত হয়ে যায়। এই উপাদানগুলি-নির্দিষ্ট সামঞ্জস্যগুলি ডিজাইন প্রক্রিয়াটিকে অতি সরলীকরণ এড়াতে তাদের নিজস্ব বিশদ চিকিত্সার দাবি রাখে৷
বাইপাস নোটস বনাম বিকল্প স্ট্রিপ নিয়ন্ত্রণ পদ্ধতি
বাইপাস খাঁজগুলি প্রগতিশীল ডাইতে স্ট্রিপ আন্দোলন নিয়ন্ত্রণ করার একমাত্র উপায় নয়। পাইলট পিন, সাইড কাটার, প্লেইন ক্যারিয়ার স্ট্রিপ, এবং লিফটার{1}}ভিত্তিক সিস্টেম সবই মেটাল স্ট্যাম্পিং টুলিংয়ে ভূমিকা পালন করে। তাহলে কেন একজনকে অন্যের উপরে বেছে নিন? উত্তরটি নিবন্ধনের চাহিদা, স্ক্র্যাপ লক্ষ্য এবং আপনার স্ট্যাম্পিং টুলিং বাজেট কতটা জটিলতা সমর্থন করতে পারে তার উপর নির্ভর করে। প্রতিটি পদ্ধতির একটি মিষ্টি জায়গা আছে, এবং ট্রেড-অফ বোঝা আপনাকে একটি প্রদত্ত অ্যাপ্লিকেশনের জন্য সঠিক সংমিশ্রণ বাছাই করতে সহায়তা করে৷
একা পাইলট পিনের তুলনায় বাইপাস নচ
পাইলট পিন হল স্ট্রিপ রেজিস্ট্রেশনের নির্ভুল ওয়ার্কহর্স। তারা প্রি-বিদ্ধ গর্তে প্রবেশ করে এবং প্রতি স্ট্রোকে স্ট্রিপটিকে সঠিক X-Y অবস্থানে টেনে নেয়। হিসাবেপিএমএ নোটের পিটার উলিন্টজ, পাইলটদের অবশ্যই 0.0005 থেকে 0.001-ইঞ্চি ক্লিয়ারেন্সের সাথে তাদের গর্তের মাপ হতে হবে এবং অন্য কোনো ঘুষি উপাদানের সাথে যোগাযোগ করার আগে অবশ্যই জড়িত থাকতে হবে। তারা অসামান্য অবস্থানগত নির্ভুলতা প্রদান করে, প্রায়শই এক ইঞ্চির কয়েক হাজার ভাগের মধ্যে।
কিন্তু ফিড নিয়ন্ত্রণের জন্য একা পাইলট পিনের উপর নির্ভর করার একটি উল্লেখযোগ্য নেতিবাচক দিক রয়েছে। পাইলটগুলি সূক্ষ্ম অবস্থানের জন্য ডিজাইন করা হয়েছে, একটি অতিরিক্ত স্ট্রিপের শক্তি শোষণের জন্য নয়। যদি ফিডারটি একটি মিলিমিটারের একটি ভগ্নাংশ দ্বারাও ওভারশুট করে, পাইলট পিনটি সেই প্রভাব লোড সাইডটিকে-অন করে নেয়। উৎপাদন গতিতে চলমান ডাই স্ট্যাম্পিং প্রেসে হাজার হাজারেরও বেশি চক্র, যেটি বারবার সাইড লোডিং পাইলটদের বাঁকিয়ে দেয়, পাইলট গর্তকে লম্বা করে এবং প্রতিটি স্টেশনে নিবন্ধন হ্রাস করে।
বাইপাস নচগুলি পাইলট ব্যস্ততার একটি মোটা যান্ত্রিক স্টপ আপস্ট্রিম প্রদান করে এই সমস্যাটি দূর করে। খাঁজ কোণারটি প্রথমে স্টপ ব্লকের সাথে যোগাযোগ করে, একটি নির্ভুল পিনের পরিবর্তে একটি শক্তিশালী প্রান্ত দিয়ে অতিরিক্ত খাওয়ানো শক্তিকে শোষণ করে। পাইলটরা তখন শুধুমাত্র সূক্ষ্ম সংশোধন পরিচালনা করে, তাদের ডিজাইনের খামের মধ্যে কাজ করে। শ্রমের এই বিভাজন পাইলটের জীবনকে প্রসারিত করে এবং এককভাবে কাজ করা পাইলটদের তুলনায় অনেক বেশি সময় ধরে নিবন্ধন নির্ভুলতা বজায় রাখে।
এর মানে কি প্রতিটি প্রগতিশীল মৃত্যুর জন্য পাইলট ছাড়াও বাইপাস নচের প্রয়োজন? অগত্যা নয়। সরল ব্ল্যাঙ্কিং বা ছিদ্র করা কোন ফর্মিং অপারেশন ছাড়াই মারা যায়, ন্যূনতম স্ট্রিপ লিফ্ট, এবং ছোট অগ্রগতি রান একা পাইলটদের সাথে ভালভাবে কাজ করতে পারে। একটি ডাই স্ট্যাম্পিং মেশিনে উচ্চ ভলিউম উৎপাদনের জন্য ঝুঁকি আলাদাভাবে গণনা করা হয় যেখানে প্রতি ঘন্টায় হাজার হাজার স্ট্রোক প্রতিটি ছোট ত্রুটিকে প্রশস্ত করে।
বিকল্প স্ট্রিপ নিয়ন্ত্রণ পদ্ধতি এবং তাদের বাণিজ্য-অফ
বাইপাস খাঁজ এবং পাইলট পিনের সংমিশ্রণের বাইরে, স্ট্রিপের অগ্রগতি নিয়ন্ত্রণের জন্য আরও কয়েকটি ধাতব স্ট্যাম্পিং কৌশল বিদ্যমান:
খাঁজ ছাড়া প্লেইন ক্যারিয়ার স্ট্রিপঅবস্থান নিয়ন্ত্রণের জন্য ফিডার এবং পাইলট পিনের উপর সম্পূর্ণরূপে নির্ভর করুন। ক্যারিয়ার সহজভাবে অংশ ফাঁকা সংযোগ করে এবং গাইড রেল ধারণ করার জন্য একটি পৃষ্ঠ প্রদান করে। এই পদ্ধতিটি সরল অংশগুলির জন্য কাজ করে যেখানে কোনও গঠন নেই যা স্ট্রিপের উচ্চতা পরিবর্তন করে, তবে শূন্য যান্ত্রিক অতিরিক্ত খাওয়ানো সুরক্ষা প্রদান করে। পাইলট পিন (বা একটি ডাই ক্র্যাশ) ধরা না হওয়া পর্যন্ত যে কোনও ফিডার স্লিপ বা টাইমিং ত্রুটি অসংশোধিত হয়।
সাইড কাটারপ্রথম স্টেশনে এক বা উভয় স্ট্রিপ প্রান্ত থেকে উপাদান একটি ছোট পরিমাণ ছাঁটা. অগ্রগতি সেট করার জন্য একটি স্টপের বিপরীতে নতুনভাবে কাটা প্রান্ত সূচক। সাইড কাটারগুলি বাইপাস নচ হিসাবে একই রকম মোটা-স্টপ ফাংশন পরিবেশন করে, কিন্তু তারা বিচ্ছিন্ন স্লাগের পরিবর্তে প্রান্ত স্ক্র্যাপের একটি ক্রমাগত ফিতা তৈরি করে। এই পদ্ধতিটি স্ট্যাম্পিং টুল এবং ডাই অ্যাপ্লিকেশনগুলিতে সাধারণ যেখানে ইনকামিং কয়েলের প্রান্তের অবস্থা অবিশ্বস্ত হয় বা যেখানে গাইড রেলে প্রবেশ করার আগে স্ট্রিপের প্রস্থটি সঠিক করা প্রয়োজন।
লিফটার-ভিত্তিক সিস্টেমস্ট্রোকের মধ্যে ডাই পৃষ্ঠের উপরে স্ট্রিপটি বাড়ান, তৈরি বৈশিষ্ট্যগুলিকে খাওয়ানোর সময় নীচের ডাই উপাদানগুলি পরিষ্কার করতে দেয়। লিফটাররা উল্লম্ব ক্লিয়ারেন্স সমস্যার সমাধান করে যা খাঁজের ঠিকানাকে বাইপাস করে। অনুশীলনে, বেশিরভাগ জটিল প্রগতিশীল ডাইস উভয়ই ব্যবহার করে: উল্লম্ব ক্লিয়ারেন্সের জন্য উত্তোলক এবং প্রান্ত নিয়ন্ত্রণ এবং ফিড সীমিত করার জন্য বাইপাস নচ। একা লিফটাররা অতিরিক্ত খাওয়ানো বা পাশ্বর্ীয় নিবন্ধন সংশোধন করতে পারে না।
স্টেজ টুলিং কনফিগারেশনপৃথক ডাই সেটে পৃথক স্টেশনে প্রগতিশীল ক্রিয়াকলাপ ভেঙে দিন। প্রতিটি স্টেশন একটি অবিচ্ছিন্ন স্ট্রিপের পরিবর্তে একটি পৃথক ফাঁকা পায়, যা স্ট্রিপ ফিডিং চ্যালেঞ্জগুলি সম্পূর্ণরূপে দূর করে। ট্রেড-অফ নাটকীয়ভাবে কম থ্রুপুট, উচ্চ হ্যান্ডলিং খরচ এবং পর্যায়গুলির মধ্যে আরও জটিল অংশ স্থানান্তর প্রক্রিয়া।
স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং স্ক্র্যাপ হ্রাসের উপর প্রভাব
প্রতিটি স্ট্রিপ নিয়ন্ত্রণ পদ্ধতি প্রভাবিত করে যে কত উপাদান ব্যবহারযোগ্য অংশ বনাম স্ক্র্যাপ হিসাবে শেষ হয়। বাইপাস খাঁজগুলি ক্যারিয়ারের প্রান্ত থেকে ছোট বিচ্ছিন্ন স্লাগগুলি সরিয়ে দেয়, প্রতিটি স্ট্রোকে একটি অনুমানযোগ্য স্ক্র্যাপ উপাদান যুক্ত করে। এই স্ক্র্যাপটি সর্বনিম্ন, সাধারণত প্রতি খাঁজে কয়েক বর্গ মিলিমিটার, এবং এটি প্রদান করে খাওয়ানোর নির্ভরযোগ্যতার মূল্য।
সাইড কাটারগুলি প্রতি স্ট্রোকে আরও বেশি স্ক্র্যাপ তৈরি করে কারণ তারা ক্রমাগত সম্পূর্ণ স্ট্রিপ প্রান্তটি ছাঁটাই করে। যদি আপনার উপাদান ব্যয় বেশি হয় বা আপনার অংশের জ্যামিতি ইতিমধ্যে উপাদান ব্যবহারের সীমাকে ঠেলে দেয়, সেই অতিরিক্ত প্রান্ত ছাঁটা অর্থনীতিকে প্রতিকূলভাবে পরিবর্তন করতে পারে। বিপরীতভাবে, যদি আপনার আগত কুণ্ডলীর প্রান্তের গুণমান খারাপ থাকে, তবে সাইড কাটার স্ক্র্যাপ নির্বিশেষে অনিবার্য হতে পারে।
খাঁজ ছাড়া প্লেইন ক্যারিয়ারগুলি নিয়ন্ত্রণ পদ্ধতি থেকে শূন্য অতিরিক্ত স্ক্র্যাপ তৈরি করে, কিন্তু তারা যে ভুল খাওয়ার ঘটনাগুলিকে আমন্ত্রণ জানায় তা প্রত্যাখ্যান করা অংশগুলিতে অনেক বেশি বর্জ্য তৈরি করে এবং মেরামতের ডাউনটাইম মারা যায়। আপনার প্রত্যাখ্যান হার এমনকি সামান্য আরোহণ যদি খাঁজ স্ক্র্যাপ নির্মূল থেকে "সঞ্চয়" অলীক হয়.
নিচের সারণীটি দ্রুত রেফারেন্সের জন্য এই ট্রেডগুলিকে পাশে রাখে-:
| নিয়ন্ত্রণ পদ্ধতি | নিবন্ধন নির্ভুলতা | স্ক্র্যাপ প্রভাব | টুলিং জটিলতা | সেরা-ফিট অ্যাপ্লিকেশন |
|---|---|---|---|---|
| বাইপাস নচ + পাইলট পিন | উচ্চ মোটা স্টপ অতিরিক্ত খাওয়ানো প্রতিরোধ করে; পাইলটরা 0.001 ইঞ্চির মধ্যে সূক্ষ্ম X-Y অবস্থান প্রদান করে। | কম স্ট্রোক প্রতি ছোট বিযুক্ত slugs; অনুমানযোগ্য এবং পরিচালনাযোগ্য। | পরিমিত। পাইলট ছাড়াও নচ পাঞ্চ, স্টপ ব্লক এবং স্লাগ ইজেকশন পাথ প্রয়োজন। | মাল্টি-স্টেশন প্রোগ্রেসিভ ফর্মিং ক্রিয়াকলাপ, উচ্চ-গতি উত্পাদন, কঠোর সহনশীলতার সাথে মারা যায়। |
| পাইলট পিন একা | সূক্ষ্ম অবস্থানের জন্য উচ্চ, কিন্তু ক্রমবর্ধমান ফিড ত্রুটি এবং পাইলট ওভারলোডের জন্য ঝুঁকিপূর্ণ। | নিয়ন্ত্রণ পদ্ধতি নিজেই থেকে কিছুই নয়; মিসফিড-সম্পর্কিত স্ক্র্যাপের উচ্চ ঝুঁকি। | কম শুধুমাত্র স্ট্যান্ডার্ড পাইলটিং হার্ডওয়্যার। | সরল খালি বা ছিদ্র কোন গঠন ছাড়াই মারা যায়; ছোট-চালান বা কম-গতির অ্যাপ্লিকেশন। |
| সাইড কাটার + পাইলট পিন | উচ্চ তাজা-কাট প্রান্ত পরিষ্কার স্টপ রেফারেন্স প্রদান করে; পাইলটরা সূক্ষ্ম অবস্থান পরিচালনা করে। | পরিমিত। ক্রমাগত প্রান্ত ছাঁটা পটি চলমান স্ক্র্যাপ ভলিউম যোগ করে। | মাঝারি থেকে উচ্চ। সাইড কাটার টুলিং প্লাস স্ক্র্যাপ ফিতা ব্যবস্থাপনা এবং নিষ্পত্তি. | অবিশ্বাস্য প্রান্ত মানের সঙ্গে চলমান কুণ্ডলী মারা যায়; সত্য ফালা প্রস্থ প্রয়োজন অ্যাপ্লিকেশন. |
| প্লেইন ক্যারিয়ার (কোন নোটস নেই) | সম্পূর্ণরূপে ফিডার নির্ভুলতা এবং পাইলট সংশোধন ক্ষমতার উপর নির্ভরশীল। | পদ্ধতি নিজেই থেকে কিছুই নয়; এলিভেটেড মিসফিড ঝুঁকি অংশ প্রত্যাখ্যান বৃদ্ধি. | কম গাইড রেল এবং পাইলটগুলির বাইরে কোনও অতিরিক্ত সরঞ্জাম নেই। | কোন গঠন ছাড়া খুব সহজ ফ্ল্যাট ফাঁকা; কম-ঝুঁকিপূর্ণ অংশ যেখানে মাঝে মাঝে ভুল খাওয়ানো সহনীয়। |
| লিফটার সিস্টেম (উল্লম্ব নিয়ন্ত্রণ) | শুধুমাত্র Z-অক্ষের ছাড়পত্র পরিচালনা করে; কোনো পার্শ্বীয় বা ফিড{1}}দিক নিয়ন্ত্রণ নয়। | উত্তোলক থেকে কেউ নয়; ফিড নিয়ন্ত্রণের জন্য অন্য পদ্ধতির সাথে পেয়ার করতে হবে। | পরিমিত। বসন্ত বা বায়ুসংক্রান্ত lifters, ফিড রিলিজ সঙ্গে সময় সমন্বয়. | স্ট্রিপ সমতল নীচে প্রসারিত যে গঠিত বৈশিষ্ট্য সঙ্গে মারা যায়; সর্বদা পাইলট এবং খাঁজের পাশাপাশি ব্যবহৃত হয়। |
| স্টেজ টুলিং (পৃথক স্টেশন) | স্টেশন প্রতি উচ্চ, কিন্তু স্টেশনগুলির মধ্যে স্থানান্তর নির্ভুলতা নতুন ভেরিয়েবল প্রবর্তন করে। | পরিবর্তনশীল। কোন ক্যারিয়ার স্ক্র্যাপ নয়, তবে ফাঁকা হ্যান্ডলিং এবং স্থানান্তর প্রত্যাখ্যান তৈরি করতে পারে। | উচ্চ একাধিক ডাই সেট, ট্রান্সফার মেকানিজম, অপারেশন প্রতি আলাদা প্রেস স্ট্রোক। | খুব জটিল অংশ যা একটি একক প্রগতিশীল স্ট্রিপে উত্পাদিত হতে পারে না; কম-থেকে-মাঝারি ভলিউম। |
বেশিরভাগ উত্পাদন পরিবেশে, বাইপাস খাঁজ এবং পাইলট পিনের সমন্বয় যথার্থতা, স্ক্র্যাপ নিয়ন্ত্রণ এবং রক্ষণাবেক্ষণের সর্বোত্তম ভারসাম্য সরবরাহ করে। প্রান্তের অবস্থা একটি সমস্যা হলে পার্শ্ব কাটারগুলি হল যৌক্তিক বিকল্প। খাঁজ ভিত্তিক নিয়ন্ত্রণ প্রতিস্থাপনের পরিবর্তে লিফটার পরিপূরক। এবং স্টেজ টুলিং সম্পূর্ণরূপে একটি ভিন্ন দৃষ্টান্ত, সেই অংশগুলির জন্য সংরক্ষিত যার জ্যামিতি কেবল একটি স্ট্রিপের মাধ্যমে অগ্রসর হতে পারে না।
স্ট্রিপ লেআউট অপ্টিমাইজেশনের অর্থ হল নিয়ন্ত্রণ পদ্ধতি বেছে নেওয়া যা মোট খরচ কমিয়ে দেয়, শুধু উপাদান খরচ নয়। ডাউনটাইম, ডাই মেরামত এবং অপর্যাপ্ত স্ট্রিপ কন্ট্রোল থেকে আসা গুণগত প্রত্যাখ্যানের তুলনায় হিট প্রতি কয়েক অতিরিক্ত বর্গ মিলিমিটার নচ স্ক্র্যাপ নগণ্য। প্রকৃত সঞ্চয় আসে স্ট্যাম্পিং টুলে নিয়ন্ত্রণ বৈশিষ্ট্যের সঠিক সমন্বয় তৈরি করা থেকে এবং শুরু থেকেই মারা যায়, উৎপাদনে সমস্যা দেখা দেওয়ার পরে রিট্রোফিটিং করার পরিবর্তে।
এটি বলেছে, প্রতিটি উপাদান এই নিয়ন্ত্রণ পদ্ধতিতে একইভাবে সাড়া দেয় না। স্ট্রিপের বেধ, কঠোরতা এবং নমনীয়তা মৌলিকভাবে পরিবর্তন করে যে কীভাবে বাহক ফিডিং লোডের অধীনে আচরণ করে এবং কীভাবে খাঁজ প্রান্তগুলি কাটা এবং অগ্রগতির সময় উপাদানের সাথে যোগাযোগ করে।
উপাদান-নির্দিষ্ট বাইপাস নচ ডিজাইনের বিবেচনা
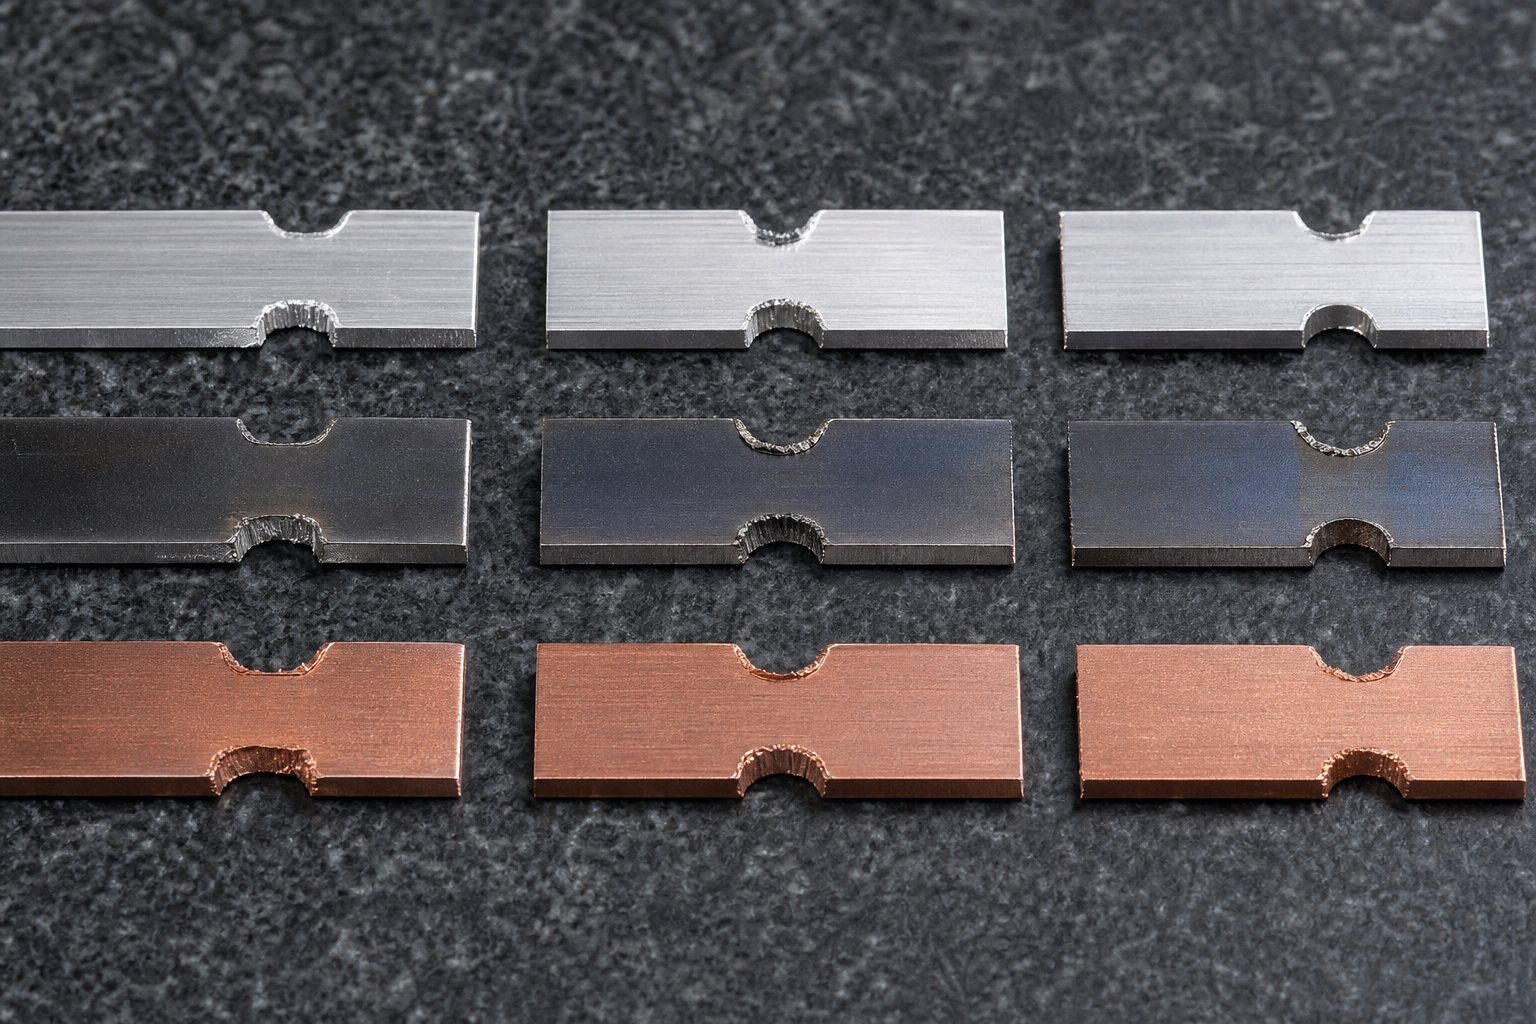
একটি বাইপাস খাঁজ যা 1.0 মিমি ঠান্ডায় পুরোপুরি কাজ করে-ঘূর্ণিত ইস্পাত ক্যারিয়ারে ফাটল ধরতে পারে, খোঁচা দিতে পারে, অথবা আপনি অ্যালুমিনিয়াম বা উচ্চ-শক্তির খাদে পরিবর্তন করলে পৃষ্ঠের ফিনিশের ক্ষতি করতে পারে। উপাদান বৈশিষ্ট্য শুধুমাত্র গঠন স্টেশন প্রভাবিত করে না. তারা নির্দেশ করে যে খাঁজটি কাটার সময় কীভাবে আচরণ করে, কীভাবে অবশিষ্ট বাহক ফিডিং লোডগুলি পরিচালনা করে এবং কীভাবে খাঁজের প্রান্তগুলি হাজার হাজার প্রেস চক্র ধরে রাখে। খাঁজ নকশাকে উপাদান হিসেবে বিবেচনা করা-স্বতন্ত্র শীট মেটাল স্ট্যাম্পিং-এ উৎপাদন সমস্যার দ্রুততম পথগুলির মধ্যে একটি।
স্ট্রিপ পুরুত্ব খাঁজের গভীরতা এবং প্রস্থকে কীভাবে প্রভাবিত করে
স্ট্রিপ বেধ হল একক সবচেয়ে প্রত্যক্ষ পরিবর্তনশীল যা বাইপাস নচ জ্যামিতিকে প্রভাবিত করে। ঘন উপাদানের জন্য গভীর খাঁজ কাটার প্রয়োজন হয় যাতে গঠিত বৈশিষ্ট্যগুলি পরিষ্কার করা যায় যা স্বাভাবিকভাবেই স্ট্রিপ প্লেনের নীচে বা উপরে প্রজেক্ট করে। 0.4 মিমি স্টকে একটি 0.5 মিমি বাঁক বিনয়ী বৈশিষ্ট্য উচ্চতা তৈরি করে। 2.0 মিমি স্টকে একই বাঁক কোণ চার থেকে পাঁচ গুণ লম্বা একটি গঠিত অভিক্ষেপ তৈরি করে, আনুপাতিকভাবে গভীর ত্রাণ দাবি করে।
খাঁজ কাটার পরে বাহকের শক্তি কতটুকু থাকবে তাও বেধ নিয়ন্ত্রণ করে। একটি 15 মিমি চওড়া ক্যারিয়ারে একটি 10 মিমি গভীর খাঁজ 5 মিমি সেতুর উপাদান ছেড়ে দেয়। পাতলা স্টকে (0.8 মিমি-র নিচে), সেই সেতুটির খুব কম ক্রস-বিভাগীয় এলাকা আছে এবং ফিডিং টেনশনের অধীনে বাকল বা ছিঁড়ে যেতে পারে। 2.0 মিমি-এর উপরে মোটা স্ট্যাম্পযুক্ত স্টিলের স্ট্রিপগুলিতে, একই 5 মিমি ব্রিজটি আরামদায়কভাবে উত্পাদন লোড পরিচালনা করার জন্য যথেষ্ট সেকশন মডুলাস ধরে রাখে।
প্রস্থ একইভাবে আচরণ করে। মোটা স্ট্রিপগুলির প্রশস্ত খাঁজ খোলার প্রয়োজন কারণ গঠিত বৈশিষ্ট্যগুলি ফিডের দিক বরাবর আরও রৈখিক স্থান দখল করে। পুরু উপাদানের মধ্যে একটি প্রশস্ত, গভীর খাঁজ থেকে উত্পাদিত স্লাগটিও ভারী এবং বের করা কঠিন। স্টিল স্ট্যাম্পিংয়ের সাথে কাজ করা ডাই ডিজাইনাররা ভারী-গজ স্টকের জন্য মারা যায় প্রায়ই স্লাগ গর্তে স্ট্যাক করার পরিবর্তে স্লাগগুলি ডাই পরিষ্কার করে তা নিশ্চিত করতে ভ্যাকুয়াম বা পজিটিভ এয়ার ব্লাস্ট যোগ করে।
নচ জ্যামিতির উপর উপাদানের কঠোরতা এবং নমনীয়তার প্রভাব
কঠোরতা এবং নমনীয়তা কাটার পরে খাঁজের প্রান্ত এবং কোণে কী ঘটে তা নিয়ন্ত্রণ করে। নরম, নমনীয় উপাদান যেমন তামা এবং অ্যানিলড অ্যালুমিনিয়াম ফাটল ছাড়াই খাঁজের চারপাশে প্লাস্টিকভাবে বিকৃত হয়। শক্ত, কম-নমনীয়তা উপাদানগুলি তীক্ষ্ণ কোণে চাপকে কেন্দ্রীভূত করে এবং মাইক্রো-ফাটল শুরু করতে পারে যা চক্রীয় খাওয়ানোর লোডের অধীনে প্রচার করে।
এখানে বিভিন্ন উপাদানের বিভাগগুলি বাইপাস নচ জ্যামিতিতে কীভাবে প্রতিক্রিয়া জানায়:
- কম-কার্বন ইস্পাত (CRS, 1008/1010)- তীক্ষ্ণ V-খাঁজ এবং আয়তক্ষেত্রাকার জ্যামিতি ভালোভাবে সহ্য করে। ভাল নমনীয়তা কোণে চাপ পুনঃবন্টন অনুমতি দেয়. মাঝারি স্প্রিংব্যাক মানে গঠিত বৈশিষ্ট্যগুলি তাদের আকৃতিকে অনুমানযোগ্যভাবে ধরে রাখে, তাই খাঁজ ক্লিয়ারেন্স গণনাগুলি সোজা। এটি বেশিরভাগ স্টিল শীট স্ট্যাম্পিং ডাই ডিজাইনের জন্য বেসলাইন উপাদান।
- উচ্চ-শক্তির ইস্পাত (HSLA, DP, AHSS)- উচ্চতর কঠোরতা মানে খাঁজ পাঞ্চ দ্রুত পরিধান করে এবং কাটা শক্তি বৃদ্ধি পায়। কম নমনীয়তা ভিতরের কোণগুলিকে বিপজ্জনক করে তোলে। এই উপাদানগুলির আয়তক্ষেত্রাকার খাঁজগুলির বাহক প্রান্তে ক্লান্তি ফাটল রোধ করতে কমপক্ষে 1.0 থেকে 1.5 গুণ স্ট্রিপ পুরুত্বের কোণার ব্যাসার্ধের প্রয়োজন। স্প্রিংব্যাক উল্লেখযোগ্যভাবে বৃহত্তর, তাই গঠিত বৈশিষ্ট্যগুলি নামমাত্রের চেয়ে বেশি দূরে প্রজেক্ট করতে পারে, খাঁজে অতিরিক্ত ক্লিয়ারেন্স গভীরতার প্রয়োজন।
- অ্যালুমিনিয়াম খাদ (3003, 5052, 6061)- নরম মেজাজ তৈরি হয় এবং সহজেই কেটে যায় তবে টুল স্টিলের ঘুষির বিরুদ্ধে পিত্তে যাওয়ার প্রবণতা থাকে। অ্যালুমিনিয়াম স্ট্যাম্পিং প্রক্রিয়াটি খাঁজ পাঞ্চ প্রান্তে উপাদান তৈরি হওয়া রোধ করতে পালিশ পাঞ্চ পৃষ্ঠতল বা প্রলিপ্ত টুলিং (টিআইএন, ডিএলসি) দাবি করে। এছাড়াও অ্যালুমিনিয়াম কাজ করে-কাটা প্রান্তে শক্ত করে, যা বারবার লোড চক্রের পরে নচ জোনে ক্যারিয়ারকে ভঙ্গুর করে তুলতে পারে। উদার রেডিআই সহ U-খাঁজের প্রোফাইলগুলি এই ঝুঁকি কমায়৷ 6061-T6 এর মতো অ্যালয়গুলি শক্ত কিন্তু কম নমনীয়, খাঁজ কোণে ফাটল সংবেদনশীলতার ক্ষেত্রে উচ্চ-শক্তির ইস্পাতের মতো আচরণ করে।
- তামা এবং পিতলের সংকর ধাতু- চমৎকার নমনীয়তা কিন্তু উচ্চ-সাইকেল অ্যাপ্লিকেশনে কঠোর পরিশ্রম করার প্রবণতা। তামার স্ট্রিপে বাইপাস নচগুলি সাধারণত যে কোনও জ্যামিতির সাথে ভাল কাজ করে, যদিও উপাদানটির কোমলতা মানে খাঁজের প্রান্তে বুর গঠন আরও স্পষ্ট। শক্ত পাঞ্চ-থেকে-ডাই ক্লিয়ারেন্স (প্রতি পাশের পুরুত্বের প্রায় 5 থেকে 7 শতাংশ) বুরের উচ্চতা নিয়ন্ত্রণে সহায়তা করে।
- স্টেইনলেস স্টীল (300 এবং 400 সিরিজ)- অস্টেনিটিক গ্রেড (304, 316) কাজ-কাটার সময় আক্রমনাত্মকভাবে শক্ত করে। খাঁজের প্রান্তটি মূল উপাদানের তুলনায় উল্লেখযোগ্যভাবে শক্ত হয়ে যায়, যা উত্তোলকদের উপর বাহক বারবার ফ্লেক্স করলে ক্র্যাকিং হতে পারে। ফেরিটিক এবং মার্টেনসিটিক গ্রেডগুলি শক্ত হয়ে কাজ করার প্রবণতা কম কিন্তু তাদের নমনীয়তা কম, যা তাদেরকে তীক্ষ্ণ খাঁজ কোণে চাপের ঘনত্বের প্রতি সংবেদনশীল করে তোলে।
উপাদান স্প্রিংব্যাক বিশেষ মনোযোগ প্রাপ্য। অ্যালুমিনিয়াম স্ট্যাম্পিং প্রক্রিয়া এবং উচ্চ-শক্তির ইস্পাত অ্যাপ্লিকেশনে একইভাবে, স্প্রিংব্যাক মানে গঠিত বৈশিষ্ট্যগুলি যেখানে পাঞ্চ দিয়েছিল ঠিক সেখানে থাকে না। স্ট্রিপ প্লেনের নীচে 3 মিমি প্রজেক্ট করার উদ্দেশ্যে একটি বাঁক 2.5 মিমিতে ফিরে যেতে পারে বা উপাদানের উত্পাদন শক্তির উপর নির্ভর করে 3.3 মিমি পর্যন্ত বাহির হতে পারে। খাঁজের গভীরতাকে অবশ্যই এই সবচেয়ে খারাপ-কেস অভিক্ষেপের জন্য দায়ী করতে হবে, শুধুমাত্র নামমাত্র গঠিত মাত্রা নয়।
খাঁজ প্রান্তে কঠোর পরিশ্রম করা একটি সূক্ষ্ম সমস্যা যা অবিলম্বে না হয়ে সময়ের সাথে সাথে দেখা যায়। প্রতিটি প্রেস স্ট্রোক সামান্য ঠান্ডা-খাঁজের কাটা প্রান্তে কাজ করে। স্টেইনলেস স্টীল এবং নির্দিষ্ট অ্যালুমিনিয়াম অ্যালয়েসের মতো উপাদানগুলিতে, এই ক্রমবর্ধমান শক্ত হওয়া শেষ পর্যন্ত প্রান্তটিকে ভঙ্গুর করে তোলে। যখন বাহক স্ট্রিপটি সেই শক্ত অঞ্চলে একটি লিফটার রেলের উপর নমনীয় হয়, তখন মাইক্রো-ফাটল তৈরি হয় এবং ক্যারিয়ারের মাঝামাঝি-চালানো পর্যন্ত ফাটল ধরে। U-খাঁজ বা উদারভাবে ব্যাসার্ধিত আয়তক্ষেত্রাকার প্রোফাইলগুলি নির্বাচন করা একটি বিস্তৃত এলাকায় বাঁকানো চাপকে বিতরণ করে এবং এই ব্যর্থতা মোডকে বিলম্বিত করে।
প্রলিপ্ত এবং উচ্চ-শক্তি সামগ্রীর জন্য বিশেষ বিবেচনা
স্ট্যাম্পযুক্ত শীট মেটাল ক্রমবর্ধমানভাবে প্রাক-প্রয়োগিত আবরণের সাথে আসে: গ্যালভানাইজড জিঙ্ক স্তর, প্রি-পেইন্ট করা পৃষ্ঠ, বা স্ট্যাম্পিংয়ের আগে প্রয়োগ করা জৈব ফিল্ম। এই আবরণগুলি একটি সীমাবদ্ধতা যোগ করে যা খালি ধাতু করে না। খাঁজ কাটার ক্রিয়াটি কাটা প্রান্তে আবরণের মধ্য দিয়ে কাঁচি করে, বেস মেটাল প্রকাশ করে। আরও গুরুত্বপূর্ণভাবে, স্ট্রিপটি ডাইয়ের মধ্য দিয়ে ফিড করার সাথে সাথে, কাঁচা খাঁজের প্রান্তগুলি গাইড রেলের বিরুদ্ধে স্ক্র্যাপ করতে পারে এবং ব্লকগুলিকে থামাতে পারে, যা লেপের ধ্বংসাবশেষ তৈরি করে যা ডাইকে দূষিত করে।
স্বয়ংচালিত অ্যাপ্লিকেশনগুলিতে সাধারণ গ্যালভানাইজড এবং গ্যালভানিল্ড স্টিলের জন্য, খাঁজ প্রান্তে জিঙ্ক ফ্লেকিং একটি পরিচিত সমস্যা। দস্তা স্তরটি সাবস্ট্রেটের তুলনায় ভঙ্গুর এবং শিরযুক্ত প্রান্ত থেকে ফাটল এবং খোসা ছাড়ানোর প্রবণতা রয়েছে। এই দস্তা কণাগুলি স্টেশন গঠনে স্থানান্তরিত হয় এবং সমাপ্ত অংশগুলিতে পৃষ্ঠের ত্রুটি সৃষ্টি করে। এটি পরিচালনা করার কৌশলগুলির মধ্যে রয়েছে:
- সামান্য বড় পাঞ্চ ব্যবহার করে--ডাই ক্লিয়ারেন্স (প্রতি পাশে 8 থেকে 12 শতাংশ) কম আবরণ ফ্র্যাকচার সহ একটি ক্লিনার শিয়ার তৈরি করতে।
- নচ পাঞ্চের নিচের দিকে স্টেশনগুলিকে বায়ুর আঘাত- যোগ করা হচ্ছে যাতে তারা গঠনের এলাকায় পৌঁছানোর আগে আলগা আবরণ কণাগুলি পরিষ্কার করে।
- খাঁজ জ্যামিতি নির্বাচন করা যা মোট শিয়ার করা পরিধিকে ছোট করে। একটি একক প্রশস্ত খাঁজ একই ক্লিয়ারেন্স ভলিউম প্রদান করে দুটি সরু খাঁজের চেয়ে কম কাট প্রান্ত তৈরি করে।
প্রি-পেইন্ট করা বা লেমিনেটেড স্ট্রিপগুলি একটি ভিন্ন উদ্বেগ উপস্থাপন করে। খাঁজ প্রান্ত নিজেই সমস্যা নয়. বরং, কাটা প্রান্তে যেকোন বুর বা উত্থাপিত উপাদান কয়েলের সংলগ্ন স্ট্রিপ মোড়কের আঁকা পৃষ্ঠে আঁচড় দিতে পারে বা লিফটারের সাথে যোগাযোগের সময় আবরণের ক্ষতি করতে পারে। এই উপকরণগুলিতে Burr-বিনামূল্যে খাঁজ কাটার জন্য প্রিমিয়াম পাঞ্চের প্রয়োজন-ডাই ক্লিয়ারেন্স কন্ট্রোল এবং ঘন ঘন পাঞ্চ রক্ষণাবেক্ষণের প্রান্তগুলি তীক্ষ্ণ রাখতে।
980 MPa টেনসিল শক্তির উপরে উচ্চ-শক্তির উপাদানগুলি পুশ নচ পাঞ্চ টুলিংকে তার সীমাতে রাখে। খাঁজ ঘেরের প্রতি একক দৈর্ঘ্যের কাটিয়া শক্তি বস্তুগত প্রসার্য শক্তির সাথে মোটামুটি সমানুপাতিকভাবে বৃদ্ধি পায়। একটি খাঁজ পাঞ্চ যা মৃদু স্টিলে 500,000 হিট স্থায়ী হয় দ্বৈত-ফেজ 980 স্টিলে 150,000 হিট হওয়ার পরে রিগ্রাইন্ডিং করতে হতে পারে। ডাই ডিজাইনাররা এই অ্যাপ্লিকেশনগুলিতে নচ পাঞ্চের জন্য প্রিমিয়াম টুল স্টিল (পাউডার ধাতুবিদ্যার গ্রেড যেমন CPM-10V বা কার্বাইড সন্নিবেশ) ব্যবহার করে ক্ষতিপূরণ দেয় এবং মোট কাটার ঘের এবং ঘনীভূত স্ট্রেস পয়েন্ট কমাতে নচ জ্যামিতি সরল করে।
এই উপাদানগুলি-নির্দিষ্ট কারণগুলি বিচ্ছিন্নভাবে বিদ্যমান নেই৷ তারা উত্পাদন গতি, তৈলাক্তকরণ পছন্দ, এবং রক্ষণাবেক্ষণের সময়সূচীর সাথে যোগাযোগ করে বাস্তব-বিশ্বের খাঁজ কর্মক্ষমতা নির্ধারণ করতে। যখন একটি বাইপাস খাঁজ প্রেস মেঝেতে সমস্যা সৃষ্টি করতে শুরু করে, তখন মূল কারণটি প্রায়শই মৌলিক নকশার ত্রুটির পরিবর্তে এই উপাদানগুলির মধ্যে একটিতে ফিরে আসে।
উৎপাদনে বাইপাস খাঁজ সমস্যার সমাধান করা
যখন একটি বাইপাস খাঁজ প্রেস মেঝেতে খারাপ আচরণ শুরু করে, অপারেটররা প্রায়শই কারণটি সনাক্ত করার অনেক আগেই লক্ষণটি লক্ষ্য করে। Burrs সমাপ্ত অংশ প্রদর্শিত হবে. স্লাগ ডাই-এ ফিরে যায়। খাঁজ জ্যামিতি কাগজে সূক্ষ্ম দেখালেও স্ট্রিপটি ভুল নিবন্ধন করে। এই ব্যর্থতাগুলি খুব কমই বিচ্ছিন্নভাবে ঘটে। প্রগতিশীল ডাই ট্রাবলশুটিং রিসার্চ নিশ্চিত করে যে, বুর গ্রোথ, স্লাগ টান, এবং খাওয়ানোর অস্থিরতা প্রায়শই পৃথক ত্রুটির পরিবর্তে একই অন্তর্নিহিত পরিধানের অগ্রগতির লক্ষণ। প্রতিটি উপসর্গের পেছনের মূল কারণ বোঝাই যে কোনো নির্ভুল ডাই স্ট্যাম্পিং অপারেশনে বারবার হওয়া মাথাব্যথা থেকে দ্রুত সমাধানকে আলাদা করে।
সাধারণ বাইপাস নচ ব্যর্থতার মোড এবং মূল কারণ
কল্পনা করুন আপনার স্ট্যাম্পিং ডাই সেটটি পূর্ণ গতিতে চলছে এবং হঠাৎ করে পাঁচটি স্টেশনে ভুল জায়গায় গর্ত তৈরি করছে। আপনার প্রথম প্রবৃত্তি পাইলট পিন বা ফিডার টাইমিং পরীক্ষা করা হতে পারে। কিন্তু যদি বাইপাস খাঁজ পাঞ্চটি অসমভাবে পরে থাকে, তাহলে এটি যে স্টপ রেফারেন্স তৈরি করে তা স্থানান্তরিত হয়েছে। স্ট্রিপটি এখনও স্টপ ব্লকের সাথে যোগাযোগ করে, তবে যোগাযোগের বিন্দুটি আর বর্গাকার নয়, যা পাইলটদের জড়িত হওয়ার আগে স্ট্রিপটিকে কিছুটা তির্যক হতে দেয়। সেই ক্ষুদ্র কৌণিক ত্রুটি প্রতিটি ডাউনস্ট্রিম স্টেশন জুড়ে বহুগুণ বেড়ে যায়।
এটি কম সুস্পষ্ট ব্যর্থতার মোডগুলির মধ্যে একটি। অন্যগুলো আরো দৃশ্যমান কিন্তু সমান ক্ষতিকর। এখানে প্রাথমিক লক্ষণগুলি অপারেটরদের মুখোমুখি হয় এবং প্রতিটির পিছনে মূল কারণগুলি রয়েছে:
খাঁজ উপস্থিতি সত্ত্বেও ফালা ভুল নিবন্ধন.খাঁজটি বিদ্যমান এবং স্টপের সাথে যোগাযোগ করে, তবুও অংশগুলি এখনও অবস্থানগত প্রবাহ দেখায়। মূল কারণগুলির মধ্যে রয়েছে জীর্ণ বা চিপযুক্ত খাঁজ পাঞ্চ প্রান্তগুলি অসঙ্গত খাঁজ জ্যামিতি তৈরি করে, একটি জীর্ণ যোগাযোগের মুখের সাথে একটি স্টপ ব্লক, বা স্টপ পৃষ্ঠে স্লাগ ধ্বংসাবশেষ তৈরি হয়। প্রতিটি ক্ষেত্রে, রেফারেন্স জ্যামিতি হ্রাস পেয়েছে যদিও সিস্টেমটি কার্যকরী দেখায়। সংশোধনমূলক ক্রিয়া হল বিবর্ধনের অধীনে খাঁজ পাঞ্চ প্রান্তটি পরিদর্শন করা, পরিধানের জন্য স্টপ ব্লকের যোগাযোগের মুখটি পরিমাপ করা এবং স্টপ পকেট থেকে যে কোনও জমে থাকা ধ্বংসাবশেষ পরিষ্কার করা।
অকাল খাঁজ পাঞ্চ পরিধান.পাঞ্চ নিস্তেজ বা চিপ উপাদান এবং ভলিউম জন্য প্রত্যাশার চেয়ে দ্রুত. এটি প্রায়শই অপর্যাপ্ত পাঞ্চ-থেকে-ডাই ক্লিয়ারেন্সে ফিরে আসে, যা শিয়ারিং বল বৃদ্ধি করে এবং কাটিয়া প্রান্তে তাপ উৎপন্ন করে। প্রিমিয়াম স্ট্যাম্পিং ডাই স্টিল (CPM-10V বা M4 এর মতো পাউডার ধাতুবিদ্যা গ্রেড) এ আপগ্রেড না করে উচ্চ-শক্তির উপকরণ চালানো এই সমস্যাটিকে ত্বরান্বিত করে। সংশোধনমূলক কর্মের মধ্যে রয়েছে উপাদানের পুরুত্বের বিপরীতে প্রতি পাশে ক্লিয়ারেন্স যাচাই করা, আবেদনের দাবির জন্য পাঞ্চ উপাদান আপগ্রেড করা এবং ঘর্ষণ কমাতে TiN বা TiAlN আবরণ প্রয়োগ করা।
খাঁজ অবস্থানে ক্যারিয়ার ফালা ফাটল.খাওয়ানোর সময় খাঁজ অঞ্চলে ফালাটি ভেঙে যায়, উত্পাদন বন্ধ করে দেয়। এই ব্যর্থতা নির্দেশ করে যে অত্যধিক খাঁজ গভীরতা অত্যধিক ক্যারিয়ারের প্রস্থ গ্রাস করে, বারবার লিফটারের উপর ফ্লেক্সিং থেকে খাঁজের প্রান্তে শক্ত হয়ে কাজ করা, বা কম নমনীয়তা সামগ্রীতে স্ট্রেস রাইজার হিসাবে কাজ করে তীক্ষ্ণ ভিতরের কোণগুলি। ফিক্সের মধ্যে রয়েছে ক্যারিয়ারের প্রস্থের সাপেক্ষে খাঁজের গভীরতা পর্যালোচনা করা (60 থেকে 70 শতাংশের নিচে থাকা), কোণার রেডিআই যোগ করা, বা একটি U{5}}নচ প্রোফাইলে স্যুইচ করা যা চাপকে আরও সমানভাবে বিতরণ করে।
খাঁজ প্রান্তে স্লাগ টানা এবং Burr গঠন
স্ট্যাম্পিংয়ে স্লাগ টানানো এবং বাইপাস নচ বুর গঠন হল দু'টি সাধারণ দিন-থেকে-দিনের সমস্যা যা অপারেটরদের নচ টুলিংয়ের মুখোমুখি হয়। এগুলি ঘনিষ্ঠভাবে সম্পর্কিত কারণ উভয়ই কাটিং এবং প্রত্যাহারের সময় উপাদানের সাথে পাঞ্চ কীভাবে যোগাযোগ করে তা থেকে উদ্ভূত হয়।
স্লাগ টানানো হয় যখন কাটা স্লাগ আপস্ট্রোকের সময় পাঞ্চের মুখের সাথে লেগে থাকে এবং ডাই ক্যাভিটিতে ফিরে যায়। পরবর্তী স্ট্রোকে, সেই স্লাগটি পাঞ্চ এবং স্ট্রিপের মধ্যে জ্যাম করতে পারে, যার ফলে ডাবল- আঘাত বা মারা যায়। অন্তর্নিহিত মেকানিক্স পাঞ্চ এবং স্লাগের মধ্যে ভ্যাকুয়াম চাপ জড়িত, যা পাঞ্চে পৃষ্ঠের রুক্ষতা বা তেল ফিল্মের সাথে মিলিত হয় যা আনুগত্য বাড়ায়। সামান্য অবতল মুখ দিয়ে জীর্ণ খোঁচা ভ্যাকুয়াম প্রভাবকে আরও খারাপ করে। সংশোধনমূলক কৌশলগুলির মধ্যে রয়েছে পাঞ্চের মুখে একটি ভ্যাকুয়াম রিলিফ গ্রুভ যোগ করা, স্প্রিং-লোড করা স্লাগ ইজেক্টর ইনস্টল করা, ডাই ওপেনিং স্লাগগুলিকে অবাধে পড়তে দেয় তা যাচাই করা এবং এয়ার ব্লো সিস্টেমগুলি সঠিকভাবে কাজ করছে এবং সঠিকভাবে সময় করা হয়েছে তা নিশ্চিত করা।
পাঞ্চ নিস্তেজ হওয়ার সাথে সাথে খাঁজ প্রান্তে বুর গঠনের বিকাশ ঘটে। একটি ধারালো পাঞ্চ ন্যূনতম রোলওভার সহ একটি পরিষ্কার শিয়ার তৈরি করে। প্রান্তটি পরিধান করার সাথে সাথে, উপাদানটি পরিষ্কারভাবে কাঁটার পরিবর্তে ছিঁড়ে যায়, স্ট্রিপের প্রান্তে একটি উত্থিত গর্ত ছেড়ে যায়। এই burr তারপর গাইড রেল এবং স্টপ ব্লকের বিরুদ্ধে টেনে নিয়ে যায়, ফিডিং প্রতিরোধ ক্ষমতা বাড়ায় এবং অন্যান্য ধাতব স্ট্যাম্পিং টুল এবং ডাই কম্পোনেন্টে পরিধান ত্বরান্বিত করে। দক্লিয়ারেন্স এবং টুল জীবনের মধ্যে সম্পর্কএখানে গুরুত্বপূর্ণ: পাঞ্চ এবং ডাই এর মধ্যে ইচ্ছাকৃতভাবে ইঞ্জিনিয়ারড ক্লিয়ারেন্সগুলি স্ট্রিপিং ফোর্সকে হ্রাস করে যখন টুলের আয়ু বাড়ায় এবং প্রান্তের গুণমান উন্নত করে।
বার কন্ট্রোলের মূল সংশোধনমূলক ক্রিয়াগুলি হল নির্ধারিত রিগ্রাইন্ডিংয়ের মাধ্যমে পাঞ্চের তীক্ষ্ণতা বজায় রাখা, পরিধান বা মিসলাইনমেন্টের কারণে পাঞ্চ-টু-ডাই ক্লিয়ারেন্স পরিবর্তিত হয়নি এবং নিশ্চিত করা যে স্ট্যাম্পিং ডাই স্টিল গ্রেড উত্পাদনের পরিমাণ এবং উপাদানের কঠোরতার জন্য উপযুক্ত।
খাঁজ পরিধান নিদর্শন এবং রক্ষণাবেক্ষণ অন্তর
বাইপাস খাঁজ পাঞ্চগুলি অনুমানযোগ্য প্যাটার্নগুলিতে পরিধান করে যেগুলি একবার আপনি তাদের চিনতে পারলে, ডাইয়ের ভিতরে ঠিক কী ঘটছে তা আপনাকে বলে। এজ রাউন্ডিং হল সবচেয়ে সাধারণ প্যাটার্ন: তীক্ষ্ণ কাটিং প্রান্তটি ধীরে ধীরে একটি ব্যাসার্ধ তৈরি করে যা বুরের উচ্চতা এবং কাটার শক্তি বাড়ায়। কর্নার চিপিং কঠিন পদার্থে প্রদর্শিত হয় যেখানে প্রভাব লোড পাঞ্চ উপাদানের শক্ততা অতিক্রম করে। মুখের পরিধান (পাঞ্চের ডগায় একটি অবতল বিষণ্নতা) বারবার স্লাগের সংস্পর্শ থেকে বিকাশ লাভ করে এবং স্লাগ টানতে সরাসরি অবদান রাখে।
কত ঘন ঘন আপনি ধারালো করা উচিত? কোন সার্বজনীন উত্তর নেই। উইলসন টুল ইন্টারন্যাশনাল নোট হিসাবে, টুল রক্ষণাবেক্ষণ অ্যাপ্লিকেশনের মতোই অনন্য, বয়স, উপাদানের ধরন, গতি এবং তৈলাক্তকরণ সবকিছুই সময়সূচীকে প্রভাবিত করে। দৃশ্যমান burrs প্রদর্শিত না হওয়া পর্যন্ত অপেক্ষা করা মানে পরিধান ইতিমধ্যে অনেক এগিয়ে গেছে. নির্ভুল ডাই স্ট্যাম্পিং ক্রিয়াকলাপগুলির জন্য সবচেয়ে নির্ভরযোগ্য পদ্ধতি হল শুধুমাত্র ভিজ্যুয়াল পরিদর্শনের পরিবর্তে স্ট্রোক গণনার উপর ভিত্তি করে তীক্ষ্ণ ব্যবধান স্থাপন করা।
একটি ব্যবহারিক শুরু কাঠামো:
- 1.0 মিমি-এর নিচে হালকা ইস্পাত: প্রতি 200,000 থেকে 300,000 স্ট্রোকে রিগ্রিন্ড নচ পাঞ্চ
- স্টেইনলেস স্টিল বা HSLA: প্রতি 80,000 থেকে 150,000 স্ট্রোক রিগ্রিন্ড করুন
- অ্যালুমিনিয়াম (গ্যালিং-প্রবণ): উপাদান তৈরির জন্য প্রতি 100,000 স্ট্রোক পরিদর্শন করুন; প্রয়োজন হিসাবে পুনরায় গ্রাইন্ড করুন
- প্রলিপ্ত সামগ্রী (গ্যালভানাইজড, প্রি-পেইন্টেড): পাঞ্চ ফেসগুলিতে আবরণের ধ্বংসাবশেষ জমার জন্য প্রতি 150,000 স্ট্রোক পরিদর্শন করুন
এই ব্যবধানগুলি শুরুর পয়েন্ট। আপনার প্রকৃত সংখ্যা প্রেসের গতি, তৈলাক্তকরণ কার্যকারিতা এবং পাঞ্চের জন্য ব্যবহৃত নির্দিষ্ট স্ট্যাম্পিং ডাই স্টিলের উপর নির্ভর করে। নিয়মিত বিরতিতে একটি সাধারণ পকেট গেজের সাহায্যে বুর উচ্চতা ট্র্যাক করা আপনাকে আপনার নির্দিষ্ট অ্যাপ্লিকেশনের জন্য সর্বোত্তম রিগ্রিন্ড চক্রে ডায়াল করতে দেয়।
নীচের সারণীটি প্রেস অপারেটর এবং ডাই রক্ষণাবেক্ষণ কর্মীদের জন্য একটি দ্রুত-রেফারেন্স ম্যাট্রিক্সে সবচেয়ে সাধারণ বাইপাস নচ সমস্যাগুলিকে সংগঠিত করে:
| উপসর্গ | সম্ভবত মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| খাঁজ প্রান্তে অত্যধিক burr | নিস্তেজ পাঞ্চ প্রান্ত; অপর্যাপ্ত পাঞ্চ-ডাই ক্লিয়ারেন্সের জন্য-; ঘুষি মিসলাইনমেন্ট | রিগ্রিন্ড পাঞ্চ; যাচাই এবং সঠিক ছাড়পত্র; ধারক মধ্যে পাঞ্চ প্রান্তিককরণ পরীক্ষা করুন |
| স্লাগ টানা (ঘুষি দিয়ে স্লাগ উঠে যায়) | পাঞ্চ এবং স্লাগের মধ্যে ভ্যাকুয়াম; জীর্ণ অবতল পাঞ্চ মুখ; অপর্যাপ্ত স্লাগ ইজেকশন | ভ্যাকুয়াম ত্রাণ খাঁজ যোগ করুন; ফ্ল্যাট পাঞ্চ ফেস রিগ্রিন্ড; বসন্ত ইজেক্টর বা এয়ার ব্লো ইনস্টল করুন |
| ডাউনস্ট্রিম স্টেশনগুলিতে স্ট্রিপ মিস রেজিস্ট্রেশন | জীর্ণ খাঁজ পাঞ্চ অসঙ্গত জ্যামিতি উত্পাদন; ব্লক মুখ পরিধান বন্ধ করুন; স্টপ পৃষ্ঠের ধ্বংসাবশেষ | খাঁজ পাঞ্চ পরিদর্শন এবং পুনরায় গ্রিন্ড; স্টপ ব্লক পুনরুত্থিত বা প্রতিস্থাপন; পরিষ্কার স্টপ পকেট |
| অকাল খাঁজ পাঞ্চ ভাঙ্গন | অপর্যাপ্ত ক্লিয়ারেন্স; পাঞ্চ উপাদান প্রয়োগের জন্য খুব ভঙ্গুর; অত্যধিক ফালা বেধ বৈচিত্র্য | ক্লিয়ারেন্স বৃদ্ধি; শক্ত পাঞ্চ ইস্পাত বা কার্বাইডে আপগ্রেড করুন; ইনকামিং কয়েল স্পেস যাচাই করুন |
| খাঁজ জোনে ক্যারিয়ার ফালা ফ্র্যাকচার | খাঁজ গভীরতা ক্যারিয়ার প্রস্থের নিরাপদ অনুপাত অতিক্রম করে; কম নমনীয়তা উপাদানে তীক্ষ্ণ কোণ-; বারবার লিফটার ফ্লেক্সিং থেকে শক্ত হয়ে কাজ করুন | খাঁজ গভীরতা হ্রাস বা বাহক প্রশস্ত; কোণার radii যোগ করুন; ইউ-নচ প্রোফাইলে স্যুইচ করুন |
| ডাই খোলার মধ্যে খাঁজ স্লাগ স্ট্যাকিং | স্লাগ গর্ত খুব ছোট বা ভুলভাবে সাজানো; সংলগ্ন স্টেশন জ্যামিতি থেকে স্লাগ হস্তক্ষেপ; কোন ইতিবাচক ইজেকশন প্রক্রিয়া | স্লাগ গর্ত বড় করুন এবং সারিবদ্ধ করুন; স্লাগ পাথ অবরুদ্ধ তা যাচাই করুন; এয়ার ব্লো বা মাধ্যাকর্ষণ চুট যোগ করুন |
| অসামঞ্জস্যপূর্ণ খাঁজ গভীরতা (হিট থেকে আঘাতে পরিবর্তিত) | পাঞ্চ রিটেইনার ঢিলা; ডাই ব্লক নিষ্পত্তি; চাপ উচ্চতা প্রবাহ বন্ধ | রি-টর্ক রিটেইনার; ডাই ব্লক সিটিং যাচাই করুন; চেক এবং রিসেট প্রেস শাট উচ্চতা |
উচ্চ পরিমাণের উৎপাদন-চালিত দোকানগুলির জন্য,YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানঅপ্টিমাইজ করা পাঞ্চ উপকরণ, ক্লিয়ারেন্স মান, এবং অ্যাপ্লিকেশনের জন্য তৈরি স্লাগ ইজেকশন পাথগুলি নির্দিষ্ট করে ডিজাইন পর্যায়ে এই ব্যর্থতার অনেকগুলি মোডের সমাধান করুন। প্রোঅ্যাকটিভ ডিজাইনের সিদ্ধান্তগুলি পুনরাবৃত্ত রক্ষণাবেক্ষণ সমস্যাগুলি দূর করে যা উত্পাদন চলাকালীন অপারেটরের সময় ব্যয় করে।
এই ব্যর্থতার ধরণগুলিকে তাড়াতাড়ি চিনতে পারলে এবং সেগুলির উপর কাজ করা আপনার স্ট্যাম্পিং ডাই সেটকে উত্পাদনশীল রাখে৷ কিন্তু আরও বড় প্রশ্ন থেকে যায়: প্রত্যেক প্রগতিশীল মৃত্যুর কি আসলেই বাইপাস নচের প্রয়োজন হয়, নাকি এমন পরিস্থিতি আছে যেখানে সেগুলি নিরাপদে বাদ দেওয়া যায়? এই সিদ্ধান্তটি আংশিক জটিলতা, প্রেস প্রযুক্তি এবং আপনার আবেদনের নির্দিষ্ট স্ট্রিপ নিয়ন্ত্রণের চাহিদার উপর নির্ভর করে।
কখন বাইপাস নচ ব্যবহার করবেন এবং ডাই ডিজাইন বিশেষজ্ঞদের সাথে অংশীদারিত্ব করবেন
প্রতিটি প্রগতিশীল ডাই বাইপাস নচ দাবি করে না। একটি ফ্ল্যাট ব্ল্যাঙ্কিং ডাই পরিমিত গতিতে সাধারণ পেরিমিটার কাটে চলমান একটি 20-স্টেশন স্বয়ংচালিত স্ট্যাম্পিং ডাই ডিপ ড্র, একাধিক বাঁক এবং স্ট্যাম্পযুক্ত ধাতব অংশগুলিতে শক্ত সহনশীলতার চেয়ে সম্পূর্ণ ভিন্ন স্ট্রিপ নিয়ন্ত্রণ চ্যালেঞ্জের মুখোমুখি হয়। বাইপাস খাঁজগুলি অন্তর্ভুক্ত বা বাদ দেওয়ার সিদ্ধান্তটি অভ্যাস বা অনুমানের পরিবর্তে একটি স্পষ্ট প্রকৌশল যুক্তি অনুসরণ করা উচিত।
যখন বাইপাস নচের প্রয়োজন হয় তখন সিদ্ধান্তের কাঠামো
চারটি কারণের দ্বারা চালিত একটি বর্ণালী হিসাবে বাইপাস খাঁজের প্রয়োজনীয়তা সম্পর্কে চিন্তা করুন: অংশের জটিলতা, গঠনের গভীরতা, উত্পাদনের গতি এবং আগত উপাদানের অবস্থা। যখন একাধিক কারণ সেই বর্ণালীর উচ্চ প্রান্তের দিকে সারিবদ্ধ হয়, তখন বাইপাস খাঁজগুলি অপরিহার্য হয়ে ওঠে। যখন সমস্ত কারণ নিম্ন প্রান্তে বসে, আপনি নিরাপদে সেগুলি বাদ দিতে পারেন।
এমন পরিস্থিতিতে যেখানে বাইপাস নচ সাধারণত প্রয়োজন হয়:
- মাল্টি-স্টেশন প্রগতিশীল ফর্মিং অপারেশনের সাথে মারা যায়- মধ্যবর্তী স্টেশনগুলিতে উপাদান বাঁকানো, আঁকে বা এমবস করে এমন যে কোনও ডাই এমন বৈশিষ্ট্য তৈরি করে যা খাওয়ানোর সময় ডাউনস্ট্রিম টুলিং পরিষ্কার করতে হবে। বাইপাস খাঁজগুলি পার্শ্বীয় ত্রাণ প্রদান করে এই বৈশিষ্ট্যগুলি হস্তক্ষেপ ছাড়াই পাস করতে হবে।
- প্রতি মিনিটে 150 স্ট্রোকের উপরে উচ্চ -গতির উৎপাদন- গতিতে, এমনকি ছোট খাওয়ানোর অসঙ্গতিগুলি দ্রুত যৌগিক। বাইপাস খাঁজ দ্বারা প্রদত্ত যান্ত্রিক স্টপ ক্রমবর্ধমান ফিড ত্রুটি প্রতিরোধ করে যা একা পাইলটরা ত্বরিত পরিধান ছাড়া শোষণ করতে পারে না।
- প্রশস্ত কুণ্ডলী স্টক বা ভারী গেজ উপাদান- চওড়া এবং মোটা স্ট্রিপগুলি খাওয়ানোর সময় আরও গতি বহন করে এবং সঠিকভাবে থামানো কঠিন। ভারী স্ট্রিপ স্টকের জড়তা অতিরিক্ত খাওয়ানোর সম্ভাবনা তৈরি করে, এবং ঘন উপাদানে একটি একক অতিরিক্ত খাওয়ার ঘটনা ডাই উপাদানগুলিকে ক্ষতি করার জন্য যথেষ্ট শক্তি দিয়ে আঘাত করে।
- পরিচিত প্রান্ত ক্যাম্বার সমস্যা সঙ্গে কুণ্ডলী- নির্দিষ্ট স্লিটিং উত্স থেকে উপাদান উচ্চারিত প্রান্ত তরঙ্গের সাথে আসে। আর্ট হেড্রিক নোট হিসাবে, বাইপাস খাঁজগুলি একটি সরল রেফারেন্স প্রান্ত কেটে দেয় যা গুরুতর ক্যাম্বারকে সরিয়ে দেয় এবং আগত কয়েলের অবস্থা নির্বিশেষে মসৃণ খাওয়ানোর অনুমতি দেয়।
- যেখানে অপারেটরের দক্ষতার মাত্রা পরিবর্তিত হয় সেখানে মারা যায়- ঘন ঘন সেটআপ কর্মীদের টার্নওভার সহ দোকানগুলিতে, একটি বাইপাস খাঁজের যান্ত্রিক ওভারফিডিং সুরক্ষা একটি সুরক্ষা জাল সরবরাহ করে যে সেটআপের সময় সেন্সরগুলিকে বাইপাস করা বা ভুলভাবে কনফিগার করা হলে কোনও পরিমাণ ইলেকট্রনিক ডাই সুরক্ষা প্রতিস্থাপন করতে পারে না।
এমন পরিস্থিতিতে যেখানে বাইপাস খাঁজগুলি নিরাপদে বাদ দেওয়া যেতে পারে:
- সরল ফ্ল্যাট ব্ল্যাঙ্কিং বা ছিদ্র কোন গঠন ছাড়াই মারা যায়- যদি প্রতিটি স্টেশন শুধুমাত্র-বেধ কাটার ক্রিয়াকলাপগুলির মাধ্যমে সঞ্চালিত হয় এবং স্ট্রিপ প্লেনের উপরে বা নীচে কোনও বৈশিষ্ট্য প্রসারিত না হয়, তবে স্ট্রিপ উত্তোলনের জন্য পরিষ্কার এবং ন্যূনতম ঝুঁকির কিছু নেই৷
- ছোট-চালিত প্রোটোটাইপ বা কম-ভলিউম টুলিং- যখন মোট উৎপাদনের পরিমাণ 50,000 যন্ত্রাংশের নিচে থাকে এবং গতি গুরুত্বপূর্ণ না হয়, তখন মাঝে মাঝে ভুল খাওয়ার ঝুঁকির এক্সপোজার পাইলট পিন এবং মনোযোগী সেটআপ দিয়ে পরিচালনা করার জন্য যথেষ্ট কম।
- সংকীর্ণ, নির্ভরযোগ্য প্রান্ত মানের সঙ্গে পাতলা ফালা স্টক- পাতলা, সরু স্ট্রিপগুলিতে কম খাওয়ানোর জড়তা এবং ন্যূনতম ক্যাম্বার থাকে। ফিডার তাদের সুনির্দিষ্টভাবে নিয়ন্ত্রণ করতে পারে এবং পাইলটরা ওভারলোড ছাড়াই যেকোনো ছোট ত্রুটি সংশোধন করতে পারে।
বাইপাস নচগুলি অন্তর্ভুক্ত করুন যখন আপনার ডাই ফর্মিং অপারেশন করে, 150 SPM-এর উপরে চলে, প্রশস্ত বা ভারী স্ট্রিপ ব্যবহার করে, বা বিভিন্ন অভিজ্ঞতার স্তরের অপারেটরদের উপর নির্ভর করে। অংশগুলি ফ্ল্যাট-খালি হলে, ভলিউম কম হলে এবং আগত উপাদানের গুণমান ধারাবাহিকভাবে নিয়ন্ত্রিত হলেই এগুলি বাদ দিন৷
কিভাবে সার্ভো-প্রেস প্রযুক্তি বাইপাস নচ প্রয়োজনীয়তাকে প্রভাবিত করে
আধুনিক সার্ভো-চালিত প্রেস স্ট্রিপ কন্ট্রোলের চারপাশে কথোপকথনকে নতুন আকার দিয়েছে। একটি নির্দিষ্ট ক্র্যাঙ্ক চক্রের মধ্যে লক করা প্রচলিত যান্ত্রিক প্রেসের বিপরীতে, সার্ভো প্রেসগুলি প্রোগ্রামযোগ্য রাম মোশন প্রোফাইল অফার করে। তারা জানালা খাওয়ানোর সময় রামকে ধীর করতে পারে, ফিডারকে স্ট্রিপটিকে সুনির্দিষ্টভাবে এগিয়ে নিতে আরও সময় দেয়। এটি একটি ন্যায্য প্রশ্ন উত্থাপন করে: সার্ভো প্রযুক্তি কি বাইপাস নচের প্রয়োজনীয়তা দূর করে?
সংক্ষিপ্ত উত্তর হল না, কিন্তু এটি ক্যালকুলাস পরিবর্তন করে।
সার্ভো প্রেস নির্দিষ্ট উপায়ে ভুল খাওয়ানোর ঝুঁকি কমায়। তাদের পরিবর্তনশীল-গতির প্রোফাইলগুলি স্ট্রোক চক্রের গুরুত্বপূর্ণ পয়েন্টগুলিতে বিস্তৃত ফিডিং উইন্ডোগুলিকে অনুমতি দেয়, যা CNC ফিডারগুলিকে স্ট্রিপটিকে সঠিকভাবে ত্বরান্বিত করতে এবং হ্রাস করতে আরও সময় দেয়৷ হিসাবেমেটালফর্মিং ম্যাগাজিন রিপোর্ট, সার্ভো প্রেসের জন্য উচ্চ ত্বরণ এবং হ্রাস হারের সাথে গতিশীল ফিডের প্রয়োজন হয় এবং সঠিক পাইলট-রিলিজ সিকোয়েন্সিং নিশ্চিত করতে ফিড সিস্টেমকে প্রেসের সাথে সুনির্দিষ্ট সময় সংকেত বিনিময় করতে হবে। এই স্তরের সমন্বয় খাওয়ানোর সঠিকতাকে উন্নত করে যা প্রচলিত যান্ত্রিক প্রেসগুলি অর্জন করে।
যাইহোক, সার্ভো প্রযুক্তি বেশ কয়েকটি সমস্যার সমাধান করে না যা বাইপাস নচ যান্ত্রিকভাবে সমাধান করে:
- এজ ক্যাম্বারপ্রেস টাইপ নির্বিশেষে ইনকামিং কয়েলে এখনও বিদ্যমান। কোন পরিমাণ সার্ভো নিয়ন্ত্রণ একটি তরঙ্গায়িত ফালা প্রান্ত সোজা করে না।
- প্রথম- নিবন্ধন হিট করুন৷সেটআপের সময় এখনও একটি কঠিন স্টপ রেফারেন্স প্রয়োজন। একটি নতুন কয়েল থ্রেড করার সময় ইলেকট্রনিক সিঙ্ক্রোনাইজেশন অপারেটরকে লিডিং স্ট্রিপ প্রান্তটি সঠিকভাবে সনাক্ত করতে সাহায্য করে না।
- গঠন বৈশিষ্ট্য ছাড়পত্রএকটি শারীরিক জ্যামিতি সমস্যা থেকে যায়। একটি সার্ভো প্রেস একটি বাঁকানো ট্যাবকে ছোট করে না বা ডাই স্টিলকে স্ট্রিপ পাথ থেকে সরিয়ে দেয় না।
- সেটআপের সময় ডাই সুরক্ষা- ডাই সেটআপের সময় প্রথম 10টি আঘাতে সর্বাধিক প্রগতিশীল ডাই ড্যামেজ ঘটে, প্রায়ই কারণ ডাই সুরক্ষা এখনও সংযুক্ত নয় বা ওভাররাইড করা হয়। ইলেকট্রনিক্স সক্রিয় কিনা তা নির্বিশেষে একটি যান্ত্রিক স্টপ কাজ করে।
বাইপাস খাঁজের সিদ্ধান্তগুলিতে সার্ভো প্রযুক্তির ব্যবহারিক প্রভাব বিনয়ী। আপনি খাঁজের গভীরতা কিছুটা কমাতে পারেন কারণ উন্নত ফিড নির্ভুলতা চরম অতিরিক্ত খাওয়ানোর ঘটনাগুলির সম্ভাবনা কমিয়ে দেয়। আপনি একটি ইতিবাচক ল্যান্স বেছে নিতে পারেন-এবং-একটি স্লাগের উপরে খাঁজ তৈরি করে-নেতিবাচক খাঁজ তৈরি করে কারণ ধীর গতির গতি স্টপ ব্লকগুলিতে প্রভাব শক্তিকে হ্রাস করে। কিন্তু একটি জটিল ইন্ডাস্ট্রিয়াল মেটাল স্ট্যাম্পিং ডাই-এ সম্পূর্ণভাবে খাঁজগুলি মুছে ফেলা এমনকি সার্ভো নিয়ন্ত্রণের সাথেও ঝুঁকিপূর্ণ। তারা যে যান্ত্রিক ব্যাকআপ প্রদান করে তা তারা যে সুরক্ষা প্রদান করে তার তুলনায় প্রায় কিছুই খরচ করে না।
সর্বোত্তম স্ট্রিপ নিয়ন্ত্রণের জন্য ডাই ডিজাইন বিশেষজ্ঞদের সাথে কাজ করা
বাইপাস খাঁজ নকশা স্ট্রিপ লেআউট অপ্টিমাইজেশান, উপাদান আচরণ, ক্রম পরিকল্পনা গঠন, এবং উত্পাদন গতির প্রয়োজনীয়তার সংযোগস্থলে বসে। এই সমস্ত ফ্যাক্টরগুলিকে একই সাথে সঠিকভাবে পাওয়া একটি সাধারণ-উদ্দেশ্য CAD অপারেটর সাধারণত পরিচালনা করে না৷ এটি বিশেষভাবে ধাতব স্ট্যাম্পিং উপাদানগুলির জন্য প্রগতিশীল টুলিং-এ ডাই ডিজাইনের অভিজ্ঞতা প্রয়োজন।
আপনি যখন অটোমোটিভ স্ট্যাম্পিং ডাইজ বা অন্যান্য উচ্চ{0}}জটিল প্রগতিশীল সরঞ্জামগুলির জন্য একজন বিশেষজ্ঞকে নিযুক্ত করেন, তখন বাইপাস নচ কথোপকথনটি ডিজাইন প্রক্রিয়ার প্রথম দিকে হওয়া উচিত, স্ট্রিপ লেআউট লক করার পরে নয়। খাঁজ জ্যামিতি ক্যারিয়ারের প্রস্থকে প্রভাবিত করে, যা উপাদান ব্যবহারকে প্রভাবিত করে, যা অংশ খরচকে প্রভাবিত করে। ফর্মিং সিকোয়েন্স চূড়ান্ত না হওয়া পর্যন্ত খাঁজগুলি সম্বোধন করার জন্য অপেক্ষা করা প্রায়শই আপস করতে বাধ্য করে: হয় সঠিক খাঁজের গভীরতার জন্য ক্যারিয়ারটি খুব সংকীর্ণ, অথবা কাছাকাছি পাইলট গর্তের সাথে খাঁজের অবস্থানের দ্বন্দ্ব।
অভিজ্ঞ ডাই ডিজাইনাররা প্রাথমিক স্ট্রিপ লেআউট অধ্যয়নের অংশ হিসাবে বাইপাস খাঁজের প্রয়োজনীয়তাগুলি মূল্যায়ন করে। তারা প্রতিটি স্টেশনে গঠিত বৈশিষ্ট্যের উচ্চতা, উপাদান স্প্রিংব্যাক বৈশিষ্ট্য, লক্ষ্য উত্পাদন গতি এবং গ্রাহকের সুবিধার নির্দিষ্ট প্রেস এবং ফিডার ক্ষমতা বিবেচনা করে। এই সামগ্রিক পদ্ধতির ফলে মেটাল স্ট্যাম্পিং মারা যায় যেখানে প্রতিটি নিয়ন্ত্রণ বৈশিষ্ট্য স্থানের জন্য লড়াইয়ের পরিবর্তে একসাথে কাজ করে।
টুলিং ইঞ্জিনিয়ারদের জন্য কাস্টম স্ট্যাম্পিং ডাই সলিউশন খুঁজছেন যা সঠিক বাইপাস নচ ডিজাইন, স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং উপাদান প্রবাহের বিবেচনাকে অন্তর্ভুক্ত করে,YICHEN এর স্ট্যাম্পিং ডাই সমাধানএকটি ব্যবহারিক সম্পদ প্রদান। তাদের দৃষ্টিভঙ্গি ডাই স্ট্রাকচার, কম্পোনেন্ট স্পেসিফিকেশন, পাঞ্চ ডিজাইন এবং ক্লিয়ারেন্স অপ্টিমাইজেশানকে বিচ্ছিন্ন সিদ্ধান্তের পরিবর্তে একটি সমন্বিত সিস্টেম হিসাবে সম্বোধন করে। কোনো মেটাল স্ট্যাম্পিং ডাইস কোম্পানির ওভারভিউ পর্যালোচনা করার সময়, এই ধরনের ইন্টিগ্রেটেড ডিজাইন পদ্ধতি দেখুন। এটি এমন একজন সরবরাহকারীকে নির্দেশ করে যিনি বোঝেন যে বাইপাস খাঁজের কার্যকারিতা তার চারপাশের সমস্ত কিছুর উপর নির্ভর করে, শুধু বিচ্ছিন্নভাবে খাঁজ জ্যামিতি নয়।
আপনি স্ক্র্যাচ থেকে একটি নতুন প্রগতিশীল ডাই তৈরি করছেন বা বিদ্যমান টুলে খাওয়ানোর সমস্যা সমাধান করছেন, নীতিগুলি একই থাকে। প্রকৃত উৎপাদন অবস্থার উপর ভিত্তি করে আপনার ফালা নিয়ন্ত্রণ প্রয়োজনীয়তা সংজ্ঞায়িত করুন। খাঁজ জ্যামিতি এবং প্লেসমেন্ট নির্বাচন করুন যা ক্যারিয়ারের অখণ্ডতার সাথে আপস না করে সেই প্রয়োজনীয়তাগুলিকে পরিবেশন করে। এবং যাচাই করুন যে সম্পূর্ণ নিয়ন্ত্রণ ব্যবস্থা, নচ স্টপ থেকে পাইলট পিন থেকে লিফটার পর্যন্ত, আপনার লক্ষ্য গতি এবং ভলিউমে একটি সমন্বিত ইউনিট হিসাবে কাজ করে। সেই সুশৃঙ্খল পদ্ধতিই নির্ভরযোগ্য ধাতু স্ট্যাম্পিংকে এমন সরঞ্জাম থেকে পৃথক করে যা প্রতিটি উত্পাদন চালানোর সময় আপনার সাথে লড়াই করে।
Stamping Dies-এর বাইপাস নোটস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. প্রগতিশীল স্ট্যাম্পিং ডাইসে বাইপাস নচের উদ্দেশ্য কী?
বাইপাস নচগুলি প্রগতিশীল স্ট্যাম্পিং ডাইয়ের ক্যারিয়ার স্ট্রিপে ইঞ্জিনিয়ারড রিলিফ কাট। এগুলি তিনটি প্রাথমিক কাজ করে: যান্ত্রিক স্টপ রেফারেন্স তৈরি করে স্ট্রিপ অতিরিক্ত খাওয়ানো প্রতিরোধ করা, ক্লিয়ারেন্স প্রদান করা যাতে গঠিত বৈশিষ্ট্যগুলি হস্তক্ষেপ ছাড়াই পরবর্তী ডাই স্টেশনগুলির মধ্য দিয়ে যেতে পারে, এবং গাইড রেলের মাধ্যমে মসৃণ খাওয়ানো নিশ্চিত করতে কয়েল স্টক থেকে প্রান্ত ক্যাম্বার অপসারণ করা। এগুলি ছাড়া, স্ট্রিপগুলি উত্তোলন করতে, বাকল করতে বা ভুল খাওয়াতে পারে, যার ফলে ক্র্যাশ এবং স্ক্র্যাপ অংশগুলি মারা যায়। তারা পাইলট পিনের পাশাপাশি কাজ করে, নচ হ্যান্ডলিং মোটা ফিড নিয়ন্ত্রণের সাথে যখন পাইলটরা সূক্ষ্ম X-Y পজিশনিং প্রদান করে।
2. বাইপাস নচ এবং পিচ নচের মধ্যে পার্থক্য কী?
পদগুলি প্রায়ই বিনিময়যোগ্যভাবে ব্যবহার করা হয়, তবে প্রাসঙ্গিক পার্থক্য বিদ্যমান। পিচ নচ সাধারণত পিচ অগ্রগতির সাথে বিশেষভাবে আবদ্ধ নচ জ্যামিতিকে বোঝায় এবং প্রথম-হিট নিয়ন্ত্রণ, একটি কঠিন স্টপ হিসাবে কাজ করে যা অতিরিক্ত খাওয়ানো প্রতিরোধ করে। বাইপাস খাঁজ একটি বৃহত্তর অর্থ বহন করে, যে কোনো ত্রাণ জ্যামিতি বর্ণনা করে যা স্ট্রিপ উপাদান বা গঠিত বৈশিষ্ট্যগুলিকে হস্তক্ষেপ ছাড়াই পরবর্তী স্টেশনগুলির মধ্য দিয়ে যেতে বা বাইপাস করতে দেয়। অনেক প্রগতিশীল মৃত্যুতে, একটি একক খাঁজ একই সাথে উভয় ফাংশন পরিবেশন করে। পরিভাষা অঞ্চল এবং কোম্পানির কনভেনশন অনুসারে পরিবর্তিত হয়, উত্তর আমেরিকার দোকানগুলি পিচ নচ এবং বিশ্বব্যাপী সরবরাহকারীরা সাধারণত বাইপাস নচ ব্যবহার করে।
3. বাইপাস খাঁজ জ্যামিতি বিভিন্ন ধরনের কি কি?
চারটি প্রধান কনফিগারেশন বিদ্যমান। V-নচগুলি একটি বিন্দুতে কোণীয় কাট মিটিং ব্যবহার করে, স্ব-কেন্দ্রিক ফিড অ্যাকশন অফার করে এবং 2.0 মিমি-এর নীচে পাতলা স্টকে সেরা কাজ করে৷ U-খাঁজে একটি ব্যাসার্ধক নীচের বৈশিষ্ট্য রয়েছে যা চাপকে সমানভাবে বিতরণ করে, যা শক্ত হয়ে যাওয়ার প্রবণ উপাদানগুলির জন্য আদর্শ। আয়তক্ষেত্রাকার খাঁজগুলি গভীর গঠনের স্টেশনগুলির জন্য ছাড়পত্রের ক্ষেত্রটিকে সর্বাধিক করে তবে ফাটল রোধ করতে কোণার রেডিআই প্রয়োজন। পজিটিভ ল্যান্স-এবং-ফর্ম নচ উপাদানগুলিকে হস্তক্ষেপ অঞ্চলের বাইরে বাঁকানোর পরিবর্তে এটিকে অপসারণ করে, স্লাগগুলি নির্মূল করে এবং বাহকের দৃঢ়তা বজায় রাখে। নির্বাচন স্ট্রিপ বেধ, উপাদান বৈশিষ্ট্য, ক্লিয়ারেন্স প্রয়োজনীয়তা, এবং সংলগ্ন স্টেশনে গভীরতা গঠনের উপর নির্ভর করে।
4. একটি বাইপাস খাঁজ ক্যারিয়ার স্ট্রিপের প্রস্থের সাথে কতটা গভীর হওয়া উচিত?
খাঁজ গভীরতা কখনই ক্যারিয়ারের প্রস্থের 60 থেকে 70 শতাংশের বেশি গ্রহণ করা উচিত নয়। একটি সাধারণ প্রারম্ভিক নির্দেশিকা তৈরি বৈশিষ্ট্যের উচ্চতার 1.5 থেকে 2.0 গুণে খাঁজের গভীরতা সেট করে যাতে কাজের ছাড়পত্র প্রদান করে যা উপাদান স্প্রিংব্যাক এবং স্ট্রিপ মিসলাইনমেন্টের জন্য দায়ী। যদি গঠিত জ্যামিতির জন্য 60-70 শতাংশ অনুপাত অনুমতি দেয় তার চেয়ে গভীর ত্রাণ প্রয়োজন, সঠিক পদ্ধতিটি হল খাঁজকে আরও গভীরে ঠেলে না দিয়ে প্রাথমিক লেআউটে ক্যারিয়ার স্ট্রিপকে প্রশস্ত করা। উচ্চ-শক্তির ইস্পাতগুলি উচ্চ ফলন শক্তির কারণে গভীর অনুপাত সহ্য করে, যখন নরম অ্যালুমিনিয়াম বা তামার খাদগুলির আরও রক্ষণশীল সীমার প্রয়োজন হয় কারণ অবশিষ্ট বাহকগুলি খাওয়ানোর লোডের অধীনে আরও সহজে বিকৃত হয়।
5. সার্ভো-প্রেস প্রযুক্তি কি বাইপাস নচের প্রয়োজনীয়তা দূর করতে পারে?
না। সার্ভো প্রেসগুলি প্রোগ্রামেবল র্যাম মোশন এবং বৃহত্তর ফিডিং উইন্ডো সরবরাহ করে, প্রচলিত যান্ত্রিক প্রেসের বাইরে ফিডারের নির্ভুলতা উন্নত করে মিসফিডের ঝুঁকি কমায়। যাইহোক, তারা ইনকামিং কয়েলে এজ ক্যাম্বারকে সম্বোধন করে না, সেটআপের সময় প্রথমে-হিট রেজিস্ট্রেশন, গঠিত ফিচারের জন্য ফিজিক্যাল ক্লিয়ারেন্স, অথবা ইলেকট্রনিক্স সক্রিয় না হলে ক্রিটিক্যাল ফার্স্ট হিটের সময় ডাই প্রোটেকশন। সার্ভো প্রযুক্তি কিছুটা কম খাঁজের গভীরতাকে অনুমতি দিতে পারে বা কম প্রভাব শক্তির কারণে ইতিবাচক খাঁজ ডিজাইনের পক্ষে থাকতে পারে, তবে জটিল প্রগতিশীল ডাইসের উপর সম্পূর্ণভাবে খাঁজগুলি বাদ দেওয়া ঝুঁকিপূর্ণ থেকে যায়। তারা যে যান্ত্রিক ব্যাকআপ সরবরাহ করে তা সরবরাহ করা সুরক্ষার তুলনায় প্রায় কিছুই নয়।


