


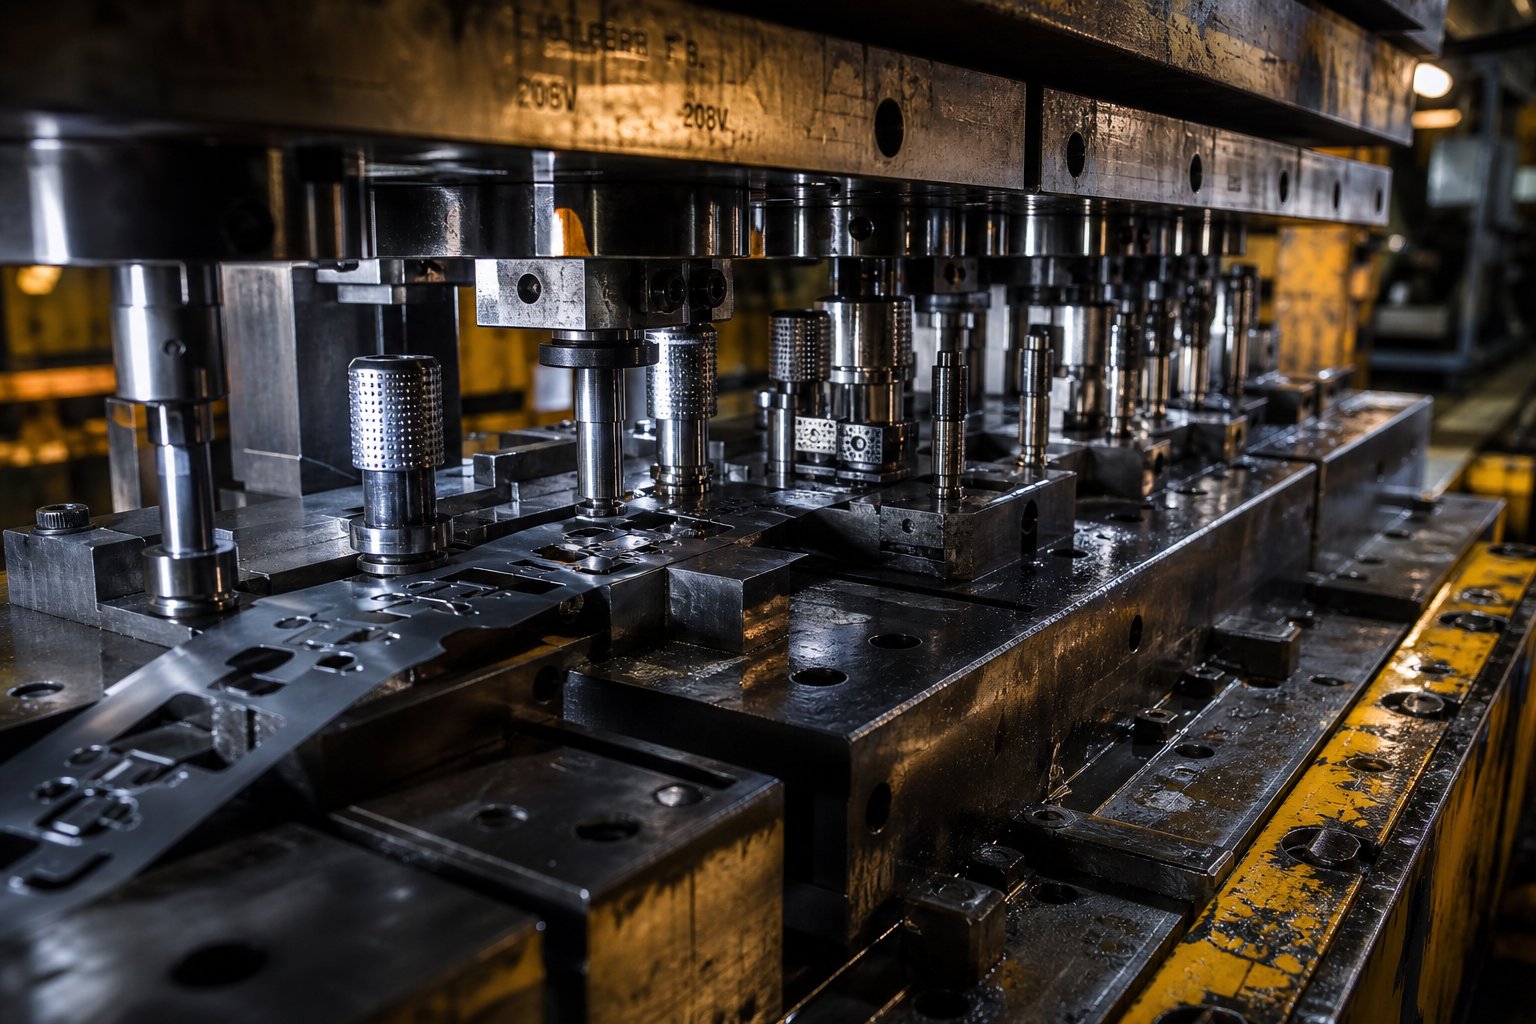
প্রগতিশীল ডাই স্টিল স্ট্যাম্পিং কি?
কল্পনা করুন একটি একক টুল যা খোঁচা দেয়, বাঁকিয়ে, গঠন করে এবং একটি স্টিলের স্ট্রিপকে একটি সমাপ্ত অংশে - না থামিয়ে কেটে দেয়৷ এটি প্রগতিশীল ডাই স্টিল স্ট্যাম্পিংয়ের পিছনে মূল ধারণা, এবং এটি কঠোর সহনশীলতা এবং ন্যূনতম শ্রমের সাথে উচ্চ আয়তনের ইস্পাত উপাদানগুলি তৈরি করার জন্য তৈরি করা সবচেয়ে কার্যকর পদ্ধতিগুলির মধ্যে একটি।
আপনি সাইকেল টাইম অপ্টিমাইজ করার জন্য একজন প্রোডাকশন ইঞ্জিনিয়ার বা একজন প্রকিউরমেন্ট প্রফেশনাল হোন না কেন প্রতি-পিস ইকোনমিক্সের মূল্যায়ন, এই প্রক্রিয়াটি কীভাবে কাজ করে - এবং কীভাবে এটি বিকল্প - থেকে আলাদা তা বোঝা সঠিক টুলিং বিনিয়োগ করার জন্য অপরিহার্য। এই নির্দেশিকাটি মেকানিক্স, উপাদানগত বিবেচনা, খরচ কাঠামো এবং রক্ষণাবেক্ষণের কৌশলগুলিকে ভেঙে দেয় যা নির্ধারণ করে যে প্রগতিশীল ধাতু স্ট্যাম্পিং আপনার ইস্পাত অংশগুলির জন্য উপযুক্ত কিনা।
প্রগতিশীল ডাই স্টিল স্ট্যাম্পিং সংজ্ঞায়িত করা
তাইএকটি প্রগতিশীল ডাই কি, ঠিক? এর সহজতম ক্ষেত্রে, এটি একটি একক টুল যাতে একাধিক স্টেশন ক্রমানুসারে সাজানো থাকে, একটি স্ট্যাম্পিং প্রেসের ভিতরে মাউন্ট করা হয়। একটি কয়েল-প্রতিটি প্রেস স্ট্রোকের সাথে একটি সুনির্দিষ্ট বৃদ্ধি (পিচ বলা হয়) ডাই এর মধ্য দিয়ে অগ্রসর হয়। প্রতিটি স্টেশন স্ট্রিপের বিভিন্ন অংশে একই সাথে একটি ভিন্ন অপারেশন - ছিদ্র, বাঁকানো, গঠন বা কাটা - করে। একটি সমাপ্ত অংশ প্রেসের প্রতিটি স্ট্রোকের সাথে চূড়ান্ত স্টেশনে নেমে যায়।
প্রগতিশীল ডাই স্টিল স্ট্যাম্পিং হল একটি উচ্চ-আয়তনের ধাতব গঠন প্রক্রিয়া যেখানে একটি অবিচ্ছিন্ন ইস্পাত স্ট্রিপ একটি মাল্টি-স্টেশন ডাই এর মধ্য দিয়ে অগ্রসর হয়, প্রতিটি স্টেশন একটি ক্রমিক অপারেশন - ছিদ্র, গঠন, বাঁকানো বা কাটা - করে যতক্ষণ না স্ট্রোক প্রেসের মাধ্যমে একটি সম্পূর্ণ অংশ স্ট্রিপ থেকে আলাদা করা হয়।
"প্রগতিশীল" শব্দটি ঠিক কী ঘটবে তা বর্ণনা করে: ইস্পাতটি ডাইয়ের মধ্য দিয়ে অগ্রসর হয়, স্টেশনে স্টেশন, প্রতিটি ধাপে বিল্ডিং শেষ। স্ট্রিপটি সমগ্র ক্রম জুড়ে একটি ক্যারিয়ার ওয়েব (স্ক্র্যাপ কঙ্কাল) দ্বারা সংযুক্ত থাকে, যা অবস্থানগত নিয়ন্ত্রণ বজায় রাখে এবং অপারেশনগুলির মধ্যে পৃথক অংশ পরিচালনার প্রয়োজনীয়তা দূর করে। এই ক্রমাগত প্রকৃতি যা প্রগতিশীল স্ট্যাম্পিংকে এর গতির সুবিধা দেয় - প্রেসগুলি প্রতি মিনিটে 25 থেকে 300 স্ট্রোক পর্যন্ত চলতে পারে, প্রতি ঘন্টায় হাজার হাজার অভিন্ন ইস্পাত অংশ তৈরি করে।
এটি স্থানান্তর এবং যৌগিক ডাই পদ্ধতি থেকে কীভাবে আলাদা
প্রগতিশীল ডাই স্ট্যাম্পিং ইস্পাত অংশগুলির জন্য ডাই এবং স্ট্যাম্পিংয়ের একমাত্র পদ্ধতি নয়। ট্রান্সফার ডাই স্ট্যাম্পিং এবং কম্পাউন্ড ডাই স্ট্যাম্পিং প্রতিটি বিভিন্ন উত্পাদন পরিস্থিতি পরিবেশন করে, এবং ভুল পদ্ধতি বেছে নেওয়ার অর্থ টুলিং বা থ্রুপুট বলিদানের উপর অতিরিক্ত ব্যয় করা হতে পারে।
ট্রান্সফার ডাই স্ট্যাম্পিং-এ, ওয়ার্কপিসটি প্রক্রিয়ার শুরুতেই স্ট্রিপ থেকে আলাদা করা হয়। যান্ত্রিক আঙ্গুল বা গ্রিপারগুলি তারপর স্বতন্ত্র স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তর করে। এটি ট্রান্সফার ডাইসকে ভাল করে-বড় অংশগুলির জন্য উপযুক্ত করে যেগুলি শারীরিকভাবে একটি স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না কারণ তারা একাধিক গঠনের পর্যায়ে ভ্রমণ করে। ট্রেড-অফ হল ধীর চক্র গতি এবং আরও জটিল অংশ-হ্যান্ডলিং মেকানিজম।
কম্পাউন্ড ডাই স্ট্যাম্পিং বিপরীত পদ্ধতি গ্রহণ করে: এটি একটি স্টেশনে একক প্রেস স্ট্রোকে একাধিক কাটিং অপারেশন - যেমন ব্ল্যাঙ্কিং এবং পিয়ার্সিং - করে। এটি সমতল অংশগুলির জন্য দক্ষ যেগুলির জন্য একটি একক সমতলে উচ্চ নির্ভুলতা প্রয়োজন, কিন্তু এটি বাঁক, আঁকা বা এমবসমেন্টের মতো বহু-পদক্ষেপ গঠনের ক্রমগুলি পরিচালনা করতে পারে না৷
একই প্যাকেজে জটিল জ্যামিতি, উচ্চ ভলিউম এবং দ্রুত চক্র সময়ের প্রয়োজন হলে প্রগ্রেসিভ ডাইস পছন্দের পছন্দ হয়ে যায়। তারা একক-স্টেশন পদ্ধতির - গতির সাথে ট্রান্সফার ডাইয়ের মাল্টি-অপারেশন ক্ষমতাকে একত্রিত করে সবগুলো স্টেশনের মধ্যে আলাদা অংশ পরিচালনা ছাড়াই।
| মানদণ্ড | প্রগতিশীল ডাই | ট্রান্সফার ডাই | যৌগিক ডাই |
|---|---|---|---|
| ভলিউম উপযুক্ততা | উচ্চ আয়তন (সাধারণত 5,000+ অংশ/বছর) | মাঝারি থেকে উচ্চ ভলিউম | ছোট থেকে মাঝারি ভলিউম |
| সাইকেলের গতি | দ্রুত (300+ স্ট্রোক/মিনিট পর্যন্ত) | মাঝারি (আংশিক স্থানান্তরের কারণে ধীর) | পরিমিত |
| অংশ জটিলতা | উচ্চ (একাধিক বাঁক, ফর্ম, ছিদ্র) | উচ্চ (বড় বা গভীর-আঁকা অংশ) | কম (ফ্ল্যাট, একক-প্লেন অপারেশন) |
| পার্ট সাইজ | ছোট থেকে মাঝারি | মাঝারি থেকে বড় | ছোট থেকে মাঝারি |
| টুলিং খরচ | উচ্চ আপফ্রন্ট, ভলিউমে কম প্রতি-পিস | উচ্চ আপফ্রন্ট | লোয়ার আপফ্রন্ট |
| উপাদান ব্যবহার | ভাল (অপ্টিমাইজ করা স্ট্রিপ লেআউট) | আরও ভাল (কোন ক্যারিয়ার স্ট্রিপ বর্জ্য নয়) | ভাল |
| সেটআপ সময় | কম | উচ্চতর | কম |
স্কেলে ইস্পাত যন্ত্রাংশ চালনাকারী প্রোডাকশন ইঞ্জিনিয়ারদের জন্য, প্রগতিশীল ডাই স্ট্যাম্পিং ক্রমাগতভাবে সর্বনিম্ন প্রতি -পিস খরচ প্রদান করে যখন অংশ জ্যামিতিতে একাধিক ক্রিয়াকলাপ জড়িত থাকে এবং বার্ষিক ভলিউম টুলিং বিনিয়োগকে সমর্থন করে৷ আসল প্রশ্ন এই নয় যে প্রক্রিয়াটি কাজ করে কি না - এটি কীভাবে উপাদান নির্বাচন, ডাই ডিজাইন, এবং রক্ষণাবেক্ষণ কৌশল তার দীর্ঘমেয়াদী অর্থনীতিকে রূপ দেয়।
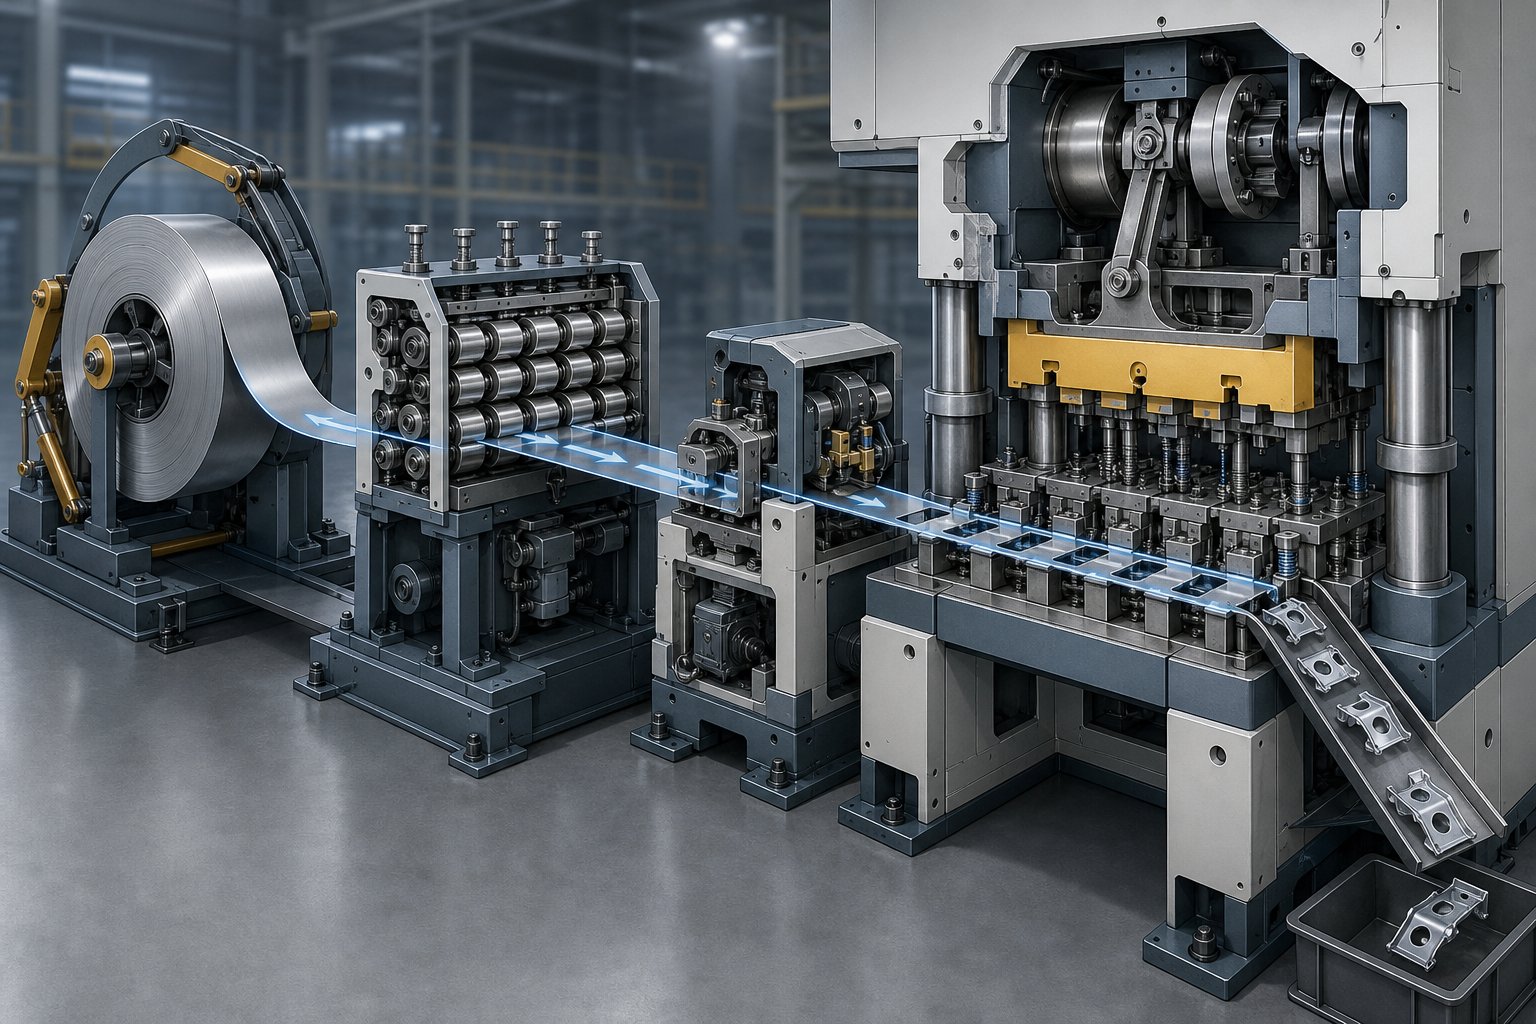
কিভাবে প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া কাজ করে
একটি প্রগতিশীল স্ট্যাম্পিং ডাই এর গতি সুবিধা একটি মার্জিত নীতি থেকে আসে: প্রতিটি প্রেস স্ট্রোক একই সাথে প্রতিটি স্টেশনে দরকারী কাজ করে। যখন ফালাটির একটি অংশ তার ছিদ্র ছিদ্র করে, অন্যটি বাঁকানো হচ্ছে, এবং অন্যটি একই মুহূর্তে তার চূড়ান্ত কাটঅফ - গ্রহণ করছে৷ শুরু থেকে শেষ পর্যন্ত এই ডাই প্রক্রিয়াটি বোঝার ফলে থ্রুপুট কেন এত বেশি থাকে এবং কেন প্রতিটি পর্যায়ে ইস্পাতের যান্ত্রিক আচরণ গুরুত্বপূর্ণ তা প্রকাশ করে।
স্ট্রিপ ফিডিং এবং মেটেরিয়াল অ্যাডভান্সমেন্ট
দপ্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়াআনকোয়লার থেকে শুরু হয়, যেখানে একটি স্টিলের কয়েল - সাধারণত শত শত বা হাজার পাউন্ড ওজনের - মাউন্ট করা হয় এবং ক্ষতবিক্ষত করা হয়। স্ট্রিপটি একটি স্ট্রেইটনারের মধ্য দিয়ে যায় যা কয়েল সেট অপসারণ করে (স্পুলে ক্ষত হওয়া থেকে বক্রতা বজায় থাকে)। স্টিলের জন্য, এই পদক্ষেপটি গুরুত্বপূর্ণ কারণ অবশিষ্ট বক্রতা অসম খাওয়ানো এবং ডাই পৃষ্ঠের সাথে অসামঞ্জস্যপূর্ণ যোগাযোগ ঘটায়।
স্ট্রেইটনার থেকে, একটি সার্ভো ফিডার প্রতিটি প্রেস স্ট্রোকের সাথে স্ট্রিপটিকে একটি সুনির্দিষ্ট দূরত্ব - ফিড পিচ - এগিয়ে নিয়ে যায়। এই পিচটি ডাই-এর ভিতরে স্টেশনের ব্যবধানের সাথে মেলে, তাই প্রতিটি স্টেশন সঠিক সময়ে স্ট্রিপের সঠিক অংশ গ্রহণ করে। আধুনিক সিস্টেমে ফিডের নির্ভুলতা সাধারণত এক ইঞ্চির কয়েক হাজার ভাগের মধ্যে থাকে।
একবার স্ট্রিপটি ডাইতে প্রবেশ করলে, পাইলট পিনগুলি অবস্থানগত নিয়ন্ত্রণ গ্রহণ করে। এই শক্ত করা পিনগুলি প্রেস বন্ধ হওয়ার ঠিক আগে স্ট্রিপে-বিদ্ধ গর্তে নেমে যায়, ফিডারের সামান্য ত্রুটি সংশোধন করে এবং স্ট্রিপটিকে সঠিক প্রান্তিককরণে লক করে। নির্ভরযোগ্য পাইলটিং ছাড়া, মাত্রিক ত্রুটিগুলি স্টেশন দ্বারা স্টেশনে জমা হয়। ইস্পাত স্ট্রিপগুলির জন্য, পাইলট হোল ক্লিয়ারেন্সগুলি সাধারণত 0.0005 থেকে 0.001 ইঞ্চি ধরে রাখা হয় যাতে সম্পূর্ণ ডাই দৈর্ঘ্য জুড়ে শক্ত নিবন্ধন বজায় থাকে।
একটি একক প্রেস স্ট্রোকে অনুক্রমিক স্টেশন অপারেশন
এখানে প্রগতিশীল স্ট্যাম্পিং প্রক্রিয়া তার উত্পাদনশীলতা প্রান্ত প্রদান করে। যখন প্রেস র্যামটি নেমে আসে, ডাই-এর প্রতিটি স্টেশন একই সময়ে - একই স্ট্রিপের বিভিন্ন বিভাগে তার নির্ধারিত ক্রিয়াকলাপ সম্পাদন করে। স্টেশন একটি পাইলট গর্ত ছিদ্র করতে পারে, স্টেশন দুই কার্যকরী স্লট তৈরি করে, স্টেশন তিনটি একটি ট্যাব বাঁকিয়ে, স্টেশন চারটি একটি পাঁজর গঠন করে এবং স্টেশন পাঁচটি চূড়ান্ত কাটঅফ সম্পাদন করে।
সমস্ত স্টেশনের মধ্য দিয়ে না যাওয়া পর্যন্ত অংশটি সত্যিই "সম্পূর্ণ" হয় না। পথ ধরে, এটি ক্যারিয়ার স্ট্রিপ (স্ক্র্যাপ কঙ্কাল) এর সাথে সংযুক্ত থাকে, যা একটি পরিবহন ব্যবস্থা এবং একটি নিবন্ধন রেফারেন্স উভয় হিসাবে কাজ করে। শুধুমাত্র শেষ স্টেশনে সমাপ্ত উপাদানটি স্ট্রিপ থেকে আলাদা হয় এবং ডাইয়ের নীচে বের হয়ে যায় বা সংগ্রহ করা হয়।
এই একযোগে মাল্টি-স্টেশন অ্যাকশনের অর্থ হল একটি প্রগতিশীল ডাই প্রেস প্রতি স্ট্রোকে একটি সমাপ্ত অংশ তৈরি করে - এটি তৈরি করতে কতগুলি অপারেশন প্রয়োজন তা নির্বিশেষে। একটি 12-স্টেশন ডাই প্রতি মিনিটে 150 স্ট্রোকে চলছে এখনও প্রতি মিনিটে 150টি অংশ আউটপুট করে, 150কে 12 দিয়ে ভাগ করলে নয়।
প্রেস মেকানিক্স এবং সাইকেল ইন্টিগ্রেশন
তাহলে কিভাবে একটি স্ট্যাম্পিং প্রেস একজন প্রগতিশীল মৃত্যুর সাথে সমন্বয় করে কাজ করে? প্রেসটি একটি যান্ত্রিক বা সার্ভো{0}}চালিত র্যামের মাধ্যমে নিয়ন্ত্রিত টননেজ সরবরাহ করে, সুনির্দিষ্ট স্ট্রোকের দৈর্ঘ্য এবং গতির সাথে উপরের ডাই অর্ধেক নিচের অর্ধেকের বিপরীতে সাইকেল চালায়। টনেজ অবশ্যই সমস্ত স্টেশন জুড়ে মিলিত কাটিং এবং গঠনকারী শক্তিকে অতিক্রম করতে হবে - স্টিল স্ট্যাম্পিং করার সময় একটি মূল মাপ বিবেচনা।
স্টিলের স্প্রিংব্যাক বৈশিষ্ট্য জটিলতার আরেকটি স্তর যোগ করে। প্রতিটি গঠন অপারেশনের পরে, উপাদানটি ইলাস্টিক স্ট্রেনের কারণে আংশিকভাবে তার আসল আকৃতি পুনরুদ্ধার করতে চায়। উচ্চতর-শক্তির ইস্পাতগুলি আরও আক্রমনাত্মকভাবে ফিরে আসে, ধারাবাহিকভাবে নীচের-মৃত-সেন্টার পজিশনিং প্রদানের জন্য প্রগতিশীল স্ট্যাম্পিং প্রেসের প্রয়োজন হয় এবং কিছু ক্ষেত্রে, কয়েনিং বা ক্রমাঙ্কন স্টেশনগুলিকে সম্পূর্ণরূপে গঠিত জ্যামিতি সেট করার অনুমতি দেওয়ার জন্য স্ট্রোকের নীচে সময় থাকে৷
স্ট্রোকের গতি, বন্ধ উচ্চতা, এবং ফিড টাইমিং সবই পুরোপুরি সিঙ্ক্রোনাইজ করতে হবে। ফিডার স্ট্রিপটি ছেড়ে দেয় শুধুমাত্র যখন ডাই খোলা থাকে, পাইলটরা কোন কাটা বা গঠন শুরু হওয়ার আগে নিযুক্ত হন এবং পরবর্তী অগ্রিমের জন্য লিফটাররা স্ট্রিপটি তোলার আগে প্রেসটি উল্টে যায়। যেকোনও সময়ের অমিলের ফলে ভুল স্ট্রিপ, ক্ষতিগ্রস্ত পাইলট বা স্ক্র্যাপ করা অংশ দেখা দেয়।
এখানে ক্রমানুসারে সম্পূর্ণ প্রগতিশীল ডাই স্ট্যাম্পিং প্রক্রিয়া রয়েছে:
- কয়েল লোড হচ্ছে - স্টিলের কয়েল আনকয়লারে বসানো হয়েছে
- কুণ্ডলী সেট সরানোর জন্য সোজা করা - স্ট্রিপ চ্যাপ্টা
- ঘর্ষণ এবং টুল পরিধান কমাতে তৈলাক্তকরণ - প্রয়োগ করা হয়
- সার্ভো ফিডিং - স্ট্রিপ প্রতি স্ট্রোক এক পিচ দ্বারা উন্নত
- পাইলট পিন এনগেজমেন্ট - স্ট্রিপ সুনির্দিষ্ট অবস্থানে লক করা হয়েছে
- স্টেশন অপারেশন - কাটিং, পিয়ার্সিং, ফর্মিং, বেন্ডিং সব স্টেশনে একযোগে সম্পাদিত হয়
- স্ট্রিপ লিফটিং - লিফটাররা নিচের ডাই ডিটেইলস সাফ করতে স্ট্রিপ বাড়ায়
- ফিড অ্যাডভান্স - স্ট্রিপ পরবর্তী চক্রের জন্য এক পিচ এগিয়ে যায়
- চূড়ান্ত কাটঅফ - সমাপ্ত অংশ ক্যারিয়ার স্ট্রিপ থেকে আলাদা করা হয়েছে
- পার্ট ইজেকশন এবং সংগ্রহ - সম্পূর্ণ উপাদান ডাই থেকে প্রস্থান করে
প্রতিটি চক্র এক সেকেন্ডের ভগ্নাংশে পুনরাবৃত্তি করে। এই প্রক্রিয়াটির ক্রমাগত, নিরবচ্ছিন্ন প্রকৃতি - কোনো অংশ পরিচালনা, কোনো স্থানান্তর, অপারেশনের মধ্যে কোনো অপারেটর হস্তক্ষেপ নয় - ঠিক যা প্রগতিশীল ডাই স্টিলকে উচ্চ-ভলিউম উত্পাদনের জন্য ডিফল্ট পছন্দ করে তোলে যেখানে ইস্পাত অংশগুলি একাধিক গঠনমূলক পদক্ষেপ এবং কঠোর মাত্রা নিয়ন্ত্রণের দাবি করে।
অবশ্যই, প্রতিটি ইস্পাত গ্রেড একটি প্রগতিশীল ডাই ভিতরে একই ভাবে আচরণ করে না। স্ট্রিপ ফিডিং নির্ভরযোগ্যতা, প্রতিটি স্টেশনে সীমা তৈরি করা, এবং প্রেস টনেজের প্রয়োজনীয়তাগুলি আপনি হালকা কার্বন স্টিল চালাচ্ছেন নাকি উচ্চ-শক্তির স্টেইনলেস - চালাচ্ছেন তার উপর নির্ভর করে নাটকীয়ভাবে পরিবর্তন হয় এবং এই উপাদানগত পার্থক্যগুলি মৌলিক ডাই ডিজাইনের সিদ্ধান্তগুলিকে চালিত করে৷
প্রগতিশীল মৃত্যুর জন্য ইস্পাত গ্রেড এবং উপাদান নির্বাচন
প্রগতিশীল ডাইতে আপনি যে ইস্পাত গ্রেড খাওয়ান তা কেবল চূড়ান্ত অংশের কার্যকারিতাকে প্রভাবিত করে না - এটি প্রেস টনেজ এবং পাঞ্চ ক্লিয়ারেন্স থেকে স্টেশন গণনা এবং ফিড নির্ভরযোগ্যতা থেকে প্রায় প্রতিটি প্রক্রিয়া পরামিতি নির্দেশ করে৷ অভিন্ন জ্যামিতি সহ দুটি অংশ কিন্তু ভিন্ন স্টিলের গ্রেডের জন্য মৌলিকভাবে ভিন্ন ডাই ডিজাইনের প্রয়োজন হতে পারে। এই কারণেই প্রগতিশীল স্ট্যাম্পিং উপকরণ নির্বাচন যে কোনো প্রকল্পের প্রথম দিকের এবং সবচেয়ে ফলপ্রসূ প্রকৌশলগত সিদ্ধান্তগুলির মধ্যে একটি।
প্রগতিশীল স্ট্যাম্পিংয়ের জন্য সাধারণ ইস্পাত গ্রেড
একটি মাল্টি-স্টেশন প্রগতিশীল ডাইতে কোন স্টিলগুলি আসলে ভাল কাজ করে? উত্তর অংশ ফাংশন, প্রয়োজনীয় গঠনযোগ্যতা, এবং উত্পাদন ভলিউম উপর নির্ভর করে। এখানে ইস্পাত প্রগতিশীল স্ট্যাম্পিংয়ের জন্য সর্বাধিক নির্দিষ্ট বিভাগগুলি রয়েছে:
- কম-কার্বন ইস্পাত (1008, 1010, 1018)- কার্বন ইস্পাত প্রগতিশীল স্ট্যাম্পিংয়ের ওয়ার্কহরস। এই গ্রেডগুলি চমৎকার নমনীয়তা, কম ফলন শক্তি এবং অনুমানযোগ্য গঠনমূলক আচরণ প্রদান করে। এগুলি বন্ধনী, ক্লিপ, চ্যাসিস উপাদান এবং সাধারণ কাঠামোগত অংশগুলির জন্য আদর্শ যেখানে ক্র্যাকিং ঝুঁকি ছাড়াই জটিল বাঁক এবং আঁকার প্রয়োজন হয়।
- 300-সিরিজ স্টেইনলেস স্টিল (304, 316)- চিকিৎসা, খাদ্য পরিষেবা, এবং সামুদ্রিক অ্যাপ্লিকেশনগুলিতে জারা প্রতিরোধের জন্য বেছে নেওয়া হয়েছে৷ স্টেইনলেস স্টিলের প্রগতিশীল স্ট্যাম্পিং একটি উচ্চতর কাজ-কঠিন করার হার উপস্থাপন করে, যার অর্থ প্রতিটি গঠনকারী স্টেশন স্ট্রিপে আরও অবশিষ্ট চাপ যোগ করে। এটি সাবধানে স্টেশন সিকোয়েন্সিং এবং প্রায়শই বিস্তৃত স্টেশন ব্যবধানের দাবি করে।
- উচ্চ-শক্তি কম-খাদ (HSLA) ইস্পাত- গ্রেড যেমন HSLA 340, 420, এবং 550 মাঝারি গঠনযোগ্যতার সাথে উচ্চ ফলন শক্তি প্রদান করে। এগুলি স্বয়ংচালিত কাঠামোগত অ্যাপ্লিকেশনগুলিতে সাধারণ যেখানে ওজন হ্রাস করা গুরুত্বপূর্ণ। HSLA স্টিলের জন্য হালকা ইস্পাতের তুলনায় উল্লেখযোগ্যভাবে বেশি প্রেস টনেজ এবং শক্ত স্প্রিংব্যাক ক্ষতিপূরণ প্রয়োজন।
- স্প্রিং স্টিল (1074, 1095, 301 স্টেইনলেস)- এমন অংশগুলির জন্য ব্যবহৃত হয় যা স্থায়ী বিকৃতি ছাড়াই বারবার ফ্লেক্স করতে হবে। এই উচ্চ-কার্বন বা টেম্পারড গ্রেডগুলির সীমিত নমনীয়তা রয়েছে, যা প্রতিটি স্টেশনে গঠনের ক্রিয়াকলাপগুলির তীব্রতাকে সীমাবদ্ধ করে। ডাই ডিজাইনাররা প্রায়শই ফ্র্যাকচার এড়াতে অগভীর গঠন বৃদ্ধি সহ আরও স্টেশন যুক্ত করেন।
একটি উপাদানকে কেবল "1008 ইস্পাত" হিসাবে নির্দিষ্ট করা এখনও উল্লেখযোগ্য সম্পত্তির বৈচিত্র্যের জন্য জায়গা ছেড়ে দেয়। হিসাবেমেটালফর্মিং ম্যাগাজিনদ্রষ্টব্য, একটি ভ্যাকুয়াম-ডিগ্যাসড কম-কার্বন ইস্পাত, একটি অঙ্কন-গুণমানের ইস্পাত, এবং একটি বাণিজ্যিক-গুণমানের ইস্পাত সব একই স্পেসিফিকেশনের মধ্যে পড়তে পারে তবে ডাইতে ভিন্নভাবে কাজ করে৷ ডাই এর প্রয়োজনীয়তা - সস্তা বিকল্পের জন্য ক্রয় বিভাগের পছন্দ নয় - চূড়ান্ত উপাদান কল নির্ধারণ করা উচিত।
কীভাবে ইস্পাত বৈশিষ্ট্যগুলি ডাই ডিজাইন এবং প্রেসের প্রয়োজনীয়তাকে প্রভাবিত করে
প্রতিটি ইস্পাত গ্রেড যান্ত্রিক বৈশিষ্ট্যগুলির একটি অনন্য আঙ্গুলের ছাপ বহন করে এবং সেই বৈশিষ্ট্যগুলি সরাসরি ধাতু স্ট্যাম্পিং ডাই ডিজাইনের সিদ্ধান্তগুলিতে অনুবাদ করে৷ আপনি চারটি মূল ক্ষেত্রে প্রভাব লক্ষ্য করবেন:
প্রসার্য শক্তি এবং প্রেস টনেজ।উচ্চ প্রসার্য শক্তি মানে প্রতিটি কাটিং এবং গঠন অপারেশনের জন্য আরও বল প্রয়োজন। 75 ksi প্রসার্য শক্তি সহ একটি 304 স্টেইনলেস স্ট্রিপের জন্য 50 ksi তে একটি 1010 মৃদু ইস্পাতের তুলনায় প্রায় 50% বেশি ব্ল্যাঙ্কিং ফোর্স প্রয়োজন, একই বেধ এবং ঘের অনুমান করে। সমস্ত সক্রিয় স্টেশন জুড়ে এটিকে গুণ করুন এবং টননেজের প্রয়োজনীয়তাগুলি দ্রুত বাড়তে চাপুন৷ প্রেসকে আন্ডারসাইজ করা শুধু উৎপাদন বন্ধ করে না - এটি টুলিংকে ক্ষতিগ্রস্ত করে এবং মাত্রিক ড্রিফটের পরিচয় দেয়।
নমনীয়তা এবং সর্বনিম্ন বাঁক ব্যাসার্ধ।একটি উপাদানের শতাংশ প্রসারণ নির্ধারণ করে যে এটি গঠনের স্টেশনগুলিতে ক্র্যাক না করে কতটা শক্তভাবে বাঁকানো যেতে পারে। কম-কার্বন ইস্পাত 35-45% প্রসারণ সহ 0.5 গুণ উপাদান পুরুত্বের মতো শক্ত বেন্ড রেডিআই ভিতরে সহ্য করে। 15-20% প্রসারিত HSLA স্টিলের 2x বা তার বেশি পুরুত্বের প্রয়োজন হতে পারে। এটি একটি একক স্টেশনে কতটা গঠন ঘটতে পারে এবং সামগ্রিকভাবে কতগুলি স্টেশনের প্রয়োজন তা সরাসরি প্রভাবিত করে৷
কাজের-শক্তকরণের হার এবং মাল্টি-স্টেশন প্রভাব।প্রতিটি ফর্মিং অপারেশন ঠান্ডা-ইস্পাত কাজ করে, এর কঠোরতা বাড়ায় এবং এর অবশিষ্ট নমনীয়তা হ্রাস করে। অস্টেনিটিক স্টেইনলেস স্টিলের মতো উচ্চ কাজের-শক্তকরণের হার - সহ উপাদানগুলি স্টেশনগুলির মধ্য দিয়ে অগ্রসর হওয়ার সাথে সাথে দ্রুত গঠনযোগ্যতা হারায়। ডাই ডিজাইনাররা স্ট্রেস পুনঃবন্টনের জন্য নিষ্ক্রিয় স্টেশন যোগ করে বা প্রতিটি গঠনের ধাপের তীব্রতা সীমিত করে ক্ষতিপূরণ দেন। কাজকে উপেক্ষা করা-আচরণের কঠোরতা পরবর্তী স্টেশনগুলিতে ফ্র্যাকচারের ঝুঁকি তৈরি করে যেখানে স্ট্রিপটি ইতিমধ্যে তার গঠনযোগ্যতা শেষ করে দিয়েছে।
ফলন শক্তি এবং springback.প্রতিটি বাঁক বা ফর্মের পরে, ইস্পাত আংশিকভাবে তার আসল আকারের দিকে ফিরে আসে। উচ্চ ফলন শক্তি আরও আক্রমনাত্মক স্প্রিংব্যাক তৈরি করে, যার অর্থ স্টেশন গঠনের লক্ষ্য কোণ অতিক্রম করতে হবে। একটি প্রগতিশীল ডাইতে, স্প্রিংব্যাক ক্ষতিপূরণ অবশ্যই স্টেশন দ্বারা ক্যালিব্রেট করা উচিত, কারণ স্ট্রিপের ফলন শক্তি বৃদ্ধি পায় কাজ শক্ত হওয়ার কারণে যখন এটি টুলের মাধ্যমে অগ্রসর হয়।
পুরুত্বের পরিসীমা এবং তাদের প্রক্রিয়ার প্রভাব
প্রগ্রেসিভ ডাইস মোটামুটি 0.1 মিমি (0.004") থেকে প্রায় 6 মিমি (0.250") পর্যন্ত স্টিলের বেধ পরিচালনা করে, যদিও নির্ভুল উপাদানগুলির জন্য সবচেয়ে সাধারণ পরিসীমা 0.2 মিমি এবং 3 মিমি এর মধ্যে পড়ে। এই উইন্ডোর বাইরে, প্রক্রিয়াটি ক্রমবর্ধমান অব্যবহারিক হয়ে ওঠে - খুব পুরু উপাদানগুলি চ্যাপ্টা এবং স্ট্রেন ফিডার প্রক্রিয়াগুলিকে প্রতিরোধ করে, যখন অতি পাতলা ফয়েলগুলি স্ট্রিপ টেনশনের অধীনে বাকল এবং নির্ভরযোগ্যভাবে চালনা করা কঠিন।
বেধ বিভিন্ন আন্তঃসংযুক্ত উপায়ে প্রগতিশীল ডাই ডিজাইনকে প্রভাবিত করে:
- স্টেশন লেআউট ঘনত্ব- মোটা উপাদানের জন্য বড় পাঞ্চের প্রয়োজন হয়-ডাই ক্লিয়ারেন্স-যার মানে প্রতিটি স্টেশনে বড় ডাই সেকশন। এটি সামগ্রিক ডাই দৈর্ঘ্য প্রসারিত করে এবং প্রদত্ত প্রেস বেডের আকারের মধ্যে কতগুলি স্টেশন ফিট হতে পারে তা হ্রাস করে।
- পাইলট পিন সাইজিং- পাইলট গর্তগুলিকে স্ট্রিপের বেধের তুলনায় পর্যাপ্ত প্রান্তের দূরত্ব বজায় রাখতে হবে। মোটা স্ট্রিপগুলির জন্য বড় পাইলট পিনের প্রয়োজন হয় এবং তাই বড় পাইলট গর্তের প্রয়োজন হয়, আরও স্ট্রিপ প্রস্থ খরচ করে এবং উপাদানের ব্যবহার হ্রাস করে।
- কাটিং ক্লিয়ারেন্স- হালকা ইস্পাতের জন্য আদর্শ সূচনা পয়েন্টটি প্রতি পাশে উপাদানের পুরুত্বের প্রায় 10%, তবে এটি গ্রেডের সাথে পরিবর্তিত হয়। উচ্চতর-শক্তির ইস্পাত পরিষ্কার শিয়ার অর্জন করতে এবং বুর উচ্চতা কমাতে প্রতি পাশে 20% ছাড়িয়ে যেতে পারে।
- ফিড নির্ভরযোগ্যতা- ভারি স্ট্রিপগুলি আরও শক্তিশালী সার্ভো ফিডার এবং মিসফিড প্রতিরোধ করার জন্য উচ্চতর স্ট্রিপ টেনশনের দাবি করে। খুব পাতলা স্ট্রিপ, বিপরীতভাবে, স্ট্রোকের মধ্যে ডাই পৃষ্ঠের বিপরীতে সমতল রাখতে ভ্যাকুয়াম বা এয়ার ব্লো সহায়তার প্রয়োজন হতে পারে।
ইস্পাত গ্রেড এবং পুরুত্বের মধ্যে পারস্পরিক সীমাবদ্ধতার একটি ম্যাট্রিক্স তৈরি করে যে প্রতিটি ধাতু স্ট্যাম্পিং ডাই চারপাশে ডিজাইন করা আবশ্যক। 80 ksi টেনসিলে একটি 2 মিমি HSLA স্ট্রিপ 45 ksi তে 2 মিমি কম-কার্বন স্ট্রিপের মতো আচরণ করে না - যদিও বেধ একই, প্রেস টনেজ, ক্লিয়ারেন্স, এবং স্টেশনের সংখ্যা উল্লেখযোগ্যভাবে আলাদা হবে।
এই উপাদানগুলি-চালিত সীমাবদ্ধতাগুলি বিচ্ছিন্নভাবে বিদ্যমান নেই৷ এগুলি সরাসরি ডাই ডিজাইনের সিদ্ধান্তে প্রবাহিত হয়: কতগুলি স্টেশন অন্তর্ভুক্ত করতে হবে, কোথায় পাইলট বসাতে হবে, কীভাবে সিকোয়েন্স ফর্মিং অপারেশন করতে হবে এবং ক্যারিয়ার সেতুর জন্য কত স্ট্রিপ প্রস্থ বরাদ্দ করতে হবে। প্রতিটি উপাদান সম্পত্তি একটি ডিজাইন ইনপুট হয়ে ওঠে যা সমগ্র টুলের আর্কিটেকচারকে আকার দেয়।
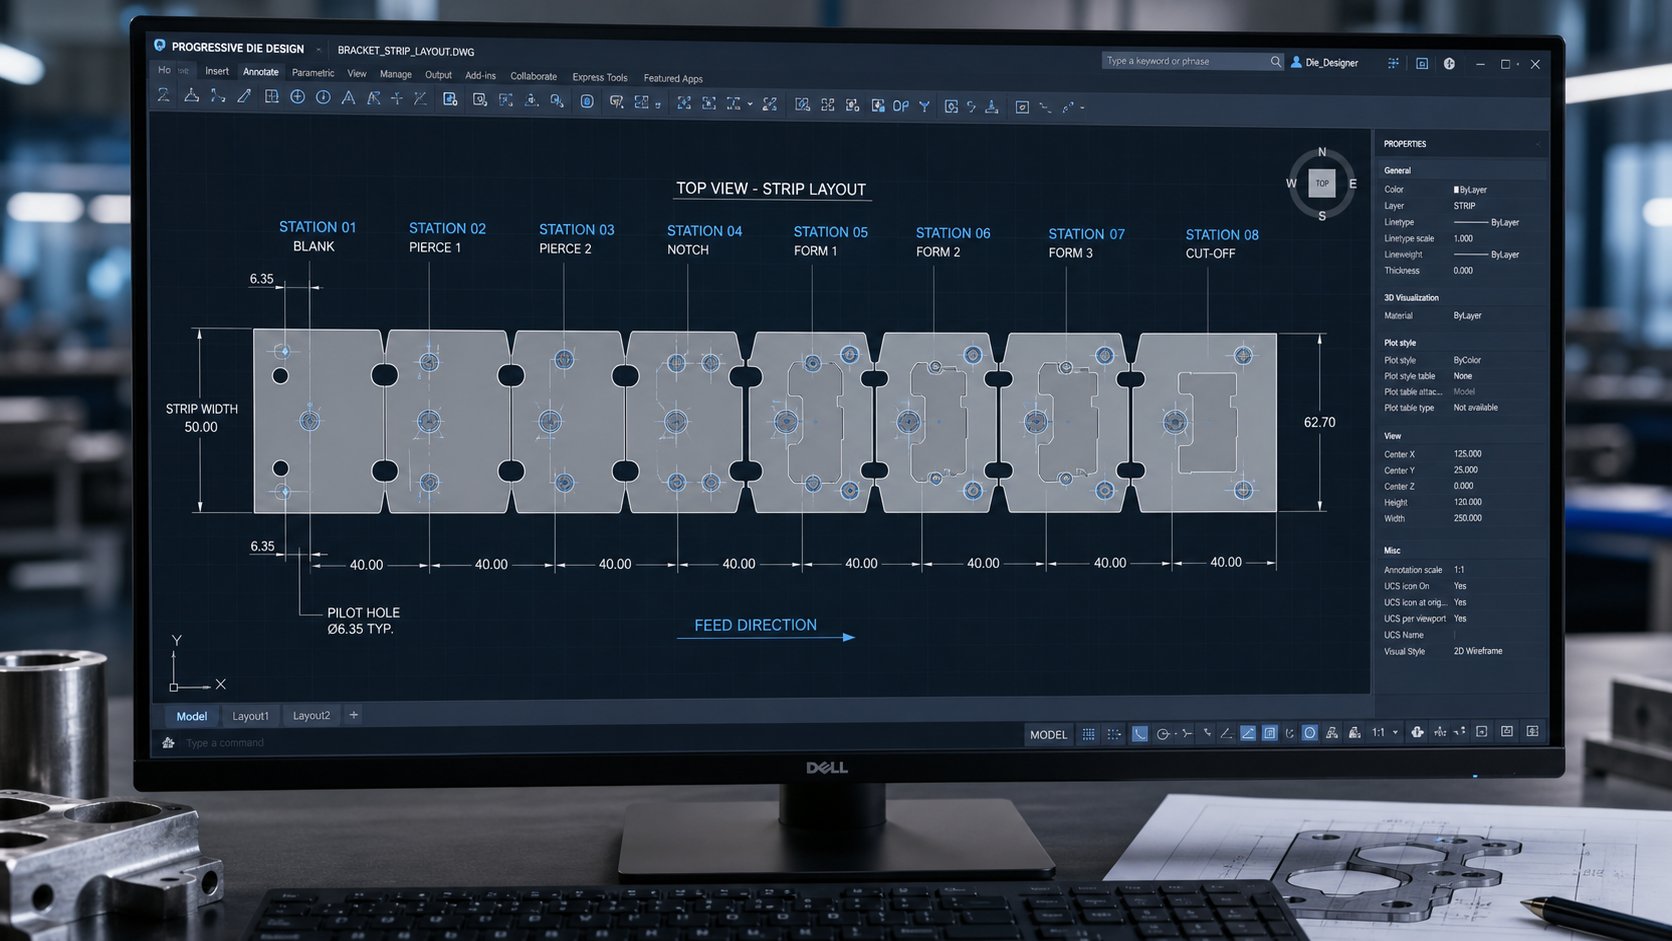
ইস্পাত যন্ত্রাংশ জন্য প্রগতিশীল ডাই নকশা বিবেচনা
প্রতিটি প্রগতিশীল ডাই একটি নকশা সমস্যা হিসাবে শুরু হয়: আপনি কিভাবে একটি ইস্পাত স্ট্রিপ বরাবর ক্রিয়াকলাপের একটি ক্রম সাজান যাতে উপাদান বৈশিষ্ট্য, অংশ জ্যামিতি এবং উত্পাদন অর্থনীতি সব সারিবদ্ধ হয়? উত্তরটি পুরো টুলটিকে আকার দেয় - এর দৈর্ঘ্য, স্টেশনের সংখ্যা, স্ট্রিপ প্রস্থ, এবং শেষ পর্যন্ত এর খরচ। দুর্বল প্রগতিশীল ডাই ডিজাইনের কারণে ফাটল অংশ, অকাল টুলিং ব্যর্থতা এবং নষ্ট উপাদান। কৌশলগত নকশা সেই একই সীমাবদ্ধতাগুলিকে একটি চর্বিহীন, টেকসই প্রগতিশীল স্ট্যাম্পিং টুলে পরিণত করে যা লক্ষ লক্ষ চক্রের উপর নির্ভরযোগ্যভাবে সম্পাদন করে।
স্টেশন কাউন্ট এবং স্ট্রিপ লেআউট অপ্টিমাইজেশান
একজন প্রগতিশীল মৃত্যুর আসলে কতগুলি স্টেশন প্রয়োজন? কোনো সার্বজনীন সূত্র নেই। স্টেশনের সংখ্যা অংশ জ্যামিতি, প্রয়োজনীয় ক্রিয়াকলাপ এবং - সমালোচনামূলকভাবে - স্টেশন প্রতি ইস্পাত গ্রেডের গঠনযোগ্যতা সীমা দ্বারা চালিত হয়। তিনটি ছিদ্রযুক্ত ছিদ্র এবং একটি বাঁক সহ 1010 স্টিলের একটি সাধারণ সমতল বন্ধনীর জন্য শুধুমাত্র 4-5টি স্টেশনের প্রয়োজন হতে পারে। একাধিক বাঁক, এমবসমেন্ট এবং টাইট টলারেন্স সহ একটি জটিল HSLA স্বয়ংচালিত কাঠামোগত অংশ 15 বা তার বেশি চাহিদা করতে পারে।
যুক্তি এইভাবে কাজ করে: প্রতিটি গঠনের অপারেশন ক্র্যাকিং হওয়ার আগে শুধুমাত্র একটি সীমিত পরিমাণ দ্বারা উপাদান স্ট্রেন করতে পারে। যখন একটি একক বাঁক ইস্পাতের নিরাপদ বিকৃতি থ্রেশহোল্ডকে অতিক্রম করে, ডিজাইনাররা একে দুটি স্টেশনে বিভক্ত করে প্রতিটিতে আংশিক গঠন করে। উচ্চতর-শক্তি বা কাজ-কঠিন ইস্পাত প্রতি স্টেশনে কম বিকৃতি সহ্য করে, যা সরাসরি স্টেশনের সংখ্যা বাড়ায়।
নিষ্ক্রিয় স্টেশনগুলি - অবস্থান যেখানে কোনও অপারেশন হয় না - একটি ইচ্ছাকৃত প্রকৌশল উদ্দেশ্য পূরণ করে৷ তারা স্ট্রেস রিলিফ জোন প্রদান করে যেখানে স্ট্রিপটি চাহিদা তৈরির পর্যায়গুলির মধ্যে অবশিষ্ট স্ট্রেনকে পুনরায় বিতরণ করতে পারে। তারা ডাই দৈর্ঘ্য জুড়ে ধারাবাহিক ক্যারিয়ার ওয়েব অনমনীয়তা বজায় রেখে স্ট্রিপ স্থায়িত্ব উন্নত করে। মধ্যে গবেষণাস্ট্রিপ লেআউট অপ্টিমাইজেশানপ্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনের কেন্দ্রীয় চ্যালেঞ্জ (যে অপারেশনগুলি নৈকট্যের কারণে একটি স্টেশন ভাগ করতে পারে না) এবং সংলগ্নতা সীমাবদ্ধতা উভয়কেই সম্মান করার সময় স্টেশন গণনা হ্রাস করা নিশ্চিত করে।
স্ট্রিপ প্রস্থ অপ্টিমাইজেশান স্টেশন পরিকল্পনা সমান্তরাল চলে. প্রশস্ত স্ট্রিপগুলি বড় অংশ বা একাধিক সারি (ডাবল-হিট লেআউট) মিটমাট করে তবে স্ট্রোক প্রতি আরও উপাদান নষ্ট করে। ডিজাইনাররা মোট স্ট্রিপ খরচের সাথে নেট অংশের ক্ষেত্রফলের অনুপাত হিসাবে উপাদানের ব্যবহার গণনা করে। প্রগতিশীল ডাইসের জন্য একটি ভাল-অপ্টিমাইজ করা লেআউট সাধারণত 70-85% ব্যবহার অর্জন করে। বাহক সেতুগুলি - স্ক্র্যাপ কঙ্কালের সাথে অংশগুলিকে সংযুক্তকারী সরু জালগুলিকে অবশ্যই যথেষ্ট প্রশস্ত হতে হবে যাতে ছিঁড়ে না গিয়ে শক্তি গঠনে বেঁচে থাকে, বিশেষত নিম্ন-নমনীয়তার স্টিলে।
প্রোগ্রেসিভ ডাই টুলিং-এ-উৎপাদনযোগ্যতার জন্য-ডিজাইন
DFM পর্যায়ে ধাতু স্ট্যাম্পিং ডাই ডিজাইনের সিদ্ধান্তগুলি এমন সমস্যাগুলি প্রতিরোধ করে যা অন্যথায় উত্পাদনে হাজার হাজার ঘন্টার উপর নির্ভর করে। প্রগতিশীল মৃত্যুতে ইস্পাত অংশগুলির জন্য, বেশ কয়েকটি ডিএফএম নীতিগুলি অত্যধিক গুরুত্ব বহন করে:
- ন্যূনতম বৈশিষ্ট্য ব্যবধান- ছিদ্র এবং কাটআউটগুলি একসাথে খুব কাছাকাছি রাখা হলে ঘুষির মধ্যে দুর্বল ডাই সেকশন তৈরি হয়। সাধারণ নিয়ম: সংলগ্ন বৈশিষ্ট্যগুলির মধ্যে কমপক্ষে দুই গুণ উপাদান বেধ বজায় রাখুন। উচ্চ-শক্তির ইস্পাতগুলিতে, এটি সর্বনিম্ন বৃদ্ধি পায় কারণ উচ্চ কর্তন শক্তি সংকীর্ণ ডাই অংশগুলিতে আরও চাপকে কেন্দ্রীভূত করে।
- শস্য দিক প্রান্তিককরণ- ইস্পাত স্ট্রিপের একটি ঘূর্ণায়মান দিক রয়েছে যা নমনীয়তাকে প্রভাবিত করে। শস্যের লম্বমুখী বাঁকগুলি ফাটল ছাড়াই শক্ত ব্যাসার্ধ সহ্য করে। প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনকে স্ট্রিপের ঘূর্ণায়মান দিকের সাপেক্ষে সমালোচনামূলক বাঁকগুলিকে সারিবদ্ধ করতে হবে, যার অর্থ স্ট্রিপ লেআউটের মধ্যে অংশ অভিযোজন একটি কাঠামোগত সিদ্ধান্তে পরিণত হয়, নিছক বাসা বাঁধার সুবিধা নয়।
- ক্যারিয়ার স্ট্রিপে সেতুর প্রস্থ- সেতুগুলি চূড়ান্ত কাটা পর্যন্ত স্ট্রিপের অংশটিকে ধরে রাখে। খুব সরু এবং তারা গঠনের সময় ছিঁড়ে যায়, অকালে অংশটি ছেড়ে দেয়। খুব প্রশস্ত এবং তারা উপাদান অপচয়. সেতুর প্রস্থ স্ট্রিপের বেধ, প্রসার্য শক্তি এবং সংলগ্ন স্টেশনগুলিতে বাহিনী গঠনের তীব্রতার উপর নির্ভর করে।
- অভ্যন্তরীণ বাঁক ব্যাসার্ধ- একটি ব্যাপকভাবে স্বীকৃত নির্দেশিকা বস্তুর বেধের সমান বা তার চেয়ে বেশি (T এর চেয়ে R বড় বা সমান) ন্যূনতম বেন্ড ব্যাসার্ধ সেট করে। তীক্ষ্ণভাবে যাওয়া স্ট্রেসের ঘনত্ব বাড়ায়, যার ফলে অংশে ফাটল দেখা দেয় এবং শীট মেটাল স্ট্যাম্পিং ডাইতে অকাল ব্যর্থ হয়।
পাইলট পিন বসানো হল আরেকটি DFM-গুরুত্বপূর্ণ সিদ্ধান্ত। পাইলটদের ফালা বরাবর সামঞ্জস্যপূর্ণ বিরতিতে অবস্থান করা উচিত, বিশেষত কার্যকরী অংশ জ্যামিতির পরিবর্তে ক্যারিয়ার ওয়েব এলাকায়। স্টেশন গঠনের সাপেক্ষে তাদের অবস্থান নির্ধারণ করে যে অপারেশনগুলির মধ্যে কতটা অবস্থানগত ত্রুটি জমা হয়। উচ্চ-নির্ভুল স্টেশনগুলির - আগে ক্রমানুসারে - স্টেশনগুলি থেকে নিবন্ধনের উপর নির্ভর না করে অবিলম্বে পাইলটদের স্থাপন করা মাত্রিক নির্ভুলতা বজায় রাখে যেখানে এটি সবচেয়ে গুরুত্বপূর্ণ।
ডাই ডিজাইনে CAD/CAM এবং সিমুলেশন
একটি 12-স্টেশন ডাই তৈরি করার কল্পনা করুন, আপনার প্রথম প্রোডাকশন ট্রায়াল চালাচ্ছেন, এবং সেই স্টেশন 8 আবিষ্কার করা অংশটি ফাটল করেছে কারণ পূর্ববর্তী স্টেশনগুলি থেকে কঠোর পরিশ্রম পূর্বাভাস অতিক্রম করেছে৷ সেই দৃশ্যের জন্য সপ্তাহ এবং কয়েক হাজার ডলার খরচ হতো। আধুনিক প্রগতিশীল ডাই ডিজাইন সফ্টওয়্যার যে কোনও টুল স্টিল মেশিন করার আগে সেই ঝুঁকির অনেকটাই দূর করে।
সীমিত উপাদান বিশ্লেষণ (এফইএ) প্রতিটি স্টেশনের মাধ্যমে ক্রমানুসারে উপাদান প্রবাহকে অনুকরণ করে, পাতলা হওয়া, স্ট্রেন বিতরণ এবং ফ্র্যাকচার ঝুঁকির পূর্বাভাস দেয়। স্টিলের জন্য, স্প্রিংব্যাক পূর্বাভাস বিশেষভাবে মূল্যবান - সিমুলেশন গণনা করে যে প্রেস খোলার পরে প্রতিটি গঠিত বৈশিষ্ট্য কতটা রিবাউন্ড করে, প্রকৌশলীদেরকে প্রেসে ব্যয়বহুল ট্রায়াল-এবং-এর পরিবর্তে ডিজাইনের সময় ডাই জ্যামিতি ক্ষতিপূরণ দেওয়ার অনুমতি দেয়৷ Manor Tool এর রিপোর্ট অনুযায়ী, FEA টুল তৈরির আগে ক্র্যাকিং ঝুঁকি শনাক্ত করতে পারে, পুনঃকাজের খরচে $20,000 এর বেশি সাশ্রয় করে এবং একটি একক প্রকল্পে কয়েক সপ্তাহের বিলম্ব দূর করে।
Cimatron, AutoForm, এবং Dynaform এর মত প্ল্যাটফর্মগুলি ডিজাইনারদের ডিজিটালভাবে একটি সম্পূর্ণ স্ট্রিপ লেআউট তৈরি করার অনুমতি দেয়, তারপর ক্রমানুসারে সমস্ত স্টেশন জুড়ে ফর্মিং সিমুলেশন চালায়।অটোফর্মের স্ট্রিপ লেআউট টুলব্যবহারকারীদের একক বা দ্বিগুণ-অংশ বিন্যাস সংজ্ঞায়িত করতে দিন, নেস্টিং বিকল্পগুলির তুলনা করুন, এবং গঠনযোগ্যতা যাচাই করার সময় উপাদানের ব্যবহার - কমিয়ে দিন৷ ইতিমধ্যে, Logopress3 এবং অনুরূপ SolidWorks-ভিত্তিক সিস্টেমগুলি স্ট্যান্ডার্ড ডাই এলিমেন্ট যেমন লিফটার, পাইলট এবং কিপার ব্লকের জন্য প্যারামেট্রিক কম্পোনেন্ট সন্নিবেশ অফার করে, বিস্তারিত ডিজাইনকে ত্বরান্বিত করে।
ব্যবহারিক সুবিধা হল কম ডিজাইনের পুনরাবৃত্তি। সিমুলেশন ছাড়া, একটি জটিল স্ট্যাম্পিং ডাই ডিজাইনের জন্য তিন বা চারটি ফিজিক্যাল ট্রাইআউটের প্রয়োজন হতে পারে{1}}প্রস্তুত জ্যামিতি লক ডাউন হওয়ার আগে। বৈধ এফইএ সহ, বেশিরভাগ প্রোগ্রাম এক বা দুটি ট্রাইআউটে স্থিতিশীল উৎপাদনে পৌঁছায় - যা টুলিং খরচ এবং লঞ্চ টাইমলাইন উভয়ই সরাসরি হ্রাস করে। এই ডিজিটাল বৈধতা পর্বে প্রকৌশলগত সিদ্ধান্তগুলি মোট উৎপাদন খরচের 80% পর্যন্ত নিয়ে যায়, যে কোনো প্রগতিশীল ডাই প্রোগ্রামে সিমুলেশন বিনিয়োগকে সর্বোচ্চ-রিটার্ন কার্যক্রমের মধ্যে একটি করে তোলে।
ডিজাইনের সিদ্ধান্তগুলি একটি প্রগতিশীল ডাই তৈরি করতে পারে তার সীমানা নির্ধারণ করে। কিন্তু এই সীমানার মধ্যে, এটি পৃথক স্টেশন অপারেশন - কাটা, গঠন, বাঁকানো - যা ফ্ল্যাট স্টিলের স্ট্রিপকে কার্যকরী জ্যামিতিতে রূপান্তরিত করে। এই ক্রিয়াকলাপগুলি কীভাবে ক্রমানুসারে করা হয় এবং কেন সেই ক্রমটি ইস্পাতের জন্য বিশেষভাবে গুরুত্বপূর্ণ, তা নির্ধারণ করে যে অংশগুলি সঠিকভাবে বেরিয়ে আসে নাকি স্ক্র্যাপ বেরিয়ে আসে।
প্রতিটি ডাই স্টেশনে কী স্ট্যাম্পিং অপারেশন
একটি প্রগতিশীল ডাই-এর প্রতিটি স্টেশনের একটি একক কাজ আছে - কিন্তু সেই কাজগুলি যে ক্রমানুসারে ঘটে তা ইচ্ছাকৃত নয়৷ ক্রমটি একটি যুক্তি অনুসরণ করে যেটি কীভাবে ইস্পাত বিকৃত হয়, কীভাবে চাপের মধ্যে মাত্রা পরিবর্তন হয় এবং কীভাবে প্রথম আঘাত থেকে চূড়ান্ত কাটঅফ পর্যন্ত নিবন্ধন বজায় রাখতে হবে। অর্ডারটি ভুল করুন এবং আপনি টুলটির জীবনের জন্য burrs, ফাটল এবং মাত্রিক প্রবাহের সাথে লড়াই করবেন। এটি ঠিক করুন এবং স্ট্যাম্পিং ডাই ন্যূনতম হস্তক্ষেপের সাথে গতিতে সামঞ্জস্যপূর্ণ অংশ তৈরি করে।
কাটিং এবং ছিদ্র অপারেশন
কাটিং অপারেশনগুলি সাধারণত প্রগতিশীল মৃত্যুর প্রাথমিক স্টেশনগুলিতে প্রাধান্য পায়। কেন? কারণ স্ট্রিপটি ইতিমধ্যে বাঁকানো বা ত্রিমাত্রিক জ্যামিতিতে আঁকার পরে এটিকে ছিদ্র বা ফাঁকা করার চেষ্টা করার চেয়ে এটি গঠনের আগে উপাদান অপসারণ করা অনেক বেশি নিয়ন্ত্রণযোগ্য। ফ্ল্যাট স্ট্রিপ টুলিং পাঞ্চগুলিতে একটি অভিন্ন, অনুমানযোগ্য পৃষ্ঠ উপস্থাপন করে, যার অর্থ ক্লিনার কাট, আরও সামঞ্জস্যপূর্ণ বুর উচ্চতা এবং দীর্ঘ পাঞ্চ জীবন।
ইস্পাত অংশগুলির জন্য সবচেয়ে সাধারণ কাটিং অপারেশনগুলির মধ্যে রয়েছে:
- ছিদ্র- শীট মেটাল পাঞ্চ ব্যবহার করে অভ্যন্তরীণ গর্ত, স্লট বা বৈশিষ্ট্য তৈরি করা যা ডাই ওপেনিংগুলির সাথে মিল রেখে উপাদানগুলিকে ধাক্কা দেয়। পরবর্তী প্রতিটি অপারেশনের জন্য নিবন্ধন স্থাপনের জন্য প্রথম স্টেশনে পাইলট গর্তগুলি প্রায় সবসময় ছিদ্র করা হয়।
- ব্ল্যাঙ্কিং- স্ট্রিপ থেকে অংশের (বা এটির একটি অংশ) বাহ্যিক প্রোফাইল কাটা। প্রগতিশীল মৃত্যুতে, প্রাথমিক স্টেশনগুলিতে আংশিক ফাঁকা এবং শেষ স্টেশনে চূড়ান্ত খালি করা সাধারণ।
- ল্যান্সিং- স্ট্রিপ থেকে উপাদান সম্পূর্ণরূপে আলাদা না করে একটি একক স্ট্রোকে একটি ট্যাব বা লাউভার কাটা এবং বাঁকানো। প্রায়শই সংযুক্তি বৈশিষ্ট্য বা বায়ুচলাচল স্লট তৈরি করতে ব্যবহৃত হয়।
- খাঁজকাটা- স্ট্রিপ প্রান্ত থেকে উপাদান অপসারণ পরবর্তী স্টেশনগুলিতে ক্রিয়াকলাপ গঠনের জন্য ছাড়পত্র তৈরি করতে বা অংশের রূপরেখাকে ধীরে ধীরে সংজ্ঞায়িত করতে৷
- ছাঁটাই- গঠনের পরে অতিরিক্ত উপাদান অপসারণ করা, সাধারণত পরবর্তী স্টেশনগুলিতে যেখানে গঠিত বৈশিষ্ট্যগুলির চূড়ান্ত প্রান্ত প্রোফাইলিংয়ের প্রয়োজন হয়৷
ইস্পাত কঠোরতা সরাসরি প্রভাবিত করে কিভাবে এই কাটিয়া অপারেশন সঞ্চালন. বেশিরভাগ কার্বন স্টিলের জন্য, সর্বোত্তম পাঞ্চ-থেকে-ডাই ক্লিয়ারেন্সের রেঞ্জ প্রতি পাশে উপাদানের পুরুত্বের 5-10% থেকে। শক্ত স্টিল - HSLA গ্রেড বা কাজ-কঠিন স্টেইনলেস - অত্যধিক রোলওভার এবং বুর গঠন রোধ করতে কঠোর ছাড়পত্র প্রয়োজন, কখনও কখনও প্রতি পাশে 3-5% পর্যন্ত নেমে যায়। খুব টাইট হয়ে যাওয়া পাঞ্চ পরিধানকে ত্বরান্বিত করে এবং স্ট্রিপিং ফোর্স বাড়ায়। খুব বেশি ঢিলেঢালা হয়ে গেলে ন্যাকড়াযুক্ত প্রান্ত এবং বড় আকারের burrs তৈরি হয় যার জন্য সেকেন্ডারি ডিবারিং প্রয়োজন।
পুরুত্বও গুরুত্বপূর্ণ। একটি 2 মিমি কম-কার্বন ইস্পাত স্ট্রিপ প্রতি পাশে প্রায় 0.10-0.20 মিমি ক্লিয়ারেন্সের জন্য কল করে। 304 স্টেইনলেসে একই বেধের জন্য শুধুমাত্র 0.08-0.12 মিমি প্রয়োজন হতে পারে কারণ উচ্চ শিয়ার শক্তি কঠোর ক্লিয়ারেন্সে একটি ক্লিনার ফ্র্যাকচার জোন তৈরি করে। এই সংখ্যাগুলি টুলের প্রতিটি ডাই কাট মেটাল বৈশিষ্ট্যের জ্যামিতি পরিবর্তন করে, পাঞ্চ গ্রাইন্ড প্রোফাইল, ডাই বোতাম বোর ডাইমেনশন এবং শার্পনিং ইন্টারভালের ফ্রিকোয়েন্সিকে প্রভাবিত করে।
গঠন এবং নমন অপারেশন
একবার গর্ত ভেদ করা হয় এবং প্রোফাইলগুলি আংশিকভাবে প্রতিষ্ঠিত হয়, স্ট্রিপটি অঞ্চল গঠনে চলে যায়। বাঁকানো, অঙ্কন, কয়েনিং, এমবসিং এবং এক্সট্রুডিং স্টেশনগুলি ফ্ল্যাট স্টিলকে ত্রি-মাত্রিক জ্যামিতিতে - আকার দেয় এবং স্টিলের ইলাস্টিক পুনরুদ্ধার আচরণের সাথে কাজ করার সময় প্রতিটি নির্দিষ্ট চ্যালেঞ্জ বহন করে।
নমনপ্রগতিশীল স্ট্যাম্পিং ডাইয়ে সবচেয়ে সাধারণ গঠনমূলক অপারেশন। স্টিলের স্ট্রিপগুলি ফ্ল্যাঞ্জ, ট্যাব, চ্যানেল এবং বন্ধনী তৈরি করতে ডাই ব্লকের বিপরীতে একটি পাঞ্চ ব্যাসার্ধের উপর বাঁকানো হয়। জটিল জটিলতা? স্প্রিংব্যাক প্রেস খোলার সময় প্রতিটি ইস্পাত বাঁক আংশিকভাবে আনলোড হয় এবং অংশের কোণ সমতলের দিকে শিথিল হয়। উচ্চ ফলন শক্তির স্টিলগুলি আরও - 90-ডিগ্রী বাঁকে 1-2 ডিগ্রী ফিরে আসতে পারে, যখন HSLA স্টিলগুলি 5-8 ডিগ্রী বা তার বেশি পুনরুদ্ধার করতে পারে।
মৃত্যুর মধ্যে ক্ষতিপূরণ কৌশল অন্তর্ভুক্ত:
- ওভারবেন্ডিং- টার্গেট অ্যাঙ্গেল অতিক্রম করে যাতে স্প্রিংব্যাক অংশটিকে স্পেকে ফিরিয়ে আনে। এই হলসর্বাধিক ব্যবহৃত ক্ষতিপূরণ পদ্ধতিবেশিরভাগ রুটিন নমন অপারেশন জুড়ে এর সরলতা এবং প্রযোজ্যতার কারণে।
- কয়েনিং- মোড়ের শীর্ষে স্থানীয় উচ্চ চাপ প্রয়োগ করে উপাদানটিকে সম্পূর্ণ বেধের মাধ্যমে প্লাস্টিকভাবে বিকৃত করে, কার্যকরভাবে ইলাস্টিক পুনরুদ্ধারকে দূর করে। মুদ্রা তৈরির জন্য যথেষ্ট পরিমাণে বেশি টনেজ প্রয়োজন কিন্তু শক্ত কৌণিক সহনশীলতা তৈরি করে।
- নমন ধাপ- একটি বৃহৎ-কোণ বাঁকে একাধিক ছোট ছোট-কোণে ক্রমবর্ধমান স্টেশনগুলি জুড়ে পচন, প্লাস্টিকের বিকৃতির অনুপাত বৃদ্ধি করে এবং নেট ইলাস্টিক পুনরুদ্ধার হ্রাস করে।
অঙ্কনস্টেশনগুলি স্ট্রিপটিকে একটি গহ্বরের মধ্যে টেনে নেয় যা কাপ, অবকাশ বা শেল তৈরি করে। স্টিলের নমনীয়তা সীমিত করে যে প্রতি স্টেশনে একটি ড্র কত গভীরে যেতে পারে - একটি একক আঘাতে ড্র অনুপাত প্রায় 40-50% অতিক্রম করে পাতলা হয়ে যাওয়ার বা ফ্র্যাকচারের ঝুঁকি। গভীর ড্রগুলি প্রগতিশীল গভীরতা বৃদ্ধির সাথে একাধিক স্টেশন জুড়ে বিভক্ত হয়।
এমবসিংঅগভীর উত্থাপিত বা পুনরুদ্ধার করা বৈশিষ্ট্যগুলি - পাঁজর, লোগো, শক্ত করা জপমালা - তৈরি করে স্থানীয়ভাবে উপাদানগুলি কেটে না কেটে।এক্সট্রুডিংবস বা কলার গঠনের জন্য একটি ছোট খোলার মাধ্যমে উপাদানগুলিকে ঠেলে দেয়, প্রায়শই একক ডাই স্ট্রোকে থ্রেডযুক্ত মাউন্টিং বৈশিষ্ট্য তৈরি করতে ব্যবহৃত হয়।
ইস্পাত অংশগুলির জন্য স্টেশন সিকোয়েন্সিং লজিক
অপারেশন অর্ডার এত গুরুত্বপূর্ণ কেন? তিনটি নীতি প্রগতিশীল ডাই স্টেশন সিকোয়েন্সিং পরিচালনা করে:
ছিদ্র তৈরির আগেকারণ সমতল ফালা আরো সঠিক গর্ত অবস্থান তৈরি করে। একবার স্ট্রিপ বাঁকানো হলে, বিকৃত জ্যামিতি তাদের সঠিক চূড়ান্ত অবস্থানে ছিদ্র করা প্রায় অসম্ভব করে তোলে। যে ছিদ্রগুলি গঠিত অঞ্চলে উপস্থিত হওয়া আবশ্যক সেগুলিকে ছিদ্র করা হয় যখন স্ট্রিপটি এখনও সমতল থাকে, তারপর পরবর্তী ফর্মিং অপারেশন দ্বারা অবস্থানে নিয়ে যায়।
গঠন সম্পূর্ণ হওয়ার পরে সমালোচনামূলক মাত্রাগুলি প্রতিষ্ঠিত হয়।যদি একটি বৈশিষ্ট্যের মাত্রা একটি গঠিত পৃষ্ঠ থেকে উল্লেখ করা হয়, তবে গঠনটি অবশ্যই প্রথমে ঘটতে হবে - অন্যথায় স্প্রিংব্যাক এবং উপাদান প্রবাহ বৈশিষ্ট্যটিকে সহনশীলতার বাইরে সরিয়ে দেবে। এটি প্রথম নীতির বিরোধিতা করে বলে মনে হয়, এবং সেই উত্তেজনা ঠিক কেন প্রগতিশীল ডাই ডিজাইনের জন্য যত্নশীল সিকোয়েন্সিং বিশ্লেষণ প্রয়োজন। সমাধান হল প্রায়ই পাইলট এবং অ{3}}গুরুত্বপূর্ণ ছিদ্রগুলিকে তাড়াতাড়ি ছিদ্র করা, অংশ তৈরি করা, তারপর পরবর্তী স্টেশনগুলিতে চূড়ান্ত নির্ভুল ছিদ্র বা ক্রমাঙ্কন করা।
পাইলট গর্ত জুড়ে নিবন্ধন বজায় রাখা.এক স্টেশন থেকে সামনের দিকে, পাইলট পিনগুলি প্রতিটি স্ট্রোকে স্ট্রিপটিকে সংযুক্ত করে। পরবর্তী সমস্ত ক্রিয়াকলাপগুলি এই পাইলট গর্তগুলিকে উল্লেখ করে, যার অর্থ তাদের স্থান নির্ধারণের নির্ভুলতা সমগ্র অংশের ক্রমবর্ধমান নির্ভুলতা নির্ধারণ করে। পাইলটদের সর্বদা সম্ভাব্য প্রথম দিকের স্টেশনে - প্রায়ই প্রথম - ছিদ্র করা হয় এবং অনুসরণ করা সমস্ত স্ট্যাম্পিং ডাই উপাদানগুলির জন্য অবস্থানগত অ্যাঙ্কর থাকে।
এখানে দুটি ছিদ্র, একটি বাঁকানো ফ্ল্যাঞ্জ এবং একটি শক্ত পাঁজর সহ একটি স্টিলের মাউন্টিং বন্ধনীর জন্য একটি সাধারণ স্টেশন সিকোয়েন্স রয়েছে:
- ক্যারিয়ার স্ট্রিপে পিয়ার্স পাইলট গর্ত
- পিয়ার্স কার্যকরী গর্ত (মাউন্টিং স্লট, রিলিফ নচ)
- অংশ সীমারেখা সংজ্ঞায়িত করার জন্য খাঁজ ফালা প্রান্ত
- স্ট্রিপ এখনও সমতল থাকা অবস্থায় শক্ত করা পাঁজরের এমবস
- নিষ্ক্রিয় স্টেশন (স্ট্রেস রিলিফ, স্ট্রিপ স্ট্যাবিলাইজেশন)
- বেন্ড ফ্ল্যাঞ্জ টার্গেট অ্যাঙ্গেল প্লাস ওভারবেন্ড ক্ষতিপূরণ
- চূড়ান্ত কৌণিক সহনশীলতা মুদ্রা বা রেস্ট্রাইক ফ্ল্যাঞ্জ
- চূড়ান্ত কাটঅফ - ক্যারিয়ার স্ট্রিপ থেকে আলাদা সমাপ্ত অংশ
এই ক্রমটি একটি সাধারণ নিয়মকে প্রতিফলিত করে: ডাইয়ের সামনের অংশে মেটাল পাঞ্চিং টুলস এবং কাটিং অপারেশন ক্লাস্টার, গঠন অপারেশনগুলি মধ্যম এবং পিছনের স্টেশনগুলি পূরণ করে এবং চূড়ান্ত বিচ্ছেদ সর্বদা শেষ হয়। অলস স্টেশনগুলি যেখানেই স্ট্রিপটিকে ভারী গঠনের পর্যায়গুলির মধ্যে একটি শ্বাস নেওয়ার প্রয়োজন সেখানে উপস্থিত হয় - উচ্চ কাজ সহ স্টিলের জন্য বিশেষ করে গুরুত্বপূর্ণ-যেখানে অবশিষ্ট স্ট্রেস বিল্ড আপ ডাউনস্ট্রিম গঠনযোগ্যতাকে হুমকি দেয়৷
প্রতিটি স্টেশনের টুলিং কি করছে এবং ইস্পাত কতটা শক্তভাবে পিছনে ঠেলে দেয় তার উপর নির্ভর করে একটি ভিন্ন হারে পরিধান করে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম পাঞ্চ পরিধান মাধ্যমে কাটিং স্টেশন অধঃপতন. ফর্মিং স্টেশনগুলি গলদ এবং ক্লান্তিতে ভোগে। সেই পরিধানের প্যাটার্ন - এবং আপনি কীভাবে এটি পরিচালনা করবেন - সেটিই শেষ পর্যন্ত নির্ধারণ করে যে একটি ডাই 100,000 হিট বা 10 মিলিয়নের জন্য চলে।
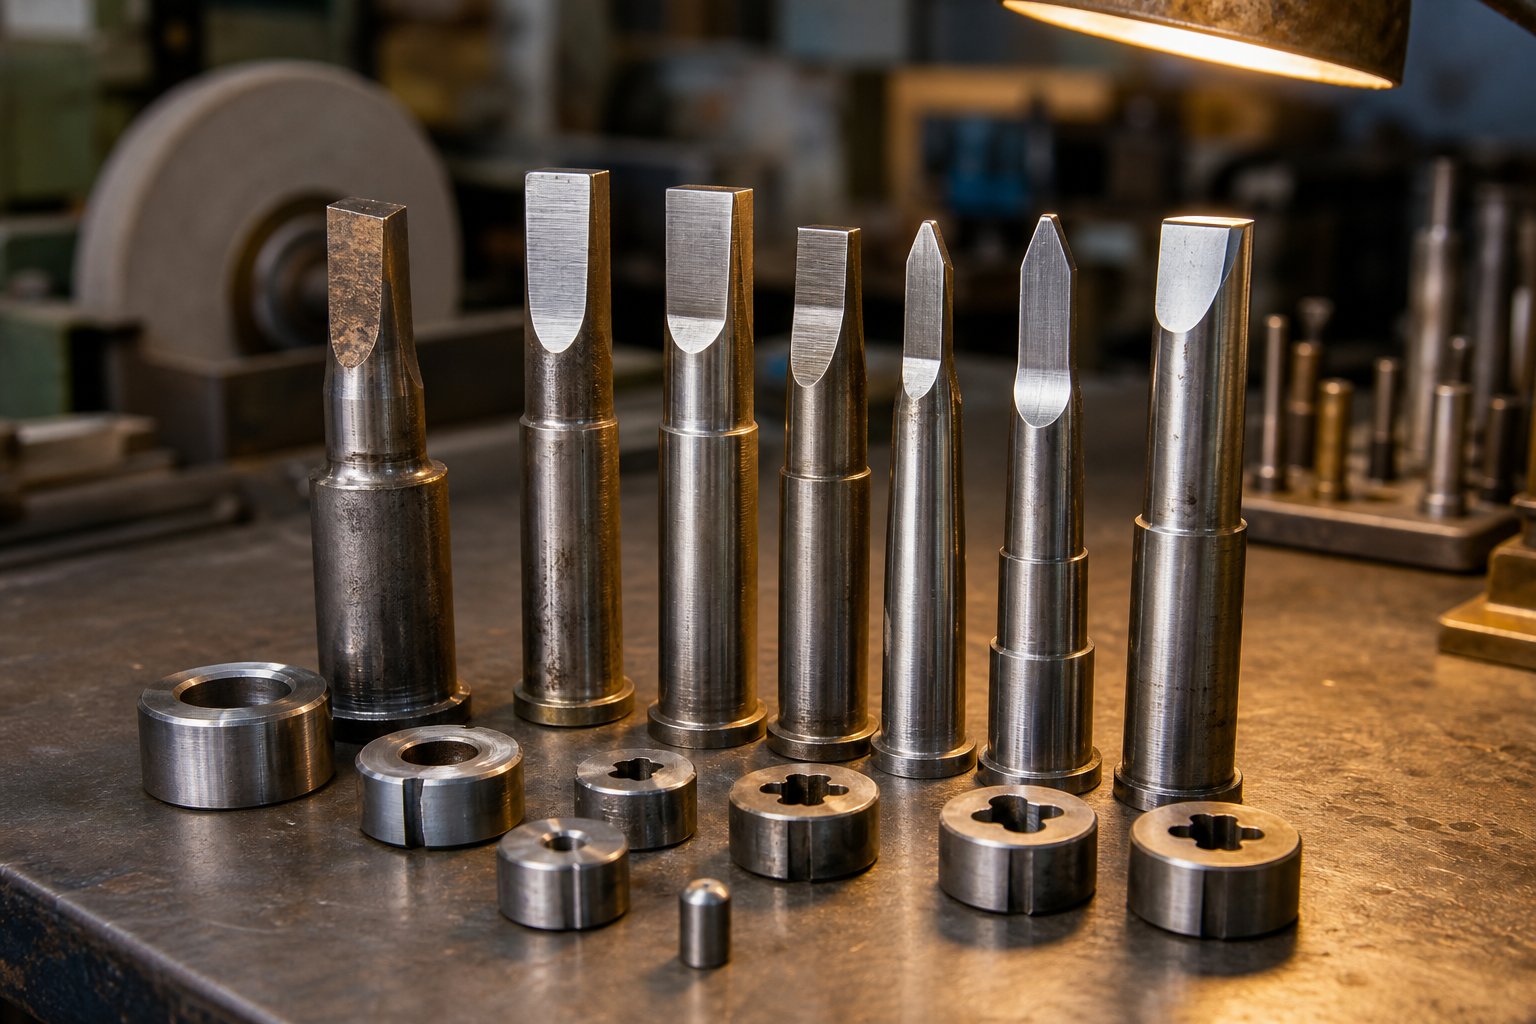
স্টিল স্ট্যাম্পিং করার সময় ডাই মেইনটেন্যান্স এবং টুল লাইফ
একটি প্রগতিশীল মৃত্যু একবারে ব্যর্থ হয় না। এটি ধীরে ধীরে ক্ষয়প্রাপ্ত হয় - পাঞ্চ প্রান্তগুলি নিস্তেজ, রেডিআই রুক্ষ গঠন করে, ক্লিয়ারেন্সগুলি খুলে যায় - এবং এর সাথে আংশিক মানের প্রবাহিত হয়। ইস্পাত এই ক্ষয়কে ত্বরান্বিত করে নরম পদার্থের চেয়ে বেশি কারণ এর উচ্চ শিয়ার শক্তি, কাজ-কঠিন আচরণ এবং পৃষ্ঠের অক্সাইডের কারণে। একটি স্ট্যাম্পিং ডাই সেটের মধ্যে পার্থক্য যা লক্ষ লক্ষ চক্রের জন্য নির্ভরযোগ্যভাবে চলে এবং একটি যার জন্য ধ্রুবক হস্তক্ষেপ প্রয়োজন তা তিনটি বিষয়ের মধ্যে নেমে আসে: কীভাবে পরিধানের বিকাশ হয় তা বোঝা, ব্যর্থতার পরিবর্তে একটি সময়সূচীতে টুলিং বজায় রাখা এবং প্রতিটি স্টেশনের নির্দিষ্ট চাহিদাগুলির জন্য সঠিক সরঞ্জাম সামগ্রী নির্বাচন করা।
ইস্পাত স্ট্যাম্পিং ডাইস মধ্যে প্যাটার্ন এবং ব্যর্থতা মোড পরেন
আপনি যখন উত্পাদন গতিতে একটি প্রগতিশীল ডাইয়ের মাধ্যমে ইস্পাত চালাচ্ছেন, তখন পাঁচটি স্বতন্ত্র ব্যর্থতা প্রক্রিয়া আপনার টুলিংকে ধ্বংস করার জন্য প্রতিযোগিতা করে। স্ট্যাম্প করা স্টিলের গ্রেডের উপর নির্ভর করে প্রতিটি আলাদাভাবে বিকশিত হয় এবং প্রতিটির জন্য আলাদা পাল্টা ব্যবস্থার প্রয়োজন হয়। থেকে গবেষণাAHSS অন্তর্দৃষ্টিপরিধান (ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং আঠালো), প্লাস্টিকের বিকৃতি, চিপিং, ক্র্যাকিং এবং গলিং হিসাবে এই প্রধান মোডগুলিকে চিহ্নিত করে।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানস্টিল স্ট্যাম্পিং ডাইয়ের সবচেয়ে সাধারণ অবক্ষয় মোড। শক্ত কণাগুলি - মিল স্কেলে গরম-ঘূর্ণিত ইস্পাত, উচ্চ-শক্তির গ্রেডে কার্বাইড, বা কাজ-পূর্ববর্তী কাটা থেকে শক্ত করা ধ্বংসাবশেষ - পাঞ্চ এবং ডাই পৃষ্ঠের বিরুদ্ধে মাইক্রোস্কোপিক গ্রাইন্ডিং চাকার মতো কাজ করে। প্রতিটি স্ট্রোক একটি ক্ষুদ্র পরিমাণ টুল উপাদান অপসারণ করে, ধীরে ধীরে ক্লিয়ারেন্স বড় করে এবং বুর উচ্চতা বৃদ্ধি করে। ওয়ার্কপিস ইস্পাত কঠিন, দ্রুত ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান অগ্রসর হয়। 590 MPa-এর উপরে প্রসার্য শক্তি সহ HSLA এবং ডুয়াল-ফেজ স্টিলগুলি হালকা স্টিলের চেয়ে চার থেকে পাঁচ গুণ দ্রুত হারে পাঞ্চ পরতে পারে।
আঠালো পরিধান এবং gallingএকটি ভিন্ন চ্যালেঞ্জ উপস্থাপন করুন, বিশেষ করে স্টেইনলেস স্টীল প্রগতিশীল স্ট্যাম্পিংয়ের সাথে। টুল সারফেস জুড়ে অস্টেনিটিক স্টেইনলেস স্লাইড হিসাবে উৎপন্ন ঘর্ষণ এবং তাপ শীট এবং ডাইয়ের মধ্যে মাইক্রো-ওয়েল্ড তৈরি করে। যখন এই বন্ধনগুলি ভেঙে যায়, তখন উপাদানগুলি এক পৃষ্ঠ থেকে অন্য পৃষ্ঠে স্থানান্তরিত হয় - সাধারণত নরম পৃষ্ঠ থেকে শক্ত একটিতে। এই বিল্ডআপ (গ্যালিং) পরবর্তী অংশগুলিকে স্ক্র্যাচ করে এবং একটি স্ব-রিনফোর্সিং চক্রে আরও আনুগত্যকে ত্বরান্বিত করে। হিসাবেফ্যাব্রিকেটরদ্রষ্টব্য, লেপের আগে এবং পরে পলিশিং টুল সারফেস গ্যালিং কমাতে সাহায্য করে, যখন চরম-চাপের লুব্রিকেন্টগুলি জড়িত উচ্চ যোগাযোগের চাপগুলি পরিচালনা করার জন্য অপরিহার্য হয়ে ওঠে।
চিপিংচক্রীয় চাপের ফলে টুল উপাদানের ক্লান্তি শক্তিকে অতিক্রম করে, সাধারণত তীক্ষ্ণ কাটিয়া প্রান্তে। মাইক্রোক্র্যাকগুলি নিউক্লিয়েট করে, বারবার লোড করার সাথে বংশবিস্তার করে এবং অবশেষে ছোট ছোট টুকরোগুলিকে ঘুষি বা ডাই প্রান্ত থেকে দূরে সরিয়ে দেয়। স্টিলের উচ্চ শিয়ার প্রতিরোধ ক্ষমতা ছিদ্র করার সময় ব্রেকথ্রুতে প্রভাবের শককে প্রশস্ত করে, যা মোটা বা শক্তিশালী গ্রেড প্রক্রিয়া করে এমন কাটিং স্টেশনগুলিতে চিপিংকে আরও প্রচলিত করে তোলে।
ক্র্যাকিংযখন স্ট্রেস টুল স্টিলের ফ্র্যাকচার শক্ততা অতিক্রম করে তখন ঘটে। স্ট্রেস কনসেনট্রেটর - গ্রাইন্ডিং চিহ্ন, তীক্ষ্ণ অভ্যন্তরীণ কোণ, বা অপর্যাপ্ত রেডিআই সহ ডিজাইন বৈশিষ্ট্যগুলি - ফাটল শুরু করে যা বিপর্যয়মূলকভাবে প্রচার করে। একটি কেস স্টাডি নথিভুক্ত করেছে যে শুধুমাত্র 5,000-7,000 লোড সাইকেলের পরে একটি 580 MPa ferrite-bainite স্টিল তৈরি করার পরে D2 টুল স্টিল ব্রেকিং করা হয়েছে, সাধারণ 50,000-সাইকেল লাইফের তুলনায় প্রচলিত গ্রেডের সাথে অর্জিত একই টুলিং।
প্লাস্টিকের বিকৃতিতখন ঘটে যখন যোগাযোগের চাপ টুল উপাদানের সংকোচনশীল ফলন শক্তিকে অতিক্রম করে। উচ্চতর-শক্তির ইস্পাতগুলি ছোট যোগাযোগ অঞ্চলে বেশি লোডকে কেন্দ্রীভূত করে - বিশেষ করে ড্র রেডিআই এবং কয়েনিং স্টেশনগুলিতে - যার ফলে ডাই সারফেস মাশরুম বা ইন্ডেন্ট হয়। একবার বিকৃতি শুরু হলে, পরিবর্তিত জ্যামিতি আরও বেশি স্থানীয় চাপ তৈরি করে, আরও ক্ষতিকে ত্বরান্বিত করে।
এই ব্যর্থতার মোডগুলি খুব কমই বিচ্ছিন্নভাবে প্রদর্শিত হয়। আঠালো পরিধান রুক্ষ প্যাচ তৈরি করে যা চাপ বৃদ্ধিকারী হয়ে ওঠে, চিপিং শুরু করে। চিপ করা প্রান্তগুলি অসম কাটিং লোড তৈরি করে যা ক্র্যাকিংকে ত্বরান্বিত করে। প্রতিটি স্টেশন - এ কোন মোডের প্রাধান্য রয়েছে তা সনাক্ত করা এবং আপনার টুল স্টিল সরবরাহকারীর সাথে যোগাযোগ করা - যে কোনো কার্যকর স্ট্যাম্পিং ডাই রক্ষণাবেক্ষণ কৌশলের ভিত্তি।
প্রতিরোধমূলক রক্ষণাবেক্ষণ সময়সূচী এবং তীক্ষ্ণ ব্যবধান
ডাই পরিষেবা দেওয়ার জন্য যন্ত্রাংশ খারাপ না হওয়া পর্যন্ত অপেক্ষা করা হল সবচেয়ে ব্যয়বহুল রক্ষণাবেক্ষণের কৌশল উপলব্ধ। burrs খালি চোখে দৃশ্যমান হওয়ার সময়, পাঞ্চ পরিধান ইতিমধ্যেই সর্বোত্তম তীক্ষ্ণ বিন্দু - অতিক্রম করেছে যার অর্থ রিগ্রাইন্ডিংয়ের সময় আরও উপাদান অপসারণ করতে হবে, যা সামগ্রিক সরঞ্জামের জীবনকে ছোট করে এবং প্রতিস্থাপনের ফ্রিকোয়েন্সি বাড়ায়।
কার্যকর প্রতিরোধমূলক রক্ষণাবেক্ষণ চাক্ষুষ বিচারের পরিবর্তে উদ্দেশ্য পরিমাপের মাধ্যমে শুরু হয়। Burr উচ্চতা হল প্রাথমিক নির্দেশক: বেশিরভাগ নির্ভুল স্ট্যাম্পিং অপারেশনগুলি যখন 10% উপাদানের বেধের বেশি হয় তখন পুনঃশার্পনিং ট্রিগার করে। একটি 1 মিমি ইস্পাত স্ট্রিপের জন্য, সেই থ্রেশহোল্ডটি শুধুমাত্র 0.1 মিমি - বিবর্ধন ছাড়াই সবেমাত্র উপলব্ধি করা যায় কিন্তু একটি বুর গেজ বা অপটিক্যাল কম্প্যারেটর দিয়ে পরিষ্কারভাবে পরিমাপ করা যায়।
হিট কাউন্ট ট্র্যাকিং সময়সূচী কাঠামো প্রদান করে। প্রতিটি স্ট্যাম্পিং ডাই সেটের একটি ডকুমেন্টেড বেসলাইন থাকা উচিত: স্ট্রোকের সংখ্যা একটি নির্দিষ্ট স্টেশন সাধারণত burr উচ্চতা রক্ষণাবেক্ষণ থ্রেশহোল্ডে পৌঁছানোর আগে চলে। এই ব্যবধানগুলি স্টেশনের ধরন এবং ইস্পাত গ্রেড অনুসারে নাটকীয়ভাবে পরিবর্তিত হয়:
- হালকা ইস্পাত মধ্যে ছিদ্র স্টেশন (1008-1010)- প্রায়ই ধারালো করার মধ্যে 150,000 থেকে 250,000 হিট
- স্টেইনলেস স্টিলের মধ্যে ছিদ্র স্টেশন (304, 316)- প্রায়শই 50,000 থেকে 100,000 হিট আঠালো পরিধান এবং গলিংয়ের কারণে
- HSLA ইস্পাত (590+ MPa)-এ পিয়ার্সিং স্টেশন- কখনও কখনও বেধ এবং আবরণের উপর নির্ভর করে 30,000 থেকে 80,000 হিট
- স্টেশন গঠন- অনুরূপ ব্যবধানে পরিদর্শন করা হয়েছে কিন্তু প্রান্তের তীক্ষ্ণতার পরিবর্তে পৃষ্ঠের অবস্থার উপর ভিত্তি করে পরিসেবা করা হয়েছে
নির্ধারিত রক্ষণাবেক্ষণ এবং অপরিকল্পিত ব্যর্থতার মধ্যে খরচের লেনদেন-অনেক। একটি পরিকল্পিত শার্পনিং ঘন্টার জন্য ডাই অফলাইনে নেয় এবং একটি নিয়ন্ত্রিত পরিমাণ টুল উপাদান (সাধারণত 0.05-0.15 মিমি প্রতি পিষে) সরিয়ে দেয়। একটি অপরিকল্পিত ব্যর্থতা - একটি ভাঙা পাঞ্চ, একটি চিপড ডাই সেকশন, বা একটি গ্যালড ফর্মিং স্টেশন - প্রতিস্থাপন উপাদানগুলি তৈরি, শক্ত করা এবং লাগানোর সময় কয়েক দিনের জন্য উত্পাদন বন্ধ করতে পারে৷ সরাসরি ডাউনটাইম খরচের বাইরে, বিপর্যয়মূলক ব্যর্থতা প্রায়ই পার্শ্ববর্তী স্টেশনগুলির ক্ষতি করে, একটি একক- উপাদান মেরামতকে বহু-স্টেশন পুনর্নির্মাণে পরিণত করে।
স্ট্যাম্পিং ডাই লিফটারগুলি - স্প্রিং-লোড করা উপাদান যা স্ট্রোকের মধ্যে ফালা বাড়ায় যাতে এটি অবাধে অগ্রসর হতে পারে - এছাড়াও নির্ধারিত পরিদর্শন প্রয়োজন। জীর্ণ বা ভাঙা লিফটারগুলি খাওয়ানোর সময় স্ট্রিপটিকে নীচের ডাই সারফেস জুড়ে টেনে আনতে দেয়, স্ক্র্যাচ তৈরি করে, মিসফিড ইভেন্টগুলি এবং নীচের দিকের স্টেশনগুলিতে দ্রুত পরিধান করে। লিফটার স্প্রিং ক্লান্তি বিশেষ করে উচ্চ গতির অপারেশনগুলিতে সাধারণ যেখানে লক্ষ লক্ষ চক্র দ্রুত জমা হয়৷ প্রতিটি নির্ধারিত রক্ষণাবেক্ষণ উইন্ডোতে লিফটার পরিদর্শন সহ এই সেকেন্ডারি ব্যর্থতাগুলিকে ডাইয়ের মাধ্যমে ক্যাসকেডিং থেকে বাধা দেয়।
প্রগতিশীল ডাই শপগুলি চলছে উচ্চ-ভলিউম ইস্পাত স্ট্যাম্পিং ক্রমবর্ধমানভাবে রক্ষণাবেক্ষণ ডেটা ট্র্যাক করে ডিজিটালভাবে - লগিং হিট সংখ্যা, তীক্ষ্ণ তারিখ, পিষে উপাদান অপসারণ, এবং রক্ষণাবেক্ষণ বার পরিমাপ পোস্ট-৷ সময়ের সাথে সাথে, এই তথ্যটি পরিধানের হারের প্রবণতা প্রকাশ করে যা ভবিষ্যদ্বাণীমূলক সময়সূচীকে অনুমতি দেয়: ডাইটি ইতিমধ্যেই থাকার পরে না হয়ে গুণগত ড্রিফটের ঠিক আগে পরিষেবা করা।
এক্সটেন্ডেড ডাই লাইফের জন্য টুলিং উপাদান নির্বাচন
আপনার ডাই-এর ভিতরে থাকা টুল স্টিল তার সিলিং নির্ধারণ করে - কোনও রক্ষণাবেক্ষণ প্রোগ্রাম টুলিং এবং ওয়ার্কপিসের মধ্যে মৌলিক উপাদানের অমিল কাটিয়ে উঠতে পারে না। প্রতিটি স্টেশনের নির্দিষ্ট ব্যর্থতার মোডের জন্য সঠিক টুল উপাদান নির্বাচন করা হল প্রগতিশীল কার্বাইড স্ট্যাম্পিং ডাই এবং প্রচলিত টুল স্টিলের উপাদানগুলির আয়ু বাড়ানোর জন্য একক সবচেয়ে কার্যকরী সিদ্ধান্ত।
স্টিল স্ট্যাম্পিংয়ের জন্য তিনটি শ্রেণির টুল উপাদান প্রগতিশীল ডাই নির্মাণে প্রাধান্য পায়:
প্রচলিত টুল ইস্পাত- D2, A2, M2, এবং S7 - বেসলাইন গঠন করে। D2 (একটি উচ্চ-ক্রোমিয়াম, উচ্চ-কার্বন কোল্ড-ওয়ার্ক স্টিল) এর উচ্চ পরিধান প্রতিরোধ ক্ষমতা এবং সহজবোধ্য তাপ চিকিত্সার কারণে কয়েক দশক ধরে শিল্পের মান। A2 সামান্য কম পরিধান প্রতিরোধে আরও ভাল দৃঢ়তা প্রদান করে, এটি প্রভাব লোডিং সাপেক্ষে স্টেশনগুলির জন্য উপযুক্ত করে তোলে। M2 (একটি উচ্চ-গতির ইস্পাত) অপারেশনগুলির জন্য চমৎকার গরম কঠোরতা প্রদান করে যেখানে ঘর্ষণ-তাপ উদ্বেগের বিষয়। S7 মোটা স্টিলের মাধ্যমে ভারী খালি করার জন্য সর্বোচ্চ শক প্রতিরোধের প্রদান করে।
পাউডার ধাতুবিদ্যা (PM) টুল স্টিলসপরবর্তী স্তর প্রতিনিধিত্ব. তাদের উত্পাদন প্রক্রিয়া - গলিত ধাতুকে দ্রুত শক্ত পাউডারে পরমাণুকরণ করে, তারপরে গরম আইসোস্ট্যাটিক প্রেসিংয়ের মাধ্যমে একীভূত করে - ছোট, সমানভাবে বিতরণ করা কার্বাইড সহ একটি অভিন্ন মাইক্রোস্ট্রাকচার তৈরি করে। ফলাফলটি প্রচলিত ইংগট-কাস্ট স্টিলের তুলনায় সমান কঠোরতায় উল্লেখযোগ্যভাবে উচ্চতর শক্ততা। একটি নথিভুক্ত ক্ষেত্রে, D2 থেকে একটি PM টুল স্টিলে স্যুইচ করা ডাই লাইফকে 5,000-7,000 চক্র থেকে প্রত্যাশিত 40,000-50,000 সাইকেলে ফিরিয়ে এনেছে যখন একটি 580 MPa AHSS গ্রেড তৈরি করা হয়েছে - অন্য কোনও প্রক্রিয়া ছাড়াই প্রায় 10x উন্নতি।
কার্বাইড সন্নিবেশ- সাধারণত টাংস্টেন কার্বাইড গ্রেড - উচ্চ-সাইকেল কাটিং স্টেশনগুলির জন্য চূড়ান্ত পরিধান প্রতিরোধের প্রদান করে৷ কার্বাইড বর্ধিত উত্পাদন রানের উপর মাত্রিক স্থিতিশীলতা বজায় রাখে এবং যে কোনো টুল স্টিলের চেয়ে অনেক ভালো ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধ করে। বাণিজ্য-বন্ধ হল ভঙ্গুরতা: কার্বাইড সন্নিবেশগুলি অবশ্যই ভাল-সমর্থিত এবং পার্শ্বীয় লোড থেকে সুরক্ষিত হতে হবে৷ এগুলি সাধারণত প্রতিস্থাপনযোগ্য মডিউল হিসাবে ছিদ্র স্টেশন, সরু স্লট-কাটিং পজিশনে এবং উচ্চ ভলিউমে স্টেইনলেস বা HSLA স্টিলের প্রক্রিয়াকরণের জন্য ইনস্টল করা হয়।
সারফেস প্রলেপগুলি টুল এবং ওয়ার্কপিসের মধ্যে একটি শক্ত, কম-ঘর্ষণ বাধা যোগ করে যে কোনো বেস উপাদানের আয়ু বাড়ায়। ইস্পাত স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য সবচেয়ে সাধারণ বিকল্প:
| টুলিং উপাদান / আবরণ | প্রতিরোধ পরিধান | দৃঢ়তা | গ্যালিং প্রতিরোধ | আপেক্ষিক খরচ | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|---|---|
| D2 (আনকোটেড) | ভাল | পরিমিত | মেলা | কম | সাধারণ কাটিং, হালকা ইস্পাত |
| A2 (আনকোটেড) | পরিমিত | ভাল | মেলা | কম | ইমপ্যাক্ট-স্টেশন, মোটা ইস্পাত |
| M2 (আনকোটেড) | খুব ভালো | পরিমিত | মেলা | মাঝারি | উচ্চ-গতি কাটা, তাপ প্রতিরোধের |
| পিএম টুল স্টিল | চমৎকার | চমৎকার | ভাল | উচ্চ | AHSS গঠন, উচ্চ-প্রভাবিত অ্যাপ্লিকেশন |
| কার্বাইড সন্নিবেশ | চমৎকার | কম | ভাল | উচ্চ | হাই-সাইকেল পিয়ার্সিং, স্টেইনলেস স্টিল |
| টিএন আবরণ (পিভিডি) | ভালো উন্নতি | কোন পরিবর্তন নেই | ভাল | মাঝারি | সাধারণ পরিধান হ্রাস |
| TiCN আবরণ (PVD) | খুব ভালো উন্নতি | কোন পরিবর্তন নেই | খুব ভালো | মাঝারি | উচ্চ কঠোরতা, স্টেইনলেস গঠন |
| TiAlN আবরণ (PVD) | চমৎকার উন্নতি | কোন পরিবর্তন নেই | চমৎকার | মাঝারি-উচ্চ | উচ্চ-টেম্প স্টেশন, AHSS স্ট্যাম্পিং |
| CrN আবরণ (PVD) | ভালো উন্নতি | কোন পরিবর্তন নেই | খুব ভালো | মাঝারি | গ্যালভানাইজড স্টিল, অ্যান্টি-গলিং |
আবরণ নির্বাচন workpiece উপাদান উপর নির্ভর করে। PVD-প্রয়োগিত TiAlN আনকোটেড ডুয়াল-ফেজ এবং AHSS গ্রেডের বিরুদ্ধে ভাল পারফরম্যান্স করে, হাজার হাজার হিটের বেশি ক্লিনার প্রান্ত তৈরি করে। যাইহোক, গ্যালভানাইজড স্টিল - স্ট্যাম্পিং করার সময় পিভিডি আবরণগুলি দস্তা জমা করতে পারে সেই ক্ষেত্রে, আয়ন নাইট্রাইডিং বা CrN আবরণগুলি আরও উপযুক্ত। একটি তুলনা দেখায় যে একটি ক্রোম-প্লেটেড টুল 50,000 অংশের পরে ব্যর্থ হয়েছে যখন একই টুল স্টিলের একটি আয়ন-নাইট্রাইডেড, CrN{10}}কোটেড সংস্করণ 1.2 মিলিয়নেরও বেশি অংশ তৈরি করেছে৷
বড় প্রগতিশীল ডাইয়ের জন্য একটি ব্যবহারিক পদ্ধতি: সামগ্রিক ডাই জুতা এবং অ{0}}সাশ্রয়ী ঢালাই লোহা বা কম-অ্যালয় স্টিল থেকে পরিধানের উপাদান তৈরি করুন, তারপর ঘনীভূত পরিধানের স্থানে উচ্চ-গ্রেডের টুল স্টিল বা কার্বাইড সন্নিবেশ ইনস্টল করুন। এটি কার্যক্ষমতার বিপরীতে ব্যয়ের ভারসাম্য বজায় রাখে, লক্ষ্যযুক্ত উপাদান আপগ্রেড করার অনুমতি দেয় যেখানে ওয়ার্কপিস আসলে তাদের দাবি করে। সর্বাধিক যোগাযোগের চাপের সাপেক্ষে অবস্থানগুলি - টাইট-ব্যাসার্ধ তৈরির স্টেশন, ছোট-ব্যাস ভেদন খোঁচা, এবং আঁকতে পুঁতিগুলি - প্রিমিয়াম উপাদানগুলি গ্রহণ করে, যখন নিম্ন-চাপের অঞ্চলগুলি স্ট্যান্ডার্ড গ্রেডে থাকে৷
ভিত্তি উপাদান, পৃষ্ঠ চিকিত্সা, এবং রক্ষণাবেক্ষণ সময়সূচীর সঠিক সংমিশ্রণ একটি যৌগিক প্রভাব তৈরি করে। একটি সঠিকভাবে নির্বাচিত এবং প্রলিপ্ত টুল স্টিল, একটি সুশৃঙ্খল হিট-গণনার সময়সূচীতে তীক্ষ্ণ করা হয়েছে, হাজার হাজারের পরিবর্তে লক্ষ লক্ষ অংশে পরিমাপ করা ডাই লাইফ প্রদান করতে পারে৷ সেই দীর্ঘায়ু সরাসরি প্রতি-পিস খরচে কম - অনুবাদ করে যা প্রগতিশীল ডাই টুলিংয়ের অর্থনীতিকে তীক্ষ্ণ ফোকাসে নিয়ে আসে।
ইস্পাত জন্য প্রগতিশীল ডাই টুলিং খরচ ফ্যাক্টর
লক্ষ লক্ষ স্ট্রোকের মধ্যে পরিমাপ করা ডাই লাইফ চিত্তাকর্ষক শোনায় - কিন্তু এটি শুধুমাত্র গুরুত্বপূর্ণ যদি অর্থনীতি প্রথম স্থানে সেই টুলটি নির্মাণের ন্যায্যতা দেয়৷ প্রগতিশীল ডাই টুলিং যে কোনো উচ্চ আয়তনের স্টিল স্ট্যাম্পিং প্রোগ্রামে সবচেয়ে বড় অগ্রগামী বিনিয়োগগুলির মধ্যে একটিকে প্রতিনিধিত্ব করে, এবং সেই খরচটি কী (এবং এটি কীভাবে পরিমার্জন করে) তা বোঝার জন্য ব্যয়বহুল আশ্চর্য থেকে জ্ঞাত সোর্সিং সিদ্ধান্তগুলিকে আলাদা করে। আপনি একজন প্রোডাকশন ইঞ্জিনিয়ার হোন না কেন একটি প্রোগ্রামের সাইজিং করেন বা প্রোকিউরমেন্ট পেশাদার কোট তুলনা করেন, প্রগতিশীল টুলিংয়ের পিছনের গণিত নির্ধারণ করে যে প্রক্রিয়াটি মূল্য তৈরি করে নাকি সামনের-ব্যয় লোড করে।
টুলিং ইনভেস্টমেন্ট এবং হোয়াট ড্রাইভ ডাই কস্ট
কেন একটি প্রগতিশীল ডাই একটি একক-স্টেশন টুলের চেয়ে এত বেশি খরচ করে? কারণ আপনি প্রতিটি স্টেশন, প্রতিটি নির্ভুলতা-গ্রাউন্ড কম্পোনেন্ট, প্রতিটি কার্বাইড সন্নিবেশ, এবং ডিজাইন ইঞ্জিনিয়ারিংয়ের প্রতি ঘণ্টার জন্য একটি সমন্বিত সিস্টেমে প্যাক করছেন। একই অংশ উদ্ধৃত দোকান মধ্যে খরচ পার্থক্য করতে পারেন50 শতাংশের বেশি- একটি ভিন্নতা নির্বিচারে মূল্য নির্ধারণের দ্বারা নয় বরং প্রতিটি দোকান কীভাবে অংশটি প্রক্রিয়া করে তার বৈধ পার্থক্য দ্বারা চালিত হয়৷
প্রোগ ডাই বিল্ডের জন্য আপনি কী অর্থ প্রদান করবেন তা নয়টি প্রাথমিক বিষয়গুলি প্রভাবিত করে:
- স্টেশন গণনা- আরও স্টেশন মানে দীর্ঘক্ষণ, আরও নির্ভুল উপাদান, এবং আরও ডিজাইনের সময়। একটি 5-স্টেশন ব্র্যাকেট ডাই এবং একটি 15-স্টেশন অটোমোটিভ স্ট্রাকচারাল ডাই একই খরচের মহাবিশ্বে নেই।
- অংশ জ্যামিতি এবং জটিলতা- গভীর ড্র, টাইট কনট্যুর, বহু-দিকনির্দেশক বাঁক, এবং বৈশিষ্ট্যগুলির জন্য সিমুলেশন বা প্রোটোটাইপিং প্রয়োজন সমস্ত টুলিং খরচ বাড়ায়। আঁটসাঁট সহনশীলতা কঠোর প্রক্রিয়া নিয়ন্ত্রণের দাবি করে, যা আরও ব্যয়বহুল টুলিং নির্মাণে অনুবাদ করে।
- টুলিং উপাদান গ্রেড- D2 টুল স্টিলের সাহায্যে তৈরি একটি ডাই যার দাম অনেক কম যার জন্য উচ্চ-স্টেশনে পিএম টুল স্টিল এবং কার্বাইড সন্নিবেশের প্রয়োজন হয়। ওয়ার্কপিস উপাদান এই পছন্দটি নির্দেশ করে - স্ট্যাম্পিং HSLA বা স্টেইনলেস স্টিল গ্রহণযোগ্য ডাই লাইফ অর্জনের জন্য প্রিমিয়াম টুল উপকরণের দাবি করে।
- সেকেন্ডারি ইন-ডাই বৈশিষ্ট্য- ইন-ডাই ট্যাপিং, হার্ডওয়্যার সন্নিবেশ, ইন-ডাই অ্যাসেম্বলি, বা মাল্টি-পার্ট-প্রতি-স্ট্রোক লেআউটগুলি স্টেশন এবং জটিলতা যোগ করে, খরচ বেশি করে৷
- প্রয়োজনীয় সহনশীলতা- গুরুত্বপূর্ণ সমতলতার প্রয়োজনীয়তা, GD&T কলআউট, বা সাব-হাজারতম অবস্থানগত চাহিদাগুলির জন্য আরও সুনির্দিষ্ট টুলিং তৈরি, আরও ভাল কম্পোনেন্ট ফিট এবং ক্রমাঙ্কন এবং মুদ্রার জন্য প্রায়শই আরও স্টেশন প্রয়োজন।
- বিক্রেতা অবস্থান, ক্ষমতা, এবং কুলুঙ্গি- শ্রমের হার ভৌগলিকভাবে পরিবর্তিত হয়, এবং ধারণ ক্ষমতায় লোড করা একটি দোকান একটি কাজের চেয়ে ভিন্নভাবে উদ্ধৃত করে। একটি বিক্রেতা যার কুলুঙ্গি আপনার অংশ প্রকারের সাথে মেলে সাধারণত একটি আরো প্রতিযোগিতামূলক অনুমান প্রদান করবে।
বাস্তব-ওয়ার্ল্ড প্রোগ্রেসিভ স্ট্যাম্পিং ডাই এর পরিসর মোটামুটি $10,000 সহজ টুলের জন্য $350,000 থেকে জটিল মাল্টি-স্টেশনের জন্য। এই স্প্রেডটি আংশিক জটিলতা, উপাদানের চাহিদা এবং উত্পাদনের প্রয়োজনীয়তার মধ্যে বিশাল পরিবর্তনশীলতাকে প্রতিফলিত করে। একটি সাধারণ ওয়াশার ডাই এবং একটি 20-স্টেশন স্বয়ংচালিত সংযোগকারী ডাই উভয়ই "প্রগতিশীল" হিসাবে যোগ্য - কিন্তু খরচের কাঠামোতে তারা প্রায় কিছুই ভাগ করে না৷
প্রগতিশীল টুলিং এর জন্য সহজ বিকল্পের চেয়ে বেশি খরচ হওয়ার মূল কারণ এখানে রয়েছে: আপনি গতিতে বিনিয়োগ করার আগে-। একটি একক-স্টেশন হ্যান্ড হ্যান্ড-ফিড ডাই দামের একটি ভগ্নাংশ খরচ করতে পারে, কিন্তু এটি আউটপুটের একটি ভগ্নাংশ তৈরি করে। প্রগতিশীল টুল এবং ডাই পন্থা একত্রিত করে যা অন্যথায় পাঁচ বা দশটি পৃথক অপারেশন - হবে যার প্রত্যেকটির নিজস্ব টুল, সেটআপ, অপারেটর এবং হ্যান্ডলিং ধাপ - একটি একক সমন্বিত সিস্টেমে প্রয়োজন যা প্রতি স্ট্রোকে একটি সমাপ্ত অংশ তৈরি করে। যে একত্রীকরণের একটি মূল্য আছে, কিন্তু এটি একটি মূল্য যা ভলিউমে লভ্যাংশ প্রদান করে।
প্রতি-পিস ইকোনমিক্স এবং ভলিউম ব্রেক-ইভেন
প্রগতিশীল ডাই এবং স্ট্যাম্পিংয়ের সংজ্ঞায়িত অর্থনৈতিক বৈশিষ্ট্য হল আমূল ব্যয় হ্রাস। সেই ব্যয়বহুল আপফ্রন্ট টুলিং বিনিয়োগটি ডাই উৎপন্ন প্রতিটি অংশে বিভক্ত হয়ে যায় - এবং যেহেতু লক্ষ লক্ষ চক্রে প্রগতিশীল ডাইগুলি ভালভাবে বজায় রাখা হয়, তাই প্রতি-পিস টুলিং অবদান সময়ের সাথে শূন্যের কাছাকাছি পৌঁছে যায়।
একটি সরল উদাহরণ বিবেচনা করুন। একটি $25,000 প্রগতিশীল ডাই 25,000 অংশে প্রতি পিস $1.00 যোগ করে। 250,000 অংশে, এটি মাত্র $0.10 যোগ করে। 2.5 মিলিয়ন অংশে - একটি সঠিকভাবে রক্ষণাবেক্ষণ করা ডাইয়ের আয়ুষ্কালের মধ্যে - টুলিং অবদান প্রতি পিস এক পয়সায় নেমে আসে। উপাদান, প্রেসের সময়, এবং শ্রমের খরচ প্রতি অংশে মোটামুটিভাবে স্থির থাকে, কিন্তু টুলিং অ্যামোর্টাইজেশন বক্ররেখা তীব্রভাবে নিচের দিকে বাঁকে যায় কারণ ভলিউম জমা হয়।
কখন একজন প্রগতিশীল ডাই সহজ পদ্ধতির চেয়ে বেশি লাভজনক হয়? থ্রেশহোল্ড অংশ জটিলতার উপর নির্ভর করে এবং আপনি যে বিকল্পের সাথে তুলনা করছেন:
- বনাম শীট মেটাল ফ্যাব্রিকেশন (লেজার + ব্রেক গঠন)- প্রগতিশীল মৃত্যু সাধারণত বার্ষিক 5,000 থেকে 25,000 অংশে ভেঙ্গে যায়। ফ্যাব্রিকেশন পিস খরচ ভলিউম নির্বিশেষে তুলনামূলকভাবে ফ্ল্যাট থাকে কারণ শ্রম প্রতি -অংশের ব্যয় স্থির থাকে। ভলিউম বৃদ্ধির সাথে সাথে স্ট্যাম্পিং পিস খরচ কমে যায় কারণ প্রতি অংশে শ্রম এক শতাংশের ভগ্নাংশে পরিমাপ করা হয়।
- বনাম একক-স্টেশন একাধিক সেটআপ সহ স্ট্যাম্পিং- যদি আপনার অংশের প্রতিটির মধ্যে পরিচালনার সাথে পৃথক ডাইতে বেশ কয়েকটি অপারেশনের প্রয়োজন হয়, একটি প্রগতিশীল ডাই প্রায়শই কম ভলিউমেও ভেঙে যায় কারণ এটি ইন্টার-অপারেশন হ্যান্ডলিংকে বাদ দেয়, WIP ইনভেন্টরি হ্রাস করে এবং শ্রম কমিয়ে দেয়। প্রগতিশীল ডাই কতগুলি সেটআপ প্রতিস্থাপন করে তার উপর নির্ভর করে বিরতি-এমনকি 10,000-50,000 অংশের মতো কম হতে পারে।
- বনাম ট্রান্সফার ডাই স্ট্যাম্পিং- ট্রান্সফার ডাইস স্যুট পার্টস যা স্ট্রিপে থাকতে পারে না এবং তাদের পিস খরচ প্রগতির কাছাকাছি। এখানে পছন্দটি সাধারণত বিশুদ্ধ অর্থনীতির পরিবর্তে অংশ জ্যামিতি দ্বারা চালিত হয়।
অনেক ক্রেতারা যে ভুলটি করেন তা হল টুলিংয়ের অর্থ প্রদানের পরে কী হবে তা বিবেচনা না করে শুধুমাত্র টুলিং লাইন আইটেমের সাথে তুলনা করা। একটি প্রগতিশীল ডাই তার উত্পাদনের দ্বিতীয়, তৃতীয় বা চতুর্থ বছরে যন্ত্রাংশ সরবরাহ করে মূলত খালি উপাদান-প্লাস-প্রেস-সময় খরচে। প্রতি বছর নকশা স্থিতিশীল থাকে এবং চাহিদা অব্যাহত থাকে, প্রতি পিস কার্যকর টুলিং খরচ সঙ্কুচিত হয়।
রক্ষণাবেক্ষণ এবং সেকেন্ডারি অপারেশন সহ মালিকানার মোট খরচ৷
টুলিং ক্রয় মূল্য শুধুমাত্র খরচ গল্পের প্রথম অধ্যায়. একটি প্রগতিশীল ডাই প্রোগ্রামের জন্য মালিকানার মোট খরচ (TCO) এর মধ্যে রয়েছে ডাই ডিজাইন থেকে শেষ-জীবনের-জীবনের - পর্যন্ত প্রতিটি খরচ এবং ডাউনস্ট্রিম খরচগুলিকে উপেক্ষা করা ভুল সোর্সিং সিদ্ধান্তের দিকে নিয়ে যায়। প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবাগুলি মূল্যায়নকারী প্রকৌশলী এবং ক্রেতাদের সম্পূর্ণ ছবির জন্য অ্যাকাউন্ট করা উচিত:
- প্রাথমিক ডাই ডিজাইন এবং বিল্ড- CAD/CAM ইঞ্জিনিয়ারিং, FEA সিমুলেশন, টুল স্টিল সংগ্রহ, CNC মেশিনিং, হিট ট্রিটমেন্ট, গ্রাইন্ডিং, অ্যাসেম্বলি এবং ট্রাইআউট সহ অগ্রিম বিনিয়োগ।
- পরীক্ষা এবং যোগ্যতা- প্রথম-নিবন্ধ পরিদর্শন, মাত্রিক বৈধতা, প্রক্রিয়া সক্ষমতা অধ্যয়ন (Cpk), এবং উৎপাদন অনুমোদনের আগে প্রয়োজনীয় যেকোন প্রকৌশল পরিবর্তন।
- নির্ধারিত রক্ষণাবেক্ষণ এবং শার্পনিং- কাটিং স্টেশনগুলির পর্যায়ক্রমিক পুনঃশার্পনিং, ফর্মিং সারফেস পলিশিং, জীর্ণ স্প্রিংস এবং লিফটার প্রতিস্থাপন। ফ্রিকোয়েন্সি ইস্পাত গ্রেড এবং আয়তনের উপর নির্ভর করে, তবে HSLA স্টিলের জন্য প্রতি 100,000 অংশে 2-4 নির্ধারিত পরিষেবার বাজেট।
- প্রতিস্থাপন উপাদান- স্বতন্ত্র ঘুষি, ডাই বোতাম, পাইলট এবং ফর্মিং ইনসার্টগুলি শেষ হয়ে যায় এবং ডাইয়ের জীবনকাল ধরে প্রতিস্থাপনের প্রয়োজন হয়। কার্বাইড সন্নিবেশগুলি প্রতিস্থাপনের জন্য আরও ব্যয়বহুল তবে প্রতিস্থাপনের প্রয়োজন অনেক কম ঘন ঘন।
- সময় এবং শক্তি টিপুন- ঘণ্টায় প্রেসের হার টননেজ, গতি এবং সুবিধা অনুসারে পরিবর্তিত হয়। শক্তিশালী স্টিলের জন্য উচ্চতর-টনেজ প্রেসের প্রয়োজন প্রতি ঘণ্টায় উচ্চ হারে।
- উপাদান খরচ এবং স্ক্র্যাপ- কাঁচা ইস্পাতের কয়েলের মূল্য এবং স্ক্র্যাপ কঙ্কালের মূল্য। ভাল স্ট্রিপ লেআউট ব্যবহার সরাসরি উপাদান বর্জ্য হ্রাস. ইস্পাত স্ক্র্যাপের পুনরুদ্ধারের মান আছে, আংশিকভাবে এই খরচ অফসেট করে।
- সেকেন্ডারি অপারেশন- ডিবারিং, টাম্বলিং, হিট ট্রিটিং, প্লেটিং, পেইন্টিং, ট্যাপিং, বা হার্ডওয়্যার সন্নিবেশ স্ট্যাম্পিংয়ের পরে সম্পাদিত। প্রতিটি প্রতি-পিস খরচ এবং হ্যান্ডলিং যোগ করে। কিছু ক্রিয়াকলাপ (যেমন-ডাই ট্যাপিং) উচ্চতর প্রাথমিক টুলিং খরচে কিন্তু কম চলমান অংশ খরচে একটি পৃথক পদক্ষেপ - দূর করার জন্য প্রগতিশীল ডাইতে অন্তর্ভুক্ত করা যেতে পারে।
- গুণমান পরিদর্শন এবং SPC- পরিমাপ শ্রম, গেজ বিনিয়োগ, সিএমএম সময়, এবং যেকোনো প্রয়োজনীয় ধ্বংসাত্মক পরীক্ষা।
- প্যাকেজিং এবং লজিস্টিক- কাস্টম প্যাকেজিং, অংশের সংখ্যা, এবং শিপিং কনফিগারেশন আপনার শেষ গ্রাহকের প্রয়োজনীয়তার সাথে আবদ্ধ।
- ইঞ্জিনিয়ারিং পরিবর্তন- টুলিং তৈরির পর যে কোনো নকশা সংশোধনের জন্য ক্ষতিগ্রস্ত স্টেশনগুলির পরিবর্তন বা পুনর্নির্মাণের প্রয়োজন। প্রোগ্রামের জীবনচক্রের দেরিতে পরিবর্তনগুলি প্রাথমিক নকশার সময় করা পরিবর্তনগুলির তুলনায় উল্লেখযোগ্যভাবে বেশি ব্যয়বহুল।
TCO বিশ্লেষণের জন্য একটি ব্যবহারিক পদ্ধতি: অনুরোধ করুন যে আপনার প্রগতিশীল টুল এবং ডাই সরবরাহকারীর উদ্ধৃতি শুধুমাত্র প্রাথমিক বিল্ড নয়, অনুমান করা ভলিউম এবং উপাদান গ্রেডের উপর ভিত্তি করে একটি আনুমানিক বার্ষিক রক্ষণাবেক্ষণ বাজেটও। আপনার নির্দিষ্ট ইস্পাত গ্রেড অভিজ্ঞতা সঙ্গে সরবরাহকারী বাস্তবসম্মত রক্ষণাবেক্ষণ বিরতি এবং প্রতিস্থাপন উপাদান পূর্বাভাস প্রদান করতে পারেন. প্রগতিশীল স্ট্যাম্পিং সোর্সিং দলগুলির জন্য উচ্চ-ভলিউম ইস্পাত অংশের জন্য,ইচেনএকটি সরবরাহকারী যেটি সম্পূর্ণ লাইফসাইকেল - এর মাধ্যমে প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট টিমগুলিকে সহায়তা করে প্রাথমিক ডাই ডিজাইন থেকে স্কেলেবল ভর উৎপাদনের মাধ্যমে - টুলিং প্রতিশ্রুতি দেওয়ার আগে মোট প্রোগ্রাম খরচ পরিমাপ করতে সহায়তা করে৷
মোট খরচের ছবিও প্রকাশ করে যে খরচ কমানোর সুযোগ কোথায় লুকিয়ে থাকে। প্রাথমিক টুলিংয়ের গুণমানে আরও বেশি বিনিয়োগ করা - ভাল টুল স্টিল, পিভিডি আবরণ, আরও শক্তিশালী ডিজাইন - প্রায়ই রক্ষণাবেক্ষণের ব্যবধান বাড়িয়ে এবং অপরিকল্পিত ডাউনটাইম দূর করে TCO হ্রাস করে। একটি ডাই যা 20% বেশি অগ্রিম খরচ করে কিন্তু শার্পেনিংয়ের মধ্যে 3 গুণ বেশি সময় ধরে চলে তা তার জীবনকালের তুলনায় নাটকীয়ভাবে কম মোট প্রোগ্রাম খরচ প্রদান করে।
সম্পূর্ণ খরচের কাঠামো বোঝা আরও ভাল সিদ্ধান্ত নেওয়ার ক্ষমতা-দেয়৷ কিন্তু খরচ বিশ্লেষণ একটি শূন্যতায় ঘটবে যদি না আপনি জানেন যে কীভাবে সরবরাহকারীদের মূল্যায়ন করতে হয় সেই সংখ্যাগুলি উদ্ধৃত করে - এবং কীভাবে যাচাই করতে হয় যে তাদের ক্ষমতাগুলি আসলে আপনার প্রকল্পের উপাদান, সহনশীলতা এবং ভলিউম প্রয়োজনীয়তার সাথে মেলে।
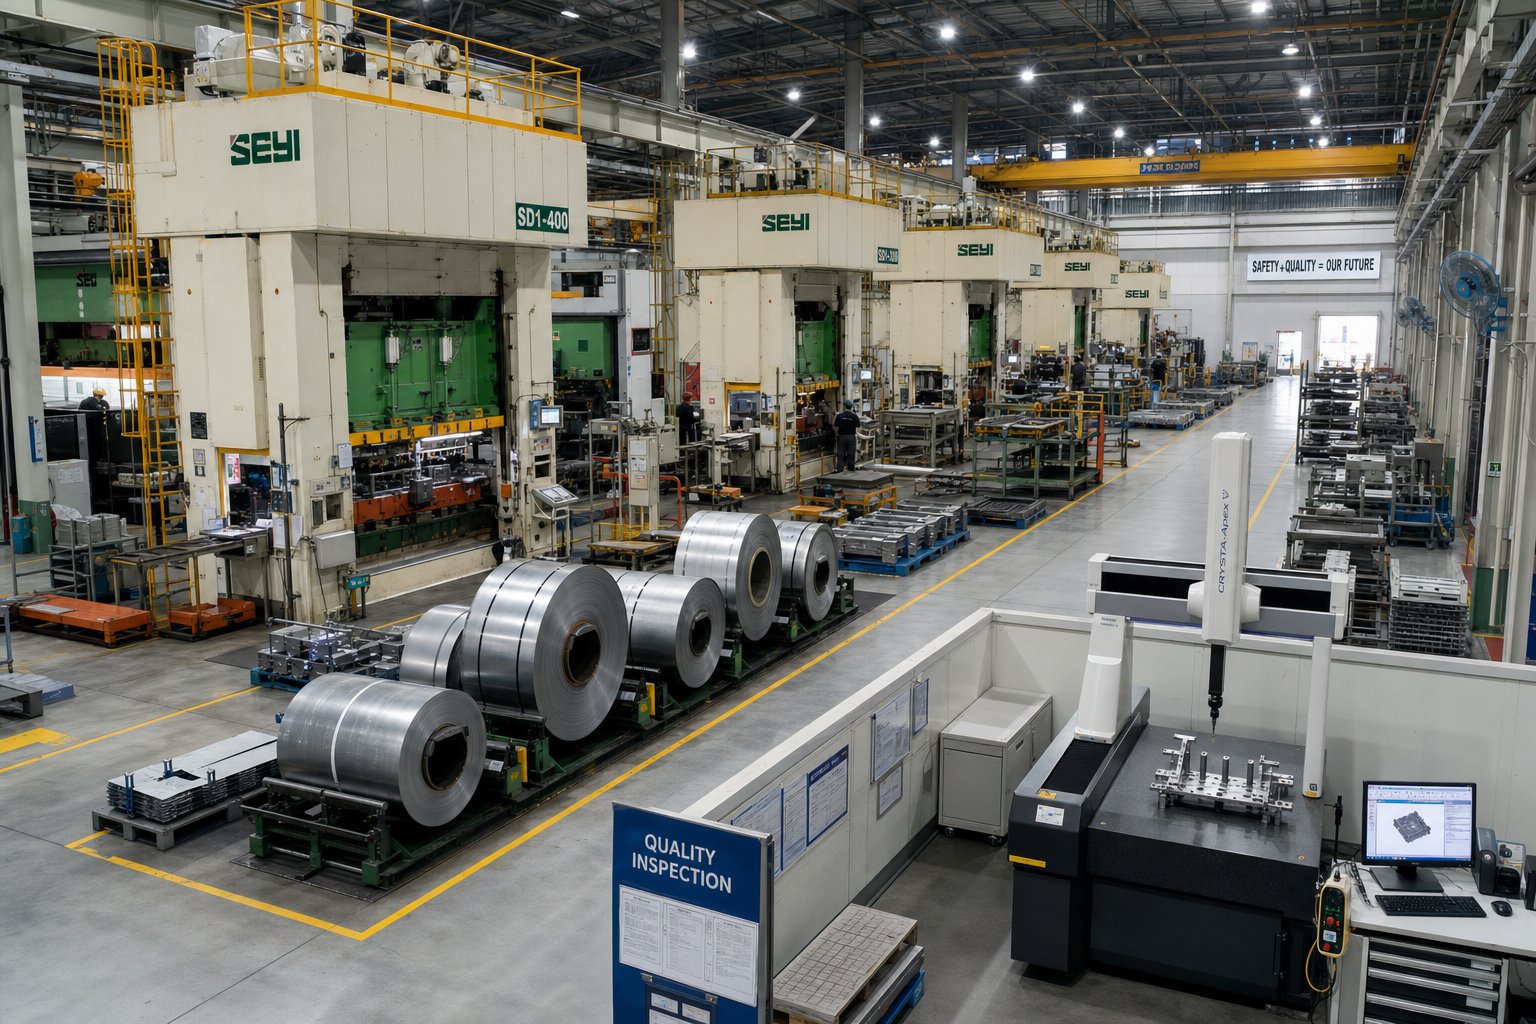
স্টিল স্ট্যাম্পিংয়ের জন্য একটি প্রগতিশীল ডাই পার্টনার সোর্সিং
খরচ অনুমান শুধুমাত্র তাদের পিছনে সরবরাহকারী হিসাবে নির্ভরযোগ্য. একটি ভাল-কাগজে ডিজাইন করা প্রগতিশীল ডাই একটি উৎপাদন দায় হয়ে যায় যদি দোকানটি নির্মাণের ক্ষেত্রে ইস্পাত উপাদানের দক্ষতা, মানসম্পন্ন অবকাঠামো, বা লক্ষ লক্ষ চক্র ধরে ধারাবাহিক ফলাফল প্রদান করার রক্ষণাবেক্ষণের ক্ষমতা না থাকে। প্রগতিশীল ডাই প্রস্তুতকারকদের মূল্যায়নকারী প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট টিমের জন্য, একটি কাঠামোগত মূল্যায়ন ফ্রেমওয়ার্ক বিষয়গত ইমপ্রেশনকে বস্তুনিষ্ঠ তুলনাতে পরিণত করে - এবং ব্যয়বহুল মধ্য-প্রোগ্রাম সরবরাহকারী সুইচ প্রতিরোধ করে।
প্রগতিশীল ডাই প্রকল্পের জন্য সরবরাহকারী মূল্যায়নের মানদণ্ড
আপনি যখন একটি স্টিল প্রোগ্রামের জন্য একটি প্রগতিশীল স্ট্যাম্পিং কোম্পানি যাচাই করছেন, তখন সার্টিফিকেশন এবং প্রেস তালিকা শুধুমাত্র গল্পের অংশ বলে। প্রকৃত পার্থক্যকারীরা দেখায় যে কীভাবে একজন সরবরাহকারী বিশদগুলি পরিচালনা করে যা প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবাগুলিকে প্রাথমিক চাকরি-শপের উদ্ধৃতি থেকে আলাদা করে। আপনার মূল্যায়ন গাইড করার জন্য এখানে একটি ব্যবহারিক চেকলিস্ট রয়েছে:
- ইন-হাউস ডাই ডিজাইন এবং বিল্ড ক্ষমতা- সরবরাহকারীরা যারা ডিজাইন, মেশিন এবং একত্রিত করে তাদের আউটসোর্সিং টুলরুমের কাজের তুলনায় অভ্যন্তরীণভাবে গুণমান এবং লিড টাইমের উপর কঠোর নিয়ন্ত্রণ বজায় রাখে।
- ইস্পাত উপাদান দক্ষতা- সরবরাহকারী কি আপনার নির্দিষ্ট গ্রেডের অভিজ্ঞতা প্রদর্শন করতে পারে? 304 স্টেইনলেস বা 590 MPa HSLA চালানোর জন্য হালকা কার্বন স্টিলের চেয়ে মৌলিকভাবে ভিন্ন টুলিং কৌশল প্রয়োজন।
- ফ্লিট এবং টনেজ পরিসীমা প্রেস করুন- নিশ্চিত করুন উপলব্ধ প্রেস ক্ষমতা আপনার বর্তমান অংশের প্রয়োজনীয়তা এবং টুলিং পরিবর্তন ছাড়াই সম্ভাব্য ভলিউম স্কেলিং উভয়ই কভার করে৷
- মান ব্যবস্থাপনা সার্টিফিকেশন- সর্বনিম্ন ISO 9001; স্বয়ংচালিত প্রোগ্রামের জন্য IATF 16949। যাচাই করুন স্কোপ স্ট্যাম্পিং এবং টুলিং কভার করে, শুধু সমাবেশ বা সেকেন্ডারি অপারেশন নয়।
- প্রতিরোধমূলক রক্ষণাবেক্ষণ ডকুমেন্টেশন- নমুনা রক্ষণাবেক্ষণ লগের অনুরোধ করুন৷ সরবরাহকারীরা ট্র্যাকিং হিট কাউন্ট, শার্পনিং ইন্টারভাল, এবং ডাই দ্বারা burr পরিমাপ সুশৃঙ্খল সরঞ্জাম যত্ন প্রদর্শন করে।
- DFM সহযোগিতার ক্ষমতা- সরবরাহকারী কি অংশ জ্যামিতি পর্যালোচনা করে এবং উদ্ধৃতি দেওয়ার আগে উন্নতির পরামর্শ দেয়? প্রারম্ভিক নকশা-এর জন্য-ডাই মেকার থেকে উৎপাদনযোগ্যতা ইনপুটটুলিং খরচ কমায় এবং দেরী{0}}পর্যায়ের পুনঃপ্রক্রিয়া প্রতিরোধ করে.
- যোগাযোগের প্রতিক্রিয়াশীলতা- একটি নিবেদিত প্রকৌশল যোগাযোগ এবং নিয়মিত প্রকল্প আপডেটগুলি লেনদেনের পরিবর্তে একটি অংশীদার-স্তরের সম্পর্ককে নির্দেশ করে৷
- মাল্টি-স্টেশন গঠনের পুনরাবৃত্তিযোগ্যতা- আপনার অনুরূপ অংশগুলির নথিভুক্ত Cpk ডেটার জন্য জিজ্ঞাসা করুন৷ প্রিসিশন ডাই এবং স্ট্যাম্পিং ক্ষমতা প্রক্রিয়ার সামঞ্জস্যের পরিসংখ্যানগত প্রমাণ ছাড়া কিছুই নয়।
আপনার প্রোগ্রামের অগ্রাধিকার - সহনশীলতা সংবেদনশীলতা, ভলিউম স্কেলিং, উপাদান অসুবিধা - এর উপর ভিত্তি করে এই মানদণ্ডগুলিকে ওজন করা একটি উদ্দেশ্যমূলক স্কোরকার্ড তৈরি করে যা নির্বাচন প্রক্রিয়া থেকে অনুমানকে সরিয়ে দেয়।
প্রজেক্টের প্রয়োজনীয়তার সাথে সরবরাহকারীর ক্ষমতার মিল
প্রতিটি প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং শপ প্রতিটি প্রকল্পের জন্য উপযুক্ত নয়। ফসফর ব্রোঞ্জে উচ্চ গতির সংযোগকারী স্ট্যাম্পিং-তে পারদর্শী একটি সরবরাহকারী মোটা HSLA স্বয়ংচালিত বন্ধনীর সাথে লড়াই করতে পারে। ম্যাচিং সাধারণ খ্যাতির চেয়ে বেশি গুরুত্বপূর্ণ।
আপনার নন-আলোচনাযোগ্য বিষয়গুলিকে সংজ্ঞায়িত করে শুরু করুন: উপাদানের গ্রেড এবং বেধ, বার্ষিক আয়তনের পরিসীমা, সমালোচনামূলক সহনশীলতা, এবং যেকোন সেকেন্ডারি অপারেশন (প্লেটিং, হিট ট্রিটমেন্ট, ইন-ডাই ট্যাপিং) যা অবশ্যই স্ট্যাম্পিংয়ের সাথে একত্রিত হবে। তারপরে প্রতিটি প্রার্থীর প্রদর্শিত শক্তির সাথে সেই প্রয়োজনীয়তাগুলির তুলনা করুন - বিপণন দাবি নয়, একই ধরনের উপকরণ এবং জ্যামিতি সহ নথিভুক্ত উত্পাদন ইতিহাস৷
DFM সহযোগিতার গুরুত্ব বাড়াবাড়ি করা যাবে না। সরবরাহকারীরা যারা ডিজাইনের পর্যায়ে জড়িত থাকে - শস্যের দিকনির্দেশ সংক্রান্ত সমস্যাগুলিকে পতাকাঙ্কিত করে, ব্যাসার্ধের সমন্বয়ের সুপারিশ করে, বা স্ট্রিপ লেআউটের বিকল্পগুলি প্রস্তাব করে - সাধারণত তাদের তুলনায় কম মোট প্রোগ্রাম খরচ সরবরাহ করে যারা কেবলমাত্র যা কিছু অঙ্কন আসে উদ্ধৃত করে। এই সহযোগিতা প্রগতিশীল স্ট্যাম্পিং এবং ফ্যাব্রিকেশন অংশীদারদের দোকান থেকে আলাদা করে যেগুলি প্রতিটি RFQ কে একতরফা লেনদেন হিসাবে বিবেচনা করে।
প্রগতিশীল স্ট্যাম্পিং সোর্সিং টিমগুলির জন্য উচ্চ-ভলিউম ইস্পাত অংশগুলির জন্য দক্ষ মাল্টি-স্টেশন গঠন, শক্ত পুনরাবৃত্তিযোগ্যতা এবং মাপযোগ্য ব্যাপক উত্পাদনের প্রয়োজন হয়,ইচেনভলিউম র্যাম্পের মাধ্যমে প্রাথমিক ডাই ডিজাইন থেকে সম্পূর্ণ প্রোগ্রাম লাইফসাইকেল - এর মাধ্যমে প্রোডাকশন ইঞ্জিনিয়ার এবং প্রকিউরমেন্ট পেশাদারদের সমর্থন করে। ধাতব অংশগুলির জন্য প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবাগুলির উপর তাদের ফোকাস যেকোন কাঠামোগত সরবরাহকারী মূল্যায়নের মধ্যে একটি প্রাসঙ্গিক বিকল্প হিসাবে তাদের অবস্থান করে, বিশেষ করে এমন প্রোগ্রামগুলির জন্য যেখানে মাল্টি-স্টেশন গঠনের ক্ষমতা এবং উৎপাদন মাপযোগ্যতা প্রাথমিক নির্বাচনের মানদণ্ড।
গুণমান নিয়ন্ত্রণ এবং উত্পাদন পরিদর্শন
একটি সরবরাহকারীর গুণমান সিস্টেম নির্ধারণ করে যে আপনি ধারাবাহিক অংশগুলি পান বা চলমান বিচ্যুতি প্রতিবেদনগুলি পরিচালনা করেন কিনা। সার্টিফিকেশন ফলকের বাইরে দেখুন এবং প্রকৃত পরিদর্শন পরিকাঠামো এবং প্রতিক্রিয়া প্রক্রিয়াগুলি পরীক্ষা করুন৷
প্রথম-নিবন্ধ পরিদর্শন (FAI)উৎপাদন র্যাম্পের আগে প্রতিটি গুরুত্বপূর্ণ মাত্রা যাচাই করে। একটি পুঙ্খানুপুঙ্খ FAI কভার করে গর্তের অবস্থান এবং ব্যাস, বাঁকানো কোণ, সমতলতা, বুরের উচ্চতা এবং দিকনির্দেশ, এবং বৈশিষ্ট্য-থেকে-ডেটাম কমপ্লায়েন্স - সমস্তই নিয়ন্ত্রণ পরিকল্পনায় ট্রেসযোগ্য একটি আনুষ্ঠানিক প্রতিবেদনে নথিভুক্ত। যোগ্য প্রগতিশীল ডাই নির্মাতারা যেকোন ডাই পরিবর্তন বা রক্ষণাবেক্ষণ ইভেন্টের পরে এই প্রক্রিয়াটি পুনরাবৃত্তি করে, শুধুমাত্র প্রাথমিক লঞ্চের সময় নয়।
পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC)চলমান নাড়ি প্রদান করে। X-বার এবং R চার্ট সংজ্ঞায়িত ব্যবধানে মূল মাত্রা ট্র্যাক করে অংশগুলি স্পেসিফিকেশন ছেড়ে যাওয়ার আগে প্রবাহ প্রকাশ করে। প্রগতিশীল ডাই মেটাল স্ট্যাম্পিংয়ের জন্য, SPC বিশেষভাবে মূল্যবান কারণ এটি ধীরে ধীরে পাঞ্চ পরিধান এবং পৃষ্ঠের অবক্ষয় তৈরি করে - ধীরগতির ব্যর্থতার মোড যা ভিজ্যুয়াল পরিদর্শন মিস করে যতক্ষণ না অংশগুলি ইতিমধ্যে সহনশীলতার বাইরে থাকে।
সিএমএম যাচাইকরণ এবং দৃষ্টি সিস্টেমউত্পাদন গতিতে পরিমাপ কাজের চাপ পরিচালনা করুন। স্থানাঙ্ক পরিমাপ যন্ত্রগুলি জটিল 3D জ্যামিতির জন্য মাইক্রোন স্তরের নির্ভুলতা প্রদান করে, যখন স্বয়ংক্রিয় দৃষ্টি সিস্টেমগুলি অপারেটর নির্ভরতা ছাড়াই লাইনের গতিতে গর্তের অবস্থান এবং বুর উপস্থিতির মতো বৈশিষ্ট্যগুলি পরিদর্শন করে৷ জেভি ম্যানুফ্যাকচারিং যেমন জোর দেয়, উৎপাদন প্রবাহে উন্নত পরিমাপ প্রযুক্তি একীভূত করা পরিদর্শনের গতি এবং নির্ভরযোগ্যতা উভয়ই বৃদ্ধি করে।
পরিদর্শন ডেটা ডাই রক্ষণাবেক্ষণের সময়সূচীতে ফিরে আসার সময় একটি গুণমান সিস্টেমের আসল মূল্য আবির্ভূত হয়। যখন SPC চার্টগুলি তার ঊর্ধ্ব নিয়ন্ত্রণ সীমার দিকে একটি মাত্রা প্রবণতা দেখায়, তখন সেই সংকেতটি প্রতিরোধমূলক তীক্ষ্ণ বা সমন্বয়কে ট্রিগার করে - অংশগুলি প্রত্যাখ্যান করার পরে একটি সংশোধনমূলক পদক্ষেপ নয়৷ এই ক্লোজড-লুপ অ্যাপ্রোচ কোয়ালিটি মনিটরিংকে সরাসরি টুলিং হেলথের সাথে সংযুক্ত করে, নিশ্চিত করে যে ডাই রক্ষণাবেক্ষণ ক্যালেন্ডারের অনুমানের পরিবর্তে পরিমাপিত অবক্ষয়ের উপর ভিত্তি করে ঘটে। সরবরাহকারীরা যারা এইভাবে পরিচালনা করে কম মোট প্রোগ্রাম খরচে আরও সামঞ্জস্যপূর্ণ অংশ সরবরাহ করে, একটি পুলিশিং ফাংশন থেকে মান নিয়ন্ত্রণকে একটি ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ সরঞ্জামে পরিণত করে।
Progressive Die Steel Stamping সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. প্রগতিশীল ডাই স্টিল স্ট্যাম্পিং কি এবং এটি কিভাবে কাজ করে?
প্রগতিশীল ডাই স্টিল স্ট্যাম্পিং একটি কয়েল-ফিড করা স্টিলের স্ট্রিপকে সমাপ্ত অংশে রূপান্তর করতে প্রেসে মাউন্ট করা একক মাল্টি-স্টেশন টুল ব্যবহার করে। প্রতিটি প্রেস স্ট্রোকের সাথে, স্ট্রিপটি একটি পিচ অগ্রসর করে এবং প্রতিটি স্টেশন একই সাথে - ভেদন, বাঁকানো, গঠন বা কাটার জন্য একটি ভিন্ন অপারেশন করে। একটি সম্পূর্ণ অংশ প্রতিটি স্ট্রোকের সাথে চূড়ান্ত স্টেশন থেকে প্রস্থান করে, অপারেশনগুলির মধ্যে ম্যানুয়াল অংশ পরিচালনা ছাড়াই প্রতি মিনিটে 25 থেকে 300 টিরও বেশি অংশের উৎপাদন হার সক্ষম করে।
2. প্রগতিশীল ডাই স্ট্যাম্পিংয়ের জন্য কোন স্টিলের গ্রেডগুলি সবচেয়ে উপযুক্ত?
কম-কার্বন স্টিল যেমন 1008, 1010, এবং 1018 তাদের চমৎকার নমনীয়তা এবং অনুমানযোগ্য গঠনের আচরণের কারণে সবচেয়ে সাধারণ পছন্দ. 300-সিরিজ স্টেইনলেস স্টিল (304, 316) ক্ষয়ের জন্য ভাল কাজ করে-প্রতিরোধী অ্যাপ্লিকেশনের জন্য কিন্তু এর জন্য বিস্তৃত স্টেশন স্প্যাক হারের প্রয়োজন{{8}। HSLA স্টিলগুলি স্বয়ংচালিত কাঠামোগত চাহিদাগুলি পূরণ করে তবে বৃহত্তর প্রেস টনেজ এবং স্প্রিংব্যাক ক্ষতিপূরণ দাবি করে। স্প্রিং স্টিলের (1074, 1095) ফ্র্যাকচার এড়াতে অগভীর গঠন বৃদ্ধি সহ আরও স্টেশন প্রয়োজন।
3. প্রগতিশীল ডাই টুলিং এর খরচ কত এবং কখন এটি ভেঙ্গে যায়?
প্রগতিশীল ডাই টুলিং সাধারণত সাধারণ টুলের জন্য $10,000 থেকে জটিল মাল্টি-স্টেশনের জন্য $350,000 পর্যন্ত হয়। ব্রেক-ইভেন পয়েন্ট বনাম শীট মেটাল ফ্যাব্রিকেশন সাধারণত 5,000 থেকে 25,000 বার্ষিক অংশের মধ্যে পড়ে। একাধিক সেটআপ সহ একক-স্টেশন স্ট্যাম্পিংয়ের তুলনায়, প্রগতিশীল ডাইস 10,000 থেকে 50,000 অংশেও ভেঙে যেতে পারে। প্রতি-পিস টুলিং কন্ট্রিবিউশন ভলিউমে নাটকীয়ভাবে কমে যায় - একটি $25,000 ডাই 250,000 অংশে প্রতি পিস মাত্র $0.10 এবং 2.5 মিলিয়ন অংশে এক সেন্ট যোগ করে।
4. ইস্পাত স্ট্যাম্পিং করার সময় কত ঘন ঘন প্রগতিশীল মৃত্যু রক্ষণাবেক্ষণের প্রয়োজন হয়?
রক্ষণাবেক্ষণের ব্যবধানগুলি প্রক্রিয়াজাত করা ইস্পাত গ্রেডের উপর ব্যাপকভাবে নির্ভর করে। হালকা ইস্পাত (1008-1010) চালিত পিয়ার্সিং স্টেশনগুলি সাধারণত 150,000 থেকে 250,000 হিট ধারালো করার মধ্যে স্থায়ী হয়। গলিংয়ের কারণে স্টেইনলেস স্টিল 50,000-100,000 হিট কমিয়ে দেয়, যখন 590 MPa-এর উপরে HSLA স্টিলের জন্য প্রতি 30,000-80,000 হিটের জন্য পরিষেবার প্রয়োজন হতে পারে। যখন বুরের উচ্চতা উপাদানের বেধের 10% ছাড়িয়ে যায় তখন পুনরায় ধারালোকরণ শুরু হয়। YICHEN এর মতো সরবরাহকারীরা প্রতিক্রিয়াশীল মেরামতের পরিবর্তে ভবিষ্যদ্বাণীমূলক সময়সূচী সক্ষম করতে হিট গণনা এবং ডেটা তীক্ষ্ণ করে।
5. প্রগতিশীল ডাই এবং ট্রান্সফার ডাই স্ট্যাম্পিংয়ের মধ্যে পার্থক্য কী?
প্রগতিশীল ডাই স্ট্যাম্পিং-এ, ওয়ার্কপিসটি সমস্ত স্টেশন জুড়ে একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকে এবং প্রতিটি প্রেস স্ট্রোকের সাথে স্বয়ংক্রিয়ভাবে অগ্রসর হয়, যা ছোট-থেকে-মাঝারি অংশগুলির জন্য উচ্চ গতির ক্রমাগত উত্পাদন সক্ষম করে। স্থানান্তর ডাই স্ট্যাম্পিং প্রথম দিকে ফালা থেকে ফাঁকা আলাদা করে, তারপর স্বতন্ত্র স্টেশনগুলির মধ্যে পৃথক অংশ সরাতে যান্ত্রিক আঙ্গুল ব্যবহার করে। ট্রান্সফার ডাইস বৃহত্তর অংশগুলির জন্য উপযুক্ত যা গঠনের সময় একটি স্ট্রিপে থাকতে পারে না কিন্তু স্টেশনগুলির মধ্যে প্রয়োজনীয় অংশ-পরিচালনার কারণে ধীর চক্র গতিতে কাজ করে।


