


ডাই স্ট্যাম্পিং-এ বড় অংশ হিসেবে কী যোগ্যতা অর্জন করে
কখন করেএকটি স্ট্যাম্পযুক্ত ধাতু উপাদান"স্ট্যান্ডার্ড" থেকে "বড় অংশ" অঞ্চলে লাইনটি অতিক্রম করবেন? শিল্প ক্রমাগত ভারী ধাতু স্ট্যাম্পিং সম্পর্কে কথা বলে, তবুও খুব কমই একটি পরিষ্কার সীমানা আঁকে। আপনি যদি বড় অংশের জন্য একটি ডাই স্ট্যাম্পিং পরিষেবা স্কোপ করছেন, তাহলে সম্ভাব্যতা মূল্যায়ন শুরু করার আগে আপনার কঠিন সংখ্যার প্রয়োজন।
ডাই স্ট্যাম্পিং-এ বড় অংশ সংজ্ঞায়িত করা
একটি অংশ সাধারণত ডাই স্ট্যাম্পিং-এ "বড়" হিসাবে যোগ্যতা অর্জন করে যখন এটি কোনো একক মাত্রায় 24 ইঞ্চি অতিক্রম করে বা যখন টুলিং মিটমাট করার জন্য 72 ইঞ্চির চেয়ে বড় প্রেস বেডের প্রয়োজন হয়। কিন্তু একা মাত্রা পুরো গল্প বলে না। উপাদানের বেধ একটি সংজ্ঞায়িত ভূমিকা পালন করে: 3 মিমি (প্রায় 0.120 ইঞ্চি) উপরে স্টক থেকে স্ট্যাম্প করা অংশগুলি ভারী গেজ অঞ্চলে প্রবেশ করে, যেখানে গঠনের পদার্থবিদ্যা নাটকীয়ভাবে পরিবর্তন হয়। ভারি গেজ স্ট্যাম্পিং-এর ওয়ার্থি হার্ডওয়্যারের ওভারভিউ অনুসারে, এই প্রক্রিয়াটি সাধারণত 0.079 ইঞ্চি থেকে 0.5 ইঞ্চি পুরু, কখনও কখনও এমনকি আরও ঘন, কয়েকশ টন বল প্রয়োগ করতে সক্ষম প্রেসের প্রয়োজন হয়।
ওজনও গুরুত্বপূর্ণ। যখন একটি সমাপ্ত ফাঁকা বা গঠিত উপাদান একটি অপারেটর হাত দ্বারা নিরাপদে অবস্থান করতে পারে তার থেকে বেশি, আপনি যান্ত্রিক হ্যান্ডলিং, রোবোটিক স্থানান্তর, বা উত্সর্গীকৃত অটোমেশনের দাবিদার অংশগুলির সাথে কাজ করছেন৷ প্রগতিশীল স্ট্যাম্পযুক্ত স্বয়ংচালিত যন্ত্রাংশ যেমন পূর্ণ-দৈর্ঘ্যের ফ্রেম রেল, কাঠামোগত ক্রস সদস্য, বা বড় বন্ধনী সমাবেশগুলির কথা চিন্তা করুন। এই উপাদানগুলি তাদের সমাপ্ত অবস্থায় 10 থেকে 100 পাউন্ড পর্যন্ত ওজন করতে পারে।
কেন অংশের আকার সবকিছু পরিবর্তন করে
একটি স্ট্যাম্প করা অংশের পদচিহ্ন দ্বিগুণ করার কল্পনা করুন। আপনি শুধু চ্যালেঞ্জ দ্বিগুণ করেননি। আপনি এটা জটিল করেছেন. একটি বৃহত্তর পৃষ্ঠ জুড়ে উপাদান প্রবাহ নিয়ন্ত্রণ করা কঠিন হয়ে ওঠে। একটি 36-ইঞ্চি ফাঁকা জায়গায় সমতলতা বজায় রাখার জন্য অভিন্ন চাপ বিতরণ প্রয়োজন যা ছোট অংশগুলি কখনই দাবি করে না। রেজিস্ট্রেশন নির্ভুলতা, প্রতিটি ফর্মিং স্টেশনকে একই ডেটামের সাথে সারিবদ্ধ রাখার ক্ষমতা, ফাঁকা মাত্রা বাড়ার সাথে সাথে হ্রাস পায়।
অটো মেটাল স্ট্যাম্পিং-এ, স্বয়ংচালিত উপাদানগুলির প্রগতিশীল স্ট্যাম্পিং লাইন ডিজাইনকারী ইঞ্জিনিয়াররা প্রতিদিন এই স্কেলিং সমস্যার মুখোমুখি হন। 8 ইঞ্চি প্রশস্ত একটি ফেন্ডার বন্ধনী অনুমানযোগ্যভাবে আচরণ করে। সেই ধারণাটিকে একটি সম্পূর্ণ কাঠামোগত প্যানেলে স্কেল করুন, এবং প্রতিটি সহনশীলতা স্ট্যাক-উপর, প্রতিটি স্প্রিংব্যাক বৈচিত্র, এবং প্রতিটি স্ট্রিপ ফিডের অসঙ্গতি বৃহত্তর জ্যামিতি জুড়ে বিস্তৃত করে।
এখানে স্ট্যান্ডার্ড স্ট্যাম্পিংকে ব্যবহারিক স্তরে বড়-অংশের কাজ থেকে আলাদা করে:
- খালি হ্যান্ডলিং- বড় ফাঁকা জায়গাগুলির জন্য ডেডিকেটেড ফিডিং সিস্টেম, ভারী কয়েলের জন্য রেট করা কয়েল ক্রেডেল এবং বর্ধিত স্ট্রোক দৈর্ঘ্য সহ সার্ভো ফিড প্রয়োজন
- টনেজ চাহিদা- ঘেরের দৈর্ঘ্য (কাটিং অপারেশনের জন্য) এবং পৃষ্ঠের ক্ষেত্রফল (গঠনের জন্য), প্রেসের প্রয়োজনীয়তাগুলিকে 400 থেকে 1,100+ টন পরিসরে ঠেলে উভয়ের সাথে জোর করে প্রয়োজনীয়তা স্কেল করুন
- ওজন মারা- বড়-ফরম্যাট ডাইসের ওজন অনেক টন হতে পারে, যার জন্য ওভারহেড ক্রেন অ্যাক্সেস এবং বিশেষায়িত ডাই পরিবর্তন পদ্ধতির প্রয়োজন হয়
- স্ট্রিপ প্রস্থ সীমা- বড় অংশগুলির জন্য প্রগতিশীল ডাইসের জন্য বিস্তৃত কয়েল স্টক প্রয়োজন, যা উপলব্ধ সরবরাহকারীদের সীমিত করে এবং উপাদানের লিডের সময় বাড়ায়
- সেকেন্ডারি অপারেশন জটিলতা- বড় আকারের স্ট্যাম্পিংয়ের ডিবারিং, পরিদর্শন এবং হ্যান্ডলিং প্রতিটির জন্য স্কেল করা- সরঞ্জাম এবং মেঝে স্থান প্রয়োজন
বড় অংশের জন্য ডাই স্ট্যাম্পিং সমর্থন শুধুমাত্র স্ট্যান্ডার্ড স্ট্যাম্পিংয়ের একটি বড় সংস্করণ নয়। এটি একটি ভিন্ন প্রকৌশল শৃঙ্খলা যেখানে প্রেস ক্ষমতা, বস্তুগত আচরণ, এবং টুলিং ডিজাইন এমনভাবে ছেদ করে যা বিশেষ দক্ষতার প্রয়োজন। একটি অংশ স্ট্যাম্প করা যাবে কিনা আসল প্রশ্ন নয়। এটি গঠনের প্রক্রিয়া, সরঞ্জাম এবং অর্থনীতি সেই নির্দিষ্ট স্কেলে সারিবদ্ধ কিনা।
কিভাবে ডাই স্ট্যাম্পিং বড় অংশের জন্য ভিন্নভাবে কাজ করে
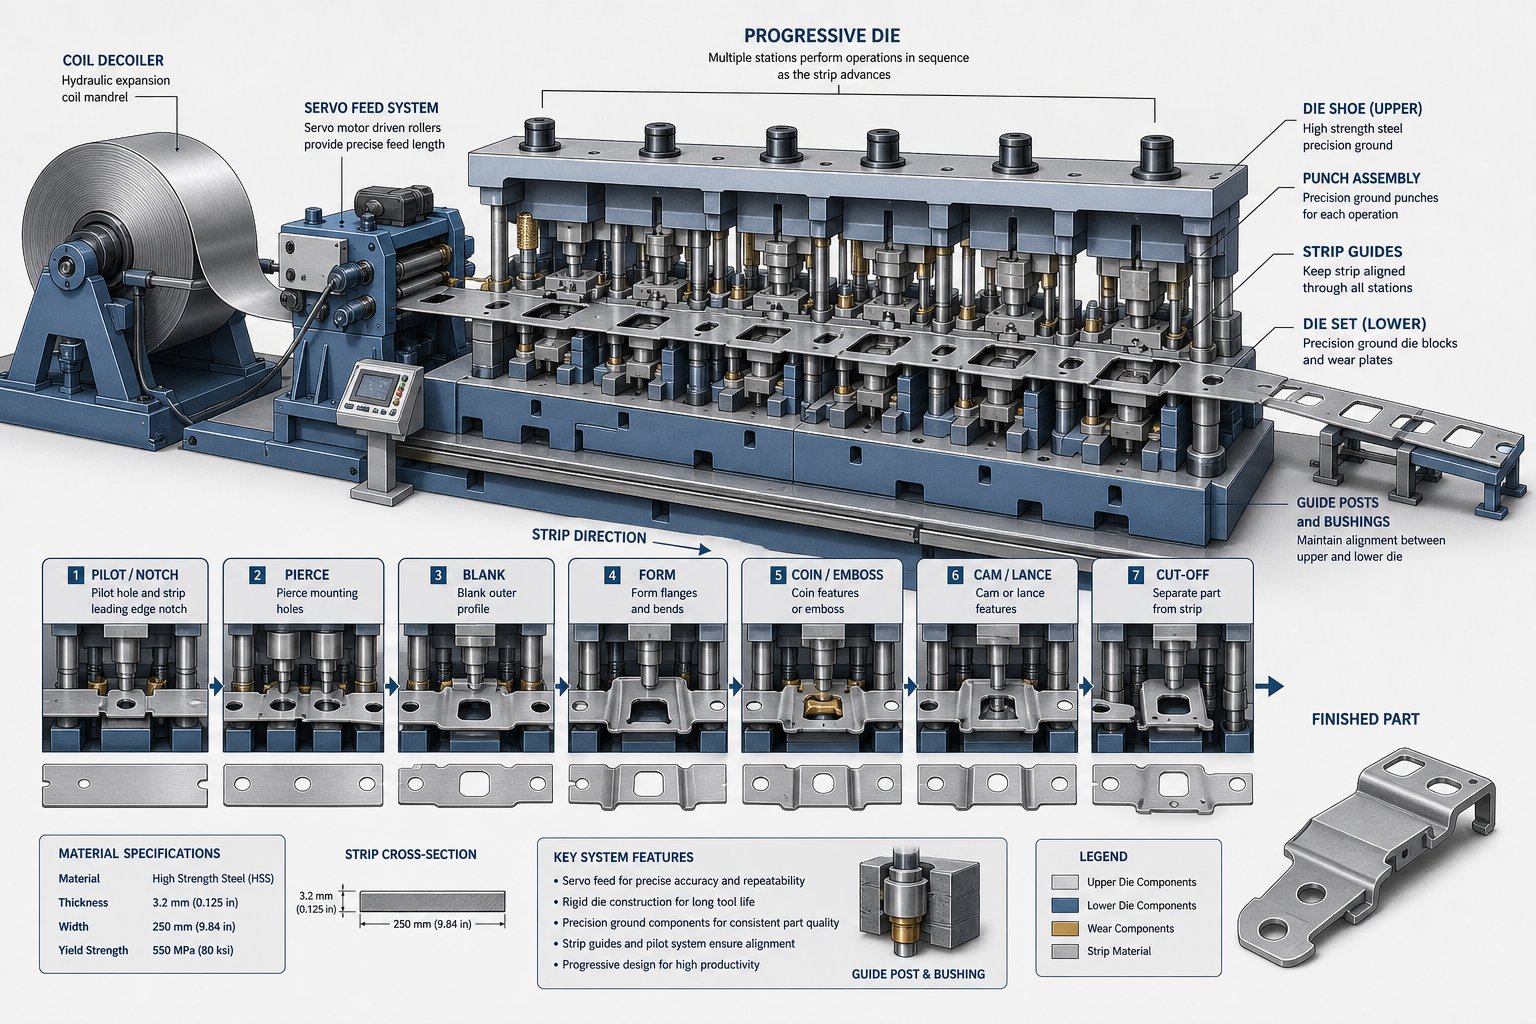
আপনি যখন স্ট্যাম্পযুক্ত অংশ স্কেল করেন তখন টুলিং নীতিগুলি পরিবর্তন হয় না। কী পরিবর্তন হয় তা হল বিশদ বিবরণ উপেক্ষা করার জন্য সেই নীতিগুলি আপনাকে কতটা সহিংসভাবে শাস্তি দেয়।প্রগতিশীল ডাই মেটাল স্ট্যাম্পিংএকটি 6 ইঞ্চি বন্ধনী ক্ষমাশীল. একটি 36-ইঞ্চি স্ট্রাকচারাল কম্পোনেন্টে একই প্রক্রিয়া লজিক চালান, এবং প্রতিটি ফিডের অসঙ্গতি, প্রতিটি স্ট্রিপ ডিফ্লেকশন, প্রতিটি রেজিস্ট্রেশন ত্রুটি একটি অনেক বড় ক্যানভাস জুড়ে গুণ করে।
বড় আকারে উৎপাদন পদ্ধতির মধ্যে যান্ত্রিক পার্থক্য বোঝা একাডেমিক নয়। এটি নির্ধারণ করে যে একটি অংশ আদৌ তৈরি করা যায় কিনা এবং অর্থনীতি পদ্ধতিটিকে ন্যায্যতা দেয় কিনা।
কীভাবে প্রগতিশীল ডাইস ওভারসাইজড উপাদানগুলি পরিচালনা করে
প্রগতিশীল ধাতু স্ট্যাম্পিং সমস্ত গঠনকারী স্টেশনকে একক ডাই সেটে একত্রে বেঁধে দেয়, যার প্রতিটি অংশ চূড়ান্ত কাটঅফ স্টেশন পর্যন্ত একটি ক্যারিয়ারের মাধ্যমে মূল স্ট্রিপের সাথে সংযুক্ত থাকে। বড় অংশের জন্য, এটি চ্যালেঞ্জের একটি ক্যাসকেড তৈরি করে যা ছোট কাজ কখনই সম্মুখীন হয় না।
প্রথম সমস্যা পিচ। পিচ হল স্ট্রিপটিকে প্রতিটি প্রেস স্ট্রোকের মধ্যে যে দূরত্বটি অগ্রসর করতে হবে এবং এটি ফিডের দিক থেকে অংশের দৈর্ঘ্যের সাথে সরাসরি মিলে যায়। একটি অংশ যা ফিডের দিক থেকে 30 ইঞ্চি পরিমাপ করে তার জন্য কমপক্ষে 30 ইঞ্চি পিচ প্রয়োজন, প্লাস স্টেশনগুলির মধ্যে যে কোনও ক্যারিয়ার উপাদান সেতু। এটিকে আট বা দশটি গঠনকারী স্টেশন দ্বারা গুণ করুন এবং আপনি 20 ফুট বা তার বেশি বিস্তৃত একটি ডাই দেখছেন। হিসাবেফেব্রিকেটরের ডাই বেসিক সিরিজদ্রষ্টব্য, প্রগতিশীল ডাইসের জন্য একটি একক সাধারণ ডাই সেটে মাউন্ট করা সমস্ত প্রয়োজনীয় স্টেশনের প্রয়োজন, একটি ধ্রুবক ফিড দূরত্বের জন্য সময় এবং ক্রমানুসারে। বৃহৎ পরিসরে, সেই একক ডাই সেট একটি বিশাল, নির্ভুল-গ্রাউন্ড টুল হয়ে ওঠে।
স্ট্রিপ ফিডিং অসুবিধার আরেকটি স্তর প্রবর্তন করে। ভারী কয়েল স্টক, প্রায়শই 36 থেকে 60 ইঞ্চি চওড়া, উচ্চ টানা শক্তি এবং দীর্ঘ স্ট্রোক ক্ষমতা সহ সার্ভো ফিড সিস্টেমের প্রয়োজন হয়। কুণ্ডলী ওজন দ্রুত আরোহণ. একটি 48-ইঞ্চি-একটি স্ট্যান্ডার্ড বাইরের ব্যাসে 4 মিমি ইস্পাতের চওড়া কয়েল সহজেই 10,000 পাউন্ডের বেশি হতে পারে, যার জন্য ভারী{12}}ডিউটি আনকয়লার, চালিত স্ট্রেইটনার এবং সেই ভরের জন্য তৈরি ফিড লাইনের চাহিদা রয়েছে৷ কয়েলের ব্যাস কমে যাওয়ায় এবং স্ট্রিপ টেনশনের পরিবর্তনের ফলে দীর্ঘ উৎপাদনে ফিডের নির্ভুলতা হ্রাস পায়, তাই হাজার হাজার চক্র জুড়ে পিচ সহনশীলতা ধরে রাখতে ফিড সিস্টেমের রিয়েল-টাইম ক্ষতিপূরণ প্রয়োজন।
নিবন্ধন তৃতীয় গুরুত্বপূর্ণ ফ্যাক্টর. বড় অংশের জন্য প্রগ্রেসিভ ডাইস প্রতিটি স্টেশনে স্ট্রিপ পজিশন লক করার জন্য প্রাক-বিদ্ধ গর্তে ঢোকানো পাইলট পিন ব্যবহার করে। কিন্তু প্রশস্ত স্ট্রিপগুলি পার্শ্বীয় ড্রিফট, এজ ওয়েভ এবং ক্যাম্বারের প্রবণতা বেশি। যদি স্ট্রিপটি 40-ইঞ্চি প্রস্থ জুড়ে কয়েক হাজার ভাগের দিকেও প্রবাহিত হয়, তবে ডাউনস্ট্রিম স্টেশনগুলিতে বৈশিষ্ট্যের অবস্থানের উপর ক্রমবর্ধমান প্রভাব অংশগুলিকে সহনশীলতার বাইরে ঠেলে দিতে পারে। বড় পাইলট, শক্ত বুশিং ফিট এবং অতিরিক্ত সাইড-গাইড মেকানিজম প্রয়োজন হয়ে পড়ে।
ফলাফল? বৃহৎ উপাদানগুলির জন্য প্রগতিশীল ডাই স্ট্যাম্পিং পরিষেবাগুলির জন্য শুধুমাত্র বড় প্রেসের প্রয়োজন হয় না কিন্তু একটি সম্পূর্ণ ফিডিং এবং গাইডেন্স ইকোসিস্টেমের সাথে মেলে।
স্থানান্তর এবং ট্যান্ডেম লাইন বিকল্প
যখন একটি অংশের জ্যামিতি একটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকার জন্য খুব বড় হয়ে যায়, বা যখন গঠনের ক্রমটির জন্য অংশটিকে ঘোরানো বা অপারেশনগুলির মধ্যে ফ্লিপ করার প্রয়োজন হয়, তখন স্থানান্তর ডাই স্ট্যাম্পিং এগিয়ে যাওয়ার বাস্তব পথ হয়ে ওঠে।
স্থানান্তর সিস্টেম কোনো ফালা উপাদান থেকে অংশ decouple. পৃথক ফাঁকা স্থানগুলিকে বিচ্ছিন্ন করা হয়, প্রথম স্টেশনে খাওয়ানো হয়, এবং তারপর যান্ত্রিকভাবে আঙ্গুলের আঙুল দিয়ে সজ্জিত রেল ব্যবহার করে ডাই থেকে ডাইতে স্থানান্তর করা হয়। অনুযায়ীমেটাল ফর্মিং ম্যাগাজিন, ট্রান্সফার প্রেসে সাধারণত কমপক্ষে দুটি সংযোগকারী রড সহ সোজা-পার্শ্বযুক্ত ফ্রেম, 300 থেকে 3,000 টনের বেশি টন ধারণ ক্ষমতা এবং সমস্ত স্টেশনকে মিটমাট করার জন্য 275 ইঞ্চির বেশি দৈর্ঘ্যের বোলস্টার থাকে৷
দুটি-অক্ষ স্থানান্তর ব্যবস্থা স্টেশন থেকে স্টেশনে অংশগুলিকে স্লাইড করে। তিনটি-অক্ষ সিস্টেম একটি উল্লম্ব লিফ্ট যোগ করে, অংশগুলিকে তুলে নেয় এবং সেগুলিকে পরিধি পরিমাপের সীমানার মধ্যে সুনির্দিষ্টভাবে স্থাপন করে। এই তৃতীয় অক্ষটি গভীর-আঁকানো বড় অংশ, শেল, এবং উপাদানগুলির জন্য গুরুত্বপূর্ণ যেগুলি অপারেশনগুলির মধ্যে পুনঃস্থাপন প্রয়োজন৷ যেমন স্ট্যান্ডার্ড ডাই ইন্টারন্যাশনাল ব্যাখ্যা করে, ট্রান্সফার ডাই স্ট্যাম্পিং একটি মুক্ত অবস্থায় অংশগুলিকে বিভিন্ন কোণে ম্যানিপুলেট করার অনুমতি দেয়, কাটআউট, পাঁজর এবং থ্রেডিংয়ের মতো ক্রিয়াকলাপগুলিকে সক্ষম করে যা প্রগতিশীল ডাইগুলি কেবল বড় জ্যামিতিতে অর্জন করতে পারে না।
টেন্ডেম প্রেস লাইন এই মডুলারিটিকে আরও এগিয়ে নিয়ে যায়। একটি স্লাইডের অধীনে একাধিক স্টেশনের পরিবর্তে, একটি টেন্ডেম লাইন প্রতিটি ডাই অপারেশনের জন্য একটি পৃথক প্রেস ব্যবহার করে, সাধারণত চার থেকে ছয়টি প্রেস ক্রমানুসারে সাজানো হয়। লিড প্রেস প্রাথমিক ড্র পরিচালনা করে, যখন ফলোয়ার প্রেস ট্রিমিং, পিয়ার্সিং, বেন্ডিং এবং রিস্ট্রাইক অপারেশন সঞ্চালন করে। এই কনফিগারেশনটি খুব বড় বা খুব জ্যামিতিকভাবে জটিল অংশগুলির জন্য উপযুক্ত, এমনকি একটি একক ফ্রেমে পরিচালনা করার জন্য একটি স্থানান্তর প্রেসের জন্যও।
ট্যান্ডেম লাইনগুলি বড় আকারের স্বয়ংচালিত প্যানেল এবং কাঠামোগত উপাদানগুলির জন্য প্রগতিশীল ডাই মেটাল স্ট্যাম্পিং পরিষেবাগুলির উপরের সীমানাকে উপস্থাপন করে। সবচেয়ে বড় ইনস্টলেশনে 4,500 বাই 2,500 মিমি বা তার চেয়ে বেশি বোলস্টার মাত্রা রয়েছে, যেখানে সীসা প্রেস 2,000 টন ছাড়িয়ে গেছে। ক্রমাগত অপারেশন মোডে সার্ভমেকানিক্যাল প্রেস ব্যবহার করে প্রতি মিনিটে 18 বা তার বেশি স্ট্রোক স্ট্যান্ডার্ড মেকানিক্যাল ড্রাইভে প্রতি মিনিটে 6 স্ট্রোক থেকে স্ট্রোকের হার পরিসীমা।
কিছু সুবিধা সম্মিলিত প্রেস লাইন চালায় যেগুলি উচ্চ গতিতে একটি আদর্শ প্রগতিশীল প্রেস হিসাবে কাজ করতে পারে, ধীর গতিতে একটি স্থানান্তর প্রেস হিসাবে, বা একটি হাইব্রিড হিসাবে: প্রথম কয়েকটি স্টেশনের জন্য প্রগতিশীল, তারপর স্ট্রিপ থেকে অংশ ছেদন এবং পরবর্তী ডাই স্টেশনগুলিতে স্থানান্তরিত করে। এই নমনীয়তা গুরুত্বপূর্ণ যখন একটি একক সুবিধা প্রতিটিতে পৃথক লাইন উৎসর্গ না করে বড়-অংশের জ্যামিতির মিশ্রণ তৈরি করতে হবে।
বৃহৎ-ফরম্যাটের কাজের জন্য চারটি প্রাথমিক পদ্ধতির তুলনা এখানে দেখানো হয়েছে:
| পদ্ধতি | সর্বোচ্চ অংশ আকার পরিসীমা | আদর্শ জ্যামিতি প্রকার | উৎপাদন গতি | টুলিং জটিলতা |
|---|---|---|---|---|
| প্রগতিশীল ডাই | ~36 ইঞ্চি পর্যন্ত (স্ট্রিপ প্রস্থ এবং প্রেস বেড দ্বারা সীমিত) | সমতল বা অগভীর-একটি সমতলে বৈশিষ্ট্য সহ গঠিত অংশ | উচ্চ (ছোট অংশের জন্য 1,500 স্ট্রোক/মিনিট পর্যন্ত; বড় জন্য 7-30) | এক ডাই সেটে উচ্চ - সমস্ত স্টেশন |
| ট্রান্সফার ডাই | ~60+ ইঞ্চি পর্যন্ত। (বোলস্টার দৈর্ঘ্য দ্বারা সীমিত) | গভীর ড্র, শেল, অক্ষীয় প্রতিসম অংশ, বহু-কোণ গঠন | মাঝারি (6-18 স্ট্রোক/মিনিট) | পরিমিত - পৃথক স্টেশন মারা যায় এবং স্থানান্তর প্রক্রিয়া |
| যৌগিক ডাই | ~24 ইঞ্চি পর্যন্ত। (একক-স্ট্রোকের সীমাবদ্ধতা) | ফ্ল্যাট ব্ল্যাঙ্কগুলির জন্য একযোগে কাটা এবং ফর্ম এক স্ট্রোকে প্রয়োজন | উচ্চ (একক স্ট্রোক অংশ সম্পূর্ণ করে) | কম থেকে মাঝারি - একটি ডাই, একটি অপারেশন সেট৷ |
| ট্যান্ডেম লাইন | 60+ ইঞ্চি। (অপারেশন প্রতি আলাদা প্রেস) | বড় স্বয়ংচালিত প্যানেল, গভীর কাঠামোগত উপাদান, জটিল বহু-অপারেশন যন্ত্রাংশ | নিম্ন থেকে মাঝারি (6-18 স্ট্রোক/মিনিট) | কম প্রতি ডাই, উচ্চ সিস্টেম-স্তর (4-6 প্রেস সমন্বিত) |
এই পদ্ধতিগুলির মধ্যে পছন্দটি সম্পূর্ণরূপে প্রযুক্তিগত নয়। উত্পাদনের পরিমাণ, অংশের জটিলতা, এবং উপলব্ধ প্রেসের ক্ষমতা সব কিছুর মধ্যেই রয়েছে। একটি প্রগতিশীল পদ্ধতি একটি প্রদত্ত বড় অংশের জন্য শারীরিকভাবে সম্ভব হতে পারে, কিন্তু যদি আপনার সরবরাহকারীর কাছে 240-ইঞ্চি বিছানা সহ 2,400-টন প্রেসের প্রয়োজন হয়, তাহলে স্থানান্তর বা টেন্ডেম বিকল্প বাস্তব-বিশ্বের উত্তর হয়ে ওঠে।
শারীরিক সম্ভাব্যতা এবং ব্যবহারিক সীমাবদ্ধতার সেই ছেদটি ঠিক যেখানে প্রক্রিয়া নির্বাচনের সিদ্ধান্ত নেওয়া হয় এবং যেখানে ভুল পথ বেছে নেওয়ার জন্য কয়েক মাস টুলিং লিড টাইম খরচ হয় এবং কয়েক হাজার কোটি টাকা ডুবে যায়।
অংশের আকার অনুসারে ডান ডাই স্ট্যাম্পিং পদ্ধতি নির্বাচন করা
প্রতিটি প্রক্রিয়া কি করতে পারে তা জানা মাত্র অর্ধেক সমস্যা। কঠিন প্রশ্ন: আপনার নির্দিষ্ট অংশের জন্য আসলে কোনটি ব্যবহার করা উচিত? আপনি যখন বড় অংশের জন্য একটি ডাই স্ট্যাম্পিং পরিষেবার মূল্যায়ন করছেন, নির্বাচনের যুক্তি একটি সাধারণ ফ্লোচার্ট নয়। এটি একটি ক্রমিক নির্মূল প্রক্রিয়া যেখানে অর্থনীতিতে ভোট পাওয়ার আগে পদার্থবিদ্যা বিকল্প ভেটো দেয়।
ওভারসাইজ স্ট্যাম্পিংয়ের জন্য প্রক্রিয়া নির্বাচনের মানদণ্ড
অংশ নিজেই দিয়ে শুরু করুন। উপলব্ধ প্রেস বেড এলাকার তুলনায় এর পদচিহ্ন প্রথম গেট। যদি অংশটির প্রজেক্টেড এলাকা (প্রগতিশীল কাজের জন্য ক্যারিয়ার স্ট্রিপ মার্জিন সহ) প্রেস বেড যা মিটমাট করতে পারে তার চেয়ে বেশি হলে, সেই পদ্ধতিটি টেবিলের বাইরে। চতুর ডাই নকশা কোন পরিমাণ এই সীমাবদ্ধতা পরিবর্তন.
ড্র ডেপথ হল পরবর্তী ফিল্টার। ফাঁকা ব্যাসের 25% এর নিচে অগভীর ফর্মগুলি প্রায়শই একটি প্রগতিশীল ডাইতে ক্যারিয়ার স্ট্রিপে থাকতে পারে। ডিপ ড্র, 1:1 গভীরতা-থেকে-ব্যাসের অনুপাতের কাছাকাছি যেকোন কিছুর জন্য, সাধারণত অবাধে সরানোর জন্য ফাঁকা প্রয়োজন। মানে ট্রান্সফার স্ট্যাম্পিং। বহু-অক্ষের বাঁক সহ জটিল ফ্ল্যাঞ্জগুলি এটিকে যৌগিক করে। প্রতিটি অতিরিক্ত গঠনকারী অক্ষ একটি স্টেশন যোগ করে, পিচ বাড়ায় এবং অপারেশনগুলির মধ্যে আরও সুনির্দিষ্ট ফাঁকা অবস্থানের দাবি করে।
টলারেন্স স্ট্যাক-বড় স্কেলে ভিন্নভাবে আচরণ করে। কমপ্যাক্ট অংশগুলির জন্য নির্ভুল ডাই স্ট্যাম্পিং-এ, 4-ইঞ্চি মাত্রা জুড়ে +/-0.05 মিমি ধরে রাখা রুটিন। একটি বড় আকারের স্ট্যাম্পিং-এ 30-ইঞ্চি মাত্রায় একই সহনশীলতার প্রয়োজনীয়তা স্কেল করুন এবং আপনি ডাই-এর তাপীয় প্রসারণ, প্রেস ফ্রেমের ইলাস্টিক ডিফ্লেকশন এবং স্ট্রিপ রেজিস্ট্রেশন ড্রিফটের সাথে লড়াই করছেন। বৃহৎ বিন্যাসে উচ্চ নির্ভুলতা মেটাল স্ট্যাম্পিং শুধুমাত্র ভাল টুলিং নয় বরং কঠোর প্রেস, তাপমাত্রা-নিয়ন্ত্রিত পরিবেশ এবং রিয়েল-টাইম মনিটরিংয়ের দাবি রাখে।
জ্যামিতি সীমাবদ্ধতাগুলি আকারের সাথে এমনভাবে ইন্টারঅ্যাক্ট করে যা বিকল্পগুলিকে দ্রুত সরিয়ে দেয়। আন্ডারকাট সহ একটি অংশের জন্য ক্যাম-অ্যাকচুয়েটেড সাইড অ্যাকশন প্রয়োজন। 40-ইঞ্চি অংশে, সেই ক্যাম ইউনিটগুলি বিশাল হয়ে ওঠে, যা ইতিমধ্যেই বড় আকারের ডাইতে ওজন এবং জটিলতা যোগ করে। যে অংশে টানা দেয়ালে গভীর ড্র এবং সূক্ষ্ম-বিদ্ধ বৈশিষ্ট্য উভয়ের প্রয়োজন হয় তার জন্য ড্র একটি স্থানান্তর লাইনে ঘটতে পারে এবং ছিদ্র একটি গৌণ নির্ভুলতা ডাই এবং স্ট্যাম্পিং অপারেশনে ঘটতে পারে। এগুলি তাত্ত্বিক প্রান্তের ক্ষেত্রে নয়। এগুলি বড় কাঠামোগত উপাদানগুলিতে সাধারণ পরিস্থিতি।
প্রসেস ইকোনমিক্সের সাথে মিলিত ভলিউমের প্রয়োজনীয়তা
শারীরিক সম্ভাব্যতা আপনার বিকল্পগুলিকে সংকুচিত করে। ভলিউম নির্ধারণ করে কোন টিকে থাকা বিকল্পটি আর্থিক অর্থপূর্ণ।
প্রগতিশীল ডাইস উচ্চ আয়তনের পক্ষে কারণ তাদের টুলিং খরচ প্রচুর কিন্তু তাদের চক্রের সময় দ্রুত। বড় অংশের জন্য, যদিও, প্রেস টনেজের প্রয়োজনীয়তা মূলধন খরচকে আরও বেশি ঠেলে দেয়। একটি স্ট্রাকচারাল ব্র্যাকেটের জন্য আপনার একটি 1,200-টন প্রেসের প্রগতিশীল নির্ভুল ধাতব স্ট্যাম্পিংয়ের প্রয়োজন হতে পারে। যদি আপনার বার্ষিক ভলিউম শুধুমাত্র 50,000 টুকরা হয়, তাহলে পরিমাপের গণিত কখনও কাজ নাও করতে পারে। প্রতি-টুকরো চক্রের সময় ধীর হলেও, ট্রান্সফার ডাইস, তাদের কম প্রতি-স্টেশন টুলিং খরচ এবং বিদ্যমান সরঞ্জামগুলিতে চালানোর ক্ষমতা, মাঝারি পরিমাণের বড় উপাদানগুলির জন্য আরও ব্যবহারিক হতে পারে।
স্কেলে উচ্চ-নির্ভুল স্ট্যাম্পিং একটি উত্তেজনা তৈরি করে: কঠোর সহনশীলতার জন্য আরও গঠনকারী স্টেশন প্রয়োজন, যা ডাই লেন্থ এবং প্রেসের প্রয়োজনীয়তা বাড়ায়, যা খরচ বাড়ায়, যা ব্রেক-ভোলিউম বাড়ায়। প্রিন্টের প্রতিটি সহনশীলতা কার্যকরীভাবে প্রয়োজনীয় কিনা বা আরও অর্থনৈতিক প্রক্রিয়ার পথ খোলার জন্য কিছু মাত্রা শিথিল করা যেতে পারে কিনা প্রকৌশলীদের সৎভাবে মূল্যায়ন করতে হবে।
বড় অংশগুলির জন্য প্রক্রিয়া নির্বাচন প্রথমে শারীরিক সম্ভাব্যতা দ্বারা চালিত হয়: অংশটি কি এভাবে তৈরি করা যেতে পারে? এই প্রশ্নের উত্তর দেওয়ার পরেই কি অর্থনীতি কথোপকথনে প্রবেশ করে: এই ভলিউমে এইভাবে করা উচিত?
বড় আকারের স্ট্যাম্পিংয়ের জন্য একটি প্রক্রিয়া নির্বাচন করার সময় প্রতিটি প্রকৌশলীর অনুক্রমিক মূল্যায়ন এখানে দেওয়া হল:
- প্রগতিশীল পদ্ধতির জন্য স্ট্রিপ মার্জিন সহ উপলব্ধ প্রেস বেডের মাত্রার সাথে অংশের পদচিহ্ন ম্যাপ করুন
- ড্রয়ের গভীরতা মূল্যায়ন করুন এবং গঠনের সময় অংশটি ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকতে পারে কিনা তা নির্ধারণ করুন
- স্টেশন গণনা অনুমান করতে প্রয়োজনীয় গঠন, ছিদ্র, এবং ট্রিমিং অপারেশনের সংখ্যা গণনা করুন
- অংশের আকারের সাথে সাপেক্ষে সহনশীলতার প্রয়োজনীয়তাগুলি মূল্যায়ন করুন, এমন বৈশিষ্ট্যগুলি সনাক্ত করুন যা উচ্চ{0}}নির্ভুলতা স্ট্যাম্পিং বনাম শিথিল সীমা সহ
- জ্যামিতি সীমাবদ্ধতা সনাক্ত করুন (আন্ডারকাট, মাল্টি-অক্ষ বাঁক, পার্শ্ব ক্রিয়া) যা নির্দিষ্ট প্রক্রিয়ার ধরনগুলিকে দূর করে
- উপাদান, বেধ, এবং মোট কাটা/ফর্ম পরিধির উপর ভিত্তি করে টনেজের প্রয়োজনীয়তা গণনা করুন
- প্রাক্কলিত বার্ষিক আয়তন এবং টার্গেট টুকরা মূল্যের সাথে বেঁচে থাকা সম্ভাব্য পদ্ধতির তুলনা করুন
- সেকেন্ডারি অপারেশনের ফ্যাক্টর, পোস্ট-স্ট্যাম্পিং প্রক্রিয়া যেমন মেশিনিং বা ওয়েল্ডিং আরও জটিল ডাইয়ের প্রয়োজনীয়তা অফসেট করে
আপনি যখন সাত ধাপে পৌঁছেছেন, পদার্থবিদ্যা ইতিমধ্যেই বেশিরভাগ সিদ্ধান্ত নিয়েছে। সম্ভাব্য পদ্ধতির মধ্যে অবশিষ্ট পছন্দ হল যেখানে উৎপাদনের পরিমাণ, টুলিং বাজেট এবং টাইমলাইন সীমাবদ্ধতা চূড়ান্ত পথ নির্ধারণ করে। এবং সেই চূড়ান্ত পথটি সরাসরি আকার দেয় যে কীভাবে উপাদান আপনার অংশের পুরো স্কেল জুড়ে চাপ তৈরির অধীনে আচরণ করবে।
বড়-স্কেল স্ট্যাম্পিংয়ের জন্য উপাদানের আচরণ এবং নির্বাচন
হালকা ইস্পাত থেকে কাটা একটি 6-ইঞ্চি বন্ধনী শস্যের দিক সম্পর্কে খুব বেশি যত্ন করে না। একটি 40-ইঞ্চি কাঠামোগত প্যানেল একই কুণ্ডলী থেকে কাটা? এটা নিবিড়ভাবে যত্ন. বস্তুগত আচরণ যা ক্ষুদ্র পরিসরে নগণ্য তা প্রভাবশালী ব্যর্থতার মোড হয়ে ওঠে যখন অংশের মাত্রাগুলি ঘূর্ণিত ধাতুর দুই বা তিন ফুট জুড়ে প্রসারিত হয়। একই সংকর ধাতু, একই বেধ, একই সরবরাহকারী, কিন্তু পদার্থবিদ্যা পরিবর্তিত হয় কারণ দূরত্ব সেই শীটে বেক করা রোলিং মিলের প্রতিটি অ্যানিসোট্রপিক উদ্দীপককে বাড়িয়ে তোলে।
এখানেই বড় অংশের জন্য ডাই স্ট্যাম্পিং পরিষেবাগুলি সম্পর্কে বেশিরভাগ আলোচনা নীরব হয়ে যায়। সরবরাহকারীরা তাদের চালাতে পারে এমন সামগ্রীর তালিকা করে। তারা খুব কমই ব্যাখ্যা করে যে কেন এই উপকরণগুলি স্কেলে ভিন্নভাবে আচরণ করে, বা কীভাবে ভুল গ্রেড নির্বাচন স্ক্র্যাপ হারে ক্যাসকেড করে যা আপনার উত্পাদন অর্থনীতিকে ধ্বংস করে।
বড় আকারের ফাঁকাগুলিতে শস্যের দিকনির্দেশ এবং প্রান্তের গুণমান
শীট মেটালের প্রতিটি কুণ্ডলী রোলিং প্রক্রিয়া থেকে একটি দিকনির্দেশক আঙ্গুলের ছাপ বহন করে। হিসাবেফেব্রিকেটর ব্যাখ্যা করে, ঘূর্ণায়মান বাল্ক প্লাস্টিকের বিকৃতি প্রবর্তন করে যা স্ফটিক দানাকে লম্বা করে এবং ঘোরায়, অ্যানিসোট্রপি তৈরি করে: যান্ত্রিক বৈশিষ্ট্য যা আপনি যে দিকে পরিমাপ করেন তার উপর ভিত্তি করে পরিবর্তিত হয়। r-মান, প্রসার্য পরীক্ষার সময় পরিমাপ করা বেধ স্ট্রেনের প্রস্থ স্ট্রেনের অনুপাত, এই দিকনির্দেশক আচরণের পরিমাণ নির্ধারণ করে। যখন r-মূল্যগুলি ঘূর্ণায়মান দিক, ট্রান্সভার্স দিক, এবং ঘূর্ণায়মান থেকে 45 ডিগ্রির মধ্যে উল্লেখযোগ্যভাবে পৃথক হয়, তখন উপাদানটি পাতলা, কুঁচকানো এবং স্প্রিং ফিরে আসবে তা নির্ভর করে কয়েলের সাপেক্ষে আপনার ফাঁকা কীভাবে ভিত্তিক হয় তার উপর নির্ভর করে।
একটি ছোট অংশে, আপনি কখনই লক্ষ্য করবেন না। একটি বড় ফাঁকা উপর, anisotropy অনিবার্য হয়ে ওঠে. একটি 36-ইঞ্চি শিয়ার কাট বিবেচনা করুন যা ঘূর্ণায়মান দিকের দিকে লম্বভাবে চলমান। সেই পুরো প্রান্ত বরাবর, উপাদানটির স্ফটিক কাঠামো শিয়ারিং ক্রিয়াতে একটি সামঞ্জস্যপূর্ণ অভিযোজন উপস্থাপন করে। প্রান্তের গুণমান, মানে ক্লিন শিয়ার জোনের সাথে ফ্র্যাকচার জোন এবং বুর উচ্চতার অনুপাত, তুলনামূলকভাবে অভিন্ন থাকে। একই কাটা 90 ডিগ্রী ঘোরান, এবং আপনি শস্য বরাবর শিয়ারিং করছি. প্রান্ত অক্ষর পরিবর্তন. বুরের উচ্চতা বৃদ্ধি পায়, রোলওভারের গভীরতা পরিবর্তন হয় এবং ফ্র্যাকচার জোন রুক্ষ হয়ে যায়। বর্ধিত শিয়ার লাইনে সাধারণত বড়-অংশ ফাঁকা করার জন্য, এই পার্থক্যগুলি পরিমাপযোগ্য মানের বৈচিত্রের সাথে কাটার এক প্রান্ত থেকে অন্য প্রান্তে, বিশেষ করে এমন কাটগুলিতে যা একাধিক শস্যের অভিযোজন জুড়ে থাকে।
বড় পৃষ্ঠ জুড়ে গঠনযোগ্যতা যেখানে অ্যানিসোট্রপি সবচেয়ে বেশি আঘাত করে। প্রশস্ত স্ট্রিপ স্টক চলমান ইস্পাত প্রগতিশীল স্ট্যাম্পিং অপারেশনগুলিতে, গঠনকারী স্টেশনগুলিকে অবশ্যই এমন উপাদানগুলিকে মিটমাট করতে হবে যা এক দিক থেকে অন্য দিকে আরও সহজে প্রবাহিত হয়। 30 ইঞ্চি বিস্তৃত একটি ড্র অপারেশন তার পৃষ্ঠ জুড়ে অসমভাবে পাতলা হবে যদি খালির r-মান প্রোফাইল ডাই জ্যামিতিতে গণনা করা না হয়। ফলাফল: কিছু অঞ্চলে স্থানীয়ভাবে পাতলা হওয়া, অন্যগুলিতে কুঁচকানো, এবং একটি অসামঞ্জস্যপূর্ণ প্রাচীর বেধ যা পরিদর্শনে ব্যর্থ হয়।
খালি করার সময় সমতলতা নিয়ন্ত্রণ আরেকটি চ্যালেঞ্জ যোগ করে। বড় শীট কয়েল সেট, ক্রসবো, এবং প্রান্ত তরঙ্গ থেকে অবশিষ্ট স্ট্রেস প্যাটার্ন প্রবণ হয়. যখন আপনি স্ট্রিপ থেকে মুক্ত একটি বড় ফাঁকা শিয়ার করেন, তখন সেই অভ্যন্তরীণ চাপগুলি পুনরায় বিতরণ করা হয়। একটি 48- ইঞ্চি ফাঁকা 0.030 ইঞ্চি বা তার বেশি ধনুক প্রদর্শন করতে পারে যা কয়েল আকারে উপাদানটি সীমাবদ্ধ থাকার সময় দৃশ্যমান ছিল না। অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিংয়ের জন্য, এই সমস্যাটি তীব্র হয় কারণ অ্যালুমিনিয়ামের নিম্ন স্থিতিস্থাপক মডুলাস মানে অবশিষ্ট চাপগুলি আনুপাতিকভাবে আরও বিকৃতি তৈরি করে। খালি করার আগে সমতলকরণ সাহায্য করে, কিন্তু লেভেলারকে অবশ্যই স্ট্রিপ প্রস্থের জন্য মাপ করা উচিত, এবং ওভার-লেভেলিং কাজ শক্ত করার প্রবর্তন করতে পারে যা নিম্নধারায় গঠনযোগ্যতা হ্রাস করে।
বড়-অংশ স্ট্যাম্পিংয়ের জন্য উপাদানের গ্রেড নির্বাচন
একটি বড় স্ট্যাম্পযুক্ত উপাদানের জন্য সঠিক খাদ নির্বাচন করা শুধুমাত্র শক্তি এবং খরচ সম্পর্কে নয়। ইঞ্চি নয়, ফুটে পরিমাপ করা একটি গঠনকারী পৃষ্ঠ জুড়ে সেই উপাদানটি কীভাবে আচরণ করবে সে সম্পর্কে। প্রতিটি উপাদান পরিবার স্কেলে স্বতন্ত্র ট্রেড-অফ উপস্থাপন করে।
কার্বন ইস্পাত প্রগতিশীল স্ট্যাম্পিং বৃহৎ-অংশের অ্যাপ্লিকেশনের বিস্তৃত পরিসরকে কভার করে। 1008 এবং 1010-এর মতো হালকা স্টিলগুলি বড় ড্র জুড়ে চমৎকার গঠনযোগ্যতা এবং অনুমানযোগ্য আচরণ প্রদান করে। HSLA গ্রেড (340, 420, 550 MPa ক্লাস) পুরুত্ব কমানোর মাধ্যমে ওজন সাশ্রয় করে কিন্তু উল্লেখযোগ্যভাবে বেশি স্প্রিংব্যাক প্রদর্শন করে। ডুয়াল-ফেজ স্টিলগুলি (DP590, DP780) যুক্তিসঙ্গত প্রসারণের সাথে উচ্চ শক্তিকে একত্রিত করে, কিন্তু তাদের কাজ-কঠিন আচরণ দীর্ঘ ফর্মিং পাসগুলিতে তাদের অপ্রত্যাশিত করে তোলে। শক্তির গ্রেড যত বেশি হবে, তত বেশি আক্রমণাত্মকভাবে স্প্রিংব্যাককে ডাই ডিজাইনে ক্ষতিপূরণ দিতে হবে।
অ্যালুমিনিয়াম খাদ একটি ভিন্ন সমস্যা সেট উপস্থাপন. 5000 সিরিজ, বিশেষ করে স্ট্যাম্পিং-গ্রেড 5754 এবং বহুল ব্যবহৃত 5052, কাঠামোগত প্যানেলের জন্য ভাল গঠনযোগ্যতা এবং ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। যাইহোক, বড় ড্র সারফেসে লুডার্স ব্যান্ড গঠনের দিকে অ্যালুমিনিয়ামের প্রবণতা (স্ট্রেচারের স্ট্রেন চিহ্ন দৃশ্যমান) এর জন্য সতর্ক ফাঁকা ধারক চাপের টিউনিং প্রয়োজন। 6061 এর মতো 6000 সিরিজের অ্যালয়গুলি উচ্চ শক্তি সরবরাহ করে তবে সমাধানের তাপ চিকিত্সা এবং বয়স শক্ত হওয়া প্রয়োজন, যা উত্পাদন ক্রমকে জটিল করে তোলে। বড় অংশের জন্য অ্যালুমিনিয়াম প্রগতিশীল স্ট্যাম্পিং ইস্পাতের তুলনায় শক্ত ডাই ক্লিয়ারেন্সের দাবি করে কারণ অ্যালুমিনিয়াম টুলিং সারফেসগুলির বিরুদ্ধে আরও সহজে গল করে এবং যোগাযোগের জায়গার সাথে সাথে গ্যালিং প্রবণতা বৃদ্ধি পায়।
স্টেইনলেস স্টীল সমীকরণে উচ্চ পরিশ্রম-শক্তকরণের হার নিয়ে আসে। 304 এবং 316 এর মতো অস্টেনিটিক গ্রেডগুলি গঠনের সময় দ্রুত শক্ত হয়, যার অর্থ চূড়ান্ত ফর্মিং স্টেশনটি সম্পূর্ণ করার জন্য প্রয়োজনীয় বল প্রথমটির চেয়ে নাটকীয়ভাবে বেশি হতে পারে। বড় উপাদানগুলির জন্য স্টেইনলেস স্টিলের প্রগতিশীল স্ট্যাম্পিং-এ, এই প্রগতিশীল শক্তকরণের অর্থ টনেজের গণনাগুলিকে অবশ্যই সমস্ত স্টেশন জুড়ে ক্রমবর্ধমান কাজের জন্য দায়ী করতে হবে, শুধুমাত্র কোনও একক স্টেশনে তাত্ক্ষণিক শক্তি নয়। ফেরিটিক স্টেইনলেস গ্রেড (409, 430) অ্যাপ্লিকেশনগুলির জন্য নিম্ন পরিশ্রমের কঠোরতা এবং আরও ভাল গঠনযোগ্যতা প্রদান করে যেখানে জারা প্রতিরোধের বিষয়টি গুরুত্বপূর্ণ কিন্তু চরম নমনীয়তা কম গুরুত্বপূর্ণ।
কপার প্রগ্রেসিভ স্ট্যাম্পিং এবং ব্রাস প্রোগ্রেসিভ স্ট্যাম্পিং বড়-অংশের কাজে একটি সংকীর্ণ কুলুঙ্গি দখল করে, সাধারণত বৈদ্যুতিক বাস বার, হিট এক্সচেঞ্জার প্লেট এবং আরএফ শিল্ডিং ঘেরের মধ্যে সীমাবদ্ধ যেখানে পরিবাহিতা বা তাপীয় বৈশিষ্ট্যগুলি উচ্চ খরচ হওয়া সত্ত্বেও উপাদান পছন্দকে চালিত করে।
| উপাদান পরিবার | সাধারণ বেধের পরিসর (বড় অংশ) | গঠনযোগ্যতা রেটিং | স্প্রিংব্যাক তীব্রতা | সাধারণ বড়-অংশের অ্যাপ্লিকেশন |
|---|---|---|---|---|
| হালকা ইস্পাত (1008/1010) | 1.0 - 6.0 মিমি | চমৎকার | কম | কাঠামোগত বন্ধনী, চ্যাসি উপাদান, ঘের |
| HSLA ইস্পাত (340-550 MPa) | 1.2 - 5.0 মিমি | ভাল | মাঝারি থেকে উচ্চ | স্বয়ংচালিত ফ্রেম রেল, ক্রস সদস্য, শক্তিবৃদ্ধি |
| ডুয়াল-ফেজ স্টিল (DP590-DP780) | 1.0 - 3.5 মিমি | পরিমিত | উচ্চ | ক্র্যাশ-গুরুত্বপূর্ণ স্বয়ংচালিত কাঠামো, B-স্তম্ভ |
| অ্যালুমিনিয়াম 5052/5754 | 1.0 - 4.0 মিমি | ভাল | পরিমিত | বডি প্যানেল, তাপ ঢাল, সামুদ্রিক উপাদান |
| অ্যালুমিনিয়াম 6061 | 1.5 - 6.0 মিমি | পরিমিত | মাঝারি থেকে উচ্চ | কাঠামোগত ফ্রেম, মহাকাশ বন্ধনী (পোস্ট-তাপ-চিকিত্সা করা হয়েছে) |
| স্টেইনলেস 304/316 | 0.8 - 4.0 মিমি | ভাল (কিন্তু উচ্চ পরিশ্রম কঠিন) | উচ্চ | খাদ্য সরঞ্জাম প্যানেল, আর্কিটেকচারাল ক্ল্যাডিং, মেডিকেল হাউজিং |
| স্টেইনলেস 409/430 (ফেরিটিক) | 1.0 - 3.0 মিমি | ভাল | পরিমিত | নিষ্কাশন উপাদান, যন্ত্রপাতি প্যানেল |
| তামা/পিতল | 0.5 - 3.0 মিমি | চমৎকার | নিম্ন থেকে মাঝারি | বাস বার, হিট এক্সচেঞ্জার, আরএফ শিল্ডিং |
স্প্রিংব্যাক ক্ষতিপূরণ হল যেখানে উপাদান নির্বাচন এবং অংশের আকার সবচেয়ে বেদনাদায়কভাবে সংঘর্ষ হয়। একটি ছোট অংশে, আপনি কয়েক ডিগ্রী দ্বারা overbend এবং এটি সম্পন্ন কল. DP780 ইস্পাত থেকে গঠিত একটি 30-ইঞ্চি ফ্ল্যাঞ্জে, স্প্রিংব্যাকের মাত্রা 8 থেকে 12 ডিগ্রির বেশি হতে পারে এবং এটি স্থানীয় বেধের তারতম্য, ঘর্ষণ এবং তাপমাত্রার উপর ভিত্তি করে বাঁকের দৈর্ঘ্য জুড়ে পরিবর্তিত হয়। এর জন্য ক্ষতিপূরণের জন্য ডাই জ্যামিতির প্রয়োজন হয় যা ইচ্ছাকৃতভাবে{10}}অংশ গঠন করে, তারপর এটিকে নামমাত্রে ফিরিয়ে আনতে ইলাস্টিক পুনরুদ্ধারের উপর নির্ভর করে। বাঁক রেখা যত দীর্ঘ হবে, সেই রেখা বরাবর তত বেশি পয়েন্ট যেখানে স্প্রিংব্যাক আচরণ ভবিষ্যদ্বাণী থেকে বিচ্ছিন্ন হয়। উচ্চ-শক্তির উপকরণগুলি এই অরৈখিকতাকে প্রশস্ত করে, এবং বৃহত্তর অংশগুলি সেই পরিবর্ধনকে নিজেকে প্রকাশ করার জন্য আরও জায়গা দেয়।
এটি ঠিক যেখানে সীমিত উপাদান বিশ্লেষণ (এফইএ) আলোচনাযোগ্য নয়। হিসাবেশীট মেটাল গঠনের সিমুলেশনের কীসাইটের বিশ্লেষণব্যাখ্যা করে, FEA-ভিত্তিক ভার্চুয়াল ডাই ট্রাইআউট কোনো শারীরিক টুলিং তৈরি হওয়ার আগে স্প্রিংব্যাক, বলি, পাতলা হওয়া এবং বিভাজনের পূর্বাভাস দিতে পারে। সিমুলেশনটি বস্তুগত বৈশিষ্ট্য, টুল জ্যামিতি এবং ফাঁকা ধারক বল এবং তৈলাক্তকরণের মতো প্রক্রিয়া পরামিতির মধ্যে মিথস্ক্রিয়া ক্যাপচার করে। বৃহৎ-ফরম্যাটের জন্য দশ বা কয়েক হাজার ডলার খরচ হয়, পাতলা হয়ে যাওয়া বা কুঁচকে যাওয়া ত্রুটি ধরা পড়লে কার্যত কয়েক মাসের পুনঃকাজ সাশ্রয় হয়।
সিমুলেশন নির্ভুলতা সঠিক উপাদান ডেটা ইনপুট করার উপর নির্ভর করে। সাধারণ হ্যান্ডবুকের মান বড়-অংশের কাজের জন্য এটিকে কাটাবে না। নির্দিষ্ট কয়েল লট থেকে 0, 45, এবং 90 ডিগ্রীতে ঘূর্ণায়মান দিক পর্যন্ত r- মান সহ আপনার প্রকৃত টেনসিল পরীক্ষার ডেটা প্রয়োজন। আপনি FEA মডেলকে যত বেশি উপাদানের ডেটা খাওয়াবেন, তত বেশি নির্ভরযোগ্যভাবে এটি ভবিষ্যদ্বাণী করে যে 42-ইঞ্চি ফাঁকা ড্র পাঞ্চে আঘাত করলে কী ঘটবে এবং ধাতুটি শীটের প্রতিটি লুকানো অসামঞ্জস্যতা প্রকাশ করার জন্য যথেষ্ট বড় একটি পৃষ্ঠ এলাকা জুড়ে প্রবাহিত হতে শুরু করে।
স্কেল এ উপাদান আচরণ একটি গৌণ বিবেচনা নয়. এটি পরিবর্তনশীল যা নির্ধারণ করে যে আপনার ডাই অংশ বা স্ক্র্যাপ তৈরি করে কিনা। এবং একটি বড় উপাদানের সম্পূর্ণ জ্যামিতি জুড়ে সেই উপাদানটিকে আকারে ঠেলে দেওয়ার জন্য প্রয়োজনীয় শক্তিগুলি, আপনার আসলে কী প্রেস ক্ষমতা প্রয়োজন তা নির্ধারণ করুন।
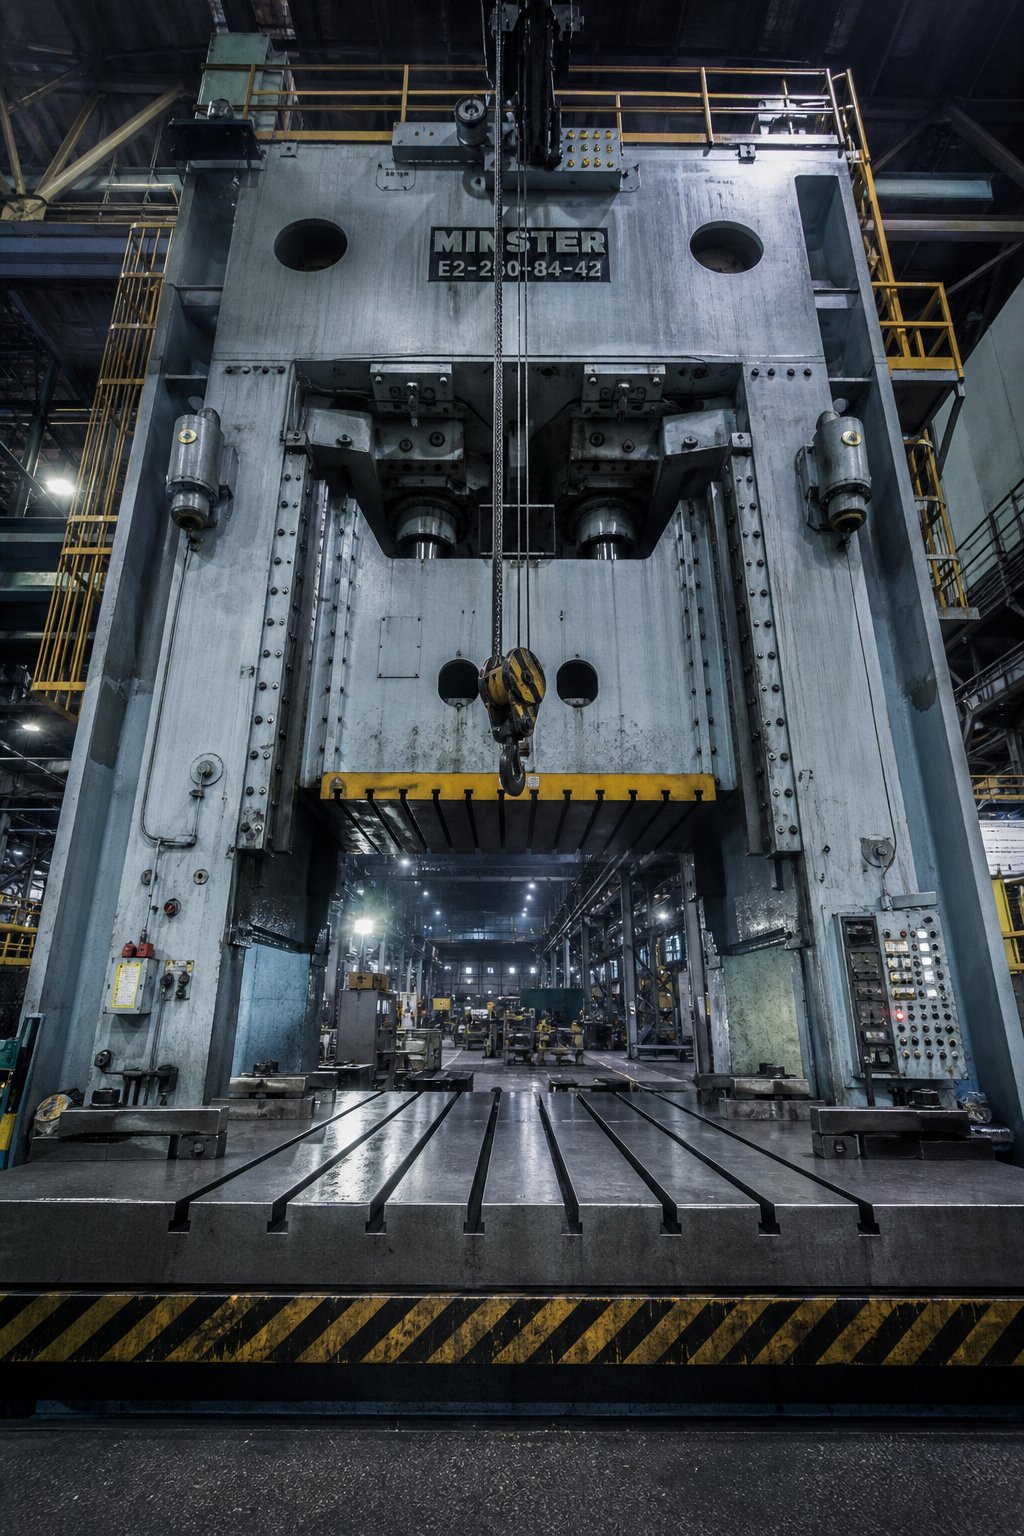
বড় উপাদানগুলির জন্য ক্ষমতা এবং টনেজ স্কেলিং প্রেস করুন
বস্তুগত আচরণ আপনাকে বলে যে ধাতুটি কোন শক্তিকে প্রতিরোধ করবে। প্রেস ক্ষমতা আপনাকে বলে যে আপনার সরঞ্জামগুলি একটি বড় উপাদানের সম্পূর্ণ জ্যামিতি জুড়ে সেই শক্তিগুলি সরবরাহ করতে পারে কিনা। এই দুটি বাস্তবতা প্রেস ফ্রেমে সংঘর্ষ হয়, এবং যখন তারা সারিবদ্ধ হয় না, তখন বড়-পার্ট ডাই স্ট্যাম্পিং ঘটে না। যে প্রেসের জন্য টননেজ, বেড এরিয়া বা শাট হাইট নেই তার জন্য কোন পরিমাণ চতুর ডাই ডিজাইন ক্ষতিপূরণ দেয় না।
এটি এমন সীমাবদ্ধতা যা প্রকল্পগুলিকে নীরবে হত্যা করে। প্রকৌশলীরা একটি অংশ ডিজাইন করেন, একটি উপাদান নির্বাচন করেন, গঠনের ক্রম পরিকল্পনা করেন এবং তারপর আবিষ্কার করেন যে প্রগতিশীল স্ট্যাম্পিং মেশিনটি তাদের সরবরাহকারীর সুবিধায় বিদ্যমান নেই। অংশের আকারের সাথে টননেজের স্কেল কীভাবে এবং বিছানার মাত্রা এবং বন্ধ উচ্চতা ডাই জ্যামিতির সাথে কীভাবে ইন্টারঅ্যাক্ট করে তা বোঝা, সম্ভাব্য প্রকল্পগুলিকে ব্যয়বহুল মিথ্যা শুরু থেকে আলাদা করে।
বড়-ফর্ম্যাট স্ট্যাম্পিংয়ের জন্য টনেজের প্রয়োজনীয়তা চাপুন
অপারেশন প্রকারের উপর নির্ভর করে দুটি স্বতন্ত্র প্রক্রিয়ার মাধ্যমে ভারী স্ট্যাম্পিং স্কেলে টনেজ। ঘের সহ ব্ল্যাঙ্কিং এবং পিয়ার্সিং অপারেশন স্কেল। গঠন এবং অঙ্কন অপারেশন স্কেল পৃষ্ঠ এলাকা সঙ্গে. উভয় উপাদান বেধ সঙ্গে গুন. যখন একটি অংশ তিনটি অপারেশন প্রকারের উল্লেখযোগ্য পরিমাণে জড়িত হওয়ার জন্য যথেষ্ট বড় হয়, তখন মোট টনেজের চাহিদা দ্রুত বৃদ্ধি পায়।
ব্ল্যাঙ্কিং এবং পিয়ার্সিংয়ের জন্য, মৌলিক গণনাটি সহজবোধ্য: কাটা ঘের (ইঞ্চিতে) উপাদানের বেধ (ইঞ্চিতে) দ্বারা গুণিত উপাদানের শিয়ার শক্তি (টন প্রতি বর্গ ইঞ্চিতে) দ্বারা গুণিত। হিসাবেFabricator এর টনেজ গণনা গাইডবিশদ বিবরণ, এই সূত্রটি নিস্তেজ এবং জীর্ণ টুলিংয়ের জন্য ক্ষতিপূরণের জন্য সম্পূর্ণ উপাদানের বেধ ব্যবহার করে, যেহেতু প্রকৃত শিয়ারিং স্টকের মাধ্যমে আংশিকভাবে ঘটে। 4 মিমি মৃদু ইস্পাতে মোট কাটা ঘেরের 200 ইঞ্চি সহ একটি বড় অংশে, আপনি যেকোন গঠনের জন্য অ্যাকাউন্ট করার আগে খালি টনেজ একাই 150 টন ছাড়িয়ে যেতে পারে।
অঙ্কন ক্রিয়াকলাপগুলি অনুরূপ পরিধি ভিত্তিক গণনা- ব্যবহার করে তবে শিয়ার শক্তির জন্য চূড়ান্ত প্রসার্য শক্তিকে প্রতিস্থাপন করে, কারণ ড্রয়ের সময় শেল দেয়ালগুলি উত্তেজনায় থাকে। 30 বা তার বেশি ইঞ্চি ব্যাসের একটি বড় ড্রয়ের জন্য, অঙ্কন শক্তি ব্ল্যাঙ্কিং টননেজের সাথে প্রতিদ্বন্দ্বিতা করতে পারে বা অতিক্রম করতে পারে, বিশেষ করে HSLA বা ডুয়াল-ফেজ স্টিলের মতো উচ্চতর-শক্তির প্রগতিশীল স্ট্যাম্পিং উপকরণগুলিতে।
কিন্তু এই কাঁচা হিসেবগুলো ছবির অংশটুকুই ধারণ করে। একটি বড় উপাদানের জন্য একটি প্রগতিশীল ডাই প্রতি স্ট্রোকে একটি অপারেশন করে না। এটি একযোগে তাদের সব সঞ্চালন. ডাই-এর প্রতিটি স্টেশনে জোর দাবি করা হয় একই সাথে প্রেসটি নীচের মৃত কেন্দ্রে পৌঁছে যায়। আপনাকে প্রতিটি পিয়ার্সিং পাঞ্চ, প্রতিটি ফর্মিং স্টেশন, প্রতিটি স্প্রিং স্ট্রিপার, প্রতিটি নাইট্রোজেন চাপ প্যাড, প্রতিটি চালিত ক্যাম এবং প্রতিটি স্ক্র্যাপ কাটার থেকে লোড যোগ করতে হবে। একটি 12-স্টেশন প্রগতিশীল ডাই চলমান ভারী গেজ স্টকের জন্য, ক্রমবর্ধমান লোড সহজেই 800 থেকে 1,200 টনে পৌঁছাতে পারে।
উপাদানের পুরুত্ব হল গুণক যা বড়-অংশ টননেজকে বিশেষভাবে নৃশংস করে তোলে। পুরুত্ব দ্বিগুণ করলে শুধু শক্তি দ্বিগুণ হয় না। এটি প্রতিটি স্টেশনে একযোগে শক্তি দ্বিগুণ করে। একটি অংশ যা 2 মিমি ইস্পাতে 400 টন প্রয়োজন, অভিন্ন জ্যামিতি অনুমান করে 4 মিমি ইস্পাতে প্রায় 800 টন প্রয়োজন। বড় অংশের অন্তর্নিহিত লম্বা কাটা ঘেরের সাথে সেই বেধের বৃদ্ধিকে একত্রিত করুন এবং আপনি দেখতে পাচ্ছেন কেন ভারী স্ট্যাম্পিং অপারেশনের জন্য নিয়মিতভাবে 600 থেকে 2,{11}} টন পরিসরে প্রেসের প্রয়োজন হয়৷
প্রয়োজনীয় প্রেস ক্ষমতা গণনা করা ইঞ্জিনিয়ারদের শক্তির প্রয়োজনের জন্যও হিসাব করা উচিত, শুধু বল নয়। একটি প্রেসে পর্যাপ্ত টনেজ রেটিং থাকতে পারে তবে স্ট্রোকের কার্যকারী অংশের মাধ্যমে সেই শক্তিটিকে টিকিয়ে রাখার জন্য অপর্যাপ্ত ফ্লাইহুইল শক্তি থাকতে পারে। অপর্যাপ্ত শক্তির কারণে প্রেসগুলি নীচের মৃত কেন্দ্রে স্থবির হয়ে পড়ে, একটি সাধারণ ব্যর্থতা মোড যখন বড় প্রগতিশীল ডাই গতিতে চালানো হয় যা স্ট্রোকের মধ্যে ফ্লাইহুইলকে পুনরায় সক্রিয় করার জন্য মোটরের ক্ষমতাকে ছাড়িয়ে যায়।
বিছানা আকার এবং বন্ধ উচ্চতা সীমাবদ্ধতা
টনেজ মনোযোগ পায়, কিন্তু বিছানার আকার এবং বন্ধ উচ্চতা নিঃশব্দে জোর ক্ষমতার চেয়ে বেশি প্রকল্পগুলিকে সরিয়ে দেয়। একটি 1,000-টন প্রেস আপনার বড় অংশের জন্য অকেজো যদি এর বিছানার পরিমাপ 60 বাই 40 ইঞ্চি হয় এবং আপনার ডাই 96 বাই 48 এর প্রয়োজন হয়।
প্রেস বেডের মাত্রা সর্বাধিক ডাই পদচিহ্ন সংজ্ঞায়িত করে। প্রগতিশীল মৃতদের জন্য বড় অংশ পরিবেশন করা, বিছানা শুধুমাত্র অংশের প্রস্থ এবং দৈর্ঘ্য মিটমাট করা আবশ্যক, কিন্তু সমস্ত স্টেশন, স্ক্র্যাপ চুট, পাইলট প্রক্রিয়া এবং স্ট্রিপ গাইড সহ সম্পূর্ণ ডাই সেট। একটি 10-স্টেশন প্রগতিশীল ডাই একটি 30-ইঞ্চি-প্রশস্ত অংশের জন্য সহজেই ফিডের দিক থেকে 120 ইঞ্চি স্প্যান করতে পারে। নিরাপদ ক্ল্যাম্পিংয়ের জন্য টি-স্লট প্যাটার্নে বোল্ট-ডাউন এলাকা প্রদান করার সাথে সাথে প্রেস বেডটিকে অবশ্যই সেই দৈর্ঘ্যকে সমর্থন করতে হবে।
শাট উচ্চতা হল র্যামের নীচের মুখ থেকে প্রেস বেডের উপরের দিকের দূরত্ব যার নিচের ডেড সেন্টারে র্যাম রয়েছে এবং সামঞ্জস্য সম্পূর্ণ-আপ করা হয়েছে৷ মেটালফর্মিং ম্যাগাজিন ব্যাখ্যা করে, এই মাত্রা ডাই উচ্চতা থেকে আলাদা, যা বোলস্টার প্লেটের বেধকে বিয়োগ করে। ডাই এর শাট উচ্চতা (এর সম্পূর্ণ বন্ধ সামগ্রিক মাত্রা) ন্যূনতম এবং সর্বোচ্চ ডাই-উচ্চতার স্থানের মধ্যে পড়তে হবে। যদি এটি মানানসই না হয়, ডাইটি হয় সম্পূর্ণরূপে বন্ধ করতে পারে না বা রাম তার স্ট্রোক সম্পূর্ণ করার আগে এটি নীচের অংশে বেরিয়ে যায়, যা বিপর্যয়কর ওভারলোড শক্তি তৈরি করে যা ডাই এবং প্রেস ফ্রেম উভয়কেই ক্ষতিগ্রস্ত করে।
বড়-অংশের জন্য, বন্ধ উচ্চতা বিশেষভাবে সীমাবদ্ধ হয়ে যায়। জটিল গঠনের ক্রমগুলির জন্য গভীর ড্র ক্যাভিটি সহ লম্বা ডাই অ্যাসেম্বলি, উল্লম্বভাবে স্তুপীকৃত একাধিক চাপ প্যাড এবং মোটা ডাই জুতা প্রয়োজন যা বিচ্যুতি প্রতিরোধ করে। একটি বৃহৎ স্থানান্তর ডাই 24 থেকে 36 ইঞ্চি শাট উচ্চতা প্রয়োজন হতে পারে শুধুমাত্র গঠন জ্যামিতি, চাপ সিস্টেম, এবং কাঠামোগত জুতা বেধ মিটমাট করা। সিকোয়েন্সের গভীরতম ড্রয়ের জন্য পর্যাপ্ত স্ট্রোক দৈর্ঘ্য সরবরাহ করার সময় প্রেসকে অবশ্যই সেই উল্লম্ব স্থান প্রদান করতে হবে।
বোলস্টার প্লেট ক্ষমতা একটি ওজন সীমা আরোপ করে যা উপেক্ষা করা সহজ। বড়-ফরম্যাট প্রগতিশীল ডাইসের ওজন 5 থেকে 15 টন বা তার বেশি হতে পারে। বোলস্টারকে অবশ্যই প্রেস প্রস্তুতকারকের স্পেসিফিকেশনের বাইরে না গিয়ে একইভাবে স্ট্যাটিক লোডকে সমর্থন করতে হবে। প্রেস টনেজ রেটিং এবং ডিফ্লেকশন স্পেসিফিকেশন অনুমান করে যে ডাই লোডটি বেড এরিয়ার দুই-তৃতীয়াংশের উপরে সমানভাবে বিতরণ করা হয়েছে। একটি সংকীর্ণ ডাই যা একটি বড় আকারের বিছানার কেন্দ্রে লোডকে কেন্দ্রীভূত করে, অথবা একটি দীর্ঘ ডাই যা বোলস্টারের শুধুমাত্র এক প্রান্তে লোড করে, অসম বিচ্যুতি তৈরি করে যা অংশের গুণমানকে হ্রাস করে এবং পরিধানকে ত্বরান্বিত করে।
ডাই চেঞ্জ লজিস্টিকও আকারের সাথে বৃদ্ধি পায়। কয়েক টন ওজনের ডাইসের জন্য ওভারহেড ক্রেন অ্যাক্সেস, রোলিং বোলস্টার সিস্টেম বা পরিবর্তনের জন্য ডেডিকেটেড ডাই কার্ট প্রয়োজন। 500-পাউন্ড ডাইসের জন্য ডিজাইন করা কুইক ডাই চেঞ্জ সিস্টেমগুলি মাল্টি-টন টুলিং পর্যন্ত পরিমাপ করে না। বড়-আংশিক স্ট্যাম্পিং চালানোর সুবিধাগুলির জন্য তাদের সবচেয়ে ভারী ডাইয়ের জন্য রেট করা ক্রেনের ক্ষমতা প্রয়োজন, পাশাপাশি টুলটি লোড করা বা সামনে-লোড করার জন্য প্রেস আপরাইটগুলির মধ্যে ছাড়পত্র-।
বড় অংশগুলির জন্য একটি ডাই স্ট্যাম্পিং পরিষেবা আসলে আপনার উপাদান তৈরি করতে পারে কিনা তা মূল্যায়ন করার সময়, এই প্রেস স্পেসিফিকেশনগুলি গুরুত্বপূর্ণ:
- বিছানা এলাকা- উভয় অক্ষে মোট উপলব্ধ বলস্টার সারফেস, ডাই ফুটপ্রিন্ট ক্ল্যাম্পিংয়ের জন্য মার্জিনের সাথে মানানসই নিশ্চিত করে
- উচ্চতা বন্ধ করুন- সর্বোচ্চ এবং সর্বনিম্ন ডাই-উচ্চতা স্থান (র্যাম সমন্বয় পরিসর সহ, উচ্চতা বিয়োগ বোলস্টার বেধ চাপুন), ডাই অ্যাসেম্বলিটি তার বন্ধ অবস্থানে ফিট করা নিশ্চিত করুন
- টনেজ- স্ট্রোকের বিন্দুতে রেট করা ক্ষমতা যেখানে পিক লোড হয়, শুধু নেমপ্লেট নম্বর নয়
- স্লাইড স্ট্রোক- মোট রাম ভ্রমণ, যা অংশ নিষ্কাশন এবং স্থানান্তর গতির জন্য গভীরতম ড্র ডেপথ প্লাস ক্লিয়ারেন্স অতিক্রম করতে হবে
- ফিড লাইন উচ্চতা- স্ট্রিপ ফিডের কেন্দ্ররেখার উচ্চতা বোলস্টার টপের সাপেক্ষে, যা সঠিক উপাদান প্রবেশের জন্য ডাই'স পাস-লাইনের সাথে মেলে
- বলস্টার টি-স্লট প্যাটার্ন- স্লটের ব্যবধান, প্রস্থ এবং গভীরতা যা ডাইয়ের ক্ল্যাম্পিং স্কিমকে মিটমাট করে এবং ডাই জুতার বোল্ট প্যাটার্নের সাথে মেলে
স্বনামধন্য সরবরাহকারীরা বিশদ সরঞ্জামের তালিকা প্রকাশ করে, কখনও কখনও টনেজ, বিছানার আকার এবং স্ট্রোকের মাধ্যমে কয়েক ডজন প্রেসকে আইটেমাইজ করে, একটি বাস্তব বিশ্বাসযোগ্যতার সংকেত প্রদান করে। প্রথম কথোপকথন হওয়ার আগে আপনি আপনার অংশের প্রয়োজনীয়তাগুলিকে তাদের প্রকাশিত ক্ষমতাগুলির সাথে উল্লেখ করতে পারেন৷
প্রেস ক্ষমতা শারীরিকভাবে কি সম্ভব তা নির্ধারণ করে। কিন্তু সেই প্রেসের ভিতরে যে ডাইটি বসে, সেই টুল যা আসলে ধাতুকে আকার দেয়, তার নিজস্ব ডিজাইন চ্যালেঞ্জের একটি সেট প্রবর্তন করে যা অংশের আকারের সাথে যৌগিক। কিভাবে যারা মারা যায় দৃঢ়তা, নির্দেশিকা এবং বৃহৎ পরিসরে রক্ষণাবেক্ষণের জন্য প্রকৌশলী করা হয় তা নিজেই একটি শৃঙ্খলা।
বড় অংশের জন্য নির্দিষ্ট নকশা বিবেচনা ডাই
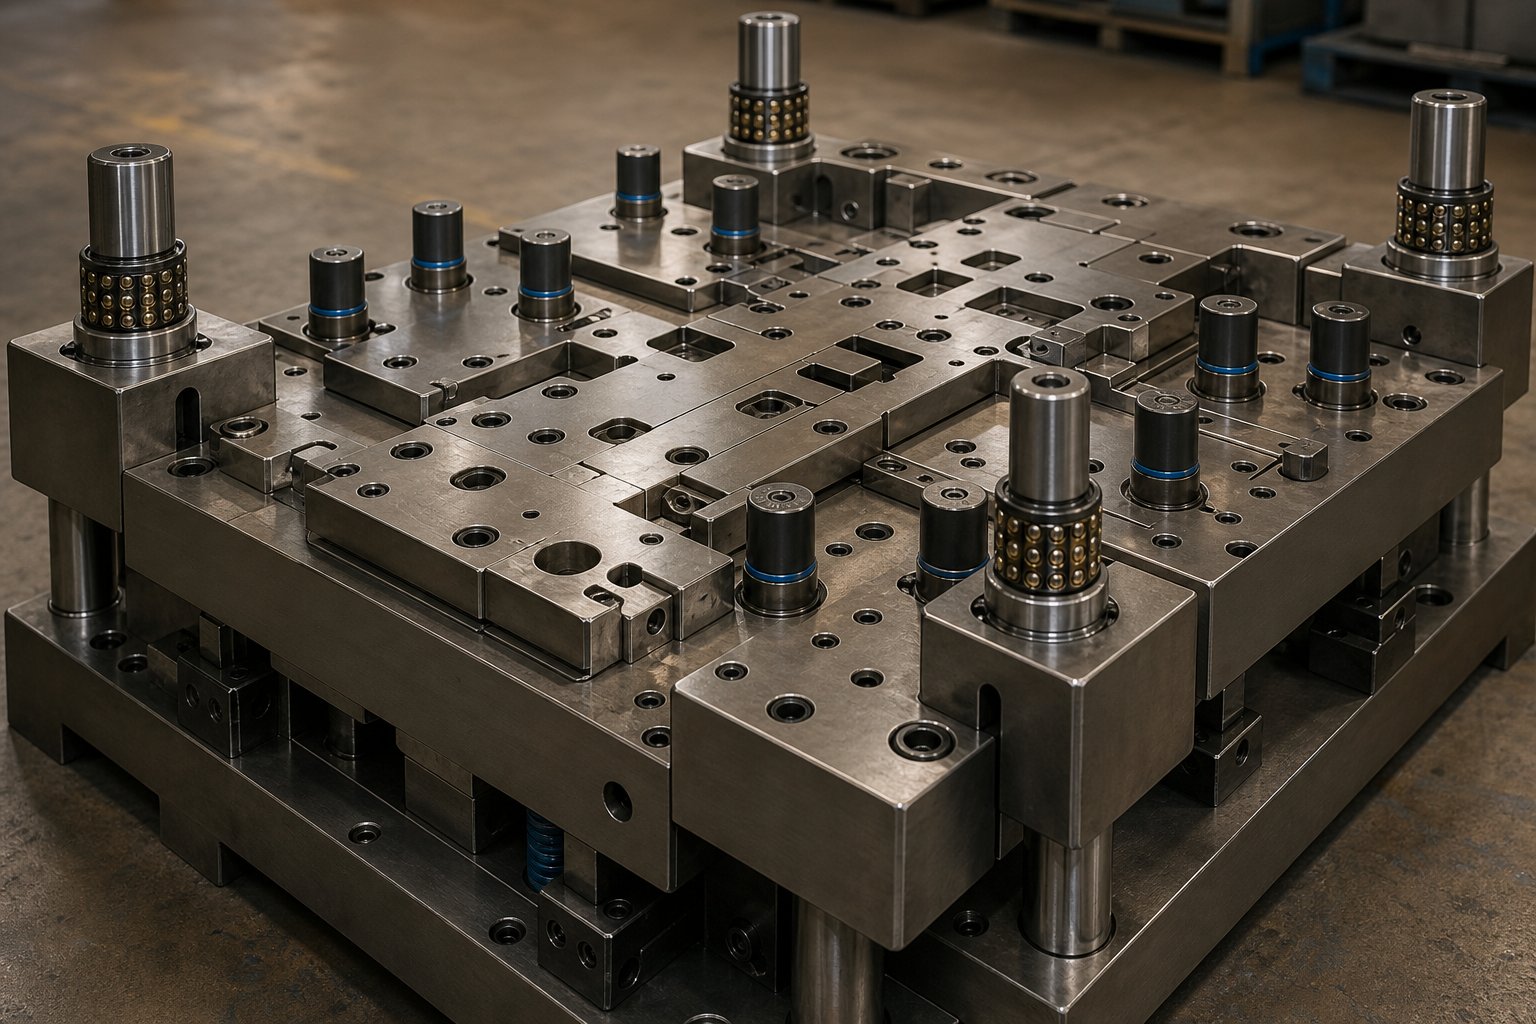
পর্যাপ্ত টনেজ এবং বিছানা এলাকা সহ একটি প্রেস শুধুমাত্র স্টেজ সেট করে। ডাই নিজেই, সূক্ষ্মতা টুল যা আসলে ধাতুর সাথে যোগাযোগ করে এবং এটিকে আকৃতিতে বাধ্য করে, যখন বড়-আংশিক মাত্রায় পরিমাপ করা হয় তখন ইঞ্জিনিয়ারিং চাহিদার সম্পূর্ণ ভিন্ন সেট বহন করে। ৬ 60 বা 80 ইঞ্চি বিস্তৃত একটি ডাইতে, একই আনুপাতিক বিচ্যুতিটি গঠনের পৃষ্ঠ জুড়ে এক ইঞ্চির এক হাজার ভাগের ভাগে ভাগ করে দেয়। ঘুষি তাদের সঙ্গম গহ্বর মিস করে। গঠিত বৈশিষ্ট্যগুলি সহনশীলতার বাইরে চলে যায়। শিয়ার প্রান্তগুলি অসমভাবে পরিধান করে। ডাই শুধু বড় হয় না। এর মধ্যে থাকা প্রতিটি কাঠামোগত, নির্দেশিকা এবং চাপ সিস্টেমকে অবশ্যই একটি স্প্যান জুড়ে নির্ভুলতা বজায় রাখার জন্য পুনরায় ইঞ্জিনিয়ার করা উচিত যা সক্রিয়ভাবে অনমনীয়তার সাথে লড়াই করে।
এটি সেই ডোমেইন যেখানে প্রগতিশীল ডাই নির্মাতারা সাধারণ স্ট্যাম্পিং শপ থেকে নিজেদের আলাদা করে। যে কেউ একটি ছোট ডাই তৈরি করতে পারে যা কাজ করে। লক্ষ লক্ষ চক্র জুড়ে সহনশীলতা ধারণ করে এমন একটি বড় ডাই তৈরি করতে কাঠামোগত প্রকৌশল শৃঙ্খলা প্রয়োজন যা ঘড়ি তৈরির চেয়ে সেতুর নকশার কাছাকাছি।
বড় ডাইসের জন্য স্ট্রাকচারাল এবং গাইড সিস্টেম ডিজাইন
ডাই জুতা হল ভিত্তি। ছোট ডাইগুলিতে, ক্যাটালগ স্টক থেকে একটি স্ট্যান্ডার্ড প্রি-কঠিন ডাই জুতা কাজ করে৷ বৃহৎ-ফরম্যাট টুলিং-এ, জুতাকে অবশ্যই কাস্টম-অবশ্যই শক্ত হওয়ার জন্য ইঞ্জিনীয়ার করা উচিত। ফিডের দিক থেকে 90 ইঞ্চি বিস্তৃত একটি ডাই জুতা কল্পনা করুন। নীচের ডেড সেন্টারে সম্পূর্ণ টনেজের অধীনে, সেই জুতাটি প্রেস বোলস্টার সমর্থনগুলির মধ্যে কেন্দ্রে ঊর্ধ্বমুখী হতে চায়। যদি এটি কেন্দ্রের স্প্যানে এমনকি 0.002 ইঞ্চিও বিচ্যুত হয়, তবে মধ্যবর্তী স্টেশনগুলির কাটিং ক্লিয়ারেন্সগুলি স্থানান্তরিত হয়, প্রান্তের গুণমান হ্রাস পায় এবং পাঞ্চ লাইফ ড্রপ হয়।
স্প্যান এবং লোডের উপর নির্ভর করে বড় ডাই জুতা সাধারণত স্ট্রেস রিলিভ প্লেট (S50C বা সমতুল্য মাঝারি কার্বন ইস্পাত) থেকে 4 থেকে 8 ইঞ্চি বেধে তৈরি করা হয়। মিং চিয়াং-এর ডাই ডিজাইন গাইড ব্যাখ্যা করে, ডাই সেট উপাদান নির্বাচন একটি "সঠিক জায়গার জন্য সঠিক উপাদান" নীতি অনুসরণ করে: জুতা একটি শক-শোষণকারী ভিত্তি হিসাবে কাজ করে, কম্পন শোষণ করতে শক্ততা ব্যবহার করে এবং সরাসরি প্রভাবের ক্ষতি থেকে নির্ভুল উপাদানগুলিকে রক্ষা করে। বড় আকারে, এই শক শোষণের ভূমিকা গুরুত্বপূর্ণ হয়ে ওঠে কারণ প্রভাব শক্তি আনুপাতিকভাবে বেশি এবং অনুরণিত কম্পন মোড নিম্ন ফ্রিকোয়েন্সিতে আবির্ভূত হয়।
গাইড সিস্টেম আকার এবং কনফিগারেশন উভয় ক্ষেত্রেই স্কেল আপ করে। একটি স্ট্যান্ডার্ড দুই-পোস্ট ডাই সেট কমপ্যাক্ট টুলিংয়ের জন্য পর্যাপ্ত প্রান্তিককরণ প্রদান করে। বড়-ফরম্যাট ডাই এবং স্ট্যাম্পিং অ্যাসেম্বলিগুলি অফ-সেন্টার লোডিংয়ের সময় উপরের জুতার কৌণিক ঘূর্ণন রোধ করতে চারটি-পোস্ট বা কেন্দ্র-নির্দেশিত কনফিগারেশনের দাবি করে। চারটি কোণার গাইড পোস্টগুলি ডাইয়ের চারটি চতুর্ভুজ জুড়ে প্রান্তিককরণ শক্তি বিতরণ করে, দীর্ঘ ডাইয়ের এক প্রান্তে লোড ঘনীভূত করার সময় যে র্যাকিং ঘটে তা প্রতিরোধ করে।
গাইড পোস্টগুলি নিজেরাই ব্যাস বৃদ্ধি করে, প্রায়শই 2 থেকে 4 ইঞ্চি পর্যন্ত পৌঁছায়, এবং ভারী সাইড লোডের অধীনে ঘর্ষণ কমাতে এবং প্রান্তিককরণের সঠিকতা বজায় রাখতে প্লেইন ব্রোঞ্জ বুশিংয়ের পরিবর্তে নির্ভুল বল- বহনকারী খাঁচা ব্যবহার করে। কিছু বড় প্রগতিশীল ডাই নির্মাতারা বাইরের গাইড পোস্টের পাশাপাশি একটি অভ্যন্তরীণ গাইড পোস্ট সিস্টেম নির্দিষ্ট করে, একটি দ্বৈত-গাইডেন্স আর্কিটেকচার তৈরি করে। বাইরের পোস্টগুলি প্রাথমিক বন্ধের সময় মোটা সারিবদ্ধকরণ পরিচালনা করে, যখন ভিতরের পোস্টগুলি চূড়ান্ত গঠনের অবস্থানে মাইক্রোন স্তরের স্পষ্টতা প্রদান করে। এই দ্বৈত-গাইড পদ্ধতিটি প্রগতিশীল মেশিন ডাই সেটের জন্য বিশেষভাবে মূল্যবান যেখানে স্টেশন-থেকে{10}}স্টেশনের সারিবদ্ধতা সম্পূর্ণ ডাই দৈর্ঘ্য জুড়ে সামঞ্জস্যপূর্ণ থাকতে হবে।
নাইট্রোজেন স্প্রিং সিস্টেমগুলি একটি অনন্য স্কেলিং চ্যালেঞ্জ উপস্থাপন করে। একটি ছোট ডাইতে, একটি একক নাইট্রোজেন সিলিন্ডার অভিন্ন ফাঁকা ধারক বা স্ট্রিপার চাপ প্রদান করে। 40 ইঞ্চি বিস্তৃত একটি চাপ প্যাড সহ একটি বড় ডাইতে, প্যাড পৃষ্ঠ জুড়ে সমানভাবে বল বিতরণ করার জন্য আপনার 8, 12 বা এমনকি 20টি নাইট্রোজেন সিলিন্ডার প্রয়োজন হতে পারে। সিলিন্ডারগুলি সঠিকভাবে অবস্থান না করলে, চাপের প্যাডটি লোডের নিচে কাত হয়ে যায়, আঁকার সময় অসম উপাদান প্রবাহ বা অসামঞ্জস্যপূর্ণ স্ট্রিপিং বল তৈরি করে যা স্লাগগুলিকে ডাইতে আটকে রাখে।
নাইট্রোজেন স্প্রিং লেআউট ডিজাইন করার জন্য চাপ প্যাড পৃষ্ঠ জুড়ে প্রয়োজনীয় বল বন্টন ম্যাপিং করা প্রয়োজন, তারপর সিলিন্ডার বোরের আকার এবং অবস্থানগুলি নির্বাচন করা যা সেই বন্টনটি গ্রহণযোগ্য অভিন্নতার মধ্যে প্রদান করে, সাধারণত প্যাডের মুখ জুড়ে 5-10% বৈচিত্রের মধ্যে। প্রতিটি সিলিন্ডারের প্রিলোড এবং স্ট্রোক অবশ্যই মাউন্টিং প্লেটের ডিফারেনশিয়াল ডিফ্লেকশনের জন্য দায়ী। লম্বা স্ট্রোকের সাথে মারা গেলে বহুগুণ-সংযুক্ত সিস্টেমের প্রয়োজন হতে পারে যা হাইড্রোলিকভাবে সমস্ত সিলিন্ডারে চাপ সমান করে, অসম লোডিং নির্বিশেষে অভিন্ন প্যাড ভ্রমণ নিশ্চিত করে।
বড়-ফরম্যাটের জন্য পাইলট পিন কৌশল কমপ্যাক্ট টুলিংয়ের চেয়ে ভিন্ন যুক্তি অনুসরণ করে। স্ট্যান্ডার্ড প্রগতিশীল মৃত্যুতে, দুই বা তিনজন পাইলট পর্যাপ্তভাবে প্রতিটি স্টেশনে স্ট্রিপ নিবন্ধন করে। একটি প্রশস্ত স্ট্রিপে একটি বড় ডাই, পাশ্বর্ীয় স্ট্রিপ ড্রিফ্ট এবং প্রান্ত তরঙ্গের অর্থ হল উপাদানটির অবস্থান সম্পূর্ণ প্রস্থ জুড়ে কম অনুমানযোগ্য। তালান পণ্যের প্রকৌশল নির্দেশিকা নোট করে যে পাইলটরা প্রাথমিক স্টেশনগুলিতে ছিদ্র করা গর্তগুলিতে প্রবেশ করে এবং যখন এই গর্তগুলিকে শক্ত সহনশীলতার প্রয়োজন হয়, তখন ক্যারিয়ারের পৃথক পাইলট গর্তগুলি কার্যকরী বৈশিষ্ট্যগুলিকে দীর্ঘায়িত না করে নির্ভুলতা বজায় রাখে। বড় ডাইয়ের জন্য, প্রকৌশলীরা প্রায়ই সম্পূরক প্রান্ত-গাইড পাইলট বা স্প্রিং-লোডেড সেন্টারিং মেকানিজম যোগ করে যাতে মধ্যবর্তী স্টেশনগুলিতে ক্রমবর্ধমান ড্রিফ্টকে দূষিত করে ডাউনস্ট্রিম বৈশিষ্ট্যের অবস্থানগুলি রোধ করা যায়। স্ট্রিপ যত প্রশস্ত হবে, উপাদানের বিচরণ করার স্বাভাবিক প্রবণতাকে সীমাবদ্ধ করতে তত বেশি পাইলট পয়েন্ট প্রয়োজন।
জটিল বড় জ্যামিতির জন্য কাস্টম ডাই ইঞ্জিনিয়ারিং
কাঠামোগত দৃঢ়তা এবং নির্দেশনার বাইরে, একটি বড় ডাই-এর কার্যকারী উপাদান, পাঞ্চ, লিফটার, স্ট্রিপার এবং ফর্মিং ইনসার্ট, সমস্ত ডিজাইনের পদ্ধতির প্রয়োজন যা ছোট- টুল অনুশীলন থেকে মৌলিকভাবে আলাদা।
বড় প্রগ্রেসিভ ডাইসের লিফটারগুলিকে অবশ্যই একটি ভারী স্ট্রিপ তুলতে হবে যাতে এটি পরবর্তী স্টেশনে যাওয়ার সাথে সাথে গঠিত বৈশিষ্ট্যগুলি পরিষ্কার করতে পারে। একটি সরু স্ট্রিপে, লাইটওয়েট পিন লিফটাররা কাজটি করে। 3 মিমি স্টিলের একটি 48-ইঞ্চি-প্রশস্ত স্ট্রিপে, লিফটার পয়েন্টগুলির মধ্যে স্ট্রিপের ওজন ঝুলে যেতে পারে যা ক্যারিয়ারকে বাকল করে বা ডাই সারফেসগুলিতে টেনে নিয়ে যায়। সম্পূর্ণ স্ট্রিপ প্রস্থে বিস্তৃত বার লিফটার, বা রেল-স্টাইল লিফটার সিস্টেম, প্রয়োজনীয় বিতরণ করা সহায়তা প্রদান করে। তালান পণ্যের নকশা পদ্ধতি জোর দেয় যে উত্তোলকদের মধ্যে স্যাগিং বাহককে আটকাতে পারে, বিশেষ করে পাতলা উপকরণ দিয়ে। বৃহৎ পরিসরে, এমনকি মোটা পদার্থগুলিও বিস্তৃত অসমর্থিত স্প্যান জুড়ে তাদের নিজস্ব ওজনের নিচে ঝুলে যায়।
বাইপাস নচগুলি বড় ডাইগুলিতে স্ক্র্যাপ পরিচালনার জন্য গুরুত্বপূর্ণ। যখন একটি ব্ল্যাঙ্কিং বা ট্রিমিং অপারেশন স্ট্রিপটি অতীতের ডাউনস্ট্রিম স্টেশনগুলিকে বহন করতে পারে তার চেয়ে বেশি চওড়া স্লাগ তৈরি করে, সেই স্ক্র্যাপটিকে অবশ্যই পুনঃনির্দেশিত করতে হবে, হয় অবিলম্বে ডাইয়ের মধ্য দিয়ে ফেলে দিতে হবে বা পরবর্তী ঘুষি এবং গঠনকারী স্টেশনগুলিকে ক্লিয়ারেন্সের অনুমতি দেওয়ার জন্য খাঁজ দিয়ে রাখতে হবে। একটি কম্প্যাক্ট ডাই উপর, স্ক্র্যাপ ব্যবস্থাপনা একটি পরে চিন্তা. একটি বড় প্রগতিশীল ডাইতে যেখানে স্লাগগুলি 8 থেকে 12 ইঞ্চি চওড়া হতে পারে, একটি জ্যামড স্লাগ ডাইকে বিধ্বস্ত করতে পারে, বাঁকানো খোঁচা এবং ক্ষতিকারক সারফেস তৈরি করতে পারে। সঠিক বাইপাস নচ জ্যামিতি, মাধ্যাকর্ষণ সহায়তার জন্য স্ক্র্যাপ চুটগুলি কোণ করা, এবং বায়ু-ব্লাস্ট স্লাগ ইজেকশন অপরিহার্য ডিজাইন বৈশিষ্ট্য হয়ে উঠেছে।
লম্বা শিয়ার প্রান্তে Burr দিক নিয়ন্ত্রণের জন্য সতর্ক পরিকল্পনা প্রয়োজন। প্রতিটি কাটিং অপারেশন উপাদানের একপাশে একটি burr উত্পাদন. একটি 36-ইঞ্চি ট্রিম লাইনে, বুরের দিকটি নির্ধারণ করে যে সমাপ্ত অংশের কোন পৃষ্ঠটি উত্থিত প্রান্তটি বহন করে। প্রগতিশীল ডাই স্ট্যাম্পযুক্ত বন্ধনী এবং কাঠামোগত উপাদানগুলির জন্য যা অন্যান্য সমাবেশগুলির সাথে ইন্টারফেস করে, বুর অবস্থান একটি কার্যকরী প্রয়োজনীয়তা, প্রসাধনী নয়। ডাই ডিজাইনারকে অবশ্যই কাটিং ক্লিয়ারেন্সগুলিকে ওরিয়েন্ট করতে হবে যাতে burrsগুলি গ্রহণযোগ্য মুখে দেখা যায়, যার জন্য ক্লিয়ারেন্সের বিপরীত দিকনির্দেশ সহ অংশে লম্বা কাটা বিভক্ত করা বা burrs সম্পূর্ণরূপে অপসারণের জন্য সেকেন্ডারি শেভিং স্টেশন যোগ করার প্রয়োজন হতে পারে।
বড় পৃষ্ঠে অপারেশন গঠনের জন্য ক্লিয়ারেন্স অপ্টিমাইজেশান একটি স্কেল প্রভাব প্রবর্তন করে। ডাই ক্লিয়ারেন্স, পাঞ্চ এবং গহ্বরের মধ্যে ফাঁক, অঙ্কন এবং গঠনের সময় উপাদান প্রবাহ নিয়ন্ত্রণ করে। একটি ছোট ড্রতে, ঘেরের চারপাশে অভিন্ন ক্লিয়ারেন্স সূক্ষ্ম কাজ করে। 30 বা ততোধিক ইঞ্চি বিস্তৃত একটি বড় ড্রতে, শস্যের অভিযোজন এবং ঘর্ষণ ভিন্নতার কারণে উপাদানগুলি বিভিন্ন দিক থেকে বিভিন্ন হারে প্রবাহিত হয়। পরিবর্তনশীল ক্লিয়ারেন্স, কড়া যেখানে উপাদান পাতলা এবং আলগা হয় যেখানে কুঁচকানো হুমকি, উপাদান বিতরণ নিয়ন্ত্রণ করতে সাহায্য করে। এই পরিবর্তনশীল ক্লিয়ারেন্স ম্যাপিং সাধারণত FEA সিমুলেশন থেকে আসে এবং ডাই ট্রাইআউটের সময় পরিমার্জিত হয়।
রক্ষণাবেক্ষণ অ্যাক্সেস বড় টুলিংয়ের জন্য অনন্য আরেকটি ডিজাইনের সিদ্ধান্তকে চালিত করে: কম্পোনেন্ট সেগমেন্টেশন। 80 ইঞ্চি বিস্তৃত একটি এক-টুকরো স্ট্রিপার প্লেট সমতলভাবে পিষে ফেলা অসম্ভব, গরম করা কঠিন-একরকম আচরণ করা, এবং রক্ষণাবেক্ষণের জন্য অপসারণ করা অবাস্তব। পরিবর্তে, বড় ডাই স্ট্রিপার, পাঞ্চ রিটেইনার প্লেট এবং এমনকি ডাই কাটিং ইনসার্টগুলিকে এমন বিভাগে ভাগ করা হয় যেগুলি সম্পূর্ণ ডাইকে বিচ্ছিন্ন না করেই পৃথকভাবে সরানো, পুনরায় গ্রাউন্ড করা বা প্রতিস্থাপন করা যায়। বিভাজন বিভিন্ন অঞ্চলের জন্য বিভিন্ন উপাদান ব্যবহার করার অনুমতি দেয়, স্থানীয় পরিধানের তীব্রতার সাথে উপাদান উপাদানের সাথে মিলে যায়। যেমন ডাই ডিজাইনের সর্বোত্তম অনুশীলনগুলি নির্দেশ করে, কোর পাঞ্চ এবং ইনসার্টগুলি HRC 60-62-এ হাই-স্পিড স্টিল (SKH9) ব্যবহার করে চরম পরিধান প্রতিরোধের জন্য, যখন স্ট্রাকচারাল প্লেটগুলি HRC 58-60-এ কোল্ড ওয়ার্ক টুল স্টিল (SKD11) ব্যবহার করে৷ একটি বৃহৎ সেগমেন্টেড ডাইতে, উচ্চ-পরিধান অঞ্চলগুলি প্রিমিয়াম সন্নিবেশ সামগ্রী পায় যখন নিম্ন-চাপযুক্ত অঞ্চলগুলি কম ব্যয়বহুল গ্রেড ব্যবহার করে, যেখানে এটি গুরুত্বপূর্ণ সেখানে স্থায়িত্বকে বিসর্জন না করে খরচ অপ্টিমাইজ করে।
টুলিং ইঞ্জিনিয়ারদের জন্য এই ডিজাইনগুলি-নিবিড় সিদ্ধান্ত নেভিগেট করার জন্য, বিশেষজ্ঞদের সাথে কাজ করা যারা ডাই স্ট্রাকচার, কম্পোনেন্ট ইঞ্জিনিয়ারিং এবং বৃহৎ পরিসরে উপাদান প্রবাহের মধ্যে পারস্পরিক সম্পর্ক বোঝেন।YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানএই ছেদটিকে সরাসরি সম্বোধন করুন, ইঞ্জিনিয়ারদের ডাই ডিজাইনের দক্ষতার সাথে সংযুক্ত করুন যাতে পাঞ্চ এবং লিফটার কনফিগারেশন থেকে বাইপাস নচ স্ট্র্যাটেজি, বুর কন্ট্রোল, এবং বড়-ফরম্যাট অ্যাপ্লিকেশনের জন্য ক্লিয়ারেন্স অপ্টিমাইজেশান সবকিছুই কভার করে। যখন টুলিং চ্যালেঞ্জের মধ্যে একটি ডাই জুড়ে জটিলতা পরিচালনা করা জড়িত যার ওজন বেশ কয়েক টন এবং ছয় ফুট বা তার বেশি বিস্তৃত, তখন গভীর ডাই ইঞ্জিনিয়ারিং অভিজ্ঞতার সাথে প্রযুক্তিগত অংশীদার থাকা ধারণা থেকে প্রস্তুত টুলিংয়ের পথকে ছোট করে-।
এখানে গুরুত্বপূর্ণ ডাই ডিজাইনের উপাদান রয়েছে যেগুলির জন্য বড় আকারে বিশেষ মনোযোগ প্রয়োজন:
- জুতা অনমনীয়তা মরা- কাস্টম-পুরো ফর্মিং লোডের অধীনে কেন্দ্রের স্প্যানে ন্যূনতম বিচ্যুতির জন্য তৈরি করা বেধের জুতা
- গাইড পোস্ট কনফিগারেশন- চারটি-পোস্ট বা দ্বৈত-গাইড সিস্টেম (বাইরের প্লাস ভিতরের) র্যাকিং প্রতিরোধ এবং স্টেশন-থেকে-স্টেশন সারিবদ্ধকরণ
- নাইট্রোজেন বসন্ত বিন্যাস- মাল্টি-বড় প্যাড জুড়ে অভিন্ন চাপ বন্টনের জন্য গণনা করা সিলিন্ডার প্যাটার্ন, যেখানে প্রয়োজন সেখানে বহুগুণ সমীকরণ সহ
- পাইলট কৌশল- সম্পূরক প্রান্ত নির্দেশিকা এবং মধ্যবর্তী নিবন্ধন পয়েন্ট সহ প্রশস্ত স্ট্রিপ জুড়ে পাইলট ঘনত্ব বৃদ্ধি
- লিফটার সিস্টেম ডিজাইন- বার বা রেল-টাইপ লিফটার যা বিস্তৃত অসমর্থিত স্প্যান জুড়ে স্ট্রিপ স্যাগ প্রতিরোধ করে
- বাইপাস খাঁজ জ্যামিতি এবং স্ক্র্যাপ ব্যবস্থাপনা- মাধ্যাকর্ষণ সহ ইঞ্জিনিয়ারড স্লাগ ক্লিয়ারেন্স পাথ-সহায়ক চুট এবং বায়ু-বড় স্লাগের জন্য বিস্ফোরণ নির্গমন
- Burr দিক পরিকল্পনা- ক্লিয়ারেন্স ওরিয়েন্টেশন সমস্ত লম্বা শিয়ার প্রান্ত জুড়ে কার্যকরী burr-পার্শ্বের প্রয়োজনীয়তার সাথে ম্যাপ করা হয়েছে
- পরিবর্তনশীল গঠন ছাড়পত্র- FEA-চালিত ক্লিয়ারেন্স মানচিত্র যা বৃহৎ ড্র পৃষ্ঠ জুড়ে অ্যানিসোট্রপিক উপাদান প্রবাহের জন্য দায়ী
- উপাদান বিভাজন- স্ট্রিপার, রিটেইনার, এবং কাটিং ইনসার্টগুলি জোন-নির্দিষ্ট উপাদান গ্রেড সহ রক্ষণাবেক্ষণযোগ্য বিভাগে বিভক্ত
- তাপ ব্যবস্থাপনা- উচ্চ -ঘর্ষণ অঞ্চলে কুলিং চ্যানেল বা থার্মাল ব্রেক সহ উচ্চ গতির অপারেশনের সময় বড় আকারে তাপ জমা হওয়ার বিবেচনা
এই উপাদানগুলির প্রতিটি অন্যদের সাথে যোগাযোগ করে। একটি খারাপভাবে পরিকল্পিত নাইট্রোজেন স্প্রিং লেআউট অসম স্ট্রিপিং ফোর্স তৈরি করে, যা গাইড পোস্টে পরিধানকে ত্বরান্বিত করে, যা পাঞ্চ-এ-গহ্বরের প্রান্তিককরণকে অবনমিত করে, যা বুর প্যাটার্নগুলিকে অপ্রত্যাশিতভাবে পরিবর্তন করে। বৃহৎ-ফরম্যাটে মারা যায়, এই ক্যাসকেডিং ইন্টারঅ্যাকশনগুলি দূরত্ব জুড়ে বিস্তৃত হয়, কম্পোনেন্ট স্পেসিফিকেশনের-দ্বারা-কম্পোনেন্টের পরিবর্তে ইন্টিগ্রেটেড ডিজাইন চিন্তা তৈরি করে, একটি ডাই যা নির্ভরযোগ্যভাবে চলে এবং যেটি ক্রমাগত হস্তক্ষেপের দাবি করে তার মধ্যে পার্থক্য।
ডাই ডিজাইন সঠিকভাবে পাওয়া একটি গুরুত্বপূর্ণ মূলধন বিনিয়োগকে রক্ষা করে। এবং সেই বিনিয়োগ, টুলিং খরচ নিজেই, অর্থনীতি, পরিশোধকরণ এবং যেখানে বড়-অংশ ডাই স্ট্যাম্পিং প্রকৃতপক্ষে বিকল্প বানোয়াট পদ্ধতির বিপরীতে আর্থিক বোধগম্যতা তৈরি করে সে সম্পর্কে নিজস্ব প্রশ্ন উত্থাপন করে।
কস্ট ইকোনমিক্স এবং বড় অংশের জন্য টুলিং অ্যামোর্টাইজেশন
একটি ভাল-পরিকল্পিত ডাই ইঞ্জিনিয়ারিং সমস্যার সমাধান করে৷ কিন্তু প্রকৌশলগত সম্ভাব্যতা এবং আর্থিক কার্যকারিতা দুটি পৃথক কথোপকথন। বৃহৎ-আংশিক প্রগতিশীল এবং স্থানান্তর ডাইগুলি ধাতু উত্পাদনের সবচেয়ে উল্লেখযোগ্য মূলধন প্রতিশ্রুতিগুলির প্রতিনিধিত্ব করে, এবং কমপ্যাক্ট টুলিংয়ের সাথে পরিচিত ইঞ্জিনিয়াররা যা আশা করতে পারে তার থেকে অর্থনীতি ভিন্নভাবে আচরণ করে। আগাম বিনিয়োগ বড়। পরিমাপ বক্ররেখা steeper হয়. এবং একটি মৃতের জীবনকাল ধরে রক্ষণাবেক্ষণের বোঝা সেই খরচের পরিচয় দেয় যা ছোট টুলিং খুব কমই চাপিয়ে দেয়।
তবুও এই স্থানের কোন সরবরাহকারী স্বচ্ছভাবে অর্থনৈতিক যুক্তি তুলে ধরে না। আপনি সরঞ্জাম তালিকা এবং ক্ষমতা ব্রোশার পাবেন, কিন্তু খুব কমই আর্থিক কাঠামো যা আপনাকে বলে যে আপনার নির্দিষ্ট অংশ, আপনার নির্দিষ্ট ভলিউমে, টুলিং বিনিয়োগকে আদৌ ন্যায্যতা দেয় কিনা। যে ফাঁক এই বিভাগ পূরণ.
বড় ডাইসের জন্য টুলিং ইনভেস্টমেন্ট এবং অ্যামোর্টাইজেশন
তিনটি প্রাথমিক ড্রাইভারের সাথে ডাই খরচের স্কেল: ফর্মিং স্টেশনের সংখ্যা, ডাইয়ের শারীরিক আকার এবং সমাপ্ত অংশের স্পষ্টতা প্রয়োজনীয়তা। ছোট থেকে মাঝারি আকারের উপাদানগুলি তৈরি করে স্ট্যান্ডার্ড প্রগতিশীল ডাইয়ের জন্য, Shaoyi মেটাল টেকনোলজির শিল্প ডেটা $15,000 থেকে $60,000 পরিসরে সাধারণ টুলিং রাখে। কিন্তু বৃহৎ-অংশ সম্পূর্ণরূপে ভিন্ন স্তরে কাজ করে। বড় আকারের স্বয়ংচালিত প্যানেলের জন্য স্থানান্তর এবং লাইন ডাই নিয়মিতভাবে $250,000 থেকে $1,000,000 পর্যন্ত পৌঁছায় যখন সম্পূর্ণ ডাই সেটে ড্র, ট্রিম, ফ্ল্যাঞ্জ এবং পিয়ার্স অপারেশন অন্তর্ভুক্ত থাকে।
নাটকীয় লাফ কেন? বৃহৎ পরিসরে প্রতিটি খরচ ড্রাইভার যৌগ. আরও স্টেশন মানে আরও মেশিনিং ঘন্টা। বড় ডাই জুতাগুলির জন্য ভারী কাঁচা স্টিলের বিলেট এবং দীর্ঘ CNC চক্রের সময় প্রয়োজন। প্রশস্ত কাটিং এবং গঠন সন্নিবেশ বৃহত্তর ভলিউম মধ্যে প্রিমিয়াম টুল স্টিল চাহিদা. ট্রাইআউট ফেজ, যেখানে ডাই পরীক্ষা করা হয় এবং একটি প্রকৃত প্রেসে সামঞ্জস্য করা হয়, বেশি সময় নেয় কারণ বড় ডাইগুলি লোড করা, শিম করা এবং পুনরাবৃত্তি করা শারীরিকভাবে কঠিন। একা ট্রাইআউট এবং বৈধতা সাধারণত মোট ডাই খরচের 10-15% প্রতিনিধিত্ব করে, এবং একটি ছয়-অঙ্কের টুলে, এটি একটি উল্লেখযোগ্য লাইন আইটেম।
ডাই ম্যাটেরিয়াল মোট বিনিয়োগের 20-40% জন্য দায়ী। ডাই এর জীবদ্দশায় 500,000 বা তার বেশি হিট আশা করে উচ্চ-ভলিউম মেটাল স্ট্যাম্পিং প্রোগ্রামের জন্য, টুলমেকাররা প্রিমিয়াম গ্রেড যেমন SKD11 বা সলিড কার্বাইড সন্নিবেশগুলি গুরুত্বপূর্ণ পরিধান পয়েন্টগুলিতে নির্দিষ্ট করে৷ এই উপকরণগুলি লক্ষ লক্ষ চক্রের ঘর্ষণ প্রতিরোধ করে তবে উল্লেখযোগ্য কাঁচামালের খরচ বহন করে, বিশেষ করে যখন বড় অংশের টুলিংয়ের চাহিদাগুলি বড় আকারের সন্নিবেশগুলিতে কাটা হয়। স্বল্প সময়ের জন্য উৎপাদন চালানোর জন্য, কম ব্যয়বহুল অ্যালয়গুলি অগ্রিম খরচ কমাতে পারে, কিন্তু তারা সঞ্চয়ের জন্য দীর্ঘায়ু বাণিজ্য করে, আরও ঘন ঘন রক্ষণাবেক্ষণ বা আগে প্রতিস্থাপনের প্রয়োজন হয়।
অমোর্টাইজেশন হল যেখানে গণিত হয় কাজ করে বা না করে। 500,000 অংশ জুড়ে ছড়িয়ে থাকা একটি $50,000 প্রগতিশীল ডাই টুলিং খরচে প্রতি পিস মাত্র $0.10 যোগ করে। শুধুমাত্র 5,000 অংশ জুড়ে ছড়িয়ে থাকা একই ডাই প্রতি পিস $10.00 যোগ করে, যেমন ফিকটিভের প্রগতিশীল স্ট্যাম্পিং বিশ্লেষণ চিত্রিত করে। বৃহৎ-অংশের জন্য সেই পরিমাণের কয়েকগুণ খরচ হয়, ব্রেক{12}}এমনকি থ্রেশহোল্ড নাটকীয়ভাবে উপরের দিকে সরে যায়। একটি $300,000 ট্রান্সফার ডাই সেটের জন্য প্রতি{16}}পিস টুলিং অবদান এমন একটি স্তরে নেমে যাওয়ার আগে যথেষ্ট বার্ষিক ভলিউম প্রয়োজন যা বিকল্প বানোয়াট পদ্ধতির সাথে প্রতিযোগিতা করে।
ন্যূনতম অর্ডার পরিমাণ এই পরিমাপ বাস্তবতার কারণে অবিকল বিদ্যমান। OEM প্রগতিশীল স্ট্যাম্পিং প্রোগ্রামগুলি সাধারণত বার্ষিক ভলিউমগুলিতে প্রতিশ্রুতিবদ্ধ হয় যা নিশ্চিত করে যে টুলিং বিনিয়োগ এক থেকে তিন উত্পাদন বছরের মধ্যে ফেরত দেয়। যদি আপনার পূর্বাভাসিত ভলিউম একটি যুক্তিসঙ্গত পেব্যাক উইন্ডোর মধ্যে টুলিং খরচ শোষণ করতে না পারে, তাহলে প্রকল্পটির হয় একটি সহজ ডাই পন্থা, একটি শেয়ার্ড-টুলিং ব্যবস্থা, অথবা একটি মৌলিকভাবে ভিন্ন উত্পাদন পদ্ধতির প্রয়োজন৷
স্কেলে প্রতি-পিস ইকোনমিক্স
একবার টুলিংয়ের জন্য অর্থ প্রদান করা হলে, ডাই স্ট্যাম্পিংয়ের প্রতি-পিস ইকোনমিক্স উল্লেখযোগ্যভাবে বাধ্যতামূলক হয়ে ওঠে। তালান পণ্যের খরচ বিশ্লেষণ দেখায় যে একটি প্রগতিশীল ডাই প্রেস প্রতি ঘন্টায় 4,000 বা তার বেশি যন্ত্রাংশ তৈরি করতে পারে, যার শ্রম খরচ প্রতি টুকরো শতাংশের ভগ্নাংশে পরিমাপ করা হয়। টুলিং পে-অফের পর, প্রতি-পিস খরচ একেবারে ন্যূনতম হয়ে যায়: কাঁচামাল, মেশিনের সময়, এবং শ্রমের সামান্য পরিমাণ। এই অর্থনীতিতে, প্রতি -ইউনিট ভিত্তিতে দীর্ঘমেয়াদী ধাতু স্ট্যাম্পিং যে কোনও বানোয়াট বিকল্পকে প্রাধান্য দেয়।
কিন্তু বড়-অংশের মৃত্যু একটি জটিলতার পরিচয় দেয় যা ছোট টুলিং এড়ায়: জীবনচক্র অর্থনীতির একটি অর্থপূর্ণ শতাংশ হিসাবে রক্ষণাবেক্ষণ খরচ। শিল্প অনুমান ব্যবহার তীব্রতার উপর নির্ভর করে, ডাই এর আসল মূল্যের 5-10% বার্ষিক ডাই রক্ষণাবেক্ষণ করে। একটি $30,000 কমপ্যাক্ট ডাইতে, এটি প্রতি বছর $1,500 থেকে $3,000। একটি $250,000 বড়-ফরম্যাট ট্রান্সফার ডাইতে, যেটি বার্ষিক $12,500 থেকে $25,000 শার্পনিং, শিমিং, স্প্রিং রিপ্লেসমেন্ট এবং ইনসার্ট রিগ্রাইন্ডিং। এই রক্ষণাবেক্ষণকে অবহেলা করলে অর্থ সাশ্রয় হয় না। এটি অংশে burrs, ত্বরিত পরিধান, এবং শেষ পর্যন্ত বিপর্যয়মূলক ডাই ব্যর্থতার দিকে পরিচালিত করে যা প্রতিরোধমূলক যত্নের চেয়ে অনেক বেশি খরচ করে।
বড় রান স্ট্যাম্পিংয়ের জন্য মোট জীবনচক্রের খরচ অবশ্যই চারটি স্বতন্ত্র খরচের বালতির জন্য হিসাব করতে হবে:
- প্রাথমিক টুলিং বিনিয়োগ- ডাই ডিজাইন, ফ্যাব্রিকেশন, এবং ট্রাইআউটের জন্য এক-সময়ের মূলধন ব্যয়
- প্রতি-পিস উৎপাদন খরচ- উপাদান, প্রেস সময়, শ্রম, এবং ওভারহেড সক্রিয় রানের সময় প্রতি অংশে বরাদ্দ করা হয়
- নির্ধারিত রক্ষণাবেক্ষণ- নিয়মিত শার্পনিং বিরতি, নাইট্রোজেন স্প্রিং প্রতিস্থাপন, গাইড বুশিং পরিধান, এবং উপাদান পরিদর্শন
- ডাই সংস্কার- বর্ধিত ব্যবধানে প্রধান ওভারহল (সাধারণত উপাদানের তীব্রতার উপর নির্ভর করে প্রতি 500,000 থেকে 2,000,000 চক্র), সন্নিবেশ প্রতিস্থাপন, পৃষ্ঠের গঠনের পুনর্গঠন, এবং কাঠামোগত পরিদর্শন সহ
OEM মেটাল স্ট্যাম্পিং পরিষেবাগুলির জন্য যা বৃহৎ পরিসরে উচ্চ-শক্তির উপকরণগুলি চালায়, রক্ষণাবেক্ষণের ব্যবধানগুলি সংকুচিত করে৷ দ্বৈত-ফেজ স্টিল এবং স্টেইনলেস গ্রেডগুলি হালকা ইস্পাতের চেয়ে দ্রুত কাটিয়া প্রান্ত পরিধান করে, যা শার্পনিং ইভেন্টগুলির মধ্যে চক্রের সংখ্যাকে ছোট করে। 1008 স্টিলের রক্ষণাবেক্ষণের মধ্যে 200,000 হিট চালানোর একটি ডাই DP780-এ প্রতি 80,000 হিটগুলিতে মনোযোগের প্রয়োজন হতে পারে। সেই ত্বরান্বিত রক্ষণাবেক্ষণের সময়সূচী সরাসরি আপনার কার্যকর প্রতি{10}}প্রতি খরচে প্রভাবিত করে, এমনকি টুলিং সম্পূর্ণরূপে পরিমার্জিত হওয়ার পরেও।
ভলিউম ক্রসওভার পয়েন্ট, যেখানে স্ট্যাম্পিং তৈরি করা থেকে সস্তা হয়ে যায়, অংশের জটিলতা এবং উপাদানের উপর নির্ভর করে স্থানান্তরিত হয়। হালকা ইস্পাতের সাধারণ বড় জ্যামিতির জন্য, তালানের ডেটা প্রস্তাব করে যে ক্রসওভারটি প্রতি বছর 3,000 থেকে 7,000 অংশের মধ্যে পড়ে-মানক আকারের উপাদানগুলির জন্য৷ বড় অংশগুলির জন্য উচ্চ-টনেজ প্রেস এবং জটিল মাল্টি-স্টেশন মারা যায়, যে ক্রসওভারটি উল্লেখযোগ্যভাবে বেশি ঠেলে দেয়, প্রায়শই 10,000 থেকে 25,000 বার্ষিক ইউনিট পরিসরের মধ্যে অর্থনীতির সিদ্ধান্তমূলকভাবে লেজার কাটিং প্লাস ব্রেক গঠনের উপর স্ট্যাম্পিংকে সমর্থন করে।
বড়-পার্ট ডাই স্ট্যাম্পিং খরচ হয়ে যায়-শুধুমাত্র নির্দিষ্ট ভলিউম থ্রেশহোল্ডের উপরে, এবং সেই থ্রেশহোল্ডগুলি আংশিক জটিলতা, উপাদানের গ্রেড এবং ডাই রক্ষণাবেক্ষণের তীব্রতার দ্বারা নাটকীয়ভাবে পরিবর্তিত হয়। 15,000 বার্ষিক ইউনিটে একটি সাধারণ হালকা ইস্পাত বন্ধনী সহজেই টুলিংকে সমর্থন করে। একই ভলিউমের একটি জটিল HSLA কাঠামোগত উপাদান তিন বছর পর্যন্ত ভাঙতে পারে না।
বৃহৎ-পার্ট ডাই স্ট্যাম্পিং বনাম বিকল্প ফ্যাব্রিকেশনের জন্য একটি ব্যবসায়িক কেস তৈরি করার সময়, ইঞ্জিনিয়ারদের উচিত এই খরচের কারণগুলিকে স্পষ্টভাবে মডেল করা:
- কমিশনিংয়ের সময় ডিজাইন, ফ্যাব্রিকেশন, ট্রাইআউট এবং ইঞ্জিনিয়ারিং পরিবর্তন সহ মোট টুলিং বিনিয়োগ
- প্রোগ্রামের প্রত্যাশিত সময়কালের উপর প্রক্ষিপ্ত বার্ষিক ভলিউম এবং মোট জীবনকালের ভলিউম
- বড়-ফরম্যাট স্ট্রিপ লেআউট থেকে উপাদানের ফলন ক্ষতি সহ লক্ষ্য চক্রের হারে প্রতি-পিস উৎপাদন খরচ
- উপাদানের তীব্রতার উপর ভিত্তি করে বার্ষিক রক্ষণাবেক্ষণ খরচ এবং পরিষেবার ব্যবধানের মধ্যে প্রত্যাশিত হিট গণনা
- ওভারহলের সময় উৎপাদন ডাউনটাইম সহ প্রধান মাইলফলক ব্যবধানে ডাই সংস্কারের খরচ
- একই ভলিউমে বিকল্প পদ্ধতি (লেজার প্লাস ফর্মিং, ওয়েল্ডমেন্ট বা কাস্টিং) ব্যবহার করে প্রতি{0} পিস খরচের তুলনা
- পেব্যাক পিরিয়ড: মোট স্ট্যাম্পিং খরচ (টুলিং প্লাস প্রোডাকশন প্লাস মেইনটেন্যান্স) মোট বিকল্প ফেব্রিকেশন খরচের নিচে কত ক্রমবর্ধমান পরিমাণে অতিক্রম করে
- ডিজাইন পরিবর্তনের সম্ভাবনা, ভলিউম পূর্বাভাসের আস্থা এবং উপাদান খরচের অস্থিরতা সহ ঝুঁকির কারণ
পেব্যাক গণনা শুধুমাত্র পাটিগণিত নয়। এটি সৎ ভলিউম পূর্বাভাস প্রয়োজন. একটি আশাবাদী প্রক্ষেপণ যা টুলিং বিনিয়োগকে ন্যায্যতা দেয় কিন্তু প্রকৃত অর্ডারে কখনই বাস্তবায়িত হয় না তা আপনাকে ছয়-ফিগার অ্যাসেট ধারণ করে যা কোনো রিটার্ন তৈরি করে না। রক্ষণশীল পূর্বাভাস মূলধনকে রক্ষা করে, এমনকি যদি এর অর্থ হল প্রথম কয়েক বছরের জন্য একটি কম সর্বোত্তম প্রতি-প্রক্রিয়া বেছে নেওয়া এবং একবার ভলিউম প্রমাণিত হয়ে গেলে ডাই স্ট্যাম্পিং-এ রূপান্তর করা।
অর্থনীতি আপনাকে বলে যে আপনি এগিয়ে যাবেন কিনা। কিন্তু তারা আপনাকে কখন সম্পূর্ণভাবে চলে যেতে হবে তা বলে না। কিছু বড় অংশ, ভলিউম নির্বিশেষে, জ্যামিতির সীমাবদ্ধতা, বস্তুগত সীমাবদ্ধতা, বা সহনশীলতার চাহিদা যা ডাই স্ট্যাম্পিং ভুল উত্তর তৈরি করে, সংখ্যাগুলি কাগজে কীভাবে কাজ করে না কেন।
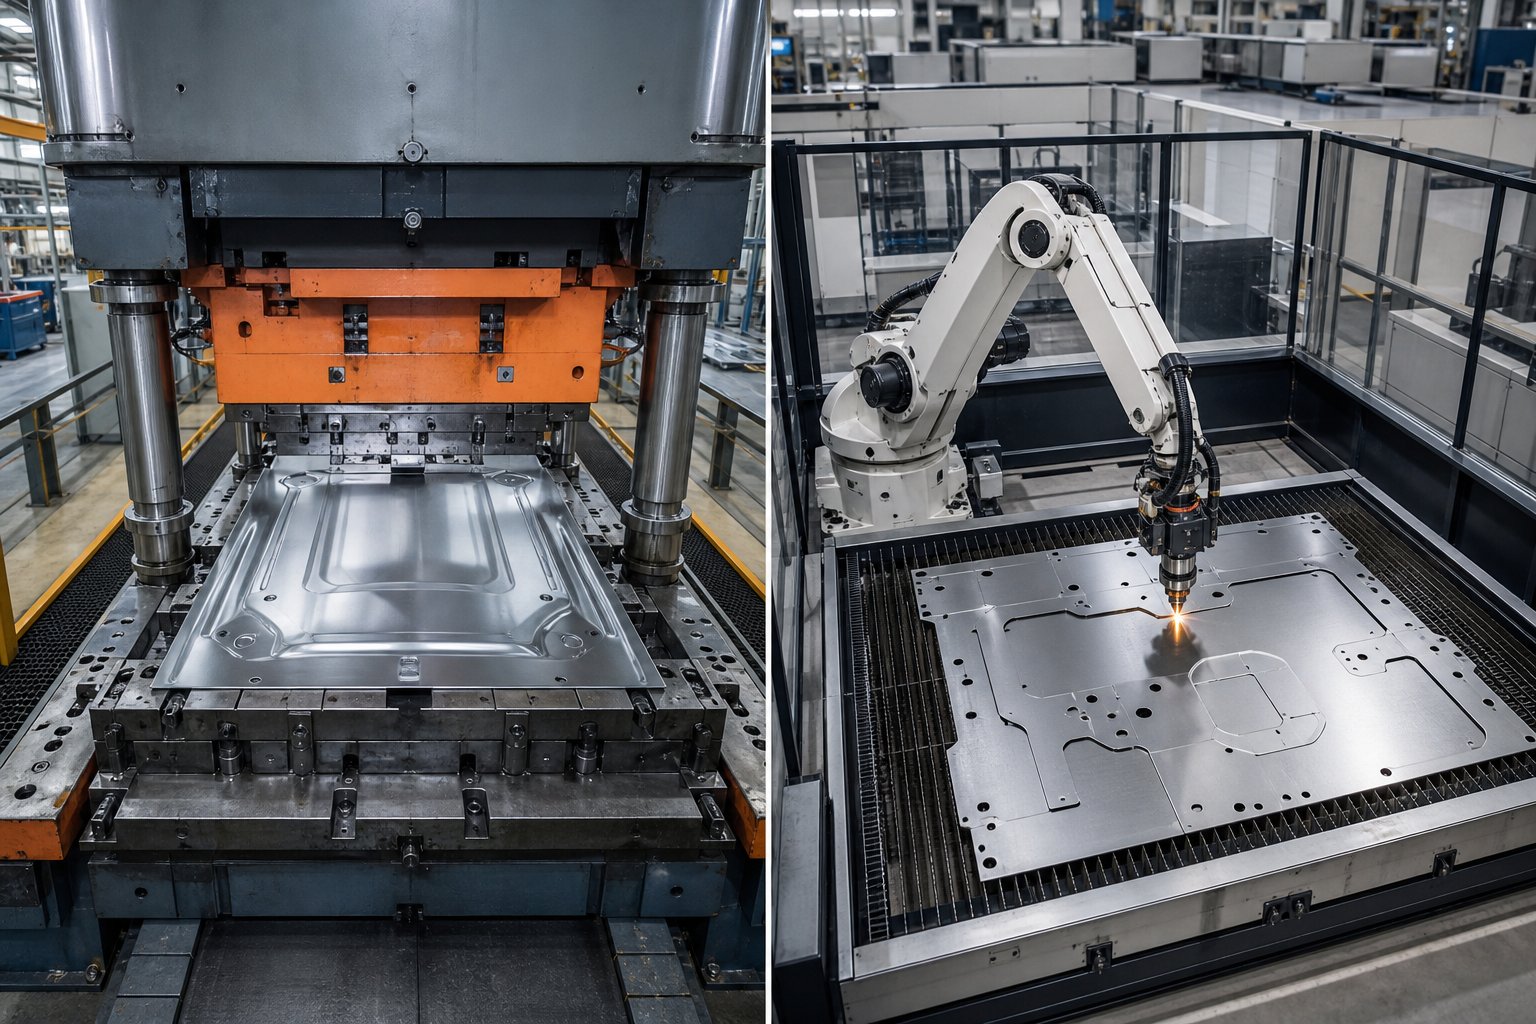
প্রক্রিয়ার সীমাবদ্ধতা এবং কখন বিকল্প বেছে নেবেন
প্রতিটি উত্পাদন প্রক্রিয়ার একটি সিলিং আছে। ডাই স্ট্যাম্পিং তার সিলিংয়ে আঘাত করে যখন অংশ জ্যামিতি, উপাদান সীমাবদ্ধতা, বা আয়তনের বাস্তবতা একটি ডাই শারীরিক বা অর্থনৈতিকভাবে যা প্রদান করতে পারে তার বাইরে ধাক্কা দেয়। বেশিরভাগ শিট মেটাল স্ট্যাম্পিং পরিষেবাগুলি এই তথ্য স্বেচ্ছাসেবক করবে না। তারা কি করতে পারে তা উদ্ধৃত করবে, যা তাদের চেষ্টা করা উচিত নয়। কিন্তু সৎ প্রক্রিয়া মূল্যায়নের জন্য সীমানা কোথায় বসে তা বোঝার প্রয়োজন, কারণ ভুল পদ্ধতির মাধ্যমে একটি অংশ জোর করে শুরু থেকে সঠিক বিকল্প বেছে নেওয়ার চেয়ে বেশি খরচ হয়।
যখন ডাই স্ট্যাম্পিং সঠিক উত্তর নয়
ডাই স্ট্যাম্পিংয়ের জন্য সর্বাধিক ব্যবহারিক অংশের আকার প্রগতিশীল কাজের জন্য ফিডের দিক থেকে প্রায় 72 থেকে 96 ইঞ্চি উপরে এবং স্বয়ংচালিত বাইরের প্যানেলগুলি পরিচালনার টেন্ডেম লাইনের জন্য কিছুটা বড়। এর বাইরে, কোনও স্ট্যান্ডার্ড প্রেস বেড টুলিংকে মিটমাট করে না এবং কাস্টম প্রেস ইনস্টলেশনগুলি নিজেদের মধ্যে একটি প্রকল্প হয়ে ওঠে।
জ্যামিতি আকারের চেয়ে কঠিন সীমা আরোপ করে। চরম ড্র অনুপাত সহ অংশগুলি, গভীরতা-থেকে-ব্যাসের অনুপাত 2:1-এর উপরে, সাধারণত মধ্যবর্তী অ্যানিলিং ছাড়া একক অপারেশনে আঁকা যায় না। আন্ডারকাট, পুনঃ-প্রবেশকারী বৈশিষ্ট্য, এবং অভ্যন্তরীণ জ্যামিতি যেগুলির জন্য পার্শ্ব অ্যাক্সেসের প্রয়োজন কেবল ক্যাম ছাড়া একটি উল্লম্ব প্রেস স্ট্রোকে তৈরি হতে পারে না-অ্যাকচুয়েটেড মেকানিজম যা বিশাল জটিলতা এবং খরচ যোগ করে৷ বৃহৎ পরিসরে, সেই ক্যাম ইউনিটগুলি কার্যত বিশাল হয়ে ওঠে।
কিছু উপাদান জ্যামিতি নির্বিশেষে বড়-ফরম্যাট স্ট্যাম্পিং প্রতিরোধ করে। কাজ-300-সিরিজ স্টেইনলেসের মতো শক্ত করা সংকর ধাতুগুলি একাধিক স্টেশন জুড়ে তৈরি করা ক্রমশ কঠিন হয়ে ওঠে এবং একটি বড় ডাইতে ক্রমবর্ধমান টনেজ উপলব্ধ প্রেসের ক্ষমতাকে ছাড়িয়ে যেতে পারে। 8 মিমি-এর উপরে পুরু প্লেট সাধারণত প্রগতিশীল স্ট্যাম্পিং এবং বানোয়াট পদ্ধতির পরিবর্তে প্রেস ব্রেক বা হাইড্রোলিক প্রেস টেরিটরিতে চলে যায়, কারণ প্রচলিত স্ট্যাম্পিং প্রেসগুলি দক্ষতার সাথে সরবরাহ করার জন্য প্রয়োজনীয় শক্তিগুলিকে অতিক্রম করে।
এই পরিস্থিতিগুলি বিবেচনা করুন যেখানে বিকল্পগুলি ডাই স্ট্যাম্পিংকে ছাড়িয়ে যায়:
- জটিল জ্যামিতি সহ কম ভলিউম- লেজার কাটিং প্লাস প্রেস ব্রেক ফর্মিং কোনো টুলিং বিনিয়োগ ছাড়াই সমাপ্ত যন্ত্রাংশ সরবরাহ করে, 3,000 ইউনিটের নিচে চালানোর জন্য আদর্শ
- পুরু প্লেট উপর টাইট tolerances- প্লেট স্টক থেকে সিএনসি মেশিনিং সহনশীলতা ধারণ করে যে স্ট্যাম্পিং ভারী গেজ উপাদানের সাথে মেলে না
- অভ্যন্তরীণ বৈশিষ্ট্য সহ জটিল 3D ঘের- স্বতন্ত্রভাবে গঠিত টুকরা থেকে ওয়েল্ডমেন্টগুলি আন্ডারকাট, অভ্যন্তরীণ স্টিফেনার এবং বৈশিষ্ট্যগুলিকে একক স্ট্যাম্পিং অপারেশনে অসম্ভব করার অনুমতি দেয়
- অ -অভিন্ন প্রাচীর বিভাগ সহ জৈব আকার- কাস্টিংগুলি এমন জ্যামিতিগুলি পরিচালনা করে যা কোনও সমতল-খালি ফর্মিং সিকোয়েন্স প্রতিলিপি করতে পারে না
এমনকি hvac প্রগতিশীল ধাতু স্ট্যাম্পিং-এ, যেখানে বড় নালী উপাদান এবং কাঠামোগত আবাসনগুলি সাধারণ শীট মেটাল স্ট্যাম্পিং পণ্য, ইঞ্জিনিয়াররা নিয়মিতভাবে এমন অংশগুলির মুখোমুখি হন যা ব্যবহারিক স্ট্যাম্পিং সীমা অতিক্রম করে। অভ্যন্তরীণ ব্যাফেলস এবং ওয়েল্ডেড ফ্ল্যাঞ্জ সহ একটি বড় আকারের প্লেনাম বক্স, উদাহরণস্বরূপ, শুধুমাত্র আয়তনের উপর ভিত্তি করে স্ট্যাম্পিং প্রার্থীর মতো মনে হতে পারে, তবে এর জ্যামিতি বানোয়াটকে দ্রুত এবং সস্তার পথ করে তোলে।
বড়-মেটাল উপাদানের জন্য বিকল্প তুলনা করা
সিদ্ধান্ত সবসময় বাইনারি হয় না. হাইব্রিড পন্থাগুলি বড় উপাদানগুলির জন্য ভাল কাজ করে যেখানে ডাই স্ট্যাম্পিং উচ্চ-ভলিউম পুনরাবৃত্তিযোগ্য অপারেশনগুলি পরিচালনা করে (ব্ল্যাঙ্কিং, প্রাথমিক গঠন, ছিদ্র) যখন সেকেন্ডারি প্রক্রিয়াগুলি সম্পূর্ণ বৈশিষ্ট্যগুলি ডাই তৈরি করতে পারে না। একটি স্ট্রাকচারাল স্বয়ংচালিত বন্ধনীকে তার প্রাথমিক জ্যামিতির জন্য ক্রমান্বয়ে স্ট্যাম্প করা হতে পারে, তারপরে রোবোটিকভাবে একটি গাসেট যোগ করার জন্য ঢালাই করা হয় যার জন্য ডাই-এ একটি অবাস্তব ক্যাম প্রক্রিয়ার প্রয়োজন হবে। এই ধাতু স্ট্যাম্পিং সমাধানগুলি সমস্ত কিছু করার জন্য একটি পদ্ধতিকে বাধ্য করার পরিবর্তে প্রক্রিয়ার শক্তিগুলিকে মিশ্রিত করে।
কম ভলিউম প্রয়োজনীয় অংশগুলির জন্য, ডাই স্ট্যাম্পিং-এ টুলিং বিনিয়োগ কেবল পরিমার্জন করতে পারে না। Hotean থেকে উৎপাদন খরচ বিশ্লেষণ দেখায়, লেজার কাটিংয়ের গড় প্রতি-ইউনিট খরচের তুলনায় উল্লেখযোগ্যভাবে কম হয় 3,000 পিসের নিচে ব্যাচের জন্য স্ট্যাম্পিংয়ের চেয়ে একবার আপনি $15,000+ টুলিং খরচ যা একটি একক অংশ উৎপাদনের আগে স্ট্যাম্পিং দাবি করে। সেই ব্যবধান আরও প্রসারিত হয় বড়-আংশিক টুলিং-এর গুণিতক মান ডাই দামের সাথে।
বৃহৎ-ফর্ম্যাটের ধাতব উপাদানগুলির জন্য প্রাথমিক বিকল্পগুলি ডাই স্ট্যাম্পিংয়ের বিরুদ্ধে কীভাবে স্ট্যাক আপ হয় তা এখানে রয়েছে:
| পদ্ধতি | আদর্শ ভলিউম পরিসীমা | জ্যামিতিক জটিলতা | সহনশীলতা ক্ষমতা | আপেক্ষিক প্রতি-পিস খরচ (নিম্ন ভলিউম) | আপেক্ষিক প্রতি-পিস খরচ (উচ্চ আয়তন) |
|---|---|---|---|---|---|
| ডাই স্ট্যাম্পিং | 10,000+ বার্ষিক | মাঝারি (ড্র গভীরতা এবং একক-অক্ষ গঠন দ্বারা সীমাবদ্ধ) | +/-0.005 ইঞ্চি স্ট্যান্ডার্ড; ফাইনব্ল্যাঙ্কিং সহ +/-0.001 ইঞ্চি | খুব উচ্চ (টুলিং অ্যামোর্টাইজেশন প্রাধান্য পায়) | খুব কম |
| লেজার কাটিং + গঠন | বার্ষিক 1 - 5,000 | উচ্চ (যেকোন 2D প্রোফাইল, ব্রেক টুলিং দ্বারা সীমিত বাঁক) | +/-0.004 ইঞ্চি কাটা; +/-0.010 in. গঠিত | কম (কোনও টুলিং নেই) | উচ্চ (প্রতি পিস শ্রম-নিবিড়) |
| সিএনসি মেশিনিং | বার্ষিক 1 - 2,000 | খুব উচ্চ (যেকোন মেশিনযোগ্য জ্যামিতি) | +/-0.001 ইঞ্চি বা আরও ভাল | মাঝারি (বড় প্লেটে উপাদান বর্জ্য) | খুব উচ্চ (ধীর চক্র সময়) |
| ওয়েল্ডমেন্টস | বার্ষিক 1 - 5,000 | খুব উচ্চ (অভ্যন্তরীণ বৈশিষ্ট্য, মাল্টি-প্লেন অ্যাসেম্বলি) | +/-0.015 ইঞ্চি। সাধারণ; ফিক্সচার সহ +/-0.005 ইঞ্চি | পরিমিত (শ্রম প্লাস ফিক্সচারিং) | উচ্চ (ঢালাই রৈখিকভাবে স্কেল করে না) |
| কাস্টিং | 500 - 100,000+ বার্ষিক | অত্যন্ত উচ্চ (জৈব আকার, পরিবর্তনশীল প্রাচীর বেধ) | +/-0.010 ইন. বিনিয়োগ কাস্ট; +/-0.030 ইঞ্চি বালি ঢালাই | মাঝারি (প্যাটার্ন খরচ ডাই খরচের চেয়ে কম) | নিম্ন থেকে মাঝারি |
ক্রসওভার লক্ষ্য করুন। কম ভলিউমে, প্রতিটি বিকল্প বীট মোট খরচে স্ট্যাম্পিং করে। উচ্চ ভলিউমে, ডাই স্ট্যাম্পিং প্রতি-পিস ইকোনমিক্সে সবকিছুকে ছাড়িয়ে যায়। গ্রে জোন, বড় অংশের জন্য মোটামুটি 3,000 থেকে 15,000 বার্ষিক ইউনিট, যেখানে সিদ্ধান্তের জন্য থাম্বের নিয়মের পরিবর্তে বিস্তারিত মডেলিং প্রয়োজন। জ্যামিতি ভারসাম্য নির্দেশ করে: একটি সাধারণ সমতল বন্ধনী একটি জটিল গভীর-আঁকা শেল থেকে কম ভলিউমে স্ট্যাম্পিং অঞ্চলে প্রবেশ করে।
কাস্টিং বড় কাঠামোগত উপাদান জন্য বিশেষ মনোযোগ প্রাপ্য। ইনভেস্টমেন্ট কাস্টিং এবং বালি ঢালাই উভয়ই জ্যামিতি পরিচালনা করে যেগুলি স্ট্যাম্পিং প্রতিলিপি করতে পারে না এবং তাদের টুলিং খরচ (কঠিন ইস্পাতের পরিবর্তে প্যাটার্নগুলি) সাধারণত সমতুল্য স্ট্যাম্পিং ডাইয়ের চেয়ে 30-60% কম। ট্রেড-অফ হল আরও বেশি সহনশীলতা, প্রতি টুকরোতে বেশি সময় লাগে এবং গুরুত্বপূর্ণ ইন্টারফেসের জন্য সেকেন্ডারি মেশিনিং প্রয়োজনীয়তা। অংশগুলির জন্য যেখানে পরিবর্তনশীল প্রাচীরের বেধের মাধ্যমে ওজন অপ্টিমাইজেশন টাইট ডাইমেনশনাল নিয়ন্ত্রণের চেয়ে বেশি গুরুত্বপূর্ণ, কাস্টিং প্রায়শই ভলিউম নির্বিশেষে জয়ী হয়।
সৎ ফ্রেমিং: ডাই স্ট্যাম্পিং হল সঠিক উত্তর যখন ভলিউম বেশি হয়, জ্যামিতি সমতল-খালি গঠনের সাথে সামঞ্জস্যপূর্ণ, এবং সহনশীলতা প্রক্রিয়াটি স্বাভাবিকভাবে যা প্রদান করে তার সাথে সামঞ্জস্যপূর্ণ। যখন এই শর্তগুলির মধ্যে কোনটি ব্যর্থ হয়, বিকল্পগুলি আপস নয়। তারা ভালো ইঞ্জিনিয়ারিং সিদ্ধান্ত. মূল কাজটি হল টুলিংয়ে মূলধন কমিট করার আগে কোন শর্তটি ভেঙ্গেছে তা সনাক্ত করা যা কম পারফর্ম করবে।
কখন স্ট্যাম্প করতে হবে এবং কখন তৈরি করতে হবে তা জানা সরবরাহকারীর মূল্যায়ন চ্যালেঞ্জের অর্ধেক। বাকি অর্ধেকটি আপনার নির্দিষ্ট বৃহৎ-ফরম্যাটের উপাদানের জন্য যে কোনো পাথকে কার্যকর করার জন্য সরঞ্জাম, টুলিং দক্ষতা, এবং প্রকৌশল গভীরতার সাথে একজন অংশীদার খুঁজে বের করছে।
বড় কাজের জন্য ডাই স্ট্যাম্পিং পরিষেবা প্রদানকারীদের মূল্যায়ন করা
আপনার অংশ স্ট্যাম্প করতে পারে এমন একটি সরবরাহকারী খুঁজে পাওয়া সহজ। বহু{1}বছরের প্রোডাকশন প্রোগ্রাম জুড়ে আপনার বড় অংশকে নির্ভরযোগ্যভাবে, সহনশীলতার সাথে স্ট্যাম্প করতে পারে এমন একটি সন্ধান করা একটি মৌলিকভাবে ভিন্ন অনুসন্ধান। বড় আকারের কাজের জন্য সজ্জিত ব্যক্তিদের থেকে উপযুক্ত ধাতু স্ট্যাম্পিং সরবরাহকারীদের আলাদা করার ক্ষমতা প্রতিটি কোম্পানির ব্রোশারে তালিকাভুক্ত করা হয় না। আপনাকে জানতে হবে কী জিজ্ঞাসা করতে হবে, কী যাচাই করতে হবে এবং কোন লাল পতাকা একটি দোকানকে তার প্রকৃত ক্ষমতার বাইরে পৌঁছানোর সংকেত দেয়।
একটি বড়-অংশ স্ট্যাম্পিং সরবরাহকারীতে যাচাই করার মূল ক্ষমতা
প্রেস টনেজ পরিসীমা হল সুস্পষ্ট সূচনা বিন্দু, কিন্তু নেমপ্লেট নম্বরে থামবেন না। স্ট্রোকে পিক টনেজ কোথায় পাওয়া যায় তা জিজ্ঞাসা করুন। নিচের ডেড সেন্টারে রেট করা একটি 1,000-টন প্রেস শুধুমাত্র বিডিসিতে সেই শক্তি সরবরাহ করে। যদি আপনার গঠনের ক্রিয়াকলাপ নীচে থেকে 2 ইঞ্চি উপরে থাকে তবে প্রেসের ধরণের উপর নির্ভর করে উপলব্ধ টনেজ 15-20% কম হতে পারে। আপনার প্রকৃত লোড বক্ররেখার সাথে সামঞ্জস্যপূর্ণ ক্ষমতা প্রয়োজন, ক্যাটালগ স্পেস নয়।
সর্বোচ্চ বিছানার আকার সমানভাবে গুরুত্বপূর্ণ। একটি কাস্টম মেটাল স্ট্যাম্পিং কোম্পানি বড়-আংশিক ক্ষমতা দাবি করে কিন্তু 48-ইঞ্চি বেড সহ প্রেস চালানো আপনার স্ট্রাকচারাল ব্র্যাকেটের জন্য প্রয়োজনীয় 80-ইঞ্চি প্রগতিশীল ডাই মিটমাট করতে পারে না। উভয় অক্ষে বিছানার মাত্রা নিশ্চিত করুন এবং কয়েক টন ওজনের ডাইসের জন্য বোলস্টার লোড ক্ষমতা যাচাই করুন।
একটি ইন{0}}হাউস টুল রুম গুরুতর প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীদের দোকান থেকে আলাদা করে যা প্রতিটি রক্ষণাবেক্ষণ ইভেন্টকে আউটসোর্স করে। বড় ডাইয়ের নিয়মিত শার্পনিং, নাইট্রোজেন স্প্রিং সার্ভিস এবং গাইড বুশিং প্রতিস্থাপন প্রয়োজন। যদি সরবরাহকারী প্রতিটি রক্ষণাবেক্ষণ চক্রের জন্য আপনার 8-টন ডাই অফসাইট পাঠায়, তাহলে আপনি একটি অভ্যন্তরীণ টুল রুম সহ দিনের তুলনায় ইভেন্ট প্রতি সপ্তাহের ডাউনটাইম দেখছেন। কেএমসি ম্যানুফ্যাকচারিং-এর টুলিং পদ্ধতি দেখায়, এক ছাদের নিচে ডিজাইন, নির্মাণ এবং রক্ষণাবেক্ষণ পরিচালনা করে এমন ইন্টিগ্রেটেড টুল এবং ডাই অপারেশন পুরো প্রোগ্রামের জীবনচক্র জুড়ে টুলিংয়ের গুণমানের উপর দ্রুত পরিবর্তন এবং কঠোর নিয়ন্ত্রণ প্রদান করে।
সিমুলেশন এবং FEA ক্ষমতাগুলি নির্দেশ করে যে কোনও সরবরাহকারী ইস্পাত কাটার আগে সমস্যার পূর্বাভাস দিতে পারে। বড়-ফরম্যাটের কাজের জন্য, ভার্চুয়াল ডাই ট্রাইআউটগুলি হাজার হাজার ফিজিক্যাল ট্রাইআউট পুনরাবৃত্তিতে বাঁচায়৷ জিজ্ঞাসা করুন যে তারা বাড়িতে সিমুলেশন তৈরি করে-বা স্বাধীনভাবে এটি পরিচালনা করতে ডাই বিল্ডারের উপর নির্ভর করে। আমার কাছাকাছি বা যেকোনো জায়গায় সেরা মেটাল স্ট্যাম্পিং পরিষেবাগুলি সিমুলেশন ইঞ্জিনিয়ারদের বজায় রাখে যারা প্রেস অপারেটর এবং ডাই ডিজাইনারদের সাথে সরাসরি সহযোগিতা করে।
সেকেন্ডারি অপারেশন ক্ষমতা প্রায়ই উপেক্ষা করা হয়. একটি 36- ইঞ্চি স্ট্যাম্পিং ডিবার করার জন্য সেই পদচিহ্নের জন্য স্কেল করা সরঞ্জাম প্রয়োজন। স্থানাঙ্ক পরিমাপ মেশিন ব্যবহার করে মাত্রিক পরিদর্শনের জন্য সম্পূর্ণ অংশ জ্যামিতি ক্যাপচার করার জন্য যথেষ্ট বড় একটি পরিমাপ খামের প্রয়োজন। যদি সরবরাহকারী একটি তৃতীয় পক্ষের ল্যাবে পরিদর্শন আউটসোর্স করে, প্রথম-নিবন্ধ অনুমোদনের জন্য টার্নঅ্যারাউন্ড সময় দিন থেকে সপ্তাহে প্রসারিত হয়। এমনকি আনুষঙ্গিক চাহিদা যেমন মেটাল স্ট্যাম্পিংয়ের জন্য লেবেলিং পরিষেবাগুলি যৌক্তিকভাবে জটিল হয়ে ওঠে যখন অংশগুলি বড় হয় এবং চিহ্নিতকরণের জন্য বিশেষ ফিক্সচারের প্রয়োজন হয়।
রসদ যাচাই-বাছাই প্রাপ্য। বড় স্ট্যাম্পযুক্ত উপাদানগুলি হ্যান্ডলিং এবং শিপিং চ্যালেঞ্জ তৈরি করে যা ছোট অংশগুলির মুখোমুখি হয় না। প্যাকেজিং ট্রানজিট সময় বিকৃতি প্রতিরোধ করা আবশ্যক.শিপিং oversized ধাতু পণ্যবিশেষ ক্রেটিং, লোড-নির্দিষ্ট নিরাপত্তা পদ্ধতি, এবং সম্ভাব্য ওভারসাইজ মালবাহী অনুমতি জড়িত। নিশ্চিত করুন যে আপনার সরবরাহকারীর উপাদান হ্যান্ডলিং সরঞ্জাম, স্টেজিং স্পেস এবং শিপিং অংশীদারিত্ব রয়েছে যাতে ক্ষতি ছাড়াই আপনার অংশগুলি সরানো যায়।
গুণমানের সার্টিফিকেশন একটি বেসলাইন বিশ্বাসযোগ্যতার সংকেত প্রদান করে। ISO 9001 একটি নথিভুক্ত মানের সিস্টেম নির্দেশ করে। IATF 16949 স্বয়ংচালিত-গ্রেড প্রক্রিয়া নিয়ন্ত্রণের সংকেত দেয়। বড়-অংশের কাজের জন্য, এই সার্টিফিকেশনগুলি গুরুত্বপূর্ণ কারণ তারা পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ এবং পরিমাপ সিস্টেম বিশ্লেষণ প্রোটোকলগুলিকে প্রয়োগ করে যা স্ক্র্যাপ হওয়ার আগে ড্রিফ্ট ধরা দেয়৷ উইসকনসিন এবং মিডওয়েস্ট ইন্ডাস্ট্রিয়াল করিডোর জুড়ে মেটাল স্ট্যাম্পিং কোম্পানিগুলি প্রায়শই উভয় সার্টিফিকেশন ধারণ করে, যা এই অঞ্চলের স্বয়ংচালিত এবং ভারী সরঞ্জাম OEM চাহিদার ঘনত্বকে প্রতিফলিত করে।
ডাই ডিজাইন বিশেষজ্ঞদের সাথে অংশীদারিত্ব
সরবরাহকারী মূল্যায়ন উদ্ধৃতি পর্যায়ে শুরু করা উচিত নয়। সর্বোচ্চ-মূল্যের সম্পৃক্ততা ধারণা বিকাশের সময় শুরু হয়, যখন অংশ জ্যামিতি এখনও টুলিং বাস্তবতাগুলিকে মিটমাট করার জন্য যথেষ্ট নমনীয়। টুলিং ইঞ্জিনিয়ারদের সাথে কাজ করা যারা প্রাথমিক পর্যায়ে বড়-ফরম্যাট ডাই ডিজাইনে পারদর্শী হয় তা ব্যয়বহুল আবিষ্কারকে বাধা দেয় যে আপনার অংশটি অঙ্কিত হিসাবে অর্থনৈতিকভাবে স্ট্যাম্প করা যাবে না।
এই প্রারম্ভিক সহযোগিতা গুরুত্বপূর্ণ কারণ বড়-পার্ট ডাই ডিজাইনে ট্রেড-অফ অংশ ডিজাইনারের কাছে অদৃশ্য থাকে। একটি 2-ডিগ্রি ড্রাফ্ট একটি গভীর-আঁকানো প্রাচীরের সংযোজন একটি ক্যাম মেকানিজম বাদ দিয়ে টুলিং-এ $40,000 বাঁচাতে পারে৷ একটি সামান্য বৈশিষ্ট্য স্থানান্তর স্টেশন সংখ্যা দশ থেকে আট কমাতে পারে, একটি ছোট প্রেস ক্লাসে ডাই সঙ্কুচিত। এই অপ্টিমাইজেশনগুলি তখনই ঘটে যখন ডাই ইঞ্জিনিয়ারিং দক্ষতা অংশ মুদ্রণ হিমায়িত হওয়ার আগে কথোপকথনে প্রবেশ করে।
YICHEN এর কাস্টম স্ট্যাম্পিং ডাই প্ল্যাটফর্মএই ধরনের বিশেষ সহযোগিতা চাওয়া প্রকৌশলীদের জন্য একটি পথ প্রদান করে, টুলিং টিমকে ডাই ডিজাইনের দক্ষতা কভার করার কাঠামো, উপাদান প্রবাহ অপ্টিমাইজেশান, এবং বড়-ফরম্যাট অ্যাপ্লিকেশনের জন্য কম্পোনেন্ট ইঞ্জিনিয়ারিং সংযোগ করে৷ যখন চ্যালেঞ্জটি একটি ডাই তৈরি করা যায় যা নির্ভুলতা বজায় রেখে বিস্তৃত ব্যবধানে জটিলতা পরিচালনা করে, তখন ডেডিকেটেড ডাই ইঞ্জিনিয়ারিং রিসোর্সে অ্যাক্সেস থাকা ডিজাইনকে ত্বরান্বিত করে- থেকে-উৎপাদন সময়রেখা।
আপনার ডাই চালাতে পারে এমন প্রতিটি সরবরাহকারী এটি ভালভাবে ডিজাইন করতে পারে না। তাদের মধ্যে কিছু মেটাল স্ট্যাম্পিং কোম্পানি উইসকনসিন নির্মাতারা চমৎকার প্রেস রুম পরিচালনা করে কিন্তু টুলটি চালানো হবে এমন নির্দিষ্ট প্রেস বৈশিষ্ট্যের কোনো দৃশ্যমানতা ছাড়াই তৃতীয় পক্ষের কাছে ডাই ডিজাইন আউটসোর্স করে। সেরা ফলাফল সরবরাহকারী, বা সরবরাহকারী-প্লাস-টুলমেকার অংশীদারিত্ব থেকে আসে, যেখানে ডাই ডিজাইনার CAD-তে প্রথম লাইন আঁকার আগে টার্গেট প্রেসের বিচ্যুতি আচরণ, তাপীয় বৈশিষ্ট্য এবং ফিড সিস্টেমের সীমাবদ্ধতাগুলি বোঝেন।
যখন বড়-পার্ট ডাই স্ট্যাম্পিং প্রদানকারীকে শর্টলিস্ট করা হয়, তখন এই মূল্যায়নের মানদণ্ডগুলিকে খুব বেশি গুরুত্ব দিন:
- প্রেস বহর বৈচিত্র্য- টননেজ এবং বেড সাইজ পরিসরে বিস্তৃত একাধিক প্রেস প্রয়োজন, একটি মেশিন রক্ষণাবেক্ষণের জন্য বন্ধ থাকলে ব্যাকআপ ক্ষমতা প্রদান করে
- বড়-ডাই ক্ষমতা সহ-হাউস টুল রুমে- ওভারহেড ক্রেন অ্যাক্সেস, বড় আকারের উপাদানগুলির জন্য পৃষ্ঠের গ্রাইন্ডার এবং সন্নিবেশ প্রতিস্থাপনের জন্য CNC মেশিনিং ক্ষমতা
- নকশা দক্ষতা মারা- ঘরেই হোক বা একটি ডেডিকেটেড টুলিং পার্টনারের মাধ্যমে, ইঞ্জিনিয়ার করার ক্ষমতা বিশেষভাবে বৃহৎ-ফরম্যাট চ্যালেঞ্জের জন্য মারা যায় যার মধ্যে ডিফ্লেকশন ম্যানেজমেন্ট, ইউনিফর্ম প্রেসার ডিস্ট্রিবিউশন, এবং স্ট্রিপ গাইডেন্স
- FEA এবং সিমুলেশন গঠন- উপাদানের প্রবাহকে যাচাই করতে, স্প্রিংব্যাকের পূর্বাভাস দিতে এবং শারীরিক পরীক্ষা করার আগে ফাঁকা ধারক চাপকে অপ্টিমাইজ করতে সিমুলেশনের সক্রিয় ব্যবহার
- মানসম্পন্ন অবকাঠামো- পরিমাপ ভলিউম সহ CMM ক্ষমতা আপনার বৃহত্তম অংশ মাত্রা ছাড়িয়ে যায়, সাথে পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ সিস্টেমগুলি রিয়েল টাইমে গুরুত্বপূর্ণ মাত্রাগুলি ট্র্যাক করে
- উপাদান হ্যান্ডলিং এবং রসদ- ভারী কুণ্ডলী ওজনের জন্য রেট করা কয়েল হ্যান্ডলিং সরঞ্জাম, খালি জায়গাগুলির জন্য স্বয়ংক্রিয়ভাবে ডিস্ট্যাকিং, ডাই পরিবর্তনের জন্য ওভারহেড ক্রেন, এবং বড় অংশগুলির জন্য আউটবাউন্ড শিপিং সমাধান
- সার্টিফিকেশন এবং শিল্প অভিজ্ঞতা- ISO/IATF সার্টিফিকেশন এবং অনুরূপ স্কেল, জটিলতা এবং উপাদানের অংশগুলির সাথে প্রদর্শিত প্রোগ্রাম ইতিহাস
- প্রকৌশল পরিবর্তন নমনীয়তা- স্ক্র্যাচ থেকে পুনঃনির্মাণ ছাড়াই নকশার পুনর্নির্মাণ ঘটলে -প্রোগ্রামের মধ্যবর্তী বড় ডাইস সংশোধন করার ইচ্ছা এবং ক্ষমতা
- ভৌগলিক এবং সরবরাহ চেইন ফিট- কম মালবাহী খরচ এবং দ্রুত প্রতিক্রিয়ার জন্য আপনার সমাবেশ ক্রিয়াকলাপের নৈকট্য, বা নির্ভরযোগ্য দীর্ঘ-দূরত্ব সরবরাহের জন্য মালবাহী অংশীদারিত্ব প্রতিষ্ঠিত
ডাই ডিজাইনের দক্ষতা পার্থক্যকারী হিসাবে জোর দেওয়ার দাবি রাখে যা পর্যাপ্ত সরবরাহকারীদের ব্যতিক্রমী থেকে আলাদা করে। একটি বড় যথেষ্ট প্রেস সঙ্গে যে কোনো দোকান বল সঙ্গে ধাতু আঘাত করতে পারেন. যে সরবরাহকারী বোঝেন কেন নাইট্রোজেন স্প্রিং লেআউটের জন্য আটটির পরিবর্তে বারোটি সিলিন্ডার প্রয়োজন, বা কেন পাইলট কৌশলের জন্য 48-ইঞ্চি স্ট্রিপে মধ্যবর্তী নিবন্ধন প্রয়োজন, তিনি হলেন একজন যিনি হিট ওয়ান থেকে হিট এক মিলিয়ন পর্যন্ত সহনশীলতার সাথে অংশগুলি সরবরাহ করেন৷ সেই প্রকৌশলের গভীরতা, বাড়ির বাসিন্দা হোক বা একটি বিশেষ ডাই ডিজাইন পার্টনারের মাধ্যমে অ্যাক্সেস করা হোক, এটিই একটি পণ্য লেনদেন থেকে বড় অংশের জন্য একটি ডাই স্ট্যাম্পিং পরিষেবাকে একটি উত্পাদন প্রোগ্রামে রূপান্তরিত করে যা আসলে কাজ করে৷
বড় অংশের জন্য ডাই স্ট্যাম্পিং পরিষেবা সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. ডাই স্ট্যাম্পিং-এ বড় অংশ হিসেবে কোন আকার যোগ্যতা অর্জন করে?
একটি অংশ সাধারণত বড় হিসাবে যোগ্য হয় যখন এটি কোনো একক মাত্রায় 24 ইঞ্চি অতিক্রম করে বা 72 ইঞ্চির চেয়ে বড় একটি প্রেস বেডের প্রয়োজন হয়। 3 মিমি (0.120 ইঞ্চি) এর উপরে উপাদানের বেধও উপাদানগুলিকে বড়-অংশের অঞ্চলে ঠেলে দেয়। ওজন আরেকটি কারণ: যখন সমাপ্ত ফাঁকা স্থানগুলি অপারেটররা ম্যানুয়ালি নিরাপদে পরিচালনা করতে পারে তার থেকে বেশি হয়ে যায়, তখন যান্ত্রিক স্থানান্তর বা রোবোটিক স্বয়ংক্রিয়তা প্রয়োজনীয় হয়ে ওঠে, বড়-অংশ শ্রেণিবিন্যাসের সংকেত দেয়।
2. বড়-পার্ট ডাই স্ট্যাম্পিংয়ের জন্য কত টনেজ প্রয়োজন?
বৃহৎ অংশের জন্য টনেজ প্রয়োজনীয়তা উভয় কাটা ঘের এবং গঠন পৃষ্ঠ এলাকা, উপাদান বেধ দ্বারা গুণিত সঙ্গে স্কেল. একটি 12-স্টেশন প্রগতিশীল ডাই চলমান ভারী গেজ স্টক সাধারণত 800 থেকে 1,200 টন বা তার বেশি প্রয়োজন। উপাদানের পুরুত্ব দ্বিগুণ করা প্রতিটি স্টেশনে একযোগে শক্তিকে প্রায় দ্বিগুণ করে, যার কারণে বড় আকারের উপাদানগুলির জন্য ভারী স্ট্যাম্পিং অপারেশনগুলি নিয়মিতভাবে 600 থেকে 2,000+ টন পরিসরে প্রেসের প্রয়োজন হয়।
3. বড় অংশের জন্য প্রগতিশীল ডাই এবং ট্রান্সফার ডাই স্ট্যাম্পিংয়ের মধ্যে পার্থক্য কী?
প্রগ্রেসিভ ডাইস সমস্ত ফর্মিং স্টেশন জুড়ে অংশটিকে স্ট্রিপের সাথে সংযুক্ত রাখে, যা স্ট্রিপ প্রস্থের সীমার মধ্যে ফিট এবং গভীর ড্রয়ের প্রয়োজন হয় না এমন অংশগুলির উচ্চ-ভলিউম উত্পাদনের জন্য তাদের আদর্শ করে তোলে৷ ট্রান্সফার ডাইস স্ট্রিপ থেকে অংশটি দ্বিগুণ করে, যান্ত্রিক আঙ্গুলগুলি ব্যবহার করে স্টেশনগুলির মধ্যে পৃথক ফাঁকা স্থানান্তর করতে। ট্রান্সফার স্ট্যাম্পিং বৃহত্তর জ্যামিতি, গভীর ড্র এবং ক্রিয়াকলাপের মধ্যে পুনঃস্থাপনের প্রয়োজনীয় অংশগুলির জন্য উপযুক্ত। 36 ইঞ্চির বেশি আকারের উপাদানগুলির জন্য, স্থানান্তর বা টেন্ডেম লাইনগুলি প্রায়শই একমাত্র শারীরিকভাবে সম্ভাব্য বিকল্প হয়ে ওঠে।
4. বড়-পার্ট ডাই স্ট্যাম্পিংয়ের জন্য টুলিংয়ের কত খরচ হয়?
ছোট থেকে মাঝারি আকারের উপাদানগুলির জন্য স্ট্যান্ডার্ড প্রগতিশীল ডাইগুলির জন্য সাধারণত $15,000 থেকে $60,000 খরচ হয়৷ বড় আকারের কাঠামোগত বা স্বয়ংচালিত প্যানেলের জন্য বড়-অংশ স্থানান্তর এবং লাইন ডাই $250,000 থেকে $1,000,000 পর্যন্ত হতে পারে যখন সম্পূর্ণ ডাই সেটে ড্র, ট্রিম, ফ্ল্যাঞ্জ এবং পিয়ার্স অপারেশন অন্তর্ভুক্ত থাকে। ডাই ম্যাটেরিয়াল একাই মোট বিনিয়োগের 20-40% জন্য দায়ী। বার্ষিক রক্ষণাবেক্ষণ মূল ডাই ভ্যালুর 5-10% যোগ করে। এই খরচগুলি উৎপাদনের পরিমাণের উপর পরিমাপ করে, বড়-আংশিক ডাই স্ট্যাম্পিং খরচ-কে কার্যকর করে শুধুমাত্র নির্দিষ্ট ভলিউম থ্রেশহোল্ডের উপরে, প্রায়ই 10,000 থেকে 25,000+ বার্ষিক ইউনিট। YICHEN-এর কাস্টম স্ট্যাম্পিং ডাই সলিউশন (https://www.yichen-group.com/stamping-die/) টুলিং ইঞ্জিনিয়ারদের ডাই স্ট্রাকচার এবং কম্পোনেন্ট ডিজাইন অপ্টিমাইজ করতে সাহায্য করে বড়-ফরম্যাট টুলিং প্রোগ্রামে খরচ পরিচালনা করতে।
5. বড় অংশগুলির জন্য ডাই স্ট্যাম্পিংয়ের বিকল্পগুলি কখন বেছে নেওয়া উচিত?
বার্ষিক ভলিউম 3,000 থেকে 5,000 ইউনিটের নিচে নেমে গেলে ডাই স্ট্যাম্পিং সঠিক উত্তর নাও হতে পারে, যখন অংশ জ্যামিতি 2:1-এর উপরে চরম ড্র অনুপাত, আন্ডারকাটগুলির জন্য অব্যবহারিক ক্যাম মেকানিজম বা 8 মিমি পুরুত্বের উপরে উপকরণগুলি জড়িত থাকে। লেজার কাটিং প্লাস প্রেস ব্রেক গঠন কম-ভলিউমের জটিল প্রোফাইলের জন্য ভালো কাজ করে। সিএনসি মেশিনিং আঁট{10}}সহনশীলতা পুরু প্লেট কাজ করে। ওয়েল্ডমেন্ট অভ্যন্তরীণ বৈশিষ্ট্য সহ একাধিক প্লেন অ্যাসেম্বলি পরিচালনা করে। পরিবর্তনশীল প্রাচীর বিভাগ সহ জৈব আকারে কাস্টিংগুলি এক্সেল। মাধ্যমিক প্রক্রিয়ার সাথে স্ট্যাম্পিংকে একত্রিত করে হাইব্রিড পদ্ধতিগুলি প্রায়শই খরচ এবং ক্ষমতার সর্বোত্তম ভারসাম্য সরবরাহ করে।


