


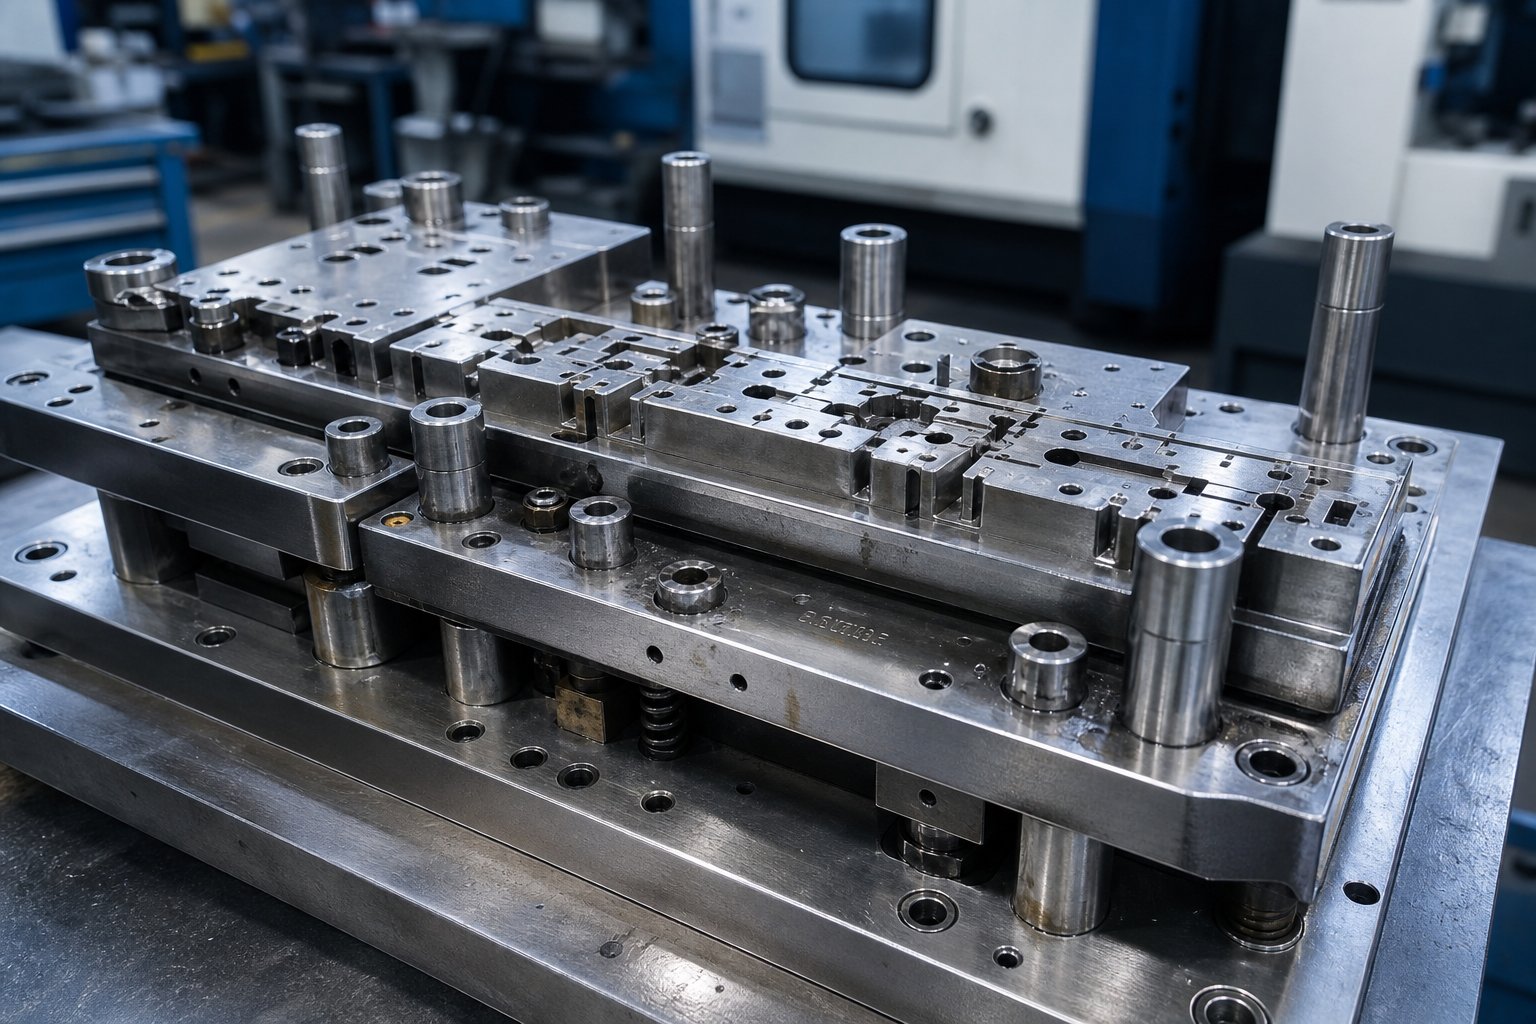
মেটাল স্ট্যাম্পিং ডাই বানানোর আসলেই মানে কী
আপনি যখন তথ্য অনুসন্ধান করুনমেটাল স্ট্যাম্পিং মারা যায়, আপনি সাধারণত দুটি চরমের মধ্যে একটিতে অবতরণ করেন: পাতলা পাত ধাতুতে একটি শখের খোঁচা বা একটি ঘন পাঠ্যপুস্তকের অধ্যায় সমীকরণে ভরা। এই নিবন্ধটি সেই জগতের মধ্যে শূন্যস্থান পূরণ করে, পেশাদার ডাই কনস্ট্রাকশন আসলে কাঁচা ইস্পাত থেকে প্রথম উত্পাদন হিট পর্যন্ত কেমন দেখায় তার মধ্য দিয়ে আপনাকে হেঁটেছে।
একটি স্ট্যাম্পিং ডাই কি এবং কি তৈরি করা এক জড়িত
তাহলে কি ম্যানুফ্যাকচারিং এ মারা যায়? এর মূল অংশে, একটি স্ট্যাম্পিং ডাই হল দুটি মিলনের অর্ধাংশের সমন্বয়ে গঠিত একটি নির্ভুল সরঞ্জাম যা প্রেস বলের অধীনে একটি সমাপ্ত আকারে শীট মেটালকে কাটা, বাঁকানো বা গঠন করে। উপরের এবং নীচের অর্ধেক হাউস ঘুষি, ডাই ক্যাভিটি, স্ট্রিপার, পাইলট এবং গাইড উপাদান যা উপাদানগুলি সনাক্ত করতে, অপারেশন সঞ্চালন করতে এবং সমাপ্ত অংশটি ছেড়ে দিতে একসাথে কাজ করে। একটি সাধারণ স্ট্যাম্পিং সংজ্ঞা: একটি উচ্চ-বল প্রক্রিয়া যা ফ্ল্যাট শীটকে তিন-মাত্রিক উপাদানে উৎপাদনের গতিতে রূপান্তরিত করে।
কিন্তু এখানে পার্থক্য হল অধিকাংশ বিষয়বস্তু উপেক্ষা করে। স্ট্যাম্পিং ডাই চালানোর অর্থ হল এটিকে প্রেসে লোড করা এবং অংশগুলি চালানো। একটি তৈরি করার অর্থ হল টুল স্টিলের একটি ব্লক থেকে প্রতিটি উপাদানকে প্রকৌশলী করা, এটিকে মাইক্রোন-স্তরের সহনশীলতায় মেশিন করা, এটিকে শক্ত করা এবং প্রমাণ করা যে এটি উত্পাদনে পৌঁছানোর আগেই গ্রহণযোগ্য অংশ তৈরি করে। একটি সঠিকভাবে নির্মিত ডাই ছাড়া একটি স্ট্যাম্পিং প্রেস কি? কোথাও যেতে দরকারী সঙ্গে শুধু টনেজ.
এই নিবন্ধের সুযোগ সম্পূর্ণরূপে নির্মাণের দিকে মনোনিবেশ করে: নকশা, মেশিনিং, তাপ চিকিত্সা, পরিদর্শন এবং বৈধতা। আপনি যদি জিজ্ঞাসা করেন যে কি মারা যায় এবং কীভাবে সেগুলি তৈরি হয়, আপনি সঠিক জায়গায় আছেন।
কেন মারা যায়-নির্ভুলতা তৈরি করা অংশের গুণমান নির্ধারণ করে
একটি স্ট্যাম্প করা অংশের প্রতিটি মাত্রা সরাসরি তার স্ট্যাম্পিং ডাইগুলি কীভাবে তৈরি হয়েছিল তা খুঁজে বের করে। পাঞ্চ-টু-ডাই ক্লিয়ারেন্স বুর উচ্চতা নিয়ন্ত্রণ করে। গহ্বর জ্যামিতি উপাদান প্রবাহ dictates. স্টীল গঠনের উপর সারফেস ফিনিস নির্ধারণ করে যে অংশগুলি পরিষ্কারভাবে ছেড়ে দেয় নাকি পিত্ত ও লেগে থাকে। সহনশীলতা এক ইঞ্চির কয়েক হাজার ভাগেরও বেশি হলে, স্ক্র্যাপের হার বেড়ে যায়, প্রেস ডাউনটাইম বৃদ্ধি পায় এবং প্রতি হিট খরচ বেড়ে যায়।
ডাই হল প্রতিটি স্ট্যাম্প করা অংশের ডিএনএ। প্রতিটি সারফেস ফিনিস ডিফেক্ট, ডাইমেনশনাল এরর, বা বুর ডাই কিভাবে তৈরি করা হয়েছিল তার চিহ্ন।
ব্যবহারিক স্তরে মেটাল স্ট্যাম্পিং কী তা বোঝার অর্থ হল যে মেটাল স্ট্যাম্পিং মারা যায় তা জেনেরিক সরঞ্জাম নয়। এগুলি হল কাস্টম-নির্মিত যন্ত্র যেখানে প্রতিটি নকশার পছন্দ, উপাদান নির্বাচন, এবং যন্ত্র পরিচালনার যৌগগুলি তাদের দ্বারা উত্পাদিত প্রতিটি অংশের গুণমান, দীর্ঘায়ু এবং অর্থনীতির সাথে জড়িত। যেকোন চিপ কাটার আগে থাকা ডিজিটাল ইঞ্জিনিয়ারিং পর্ব থেকে শুরু করে, সামনের অংশগুলি ঠিক কীভাবে ঘটে তা বিভক্ত করে।
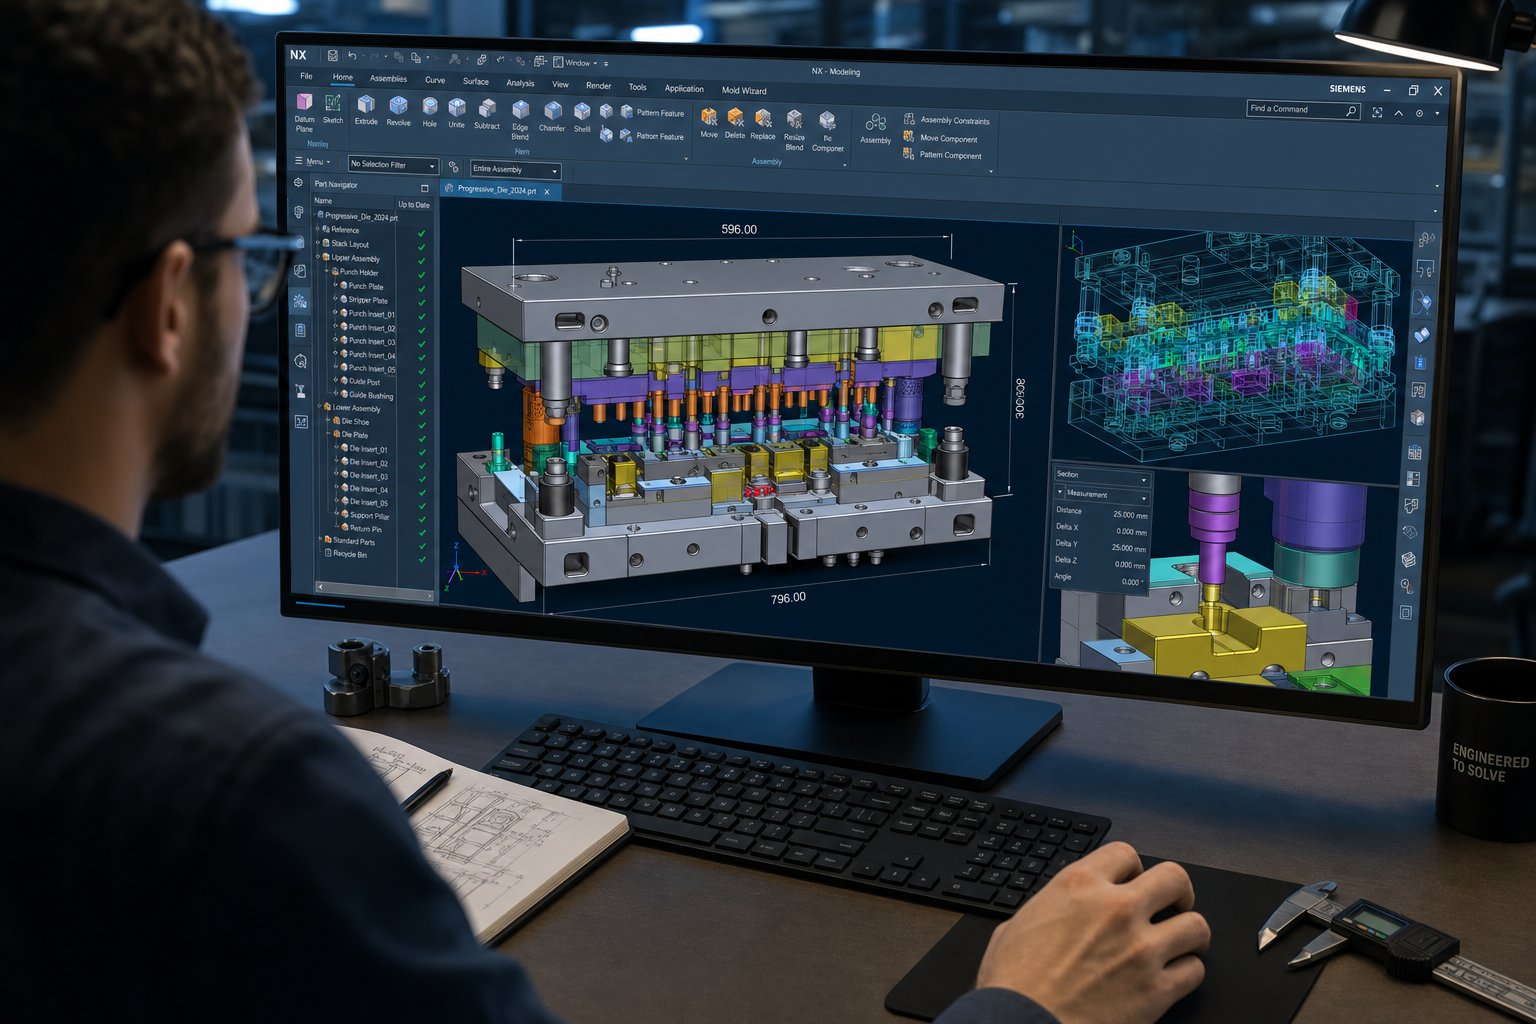
সিএডি মডেলিং থেকে সিএএম প্রোগ্রামিং পর্যন্ত ডাই ডিজাইন ওয়ার্কফ্লো
কোনো টুল ইস্পাত কাটার আগে, একটি স্ট্যাম্পিং ডাই সম্পূর্ণরূপে ডিজিটাল জ্যামিতি হিসাবে বিদ্যমান। সামনের-প্রকৌশলের শেষ পর্যায়ে যেখানে খরচ, নির্ভুলতা, এবং উৎপাদন কার্যকারিতা অনেকাংশে নির্ধারিত হয়, তবুও এটি এমন একটি ধাপ যা ডাই কনস্ট্রাকশনের বেশিরভাগ আলোচনা এড়িয়ে যায়।আধুনিক স্ট্যাম্পিং ডাই ডিজাইনতিনটি আন্তঃসংযুক্ত ডিজিটাল শৃঙ্খলার উপর নির্ভর করে: প্রতিটি উপাদানকে সংজ্ঞায়িত করার জন্য 3D CAD মডেলিং, গঠনমূলক আচরণকে যাচাই করার জন্য CAE সিমুলেশন, এবং CAM প্রোগ্রামিং প্রতিটি অংশকে মেশিন করবে এমন টুলপাথ তৈরি করতে। এই ফেজটি সঠিকভাবে পান এবং আপনি ট্রাইআউট লুপ, স্ক্র্যাপ এবং পুনরায় কাজ কমিয়ে দেন। এটা ভুল এবং আপনি ইস্পাত যারা ভুল জন্য অর্থ প্রদান.
পাঞ্চ এবং ডাই জ্যামিতির জন্য 3D CAD মডেলিং
মেটাল স্ট্যাম্পিং ডাই ডিজাইন সমাপ্ত স্ট্যাম্প করা অংশের একটি 3D প্যারামেট্রিক মডেল দিয়ে শুরু হয়। ইঞ্জিনিয়াররা অংশ জ্যামিতি আমদানি করে, সাধারণত একটি STEP বা নেটিভ CAD ফাইল হিসাবে, এবং ডাই কীভাবে এটি গঠন করবে তা নির্ধারণ করতে চূড়ান্ত আকার থেকে পিছনের দিকে কাজ করা শুরু করে। এই বিপরীত-ইঞ্জিনিয়ারিং পদ্ধতি হল যেখানে শীট মেটাল স্ট্যাম্পিং ডিজাইন সাধারণ যান্ত্রিক নকশা থেকে বিচ্ছিন্ন হয়। আপনি শুধু কঠিন উপাদান মডেলিং হয় না; আপনি নেতিবাচক স্থান এবং গতির মডেলিং করছেন যা লক্ষ লক্ষ বার একটি অংশ তৈরি করবে।
প্যারামেট্রিক মডেলিং মানে প্রতিটি মাত্রা সম্পর্ক দ্বারা চালিত হয়। একটি পাঞ্চ ব্যাসার্ধ পরিবর্তন করুন এবং সঙ্গম ডাই ক্যাভিটি, স্ট্রিপার ওপেনিং এবং ব্যাকিং প্লেট পকেট সবই স্বয়ংক্রিয়ভাবে আপডেট হয়। এই সহযোগীতা অমিল প্রতিরোধ করে যা সমাবেশের সময় হস্তক্ষেপ সৃষ্টি করে। পাঞ্চগুলি তাদের কাটিয়া প্রোফাইল, জমির দৈর্ঘ্য এবং শিয়ার অ্যাঙ্গেল দিয়ে মডেল করা হয়। ডাই ব্লকগুলি নির্দিষ্ট উপাদান এবং বেধের স্ট্যাম্পড হওয়ার জন্য যথাযথ ছাড়পত্র সহ গহ্বরের জ্যামিতি পায়। স্ট্রিপার, পাইলট, গাইড পিন এবং হিল ব্লকগুলি একই অ্যাসেম্বলি মডেলের মধ্যে আকার নেয়, নিশ্চিত করে যে প্রতিটি উপাদান একটি সমন্বিত সিস্টেম হিসাবে কাজ করে।
স্ট্রিপ লেআউট এই মডেলিং পর্বের একটি গুরুত্বপূর্ণ অংশ। ডিজাইনার নির্ধারণ করে কিভাবে ফ্ল্যাট স্ট্রিপটি বাসা বাঁধবে, অংশগুলির মধ্যে কতটা উপাদান থাকবে, ক্যারিয়ার ট্যাবগুলি কোথায় সংযুক্ত হবে এবং কোন পিচ দূরত্ব স্টেশনগুলিকে আলাদা করবে৷ একটি ভাল-পরিকল্পিত স্ট্রিপ লেআউট উপাদানের ব্যবহারকে ভারসাম্য বজায় রাখে বলপ্রয়োগ এবং ফিড স্থিতিশীলতা গঠনের বিরুদ্ধে। দরিদ্র বাসা বর্জ্য উপাদান. দুর্বল সিকোয়েন্সিং ভারসাম্যহীন বাহিনী তৈরি করে যা ডাইকে অসমভাবে পরিধান করে।
গঠনমূলক আচরণের পূর্বাভাস দিতে CAE সিমুলেশন
কল্পনা করুন উচ্চ-শক্তির ইস্পাত থেকে একটি জটিল আকৃতি টিপে এবং আবিষ্কার করুন যে ড্র প্রাচীরটি ক্র্যাকিং বিন্দু পর্যন্ত পাতলা হয়ে গেছে, তবে আপনি ইতিমধ্যে ডাই ক্যাভিটিগুলিকে মেশিন করার পরেই৷ সেই দৃশ্যটি সাধারণ ছিল। আজ, CAE সিমুলেশন এই ব্যর্থতাগুলির ভবিষ্যদ্বাণী করে যে কোনও শারীরিক সরঞ্জাম বিদ্যমান থাকার আগে, এটিকে ডাই ইঞ্জিনিয়ারদের জন্য উপলব্ধ সবচেয়ে মূল্যবান মেটাল স্ট্যাম্পিং কৌশলগুলির মধ্যে একটি করে তোলে।
সীমিত উপাদান বিশ্লেষণ সমগ্র গঠন প্রক্রিয়ার মডেল: ফাঁকা ধারক যোগাযোগ, পাঞ্চ ভ্রমণ, গহ্বরে উপাদান প্রবাহ, এবং স্থিতিস্থাপক পুনরুদ্ধার যা অনুসরণ করে। সিমুলেশন অসমর্থিত অঞ্চলে কুঁচকে যাওয়া, আঁটসাঁট ব্যাসার্ধে পাতলা হওয়া এবং ক্র্যাকিং সনাক্ত করে যেখানে স্ট্রেন উপাদান সীমা ছাড়িয়ে যায়। এটি স্প্রিংব্যাকেরও ভবিষ্যদ্বাণী করে, যা গঠিত ধাতুর প্রবণতা আংশিকভাবে তার আকৃতি পুনরুদ্ধার করে একবার প্রেস বল অপসারণ করা হয়। উচ্চ-শক্তির স্টিলের জন্য, স্প্রিংব্যাক যথেষ্ট তীব্র হতে পারে যাতে অংশগুলি সম্পূর্ণরূপে সহনশীলতার বাইরে চলে যায়।উন্নত সিমুলেশন টুলএখন সমগ্র অংশের পৃষ্ঠ জুড়ে স্প্রিংব্যাকের মাত্রা গণনা করুন, প্রকৌশলীদের ট্রাইআউটের সময় সংশোধন করার পরিবর্তে সক্রিয়ভাবে ডাই জ্যামিতিকে ক্ষতিপূরণ দেওয়ার অনুমতি দেয়।
এই ক্ষতিপূরণটি ইচ্ছাকৃতভাবে ডাই ফেস পরিবর্তন করে কাজ করে যাতে অংশটি তার সঠিক চূড়ান্ত আকারে ফিরে আসে। সিমুলেশন ছাড়াই, প্রকৌশলীরা শারীরিক পরীক্ষা-এবং-ত্রুটির উপর নির্ভর করত, অনুমানের দ্বারা অতিরিক্ত বাঁকানো এবং ব্যয়বহুল ডাই রিকাটগুলির মাধ্যমে পুনরাবৃত্তি করে৷ স্ট্যাম্পিং প্রযুক্তি এমন পর্যায়ে অগ্রসর হয়েছে যেখানে একটি ধাতব স্ট্যাম্পিং প্রোটোটাইপকে কঠিন টুলিংয়ের প্রতিশ্রুতি দেওয়ার আগে, বিকাশের সময়সীমা থেকে কয়েক সপ্তাহ কেটে ফেলার এবং শারীরিক নমুনার সম্পূর্ণ রাউন্ডগুলিকে বাদ দেওয়ার আগে ডিজিটালভাবে যাচাই করা যেতে পারে।
CAM প্রোগ্রামিং এবং টুলপথ কৌশল
জ্যামিতি লক করা এবং সিমুলেশন বৈধ হওয়ার সাথে, CAM প্রোগ্রামিং নকশাটিকে মেশিন নির্দেশাবলীতে অনুবাদ করে। প্রতিটি ডাই কম্পোনেন্টের প্রতিটি কনট্যুর, পকেট এবং প্রোফাইলের জন্য একটি টুলপথ প্রয়োজন যা পৃষ্ঠের সমাপ্তি, মাত্রিক নির্ভুলতা এবং চক্রের সময়কে ভারসাম্য রাখে। এখানেই স্ট্যাম্পিং ডিজাইনের সিদ্ধান্তগুলি উত্পাদন বাস্তবতার সাথে মিলিত হয়।
CAM প্রোগ্রামাররা মোটামুটি কৌশলগুলি সংজ্ঞায়িত করে যা বাল্ক উপাদানগুলিকে দ্রুত সরিয়ে দেয়, সেমি-ফিনিশ এবং ফিনিশ পাসের জন্য স্টক রেখে যায়। তারা নির্দিষ্ট বৈশিষ্ট্যের সাথে মিলে যাওয়া কাটার জ্যামিতি নির্বাচন করে: বল-কন্টুরড গহ্বরের জন্য নাকের প্রান্তের মিল, প্ল্যানার পৃষ্ঠের জন্য ফ্ল্যাট এন্ড মিল, এবং আঁট কোণের জন্য ছোট-ব্যাসের সরঞ্জাম। টুলপথ কৌশল যেমন ধ্রুব চিপ লোড সহ উচ্চ গতির মেশিনিং কাটিং ফোর্সকে হ্রাস করে এবং টুলের আয়ু বাড়ায়, যেটি গুরুত্বপূর্ণ যখন আপনি হিট ট্রিটমেন্টের পরে 60+ HRC-তে শক্ত টুল স্টিল মেশিন করছেন।
যৌগিক বক্ররেখা এবং আন্ডারকাট সহ জটিল ডাই প্রোফাইলের জন্য, 5-অক্ষ যুগপত প্রোগ্রামিং কাটারটিকে সর্বোত্তমভাবে পৃষ্ঠের দিকে ভিত্তিক রাখে, স্ক্যালপের উচ্চতা হ্রাস করে এবং হ্যান্ড পলিশিং কম করে। সরল প্ল্যানার জ্যামিতিতে শুধুমাত্র 3-অক্ষের কাজের প্রয়োজন হতে পারে। প্রোগ্রামার জ্যামিতি জটিলতা এবং সহনশীলতার প্রয়োজনীয়তার উপর ভিত্তি করে উপাদান দ্বারা এই সিদ্ধান্তগুলি তৈরি করে।
সাধারণ মেটাল স্ট্যাম্পিং ডিজাইন ওয়ার্কফ্লো ধারণা থেকে মেশিনে{0}}প্রস্তুত প্রোগ্রাম একটি সংজ্ঞায়িত ক্রম অনুসরণ করে:
- অংশ জ্যামিতি আমদানি এবং সম্ভাব্যতা পর্যালোচনা
- স্ট্রিপ লেআউট, নেস্টিং এবং অপারেশন সিকোয়েন্সিং
- সম্পূর্ণ প্যারামেট্রিক অ্যাসোসিয়েটিভিটি সহ ডাই কম্পোনেন্ট মডেলিং
- সিমুলেশন গঠন, স্প্রিংব্যাক পূর্বাভাস এবং ডাই ফেস ক্ষতিপূরণ
- CNC এর জন্য টুলপাথ জেনারেশন, সিমুলেশন ভেরিফিকেশন, এবং পোস্ট-প্রসেসিং
প্রতিটি ধাপ পরবর্তী ফিড. সময় বাঁচাতে সিমুলেশন এড়িয়ে যাওয়া প্রায় সবসময়ই পুনঃকর্মে বেশি খরচ করে। রাশিং সিএএম প্রোগ্রামিং এর ফলে সারফেস ফিনিশিং খারাপ হয় যার জন্য অত্যধিক হাতের কাজের প্রয়োজন হয়। ডিজিটাল পর্যায় হল যেখানে শৃঙ্খলা লভ্যাংশ দেয়, কারণ আপনি একবার ইস্পাত কাটা শুরু করলে, পরিবর্তনগুলি দ্রুতগতিতে আরও ব্যয়বহুল হয়ে ওঠে। ডিজিটাল মডেল থেকে ভৌত ধাতুতে রূপান্তর, ডাই উপাদানগুলির প্রকৃত মেশিনিং, যেখানে নির্মাণ জটিলতা নিজেকে সবচেয়ে স্পষ্টভাবে প্রকাশ করে।
স্ট্যাম্পিং ডাইসের ধরন এবং কীভাবে নির্মাণ আলাদা
সমস্ত স্ট্যাম্পিং ডাই একইভাবে নির্মিত হয় না, এবং নির্মাণ জটিলতা প্রকারের উপর নির্ভর করে নাটকীয়ভাবে পরিবর্তিত হয়। একটি একক-স্টেশন ফাঁকা করার জন্য কয়েক সপ্তাহের যন্ত্রের প্রয়োজন হতে পারে। একটি অটোমোটিভ স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনের জন্য একটি 20-স্টেশন প্রগতিশীল ডাই কয়েক ডজন আন্তঃসম্পর্কিত উপাদান জুড়ে নির্ভুলতা কাজ করতে পারে। স্ট্যাম্পিং ডাইসের ধরন বোঝা ব্যাখ্যা করতে সাহায্য করে কেন নির্মাণের কৌশল, সহনশীলতা, এবং খরচগুলি বিভিন্ন প্রকল্প জুড়ে এত ব্যাপকভাবে আলাদা।
একক-স্টেশন ডাইস বনাম কম্পাউন্ড ডাইস
সিঙ্গল-স্টেশন ডাইস শিট মেটাল স্ট্যাম্পিং ডাইসের সবচেয়ে সহজ বিভাগকে উপস্থাপন করে। প্রতিটি প্রেস স্ট্রোক একটি অপারেশন সঞ্চালিত করে: একটি ফাঁকা, একটি ছিদ্র, বা একটি একক ফর্ম। নির্মাণ তুলনামূলকভাবে সহজ কারণ আপনি একটি প্রান্তিককরণ উদ্বেগের সাথে মিলনের সরঞ্জামগুলির একটি সেট তৈরি করছেন। সিম্পল ডাইস কাটিং ওয়াশার বা বন্ধনীতে মাউন্টিং হোল ছিদ্র করার মতো মৌলিক কাজগুলি পরিচালনা করে।
যৌগিক মৃত্যু একটি খাঁজ জটিলতা বাড়ায়। তারা একক স্টেশনে একক স্ট্রোকে একাধিক কাটিং অপারেশন করে। একটি সাধারণ যৌগ ডাই একটি বাইরের প্রোফাইল ফাঁকা করতে পারে এবং একই সাথে অভ্যন্তরীণ গর্তগুলিকে ছিদ্র করতে পারে। এখানে নির্মাণের চ্যালেঞ্জ হল একাগ্রতা। প্রতিটি পাঞ্চ এবং ডাই ওপেনিংকে অবশ্যই সঠিকভাবে সারিবদ্ধ করতে হবে কারণ তারা একই তাত্ক্ষণিকভাবে উপাদানকে নিযুক্ত করে। সহনশীলতা আঁটসাঁট করে, এবং ডাই মেকারকে অবশ্যই একই সাথে কাটার শক্তির অধীনে বিচ্যুতির জন্য অ্যাকাউন্ট করতে হবে।
কম্বিনেশন ডাইস কাটিং মিশ্রিত করে এক ধাপ এগিয়ে যায় এবং এক স্ট্রোকে গঠন করে। আপনি একটি আকার ফাঁকা করতে পারেন এবং একটি একক প্রেস সাইকেলে এটি একটি কাপে আঁকতে পারেন। এগুলি তৈরি করার জন্য ডাই মেকারকে একই টুলের মধ্যে শিয়ারিং ক্লিয়ারেন্স এবং রেডিআই গঠন উভয়ই পরিচালনা করতে হবে, যা সম্মিলিত ক্রিয়াকলাপের সময় কীভাবে উপাদান প্রবাহিত হয় সেদিকে সতর্ক মনোযোগের দাবি রাখে। তবুও, এগুলি সবই একক-স্টেশন টুল। বিল্ড জটিলতার আসল বৃদ্ধি ঘটে যখন আপনি স্টেজ টুলিং এ যান যা একাধিক স্টেশনের মাধ্যমে একটি স্ট্রিপ প্রক্রিয়া করে।
প্রগতিশীল ডাই কনস্ট্রাকশন এবং স্টেশন সিকোয়েন্সিং
প্রগতিশীল ডাইস হল উচ্চ-ভলিউম স্ট্যাম্পিং এর ওয়ার্কহরস। তারা প্রতিটি প্রেস স্ট্রোকের সাথে একাধিক স্টেশন জুড়ে একাধিক অপারেশন সঞ্চালন করে, ধীরে ধীরে একটি ধাতব স্ট্রিপকে একটি সমাপ্ত অংশে রূপান্তরিত করে। মেটালফর্মিং ম্যাগাজিন এটি বর্ণনা করে, একটি প্রগতিশীল ডাই একই সাথে দুটি বা ততোধিক স্টেশনে মৌলিক শীট মেটাল অপারেশন সম্পাদন করে, স্ট্রিপটি একটি স্বয়ংক্রিয় ফিড সিস্টেমের মাধ্যমে প্রতিটি স্ট্রোকের সময় একটি পূর্বনির্ধারিত দূরত্ব নিয়ে যায়।
নীতিগতভাবে সহজবোধ্য শোনাচ্ছে। বাস্তবে, টুল এবং ডাই ম্যানুফ্যাকচারিং এর মধ্যে একটি তৈরি করা সবচেয়ে বেশি চাহিদাপূর্ণ কাজ। এখানে কেন:
- স্টেশন-থেকে-স্টেশন সারিবদ্ধকরণ:প্রতিটি স্টেশনকে অবশ্যই মাইক্রোনের মধ্যে অন্য সকলের সাথে আপেক্ষিক অবস্থান ধরে রাখতে হবে। দশটি স্টেশন জুড়ে এমনকি 0.01 মিমি একটি ক্রমবর্ধমান স্থানান্তর সহনশীলতার বাইরে অংশ তৈরি করে। ডাই মেকার মেশিন সাধারণ ডেটাম থেকে সমস্ত স্টেশন বৈশিষ্ট্য তৈরি করে এবং পুরো ডাই সেট জুড়ে সারিবদ্ধতা যাচাই করে।
- পিচ নিয়ন্ত্রণ:পিচ হল স্ট্রোকের মধ্যে স্ট্রিপ অগ্রসর হওয়া নির্দিষ্ট দূরত্ব। প্রতিটি স্টেশনের প্রতিটি বৈশিষ্ট্য সঠিক পিচ মাল্টিপে স্পেস করা আবশ্যক. যদি স্টেশন থ্রিতে একটি ভেদন পাঞ্চ স্টেশন আটের ফর্ম টুলিং থেকে 0.02 মিমি দূরে পিচ বসে, সেই বৈশিষ্ট্যগুলি সমাপ্ত অংশে সারিবদ্ধ হবে না।
- স্ট্রিপ নির্দেশিকা এবং উত্তোলন:স্ট্রিপটি অবশ্যই সমস্ত স্টেশনের মধ্য দিয়ে মসৃণভাবে খাওয়ানো উচিত গঠন বৈশিষ্ট্যগুলি না ধরে বা লিফটারগুলির মধ্যে ঝাঁকুনি না দিয়ে। বার লিফটার, স্টক গাইড, এবং স্টেশনগুলির মধ্যে ত্রাণ পকেট সবই একটি লেভেল ফিড প্লেন বজায় রাখার জন্য সুনির্দিষ্ট যন্ত্রের প্রয়োজন।
- ইন্টার-স্টেশন সময়:পাইলটরা প্রতিটি অপারেশনের আগে স্ট্রিপ পজিশন রেজিস্টার করার জন্য পূর্বে ছিদ্র করা গর্তে প্রবেশ করে। এই পাইলটদের অবশ্যই স্ট্রিপার এবং লিফটারদের সাথে সমন্বয় করে প্রবেশ করতে হবে এবং প্রত্যাহার করতে হবে। সময় ত্রুটি ফালা ক্ষতি বা মিস নিবন্ধন কারণ.
শীট মেটাল স্ট্যাম্পিং ডাইতে নেতিবাচক এবং ইতিবাচক বাইপাস নচের ব্যবহার প্রগতিশীল ডাই নির্মাণে ভূমিকা পালন করে। স্ট্রিপ প্রান্তের এই খাঁজগুলি পিচের অবস্থানের জন্য শারীরিক রেফারেন্স পয়েন্ট সরবরাহ করে এবং সেন্সরগুলি ক্ষতি করার আগে ছোট বা দীর্ঘ ফিডগুলি সনাক্ত করতে দেয়। সঠিক জ্যামিতি এবং অবস্থানের সাথে নচিং স্টেশন তৈরি করা ডাই-এর প্রথম অ্যালাইনমেন্ট-ক্রিটিকাল অপারেশনগুলির মধ্যে একটি।
প্রগতিশীল অ্যাপ্লিকেশনের জন্য ইস্পাত স্ট্যাম্পিং এর নির্মাণ এছাড়াও উপাদান উত্পাদন ব্যতিক্রমী ধারাবাহিকতা দাবি করে। প্রতিটি পাঞ্চ, ডাই ইনসার্ট এবং ব্যাকিং প্লেট অবশ্যই সমতল এবং সমান্তরাল হতে হবে। গাইড পিন এবং বুশিংগুলি অবশ্যই ডায়নামিক প্রেস লোডের অধীনে সারিবদ্ধভাবে উপরের এবং নীচের জুতাগুলিকে ধরে রাখতে হবে। একটি প্রগতিশীল মৃত্যু শুধুমাত্র স্টেশনগুলির একটি সংগ্রহ নয়; এটি একটি সমন্বিত যান্ত্রিক ব্যবস্থা যেখানে প্রতিটি উপাদান একে অপরের কর্মক্ষমতা প্রভাবিত করে।
ট্রান্সফার ডাইস বড় বা গভীর-আঁকানো অংশের জন্য
ট্রান্সফার স্ট্যাম্পিং একটি ভিন্ন পদ্ধতি গ্রহণ করে। একটি ক্যারিয়ার স্ট্রিপের সাথে অংশগুলি সংযুক্ত রাখার পরিবর্তে, পৃথক ফাঁকাগুলি প্রথম স্টেশনে বিনামূল্যে কাটা হয় এবং যান্ত্রিকভাবে পরবর্তী স্টেশনগুলির মধ্যে গ্রিপার বা শাটল প্রক্রিয়া দ্বারা স্থানান্তরিত হয়। এই পদ্ধতিটি বড় অংশ, গভীর-আঁকা শেল এবং জ্যামিতিগুলির জন্য উপযুক্ত যা গঠনের সময় একটি স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না।
বিল্ডিং হস্তান্তর তার নিজস্ব জটিলতার পরিচয় দেয়। প্রতিটি স্টেশন একটি স্বাধীন টুল হিসাবে কাজ করে, কিন্তু সকলকে অবশ্যই স্থানান্তর ব্যবস্থার সাথে সুনির্দিষ্ট প্রান্তিককরণ ভাগ করতে হবে। গ্রিপার পজিশন, পার্ট ওরিয়েন্টেশন, এবং স্টেশন-থেকে-স্টেশনের ব্যবধান অবশ্যই মেকানিক্যাল ট্রান্সফার মেকানিজমের সাথে ঠিক মেলে। স্ট্রাকচারাল বডি প্যানেল, দরজার ভিতরের অংশ, এবং গভীর-আঁকানো হাউজিংগুলির জন্য স্বয়ংচালিত স্ট্যাম্পিং সাধারণত স্থানান্তর কনফিগারেশন ব্যবহার করে কারণ অংশের আকার এবং ড্রয়ের গভীরতা একটি প্রগতিশীল স্ট্রিপ মিটমাট করতে পারে তার চেয়ে বেশি।
নিচের সারণীটি তুলনা করে যে এই ধরনের স্ট্যাম্পিং জুড়ে নির্মাণের প্রয়োজনীয়তাগুলি কীভাবে আলাদা হয়:
| ডাই টাইপ | সাধারণ স্টেশন গণনা | প্রান্তিককরণ সহনশীলতা | জটিলতা তৈরি করুন | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|---|
| সহজ (একক-স্টেশন) | 1 | +/- 0.05 মিমি | কম | ফাঁকা, ছিদ্র, একক bends |
| যৌগ | 1 (একাধিক অপারেশন) | +/- 0.02 মিমি | পরিমিত | একযোগে ফাঁকা এবং ছিদ্র |
| সংমিশ্রণ | 1 (কাট + ফর্ম) | +/- 0.02 মিমি | মাঝারি-উচ্চ | খালি এবং এক স্ট্রোক মধ্যে আঁকা |
| প্রগতিশীল | 4 থেকে 30+ | +/- 0.01 মিমি ক্রমবর্ধমান | উচ্চ | সংযোগকারী, বন্ধনী, স্বয়ংচালিত ক্লিপ |
| স্থানান্তর | 3 থেকে 12+ | প্রতি স্টেশনে +/- 0.02 মিমি | উচ্চ | বড় প্যানেল, গভীর আঁকা, কাঠামোগত অংশ |
একক-স্টেশন থেকে প্রগতিশীল বা স্থানান্তর নির্মাণে লাফানো কেবলমাত্র স্টেশন যোগ করার বিষয় নয়। আপনি কীভাবে পরিকল্পনা করেন, মেশিন করেন এবং ডাইকে বৈধ করেন তার মধ্যে এটি একটি মৌলিক পরিবর্তন। প্রতিটি অতিরিক্ত স্টেশন সমালোচনামূলক মাত্রার সংখ্যা, উপ-মাইক্রোন নির্ভুলতা প্রয়োজন উপাদানের সংখ্যা, এবং মিথস্ক্রিয়াগুলির সংখ্যাকে গুণ করে যেগুলি অবশ্যই একত্রে কাজ করবে। নির্ভুলতার প্রয়োজনীয়তা বৃদ্ধির ফলে প্রতিটি উপাদানের মেরুদণ্ড তৈরি করা টুল স্টিল নির্বাচন করার সময় প্রস্তুতকারকদের মুখোমুখি হওয়া উপাদান পছন্দগুলিকে চালিত করে।
আপনি কি স্ট্যাম্পিং করছেন তার উপর ভিত্তি করে টুল স্টিল নির্বাচন করা
একটি ডাই ইস্পাতের মতোই টেকসই, এবং সঠিক গ্রেডটি প্রায় সম্পূর্ণভাবে নির্ভর করে আপনি কোন শীট মেটাল স্ট্যাম্প করার পরিকল্পনা করছেন তার উপর। হালকা ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম, এবং উচ্চ-শক্তির অ্যালয়েস প্রতিটি টুলিংয়ের উপর আলাদা চাপ দেয়। কিছু ঘর্ষণ মাধ্যমে ধীরে ধীরে নিচে প্রান্ত পরেন. অন্যরা তীক্ষ্ণ প্রভাব লোড সরবরাহ করে যা ভঙ্গুর স্টিলগুলিকে চিপ করে। ঘুষি, ডাই ব্লকের জন্য ধাতব স্ট্যাম্পিং উপাদান নির্বাচন করা এবং স্ট্যাম্পযুক্ত উপাদান বিবেচনা না করে সন্নিবেশ তৈরি করা রাস্তার পৃষ্ঠ না জেনে টায়ার নির্বাচন করার মতো।
টুল ইস্পাত গ্রেড এবং তাদের স্ট্যাম্পিং অ্যাপ্লিকেশন
পাঁচটি উপাদান বিভাগ উত্পাদন স্ট্যাম্পিং ব্যবহৃত ডাই উপাদান সংখ্যাগরিষ্ঠ কভার. প্রতিটি কঠোরতা-কঠিনতা বর্ণালীতে একটি আলাদা অবস্থান দখল করে এবং প্রতিটি একটি নির্দিষ্ট ব্যর্থতার মোডের জন্য উপযুক্ত।
D2 টুল ইস্পাতডিফল্ট পছন্দ যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান টুল জীবন সীমাবদ্ধ. এর উচ্চ ক্রোমিয়াম কার্বাইড কন্টেন্ট দীর্ঘ উত্পাদন রানের উপর কাটিং প্রান্ত ধারালো রাখে। উচ্চ-ভলিউম ব্ল্যাঙ্কিং এবং স্ট্যাম্পযুক্ত ইস্পাত এবং প্রলিপ্ত সামগ্রীর ছিদ্রের জন্য, D2 সর্বোত্তম প্রান্ত ধরে রাখার ব্যবস্থা করে৷ যাইহোক, এটিতে ভারী প্রভাব থেকে বাঁচার দৃঢ়তার অভাব রয়েছে, তাই এটি পুরু-গজ গঠনকারী স্টেশনগুলির জন্য আদর্শ নয় যেখানে শক লোডগুলি প্রাধান্য পায়।
A2 টুল ইস্পাতযখন কোন একক ব্যর্থতা মোড স্পষ্টভাবে আধিপত্য না করে তখন সবচেয়ে ভালো কাজ করে। এটি পরিধান প্রতিরোধের ভারসাম্য বজায় রাখে এবং মাঝারি প্রভাব সামলাতে যথেষ্ট দৃঢ়তার সাথে এটিকে প্রগতিশীলদের জন্য একটি ব্যবহারিক পছন্দ করে তোলে যেখানে একাধিক স্টেশন পরিধান, লোড এবং চক্রাকার প্রভাবের মিশ্র অবস্থার সম্মুখীন হয়। মাঝারি-1,000,000 হিটের নিচে ভলিউম উৎপাদনের জন্য, A2 প্রায়ই সবচেয়ে বেশি খরচ-কার্যকর কার্যক্ষমতা প্রদান করে।
S7 টুল ইস্পাতসব কিছুর উপরে কঠোরতাকে অগ্রাধিকার দেয়। যখন পাঞ্চ চিপ বা ক্র্যাক করে বারবার প্রভাবে, বিশেষ করে ভারী-গেজ স্ট্যাম্পিং বা আক্রমনাত্মক ভেদন লোড সহ স্টেশনগুলিতে, S7 সাইক্লিক স্ট্রেস শোষণ করে যা উচ্চতর কার্বাইড গ্রেড-ভাঙবে৷ এটি একটি নিম্ন কঠোরতা (56-58 HRC) এ চলে কিন্তু D2 বা M2 এর চেয়ে অনেক ভালো ক্লান্তি ক্র্যাকিং প্রতিরোধ করে।
M2 উচ্চ-গতির ইস্পাতশূন্যস্থান পূরণ করে যেখানে পরিধান এবং কম্প্রেসিভ লোড উভয়ই ব্যর্থতায় অবদান রাখে। M2 এর কঠোরতা (60-65 HRC) এবং কম্প্রেসিভ শক্তির সমন্বয় থেকে উচ্চ টেকসই চাপের অধীনে প্রান্তের জ্যামিতি বজায় রাখতে হবে এমন পাঞ্চগুলি। D2 এর সাথে তুলনা করে, এটি বিকৃতিকে আরও ভালভাবে প্রতিরোধ করে। S7 এর সাথে তুলনা করে, এটি একটি তীক্ষ্ণ ধার বেশিক্ষণ ধরে রাখে।
টংস্টেন কার্বাইডসন্নিবেশগুলি প্রচলিত টুল স্টিলের চেয়ে 30 গুণ বেশি পরিধান প্রতিরোধ ক্ষমতা প্রদান করে। তারা লক্ষ লক্ষ চক্রের উপর মাত্রিক নির্ভুলতা বজায় রাখে, যা তাদেরকে অতি-উচ্চ-ভলিউম অ্যাপ্লিকেশনের জন্য বা অত্যন্ত ঘষিয়া তুলিয়া তুলিয়া ফেলিতে সক্ষম পদার্থের স্ট্যাম্পিং করার জন্য একমাত্র ব্যবহারিক বিকল্প করে তোলে। ট্রেডঅফ: কার্বাইড ভঙ্গুর, ব্যয়বহুল, এবং আকৃতির জন্য বিশেষ গ্রাইন্ডিং বা EDM প্রয়োজন। এটি বিপর্যয়মূলক ফ্র্যাকচারের ঝুঁকি ছাড়া ভারী পার্শ্ব লোড বা প্রভাব শোষণ করতে পারে না।
| গ্রেড | কঠোরতা (HRC) | দৃঢ়তা | প্রতিরোধ পরিধান | সেরা-ফিট স্ট্যাম্পযুক্ত উপাদান |
|---|---|---|---|---|
| D2 | 58-62 | পরিমিত | চমৎকার | প্রলিপ্ত ইস্পাত, হালকা ইস্পাত, উচ্চ-ভলিউম ফাঁকা |
| A2 | 58-62 | ভাল | ভাল | মিশ্র অপারেশন, মাঝারি-আয়তনের উৎপাদন |
| S7 | 56-58 | চমৎকার | পরিমিত | পুরু-গেজ স্টিল, ভারী ছিদ্র, প্রভাব-প্রবণ স্টেশন |
| M2 | 60-65 | পরিমিত | খুব ভালো | উচ্চ-লোড পাঞ্চিং, ঘষিয়া তুলিয়া ফেলিতে সক্ষম শীট ধাতু |
| কার্বাইড (WC-Co) | 70+ (HRA 88-92) | কম | ব্যতিক্রমী | স্টেইনলেস স্টীল, ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিশ্রণ, মাল্টি- মিলিয়ন পার্ট রান |
কিভাবে স্ট্যাম্প করা উপাদান পরিবর্তন ডিজাইন পছন্দ মরে
ডাই এর মধ্য দিয়ে চলমান শিট মেটাল নির্দেশ করে যে কোন গ্রেড কোন অবস্থানে রয়েছে। তিনটি সাধারণ পরিস্থিতি বিবেচনা করুন:
স্টেইনলেস স্টীল মুদ্রাঙ্কনএকটি দ্বৈত চ্যালেঞ্জ উপস্থাপন করে। 304 এবং 316 এর মতো অস্টেনিটিক গ্রেড উভয়ই ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং আঠালো পরিধানের প্রবণ (গ্যালিং)। উপাদানের কাজ-গঠনের সময় দ্রুত শক্ত হয়, যা কর্তন শক্তি বৃদ্ধি করে এবং প্রান্তের ক্ষয় ত্বরান্বিত করে। স্টেইনলেস স্ট্যাম্পিংয়ের জন্য উচ্চ-কঠোরতা টুলিংয়ের দাবি, সাধারণত কাটিং স্টেশনে ডি 2 বা কার্বাইড সন্নিবেশ, পালিশ করা পৃষ্ঠতল এবং অ্যান্টি-গ্যালিং আবরণের সাথে মিলিত হয় যাতে স্টিল তৈরিতে উপাদান সংগ্রহ করা রোধ করা যায়।
অ্যালুমিনিয়াম স্ট্যাম্পিংমনে হচ্ছে টুলিং করা সহজ হওয়া উচিত কারণ উপাদানটি নরম। অনুশীলনে, অ্যালুমিনিয়াম স্ট্যাম্পিং প্রক্রিয়া তার নিজস্ব সমস্যা তৈরি করে। অ্যালুমিনিয়ামের একটি শক্তিশালী প্রবণতা রয়েছে স্টিলের টুলের উপরিভাগের সাথে লেগে থাকার, পাঞ্চ ফেস এবং ডাই রেডিআইয়ের উপর বিল্ডিং যতক্ষণ না অংশের গুণমান অবনতি হয়। স্ট্যাম্পড অ্যালুমিনিয়াম শিট মেটালের সাথে কাজ করার সময়, ডাই ডিজাইনাররা কাঁচা কঠোরতার চেয়ে পৃষ্ঠের ফিনিস এবং আবরণ নির্বাচনকে অগ্রাধিকার দেন। DLC বা TiN-কোটেড A2 সন্নিবেশগুলি প্রায়শই শক্ত আনকোটেড স্টিলকে ছাড়িয়ে যায় কারণ তারা আঠালো পরিধানের প্রক্রিয়াকে প্রতিরোধ করে যা অ্যালুমিনিয়াম শোষণ করে।
উচ্চ-শক্তির ইস্পাত(590 MPa টেনসিলের উপরে) একই সাথে কঠোরতা এবং কঠোরতা উভয়েরই দাবি করে। উপাদানের উচ্চ গঠন জোর করে টুলিং উপাদানগুলিকে কম্প্রেশনে চাপ দেয়, যখন এর স্প্রিংব্যাক প্রবণতার জন্য শক্ত ডাই জ্যামিতি প্রয়োজন। M2 বা কার্বাইড-টিপযুক্ত পাঞ্চগুলি কাটিং স্টেশনগুলিতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোড পরিচালনা করে, যখন S7 এমন স্টেশনগুলিতে আরও ভাল পরিবেশন করতে পারে যেখানে প্রভাব প্রাধান্য পায়।
কার্বাইড সন্নিবেশগুলি কখন তাদের প্রিমিয়াম খরচ-কঠিন টুল স্টিলের মাধ্যমে সমর্থন করে? সিদ্ধান্ত সাধারণত ভলিউম এবং উপাদান ক্ষয়কারীতা নিচে আসে. এক মিলিয়ন যন্ত্রাংশের বেশি উত্পাদন চালানোর জন্য, অথবা যখন D2 প্রান্তগুলি দ্রুত গ্রাস করে এমন স্টেইনলেস বা উচ্চ-শক্তির ধাতুগুলিকে স্ট্যাম্পিং করার সময়, কার্বাইডের মালিকানার মোট খরচ স্টিলের চেয়ে নীচে নেমে যায় কারণ এটি একাধিক পুনঃশার্পনিং চক্র এবং সংশ্লিষ্ট ডাউনটাইমকে দূর করে। 100,000 যন্ত্রাংশের নিচে চালানোর জন্য বা স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য নরম ধাতু স্ট্যাম্প করার সময়,-এর মাধ্যমে শক্ত টুল ইস্পাত অর্থনৈতিক পছন্দ থেকে যায়।
উপাদান নির্বাচন পর্যায় সেট করে, কিন্তু সঠিক মেশিনিং এবং তাপ চিকিত্সা সেই উপাদান বৈশিষ্ট্যগুলিকে সক্রিয় করার পরে এটি শুধুমাত্র তার সম্পূর্ণ মূল্য প্রদান করে। নির্মাণের পরবর্তী ধাপ হল এই কাঁচা টুল ইস্পাত ব্লকগুলিকে সিএনসি মেশিনিং অপারেশনগুলির একটি সাবধানে ক্রমিক সিরিজের মাধ্যমে নির্ভুল ডাই উপাদানগুলিতে রূপান্তর করা।
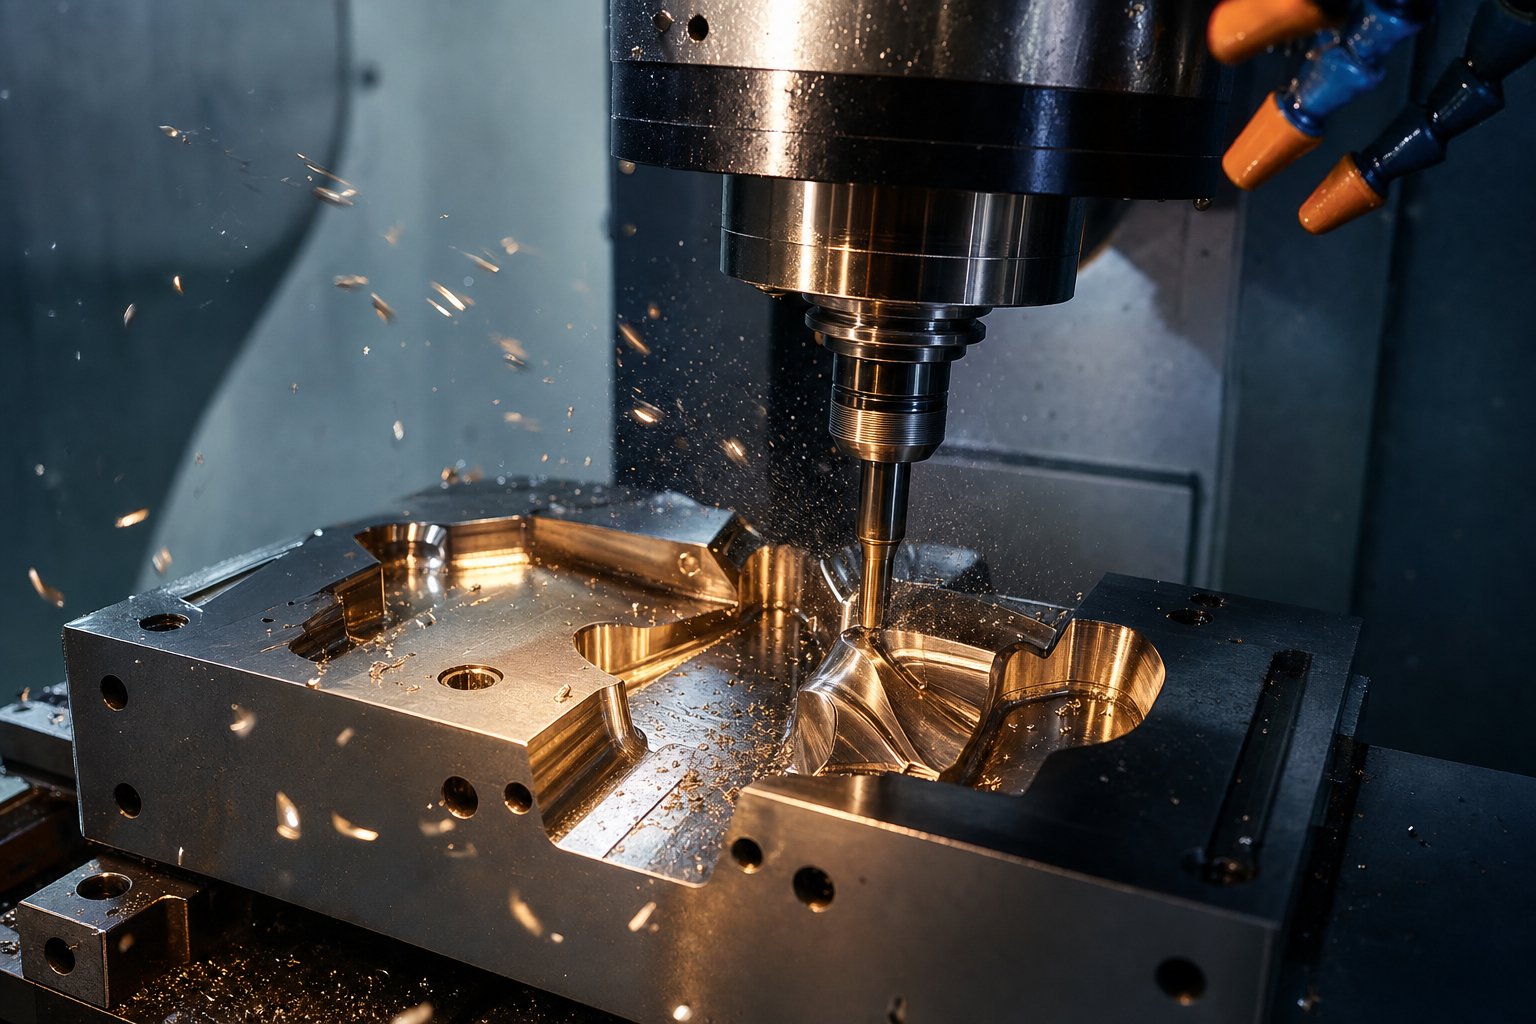
CNC মেশিনিং প্রসেস যা প্রতিটি ডাই কম্পোনেন্টকে আকার দেয়
একটি প্যালেটে বসে থাকা D2 বা M2 এর একটি ব্লক কেবল কাঁচা সম্ভাবনা। এটিকে কার্যকরী ডাই কম্পোনেন্টে পরিণত করার জন্য সিএনসি মেশিনিং অপারেশনগুলির একটি ইচ্ছাকৃত ক্রম প্রয়োজন, প্রতিটি নির্দিষ্ট কারণে একটি নির্দিষ্ট পর্যায়ে সঞ্চালিত হয়। ক্রিয়াকলাপগুলি নিজের মতোই অর্ডারটি গুরুত্বপূর্ণ। খুব আক্রমনাত্মকভাবে রুক্ষ এবং আপনি অভ্যন্তরীণ চাপ প্রবর্তন করেন যা তাপ চিকিত্সার সময় অংশটি বিকৃত করে। শক্ত হওয়ার আগে শেষ করুন এবং যখন ইস্পাত নিভানোর সময় চলে তখন আপনি আপনার নির্ভুলতা হারাবেন। প্রতিটি মেটাল স্ট্যাম্পিং টুল এবং ডাই শপ একটি যন্ত্রের যুক্তি অনুসরণ করে যা একটি নীতির চারপাশে তৈরি করা হয়েছে: ইস্পাত নরম থাকা অবস্থায় বাল্ক সরিয়ে ফেলুন, এটিকে শক্ত করুন, তারপর এটি শক্ত থাকা অবস্থায় চূড়ান্ত আকারে আনুন।
রাফ মিলিং এবং সেমি-তাপ চিকিত্সার আগে শেষ করুন
ডাই উপাদানগুলি তাদের যন্ত্রের জীবন শুরু করে একটি অ্যানিলড বা পূর্ব{0}}কঠিন অবস্থায়, সাধারণত প্রায় 20-30 HRC। এই স্নিগ্ধতায়, উপাদানগুলি সহজেই কেটে যায়, সরঞ্জামগুলি দীর্ঘস্থায়ী হয় এবং উপাদান অপসারণের হার বেশি থাকে। রাফিং অপারেশনগুলি বেশিরভাগ অতিরিক্ত স্টককে ছিনিয়ে নেয়, পরবর্তী অপারেশনগুলির জন্য "ফিনিশ অ্যালাউন্স" হিসাবে সমস্ত গুরুত্বপূর্ণ পৃষ্ঠে 0.5 থেকে 1.0 মিমি উপাদান রেখে যায়।
সেই ভাতা ছাড়বেন কেন? দুটি কারণ। প্রথমত, তাপ চিকিত্সা মাত্রিক আন্দোলন ঘটায়। এমনকি ভ্যাকুয়াম-কঠিন টুল ইস্পাতও সামান্য স্থানান্তরিত হয় কারণ এটির স্ফটিক গঠন নির্গমনের সময় পরিবর্তিত হয়। দ্বিতীয়ত, রুক্ষ প্রক্রিয়া নিজেই কর্তনকারী শক্তি এবং স্থানীয় তাপ থেকে অবশিষ্ট চাপ তৈরি করে। আপনি যদি এই পর্যায়ে চূড়ান্ত আকারে মেশিন তৈরি করেন তবে আপনি কঠোর হওয়ার পরে সেই মাত্রাগুলিকে দেখতে পাবেন।
রুক্ষতা এবং তাপ চিকিত্সার মধ্যে, প্রায় 600-650 ডিগ্রি সেলসিয়াসে একটি স্ট্রেস-রিলিফ সাইকেল আক্রমনাত্মক কাটার দ্বারা তৈরি অভ্যন্তরীণ চাপগুলিকে শিথিল করে। সেমি-ফিনিশ পাসগুলি তারপর পৃষ্ঠগুলিকে চূড়ান্ত মাত্রার কাছাকাছি নিয়ে আসে, সাধারণত 0.2-0.3 মিলিমিটারের মধ্যে, একটি অভিন্ন স্টক অবস্থা বজায় রেখে যা পরবর্তী শক্তকরণ চক্রের সময় এমনকি তাপ অনুপ্রবেশ নিশ্চিত করে। সিএনসি টার্নিং এই পর্যায়ে গাইড পিন, বুশিং এবং গোল পাঞ্চের মতো গোলাকার উপাদানগুলি পরিচালনা করে, ইস্পাত রূপান্তরিত হওয়ার আগে কাছাকাছি-নেট-আকৃতির জ্যামিতি তৈরি করে।
গ্রাইন্ডিং শেষ করুন এবং শক্ত করার পরে উচ্চ -গতি হার্ড মিলিং করুন
একবার তাপ চিকিত্সা উপাদানগুলিকে তাদের কাজের কঠোরতা 58-65 এইচআরসিতে নিয়ে আসে, উপাদানটি একটি কাটারের নীচে সম্পূর্ণ ভিন্নভাবে আচরণ করে। এটি এখন একটি ঘর্ষণকারী দুর্গ যা ঐতিহ্যগত যন্ত্রকে প্রতিরোধ করে। দুটি সমাপ্তি কৌশল এই চ্যালেঞ্জটি পরিচালনা করে: নির্ভুলতা নাকাল এবং উচ্চ-গতির হার্ড মিলিং।
সারফেস গ্রাইন্ডিং ডাই প্লেট, ব্যাকিং প্লেটের মতো ফ্ল্যাট উপাদান নিয়ে আসে এবং +/- 0.005 মিমি বা আরও ভাল সমতলতা সহনশীলতার সাথে চূড়ান্ত বেধে স্ট্রিপগুলি পরিধান করে। নলাকার গ্রাইন্ডিং বৃত্তাকার উপাদানগুলিকে মাইক্রনের মধ্যে ব্যাস সহনশীল করে তোলে। গ্রাইন্ডিং অ্যাক্সেসযোগ্য পৃষ্ঠগুলিতে জ্যামিতিক পরিপূর্ণতা তৈরিতে পারদর্শী। হিসাবেনির্ভুলতা মেশিনিং বিশেষজ্ঞ নোট, যখন একটি নকশার জন্য +/- 0.002 মিমি এর মধ্যে সমতলতা বা সমান্তরালতার প্রয়োজন হয়, তখন গ্রাইন্ডিংই একমাত্র যৌক্তিক পছন্দ, পৃষ্ঠের সমাপ্তি Ra 0.1 মাইক্রোমিটারে পৌঁছে দেওয়া।
উচ্চ গতির হার্ড মিলিং গ্রাইন্ডিংয়ের একটি শক্তিশালী পরিপূরক হিসাবে আবির্ভূত হয়েছে। উচ্চ স্পিন্ডেল গতিতে কার্বাইড বা PCBN টুলিং ব্যবহার করে, এই প্রক্রিয়াটি অ্যাডিয়াব্যাটিক শিয়ারকে কাজে লাগায়: টুলের যোগাযোগের সময় এতই সংক্ষিপ্ত যে বেশিরভাগ তাপ ওয়ার্কপিসের পরিবর্তে চিপে স্থানান্তরিত হয়। ফলাফলটি উপাদান পৃষ্ঠের তাপীয় ক্ষতি ছাড়াই শক্ত ইস্পাত থেকে দক্ষ উপাদান অপসারণ। হার্ড মিলিং সারফেসে কম্প্রেসিভ রেসিডুয়াল স্ট্রেস তৈরি করার সময় নাকালের চেয়ে পাঁচগুণ দ্রুত উপাদান অপসারণ করতে পারে, যা চক্রাকার লোডের সাপেক্ষে স্ট্যাম্পিং টুলিংয়ে ক্লান্তি জীবনকে উপকার করে।
এই পদ্ধতিগুলির মধ্যে ব্যবহারিক বিভাজন সোজা। গ্রাইন্ডিং ফ্ল্যাট ডেটাম, সমান্তরাল পৃষ্ঠ এবং সাধারণ নলাকার প্রোফাইল পরিচালনা করে। হার্ড মিলিং 3D কনট্যুর, পকেটেড জ্যামিতি এবং জটিল গহ্বর প্রোফাইলগুলিকে সামলাতে পারে যা একটি গ্রাইন্ডিং চাকা শারীরিকভাবে পৌঁছাতে পারে না। বেশিরভাগ ডাই কম্পোনেন্টের উভয়েরই প্রয়োজন হয়: অ্যাসেম্বলি ফিট করার জন্য গ্রাউন্ড রেফারেন্স সারফেস এবং জ্যামিতি গঠনের জন্য হার্ড-মিল্ড কনট্যুর। এই হাইব্রিড পদ্ধতিটি ধাতব স্ট্যাম্পিং টুলিং উৎপাদনে আদর্শ অনুশীলন কারণ প্রতিটি প্রক্রিয়া জ্যামিতিকে কভার করে অন্যটি পারে না।
জটিল ডাই প্রোফাইলের জন্য 5-অক্ষ CNC
প্রতিটি ডাই কম্পোনেন্ট 3-অক্ষের কাজ দিয়ে শেষ করা যাবে না। যখন একটি গঠনকারী পাঞ্চের যৌগিক বক্ররেখা থাকে, বা একটি ডাই ক্যাভিটি খসড়া করা পৃষ্ঠ এবং আঁটসাঁট ব্যাসার্ধের সাথে গভীর দেয়াল থাকে, 3-অক্ষ মিলিং ফোর্স আপস করে। টুলটি শুধুমাত্র উপরে থেকে যেতে পারে, এর জন্য লম্বা কাটারের প্রয়োজন হয় যা লোডের নিচে বিচ্যুত হয় এবং কোণীয় পৃষ্ঠে স্ক্যালপ চিহ্ন রেখে যায় যা অত্যধিক হ্যান্ড পলিশিং দাবি করে।
5-অক্ষের মেশিনিং টুল বা ওয়ার্কপিসকে কাত করে এটি সমাধান করে, কাটারটি কাটা পৃষ্ঠের তুলনায় একটি সর্বোত্তম অভিযোজন বজায় রাখতে দেয়। অনুযায়ীমেশিনিং ক্ষমতা তুলনা, 5-অক্ষ মিলগুলি Ra 0.4 মাইক্রোমিটারে পৃষ্ঠের সমাপ্তি সহ +/- 0.0005 ইঞ্চি সহনশীলতা অর্জন করে, এবং তারা একটি একক সেটআপে জটিল 3D পৃষ্ঠতল তৈরি করে যার জন্য একটি 3-অক্ষ মেশিনে একাধিক পুনঃস্থাপনের প্রয়োজন হবে।
টুল এবং ডাই স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য, 5-অক্ষ ক্ষমতা এই পরিস্থিতিতে সবচেয়ে গুরুত্বপূর্ণ:
- গভীর ড্র ডাই cavitiesযৌগিক-বাঁকা দেয়াল যার জন্য ছোট, শক্ত টুলিং প্রয়োজন যা পৃষ্ঠের জন্য স্বাভাবিক
- প্রগতিশীল ডাই গঠন স্টেশনকোণীয় বৈশিষ্ট্য সহ যা একটি উল্লম্ব পদ্ধতি থেকে পৌঁছানো যায় না
- জটিল পাঞ্চ প্রোফাইলযেখানে একাধিক আন্ডারকাট বৈশিষ্ট্যগুলিকে রি-ফিক্সচারিং ছাড়াই মেশিনিং প্রয়োজন৷
যাইহোক, প্রতিটি উপাদান 5-অক্ষ সময়কে সমর্থন করে না। সাধারণ ফ্ল্যাট ডাই প্লেট, ব্যাকিং প্লেট এবং স্ট্রেইট-মেশিন 3-অক্ষ ইকুইপমেন্টে দক্ষতার সাথে কম ঘন্টা হারে। সিদ্ধান্তটি জ্যামিতিতে নেমে আসে: যদি একটি বৈশিষ্ট্যের জন্য 3-অক্ষের মেশিনে রিপজিশনিং বা লং-রিচ টুলিংয়ের প্রয়োজন হয়, 5-অক্ষ সাধারণত উচ্চতর মেশিনের হার সত্ত্বেও কম মোট খরচে আরও ভাল নির্ভুলতা সরবরাহ করে। উচ্চ-গতির মেটাল স্ট্যাম্পিং মেশিনের জন্য যখন বিল্ডিং মারা যায়, তখন 5-অক্ষের ফিনিশিং এর মাধ্যমে অর্জনযোগ্য মাত্রিক নির্ভুলতা সরাসরি রক্ষণাবেক্ষণের মধ্যে কঠোর অংশ সহনশীলতা এবং দীর্ঘ বিরতিতে অনুবাদ করে।
একটি সাধারণ ডাই কম্পোনেন্টের সম্পূর্ণ মেশিনিং সিকোয়েন্স, কাঁচা ব্লক থেকে পালিশ ইনসার্ট পর্যন্ত সমাবেশের জন্য প্রস্তুত, এই অগ্রগতি অনুসরণ করে:
- রাফ মিলের সমস্ত বৈশিষ্ট্য নরম (অ্যানিলেড) অবস্থায় থাকে, 0.5-1.0 মিমি স্টক ক্রিটিক্যাল সারফেসগুলিতে থাকে
- 600-650 ডিগ্রি সেলসিয়াসে যন্ত্র-প্ররোচিত অবশিষ্ট স্ট্রেস মুক্ত করতে স্ট্রেস উপশম করুন
- ইউনিফর্ম স্টক অ্যালাউন্স সহ চূড়ান্ত মাত্রার 0.2-0.3 মিমি মধ্যে সেমি-শেষ করুন
- ভ্যাকুয়াম হার্ডেনিং এবং টার্গেট কঠোরতা টেম্পারিং জন্য তাপ চিকিত্সা পাঠান
- রেফারেন্স সারফেস এবং হার্ড মিল জটিল কনট্যুরগুলিকে চূড়ান্ত মাত্রায় পিষে ফেলুন
- উপাদান প্রবাহ এবং অংশ রিলিজ জন্য প্রয়োজনীয় Ra মান চূড়ান্ত পলিশ গঠন পৃষ্ঠতল
প্রতিটি ধাপ পরবর্তী গেট. তাপ চিকিত্সার আগে চাপ উপশম এড়িয়ে যাওয়া বিকৃতিকে আমন্ত্রণ জানায়। পোস্ট-তাপ-চিকিত্সা মাত্রা যাচাই করার আগে শক্ত মিলিং এমন একটি অংশে মেশিনের সময় নষ্ট করে যা পুনরুদ্ধারযোগ্য সীমা ছাড়িয়ে গেছে। এই ক্রমটির শৃঙ্খলা হল পেশাদার ধাতুর সরঞ্জাম এবং ডাই ফ্যাব্রিকেশনকে দোকান থেকে আলাদা করে যা পুনরায় কাজের মাধ্যমে সমস্যাগুলি তাড়া করে।
নির্ভুলতা গ্রাইন্ডিং এবং হার্ড মিলিং বেশিরভাগ ডাই জ্যামিতি পরিচালনা করে, তবে নির্দিষ্ট বৈশিষ্ট্যগুলি যে কোনও ঘূর্ণায়মান কাটার বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম চাকা অর্জন করতে পারে তা ছাড়িয়ে যায়। তীক্ষ্ণ অভ্যন্তরীণ কোণ, সরু স্লট, এবং জটিল{1}}প্রোফাইলগুলি সম্পূর্ণ ভিন্ন অপসারণ প্রক্রিয়ার দাবি করে, যা যান্ত্রিক শক্তির পরিবর্তে বৈদ্যুতিক স্পার্ক দিয়ে কাটে।
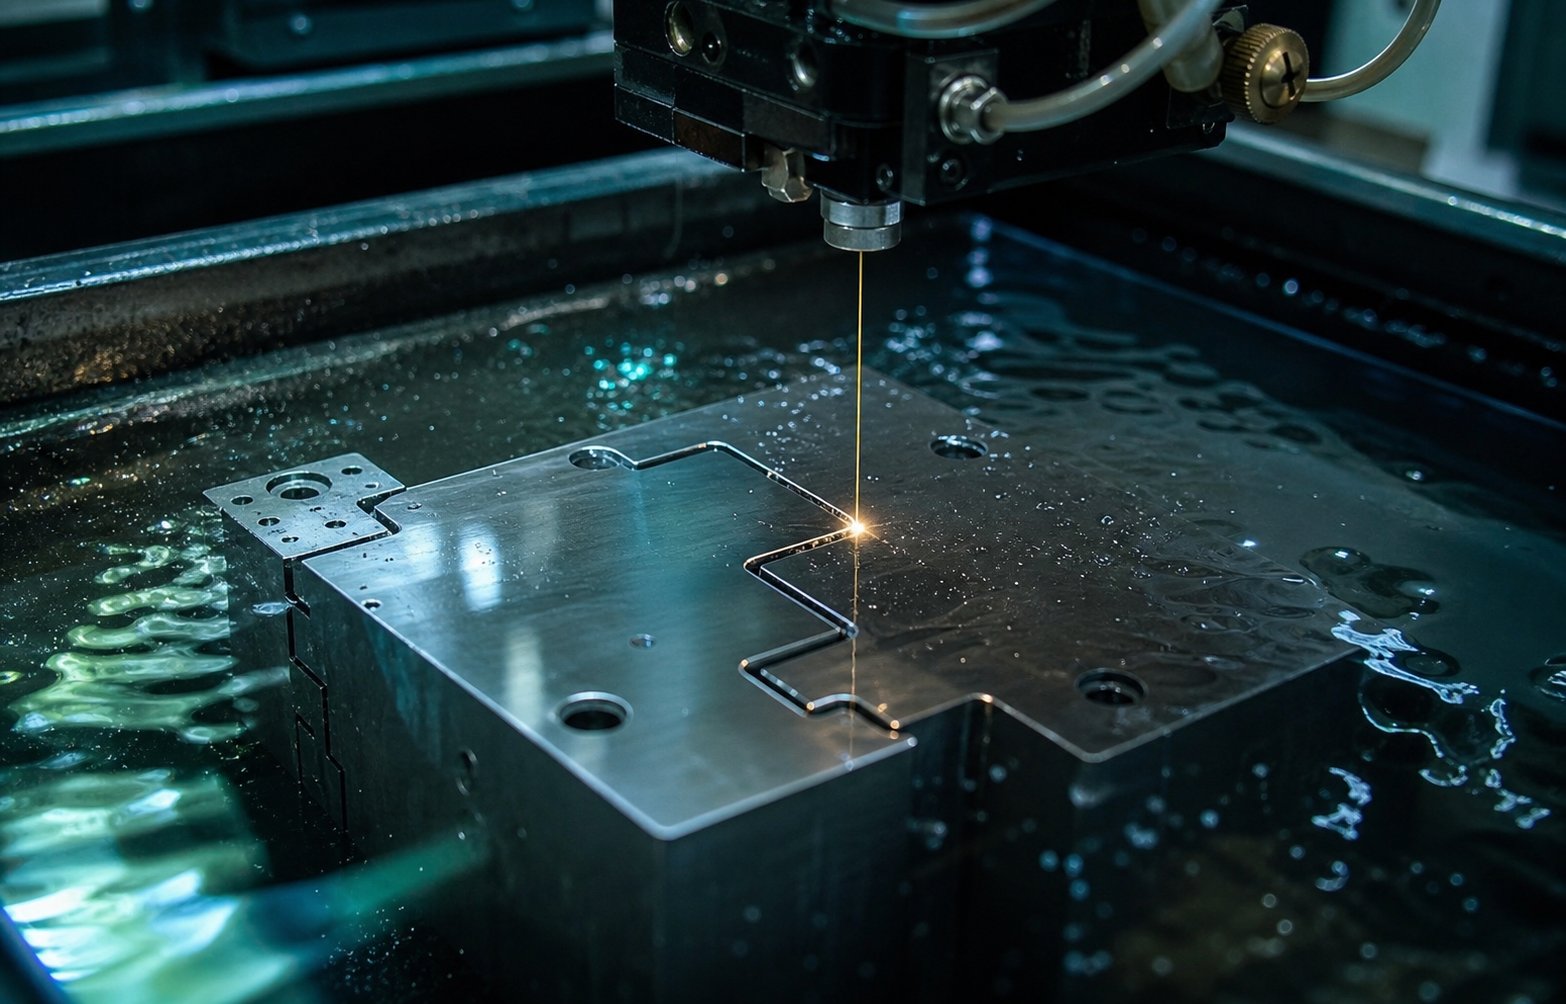
জটিল ডাই জ্যামিতির জন্য ওয়্যার ইডিএম এবং সিঙ্কার ইডিএম
একটি মিলিং কাটার, তার ব্যাস যতই ছোট হোক না কেন, প্রতিটি অভ্যন্তরীণ কোণে তার নিজস্ব আকারের সমান ব্যাসার্ধ ছেড়ে যায়। একটি নাকাল চাকা একটি সরু স্লটের ভিতরে পৌঁছাতে পারে না। এই শারীরিক সীমাবদ্ধতার অর্থ হল নির্দিষ্ট স্ট্যাম্পিং ডাই উপাদান, বিশেষ করে জটিল শীট মেটাল পাঞ্চ এবং ডাই, একটি মৌলিকভাবে ভিন্ন উপাদান অপসারণ প্রক্রিয়া প্রয়োজন। বৈদ্যুতিক ডিসচার্জ মেশিনিং যান্ত্রিক কাটার শক্তির পরিবর্তে নিয়ন্ত্রিত স্পার্ক ক্ষয়ের মাধ্যমে ধাতু অপসারণ করে, এমন জ্যামিতি তৈরি করে যা কোনও ঘূর্ণায়মান সরঞ্জাম প্রতিলিপি করতে পারে না।
স্পষ্টতা পাঞ্চ এবং ডাই প্রোফাইলের জন্য ওয়্যার EDM
ওয়্যার EDM একটি পাতলা পিতল বা প্রলিপ্ত তার ব্যবহার করে, সাধারণত 0.1 থেকে 0.3 মিমি ব্যাস, একটি ইলেক্ট্রোড হিসাবে যা একটি CNC-প্রোগ্রাম করা পথ বরাবর ওয়ার্কপিসকে কেটে দেয়। তারের উপাদান যোগাযোগ. পরিবর্তে, দ্রুত বৈদ্যুতিক নিঃসরণ মাইক্রোস্কোপিক কণাগুলিকে বাষ্পীভূত করে যখন ডিওনাইজড জল ধ্বংসাবশেষ ফ্লাশ করে এবং কাটা অঞ্চলকে শীতল করে। কারণ তারটি সম্পূর্ণভাবে ওয়ার্কপিসের মধ্য দিয়ে যায়,তারের ইডিএম তারের ব্যাসের মতো ছোট অভ্যন্তরীণ ব্যাসার্ধ সহ -কাটা প্রোফাইলের মাধ্যমে তৈরি করে, কোন মিলিং কর্তনকারী অর্জন করতে পারে তুলনায় অনেক ধারালো.
একটি শীট মেটাল স্ট্যাম্পিং ডাই এর জন্য, তারের EDM হল পাঞ্চ প্রোফাইল, ডাই ওপেনিং এবং তাপ চিকিত্সার পরে ক্লিয়ারেন্স হোল কাটার জন্য প্রক্রিয়া করার জন্য-। আপনি লক্ষ্য করবেন যে এটি অত্যন্ত গুরুত্বপূর্ণ: 60+ HRC-তে শক্ত টুল স্টিল কাটা তারের EDM-এর জন্য রুটিন কারণ উপাদানের কঠোরতা স্পার্ক ক্ষয়ের উপর ন্যূনতম প্রভাব ফেলে। প্রক্রিয়া মেশিন D2, M2, এবং এমনকি সমান সহজে কার্বাইড. ডাই স্ট্যাম্প প্রোফাইলগুলির জন্য পাঞ্চ এবং ডাই ওপেনিং এর মধ্যে টাইট ক্লিয়ারেন্স সম্পর্ক প্রয়োজন, কখনও কখনও প্রতি পাশে উপাদানের বেধের 5-8% কম, নিয়ন্ত্রিত পরিস্থিতিতে +/- 0.005 মিমি পরিসরে সহনশীলতা ধরে রাখার তারের EDM ক্ষমতার উপর নির্ভর করে।
একাধিক স্কিম পাস ক্রমান্বয়ে নির্ভুলতা এবং পৃষ্ঠ ফিনিস পরিমার্জন. একটি রুক্ষ কাট অনেকাংশে উপাদান সরিয়ে দেয়, তারপরে দুই থেকে চারটি ফিনিশিং পাস এক সময়ে মাইক্রন শেভ করে, প্রতিটি পাসের সাথে মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান উভয়ই উন্নত করে। এটি স্ট্যাম্পিং ডাই কম্পোনেন্টের মিলন প্রোফাইল কাটার জন্য তারের EDM আদর্শ করে যেখানে পাঞ্চ-টু-ডাই ফিট প্রতিটি স্ট্যাম্প করা অংশের বুর উচ্চতা নির্ধারণ করে।
গহ্বর এবং জটিল কনট্যুরগুলির জন্য সিঙ্কার EDM
যেখানে ওয়্যার ইডিএম-কাট প্রোফাইলের মাধ্যমে উন্নত হয়, সেখানে সিঙ্কার ইডিএম অন্ধ গহ্বর, 3D কনট্যুর এবং টেক্সচারযুক্ত পৃষ্ঠগুলি পরিচালনা করে যা একটি তার শারীরিকভাবে তৈরি করতে পারে না। প্রক্রিয়াটি একটি কাস্টম-আকৃতির ইলেক্ট্রোড ব্যবহার করে, সাধারণত গ্রাফাইট বা তামা থেকে তৈরি করা হয়, যা স্পার্ক ক্ষয়ের মাধ্যমে ওয়ার্কপিসে "ডুবে" যায়। ইলেক্ট্রোডের আকৃতি সরাসরি আপনার প্রয়োজনীয় গহ্বরের জ্যামিতির সাথে মিলে যায় এবং প্রক্রিয়াটি এগিয়ে যাওয়ার সাথে সাথে প্রতি সেকেন্ডে হাজার হাজার মাইক্রো-স্ফুলিঙ্গ নির্ভুলতার সাথে উপাদান সরিয়ে দেয় যখন হাইড্রোকার্বন তেল অস্তরক তাপ এবং ধ্বংসাবশেষ পরিচালনা করে।
মেটাল স্ট্যাম্পিং ডাই কনস্ট্রাকশনে, সিঙ্কার ইডিএম জটিল 3D সারফেস, কয়েনিং ডিটেইলস, এবং এমবসিং ফিচার সহ গহ্বর গঠনে তার ভূমিকা খুঁজে পায় যা কোনো মিলিং কাটার বিচ্যুতি ছাড়া পৌঁছাতে পারে না। এটি ডাই স্ট্যাম্পের মুখগুলিতে টেক্সচারযুক্ত পৃষ্ঠগুলিও তৈরি করে যেখানে নিয়ন্ত্রিত রুক্ষতা গঠনের সময় উপাদান প্রবাহকে সহায়তা করে। প্রক্রিয়াটি ওয়ার্কপিসে কোনও যান্ত্রিক শক্তি তৈরি করে না, যার অর্থ পাতলা ডাই বিভাগ এবং সূক্ষ্ম বৈশিষ্ট্যগুলি মেশিনিংয়ের সময় অবিকৃত থাকে।
ট্রেডঅফ হল গতি এবং টুলিং খরচ। প্রতিটি ইলেক্ট্রোড কাঙ্খিত গহ্বরের সাথে মেলানোর জন্য কাস্টম-মেশিন করা আবশ্যক, এবং ইলেক্ট্রোডগুলি ব্যবহারের সময় পরিধান করে, কখনও কখনও একটি বৈশিষ্ট্যের জন্য একাধিক কপির প্রয়োজন হয়৷ সমান উপাদান ভলিউমের জন্য তারের EDM থেকে চক্রের সময় ধীর গতিতে চলে। কিন্তু শক্ত ইস্পাতের অন্ধ গহ্বরের জন্য, সিঙ্কার ইডিএমই একমাত্র ব্যবহারিক বিকল্প।
| প্যারামিটার | তারের EDM | ডুবন্ত EDM |
|---|---|---|
| অর্জনযোগ্য সহনশীলতা | +/- 0.002 থেকে 0.005 মিমি | +/- 0.005 থেকে 0.025 মিমি |
| সারফেস ফিনিশ (রা) | 0.1 থেকে 0.8 মাইক্রোমিটার | 0.4 থেকে 3.2 মাইক্রোমিটার |
| সেরা জ্যামিতি প্রকার | প্রোফাইলের মাধ্যমে-কাটা, সোজা-দেয়ালের খোলা, পাঞ্চ আউটলাইন | অন্ধ গহ্বর, 3D কনট্যুর, টেক্সচার্ড গঠনকারী পৃষ্ঠ |
| সাধারণ সাইকেল সময় | প্রোফাইল প্রতি 2 থেকে 12 ঘন্টা (বেধ এবং পাসের উপর নির্ভর করে) | প্রতি গহ্বর 4 থেকে 40+ ঘন্টা (গভীরতা এবং জটিলতার উপর নির্ভর করে) |
সারফেস কোয়ালিটির জন্য ল্যাপিং এবং পলিশিং
ইডিএম মেশিনযুক্ত পৃষ্ঠগুলিতে একটি বৈশিষ্ট্যযুক্ত পুনঃস্থাপিত স্তর ছেড়ে দেয়, পুনঃ{0}}কঠিন উপাদানের একটি পাতলা অঞ্চল যা মূল ইস্পাতের চেয়ে শক্ত এবং আরও ভঙ্গুর হতে পারে। ঘুষি এবং ডাই খোলার মতো উপাদান কাটার জন্য, এই স্তরটি সাধারণত গ্রহণযোগ্য বা এমনকি উপকারী। সারফেস গঠনের জন্য যেখানে শীট ধাতু চাপের মধ্যে মসৃণভাবে প্রবাহিত হতে হবে, এটি অপসারণ প্রয়োজন।
ল্যাপিং সাব-মাইক্রোন স্তরে উপাদান অপসারণ করতে সমতল বা কনট্যুরড ল্যাপে সূক্ষ্ম ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগ ব্যবহার করে, সমতলতা এবং পৃষ্ঠের সমাপ্তি তৈরি করে যা একা গ্রাইন্ডিং মেলে না। এটি একটি শীট মেটাল ডাই এর সমালোচনামূলক মিলন পৃষ্ঠগুলিকে জ্যামিতিক পরিপূর্ণতায় আনার জন্য আদর্শ পদ্ধতি যা এমনকি প্রেস লোডের মধ্যে যোগাযোগের জন্য প্রয়োজনীয়।
মসৃণ করা ঠিকানা বিশেষভাবে পৃষ্ঠতল গঠন. অভিজ্ঞ ডাই মেকার হিসাবেফেব্রিকেটর নোট, ধাতব প্রবাহের দিকে পলিশ করা ঘর্ষণ কমায় এবং শীট মেটালকে ড্র এবং ফর্ম স্টেশনের মধ্য দিয়ে যেতে সাহায্য করে। যাইহোক, একটি আয়না ফিনিস থেকে প্রতিটি পৃষ্ঠ উপকৃত হয় না। রুক্ষ ড্র-গুণমানের স্টিলগুলি আসলে সামান্য টেক্সচার্ড টুলিংয়ের বিরুদ্ধে আরও ভাল পারফরম্যান্স করে কারণ তাদের মাইক্রো-ভ্যালি লুব্রিকেন্ট আটকে দেয়। শীট মেটাল স্ট্যাম্পিং ডাইতে কোথায় পালিশ করতে হবে এবং কোথায় নিয়ন্ত্রিত টেক্সচার ছেড়ে দিতে হবে তার সিদ্ধান্ত প্রতিটি স্টেশনে স্ট্যাম্প করা নির্দিষ্ট উপাদান এবং ফর্মিং অপারেশনের ধরণের উপর নির্ভর করে।
একসাথে, EDM এবং সারফেস ফিনিশিং ডাই মেকারদের জ্যামিতি এবং পৃষ্ঠের অবস্থার উপর নিয়ন্ত্রণ দেয় যা CNC মেশিনিং একা দিতে পারে না। এই প্রক্রিয়াগুলি ডাই কনস্ট্রাকশনের শেপিং ফেজ সম্পূর্ণ করে। কিন্তু কাঁচা জ্যামিতি এবং সারফেস ফিনিস শুধুমাত্র সেই অংশ যা স্ট্যাম্পিং ডাই কম্পোনেন্টগুলিকে প্রোডাকশন লোডের অধীনে কাজ করে। ইস্পাত নিজেই তাপ চিকিত্সা এবং প্রতিরক্ষামূলক আবরণের মাধ্যমে রূপান্তরিত হতে হবে লক্ষ লক্ষ প্রভাব, ঘষিয়া তুলিয়া ফেলিতে সক্ষম চক্র, এবং তাপীয় ইভেন্টগুলিকে প্রতিহত করতে যা উত্পাদন স্ট্যাম্পিং দাবি করে।
হিট ট্রিটমেন্ট এবং সারফেস লেপ যা ডাই লাইফ বাড়িয়ে দেয়
মেশিনিং একটি ডাই উপাদান তার আকৃতি দেয়. তাপ চিকিত্সা এটি উত্পাদন বেঁচে থাকার যান্ত্রিক বৈশিষ্ট্য দেয়। সঠিক শক্ত এবং টেম্পারিং ছাড়া, এমনকি সবচেয়ে সুনির্দিষ্টভাবে মেশিন করা D2 পাঞ্চ হাজার হাজার আঘাতের মধ্যে স্ট্যাম্পিং লোডের অধীনে বিকৃত হবে। এবং প্রতিরক্ষামূলক আবরণ ছাড়া, আঠালো পরিধান ঘর্ষণ সীমিত ফ্যাক্টর হয়ে উঠার অনেক আগেই পৃষ্ঠতলের গঠনকে ধ্বংস করবে। এই দুটি পোস্ট-মেশিনিং ধাপ, তাপ চিকিত্সা এবং আবরণ, যেখানে দীর্ঘায়ু জিতে বা হারানো হয়।
ভ্যাকুয়াম হার্ডেনিং এবং টেম্পারিং সিকোয়েন্স
ভ্যাকুয়াম হার্ডেনিং টুল ইস্পাতকে একটি কম-চাপের চেম্বারের ভিতরে তার অস্টিনিটাইজিং তাপমাত্রায় উত্তপ্ত করে, তারপর উচ্চ-চাপের নিষ্ক্রিয় গ্যাস ব্যবহার করে এটি নিভিয়ে দেয়। ভ্যাকুয়াম পরিবেশ অক্সিডেশন এবং ডিকারবুরাইজেশন প্রতিরোধ করে, পৃষ্ঠের অখণ্ডতা সংরক্ষণ করে যা ফিনিস মেশিনিংয়ের সময় শ্রমসাধ্যভাবে তৈরি করা হয়েছিল। বায়ুমণ্ডল ভিত্তিক পদ্ধতির তুলনায় ন্যূনতম বিকৃতি সহ, অংশগুলি পরিষ্কার এবং মাত্রাগতভাবে স্থিতিশীল হয়।
একটি একক নির্গমন চক্র কখনই সম্পূর্ণ গল্প নয়। টেম্পারিং কঠোরতা অনুসরণ করে, সাধারণত দুই বা তিনটি চক্রে ক্রমান্বয়ে কমতে থাকা তাপমাত্রায়। প্রতিটি মেজাজ ধরে রাখা অস্টেনাইটকে স্থিতিশীল মার্টেনসাইটে রূপান্তরিত করে, অভ্যন্তরীণ চাপ থেকে মুক্তি দেয় এবং কঠোরতা এবং কঠোরতার মধ্যে চূড়ান্ত ভারসাম্য বজায় রাখে। একটি মেজাজ চক্র এড়িয়ে যাওয়া অস্থির মাইক্রোস্ট্রাকচারগুলিকে ছেড়ে দেয় যা উত্পাদনের সময় মাত্রাগতভাবে পরিবর্তন করতে পারে, যার ফলে প্রগতিশীল সহনশীলতা হ্রাস পায় যা নির্ণয় করা কঠিন।
ক্রায়োজেনিক চিকিৎসা এই রূপান্তরকে আরও ঠেলে দেয়। তরল নাইট্রোজেন ব্যবহার করে উপাদানগুলিকে প্রায় মাইনাস 300 ডিগ্রি ফারেনহাইটে ঠান্ডা করার মাধ্যমে বেশ কয়েক ঘন্টা ধরে নিয়ন্ত্রিত বংশদ্ভুত, ক্রায়োজেনিক প্রক্রিয়াকরণ অবশিষ্ট অস্টিনাইটকে রূপান্তরিত করে যা স্ট্যান্ডার্ড টেম্পারিং পিছনে ফেলে দেয়। গবেষণায় প্রকাশিত হয়েছেইন্টারন্যাশনাল জার্নাল অফ ইঞ্জিনিয়ারিং সায়েন্সনথিভুক্ত করা হয়েছে যে একটি বৈজ্ঞানিকভাবে নিয়ন্ত্রিত গভীর ক্রায়োজেনিক প্রক্রিয়া একাধিক টুলিং অ্যাপ্লিকেশন জুড়ে ব্যবহার-জীবন 200 শতাংশের বেশি বৃদ্ধি করে। উন্নত কার্বাইড বিতরণ এবং সম্পূর্ণ মার্টেনসিটিক রূপান্তর সহ আণবিক স্তরের পরিবর্তনগুলি ঘর্ষণ সহগকে হ্রাস করে এবং স্থায়ীভাবে মাত্রিক স্থিতিশীলতা বাড়ায়। স্ট্যাম্পিং ডাই এর জন্য লক্ষ লক্ষ চক্র চালানোর প্রত্যাশিত, প্রচলিত হিট ট্রিটমেন্টের পরে ক্রায়োজেনিক ট্রিটমেন্ট পুনরায় শার্পনিং প্রয়োজনীয় হওয়ার আগে দরকারী ডাই লাইফকে দ্বিগুণ বা তিনগুণ করতে পারে।
PVD এবং CVD আবরণ যা পরিধান এবং কষ্ট কমায়
তাপ চিকিত্সা বাল্ক উপাদান অপ্টিমাইজ করে. আবরণগুলি সেই পৃষ্ঠকে রক্ষা করে যেখানে টুল-টু-শীট যোগাযোগ আসলে ঘটে। ভৌত বাষ্প জমা (PVD) এবং রাসায়নিক বাষ্প জমা (CVD) পাতলা সিরামিক স্তর প্রয়োগ করে, সাধারণত 2 থেকে 5 মাইক্রন পুরু, যা নাটকীয়ভাবে ঘর্ষণ কমায় এবং স্ট্যাম্পযুক্ত শীট থেকে ডাই পৃষ্ঠে উপাদান স্থানান্তরকে প্রতিরোধ করে।
কেন এই ব্যাপার? স্টেইনলেস স্টিল স্ট্যাম্পিং করার সময়, উপাদানটির কাজ করার প্রবণতা-কঠিন এবং পিত্তের পৃষ্ঠে আঠালো বিল্ডআপ তৈরি করে যা অংশের গুণমানকে দ্রুত হ্রাস করে। ফোর্ড মোটর কোম্পানির স্ট্যাম্পিং প্ল্যান্টে একটি ট্রায়াল,ডেকিন বিশ্ববিদ্যালয়ের গবেষকরা রিপোর্ট করেছেন, দেখা গেছে যে TiCN-কোটেড ডাই 20 এর বেশি ফ্যাক্টর দ্বারা ডাই লাইফ বাড়িয়েছে যখন স্ট্যাম্পিং গ্যালিং-প্রবণ উপাদানগুলি আনকোটেড পালিশ করা পৃষ্ঠের তুলনায়। আবরণ ট্রায়ালের 20,000-চক্র পরীক্ষা উইন্ডোর মধ্যে অনির্দিষ্টকালের জন্য গুরুত্বপূর্ণ উপাদান-স্থানান্তর পর্যায় স্থগিত করেছে৷
প্রতিটি আবরণ প্রকার একটি নির্দিষ্ট পরিধান প্রক্রিয়া লক্ষ্য করে:
- TiN (টাইটানিয়াম নাইট্রাইড):সাধারণ-2000-2500 HV এর কাছাকাছি কঠোরতার সাথে উদ্দেশ্য পরিধান সুরক্ষা। খরচ-মাঝারি গতি এবং ভলিউমে মিশ্র-পদার্থ স্ট্যাম্পিংয়ের জন্য কার্যকর।
- TiCN (টাইটানিয়াম কার্বনিট্রাইড):টিআইএন এর চেয়ে উচ্চ কঠোরতা এবং কম ঘর্ষণ। স্টেইনলেস স্টীল ধাতু স্ট্যাম্পিং অ্যাপ্লিকেশন সহ ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থের বিরুদ্ধে এক্সেল যেখানে কাজ-কঠিন পৃষ্ঠগুলি প্রান্ত পরিধানকে ত্বরান্বিত করে।
- TiAlN (টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড):তাপের নিচে একটি প্রতিরক্ষামূলক অ্যালুমিনিয়াম অক্সাইড স্তর তৈরি করে 800 ডিগ্রি সেলসিয়াসের উপরে তাপমাত্রা সহ্য করে। উচ্চ গতির স্ট্যাম্পিং এবং অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে লুব্রিকেন্ট ভাঙ্গন উন্নত টুল তাপমাত্রা তৈরি করে।
- DLC (ডায়মন্ড-কার্বনের মতো):অত্যন্ত কম ঘর্ষণ সহগ প্রায় 0.1 থেকে 0.15, আঠালো উপাদান পিকআপ প্রতিরোধ করে। অ্যালুমিনিয়াম স্ট্যাম্পিং ডাই এবং অ্যালুমিনিয়াম স্ট্যাম্পিং সরঞ্জামগুলির জন্য প্রাথমিক পছন্দ যেখানে স্ট্যাম্পযুক্ত অ্যালুমিনিয়াম ডাই পৃষ্ঠের উপর গলিয়ে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের পরিবর্তে প্রভাবশালী ব্যর্থতার মোড।
আবরণ নির্বাচন স্ট্যাম্পড উপাদান সরাসরি সংযোগ করে। 316 স্টেইনলেস স্টীল স্ট্যাম্পিংয়ের জন্য, যেখানে ঘর্ষণ এবং আঠালো উভয়ই একই সাথে টুলিং আক্রমণ করে, টিআইসিএন বা টিআইএলএন গঠন স্টেশনগুলিতে গ্যালিং প্রতিরোধ করার জন্য প্রয়োজনীয় কঠোরতা এবং রাসায়নিক জড়তা প্রদান করে। অ্যালুমিনিয়াম মেটাল স্ট্যাম্পিংয়ের জন্য, DLC-এর অতি-নিম্ন ঘর্ষণ নরম উপাদানকে টুলের পৃষ্ঠের সাথে বন্ধন হতে বাধা দেয়, অংশ পৃষ্ঠগুলিকে পরিষ্কার রাখে এবং রক্ষণাবেক্ষণের ব্যবধান দীর্ঘ রাখে।কর্মক্ষমতা তুলনানিশ্চিত করুন যে ডিএলসি-এর ঘর্ষণ হ্রাস ব্যাপকভাবে কাটার প্রতিরোধকে কমিয়ে দেয় এবং অ্যালুমিনিয়াম এবং তামার মতো নরম ধাতু মেশিন বা গঠন করার সময় চিপের আনুগত্য প্রতিরোধ করে।
এই সিদ্ধান্তগুলির যৌগিক প্রভাব উল্লেখযোগ্য। সঠিক টুল স্টিল গ্রেড থেকে তৈরি একটি ডাই, সঠিকভাবে ভ্যাকুয়াম-ক্রায়োজেনিক ট্রিটমেন্টের মাধ্যমে শক্ত করা হয়েছে, এবং সঠিক সিরামিক লেয়ার দিয়ে লেপে দেওয়া হয়েছে যেখানে যেকোনো একক ধাপে আপস করা হয়েছে তার চেয়ে তিন থেকে পাঁচ গুণ বেশি সময় ধরে চলতে পারে। সেই গুণকটি সরাসরি অনুবাদ করে কম উৎপাদন স্টপেজ, হিট প্রতি কম খরচ, এবং সমগ্র ডাই লাইফ জুড়ে আরও সামঞ্জস্যপূর্ণ স্ট্যাম্পযুক্ত অংশের গুণমান। কিন্তু সেই কর্মক্ষমতা পরিমাপ করার জন্য প্রতিটি পর্যায়ে কঠোর পরিমাপের প্রয়োজন, তাপ চিকিত্সার পরে প্রথম মাত্রার পরীক্ষা থেকে ট্রায়াল-স্ট্যাম্পযুক্ত অংশগুলির চূড়ান্ত পরিদর্শনের মাধ্যমে।
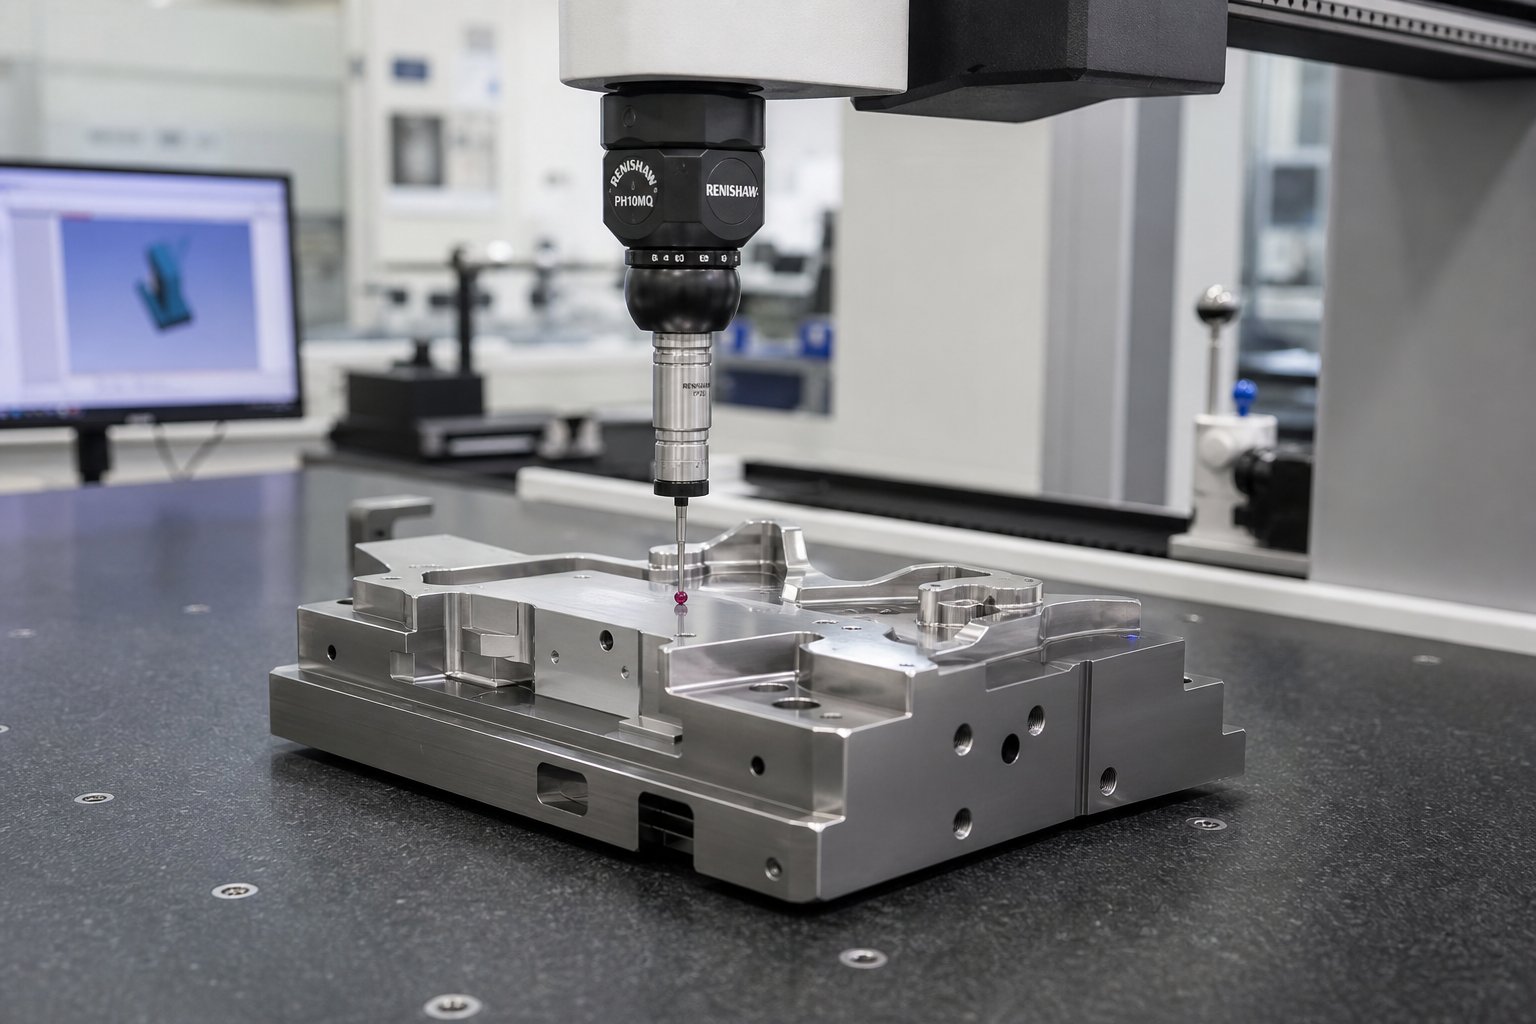
ফার্স্ট কাট থেকে ট্রায়াল স্ট্যাম্পিং পর্যন্ত মান নিয়ন্ত্রণ
একটি ডাই প্রিমিয়াম টুল স্টিল থেকে মেশিন করা যেতে পারে, তাপ-নিষ্ক্রিয়ভাবে চিকিত্সা করা যায়, এবং আদর্শ সিরামিক স্তর দিয়ে প্রলিপ্ত করা যায়, তবুও যদি কেউ পর্যায়গুলির মধ্যে মাত্রা যাচাই না করে তবে এখনও উত্পাদনে ব্যর্থ হয়৷ নির্ভুল ডাই স্ট্যাম্পিং-এ মান নিয়ন্ত্রণ একটি চূড়ান্ত চেকপয়েন্ট নয়। এটি পুরো উত্পাদন ক্রম জুড়ে এমবেড করা গেটগুলির একটি সিরিজ, প্রতিটি নিশ্চিত করে যে উপাদানটি অগ্রসর হওয়ার জন্য প্রস্তুত। একটি গেট এড়িয়ে যান এবং প্রেস মেঝেতে স্ক্র্যাপ পার্টস হিসাবে এটি প্রদর্শিত না হওয়া পর্যন্ত প্রতিটি পরবর্তী অপারেশনের মাধ্যমে আপনি একটি প্রাথমিক ত্রুটির ঝুঁকি বাড়ান।
সিএমএম পরিদর্শন এবং পৃষ্ঠের রুক্ষতা যাচাইকরণ
স্থানাঙ্ক পরিমাপ মেশিনগুলি ডাই উপাদান স্ট্যাম্প করার জন্য মাত্রিক যাচাইকরণের কেন্দ্রে বসে। একটি CMM প্রোব গুরুত্বপূর্ণ বৈশিষ্ট্য স্পর্শ করে বা স্ক্যান করে, XYZ সমন্বয় ডেটা ক্যাপচার করে এবং 3D CAD মডেলের সাথে তুলনা করে। ডাই ইনসার্ট, পাঞ্চ এবং ক্যাভিটি ব্লকের জন্য, সিএমএম গর্তের অবস্থানগত নির্ভুলতা, কনট্যুরড সারফেসের প্রোফাইল কনফর্মেন্স এবং জ্যামিতিক সম্পর্ক যেমন সমতলতা, সমান্তরালতা এবং লম্বতা পরীক্ষা করে যা নির্ধারণ করে যে কীভাবে মিলনের অংশগুলি একত্রে ফিট করে।
এই পরিমাপ কখন ঘটবে? শুধু শেষে নয়। মোটামুটি মেশিনের পরে প্রক্রিয়া চেক-এ নিশ্চিত করে যে চাপ উপশম এবং আধা-সমাপ্তির আগে সমস্ত গুরুত্বপূর্ণ পৃষ্ঠে পর্যাপ্ত স্টক অবশিষ্ট রয়েছে৷ হিট ট্রিটমেন্টের পরে, একটি CMM পুনরায় পরীক্ষা করে-কঠিন হওয়ার সময় কতটা মাত্রিক নড়াচড়া হয়েছিল, যা ফিনিশিং মেশিনিস্টকে ঠিক কতটা উপাদান এবং কোথায় সরাতে হবে তা বলে। পোস্ট-ফিনিশ-গ্রাইন্ড পরিদর্শন চূড়ান্ত কনফরমেন্স রিপোর্ট তৈরি করে যা সমাবেশের জন্য প্রতিটি উপাদান প্রকাশ করে। Moeller যথার্থ টুলের বিবরণ হিসাবে, নির্ভুল টুলিং নির্মাতারা 0.0002 ইঞ্চি পর্যন্ত সহনশীলতা ধরে রাখে, প্রতিটি পর্যায়ে সামঞ্জস্য যাচাই করতে অপটিক্যাল তুলনাকারী এবং প্রোফাইল পরিমাপ সিস্টেমের পাশাপাশি CMM ডিভাইস ব্যবহার করে।
পৃষ্ঠের রুক্ষতা পরিমাপ মাত্রিক ডেটার পরিপূরক। একটি প্রোফিলোমিটার মেশিনযুক্ত বা পালিশ করা পৃষ্ঠের সন্ধান করে এবং Ra (পাটিগণিত গড় রুক্ষতা) এবং Rz (গড় শিখর-থেকে-উপত্যকার উচ্চতা) মানগুলি রিপোর্ট করে। ধাতু স্ট্যাম্পিং প্রক্রিয়ার জন্য কেন এই ব্যাপার? কারণ স্টিল গঠনের উপর পৃষ্ঠের ফিনিস ঘর্ষণ, উপাদান প্রবাহ এবং অংশ মুক্তি নিয়ন্ত্রণ করে। Ra 0.2 মাইক্রোমিটারে নির্দিষ্ট করা একটি গঠনমূলক পাঞ্চ যা প্রকৃতপক্ষে Ra 0.8 পরিমাপ করে দৃশ্যমান ড্র্যাগ চিহ্ন এবং অসঙ্গত প্রাচীর বেধ সহ অংশ তৈরি করবে। সমাবেশের আগে পৃষ্ঠের রুক্ষতা যাচাই করা এই নিম্নধারার মানের সমস্যাগুলিকে প্রেসে পৌঁছাতে বাধা দেয়।
কঠোরতা পরীক্ষা আরেকটি গুরুত্বপূর্ণ গেট গঠন করে, বিশেষ করে তাপ চিকিত্সার পরে। প্রতিটি উপাদানের একাধিক স্থানে রকওয়েল কঠোরতা পরিমাপ অভিন্ন রূপান্তর নিশ্চিত করে। একটি পাঞ্চ যা মুখে 60 HRC পড়ে কিন্তু এর গোড়ায় 56 HRC অসম্পূর্ণ শক্ত হয়ে যাওয়ার ইঙ্গিত দেয়, সম্ভাব্য অপর্যাপ্ত ভিজানোর সময় বা অসংগতি নিভানোর কারণে। শিল্প পরিদর্শন প্রোটোকলগুলি নির্দিষ্ট করে যে কঠোরতার মানগুলি অবশ্যই একটি নির্দিষ্ট সীমার মধ্যে পড়তে হবে কারণ খুব-নিম্ন কঠোরতা দ্রুত পরিধানের দিকে পরিচালিত করে, যখন খুব-উচ্চ কঠোরতা স্ট্যাম্পিং লোডের অধীনে ভঙ্গুরতা এবং ফ্র্যাকচারের ঝুঁকি তৈরি করে।
কার্যকরী ফিট চেকগুলি প্রাক-সমাবেশ যাচাই সম্পূর্ণ করে৷ মিলনের উপাদানগুলি, যেমন একটি পাঞ্চ এবং এর সংশ্লিষ্ট ডাই ওপেনিং, ক্লিয়ারেন্স সম্পর্ক যাচাই করার জন্য একটি বেঞ্চে শারীরিকভাবে একত্রিত হয়, গাইড উপাদানগুলিতে স্লাইডিং ফিট হয় এবং প্রেস-ফিট বিবরণে হস্তক্ষেপের শর্ত থাকে। অপটিক্যাল তুলনাকারীরা ডিজাইন জ্যামিতির বিপরীতে ম্যাগনিফাইড কম্পোনেন্ট প্রোফাইল ওভারলে করে যাতে সূক্ষ্ম বিচ্যুতি ধরা যায় যা CMM পয়েন্ট প্রোবিং মিস করতে পারে। এই ফিট চেকগুলি নিশ্চিত করে যে পৃথক উপাদানগুলি একবার ডাই সেটে বোল্ট করা হলে একটি সমন্বিত সিস্টেম হিসাবে কাজ করবে।
ট্রায়াল রান এবং প্রথম-নিবন্ধ অংশ পরিমাপ
সমাবেশ পরিদর্শন নিশ্চিত করে যে ডাই সঠিক দেখাচ্ছে। ট্রায়াল স্ট্যাম্পিং প্রমাণ করে যে এটি কাজ করে। সম্পূর্ণ ডাই একটি প্রেসে মাউন্ট করা হয়, ফালা উপাদান খাওয়ানো হয় এবং প্রথম অংশগুলি টুল থেকে বেরিয়ে আসে। এটি সেই মুহূর্ত যা প্রতিটি আপস্ট্রিম সিদ্ধান্তকে যাচাই করে, CAD জ্যামিতি থেকে মেশিনিং এবং তাপ চিকিত্সার মাধ্যমে। একটি সফল ট্রায়াল মেটাল স্ট্যাম্পিং অংশ তৈরি করে যা মুদ্রণের মাত্রা পূরণ করে, পরিষ্কার প্রান্তগুলি প্রদর্শন করে এবং ক্র্যাকিং, কুঁচকানো বা অত্যধিক স্প্রিংব্যাক ছাড়াই গঠন করে।
ট্রায়াল রান একটি কাঠামোগত প্রোটোকল অনুসরণ করে। ডাইটি গণনাকৃত শাট উচ্চতায় সেট করা হয়, একটি নিয়ন্ত্রিত গতিতে খাওয়ানো হয় এবং প্রাথমিকভাবে কম টননেজে চালানো হয় যখন অপারেটররা স্ট্রিপ অগ্রগতি পর্যবেক্ষণ করে, অস্বাভাবিক শব্দ শোনে এবং প্রথম কয়েকটি অংশ দৃশ্যত পরিদর্শন করে। স্ট্রিপ ফিডিং স্থায়িত্ব, পাইলট এনগেজমেন্ট এবং স্ট্রিপার ফাংশন সবই রিয়েল টাইমে পর্যবেক্ষণ করা হয়। যদি ডাই একটি প্রগতিশীল প্রকার হয়, তবে চূড়ান্ত পৃথকীকরণ কাটার আগে মধ্যবর্তী স্টেশনগুলিতে আংশিকভাবে সম্পূর্ণ অংশগুলি পরীক্ষা করে প্রতিটি স্টেশনের কাজ স্বাধীনভাবে মূল্যায়ন করা হয়।
প্রথম-নিবন্ধ পরিদর্শন পরীক্ষা পরিমাপ করে-ইঞ্জিনিয়ারিং অঙ্কনের বিরুদ্ধে স্ট্যাম্প করা অংশগুলি একই CMM সরঞ্জাম ব্যবহার করে যা ডাই উপাদানগুলিকে নিজেরাই যাচাই করে। প্রতিটি সমালোচনামূলক মাত্রা, GD&T কলআউট এবং পৃষ্ঠের স্পেসিফিকেশন রেকর্ড করা হয়। ফলস্বরূপ রিপোর্ট হয় কনফার্মেন্স নিশ্চিত করে বা বিচ্যুতি চিহ্নিত করে যার জন্য ডাই অ্যাডজাস্টমেন্ট প্রয়োজন। সাধারণ সামঞ্জস্যগুলির মধ্যে রয়েছে কৌণিক স্প্রিংব্যাক সংশোধন করার জন্য ফর্ম স্টেশনগুলি শিমিং করা, টেনে আনার চিহ্নগুলি দেখায় এমন পৃষ্ঠগুলিকে পুনঃপলিশ করা, বা অতিরিক্ত বুর তৈরি করে এমন স্টেশনগুলিতে পাঞ্চ-ডাই ক্লিয়ারেন্স-এর সাথে সামঞ্জস্য করা। ডাই ট্রায়াল বিশেষজ্ঞরা যেমন জোর দেন, একটি পুঙ্খানুপুঙ্খ প্রথম-নিবন্ধ পরিদর্শন বিস্তারিত পরিমাপ প্রতিবেদন, শারীরিক পরীক্ষার নমুনা এবং ডকুমেন্টেশন প্রদান করে যা নিশ্চিত করে যে ডাইটি শিপমেন্টের আগে প্রস্তুত{10}}৷
প্রতিটি ধাতব মুদ্রাঙ্কিত অংশ যা একটি উত্পাদন প্রেস ছেড়ে যায় তার ডাইতে নির্মিত গুণমান উত্তরাধিকারসূত্রে পায়। ট্রায়াল স্ট্যাম্পিং যেখানে সেই উত্তরাধিকার প্রমাণিত হয়। একটি ডাই যা সহনশীলতার মধ্যে সমস্ত মাত্রা এবং ত্রুটিমুক্ত সমস্ত পৃষ্ঠতলের সাথে প্রথম-নিবন্ধ পরিদর্শন করে তা বৈধ টুলিংকে প্রতিনিধিত্ব করে, যা কয়েক হাজার বা লক্ষাধিক চক্র জুড়ে ধারাবাহিকভাবে স্ট্যাম্পযুক্ত ধাতব অংশ তৈরি করতে প্রস্তুত।
সম্পূর্ণ পরিদর্শন গেট ক্রম, প্রথম চিপ থেকে বৈধ উৎপাদন সরঞ্জাম পর্যন্ত, এই অগ্রগতি অনুসরণ করে:
- স্টক অ্যালাউন্স যাচাই করার জন্য-প্রক্রিয়ায় ডাইমেনশনাল চেকগুলি মোটামুটি এবং আধা{1}}মেশিনিং শেষ করার পরে
- ডাইমেনশনাল মুভমেন্টের জন্য-তাপ-চিকিত্সা কঠোরতা যাচাইকরণ এবং CMM পুনরায়-পরিমাপ
- শেষ নাকাল এবং হার্ড মিলিংয়ের পরে চূড়ান্ত CMM রিপোর্ট সহনশীলতার মধ্যে সমস্ত বৈশিষ্ট্য নিশ্চিত করে
- মিলন উপাদানের সমাবেশ ফিট চেক, ক্লিয়ারেন্স যাচাইকরণ, এবং অপটিক্যাল প্রোফাইল তুলনা
- নিয়ন্ত্রিত পরামিতি সহ একটি উৎপাদন-সমতুল্য প্রেসে ট্রায়াল স্ট্যাম্পিং
- প্রথম-প্রবন্ধ পরিদর্শন সম্পূর্ণ মাত্রিক রিপোর্টিং সহ ইঞ্জিনিয়ারিং প্রিন্টগুলির বিরুদ্ধে স্ট্যাম্পযুক্ত অংশগুলি পরিমাপ করে
কাজের অগ্রগতির আগে প্রতিটি গেট অতিক্রম করতে হবে। এই শৃঙ্খলা ডাই মেকিংয়ে সবচেয়ে ব্যয়বহুল মানের ব্যর্থতা প্রতিরোধ করে: একটি ত্রুটিযুক্ত উপাদানের উপর সমস্ত ডাউনস্ট্রিম অপারেশন সম্পন্ন হওয়ার পরে একটি সমস্যা আবিষ্কার করা।
নির্ভুল মেশিনিং, ট্রায়াল রান এবং সিএমএম পরিদর্শনের মাধ্যমে সম্ভাব্যতা মূল্যায়ন এবং CAE সিমুলেশন থেকে এক ছাদের নীচে এই সম্পূর্ণ জীবনচক্রকে কভার করে এমন নির্মাতারা, একাধিক বিক্রেতাদের মধ্যে দায়িত্বগুলি বিভক্ত হলে যে যোগাযোগের ফাঁকগুলি দেখা দেয় তা দূর করে৷YICHEN এর স্ট্যাম্পিং ডাই প্রক্রিয়াএই সমন্বিত পদ্ধতির উদাহরণ দেয়, এখানে বর্ণিত প্রতিটি পর্যায়ের মাধ্যমে বৈধকরণ করা হয় যাতে টুলিং ইঞ্জিনিয়ার এবং সোর্সিং ম্যানেজাররা প্রতিটি গেটে নথিভুক্ত পরিদর্শন ডেটা দ্বারা সমর্থিত উত্পাদন-তৈরি টুলিং পান৷ গবেষণা থেকে সক্রিয় RFQ বিকাশের দিকে অগ্রসর হওয়া দলগুলির জন্য, সমগ্র QC চেইনের মালিক একটি একক-উৎস প্রদানকারীর সাথে অংশীদারিত্ব করা ঝুঁকি হ্রাস করে এবং টাইমলাইনকে উল্লেখযোগ্যভাবে সংকুচিত করে।
পরিদর্শন এবং যাচাইকরণ ম্যানুফ্যাকচারিং লুপ বন্ধ করে দেয়, কিন্তু স্ট্যাম্পিং ডাই এর আসল পরিমাপ হল কিভাবে এই সমস্ত স্বতন্ত্র সিদ্ধান্তগুলি, CAD জ্যামিতি থেকে উপাদান নির্বাচন, মেশিনিং সিকোয়েন্স, হিট ট্রিটমেন্ট এবং গুণমান যাচাইয়ের মাধ্যমে, দীর্ঘ-মেয়াদী উত্পাদন কার্যকারিতার মধ্যে যৌগ।
সম্ভাব্যতা থেকে উৎপাদন পর্যন্ত সবকিছু একসাথে আনা
আপনি এখন মেটাল স্ট্যাম্পিং ডাই তৈরির প্রতিটি ধাপ অতিক্রম করেছেন: ডিজিটাল ডিজাইন এবং সিমুলেশন, উপাদান নির্বাচন, CNC মেশিনিং, EDM প্রক্রিয়াকরণ, তাপ চিকিত্সা, আবরণ এবং গুণমান যাচাই। প্রতিটি বিভাগে একটি বিচ্ছিন্ন প্রক্রিয়া আচ্ছাদিত. বাস্তবে, এই পদক্ষেপগুলি স্বাধীনভাবে কাজ করে না। তারা যৌগ. CAD-এ একটি ডিজাইনের সিদ্ধান্ত উপাদান পছন্দ, মেশিনিং কৌশল এবং শেষ পর্যন্ত আপনার প্রেস পূর্ণ গতিতে তৈরি করা স্ট্যাম্পযুক্ত অংশের গুণমানের মাধ্যমে এগিয়ে যায়। সেই কম্পাউন্ডিং কীভাবে কাজ করে তা বোঝা একটি স্ট্যাম্পিং ডাইকে আলাদা করে যা 500,000 নির্ভরযোগ্য হিট সরবরাহ করে যা 10,000-এর পরে অবনমিত হয়।
প্রতিটি উত্পাদন সিদ্ধান্ত ডাই পারফরম্যান্সে কীভাবে যুক্ত হয়
ডাই প্রক্রিয়াটিকে সংযোজনের ক্রম না করে গুণকের একটি চেইন হিসাবে ভাবুন। একটি সঠিক টুল ইস্পাত গ্রেড নির্বাচন করা কেবল স্থায়িত্ব যোগ করে না। এটি প্রতিটি নিম্নধারার পদক্ষেপের সুবিধাকে বহুগুণ করে। ভ্যাকুয়াম-একটি কূপকে শক্ত করা-নির্বাচিত D2 সন্নিবেশ ভ্যাকুয়াম-একটি প্রান্তিক গ্রেড শক্ত করার চেয়ে ভাল ফলাফল দেয়৷ একটি সঠিকভাবে টেম্পারড এবং পালিশ করা পৃষ্ঠে TiCN আবরণ প্রয়োগ করা তার সম্পূর্ণ ঘর্ষণ-কমানোর সম্ভাবনা প্রদান করে। এড়িয়ে যাওয়া টেম্পারিং চক্র থেকে অবশিষ্ট চাপ সহ একটি পৃষ্ঠে একই আবরণ প্রয়োগ করুন এবং এটি হাজার হাজার স্ট্রোকের মধ্যে ছড়িয়ে পড়ে।
একই যুক্তি বিপরীতভাবে কাজ করে। যেকোন পর্যায়ে একটি শর্টকাট পরবর্তী সবকিছুর কর্মক্ষমতা ভাগ করে দেয়। CAE সিমুলেশনে তাড়াহুড়ো করা এবং একটি স্প্রিংব্যাক পূর্বাভাস মিস করা মানে মেশিনিং শুরু হওয়ার আগে ডাই জ্যামিতি ভুল। স্টেইনলেস অ্যাপ্লিকেশানের জন্য টুল স্টিল নির্দিষ্ট করা-এর অধীনে আবরণগুলি তাদের নীচে সাবস্ট্রেট বিকৃতির বিরুদ্ধে হেরে যাওয়া যুদ্ধে লড়াই করে৷ তাপ চিকিত্সার আগে স্ট্রেস রিলিফ এড়িয়ে যাওয়া ওয়ারপেজ প্রবর্তন করে যা ফিনিস গ্রাইন্ডিং সম্পূর্ণরূপে পুনরুদ্ধার করতে পারে না। প্রতিটি আপস ডাই লাইফ, আংশিক গুণমান এবং উত্পাদন আপটাইম থেকে বিয়োগ করে।
কি আসলে একটি ডাইকে আলাদা করে যা 100 রান করে,000+ হিট যেটি তাড়াতাড়ি ব্যর্থ হয়? সাধারণত একটি একক বিপর্যয়মূলক ত্রুটি নয়, তবে প্রান্তিক সিদ্ধান্তের সঞ্চয়:
- ডিজাইন শর্টকাট:অপর্যাপ্ত সিমুলেশন ট্রায়ালের দিকে নিয়ে যায়-এবং-কঠিন ইস্পাতে ত্রুটি সংশোধন করে, বারবার পরিবর্তনের মাধ্যমে উপাদানগুলিকে দুর্বল করে দেয়
- উপাদান আপস:A2 বাছাই করা যেখানে D2 বা কার্বাইড ওয়ারেন্টি আছে তা আগাম খরচ বাঁচায় কিন্তু রিশার্পনিং ফ্রিকোয়েন্সি দ্বিগুণ করে এবং ডাউনটাইম টিপুন
- মেশিনিং সিকোয়েন্স লঙ্ঘন:সঠিক স্ট্রেস রিলিফের আগে শেষ করা মাত্রিক অস্থিরতার পরিচয় দেয় যা সাইক্লিক প্রেস লোডের অধীনে খারাপ হয়
- তাপ চিকিত্সা ফাঁক:একটি মেজাজ চক্র মিস করা বা ক্রায়োজেনিক চিকিত্সা পাতা এড়িয়ে যাওয়া অস্টেনাইট ধরে রাখে যা উত্পাদনের সময় অপ্রত্যাশিতভাবে রূপান্তরিত হয়, যার ফলে প্রগতিশীল সহনশীলতা প্রবাহিত হয়
- পরিদর্শন ত্রুটি:পোস্ট-তাপ-চিকিত্সার মাত্রা যাচাই না করেই উপাদানগুলি প্রকাশ করার অর্থ হল এমন অংশগুলি থেকে একটি ডাই একত্রিত করা যা ইতিমধ্যে নির্দিষ্টকরণের বাইরে থাকতে পারে
ধাতু স্ট্যাম্পিং উত্পাদন প্রক্রিয়া প্রতিটি গেটে শৃঙ্খলা পুরস্কৃত করে। সেই অনুযায়ী খরচ এবং টাইমলাইন প্রত্যাশা স্কেল। একটি সাধারণ একক-স্টেশন ব্ল্যাঙ্কিং ডাইর জন্য 4 থেকে 6 সপ্তাহ এবং টুলিং বিনিয়োগে $5,000 থেকে $15,000 লাগতে পারে। 8 থেকে 12 স্টেশন সহ একটি মাঝারি প্রগতিশীল মৃত্যু সাধারণত 8 থেকে 12 সপ্তাহ এবং $25,000 থেকে $60,000 দাবি করে। জটিল স্বয়ংচালিত প্রগতিশীল বা স্থানান্তর কঠোর সহনশীলতা, একাধিক ফর্মিং স্টেশন এবং উচ্চ আয়তনের প্রয়োজনীয়তা 16 সপ্তাহ এবং টুলিং খরচে $100,000 ছাড়িয়ে যেতে পারে। এই রেঞ্জগুলি শুধুমাত্র মেশিনিং ঘন্টাই প্রতিফলিত করে না, কিন্তু ক্রমবর্ধমান প্রকৌশল, সিমুলেশন, পরিদর্শন এবং ট্রায়াল প্রচেষ্টাকে প্রতিফলিত করে যা প্রতিটি সরঞ্জামকে তার উদ্দিষ্ট উত্পাদন জীবনের জন্য বৈধ করে।
স্ট্যাম্পিং ডাই তৈরির প্রতিটি পদক্ষেপ, CAD জ্যামিতি থেকে চূড়ান্ত আবরণ পর্যন্ত, এমন একটি সিদ্ধান্ত যা ডাই লাইফ, অংশের গুণমান এবং উত্পাদন দক্ষতা থেকে যোগ বা বিয়োগ করে। ডাই এবং স্ট্যাম্পিং নির্মাণ প্রক্রিয়ায় কোন নিরপেক্ষ পছন্দ নেই।
রিসার্চ থেকে একটি RFQ-রেডি ডাই সলিউশনে চলে যাওয়া
আপনি যদি এই পর্যন্ত পড়ে থাকেন তবে আপনি সম্ভবত দুটি বিভাগের একটিতে পড়েন। হয় আপনি সরবরাহকারীদের আরও কার্যকরভাবে মূল্যায়ন করার জন্য অভ্যন্তরীণ জ্ঞান তৈরি করছেন, অথবা আপনি একটি কাস্টম মেটাল স্ট্যাম্পিং ডাইয়ের জন্য সক্রিয়ভাবে একটি RFQ-এর কাছে যাচ্ছেন এবং বুঝতে চান কোন প্রশ্নগুলি জিজ্ঞাসা করতে হবে এবং কী কী ক্ষমতা যাচাই করতে হবে। উভয় পথই একই নীতি থেকে উপকৃত হয়: স্ট্যাম্পিং উৎপাদন প্রক্রিয়া সবচেয়ে ভালো কাজ করে যখন কোনো একক অংশীদার বৈধ উৎপাদন টুলিংয়ের মাধ্যমে সম্ভাব্যতা থেকে সম্পূর্ণ চেইনের মালিক হন।
ফ্র্যাগমেন্টেড সোর্সিং, যেখানে ডিজাইন একটি ফার্মে হয়, অন্যটিতে মেশিনিং হয় এবং তৃতীয়টিতে ট্রাইআউট হয়, প্রতিটি ট্রানজিশনে হ্যান্ডঅফ ঝুঁকির পরিচয় দেয়। CAD ফাইল এবং মেশিন অপারেটরদের মধ্যে মাত্রিক অভিপ্রায় হারিয়ে যায়। তাপ চিকিত্সা বৈশিষ্ট্য সুবিধার জন্য সরলীকৃত করা. ট্রায়ালের ফলাফলগুলি ডিজাইনের সংশোধনগুলিতে দক্ষতার সাথে ফিড করে না। ডাইস এবং স্ট্যাম্পিং টুলগুলি যেগুলি দীর্ঘ উত্পাদন চালানোর ক্ষেত্রে সর্বোত্তম কার্য সম্পাদন করে তা প্রায় সবসময়ই একীভূত প্রোগ্রাম থেকে আসে যেখানে প্রতিটি পর্যায় যোগাযোগের ফাঁক ছাড়াই পরবর্তীকে জানায়।
সোর্সিং ম্যানেজার এবং টুলিং ইঞ্জিনিয়ারদের জন্য যারা গবেষণা থেকে সক্রিয় উদ্ধৃতিতে যেতে প্রস্তুত, এমন একজন অংশীদারের সন্ধান করুন যার ক্ষমতা এই নিবন্ধে কভার করা সমগ্র জীবনচক্রকে বিস্তৃত করে: সম্ভাব্যতা মূল্যায়ন, গঠন এবং স্প্রিংব্যাকের জন্য CAE সিমুলেশন, নির্ভুল CNC মেশিনিং এবং EDM, নিয়ন্ত্রিত তাপ চিকিত্সা, উৎপাদনে ট্রায়াল স্ট্যাম্পিং{0},}{1}এবং CMM-এর প্রতিনিধিত্বকারী শর্তাবলী প্রথম-নিবন্ধ পরিদর্শন।YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানঠিক এই সুযোগটি কভার করে, প্রতিটি উত্পাদন গেটে নথিভুক্ত মানের ডেটা দ্বারা সমর্থিত, বৈধ টুলিং সরবরাহ করা RFQ-প্রস্তুত দলগুলির জন্য শেষ-থেকে-মেটাল স্ট্যাম্পিং সংস্থান প্রদান করে৷
এই নিবন্ধের জ্ঞান আপনাকে শব্দভান্ডার এবং কাঠামো দেয় যে কোনো ডাই সরবরাহকারীর প্রক্রিয়াকে সমালোচনামূলকভাবে মূল্যায়ন করতে। আপনি এখন বুঝতে পেরেছেন যে কেন কিছু পদক্ষেপের জন্য খরচ হয়, কেন নির্দিষ্ট জটিলতার থ্রেশহোল্ডে টাইমলাইন প্রসারিত হয় এবং কেন সবচেয়ে সস্তা উদ্ধৃতি খুব কমই একটি ডাই এর সম্পূর্ণ উৎপাদন জীবনের উপর হিট প্রতি সর্বনিম্ন খরচ প্রদান করে। এই বোঝাপড়াটি যেকোন মৃত্যুতে অবহিত সোর্সিং সিদ্ধান্ত নেওয়া এবং ক্রয় কথোপকথন স্ট্যাম্প করার ভিত্তি।
মেটাল স্ট্যাম্পিং ডাইস মেকিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
1. একটি ধাতু স্ট্যাম্পিং ডাই করতে কতক্ষণ লাগে?
টাইমলাইন জটিলতার উপর নির্ভর করে। একটি সাধারণ একক-স্টেশন ব্ল্যাঙ্কিং ডাই সাধারণত 4 থেকে 6 সপ্তাহের প্রয়োজন হয়৷ 8 থেকে 12টি স্টেশন সহ একটি মাঝারি প্রগতিশীল মৃত্যু 8 থেকে 12 সপ্তাহ সময় নেয়। জটিল স্বয়ংচালিত প্রগতিশীল বা স্থানান্তর কঠোর সহনশীলতার সাথে মারা যায় এবং একাধিক ফর্মিং স্টেশন 16 সপ্তাহ অতিক্রম করতে পারে। এই টাইমলাইনে ইঞ্জিনিয়ারিং, সিমুলেশন, মেশিনিং, হিট ট্রিটমেন্ট এবং ট্রায়াল ভ্যালিডেশন পর্যায়গুলি অন্তর্ভুক্ত রয়েছে।
2. স্ট্যাম্পিং ডাইস তৈরি করতে কি উপকরণ ব্যবহার করা হয়?
স্ট্যাম্পিং ডাইগুলি মূলত শীট মেটালের উপর ভিত্তি করে নির্বাচিত টুল স্টিলের গ্রেড থেকে তৈরি করা হয়। সাধারণ পছন্দগুলির মধ্যে রয়েছে ঘর্ষণকারী পরিধান প্রতিরোধের জন্য D2, সুষম শক্ততা এবং কঠোরতার জন্য A2, প্রভাবের জন্য S7-ভারী অ্যাপ্লিকেশন, উচ্চ কম্প্রেসিভ লোডের জন্য M2, এবং অতি-উচ্চ-ভলিউম রানের জন্য টাংস্টেন কার্বাইড সন্নিবেশ বা অত্যন্ত ঘর্ষণকারী স্টিলের মতো উপাদান। প্রতিটি গ্রেড কঠোরতা-কঠিনতা বর্ণালীতে একটি আলাদা অবস্থান দখল করে।
3. একটি প্রগতিশীল ডাই এবং একটি স্থানান্তর ডাই মধ্যে পার্থক্য কি?
প্রোগ্রেসিভ ডাইসগুলি একটি ক্যারিয়ার স্ট্রিপের সাথে অংশগুলিকে সংযুক্ত রাখে কারণ এটি প্রতিটি প্রেস স্ট্রোকের সাথে একাধিক স্টেশনের মধ্য দিয়ে অগ্রসর হয়, যা এগুলিকে ছোট, উচ্চ{0}}ভলিউম উপাদান যেমন সংযোগকারী এবং বন্ধনীগুলির জন্য আদর্শ করে তোলে৷ স্থানান্তর ডাইস প্রথম স্টেশনে ফাঁকা ফাঁকা কাটা এবং যান্ত্রিকভাবে গ্রিপার ব্যবহার করে স্বাধীন স্টেশনগুলির মধ্যে সরানো। ট্রান্সফার ডাইস বড় অংশ, গভীর-আঁকানো শেল, এবং জ্যামিতি যা গঠনের সময় একটি স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না, যেমন স্বয়ংচালিত বডি প্যানেল।
4. কিভাবে তাপ চিকিত্সা স্ট্যাম্পিং ডাই কর্মক্ষমতা প্রভাবিত করে?
তাপ চিকিত্সা হাতিয়ার ইস্পাতকে একটি মেশিনযোগ্য অবস্থা থেকে একটি শক্ত কাজের সরঞ্জামে রূপান্তরিত করে যা লক্ষ লক্ষ প্রেস চক্র সহ্য করতে সক্ষম। ভ্যাকুয়াম হার্ডেনিং এর পরে একাধিক টেম্পারিং চক্র একটি স্থিতিশীল মার্টেনসিটিক কাঠামো তৈরি করে। ক্রায়োজেনিক ট্রিটমেন্ট যোগ করলে 200 শতাংশের বেশি ডাই লাইফ বাড়তে পারে রিটেইনড অস্টেনাইটকে রূপান্তরিত করে এবং কার্বাইড ডিস্ট্রিবিউশনের উন্নতি করে। যথাযথ তাপ চিকিত্সা ছাড়া, এমনকি সঠিকভাবে মেশিনযুক্ত উপাদানগুলি উত্পাদন স্ট্যাম্পিং লোডের অধীনে দ্রুত বিকৃত বা পরিধান করবে।
5. ডিজাইন থেকে উৎপাদন বৈধতা পর্যন্ত কে একটি সম্পূর্ণ স্ট্যাম্পিং ডাই তৈরি করতে পারে?
সিএনসি মেশিনিং, ইডিএম, হিট ট্রিটমেন্ট, ট্রায়াল স্ট্যাম্পিং এবং সিএমএম পরিদর্শনের মাধ্যমে সম্ভাব্যতা মূল্যায়ন এবং CAE সিমুলেশন থেকে শুরু করে সম্পূর্ণ প্রক্রিয়া চেইনের মালিক ইন্টিগ্রেটেড ডাই নির্মাতারা সবচেয়ে নির্ভরযোগ্য ফলাফল প্রদান করে। YICHEN কাস্টম স্ট্যাম্পিং ডাই সলিউশনের জন্য এই শেষ--শেষ ক্ষমতা অফার করে, প্রতিটি উত্পাদন গেটে নথিভুক্ত গুণমান যাচাইকরণ প্রদান করে যাতে সোর্সিং ম্যানেজার এবং টুলিং ইঞ্জিনিয়াররা একাধিক বিক্রেতাদের মধ্যে হ্যান্ডঅফ ঝুঁকি ছাড়াই প্রস্তুত টুলিং পান।


