


একটি যথার্থ স্ট্যাম্পিং ডাই কি সংজ্ঞায়িত করে
একটি নির্ভুলতা স্ট্যাম্পিং ডাই হল একটি বিশেষ টুল যা কাটা, গঠন এবংসমাপ্ত উপাদান মধ্যে শীট ধাতু আকৃতিলক্ষ লক্ষ প্রেস চক্রের মধ্যে ±0.0002 ইঞ্চির মধ্যে মাত্রিক সহনশীলতা ধরে রাখার সময়। সেই থ্রেশহোল্ড নির্ভুলতাকে স্ট্যান্ডার্ড টুলিং থেকে আলাদা করে, যেখানে গ্রহণযোগ্য বৈচিত্র পাঁচ থেকে দশ গুণ বেশি হতে পারে।
একটি নির্ভুলতা স্ট্যাম্পিং ডাই হল একটি অত্যন্ত ক্যালিব্রেটেড টুল সিস্টেম যা ±0.0002 ইঞ্চি (±0.005 মিমি) বা টাইট সহনশীলতায় জটিল ধাতব উপাদান তৈরি করার জন্য ডিজাইন করা হয়েছে, উচ্চ-ভলিউম উত্পাদন রান জুড়ে পুনরাবৃত্তিযোগ্য নির্ভুলতা বজায় থাকে।
কি একটি স্ট্যাম্পিং ডাই নির্ভুলতা তৈরি করে-গ্রেড
স্ট্যান্ডার্ড স্ট্যাম্পিং ±0.005 ইঞ্চি গ্রহণযোগ্য অংশগুলির জন্য কাজ সম্পন্ন করে। নির্ভুলতা একটি ভিন্ন প্রকৌশল বাস্তবতায় কাজ করে। তিনটি কারণ সেই ব্যবধানকে সংজ্ঞায়িত করে: নিয়ন্ত্রিত পাঞ্চ-থেকে-ডাই ক্লিয়ারেন্স (সাধারণত 5-প্রতি পাশে উপাদানের পুরুত্বের 10%), মাইক্রোমিটার-স্টেশনের মধ্যে স্তরের অবস্থানগত নির্ভুলতা, এবং টেকসই উত্পাদন ভলিউমের উপর ধারাবাহিক পুনরাবৃত্তিযোগ্যতা যাচাই করা। এই পরামিতিগুলি সাধারণ-উদ্দেশ্য টুলিংয়ের প্রয়োজনের চেয়ে কঠোর উপাদানের বৈশিষ্ট্য, আরও কঠোর মেশিনিং প্রক্রিয়া এবং কঠোর মানের বৈধতার দাবি করে।
সহনশীলতা থ্রেশহোল্ড যা যথার্থ টুলিংকে সংজ্ঞায়িত করে
আপনি যখন মাইক্রো-সংযোগকারী, বৈদ্যুতিক টার্মিনাল, বা মেডিকেল ডিভাইসের উপাদান তৈরি করছেন, সহস্রাংশের দশমাংশে পরিমাপ করা সহনশীলতা ঐচ্ছিক নয়৷ উচ্চ-গুণমানের টুলিং অনুশীলন প্রতিটি উৎপাদন ধাপে ±0.0002 ইঞ্চি সহনশীলতা বজায় রাখতে প্রস্তুতকারকদের সক্ষম করে। ডাইমেনশনাল কন্ট্রোলের সেই স্তর মানে পাঞ্চ জ্যামিতি, ডাই ব্লক ক্লিয়ারেন্স, এবং স্ট্রিপ রেজিস্ট্রেশন সবই ডাই এর পরিষেবা জীবন জুড়ে নামমাত্র কয়েক মাইক্রনের মধ্যে কাজ করতে হবে।
স্ট্যান্ডার্ড বনাম যথার্থ ডাই শ্রেণীবিভাগ
স্ট্যাম্পিং ডাইস তিনটি বিস্তৃত স্থাপত্য বিভাগে পড়ে, প্রতিটিটি নির্ভুলতা-গ্রেডের স্পেসিফিকেশনে মাপযোগ্য:
- একক-স্টেশন মারা যায়৷- প্রেস স্ট্রোক প্রতি একটি অপারেশন সম্পাদন করুন। সহজ জ্যামিতি, কম টুলিং খরচ, সীমিত জটিলতা সিলিং।
- যৌগ মারা যায়- একটি স্টেশনে একসাথে একাধিক অপারেশন চালায়। সমতল, প্রতিসম অংশগুলির জন্য আদর্শ যা বৈশিষ্ট্যগুলির মধ্যে আঁটসাঁট ঘনত্বের প্রয়োজন।
- প্রগতিশীল মারা যায়টুলের মাধ্যমে ধাতব স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে - একাধিক স্টেশন জুড়ে ক্রমিক ক্রিয়াকলাপ সম্পাদন করে। জটিল, উচ্চ-ভলিউম অংশগুলির জন্য সর্বোত্তম উপযুক্ত যা একটি ক্রমাগত প্রক্রিয়ায় কাট, বাঁক এবং ফর্মগুলিকে একত্রিত করে।
প্রতিটি টাইপ বিভিন্ন উত্পাদন কৌশল পরিবেশন করে, কিন্তু প্রগতিশীল ডাই নির্ভুল অ্যাপ্লিকেশনের উপর প্রাধান্য দেয়। এর মাল্টি-স্টেশন আর্কিটেকচার ইঞ্জিনিয়ারদেরকে অনুক্রমিক ক্রিয়াকলাপ জুড়ে জটিল জ্যামিতি বিতরণ করতে দেয়, একটি একক আঘাতের চেয়ে প্রতিটি পর্যায়ে কঠোর নিয়ন্ত্রণ বজায় রাখে। সেই স্টেশন সিকোয়েন্সিংয়ের পিছনে যুক্তি, এবং স্ট্রিপ লেআউটের সিদ্ধান্তগুলি কীভাবে আংশিক গুণমান এবং খরচ চালায়, যেখানে ডাই ডিজাইন সত্যিকারের আকর্ষণীয় হয়ে ওঠে।
প্রগতিশীল ডাই ডিজাইনের নীতি এবং স্টেশন লজিক
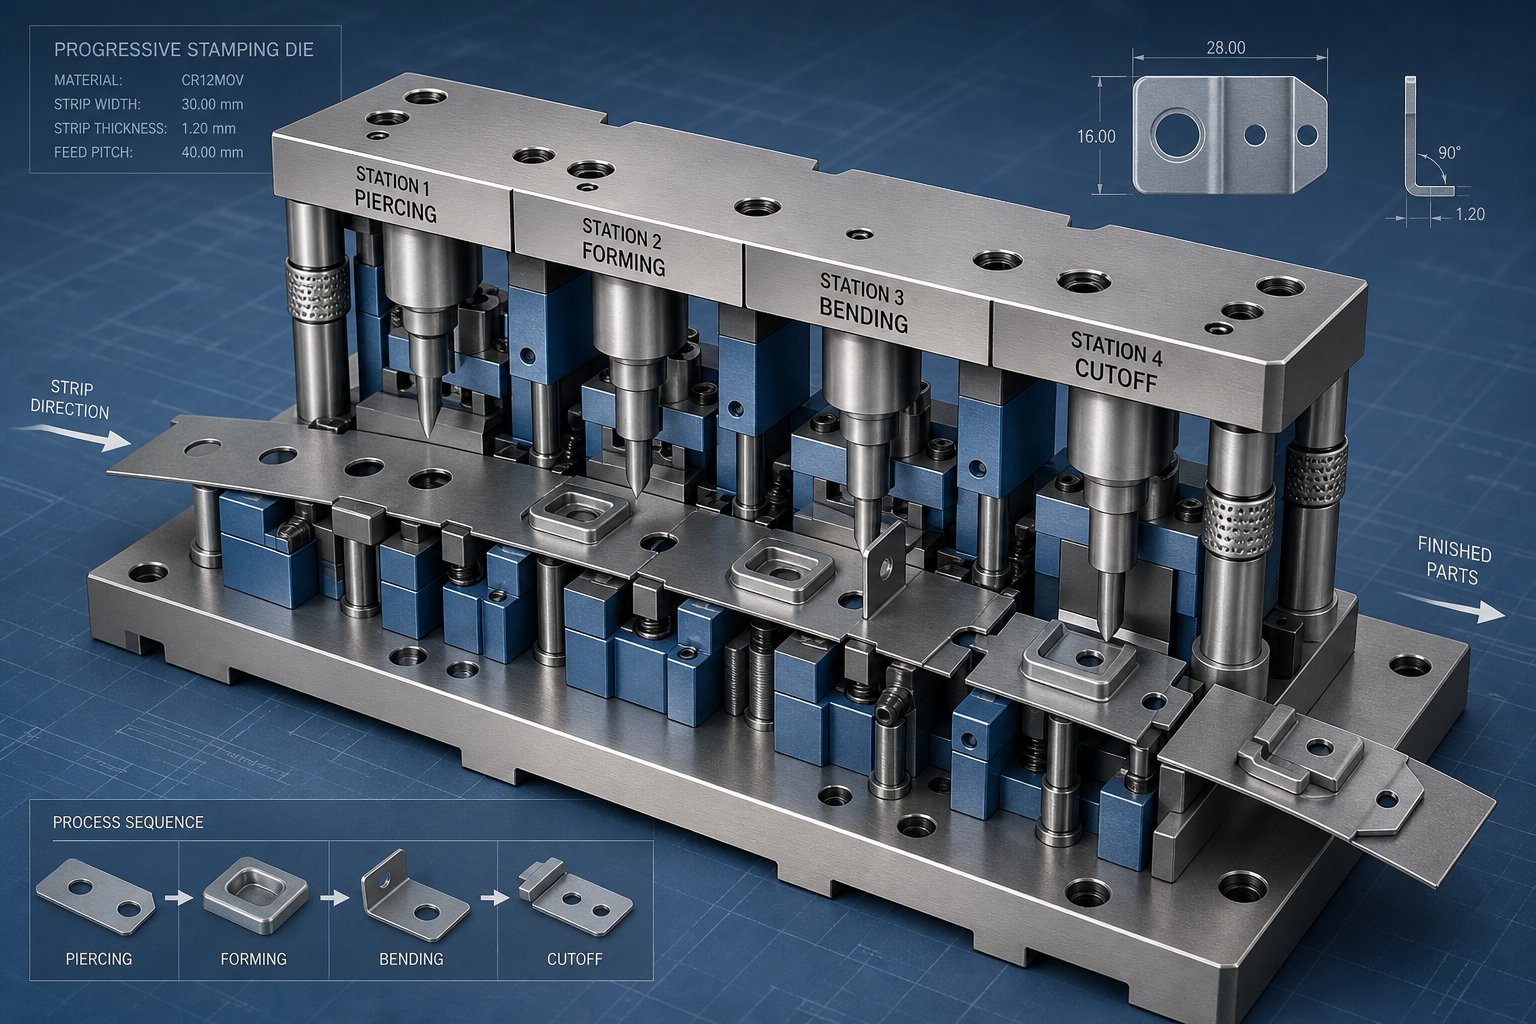
একটি প্রগতিশীল স্ট্যাম্পিং ডাইএকটি ধাতুর একটি অবিচ্ছিন্ন কুণ্ডলীকে ক্রিয়াকলাপের একটি কোরিওগ্রাফ ক্রমের মাধ্যমে সমাপ্ত অংশে রূপান্তরিত করে। প্রতিটি প্রেস স্ট্রোক স্ট্রিপটিকে এক পিচ দূরত্ব এগিয়ে নিয়ে যায় এবং প্রতিটি স্টেশন একই সাথে তার নির্ধারিত কাজ সম্পাদন করে। ফলাফল: প্রতিটি চক্রের সাথে একটি সমাপ্ত উপাদান ড্রপ আউট হয়, সেই চক্রটি 0.5 সেকেন্ড বা 0.05 সেকেন্ড সময় নেয়।
যা এই স্থাপত্যটিকে নির্ভুলতা প্রয়োগের জন্য শক্তিশালী করে তোলে তা হল স্টেশন স্বাধীনতা। প্রতিটি অপারেশন একটি ডেডিকেটেড স্টেশনে ঘটে যেখানে পাঞ্চ জ্যামিতি, ছাড়পত্র এবং প্রান্তিককরণ সেই একক কাজের জন্য অপ্টিমাইজ করা হয়। জটিল অংশ বৈশিষ্ট্য যা এক আঘাতে অসম্ভব হবে ছয়, বারো, এমনকি ত্রিশটি অনুক্রমিক স্টেশনে বিতরণ করা হলে তা অর্জনযোগ্য হয়ে ওঠে।
প্রগতিশীল ডাই স্টেশন সিকোয়েন্সিং এবং স্ট্রিপ লেআউট
প্রগ্রেসিভ স্ট্যাম্পিং ডাই ডিজাইন স্ট্রিপ লেআউট দিয়ে শুরু হয়, ইঞ্জিনিয়ারড ব্লুপ্রিন্ট যা নির্দেশ করে যে কীভাবে উপাদানটি টুলের মধ্য দিয়ে প্রবাহিত হয়। একটি টাইমলাইন হিসাবে ধাতব ফালা কল্পনা করুন. সেই সময়রেখা বরাবর প্রতিটি স্টেশনে, নির্দিষ্ট কিছু ঘটে: একটি গর্ত ছিদ্র করা হয়, একটি ট্যাব বাঁকানো হয়, একটি ফর্ম তৈরি করা হয়, বা একটি বৈশিষ্ট্য ছাঁটা হয়৷ ক্রম নির্বিচারে নয়। এটি বস্তুগত আচরণ এবং মাত্রিক নিয়ন্ত্রণে নিহিত প্রকৌশল যুক্তি অনুসরণ করে।
একটি সাধারণ স্টেশন ক্রম এই মত দেখায়:
- পাইলট গর্ত ছিদ্রপ্রথম স্টেশনে - পাঞ্চ করা হয়েছে, এই গর্তগুলি পরবর্তী প্রতিটি অপারেশনের জন্য রেজিস্ট্রেশন রেফারেন্স হয়ে ওঠে।
- বৈশিষ্ট্য ভেদন- অভ্যন্তরীণ গর্ত, স্লট এবং কাটআউট তৈরি হয় যখন উপাদানটি সমতল এবং স্থিতিশীল থাকে।
- গঠন এবং নমনসমস্ত ফ্ল্যাট-প্লেন কাটিং সম্পূর্ণ হওয়ার পরে - উপাদানের আকার দেওয়া হয়, পূর্বে গঠিত বৈশিষ্ট্যগুলির বিকৃতি রোধ করে৷
- মুদ্রা বা এমবসিং- স্থানীয় সংকোচন পুরুত্ব পরিমার্জিত করে বা পৃষ্ঠের বিবরণ তৈরি করে।
- কাটঅফ বা অংশ বিচ্ছেদ- সমাপ্ত অংশটি ক্যারিয়ার স্ট্রিপ থেকে বিচ্ছিন্ন করা হয়েছে।
পাইলট নিবন্ধন বিশেষ মনোযোগ প্রাপ্য। পাইলট পিনগুলি প্রতিটি স্টেশনে ক্যারিয়ার স্ট্রিপে প্রাক-পঞ্চিত ছিদ্রগুলিকে নিযুক্ত করে, কোনো ছোটখাট খাওয়ানোর ভুলের জন্য সংশোধন করে৷ হিসাবেশিল্প বিশেষজ্ঞদের নোট, ফিড রিলিজের সময় নির্ধারণ করা আবশ্যক যাতে ফিড রোলারগুলি সম্পূর্ণরূপে আনক্ল্যাম্প করার আগে পাইলটের বুলেট নাক স্ট্রিপে প্রবেশ করে। এই সময়টিকে ভুল ধরুন, এবং আপনি দীর্ঘায়িত পাইলট গর্ত, অমিল কাট এবং স্টেশন জুড়ে প্রগতিশীল মাত্রিক প্রবাহ দেখতে পাবেন।
ক্যারিয়ার স্ট্রিপ নিজেই, প্রতিটি স্টেশনের মাধ্যমে আপনার অংশকে সংযুক্ত করে কঙ্কাল কাঠামো, নমনীয়তার সাথে শক্তির ভারসাম্য বজায় রাখতে হবে। সলিড ক্যারিয়ারগুলি বেসিক কাটিং এবং সাধারণ বাঁকের জন্য কাজ করে, তবে যে কোনও প্রগতিশীল ডাই পারফর্মিং ড্র অপারেশনগুলির জন্য একটি প্রসারিত ওয়েব ক্যারিয়ারের প্রয়োজন: উপাদানগুলির একটি ইঞ্জিনিয়ারড লুপ যা অংশ তৈরি হওয়ার সাথে সাথে বিকৃত হয়ে যায়, স্টেশনগুলির মধ্যে সামঞ্জস্যপূর্ণ পিচ দূরত্ব বজায় রাখে।
কিভাবে স্টেশন বরাদ্দ আংশিক গুণমান প্রভাবিত করে
প্রগতিশীল স্ট্যাম্পিং ডাই ডিজাইনে প্রতিটি স্টেশন বরাদ্দের সিদ্ধান্ত ডাউনস্ট্রিম তরঙ্গিত হয়। আরো স্টেশন যোগ করুন, এবং আপনি স্প্রিংব্যাক হ্রাস এবং মাত্রিক সামঞ্জস্য উন্নত করে, ছোট বৃদ্ধি জুড়ে গঠন শক্তি বিতরণ করার ক্ষমতা অর্জন করেন। কিন্তু আরো স্টেশন মানে একটি দীর্ঘ ফালা, চওড়া ডাই জুতা, এবং রক্ষণাবেক্ষণের জন্য আরও উপাদান।
তিনটি স্ট্রিপ লেআউট পরামিতি সরাসরি প্রতি অংশ এবং রক্ষণাবেক্ষণের ব্যবধানকে প্রভাবিত করে:
- স্ট্রিপ প্রস্থ- প্রতিটি পাশে অংশ প্রস্থ প্লাস ব্রিজ উপাদান দ্বারা নির্ধারিত। সেতুটি (সাধারণত 1.25 থেকে 1.5 গুণ উপাদানের পুরুত্ব) ক্যারিয়ারের অখণ্ডতা বজায় রেখে ডাইকে মোচড়ানো এবং জ্যাম করা থেকে স্ক্র্যাপকে বাধা দেয়।
- পিচ দূরত্বপ্রতি স্ট্রোকে অগ্রগতির দূরত্ব -। একটি শক্ত পিচ উপাদান সংরক্ষণ করে কিন্তু খাওয়ানোর ব্যবস্থা থেকে উচ্চ অবস্থানগত নির্ভুলতা দাবি করে। লক্ষ লক্ষ হিট জুড়ে সংরক্ষিত মিলিমিটারের প্রতিটি ভগ্নাংশ সরাসরি হ্রাসকৃত উপাদান ব্যয়ে অনুবাদ করে৷
- স্টেশন গণনাআরও - স্টেশনগুলি ধীরে ধীরে গঠন করতে সক্ষম করে যা গুণমানকে উন্নত করে কিন্তু টুলিং খরচ এবং ডাই লেন্থ বাড়ায়৷ প্রকৌশল লক্ষ্য হল ন্যূনতম সংখ্যক স্টেশন যা নির্ভরযোগ্যভাবে লক্ষ্য জ্যামিতি এবং সহনশীলতা অর্জন করে।
75% এর উপরে উপাদান ব্যবহারের লক্ষ্যগুলি হল একটি ভাল ডিজাইন করা স্ট্রিপ লেআউটের জন্য শিল্পের মানদণ্ড। এই চিত্রটি অর্জনের জন্য স্ট্রিপের মধ্যে অংশ জ্যামিতির যত্নশীল নেস্টিং এবং অংশের আকারগুলি অনুমতি দিলে কৌণিক অভিযোজনের কৌশলগত ব্যবহার প্রয়োজন। স্ক্র্যাপ রেট, টুলিং খরচ এবং প্রেস স্পিড সবই ডিজাইনের পর্যায়ে নেওয়া এই লেআউট সিদ্ধান্তের দিকে ফিরে আসে।
অ্যাপ্লিকেশন ফিট দ্বারা ডাই প্রকারের তুলনা করা
ডাই আর্কিটেকচারের মধ্যে নির্বাচন করা সম্পূর্ণরূপে আংশিক জটিলতার বিষয় নয়। উত্পাদনের পরিমাণ, সহনশীলতার প্রয়োজনীয়তা এবং বাজেট সবই ফ্যাক্টর। নিম্নলিখিত তুলনা প্রতিটি প্রকারের বৈশিষ্ট্যগুলির সাথে মানচিত্র করে যা একটি প্রদত্ত অ্যাপ্লিকেশনের জন্য টুলিং নির্দিষ্ট করার সময় সবচেয়ে গুরুত্বপূর্ণ:
| বৈশিষ্ট্য | একক-স্টেশন ডাই | যৌগিক ডাই | প্রগতিশীল ডাই |
|---|---|---|---|
| অংশ জটিলতা | নিম্ন থেকে মাঝারি; প্রতি স্ট্রোক একটি অপারেশন | পরিমিত; এক স্টেশনে একাধিক যুগপত অপারেশন | উচ্চ; ক্রমিক স্টেশন জুড়ে অর্জিত জটিল জ্যামিতি |
| উৎপাদন গতি | ধীর; বহু- বৈশিষ্ট্যের অংশগুলির জন্য একাধিক সেটআপের প্রয়োজন হতে পারে৷ | পরিমিত; একক স্ট্রোক সমতল অংশ সম্পূর্ণ করে | সর্বোচ্চ; স্ট্রোক প্রতি একটি সমাপ্ত অংশ 1,500+ SPM পর্যন্ত গতিতে |
| সহনশীলতা ক্ষমতা | পৃথক বৈশিষ্ট্য জন্য ভাল; সেটআপ জুড়ে ক্রমবর্ধমান ত্রুটি | যুগপত বৈশিষ্ট্যগুলির মধ্যে চমৎকার ঘনত্ব | চমৎকার; পাইলট রেজিস্ট্রেশন স্টেশন-থেকে-স্টেশনের নির্ভুলতা বজায় রাখে |
| সেটআপ খরচ | সর্বনিম্ন প্রাথমিক টুলিং বিনিয়োগ | পরিমিত; আরো জটিল ডাই নির্মাণ | সর্বোচ্চ; কিন্তু উচ্চ-ভলিউম উৎপাদন রানের উপর পরিমার্জিত |
| আদর্শ ভলিউম পরিসীমা | নিম্ন থেকে মধ্য ভলিউম; প্রোটোটাইপিং | মধ্য আয়তন; সমতল প্রতিসম অংশ | উচ্চ ভলিউম; 100,000+ অংশ বার্ষিক |
| উপাদান ব্যবহার | পরিবর্তনশীল; ফাঁকা আকৃতির উপর নির্ভর করে | ভালো; সমতল অংশগুলির জন্য শক্ত বাসা বাঁধা সম্ভব | অপ্টিমাইজ করা; স্ট্রিপ লেআউট 75%+ ব্যবহারের জন্য ইঞ্জিনিয়ারড |
উচ্চ ভলিউমে জটিল বৈশিষ্ট্যের প্রয়োজন নির্ভুল অ্যাপ্লিকেশনগুলির জন্য, প্রগতিশীল ডাইসগুলি তাদের উচ্চতর অগ্রিম বিনিয়োগ সত্ত্বেও প্রতি অংশে সর্বনিম্ন খরচ সরবরাহ করে। এই স্টেশনগুলি তৈরি করতে ব্যবহৃত টুল ইস্পাত, এবং তাদের শক্ত করার জন্য প্রয়োগ করা তাপ চিকিত্সা, রক্ষণাবেক্ষণের আগে কতক্ষণ খরচের সুবিধা ধারণ করে তা নির্ধারণ করে।
ডাই মেটেরিয়াল সিলেকশন এবং হিট ট্রিটমেন্ট ইঞ্জিনিয়ারিং
একটি প্রগতিশীল ডাই এর স্টেশন গণনা এবং স্ট্রিপ বিন্যাস সংজ্ঞায়িত করে যে সরঞ্জামটি কী তৈরি করতে পারে। এই স্টেশনগুলির ভিতরে ইস্পাত কতক্ষণ নির্ভুলভাবে উত্পাদন করে তা নির্ধারণ করে। নির্ভুল ডাই স্ট্যাম্পিং-এ উপাদান নির্বাচন একটি ক্যাটালগ অনুশীলন নয়। এটি একটি ব্যর্থতা-মোডের সিদ্ধান্ত: কোন প্রক্রিয়াটি শেষ পর্যন্ত টুলটিকে মেরে ফেলবে এবং আপনি সেই ফলাফলটি কতক্ষণ বিলম্বিত করতে পারেন তার উপর ভিত্তি করে আপনি নির্বাচন করছেন৷
প্রতিটি পাঞ্চ, ডাই ব্লক এবং গঠন সন্নিবেশ ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, কম্প্রেসিভ লোডিং এবং চক্রাকার প্রভাবের সংমিশ্রণের মুখোমুখি হয়। এই শক্তিগুলির মধ্যে অনুপাত স্টেশন, ওয়ার্কপিস উপাদান এবং উত্পাদন গতি দ্বারা পরিবর্তিত হয়। সঠিক টুল ইস্পাত নির্বাচন করার অর্থ হল কোন ব্যর্থতা প্রক্রিয়াটি আপনার অ্যাপ্লিকেশনকে প্রাধান্য দেয় তা চিহ্নিত করা এবং এটিকে প্রতিরোধ করার জন্য ইঞ্জিনিয়ারড একটি গ্রেড বেছে নেওয়া।
টুল ইস্পাত গ্রেড নির্বাচন ফ্রেমওয়ার্ক
একটি ডায়গনিস্টিক প্রক্রিয়া হিসাবে টুল ইস্পাত নির্বাচন চিন্তা করুন. আপনি "সেরা" ইস্পাত বাছাই করছেন না। আপনার ডাই উপাদানগুলি যে নির্দিষ্ট চাপের মুখোমুখি হবে তার সাথে আপনি উপাদানের বৈশিষ্ট্যগুলিকে মেলাচ্ছেন। এখানে কিভাবে প্রধান গ্রেড বাস্তব উত্পাদন অবস্থার মানচিত্র:
- AISI D2 (SKD11)- গ্রেডে যান-যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা আঠালো পরিধান টুলের জীবনকে সীমাবদ্ধ করে। এর উচ্চ ক্রোমিয়াম কার্বাইড সামগ্রী দীর্ঘ উত্পাদন রানের উপর জ্যামিতি ধরে রাখার জন্য কাটিয়া প্রান্তকে অনুমতি দেয়। হার্ড বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফালা উপকরণ প্রক্রিয়াকরণ blanking এবং ছিদ্র স্টেশন জন্য আদর্শ. যখন আপনি প্রগতিশীল পরিধানের পরিবর্তে প্রান্ত চিপিং দেখতে শুরু করেন, তখন D2 তার সীমাতে পৌঁছেছে এবং একটি কঠিন গ্রেড প্রয়োজন।
- AISI A2 (SKD12)- নির্বাচন করা হয় যখন পরিধান, বিকৃতি এবং প্রভাব সবই উপস্থিত থাকে কিন্তু কোনোটিই স্পষ্টভাবে প্রাধান্য পায় না। A2 একটি প্রদান করেমিশ্র অবস্থার অধীনে সুষম সমাধান, এটি এমন স্টেশনগুলির জন্য উপযুক্ত করে যেখানে একাধিক ব্যর্থতার মোড প্রতিযোগিতা করে। বারবার লোডিংয়ের অধীনে ক্র্যাকিং প্রতিরোধ করার সময় এটি প্রান্তের অবস্থা বজায় রাখে।
- AISI M2 (SKH51)- প্রয়োগ করা হয় যেখানে পরিধান এবং সংকোচনের চাপ উভয়ই তাৎপর্যপূর্ণ। M2 পাঞ্চগুলি বারবার লোডিংয়ের অধীনে প্রান্তের শক্তি বজায় রাখে যখন ঘর্ষণ প্রতিরোধ করে শক্ততা-কেন্দ্রিক গ্রেডের চেয়ে ভাল। D2 এর সাথে তুলনা করে, এটি বিকৃতির জন্য আরও ভাল প্রতিরোধ প্রদান করে। S7 এর সাথে তুলনা করে, এটি উচ্চ পরিধান প্রতিরোধ ক্ষমতা প্রদান করে। যখন পরিধান এবং লোড উভয়ই একই সাথে টুল ব্যর্থতায় অবদান রাখে তখন এটি পছন্দ।
- AISI S7- দৃঢ়তা বিশেষজ্ঞ। বারবার প্রভাবে চিপিং, ক্র্যাকিং বা ক্লান্তির মাধ্যমে যখন ব্যর্থতা ঘটে, তখন S7 চক্রীয় চাপ শোষণ করে যা উচ্চতর কার্বাইড স্টিলগুলি-ভাঙবে৷ ভারী-গেজ স্ট্যাম্পিং বা স্টেশনগুলিতে সাধারণ যেখানে পাঞ্চিং লোড গুরুতর। এই পরিস্থিতিতে, ক্রমবর্ধমান দৃঢ়তা কঠোরতা বৃদ্ধির চেয়ে বেশি কার্যকর প্রমাণিত হয়।
- টংস্টেন কার্বাইড সন্নিবেশ- স্টেশনগুলির জন্য সংরক্ষিত যেখানে টুল ইস্পাত পরিধানের হারগুলি অগ্রহণযোগ্য রক্ষণাবেক্ষণের ব্যবধান তৈরি করে৷ কার্বাইড টুল স্টিলের চেয়ে 30 গুণ বেশি পরিধান প্রতিরোধের প্রস্তাব দেয়, লক্ষ লক্ষ চক্র জুড়ে সুনির্দিষ্ট মাত্রা বজায় রাখে।
ব্যবহারিক নির্বাচন যুক্তি এইভাবে কাজ করে: যখন কাটিং প্রান্তগুলি ধীরে ধীরে পরিধান করে এবং burrs আকারে বৃদ্ধি পায়, তখন D2 উপযুক্ত। যখন খোঁচাগুলি বিকৃত হয় বা লোডের অধীনে মাত্রিক নির্ভুলতা হারায়, M2 আরও ভাল প্রতিরোধ প্রদান করে। যখন প্রান্ত চিপ বা ফাটল বারবার প্রভাবের অধীনে প্রদর্শিত হয়, S7 প্রয়োজন হয়। যখন এই শর্তগুলি ওভারল্যাপ হয়, A2 ভারসাম্যপূর্ণ কর্মক্ষমতা প্রদান করে।
| টুল ইস্পাত গ্রেড | আদর্শ অ্যাপ্লিকেশন | কাজের কঠোরতা | প্রত্যাশিত ডাই লাইফ (আত্মীয়) |
|---|---|---|---|
| D2 (SKD11) | উচ্চ-ভলিউম ব্ল্যাঙ্কিং এবং পিয়ার্সিং; ঘষিয়া তুলিয়া ফেলিতে সক্ষম workpiece উপকরণ | 58-60 HRC | ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানের অধীনে উচ্চ - চমৎকার প্রান্ত ধরে রাখা |
| A2 (SKD12) | মাল্টি-স্টেশন প্রগতিশীল মিশ্র ব্যর্থতার মোডের সাথে মারা যায় | 58-62 HRC | মাঝারি থেকে উচ্চ - অবস্থার মধ্যে সুষম কর্মক্ষমতা |
| M2 (SKH51) | সম্মিলিত উচ্চ পরিধান এবং কম্প্রেসিভ লোড অধীনে ঘুষি | 60-65 HRC | পরিধান এবং বিকৃতি উভয়ের জন্য উচ্চ - উচ্চতর প্রতিরোধ ক্ষমতা |
| S7 | ভারী-গেজ ভেদন; উচ্চ-প্রভাব স্টেশন | 56-58 HRC | পরিধান প্রতিরোধের তুলনায় কঠোরতার জন্য পরিমিত - অপ্টিমাইজ করা হয়েছে |
| টংস্টেন কার্বাইড | অতি-উচ্চ-ভলিউম স্টেশন; ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ; টাইট সহনশীলতা বৈশিষ্ট্য | 88-92 HRA (>70 HRC সমতুল্য) | তুলনামূলক অ্যাপ্লিকেশনগুলিতে খুব উচ্চ - 10 থেকে 30x টুল ইস্পাত |
তাপ চিকিত্সা পরামিতি এবং কর্মক্ষমতা উপর তাদের প্রভাব
সঠিক গ্রেড নির্বাচন করা অর্ধেক সমীকরণ। তাপ চিকিত্সা কাঁচা টুল ইস্পাতকে একটি কার্যকরী ডাই উপাদানে রূপান্তরিত করে এবং ব্যবহৃত পরামিতিগুলি নির্ধারণ করে যে সেই উপাদানটি তার পূর্ণ সম্ভাবনায় পৌঁছেছে বা কম পড়ে।
প্রক্রিয়াটি একটি নিয়ন্ত্রিত ক্রম অনুসরণ করে: অস্টেনিটাইজিং, কোঞ্চিং এবং টেম্পারিং। প্রতিটি পর্যায়ে ডাই লাইফের উপর পরিমাপযোগ্য প্রভাব রয়েছে।
Austenitizingস্টিল ম্যাট্রিক্সে কার্বাইড দ্রবীভূত করে, এটি রূপান্তরের জন্য প্রস্তুত করে। কোল্ড স্ট্যাম্পিং ডাই স্টিলের জন্য, অস্টিনিটাইজিং তাপমাত্রা সাধারণত 1,020 থেকে 1,080 ডিগ্রি সেলসিয়াস পর্যন্ত হয়। খুব কম, এবং কার্বাইডগুলি অদ্রবীভূত থাকে, যা অর্জনযোগ্য কঠোরতা সীমিত করে। অত্যধিক উচ্চ, এবং অত্যধিক শস্য বৃদ্ধি দৃঢ়তা আপস. ভিজানোর সময় অংশের পুরুত্বের উপর নির্ভর করে, সাধারণত 1 থেকে 25 ঘন্টার মধ্যে-বড় ডাই ব্লকগুলিকে শক্ত করার জন্য। ভ্যাকুয়াম বা প্রতিরক্ষামূলক বায়ুমণ্ডল চুল্লিগুলি পৃষ্ঠের ডিকারবুরাইজেশন প্রতিরোধ করে যা কাজের পৃষ্ঠের পরিধান প্রতিরোধকে হ্রাস করে।
নিভে যাওয়াঅস্টিনাইটকে মার্টেনসাইটে রূপান্তরিত করে, সুপারস্যাচুরেটেড গঠন তৈরি করে যা বেসলাইন কঠোরতা প্রদান করে। কুইঞ্চ মিডিয়া সিলেকশন (তেল, পলিমার quenchant, বা বড় অংশের জন্য গ্যাস) শীতল করার হার নিয়ন্ত্রণ করে। খুব দ্রুত, এবং অবশিষ্ট চাপ ক্র্যাকিং হতে পারে। খুব ধীর, এবং অসম্পূর্ণ রূপান্তর কঠোরতা হ্রাস করে। নির্ভুলতা ডাই এবং স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য, নিভানোর সময় মাত্রিক স্থিতিশীলতা গুরুত্বপূর্ণ কারণ যেকোনো যুদ্ধের পাতার জন্য অতিরিক্ত গ্রাইন্ডিং প্রয়োজন যা পৃষ্ঠের অখণ্ডতার সাথে আপস করতে পারে।
টেম্পারিংঅভ্যন্তরীণ চাপ উপশম করতে এবং কঠোরতা-কঠিনতা ভারসাম্য অপ্টিমাইজ করতে নিভানোর পর অবিলম্বে অনুসরণ করে। কোল্ড স্ট্যাম্পিং 58-64 HRC সাধারণত 400-550 ডিগ্রি সেলসিয়াসে মেজাজকে লক্ষ্য করে মারা যায়। একাধিক টেম্পারিং চক্র (সাধারণত 2-3টি চক্র 2-4 ঘন্টা প্রতিটি) সম্পূর্ণ স্ট্রেস রিলিফ এবং ক্রস-সেকশন জুড়ে অভিন্ন বৈশিষ্ট্য নিশ্চিত করে। ক্রমান্বয়ে ভঙ্গুরতা হ্রাস করার সময় প্রতিটি চক্র সূক্ষ্ম কার্বাইডগুলিকে প্ররোচিত করে।
পরিমাপযোগ্য ফলাফল: সঠিকভাবে তাপ-চিকিত্সা করা উপাদানগুলি তাদের টার্গেট কঠোরতা পরিসরে পৌঁছায় যখন ফ্র্যাকচার শক্ততা সর্বাধিক হয় (সাধারণত টুল স্টিলের জন্য প্রতি বর্গমূল মিটারে 15-35 MPa)। একটি টেম্পারিং চক্র এড়িয়ে যান বা অস্টিনিটাইজিং তাপমাত্রার ভুল বিচার করুন, এবং আপনি অকালে চিপিং বা উৎপাদনে ক্র্যাকিং দেখতে পাবেন যা কোন পরিমাণ শার্পনিং ঠিক করবে না।
যখন কার্বাইড ঢোকানো বিনিয়োগকে সমর্থন করে
প্রগতিশীল কার্বাইড স্ট্যাম্পিং ডাইস একটি উল্লেখযোগ্য অগ্রিম খরচ প্রিমিয়াম উপস্থাপন করে, প্রায়শই সমতুল্য টুল ইস্পাত উপাদানের দামের 3 থেকে 5 গুণ। তাহলে সেই বিনিয়োগ কখন অর্থনৈতিক অর্থে হয়?
সিদ্ধান্ত তিনটি কারণের নিচে আসে:
- উত্পাদনের পরিমাণ- যখন বার্ষিক ভলিউম কয়েক মিলিয়ন হিট অতিক্রম করে, কার্বাইডের বর্ধিত রক্ষণাবেক্ষণের ব্যবধান নাটকীয়ভাবে প্রতি অংশের খরচ কমিয়ে দেয়। ব্রেকইভেন পয়েন্ট যেখানে কার্বাইডের দীর্ঘায়ু তার প্রিমিয়াম অফসেট করে তা নির্ভর করে আংশিক জটিলতা এবং চাপের গতির উপর, কিন্তু উচ্চ-ভলিউম ক্রমাগত উত্পাদন প্রায় সবসময়ই ক্রিটিক্যাল পরিধান স্টেশনগুলিতে কার্বাইডের পক্ষে থাকে।
- Workpiece abrasiveness- স্টেইনলেস স্টীল, সিলিকন স্টিল ল্যামিনেশন, বা অন্যান্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ তৈরি করা টুল ইস্পাত পরিধানের হারকে এমন পর্যায়ে ত্বরান্বিত করে যেখানে রক্ষণাবেক্ষণের ফ্রিকোয়েন্সি একটি উত্পাদন বাধা হয়ে দাঁড়ায়। কার্বাইডের ব্যতিক্রমী ঘর্ষণ প্রতিরোধ ক্ষমতা মাত্রিক নির্ভুলতা বজায় রাখে যেখানে ইস্পাত গ্রেড করতে পারে না।
- সহনশীলতা সমালোচনা- বৈশিষ্ট্যগুলির জন্য যেখানে মাত্রিক প্রবাহ সরাসরি কার্যকরী প্রত্যাখ্যানের কারণ হয় (সংযোগকারী পিন প্রস্থ, মেডিকেল ডিভাইসের যোগাযোগের পৃষ্ঠ), লক্ষ লক্ষ চক্র জুড়ে জ্যামিতি ধরে রাখার কার্বাইডের ক্ষমতা ধীরে ধীরে ইস্পাত পরিধানের সাথে যুক্ত মানের ঝুঁকি দূর করে।
হাইব্রিড পদ্ধতি আধুনিক নির্ভুলতা ডাই এবং স্ট্যাম্পিং অনুশীলনকে প্রাধান্য দেয়। কার্বাইড থেকে সম্পূর্ণ ডাই তৈরি করার পরিবর্তে, ইঞ্জিনিয়াররা নির্দিষ্ট স্টেশন এবং বৈশিষ্ট্যগুলিতে কার্বাইড সন্নিবেশ স্থাপন করে যেখানে পরিধান সবচেয়ে আক্রমণাত্মক বা সহনশীলতা সবচেয়ে গুরুত্বপূর্ণ। আশেপাশের ডাই স্ট্রাকচার কঠিন টুল স্টিল গ্রেড ব্যবহার করে যা শক লোড শোষণ করে এবং পরিবর্তন সহজ করে। আপনি কার্বাইডের কার্যকারিতা পাবেন যেখানে কার্বাইড খরচ ছাড়াই গুরুত্বপূর্ণ যেখানে এটি নেই।
উপাদান নির্বাচন এবং তাপ চিকিত্সা প্রতিটি ডাই উপাদানের বেসলাইন কর্মক্ষমতা প্রতিষ্ঠা করে। কিন্তু এমনকি সর্বোত্তমভাবে শক্ত করা টুল ইস্পাত একটি প্রতিপক্ষের মুখোমুখি হয় যা একা কঠোরতা পরাস্ত করতে পারে না: পৃষ্ঠ-স্তরের পরিধান প্রক্রিয়া যেমন গ্যালিং, আনুগত্য এবং ঘর্ষণ যা প্রতিটি স্ট্রোকের সাথে পাঞ্চ এবং ওয়ার্কপিসের মধ্যে ইন্টারফেসকে আক্রমণ করে।
বর্ধিত ডাই লাইফের জন্য পৃষ্ঠের চিকিত্সা এবং আবরণ
গ্যালিং, আনুগত্য, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম ঘর্ষণ সবই পৃষ্ঠে উদ্ভূত হয়, মাইক্রোস্কোপিক সীমানা স্তর যেখানে পাঞ্চ চরম চাপ এবং গতিতে ওয়ার্কপিস উপাদানের সাথে মিলিত হয়। একা কঠোরতা এই সমস্যার সমাধান করে না কারণ ব্যর্থতার প্রক্রিয়াটি বাল্ক বিকৃতি নয়। এটা ইন্টারফেসে উপাদান স্থানান্তর. সারফেস আবরণগুলি সেই যোগাযোগ অঞ্চলের ট্রাইবোলজিক্যাল আচরণ পরিবর্তন করে, ঘর্ষণ সহগ হ্রাস করে, আনুগত্য প্রতিরোধ করে এবং টুল এবং স্ট্রিপের মধ্যে একটি তাপীয় বাধা তৈরি করে সরাসরি এটিকে মোকাবেলা করে।
উচ্চ গতিতে চলমান নির্ভুলতা ডাই এবং স্ট্যাম্পিং ক্রিয়াকলাপগুলির জন্য, সঠিক আবরণটি মাত্রার ক্রম অনুসারে সরঞ্জামের আয়ু বাড়াতে পারে এবং টাইট-সহনশীলতা অংশগুলির চাহিদার মাত্রাগত সামঞ্জস্য বজায় রাখে।
আবরণের ধরন এবং তাদের পরিধানের প্রক্রিয়া
প্রতিটি আবরণ রসায়ন পরিধান প্রক্রিয়ার একটি ভিন্ন সংমিশ্রণ লক্ষ্য করে। তাদের মধ্যে নির্বাচন করার অর্থ হল আপনার টুলিং সারফেসগুলি আসলে কী ধ্বংস করছে তা বোঝা। প্রাথমিক বিকল্পগুলি কীভাবে তুলনা করে তা এখানে:
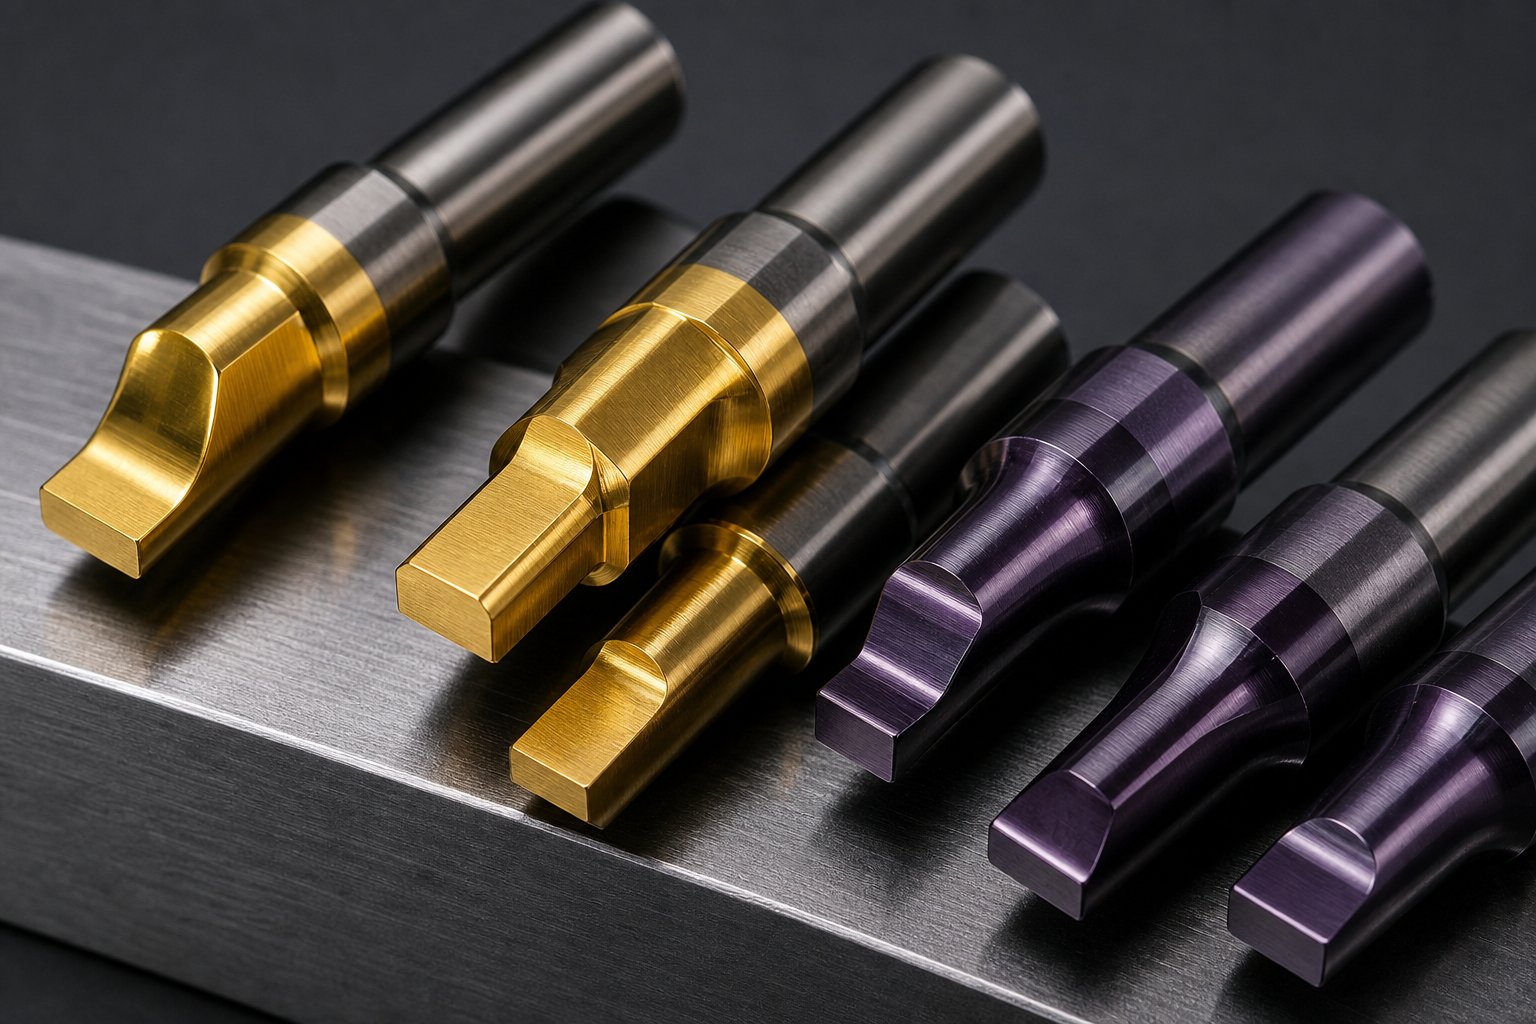
- টিআইএন (টাইটানিয়াম নাইট্রাইড)- একটি বৈশিষ্ট্যযুক্ত সোনার রঙের সাথে মানক সব-উদ্দেশ্যের আবরণ। মাইক্রো-আনুমানিক 2200 HV এর কঠোরতা, 10 মাইক্রোমিটারের সর্বোচ্চ আবরণ পুরুত্ব। সাধারণ ধাতু গঠন এবং প্লাস্টিক ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য সবচেয়ে উপযুক্ত যেখানে মাঝারি পরিধান প্রতিরোধের যথেষ্ট। এর উচ্চতর ঘর্ষণ সহগ (0.6 ইস্পাতের উপর শুষ্ক) আক্রমণাত্মক গঠনমূলক ক্রিয়াকলাপের কার্যকারিতা সীমিত করে।
- TiCN (টাইটানিয়াম কার্বনিট্রাইড)- 0.2 এর উল্লেখযোগ্যভাবে কম ঘর্ষণ সহগ সহ আনুমানিক 3400 HV-এ কঠোরতা বৃদ্ধি করে৷ সর্বোচ্চ বেধ প্রায় 6 মাইক্রোমিটার। বর্ধিত দৃঢ়তা এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধের উচ্চ-কার্যক্ষমতা কাটিয়া এবং ধাতু গঠনের জন্য আদর্শ করে তোলে, বিশেষ করে স্টেইনলেস স্টিলের ওয়ার্কপিসগুলিতে যেখানে গ্যালিং প্রভাবশালী ব্যর্থতার মোড।
- TiAlN (টাইটানিয়াম অ্যালুমিনিয়াম নাইট্রাইড)- উন্নত তাপমাত্রায় চমৎকার অক্সিডেশন প্রতিরোধের সাথে উচ্চ কঠোরতা (প্রায় 3200 HV) প্রদান করে। সর্বাধিক বেধ 10 মাইক্রোমিটার। উচ্চ-গতির ক্রিয়াকলাপ বা আধা-শুষ্ক মেশিনের অবস্থা যেখানে তাপীয় লোডিং তাৎপর্যপূর্ণ সেখানে সর্বোত্তম কার্য সম্পাদন করে। যখন চাপের গতি পাঞ্চ পৃষ্ঠে যথেষ্ট ঘর্ষণজনিত তাপমাত্রা তৈরি করে তখন এর তাপ প্রতিরোধ ক্ষমতা এটিকে পছন্দের পছন্দ করে তোলে।
- DLC (ডায়মন্ড-কার্বনের মতো)- সর্বনিম্ন ঘর্ষণ বিকল্প উপলব্ধ, সহগ 0.1-এর নীচে এবং কঠোরতা 4000 HV-এ পৌঁছে৷ স্ট্যান্ডার্ড অ্যাপ্লিকেশনগুলিতে বেধ প্রায় 4 মাইক্রোমিটারে সীমাবদ্ধ। DLC নন- লৌহঘটিত ধাতুতে আনুগত্য প্রতিরোধে এবং স্ট্রাইপিং ফোর্স কমিয়ে গঠনের ক্রিয়াকলাপে পারদর্শী হয় যেখানে উপাদান রিটার্ন স্ট্রোকে পাঞ্চকে আঁকড়ে ধরতে চায়।
- নাইট্রাইডিং- জমা আবরণের পরিবর্তে একটি থার্মোকেমিক্যাল ডিফিউশন প্রক্রিয়া। নাইট্রোজেন পরমাণু টুল ইস্পাত পৃষ্ঠে প্রবেশ করে, একটি স্বতন্ত্র স্তর সীমানা ছাড়াই একটি শক্ত কেস তৈরি করে। বড় আকারের পৃষ্ঠের জন্য সর্বোত্তম যেখানে আবরণ আনুগত্য সমস্যাযুক্ত হতে পারে, বা উন্নত লোড বহন করার ক্ষমতা-এর জন্য PVD আবরণের নীচে একটি প্রাক-চিকিত্সা হিসাবে।
ওয়ার্কপিস উপকরণের সাথে সারফেস ট্রিটমেন্টের মিল
ওয়ার্কপিস উপাদান নির্দেশ করে কোন পরিধান প্রক্রিয়াটি প্রাধান্য পাবে এবং এটি সর্বোত্তম আবরণ নির্বাচন নির্ধারণ করে।
স্টেইনলেস স্টীলসবচেয়ে আক্রমনাত্মক গ্যালিং চ্যালেঞ্জ উপস্থাপন করে। উচ্চ-শক্তির গ্রেড যেমন টাইপ 301 কোয়ার্টারে-কঠিন মেজাজগুলি গঠন এবং কয়েনিং পৃষ্ঠগুলিতে গুরুতর আঠালো পরিধান তৈরি করে। এ গবেষণাপেন ইউনাইটেড টেকনোলজিসপ্রমাণ করেছে যে কার্বাইড টুলিং-এ পিভিডি ক্রোমিয়াম নাইট্রাইড লেপগুলি 15,000 হিট থেকে ডাই লাইফ বাড়িয়েছে টুলের ব্যর্থতার আগে কয়েক মিলিয়ন হিট পর্যন্ত। এটি একটি ক্রমবর্ধমান উন্নতি নয়। এটি রক্ষণাবেক্ষণ মডেলের একটি রূপান্তর। টিআইসিএন এখানে সমানভাবে কার্যকর, উচ্চ কঠোরতা এবং কম ঘর্ষণ গুণাঙ্কের সংমিশ্রণ সরাসরি অস্টেনিটিক স্টেইনলেস গ্রেডের আনুগত্যের প্রবণতাকে প্রতিরোধ করে।
অ্যালুমিনিয়ামটুলিং সারফেসগুলিতে উপাদান তৈরির জন্য কুখ্যাত। নরম ধাতু অনাকোষিত খোঁচায় সহজেই স্থানান্তরিত হয়, ক্রমান্বয়ে অংশ পৃষ্ঠের গুণমানকে অবনমিত করে। DLC আবরণ, তাদের চরম কম ঘর্ষণ এবং বিরোধী-আনুগত্য বৈশিষ্ট্য সহ, কার্যত অ্যালুমিনিয়াম ব্ল্যাঙ্কিং অ্যাপ্লিকেশনগুলিতে এই ব্যর্থতা মোডকে দূর করে।
তামা ও পিতলপ্রগতিশীল স্ট্যাম্পিং কপার টার্মিনাল এবং সংযোগকারীগুলিতে একটি ভিন্ন চ্যালেঞ্জ উপস্থাপন করুন। এই নরম উপকরণ কম ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান উৎপন্ন কিন্তু উচ্চ গতিতে আনুগত্য সমস্যা তৈরি. DLC বা TiCN আবরণ স্ট্রিপিং ফোর্স কমিয়ে দেয় এবং উপাদান পিকআপ প্রতিরোধ করে যা অন্যথায় ঘন ঘন পলিশ করার প্রয়োজন হয়। প্রতি মিনিটে 800+ স্ট্রোকে চলমান কপার প্রগতিশীল স্ট্যাম্পিং অপারেশনগুলি কম-ঘর্ষণ আবরণ থেকে বিশেষভাবে শক্তিশালী সুবিধাগুলি দেখতে পায়, যেহেতু বারবার উচ্চ গতির যোগাযোগ যেকোনো আনুগত্য প্রবণতাকে বাড়িয়ে তোলে।
এ পরীক্ষা করা হয়ডেকিন বিশ্ববিদ্যালয়Ford-এর সাথে অংশীদারিত্বে নিশ্চিত করেছে যে TiCN আবরণগুলি শুধুমাত্র পালিশ করা সারফেসগুলির তুলনায় 20-এর বেশি পরিমাণে ডাই লাইফ বাড়িয়েছে-, যেখানে হার্ড ক্রোম 12x উন্নতি করেছে৷ সমীক্ষায় আরও প্রকাশ করা হয়েছে যে 2.4 মাইক্রোমিটার থেকে মসৃণ প্রস্তুতির জন্য বেস সারফেস ফিনিশের উন্নতি করলে কোনো আবরণ লাগানোর আগে ডাই লাইফ সাতগুণ বেড়ে যায়। আবরণ কর্মক্ষমতা পৃষ্ঠ প্রস্তুতি মানের উপর তৈরি.
আবরণ অর্থনীতি এবং Recoating অন্তর
PVD এবং CVD দুটি প্রাথমিক প্রয়োগ পদ্ধতির প্রতিনিধিত্ব করে এবং তাদের মধ্যে পছন্দ নির্ভুল টুলিংয়ের জন্য গুরুত্বপূর্ণ। PVD (শারীরিক বাষ্প জমা) উল্লেখযোগ্যভাবে কম তাপমাত্রায় কাজ করে, সাধারণত 500 ডিগ্রি সেলসিয়াসের নিচে। এটি মাত্রাগত বিকৃতি এবং কঠোরতা হ্রাস প্রতিরোধ করে যা উচ্চতর-তাপমাত্রা প্রক্রিয়াগুলি প্রবর্তন করতে পারে। সহনশীলতার জন্য-গুরুত্বপূর্ণ ডাই কম্পোনেন্টগুলি ইতিমধ্যেই তাপ-সুনির্দিষ্ট স্পেসিফিকেশনে চিকিত্সা করা হয়েছে, PVD সেই বৈশিষ্ট্যগুলিকে অক্ষত রাখে৷
CVD (রাসায়নিক বাষ্প জমা) 1800 ডিগ্রি ফারেনহাইটের বেশি তাপমাত্রায় আবরণ প্রয়োগ করে। যদিও CVD জটিল জ্যামিতিতে চমৎকার আনুগত্য এবং অভিন্ন কভারেজ তৈরি করে, তাপচক্র সাবস্ট্রেটের কঠোরতাকে পরিবর্তন করতে পারে এবং মাত্রিক পরিবর্তন ঘটাতে পারে যার জন্য রিগ্রাইন্ডিং প্রয়োজন। বেশিরভাগ নির্ভুলতা ডাই এবং স্ট্যাম্পিং অ্যাপ্লিকেশন এই কারণে PVD এর পক্ষে।
রিকোটিং ব্যবধানগুলি আবরণের ধরন, ওয়ার্কপিস উপাদান, প্রেসের গতি এবং তৈলাক্তকরণ কৌশলের মধ্যে মিথস্ক্রিয়ার উপর নির্ভর করে। সাধারণ পদে:
- আনকোটেড পালিশ স্টেইনলেস স্টিলের উপর মারা যায়: পৃষ্ঠের প্রস্তুতির মানের উপর নির্ভর করে প্রতি 1,000 থেকে 7,000 হিটগুলি পুনরায় পোলিশ করুন
- স্টেইনলেস স্টিলের হার্ড ক্রোম: পরিষেবার মধ্যে প্রায় 12,000 হিট
- স্টেইনলেস স্টিলের উপর PVD TiCN বা CrN: রিকোট করার আগে কয়েক লক্ষ থেকে লক্ষ লক্ষ হিট
- অ্যালুমিনিয়াম বা তামার উপর DLC: বর্ধিত ব্যবধান মূলত আঠালো ব্যর্থতার পরিবর্তে আবরণ পুরুত্ব হ্রাস দ্বারা সীমিত
তৈলাক্তকরণ আবরণ নির্বাচনের সাথে এমনভাবে যোগাযোগ করে যা সর্বদা স্বজ্ঞাত হয় না। ন্যূনতম তৈলাক্তকরণ সহ একটি উচ্চ-পারফরম্যান্স আবরণ স্ট্যাম্পিং তেলে একটি আনকোটেড ডাই সাঁতারকে ছাড়িয়ে যেতে পারে। এটি লুব্রিকেন্টের ব্যবহার, ক্লিনার পার্টস এবং কম বর্জ্য নিষ্পত্তি খরচের দরজা খুলে দেয়। কপার প্রগতিশীল স্ট্যাম্পিংয়ের জন্য যেখানে অবশিষ্ট তেল দূষণ ডাউনস্ট্রিম সোল্ডারিং বা প্লেটিংকে প্রভাবিত করে, DLC-এর অতি-নিম্ন ঘর্ষণ শুষ্ক বা কাছাকাছি-শুষ্ক অপারেশন সক্ষম করে যা পোস্ট-স্ট্যাম্প সম্পূর্ণরূপে পরিস্কার করে।
স্ক্র্যাপ, ডাউনটাইম, এবং দ্রুত মেরামত সহ একটি একক অপরিকল্পিত ডাই ব্যর্থতার খরচ যখন টুলের প্রতিটি পরিধান{0}}গুরুত্বপূর্ণ উপাদানের আবরণের খরচকে ছাড়িয়ে যায় তখন অর্থনীতি আবরণকে সমর্থন করে৷ সর্বাধিক উচ্চ-ভলিউম প্রগতিশীল ডাইসের জন্য, সেই গণিতটি আবরণের পক্ষে নির্ণায়কভাবে কাজ করে। অবশিষ্ট প্রশ্ন হল কিভাবে এই আবরণের সিদ্ধান্তকে বৃহত্তর ডাই ডেভেলপমেন্ট প্রক্রিয়ায় তৈরি করা যায়, বৈধ উৎপাদন প্রকাশের মাধ্যমে প্রাথমিক অংশ বিশ্লেষণ থেকে।
ধারণা থেকে উৎপাদন পর্যন্ত ডাই ডেভেলপমেন্ট লাইফসাইকেল
ইস্পাত গ্রেড, তাপ চিকিত্সা, এবং পৃষ্ঠের আবরণ একটি নির্ভুল স্ট্যাম্পিং ডাই সহ্য করতে পারে তা নির্ধারণ করে। কিন্তু সিদ্ধান্ত এবং প্রক্রিয়াগুলির ক্রম যা একটি প্রকৌশল ধারণাকে একটি বৈধ উৎপাদন সরঞ্জামে রূপান্তরিত করে তা নির্ধারণ করে যে এই উপাদান পছন্দগুলি আসলে তাদের সম্ভাবনা প্রদান করে কিনা। একজন প্রগতিশীল ডাই প্রস্তুতকারক শুধু মেশিনের উপাদানই নয়। তারা একটি বিকাশের জীবনচক্র সাজায় যেখানে প্রতিটি পর্যায় নির্ভুলতায় লক করে যা পরবর্তী পর্যায়গুলি নির্ভর করে।
এখানে বাস্তবতা: একটি প্রকল্পের শুরুতে ডিজাইনের স্বাধীনতা সর্বোচ্চ, যখন নির্দিষ্ট অংশ সম্পর্কে উত্পাদন জ্ঞান সবচেয়ে কম। স্ট্যাম্পিং সিমুলেশন এবং ভার্চুয়াল ভ্যালিডেশন এই ব্যবধানটি বন্ধ করার জন্য সঠিকভাবে বিদ্যমান, যা হার্ড টুলিং করার আগে বিজ্ঞান ভিত্তিক জ্ঞানকে উপলব্ধ করে{1}}। নীচের জীবনচক্রটি প্রতিফলিত করে যে কীভাবে আধুনিক প্রগতিশীল ডাই এবং স্ট্যাম্পিং প্রোগ্রামগুলি স্বাধীনতা এবং জ্ঞানের মধ্যে সেই উত্তেজনাকে পরিচালনা করে।
পার্ট প্রিন্ট থেকে স্ট্রিপ লেআউট সিমুলেশন পর্যন্ত
প্রতিটি প্রোগ ডাই প্রকল্প একটি কাঠামোগত উন্নয়ন পথ অনুসরণ করে। একটি পর্যায় এড়িয়ে যান বা তাড়াহুড়ো করে যান, এবং আপনি পুনরায় কাজ, স্ক্র্যাপ, বা আপস করা টুল লাইফের নিচের দিকের খরচ আবিষ্কার করবেন। সম্পূর্ণ জীবনচক্র এই ক্রমানুসারে উদ্ভাসিত হয়:
- অংশ বিশ্লেষণ এবং সম্ভাব্যতা- প্রকৌশলীরা উৎপাদনযোগ্যতার জন্য অংশ মুদ্রণের মূল্যায়ন করেন। তারা উপাদান বৈশিষ্ট্য, জ্যামিতিক জটিলতা, সহনশীলতা প্রয়োজনীয়তা, এবং অংশটি প্রগতিশীল ডাই উত্পাদনের জন্য উপযুক্ত কিনা তা নির্ধারণ করতে বার্ষিক আয়তন মূল্যায়ন করে। সমালোচনামূলক প্রশ্নের উত্তর এখানে পাওয়া যায়: এই বাঁক ব্যাসার্ধ ক্র্যাকিং ছাড়া গঠিত হতে পারে? এই সহনশীলতা কার্বাইড টুলিং প্রয়োজন? বার্ষিক ভলিউম কি টুলিং বিনিয়োগকে ন্যায্যতা দেবে?
- স্ট্রিপ লেআউট এবং সিমুলেশন- স্ট্রিপ লেআউট স্টেশন সিকোয়েন্সিং, পিচের দূরত্ব, ক্যারিয়ার ডিজাইন এবং উপাদান ব্যবহারকে সংজ্ঞায়িত করে। CAE সিমুলেশন তারপর উপাদান প্রবাহ বৈধ করে, পাতলা বা ক্র্যাকিং ঝুঁকি ভবিষ্যদ্বাণী করে, এবং যে কোনো ইস্পাত কাটার আগে গঠনের চাপকে অপ্টিমাইজ করে। এই ভার্চুয়াল ট্রাইআউট একটি ডিজিটাল পরিবেশে সম্ভাব্য ত্রুটিগুলি চিহ্নিত করে, শারীরিক পরীক্ষা-এবং-এরর খরচ উল্লেখযোগ্যভাবে হ্রাস করে৷
- বিশদ নকশা এবং 3D মডেলিং- প্রতিটি পাঞ্চ, ডাই ব্লক, ইনসার্ট, স্ট্রিপার প্লেট এবং গাইড কম্পোনেন্ট সঠিক স্পেসিফিকেশন অনুযায়ী তৈরি করা হয়। ছাড়পত্র, হস্তক্ষেপ চেক, এবং সমাবেশ ক্রম ডিজিটালভাবে যাচাই করা হয়. নিষ্ক্রিয় স্টেশনগুলি ভবিষ্যত প্রকৌশল পরিবর্তনের জন্য সংরক্ষিত, যখন অংশ সংশোধন অনিবার্যভাবে আসে তখন ব্যয়বহুল ডাই পুনর্নির্মাণ প্রতিরোধ করে।
- ওয়্যার ইডিএম এবং সিএনসি মেশিনিং- উপাদানগুলি তাদের সহনশীলতার প্রয়োজনীয়তার সাথে মেলে নির্ভুল মেশিনিং প্রযুক্তি ব্যবহার করে তৈরি করা হয়। ডাই প্লেট এবং জুতা সিএনসি মিল করা হয়। পাঞ্চ প্রোফাইল এবং ডাই ওপেনিং তারের EDM দ্বারা কাটা হয়। ক্রিটিকাল ফর্মিং পৃষ্ঠগুলি চূড়ান্ত জ্যামিতির জন্য CNC জিগ গ্রাইন্ডিং গ্রহণ করে।
- সমাবেশ এবং দাগ- উপাদানগুলি ডাই জুতে একত্রিত করা হয়, এবং স্পটিং যাচাই করে যে সঙ্গম পৃষ্ঠগুলি লোডের অধীনে সঠিকভাবে যোগাযোগ করে। বন্ধ উচ্চতা সেট করা হয়, সময় নিশ্চিত করা হয়, এবং স্ট্রিপ প্যাসেজ প্রতিটি স্টেশনের মাধ্যমে চেক করা হয়।
- পরীক্ষা এবং বৈধতা- ডাই একটি ট্রাইআউট প্রেসে নমুনা অংশগুলি চালায়। মাত্রা পরিমাপ করা হয়, স্প্রিংব্যাক পরিমাণ করা হয়, এবং জ্যামিতি গঠনে সমন্বয় করা হয়। ক্রমাগত নমুনার মাধ্যমে CPK বিশ্লেষণ মাত্রিক স্থিতিশীলতা নিশ্চিত করে।
- উত্পাদন প্রকাশ- ডাই সমস্ত মাত্রিক, প্রসাধনী, এবং প্রক্রিয়া সক্ষমতার প্রয়োজনীয়তা পূরণ করার পরে সম্পূর্ণ-হারে উত্পাদনের জন্য অনুমোদিত হয়৷ রক্ষণাবেক্ষণের এসওপি এবং শার্পনিং ব্যবধান সহ ডকুমেন্টেশন প্যাকেজ চূড়ান্ত করা হয়েছে।
ডিজাইন-এর জন্য-উৎপাদনশীলতার চিন্তাভাবনা প্রতিটি পর্যায়ে চলে। ইঞ্জিনিয়াররা পাঞ্চ জ্যামিতি ডিজাইন করে যা জটিল ফিক্সচার ছাড়াই পুনরায় ধারালো করা যায়। তারা উচ্চ- পরিধানের স্টেশনগুলিতে সন্নিবেশ নির্মাণ নির্দিষ্ট করে যাতে সম্পূর্ণ টুলকে বিচ্ছিন্ন না করে পৃথক উপাদানগুলি প্রতিস্থাপন করা যায়৷ তারা রক্ষণাবেক্ষণের পরে পুনরাবৃত্তিযোগ্য পুনরায় একত্রিত করার জন্য গাইড পিন এবং ডোয়েলগুলি সনাক্ত করে। এই সিদ্ধান্তগুলি প্রাথমিক বিল্ডটিকে সস্তা করে না, তবে তারা নাটকীয়ভাবে টুলটি পরিচালনার আজীবন খরচ কমিয়ে দেয়।
আধুনিক ডাই বিল্ডিংয়ে যথার্থ মেশিনিং প্রযুক্তি
একটি সমাপ্ত নির্ভুল স্ট্যাম্পিং ডাইতে অর্জনযোগ্য সহনশীলতা শেষ পর্যন্ত এর উপাদানগুলি তৈরি করতে ব্যবহৃত মেশিনিং প্রযুক্তি দ্বারা সীমাবদ্ধ। তিনটি ক্ষমতা শিল্পের বর্তমান অবস্থা সংজ্ঞায়িত করে:
তারের EDMএকটি পাতলা বৈদ্যুতিক চার্জযুক্ত তার ব্যবহার করে শক্ত করা টুল স্টিল কেটে দেয়, ±0.0001 থেকে ±0.0003 ইঞ্চি পর্যন্ত সহনশীলতা অর্জন করে যার রেডিআই 0.0005 ইঞ্চির মতো ছোট। এই প্রক্রিয়াটি তাপীয় চাপ বা যান্ত্রিক বল ছাড়াই প্রগতিশীল ডাইসে পাঞ্চ এবং সন্নিবেশ জ্যামিতি তৈরি করে, যার অর্থ তাপ চিকিত্সার পরে কঠোর উপাদানগুলিকে চূড়ান্ত মাত্রায় মেশিন করা যেতে পারে। ধীর-তারের কাটা, সূক্ষ্ম তার এবং একাধিক স্কিম পাস ব্যবহার করে একটি পরিমার্জিত রূপ, একটি একক মাইক্রনের মধ্যে অবস্থানগত নির্ভুলতা ধরে রেখে পৃষ্ঠের ফিনিস গুণমানকে 0.2 মাইক্রোমিটার Ra এর নিচে ঠেলে দেয়।
CNC জিগ নাকালগর্ত প্যাটার্ন এবং কনট্যুর করা পৃষ্ঠগুলিতে 0.001 মিমি এর মধ্যে অবস্থানগত নির্ভুলতা অর্জন করে। ডাই ব্লকের জন্য যেখানে একাধিক ক্যাভিটি পজিশন একে অপরের সাথে সুনির্দিষ্টভাবে সম্পর্কিত হওয়া আবশ্যক, জিগ গ্রাইন্ডিং স্থানাঙ্কের নির্ভুলতা প্রদান করে যা একটি প্রগতিশীল টুলের পুরো দৈর্ঘ্য জুড়ে স্টেশন-থেকে-স্টেশন সারিবদ্ধতা নিশ্চিত করে।
ডুবন্ত EDMজটিল ত্রিমাত্রিক গহ্বর- পরিচালনা করে এবং তারের EDM পৌঁছাতে পারে না এমন পাঞ্চ জ্যামিতি তৈরি করে। ±0.0002 থেকে ±0.0005 ইঞ্চি সহনশীলতা জটিল অভ্যন্তরীণ জ্যামিতি, গভীর গহ্বর এবং আন্ডারকাটগুলিকে সক্ষম করে যা একক সন্নিবেশে জটিল আকারগুলিকে একত্রিত করে একত্রিত উপাদানগুলির সংখ্যা হ্রাস করে।
এই প্রযুক্তিগুলি একসাথে কাজ করে। CNC মিলিং রুক্ষ উপাদানগুলিকে দ্রুত এবং অর্থনৈতিকভাবে প্রায়-নেট আকৃতিতে পরিণত করে। ওয়্যার EDM তারপরে চূড়ান্ত প্রোফাইল এবং ছাড়পত্রগুলিকে মাইক্রোন-স্তরের নির্ভুলতায় কাটে৷ জিগ নাকাল সমালোচনামূলক তথ্য পৃষ্ঠতল সমাপ্তি. সংমিশ্রণের অর্থ একটি প্রগতিশীল ডাই প্রস্তুতকারক সামগ্রিক ডাই সহনশীলতাকে যে কোনও একক প্রক্রিয়া একা অর্জনের চেয়ে শক্তভাবে ধরে রাখতে পারে।
যাচাইকরণ এবং উত্পাদন প্রকাশের মানদণ্ড
সোজাসুজি শোনাচ্ছে? ট্রাইআউট পর্ব হল যেখানে ইঞ্জিনিয়ারিং অনুমানগুলি শারীরিক বাস্তবতার সাথে মিলিত হয়। একটি ডাই নিখুঁতভাবে মেশিন করা যেতে পারে এবং তারপরও নির্দিষ্ট অংশের--উৎপাদন করতে পারে যদি উপাদানের স্প্রিংব্যাক, ঘর্ষণ পরিস্থিতি, বা প্রেস ডিফ্লেকশন সিমুলেশনের সময় পর্যাপ্তভাবে অনুমান করা না হয়।
বৈধতা একটি কাঠামোগত প্রোটোকল অনুসরণ করে:
- T0 নমুনা- ডাই বন্ধ প্রথম অংশ. নামমাত্র থেকে বিচ্যুতি পরিমাপ করতে প্রিন্ট মাত্রার বিরুদ্ধে পরিমাপ করা হয়। গঠিত বৈশিষ্ট্যগুলির উপর স্প্রিংব্যাক এখানে প্রাথমিক উদ্বেগ।
- জ্যামিতি সংশোধন- পর্যবেক্ষিত স্প্রিংব্যাকের ক্ষতিপূরণের জন্য ডাই জ্যামিতি সমন্বয় করা হয়। তৈরি খোঁচাগুলি আবার গ্রাউন্ড বা শিম করা হতে পারে। স্থিতিস্থাপক পুনরুদ্ধারের পরে অংশগুলি সহনশীলতার মধ্যে না আসা পর্যন্ত ওভারবেন্ড কোণগুলি সুর করা হয়।
- T1 নমুনা- অংশগুলি সংশোধনের পরে উত্পাদিত হয়, সামঞ্জস্যগুলি লক্ষ্য অর্জন করেছে তা নিশ্চিত করার জন্য পরিমাপ করা হয়৷ একাধিক নমুনা সঙ্গতি যাচাই করে, শুধুমাত্র একক-অংশ সঠিকতা নয়।
- CPK বৈধতা- একটি বর্ধিত দৌড়ে (সাধারণত 30+ টানা অংশ) ক্রমাগত নমুনা প্রক্রিয়ার ক্ষমতা নিশ্চিত করে। সমালোচনামূলক মাত্রায় 1.33 বা উচ্চতর একটি CPK নির্দেশ করে যে প্রক্রিয়াটি উত্পাদন প্রকাশের জন্য যথেষ্ট স্থিতিশীল।
প্রোডাকশন রিলিজ কেবল "অংশগুলি ভাল" নয়। এর অর্থ হল ডাই নির্ভরযোগ্যভাবে মানানসই অংশ তৈরি করে, প্রক্রিয়া উইন্ডোটি নথিভুক্ত করা হয় এবং রক্ষণাবেক্ষণের পরামিতিগুলি প্রতিষ্ঠিত হয়। হিট-গণনা-ভিত্তিক পরিদর্শন ব্যবধান, তীক্ষ্ণ থ্রেশহোল্ড এবং উপাদান প্রতিস্থাপনের মানদণ্ডগুলি এই পর্যায়ে সংজ্ঞায়িত করা হয়, যা রক্ষণাবেক্ষণ কাঠামো তৈরি করে যা এর উত্পাদন জীবনকাল ধরে ডাই পারফরম্যান্সকে রক্ষা করে।
ডাই রক্ষণাবেক্ষণ কৌশল এবং ব্যর্থতা মোড বিশ্লেষণ
উত্পাদন প্রকাশের মানদণ্ড রক্ষণাবেক্ষণ কাঠামো স্থাপন করে, কিন্তু লক্ষ লক্ষ চক্রের মধ্যে নির্দিষ্টতার মধ্যে একটি নির্ভুল স্ট্যাম্পিং ডাই রাখার জন্য একটি প্রাচীরের সাথে পিন করা একটি শিডিউলের চেয়ে আরও কিছু প্রয়োজন। এটি একটি কাঠামোগত কৌশল দাবি করে যা পর্যবেক্ষণযোগ্য উপসর্গগুলিকে মূল কারণগুলির সাথে সংযুক্ত করে, পরিষেবার ব্যবধানগুলিকে প্রকৃত পরিধানের ডেটার সাথে সংযুক্ত করে এবং কীভাবে প্রেসের গতিশীলতা ডাই ডিগ্রেডেশনকে প্রভাবিত করে তার হিসাব রাখে। আশ্চর্যজনকভাবে, এখানেই অনেক টুলিং প্রোগ্রাম কম পড়ে। ডাই ব্যতিক্রমী মানের জন্য নির্মিত হয়, তারপর একটি প্রতিক্রিয়াশীল রক্ষণাবেক্ষণ সংস্কৃতির অধীনে অবনতি হয় যা শুধুমাত্র স্ক্র্যাপের হার বৃদ্ধির পরে প্রতিক্রিয়া জানায়।
একটি ভাল পদ্ধতি রক্ষণাবেক্ষণকে একটি ইঞ্জিনিয়ারিং শৃঙ্খলা হিসাবে বিবেচনা করে, দারোয়ানের কাজ নয়। এর অর্থ হল কেন উপাদানগুলি ব্যর্থ হয়, কখন হস্তক্ষেপ করতে হয় এবং কীভাবে আপনার প্রেসের ধরন নির্দিষ্ট পরিধান প্রক্রিয়াকে ত্বরান্বিত বা প্রশমিত করে তা বোঝা।
সাধারণ ব্যর্থতা মোড এবং মূল কারণ সনাক্তকরণ
যখন একটি প্রগতিশীল ডাই প্রত্যাখ্যান অংশ উত্পাদন শুরু করে, দৃশ্যমান লক্ষণ খুব কমই পুরো গল্প বলে। একটি স্ট্যাম্পযুক্ত প্রান্তে একটি দাগ একটি নিস্তেজ পাঞ্চের মতো দেখায়, তবে প্রকৃত কারণ হতে পারে তাপীয় প্রসারণ পাঞ্চ পরিবর্তন করে-ডাই ক্লিয়ারেন্সে-, একটি আলগা ধারক যা পার্শ্বীয় নড়াচড়ার অনুমতি দেয়, বা অপর্যাপ্ত তৈলাক্তকরণ আঠালো তৈরি করে।মেটালফর্মিং ম্যাগাজিনজোর দেয় যে একটি সম্পূর্ণ ব্যর্থতা বিশ্লেষণের জন্য নমুনা সংগ্রহ করা, পটভূমির তথ্য সংকলন করা এবং সিদ্ধান্তে যাওয়ার আগে ফ্র্যাকচার পৃষ্ঠতল পরীক্ষা করা প্রয়োজন।
ম্যানুফ্যাকচারিং ত্রুটি এবং পরিষেবা{0}} শর্ত ব্যর্থতার মধ্যে পার্থক্য বিবেচনা করুন৷ একটি ঘুষি যে চিপ কারণ একটি নির্দিষ্ট কোণার ব্যাসার্ধ নাকাল সময় তীক্ষ্ণ বামে ছিল একটি উত্পাদন ত্রুটি. একটি কার্বাইড সন্নিবেশ যা ফাটল কারণ ক্লোরিনযুক্ত লুব্রিকেন্ট তার কোবাল্ট বাইন্ডারকে আক্রমণ করেছে একটি পরিষেবা-কন্ডিশন ব্যর্থতা৷ উভয়ই একই উপসর্গ তৈরি করে, চিপিং করে, কিন্তু সম্পূর্ণ ভিন্ন সংশোধনমূলক কর্মের দাবি করে।
ডিজাইনের ত্রুটিগুলিও উল্লেখযোগ্যভাবে অবদান রাখে। পাতলা বিভাগগুলির সংলগ্ন পুরু অংশ, আকস্মিক ক্রস-বিভাগীয় পরিবর্তন, এবং অনুপযুক্ত আকারের ফিললেট রেডিআই সমস্তই স্ট্রেস কনসেনট্রেটর তৈরি করে যা অবশেষে চক্রাকার লোডিংয়ের অধীনে নিউক্লিয়েট ফাটল সৃষ্টি করে। এগুলি রক্ষণাবেক্ষণের সমস্যা নয়। তারা ইঞ্জিনিয়ারিং সমস্যা যা রক্ষণাবেক্ষণ একা সমাধান করতে পারে না।
নিম্নোক্ত সারণীটি তাদের মূল কারণ এবং যথাযথ সংশোধনমূলক প্রতিক্রিয়াগুলির নির্ভুল প্রগতিশীল মৃত্যুতে সবচেয়ে সাধারণ ব্যর্থতার মোডগুলিকে ম্যাপ করে:
| ব্যর্থতা মোড | পর্যবেক্ষণযোগ্য উপসর্গ | মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|---|
| পাঞ্চ চিপিং | অনিয়মিত প্রান্ত টুকরা মুষ্ট্যাঘাত টিপ থেকে অনুপস্থিত; অসামঞ্জস্যপূর্ণ burr প্যাটার্ন | চক্রাকার লোডিং থেকে উপাদান ক্লান্তি; প্রয়োগের জন্য অপর্যাপ্ত বলিষ্ঠতা; তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি স্ট্রেস রাইজার তৈরি করে | ইস্পাত গ্রেড মূল্যায়ন করুন (কঠিনতার জন্য S7 বিবেচনা করুন); ফিলেট ব্যাসার্ধ বৃদ্ধি; তাপ চিকিত্সার লক্ষ্য কঠোরতা-কঠিনতা ভারসাম্য অর্জন করা যাচাই করুন |
| গ্যালিং | পাঞ্চ বা ডাই পৃষ্ঠের উপর উপাদান তৈরি করা; স্ট্যাম্প করা অংশে স্ক্র্যাচ এবং স্কোর চিহ্ন | অপর্যাপ্ত তৈলাক্তকরণ; উপাদান ধরনের জন্য অপর্যাপ্ত ক্লিয়ারেন্স; টুলিং উপর দুর্বল পৃষ্ঠ ফিনিস; উচ্চ-ঘর্ষণ ওয়ার্কপিস উপাদান (স্টেইনলেস, অ্যালুমিনিয়াম) | PVD আবরণ প্রয়োগ করুন (TiCN বা DLC); পৃষ্ঠ ফিনিস উন্নত; উপাদান বেধ প্রতি ক্লিয়ারেন্স যাচাই; তৈলাক্তকরণ ডেলিভারি আপগ্রেড করুন |
| ফাটল মারা | ডাই ব্লক বা সন্নিবেশে দৃশ্যমান ফ্র্যাকচার লাইন; আকস্মিক বিপর্যয়কর ব্যর্থতা | তাপ সাইক্লিং চাপ; অনুপযুক্ত তাপ চিকিত্সা (অপ্রতুল টেম্পারিং); নকশা বৈশিষ্ট্য চাপ ঘনত্ব তৈরি; স্লাগ স্ট্যাকিং থেকে ওভারলোডিং | তাপ চিকিত্সা রেকর্ড পর্যালোচনা; টেম্পারিং চক্র যোগ করুন; স্ট্রেস কনসেনট্রেটর পুনরায় ডিজাইন করুন; টনেজ ক্ষমতা এবং স্লাগ উচ্ছেদ যাচাই করুন |
| অত্যধিক burr গঠন | ক্রমান্বয়ে স্ট্যাম্প করা প্রান্তে burr উচ্চতা বৃদ্ধি | জীর্ণ কাটিয়া প্রান্ত (সাধারণ পরিধান); ঘুষি-থেকে-ডিই ক্লিয়ারেন্স ড্রিফ্ট থেকে কম্পোনেন্ট ঢিলা; তাপীয় সম্প্রসারণ পরিবর্তনকারী ছাড়পত্র | নথিভুক্ত থ্রেশহোল্ড প্রতি তীক্ষ্ণ; ধারক নিরাপত্তা এবং ছাড়পত্র যাচাই; প্রেস গতিতে তাপ ব্যবস্থাপনা সমস্যা পরীক্ষা করুন |
| টাইমিং মিসলাইনমেন্ট | দীর্ঘায়িত পাইলট গর্ত; স্টেশনগুলির মধ্যে প্রগতিশীল মাত্রিক প্রবাহ; মিসফিড ইভেন্ট | ফিড-রোল-লিফ্ট টাইমিং ত্রুটি; জীর্ণ বা নমন পাইলট; প্রেস সমান্তরালতা ক্ষতি; স্ট্রিপ লিফটারের ত্রুটি | ফিড টাইমিং পুনরায় ক্যালিব্রেট করুন; পরিধান জন্য পাইলট পরিদর্শন (0.0005-0.001 in. ক্লিয়ারেন্স সহনশীলতা); প্রেস গিবস এবং সমান্তরালতা যাচাই করুন; সেবা উত্তোলক রেল |
| স্লাগ টানা | স্লাগগুলি ডাই ফেস মধ্যে ফিরে টানা; স্ট্রিপের নিচের দিকে সাক্ষী চিহ্ন | ভ্যাকুয়াম প্রভাবের অনুমতি দিয়ে বর্ধিত পাঞ্চ-টু-ডাই ক্লিয়ারেন্স; তেল ফিল্ম আঠালো হিসাবে অভিনয়; ধৃত স্লাগ ধারণ বৈশিষ্ট্য | সঠিক ক্লিয়ারেন্স পুনরুদ্ধার; স্লাগ ধরে রাখার খাঁজ যোগ করুন বা পাঞ্চ জ্যামিতি পরিবর্তন করুন; ভেদন স্টেশনগুলিতে তৈলাক্তকরণ ভলিউম সামঞ্জস্য করুন |
যেকোন ব্যর্থতার বিশ্লেষণ থেকে সমালোচনামূলক অন্তর্দৃষ্টি: আপনি লক্ষ্য করবেন যে বেশিরভাগ মূল কারণগুলি কেবলমাত্র অপারেশনাল পরিধান নয়, ডিজাইন এবং বিল্ডের সময় নেওয়া সিদ্ধান্তগুলিতে ফিরে আসে। শিল্প তথ্য নিশ্চিত করে যে সরঞ্জামের নকশা, উপাদান নির্বাচন, এবং তাপ চিকিত্সা পুনরাবৃত্ত ব্যর্থতা নির্ণয়ের সময় পরিষেবার শর্তগুলির পাশাপাশি সমান অনুসন্ধানী ওজনের প্রাপ্য।
হিট কাউন্ট দ্বারা প্রতিরোধমূলক রক্ষণাবেক্ষণ সময়সূচী
ক্যালেন্ডার-ভিত্তিক রক্ষণাবেক্ষণের সময়সূচী স্ট্যাম্পিং ডাইসের পয়েন্ট মিস করে। প্রতি মিনিটে 600 স্ট্রোকে দুই শিফটে চলমান একটি টুল 200 SPM-এ একটি চলমান একক-শিফ্টের চেয়ে মৌলিকভাবে আলাদাভাবে পরিধান করে, এমনকি একই ক্যালেন্ডার সপ্তাহেও। কার্যকর প্রতিরোধমূলক রক্ষণাবেক্ষণ বন্ধন পরিদর্শন প্রকৃত উৎপাদন গণনায় ট্রিগার করে।
কাঠামোটি স্তরে কাজ করে:
- প্রতি - শিফট চেক (প্রতি রান শুরু)- আটকে পড়া স্লাগ, ধ্বংসাবশেষ, এবং স্পষ্ট ক্ষতির জন্য ভিজ্যুয়াল পরিদর্শন। নিশ্চিত করুন লুব্রিকেন্ট ডেলিভারি কাঙ্ক্ষিত পয়েন্টে পৌঁছেছে। ফিড পিচ এবং স্ট্রিপ ট্র্যাকিং নিশ্চিত করুন। যেকোনো burr-সম্পর্কিত গুণমান পরিবর্তন অবিলম্বে ফ্ল্যাগ করুন। এই চেকগুলি কয়েক মিনিট সময় নেয় কিন্তু শর্তগুলি ধরতে পারে যা অপরিকল্পিত ডাউনটাইমের ঘন্টাগুলিতে বৃদ্ধি পায়।
- স্ট্রোক-গণনা-ভিত্তিক পরিদর্শন (সাধারণত প্রতি 50,000-250,000 হিট)- ব্যবধানটি নির্দিষ্ট টুলের জন্য ওয়ার্কপিস উপাদানের ঘষে যাওয়া, প্রেসের গতি এবং ঐতিহাসিক পরিধানের ডেটার উপর নির্ভর করে। এই ট্রিগারে, কাটিং-এজ কন্ডিশন পরিমাপ করুন, ফিলার গেজ দিয়ে ক্লিয়ারেন্স চেক করুন, একপাশে পরিধানের জন্য পাইলটদের পরিদর্শন করুন-এবং স্প্রিং ফ্রি-দৈর্ঘ্য 10%-এর বেশি কমে যায়নি৷ শিল্প নির্দেশিকা পাঞ্চ রিগ্রিন্ড পর্যালোচনা ট্রিগার করার সুপারিশ করে যখন প্রান্ত পরিধান 0.1 মিমি অতিক্রম করে।
- তীক্ষ্ণ থ্রেশহোল্ড- একটি নির্দিষ্ট সময়সূচীতে তীক্ষ্ণ করার পরিবর্তে, উত্পাদন অংশগুলিতে প্রকৃত বুর উচ্চতা পরিমাপ করুন৷ যখন burr অংশ স্পেসিফিকেশন অতিক্রম করে (প্রায়শই 0.05-0.10 মিমি নির্ভুলতা প্রয়োগের জন্য), সময়সূচী শার্পনিং। প্রতিটি তীক্ষ্ণ ইভেন্টে হিট গণনা নথিভুক্ত করুন। সময়ের সাথে সাথে, এটি প্রতিটি মৃত্যুর প্রকৃত পরিধানের হারের জন্য একটি ভবিষ্যদ্বাণীমূলক মডেল তৈরি করে।
- উপাদান প্রতিস্থাপনের মানদণ্ড- স্প্রিংগুলি প্রতিস্থাপিত হয় যখন মুক্ত দৈর্ঘ্য 10% কমে যায় বা ক্র্যাকিং দেখা যায়। পাইলট গর্তের ক্লিয়ারেন্স ডিজাইনের উদ্দেশ্যকে ছাড়িয়ে গেলে পাইলটদের প্রতিস্থাপন করা হয়। স্কোরিং দৃশ্যমান হলে বা গাইড পিনের ক্লিয়ারেন্স মাপা হলে নথিভুক্ত সীমা ছাড়িয়ে গেলে গাইড বুশিংগুলি প্রতিস্থাপিত হয়। এগুলি বিচার কল নয়। তারা পরিমাপযোগ্য থ্রেশহোল্ড।
ডকুমেন্টেশন পুরো সিস্টেমকে একত্রিত করে। প্রতিটি রক্ষণাবেক্ষণ ইভেন্ট রেকর্ড করা উচিত: পরিষেবাতে হিট গণনা, ত্রুটি পাওয়া গেছে, পদক্ষেপ নেওয়া হয়েছে, উপাদানগুলি প্রতিস্থাপন করা হয়েছে, এবং ডাই উৎপাদনে ফিরে আসার পরে প্রথম-মানের ফলাফল। প্রগতিশীল ডাই স্ট্যাম্পিং সরবরাহকারীরা স্বয়ংচালিত ডাই প্রোগ্রামগুলি পরিবেশন করে এই নিয়মটি সহজাতভাবে বোঝে, কারণ IATF 16949 গুণমান সিস্টেমগুলি সরবরাহকারীর অনুমোদনের শর্ত হিসাবে সন্ধানযোগ্য রক্ষণাবেক্ষণ রেকর্ডের দাবি করে।
হিট-গণনা ডেটা ছাড়া, আপনি অনুমান করছেন৷ এটির সাহায্যে, আপনি পরবর্তী পরিষেবা কখন প্রয়োজন হবে তা ভবিষ্যদ্বাণী করতে পারেন, প্রতিস্থাপনের উপাদানগুলির জন্য আগাম বাজেট, এবং নির্দিষ্ট স্টেশনগুলি চিহ্নিত করতে পারেন যা অসামঞ্জস্যপূর্ণ রক্ষণাবেক্ষণ খরচ চালায়৷
কিভাবে প্রেস টাইপ ডাই ওয়্যার প্যাটার্নকে প্রভাবিত করে
প্রেস শুধু শক্তির উৎস নয়। এটি একটি গতিশীল পরিবেশ যেখানে আপনার মৃত্যু হয় এবং এর বৈশিষ্ট্যগুলি সরাসরি আকার দেয় কোন ব্যর্থতার মোডগুলি প্রথমে প্রদর্শিত হয় এবং কত দ্রুত সেগুলি অগ্রসর হয়৷ তিনটি প্রেস আর্কিটেকচার নির্ভুল স্ট্যাম্পিং উৎপাদনে আধিপত্য বিস্তার করে এবং প্রতিটি একটি স্বতন্ত্র পরিধানের স্বাক্ষর তৈরি করে।
যান্ত্রিক প্রেসএকটি ক্র্যাঙ্ক মেকানিজমের মাধ্যমে বল প্রদান করে, যার অর্থ স্ট্রোকের মাধ্যমে বেগ এবং উপলব্ধ টনেজ ক্রমাগত পরিবর্তিত হয়। সর্বোচ্চ বেগ মধ্য-স্ট্রোকে ঘটে, এবং টননেজ সর্বাধিক হয় শুধুমাত্র নীচের মৃত কেন্দ্রে। এটি উচ্চ-ভলিউম ব্ল্যাঙ্কিং এবং পিয়ার্সিংয়ের জন্য খুব ছোট সাইকেল টাইম তৈরি করে, কিন্তু ফিক্সড স্ট্রোক প্রোফাইলের অর্থ হল স্ট্রোক কোথায় ঘটে তার উপর নির্ভর করে অপারেশন গঠনের বিভিন্ন স্ট্রেন রেট অনুভব করে। যান্ত্রিক প্রেসে ডাই পরিধানের প্যাটার্নগুলি প্রভাব-সম্পর্কিত ব্যর্থতার দিকে ঝোঁক: এনগেজমেন্টের সময় পাঞ্চ চিপিং, ফাঁকা করার সময় শকের মাধ্যমে স্ন্যাপ-, এবং বারবার গতিশীল লোডিং থেকে ক্লান্তি ক্র্যাকিং। এইচভিএসি প্রগতিশীল স্ট্যাম্পিং অপারেশন 1 এ হিট এক্সচেঞ্জার ফিন তৈরি করে,000+ যান্ত্রিক প্রেসে এসপিএম শুধুমাত্র সেই চক্র হারে ক্রমবর্ধমান প্রভাব শক্তির কারণে ভেদন স্টেশনগুলিতে ত্বরিত পরিধান দেখতে পায়।
সার্ভো প্রেসসম্পূর্ণ স্ট্রোক জুড়ে স্বাধীনভাবে র্যামের গতি, অবস্থান এবং বল নিয়ন্ত্রণ করতে প্রোগ্রামেবল সার্ভো মোটর ব্যবহার করুন। ইমপ্যাক্ট শক কমাতে আপনি উপাদানের ব্যস্ততার সময় রামকে ধীর করতে পারেন, গঠনের সময় ধীরে ধীরে সম্পূর্ণ টনেজ প্রয়োগ করতে পারেন এবং চক্রের সময় কমাতে সর্বোচ্চ গতিতে প্রত্যাহার করতে পারেন। ফলাফল: উল্লেখযোগ্যভাবে ডাই পরিধান হ্রাস. ডাই কম পিক ফোর্স, কম থার্মাল সাইক্লিং, এবং শক এর মাধ্যমে কম স্ন্যাপ- অনুভব করে। একটি যান্ত্রিক প্রেসে 200,000 হিটের পরে চিপ করা উপাদানগুলি একই অংশ গঠন করে একটি সার্ভো প্রেসে 500,000 বা তার বেশি চালাতে পারে। রক্ষণাবেক্ষণের বিরতি আনুপাতিকভাবে প্রসারিত হয়।
হাইড্রোলিক প্রেসসামঞ্জস্যযোগ্য গতির সাথে স্ট্রোকের যে কোনও সময়ে সম্পূর্ণ টনেজ সরবরাহ করুন, এগুলি গভীর অঙ্কন এবং জটিল গঠন অপারেশনের জন্য দুর্দান্ত করে তোলে। যাইহোক, তাদের ধীর চক্র সময় উচ্চ-ভলিউম প্রগতিশীল ডাই কাজের জন্য থ্রুপুট সীমাবদ্ধ করে। হাইড্রোলিক প্রেসে ডাই পরিধানের প্যাটার্নগুলি টেকসই-যোগাযোগ প্রক্রিয়ার পক্ষে: দীর্ঘস্থায়ী টুলিং থেকে গলিত হওয়া-ফর্মিং স্টেশনে ওয়ার্কপিস যোগাযোগ, ধীর তাপ অপচয় থেকে তাপীয় প্রভাব, এবং লোডের মধ্যে বর্ধিত থাকার সময় থেকে পৃষ্ঠের অবক্ষয়। গভীর-আঁকা কাঠামোগত উপাদানগুলির জন্য অটোমোটিভ মারা যায় প্রায়শই হাইড্রোলিক প্রেসে সুনির্দিষ্টভাবে চালানো হয় কারণ নিয়ন্ত্রিত গতি ক্র্যাকিং এবং ছিঁড়ে যাওয়াকে বাধা দেয় যেটি উচ্চ -বেগের যান্ত্রিক স্ট্রোকগুলি গভীর ড্রতে তৈরি করে।
ব্যবহারিক টেকঅ্যাওয়ে: আপনার রক্ষণাবেক্ষণের সময়সূচী প্রেস টাইপের জন্য হিসাব করা উচিত, শুধুমাত্র হিট গণনা নয়। 400 SPM-এ একটি servo প্রেসে চলমান একটি ডাই 300 SPM-এ মেকানিক্যাল প্রেসে চালানো একই ডাই থেকে কম ঘন ঘন পরিষেবার প্রয়োজন হতে পারে, কারণ servo-এর নিয়ন্ত্রিত এনগেজমেন্ট প্রতি স্ট্রোকে ক্রমবর্ধমান ক্ষতি হ্রাস করে। বিপরীতভাবে, একটি হাইড্রোলিক প্রেস ফর্মিং অপারেশনের জন্য কম গতিতে দৌড়ানো সত্ত্বেও গলিংয়ের জন্য আরও ঘন ঘন পৃষ্ঠ পরিদর্শনের প্রয়োজন হতে পারে, কারণ প্রতিটি স্ট্রোক দীর্ঘক্ষণ যোগাযোগ বজায় রাখে।
এই ব্যর্থতার প্রক্রিয়া এবং রক্ষণাবেক্ষণের কৌশলগুলি বোঝা একটি নির্ভুলতা ডাই উত্পাদনকারী অংশগুলিকে বজায় রাখে। কিন্তু স্পেসিফিকেশনগুলি এই সহনশীলতাগুলিকে চালিত করে, যে ছাড়পত্রগুলি গ্রহণযোগ্য বুরকে সংজ্ঞায়িত করে, এবং উত্পাদনের পরিমাণ যা কঠোর রক্ষণাবেক্ষণের শৃঙ্খলাকে ন্যায্যতা দেয় সবই অ্যাপ্লিকেশন থেকেই উদ্ভূত হয়। স্ট্যাম্পযুক্ত অংশটি তার চূড়ান্ত সমাবেশে যা করে তা নির্ধারণ করে যে ডাইকে অবশ্যই সরবরাহ করতে হবে।
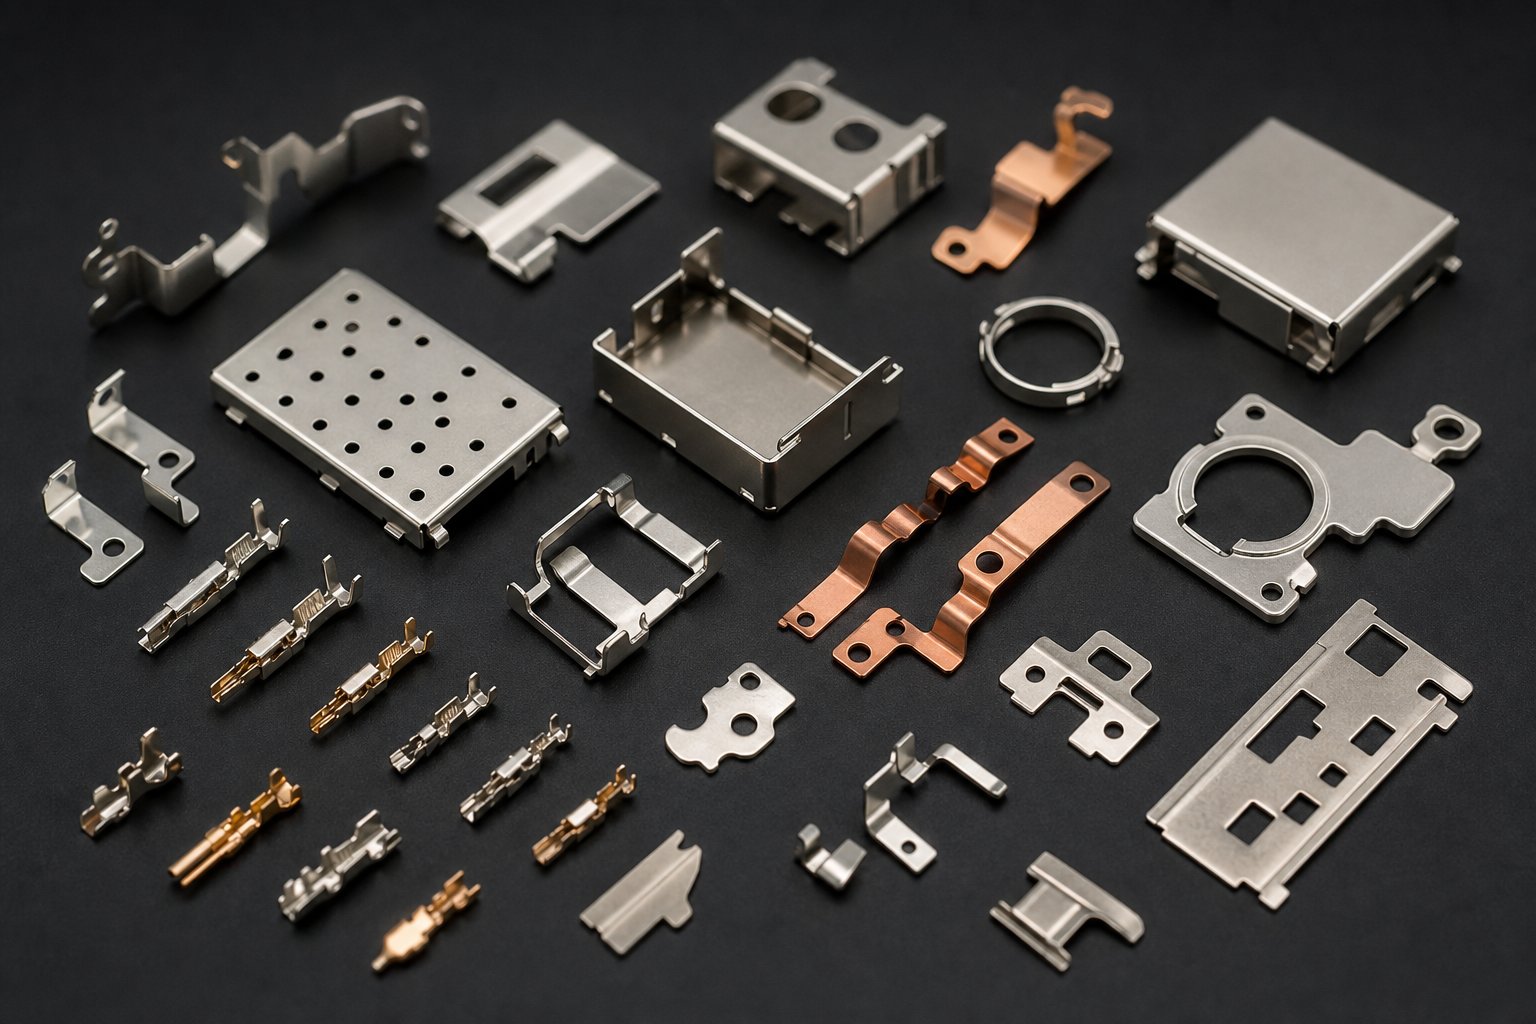
শিল্প অ্যাপ্লিকেশন এবং ডাই স্পেসিফিকেশন সিদ্ধান্ত
সহনশীলতা থ্রেশহোল্ড, রক্ষণাবেক্ষণের ব্যবধান, এবং আবরণ নির্বাচন একটি ভ্যাকুয়ামে বিদ্যমান নেই। তারা প্রেস থেকে চলে গেলে সমাপ্ত অংশটি আসলে কী করে তা দ্বারা চালিত হয়। একটি স্বয়ংচালিত সংযোগকারী জোতার ভিতরে একটি তামার টার্মিনাল একটি হিট এক্সচেঞ্জারের একটি অ্যালুমিনিয়াম পাখনার চেয়ে বিভিন্ন যান্ত্রিক, বৈদ্যুতিক এবং তাপীয় সীমাবদ্ধতার অধীনে কাজ করে। এই শেষ-ব্যবহারের প্রয়োজনীয়তাগুলি ইঞ্জিনিয়ারিং চেইনের মধ্য দিয়ে পিছনের দিকে প্রবাহিত হয়, যা অংশটি তৈরি করে এমন প্রগতিশীল ডাইতে ইস্পাত গ্রেড থেকে স্টেশন গণনা পর্যন্ত সবকিছু নির্দেশ করে।
এই সম্পর্কটি বোঝা ইঞ্জিনিয়ারিং দলগুলিকে তাদের প্রয়োগের সাথে মেলে এমন টুলিং নির্দিষ্ট করতে সাহায্য করে যা তাদের প্রয়োজন নেই এমন মার্জিনের জন্য প্রকৌশলীকরণের চেয়ে-অথবা, আরও খারাপ, তারা সম্পূর্ণভাবে সহনশীলতার জন্য নির্দিষ্ট করে-৷
স্বয়ংচালিত এবং বৈদ্যুতিক সংযোগকারী অ্যাপ্লিকেশন
স্বয়ংচালিত উপাদান প্রগতিশীল মুদ্রাঙ্কন নির্ভুল টুলিং জন্য সবচেয়ে চাহিদাপূর্ণ সেক্টর এক প্রতিনিধিত্ব করে. টায়ার 1 সরবরাহকারী OEM-এর পরিষেবা প্রদানকারীর মৃত্যু প্রয়োজন যারা বার্ষিক লক্ষ লক্ষ অভিন্ন যন্ত্রাংশ তৈরি করে এবং সহনশীলতা ধারণ করে যা নির্ভরযোগ্য বৈদ্যুতিক যোগাযোগ এবং যান্ত্রিক ধারণ নিশ্চিত করে।
1.27 মিমি ব্যবধানে বসন্ত পরিচিতি সহ একটি মাল্টি-পিন সংযোগকারী হাউজিং কল্পনা করুন৷ প্রতিটি যোগাযোগকে অবশ্যই মিলন পিনের বিরুদ্ধে একটি নির্দিষ্ট স্বাভাবিক বল বজায় রাখতে হবে এবং সেই বলটি উপাদানের বেধ, বাঁক জ্যামিতি এবং প্রতিটি অংশ জুড়ে মাত্রিক সামঞ্জস্যের উপর নির্ভর করে। একটি যোগাযোগের বাহুর দৈর্ঘ্যে 0.05 মিমি বিচ্যুতি স্প্রিং ফোর্সকে যথেষ্ট পরিবর্তিত করে যা পরিষেবাতে মাঝে মাঝে সংযোগ ঘটাতে পারে। যে সহনশীলতা বাস্তবতা ড্রাইভিং OEM প্রগতিশীল স্ট্যাম্পিং স্পেসিফিকেশন.
বৈদ্যুতিক এবং হাইব্রিড যানবাহনের জন্য প্রগ্রেসিভ ডাইস এখন প্রতি মিনিটে 1,400 স্ট্রোক পর্যন্ত উত্পাদন গতিতে উচ্চ-নির্ভুল মোটর ল্যামিনেশন, বাস বার এবং সংযোগকারী তৈরি করে। এই অ্যাপ্লিকেশনগুলি আক্রমনাত্মক বার্ষিক ভলিউমের সাথে আঁটসাঁট সহনশীলতাকে একত্রিত করে, প্রায়ই 10 মিলিয়ন টুকরা অতিক্রম করে। এই সেগমেন্টের জন্য ডাই স্পেসিফিকেশনগুলি সাধারণত ক্রিটিকাল পিয়ার্সিং স্টেশনে কার্বাইড ইনসার্ট, ঘুষি তৈরিতে টিআইসিএন বা ডিএলসি আবরণ এবং সেই চক্র হারে প্রভাব পরিধান কমাতে সার্ভো প্রেস সামঞ্জস্যের জন্য আহ্বান করে।
স্বয়ংচালিত বৈদ্যুতিক অ্যাপ্লিকেশনের জন্য মূল স্পেসিফিকেশন ড্রাইভার:
- উপাদান- ফসফর ব্রোঞ্জ, বেরিলিয়াম কপার, বা প্রি-প্লেটেড কপার অ্যালয় 0.1 থেকে 0.8 মিমি পুরুত্বের
- সহনশীলতা- সাধারণত ±0.02 থেকে ±0.05 মিমি গুরুত্বপূর্ণ যোগাযোগের মাত্রায়; বৈশিষ্ট্যের মধ্যে অবস্থানগত নির্ভুলতা ±0.03 মিমি মধ্যে
- আয়তন- মাল্টি-মিলিয়ন বার্ষিক পরিমাণ কার্বাইড টুলিং এবং পূর্ণ আবরণ প্রোগ্রামকে সমর্থন করে
- জটিলতা মারা- 20 থেকে 40+ স্টেশনগুলিকে অন্তর্ভুক্ত করা হচ্ছে-ডাই অ্যাসেম্বলি, সিলেক্টিভ ওভার-মোল্ডিং ইনসার্ট, অথবা ইন্টিগ্রেটেড উপাদানগুলির জন্য-ডাই ট্যাপিং
উচ্চ গতিতে HVAC এবং কপার স্ট্যাম্পিং
HVAC প্রগতিশীল ধাতু স্ট্যাম্পিং জটিলতা বর্ণালীর বিপরীত প্রান্ত দখল করে কিন্তু গতি সীমা প্রায় অন্য যেকোনো অ্যাপ্লিকেশনের চেয়ে কঠিন করে। হিট এক্সচেঞ্জার ফিনগুলি জ্যামিতিকভাবে সহজ, পাতলা অ্যালুমিনিয়ামের অংশগুলি অসাধারণ হারে উত্পাদিত হয়, প্রায়ই ডেডিকেটেড উচ্চ -স্পীড প্রেসে প্রতি মিনিটে 1,200 থেকে 1,500 স্ট্রোক হয়।
সেই গতিতে, ডাই পরিধান দ্রুত জমে। তিনটি শিফট জুড়ে 1,400 SPM চালিত একটি ফিন ডাই প্রতিদিন 2 মিলিয়নের বেশি হিট তৈরি করে। এমনকি অ্যালুমিনিয়ামের তুলনামূলকভাবে কম ঘর্ষণকারীতার সাথেও, সেই ক্রমবর্ধমান যোগাযোগ সঠিক আবরণ এবং তৈলাক্তকরণ কৌশল ছাড়াই টুলিং পৃষ্ঠকে দ্রুত হ্রাস করে। HVAC প্রগতিশীল স্ট্যাম্পিংয়ের জন্য টুলিং স্পেসিফিকেশন অগ্রাধিকার দেয়:
- উপাদান- পাতলা অ্যালুমিনিয়াম স্ট্রিপ (0.08 থেকে 0.15 মিমি) অত্যন্ত তীক্ষ্ণ কাটিং প্রান্ত এবং ন্যূনতম বুর প্রয়োজন
- গতি- 1,000 থেকে 1,500+ SPM হালকা ওজনের ডাই কম্পোনেন্ট, শক্তিশালী পাইলট রেজিস্ট্রেশন এবং অ্যান্টি-আঠালো আবরণের দাবি করে (DLC পছন্দের)
- ডাই লাইফ ম্যানেজমেন্ট- চরম আঘাতের কারণে ঘন ঘন ধারালো চক্র; প্রেস থেকে সম্পূর্ণ ডাই অপসারণ ছাড়া দ্রুত স্টেশন পরিষেবার জন্য মডুলার সন্নিবেশ নির্মাণ
- স্ট্রিপ প্রস্থ- প্রশস্ত কয়েল স্টক (500 মিমি পর্যন্ত বা তার বেশি) সর্বোচ্চ আউটপুটের জন্য একসাথে একাধিক সারি খাওয়ানো
বৈদ্যুতিক টার্মিনাল এবং বাস বারের জন্য কপার প্রগতিশীল স্ট্যাম্পিং বিভিন্ন চাহিদা উপস্থাপন করে। তামার কাজ-গঠনের সময় শক্ত হয়, উৎপাদনের অগ্রগতির সাথে সাথে প্রেসের লোড বৃদ্ধি পায়। ডাই স্পেসিফিকেশনগুলি গঠনের স্টেশনগুলিতে উচ্চতর টনেজের প্রয়োজনীয়তা এবং আনকোটেড টুল স্টিলের বিরুদ্ধে তামার আনুগত্যের প্রবণতার জন্য অবশ্যই দায়ী। এই অংশগুলির জন্য OEM সহনশীলতার প্রয়োজনীয়তাগুলি নিয়মিতভাবে ±0.001 থেকে ±0.005 ইঞ্চির মধ্যে পড়ে, যার উপরিভাগ ফিনিস সীমাবদ্ধতাগুলি ডাউনস্ট্রিম প্লেটিং বা সোল্ডারিং প্রক্রিয়া দ্বারা চালিত হয়।
মেডিকেল এবং ইলেকট্রনিক্স যথার্থতা প্রয়োজনীয়তা
মেডিকেল ডিভাইসের উপাদান এবং ভোক্তা ইলেকট্রনিক্স শিল্ডিং পুশ নির্ভুলতা তাদের শক্ত সহনশীলতা ক্ষমতার দিকে মারা যায়। একটি স্মার্টফোনের জন্য একটি স্ট্যাম্পযুক্ত EMI ঢাল অবশ্যই একটি মিলিমিটারের ভগ্নাংশে পরিমাপ করা গহ্বরের মধ্যে ফিট করা উচিত, সমতলতার প্রয়োজনীয়তা যা ইলেক্ট্রোম্যাগনেটিক ফুটোকে অনুমতি দেয় এমন ফাঁক রোধ করে। মেডিক্যাল কন্টাক্ট স্প্রিংস, সার্জিক্যাল ইন্সট্রুমেন্ট কম্পোনেন্ট এবং ইমপ্লান্টেবল ডিভাইস হাউজিং শুধুমাত্র মাত্রিক সূক্ষ্মতাই নয়, সম্পূর্ণ ট্রেসেবিলিটি এবং প্রক্রিয়ার বৈধতা দাবি করে।
স্বয়ংচালিত কাজের থেকে এই অ্যাপ্লিকেশনগুলিকে যা আলাদা করে তা অগত্যা কঠোর সহনশীলতা নয়। এটি বহিরাগত উপকরণ এবং নিম্ন আয়তনের সাথে শক্ত সহনশীলতার সংমিশ্রণ যা অর্থনৈতিক সমীকরণকে পরিবর্তন করে:
- ইলেকট্রনিক্স শিল্ডিং- পাতলা স্টেইনলেস স্টিল বা নিকেল সিলভার (0.1 থেকে 0.3 মিমি); জটিল বাঁক জ্যামিতি একাধিক ফর্মিং স্টেশন প্রয়োজন; ঢাল পৃষ্ঠ জুড়ে 0.05 মিমি মধ্যে সমতলতা; মাঝারি পরিমাণ (বার্ষিক 500K থেকে 5M)
- মেডিকেল ডিভাইস- টাইটানিয়াম, সার্জিক্যাল স্টেইনলেস, বা বিশেষ উপাদানের শংসাপত্রের দাবিতে বিশেষ অ্যালোয়; সহনশীলতা ±0.01 থেকে ±0.025 মিমি; প্রোডাকশন রান প্রতি CPK ডকুমেন্টেশন সহ সম্পূর্ণ লট ট্রেসেবিলিটি; নিম্ন ভলিউম (50K থেকে 500K) যা এখনও প্রগতিশীল ডাই বিনিয়োগকে ন্যায্যতা দিতে হবে
- মাইক্রো-সংযোগকারী- পরিচিতিগুলির মধ্যে পিচ দূরত্ব 0.5 মিমি এর নিচে; বৈশিষ্ট্য মাপ তারের EDM ক্ষমতা সীমা কাছাকাছি; একক-সারি অগ্রগতির সাথে 20 মিমি এর নিচে ফালা প্রস্থ; উৎপাদন জীবন জুড়ে মাত্রিক স্থিতিশীলতার জন্য কার্বাইড টুলিং বাধ্যতামূলক
চিকিৎসা এবং ইলেকট্রনিক্স অ্যাপ্লিকেশনের জন্য, ডাই স্পেসিফিকেশন সিদ্ধান্তগুলি যান্ত্রিক ক্ষমতার মতো গুণমান নিশ্চিতকরণ পরিকাঠামোর দিকে স্থানান্তরিত হয়। ডাইকে শুধুমাত্র মানানসই যন্ত্রাংশই তৈরি করতে হবে না কিন্তু তা অবশ্যই একটি বৈধ, নথিভুক্ত প্রক্রিয়ার মধ্যে করতে হবে যা নিয়ন্ত্রক প্রয়োজনীয়তা পূরণ করে। এই বৈধতার কঠোরতা সরাসরি কীভাবে ডাই তৈরি করা হয়েছিল, কে এটি তৈরি করেছিল এবং কী মানের সিস্টেমগুলি এর উত্পাদনকে নিয়ন্ত্রণ করেছিল, সেই প্রশ্নগুলি যা স্বাভাবিকভাবেই প্রকৌশল দলগুলি তাদের টুলিং পার্টনারকে কীভাবে মূল্যায়ন করে এবং নির্বাচন করে তার দিকে নিয়ে যায়।
জটিল অংশগুলির জন্য একটি যথার্থ স্ট্যাম্পিং ডাই পার্টনার নির্বাচন করা
নিয়ন্ত্রক ট্রেসেবিলিটি, বৈধ প্রক্রিয়া এবং নথিভুক্ত ক্ষমতা স্ট্যাম্প করা অংশের সাথে উদ্ভূত হয় না। তারা সেই সংস্থার সাথে উদ্ভূত যেটি ডাই ডিজাইন এবং তৈরি করেছিল। প্রকৌশল দলগুলি সহনশীলতার জন্য টুলিং নির্দিষ্ট করে-সমালোচনামূলক অ্যাপ্লিকেশনগুলির জন্য, সঠিক প্রগতিশীল ডাই প্রস্তুতকারক নির্বাচন করা সর্বনিম্ন উদ্ধৃতি খোঁজার বিষয়ে কম এবং এমন একটি অংশীদার সনাক্ত করার বিষয়ে আরও বেশি যার প্রযুক্তিগত অবকাঠামো অ্যাপ্লিকেশনের চাহিদার সাথে মেলে। সাধারণ বন্ধনী স্ট্যাম্পিংয়ের জন্য সজ্জিত একটি সরবরাহকারী মাইক্রো-সংযোগকারী, পাতলা-গেজ কপার টার্মিনাল, বা ±0.01 মিমি পুনরাবৃত্তিযোগ্যতার প্রয়োজন মেডিক্যাল ডিভাইসের উপাদানগুলির চারপাশে নির্মিত একটি থেকে মৌলিকভাবে ভিন্ন ইঞ্জিনিয়ারিং পরিবেশে কাজ করে।
তাহলে আপনি কীভাবে প্রগতিশীল ডাই নির্মাতাদেরকে তাদের সামর্থ্যের বাইরের মার্কেটিং থেকে নির্ভুল-গ্রেড কাজের জন্য সত্যিকারভাবে সজ্জিত করবেন? উত্তরটি নির্দিষ্ট প্রযুক্তিগত মানদণ্ড, যাচাইকৃত মানের সিস্টেম এবং প্রদর্শিত প্রক্রিয়া শৃঙ্খলা মূল্যায়নের মধ্যে রয়েছে।
ডাই সরবরাহকারীদের জন্য প্রযুক্তিগত ক্ষমতার মানদণ্ড
আপনি যখন উচ্চ ভলিউমে ছোট, জটিল অংশগুলির জন্য একটি নির্ভুল স্ট্যাম্পিং ডাই সোর্স করছেন, তখন সরবরাহকারীর সরঞ্জাম তালিকা আপনাকে তাদের বিক্রয় উপস্থাপনা থেকে আরও বেশি কিছু বলে। আপনাকে সাধারণ CNC ক্ষমতার বাইরে দেখতে হবে এবং নির্দিষ্ট মেশিনিং প্রযুক্তিগুলি পরীক্ষা করতে হবে যা মাইক্রোন স্তরের নির্ভুলতা সক্ষম করে৷
এখানে একটি ব্যবহারিক মূল্যায়ন কাঠামো। সহনশীলতার জন্য উপযুক্ত সরবরাহকারী{1}}সমালোচনামূলক প্রগতিশীল ডাই ওয়ার্ক প্রদর্শন করা উচিত:
- ±0.001 মিমি বা আরও ভাল নির্ভুলতার সাথে তারের EDM ক্ষমতা- এটি পাঞ্চ এবং ডাই ইনসার্ট প্রোফাইলের জন্য আলোচনাযোগ্য নয় যেখানে একক-ডিজিটের মাইক্রনে ক্লিয়ারেন্স পরিমাপ করা হয়। চূড়ান্ত পৃষ্ঠের জন্য একাধিক স্কিম পাস সহ তারা ধীর-তারে চালায় কিনা জিজ্ঞাসা করুন।
- সমন্বয় নির্ভুলতার জন্য CNC জিগ নাকাল- দীর্ঘ প্রগতিশীল ডাই জুতা জুড়ে স্টেশন-থেকে-স্টেশনের অবস্থানগত সম্পর্ক বজায় রাখার জন্য গুরুত্বপূর্ণ। জিগ গ্রাইন্ডিং ছাড়া, 20+ স্টেশন জুড়ে ক্রমবর্ধমান অবস্থানগত ত্রুটিগুলি অনিবার্য হয়ে ওঠে।
- ঘরের তাপ চিকিত্সা বা যাচাইকৃত সাব-কন্ট্রাক্টর নিয়ন্ত্রণে-- তাপ চিকিত্সা সরাসরি নির্ধারণ করে যে টুল ইস্পাত তার কার্যক্ষমতার সম্ভাবনায় পৌঁছেছে কিনা। সরবরাহকারীরা যারা নথিভুক্ত প্যারামিটার যাচাই ছাড়াই এই প্রক্রিয়াটিকে আউটসোর্স করে তারা একটি অনিয়ন্ত্রিত পরিবর্তনশীল প্রবর্তন করে।
- স্ট্যাম্পিং সিমুলেশন সফ্টওয়্যার (অটোফর্ম, ডাইনাফোরম, বা সমতুল্য)- সিমুলেশন-চালিত উন্নয়ন ট্রাইআউট পুনরাবৃত্তি হ্রাস করে এবং হার্ড টুলিং কাটার আগে স্প্রিংব্যাক, পাতলা হওয়া এবং উপাদান প্রবাহের পূর্বাভাস দেয়। সরবরাহকারীরা শুধুমাত্র অভিজ্ঞতার উপর নির্ভর করে-অভিজ্ঞতা ভিত্তিক-এবং-ত্রুটি জটিল জ্যামিতির জন্য উচ্চ ঝুঁকি বহন করে৷
- ট্রাইআউট প্রেস প্রাপ্যতা মেলে উত্পাদন শর্ত- একজন সরবরাহকারীকে এমন একটি প্রেসে মৃত্যু যাচাই করা উচিত যা আপনার উত্পাদন পরিবেশের প্রতিলিপি করে: ম্যাচিং টনেজ, স্ট্রোক রেট এবং ফিড সিস্টেমের ধরন। একটি 60 SPM ট্রাইআউট প্রেসে একটি 400 SPM প্রগতিশীল ডাই যাচাই করা গতি-নির্ভর ব্যর্থতার মোডগুলিকে খুঁজে পায় না৷
- ইন-হাউস পৃষ্ঠ চিকিত্সা বা আবরণ অংশীদারিত্ব প্রতিষ্ঠিত- PVD আবরণের সিদ্ধান্তগুলি ডিজাইনের পর্যায়ে একত্রিত করা উচিত, একটি চিন্তাভাবনা হিসাবে বিবেচনা করা উচিত নয়। সরবরাহকারীরা যারা লেপ নির্বাচনকে ওয়ার্কপিস উপাদানের সাথে সমন্বয় করে এবং চাপের গতি দীর্ঘস্থায়ী টুলিং প্রদান করে।
- মেট্রোলজি সরঞ্জামগুলি তারা যা তৈরি করে তা পরিমাপ করতে ক্রমাঙ্কিত- CMM ক্ষমতা, অপটিক্যাল পরিমাপ সিস্টেম, এবং পৃষ্ঠের প্রোফাইলমেট্রি সহনশীলতার পরিসরের জন্য উপযুক্ত যা তারা অর্জন করার দাবি করে।
একটি সাধারণ স্ট্যাম্পিং হাউস একটি তারের EDM মেশিনের মালিক হতে পারে। একজন নির্ভুলতা ডাই এবং স্ট্যাম্পিং বিশেষজ্ঞ এটিকে একটি প্রক্রিয়া শৃঙ্খলার মধ্যে চালান যাতে ডকুমেন্টেড প্রোগ্রাম, যাচাইকৃত অফসেট এবং CAD নামমাত্রের বিপরীতে যাচাইকৃত আউটপুট অন্তর্ভুক্ত থাকে। সরঞ্জামগুলি কীভাবে ব্যবহার করা হয় তা নিয়ন্ত্রণকারী সিস্টেমের চেয়ে কম গুরুত্বপূর্ণ।
গুণমান মান এবং সার্টিফিকেশন প্রয়োজনীয়তা
সার্টিফিকেশন বাহ্যিকভাবে নিরীক্ষিত প্রমাণ হিসাবে কাজ করে যে একজন সরবরাহকারী একটি কাঠামোগত মান ব্যবস্থাপনা সিস্টেমের মধ্যে কাজ করে। নির্ভুল ডাই অ্যাপ্লিকেশনের জন্য, দুটি সার্টিফিকেশন সবচেয়ে বেশি ওজন বহন করে।
ISO 9001:2015ভিত্তিরেখা স্থাপন করে। এটি নিশ্চিত করে যে নকশা নিয়ন্ত্রণ, ক্রমাঙ্কন, অভ্যন্তরীণ নিরীক্ষণ, সংশোধনমূলক পদক্ষেপ এবং সরবরাহকারী ব্যবস্থাপনার জন্য নথিভুক্ত প্রক্রিয়া বিদ্যমান। যেকোন স্বনামধন্য নির্ভুলতা ডাই এবং স্ট্যাম্পিং সরবরাহকারীর এটিকে ন্যূনতম হিসাবে রাখা উচিত। এটি প্রক্রিয়ার শৃঙ্খলা এবং সন্ধানযোগ্যতার সংকেত দেয়, যদিও এটি স্বয়ংচালিত-নির্দিষ্ট কঠোরতাকে বাধ্যতামূলক করে না যা উচ্চ-ভলিউম উত্পাদন প্রোগ্রামের চাহিদা।
IATF 16949:2016স্বয়ংচালিত সরবরাহ শৃঙ্খল উত্পাদনের জন্য তৈরি করা উল্লেখযোগ্যভাবে কঠোর প্রয়োজনীয়তার সাথে ISO 9001 এর উপর তৈরি করে। এটি APQP (অ্যাডভান্সড প্রোডাক্ট কোয়ালিটি প্ল্যানিং), PPAP (প্রোডাকশন পার্ট অ্যাপ্রুভাল প্রসেস), FMEA, SPC, এবং MSA কে মূল মানের টুল হিসেবে বাধ্যতামূলক করে। স্বয়ংচালিত মৃত্যু বা কোনো নিরাপত্তা-গুরুত্বপূর্ণ স্ট্যাম্পযুক্ত উপাদান সোর্সিং টিমের জন্য, IATF 16949 সার্টিফিকেশন একটি পছন্দ নয়৷ এটা একটি পূর্বশর্ত. স্ট্যান্ডার্ডের জন্য 1.33 বা তার বেশি Cpk-কে লক্ষ্য করে ক্রিটিক্যাল ডাইমেনশনের প্রসেস ক্যাপাবিলিটি স্টাডিজ প্রয়োজন, যা সরবরাহকারীদের পরিসংখ্যানগত কঠোরতার দিকে ঠেলে দেয় যা দীর্ঘ উত্পাদন রান জুড়ে মাত্রিক প্রবাহকে বাধা দেয়।
শংসাপত্রের বাইরে, সুযোগ যাচাই করুন। একজন সরবরাহকারী এসেম্বলি অপারেশনের জন্য IATF 16949 ধরে রাখতে পারে কিন্তু ডাই ম্যানুফ্যাকচারিংয়ের জন্য নয়। সার্টিফিকেশন স্কোপ স্পষ্টভাবে টুল এবং ডাই ডিজাইন, বিল্ড, এবং আপনার টুলিং তৈরি করা হবে সেখানে বৈধতা কভার করা উচিত। প্রকৃত শংসাপত্রের অনুরোধ করুন এবং এর মাধ্যমে এটি নিশ্চিত করুনIATF তদারকি ডাটাবেসএকটি ওয়েবসাইটে প্রদর্শিত লোগোর উপর নির্ভর করার পরিবর্তে।
সহনশীলতার জন্য টুলিং অংশীদারদের মূল্যায়ন করা{0}}সমালোচনামূলক উৎপাদন
কারিগরি সক্ষমতা এবং সার্টিফিকেশন একটি সরবরাহকারী কাজ করতে পারে কিনা তা প্রতিষ্ঠিত করে। অবশিষ্ট প্রশ্ন হল তারা আপনার নির্দিষ্ট উত্পাদন বাস্তবতার জন্য উপযুক্ত কিনা।
প্রগতিশীল ডাই নির্মাতারা উচ্চ-ভলিউম, আঁট-সহনশীলতা অ্যাপ্লিকেশন পরিবেশন করে এমন বৈশিষ্ট্যগুলি ভাগ করে যা তাদের সাধারণ টুলিং হাউস থেকে আলাদা করে:
- অ্যাপ্লিকেশন-নির্দিষ্ট অভিজ্ঞতা- একজন সরবরাহকারী যিনি আপনার উপাদানের ধরন, অংশের আকারের পরিসর এবং শিল্পের জন্য তৈরি করেছেন তিনি আপনার অ্যাপ্লিকেশনের জন্য নির্দিষ্ট ব্যর্থতার মোড এবং ডিজাইনের থাকার ব্যবস্থা বোঝেন। অনুরূপ উপাদান এবং সহনশীলতা ব্যান্ডে কেস স্টাডি বা রেফারেন্স অংশগুলির জন্য জিজ্ঞাসা করুন।
- রক্ষণাবেক্ষণ দর্শনের জন্য--ডিজাইন- মাল্টি-মিলিয়ন-হিট উত্পাদনের জন্য নির্মিত যথার্থ টুলিং পরিষেবাযোগ্য হতে হবে৷ মান অনুশীলন হিসাবে সরবরাহকারী মডুলার সন্নিবেশ, অ্যাক্সেসযোগ্য তীক্ষ্ণ পৃষ্ঠ এবং নথিভুক্ত রক্ষণাবেক্ষণ পদ্ধতিগুলির সাথে ডিজাইন করে কিনা তা মূল্যায়ন করুন।
- উন্নয়নের সময় ইঞ্জিনিয়ারিং সহযোগিতা- সেরা টুলিং অংশীদাররা অংশ ডিজাইনের সময় নিযুক্ত থাকে, প্রিন্ট হিমায়িত হওয়ার পরে নয়। ডাই বিল্ডার থেকে উত্পাদনযোগ্যতার ইনপুটের জন্য ডিজাইন স্টেশনের সংখ্যা কমাতে পারে, উপাদানের ব্যবহার উন্নত করতে পারে এবং টুলিং বিনিয়োগ শুরু হওয়ার আগে সহনশীলতা স্ট্যাকিং দূর করতে পারে।
- উত্পাদন প্রকাশের মাধ্যমে সিমুলেশন থেকে বৈধ প্রক্রিয়া- নথিভুক্ত বৈধতা গেট (সিমুলেশন, T0 ট্রাইআউট, CPK নিশ্চিতকরণ) সহ একটি সম্পূর্ণ বিকাশ জীবনচক্র বিল্ড-এবং-পন্থা সামঞ্জস্য করার তুলনায় ঝুঁকি হ্রাস করে৷
- প্রতিক্রিয়াশীল সেবা এবং পরিবর্তন ক্ষমতা- উৎপাদন অংশ বিকশিত হয়। ইঞ্জিনিয়ারিং পরিবর্তন আসে। ঘরের যন্ত্রের গভীরতা সহ একজন সরবরাহকারী স্ক্র্যাচ থেকে টুলিং প্রোগ্রাম পুনরায় আরম্ভ না করেই দ্রুত পরিবর্তনগুলি সম্পাদন করতে পারে৷
প্রকৌশলী দলের মূল্যায়নকারী অংশীদারদের জন্য যারা নির্ভুলতায় বিশেষজ্ঞ-উচ্চ-ভলিউম, টাইট-সহনশীলতা অ্যাপ্লিকেশনের জন্য গ্রেড প্রগতিশীল ডাইস,YICHEN এর যথার্থ স্ট্যাম্পিং ডাইপ্রোগ্রাম পরীক্ষার মূল্য একটি সম্পদ হিসাবে কাজ করে. YICHEN বিশেষভাবে ফোকাস করে ছোট, উচ্চ{1}}নির্ভুলতা অংশগুলির উপর পুনরাবৃত্ত যোগ্য ব্যাপক উত্পাদনের জন্য তৈরি, সেই অংশ যেখানে ডাই নির্ভুলতা সরাসরি নির্ধারণ করে যে সমাপ্ত উপাদানগুলি তাদের চূড়ান্ত সমাবেশে কার্যকরী প্রয়োজনীয়তাগুলি পূরণ করে কিনা৷
সরবরাহকারী নির্বাচনের সিদ্ধান্তটি শেষ পর্যন্ত ঝুঁকির হিসাব প্রতিফলিত করে। একটি নির্ভুল ডাই এবং স্ট্যাম্পিং বিশেষজ্ঞ এবং একটি সাধারণ-উদ্দেশ্যের দোকানের মধ্যে খরচের পার্থক্য সাধারণত প্রোগ্রামের মোট খরচের তুলনায় সামান্য। কিন্তু একটি ডাইয়ের খরচ যা উৎপাদনের গতিতে সহনশীলতা ধরে রাখতে পারে না, বা যার জন্য মাসিক হস্তক্ষেপের প্রয়োজন হয় কারণ পরিধান ব্যবস্থাপনা শুরু থেকেই ডিজাইন করা হয়নি, টুলের জীবনের জন্য প্রতিটি হিট জুড়ে যৌগ। মূল্যায়নের সময় আগাম বিনিয়োগ করুন, এবং টুলিং বছরের পর বছর স্থিতিশীল, অনুমানযোগ্য উত্পাদনের মাধ্যমে নিজের জন্য অর্থ প্রদান করে।
Precision Stamping Dies সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. একটি নির্ভুল স্ট্যাম্পিং ডাই কি সহনশীলতা ধরে রাখতে পারে?
একটি নির্ভুল স্ট্যাম্পিং ডাই সাধারণত ±0.0002 ইঞ্চি (±0.005 মিমি) বা লক্ষ লক্ষ প্রেস চক্র জুড়ে মাত্রিক সহনশীলতা ধারণ করে। নিয়ন্ত্রিত পাঞ্চ-থেকে-প্রতি পাশে 5-10% উপাদান পুরুত্ব, মাইক্রোমিটার-স্টেশনের মধ্যে স্তরের অবস্থানগত নির্ভুলতা, এবং পাইলট রেজিস্ট্রেশন সিস্টেমের মাধ্যমে নিয়ন্ত্রিত পাঞ্চ-থেকে-এই স্তরের নির্ভুলতা অর্জন করা হয় যা প্রতিটি স্টেশনে খাওয়ানোর ত্রুটিগুলি সংশোধন করে৷ এই সহনশীলতাগুলি বজায় রাখার জন্য HRC 58-64-এ শক্ত হওয়া নির্দিষ্ট টুল স্টিলের গ্রেড, ±0.0001 ইঞ্চি ক্ষমতা সহ তারের EDM মেশিনিং এবং ক্যালেন্ডার ব্যবধানের পরিবর্তে হিট-কাউন্ট ডেটার সাথে আবদ্ধ বৈধ রক্ষণাবেক্ষণের সময়সূচী প্রয়োজন।
2. একটি প্রগতিশীল ডাই এবং একটি যৌগিক ডাই মধ্যে পার্থক্য কি?
একটি প্রগতিশীল ডাই একাধিক স্টেশন জুড়ে অনুক্রমিক ক্রিয়াকলাপগুলি সম্পাদন করে কারণ একটি ধাতব স্ট্রিপ প্রতি প্রেস স্ট্রোকে এক পিচ দূরত্ব অগ্রসর করে, 1,500+ SPM পর্যন্ত গতিতে প্রতি চক্রের একটি সমাপ্ত অংশ তৈরি করে। এটি ডেডিকেটেড স্টেশন জুড়ে কাট, বাঁক এবং ফর্ম বিতরণ করে জটিল জ্যামিতি পরিচালনা করে। একটি কম্পাউন্ড ডাই একটি প্রেস স্ট্রোকে একটি একক স্টেশনে একযোগে একাধিক অপারেশন চালায়, এটিকে সমতল, প্রতিসম অংশগুলির জন্য আদর্শ করে তোলে যার বৈশিষ্ট্যগুলির মধ্যে আঁটসাঁট ঘনত্বের প্রয়োজন হয়। প্রগতিশীল ডাইস উচ্চ-ভলিউম কমপ্লেক্স পার্টস (বার্ষিক 100,000+) উপযুক্ত, যখন যৌগ ডাইস মাঝারি-ভলিউম সমতল অংশগুলির জন্য সবচেয়ে ভাল কাজ করে যেখানে বৈশিষ্ট্য-থেকে{10}}বৈশিষ্ট্যকেন্দ্রিকতা গুরুত্বপূর্ণ।
3. কোন টুল ইস্পাত ডাই পাঞ্চ স্ট্যাম্পিং জন্য সেরা?
সেরা টুল ইস্পাত আপনার অ্যাপ্লিকেশনে প্রভাবশালী ব্যর্থতা প্রক্রিয়ার উপর নির্ভর করে। D2 (SKD11) উৎকৃষ্ট যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান জীবনকে সীমাবদ্ধ করে, 58-60 HRC-তে উচ্চ প্রান্ত ধরে রাখার প্রস্তাব দেয়। M2 (SKH51) 60-65 HRC-তে পরিধান এবং সংকোচনশীল বিকৃতি উভয়ই প্রতিরোধ করে, ভারী লোডিংয়ের অধীনে পাঞ্চের জন্য আদর্শ। S7 উচ্চ-প্রভাবিত স্টেশনগুলির জন্য 56-58 HRC-তে সর্বাধিক শক্ততা প্রদান করে যেখানে চিপিং বা ক্র্যাকিং ঘটে। A2 (SKD12) সুষম কর্মক্ষমতা প্রদান করে যখন একাধিক ব্যর্থতার মোড প্রতিযোগিতা করে। টংস্টেন কার্বাইড সন্নিবেশগুলি অতি-উচ্চ-ভলিউম স্টেশনগুলিতে তাদের 3-5x খরচের প্রিমিয়ামকে ন্যায্যতা দেয় যেখানে টুল ইস্পাত রক্ষণাবেক্ষণের ব্যবধানগুলি উত্পাদন বাধা হয়ে দাঁড়ায়।
4. কত ঘন ঘন একটি নির্ভুল স্ট্যাম্পিং ডাই বজায় রাখা উচিত?
রক্ষণাবেক্ষণ ফ্রিকোয়েন্সি ক্যালেন্ডারের সময়সূচীর পরিবর্তে প্রকৃত হিট গণনার সাথে আবদ্ধ হওয়া উচিত। প্রতি-শিফ্ট ভিজ্যুয়াল চেক আটকে থাকা স্লাগ এবং তৈলাক্তকরণের সমস্যাগুলিকে ধরে। স্ট্রোক-গণনা-প্রতি 50,000 থেকে 250,000 হিট ভিত্তিক পরিদর্শনগুলি কাটিং-কন্ডিশন, ক্লিয়ারেন্স, পাইলট পরিধান, এবং স্প্রিং ফ্রি-দৈর্ঘ্য পরিমাপ করে৷ তীক্ষ্ণ করা ট্রিগার করে যখন বুরের উচ্চতা অংশের নির্দিষ্টকরণের চেয়ে বেশি হয়, সাধারণত নির্ভুল কাজের জন্য 0.05-0.10 মিমি। মুক্ত দৈর্ঘ্য 10% কমে গেলে স্প্রিংগুলির প্রতিস্থাপনের প্রয়োজন হয়। প্রেসের ধরন ব্যবধানগুলিকেও প্রভাবিত করে: সার্ভো প্রেসে মারা গেলে যান্ত্রিক প্রেসে অভিন্ন সরঞ্জামের তুলনায় কম ঘন ঘন পরিষেবার প্রয়োজন হতে পারে, যেহেতু নিয়ন্ত্রিত ব্যস্ততা প্রতি স্ট্রোকের ক্রমবর্ধমান প্রভাব ক্ষতি হ্রাস করে।
5. কি আবরণ নির্ভুল স্ট্যাম্পিং ডাই জীবন প্রসারিত?
PVD আবরণ যেমন TiCN (3400 HV কঠোরতা, 0.2 ঘর্ষণ সহগ) এবং DLC (4000 HV, 0.1 এর নিচে ঘর্ষণ) নির্ভুলতা প্রয়োগের জন্য সবচেয়ে উল্লেখযোগ্য ডাই লাইফ উন্নতি প্রদান করে। টিআইসিএন স্টেইনলেস স্টীল গ্যালিং এর বিরুদ্ধে পারদর্শী, শুধুমাত্র পালিশ করা-সার্ফেসের তুলনায় ডাই লাইফ 20x বাড়িয়ে দেয়। DLC অ্যালুমিনিয়াম এবং তামার আনুগত্য প্রতিরোধ করে, কাছাকাছি-শুষ্ক স্ট্যাম্পিং সক্ষম করে যা পোস্ট-পরিষ্কারকে দূর করে। TiAlN তাপীয় লোডিং তৈরি করে উচ্চ গতির অপারেশনের জন্য উপযুক্ত। 500 ডিগ্রি সেলসিয়াসের নিচে PVD অ্যাপ্লিকেশনটি সাবস্ট্রেটের কঠোরতা এবং মাত্রিক নির্ভুলতা সংরক্ষণ করে, এটিকে সহনশীলতার{14}}গুরুত্বপূর্ণ উপাদানগুলির জন্য CVD-এর চেয়ে পছন্দ করে। আবরণ নির্বাচন নির্দিষ্ট workpiece উপাদান এবং প্রভাবশালী পরিধান প্রক্রিয়া মেলে উচিত.


