


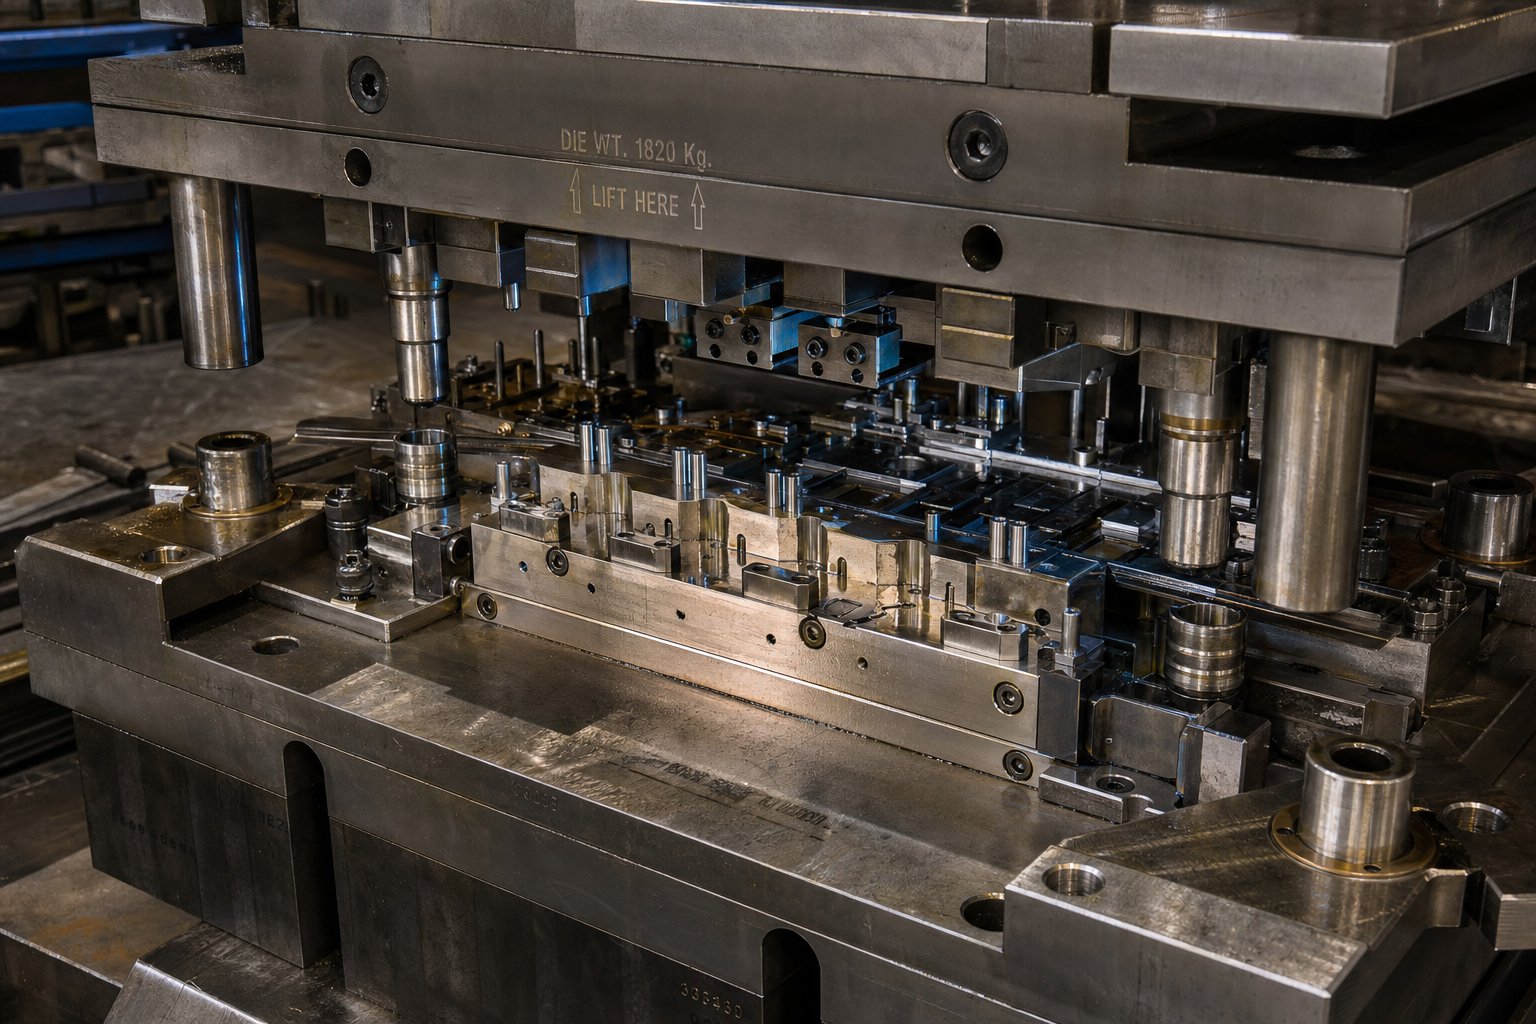
স্ট্যাম্পিং ডাই ডিজাইন আসলে কী জড়িত
কল্পনা করুন স্টিলের একটি ফ্ল্যাট শীট নিন এবং এটিকে একটি সমাপ্ত স্বয়ংচালিত বন্ধনী, একটি বৈদ্যুতিক সংযোগকারী বা একটি কাঠামোগত উপাদানে পরিণত করুন, সবকিছুই এক সেকেন্ডের ভগ্নাংশে। যে রূপান্তর স্ট্যাম্পিং ডাই ডিজাইন সম্ভব করে তোলে। তবুও প্রকৌশলীরা নিয়মিতভাবে অবমূল্যায়ন করেন যে কতটা প্রাথমিক ডিজাইনের সিদ্ধান্তগুলি ডাউনস্ট্রিম সবকিছুকে আকার দেয়, আংশিক গুণমান থেকে টুলিং খরচ থেকে উত্পাদন আপটাইম পর্যন্ত।
স্ট্যাম্পিং ডাই ডিজাইন হল নির্ভুল টুলিং তৈরির প্রকৌশল শৃঙ্খলা যা একটি যান্ত্রিক বা হাইড্রোলিক প্রেস থেকে বল প্রয়োগ করে নিয়ন্ত্রিত প্লাস্টিক বিকৃতির মাধ্যমে শীট মেটালকে কাঙ্খিত আকারে কাটে এবং গঠন করে।
ধাতু গঠনে স্ট্যাম্পিং ডাই ডিজাইন সংজ্ঞায়িত করা
তাইধাতু স্ট্যাম্পিং কিএর মূলে? একটি স্ট্যাম্পিং ডাই হল একটি কাস্টম-নির্মিত টুল, যা সাধারণত শক্ত করা টুল স্টিল থেকে তৈরি, যা ফ্ল্যাট শীট মেটালে বল প্রয়োগ করে এবং সমাপ্ত জ্যামিতিতে পুনরায় আকার দেয়। প্রক্রিয়াটি ঠান্ডা গঠন হিসাবে শ্রেণীবদ্ধ করা হয়, যার অর্থ ইচ্ছাকৃতভাবে কোনও বাহ্যিক তাপ প্রবর্তন করা হয় না। কাটা এবং গঠনের সময় ঘর্ষণ তাপ উৎপন্ন করে, কিন্তু উপাদান রূপান্তর শুধুমাত্র যান্ত্রিক শক্তির উপর নির্ভর করে।
প্রতিটি নকশা পছন্দ, পাঞ্চ জ্যামিতি থেকে ক্লিয়ারেন্স মান থেকে স্টেশন সিকোয়েন্সিং পর্যন্ত, সরাসরি প্রান্তের গুণমান, মাত্রিক নির্ভুলতা এবং রক্ষণাবেক্ষণের আগে কতগুলি অংশ মারা যেতে পারে তা নির্ধারণ করে। উত্পাদন খরচ বিশ্লেষণে গবেষণা পরামর্শ দেয় যে একটি অংশের মোট খরচের 70 শতাংশের বেশি প্রাথমিক নকশা সিদ্ধান্তের সময় লক করা হয়। শীট মেটাল স্ট্যাম্পিংয়ে, সেই সিদ্ধান্তগুলি ডাইয়ের ভিতরে থাকে।
প্রতিটি স্ট্যাম্পযুক্ত অংশের জন্য কেন ডাই ডিজাইনের মৌলিক বিষয়গুলি গুরুত্বপূর্ণ
মৌলিক বিষয়গুলি ভুল হওয়া কেবল একটি খারাপ অংশ তৈরি করে না। এটি স্ক্র্যাপ, রিওয়ার্ক, প্রেস ডাউনটাইম এবং টুলিং পুনর্নির্মাণে ক্যাসকেড হয় যা অতীতের বাজেট এবং সময়সূচীকে উড়িয়ে দেয়। প্রকৌশলীরা যারা মূল নীতি, ডাই টাইপ নির্বাচন, ক্লিয়ারেন্স পদ্ধতি, স্টেশন সিকোয়েন্সিং এবং উপাদান প্রবাহ নিয়ন্ত্রণে দক্ষতা অর্জন করেন, তারা ব্যয়বহুল ট্রায়াল-এবং-এরর লুপগুলি এড়িয়ে যান যা ডিজাইন করা টুলিং-এর অধীনে জর্জরিত হয়।
এই নিবন্ধটি পাঠ্যপুস্তকের তত্ত্বকে কার্যকর পদ্ধতির সাথে সেতু করে। আপনি ডাই টাইপ, কম্পোনেন্ট ফাংশন, ক্লিয়ারেন্স নীতি, প্রগতিশীল ডাই লজিক, ত্রুটি প্রতিরোধ, সিমুলেশন ওয়ার্কফ্লো এবং উপাদান নির্বাচনকে কভার করে একটি কাঠামোগত কাঠামোর মধ্য দিয়ে হাঁটবেন, প্রতিটি বিভাগ যা স্ট্যান্ডার্ড রেফারেন্সগুলি খোলা থাকে সেই ফাঁকগুলি পূরণ করার জন্য নির্মিত।
আপনার আবেদনের জন্য সঠিক ডাই টাইপ নির্বাচন করা
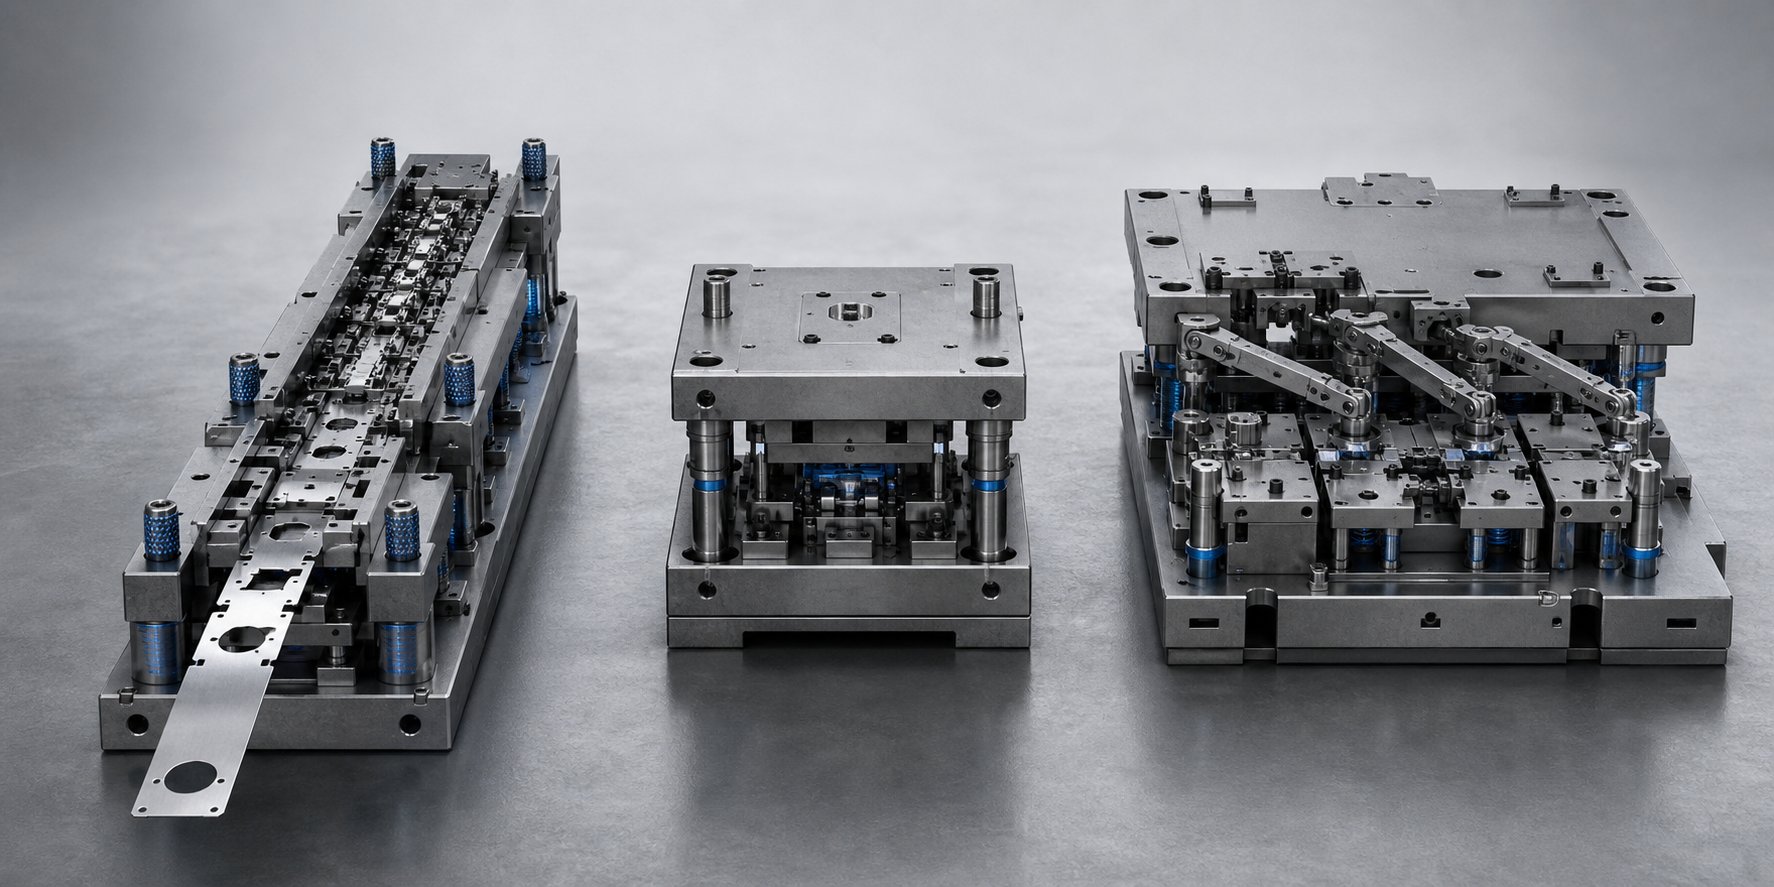
ডাই টাইপ নির্বাচন সেই সিদ্ধান্তগুলির মধ্যে একটি যা কাগজে সোজা দেখায় কিন্তু নিঃশব্দে নির্ধারণ করে যে একটি প্রকল্প তার খরচ এবং গুণমানের লক্ষ্যে আঘাত করে কিনা। ভুল স্থাপত্য বাছাই করুন এবং আপনি হয় একটি সাধারণ অংশের জন্য টুলিংয়ের জন্য অতিরিক্ত ব্যয় করছেন বা এমন একটি ডাই সহ সহনশীলতা ধরে রাখতে সংগ্রাম করছেন যা আপনার জ্যামিতির জন্য কখনও ডিজাইন করা হয়নি। তিনটি প্রাথমিক ধরনের স্ট্যাম্পিং ডাইজ উৎপাদনের ফ্লোরে প্রাধান্য পায়: প্রগতিশীল, যৌগিক এবং স্থানান্তর। প্রতিটি একটি ভিন্ন প্রকৌশল সমস্যা সমাধান করে, এবং তারা কোথায় এক্সেল করে তা বোঝার ফলে প্রকল্পগুলিকে অঙ্কন বোর্ডে ফেরত পাঠানোর ধরনের অমিল প্রতিরোধ করে।
প্রোগ্রেসিভ ডাইস ফর হাই-ভলিউম কন্টিনিউয়াস প্রোডাকশন
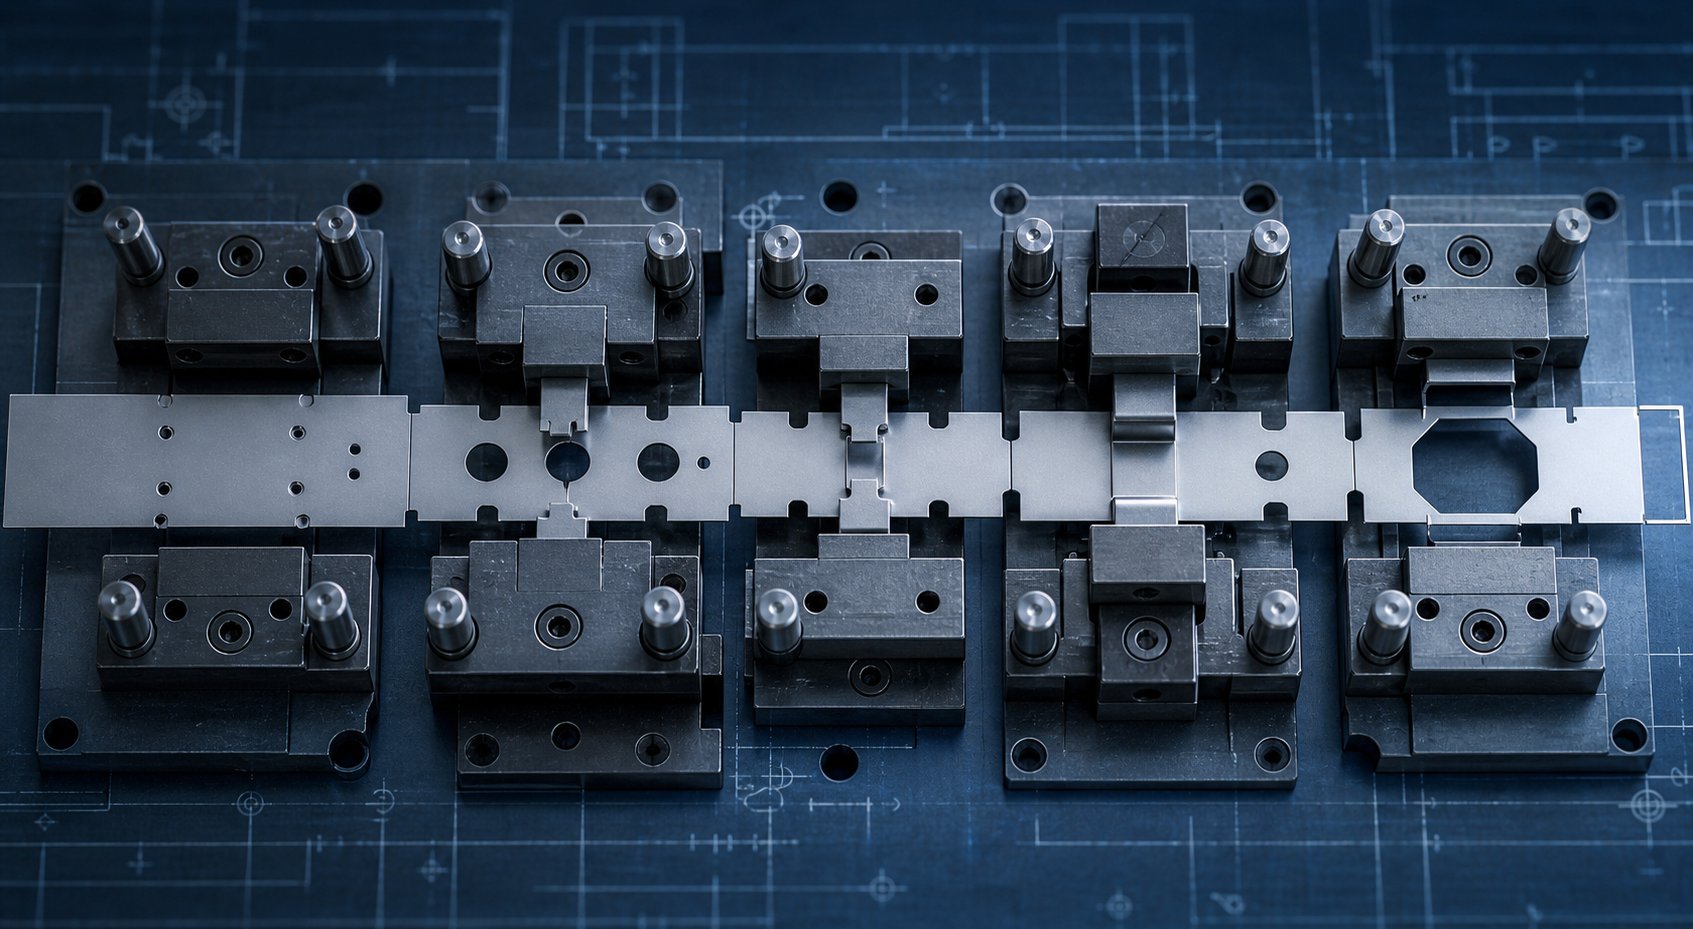
একটি প্রগতিশীল স্ট্যাম্পিং ডাইমূলত একটি একক টুলের মধ্যে থাকা একটি ক্ষুদ্র উৎপাদন লাইন। শীট মেটালের একটি কুণ্ডলী একটি অবিচ্ছিন্ন স্ট্রিপ হিসাবে ডাইতে ফিড করে, প্রতিটি প্রেস স্ট্রোকের সাথে একটি নির্দিষ্ট পিচকে অগ্রসর করে। ফালা বরাবর প্রতিটি স্টেশন একটি স্বতন্ত্র ক্রিয়া সম্পাদন করে, একটি পাইলট হোল পাঞ্চ করে, একটি বৈশিষ্ট্য ছিদ্র করে, একটি প্রোফাইল খাঁজ করে, একটি ফ্ল্যাঞ্জ বাঁকানো হয়, যতক্ষণ না একটি সমাপ্ত অংশ চূড়ান্ত স্টেশনে পৃথক হয়। প্রতিটি স্ট্রোক একটি সম্পূর্ণ উপাদান তৈরি করে।
এই ক্রমাগত ফিড পদ্ধতি ব্যতিক্রমী থ্রুপুট প্রদান করে। প্রেসের গতি প্রতি মিনিটে কয়েকশো স্ট্রোকে পৌঁছাতে পারে, এবং যেহেতু স্ট্রিপটি সর্বত্র সংযুক্ত থাকে, অপারেশনগুলির মধ্যে কোনও ম্যানুয়াল হ্যান্ডলিং প্রয়োজন হয় না। ট্রেডঅফ হল একটি উচ্চতর আপফ্রন্ট টুলিং বিনিয়োগ এবং ডাই তৈরি হয়ে গেলে ডিজাইন পরিবর্তনের জন্য সীমিত নমনীয়তা। প্রোগ্রেসিভ ডাইস উজ্জ্বল হয় যখন উৎপাদনের পরিমাণ সেই বিনিয়োগকে ন্যায্যতা দেয়, সাধারণত কয়েক হাজার থেকে লক্ষ লক্ষ অংশে, এবং যখন অংশের জ্যামিতি ছোট থেকে মাঝারি আকারের হয় একাধিক বৈশিষ্ট্য সহ যা স্টেশন জুড়ে ক্রমানুসারে করা যেতে পারে।
কম্পাউন্ড ডাইস ফর টাইট-টলারেন্স ফ্ল্যাট পার্টস
যখন আপনার অংশ তুলনামূলকভাবে সমতল হয় এবং বৈশিষ্ট্যগুলির মধ্যে ব্যতিক্রমী ঘনত্ব বা অবস্থানগত নির্ভুলতার দাবি করে, তখন একটি যৌগিক ডাই হল কাজের জন্য সঠিক সরঞ্জাম। প্রগতিশীল ডাইগুলির বিপরীতে যা অনুক্রমিক স্টেশনগুলির মাধ্যমে কাজ করে, একটি যৌগিক ডাই একটি একক স্টেশনে একক প্রেস স্ট্রোকে একযোগে দুই বা ততোধিক কাটিং অপারেশন সম্পাদন করে। একটি ক্লাসিক উদাহরণ: বাইরের প্রোফাইলটি ফাঁকা করা এবং একই তাত্ক্ষণিকভাবে একটি ভিতরের গর্ত ভেদ করা।
যেহেতু সমস্ত কাটিং একটি বন্ধে ঘটে, তাই ভিতরের এবং বাইরের কনট্যুরগুলির মধ্যে আপেক্ষিক অবস্থানগত নির্ভুলতা সহজাতভাবে উচ্চতর। আংশিক সমতলতাও উপকৃত হয় কারণ একাধিক স্টেশন স্থানান্তর থেকে কোনো ক্রমবর্ধমান বিকৃতি নেই। gaskets, নির্ভুল ওয়াশার, যন্ত্র উপাদান, এবং স্তরায়ণ ডিস্ক চিন্তা করুন. সীমাবদ্ধতা হল যৌগ ডাই শুধুমাত্র কাটিং অপারেশন পরিচালনা করে। তারা উপাদান বাঁক বা আঁকতে পারে না, যা তাদের 2D প্রোফাইলে সীমাবদ্ধ করে। টুলিং খরচ প্রগতিশীল ডাইসের নিচে বসে, এগুলিকে ছোট থেকে মাঝারি উৎপাদন ভলিউমের জন্য একটি শক্তিশালী উপযুক্ত করে তোলে যেখানে নির্ভুলতা থ্রুপুট গতির চেয়ে বেশি।
বড় বা গভীর-অঙ্কিত জ্যামিতির জন্য ট্রান্সফার ডাইস
কিছু অংশ কেবল খুব বড় বা ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকার জন্য খুব বেশি ত্রিমাত্রিক গঠনের প্রয়োজন হয়। স্থানান্তর স্ট্যাম্পিং প্রথম স্টেশনে কয়েল থেকে পৃথক ফাঁকা আলাদা করে এর সমাধান করে, তারপরে রোবোটিক অস্ত্র বা স্থানান্তর বার ব্যবহার করে পরবর্তী গঠনকারী স্টেশনগুলির মধ্যে যান্ত্রিকভাবে প্রতিটি ফাঁকা স্থানান্তর করে। প্রতিটি স্টেশন স্বাধীনভাবে কাজ করে, যার অর্থ অংশটিকে পুনরায় অবস্থান, ঘোরানো বা এমনকি অপারেশনগুলির মধ্যে ফ্লিপ করা যেতে পারে।
স্ট্রিপ জ্যামিতি থেকে এই স্বাধীনতা স্বয়ংচালিত স্ট্যাম্পিং-এর জন্য পছন্দের সময় স্থানান্তরকে-বডি প্যানেল, তেল প্যান, এবং কাঠামোগত বন্ধনীগুলিকে বেছে নেয় যার জন্য গভীর ড্র বা জটিল স্থানিক গঠনের প্রয়োজন হয়৷ স্থানান্তর সিস্টেমগুলিও প্রতি অংশে কম উপাদান ব্যবহার করে যেহেতু কোনও ক্যারিয়ার স্ট্রিপ ওয়ার্কপিসগুলিকে সংযুক্ত করে না, উপাদান-নিবিড় উপাদানগুলিতে স্ক্র্যাপ খরচ হ্রাস করে। ট্রেডঅফ সামগ্রিকভাবে একটি আরও জটিল সিস্টেম, প্রায়শই একটি সমন্বিত লাইনে একাধিক প্রেস জড়িত থাকে, উচ্চ গতির প্রগতিশীল ক্রিয়াকলাপগুলির তুলনায় সাধারণত ধীর চক্র গতি থাকে৷
ডাই টাইপ তুলনা ফ্রেমওয়ার্ক
| মানদণ্ড | প্রগতিশীল ডাই | যৌগিক ডাই | ট্রান্সফার ডাই |
|---|---|---|---|
| অংশ জটিলতা | বাঁক, ফর্ম এবং কাটা সহ একাধিক- বৈশিষ্ট্যযুক্ত অংশ | টাইট অবস্থানগত নির্ভুলতা সঙ্গে ফ্ল্যাট প্রোফাইল | বড় বা গভীর-3D জ্যামিতি আঁকা |
| উৎপাদন ভলিউম | উচ্চ থেকে অতি-উচ্চ (100K থেকে লক্ষ লক্ষ) | নিম্ন থেকে মাঝারি (1K থেকে 100K) | মাঝারি থেকে উচ্চ (10K থেকে মিলিয়ন) |
| সহনশীলতা ক্ষমতা | ভাল, পাইলট নির্ভুলতা এবং ডাই নির্ভুলতা দ্বারা চালিত | চমৎকার ঘনত্ব এবং সমতলতা | ভাল, স্থানান্তর অবস্থানের উপর নির্ভরশীল |
| টুলিং খরচ | উচ্চ প্রাথমিক বিনিয়োগ | পরিমিত | উচ্চ (ডাই প্লাস ট্রান্সফার মেকানিজম) |
| উপাদান ব্যবহার | মাঝারি (ক্যারিয়ার স্ট্রিপ স্ক্র্যাপ হয়ে যায়) | সহজ প্রোফাইলের জন্য উচ্চ | উচ্চ (কোন ক্যারিয়ার স্ট্রিপ প্রয়োজন নেই) |
| সাইকেলের গতি | খুব দ্রুত (শত SPM) | পরিমিত | মধ্যপন্থী (প্রগতিশীল থেকে ধীর) |
| আদর্শ অ্যাপ্লিকেশন | বৈদ্যুতিক সংযোগকারী, বন্ধনী, ক্লিপ, ছোট স্বয়ংচালিত অংশ | ওয়াশার, গ্যাসকেট, ল্যামিনেশন, ইন্সট্রুমেন্ট ডিস্ক | বডি প্যানেল, তেল প্যান, কাঠামোগত উপাদান, যন্ত্রপাতি ড্রাম |
সঠিক স্ট্যাম্পিং ডাই টাইপ কখনই সর্বজনীন উত্তর নয়। এটি আপনার অংশ জ্যামিতি, আপনার ভলিউম পূর্বাভাস এবং আপনার সহনশীলতার প্রয়োজনীয়তার ছেদ থেকে উদ্ভূত হয়। এই পর্যায়ে সঠিকভাবে নির্বাচন করা নিম্নলিখিত সমস্ত কিছুর ভিত্তি স্থাপন করে: উপাদানের আকার নির্ধারণ, ক্লিয়ারেন্স গণনা, এবং স্টেশন{2}}দ্বারা-স্টেশন লজিক যা কাঁচা ফালাকে সমাপ্ত অংশে পরিণত করে।
কোর ডাই কম্পোনেন্টস এবং কিভাবে তারা একসাথে কাজ করে
একটি ডাই টাইপ নির্বাচন করা আপনাকে আর্কিটেকচার দেয়। কিন্তু স্বতন্ত্র স্ট্যাম্পিং ডাই কম্পোনেন্ট না বুঝেই আর্কিটেকচার হল কলাম, বিম এবং জয়েন্টগুলি আসলে কী করে তা না জেনেই একটি বিল্ডিং শৈলী বেছে নেওয়ার মতো। তাই কি কাজ করে, তৈরি হয়? প্রতিটি ধাতু স্ট্যাম্পিং ডাই পরস্পর নির্ভরশীল উপাদানগুলির একটি সমাবেশ, প্রত্যেকটি উপাদান কাটা, গঠন, নিয়ন্ত্রণ বা সারিবদ্ধকরণ বজায় রাখতে একটি নির্দিষ্ট ভূমিকা পালন করে। যখন একটি উপাদান ব্যর্থ হয় বা খারাপভাবে নির্দিষ্ট করা হয়, সমগ্র সিস্টেম ক্ষতিগ্রস্ত হয়।
আপার এবং লোয়ার ডাই শু অ্যাসেম্বলি
ডাই জুতা টুলের কাঠামোগত মেরুদণ্ড গঠন করে। নীচের জুতা প্রেস বেডে মাউন্ট হয়, যখন উপরের জুতা প্রেস র্যামের সাথে সংযুক্ত হয়, একটি অনমনীয় ফ্রেম তৈরি করে যা প্রচণ্ড ভারের মধ্যে অন্য প্রতিটি উপাদানকে সমর্থন করে। তাদের মধ্যে, গাইড পিন এবং বুশিংগুলি নিশ্চিত করে যে উপরের এবং নীচের অর্ধেকগুলি পুনরাবৃত্তিযোগ্য নির্ভুলতার সাথে সারিবদ্ধ করে, প্রায়শই 0.0001 ইঞ্চি সহনশীলতার মধ্যে। দুটি সাধারণ বিকল্প বিদ্যমান: বেসিক অ্যাপ্লিকেশনের জন্য ঘর্ষণ-টাইপ সোজা পিন, এবং বল-বেয়ারিং গাইড পিন যা মসৃণ পৃথকীকরণ এবং দীর্ঘ পরিষেবা জীবনের জন্য খাঁচাযুক্ত বিয়ারিংগুলিতে গ্লাইড করে।
হিল ব্লক স্থিতিশীলতার আরেকটি স্তর যোগ করে। ডাই সেটের পাশ বরাবর মাউন্ট করা, তারা গঠনের ক্রিয়াকলাপের সময় উত্পন্ন পার্শ্বীয় থ্রাস্টকে শোষণ করে এবং উপরের ডাইটিকে লোডের নিচে পার্শ্ববর্তী স্থানান্তরিত হতে বাধা দেয়। একসাথে, জুতা, গাইড পিন এবং হিল ব্লকগুলি একটি অ্যালাইনমেন্ট সিস্টেম তৈরি করে যা লক্ষ লক্ষ প্রেস স্ট্রোকের মধ্যে পাঞ্চ-থেকে-নিবন্ধনকে সামঞ্জস্যপূর্ণ রাখে।
পাঞ্চ এবং ডাই ব্লক সম্পর্ক
ডাই জুতা যদি কঙ্কাল হয়, তাহলে ঘুষি এবং ডাই ব্লক হ'ল হাত যা খোঁচা স্ট্যাম্পিং অপারেশনের আসল কাজ করে। পাঞ্চ হল পুরুষ উপাদান, সাধারণত উপরের ডাইতে মাউন্ট করা হয়। এর নাকের জ্যামিতি, বৃত্তাকার, আয়তাকার, বর্গক্ষেত্র, বা কাস্টম-প্রোফাইল, শীট মেটালের উপর চাপানো কাট বা ফর্ম আকৃতিকে সংজ্ঞায়িত করে। প্রেসটি পাঞ্চটিকে নিচের দিকে নিয়ে যাওয়ার সাথে সাথে এটি নীচের ডাই ব্লকে একটি মিলন গহ্বরে প্রবেশ করে।
ডাই ব্লক মহিলা প্রতিরূপ প্রদান করে, এবং পাঞ্চ এবং ডাই ব্লকের মধ্যে ক্লিয়ারেন্স ব্যবধান যা উপাদান পৃথকীকরণ বা নিয়ন্ত্রিত বিকৃতি ঘটতে দেয়। সেই ব্যবধান স্বেচ্ছাচারী নয়। এটি উপাদানের ধরন এবং বেধের উপর ভিত্তি করে ইঞ্জিনিয়ার করা হয়েছে এবং এটি সরাসরি প্রান্তের গুণমান, বুর গঠন এবং সরঞ্জাম পরিধানকে প্রভাবিত করে। ডাই বোতাম, প্রতিস্থাপনযোগ্য সন্নিবেশ যা ডাই ব্লক খোলার রেখায়, পাঞ্চ প্রোফাইলকে মিরর করে এবং প্রয়োজনীয় কাটিং ক্লিয়ারেন্স তৈরি করতে সাধারণত কিছুটা বড় অফসেট হয়।
স্ট্রিপার, লিফটার এবং পাইলট সিস্টেম
উপাদান কাটা এবং গঠন সুনির্দিষ্ট উপাদান নিয়ন্ত্রণ ছাড়া অকেজো হবে. একটি পাঞ্চ ভেদ করে বা শীট গঠন করার পরে, ইলাস্টিক পুনরুদ্ধারের ফলে ধাতুটি পাঞ্চটিকে শক্তভাবে আঁকড়ে ধরে। স্প্রিং-লোড করা স্ট্রিপার প্লেটগুলি আপস্ট্রোকের সময় বিপরীত শক্তি প্রয়োগ করে, স্ট্রিপটিকে পাঞ্চ থেকে পরিষ্কারভাবে ঠেলে দিয়ে এবং কাটিং স্ট্রোকের সময় উপাদানটিকে ক্ল্যাম্প করে ওয়ারিং প্রতিরোধ করে।
একটি প্রগতিশীল ডাই স্টেশনগুলির মধ্যে, লিফটাররা ডাই সারফেস থেকে সামান্য উপরে স্ট্রিপটিকে উঁচু করে। এটি খাওয়ানোর সময় ঘর্ষণকে হ্রাস করে, স্ট্রিপটিকে নিম্ন ডাই বৈশিষ্ট্যগুলিতে আটকানো থেকে বাধা দেয় এবং সঠিক পিচে মসৃণ অগ্রগতি নিশ্চিত করে। পাইলট, ছোট নির্ভুল পিন যা স্ট্রিপে খোঁচা ছিদ্রে প্রবেশ করে-স্টেশন রেজিস্ট্রেশন-থেকে-স্টেশন পরিচালনা করে। তারা প্রতিটি প্রেস স্ট্রোকের আগে স্ট্রিপটিকে সঠিক প্রান্তিককরণে টেনে নেয়, সমগ্র অগ্রগতি জুড়ে বৈশিষ্ট্যের সঠিকতা-তে-বৈশিষ্ট্য বজায় রাখে।
ফাংশন দ্বারা ডাই উপাদান স্ট্যাম্পিং
- কাটিং উপাদান:পাঞ্চ, ডাই বোতাম, ফাঁকা সন্নিবেশ, স্টিল ছাঁটাই
- গঠন উপাদান:বাঁকানো খোঁচা, অঙ্কন সন্নিবেশ, কয়েনিং ব্লক, এমবসিং বিশদ
- উপাদান পরিচালনার উপাদান:স্ট্রিপার প্লেট, স্টক লিফটার, ফিড রেল, স্ক্র্যাপ চুট, স্লাগ রিলিফ
- প্রান্তিককরণ উপাদান:গাইড পিন, গাইড বুশিং, হিল ব্লক, পাইলট, ডোয়েল পিন
প্রতিটি কার্যকরী গ্রুপ অন্যদের উপর নির্ভর করে। প্রান্তিককরণ উপাদান রেজিস্টারে উপাদান কাটা এবং গঠন রাখা. উপাদান হ্যান্ডলিং উপাদানগুলি নিশ্চিত করে যে স্ট্রিপটি কাটা হওয়ার আগে সঠিকভাবে অবস্থান করা হয়েছে এবং পরে সঠিকভাবে পরিষ্কার করা হয়েছে। প্রকৌশলীরা যখন এই সিস্টেমগুলিকে বিচ্ছিন্ন অংশগুলির পরিবর্তে একটি সমন্বিত সমগ্র হিসাবে ডিজাইন করেন, তখন ফলাফলটি একটি ডাই যা নির্ভরযোগ্যভাবে গতিতে চলে, দীর্ঘ উত্পাদন চলাকালীন সহনশীলতা ধরে রাখে এবং পরিধানের উপাদানগুলি প্রতিস্থাপনের প্রয়োজন হলে রক্ষণাবেক্ষণকে সহজ করে তোলে।
এই উপাদানগুলি কীভাবে মিথস্ক্রিয়া করে তা বোঝা সমস্যাগুলি কোথা থেকে উদ্ভূত হয় তাও প্রকাশ করে। একটি burr সমস্যা একটি জীর্ণ ডাই বোতামে ফিরে আসতে পারে, কিন্তু এটি খুব সহজে একটি গাইড পিন থেকে উদ্ভূত হতে পারে যা অতিরিক্ত খেলা তৈরি করেছে, পাঞ্চ অফ-কেন্দ্রকে সরিয়ে দিয়েছে। এই ধরনের রুট-কারণ চিন্তাভাবনা নির্ভর করে কিভাবে পাঞ্চ এবং ডাই ব্লকের মধ্যে ক্লিয়ারেন্স কাটকে প্রভাবিত করে, যেখান থেকে ডিজাইন লজিকের পরবর্তী স্তর শুরু হয়।
ডাই ক্লিয়ারেন্স নীতি এবং বুর নিয়ন্ত্রণ
সম্পূর্ণ ডাই প্রক্রিয়ায় ক্লিয়ারেন্স যুক্তিযুক্তভাবে একক সবচেয়ে ভুল বোঝার প্যারামিটার। প্রকৌশলীরা প্রায়ই একটি ডিফল্ট নম্বর মুখস্থ করে, সর্বজনীনভাবে এটি প্রয়োগ করে এবং তারপরে আশ্চর্য হয় কেন তাদের স্ট্যাম্পযুক্ত শীট মেটালের প্রান্তগুলি অসামঞ্জস্যপূর্ণ বা কেন তাদের খোঁচাগুলি অকালে শেষ হয়ে যায়। বাস্তবতা হল পাঞ্চ-টু-ডাই ক্লিয়ারেন্স একটি নির্দিষ্ট মান নয়। এটি একটি গণনাকৃত সম্পর্ক যা প্রতিটি উপাদান, প্রতিটি বেধ এবং প্রতিটি গুণমানের প্রয়োজনীয়তার সাথে পরিবর্তিত হয়।
কিভাবে ক্লিয়ারেন্স কাট কোয়ালিটি এবং ডাই লাইফকে প্রভাবিত করে
যখন একটি পাঞ্চ একটি ডাই খোলার মধ্যে নেমে আসে, তখন শীট ধাতু একটি একক ইভেন্টে পরিষ্কারভাবে পৃথক হয় না। পাঞ্চ এবং ডাই কাটিং এজগুলির মধ্যে কতটা ক্লিয়ারেন্স বিদ্যমান তা দ্বারা প্রতিটি প্রভাবিত করে আলাদা অঞ্চলে কাটা প্রান্তটি তৈরি হয়। আপনি যে কোনও শিয়ার করা প্রান্তে চারটি বৈশিষ্ট্যযুক্ত অঞ্চল লক্ষ্য করবেন: রোলওভার (যেখানে উপাদানটি কাটার মধ্যে টানা হয়), শিয়ার জোন (একটি মসৃণ, পোড়া ব্যান্ড), ফ্র্যাকচার জোন (একটি রুক্ষ ভাঙ্গা পৃষ্ঠ), এবং বুর (নীচের প্রান্তে একটি পাতলা উত্থিত ঠোঁট)।
সঠিক ক্লিয়ারেন্স পাঞ্চ এজ এবং ডাই এজ থেকে উদ্ভূত ফ্র্যাকচার প্লেনগুলিকে সারিবদ্ধ করে যাতে তারা উপাদান পুরুত্বের মধ্যে পরিষ্কারভাবে মিলিত হয়। যখন ক্লিয়ারেন্স খুব টাইট হয়, সেই ফ্র্যাকচার প্লেনগুলি একে অপরকে মিস করে, একটি সেকেন্ডারি শিয়ার জোর করে যা নাটকীয়ভাবে কাটিয়া শক্তি বাড়ায় এবং পাঞ্চ পরিধানকে ত্বরান্বিত করে। যখন ক্লিয়ারেন্স খুব বড় হয়, তখন উপাদানটি কাঁচের পরিবর্তে অশ্রু ফেলে, ভারী burrs তৈরি করে, একটি রুক্ষ ফ্র্যাকচার জোন এবং সমাপ্ত অংশে দুর্বল মাত্রিক নিয়ন্ত্রণ।
প্রান্ত মানের বাইরে, ক্লিয়ারেন্স সরাসরি টুলিং দীর্ঘায়ু প্রভাবিত করে। পাঞ্চ টুলিং স্ট্রেনের উপর গবেষণা দেখায় যে প্রথাগত মান থেকে 11-20% উপাদানের বেধের দিকে ক্লিয়ারেন্স বৃদ্ধি অনেক অ্যাপ্লিকেশনের জন্য গ্রহণযোগ্য প্রান্তের অবস্থার ত্যাগ ছাড়াই ছিদ্র করার সময় পাঞ্চ উপাদানগুলির উপর চাপকে উল্লেখযোগ্যভাবে হ্রাস করতে পারে।
উপাদানের ধরন এবং বেধ দ্বারা ক্লিয়ারেন্স নির্বাচন
ক্লিয়ারেন্স সবসময় প্রতি পাশে উপাদান বেধ শতাংশ হিসাবে প্রকাশ করা হয়. এর অর্থ হল ডাই ওপেনিং স্কেলের সাথে পাঞ্চের প্রতিটি পাশের ফাঁকটি আপনার ওয়ার্কপিসটি কতটা পুরু তার সাথে আনুপাতিকভাবে। 1.0 মিমি স্টকের প্রতি 10% প্রতি-পার্শ্ব ক্লিয়ারেন্স পাঞ্চের প্রতিটি পাশে 0.1 মিমি ব্যবধানে অনুবাদ করে।
কি সেই শতাংশ নির্ধারণ করে? উপাদান নমনীয়তা এবং কঠোরতা. নরম, আরও নমনীয় উপকরণ যেমন অ্যালুমিনিয়াম শিয়ার কম বল সহ এবং কঠোর ক্লিয়ারেন্স সহ্য করতে পারে। উচ্চ-শক্তির ইস্পাতের মতো কঠিন উপাদানগুলি আরও আক্রমণাত্মকভাবে বিকৃতিকে প্রতিরোধ করে, যাতে টুলিংকে ওভারলোড না করেই ফ্র্যাকচার জোনগুলিকে সঠিকভাবে প্রচার করার জন্য বৃহত্তর ফাঁকের প্রয়োজন হয়।
এখানে অনেক প্রকৌশলী সমস্যায় পড়েন: তারা মেমরি থেকে একটি একক সংখ্যা টেনে নেয় এবং তাদের সমস্ত শীট মেটাল স্ট্যাম্পিং ডাই জুড়ে এটি প্রয়োগ করে। অনুশীলনে, এমনকি একই প্রগতিশীল ডাইয়ের মধ্যেও, বিভিন্ন গর্তের বৈশিষ্ট্য জ্যামিতি, সহনশীলতার প্রয়োজনীয়তা এবং প্রত্যাশিত টুল লাইফের উপর নির্ভর করে বিভিন্ন ক্লিয়ারেন্স শতাংশের প্রয়োজন হতে পারে। সর্বদা সার্বজনীন ডিফল্টের উপর নির্ভর না করে টুলিং হ্যান্ডবুক বা আপনার পাঞ্চ সরবরাহকারীর ইঞ্জিনিয়ারিং ডেটা থেকে নির্দিষ্ট ক্লিয়ারেন্স চার্টগুলি-উল্লেখ করুন৷
ডাই লেআউটে Burr দিকনির্দেশ নিয়ন্ত্রণ
একটি স্ট্যাম্পিং অপারেশনে প্রতিটি কাটা উপাদানের একপাশে একটি দাগ তৈরি করে। নির্ভুল ডাই স্ট্যাম্পিং-এ, ইঞ্জিনিয়াররা শুধু বুর উচ্চতা কমানোর চেষ্টা করেন না। তারা কৌশলগতভাবে নির্দেশ করে যে অংশের কোন মুখটি কার্যকরী প্রয়োজনীয়তা এবং নিম্নধারার ক্রিয়াকলাপগুলির উপর ভিত্তি করে বুর বহন করে।
burr সবসময় পাঞ্চ এন্ট্রি বিপরীত উপাদানের পাশে ফর্ম. যদি ঘুষি উপরের দিক থেকে প্রবেশ করে, তাহলে নীচের মুখে বুর দেখা যায়। এর অর্থ হল ডাই লেআউটে একটি বৈশিষ্ট্য উপরে বা নীচে কাটা হয়েছে কিনা তা সিদ্ধান্ত নেওয়ার মাধ্যমে burr দিক নিয়ন্ত্রণ করা হয়। যে অংশগুলি পরবর্তী নমনের মধ্য দিয়ে যাবে, প্রকৌশলীরা প্রান্তে ফাটল রোধ করতে বাঁক ব্যাসার্ধের অভ্যন্তরের দিকে burrs ভিত্তিক করেন। সমাবেশ পৃষ্ঠ বা প্রসাধনী মুখের জন্য, burrs সমালোচনামূলক দিক থেকে দূরে নির্দেশিত হয়।
প্রগতিশীল মৃত্যুতে, বুর দিক পরিচালনা করা আরও জটিল হয়ে ওঠে কারণ একাধিক স্টেশন বিভিন্ন অভিযোজন থেকে বৈশিষ্ট্যগুলিকে কেটে দেয়। সাবধানে স্ট্রিপ লেআউট পরিকল্পনা নিশ্চিত করে যে সমস্ত burrs সমাপ্ত অংশের গ্রহণযোগ্য দিকে শেষ হয়।
উপাদান বিভাগ দ্বারা ক্লিয়ারেন্স নির্দেশিকা
| উপাদান বিভাগ | আপেক্ষিক ক্লিয়ারেন্স রেঞ্জ (প্রতি পাশে %) | প্রান্ত বৈশিষ্ট্য | মূল বিবেচনা |
|---|---|---|---|
| অ্যালুমিনিয়াম (নরম) | 10-15% | বৃহত্তর রোলওভার জোন, মসৃণ শিয়ার ব্যান্ড, ন্যূনতম ফ্র্যাকচার | গ্যালিং ঝুঁকি; প্রলিপ্ত খোঁচা প্রয়োজন হতে পারে |
| হালকা ইস্পাত / কম-কার্বন ইস্পাত | 10-12% | ভারসাম্যপূর্ণ শিয়ার-থেকে-ফ্র্যাকচার অনুপাত, মাঝারি বুর | সবচেয়ে ক্ষমাশীল; স্ট্যান্ডার্ড বেসলাইন উপাদান |
| স্টেইনলেস স্টীল | 12-16% | কাজ-কঠিন প্রান্ত, উচ্চ বুর প্রবণতা | বর্ধিত কাটিয়া বল; মনিটর পাঞ্চ পরিধান ঘনিষ্ঠভাবে |
| উচ্চ-শক্তি ইস্পাত (HSLA, AHSS) | 18-20%+ | প্রভাবশালী ফ্র্যাকচার জোন, ন্যূনতম শিয়ার ব্যান্ড, সম্ভাব্য মাইক্রোক্র্যাকিং | শক্তিশালী পাঞ্চ ডিজাইন এবং ঘন ঘন পরিদর্শন প্রয়োজন |
এই রেঞ্জগুলি প্রকাশিত টুলিং ইঞ্জিনিয়ারিং ডেটা থেকে আঁকা সাধারণ প্রারম্ভিক পয়েন্টগুলি উপস্থাপন করে। প্রকৃত ক্লিয়ারেন্স আপনার নির্দিষ্ট উপাদান সার্টিফিকেশন, উৎপাদন ভলিউম লক্ষ্য এবং গ্রহণযোগ্য প্রান্ত মানের মানগুলির বিরুদ্ধে যাচাই করা উচিত। টুলিং অবস্থাও গুরুত্বপূর্ণ। পাঞ্চ পরিধানের সাথে সাথে কার্যকর ক্লিয়ারেন্স বৃদ্ধি পায়, তাই আপনার প্রাথমিক সেটআপ মানটি রক্ষণাবেক্ষণের ব্যবধানে প্রত্যাশিত পরিধানের জন্য দায়ী করা উচিত।
ক্লিয়ারেন্স সিদ্ধান্ত বিচ্ছিন্নভাবে বিদ্যমান নেই. তারা অন্য প্রতিটি ডিজাইন প্যারামিটারের সাথে ইন্টারঅ্যাক্ট করে, বিশেষ করে কিভাবে অপারেশনগুলি স্টেশন জুড়ে ক্রমানুসারে করা হয়। একটি ক্লিয়ারেন্স মান যা বিচ্ছিন্নতার মধ্যে গ্রহণযোগ্য প্রান্ত তৈরি করে তা স্ট্রিপ বিকৃতি বা ভুল নিবন্ধন ঘটাতে পারে যখন সংলগ্ন গঠনমূলক ক্রিয়াকলাপগুলির সাথে মিলিত হয়, এই কারণেই স্টেশন সিকোয়েন্সিং লজিক তার নিজস্ব শৃঙ্খলাবদ্ধ পদ্ধতির প্রাপ্য।
প্রগতিশীল ডাই স্টেশন সিকোয়েন্সিং লজিক
একটি প্রগতিশীল ডাইতে দশ, বিশ বা তারও বেশি স্টেশন থাকতে পারে এবং তবুও অপারেশনগুলি যে ক্রমানুসারে উপস্থিত হয় সে সম্পর্কে এলোমেলো কিছু নেই। স্ট্যাম্পিং প্রক্রিয়াটি একটি কঠোর ইঞ্জিনিয়ারিং যুক্তি অনুসরণ করে যেখানে প্রতিটি স্টেশন তার আগেরগুলির উপর নির্ভর করে এবং এর পরেগুলিরগুলিকে সীমাবদ্ধ করে। ক্রমটি ভুল হওয়া একটি ছোটখাটো অসুবিধা নয়। এটি বৈশিষ্ট্যগুলিকে বিকৃত করে, রেজিস্টার বন্ধ করে দেয় এবং স্ক্র্যাপ তৈরি করে যা আপনার নীচের লাইনে খায়। এখানেই স্ট্যাম্পিং ডিজাইন অভিজ্ঞ টুলিং ইঞ্জিনিয়ারদের যারা এখনও কঠিন উপায়ে শিখছে তাদের থেকে আলাদা করে।
অপারেশন সিকোয়েন্স এবং স্টেশন কাউন্ট নির্ধারণ করা
একটি নতুন প্রগতিশীল ডাইয়ের জন্য স্টেজ টুলিংয়ের পরিকল্পনা করার সময়, প্রথম প্রশ্নটি "আমার কী অপারেশন দরকার?" বরং "অন্য সবকিছু সমর্থন করার জন্য প্রথমে কী ঘটতে হবে?" উত্তরটি প্রায় সর্বদা ডেটাম স্থাপনের সাথে শুরু হয়। পাইলট গর্তগুলি প্রথম স্টেশনে ছিদ্র করা হয় কারণ তারা পরবর্তী প্রতিটি অপারেশনের জন্য অবস্থানগত রেফারেন্স হিসাবে কাজ করে। প্রতিষ্ঠিত অনুযায়ীপ্রগতিশীল ডাই উত্পাদন নিয়ম, পাইলট গর্তের জন্য ছিদ্র অপারেশন সর্বদা প্রথম স্টেশনে মঞ্চস্থ করা উচিত যাতে স্ট্রিপের অগ্রগতি জুড়ে রেজিস্ট্রেশনের সঠিকতা নিশ্চিত করা যায়।
ক্যারিয়ার ফালা বৈশিষ্ট্য পরবর্তী আসে. এগুলি হল কাঠামোগত সংযোগ যা শারীরিকভাবে ওয়ার্কপিসকে স্টেশন থেকে স্টেশনে বহন করে। প্রাথমিকভাবে প্রতিষ্ঠিত একটি শক্তিশালী ক্যারিয়ার ছাড়া, স্ট্রিপটিতে প্রেস ফোর্সের অধীনে সঠিকভাবে খাওয়ানোর দৃঢ়তার অভাব রয়েছে। বাহক জ্যামিতিকে সংজ্ঞায়িত করে এমন নচিং অপারেশনগুলি সাধারণত পাইলটিং করার পরপরই অনুসরণ করা হয়।
সেখান থেকে, সাধারণ সিকোয়েন্সিং নীতিটি এইভাবে প্রবাহিত হয়: প্রথমে ফ্ল্যাট বৈশিষ্ট্যগুলিকে কাটুন, দ্বিতীয় ফর্ম করুন, শেষে খালি করুন৷ উপাদানটি এখনও সমতল থাকাকালীন ছিদ্র করা এবং খাঁজ করা হয় কারণ ইতিমধ্যে গঠিত পৃষ্ঠগুলিতে খোঁচা-অনুমানিতভাবে বিকৃত হয়। গঠন ক্রিয়াকলাপগুলি সর্বনিম্ন গুরুতর থেকে সবচেয়ে গুরুতর পর্যন্ত অগ্রগতি করে, উপাদানটিকে সমতল থেকে চূড়ান্ত জ্যামিতি পর্যন্ত একটি নিয়ন্ত্রিত পথ দেয়। এমবসিং, যদি উপস্থিত থাকে তবে অন্যান্য বৈশিষ্ট্যগুলির বিকৃতি রোধ করার জন্য প্রায়শই প্রথম দিকে সঞ্চালিত হয়। ব্ল্যাঙ্কিং, যে অপারেশনটি ক্যারিয়ার স্ট্রিপ থেকে সমাপ্ত অংশটিকে আলাদা করে, তা সর্বদা চূড়ান্ত স্টেশনে ঘটে কারণ অংশটি একবার বিনামূল্যে হয়ে গেলে আর সূচিবদ্ধ করা যায় না।
সহজ শোনাচ্ছে? চ্যালেঞ্জ হল বাস্তব অংশে জটিল জ্যামিতিক সম্পর্ক সহ কয়েক ডজন বৈশিষ্ট্য রয়েছে। স্বয়ংক্রিয় সিকোয়েন্সিং পদ্ধতিতে গবেষণা দুটি মৌলিক সীমাবদ্ধতার ধরন চিহ্নিত করে যা আদেশকে পরিচালনা করে: অগ্রাধিকার সীমাবদ্ধতা, যা নির্দেশ করে যে নির্দিষ্ট ক্রিয়াকলাপগুলি অন্যদের আগে অবশ্যই উত্পাদনশীলতার নিয়মের উপর ভিত্তি করে ঘটতে হবে, এবং সংলগ্ন সীমাবদ্ধতা, যা দুর্বল স্টিল বিভাগগুলি তৈরি এড়াতে একই স্টেশনে স্ট্যাম্প করা থেকে খুব কাছাকাছি থাকা বৈশিষ্ট্যগুলিকে বাধা দেয়।
স্টেশন জুড়ে বাহিনী ভারসাম্য
একটি প্রগতিশীল ডাই কল্পনা করুন যেখানে সমস্ত ভারী ছিদ্র অপারেশন ক্লাস্টার একদিকে এবং সমস্ত ফর্মিং লোড অন্য দিকে মনোনিবেশ করে। কি হয়? প্রেস রাম সেই ভারসাম্যহীন মুহুর্তের নীচে মাইক্রোস্কোপিকভাবে কাত হয়ে যায়, ডাইটি অসমমিতভাবে বিচ্যুত হয় এবং স্ট্রিপটি পাশের দিকে চলে যায়। ফলাফল হল ভুল নিবন্ধন যা প্রতিটি স্ট্রোকের সাথে মিলিত হয়।
স্ট্রিপ লেআউট জুড়ে ভারসাম্য রক্ষা করা স্ট্যাম্পিং টুলিং ডিজাইনের একটি গুরুত্বপূর্ণ কিন্তু প্রায়ই উপেক্ষিত দিক। প্রকৌশলীরা বিভিন্ন কৌশলের মাধ্যমে এটি সম্পন্ন করেন। বিস্ময়কর কাটগুলি ডাই প্রস্থ জুড়ে এবং ফিডের দিক বরাবর শিয়ারিং ফোর্সকে আরও সমানভাবে বিতরণ করে। একটি একক স্টেশনে সমস্ত গর্তকে খোঁচা দেওয়ার পরিবর্তে, তাদের দুটি সংলগ্ন স্টেশনে বিভক্ত করা তাত্ক্ষণিক কাটার লোডকে অর্ধেক করে এবং প্রেসে শক কমিয়ে দেয়।
নিষ্ক্রিয় স্টেশন, অবস্থান যেখানে কোন কাটা বা গঠন ঘটে না, একটি দ্বৈত উদ্দেশ্য পরিবেশন করে। তারা বিরোধী বাহিনী তৈরি করে এমন অপারেশনগুলির মধ্যে শারীরিক স্থান প্রদান করে এবং তারা পরবর্তী বিকৃতি ইভেন্টের আগে ক্যারিয়ার স্ট্রিপকে স্থিতিশীল হওয়ার সুযোগ দেয়। উল্লেখযোগ্য ফর্মিং লোড সহ ডাইসে, নিষ্ক্রিয় স্টেশনগুলি একটি অপারেশনকে প্রতিবেশী স্টেশন থেকে উপাদান সরিয়ে নেওয়া থেকেও বাধা দেয়।FEA-ভিত্তিক সিকোয়েন্স ডিজাইন গবেষণাদেখায় যে স্ট্রেন ডিস্ট্রিবিউশন এবং ওয়ার্ক হার্ডেনিং প্রতিটি পর্যায় থেকে পরবর্তী পর্যায়ে বহন করে, যার অর্থ পরবর্তী স্টেশনগুলিতে ফোর্স প্রোফাইল আপস্ট্রিমে যা ঘটেছে তার উপর নির্ভর করে। একটি প্রগতিশীল ডাইয়ের দুটি অংশের মধ্যে ভারসাম্যহীন টর্ক স্ট্রিপ ভুল নিবন্ধন এবং দ্রুত পরিধানের একটি নথিভুক্ত কারণ।
স্ট্রিপ লেআউট অপ্টিমাইজেশান এবং উপাদান ব্যবহার
স্টেশন সিকোয়েন্সিং স্ট্রিপ জ্যামিতি থেকে বিচ্ছিন্নভাবে ঘটবে না। স্ট্রিপ প্রস্থ, ফিড পিচ, এবং বাইপাস নচ ডিজাইন সমস্ত কাজগুলি কীভাবে সাজানো হয় তার সাথে ইন্টারঅ্যাক্ট করে এবং তারা সম্মিলিতভাবে উপাদানের ব্যবহার নির্ধারণ করে, ক্রয়কৃত কয়েলের শতাংশ যা স্ক্র্যাপ কঙ্কালের পরিবর্তে সমাপ্ত অংশে পরিণত হয়।
স্ট্রিপ প্রস্থ ফিডের দিকনির্দেশের লম্ব অংশের বৃহত্তম মাত্রা দ্বারা সেট করা হয়, পাশাপাশি প্রতিটি পাশে ক্যারিয়ারের প্রস্থ, এবং স্টক গাইডের মধ্যে ফিড ক্লিয়ারেন্সের জন্য একটি মার্জিন। ফিড পিচ, প্রতিটি প্রেস স্ট্রোকের সাথে স্ট্রিপটি যে দূরত্বে অগ্রসর হয়, তা ফিডের দিকের অংশের মাত্রা এবং কাঠামোগত অখণ্ডতার জন্য স্টেশনগুলির মধ্যে প্রয়োজনীয় ন্যূনতম ওয়েব দ্বারা চালিত হয়।
বাইপাস নচগুলি হল বৈশিষ্ট্যগুলি যা ইঞ্জিনিয়াররা স্ট্রিপ অগ্রগতি নিয়ন্ত্রণ করতে এবং সঠিক ফিড অগ্রগতি যাচাই করতে ব্যবহার করেন। তারা দুটি জাতের আসে. ইতিবাচক বাইপাস খাঁজগুলি এমন ট্যাব যা স্ট্রিপ প্রান্ত থেকে বাইরের দিকে প্রজেক্ট করে এবং স্ট্রিপ অগ্রসর হওয়ার সাথে সাথে একটি সেন্সর বা যান্ত্রিক আঙুল দ্বারা সনাক্ত করা হয়। শীট মেটাল স্ট্যাম্পিং ডাই-এ নেতিবাচক বাইপাস খাঁজগুলি হল স্ট্রিপ প্রান্ত বরাবর কাটআউট যা একই সূচীকরণের উদ্দেশ্যে কাজ করে কিন্তু একটি প্রজেক্টিং ট্যাব ছাড়ার পরিবর্তে উপাদানগুলি সরিয়ে দেয়। ইতিবাচক এবং নেতিবাচক বাইপাস খাঁজের মধ্যে পছন্দ উপলব্ধ স্ট্রিপ প্রস্থ, স্ক্র্যাপ হ্যান্ডলিং বিবেচনা এবং খাঁজ সন্নিহিত ক্রিয়াকলাপে হস্তক্ষেপ করে কিনা তার উপর নির্ভর করে।
উপাদানের ফলন অপ্টিমাইজ করার জন্য অংশ অভিযোজন, নেস্টিং ব্যবস্থা এবং স্টেশন গণনার মধ্যে পুনরাবৃত্তি প্রয়োজন। স্ট্রিপের মধ্যে অংশটি ঘোরানো, বিপরীতমুখী অবস্থানে দুটি অংশ বাসা বাঁধা, বা স্ট্রিপের প্রস্থ জুড়ে একাধিক অংশ চালানো এই সমস্ত কৌশল যা স্ক্র্যাপ কঙ্কাল শতাংশ হ্রাস করে। নেস্টিংয়ের প্রতিটি সামঞ্জস্য, তবে, সিকোয়েন্সিং যুক্তিতে ফিরে আসে কারণ এটি পরিবর্তন করে যে কোন অপারেশনগুলি একটি স্টেশন ভাগ করতে পারে এবং কীভাবে বাহিনী বিতরণ করে।
স্টেশন লেআউট পরিকল্পনা: একটি অনুক্রমিক সিদ্ধান্ত ফ্রেমওয়ার্ক
যখন একজন প্রকৌশলী একটি নতুন প্রগতিশীল ডাই স্ট্রিপ লেআউটের পরিকল্পনা করতে বসেন, তখন সিদ্ধান্তগুলি একটি শৃঙ্খলাবদ্ধ ক্রম অনুসরণ করে। পদক্ষেপগুলি এড়িয়ে যাওয়া বা সেগুলিকে পুনর্বিন্যাস করা প্রায় সবসময়ই দ্বন্দ্ব তৈরি করে যার জন্য ব্যয়বহুল পুনঃডিজাইন প্রয়োজন৷
- সমাপ্ত অংশ জ্যামিতি বিশ্লেষণ করুন এবং সমস্ত প্রয়োজনীয় স্ট্যাম্পিং ক্রিয়াকলাপ সনাক্ত করুন (ছিদ্র, খাঁজ, গঠন, অঙ্কন, খালি করা)।
- মানচিত্র অগ্রাধিকার সীমাবদ্ধতা: উপাদান প্রবাহ, ডেটাম প্রয়োজনীয়তা, এবং উত্পাদনের নিয়মের উপর ভিত্তি করে কোন ক্রিয়াকলাপগুলি অন্যদের আগে হতে হবে তা নির্ধারণ করুন।
- মানচিত্র সংলগ্ন সীমাবদ্ধতা: এমন ক্রিয়াকলাপগুলি সনাক্ত করুন যা প্রক্সিমিটি সীমাবদ্ধতা বা টুলিং শক্তির উদ্বেগের কারণে একটি স্টেশন ভাগ করতে পারে না।
- একটি স্থিতিশীল রেজিস্ট্রেশন এবং ফিড সিস্টেম তৈরি করতে প্রথম স্টেশনগুলিতে পাইলট হোল এবং ক্যারিয়ার স্ট্রিপ জ্যামিতি স্থাপন করুন।
- ক্রিয়াকলাপ গঠনের আগে ফ্ল্যাট উপাদানের উপর সিকোয়েন্স কাটিং অপারেশন, ফর্মগুলিকে সর্বনিম্ন থেকে সবচেয়ে গুরুতর বিকৃতি পর্যন্ত অর্ডার করা।
- ভারসাম্য কাটা এবং স্টেশন জুড়ে লোড গঠন, নিষ্ক্রিয় স্টেশন সন্নিবেশ যেখানে বল বিতরণ এবং ফালা স্থিতিশীলতা পরিচালনার প্রয়োজন হয়।
- স্ট্রিপ প্রস্থ, ফিড পিচ, এবং অংশের অভিযোজন নির্ধারণ করুন যাতে উপাদানের ব্যবহার সর্বাধিক করা যায় যখন স্টেশন ব্যবধানের প্রয়োজনীয়তাগুলিকে সম্মান করা যায়।
- ফিড যাচাইকরণ এবং স্ট্রিপ অগ্রগতি নিয়ন্ত্রণের জন্য বাইপাস নচ জ্যামিতি (ইতিবাচক বা নেতিবাচক) ডিজাইন করুন।
- সম্পূর্ণ অংশটিকে ক্যারিয়ার থেকে আলাদা করতে চূড়ান্ত স্টেশনে ব্ল্যাঙ্কিং বা কাটঅফ অপারেশনটি রাখুন।
- বল ভারসাম্য, স্ট্রিপ অনমনীয়তা, এবং সহনশীলতা স্ট্যাক-এর বিরুদ্ধে সম্পূর্ণ ক্রম যাচাই করুন, প্রয়োজন অনুসারে পুনরাবৃত্তি করুন।
এই ফ্রেমওয়ার্ক একটি-পাস ব্যায়াম নয়। স্ট্রিপ লেআউট ডিজাইনটি সহজাতভাবে পুনরাবৃত্তিমূলক, এবং অভিজ্ঞ প্রকৌশলীরা সবচেয়ে দক্ষ এবং শক্তিশালী সমাধানে পৌঁছানোর আগে একাধিক ধারণার মাধ্যমে চক্রের আশা করেন। পেঅফ হল একটি স্ট্যাম্পিং টুলিং সিস্টেম যা নির্ভরযোগ্যভাবে গতিতে চলে, সম্পূর্ণ উৎপাদন চলাকালীন সময়ে সহনশীলতা ধরে রাখে এবং উপাদানের অপচয় কমিয়ে দেয়, তিনটি ফলাফল যা সরাসরি সেই প্রথম সিকোয়েন্সিং সিদ্ধান্তে এমবেড করা যুক্তিতে ফিরে আসে।
স্টেশন সিকোয়েন্সিং কি ঘটবে এবং কোন ক্রমে সংজ্ঞায়িত করে। জ্যামিতি নিজেই উপাদানের গঠন সীমা লঙ্ঘন করলে কিন্তু এমনকি একটি নিখুঁতভাবে সিকোয়েন্সড ডাই ত্রুটিপূর্ণ অংশ তৈরি করবে। ন্যূনতম বৈশিষ্ট্যের ব্যবধান, বেন্ড রেডিআই, ড্র ডেপথ রেশিও এবং স্প্রিংব্যাক ক্ষতিপূরণ সবই ডাই সফলভাবে কী অর্জন করতে পারে তার উপর তাদের নিজস্ব সীমাবদ্ধতা আরোপ করে, যে সীমাবদ্ধতাগুলি উত্পাদনযোগ্যতার জন্য ডিজাইনের ক্ষেত্রে বর্গাকারে অন্তর্গত।
উত্পাদনযোগ্যতা এবং ত্রুটি প্রতিরোধের জন্য ডিজাইন
আদর্শ ক্লিয়ারেন্স সহ একটি নিখুঁতভাবে সিকোয়েন্সড ডাই এখনও স্ক্র্যাপ তৈরি করবে যদি অংশ জ্যামিতি নিজেই উপাদানটির শারীরিক সীমার সাথে লড়াই করে। এখানেই মেটাল স্ট্যাম্পিং ডিজাইন টুলিং ইঞ্জিনিয়ারিং থেকে পণ্য ডিজাইন টেরিটরিতে প্রবেশ করে। স্ট্যাম্পযুক্ত ধাতব অংশের প্রতিটি বৈশিষ্ট্য, প্রতিটি ছিদ্র, বাঁক, ফ্ল্যাঞ্জ এবং আঁকতে অবশ্যই উপাদানটির প্রবাহ, প্রসারিত এবং পুনরুদ্ধারের ক্ষমতাকে সম্মান করতে হবে। এই সীমা লঙ্ঘন করুন এবং ডাই একটি ত্রুটি জেনারেটর হয়ে ওঠে তা যতই ভালভাবে নির্মিত হোক না কেন।
স্ট্যাম্পেবল জ্যামিতির জন্য ন্যূনতম বৈশিষ্ট্যের নিয়ম
এই নিয়মগুলিকে পদার্থবিদ্যার চালিত সীমানা হিসেবে ভাবুন- যা একটি ইচ্ছার তালিকা থেকে স্ট্যাম্পেবল অংশকে আলাদা করে৷ তারা স্বেচ্ছাচারী নয়। তারা প্রতিফলিত করে যে উপাদান এবং টুলিং শারীরিকভাবে অকাল ব্যর্থতা ছাড়াই সহ্য করতে পারে।
প্রথম নিয়মে গর্ত-থেকে-প্রান্তের দূরত্ব জড়িত। যখন একটি খোঁচা ছিদ্র অংশের প্রান্ত বা অন্য বৈশিষ্ট্যের খুব কাছাকাছি বসে, তখন তাদের মধ্যবর্তী সরু জালে গঠনের সময় বিকৃতি প্রতিরোধ করার জন্য কাঠামোগত শক্তির অভাব থাকে। সাধারণ নীতি হল যে দুটি বৈশিষ্ট্যের মধ্যে বস্তুগত ওয়েব, বা একটি বৈশিষ্ট্য এবং একটি প্রান্তের মধ্যে, উপাদানের বেধের কমপক্ষে 1.0 থেকে 2.0 গুণ হওয়া উচিত। সেই থ্রেশহোল্ডের নীচে নেমে যান এবং আপনি বিকৃতি, ক্র্যাকিং বা স্লগ- টানার সমস্যা দেখতে পাবেন৷
বেন্ড রেডিই অনুরূপ যুক্তি অনুসরণ করুন। অভ্যন্তরীণ বাঁক ব্যাসার্ধ অবশ্যই উপাদানের বেধের 1.0 থেকে 1.5 গুণ বেশি বা অতিক্রম করতে হবে, যা শস্যের দিক থেকে সাপেক্ষে খাদ এবং বাঁক অভিযোজনের উপর নির্ভর করে। এর চেয়ে শক্ত ব্যাসার্ধ বাঁকের বাইরের ফাইবারে চাপকে কেন্দ্রীভূত করে যতক্ষণ না উপাদান ফাটল। সঠিক ন্যূনতম উপাদানগুলি জুড়ে উল্লেখযোগ্যভাবে পরিবর্তিত হয়, তাই সর্বদা একটি একক সর্বজনীন মান প্রয়োগ করার পরিবর্তে আপনার উপাদান সরবরাহকারীর ডেটাশীট উল্লেখ করুন।
অঙ্কন অনুপাত একটি একক অপারেশনে একটি সমতল ফাঁকা থেকে আপনি একটি কাপ বা শেল কত গভীরে টানতে পারেন তার সীমা নির্ধারণ করুন। অনুপাত অতিক্রম করুন এবং উপাদান তার ব্যর্থতা বিন্দু অতীত thins. গভীর অংশগুলির জন্য সাধারণত মধ্যবর্তী অ্যানিলিং বা সাবধানে নিয়ন্ত্রিত উপাদান প্রবাহ পাথ সহ একাধিক ড্র পর্যায় প্রয়োজন। এই সংখ্যা আপনি একবার মুখস্থ নয়. তারা আপনার ডাই সম্মুখীন হবে প্রতিটি উপাদান গ্রেড, মেজাজ, এবং বেধ সমন্বয় সঙ্গে স্থানান্তরিত.
আরও একটি স্ট্যাম্পিং ডিজাইনের টিপ যা অভিজ্ঞ প্রকৌশলীরা প্রাথমিকভাবে অভ্যন্তরীণ করে তোলে: খাঁজ বা কাটআউটগুলির জন্য সমস্ত অভ্যন্তরীণ কোণগুলি উপাদানের বেধের কমপক্ষে 0.5 গুণ ব্যাসার্ধ বহন করতে হবে। তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি উভয় অংশে এবং ডাই স্টিলের মধ্যে স্ট্রেস রাইজার তৈরি করে, উভয় ক্ষেত্রেই ক্লান্তি ব্যর্থতাকে ত্বরান্বিত করে।
ডিজাইনের মাধ্যমে কুঁচকে যাওয়া, বিভাজন এবং স্প্রিংব্যাক প্রতিরোধ করা
তিনটি ত্রুটি বিশ্বব্যাপী স্ট্যাম্পিং প্রত্যাখ্যানের সংখ্যাগরিষ্ঠের জন্য দায়ী, এবং প্রতিটি একটি নির্দিষ্ট ডাই ডিজাইন প্যারামিটারে সরাসরি ফিরে আসে যা হয় উপেক্ষা করা হয়েছিল বা ভুল গণনা করা হয়েছিল।
কুঁচকানোযখন উপাদান খুব কম সংযমের সাথে একটি গহ্বরে প্রবাহিত হয় তখন উপস্থিত হয়। একটি টেবিল জুড়ে কাগজের একটি শীটকে কাপ আকারে ঠেলে দেওয়ার কল্পনা করুন। কোন কিছুর কিনারা ধরে না রেখে, অতিরিক্ত উপাদান ভাঁজ হয়ে যায়। স্ট্যাম্পিং ডাইতে, অপর্যাপ্ত ফাঁকা ধারক বল ফ্ল্যাঞ্জ উপাদানটিকে প্রসারিত করার পরিবর্তে সংকুচিত করতে দেয়, টানা অংশে বলিরেখা তৈরি করে। ডাই ডিজাইনের কাউন্টারমেজারে ড্র করা জপমালা, বাইন্ডার পৃষ্ঠের মধ্যে উত্থিত শিলাগুলি, যা স্থানীয়ভাবে ঘর্ষণ বাড়ায় এবং ড্র গহ্বরে কত দ্রুত উপাদান ফিড হয় তা নিয়ন্ত্রণ করে। ফাঁকা ধারক চাপ এবং গুটিকা জ্যামিতি সামঞ্জস্য করা ইঞ্জিনিয়ারদের উপাদান প্রবাহের ধরণগুলির উপর সূক্ষ্ম নিয়ন্ত্রণ দেয়।
বিভাজনবিপরীত ব্যর্থতা মোড. যেখানে বলিরেখা মানে অত্যধিক উপাদান খুব অবাধে প্রবাহিত হয়, সেখানে বিভাজন মানে বিকৃতির জন্য খুব কম উপাদান উপলব্ধ। ফাঁকা আকার, তীক্ষ্ণ পাঞ্চ রেডিআই, বা অপর্যাপ্ত তৈলাক্তকরণের সাথে সম্পর্কিত অত্যধিক ড্র গভীরতা উপাদানটি ফাটল না হওয়া পর্যন্ত স্থানীয়ভাবে পাতলা হতে বাধ্য করে। ডিজাইন ফিক্সের মধ্যে রয়েছে পাঞ্চ নোজ ব্যাসার্ধ বাড়ানো, পুঁতি বসানোর মাধ্যমে উপাদানের প্রবাহকে পুনঃবন্টন করা, বা একাধিক প্রগতিশীল পর্যায়ে একটি একক গভীর ড্র ভেঙে দেওয়া যা উপাদানটিকে ক্রমবর্ধমানভাবে চাপকে পুনরায় বিতরণ করতে দেয়।
স্প্রিংব্যাকএটি সম্ভবত সবচেয়ে হতাশাজনক ত্রুটি কারণ এটি কিছু মাত্রায় অনিবার্য। প্রতিটি ধাতব স্ট্যাম্পিং উপাদান যা নমনের মধ্য দিয়ে যায় একবার প্রেসটি খোলার পরে আংশিকভাবে তার আসল সমতল অবস্থার দিকে ফিরে আসবে। এই স্থিতিস্থাপক পুনরুদ্ধারটি উপাদানের ফলন শক্তি দ্বারা চালিত হয়: উচ্চ-শক্তির উপাদানগুলি আরও আক্রমণাত্মকভাবে ফিরে আসে। ডাই ডিজাইনার দ্বারা ক্ষতিপূরণoverbendingটার্গেট কোণের বাইরের অংশ যাতে স্প্রিংব্যাক সঠিক চূড়ান্ত অবস্থানে নিয়ে আসে। অন্যান্য কৌশলগুলির মধ্যে রয়েছে স্থানীয়ভাবে উপাদানটিকে এর স্থিতিস্থাপক সীমার বাইরে ফলন করার জন্য বাঁক অঞ্চলটি তৈরি করা, ডাই অ্যাঙ্গেল প্রশস্ত করা, বা বাঁক অঞ্চলে প্লাস্টিকের স্ট্রেন বাড়ানোর জন্য একটি ছোট পাঞ্চ ব্যাসার্ধ ব্যবহার করা।
টলারেন্স স্ট্যাক-আপ এবং জিডিএন্ডটি থাকার ব্যবস্থা
একটি একক স্ট্যাম্পযুক্ত ধাতব অংশ পাঁচ, দশ বা আরও গঠনকারী স্টেশনের মধ্য দিয়ে যেতে পারে। প্রতিটি স্টেশন অল্প পরিমাণ মাত্রিক বৈচিত্র্যের পরিচয় দেয় এবং সেই বৈচিত্রগুলি যৌগিক। স্টেশন তিনে একটি 0.05 মিমি শিফ্ট বিচ্ছিন্নভাবে গ্রহণযোগ্য হতে পারে, কিন্তু যখন এটি স্টেশন পাঁচ এবং আটটিতে একই ধরনের শিফটের সাথে স্তূপ করে, তখন চূড়ান্ত বৈশিষ্ট্যের অবস্থান স্পেসিফিকেশনের বাইরে চলে যায়।
এই যেখানেGD&T নীতিডাই ডিজাইনের জন্য অপরিহার্য হয়ে ওঠে, শুধু অংশ ডিজাইন নয়। বৈশিষ্ট্য থেকে বৈশিষ্ট্যে মাত্রা চেইন করার পরিবর্তে কার্যকরী ডেটামগুলির সাথে সম্পর্কিত অংশ বৈশিষ্ট্যগুলিকে সংজ্ঞায়িত করে, ডিজাইনাররা সহনশীলতা স্ট্যাকের চেইনটি ভেঙে দেয়। একটি ডেটাম রেফারেন্স ফ্রেমে উল্লেখ করা অবস্থান নিয়ন্ত্রণগুলি নিশ্চিত করে যে প্রতিটি বৈশিষ্ট্যের সহনশীলতা ক্রমবর্ধমান না হয়ে স্বাধীন, যা নাটকীয়ভাবে ডাই ডিজাইন এবং পরিদর্শন উভয়কেই সরল করে।
অনুশীলনে, ডাই ডিজাইনাররা গঠনকারী স্টেশনগুলিতে কঠোর সহনশীলতা বরাদ্দ করে যা ডেটাম বৈশিষ্ট্যগুলি তৈরি করে এবং কম সমালোচনামূলক ক্রিয়াকলাপগুলিতে কিছুটা বিস্তৃত সহনশীলতার অনুমতি দেয়। এটি আয়না করে যে কীভাবে সমাপ্ত অংশটি পরিদর্শন এবং একত্রিত করা হবে: ডেটাম পৃষ্ঠগুলি তার মিলন সমাবেশে অংশটিকে সনাক্ত করে, তাই এই পৃষ্ঠগুলির সর্বোচ্চ গঠনের নির্ভুলতা প্রয়োজন। সেকেন্ডারি বৈশিষ্ট্যগুলি যেগুলি এই ডেটামগুলিকে উল্লেখ করে তা ফাংশনকে প্রভাবিত না করেই আরও বৈচিত্র্য শোষণ করতে পারে।
ফিডব্যাক লুপ উভয় দিকে কাজ করে। প্রতিটি ডাই স্টেশনকে কতটা শক্তভাবে তৈরি এবং রক্ষণাবেক্ষণ করতে হবে তা শেষ করা অংশ অঙ্কন ড্রাইভের GD&T কলআউটগুলি। বিপরীতভাবে, বাস্তবসম্মত স্ট্যাম্পিং প্রক্রিয়ার ক্ষমতা পণ্যের ডিজাইনার কী সহনশীলতা নির্দিষ্ট করে তা জানানো উচিত। যখন এই দুই পক্ষ প্রথম দিকে যোগাযোগ করে, ফলাফল হল একটি ধাতব স্ট্যাম্পযুক্ত অংশ যা অত্যধিক টুলিং খরচ ছাড়াই উত্পাদনযোগ্য এবং কার্যকরীভাবে সঠিক।
সাধারণ ত্রুটি: মূল কারণ এবং সংশোধনমূলক ব্যবস্থা
- কুঁচকানো:অপর্যাপ্ত ফাঁকা ধারক চাপ বা ডাই গহ্বরে অনিয়ন্ত্রিত উপাদান প্রবাহ দ্বারা সৃষ্ট। সংশোধনমূলক পদক্ষেপ: ড্র পুঁতি যোগ করুন বা সামঞ্জস্য করুন, ফাঁকা হোল্ডার বল বৃদ্ধি করুন, বাইন্ডার পৃষ্ঠের জ্যামিতি পুনরায় ডিজাইন করুন।
- বিভক্ত করা/ছিঁড়ে যাওয়া:অত্যধিক ড্র গভীরতা, টাইট পাঞ্চ ব্যাসার্ধ, বা নমনীয়তা সীমা অতিক্রমকারী উপাদান স্ট্রেন দ্বারা সৃষ্ট। সংশোধনমূলক ক্রিয়া: পাঞ্চ নাকের ব্যাসার্ধ বাড়ান, আঁকার পর্যায় যোগ করুন, ফাঁকা আকৃতি অপ্টিমাইজ করুন, তৈলাক্তকরণ উন্নত করুন।
- স্প্রিংব্যাক:গঠনের পরে স্থিতিস্থাপক পুনরুদ্ধারের কারণে, বিশেষ করে উচ্চ-শক্তির উপাদানে। সংশোধনমূলক ক্রিয়া: ডাই এঙ্গেলকে ওভারবেন্ড করুন, বেন্ড জোন কয়েন করুন, প্লাস্টিকের বিকৃতি বাড়াতে ছোট পাঞ্চ ব্যাসার্ধ ব্যবহার করুন।
- বাঁক এ ফাটল:উপাদান ন্যূনতম নীচে বাঁক ব্যাসার্ধ দ্বারা সৃষ্ট, বা শস্য দিক সমান্তরাল নমন. সংশোধনমূলক ক্রিয়া: বাঁকের ব্যাসার্ধকে কমপক্ষে 1.0T পর্যন্ত বাড়ান, শস্যের সাথে লম্ব বাঁকানোর জন্য অংশটি পুনর্বিন্যাস করুন।
- অত্যধিক burrs:জীর্ণ কাটিং এজ বা ভুল ঘুষির কারণে-ডাই ক্লিয়ারেন্স-এর কারণে। সংশোধনমূলক পদক্ষেপ: টুলিংকে তীক্ষ্ণ বা রিগ্রিন্ড করুন, পুনঃগণনা করুন এবং উপাদানের স্পেসিফিকেশনে ছাড়পত্র সামঞ্জস্য করুন।
- বিকৃতি/ওয়ার্পিং:অসম চাপ উপশম বা অংশ জুড়ে ভারসাম্যহীন গঠন শক্তি দ্বারা সৃষ্ট. সংশোধনমূলক পদক্ষেপ: শক্ত করা পাঁজর বা পুঁতি যোগ করুন, আবার-স্ট্রাইকিং বা চ্যাপ্টা স্টেশনগুলি অন্তর্ভুক্ত করুন।
- স্টেশন জুড়ে অবস্থানগত প্রবাহ:অনুক্রমিক ফর্মিং অপারেশনের মাধ্যমে সহনশীলতা স্ট্যাক-এর দ্বারা সৃষ্ট। সংশোধনমূলক পদক্ষেপ: GD&T ব্যবহার করে কার্যকরী ডেটামগুলি সংজ্ঞায়িত করুন, ডেটাম-গঠন স্টেশনগুলিতে কঠোর সহনশীলতা বরাদ্দ করুন, পরিসংখ্যানগত সহনশীলতা বিশ্লেষণের সাথে যাচাই করুন৷
এই ত্রুটিগুলির প্রতিটি প্রতিরোধযোগ্য যখন নকশা উপাদান সীমাকে সম্মান করে এবং ডাই পরিচিত শারীরিক আচরণের জন্য ক্ষতিপূরণ দেয়। সাধারণ থ্রেড হল যে প্রতিরোধটি স্ক্রিনে ঘটে, ডিজাইনের পর্যায়ে, ট্রাইআউটের সময় প্রেস ফ্লোরে নয়। যা একটি বাস্তব প্রশ্ন উত্থাপন করে: কীভাবে প্রকৌশলীরা ইস্পাত কাটার আগে এই সমস্ত পরামিতিগুলিকে যাচাই করে? উত্তরটি সিমুলেশন ওয়ার্কফ্লোতে রয়েছে যা আপনাকে উপাদানের প্রবাহ পরীক্ষা করতে, স্প্রিংব্যাকের পূর্বাভাস দিতে এবং কার্যত ব্যর্থতার অঞ্চলগুলি সনাক্ত করতে দেয়, প্রথম ডাই কম্পোনেন্টটি মেশিন করার অনেক আগে।
সিমুলেশন-চালিত ডাই ডিজাইন ওয়ার্কফ্লো
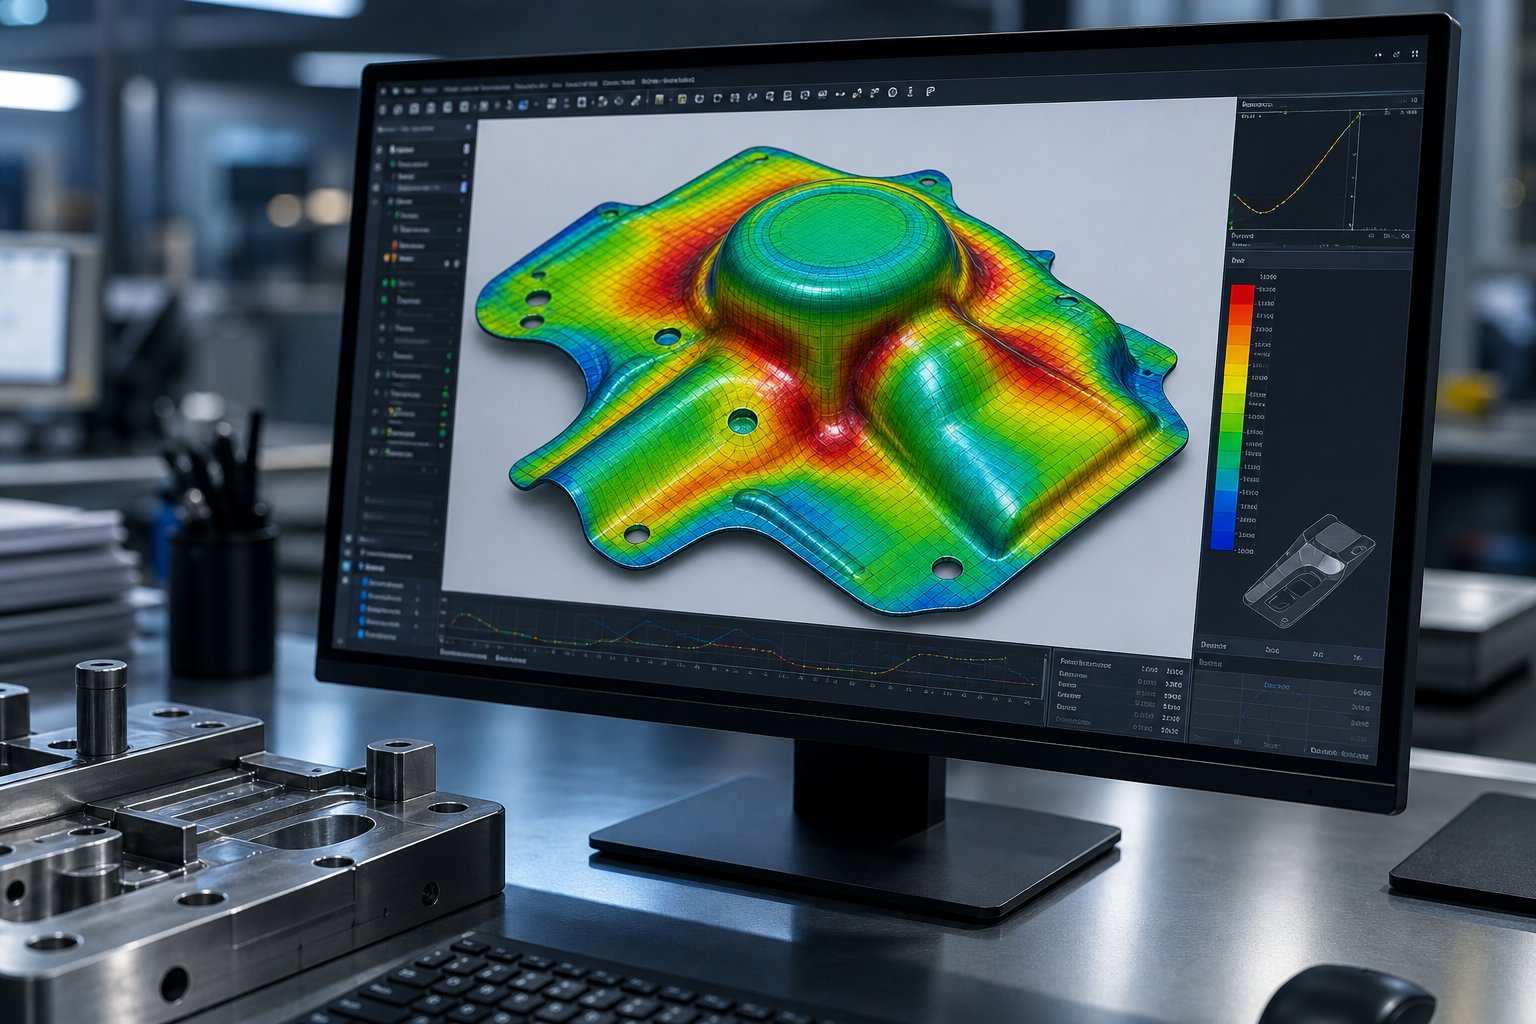
কাটিং টুল ইস্পাত ব্যয়বহুল। ট্রাইআউট আপনার মেটাল স্ট্যাম্পিং ডাই ডিজাইনে একটি ত্রুটি প্রকাশ করার কারণে এটিকে পুনরুদ্ধার করা অনেক বেশি ব্যয়বহুল। আধুনিক স্ট্যাম্পিং প্রযুক্তি প্রেস ফ্লোর থেকে কম্পিউটার স্ক্রিনে ব্যর্থতা আবিষ্কারের বিন্দুকে স্থানান্তরিত করেছে, যেখানে পুনরাবৃত্তির জন্য সপ্তাহের পরিবর্তে মিনিট খরচ হয়। সিমুলেশন-চালিত ওয়ার্কফ্লো ইঞ্জিনিয়ারিং বিচারকে প্রতিস্থাপন করে না। D2 এর একক ব্লক মেশিন করার আগে তারা আপনাকে ধারণাগুলি পরীক্ষা করতে, ভার্চুয়াল অংশগুলি ভাঙতে এবং পরামিতিগুলিকে পরিমার্জিত করার অনুমতি দিয়ে এটিকে প্রশস্ত করে।
ডাই কম্পোনেন্টের জন্য CAD মডেলিং স্ট্যান্ডার্ড
প্রতিটি ডাই ডিজাইন ওয়ার্কফ্লো 3D প্যারামেট্রিক CAD-তে শুরু হয়। আপনি শুধু আকার আঁকছেন না. আপনি একটি সম্পূর্ণ সীমাবদ্ধ ডিজিটাল মডেল তৈরি করছেন যেখানে একটি প্যারামিটার পরিবর্তন করে, বলুন পাঞ্চ নাকের ব্যাসার্ধ, স্বয়ংক্রিয়ভাবে ক্লিয়ারেন্স পকেট, স্ট্রিপার ওপেনিং এবং মেটিং ডাই ব্লক ক্যাভিটিগুলির মতো সম্পর্কিত বৈশিষ্ট্যগুলির মাধ্যমে প্রচারিত হয়। এই প্যারামেট্রিক পদ্ধতিটি কয়েক ডজন নির্ভরশীল মাত্রা ম্যানুয়ালি সম্পাদনা না করে ডিজাইন পর্যালোচনার সময় দ্রুত পুনরাবৃত্তি সক্ষম করে।
জ্যামিতি সৃষ্টির বাইরে, CAD হস্তক্ষেপ রেফারি হিসাবে কাজ করে। অটোমেটেড ক্ল্যাশ ডিটেকশন ফিজিক্যাল স্পেসে ঘটার আগে চলমান উপাদানগুলির মধ্যে সংঘর্ষ শনাক্ত করে: একটি লিফটার যা নিচের ডেড সেন্টারে একটি ফর্মিং পাঞ্চে বিধ্বস্ত হয়, একটি পাইলট যে প্রত্যাহার করার সময় একটি স্ট্রিপার পকেট ফাউল করে। সমাবেশ-স্তরের মোশন সিমুলেশন তার স্ট্রোক চক্রের মাধ্যমে প্রতিটি উপাদানের সম্পূর্ণ কাইনেমেটিক খামকে যাচাই করে। একবার ডিজাইন হিমায়িত হয়ে গেলে, স্বয়ংক্রিয় অঙ্কন প্রজন্ম তৈরি করে-প্রস্তুত বিস্তারিত প্রিন্ট, BOM টেবিল, এবং সমাবেশ ভিউ সরাসরি 3D মাস্টার মডেল থেকে, ডিজাইন এবং বিল্ডের মধ্যে ট্রান্সক্রিপশন ত্রুটি দূর করে৷
FEA গঠনযোগ্যতা সিমুলেশন এবং স্প্রিংব্যাক পূর্বাভাস
যেখানে CAD টুলিং জ্যামিতি পরিচালনা করে, সসীম উপাদান বিশ্লেষণ বস্তুগত আচরণ পরিচালনা করে।শীট ধাতু গঠন সিমুলেশনঘুষির সাথে যোগাযোগ করে, ড্র পুঁতির উপর দিয়ে প্রবাহিত হয় এবং ডাই ক্যাভিটিতে প্রসারিত হওয়ার সাথে সাথে ফাঁকা জায়গায় যা ঘটে তা ডিজিটালভাবে প্রতিলিপি করে। সফ্টওয়্যারটি হাজার হাজার উপাদানের মধ্যে ফাঁকাকে মেশ করে, বস্তুগত বৈশিষ্ট্য নির্ধারণ করে (ফলন শক্তি, স্ট্রেন-শক্তকরণ বক্ররেখা, অ্যানিসোট্রপি মান) এবং সংজ্ঞায়িত প্রক্রিয়া শর্তের অধীনে বিকৃতি গণনা করে।
আউটপুট ঠিক কোথায় সমস্যা ঘটবে তা প্রকাশ করে। পাতলা করা মানচিত্রগুলি উপাদানের ফ্র্যাকচার সীমার কাছাকাছি অঞ্চলগুলিকে হাইলাইট করে। সংকোচন নির্দেশক পতাকা অঞ্চলে কুঁচকানো প্রবণ। সীমা বক্ররেখা তৈরির বিরুদ্ধে প্লট করা স্ট্রেন ডায়াগ্রামগুলি দেখায় যে প্রতিটি অঞ্চল ব্যর্থতার কতটা কাছাকাছি রয়েছে। উন্নত উচ্চ-শক্তির ইস্পাত বা অ্যালুমিনিয়াম খাদ নিয়ে কাজ করা প্রকৌশলীদের জন্য, এই ভবিষ্যদ্বাণীগুলি গুরুত্বপূর্ণ কারণ এই ধরনের উপকরণগুলি উচ্চ স্প্রিংব্যাক মাত্রা প্রদর্শন করে যা মাত্রিক নির্ভুলতা অর্জনকে একটি অবিরাম চ্যালেঞ্জ করে তোলে৷
স্প্রিংব্যাক ভবিষ্যদ্বাণী হল যেখানে সিমুলেশন মেটাল স্ট্যাম্পিং টুলিং প্রোগ্রামগুলিতে তার সবচেয়ে বড় মূল্য প্রদান করে। সমাধানকারী পুরো ফর্মিং সিকোয়েন্সের মাধ্যমে স্ট্রেস ডিস্ট্রিবিউশন ট্র্যাক করে এবং প্রেস খোলার পরে কতটা ইলাস্টিক পুনরুদ্ধার ঘটবে তা গণনা করে। প্রকৌশলীরা তখন ক্ষতিপূরণকৃত ডাই সারফেস প্রয়োগ করে, টুলিং জ্যামিতিকে অতিরিক্ত বাঁকিয়ে বা নতুন আকার দেয় যাতে স্প্রিংব্যাক অংশটিকে তার উদ্দেশ্য চূড়ান্ত আকারে নিয়ে আসে। এই ক্ষতিপূরণটি এমনকি সফ্টওয়্যারের মধ্যে স্বয়ংক্রিয় হতে পারে, CAM প্রোগ্রামিংয়ের জন্য প্রস্তুত পরিবর্তিত টুল পৃষ্ঠ তৈরি করে।
ভার্চুয়াল বৈধতা থেকে শারীরিক পরীক্ষা পর্যন্ত
সিমুলেশন শারীরিক পরীক্ষা দূর করে না। আপনার কতগুলি ট্রাইআউট লুপ দরকার তা নাটকীয়ভাবে হ্রাস করে৷Fraunhofer IWU থেকে গবেষণাদেখায় যে সিমুলেশনে ডাই এবং প্রেস মেশিন উভয়ের ইলাস্টিক আচরণের মডেলগুলিকে অন্তর্ভুক্ত করা ভার্চুয়াল স্পটিং প্যাটার্ন তৈরি করে যা বাস্তব-বিশ্বের ফলাফলের সাথে ঘনিষ্ঠভাবে মেলে, প্রকৌশলীকে দোকানের মেঝেতে ব্যয়বহুল ম্যানুয়াল রিওয়ার্কের পরিবর্তে ডিজাইনের পর্যায়ে ডাই সারফেস সংশোধন করতে সক্ষম করে।
ফিডব্যাক লুপে আসল শক্তি ফুটে ওঠে। শারীরিক পরীক্ষার ফলাফল, মাপা স্প্রিংব্যাক কোণ, প্রকৃত পাতলা বন্টন, পর্যবেক্ষিত কুঁচকানো অবস্থান, বৈধতা ডেটা হিসাবে সিমুলেশন মডেলে ফিড ব্যাক। যেখানে ভবিষ্যদ্বাণী বাস্তবের সাথে মিলে যায়, সেখানে আত্মবিশ্বাস বাড়ে। যেখানে তারা বিচ্যুত হয়েছে, মডেলটি পুনরায় ক্যালিব্রেট করা হয়েছে: ঘর্ষণ সহগ সামঞ্জস্য করা হয়েছে, উপাদান বক্ররেখা পরিমার্জিত হয়েছে, সীমানা শর্ত সংশোধন করা হয়েছে। ক্রমাগত প্রকল্পগুলির উপর, এই পুনরাবৃত্তিমূলক পরিমার্জন একটি সিমুলেশন পরিবেশ তৈরি করে যার ভবিষ্যদ্বাণীগুলি আপনার নির্দিষ্ট প্রেস সরঞ্জাম, উপকরণ এবং ডাই নির্মাণ পদ্ধতির জন্য ক্রমবর্ধমান নির্ভুল হয়ে উঠছে।
সিমুলেশন-চালিত ডাই ডিজাইন সাধারণত ফিজিক্যাল ট্রাইআউট পুনরাবৃত্তিকে 50% বা তার বেশি কমিয়ে দেয়, ডেভেলপমেন্ট টাইমলাইনকে মাস থেকে সপ্তাহে সংকুচিত করে এবং ব্যয়বহুল প্রেসকে রূপান্তর করে-ফ্লোর সমস্যা-কম-ভার্চুয়াল অপ্টিমাইজেশানে সমাধান করে।
এই ভার্চুয়াল-থেকে-শারীরিক লুপ ডাই ডিজাইন পদ্ধতিতে শিল্পের বর্তমান অবস্থাকে উপস্থাপন করে। কিন্তু এমনকি সবচেয়ে পরিশীলিত সিমুলেশন এমন টুলিংয়ের জন্য ক্ষতিপূরণ দিতে পারে না যা অকালে পরিধান করে বা উত্পাদন লোডের অধীনে ব্যর্থ হয়। ঘুষি, ডাই ব্লক এবং পরিধানের উপাদানগুলির জন্য তৈরি উপাদান পছন্দগুলি নির্ধারণ করে যে একটি বৈধ নকশা আসলে প্রেস ফ্লোরে তার পূর্বাভাসিত জীবনকাল সরবরাহ করে কিনা, এমন একটি সিদ্ধান্ত যা আপনার নির্দিষ্ট উত্পাদন চাহিদাগুলির সাথে মিলিত টুল স্টিলের বৈশিষ্ট্যগুলির উপর নির্ভর করে।
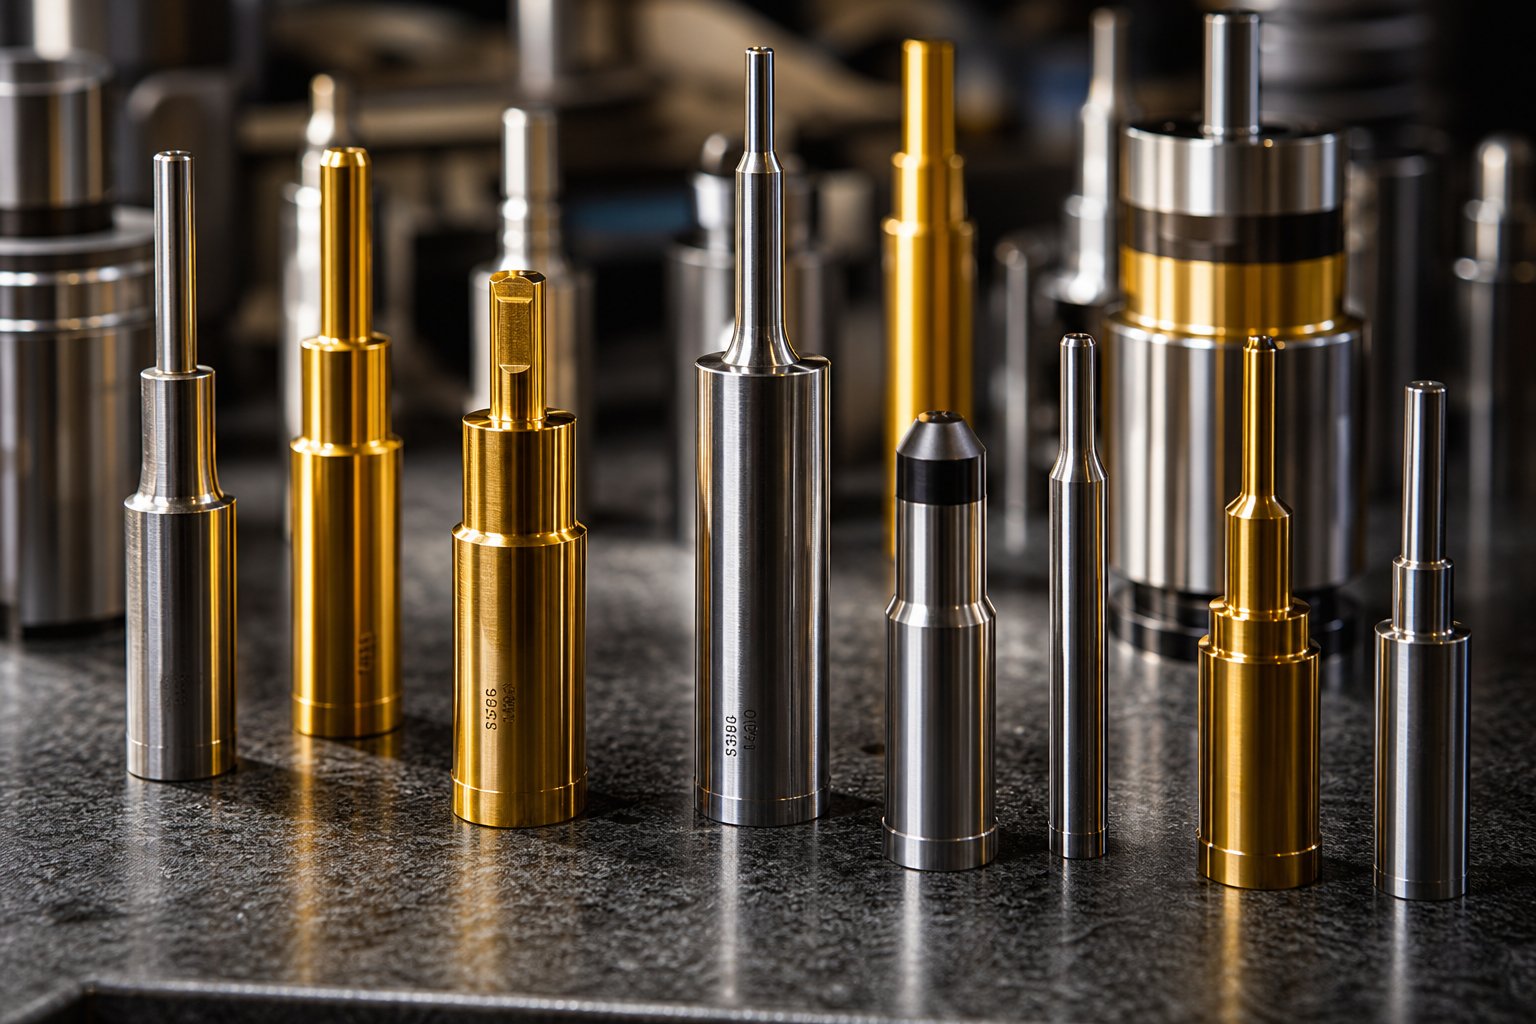
ডাই উপাদান নির্বাচন এবং আবরণ কৌশল
আপনার সিমুলেশন রক্ষণাবেক্ষণের আগে 500,000 হিটের পূর্বাভাস দিয়েছে। আপনার স্ট্রিপ লেআউট অপ্টিমাইজ করা হয়েছে, ক্লিয়ারেন্স ডায়াল করা হয়েছে, এবং স্টেশন সিকোয়েন্স বুলেটপ্রুফ। তবুও ডাই 80,000 স্ট্রোকে ব্যর্থ হয় কারণ পাঞ্চ উপাদান আপনার উচ্চ-শক্তির স্ট্যাম্পড স্টিলের বারবার প্রভাব লোডিং পরিচালনা করতে পারে না। উপাদান নির্বাচন হল যেখানে ডিজাইনের উদ্দেশ্য বাস্তবতার সাথে মিলিত হয় এবং এটি ভুল হওয়া আপনার বিনিয়োগ করা প্রতিটি আপস্ট্রিম অপ্টিমাইজেশানকে অস্বীকার করে৷
ইস্পাত স্ট্যাম্পিং মারার সাথে মূল চ্যালেঞ্জ হ'ল কোনও একক উপাদান সবকিছুতে ছাড়িয়ে যায় না। প্রতিযোগী দিকগুলিতে প্রতিরোধ, দৃঢ়তা এবং সংকোচনের শক্তি টান পরিধান করুন। একটি গ্রেড যা লক্ষ লক্ষ কাটের জন্য একটি রেজার প্রান্ত ধরে রাখে ভারী প্রভাবে ভেঙে যাবে। শক লোডিং শোষণ করার জন্য যথেষ্ট শক্ত গ্রেড ঘষিয়া তুলিয়া ফেলিতে সক্ষম অবস্থায় দ্রুত নিস্তেজ হয়ে যাবে। প্রকৌশলীর কাজ হল প্রতিটি নির্দিষ্ট অ্যাপ্লিকেশনে কোন ব্যর্থতার মোডটি প্রথমে প্রদর্শিত হবে তা চিহ্নিত করা, তারপর সেই প্রভাবশালী প্রক্রিয়াটিকে প্রতিরোধ করে এমন গ্রেড নির্বাচন করা।
পাঞ্চ, ডাই ব্লক এবং ওয়্যার পার্টসের জন্য টুল স্টিল গ্রেড
চারটি টুল ইস্পাত পরিবার ধাতু স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনের বিশাল সংখ্যাগরিষ্ঠতা কভার করে। প্রতিটি তার কার্বাইড সামগ্রী, খাদ রচনা এবং তাপ চিকিত্সা প্রতিক্রিয়া দ্বারা সংজ্ঞায়িত একটি স্বতন্ত্র কর্মক্ষমতা কুলুঙ্গি দখল করে।
AISI D2ডিফল্ট পছন্দ যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা আঠালো পরিধান টুল জীবন সীমাবদ্ধ. এর উচ্চ ক্রোমিয়াম এবং কার্বন সামগ্রী একটি ঘন কার্বাইড কাঠামো তৈরি করে যা কাটিয়া প্রান্তগুলিকে দীর্ঘ উত্পাদন চলাকালীন জ্যামিতি ধরে রাখতে দেয়। আপনি উচ্চ-ভলিউমের স্বয়ংচালিত স্ট্যাম্পিং ডাই অ্যাপ্লিকেশনগুলির জন্য ফাঁকা এবং ছিদ্র খোঁচায় D2 পাবেন যেখানে প্রান্তের তীক্ষ্ণতা সরাসরি বুর উচ্চতা এবং অংশের গুণমানকে নিয়ন্ত্রণ করে। সীমাবদ্ধতা হল ভঙ্গুরতা: অপারেশন চলাকালীন একবার চিপ বা ফাটল দেখা দিলে, D2 আর সঠিক উত্তর নয়।
AISI A2কোন একক ব্যর্থতা মোড স্পষ্টভাবে আধিপত্য যখন পদক্ষেপ. এটি পরিধান প্রতিরোধের এবং দৃঢ়তার একটি সুষম সংমিশ্রণ সরবরাহ করে, এটি প্রগতিশীল ডাই স্টেশনগুলির জন্য উপযুক্ত করে তোলে যেখানে পাঞ্চগুলি একই সাথে ঘর্ষণ এবং মাঝারি প্রভাব উভয়ই অনুভব করে। 100,000 যন্ত্রাংশ বা মিশ্র{4}}কন্ডিশন অ্যাপ্লিকেশনের নিচে উৎপাদন ভলিউমের জন্য, A2 D2 এর ভঙ্গুরতার ঝুঁকি ছাড়াই একটি অর্থনৈতিক মধ্যম স্থল প্রদান করে।
AISI S7টুল ইস্পাত পরিবারের শক শোষক. যখন আপনার ডাই স্টেশনগুলিতে ভারী-গেজ স্টিল শীট স্ট্যাম্পিং বা উচ্চ-টনেজ ভেদন অপারেশন জড়িত থাকে, বারবার প্রভাবের চাপগুলি পরিধানের কোনও সমস্যা হওয়ার আগে কার্বাইড গ্রেডের উচ্চতর-ফ্র্যাকচার করবে৷ S7 এর উচ্চতর দৃঢ়তা চক্রীয় প্রভাবকে শোষণ করে যা D2 বা অনুরূপ পরিধান-কেন্দ্রিক গ্রেডগুলিতে ক্র্যাকিং ঘটায়। এটি স্ট্রোকের পরে যান্ত্রিক লোড স্ট্রোকের শাস্তি দিয়ে বেঁচে থাকার ক্ষমতার জন্য কিছু প্রান্ত ধরে রাখার ব্যবসা করে।
AISI M2পরিধান প্রতিরোধের এবং কম্প্রেসিভ শক্তির ছেদ দখল করে। D2 এর সাথে তুলনা করে, এটি লোডের অধীনে প্লাস্টিকের বিকৃতির জন্য আরও ভাল প্রতিরোধ প্রদান করে। S7 এর সাথে তুলনা করে, এটি উচ্চ ঘর্ষণ প্রতিরোধের বজায় রাখে। M2 সাধারণত ঘুষিতে প্রয়োগ করা হয় যেগুলিকে টেকসই সংকোচনমূলক চাপের অধীনে প্রান্তের জ্যামিতি এবং মাত্রিক নির্ভুলতা উভয়ই ধরে রাখতে হবে, এটি পুরু বা উচ্চ-শক্তির উপাদানগুলির নির্ভুল ছিদ্রের ক্ষেত্রে একটি সাধারণ দৃশ্য।
বর্ধিত ডাই লাইফের জন্য পৃষ্ঠের আবরণ এবং কার্বাইড সন্নিবেশ
যখন বেস টুল ইস্পাত তার পারফরম্যান্স সিলিংয়ে পৌঁছে, তখন পৃষ্ঠ প্রকৌশল ডাই লাইফকে আরও প্রসারিত করে। দুটি প্রাথমিক প্রযুক্তি স্ট্যাম্পিংয়ে এই ভূমিকা পালন করে: পাতলা-ফিল্ম আবরণ এবং কঠিন কার্বাইড সন্নিবেশ।
পিভিডি আবরণ(শারীরিক বাষ্প জমা) 500 ডিগ্রি সেলসিয়াসের কাছাকাছি তুলনামূলকভাবে কম তাপমাত্রায় অত্যন্ত শক্ত যৌগের পাতলা স্তর প্রয়োগ করুন, সাধারণত 2-5 মাইক্রন পুরু। প্রক্রিয়াটি শীতল হওয়ার কারণে, এটি একটি ধাতব স্ট্যাম্পিং ডাই-এ নির্ভুলতা ছিদ্র করার জন্য গুরুত্বপূর্ণ ধারালো কাটিং প্রান্তগুলিকে সংরক্ষণ করে। TiN, TiCN এবং AlTiN এর মতো PVD আবরণ ঘর্ষণ কমায়, আঠালো পরিধান প্রতিরোধ করে এবং আবরণ স্তরে সংকোচনমূলক চাপ বজায় রাখে যা বাধাপ্রাপ্ত ক্রিয়াকলাপগুলিতে চিপিংয়ের বিরুদ্ধে কঠোরতা যোগ করে।
সিভিডি আবরণ(রাসায়নিক বাষ্প জমা) উচ্চ-তাপমাত্রার রাসায়নিক বিক্রিয়ার মাধ্যমে ঘন স্তর, 5-20 মাইক্রন তৈরি করে। ফলাফল হল উচ্চতর তাপ প্রতিরোধের এবং আনুগত্য, কিন্তু প্রক্রিয়াটি কাটিয়া প্রান্তগুলিকে কিছুটা বৃত্তাকার করে এবং প্রসার্য চাপে আবরণ ছেড়ে দেয়। স্ট্যাম্পিং অ্যাপ্লিকেশনের জন্য, CVD উপাদান গঠনে সবচেয়ে ভালো কাজ করে যেখানে ধারের তীক্ষ্ণতার পরিবর্তে টেকসই উপাদানের যোগাযোগ থেকে তাপ তৈরি করা প্রাথমিক অবক্ষয় প্রক্রিয়া।
কার্বাইড সন্নিবেশপ্রতিরোধের পরিধান করার জন্য সবচেয়ে আক্রমনাত্মক পদ্ধতির প্রতিনিধিত্ব করে। সলিড টাংস্টেন কার্বাইড টুলিং 500-1000% দ্বারা ডাই লাইফ বাড়াতে পারে প্রথাগত টুল স্টিলের তুলনায় অ্যাব্রেসিভ ওয়ার্কপিস উপকরণ বা চরম উত্পাদন ভলিউম যুক্ত অ্যাপ্লিকেশনগুলিতে। ট্রেডঅফ হল ভঙ্গুরতা: কার্বাইড সন্নিবেশ কম-প্রভাবিত ক্রিয়াকলাপগুলির মধ্যে সীমাবদ্ধ যেমন ফাইন ব্ল্যাঙ্কিং এবং অগভীর অঙ্কন যেখানে শক লোডিং ন্যূনতম।
দ্য রেগ্রিন্ড বনাম কোট সিদ্ধান্ত
এখানে খরচ-লাভের চিন্তা গুরুত্বপূর্ণ। আনকোটেড টুল স্টিলের পাঞ্চগুলি একাধিকবার রিগ্রাউন্ড করা যেতে পারে যখন প্রান্তগুলি নিস্তেজ হয়ে যায়, প্রতি চক্র প্রতি তুলনামূলকভাবে কম খরচে কর্মক্ষমতা পুনরুদ্ধার করে। প্রলিপ্ত টুলিং রিগ্রিন্ডের মধ্যে বেশি সময় ধরে চলে কিন্তু এর জন্য আরও বেশি খরচ হয় এবং কিছু আবরণ রিগ্রিন্ড-এবং-রিকোট প্রক্রিয়াকে জটিল করে তোলে। সিদ্ধান্তটি আপনার উত্পাদনের গণিতের উপর নির্ভর করে:
- কম-ভলিউম বা প্রোটোটাইপ রান:পর্যায়ক্রমিক রিগ্রাইন্ডিং সহ আনকোটেড A2 বা D2 সাধারণত সবচেয়ে ব্যয়বহুল-কার্যকর পথ।
- উচ্চ-ভলিউম উৎপাদন:PVD-কোটেড পাঞ্চগুলি পরিবর্তনের ফ্রিকোয়েন্সি হ্রাস করে, এবং রক্ষণাবেক্ষণ ইভেন্টগুলির মধ্যে বর্ধিত রান টাইম প্রায়শই কম ডাউনটাইমের মাধ্যমে আবরণ বিনিয়োগকে অফসেট করে।
- ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ (স্টেইনলেস, HSLA):কার্বাইড সন্নিবেশ বা ভারী{0}}শুল্ক আবরণগুলি দ্রুত নিজের জন্য অর্থ প্রদান করে যখন আনকোটেড সরঞ্জামগুলি হাজার হাজার স্ট্রোকের পরিবর্তে হাজার হাজার স্ট্রোকের মধ্যে হ্রাস পায়।
টিআইএন বা ডিএলসি-এর মতো উন্নত আবরণ ঘর্ষণ এবং পরিধান কমিয়ে, বিশেষ করে স্টেইনলেস স্টীল স্ট্যাম্পিংয়ে 30-50% ডাই লাইফ বাড়াতে পারে। আপনার সরবরাহকারী স্টক যাই হোক না কেন আবরণ ডিফল্ট করার পরিবর্তে আপনার ওয়ার্কপিস উপাদান এবং অপারেশন ধরনের সাথে আবরণ রসায়নের সাথে মিল করা হচ্ছে।
বৈশিষ্ট্য এবং অ্যাপ্লিকেশন দ্বারা ডাই উপাদান তুলনা
| উপাদান বিভাগ | প্রতিনিধি গ্রেড | আপেক্ষিক পরিধান প্রতিরোধের | আপেক্ষিক দৃঢ়তা | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|---|
| উচ্চ-কার্বন উচ্চ-ক্রোমিয়াম | D2 | উচ্চ | নিম্ন থেকে মাঝারি | স্বয়ংচালিত স্ট্যাম্পিং ডাই প্রোগ্রামের জন্য উচ্চ-ভলিউম ব্ল্যাঙ্কিং, পিয়ার্সিং পাঞ্চ, ডাই বোতাম |
| বায়ু-শক্তকরণ (ভারসাম্যপূর্ণ) | A2 | পরিমিত | পরিমিত | মিশ্র পরিধান এবং প্রভাব সহ প্রগতিশীল ডাই স্টেশন, মাঝারি-আয়তনের উৎপাদন |
| শক-প্রতিরোধী | S7 | নিম্ন থেকে মাঝারি | উচ্চ | ভারী-গেজ ছিদ্র, খোঁচা গঠন, উচ্চ-প্রভাব স্টেশন |
| হাই-স্পিড স্টিল | M2 | উচ্চ | পরিমিত | উচ্চ কম্প্রেসিভ লোড, পুরু উপাদান ভেদন অধীনে স্পষ্টতা punches |
| সিমেন্টেড কার্বাইড | টংস্টেন কার্বাইড | খুব উচ্চ | কম | সূক্ষ্ম ফাঁকা, উচ্চ-ভলিউম ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপাদান প্রক্রিয়াকরণ, পরিধান সন্নিবেশ |
| PVD-কোটেড টুল স্টিল | ডি2 + TiCN/AlTiN | খুব উচ্চ (পৃষ্ঠ) | বেস ইস্পাত নির্ভরশীল | বর্ধিত-লাইফ পিয়ার্সিং, স্টেইনলেস স্টীল স্ট্যাম্পিং, কম-ঘর্ষণ গঠন |
একটি জটিল প্রগতিশীল ডাই জুড়ে প্রতিটি পাঞ্চ, ডাই ব্লক এবং পরিধানের উপাদানগুলির জন্য এই উপাদানগুলি নেভিগেট করা এবং আবরণের সিদ্ধান্তগুলি টুলিং ইঞ্জিনিয়ারিংয়ের আরও গুরুত্বপূর্ণ চ্যালেঞ্জগুলির মধ্যে একটি। প্রতিটি স্টেশন তার নির্দিষ্ট লোডিং প্রোফাইল, ওয়ার্কপিস মিথস্ক্রিয়া এবং লক্ষ্য রক্ষণাবেক্ষণের ব্যবধানের উপর ভিত্তি করে একটি ভিন্ন গ্রেডের দাবি করতে পারে। প্রকৌশলী যে সকল প্রকৌশলীকে নির্দিষ্ট উৎপাদনের প্রয়োজনীয়তার সাথে মানানসই টুল ইস্পাত গ্রেড এবং আবরণের সমর্থন প্রয়োজন তারা বিশেষজ্ঞদের কাছ থেকে কাস্টম ডাই সলিউশনের সুবিধা নিতে পারেইচেন, যারা ঘুষি, ডাই ব্লকের জন্য উপাদান নির্বাচন প্রকৌশলী করে, এবং প্রকৃত ওয়ার্কপিস উপাদান, উৎপাদন ভলিউম, এবং টার্গেট ডাই লাইফের উপর ভিত্তি করে উপাদানগুলি পরিধান করে একটি-আকার-ফিট-সব ডিফল্টের পরিবর্তে৷
উপাদান নির্বাচন পৃথক উপাদান নকশা লুপ বন্ধ. কিন্তু একটি স্ট্যাম্পিং ডাই প্রকল্প বিচ্ছিন্ন সিদ্ধান্তের একটি সংগ্রহ নয়। ডাই টাইপ, ক্লিয়ারেন্স, স্টেশন সিকোয়েন্স, সিমুলেশন ভ্যালিডেশন এবং ম্যাটেরিয়াল পছন্দ সবই একটি সিস্টেম হিসেবে ইন্টারঅ্যাক্ট করে। এই থ্রেডগুলিকে একটি সুসংগত প্রকল্পের কর্মপ্রবাহে একত্রে টেনে আনা একটি কার্যকরী ডাইকে একটি থেকে আলাদা করে যা টেকসই উত্পাদন কর্মক্ষমতা প্রদান করে।
এই মৌলিক বিষয়গুলি অনুশীলনের মধ্যে রাখা
ব্যক্তিগত নকশা সিদ্ধান্ত শক্তিশালী. একটি সুশৃঙ্খল ওয়ার্কফ্লোতে একত্রিত হয়ে, তারা ডাইস এবং স্ট্যাম্পিং সিস্টেমে সংমিশ্রিত হয় যা কয়েক মাস ব্যয়বহুল ট্রাইআউট পুনরাবৃত্তির পরিবর্তে প্রথম উত্পাদন থেকে মানের লক্ষ্যগুলিকে আঘাত করে। একটি প্রজেক্ট যা মসৃণভাবে যায় এবং যেটি পুনঃকর্মে সর্পিল হয় তার মধ্যে পার্থক্য প্রায় সবসময়ই প্রকৌশল দল একটি কাঠামোগত সিদ্ধান্তের ক্রম অনুসরণ করে বা তাদের অনুমানের ভিত্তি না করে সরাসরি CAD মডেলিং-এ ঝাঁপিয়ে পড়ে।
নতুন ডাই প্রজেক্টের জন্য ইঞ্জিনিয়ারিং ডিসিশন চেকলিস্ট
প্রতিটি ধাতু স্ট্যাম্পিং প্রক্রিয়া অংশ জটিলতা বা উত্পাদন পরিমাণ নির্বিশেষে একই মৌলিক সিদ্ধান্তের পথ ভাগ করে। আপনি যখন একটি নতুন ডাই স্ট্যাম্পিং প্রজেক্ট শুরু করেন, তখন এই ধাপগুলির মধ্য দিয়ে কাজ করা সময়সূচী এবং বাজেটকে উড়িয়ে দেয় এমন ব্যাকট্র্যাকিং প্রতিরোধ করে।
- অংশ প্রয়োজনীয়তা সম্পূর্ণরূপে সংজ্ঞায়িত করুন.সম্পূর্ণ GD&T কলআউট, উপাদান স্পেসিফিকেশন, বার্ষিক ভলিউম পূর্বাভাস, এবং প্রতি টুকরা লক্ষ্য খরচ সহ অঙ্কন সমাপ্ত অংশ সংগ্রহ করুন। কার্যকরী উপাত্তগুলি সনাক্ত করুন, গুরুত্বপূর্ণ-গুণমান মাত্রার জন্য-, এবং যে কোনো ডাউনস্ট্রিম সমাবেশের সীমাবদ্ধতা যা বুর দিক বা সহনশীলতা অগ্রাধিকারকে প্রভাবিত করে।
- ডাই টাইপ নির্বাচন করুন।প্রগতিশীল, যৌগিক, বা স্থানান্তর আর্কিটেকচারের বিপরীতে আপনার অংশের জ্যামিতি, আয়তন এবং সহনশীলতার চাহিদা মেলে। আপনার দোকানটি শেষ পর্যন্ত যা চলেছিল তাতে ডিফল্ট না করে অংশটিকে সিদ্ধান্ত নিতে দিন।
- স্টেশন প্রতি ছাড়পত্র নির্ধারণ.একটি সার্বজনীন ডিফল্টের পরিবর্তে উপাদান-নির্দিষ্ট টুলিং ডেটা উল্লেখ করে প্রতিটি কাটিং অপারেশনের জন্য উপাদানের বেধের শতাংশ হিসাবে পাঞ্চ-টু-ডাই ক্লিয়ারেন্স গণনা করুন। প্রতিটি ছিদ্র করা এবং ফাঁকা বৈশিষ্ট্যে burr দিকনির্দেশের প্রয়োজনীয়তার জন্য অ্যাকাউন্ট।
- সিকোয়েন্স স্টেশন এবং স্ট্রিপ লেআউট অপ্টিমাইজ করুন।প্রথমে পাইলট এবং ক্যারিয়ারের জ্যামিতি স্থাপন করুন, ফর্মের আগে সিকোয়েন্স কাট, ন্যূনতম থেকে সবচেয়ে গুরুতর বিকৃতিতে অগ্রগতি করুন, স্ট্রিপের প্রস্থ জুড়ে ভারসাম্য শক্তি এবং চূড়ান্ত স্টেশনে ফাঁকা রাখুন।
- সিমুলেশন দিয়ে যাচাই করুন।উপাদানের প্রবাহ নিশ্চিত করতে FEA গঠনযোগ্যতা বিশ্লেষণ চালান, সীমা বক্ররেখা তৈরির বিরুদ্ধে পাতলা হওয়া পরীক্ষা করুন, স্প্রিংব্যাকের মাত্রার পূর্বাভাস দিন এবং উত্পাদনের জন্য মুক্তির আগে ডাই সারফেসগুলিতে ক্ষতিপূরণ প্রয়োগ করুন।
- টুল ইস্পাত গ্রেড এবং আবরণ নির্বাচন করুন.প্রতিটি উপাদানের উপাদানকে তার প্রভাবশালী ব্যর্থতার মোডের সাথে মিলিয়ে নিন: ঘর্ষণকারী অবস্থার জন্য পরিধান-প্রতিরোধী গ্রেড, প্রভাব লোড করার জন্য শক-প্রতিরোধী গ্রেড, এবং আবরণ বা কার্বাইড সন্নিবেশ যেখানে বেস স্টিল তার কার্যকারিতা সিলিংয়ে পৌঁছে।
- বিল্ডের জন্য রিলিজ করুন, তারপর ট্রাইআউটে লুপ বন্ধ করুন।সিমুলেশন ভবিষ্যদ্বাণী যাচাই করতে, ঘর্ষণ এবং উপাদান মডেলগুলিকে পরিমার্জিত করতে এবং প্রাতিষ্ঠানিক জ্ঞান তৈরি করতে শারীরিক পরীক্ষার ফলাফলগুলি ব্যবহার করুন যা পরবর্তী প্রকল্পে নির্ভুলতা উন্নত করে৷
উত্পাদন সাফল্যের সাথে ডিজাইনের মৌলিক বিষয়গুলি সংযুক্ত করা
লক্ষ্য করুন কিভাবে সেই চেকলিস্টের প্রতিটি ধাপ তার আগেরটির উপর নির্ভর করে। আপনি আপনার উপাদান না জেনে ছাড়পত্র গণনা করতে পারবেন না। আপনার অংশে কোন ক্রিয়াকলাপ প্রয়োজন তা না জেনে আপনি স্টেশনগুলি সিকোয়েন্স করতে পারবেন না। প্রতিটি স্টেশন যে শক্তিগুলি অনুভব করবে তা না বুঝে আপনি টুল ইস্পাত নির্বাচন করতে পারবেন না। এই মৌলিক বিষয়গুলি স্বাধীন বিষয় নয় যা আপনি বিচ্ছিন্নভাবে অধ্যয়ন করেন। তারা একটি সংযুক্ত সিস্টেম গঠন করে যেখানে একটি এলাকায় শক্তি একে অপরকে প্রসারিত করে, এবং একটি এলাকায় দুর্বলতা বাকিগুলিকে দুর্বল করে।
প্রকৌশলীরা যারা এই সিস্টেমটিকে অভ্যন্তরীণ করে-স্তরের চিন্তাভাবনা করে তারা প্রেস ফ্লোরে অগ্নিনির্বাপণে কম সময় ব্যয় করে। তাদের ধাতব যন্ত্রাংশ স্ট্যাম্পিং প্রোগ্রামগুলি দ্রুত চালু হয়, রক্ষণাবেক্ষণ চক্রের মধ্যে সহনশীলতা বেশি ধরে রাখে এবং প্রতি অংশে কম উপাদান গ্রহণ করে। পাওনা বিমূর্ত নয়। এটি হ্রাসকৃত স্ক্র্যাপ রেট, কম অপরিকল্পিত ডাই টান এবং স্ট্যাম্পিং অংশগুলিতে প্রদর্শিত হয় যা বাছাই বা পুনর্ব্যবহার ছাড়াই পরিদর্শন পাস করে।
জটিল প্রকল্পগুলি নেভিগেট করার দলগুলির জন্য যেখানে ডাই স্ট্রাকচার, ক্লিয়ারেন্স অপ্টিমাইজেশান, উপাদান প্রবাহ চ্যালেঞ্জ এবং উপাদান{0}}স্তরের সিদ্ধান্তগুলিকে ছেদ করে, একজন অভিজ্ঞ টুলিং অংশীদারের সাথে কাজ করা ধারণা থেকে উত্পাদনের পথকে ত্বরান্বিত করে-তৈরি টুলিং৷YICHEN এর কাস্টম স্ট্যাম্পিং ডাই সমাধানউপাদান এবং আবরণ কৌশলগুলির মাধ্যমে প্রাথমিক ডাই টাইপ নির্বাচন থেকে শুরু করে এই মৌলিক বিষয়গুলির সম্পূর্ণ সুযোগ জুড়ে টুলিং ইঞ্জিনিয়ারদের দক্ষতার সাথে সংযুক্ত করুন, সাউন্ড ইঞ্জিনিয়ারিং পদ্ধতিকে ডাইসে অনুবাদ করতে সহায়তা করে যা প্রথম দিন থেকে ডিজাইন করা হয়েছে৷
স্ট্যাম্পিং ডাই ডিজাইন ফান্ডামেন্টাল FAQ
1. প্রগতিশীল, যৌগিক, এবং স্থানান্তর স্ট্যাম্পিং এর মধ্যে পার্থক্য কি?
প্রোগ্রেসিভ ডাইস একাধিক স্টেশনের মাধ্যমে একটি ক্রমাগত স্ট্রিপ ফিড করে, প্রতিটি আলাদা অপারেশন করে, উচ্চ-ভলিউম ছোট অংশগুলির জন্য তাদের আদর্শ করে তোলে। কম্পাউন্ড ডাইস এক স্ট্রোকে একযোগে দুই বা ততোধিক কাটিং অপারেশন করে, যা ওয়াশার এবং ল্যামিনেশনের মতো ফ্ল্যাট প্রোফাইলের জন্য উচ্চতর ঘনত্ব প্রদান করে। স্থানান্তর পৃথক পৃথক ফাঁকা স্থানান্তর করে এবং যান্ত্রিক অস্ত্র ব্যবহার করে স্টেশনগুলির মধ্যে স্থানান্তরিত করে, যা বড় বা গভীর-অটোমোটিভ বডি প্যানেলের মতো আঁকা অংশগুলির জন্য উপযুক্ত যা ক্যারিয়ার স্ট্রিপের সাথে সংযুক্ত থাকতে পারে না।
2. স্ট্যাম্পিংয়ের জন্য আপনি কীভাবে সঠিক পাঞ্চ-টু-ডাই ক্লিয়ারেন্স নির্ধারণ করবেন?
ক্লিয়ারেন্স প্রতি পাশ দিয়ে উপাদান বেধের শতাংশ হিসাবে গণনা করা হয়, উপাদানের ধরন অনুসারে পরিবর্তিত হয়। অ্যালুমিনিয়ামের মতো নরম উপাদানগুলি সাধারণত প্রতি পাশে 10-15% ব্যবহার করে, হালকা ইস্পাত 10-12% ব্যবহার করে, স্টেইনলেস স্টিলের জন্য 12-16% এবং উচ্চ-শক্তির স্টিলের জন্য 18-20% বা তার বেশি প্রয়োজন হয়। সঠিক মান নির্ভর করে উপাদানের কঠোরতা, নমনীয়তা, গ্রহণযোগ্য প্রান্তের গুণমান এবং টার্গেট টুল লাইফের উপর। ইঞ্জিনিয়ারদের সমস্ত ক্রিয়াকলাপে একটি একক সর্বজনীন ডিফল্ট প্রয়োগ করার পরিবর্তে টুলিং সরবরাহকারীদের থেকে উপাদান-নির্দিষ্ট ক্লিয়ারেন্স চার্ট উল্লেখ করা উচিত।
3. মুদ্রাঙ্কিত অংশে কুঁচকানো, বিভাজন এবং স্প্রিংব্যাকের কারণ কী?
রিঙ্কলিং ঘটে যখন ফাঁকা ধারক চাপ অপর্যাপ্ত হয় এবং উপাদানগুলি খুব অবাধে ডাই ক্যাভিটিতে প্রবাহিত হয়, যার ফলে কম্প্রেশন বাকল হয়। বিভাজন ঘটে যখন ড্রয়ের গভীরতা উপাদানের নমনীয়তার সীমা অতিক্রম করে বা পাঞ্চ রেডিআই খুব টাইট হয়, ফ্র্যাকচার পর্যন্ত স্থানীয়ভাবে পাতলা করতে বাধ্য করে। স্প্রিংব্যাক বাঁকানোর পরে স্থিতিস্থাপক পুনরুদ্ধারের ফলাফল, বিশেষ করে উচ্চ-শক্তির উপাদানে। ডাই ডিজাইনাররা কুঁচকে যাওয়ার জন্য ড্র বিডস, স্প্লিটিং এর জন্য মাল্টি-স্টেজ ড্র, এবং স্প্রিংব্যাক ক্ষতিপূরণের জন্য ওভারবেন্ডিং বা কয়েনিং দিয়ে এর মোকাবিলা করেন।
4. কেন প্রগতিশীল ডাই ডিজাইনে স্টেশন সিকোয়েন্সিং গুরুত্বপূর্ণ?
স্টেশন সিকোয়েন্সিং নির্ধারণ করে যে একটি প্রগতিশীল ডাই নির্ভরযোগ্যভাবে চলে নাকি স্ক্র্যাপ তৈরি করে। পরবর্তী সমস্ত ক্রিয়াকলাপের জন্য পজিশনাল ডেটাম স্থাপন করতে পাইলট গর্তগুলিকে প্রথমে ছিদ্র করতে হবে। ক্যারিয়ার ফালা জ্যামিতি স্ট্রিপ অনমনীয়তা বজায় রাখার জন্য অনুসরণ করে। কাটিং অপারেশনগুলি গঠনের আগে শুরু হয় কারণ ইতিমধ্যে গঠিত পৃষ্ঠগুলিতে খোঁচা-অনুমানিতভাবে বিকৃত হয়। স্ট্রিপ মিস-রেজিস্ট্রেশন রোধ করার জন্য বাহিনীকে স্টেশন জুড়ে ভারসাম্যপূর্ণ হতে হবে। ব্ল্যাঙ্কিং সবসময় শেষ হয় কারণ অংশটি একবার আলাদা হয়ে গেলে সূচীকরণ করা যায় না। ভুল সিকোয়েন্সিং ক্রমবর্ধমান সহনশীলতা ড্রিফট, স্ট্রিপ ওয়াকিং এবং অকালমৃত্যু পরিধানের দিকে পরিচালিত করে।
5. আপনি কিভাবে ডাই উপাদান স্ট্যাম্পিং জন্য সঠিক টুল ইস্পাত নির্বাচন করবেন?
নির্বাচন প্রতিটি উপাদানের জন্য প্রভাবশালী ব্যর্থতার মোড সনাক্তকরণের উপর নির্ভর করে। D2 উচ্চ-ক্রোমিয়াম ইস্পাত উচ্চ-ভলিউম ফাঁকা যেখানে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান জীবনকে সীমিত করে। A2 মিশ্র-কন্ডিশন প্রগতিশীল ডাই স্টেশনগুলির জন্য সুষম পরিধান প্রতিরোধ এবং দৃঢ়তা প্রদান করে৷ S7 মোটা-গেজ পিয়ার্সিং অপারেশনে ভারী প্রভাব লোডিং শোষণ করে যেখানে D2 ক্র্যাক হবে। M2 উচ্চ -গতির ইস্পাত প্রান্তের জ্যামিতি বজায় রেখে উচ্চ সংকোচনশীল লোড পরিচালনা করে। চরম পরিধান প্রতিরোধের জন্য, কার্বাইড সন্নিবেশগুলি প্রচলিত স্টিলের তুলনায় 500-1000% আয়ু বাড়ায়। YICHEN (https://www.yichen-group.com/stamping-die/) এর মত অংশীদাররা প্রকৌশলীদেরকে নির্দিষ্ট উৎপাদন চাহিদার সাথে গ্রেড এবং আবরণ মেলে দিতে সাহায্য করে।


